
Präzisionsvorrichtungskomponenten, von der Zeichnung bis zur Prüfung
SUUXIANG plant Präzisionsvorrichtungskomponenten unter Berücksichtigung von kritischen Maßen, CNC-Bearbeitung, Erodieren, Schleifen und Prüfanforderungen.
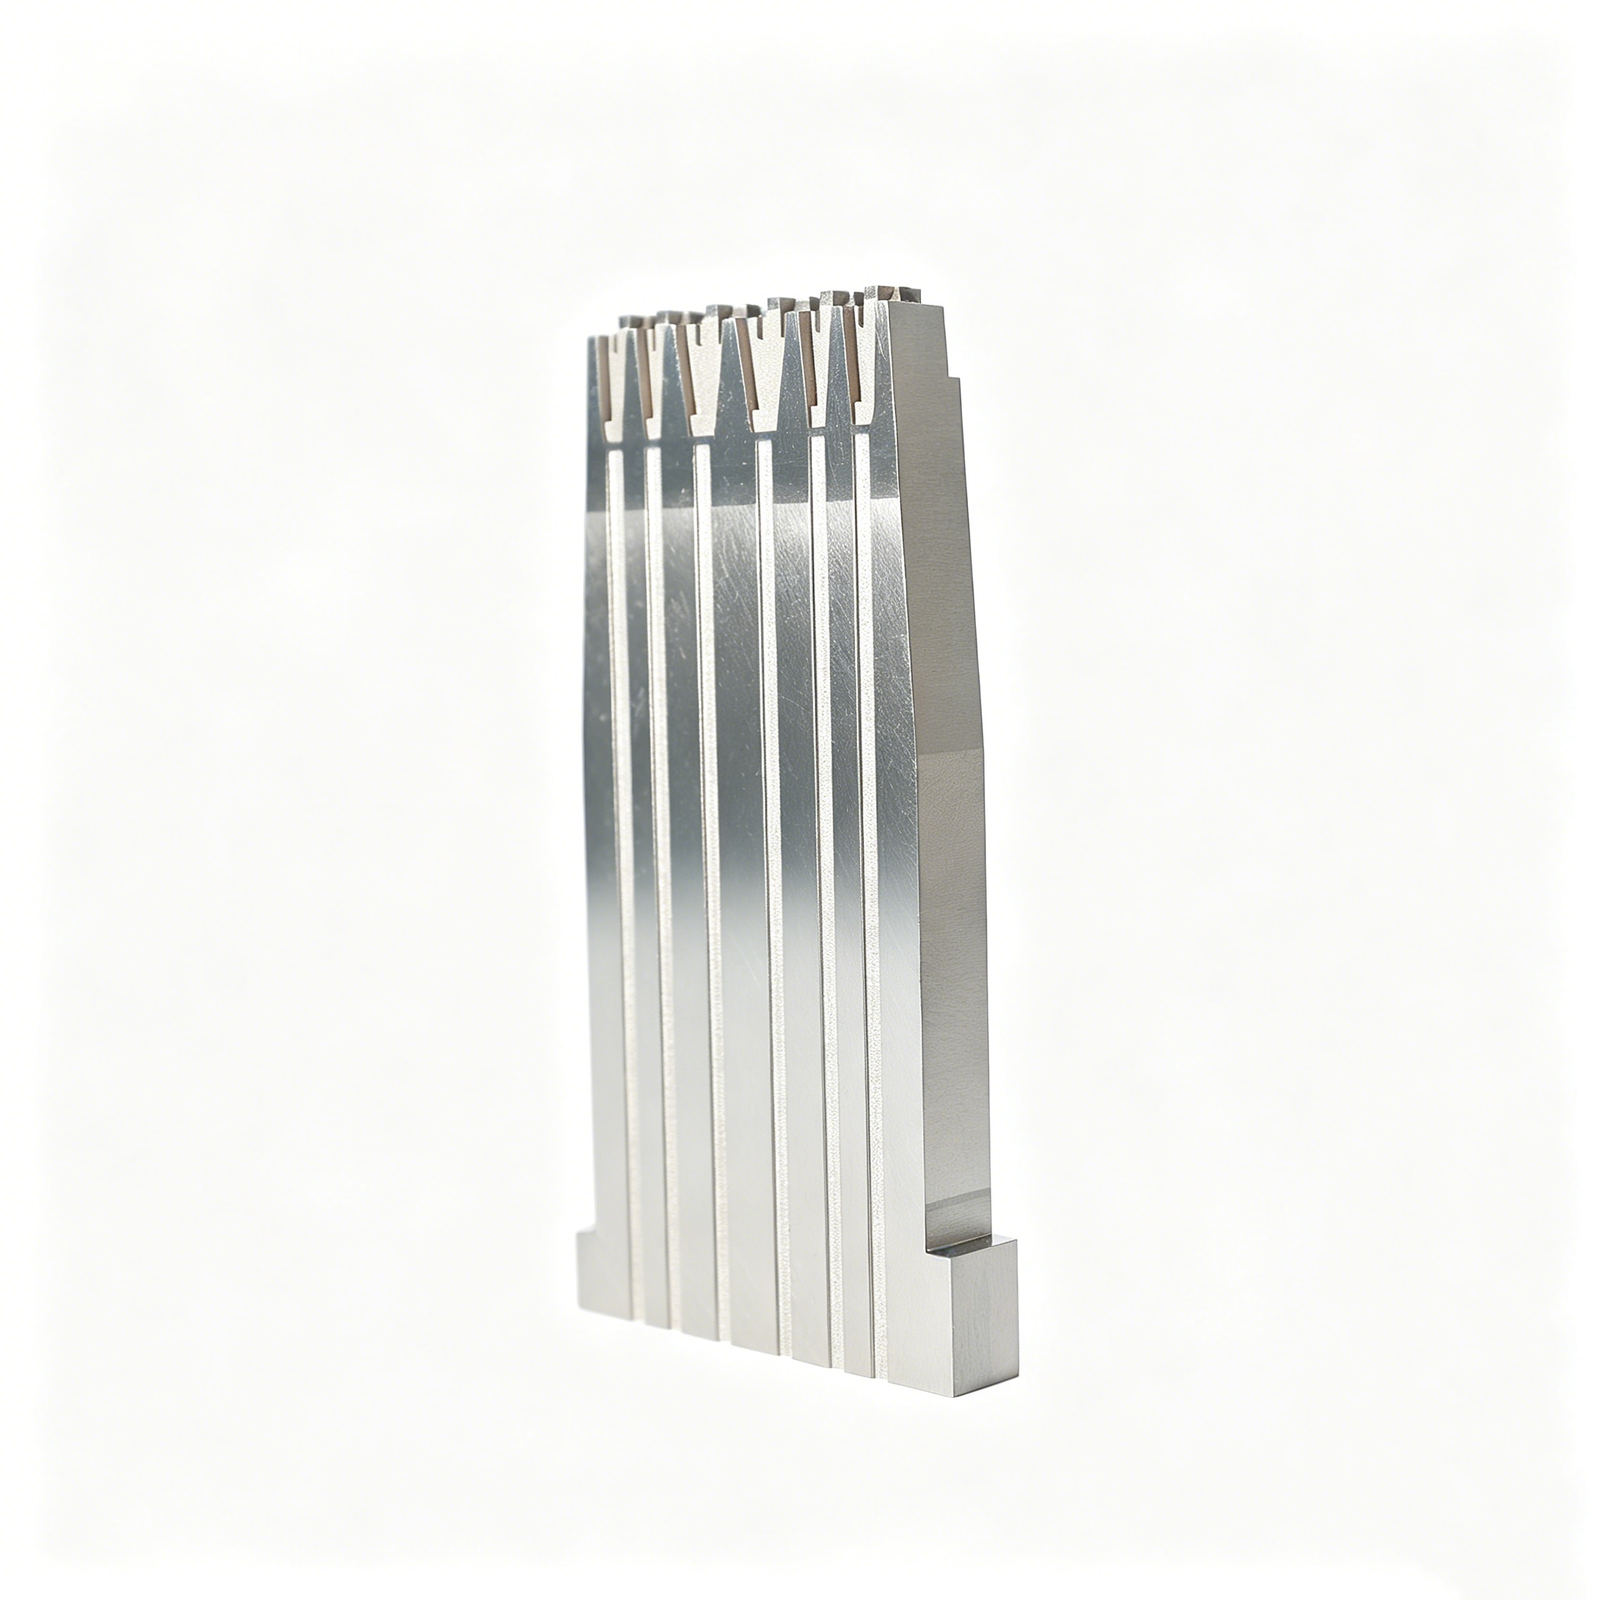
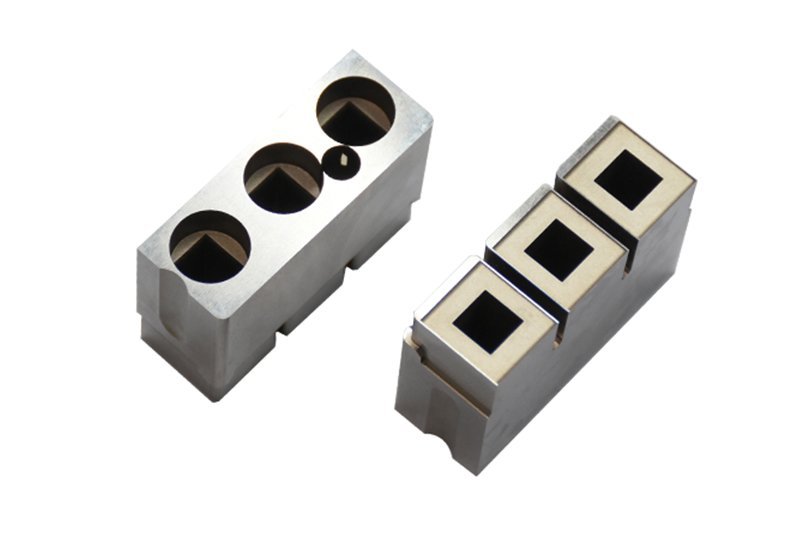
Repräsentative Präzisionsvorrichtungskomponenten







Related Configurable Component Families and Quotation





Warum Teams SUUXIANG Präzisionsvorrichtungskomponenten spezifizieren
Die zeichnungsbasierte Planung sorgt dafür, dass kritische Anforderungen, Prozessentscheidungen und Prüferwartungen sichtbar sind, bevor die Produktion beginnt.
Erst Zeichnungsprüfung
Wir prüfen Zeichnungen, Modelle, Materialanforderungen und den Anwendungskontext, um Fragen zur Herstellbarkeit vor der Angebotserstellung und Produktionszusage zu identifizieren.
Kritische Maße geplant
Kritische Maße, Bezugsflächen, Toleranzbeziehungen und Oberflächenprioritäten werden frühzeitig besprochen, um die Bearbeitungsstrategie mit den funktionalen Anforderungen abzustimmen.
Integrierte Prozessführung
CNC-Bearbeitung, Erodieren, Schleifen und Montage werden als komplementäre Schritte geplant, einschließlich Zugänglichkeit, Drahtführungen, Elektroden und Schleifzugaben.
Prüfverfahren definiert
Die Prüferwartungen werden mit der Bestellung abgestimmt, wobei der Messaufwand und die Enddokumentation auf die wichtigsten Maße konzentriert werden.
Revisionssichtbarkeit gewährleistet
Zeichnungsänderungen, Fertigungsfragen und Lieferinformationen bleiben durch eine kontrollierte Projektkommunikation sichtbar und unterstützen nachvollziehbare Entscheidungen über alle Beteiligten hinweg.
Präzisionskomponenten, Werkzeuge und Bearbeitungsdienstleistungen
Zeichnungsbasierte Prozessrouten für konfigurierbare Komponenten, Werkzeugbau und geprüfte kundenspezifische Teile für Vorrichtungs-, Formen-, Steckverbinder- und Stanzanwendungen.

CNC-Bearbeitungsdienstleistungen
Präzisions-CNC-Bearbeitungsdienstleistungen für zeichnungsbasierte Teile, die koordinierte Fräs-, Dreh-, Erodier-, Schleif- und Prüfvorgänge erfordern. Die RFQ-Prüfung konzentriert sich auf Material, kritische Maße, Bezugsflächen, Oberflächenanforderungen, Menge und Lieferprioritäten, bevor eine Prozessroute definiert wird.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Teile, Vorrichtungen, Platten, Einsätze und komplexe bearbeitete Merkmale. Werkzeugzugänglichkeit, Spannstrategie, Innenkanteneinschränkungen, Bearbeitungszugaben und kritische Bezugsflächen sollten anhand der Zeichnung und des 3D-Modells geprüft werden.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Wellen, Stifte, Hülsen, Buchsen und rotationssymmetrische Komponenten. Durchmesserbeziehungen, Rundlauf, Gewindeanforderungen, Materialzustand und eventuelle sekundäre Fräs-, Schleif- oder Erodierarbeiten werden als Teil der Route bewertet.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung unterstützt Bauteile und Geometrien mit mehreren Oberflächen, bei denen die Feature-Ausrichtung, der Werkzeugzugang oder wiederholte Aufspannungen die Genauigkeit beeinflussen. Eine Zeichnungsprüfung sollte erreichbare Oberflächen, Bezugsübertragungen, Werkzeugfreiheit, Materialzustand und Inspektionsansätze bestätigen.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen Stifte mit kleinem Durchmesser, Wellen, kontaktbezogene Bauteile und andere kompakte Präzisionsteile. Die Machbarkeit hängt von Geometrie, Materialverhalten, Längen-Durchmesser-Verhältnis, kritischen Merkmalen, Entgratungsanforderungen und Inspektionsmethode ab.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen eignen sich für gehärtete Materialien, schmale Schlitze, scharfe Innenkonturen, feine Details und Merkmale, die für herkömmliche Schneidwerkzeuge unzugänglich sind. Der geplante Ansatz berücksichtigt Drahtweg, Startlöcher, Elektrodenstrategie, Anforderungen an die Rückschmelzschicht und die nachgeschaltete Bearbeitung.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen wird dort eingesetzt, wo Planheit, Parallelität, Profilkontrolle oder kontrollierte Materialabtragung entscheidend sind. Schleifsequenz, Wärmebehandlungszustand, Aufmaß, Bezugsaufstellung und Messmethode müssen vor der Produktion abgestimmt werden.
Upload a Drawing
Werkzeugeinsätze (Kern u0026 Kavität)
Präzisions-Werkzeugeinsätze für Kern und Kavität werden nach Kundenvorgaben und Zeichnungen unter Einsatz von Bearbeitung, Erodieren, Schleifen und Fügen nach Bedarf gefertigt. Die Prüfung konzentriert sich auf Formflächen, Dichtflächen, Bezugsbeziehungen, Kühlanschlüsse, Materialzustand und Inspektionsprioritäten.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten sind konfigurierbare Werkzeugelemente, die Aufmerksamkeit auf Passung, Hub, Lagerflächen und Wärmebehandlungszustand erfordern. Zeichnungen sollten kritische Durchmesser, Spielverhältnisse, Oberflächenanforderungen und den Kontext des Gegenstücks definieren.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten unterstützen die wiederholbare Werkzeugausrichtung, Positionierung und die Kontrolle der Formmerkmale. Die Fertigungsprüfung berücksichtigt Passungsklassen, Bezugsmerkmale, Verschleißflächen, Härteanforderungen, Geometrie der Gegenbohrungen und Inspektion von Funktionsbeziehungen.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör werden nach zeichnungsdefinierten Geometrien und Schnittstellenanforderungen gefertigt. Der Prozess berücksichtigt Hubflächen, schräge Merkmale, Dichtflächen, Verschleißtoleranzen, Wärmebehandlung, Fügeanforderungen und die Abstimmung mit Gegenkomponenten.
Upload a Drawing
Komponenten für Steckverbinderwerkzeuge
Präzisionskomponenten für Steckverbinderwerkzeuge unterstützen Werkzeuge für Steckverbindergehäuse, Kontakte und zugehörige Formmerkmale. Die kritische Prüfung befasst sich mit feinen Teilungen, Stiftgeometrien, Kavitätsbeziehungen, Polier- oder Erodierbedarf, Materialauswahl und der funktionalen Interaktion von Gegenwerkzeugen.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten umfassen Stempel, Matrizen, Einsätze, Führungselemente und kundenspezifische Verschleißteile, die nach Zeichnungsanforderungen gefertigt werden. Käufer sollten den Streifenmaterialkontext, Spielverhältnisse, Kantenbeschaffenheit, Wärmebehandlung, Beschichtungsbedarf und Inspektionskriterien angeben.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM u0026 Umspritzen
Komponenten für Werkzeuge für Spritzguss, MIM, CIM und Umspritzen werden im Rahmen des verifizierten Produktionsumfangs bewertet. Die Zeichnungsprüfung berücksichtigt Zuführungs- und Angussmerkmale, vom Kunden gelieferte Schrumpfungsdaten, Werkzeugzugang, Materialzustand, Formschnittstellen und erforderliche Anpassungs- oder Inspektionsnachweise.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, der Anwendung und der erforderlichen nachgelagerten Prozesse ausgewählt. Anfragen sollten Werkstoffgüte, Zustand, Rückverfolgbarkeitsanforderungen, Wärmebehandlungssequenz, Korrosions- oder Verschleißaspekte und jegliche Einschränkungen bei Ersatzmaterialien vor der Angebotserstellung angeben.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden als kontrollierte Schritte geplant, die Abmessungen, Verschleiß, Korrosionsbeständigkeit und die Endinspektion beeinflussen. Definieren Sie die erforderliche Behandlung, das Oberflächenziel, maskierte Bereiche, Aufmaß für die Bearbeitung oder das Schleifen, Härtenachweis und die Prioritäten nach der Bearbeitung.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsinspektion, Messtechnik und Qualitätsdokumentation werden auf die kritischen Abmessungen und den Verifizierungsplan der Bestellung abgestimmt. Käufer sollten Berichterstattungsbedarf, Bezugsschema, Erwartungen an die Messmethode, Revisionsstand, Rückverfolgbarkeitsanforderungen und alle erforderlichen Material- oder Behandlungsaufzeichnungen angeben.
Upload a Drawing
Prototyping u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen Zeichnungsrevisionen, Funktionsbewertungen, Brückenanforderungen und kontrollierte Kleinserien. Eine nützliche Anfrage gibt den Mengenbereich, den Verwendungszweck, das Material, kritische Merkmale, den Bedarf an Qualitätsdokumentation und das Zieldatum der Lieferung an.
Upload a DrawingMaterialien für Präzisionsspannvorrichtungskomponenten

Legierter Werkzeugstahl
Geeignet für belastete Locator, Klemmen und verschleißanfällige Werkzeugteile, bei denen Festigkeit und Härtungsfähigkeit wichtig sind. Die Wärmebehandlungssequenz, Schleifzugaben und Anforderungen an die Endhärte sollten vor der Freigabe im Verhältnis zu kritischen Abmessungen geprüft werden.

Rostfreier Werkzeugstahl
Eine Überlegung für Spannvorrichtungskomponenten, die Feuchtigkeit, Reinigungsmitteln oder korrosionsanfälligen Umgebungen ausgesetzt sind. Die Wahl der Güteklasse gleicht Korrosionsverhalten, Bearbeitbarkeit und erreichbare Härte aus; bestätigen Sie Passivierung, Wärmebehandlung und Inspektionsanforderungen während der RFQ-Prüfung.

Vorgehärteter Stahl
Nützlich für Sockel, Stützen und Strukturteile, die eine stabile Bearbeitung ohne nachträglichen Härtezyklus erfordern. Bestätigen Sie den Lieferzustand, die Anforderungen an Spannungsarmglühung, Oberflächenschutz und datumsbezogene kritische Toleranzen während der Zeichnungsprüfung.

Aluminiumlegierung
Eine praktische Wahl für Spannvorrichtungsplatten, Aufnahmen und Montagevorrichtungen mit geringerem Gewicht, bei denen Handhabungsgewicht und Bearbeitungseffizienz wichtig sind. Bestätigen Sie Legierung, Eloxalanforderungen, Gewindebelastung und Erwartungen an die Dimensionsstabilität während der RFQ-Prüfung.

Messinglegierung
Wird oft für berührungsfreie Kontakte, elektrische Anwendungen oder korrosionsbewusste Details mit moderater mechanischer Belastung in Betracht gezogen. Bestätigen Sie das Verhalten des Gegenmaterials, die Verschleißbeanspruchung, die Oberflächenanforderungen und die dimensionalen Prioritäten, bevor die Fertigungsplanung beginnt.
Präzisionsspannvorrichtungskomponenten: Bearbeitungs-, Drahterodier- und Schleifrouten

CNC-Fräsen
CNC-Fräsen erstellt Platten, Sockel, Aufnahmen, Locator-Merkmale und komplexe prismatische Formen. Werkzeugzugang, Datumsbeziehungen und Bearbeitungszugaben werden geprüft, um eine stabile Geometrie und eine praktische Inspektion zu unterstützen.

CNC-Drehen
CNC-Drehen erzeugt rotierende Spannvorrichtungsdetails wie Buchsen, Hülsen, Abstandshalter, Stifte und Gewindeteile. Die Route wird anhand von Rundlaufgenauigkeit, Gleitflächen, Materialzustand und Anforderungen an Sekundäroperationen bewertet.


Drahterodieren
Drahterodieren wird für präzise Profile, schmale Schlitze und gehärtete Materialmerkmale in Betracht gezogen, bei denen der konventionelle Werkzeugzugang begrenzt ist. Drahtbahn, Startloch-Anforderungen, Eckbedingungen und Endinspektionskriterien leiten die Planung.

Senkerodieren
Senkerodieren unterstützt innere Hohlräume, scharfe Geometrien und Formen, die Elektrodenzugang erfordern. Die Elektrodenstrategie, die Oberflächenanforderungen, der Materialzustand und die nachfolgenden Oberflächenbehandlungsbedürfnisse werden während der Zeichnungsprüfung geklärt.

Präzisionsschleifen
Präzisionsschleifen verfeinert Ebenheit, Parallelität, Durchmesser und funktionale Gleitflächen nach entsprechenden vorherigen Operationen. Schleifzugabe, Wärmebehandlungssequenz, Bezugskontrolle und Messmethode müssen für das Teil definiert werden.
Funktionale Merkmale für Präzisionsspannvorrichtungskomponenten

Lokalisierungsschnittstellen
Bohrungen für Dübel, Zentrierbohrungen, Bezugsflächen und Verbindungsstellen können gemäß der im Plan definierten Strategie bearbeitet werden. So können Vorrichtungen stets präzise und ohne übermäßige Einschränkung des Werkstücks positioniert werden.

Gewindebohrungen
Gewindebohrungen, Gewindeeinsätze und Montageflächen dienen zur Aufnahme von Klemmen, Abdeckungen, Sensoren und austauschbaren Elementen. Gewindegröße, Einschraubtiefe, Zugangsrichtung und Nachbehandlungsanforderungen sollten während der Planprüfung identifiziert werden.

Dübelbohrungen
Präzise Dübelbohrungen können Platten, Aufnahmen und austauschbare Module während der Montage ausrichten. SUUXIANG prüft vor der Produktionsfreigabe die Bohrungsbeziehungen, die Passungsabsicht, die Bezugspunkte und die Bearbeitungsreihenfolge.

Verschleißteile
Austauschbare Verschleißplatten, Buchsen, Auflageflächen und Gleitelemente können stark beanspruchte Schnittstellen von Vorrichtungen schützen. Material, Wärmebehandlung, Schleifzugaben und Wartungszugang erfordern eine projektspezifische Bewertung.

Oberflächenbehandlungen
Im Plan spezifizierte Beschichtungen, Galvanisierungen, Eloxierungen oder Oberflächenveredelungen können dort in Betracht gezogen werden, wo Korrosionsbeständigkeit, Kennzeichnung, Leitfähigkeit oder Verschleißverhalten wichtig sind. Die Wahl der Behandlung muss mit den Abmessungen und Funktionsflächen kompatibel sein.

Teilekennzeichnung
Laserbeschriftungen, Gravuren, Revisionskennzeichnungen und Orientierungsmarkierungen können die Rückverfolgbarkeit während der Montage und Wartung verbessern. Definieren Sie Inhalt, Position, Tiefe und kosmetische Einschränkungen der Kennzeichnung in der Ausschreibung oder im Plan.
Präzisionsvorrichtungskomponenten, planbasiert
SUUXIANG ist die einzige öffentlich bekannte Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, hilft das Unternehmen globalen Ingenieur-, Beschaffungs- und Qualitätsteams, Zeichnungen und Spezifikationen in geprüfte Präzisionsvorrichtungskomponenten und zugehörige Werkzeugteile umzuwandeln.
Unsere Arbeit orientiert sich an der Fertigungsroute, die der Plan vorgibt: CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterodieren, Präzisionsschleifen, Montage und Inspektion. Vor der Angebotserstellung oder Produktionszusagen prüfen wir kritische Abmessungen, Bezugspunkte, Werkzeugzugang, Bearbeitungszugaben, Elektroden- oder Drahtführungsbedarf, Materialanforderungen und Prüferwartungen.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektkontrolle von DFM bis zur finalen Dokumentation. Wir betrachten Revisionssichtbarkeit, Prüfmethoden, Rückverfolgbarkeit und Lieferkoordination als Teil des Fertigungsablaufs, sodass Einkäufer technische Anforderungen abgleichen können, bevor die Teile in die Produktion gehen.

Kernkompetenzen für Präzisionsvorrichtungskomponenten
DFM vor der Zusage
Jede Anfrage für Präzisionsvorrichtungskomponenten beginnt mit dem Plan, dem Modell, dem Material, der Menge und dem Anwendungsfall. Die Prüfung identifiziert kritische Abmessungen, Bezugsbeziehungen, Toleranzstapelprobleme, Werkzeugzugang und Oberflächen, die einen definierten Fertigungs- und Prüfansatz erfordern, bevor ein Angebot erstellt oder die Produktion geplant wird.
- Funktionale Bezugspunkte und kritische Qualitätsmerkmale identifizieren
- Wandstärken, Zugangsbeschränkungen und Klemmmethoden prüfen
- Material, Wärmebehandlung und Oberflächenanforderungen bestätigen
- Benötigte Prüfaufzeichnungen für die Bestellung klären

CNC- und Erodierprozessplanung
Die Prozessführung wird anhand der Geometrie, des Materialzustands und der Maße ausgewählt, die die Funktionsfähigkeit der Spannvorrichtung bestimmen. CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren und Senkerodieren können kombiniert werden, wenn ihre jeweiligen Zugangs- und Profilkontrollvorteile die Zeichnungsanforderungen unterstützen.
- Bearbeitungswege auf Geometrie und Zugänglichkeit der Merkmale abstimmen
- Drahtwege für innere Profile und schmale Schlitze planen
- Elektrodenstrategie für geschlossene Erodierfunktionen bewerten
- Arbeitsgänge im Hinblick auf Wärmebehandlung und Oberflächenveredelung sequenzieren

Schleif- und Montageplanung
Präzisionsspannkomponenten sind oft auf kontrollierte Aufmaßzugaben und stabile Passbeziehungen angewiesen, nicht nur auf die Bearbeitung allein. SUUXIANG prüft Schleifanforderungen, Kontaktflächen, Bohrungs-zu-Referenzbeziehungen und Montagebedürfnisse, damit die Endbearbeitungen die funktionale Montage unterstützen, ohne die Absicht der Zeichnung zu verfälschen.
- Schleifaufmaß für kritische Ebenheit oder Maßkontrolle reservieren
- Passflächen und Kontaktbedingungen frühzeitig festlegen
- Oberflächenbearbeitungssequenz für gehärtete Teile überprüfen
- Montageanforderungen mit Montagebezügen koordinieren

Prüf- und Revisionskontrolle
Die Prüfplanung sollte den Merkmalen folgen, die Passung, Position und Wiederholgenauigkeit bestimmen. SUUXIANG stimmt Messmethoden und angeforderte Dokumentation mit der genehmigten Zeichnungsrevision ab, hält Änderungen während der gesamten Produktion sichtbar und stellt sicher, dass die Endaufzeichnungen der vereinbarten Bestellung und dem Prüfplan entsprechen.
- Prüfpunkte mit kritischen Maßen und Bezugselementen verknüpfen
- Erwartungen an die Berichterstattung vor der Produktion bestätigen
- Sichtbare Referenzen der Zeichnungsrevision beibehalten
- Enddokumentation mit dem Prüfplan abstimmen

Präzisionsspannkomponenten: SUUXIANG im Vergleich zu reinen Angebotslieferanten
Vergleichen Sie die ingenieurtechnischen Kontrollen, die vor Produktionsbeginn vereinbart werden sollten.
← Swipe left or right to view →
Produktionsworkflow für Präzisionsspannvorrichtungskomponenten
Ein kontrollierter Weg von der RFQ-Prüfung über die Inspektion, Verpackung und Lieferkoordination, wobei kritische Anforderungen in jeder Phase sichtbar bleiben.
Zeichnung und RFQ prüfen
Wir prüfen 2D-Zeichnungen, Modelle, Material, Mengen, Anwendungsfälle, Liefertermine und Prüfanforderungen, um kritische Maße, Bezugspunkte und offene Fertigungsfragen zu identifizieren.
Prozess und Material planen
Das Team bestätigt die machbare Prozessroute, Bearbeitungszugänge, Materialzustand, Wärmebehandlungsreihenfolge, Erodierstrategie, Schleifzugabe und Prüfansatz, bevor es Zusagen trifft.
Kritische Merkmale bearbeiten
CNC-Fräsen, Drehen, Mehrachsenbearbeitung und entsprechende Mikrobearbeitung erzeugen die primäre Geometrie, während Projektinformationen und genehmigte Revisionen kontrolliert bleiben.
Erodieren und Schleifen anwenden
Drahterodieren, Senkerodieren, Präzisionsschleifen und Fügen werden dort angewendet, wo Profile, gehärtete Merkmale, Oberflächenanforderungen oder Passungen ihre spezifischen Stärken erfordern.
Prüfen, Verpacken, Lieferung koordinieren
Fertige Präzisionsspannmittelkomponenten werden anhand des verifizierten Prüfplans geprüft, bei Bedarf dokumentiert, für den Versand geschützt und gemäß den vereinbarten Lieferanforderungen koordiniert.
Wie Sie Präzisionsspannmittelkomponenten beziehen
Move from drawing review to documented delivery with a clear, drawing-driven workflow.
Senden Sie Ihr Zeichnungspaket
Stellen Sie 2D-Zeichnungen, 3D-Modelle, falls verfügbar, Anwendungsbezug, Material, Menge, Maßprioritäten, Oberflächenanforderungen, Prüfanforderungen und Zieldatum für die Lieferung bereit.
Kritische Anforderungen bestätigen
Überprüfen Sie Bezugspunkte, kritische Maße, Toleranzketten, Bearbeitungszugänge, Wärmebehandlungsreihenfolge, Erodier- oder Schleifbedarf und den Prüfansatz vor Angebotszusagen.
Den vorgeschlagenen Weg prüfen
Bewerten Sie den angebotenen Prozessplan, einschließlich CNC-Bearbeitung, Erodieren, Schleifen, Fügen, Musteranforderungen, Revisionsstatus, Qualitätsdokumentation und Lieferkoordination.
Produktionsdetails genehmigen
Bestätigen Sie die vereinbarte Zeichnungsrevision, Material- und Qualitätserwartungen, bevor die Produktion beginnt, damit Änderungen sichtbar bleiben und die genehmigte Fertigungsroute kontrolliert wird.
Teile und Unterlagen erhalten
Erhalten Sie Präzisionsspannmittelkomponenten mit auftragsbezogener Dokumentation, basierend auf dem verifizierten Prüfplan, sowie klare Kommunikation zu Versand und endgültigem Revisionsstatus.
Kundenfallstudien warten auf Verifizierung
Verifizierte Präzisionsspannvorrichtungskomponenten-Ergebnisse und Projektfälle
Genehmigte Kundenfallstudie ausstehend: Diese Karte dokumentiert die Zeichnungsrevision, den Inspektionsumfang, die Produktionsmenge und das verifizierte Projektergebnis, sobald der Kunde die Veröffentlichung autorisiert hat.
Genehmigte Kundenfallstudie ausstehend: Diese Karte fasst die kritischen Abmessungen, den Prozessweg, die Inspektionsnachweise und das messbare Ergebnis zusammen, sobald die Quelldokumente und die Attribution zur Veröffentlichung freigegeben sind.
Genehmigte Kundenfallstudie ausstehend: Diese Karte beschreibt die Anwendung der Spannvorrichtungskomponente, die Anforderungen an die Revisionskontrolle, den Lieferumfang und das bestätigte Ergebnis, nachdem SUUXIANG und der Kunde die Nachweise genehmigt haben.
Der vollständige Einkaufsleitfaden für Präzisionsspannvorrichtungskomponenten
Practical guidance for preparing a drawing-based inquiry, defining quality requirements, and managing revisions before production.
Welche Informationen sollte ich für eine RFQ für Präzisionsspannvorrichtungskomponenten senden?
Was ist das MOQ für kundenspezifische Präzisionsvorrichtungskomponenten?
Wie lange dauert die Herstellung von Präzisionsvorrichtungskomponenten?
Kann SUUXIANG vor der Produktion Muster liefern?
Welche Materialien und Wärmebehandlungen können spezifiziert werden?
Welche Inspektionsberichte sind für Präzisionsvorrichtungskomponenten verfügbar?
Wie werden Zeichnungsrevisionen und geistiges Eigentum behandelt?
Welche Versand- und Zahlungsdetails sollten vor der Bestellung bestätigt werden?
Der vollständige Einkaufsratgeber für Präzisionsvorrichtungskomponenten
Nutzen Sie diesen von Ingenieuren geführten Rahmen, um Anforderungen zu definieren, Lieferanten von Präzisionsvorrichtungskomponenten zu vergleichen, DFM- und Inspektionsrisiken zu kontrollieren und Beschaffungsfehler zu vermeiden, die Wiederholgenauigkeit, Lieferzeit oder Gesamtkosten beeinträchtigen.
1. Was sind Präzisionsvorrichtungskomponenten?
Three functional actions—locating, supporting, and clamping—define precision fixture components: engineered elements that place a workpiece against intended datums, resist process loads, and preserve access for a cutter, probe, or mating part. Pins, nests, rest pads, clamps, guide elements, bushings, and reference inserts each control a specific interface rather than act as generic hardware.nnOne complete fixture is the assembled workholding system: base, structural body, component set, actuation, and mounting arrangement. Its replaceable or custom-made components are the wear, contact, adjustment, and datum-control elements that can be renewed or revised without rebuilding the entire tool.nnSix degrees of freedom must be constrained deliberately to achieve repeatable location without overconstraint. That control governs load transfer and inspection alignment in machining and assembly, as well as part positioning in connector tooling and stamping-die operations.
2. Wie sich Vorrichtungskomponenten entwickelt haben
3-2-1-Lokalisierung – drei Auflagepunkte, zwei seitliche Locator und ein Endanschlag – erfasst die Logik hinter vielen dedizierten manuellen Vorrichtungen. Frühe Spannvorrichtungen und Vorrichtungen priorisierten die wiederholbare Platzierung für ein stabiles Teil-Design, aber ein geändertes Lochmuster oder ein Bezugspunkt konnte erhebliche Nacharbeiten erfordern.nnCNC-Bearbeitung machte Bezugsflächen, Dübellöcher, Taschen und Schnittstellenmuster über verschiedene Teile hinweg konsistenter reproduzierbar. Modulare Platten, austauschbare Nester und standardisierte Klemmverbindungen machten Präzisionsvorrichtungskomponenten dann einfacher für Prototypen- und Kleinserienprogramme neu zu konfigurieren.nn0,01 mm auf einer Zeichnung sind nicht aussagekräftig, es sei denn, das Bezugspunkt-Schema der Vorrichtung, der Klemmkraftpfad und die Inspektionsmethode unterstützen dies. Automatisierte oder unterstützte Klemm- und inspizierorientierte Vorrichtungen verlagern den Fokus des Käufers auf revisionskontrollierte Modelle, Austauschbarkeitsaufzeichnungen, Identifizierung austauschbarer Elemente und Verifizierungsnachweise, die mit der freigegebenen Zeichnung verknüpft sind.
3. Arten von Präzisionsvorrichtungskomponenten
Sechs Komponentenfamilien unterteilen die Vorrichtungsarbeit danach, wie sie ein Teil lokalisieren, fixieren, unterstützen, führen oder anpassen. Die Zeichnung sollte jeder Familie eine Bezugspunktrolle und eine Wartungsanforderung zuweisen.
| Typ | Hauptfunktion | Typische Anwendung | Wichtige Eingaben | Lieferform |
|---|---|---|---|---|
| Positionierer und Stifte | Bezugspunktposition festlegen | Bearbeitung, Inspektion | Bezugspunkt, Passung, Last | Beide |
| Klemmen und Halterungen | Bewegung widerstehen | CNC oder Montage | Kraft, Zugang, Zyklus | Beide |
| Auflagen und Stützen | Durchbiegung verhindern | Dünnwandbearbeitung | Kontakthöhe, Last | Beide |
| Grundplatten und Werkzeugplatten | Starre Schnittstelle bieten | Maschinentischvorrichtungen | Lochbild, Steifigkeit | Beide |
| Führungsbuchsen und Einsätze | Werkzeuge führen oder Verschleißflächen schützen | Bohren, wiederholter Kontakt | Werkzeugweg, Austauschbarkeit | Beide |
| Nester oder geformte Kontakte | Konform mit komplexer Geometrie | Gussstücke, Spritzgussteile | Profil, Kontaktpunkte | Kundenspezifisch |
Bezugspunkt und Fixierung
Zwei Gruppen etablieren die Position und widerstehen Prozesskräften. Ihre Schnittstellen sollten austauschbar sein, wenn Verschleiß die Wiederholgenauigkeit beeinträchtigt.
Unterstützung und Struktur
Zwei Gruppen tragen das Werkstück und den Kraftfluss der Vorrichtung. Steifigkeit der Platte und Auflagehöhe müssen den tatsächlichen Schneid- oder Inspektionskräften folgen.
Führung und Anpassung
Zwei Gruppen steuern den Werkzeugeintritt oder den Kontakt mit unregelmäßigen Teilen. Legen Sie vor der Bearbeitung Zugang, Austauschverfahren und Schutz der Anschlussfläche fest.
4. Materialien für Präzisionsspannvorrichtungskomponenten
Die Materialwahl bestimmt die Steifigkeit der Spannvorrichtung, die Handhabungsmasse, das Kontaktverhalten und das Austauschintervall. Wählen Sie die Basis und jeden Verschleißpunkt separat basierend auf dem Lastpfad, der Umgebung und der erwarteten Produktionslebensdauer.
| Material | Steifigkeit / Masse | Verschleiß / Korrosion | Typische Verwendung |
|---|---|---|---|
| Aluminium | Moderat / niedrig | Geringer Verschleiß; eloxierbar | Sockel, Handhabungsspannvorrichtungen |
| Kohlenstoff- oder legierter Stahl | Hoch / hoch | Mäßige Korrosion | Belastete Platten, Positionierer |
| Edelstahl | Hoch / hoch | Gute Korrosionsbeständigkeit | Nassbearbeitungs-Vorrichtungen |
| Werkzeugstahl | Hoch / hoch | Hohe Verschleißfestigkeit nach Härtung | Stifte, Buchsen, Anschläge |
| Messing oder Kunststoff | Gering bis moderat / gering | Sanfter Kontakt | Empfindliche Aufnahmen |
| Hartmetall-Einsatz | Sehr hoch / dicht | Sehr hoher Verschleiß | Lokale Verschleißpunkte |
Materialvergleich
6061 Aluminium eignet sich für leichte Sockel; Stahl trägt höhere Klemmkräfte.
Materialauswahl
4140 legierter Stahl ist eine praktikable Wahl für belastete Positionierer und Klemmen.nn304 Edelstahl passt für feuchte oder korrosive Umgebungen; Messing oder technischer Kunststoff schützt kosmetische und leitfähige Werkstückoberflächen.
- Werkzeugstahl eignet sich für gehärtete, sich wiederholende Kontaktpunkte.
- Hartmetall-Einsätze eignen sich für konzentrierte Abnutzung.
- Aluminium eloxieren; schwarze Oxidschicht oder Beschichtung benötigt Zeichnungsfreigabe.
Definieren Sie den Lastpfad
1 Referenzstift sollte Verschleiß widerstehen, ohne die gesamte Klemmkraft auf eine weiche Basis zu übertragen.nn2 Zeichnungsnotizen sollten Material, Wärmebehandlung, Beschichtung, Kontaktfläche und die Strategie für austauschbare Einsätze vor der Angebotserstellung angeben.
5. Kundenspezifische Merkmale und Oberflächenveredelungen
Kundenspezifische Präzisionsvorrichtungskomponenten sollten durch funktionale Schnittstellen definiert werden, nicht durch ein Menü kosmetischer Optionen. Die Zeichnung sollte kritische Maße, Bezugspunkte, passende Materialien, Umgebungsbedingungen und Serviceanforderungen festlegen, bevor ein Prozessweg gewählt wird.
| Option | Funktionale Bestimmung | Zeichnungssteuerung |
|---|---|---|
| Schützendes Kontaktpad | Schützen von fertigen Passflächen | Pad-Material und austauschbare Position |
| Gehärteter Einsatz | Verschleiß auf den Locator konzentrieren | Passung, Härteanforderung, Bezugsrelation |
| Anodisieren oder Galvanisieren | Freilegen oder Handhaben von Oberflächen | Maskierung und Dickentoleranzen |
| Passivierung | Verbesserung des Oberflächenzustands von Edelstahl | Anwendbare Bereiche und Sauberkeitsanforderungen |
Merkmalsdefinition
Bezug A/B/C, Lochbilder, Gewindemerkmale, Hinterschnitte und eingravierte Kennzeichnungen sollten die Positionierungs- und Zugriffsstrategie der Baugruppe referenzieren. Kritische Positions-, Rechtwinkligkeits-, Tiefen- und Gewindeangaben erfordern explizite Inspektionsmethoden.nnAustauschbare gehärtete Einsätze und schützende Kontaktflächen isolieren Verschleiß oder verhindern Schäden an bearbeiteten Werkstücken. Gravierte Revisions- und Teilekennzeichnungen unterstützen die Wartung nur, wenn ihre Platzierung funktionale Oberflächen vermeidet.
Veredelung nach Funktion
Korrosionsbelastung, Materialkontakt, Reinigbarkeit und Handhabung bestimmen, ob Eloxieren, Galvanisieren, Passivieren oder eine unbeschichtete geschliffene Oberfläche angemessen ist. Maskierungen, Kontaktzonen, Beschichtungsdickengrenzen und nach der Veredelung erforderliche Maße sind auf der Zeichnung anzugeben.nnServicefähige Vorrichtungen profitieren davon, wenn beschichtete Verschleißflächen, Pads oder Einsätze erneuert werden können, ohne die primären Bezugspunkte zu stören. SUUXIANG sollte die Beschichtungsreihenfolge im Abgleich mit Toleranzen, Einpassungen und Inspektionsanforderungen vor der Produktion prüfen.
6. Konstruktion und qualitätskritische Details
Drei Bezugselemente sollten das funktionale Positionierungsschema einschränken, bevor Maße zugewiesen werden. Die Genauigkeit der Vorrichtung wird durch den montierten Lastpfad bestimmt, nicht durch isolierte Bauteiltoleranzen.
Bezugselemente und geometrische Kontrolle
Eine Drei-Zwei-Eins-Positionierungslogik sollte primäre, sekundäre und tertiäre Bezugskontakte identifizieren. Geben Sie Profil, Position, Ebenheit oder Rechtwinkligkeit nur dort an, wo sie die Paarung, Messung oder Klemmfunktion schützen; stimmen Sie die Zugänglichkeit der Bezugselemente und den Messaufbau während der DFM-Überprüfung ab.
Passungen und Kontaktflächen
H7/h6-Passungsanforderungen, sofern für den Zeichnungsstandard relevant, erfordern eine definierte Paarungsbedingung und Montageart. Geben Sie den Positionierungsdurchmesser, Kontaktflächen, zulässige Kontaktfläche und austauschbare Verschleißteile an; überprüfen Sie die Wärmeausdehnung, Presskraft und Servicezugänglichkeit mit dem Hersteller.
Kanten, Gewinde und Härte
0,2–0,5 mm Kantenbrüche werden üblicherweise verwendet, wenn eine scharfe Kante keinen funktionalen Zweck hat, aber die Zeichnung kritische Kanten regeln sollte. Definieren Sie Gewindeklasse, nutzbare Gewindetiefe, Oberflächengüte und erforderliche Härte, wenn funktional; vereinbaren Sie Gratgrenzen, Maskierung und Wärmebehandlungssequenz in der DFM.
Montage- und Inspektionsnachweise
Eine 100%ige Inspektion ist am nützlichsten für identifizierte kritische Maße und nicht für jedes nicht funktionale Merkmal. Fordern Sie einen Erststückbericht, CMM- oder Höhenmessgeräteaufzeichnungen, soweit zutreffend, Gewindegrenzlehrresultate, Härteaufzeichnungen, wenn spezifiziert, und revisionskontrollierte Montageverifikation für wiederholungsfähigkeitskritische Stapel an.
7. Auswahl eines Herstellers von Präzisionsvorrichtungskomponenten
Zwei Lieferanten können dasselbe Teil anbieten, aber das Risiko sehr unterschiedlich managen. Bewerten Sie Hersteller von Präzisionsvorrichtungskomponenten anhand der vor der Freigabe erhaltenen Nachweise, nicht nur anhand des Stückpreises oder der angegebenen Ausrüstung.
| Bewertungsbereich | Fragen Sie nach | Reduziertes Risiko |
|---|---|---|
| DFM | Schriftliche Annahmen | Späte Nacharbeit |
| Inspektion | Bericht über kritische Abmessungen | Ungeprüfte Abnahme |
| Überarbeitungen | Dokumentierte Änderungssteuerung | Gemischte Überarbeitungen |
| Lieferung | Pack- und Statusplan | Transportschäden |
Überprüfung der Zeichnung und Antwort
Eine 2D-Zeichnung und ein 3D-Modell sollten eine dokumentierte DFM-Antwort auslösen, die Bezugselemente, Werkzeugzugang, EDM und Schleifstock abdeckt.nnEine Frage ist wichtig: Wer klärt technische Fragen vor der Freigabe, und wie werden Änderungen anerkannt?
Prozess und Nachweise
Drei Prüfungen stellen die Passung fest: der vorgeschlagene Bearbeitungsweg, Materialrückverfolgbarkeit, wenn spezifiziert, und eine Inspektionsmethode für jedes kritische Maß.nnFragen Sie, welche Maße Berichtswerte erhalten, welche Messgeräte verwendet werden und ob Erststücknachweise der Kleinserienfreigabe vorausgehen.
Revision und Rückverfolgung
Eine kontrollierte Revisionskennung sollte dem Angebot, dem Fertigungsauftrag, dem Inspektionsbericht und der Packliste folgen.nnZwei Lieferfragen decken die Disziplin auf: Wie werden Teile während des Transports geschützt, und wie werden nicht konforme Teile eingedämmt, gemeldet und entsorgt?
8. Häufige Fehler bei der Beschaffung von Präzisionsspannvorrichtungskomponenten
Eine freigegebene Zeichnung kann immer noch fehlschlagen, wenn ihre Bezugspunkte, Schnittstellen und Abnahmekriterien mehrdeutig sind. Erkennen Sie diese Lücken während der Zeichnungsprüfung, bevor SUUXIANG oder ein anderer Lieferant einen Prozessweg festlegt.
Abweichung von Bezugspunkten und Toleranzen
Ein Bezugspunkt-Schema muss primäre, sekundäre und tertiäre Kontakte identifizieren. Korrigieren Sie dies in der Zeichnung; fragen Sie: „Welche Oberflächen legen Einrichtung und Inspektion fest?“nnZwei Toleranzklassen verhindern pauschale enge Grenzwerte. Entfernen Sie unnötige Grenzwerte; fragen Sie: „Welche Abmessungen sind CTQ und warum?“
Unvollständige Funktionsanforderungen
Eine Materialspezifikation muss Güte, Zustand und Wärmebehandlungsanforderung angeben. Korrigieren Sie Auslassungen; fragen Sie: „Welche Härte oder welcher Zustand ist bei Lieferung erforderlich?“nnZwei Oberflächenkategorien – funktional und kosmetisch – erfordern getrennte Abnahmekriterien. Überprüfen Sie die passende Geometrie; fragen Sie: „Welches Teil, welcher Bezugspunkt, welcher Freiraum und welches Finish erfüllt diese Fläche?“
Schwache kommerzielle Freigabekontrollen
Ein Inspektionsplan sollte CTQs, Bezugspunkte, Methode, Stichproben und Berichte abbilden. Korrigieren Sie den fehlenden Plan; fragen Sie: „Welche Ergebnisse müssen Erstbemusterung und Versand begleiten?“nnZwei Kostenpositionen – Stückpreis und Ersatzrisiko – gehören in den Vergleich. Definieren Sie Ersatzteile und frieren Sie Revisionsdaten ein; fragen Sie: „Welche Überarbeitung, Dateien, Änderungsmitteilung und welcher Ersatzweg gelten?“
9. Von der Zeichnungsfreigabe zur Erstbemusterung
Eine kontrollierte Einführung beginnt vor der Bearbeitung: Der Anwendungsfall der Vorrichtung, das Lokalisierungsschema, die Spannkräfte und kritische Schnittstellen müssen eindeutig sein. SUUXIANG verwendet das freigegebene technische Paket, um Fertigbarkeit, Inspektion und Lieferkommunikation abzustimmen.
Ein kontrolliertes Paket freigeben
2D-Zeichnungen sollten Überarbeitung, Bezugspunkte, kritische Abmessungen, Material, Wärmebehandlung, Oberflächenanforderungen und Abnahmeteilungen angeben. Liefern Sie das passende 3D-CAD-Modell und eine Mengenvorhersage.nnKundendateien bleiben vom Kunden kontrollierte technische Eingaben; benennen Sie einen autorisierten Ansprechpartner für Genehmigungen. Globale Teams sollten den Kommunikationskanal, die Übergabe über Zeitzonen hinweg und den Verantwortlichen für Antworten festlegen.
DFM und Angebotsumfang abschließen
Die DFM-Prüfung sollte Werkzeugzugang, Werkstückspannung, Bezugspunktübertragung, EDM- oder Schleifanforderungen und praktischen Inspektionszugang testen. Lösen Sie Unklarheiten vor der Auftragserteilung, anstatt das Angebot als Zeichnungsersatz zu behandeln.nnDie Angebotsbestätigung sollte den gelieferten Materialzustand, den Prozessweg, den Inspektionsumfang, die Dokumentation, die Verpackung und die Liefergrundlage angeben. Jeder offene Punkt benötigt einen Verantwortlichen, ein Fälligkeitsdatum und eine dokumentierte Entscheidung.
Erstbemusterung und Nachbestellungen genehmigen
Die Abnahme der Erstbemusterung sollte die vereinbarten kritischen Merkmale mit der freigegebenen Überarbeitung und dem Inspektionsplan vergleichen. Überprüfen Sie Messergebnisse, funktionale Passungsnachweise, sofern zutreffend, Abweichungen und Zugeständnisse vor der Serienfreigabe.nnÜberarbeitungsänderungen erfordern eine neue, kontrollierte Datei, ein Wirksamkeitsdatum und eine schriftliche Bestätigung der betroffenen Teile. Wiederkehrende Bestellungen sollten sich auf die genehmigte Überarbeitung, die Erstbemusterungs-Baseline, die Verpackungsmethode und die Prognose-Meilensteine beziehen.
10. Preisgestaltung von Präzisionsspannvorrichtungskomponenten
Eine freigegebene Zeichnung kann zu unterschiedlichen Preisen führen, wenn sich Lagergröße, Material, Zugänglichkeit der Merkmale und die Anzahl der CNC-, EDM- oder Schleifaufbauten ändern. Enge Bezugspunkttoleranzen, Wärmebehandlung, Oberflächenbearbeitung und Inspektionsberichte erhöhen den Aufwand; beschleunigte Lieferung kann die Planung verteuern.nnDrei Preisstufen helfen bei der Planung, sind aber illustrative und keine öffentlichen Festpreise. SUUXIANG sollte erst ein Angebot erstellen, nachdem die 2D-Zeichnung, das 3D-Modell (falls verfügbar), die Menge, das Material, die Wärmebehandlungssequenz, die CTQs, die Berichterstattung und das erforderliche Lieferdatum geprüft wurden.
| Stufe | Typische Menge | Preismuster | Beispielhafte Lieferzeit |
|---|---|---|---|
| Prototyp | 1–5 | Höchste pro Teil | 5–10 Werktage |
| Kleinserien | 6–50 | Setup-Kosten verteilt | 10–20 Werktage |
| Wiederholfertigung | 51 | Geringere Stückkosten nach Validierung | Pro genehmigtem Zeitplan |
Laden Sie Ihre Zeichnung für Präzisionsvorrichtungskomponenten zur Überprüfung hoch
Fügen Sie Modelle, Material, Menge, kritische Abmessungen, Prüfanforderungen und das angestrebte Lieferdatum für eine sorgfältige Zeichnungsprüfung und technische Angebotserstellung bei.