
Präzisions-Stanzwerkzeugkomponenten, geprüft vor der Bearbeitung
Senden Sie Ihre Zeichnung für DFM, kritische Maßprüfung und eine fertigungsfokussierte Route für kundenspezifische Präzisions-Stanzwerkzeugkomponenten.
Repräsentative Präzisions-Stanzwerkzeugkomponenten


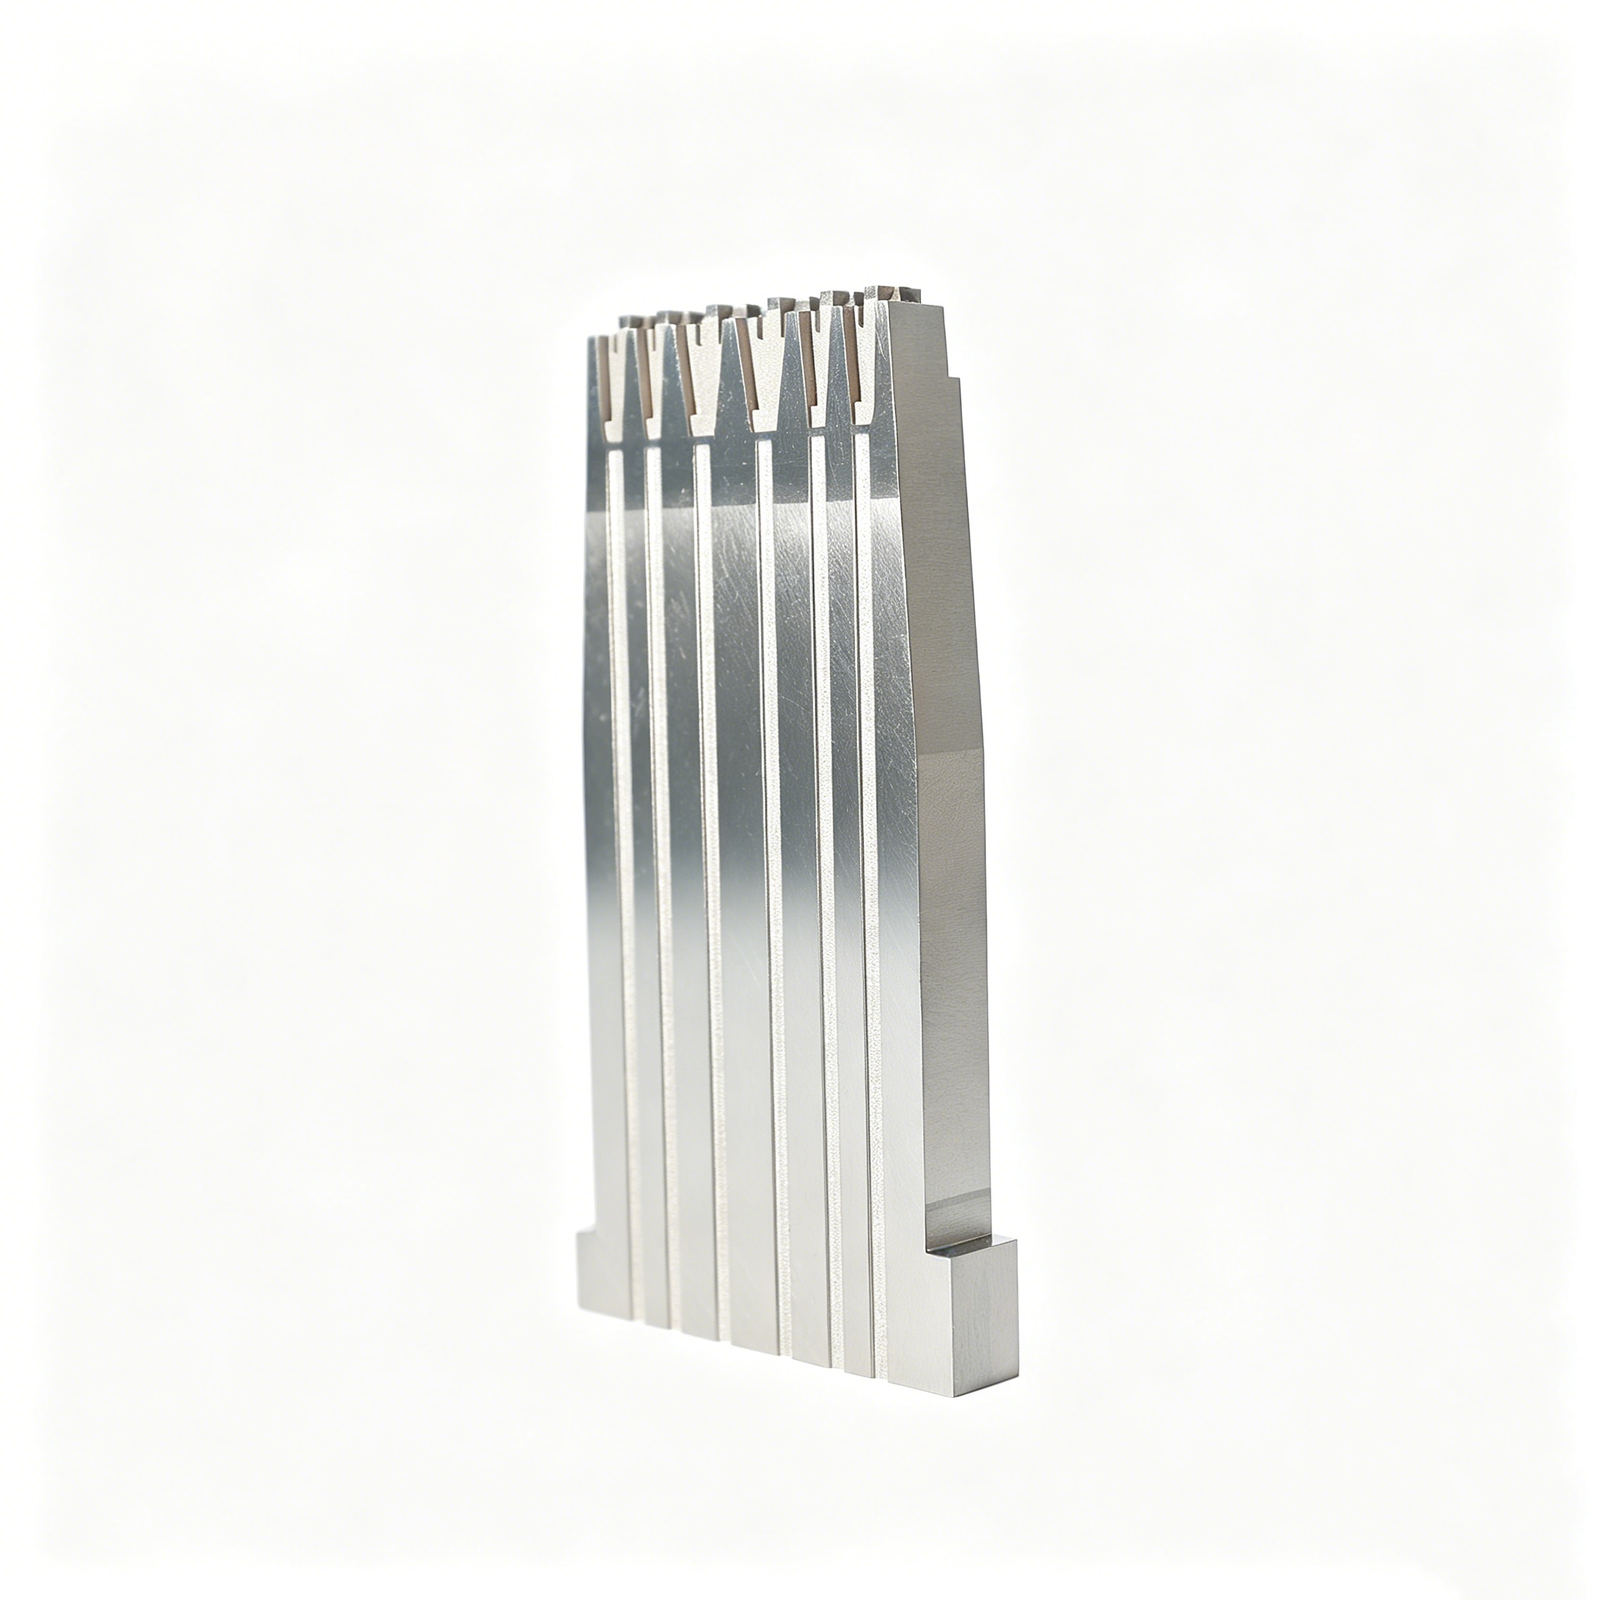





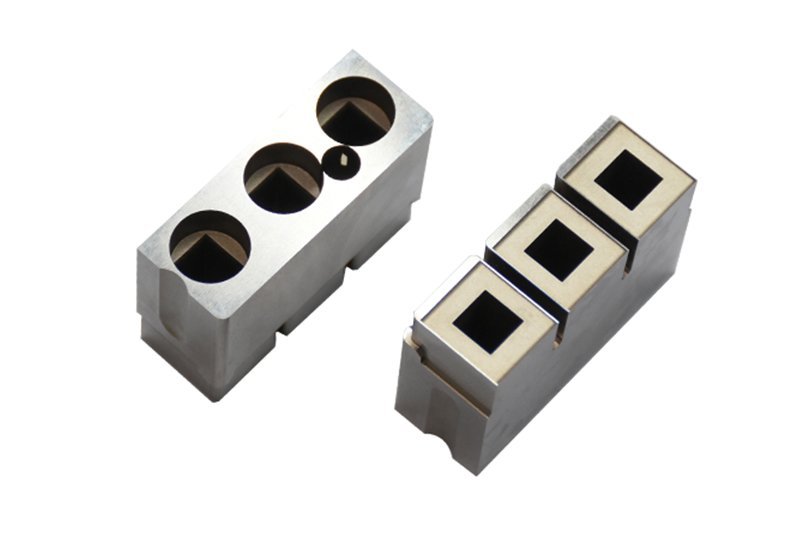


Related Drawing-Based Components and RFQs










Konstruktionsvorteile für Präzisions-Stanzwerkzeugkomponenten
Ein zeichnungsbasierter Ansatz, der Herstellbarkeit, Prozessreihenfolge, Prüfprioritäten und Revisionsanforderungen klärt, bevor Produktionszusagen getroffen werden.
DFM vor der Zusage
Kritische Maße, Bezugspunkte, Werkzeugzugang, Materialanforderungen und Wärmebehandlungsreihenfolge prüfen, bevor Angebot und Produktionsplanung erfolgen.
Koordinierte Prozessrouten
CNC-Bearbeitung, Drahterodieren oder Senkerodieren, Schleifen und Montage auf Basis von Geometrie, Zugangsbeschränkungen und funktionalen Passbedingungen planen.
Prüfungsgesteuerte Planung
Prüfmethoden und Berichtsanforderungen für kritische Qualitätsmerkmale, Oberflächenanforderungen und vereinbarte Zeichnungsrevisionen definieren.
Revisionssichtbarkeit
Änderungen an Zeichnungen, Fertigungsfragen und Lieferinformationen sichtbar halten, damit die genehmigte Anforderung während des gesamten Projekts klar bleibt.
Technische RFQ-Kommunikation
Zeichnungen, Modelle, Mengen, Qualitätsanforderungen und Zieldaten bereitstellen, um eine fokussierte technische Diskussion für Präzisions-Stanzwerkzeugkomponenten zu unterstützen.
Präzisions-Stanzwerkzeugkomponenten und kundenspezifische Teilefamilien
Zeichengesteuerte Prozessrouten für konfigurierbare Werkzeugkomponenten, kritische Schnittstellen und kundenspezifische Bearbeitungsdetails, die eine kontrollierte Prüfung und Revisionsrückverfolgbarkeit erfordern.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Werkzeugkomponenten und kundenspezifische Details. Die Prüfung konzentriert sich auf Material, Bezugspunkte, kritische Maße, Werkzeugzugang, Bearbeitungsreihenfolge und Prüfanforderungen, bevor Produktionszusagen getroffen werden.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für Platten, Einsätze, Umformdetails und komplexe Werkzeugmerkmale. Die Werkzeugwegplanung berücksichtigt Spannvorrichtungen, Fräserreichweite, Eckengeometrie, Aufmaß und Maße, die eine In-Prozess- oder Endprüfung erfordern.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotierende Werkzeugkomponenten wie Stempel, Buchsen, Führungselemente und kundenspezifische Stifte. Durchmesser, Rundlauf, Schultern, Gewinde und Bezugsbeziehungen sollten auf der Zeichnung klar definiert sein.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung ermöglicht die Bearbeitung von Oberflächen in mehreren Ebenen, schrägen Geometrien und den Zugang zu komplexen Bauteilen mit weniger Rüstvorgängen, wo dies angebracht ist. Die Machbarkeit hängt von der Teilegeometrie, der Werkstückspannung, der Reichweite des Fräsers, der Toleranzstrategie und dem Inspektionszugang ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Die Schweizer und Mikrobearbeitung eignen sich für Bauteile mit kleinem Durchmesser und hoher Detailgenauigkeit, bei denen Handhabung, Rundlaufabweichung, Abstand zwischen Merkmalen und Inspektionsmethode sorgfältige Planung erfordern. Reichen Sie für die Angebotserstellung Funktionsmaße, Materialzustand, Stückzahl und Kontext der Gegenstücke ein.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen eignen sich für gehärtete Profile, schmale Schlitze, scharfe interne Geometrien und Merkmale, die über den konventionellen Zugang durch Schneidwerkzeuge hinausgehen. Der Prozessablauf sollte Drahtwege, Elektrodenstrategie, Oberflächenanforderungen und Überlegungen zur Rekristallisationsschicht definieren.
Upload a Drawing
Präzisionsschleifen
Präzisions-Oberflächen- und Profilschleifen wird zur Kontrolle von Ebenheit, Parallelität, Profilgenauigkeit und funktioneller Passung nach der Bearbeitung oder Wärmebehandlung eingesetzt. Zeichnungen sollten Schleifbezugspunkte, Aufmaß, Oberflächenanforderungen und kritische Inspektionspunkte identifizieren.
Upload a Drawing
Formkerne u0026 Kavitätseinsätze
Präzise Formkerne und Kavitätseinsätze werden anhand von Zeichnungen, unter Berücksichtigung von Material, Wärmebehandlungssequenz, Schließflächengeometrie, Kühl- oder Zugangsmerkmalen und Gegenstückschnittstellen konfiguriert. Die Überprüfung bestätigt kritische Maße, EDM-Bedarf, Schleifaufmaß und Inspektionsplan.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten werden entsprechend der funktionalen Beziehung zwischen beweglichen Elementen, Platten, Bohrungen und den Anforderungen des Formteils gefertigt. Spezifizieren Sie Material, Härtegrad, Toleranzen für Durchmesser, Oberflächenanforderungen und Gegenstückmaße.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten erfordern kontrollierte Beziehungen zwischen Positionierungsflächen, Durchmessern, Schultern und Montagebezugspunkten. Die Überprüfung der Zeichnung hilft bei der Identifizierung von Passungsklassen, Verschleißaspekten, Wärmebehandlung, Schleifsequenz und Verifizierungsmethode.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör sind konfigurierbare Werkzeugdetails, die Aufmerksamkeit auf Bewegung, Schließflächen, Spiel, Verschleißbereiche und Montageverbindungen erfordern. Stellen Sie die relevanten Schnittansichten, Gegenstücke, Materialanforderungen und kritischen Funktionsmaße bereit.
Upload a Drawing
Werkzeugkomponenten für Steckverbinder
Präzisionswerkzeugkomponenten für Steckverbinder unterstützen eng beieinander liegende Kavitätsmerkmale, Stift- und Einsatzschnittstellen sowie wiederholbare Ausrichtung innerhalb von Steckwerkzeugen. Die Fertigungsfähigkeitsprüfung befasst sich mit Mikromerkmalen, EDM- oder Schleifanforderungen, Materialzustand und Inspektionszugänglichkeit.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzise Stanzwerkzeugkomponenten umfassen Stempel, Matrizen, Einsätze, Führungselemente, Umformdetails und kundenspezifische Verschleißteile. Die Produktionsplanung berücksichtigt Bandinteraktion, toleranzempfindliche Geometrie, Material und Wärmebehandlung, Schleifzugaben und kritische Funktionsmaße.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM u0026 Umspritzen
Werkzeugkomponenten für Spritzguss, MIM, CIM und Umspritzen werden als zeichnungsbasierte Fertigungsarbeiten innerhalb eines verifizierten Umfangs bewertet. Die Überprüfung umfasst den Kontext des Formmaterials, Schnittstellen, schrumpfungsbedingte Anforderungen, Entlüftungs- oder Angussmerkmale, Materialauswahl und Inspektionserwartungen.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand von Zeichnungsanforderungen, Anwendungsbelastungen, Verschleiß, Korrosionsbelastung, Bearbeitbarkeit, Wärmebehandlungssequenz und Verfügbarkeit ausgewählt. Geben Sie die genaue Güte oder die zugelassene Entsprechung, den Materialzustand, die Zertifizierungsanforderungen und etwaige Einschränkungen im Angebot an.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden basierend auf Funktionsflächen, Verschleißfestigkeit, Korrosionsbedarf, Dimensionsänderung und nachfolgenden Schleif- oder EDM-Prozessen geplant. Definieren Sie den erforderlichen Prozess, den Härtebereich, wo zutreffend, Maskierung, Oberflächengrenzwerte und Verifizierungsdokumentation.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsinspektion, Messtechnik und Qualitätsdokumentation werden auf die kritischen Maße, Bezugspunkte, Toleranzen und Berichtsanforderungen der Zeichnung abgestimmt. Stimmen Sie Inspektionsmethode, Stichprobenerwartungen, Berichtsformat, Materialnachweise und Revisionsstatus vor Produktionsbeginn ab.
Upload a Drawing
Prototyping u0026 Kleinserienfertigung
Schnelles Prototyping und Kleinserienfertigung unterstützen die Validierung von Zeichnungen, Passungsprüfungen, Werkzeugversuchen, technischen Änderungen und die kontrollierte Lieferung kundenspezifischer Teile. Fügen Sie Menge, Material, kritische Maße, Qualitätsdokumentation und Zielterminanforderungen für eine realistische Überprüfung hinzu.
Upload a DrawingZu berücksichtigende Materialien für Präzisionsstanzwerkzeugkomponenten

D2 Werkzeugstahl
Eine gängige Wahl für Schneideinsätze, Stempel und verschleißfokussierte Präzisionsstanzwerkzeugkomponenten. Seine hochkohlenstoffhaltige, hochchromhaltige Struktur unterstützt die Verschleißfestigkeit nach der Wärmebehandlung, während bei der Bearbeitung und beim Erodieren der endgültige Schleifaufmaß berücksichtigt werden muss.

H13 Werkzeugstahl
Oft evaluiert für Werkzeuge, die wiederholten Stößen, thermischen Zyklen oder anspruchsvollen Umformbelastungen ausgesetzt sind. H13 bietet ein nützliches Gleichgewicht aus Zähigkeit und Hitzebeständigkeit, jedoch müssen die spezifizierte Härte, der Wärmebehandlungsablauf und die Oberflächenanforderungen gemeinsam geprüft werden.

M2 Schnellarbeitsstahl
Geeignet für ausgewählte Stempel- und Schneidanwendungen, bei denen Warmhärte und Schnitthaltigkeit wichtig sind. Sein höherer Legierungsgehalt kann die Bearbeitungsstrategie, die Wärmebehandlungssteuerung und die Schleifanforderungen beeinflussen, daher sollten die Einsatzbedingungen im RFQ (Anfrage für ein Angebot) definiert werden.

Hartmetall
Betrachtet für hochverschleißfeste Schneid- und Umformbereiche, die außergewöhnliche Härte und Verschleißfestigkeit erfordern. Hartmetall kann spröde sein und erfordert geeignete Unterstützung, Geometrie sowie Erodier- oder Schleifverfahren; die Belastungen im Einsatz und Details zum Gegenmaterial leiten die Machbarkeitsprüfung.

Vorgehärteter legierter Stahl
Verwendet für ausgewählte Werkzeugplatten, Halterungen, Stützblöcke und Strukturkomponenten, wenn die Zeichnung eine stabile Festigkeit ohne abschließenden Härtezyklus vorsieht. Die Zugänglichkeit zur Bearbeitung, Gewindebohrungen und Bezugsflächen werden vor der Prozessplanung geprüft.
Präzisionsstanzwerkzeugkomponenten: Bearbeitung, Erodieren, Schleifen und Montage


Drahterodieren
Drahterodieren erzeugt präzise Durchgangsprofile, schmale Schlitze und komplexe Konturen, bei denen herkömmlicher Schneidzugang begrenzt ist. Die Drahtwegplanung, die Lage der Bezugspunkte und die Oberflächenanforderungen werden anhand der Zeichnung geprüft, bevor der Bearbeitungsweg bestätigt wird.

Senkerodieren
Senkerodieren unterstützt interne Formen, scharfe Details und schwer zugängliche Geometrien, die eine Elektrodenstrategie erfordern. Die Elektrodenkonstruktion, der Funkenerosionsabstand und die Oberflächenanforderungen werden zusammen mit dem Material und den anschließenden Oberflächenbehandlungen bewertet.


Montageprüfung
Die Montage prüft die Passbeziehungen, wo einzelne Präzisionsstanzwerkzeugkomponenten zusammenarbeiten müssen. Inspektionsmethoden und Berichte werden mit kritischen Abmessungen, funktionalen Schnittstellen, Revisionsstatus und den mit dem RFQ bereitgestellten Qualitätsanforderungen abgestimmt.
Unterstützendes Zubehör für Präzisionsstanzwerkzeugkomponenten

Führungsstifte
Führungsstifte unterstützen die wiederholbare Ausrichtung zwischen den passenden Werkzeugteilen. Bestätigen Sie die Positionierungsbeziehung, den Laufspiel, den Materialzustand, die Befestigungsmethode und die Prüfabmessungen anhand der Werkzeugzeichnung und der beabsichtigten Pressenanwendung.

Führungsbuchsen
Führungshülsenpaare mit Führungsstiften steuern die geführte Bewegung innerhalb des Werkzeugaufbaus. Die Zeichnungsprüfung sollte die Bohrungsgeometrie, Befestigungsdetails, Schmierstoffbedarf, Verschleißaspekte und das kritische Ausrichtungsdatum festlegen.

Passstifte
Passstifte sorgen für eine eindeutige Positionierung von Einsätzen, Platten und austauschbaren Teilen während der Montage. Definieren Sie den Stiftdurchmesser, die Einstecktiefe, die Passungsangaben, die Einbaureihenfolge und das Bezugssystem, das die Teileposition steuert.

Halteplatten
Halteplatten halten Stempel, Einsätze oder tragende Teile in ihrer vorgegebenen Position. Ihre Taschengeometrie, Befestigungsmuster, Spielanforderungen und die Beziehung zu wartungsfähigen Komponenten sollten während der DFM-Prüfung bestätigt werden.

Auswerferkomponenten
Auswerferbezogene Komponenten helfen bei der Entnahme von geformtem Material oder Werkzeugteilen, wo die Anwendung eine kontrollierte Bewegung erfordert. Überprüfen Sie den Hub, die Kontaktflächen, die Rückstellmethode, den Lastpfad, das Spiel und die Passung der Gegenstücke anhand der Zeichnung.
Über SUUXIANG Präzisionsstanzwerkzeugkomponenten
SUUXIANG ist die einzige öffentlich auftretende Marke der Dongguan SuuXiang Precision Mold Co., Ltd. Gegründet und gesetzlich vertreten durch XiaoCheng Huang, wurde das Unternehmen 2010 gegründet und hat seinen Sitz im 2. Stock des Sanhe Industrial Park, Chang’an Town, Dongguan, Guangdong, China. Wir unterstützen internationale Ingenieur-, Beschaffungs- und Qualitätsteams dabei, Zeichnungen und Spezifikationen in geprüfte kundenspezifische Teile, Werkzeugkomponenten, Steckverbinderwerkzeuge und Präzisionsstanzwerkzeugkomponenten umzuwandeln.
Unsere Arbeit integriert CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Montage und Inspektion in einen kontrollierten Fertigungsablauf. Vor der Angebotserstellung und Produktionszusage prüfen wir Zeichnungsdetails, kritische Maße, Bezugspunkte, Materialanforderungen, Bearbeitungszugänglichkeit und Inspektionserwartungen, um die geeignete Prozessroute zu klären.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektkommunikation rund um die Details, die die Teileleistung und -abnahme beeinflussen. Wir halten den Revisionsstatus, die Prozessplanung und die Inspektionsanforderungen sichtbar, während wir zeichnungsbasierte Arbeiten koordinieren, um Käufern die Beurteilung der Herstellbarkeit zu erleichtern und ein Angebot mit den Beweisen vorzubereiten, die für eine fundierte Produktionsentscheidung erforderlich sind.

Kernkompetenzen hinter Präzisionsstanzwerkzeugkomponenten
DFM vor der Zusage
SUUXIANG prüft Zeichnung, Modell, Material, Menge, kritische Maße, Bezugspunkte und Oberflächenanforderungen, bevor Präzisionsstanzwerkzeugkomponenten angeboten werden. Die Diskussion identifiziert Risiken bei Toleranzstapeln, Werkzeugzugänglichkeit, Wärmebehandlungsreihenfolge und Inspektionsnachweise, die für einen fundierten Produktionsplan erforderlich sind.
- Kritische Qualitätsmaße und Bezugspunkte bestätigen
- Bearbeitungszugänglichkeit und praktische Funktionsgeometrie identifizieren
- Material-, Wärmebehandlungs- und Oberflächenanforderungen abstimmen
- Inspektionsprioritäten vor Produktionsbeginn festlegen

CNC- und Mehrachsenplanung
Komplexe Werkzeugdetails erfordern eine Prozessroute, die auf die Geometrie abgestimmt ist, nicht ein generelles Bearbeitungsversprechen. CNC-Fräsen, Drehen, Mehrachsenbearbeitung und Mikrobearbeitung werden im Hinblick auf Wandbedingungen, Erreichbarkeit von Merkmalen, Spannstrategie und das Verhältnis zwischen passenden Präzisionsstanzwerkzeugkomponenten bewertet.
- Überprüfen Sie den Zugang für Taschen, Profile und Seitenmerkmale für die Einrichtung
- Planen Sie das Spannen um geschützte funktionale Oberflächen herum
- Bewerten Sie Größe, Tiefe und Reichweite von Werkzeugen für Merkmale
- Koordinieren Sie die passenden Maße über zusammengehörige Komponenten hinweg

Erodier- und Schleifstrategie
Drahterodieren, Senkerodieren und Präzisionsschleifen werden dort geplant, wo gehärtetes Material, interne Geometrie, feine Profile oder eine kontrollierte Oberfläche dies erforderlich machen. SUUXIANG berücksichtigt Elektrodenstrategie, Drahtweg, Schleifzugabe und Reihenfolge, sodass die Endmaße nach den relevanten Operationen bewertet werden.
- Ermitteln Sie, wann Erodieren dem konventionellen Schneiden vorzuziehen ist
- Überprüfen Sie die Anforderungen an Drahtzuführung, Spülung und Profilzugang
- Behalten Sie Schleifzugaben für kritische bearbeitete Flächen bei
- Sequenzieren Sie Wärmebehandlung und Endbearbeitung unter Berücksichtigung von Maßrisiken

Inspektion und Revisionskontrolle
Die Inspektionsplanung verknüpft die kritischen Merkmale der Zeichnung mit einer definierten Mesmethode und den Dokumentationsanforderungen der Bestellung. Eine revisionskontrollierte Kommunikation hält Änderungen sichtbar, während Präzisionsstanzwerkzeugkomponenten die Bearbeitung, Endbearbeitung, Montage und Endprüfung für die Lieferkoordination durchlaufen.
- Passen Sie Inspektionsmethoden an kritische Maße und Bezugspunkte an
- Klären Sie Anforderungen an Berichte, Rückverfolgbarkeit und Dokumentation
- Halten Sie Zeichnungsrevisionen während der gesamten Produktion sichtbar
- Bestätigen Sie die finalen Unterlagen anhand des geprüften Inspektionsplans

Warum SUUXIANG für Präzisionsstanzwerkzeugkomponenten wählen
Ein zeichnungsbasierter Workflow, der DFM, kritische Abmessungen, Prozessplanung, Inspektion und Revisionssichtbarkeit vor Produktionszusagen stellt.
← Swipe left or right to view →
Präzisionsstanzwerkzeugkomponenten: Von der Zeichnungsprüfung bis zur Lieferung
Ein zeichnungsgesteuerter Workflow, der Herstellbarkeit, kritische Abmessungen, Prüfanforderungen und den Revisionsstatus vor der Versandkoordination sichtbar hält.
Angebotsanfrage und Zeichnungseingang
Senden Sie 2D-Zeichnungen, 3D-Modelle, wenn verfügbar, Material, Menge, Anwendungszweck, Qualitätsanforderungen und angestrebtes Lieferdatum für eine fundierte technische Prüfung.
DFM und kritische Prüfung
SUUXIANG prüft Bezugspunkte, kritische Abmessungen, Toleranzstapel, Werkzeugzugang, Wärmebehandlungssequenz, EDM-Bedarf, Schleifzugabe und Prüferwartungen vor Produktionszusagen.
Prozess-Routenplanung
Das Projektteam definiert die passende CNC-, Mehrachsen-, Dreh-, Drahterodier-, Senkerodier-, Schleif-, Montage- und Steuerungsreihenfolge für die freigegebene Zeichnungsrevision.
Bearbeitung und Erodierausführung
Präzisionsstanzwerkzeugkomponenten werden durch die geplanten Operationen bearbeitet, wobei Elektrodenstrategie, Drahtwege, Bearbeitungszugaben und Revisionsinformationen während der gesamten Produktion kontrolliert werden.
Schleifen, Montage und Inspektion
Schleifen und Montage befassen sich mit den funktionalen Schnittstellen, während die Inspektion dem vereinbarten Plan für kritische Abmessungen, Oberflächenanforderungen und die im Auftrag enthaltenen Dokumentationen folgt.
Verpackungs- und Versandkoordination
Nach der Endprüfung werden die Teile entsprechend der Bauteilgeometrie und den Versandvorgaben verpackt, wobei die Lieferkoordination und die Auftragsdokumentation mit dem bestätigten Projektumfang abgestimmt werden.
Starten Sie Ihr Projekt für Präzisionsstanzwerkzeugkomponenten
Give u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e the technical context needed to review manufacturability, align inspection expectations, and prepare a controlled production release.
Zeichnung einreichen
Senden Sie die 2D-Zeichnung, das verfügbare 3D-Modell, den Anwendungsfall, die Materialanforderung, die Menge und das Ziel-Lieferdatum für eine erste technische Überprüfung.
Kritische Anforderungen bestätigen
Identifizieren Sie kritische Abmessungen, Bezugspunkte, Oberflächenanforderungen, Wärmebehandlungsreihenfolge, Passungsbedingungen und erforderliche Prüfprotokolle, bevor Angebote oder Produktionszusagen gemacht werden.
Prozessplan überprüfen
Besprechen Sie praktische DFM-Ergebnisse, Bearbeitungszugänge, Erodier- oder Schleifanforderungen, Inspektionsmethoden, Revisionsstatus und eventuelle Muster- oder Freigabeanforderungen für Ihre Präzisionsstanzwerkzeugkomponenten.
Produktion klar freigeben
Genehmigen Sie die vereinbarte Zeichnungsrevision, Prozessannahmen, Qualitätserwartungen, Menge und Lieferplan, damit Fertigung und Enddokumentation mit dem Auftrag übereinstimmen.
Überprüfung von Qualitätsdokumentation und Zertifizierung
Präzisions-Stanzform-Komponenten: Kundenfeedback und Projektergebnisse
Kundenfeedback wird erst nach Genehmigung und Verifizierung des relevanten Projektergebnisses veröffentlicht.
Reserviert für eine beleggestützte Fallstudie, die kritische Abmessungen, die Abstimmung von Überarbeitungen und das verifizierte Lieferergebnis für ein zeichnungsbasiertes Werkzeugprojekt abdeckt.
Reserviert für verifiziertes Feedback zu Bearbeitung, Erodieren, Schleifen und Inspektionsplanung für eine kundenspezifische Stanzform-Komponentenbestellung.
Häufig gestellte Fragen zu Präzisions-Stanzform-Komponenten
Practical answers for teams preparing a drawing-based tooling-component RFQ.
Was sollte ich in eine Angebotsanfrage für Präzisions-Stanzform-Komponenten aufnehmen?
Kann SUUXIANG Präzisions-Stanzform-Komponenten in Kleinserien anbieten?
Wie prüfen Sie Zeichnungen für Präzisions-Stanzform-Komponenten vor der Produktion?
Kann ich Muster bestellen, bevor ich eine größere Werkzeugkomponentenbestellung aufnehme?
Wie wird die Lieferzeit für kundenspezifische Stanzformteile ermittelt?
Welche Prüfberichte sind für Präzisions-Stanzform-Komponenten verfügbar?
Wie werden Zeichnungsrevisionen bei einer kundenspezifischen Komponentenbestellung gesteuert?
Wie werden Zahlung, Versand und vertrauliche Zeichnungen gehandhabt?
Der vollständige Einkaufsratgeber für Präzisions-Stanzform-Komponenten
Nutzen Sie diesen Entscheidungsrahmen, um Komponenten zu spezifizieren, Materialien und Fertigungskontrollen zu vergleichen, qualifizierte Lieferanten zu bewerten und Kosten-, Toleranz- und Validierungsfehler zu vermeiden, bevor Sie zeichnungsbasierte Werkzeugteile freigeben.
1. Was sind Präzisions-Stanzwerkzeugkomponenten?
One complete stamping die is an assembly; precision stamping die components are its individually specified, drawing-based elements, not the stamped production part. They include the parts that create or control the working relationship inside the tool.nnSix functional roles commonly define these components: cutting and forming metal, locating and guiding strip, stripping material from punches, and retaining working details in position. A punch, die insert, pilot, guide element, stripper, retainer, or locating detail must fit its mating interfaces as a system.nnTwo controlled inputs—the 2D drawing and mating-component context—should accompany the RFQ, with the 3D model when available. Specify tolerances, datums, material, hardness or heat-treatment requirement, production application, and inspection priorities; an error in location, clearance, profile, or surface condition can affect alignment, strip control, cut quality, wear, and die maintenance.
2. Wie sich Präzisionswerkzeugkomponenten entwickelt haben
Zwei Fertigungsumstellungen veränderten die Beschaffung von Werkzeugkomponenten: standardisierte Führungselemente machten den Austausch gängiger Schnittstellen einfacher, während detailspezifische Arbeiten im Werkzeugbau blieben. Frühe Komponenten basierten stark auf manueller Vermessung, Bohrvorrichtungen, Passgenauigkeit und lokalem Wissen, sodass die Austauschbarkeit durch den individuellen Werkzeugbau begrenzt war.nnDrei digital gesteuerte Verfahren teilen nun einen Großteil der Arbeit auf: CNC-Bearbeitung schafft zugängliche Geometrien, Drahterodieren erzeugt Durchgangsprofile und Senkerodieren erstellt innere oder schwer zugängliche Merkmale. Wärmebehandlung, Schleifen und geplante Inspektionen steuern dann den Zustand und die Abmessungen, die die Bearbeitung allein möglicherweise nicht erhält.nnEine gemeinsame 2D-Zeichnung, ein 3D-Modell, ein Bezugssystem und ein Revisionsstand können internationalen Teams ermöglichen, komplexe Präzisions-Stanzwerkzeugkomponenten grenzüberschreitend zu beziehen. Enge Radien, dünne Abschnitte, Passungsspiel, Verschleißflächen und die Geometrie nach der Wärmebehandlung erfordern immer noch eine technische Prüfung des Werkzeugzugangs, der Erodierstrategie, des Schleifvorrats und der Prüfmethode vor der Freigabe.
3. Arten von Präzisions-Stanzwerkzeugkomponenten
Sechs Komponentenfamilien bestimmen, wie ein Stanzwerkzeug das Band schneidet, formt, ausrichtet, hält und freigibt. Beziehen Sie jede als eine definierte Schnittstelle und nicht als generisches Ersatzteil.
Stempel und Formstempel
Stempel schneiden oder formen Material gegen eine passende Werkzeugöffnung. Spitzenabstand, Profil und Schaftbefestigung beeinflussen das Bruchrisiko; geben Sie Schnittansichten, Bezugspunkte und Kantenanforderungen an.
Matrizen, Blöcke und Einsätze

Matrizen, Blöcke und Einsätze nehmen den Stempel auf oder stützen das geformte Material. Passungsspiel und Sitzlage bestimmen den Grat oder Rissbildung; geben Sie Profile, Aufnahmen, Material und austauschbare Schnittstellen an.
Führungsstifte und -buchsen
Führungsstifte und -buchsen richten obere und untere Werkzeugteile aus. Laufspiel und Rundlauf beeinflussen Verschleiß durch Fehlausrichtung; zeigen Sie Achsabstände, Befestigungsdetails, Hubbeziehung und Schmierstoffversorgung an.
Abstreifer, Druckstücke und Halter

Abstreifer entfernen das Band von den Stempeln, während Druckstücke das Material führen und Halter Arbeitselemente positionieren. Unzureichender Hub oder schlechte Befestigung können Stempel verbiegen; definieren Sie Vorspannung, Hub, Kontaktflächen und Befestigungsorte.
Federn, Auswerfer und Befestigungselemente
Federn erzeugen Rückstellkraft, Auswerfer lösen Teile, und Befestigungselemente sichern Baugruppen. Falsche Kraftabstimmung oder Lockerung stören die Taktung; geben Sie Einbauhöhe, Hub, Kraftklasse, Gewinde und Verriegelungsmethode an.
Verschleiß- und Positionierungsteile
Verschleißplatten, Keile, Fersen, Zentrierhülsen und kundenspezifische Positionierer widerstehen Seitenlasten oder positionieren das Band. Fressspuren und Toleranzstapelfehler sind häufig; geben Sie passende Materialien, Spiel, Bezugssystem und Ersatzkriterien an.
4. Materialien für Präzisions-Stanzwerkzeugkomponenten
D2, H13, M2, Hartmetall und Edelstahl eignen sich für unterschiedliche Belastungs- und Verschleißbedingungen. Bei Präzisions-Stanzwerkzeugkomponenten wählen Sie die Arbeitsfläche getrennt von ihrem tragenden Halter.
| Material | Typische Anwendung | Hauptkompromiss |
|---|---|---|
| D2 Werkzeugstahl | Abriebanfällige Stempel und Einsätze | Verschleißfestigkeit; geringere Stoßbelastbarkeit |
| H13 Werkzeugstahl | Stoß- oder thermische Wechselbelastungen | Zähigkeit; geringere Verschleißfestigkeit gegen abrasive Medien |
| M2 Schnellarbeitsstahl | Schnittkanten unter hoher Last | Härte; Behandlungssteuerung erforderlich |
| Hartmetall | Abrasionsempfindliche Bänder oder Langzeit-Einsätze | Lebensdauer; spröde und kostspielig |
| Edelstahl oder Aluminiumbronze | Korrosive oder gleitende Schnittstellen | Umgebungssteuerung; anwendungsspezifische Festigkeit |
Material passend zum Fehlerfall auswählen
D2 eignet sich häufig für abriebdominierte Einsätze; H13 bevorzugt Stoß- und thermische Zyklen. Hartmetall widersteht starkem abrasiven Verschleiß, benötigt aber eine stabile Auflage und verträgt Stöße schlecht.nnThe Fabricator identifiziert härtbare Werkzeugstähle und Hartmetall für Schneid- und Formbereiche: https://www.thefabricator.com/thefabricator/article/bending/die-basics-101-starts-withu002du002deight-basic-components
Behandlungs- und Reparaturstrategie festlegen
Wärmebehandlung muss Härtebereich, Verzugsspielraum und Schleifbezug nach der Behandlung angeben. Beschichtungen erfordern ein stabiles Substrat und eine kompatible Kantenpräparation.nnRostfreie Stähle eignen sich für Korrosionsbelastung; Aluminiumbronze kann eine gleitende Kontaktfläche aus einem anderen Material bieten, die Fressverschleiß reduziert. Höhere Anfangskosten müssen gegen Reparaturfähigkeit und Lebensdauer abgewogen werden.
5. Sonderfunktionen, Oberflächen und Beschichtungen
Jede Sonderfunktion sollte einen definierten Stanz-, Montage-, Inspektions- oder Wartungsbedarf lösen. Bei Präzisionsstanzwerkzeugkomponenten müssen Geometrie und Oberfläche anhand der funktionellen Kontaktbedingungen spezifiziert werden, nicht anhand des Aussehens.
| Merkmal | Hauptfunktion | Spezifikationsfrage |
|---|---|---|
| Ausrundung oder Radius | Spiel und Freiraum | Welcher Werkzeugzugang ist erforderlich? |
| Geschliffene oder geläppte Fläche | Passungs- und Reibungskontrolle | Welches Bezugsmaß steuert den Kontakt? |
| Beschichtung | Verschleißreduktion | Welches Gegenstückmaterial und welche Schmierung gelten? |
Funktionale Geometrie
Freistellungen und Radien sorgen für Spanauswurf, reduzieren Spannungskonzentrationen und verhindern Interferenzen bei der Montage oder dem Auswerfen.nnBezugslöcher, Passungsbohrungen, Gewinde und Zugangslöcher sollten sich am Bezugssystem der Baugruppe orientieren, damit Ersatzteile konsistent positioniert werden.
- Minimale Werkzeugzugänglichkeit spezifizieren
- Kontrollierte Radien definieren
- Wartbare Befestigungselemente identifizieren
Oberflächenbearbeitung nach Kontakt
Planschleifen erzeugt Ebenheit und kontrollierte Passflächen. Polieren oder Läppen ist angebracht, wenn Gleitkontakt, Freigabe oder Abdichtung von geringerer Reibung und Oberflächenkonsistenz abhängen.nnLasermarkierung kann Teilenummer, Revision und Ausrichtung beibehalten, wo sie nach der Montage sichtbar bleibt.
Beschichtungsauswahl
Verschleißreduzierende Beschichtungen erfordern die Überprüfung des Gegenstückmaterials, der Schmierung, des Kontaktdrucks und des Umformmodus. Eine Beschichtung, die die Abriebfestigkeit verbessert, löst möglicherweise keine Fressprobleme oder Kantenabbrüche.nnVersuchsergebnisse sollten die Haftung der Beschichtung, die Maßtoleranz und die Überarbeitungsmethode vor der Freigabe bestätigen.
6. Qualitätselemente bei Präzisionsstanzwerkzeugkomponenten
Zwei passungsbezogene Maße können wichtiger sein als Dutzende allgemeiner Maße. Bei Präzisionsstanzwerkzeugkomponenten beginnt die Qualität damit, funktionale Merkmale mit stabilen Bezugsmaßen zu verknüpfen und den von jedem Gegenstück benötigten Freiraum zu definieren.
Strategie für funktionale Bezugsmaße
Drei Bezugsmaße sollten eine Komponente konsistent lokalisieren: eine primäre Auflagefläche, eine sekundäre Seitenfläche und ein tertiäres Positionierungsmerkmal. Position, Rechtwinkligkeit und Konzentrizität sollten die Funktion des Stempels, der Einlage oder der Führung schützen – nicht jede nichtfunktionale Oberfläche versteifen.
Kanten- und Oberflächenanforderungen
Der Kanten- und Oberflächenzustand kann die Auflage, den Bandfluss und die Montage bei kleinen Merkmalen erheblich beeinflussen. Spezifizieren Sie den kontrollierten Kantenbereich, die Oberflächenfinish-Richtung und jede Kantenbruchgrenze; trennen Sie Arbeitsflächen von kosmetischen oder nicht aufeinanderliegenden Oberflächen.
Inspektion nach Wärmebehandlung
Eine 100%ige Messung ist nicht automatisch der richtige Kontrollplan; kritische Maße und geometrische Kontrollen sollten die Auswahl von KMG, optischen Geräten oder kalibrierten Tischmessgeräten steuern. Die Härteprüfung und die Erststückprotokolle sollten bestätigen, dass die genehmigte Wärmebehandlungssequenz keine Bezugsmaße, Bohrungen oder Passungsfreiräume verzogen hat.
7. Wie wählt man einen Komponentenhersteller aus
Ein fähiger Lieferant verwandelt eine Zeichnung in einen kontrollierten Prozess, nicht nur in ein Angebot. Bewerten Sie Präzisionsstanzwerkzeugkomponenten anhand projektspezifischer Beweise, bevor Sie eine Bestellung freigeben.
Überprüfen Sie die DFM-Antwort
Eine Zeichnungsprüfung sollte kritische Abmessungen, Bezugsmaßlogik, Werkzeugzugang, EDM- oder Schleifbedarf und ungelöste Annahmen identifizieren.nnZwei Fragen sind wichtig: Welche Merkmale bergen Risiken und welche Revision wird angeboten? Fordern Sie markierte Zeichnungen und ein dokumentiertes Revisionsregister an.
Prozess- und Materialkontrolle verifizieren
Drei Prozessrouten – CNC-Bearbeitung, EDM und Schleifen – sollten mit Merkmalen, Toleranzen und Inspektionspunkten verknüpft sein.nnEin Materialprotokoll und ein Wärmebehandlungsprotokoll sollten mit der Bestellung übereinstimmen, wenn spezifiziert. Fordern Sie Materialidentifikation, Prozesssequenz und entsprechende Inspektionsnachweise an.
Test der Projektausführung
Eine Prototypbestellung kann Kommunikationsdisziplin, Verpackungsschutz und Reaktionsfähigkeit auf Abweichungen vor der Kleinserienfreigabe aufzeigen.nnZwei praktische Fragen sind: Wer ist für Korrekturmaßnahmen zuständig und welcher Bericht folgt einer Nichtkonformität? Fordern Sie einen Musterinspektionsbericht, die Verpackungsmethode und den Workflow für Korrekturmaßnahmen an.
8. Häufige Käuferfehler, die es zu vermeiden gilt
Zwei wiederkehrende Lücken in RFQs (Anfragen für Angebote) führen zu vermeidbaren Risiken, bevor die Bearbeitung beginnt: unklare Designabsicht und unvollständige Verifikationsplanung. Klären Sie bei Präzisionsstanzwerkzeugkomponenten diese Eingaben, bevor Sie Angebote vergleichen.
Zeichnungen und Bezugspunkte definieren
Eine 2D-Zeichnung ohne funktionale Bezugspunkte oder Toleranzbegründungen kann Teile hervorbringen, die akzeptabel geprüft werden, aber dennoch nicht in das Werkzeug passen. Identifizieren Sie CTQ-Merkmale (Critical To Quality), die Reihenfolge der Bezugspunkte, die Passflächen und zulässige geometrische Abweichungen.nnEine fehlende Revisionskennung führt zu Nacharbeiten, wenn mehrere Dateien zirkulieren. Geben Sie ein kontrolliertes Zeichnungspaket mit Revision, Status des 3D-Modells und einem schriftlichen Änderungslogbuch heraus.
Material und Passbedingungen angeben
Eine Materialangabe ohne Güte, Härtegrad oder Wärmebehandlungssequenz kann zu vorzeitigem Verschleiß oder Verzug führen. Geben Sie den erforderlichen Zustand an und bestätigen Sie, ob das endgültige Schleifen nach der Wärmebehandlung erfolgt.nnEin allein spezifizierter Stempel kann keine Freigabe oder Ausrichtung zu seinem Matrizenknopf, Abstreifer oder Führung definieren. Stellen Sie Zeichnungen der verbundenen Komponenten und relevanten Kontext zum Stanzmaterial bereit.
Nachweis kaufen, nicht den Preis
Ein Preisvergleich zum niedrigsten Preis kann EDM, Schleifen, Anpassen, Inspektion oder nachverfolgbare Dokumentation auslassen und dann zu Verzögerungen oder inkonsistenten Stanzungen führen. Vergleichen Sie Prozessroute, Ausschlüsse, Lieferannahmen und Inspektionsnachweise Zeile für Zeile.nnEin nicht genehmigter Erstartikel überträgt das Designrisiko in die Produktion. Definieren Sie Stückzahl der Muster, Annahmekriterien, Messmethoden und Genehmigungsaufzeichnungen vor der Freigabe.
Inspektion und Lieferung planen
Eine RFQ ohne Inspektionsanforderungen kann Messungen erhalten, die keine funktionalen Merkmale abdecken. Nennen Sie das Berichtsformat, die Erwartung an die Stichprobenprüfung, die Bezugspunktsetzung und alle erforderlichen Material- oder Wärmebehandlungsaufzeichnungen.nnEin Lieferplan, der Verpackung, Zollunterlagen und Revisions-Cut-off-Daten ignoriert, kann die Montage stören. Bestätigen Sie Versandbedingungen, Schutz für bearbeitete Kanten und die wirksame Revision vor dem Versand.
9. Projektstart für Präzisionsstanzwerkzeugkomponenten
Eine vollständige RFQ verhindert, dass Angebotsannahmen zu Nacharbeiten in der Fertigung werden. Stimmen Sie bei Präzisionsstanzwerkzeugkomponenten Zeichnung, Modell, Passkontext, kritische Maße und Annahmebelege ab, bevor das Material freigegeben wird.
RFQ und DFM-Überprüfung
Eine Ingenieurprüfung sollte Bezugspunkte, Toleranzen, Material, Wärmebehandlung, Oberflächengüte, Drahtwege, EDM-Merkmale und Schleifzugaben bestätigen. Projektverantwortliche sollten die Revisionsautorität, die benötigte Menge und das Zieldatum der Lieferung identifizieren.
Angebot und Erstartikel
Vor der Freigabe des Kaufauftrags sollte die Beschaffung den Umfang, die Menge, die kommerziellen Bedingungen und etwaige angebotene Ausschlüsse mit der kontrollierten Revision abgleichen. Die Qualität sollte den Erstartikelplan, die Messmethoden, das Berichtsformat und den Entsorgungsweg für nichtkonforme Ergebnisse genehmigen.
Freigabe, Versand und Feedback
Bei Produktionsfreigabe bestätigt die Ingenieurabteilung, dass der genehmigte Erstartikel die Fertigungskonfiguration darstellt. Die Qualität prüft die endgültigen Inspektionsberichte; die Beschaffung bestätigt Verpackung, Versandunterlagen und Feedback zu Passform, Funktion und Revisionsänderungen.
- Kontrollierte 2D-Zeichnung und 3D-Modell
- Material-, Wärmebehandlungs- und Oberflächenanforderungen
- CTQ-Maße, Bezugspunkte und Kriterien für Inspektionsberichte
- Menge, Liefertermin, Verpackung und Versandhinweise
10. Preisgestaltung für Präzisionsstanzwerkzeugkomponenten
1 quotation should separate stock material from process hours: grade, blank size, geometry, tolerance, machining route, EDM time, grinding, heat treatment, coating, inspection, quantity, and requested delivery date all change total cost.nn2 similar-looking inserts can price differently when a hard material requires wire EDM, sinker EDM, post-heat-treatment grinding, or tighter datum-controlled inspection. Urgent delivery can add scheduling risk when these operations must occur in sequence.nn3 DFM changes often lower cost more safely than relaxing a critical dimension: add tool access, standardize radii, provide grinding stock, simplify electrode geometry, and identify functional datums. SUUXIANG should review those changes against the drawing, mating context, revision, and inspection plan before release.
| Beispielhafte Bestellung | Wahrscheinliche Kostenfaktoren | Auswirkung auf die Lieferzeit |
|---|---|---|
| Einfacher Locator, Wiederholungsbestellung | Material, Größe, Menge, grundlegende Bearbeitung | Kürzeste nach Materialbestätigung |
| Profilierter Einsatz, geringe Stückzahl | Geometrie, Toleranz, Drahterodieren, Schleifen, Prüfung | Sequentielle Abläufe erfordern Planung |
| Gehärteter beschichteter Stempel, dringend | Wärmebehandlung, Beschichtung, Erodieren, Endschleifen, beschleunigte Terminplanung | Zuerst Kapazität und Prüfzeitpunkt bestätigen |
Zeichnungen von Prägestempel-Komponenten hochladen zur Überprüfung
Senden Sie Material, Menge, kritische Abmessungen, Oberflächenanforderungen, Prüfanforderungen und Zieldatum zur sorgfältigen technischen Überprüfung.