
QSFP112-Steckverbinder-Formeinsätze, vor der Bearbeitung geprüft
Senden Sie Ihre Zeichnungen für ein DFM-gestütztes Angebot, die Planung kritischer Maße und geprüfte QSFP112-Steckverbinder-Formeinsätze, die nach Ihren dokumentierten Anforderungen gefertigt werden.
Ausgewählte Komponenten für die Entwicklung von QSFP112-Steckverbinder-Formeinsätzen






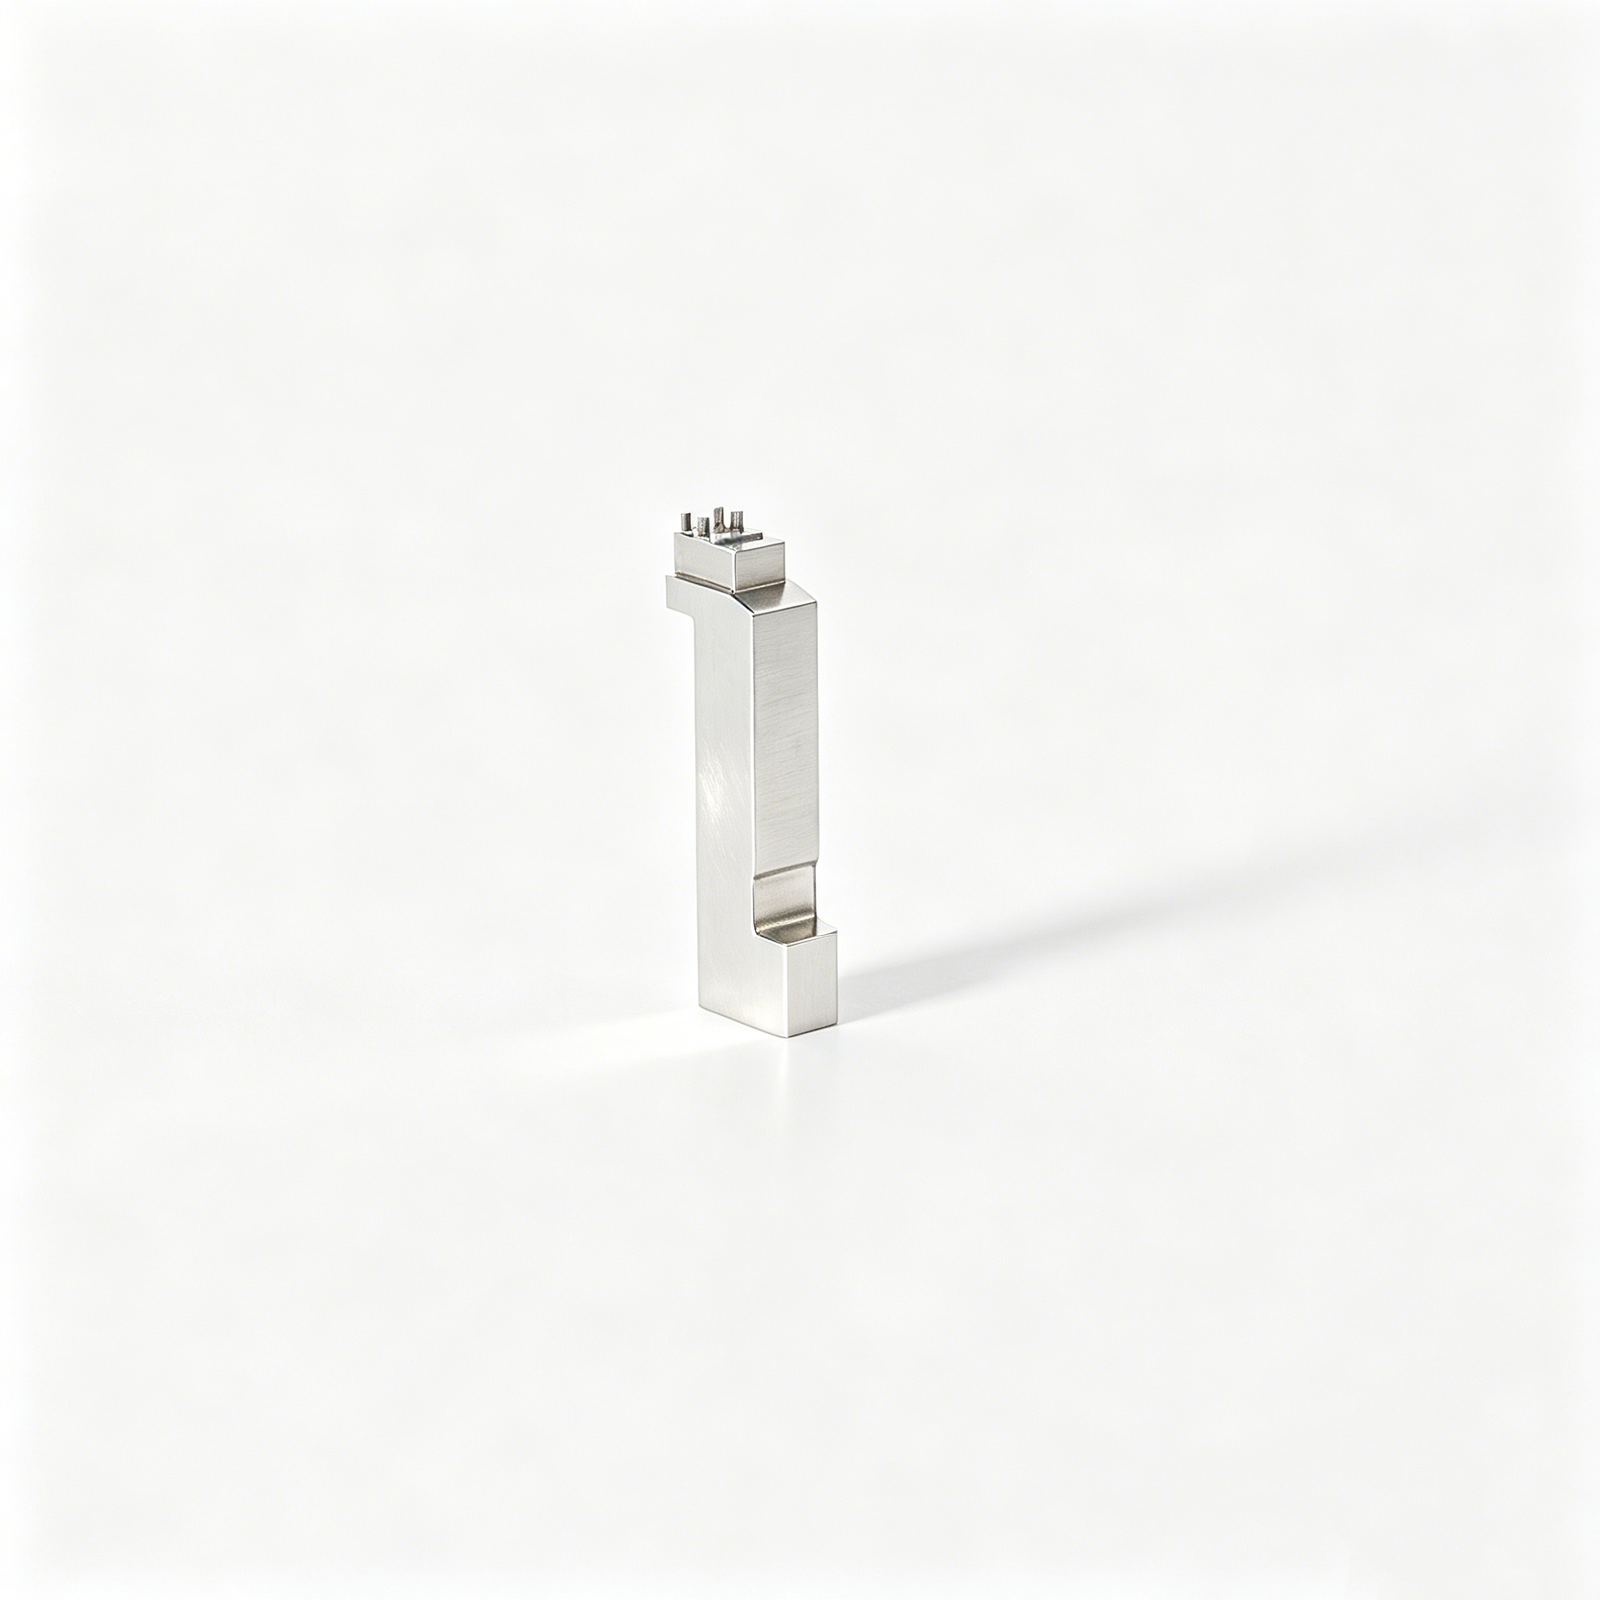


Related Component Families and Quotation









Warum SUUXIANG für QSFP112-Steckverbinder-Formeinsätze wählen
Ein zeichnungsgeführter Workflow, der Herstellbarkeit, kritische Maße, Prozessablauf, Inspektion und Revisionskontrolle vor Produktionszusagen abstimmt.
Zeichnungsgeführte DFM-Prüfung
Wir prüfen Zeichnungen, Modelle, Bezugspunkte, Werkzeugzugang und kritische Merkmale, um Fragen zur Herstellbarkeit vor der Angebotserstellung und Produktionsplanung zu identifizieren.
Koordinierter Prozessablauf
CNC-Bearbeitung, Erodieren, Präzisionsschleifen und Passen werden gemeinsam geplant, unter Berücksichtigung von Geometrie, Zugangsbeschränkungen, Bearbeitungszugaben und Oberflächenanforderungen.
Planung kritischer Maße
Ihre QSFP112-Steckverbinder-Formeinsätze werden anhand kritischer Maße, Toleranzbeziehungen, Bezugsstrategie und geeigneter Prüfmethoden bewertet.
Prüfungen entsprechend den Anforderungen
Die Prüfplanung folgt den Bestellvorgaben und konzentriert sich auf vereinbarte Maße, Oberflächenprioritäten, Berichterstattungsanforderungen und nachvollziehbare Messnachweise.
Sichtbare Revisionskontrolle
Zeichnungsrevisionen, Fertigungsfragen und Lieferinformationen bleiben während der Projektkoordination sichtbar und helfen Teams, die Produktion auf veralteten Anforderungen zu vermeiden.
QSFP112-Einsätze und unterstützende Werkzeugfamilien
Zeichnungsgesteuerte Komponentenfamilien für Steckverbinderformen und zugehörige Werkzeuge, geplant unter Berücksichtigung kritischer Geometrien, Prozesszugänge, Prüfanforderungen und kontrollierter Revisionen.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices übersetzen freigegebene Zeichnungen in kundenspezifische bearbeitete Teile, Werkzeuge und Produktionskomponenten. Die Prozessplanung prüft Material, Bezugspunkte, kritische Maße, Bearbeitungszugang und Prüfanforderungen, bevor eine Route aus Fräsen, Drehen, Erodieren, Schleifen oder Passen ausgewählt wird.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen unterstützen prismatische Einsätze, Platten, Formaufbauten und konturierte Merkmale. Werkzeugzugang, Spannstrategie, Eckradien, Oberflächenanforderungen und verbleibender Schleifstock werden geprüft, um die funktionale Geometrie während der Bearbeitung und Prüfung zu schützen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen fertigen rotationssymmetrische Merkmale wie Stifte, Hülsen, Buchsen und Positionierelemente. Toleranzen für Durchmesser, Rundlauf, Gewindedetails, Schulterbeziehungen, Materialzustand und spätere Schleif- oder Wärmebehandlungsanforderungen sollten im Zeichnungspaket definiert werden.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung ermöglicht das Erreichen von Verbundoberflächen, schrägen Details und mehrflächigen Geometrien mit weniger Rüstvorgängen. Für Verbindungswerkzeuge wird der Bearbeitungsweg anhand von Werkzeugreichweite, Vorrichtungsstabilität, Bezugsübertragung, Oberflächenanforderungen und der Notwendigkeit von Drahterodieren bewertet.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung eignen sich für kleine, schlanke oder detailreiche Bauteile, bei denen Unterstützung und Handhabung die Ergebnisse beeinflussen. Die Überprüfung sollte kritische Durchmesser, Längen-zu-Durchmesser-Verhältnisse, Gratkontrolle, Zugänglichkeit von Merkmalen und die für die Abnahme erforderliche Prüfmethode identifizieren.
Upload a Drawing
Drahterodieren u0026 Senkerodieren
Drahterodier- und Senkerodierdienstleistungen formen schmale Schlitze, scharfe interne Geometrien, gehärtete Details und unzugängliche Merkmale, die mit herkömmlichen Werkzeugen nicht zuverlässig erreicht werden können. Die Elektrodenstrategie, der Drahtweg, die Spülung, die Eckbedingungen, Überlegungen zur Rekristallisationsschicht und Oberflächenerwartungen müssen frühzeitig geprüft werden.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen stellen kontrollierte Ebenheit, Parallelität, Profile und die endgültige Abtragsmenge auf funktionalen Werkzeugoberflächen sicher. Der Plan berücksichtigt Bewegungen durch Wärmebehandlung, Schleifzugaben, Bezugsreihenfolge, Radzugang, Oberflächenanforderungen und die Prüfung kritischer Beziehungen.
Upload a Drawing
Formkern- u0026 Formkavitäten-Einsätze
Präzisions-Formkern- und Kavitätseinsätze werden aus der Teilegeometrie, dem Harzverhalten, den Formmerkmalen und den Wartungsanforderungen konfiguriert. Die Zeichnungsprüfung sollte vor der Fertigung Schließflächen, Entlüftung, Kühlanschlüsse, Stahlwahl, Oberflächenbereiche, Erodierdetails und Prüfkriterien behandeln.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten müssen sich frei bewegen und gleichzeitig Formmerkmale vor Markierungen oder Verformungen schützen. Die Spezifikationen sollten Passungsbeziehungen, Arbeitsflächen, Anforderungen an Härte und Oberflächengüte, Hubkontext, Schmierungsüberlegungen und die Maße der Gegenstücke definieren.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten stellen wiederholbare Beziehungen zwischen Formelementen her. Ihre Zeichnungen sollten die Bezugsstrategie, die Passungsklasse, die Einstecklänge, die Ausrichtungsfunktion, Verschleißflächen, den Materialzustand und die Prüfpunkte identifizieren, die die Montageleistung bestimmen.
Upload a Drawing
Schieber, Lifter, Angussformen u0026 Formzubehör
Formschieber, Lifter, Angussformen und Zubehör werden als interagierende Mechanismen und nicht als isolierte Teile geplant. Die Geometrieüberprüfung berücksichtigt Verfahrwege, Spiel, Schließbedingungen, Angussplatzierung, Verschleißflächen, Montagebezüge und die für einen stabilen Formbetrieb erforderlichen Passungsanforderungen.
Upload a Drawing
Spritzgussformkomponenten für Steckverbinder
Präzisions-Spritzgussformkomponenten für Steckverbinder unterstützen eng beieinander liegende Kavitäten, Anschlussmerkmale, Isolationsgeometrie und wiederholbare Formausrichtung. Die Fertigungsprüfung konzentriert sich auf Feinheiten, den Stahlzustand, den Erodierzugang, Poliergrenzen, Gegenstückverbindungen, kritische Maße und Prüfnachweise.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden für Umform-, Ausschneid-, Loch-, Führungs- und Positionieroperationen hergestellt. Prozessentscheidungen hängen vom Material und der Härte, der Geometrie der Schneidkante, den Spielverhältnissen, der Schleifsequenz, der Oberflächengüte, der Montagepassung und der Maßhaltigkeit ab.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM u0026 Mehrkomponenten-Spritzguss
Werkzeugkomponenten für Spritzguss, MIM, CIM und Mehrkomponenten-Spritzguss werden anhand des spezifischen Spritzgussprozesses und des Teileverhaltens bewertet. Überprüfungen können die Merkmaldefinition, Einspeise- oder Angussanschlüsse, Schrumpfungseingaben, Materialanforderungen, Werkzeugzugang, Oberflächenbearbeitung, Passung und Prüfpläne innerhalb des geprüften Umfangs umfassen.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand von Funktion, Bearbeitbarkeit, Verschleiß, Korrosionsbelastung, Wärmebehandlungsverfahren und erforderlicher Dokumentation ausgewählt. Einkäufer sollten vor der Angebotserstellung und Produktionsplanung die Werkstoffgüte, den Zustand, genehmigte Substitutionen, die Anwendungsumgebung und jegliche Rückverfolgbarkeitsanforderungen angeben.
Upload a Drawing
Oberflächenveredelung u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden mit Abmessungen, Verschleißanforderungen, Korrosionsbeständigkeit, kosmetischen Bereichen und nachfolgendem Schleifen oder Polieren abgestimmt. Die Zeichnung sollte das erforderliche Verfahren, betroffene Oberflächen, den Zielzustand, Abdeckungsbedarf sowie Prüf- oder Zertifizierungsdokumentationen angeben.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden auf Basis der zeichnungsseitigen kritischen Qualitätsmerkmale geplant. Anforderungen können Maßberichte, datumsbasierte Messmethoden, Materialaufzeichnungen, Revisionsbestätigung und auftragsspezifische Dokumentation, die auf dem geprüften Prüfplan basiert, umfassen.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen die zeichnungsbasierte Bewertung, Werkzeugentwicklung und kontrollierte Produktionsmengen. Ein effektives RFQ umfasst Modelle, Stückzahlen, Material- und Wärmebehandlungsanforderungen, kritische Abmessungen, Oberflächenprioritäten, Lieferziele und Prüferwartungen.
Upload a DrawingMaterialien für QSFP112-Steckverbinder-Formeinsätze

Vorverhärteter Werkzeugstahl
Eine praktische Option für Steckverbinder-Formen, die ausgewogene Bearbeitbarkeit und stabile Leistung erfordern. Die Wahl der Sorte, der Härtegrad, die Bearbeitungszugabe und die kritischen Maße sollten mit der freigegebenen Zeichnung und der Spritzgussanwendung abgeglichen werden.

Gehärteter Werkzeugstahl
Kommt für Einsätze in Frage, die wiederholtem Verschleiß, lokalisiertem Druck oder anspruchsvollen Schließflächengeometrien ausgesetzt sind. Die Wärmebehandlungssequenz, die Erodierstrategie, der Schleifaufmaß und die Abnahmedatums erfordern eine koordinierte Überprüfung zum Schutz kritischer Steckverbinderfunktionen.

Rostfreier Werkzeugstahl
Kann für Formteile geeignet sein, bei denen Korrosionsbeständigkeit und polierte funktionale Oberflächen relevant sind. Die spezifische Sorte, der Wärmebehandlungszustand, die Oberflächengüte und die Umgebungsbedingungen des Gegenmaterials sollten vor der Fertigung anhand der Projektdokumentation bewertet werden.

Einsätze aus Kupferlegierung
Werden selektiv eingesetzt, wenn das Wärmeübertragungsverhalten für eine Formgebungsfunktion eine Designpriorität darstellt. Die Wahl der Legierung, die Stützgeometrie, die Fügetechnik, die Bearbeitbarkeit und die Verschleißbelastung müssen vor der Spezifizierung dieser Route zeichnungsbasiert bewertet werden.

Einsätze aus Wolframkarbid
Ein Kandidat für konzentrierte Verschleißbereiche und anspruchsvolle Anwendungen mit kleinen Merkmalen. Sein Materialverhalten beeinflusst die Planung von Bearbeitung, Erodieren, Montage und Inspektion, daher prüft SUUXIANG Geometrie, Toleranzen und Schnittstellenbedingungen, bevor die Machbarkeit bestätigt wird.
QSFP112-Steckverbinder-Formeinsätze: Unterstützte Präzisionsfertigungsprozesse


Drahterodieren
Drahterodieren erzeugt feine Durchgangsmerkmale, präzise Profile und schwierige Innengeometrien, nachdem geeignete Zugangs- und Startlochvorkehrungen geprüft wurden. Die Route berücksichtigt den Drahtweg, die Eckbedingungen, die Übertragung von Bezugspunkten und die Nachbearbeitungszugaben.

Senkerodieren
Senkerodieren formt geschlossene Kavitäten, scharfe innere Merkmale und Geometrien, die mit praktischen Fräsern nicht erreichbar sind. Die Elektrodenkonstruktion, die Funkenerosionstoleranz, die Oberflächenanforderungen und die nachfolgenden Polier- oder Montageanforderungen sollten vor der Produktion abgeklärt werden.


Werkzeugmontage
Die Montage prüft, wie Einsätze, Kerne, Schieber und zugehörige Werkzeugelemente gemäß ihren vorgesehenen Bezugspunkten zusammenpassen. Kontrollierte Handarbeit adressiert vereinbarte Kontakt- und Bewegungsanforderungen, ohne die in der Zeichnung definierten Maße zu ersetzen.

Endkontrolle
Die Inspektion wird anhand von zeichnungskritischen Maßen, Oberflächenanforderungen und spezifizierten Berichtsanforderungen geplant. Die Ergebnisse werden gegen die vereinbarte Revision dokumentiert, damit Ingenieure, Beschaffung und Qualitätsteams die gelieferten QSFP112-Steckverbinder-Formeinsätze klar überprüfen können.
QSFP112-Steckverbinder-Formeinsätze: Werkzeugzubehör

Kernstifte
Präzisions-Kernstifte können kleine Steckverbinderkomponenten formen, bei denen Durchmesser, Rundlauf, Materialbeschaffenheit und Austauschstrategie definiert sind. Klären Sie die nicht unterstützte Länge, den Erodierzugang, die Wärmebehandlungssequenz und die Messmethode mit dem Gegenstück-Einsatz.

Führungselemente
Führungsstifte, -buchsen und Verschleißführungselemente unterstützen die wiederholbare Formausrichtung während des Schließens und Zyklus. Die Auswahl sollte die Belastungsrichtung, den Spielraum, den Schmieransatz, die Montagegeometrie und die Beziehung zu kritischen QSFP112-Steckverbinder-Formeinsätzen widerspiegeln.

Positionierkomponenten
Positionierbolzen, -keile und Bezugsmerkmale stellen eine kontrollierte Ausrichtung zwischen Einsätzen, Platten und Vorrichtungspunkten her. Definieren Sie Bezugsmerkmale und Positionstoleranzen, damit Bearbeitung, Montage und Endkontrolle dem beabsichtigten Montageverhältnis folgen können.

Schieber und Lifter
Schieber und Lifter können Seitenmerkmale oder kontrollierte Entformungswege erzeugen, wenn das genehmigte Formdesign dies erfordert. SUUXIANG prüft Hub, Interferenzen, Lagerflächen, Passungszugaben und Prüfprioritäten anhand projektspezifischer Zeichnungen.

Angusskomponenten
Anguss-Einsätze, -Buchsen und zugehörige Zuführbereichskomponenten können für Formprojekte mit definierten Harzfluss- und Anforderungen berücksichtigt werden. Teilen Sie Angussgeometrie, Material, Oberflächenbeschaffenheit, thermische Überlegungen und Austausch-Erwartungen zur Prüfung mit.

Auswerferteile
Auswerferstifte, -hülsen und Rückholkomponenten unterstützen die kontrollierte Teileentformung in einem montierten Werkzeug. Ihre Passung, Oberflächenbeschaffenheit, Hubschnittstelle und Position relativ zur empfindlichen Steckverbindergeometrie sollten anhand des Zeichnungspakets bestätigt werden.
Über QSFP112-Steckverbinder-Formeinsätze
SUUXIANG ist die international ausgerichtete Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 mit Sitz im 2. Stock des Sanhe Industrial Park, Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang ist Gründer und gesetzlicher Vertreter. Wir unterstützen Ingenieur-, Beschaffungs- und Qualitätsteams bei der Umsetzung von Zeichnungen, Modellen und Spezifikationen in geprüfte Präzisionskomponenten für Steckverbinderwerkzeuge, Formen, Gesenke und kundenspezifische CNC-Fertigung.
Für QSFP112-Steckverbinder-Formeinsätze umfasst unsere Planung CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Draht- und Senkerodieren, Präzisionsschleifen, Montage und Prüfung in einer kontrollierten Prozessroute. Vor Angebot oder Produktionszusagen prüfen wir kritische Abmessungen, Bezugsmerkmale, Materialanforderungen, Werkzeugzugang, Erodierbedarf, Schleifzugabe und Prüferwartungen.
Was SUUXIANG auszeichnet, ist eine disziplinierte Projektkommunikation rund um die Details, die die Teileleistung und Lieferung beeinflussen. Wir halten Revisionskontrolle, Fertigungsentscheidungen und Prüfanforderungen transparent, damit Käufer die Absicht der Zeichnung, Qualitätsnachweise und Lieferanforderungen vor Produktionsbeginn abgleichen können.

Kernkompetenzen für QSFP112-Steckverbinder-Formeinsätze
DFM- und Bezugsmerkmal-Prüfung
QSFP112-Steckverbinder-Formeinsätze beginnen mit einer zeichnungsgesteuerten Überprüfung kritischer Abmessungen, Bezugsmerkmale, Gegenstück-Geometrie, Toleranzen und Oberflächenanforderungen. Die Prüfung identifiziert mehrdeutige Angaben und Risiken bei der Herstellbarkeit vor der Angebotserstellung und hilft, die Prozessroute mit der beabsichtigten Funktion des Steckverbinder-Werkzeugs abzustimmen.
- Funktionale Bezugsmerkmale und kritische Qualitätsmerkmale bestätigen
- Toleranzstapel und Zugänglichkeit der Merkmale prüfen
- Anforderungen an Formeinsätze, Auswerfer und Schnittstellen klären
- Zeichnungsänderungen vor Produktionsplanung erfassen

Prozessroutenplanung
SUUXIANG plant jeden Formeinsatz basierend auf seiner Geometrie, dem Materialzustand, der Wärmebehandlungsreihenfolge und den erforderlichen Nachbearbeitungsschritten. CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Erodieren, Schleifen und Passen werden je nach Werkzeugzugänglichkeit und den in jeder Phase zu kontrollierenden Abmessungen zugewiesen.
- Bearbeitungsrouten auf Geometrie und Zugänglichkeit abstimmen
- Aufmaß für spätere Schleif- oder Erodierarbeiten einplanen
- Wärmebehandlung in die Abfolge der Bearbeitungsschritte einbeziehen
- Übergabepunkte zwischen den Bearbeitungsvorgängen definieren

Erodier- und Schleifstrategie
Bei schmalen Rippen, tiefen Details, scharfen Innenformen oder Hartmetallkomponenten müssen Elektroden-Design und Drahtführungen frühzeitig berücksichtigt werden. Die Schleifstrategie ist ebenso wichtig, wenn Ebenheit, Parallelität oder ein kontrolliertes Endaufmaß die Passgenauigkeit, Abdichtung oder wiederholbare Werkzeugmontage beeinflussen.
- Elektrodenzugang und Bearbeitungsreihenfolge prüfen
- Startlöcher für Drahterosion und Drahtführungsbeschränkungen überprüfen
- Aufmaß für Schleifarbeiten durch frühere Bearbeitungsschritte sichern
- Passanforderungen mit fertigen Oberflächen abstimmen

Ausrichtung der Prüfplanung
Die Prüfplanung verbindet die Zeichnung mit einer praktischen Verifizierungsmethode, bevor die QSFP112-Steckverbinder-Formeinsätze in die Produktion gehen. SUUXIANG identifiziert messbare kritische Merkmale, anwendbare Bezugselemente, Erwartungen an die Berichterstattung und revisionskontrollierte Dokumentation, damit die Endaufzeichnungen dem bestellten Teil und dem vereinbarten Prüfplan entsprechen.
- Prüfmethoden für kritische Abmessungen definieren
- Messaufbau an Zeichnungsbezugselemente anpassen
- Anforderungen an Berichte und Rückverfolgbarkeit bestätigen
- Revisionsstatus bis zur Auslieferung sichtbar halten

Checkliste zur Lieferantenbewertung für QSFP112-Steckverbinder-Formeinsätze
Verwenden Sie diese Fragen zur Zeichnungsprüfung, Prozessplanung, Inspektion und Revisionskontrolle bei der Bewertung eines Lieferanten für Steckverbinder-Werkzeugkomponenten.
← Swipe left or right to view →
QSFP112-Steckverbinder-Formeinsätze: Von der Zeichnungsprüfung bis zur Auslieferung
Eine zeichnungsbasierte Sequenz, die kritische Abmessungen, Prozessentscheidungen, Inspektionsanforderungen und den Revisionsstatus vor dem Versand sichtbar hält.
RFQ-Paket prüfen
Bestätigen Sie die 2D-Zeichnung, das 3D-Modell, das Material, die Menge, kritische Abmessungen, Oberflächenanforderungen, Lieferziele und die benötigte Prüfdokumentation für die angeforderte Komponente.
Prozessroute planen
Bewerten Sie die Bezugspunktstrategie, Werkzeugzugänglichkeit, Bearbeitungszugabe, Wärmebehandlungssequenz, Elektrodenbedarf, Drahtweg, Schleifzugabe und Montageanforderungen, bevor Sie sich zur Produktion verpflichten.
Kritische Merkmale bearbeiten
Wenden Sie die genehmigte CNC-Fräs-, Dreh-, Mehrachsen-, Mikrobearbeitungs- oder Erodierroute an, um die Geometrie des Einsatzes zu formen, während Sie revisionskontrollierte Fertigungsinformationen beibehalten.
Erodieren, Schleifen und Montieren
Verwenden Sie Drahterodieren, Senkerodieren, Präzisionsschleifen und Montage, wo erforderlich, um detaillierte Profile, kontrollierte Schnittstellen und funktionsrelevante Formmerkmale fertigzustellen.
Prüfen, Verpacken, Koordinieren
Überprüfen Sie die Teile anhand des vereinbarten Prüfplans, bereiten Sie auftragsbezogene Dokumentation vor, schützen Sie die fertigen QSFP112-Steckverbinder-Formeinsätze beim Verpacken und koordinieren Sie die Lieferinformationen.
So arbeiten Sie mit SUUXIANG zusammen
Move QSFP112 connector mold inserts from drawing review to inspected delivery through a controlled, drawing-driven workflow.
Ihr Zeichnungspaket einreichen
Stellen Sie 2D-Zeichnungen, verfügbare 3D-Modelle, Menge, Anwendungszusammenhang, Zieltermin und Anforderungen an QSFP112-Steckverbinder-Formeinsätze für eine erste technische Prüfung bereit.
Kritische Anforderungen definieren
Bestätigen Sie Material, Wärmebehandlung, kritische Abmessungen, Bezugspunkte, Oberflächenanforderungen, passende Merkmale, Prüfanforderungen und Revisionsstatus, bevor Produktionszusagen getroffen werden.
DFM und Angebot prüfen
Bewerten Sie die vorgeschlagene Bearbeitungs-, Erodier-, Schleif- und Prüfroute, einschließlich Werkzeugzugänglichkeit, Elektrodenstrategie, Toleranzen, Lieferannahmen und etwaiger Fertigungsfragen.
Produktionsdetails genehmigen
Stimmen Sie sich über die kontrollierte Zeichnungsrevision, den vereinbarten Qualitätsplan, Muster- oder Erststückerwartungen, wo zutreffend, und Kommunikationsmeilensteine ab, bevor die Fertigung beginnt.
Inspektion und Lieferung koordinieren
Erhalten Sie auftragsspezifische Prüfdokumentation und Lieferupdates, die mit dem verifizierten Plan abgestimmt sind, und halten Sie technische Änderungen und Versandvorgaben sichtbar.
QSFP112-Steckverbinder-Formeinsätze: Qualitätsdokumentation und Zertifizierungsnachweise
QSFP112-Steckverbinder-Formeinsätze: Kundenprojekt-Feedback
Genehmigtes Kundenfeedback für QSFP112-Steckverbinder-Formeinsätze wird hier erst veröffentlicht, nachdem der Kunde das Angebot, den Anwendungskontext und das nachvollziehbare Projektergebnis bestätigt hat.
Dieser reservierte Fallbericht dokumentiert den Umfang der Zeichnungsprüfung, kritische Maße, den Herstellungsablauf, Prüfnachweise und alle kunden-genehmigten Ergebnisse, ohne vertrauliche Programmdetails preiszugeben.
SUUXIANG veröffentlicht Kundenfeedback erst, wenn Quelle, Rolle, Unternehmensgenehmigung und das angegebene Ergebnis mit der abgeschlossenen Präzisionsfertigungs-Projektakte verifiziert werden können.
FAQ zu QSFP112-Steckverbinder-Formeinsätzen
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based connector-tooling RFQ.
Welche Informationen sollte ich für QSFP112-Steckverbinder-Formeinsätze senden?
Gibt es eine Mindestbestellmenge für QSFP112-Steckverbinder-Formeinsätze?
Kann SUUXIANG meine Zeichnungen für QSFP112-Steckverbinder-Formeinsätze vor der Angebotserstellung prüfen?
Können Sie Muster vor einer Produktionsbestellung liefern?
Wie soll ich die Vorlaufzeit für Präzisions-Steckverbinder-Formkomponenten planen?
Kann ich Inspektionsberichte und Rückverfolgbarkeitsdokumente anfordern?
Wie werden Zeichnungsrevisionen und vertrauliche Dateien behandelt?
Welche Zahlungs- und Versanddetails sollten vor der Bestellung bestätigt werden?
Richtlinie zur Verifizierung von Kundenfeedback
Ein praktischer Entscheidungsrahmen für die Spezifikation von Präzisionseinsätzen, den Vergleich von Lieferantenfähigkeiten, die Kontrolle von Validierungsrisiken und die Vermeidung von Fehlern bei Zeichnungen, Materialien, Toleranzen und Markteinführungen in Hochgeschwindigkeits-Steckverbinder-Werkzeugprogrammen.
1. Was sind QSFP112-Steckverbinder-Formeinsätze?
QSFP112 is a four-lane QSFP form-factor system intended for 112 Gb/s-per-lane signaling and a 400G interconnect ecosystem, as described by the QSFP112 MSA (http://qsfp112.com). qsfp112 connector mold inserts are precision tooling elements that form the thermoplastic geometry of connector housings and related high-speed interconnect parts; they are not the finished connector, contacts, cage, or module.nnFour functional insert types commonly divide the molding work: cavity inserts form exterior surfaces, core inserts form internal geometry, sliders release side features, and pins create small holes or passages. Insert-molded features instead retain or locate a separate component during molding, so their datum relationship and thermal behavior require separate review.nnAt SUUXIANG, drawing review should identify the dimensions governing contact-location features, mating interfaces, retention details, and assembly clearances before selecting CNC, EDM, grinding, fitting, and inspection steps. Surface condition, parting-line control, and repeatable insert seating matter because variation in the molded housing can change fit, support geometry, or the positional consistency surrounding signal-critical interfaces.
2. QSFP112-Entwicklung und Werkzeuganforderungen
112 Gbit/s pro Lane ist das Ziel des QSFP112 MSA für ein Vier-Lane-QSFP-System und ermöglicht ein 400G-Interconnect-Ökosystem. Das MSA positioniert es als eine Weiterentwicklung der älteren QSFP-40G-, 100G- und 200G-Module, während die Akzeptanz dieser Module in der vorgesehenen Steckverbinder- und Cage-Familie erhalten bleibt (http://qsfp112.com).nn76 Pads werden vom QSFP-DD-Kantensteckverbinder verwendet – 38 auf jeder Seite seiner Paddle-Karte –, während die gemeinsame Hardwarespezifikation die mechanischen, elektrischen und thermischen Anforderungen von QSFP112 abdeckt. Sie identifiziert QSFP112 als einen verbesserten QSFP -Formfaktor für den Betrieb mit 100 Gbit/s pro Lane und eine aggregierte Bandbreite von 400 Gbit/s (http://www.qsfp-dd.com/wp-content/uploads/2022/07/QSFP-DD-Hardware-Rev6.3-final.pdf).nnDie 400G-Klasse-Signalübertragung verschärft die praktische Wechselwirkung zwischen Steckverbindergeometrie, Cage-Ausrichtung, thermischen Pfaden und EMI-Schnittstellen. Formeinsätze müssen daher anhand aktueller Bezugssysteme, Trennflächen, Pin- und Kavitätsplatzierungen, Entlüftung und Werkzeugzugang geprüft werden; ältere QSFP-Werkzeugannahmen sollten nicht kopiert werden, ohne die geltende Revision, die passende Hardware und den Inspektionsplan zu prüfen.
3. Arten von QSFP112-Steckverbinder-Formeinsätzen
Sechs Einsatzfamilien bestimmen, wie ein QSFP112-Steckverbinder-Werkzeug aufgebaut, gewartet und überarbeitet wird. Die Zeichnungsprüfung sollte jedem Merkmal eine Formfunktion, eine Fehlerbelastung, ein Bezugssystem und eine Ersatzgrenze zuweisen, bevor die Bearbeitung erfolgt.
| Einsatzkategorie | Formfunktion | Exponiertes Versagen | Erforderliche Zeichnungsinformationen |
|---|---|---|---|
| Kavität und Kern | Bildet Gehäuse | Verschleiß; Maßdrift | Bezugspunkte; Profile; Formschrägen |
| Austauschbares Detail | Lokale Revision oder Reparatur | Nichtübereinstimmung; Undichtigkeit | Ersatzgrenze; Revision |
| Kontaktieren Sie den Support | Positioniert Anschlussmerkmale | Stiftverschiebung; Beschädigung | Stiftpositionen; Passgeometrie |
| Trennstelle und Abdichtung | Kontrolliert die Gratgrenze | Gratbildung; Fressen | Trennstelle; Entlüftung |
| Schieber oder Lifter | Bildet Hinterschneidung | Interferenz; Verschleiß | Hub; Spiel; Betätigung |
| Prototyp oder Brückenwerkzeug | Unterstützt frühe Fertigungsläufe | Häufige Revision | Menge; Revisions-ID; Abnahme |
Formeinsätze

Kavitäts- und Kern-Einsätze bilden die Geometrie des Gehäuses; Verschleiß, Grate und Dimensionsdrift sind ihre Hauptgefahren. Spezifizieren Sie Trennlinie, Bezugspunkte, Rückstellwinkel, Schrumpfungsbasis, kritische Profile und Texturgrenzen.
Kontakt- und Trennflächen
Einsätze für Anschluss-Unterstützung, Kontakt-Unterstützung, Trennflächen und Dichtungen steuern empfindliche Schnittstellen. Pin-Positionen, Stahl-sichere Richtung, passende Geometrie, zulässiger Grat, Entlüftung und Elektrodenzugang gehören auf die Zeichnung.
Details zu Bewegung und Entwicklung
Schieber- oder Lifter-Details erzeugen Hinterschneidungen; Prototypen- oder Brückenwerkzeugeinsätze ermöglichen kontrollierte frühe Änderungen. Definieren Sie Hub, Spiel, Verschleißflächen, Betätigungsdatum, erwartete Stückzahl und Revisionskennzeichnungen.
4. Materialien für qsfp112-Steckverbinder-Formeinsätze
Vier Eingaben – Harzchemie, Füllstoffanteil, Zyklustemperatur und geplante Schusszahl – sollten die Entscheidung für das Einsatzmaterial bestimmen. qsfp112-Steckverbinder-Formeinsätze benötigen eine ausgewogene Balance aus Härte, Polierbarkeit, Wärmeübertragung und Reparierbarkeit im Verhältnis zur tatsächlichen Werkzeugbeanspruchung.
| Materialroute | Stärken | Typische Anwendung |
|---|---|---|
| Gehärteter Werkzeugstahl | Verschleißfestigkeit; stabile Kanten | Hochvolumen- oder gefüllte Harzteile |
| Vorgehärteter Stahl | Bearbeitbarkeit; kürzere Nachbearbeitungszeit | Prototypen- und mittlere Volumeneinsätze |
| Rostfreier Werkzeugstahl | Korrosionsbeständigkeit; Polierbarkeit | Korrosive Umgebungen oder kosmetische Oberflächen |
| Kupferlegierungseinsatz | Wärmeleitfähigkeit | Lokalisierte Kühlungsunterstützung |
| Oberflächenbeschichtung | Verschleiß- oder Entformungsverbesserung | Validierte Bereiche mit hoher Reibung |
Auswahl nach Werkzeugbeanspruchung
Gefüllte Harze erhöhen den abrasiven Verschleiß; feuchte oder korrosive Harzsysteme erhöhen das Korrosionsrisiko. Prüfen Sie beides, bevor Sie eine Stahlgüte festlegen.nnGeringvolumige Versuche können einfachere Bearbeitung begünstigen, während eine kontinuierliche Produktion oft gehärtete oder korrosionsbeständige Varianten rechtfertigt.
Spezialmaterialien sorgfältig einsetzen
Kupferlegierungen können die lokale Wärmeabfuhr verbessern, aber ihre geringere Verschleißfestigkeit erfordert normalerweise geschützte, berührungsfreie Bereiche. Beschichtungen können Verschleiß oder Anhaften nur nach Festlegung des Substrats, der Oberflächenbeschaffenheit und der Wartungsstrategie reduzieren.
Materialplan verifizieren
Eine Zeichnungsprüfung sollte Harz, Glas- oder Mineralgehalt, Formtemperatur, Zyklusziel, erwartetes Volumen, Polieranforderung und Reparaturhistorie identifizieren. SUUXIANG kann den Prozessweg anhand dieser Projektdaten bewerten.
5. Spezifische qsfp112-Steckverbinder-Formeinsatzmerkmale
Spezifische qsfp112-Steckverbinder-Formeinsätze sollten anhand von kontrollierten Zeichnungen konfiguriert werden, nicht anhand einer generischen Feature-Liste. SUUXIANG prüft die funktionale Geometrie, den Prozesszugang und die Inspektionsnachweise, bevor eine Route bestätigt wird.
Mikrogeometrie und Schnittstellen
Eine 2D-Zeichnung sollte Rippen, Shutoffs, Anschnittflächen, Entlüftungsanschlüsse, Toleranzen und Bezugspunkte identifizieren.nnEin 3D-Modell sollte Steckverbindungen und Einschränkungen bei der Werkzeugzugänglichkeit zeigen. Enge Innenkanten oder unzugängliche Elektroden erfordern möglicherweise Erodieren, kleinere Werkzeuge oder überarbeitete Radien.
Verschleißzonen und -flächen
Austauschbare Verschleißzonen sollten dort getrennt werden, wo wiederholter Kontakt oder abrasives Harz die Wartungsfreundlichkeit wichtig macht.nnOberflächengüte und jegliche Beschichtungsanforderungen müssen den Funktionsbereich benennen. Polieren, Textur, Beschichtungsdicke und Nachbehandlungsabmessungen können die Passung verändern.
Kennzeichnungen und Inspektionskontrolle
Funktionale Kennzeichnungen können Kavität, Überarbeitung, Ausrichtung oder Inspektionsstatus identifizieren; kosmetische Verzierungen sollten eine Dichtungs- oder Steckverbindung nicht beeinträchtigen.nnÜberarbeitungsverlauf, kritische Toleranzen, Harzqualität und erforderliche Berichtsidentifikatoren sollten mit der RFQ (Angebotsanfrage) eingereicht werden. SUUXIANG kann Kennzeichnungs- und Inspektionspläne an die freigegebene Zeichnung anpassen.
6. Konstruktionsqualitätsmerkmale, die wichtig sind
Bevor Stahl bearbeitet wird, wandeln Sie ‚hohe Präzision‘ in zeichnungsbasierte Akzeptanzkriterien um. Für qsfp112-Steckverbinder-Formeinsätze muss jedes Kriterium einen Bezugspunkt, eine Grenze, eine Inspektionsmethode und einen revisionskontrollierten Datensatz haben.
Bezugspunkte und kritische Merkmale
Drei zueinander senkrechte Bezugspunkte sollten Kavität, Steckverbinderschnittstelle und Befestigungsmerkmale lokalisieren, bevor GDu0026T angewendet wird.nnJede kritische Abmessung sollte ihre Toleranz, Messmethode und Stichprobenanforderung angeben; mehrdeutige Bezugspunkte können zu Passungsfehlern und inkonsistentem Steckverbinderfit führen.
Shutoffs, Kanten und Fluss
Ein Shutoff muss die Kontaktfläche, den zulässigen Versatz und den Kantenbedingungen angeben; unzureichende Unterstützung fördert Grate und frühen Verschleiß.nnSpezifizierte Kantenradien, Entlüftungstiefe und Anschnittposition müssen den Füllpfad und die Luftentweichung erhalten; schlechte Beziehungen können zu Kurzschüssen oder sichtbaren Fehlern führen.
Finish, Behandlung und Verifizierung
Ein angegebener Oberflächenfinish-Wert und eine Messrichtung verhindern eine subjektive Polierakzeptanz und reduzieren reibungsbedingten Verschleiß.nnWärmebehandlung, Haftung der Beschichtung, Ausrichtung und Austauschbarkeit erfordern auftragsspezifische Grenzwerte. Der Messzugang muss in den Einsatz integriert sein, damit kritische Merkmale nach der Oberflächenbehandlung inspizierbar bleiben.
7. Wie man einen Hersteller von Formeinsätzen auswählt
Zwei Teams – Ingenieurwesen und Beschaffung – sollten dieselbe Zeichnung auswerten, nicht separate Angebote. Für qsfp112-Steckverbinder-Formeinsätze sollten Entscheidungen über die Vergabe die Herstellbarkeitsnachweise, die Qualitätsplanung und einen datierten Lieferweg verbinden.
| Bewertungsbereich | Gemeinsam fragen | Nachweise vor Auftragsvergabe |
|---|---|---|
| Zeichnungsprüfung | Sind CTQs und Bezugselemente verstanden? | Markierte Überarbeitung |
| Prozessanpassung | Welche CNC-, Drahterodier- oder Schleifroute? | Prozessübersicht |
| Qualitätskontrolle | Wie wird jeder CTQ verifiziert? | Prüfplan |
| Programmsteuerung | Wie werden Änderungen kommuniziert? | Revisionsprotokoll und Zeitplan |
Disziplin bei der Zeichnungsprüfung
Fordern Sie vor der Vergabe eine kommentierte Zeichnung an, die Bezugspunkte, CTQs (kritische Qualitätsmerkmale), Werkzeugzugang, Erodierstrategie, Schleifzugabe und Annahmen identifiziert. Ein Angebot sollte die exakte geprüfte Revision angeben.
- Fragen Sie, wie sich Toleranzstapel auf Steckverbindungen auswirken.
- Bestätigen Sie Material- und Wärmebehandlungsanforderungen.
- Notieren Sie unbeantwortete Zeichnungsfragen vor der Freigabe.
Prozess- und Qualitätsnachweise
Drei Fähigkeitsbereiche – Mehrachsen-CNC, Erodieren und Präzisionsschleifen – müssen zur Geometrie des Merkmals, zum Materialzustand und zur Oberflächenanforderung passen. Fordern Sie gerätespezifische Prozessplanung an, anstatt einer generischen Fähigkeitserklärung.
- Materialzertifikate und Chargenrückverfolgbarkeit
- Inspektionsplan und Messmethode
- Erstteilberichtsmuster
Aufbau von Zusammenarbeit und Kontrolle
Ein kontrolliertes Revisionsprotokoll sollte Zeichnungsänderungen, Muster, Inspektionsergebnisse und den Versandstatus verbinden. SUUXIANG kann Zeichnungen zitieren, wenn Käufer Anwendungskontext, Mengen und Dokumentationserwartungen angeben.
- Benannter Ansprechpartner für technische Kommunikation
- Datiert angenommene Vorlaufzeiten
- Feedback-Pfad für Muster und Werkzeugbau
8. Häufige Fehler bei QSFP112-Steckverbindereinsätzen
Acht vermeidbare Entformungsfehler führen wiederholt zu Nacharbeiten an QSFP112-Einsätzen, verzögerten Testläufen oder mangelhaften Abnahmedokumenten. Beheben Sie diese vor der Bestellung, indem Sie Annahmen in Zeichnungszusätze, messbare Kriterien und genehmigte Revisionsunterlagen umwandeln.
Unvollständige Design-Inputs
Alleinige 2D-Geometrie kann Formbedingungen verschleiern. Das Weglassen des Harzgrades und des Glasfaseranteils kann Schrumpfannahmen und Entscheidungen bezüglich „steel-safe“ (stahlsicher) verändern.nnVor der Freigabe: Geben Sie Angaben zu Harz, Füllstoff, Farbbeschränkungen, Steckverbindungen und das kontrollierte 3D-Modell an.
Toleranz- und Bezugsmaß-Lücken
Unrealistische beidseitige Toleranzen erhöhen die Kosten, ohne die Funktion zu schützen. Undefinierte primäre, sekundäre und tertiäre Bezugselemente machen Inspektionsergebnisse nicht vergleichbar.nnVor der Auftragsvergabe: Legen Sie die CTQ-Abmessungen, das Bezugsmaß-Schema, die zulässige Messmethode und etwaige Funktionslehren fest.
Oberflächen- und Service-Versäumnisse
Die Oberflächenbeschaffenheit beeinflusst die Entformung, Verschleißfestigkeit, Entlüftung und das optische Erscheinungsbild; sie ist nicht nur kosmetisch. Schlechter Zugang zur Wartung kann eine kleine Reparatur des Einsatzes zu einer verlängerten Werkzeugstillstandszeit machen.nnVor dem Probeformen: Geben Sie die Position und Richtung des Finishs, Poliergrenzen, austauschbare Verschleißteile und den Zugang für Reinigung oder Entnahme an.
Genehmigungs- und Preiskürzungen
Der Stückpreis beinhaltet nicht die Kosten für undokumentierte Annahmen, abgewiesene Teile und Revisionsschleifen. Eine Genehmigung ohne Prüfkriterien lässt die Abnahme interpretationsbedürftig.nnVor der Vergabe: Genehmigen Sie eine revisionskontrollierte Zeichnung, den Prüfplan, das Berichtsformat, die Musterstückzahl und den Änderungskontrollpfad; vergleichen Sie Lieferanten anhand dieser Nachweise sowie des Preises.
9. Schritte zur Einführung eines Werkzeugprogramms
Eine 9-stufige Einführungssequenz hält die QSFP112-Steckverbindereinsätze an der freigegebenen Zeichnung und nicht an verbalen Annahmen ausgerichtet. Benennen Sie einen Revisionsverantwortlichen und erfassen Sie Entscheidungen in einem zeitgestempelten Aktionsprotokoll.
| Phase | Entscheidungs-Tor | Eingaben und Verantwortlicher | Ergebnisse |
|---|---|---|---|
| NDA und Erfassung | Umfang freigegeben | NDA, RFQ; Einkäufer | Kontrolliertes Paket |
| DFM-Prüfung | Risiken akzeptiert | Bezugselemente, CTQs; Ingenieurwesen | Kommentierte Prüfung |
| Angebotsabstimmung | Kommerzielle Freigabe | Route, Menge; Beschaffung | Abgestimmtes Angebot |
| Fertigungsplan | Plan freigegeben | Materialien, Kontrollen; Hersteller | Prozessplan |
| Erstmuster | Maße akzeptiert | Prüfplan; Qualität | FAI-Aufzeichnung |
| Werkzeug-Tryout | Rückmeldung geschlossen | Testergebnisse; Werkzeugteam | Aktionsliste |
| Änderungsmanagement | Überarbeitung genehmigt | ECR; Verantwortlicher für Überarbeitung | Freigegebene Überarbeitung |
| Pilot-Genehmigung | Pilot akzeptiert | Pilot-Nachweis; Käufer | Produktionsfreigabe |
| Wiederholplanung | Auftrag freigabebereit | Historie, Verschleiß; Qualität | Wartungsplan |
Den technischen Ausgangspunkt festlegen
Tor 1 friert das kontrollierte RFQ-Paket ein, bevor DFM beginnt. Der Einkäufer liefert Modelle, Zeichnungen, Anwendungskontext, Material, Menge und Prüfanforderungen.
Den Rückkopplungskreislauf schließen
Tor 6 wandelt Ergebnisse des Werkzeug-Tryouts in nummerierte, dispositionierte Aktionen um. Der Programmmanager bestätigt, ob jede Änderung Form, Passung, Funktion, Kosten oder Zeitplan beeinflusst.
Wiederholbarkeit beibehalten
Tor 9 bewahrt freigegebenes Prozesswissen für Wiederholaufträge. Der Lieferanten-Qualitätsingenieur prüft Verschleiß, Inspektionshistorie und Revisionsstand vor der Freigabe.
10. QSFP112-Steckverbinder-Formeinsatz Preise
600–1.200 USD pro Einsatz ist eine beispielhafte Prototypen-Preisspanne für einen einfachen QSFP112-Steckverbinder-Formeinsatz, bevor Material-, Toleranz- und Prüfanforderungen bestätigt sind.nnMerkmale von ±0,005 mm, dünne Rippen, Mikrodetaillierungen, Erodier-Elektroden, Schleifen, gehärtetes Material, feine Oberfläche und CMM-Berichte können die Kosten erheblich beeinflussen; die endgültige Preisgestaltung hängt auch von der Menge und dem Reifegrad der Überarbeitung ab.nn2 Angebote mit ähnlichen Stückpreisen können unterschiedliche Programtrisiken bergen. Vergleichen Sie die enthaltene Prozessroute, die datumbasierte Prüfung, die Dokumentation, die Handhabung von Konstruktionsänderungen, die Verpackung und die Lieferannahmen – nicht nur den angebotenen Teilepreis.
| Beispielhafte Stufe | Menge / Komplexität | Richtpreis (USD) | Typische Lieferzeit | Enthalten / Ausgeschlossen |
|---|---|---|---|---|
| Prototyp | 1–2, einfache Geometrie | 600–1.200 | 10–20 Arbeitstage | Bearbeitung und Basisprüfung; ohne Wärmebehandlung, Spezialoberfläche, Fracht |
| Pilot | 5–20, Erodier-/Schleifmerkmale | 350–850 | 15–25 Arbeitstage | Prozessplanung und Prüfprotokoll; ohne wesentliche Konstruktionsänderungen |
| Fertigung | 50 , stabile Zeichnung | 120–400 | 20–35 Werktage | Wiederholte Fertigung; ohne Werkzeugneuentwicklung und Expressfracht |
Zeichnungen für QSFP112-Steckverbinder-Formeinsätze zur Überprüfung hochladen
Senden Sie Zeichnungen, Material, Menge, Qualitätsanforderungen und Zieldelieferdatum für eine sorgfältige Fertigungs- und Inspektionsprüfung.