
Piezas CNC para Carcasas de Antena, Planificadas a Partir de Su Dibujo
SUUXIANG revisa las piezas CNC para carcasas de antena para viabilidad de fabricación, dimensiones críticas, ruta de proceso y requisitos de inspección antes de la planificación de la producción.
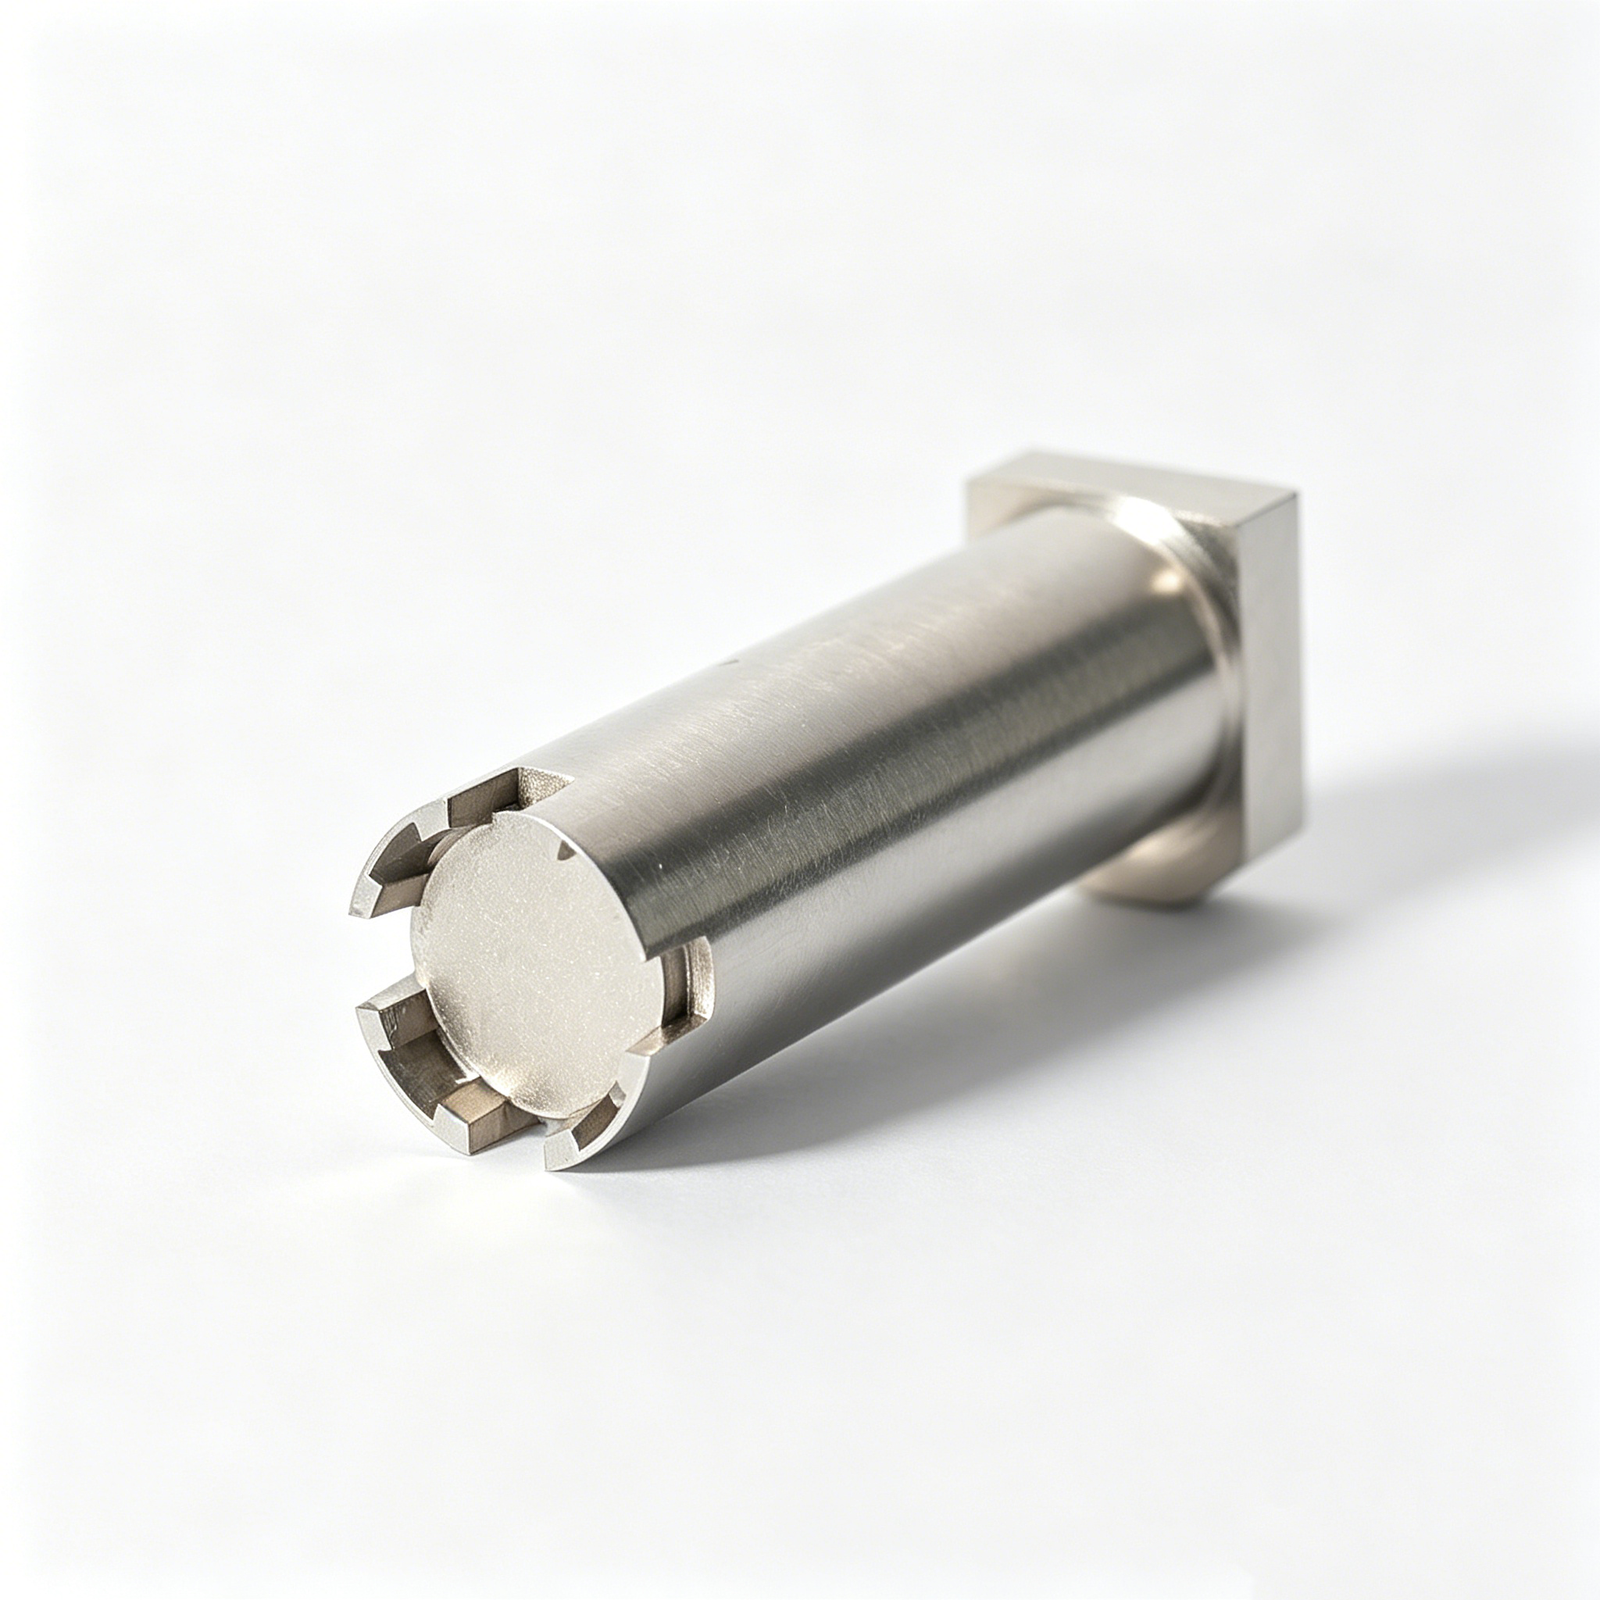
Piezas CNC Representativas para el Desarrollo de Carcasas de Antena







Related Drawing-Based Parts and Quotation











Piezas CNC para Carcasas de Antena: Ventajas de Ingeniería
Un flujo de trabajo dirigido por el dibujo que identifica los riesgos de fabricación antes de que se realicen los compromisos de producción.
Revisión de Viabilidad de Fabricación Dirigida por Dibujo
Revisa dibujos y modelos para acceso a características, condiciones de pared, tolerancias, materiales y riesgos de proceso antes de que comience la cotización o la planificación de la producción.
Estrategia de Referencia Primero
Alinea la planificación del mecanizado y la inspección en torno a referencias funcionales, relaciones de acoplamiento y dimensiones críticas para ayudar a controlar el apilamiento de tolerancias en todas las operaciones.
Ruta de Proceso Integrada
Planifica fresado CNC, torneado, electroerosión, rectificado y ensamblaje según lo requiera la geometría, la condición del material, los requisitos de superficie y las prioridades de inspección.
Planificación de Dimensiones Críticas
Identifica las características que requieren un control de proceso enfocado, luego define métodos de medición prácticos y expectativas de presentación de informes con el cliente antes del mecanizado.
Comunicación Controlada por Revisiones
Mantén visibles las revisiones de dibujos, las preguntas técnicas, los requisitos de inspección y la información de entrega para que las decisiones de fabricación sigan siendo rastreables durante todo el proyecto.
Alineación del Plan de Inspección
Empareja la documentación de inspección final con los requisitos del pedido acordados, las características críticas y el plan de medición verificado para las piezas CNC de carcasas de antena.
Piezas y Familias de Utillaje para Carcasas de Antena
Componentes CNC, de moldeo, conectores y troquelados basados en dibujo para programas de equipos de comunicación, revisados según dimensiones críticas, materiales y requisitos de inspección.

Servicios de Mecanizado CNC de Precisión
Servicios de mecanizado CNC de precisión para carcasas de antena basadas en dibujo, soportes, interfaces y piezas personalizadas para equipos de comunicación. La planificación del proceso considera el material, la estructura de referencia, las dimensiones críticas, el acceso al mecanizado, los requisitos de superficie y la evidencia de inspección requerida antes de liberar la producción.
Upload a Drawing
Servicios de Fresado CNC
Servicios personalizados de fresado CNC para carcasas prismáticas, características de montaje, interfaces mecánicas relacionadas con RF y componentes de moldes. La revisión del dibujo identifica el acceso de la herramienta, la geometría de los bolsillos, las condiciones de las paredes, las referencias de referencia y las características que pueden requerir electroerosión, rectificado o una secuencia de mecanizado revisada.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para piezas cilíndricas como manguitos, casquillos, interfaces roscadas, pasadores y elementos rotativos. Las cotizaciones deben definir las expectativas de material, concentricidad y alabeo, referencias de datum, requisitos de superficie y cualquier operación secundaria de fresado, rectificado o inspección.
Upload a Drawing
Mecanizado de 5 ejes
El mecanizado CNC de 5 ejes permite superficies complejas, elementos angulados y piezas multisuperficie donde menos configuraciones protegen las relaciones de datum. La viabilidad depende del alcance de la herramienta, la estrategia de sujeción, el estado del material, las tolerancias críticas y el método de inspección especificado para el componente terminado.
Upload a Drawing
Mecanizado Suizo y Micro-mecanizado
El mecanizado suizo y el micro-mecanizado soportan componentes torneados pequeños y detallados utilizados en ensamblajes de conectores, antenas y herramientas. La revisión se basa en la geometría de la pieza, el material, la esbeltez, las características críticas, los requisitos de rebabas, las operaciones secundarias y el enfoque de medición apropiado para el plano.
Upload a Drawing
Servicios de Electroerosión por Hilo y Electroerosión por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales duros, ranuras estrechas, perfiles internos, geometrías internas agudas y características con acceso de fresado limitado. La estrategia del electrodo, la trayectoria del hilo, la refrigeración, el estado del material en bruto y los requisitos de acabado posteriores deben acordarse durante la revisión del plano.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles se utiliza cuando la planitud, el paralelismo, el control de perfil o el material de acabado controlado son críticos. La ruta del proceso debe definir la secuencia de tratamiento térmico, la tolerancia de rectificado, el control de datum, los requisitos de superficie y el método de inspección planificado.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión son componentes configurables construidos a partir de planos aprobados, material y requisitos de tratamiento térmico. La planificación de la fabricación considera la geometría de cierre, las características de enfriamiento o ventilación, el acceso a EDM, las necesidades de pulido, las interfaces de ajuste y las dimensiones críticas antes de la entrega.
Upload a Drawing
Componentes de Expulsor y Expulsión
Los pasadores expulsores, manguitos y componentes de expulsión se producen según los diámetros, ajustes, longitudes y condiciones de trabajo definidos en el plano. El material, la dureza, el acabado superficial, las relaciones de holgura y la información de los componentes de acoplamiento son aportes importantes para seleccionar una ruta de fabricación e inspección adecuada.
Upload a Drawing
Pasadores de Núcleo, Guía y Componentes de Localización
Los pasadores de núcleo, pasadores guía y componentes de localización soportan la alineación repetible y el movimiento controlado del molde. Una revisión del plano debe establecer las relaciones de datum, la clase de ajuste, los requisitos de dureza y acabado, las necesidades de rectitud o concentricidad y cómo se verificarán las dimensiones críticas.
Upload a Drawing
Correderas, Elevadores, Compuertas y Accesorios de Molde
Las correderas, elevadores, compuertas y accesorios de molde se configuran en torno al movimiento del molde, las condiciones de la línea de partición, el flujo de material y las interfaces de acoplamiento. SUUXIANG revisa el acceso de mecanizado, los requisitos de EDM, las superficies de desgaste, la secuencia de tratamiento térmico, las tolerancias de ajuste y las prioridades de inspección del diseño proporcionado.
Upload a Drawing
Componentes para Moldes de Conectores
Los componentes de moldes de conectores de precisión soportan requisitos de herramientas de paso fino, multicavidad y alta repetibilidad. La planificación de componentes evalúa micro-características, geometría de pines e insertos, estrategia de datum, necesidades de EDM o rectificado, estado del material y evidencia dimensional requerida para el ensamblaje y la validación.
Upload a Drawing
Componentes de Troqueles de Estampación
Los componentes de troqueles de estampación de precisión incluyen punzones, matrices, elementos guía y piezas mecanizadas o formadas a medida, basados en planos. Las decisiones de fabricación dependen del material, la dureza, la geometría de corte, las relaciones de holgura, el material de rectificado, las trayectorias de hilo EDM y el plan de inspección para las dimensiones funcionales.
Upload a Drawing
Herramientas de Inyección, MIM, CIM y Sobremoldeo
Los componentes de herramientas de inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. Los planos deben identificar el contexto del material moldeado, las características de partición y cierre, los requisitos de cavidad o núcleo, las interfaces de insertos, las necesidades de tratamiento térmico y cualquier prioridad dimensional que afecte el rendimiento de la herramienta.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan de los requisitos del plano y la aplicación del cliente, no se asumen de una lista genérica. La información de la solicitud de cotización debe indicar el grado del material, la condición, las necesidades de trazabilidad, las consideraciones de corrosión, el tratamiento térmico y cualquier restricción que afecte el mecanizado o la inspección.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como parte de la ruta del componente porque pueden afectar las dimensiones, la condición de la superficie y la inspección final. Especifique los requisitos de recubrimiento o acabado, los objetivos de dureza, las necesidades de enmascaramiento, el material de pos-tratamiento y cualquier documentación requerida con el pedido.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con las dimensiones críticas, los datum y las necesidades de informes del plano. Antes de la producción, defina los métodos de medición, las expectativas de muestreo o inspección completa, el estado de la revisión, los registros de material y la documentación requerida para la aceptación.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
La prototipación rápida y la fabricación de bajo volumen permiten la evaluación de piezas basadas en planos, cantidades de puente y lanzamientos de producción controlados. Envíe el plano 2D, el modelo 3D si está disponible, el material, la cantidad, el objetivo de entrega, las características críticas y los requisitos de inspección para poder evaluar la viabilidad del proceso.
Upload a DrawingMateriales para Piezas Mecanizadas CNC de Carcasas de Antena

Aluminio 6061
Una opción de aluminio ligera y fácilmente mecanizable para muchas carcasas y cubiertas estructurales de antenas. Su resistencia equilibrada y su comportamiento de corte estable se adaptan a cavidades fresadas, caras de montaje y acabados cosméticos, sujeto a la verificación de la aleación, el temple y el recubrimiento.

Aluminio 7075
Una opción de aluminio de mayor resistencia donde la carga, la rigidez o las secciones de pared compactas influyen en el diseño de la carcasa. Se mecaniza de manera diferente al 6061, por lo que se deben revisar el acceso de la herramienta, el riesgo de distorsión, el engagement de la rosca y los requisitos de acabado del plano.

Acero Inoxidable
Un material denso y duradero para componentes de antena expuestos al desgaste, condiciones de montaje exigentes o entornos corrosivos. Su carácter de corte más duro puede afectar la planificación del ciclo, la selección de la herramienta, el acceso a características internas y la condición de superficie especificada.

Aleaciones de Latón
Un metal relativamente fácil de mecanizar que a menudo se considera para insertos conductores, características roscadas y detalles de acoplamiento de precisión. Su respuesta de corte suave admite características finas, mientras que la aleación exacta, los requisitos eléctricos y las especificaciones de recubrimiento o acabado deben confirmarse.

Plásticos de Ingeniería
Una opción de menor peso y eléctricamente aislante para cubiertas seleccionadas, aislantes o características de carcasas de antena que no soportan carga. El grado del material influye en la rigidez, la respuesta a la humedad, el comportamiento térmico y la estrategia de sujeción, lo que requiere la revisión del plano y la aplicación antes de la producción.
Piezas Mecanizadas CNC de Carcasas de Antena: Rutas de Proceso para Características Complejas

Fresado CNC
El fresado CNC da forma a perfiles de carcasa, cavidades, caras de montaje y características de interfaz a partir del plano. Se revisan la selección de la herramienta y la estrategia de fijación para proteger las relaciones de datum, el acceso a la superficie y los resultados de mecanizado repetibles.

Torneado CNC
El torneado CNC admite características rotacionales como mandrinados, roscas, hombros y interfaces concéntricas. Puede establecer relaciones controladas entre diámetros cilíndricos y caras de asiento cuando la geometría del componente se adapta a una ruta de torneado.


Electroerosión por Hilo (EDM de Hilo)
La electroerosión por hilo crea perfiles precisos pasantes, ranuras estrechas y contornos intrincados donde el acceso de la herramienta de corte es limitado. La trayectoria del hilo, la ubicación del agujero de inicio, las condiciones de las esquinas y los requisitos de acabado deben definirse durante la revisión del plano.

Electroerosión por Penetración (EDM de Sinker)
La electroerosión por penetración forma cavidades profundas, detalles internos afilados y características cerradas complejas utilizando electrodos planificados. La estrategia del electrodo, el acceso a la chispa, la condición del material y los requisitos de acabado posteriores guían esta elección de proceso.

Rectificado de Precisión
El rectificado de precisión refina caras, diámetros y superficies de datum seleccionadas después del mecanizado o tratamiento térmico. El material de rectificado, las prioridades de planitud o paralelismo, los requisitos de superficie y el método de inspección deben acordarse antes de la entrega.
Componentes mecanizados CNC para carcasas de antena: herrajes funcionales

Inserciones roscadas
Las inserciones helicoidales o de ajuste a presión pueden soportar montajes repetidos en ubicaciones de carcasa especificadas. Proporcione el tipo de inserción, el tamaño de la rosca, la condición de instalación, los requisitos de extracción y cualquier restricción de acabado para la revisión del plano.

Sujeciones cautivas
Los tornillos cautivos, separadores y fijaciones especificadas ayudan a retener cubiertas o ensamblajes internos. Defina el estándar de rosca, el espacio libre de la cabeza, el acceso de apriete, el material de acoplamiento y si el herraje suministrado debe instalarse antes de la inspección final.

Elementos de localización
Los taladros de espiga, las superficies de referencia, los resaltes de alineación y las interfaces con chaveta establecen relaciones repetibles entre las piezas mecanizadas CNC de la carcasa de la antena y los componentes de acoplamiento. Identifique los puntos de referencia funcionales, las tolerancias posicionales, la intención de ajuste y las referencias de inspección en el plano.

Etiquetas de identificación
Las etiquetas de piezas, las áreas de marcado láser y las zonas de identificación serializada pueden facilitar la trazabilidad del montaje. Especifique el contenido, la ubicación, los límites de caracteres, los requisitos de contraste y cualquier superficie que deba permanecer libre de marcas o recubrimientos.

Tratamientos protectores
El anodizado especificado, los acabados conductores, el pasivado, el enmascarado o el embalaje protector se pueden revisar en comparación con las superficies funcionales. Defina las especificaciones de acabado, las zonas enmascaradas, las prioridades cosméticas, las áreas de contacto eléctrico y los requisitos de manipulación antes de la planificación del proceso.
Sobre la fabricación de precisión SUUXIANG
SUUXIANG es la marca internacional de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. Ayudamos a los equipos de ingeniería, abastecimiento y calidad a convertir planos y especificaciones controlados en piezas CNC personalizadas inspeccionadas, componentes de moldes de precisión y trabajos de herramientas de conectores.
Para piezas mecanizadas CNC de carcasas de antena y componentes de precisión relacionados, nuestra planificación de procesos puede combinar fresado y torneado CNC, mecanizado multieje, electroerosión (EDM), rectificado de precisión, ajuste e inspección. Cada ruta se define en torno al plano, las características funcionales, los requisitos de material, el acceso de mecanizado, las dimensiones críticas y las expectativas de inspección aplicables.
Lo que distingue a SUUXIANG es la comunicación disciplinada del proyecto antes de los compromisos de producción. Revisamos la DFM (Diseño para Fabricación), la estrategia de puntos de referencia, el apilamiento de tolerancias, los requisitos de superficie, la secuencia de tratamiento térmico y el estado de la revisión para que los compradores puedan alinear la ruta de fabricación y el plan de inspección con sus requisitos de RFQ (Solicitud de Cotización).

Cómo SUUXIANG controla las piezas mecanizadas CNC de carcasas de antena
La DFM comienza en los puntos de referencia
SUUXIANG revisa las piezas mecanizadas CNC de carcasas de antena en comparación con el plano, el modelo, el contexto de acoplamiento y las dimensiones críticas antes de la planificación de la producción. La revisión aclara las relaciones de los puntos de referencia, el apilamiento de tolerancias, el acceso de herramientas y las prioridades de superficie, de modo que la ruta cotizada refleje el requisito funcional.
- Identificar puntos de referencia funcionales y características críticas para la calidad
- Revisar transiciones de pared, cavidades, roscas e interfaces de acoplamiento
- Detecta de antemano los riesgos de acceso o acumulación de tolerancias en el mecanizado.
- Confirma las expectativas de material, cantidad e inspección.

Planifica el CNC, el electroerosionado (EDM) y el rectificado.
Las geometrías complejas pueden requerir más de una configuración de fresado. SUUXIANG planifica la secuencia adecuada de mecanizado CNC, electroerosionado por hilo, electroerosionado por penetración y rectificado de precisión, teniendo en cuenta la estrategia de electrodos, las trayectorias del hilo, la secuencia de tratamiento térmico y el material de desbaste para rectificado antes de que comience el trabajo.
- Adapta la ruta del proceso a la geometría y al acceso de la característica.
- Reserva un margen de mecanizado para el rectificado posterior.
- Define la estrategia de electroerosionado para ranuras estrechas o detalles internos.
- Coordina el tratamiento térmico con las operaciones de acabado.

Elige la Inspección por Función.
La planificación de la inspección sigue el plano y los requisitos de calidad verificados, en lugar de una lista de verificación genérica. SUUXIANG alinea los métodos de medición con las dimensiones críticas, las referencias de datum, los requisitos de superficie y las necesidades de informes, ayudando a los equipos a especificar pruebas que respalden las decisiones de aceptación.
- Vincula los puntos de medición a los datum del plano.
- Prioriza las interfaces críticas y las características sensibles a las tolerancias.
- Acuerda los informes requeridos antes de la liberación de la producción.
- Mantén la documentación final alineada con el pedido.

Mantén las revisiones a la vista.
Los proyectos de carcasas de antena pueden cambiar a medida que se desarrollan las interfaces, el hardware o el empaquetado de RF. SUUXIANG mantiene visible la información de revisión, el estado de la producción y la coordinación de la entrega durante todo el proyecto, reduciendo el riesgo de fabricar a partir de un plano obsoleto o un requisito no confirmado.
- Confirma la revisión del plano y del modelo liberados.
- Registra los cambios que afectan a la planificación del proceso o de la inspección.
- Coordina la entrega según los requisitos del proyecto acordados.
- Utiliza comunicación trazable para preguntas de calidad.

¿Por qué elegir SUUXIANG para piezas CNC de carcasas de antena?
Compara un flujo de trabajo de fabricación dirigido por planos con un enfoque de obtención basado solo en presupuestos antes de liberar las piezas CNC de carcasas de antena.
← Swipe left or right to view →
Piezas CNC para carcasa de antena: Del plano a la inspección
Un flujo de trabajo controlado, guiado por planos, que mantiene visibles las decisiones de fabricación, el estado de la revisión y las expectativas de inspección desde la RFQ hasta la coordinación del envío.
Revisar planos y requisitos
Revisamos planos 2D, modelos 3D, contexto de aplicación, cantidad, material, dimensiones críticas, prioridades de superficie, necesidades de inspección y requisitos de entrega previstos antes de cotizar.
Planificar Proceso y Material
El equipo confirma puntos prácticos de DFM (Diseño para Fabricación), estrategia de datum, acceso de mecanizado, secuencia de material y tratamiento térmico, sobremedida de mecanizado y la ruta propuesta para las piezas CNC de carcasas de antena.
Mecanizar Características Críticas de la Carcasa
Se selecciona fresado CNC, torneado, mecanizado multieje o micromeccanizado según sea necesario para establecer la geometría de la carcasa, las interfaces, las cavidades, las roscas y las superficies de referencia funcionales.
Aplicar Electroerosión o Rectificado
Donde el plano lo requiera, la electroerosión por hilo, la electroerosión por penetración o el rectificado de precisión abordan características restringidas, perfiles finos, condiciones endurecidas, eliminación controlada de material y requisitos de superficie.
Montaje, Inspección, Coordinación de Envío
Las piezas se montan cuando procede, se inspeccionan según el plan verificado, se documentan para coincidir con el pedido, y luego se preparan con embalaje y coordinación de entrega que tienen en cuenta las revisiones.
Trabaje con Nuestro Equipo de Piezas CNC para Carcasas de Antena
Move from drawing review to inspected delivery with clear technical inputs, documented decisions and revision-controlled communication.
Envíe su Paquete de Planos
Envíe planos 2D, modelos 3D disponibles, contexto de aplicación, cantidad y fecha prevista para que el equipo comprenda el requisito de las piezas CNC de carcasas de antena.
Definir Requisitos Críticos
Identifique el material, el tratamiento térmico, el acabado superficial, las dimensiones críticas, la estrategia de datum, el informe de inspección y las restricciones de los componentes de acoplamiento antes de que comience la planificación del proceso.
Revisar DFM y Cotización
Evalúe el acceso de mecanizado, las necesidades de fijación, los requisitos de electroerosión o rectificado, los riesgos de tolerancia y el alcance propuesto; aclare los puntos abiertos antes de aprobar la cotización o las muestras.
Aprobar Detalles de Producción
Confirme la revisión controlada del plano, el material acordado y el plan de calidad, los requisitos de entrega y cualquier requisito de aprobación de muestras antes de que se libere la producción.
Coordinar Inspección y Entrega
Reciba comunicación del progreso alineada con el plan acordado, con la documentación de inspección final que coincide con el pedido y los requisitos de inspección verificados.
Piezas CNC para Carcasas de Antena: Certificaciones y Documentación de Calidad

Comentarios del cliente sobre piezas CNC de carcasa de antena
Testimonio de cliente pendiente de verificación y aprobación de publicación. SUUXIANG publicará los comentarios del proyecto solo cuando se puedan confirmar el cliente, el alcance, el resultado y la evidencia de inspección o entrega.
Ejemplo de caso pendiente de aprobación. Cualquier resultado publicado identificará la revisión del dibujo relevante, las dimensiones críticas, la documentación de inspección y el contexto de entrega para que los equipos de ingeniería puedan evaluar el resultado con precisión.
Comentarios del proyecto pendientes de autorización del cliente. SUUXIANG no presenta afirmaciones de rendimiento no verificadas; los ejemplos aprobados describirán la ruta de fabricación real, la coordinación de revisiones y el resultado documentado.
Preguntas frecuentes sobre piezas CNC de carcasa de antena
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based inquiry.
¿Qué archivos debo enviar para las piezas CNC de carcasa de antena?
¿Puede SUUXIANG cotizar piezas CNC de carcasa de antena de bajo volumen o muestras iniciales?
¿Cuánto tiempo se tarda en fabricar piezas CNC de carcasa de antena?
¿Qué materiales y tratamientos térmicos se pueden considerar para una carcasa de antena?
¿Puede proporcionar informes de inspección para las piezas CNC de carcasa de antena?
¿Cómo se gestionan las revisiones de planos y la propiedad intelectual durante la cotización y la producción?
¿Las piezas CNC de carcasas de antena pueden incluir insertos roscados, herrajes o acabados?
¿Qué debo confirmar para el envío y el pago antes de realizar un pedido?
La guía completa del comprador para piezas CNC de carcasas de antena
Utilice este marco práctico para especificar carcasas de antena, comparar materiales y acabados, evaluar proveedores de CNC, controlar el riesgo de calidad y evitar costosos errores de DFM, abastecimiento y lanzamiento.
1. ¿Qué son las piezas CNC de carcasas de antena?
Los planos 2D y los modelos 3D definen las piezas CNC de carcasas de antena como recintos mecanizados, cubiertas, bases, bridas, soportes o interfaces estructurales fabricados según los requisitos del cliente. Protegen y ubican el conjunto de la antena al tiempo que controlan las interfaces con conectores, sujetadores, sellos, cables y equipos de acoplamiento.nnUna carcasa puede afectar el comportamiento de RF indirectamente a través de trayectorias de contacto conductoras, continuidad de blindaje, alineación de conectores, espacio libre de la antena y huecos no intencionados cerca del sistema radiante. También puede proporcionar una barrera ambiental y una ruta térmica, por lo que las ubicaciones de referencia, las transiciones de pared, las superficies de sellado y las caras de montaje deben revisarse con el diseño de la antena y el sistema.nnEl trabajo de CNC personalizado se justifica comúnmente por cantidades bajas a medianas, geometría compleja multifacética, relaciones posicionales ajustadas o revisiones en etapas tardías. Un recinto estándar se adapta a un embalaje sin restricciones; la fundición o el moldeo pueden ser más adecuados una vez que la geometría se estabiliza y el volumen admite herramientas dedicadas, mientras que las carcasas de chapa fabricada se adaptan a diseños que no requieren precisión de interfaz mecanizada.
2. Evolución de la fabricación de carcasas de antena
Before 5-axis CNC workflows became routine, antenna housings were often fabricated from sheet metal or made as relatively simple cast-and-machined structures, with generous access and fewer precision interfaces. As RF and communications assemblies became denser, machined faces, pockets, threaded features, and mating datums increasingly had to be controlled from the drawing.nnBy the 2000s, radar, satellite, and industrial antenna programs were placing more structure around waveguide paths, feed assemblies, seals, heat-transfer surfaces, and mounting interfaces. CNC milling made it practical to prototype these integrated geometries and to support lower-volume revisions without committing immediately to dedicated forming or casting tooling; antenna structures also commonly use aluminum for lightweight structural performance (https://us.arrk.com/signal-to-structure-cnc-machining-for-satellite-antennas).nnFor today’s antenna housing cnc parts, the sourcing implication is straightforward: the 2D drawing must identify functional datums, interface dimensions, sealing surfaces, thread specifications, finish requirements, and inspection points. Buyers should also provide the 3D model, mating-part context, environmental exposure, quantity, and revision status so the supplier can review tool access, workholding, and verification before release.
3. Tipos de piezas CNC de carcasas de antena
Un plano puede combinar varias piezas CNC de carcasas de antena, cada una con un esquema de referencia y una ruta de proceso diferentes. Clasifique las interfaces funcionales antes de solicitar un presupuesto.
Recintos protectores
Los recintos de dos piezas protegen la electrónica interna; los bolsillos, las superficies de sellado y las salidas de cable suelen requerir fresado y taladrado. Especifique las caras de sellado, el grosor de la pared y las superficies cosméticas.
Carcasas de RF y Guía de Ondas
Las carcasas de RF controlan la geometría interna; las cavidades profundas, los canales estrechos y los patrones de brida pueden requerir fresado o electroerosión multieje. Defina las referencias de interfaz, la condición de la superficie y los requisitos de acoplamiento.
Placas base y soportes de montaje
Las placas base ubican conjuntos; las superficies de montaje planas, los agujeros roscados y las nervaduras de refuerzo favorecen el fresado, el taladrado y el roscado. Identifique la planitud, las tolerancias posicionales y los herrajes instalados.
Cuerpos de interfaz de conector
Los cuerpos de los conectores establecen un acoplamiento repetible; los agujeros, las roscas y las características de alineación pueden requerir torneado y fresado. Indique el estándar del conector, la concentricidad y las expectativas de control de rebabas.
Tapas y disipadores de calor
Las cubiertas con aletas disipan el calor y cierran los ensamblajes; las paredes delgadas y las estrechas separaciones de las aletas limitan el acceso de las herramientas. Indique la geometría de las aletas, la planitud del plano de contacto y los requisitos de acabado.
Ensamblajes prototipo y de bajo volumen

Los ensamblajes de bajo volumen validan el ajuste antes de la entrega; los componentes mixtos pueden combinar CNC, electroerosión, rectificado y ajuste. Proporcione modelos controlados por revisión, cantidades, prioridades de inspección y piezas de acoplamiento.
4. Materiales para piezas CNC de carcasa de antena
La elección del material para las piezas CNC de la carcasa de la antena es una decisión del sistema. El comportamiento de RF, el sellado, las cargas estructurales, la exposición a la corrosión, la ruta térmica, el acabado y los requisitos de cumplimiento deben revisarse conjuntamente antes de la entrega.
| Familia de materiales | Mejor opción | Compensación clave |
|---|---|---|
| Aleación de aluminio | Carcasa exterior ligera | Necesita estrategia de corrosión y acabado conductor |
| Acero inoxidable | Entorno hostil o de alta resistencia | Mayor peso y esfuerzo de mecanizado |
| Aleación de latón o cobre | Interfaces conductoras o características de blindaje | Mayor masa y coste del material |
| Plástico de ingeniería | Cubierta transparente a RF o aislamiento | Menor rigidez y estabilidad térmica |
| Diseño híbrido | Requisitos de sellado y blindaje | Más interfaces y control de montaje |
Matriz de selección de materiales
Las aleaciones de aluminio a menudo equilibran la baja masa, la rigidez, la mecanizabilidad, la disipación de calor y la compatibilidad con la anodización.nnEl acero inoxidable favorece la resistencia a la corrosión y la resistencia, mientras que las aleaciones de latón o cobre se adaptan a rutas conductoras controladas.
Compensaciones de aplicación
Los plásticos de ingeniería reducen el peso y pueden soportar cubiertas transparentes a RF, pero su rigidez, expansión térmica y resistencia ambiental requieren validación.nnLas carcasas híbridas combinan un marco metálico estructural o de blindaje con características poliméricas donde la geometría de aislamiento, transparencia o sellado es importante.
Entradas de revisión de planos
Los planos 2D deben identificar las interfaces de conexión a tierra, las superficies de las juntas, el entorno de corrosión y las exclusiones de acabado.nnLos modelos 3D deben mostrar las piezas de acoplamiento, las fuentes de calor, las zonas de exclusión de antena y las dimensiones críticas basadas en puntos de referencia.
5. Opciones de personalización y acabado superficial
Un plano 2D publicado debe controlar la geometría de las cavidades, los recortes de los conectores, las roscas, los insertos, las zonas de sellado, los logotipos y las interfaces de acoplamiento. Para las piezas mecanizadas de carcasas de antena, defina los puntos de referencia antes de las características estéticas para que las ubicaciones funcionales sigan siendo inspeccionables.
| Acabado | Atributo útil | Especificar antes de la producción |
|---|---|---|
| Anodizado | Resistencia al desgaste y a la corrosión | Espesor, color, ajustes enmascarados |
| Conversión conductora | Continuidad eléctrica | Zonas de contacto, exposición a la corrosión |
| Granallado | Textura mate uniforme | Medio, caras visibles, estándar cosmético |
| Pintura o galvanizado | Color o protección especializada | Acumulación, enmascaramiento, necesidades de adhesión |
| Marcado láser | Identificación permanente | Ubicación, contraste, contenido |
Características controladas por plano
La profundidad de la cavidad, las transiciones de pared y las aberturas de los conectores necesitan vistas de sección y referencias de puntos de referencia. Identifique el estándar de rosca, la longitud de engrane, el tipo de inserto y cualquier zona de exclusión.nnLas zonas de sellado requieren planitud, requisito de superficie, ubicación de la junta y patrón de sujeción. Indique si los logotipos están rebajados, en relieve o marcados con láser, con una ubicación aprobada.
Requisitos de acabado antes de la publicación
Los cambios en el espesor del acabado afectan los ajustes en roscas, agujeros, caras de sellado e interfaces de acoplamiento. Especifique las áreas enmascaradas, la acumulación permitida, las zonas de contacto eléctrico y si se inspeccionan las dimensiones posteriores al acabado.nnLa exposición a la corrosión y la clase cosmética deben indicarse por separado. Defina la referencia de color, la textura, las caras visibles, las marcas de manipulación y las muestras de aceptación cuando la apariencia sea importante.
Áreas de marcado y contacto
El marcado láser debe especificar el contenido, la altura de la fuente, el punto de referencia de posición, la expectativa de contraste y el requisito de permanencia. Mantenga las áreas de contacto conductoras explícitamente enmascaradas o designe el tratamiento conductor requerido.nnLas interfaces de montaje necesitan la secuencia de acabado indicada en el plano. Esto evita que el recubrimiento obstruya los insertos, las rutas de conexión a tierra o las superficies de sellado controladas.
6. Elementos críticos de construcción y calidad
El dibujo 2D debe establecer planos funcionales antes de tolerar las dimensiones. Para las piezas CNC de carcasas de antena, un plan de inspección característica a característica vincula los resultados del mecanizado con el sellado, la conexión a tierra, la posición del conector y el ajuste del ensamblaje.
Cadenas de planos y tolerancias
Los planos primarios, secundarios y terciarios deben reflejar el ensamblaje de acoplamiento, no caras de mecanizado convenientes. Una cadena de tolerancias desde los orificios de montaje hasta las aberturas de los conectores podría, de lo contrario, crear desalineación incluso cuando las dimensiones individuales se aprueban.nnLas dimensiones críticas deben identificar referencias de plano, método de medición y límites de aceptación. Los registros del primer artículo deben informar los valores reales para las interfaces, no solo las dimensiones generales del perfil.
Caras de sellado y acoplamiento
La planitud, la geometría de la ranura y la rugosidad de la superficie requieren especificaciones explícitas en las caras de sellado y acoplamiento conductoras. Las rebabas no controladas o las marcas de herramienta pueden causar fugas, mala conexión a tierra o interferencia con una junta.nnLos criterios estéticos deben definir por separado los arañazos, abolladuras y chaflanes permitidos. Los registros dimensionales deben incluir el ancho y la profundidad de la ranura, y la planitud de la cara en ubicaciones acordadas.
Roscas, insertos y ensamblaje
El tamaño, la clase, la profundidad de la rosca y la condición del fondo del orificio ciego deben definirse antes de la entrega. La verificación de roscas de pasa/no pasa y los requisitos documentados de extracción o retención de insertos reducen las roscas dañadas y los insertos sueltos.nnEl ajuste del ensamblaje debe verificarse con componentes de acoplamiento, calibres o una muestra de ajuste controlada. Esto expone la desalineación del conector y la interferencia del ensamblaje antes de comprometer las cantidades de producción.
7. Elección de un fabricante de piezas CNC para carcasas de antena
Un proveedor capaz revisa las piezas CNC de carcasas de antena como un paquete de ingeniería, no como una cotización por línea. Proporcione el dibujo 2D controlado, el modelo 3D, la cantidad, la especificación del material, las dimensiones críticas, el estándar estético y los criterios de aceptación antes de la selección de la ruta.
Evaluar la revisión de ingeniería
Primero, solicite una respuesta DFM documentada que identifique conflictos de planos, riesgo de pared delgada, acceso a herramientas, sujeción y preocupaciones de apilamiento de tolerancias. Una revisión útil indica la corrección propuesta, su impacto en el dibujo y la revisión que requiere aprobación.
- ¿Qué dimensiones impulsan la función o el acoplamiento RF?
- ¿Qué características requieren acceso a cinco ejes, torneado, electroerosión o rectificado?
- ¿Qué suposiciones quedan antes del lanzamiento de la producción?
Verificar el ajuste del proceso y la calidad
Dos rutas pueden producir la misma geometría pero con diferente riesgo: el fresado multieje se adapta a características externas complejas, mientras que el torneado se adapta a características rotacionales concéntricas. Solicite la ruta de origen del material y el acabado, el plan de inspección, el método de medición, la expectativa de muestreo y el formato del informe.
- Identificar las dimensiones CTQ y las referencias de plano.
- Definir zonas estéticas, enmascaramiento, color y límites de defectos.
- Confirmar el proceso de control de cambios de prototipos y bajo volumen.
Probar la trazabilidad de la comunicación
Cada cotización debe identificar la revisión del dibujo, las preguntas abiertas, las suposiciones de plazo de entrega y la ruta de respuesta responsable. SUUXIANG debe alinear la documentación final con el pedido aprobado y el plan de inspección verificado; los compradores deben solicitar trazabilidad para el material, los cambios de proceso, los resultados de inspección y los registros de envío.
- ¿Puede el proveedor señalar riesgos antes del mecanizado?
- ¿Cómo se aprueban y registran las desviaciones?
- ¿Qué documentos acompañan a cada entrega?
8. Errores comunes al comprar piezas CNC para carcasas de antena
Una revisión previa al pedido de piezas CNC de carcasas de antena debe alinear ingeniería, calidad y adquisiciones antes de liberar el material. La falta de decisiones en esta etapa reaparece comúnmente como retrabajo, aprobaciones retrasadas o problemas de ajuste de la interfaz RF.
Brechas en dibujos y planos
Primero, los dibujos incompletos o los planos no definidos obligan al taller a asumir referencias de inspección. Eso puede crear desacuerdo sobre la alineación del montaje, la posición del conector y la aceptación.nnSegundo, las tolerancias estrictas generales aumentan el esfuerzo de mecanizado e inspección sin proteger la función. Marque las dimensiones críticas, el esquema de planos, los requisitos de perfil y las tolerancias no críticas admisibles.
Conflictos de acabado y apilamiento
Tercero, un requisito de anodizado o recubrimiento estético puede entrar en conflicto con las caras de contacto conductoras. Identifique las áreas enmascaradas, las interfaces de conexión a tierra, la rugosidad de la superficie y el hardware de acoplamiento antes de la cotización.nnCuarto, los apilamientos de tolerancias ignorados pueden desplazar un conector, una junta o una interfaz de antena fuera de la posición funcional. Revise las condiciones de peor caso ensamblado, no las dimensiones aisladas.
Control de Inspección y Revisión
Quinto, los requisitos de inspección no especificados pueden dejar un informe, método de medición o plan de muestreo necesario fuera del alcance planificado del proveedor. Especifique las características críticas y la evidencia requerida en la Solicitud de Presupuesto (RFQ).nnSexto, las revisiones tardías pueden invalidar trayectorias de herramientas, utillajes y muestras aprobadas. Emita revisiones de planos controladas con notas de cambio claras antes de su lanzamiento.
Selección solo por Precio Unitario
Séptimo, el precio unitario más bajo puede excluir la inspección, la trazabilidad, los controles de acabado o la coordinación de revisiones. Compare la ruta de proceso y la documentación cotizadas, no solo el precio de la pieza.nnUna lista de verificación de PO debe confirmar el paquete de planos, el material, las exclusiones de acabado, los CTQ (Critical To Quality), el plan de inspección, el estado de la revisión, la cantidad y el objetivo de entrega.
9. Pasos para Lanzar un Programa de Carcasas Personalizadas
Un camino de lanzamiento de seis fases mantiene las piezas CNC de carcasa de antena alineadas con la intención del plano antes de los compromisos de volumen. Asigne la propiedad del diseño, la calidad, la compra y el programa en el inicio para que las decisiones sigan siendo rastreables.
Capturar Requisitos
La Fase 1 congela el plano controlado por revisión, el modelo 3D, la cantidad, el material, las interfaces de acoplamiento, el acabado, el embalaje y la fecha de entrega solicitada. El diseño es propietario de las interfaces; la compra confirma las suposiciones comerciales.
Completar Revisión DFM (Diseño para Fabricación)
La Fase 2 registra la estrategia de datos, el acceso a la herramienta, las transiciones de pared, las llamadas de roscas, las tolerancias de mecanizado y los métodos de inspección factibles. SUUXIANG debe devolver preguntas o una respuesta DFM documentada antes de la liberación del material.
Aprobar Evidencia de Fabricación
La Fase 3 aprueba los resultados del prototipo, luego las dimensiones de la primera pieza y las muestras de acabado según el plan de inspección acordado. La calidad es propietaria de la aceptación; la gestión del programa cierra las desviaciones y libera la producción piloto.
Controlar Cambios de Producción
La Fase 4 libera la producción controlada solo después de que la retroalimentación de la producción piloto confirme el embalaje, el etiquetado, la cadencia de entrega y la documentación final. Cualquier cambio posterior en el plano, proceso, material o inspección requiere revisión de revisión y aprobación por escrito.
10. Precios y Costes de Piezas CNC para Carcasas de Antena
1 custom housing quote starts with the released revision, material callout, billet envelope and quantity; unit prices are quote-dependent, not a catalog rate. Large billets, thin-wall access, multiple orientations, long cycle time, tight datums and secondary finishing add cost independently.nn2 cost reductions that preserve function are to combine noncritical tolerances, define functional datums, use standard stock where feasible, consolidate finishes, and specify inspection only for critical features. Provide mating-part context, packaging needs and target date early; expedited scheduling and protective packaging should be quoted as separate requirements.
| Nivel de cantidad ilustrativo | Impacto del factor de coste | Dirección del plazo de entrega |
|---|---|---|
| 1–5 prototipos | La configuración, la programación, el utillaje y la inspección de la primera pieza son dominantes | El más largo por unidad |
| 10–50 piezas | La configuración se distribuye; el tiempo y la complejidad del mecanizado siguen siendo primordiales | Moderado |
| 51–250 piezas | La compra de material y el utillaje repetible mejoran la asignación | Más corto después de la aprobación |
| Pedido urgente | La prioridad del programa, la disponibilidad de material y la coordinación adicional aumentan el presupuesto | Comprimido cuando la capacidad lo permite |
Inicia tu revisión técnica de piezas CNC para carcasas de antenas
Sube tu dibujo 2D, modelo 3D si está disponible, material, cantidad, dimensiones críticas, necesidades de inspección y fecha objetivo para una revisión guiada por el dibujo.