
Pasadores de espiga mecanizados por CNC, revisados antes de la producción
Envía tu plano para pasadores de espiga mecanizados por CNC con DFM, revisión de dimensiones críticas, planificación de procesos y requisitos de inspección alineados antes de la producción.
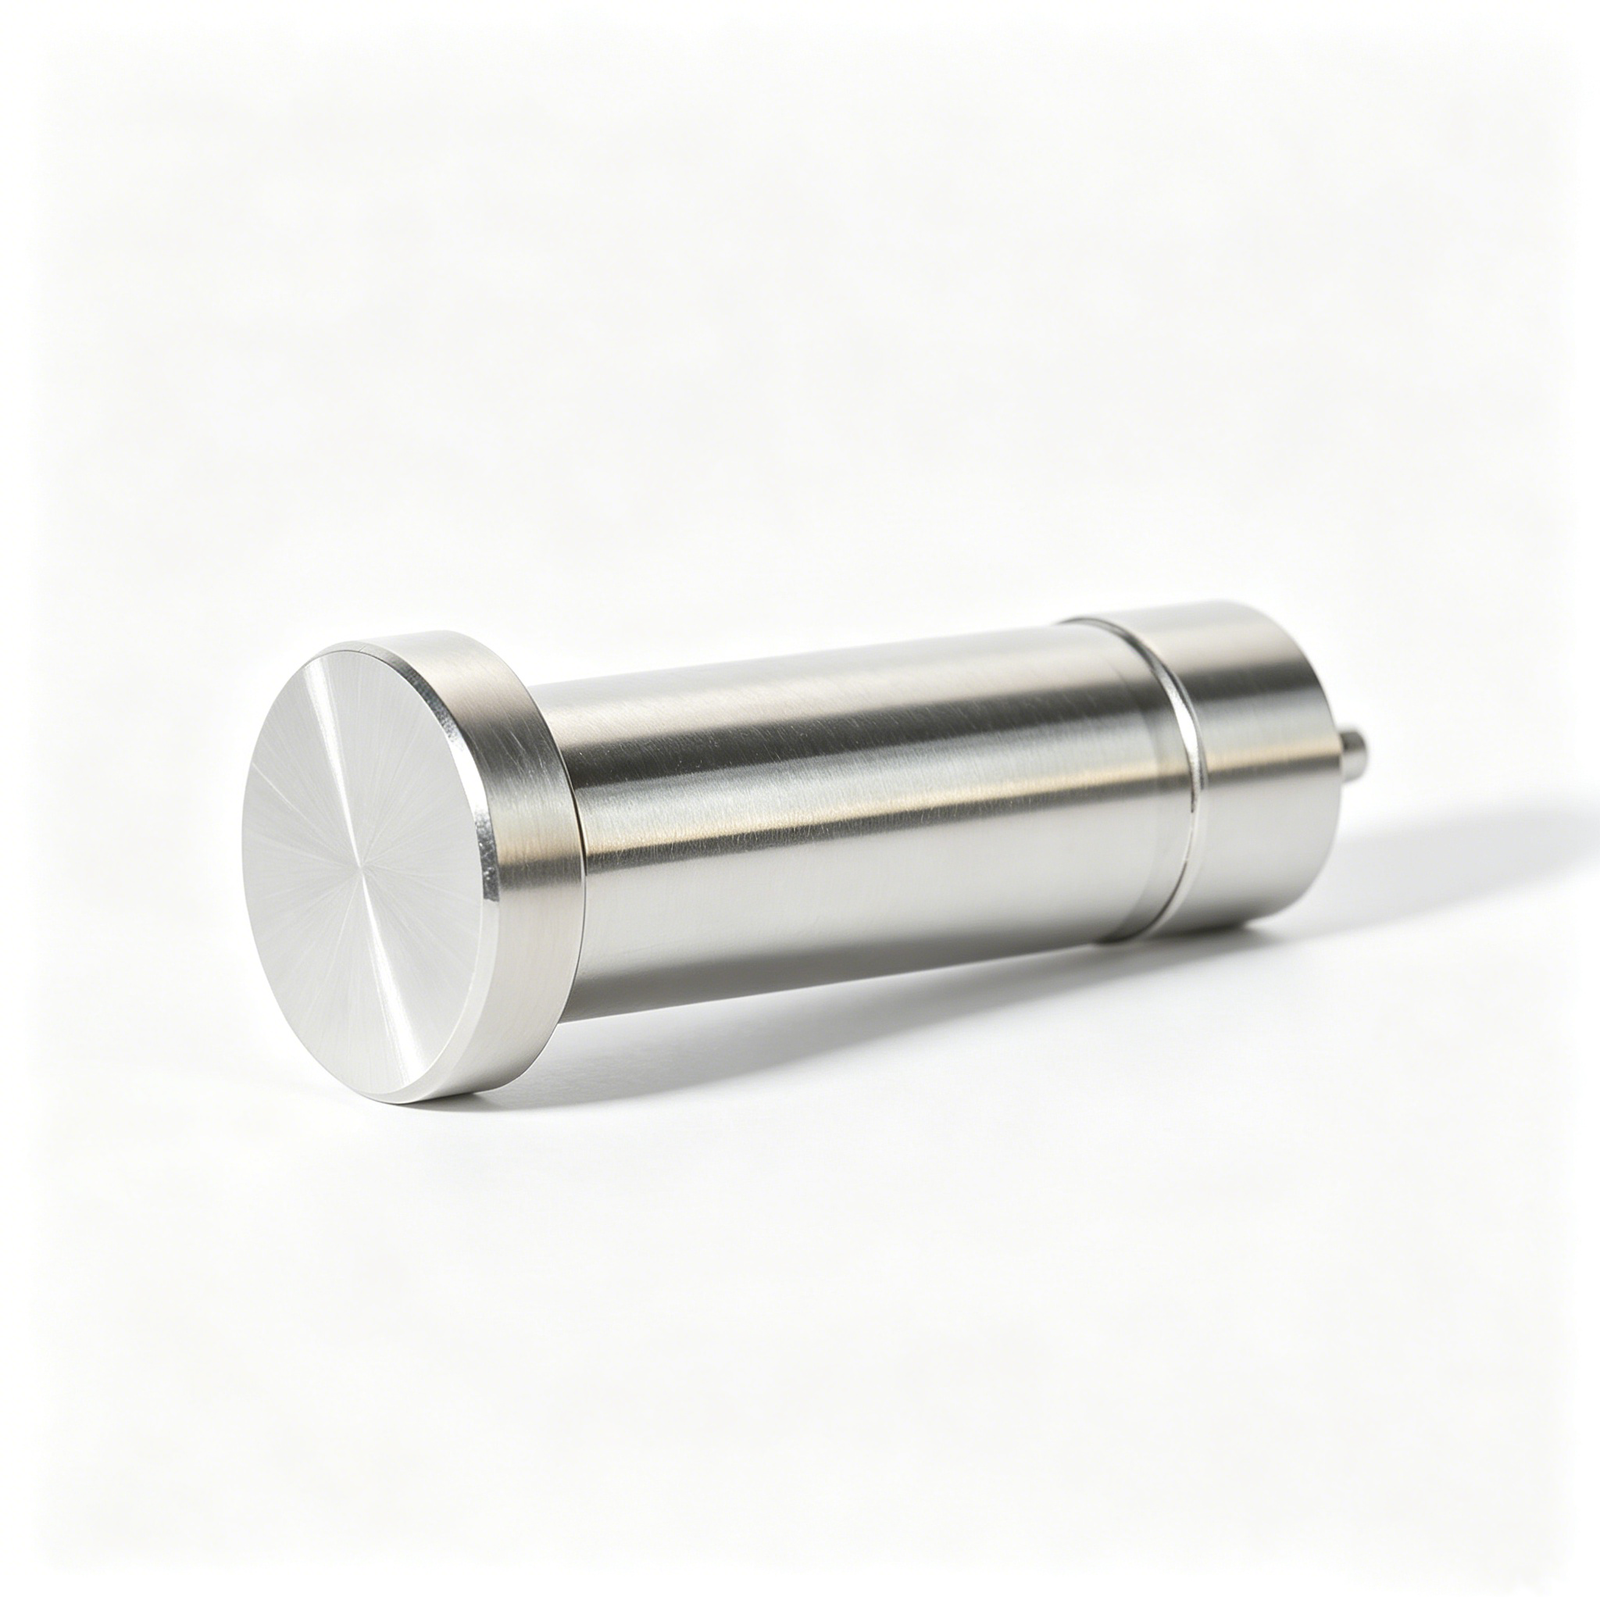
Componentes representativos de pasadores de espiga mecanizados por CNC






Related Drawing-Based Components





Pasadores de espiga mecanizados por CNC: Ventajas de ingeniería
Un flujo de trabajo dirigido por planos que alinea la fabricabilidad, la planificación de procesos, las dimensiones críticas, las revisiones y las expectativas de inspección antes de la producción.
Revisión DFM basada en planos
Revisa diámetros, longitudes, chaflanes, agujeros de acoplamiento y acceso a herramientas antes de la cotización, para que los pasadores de espiga mecanizados por CNC comiencen con supuestos de fabricación más claros.
Planificación de la ruta del proceso
Selecciona pasos de torneado, fresado, electroerosión (EDM), rectificado o ajuste CNC según la geometría, el estado del material, los requisitos de superficie y el plan de inspección acordado.
Enfoque en dimensiones críticas
Identifica diámetros de ajuste, relaciones de datum, batido y longitudes funcionales desde el principio, ayudando a los equipos a priorizar las dimensiones que afectan la alineación y el rendimiento del ensamblaje.
Comunicación controlada por revisiones
Mantén visibles las revisiones de planos, aclaraciones y requisitos de producción a lo largo del proyecto, reduciendo discrepancias evitables entre las especificaciones aprobadas y las piezas fabricadas.
Alineación de inspección
Define métodos de medición, necesidades de informes y prioridades de aceptación a partir del plano, alineando la documentación de inspección final con los requisitos del pedido confirmado.
Pasadores de espiga CNC y familias de componentes de precisión relacionados
Rutas de proceso basadas en planos para requisitos de localización, guiado, moldes, utillajes de conectores, componentes de troqueles, prototipos y bajo volumen.

Servicios de mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en planos que requieren fresado, torneado, electroerosión (EDM), rectificado, ajuste e inspección coordinados. La ruta apropiada se define después de revisar el material, las dimensiones críticas, los datums, los requisitos de superficie, la cantidad y las expectativas de entrega.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para piezas prismáticas, cavidades, perfiles, características taladradas y geometría de componentes de moldes. La revisión de planos aborda el acceso a herramientas, la estrategia de fijación, la tolerancia de mecanizado, el control de datum y los métodos de inspección antes de la planificación de la producción.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para ejes, espigas, manguitos, casquillos, diámetros escalonados, roscas y características concéntricas. Los requisitos deben identificar diámetros funcionales, necesidades de batido o concentricidad, estado de la superficie, estado del material y cualquier operación secundaria de rectificado o electroerosión (EDM).
Upload a Drawing
Mecanizado de 5 ejes
El mecanizado CNC de 5 ejes permite el mecanizado de superficies complejas, características anguladas y geometría multifacética, donde el enfoque coordinado de la herramienta puede reducir las configuraciones. La viabilidad depende del volumen de la pieza, el alcance de la herramienta, la sujeción, la estrategia de referencia, el estado del material y los requisitos de inspección de características críticas.
Upload a Drawing
Mecanizado Suizo y Micro Mecanizado
El mecanizado suizo y el micromecanizado son adecuados para componentes torneados pequeños, esbeltos o detallados, donde la estabilidad y el acceso a las características requieren una planificación cuidadosa. Los planos deben definir los diámetros críticos, las consideraciones de relación longitud-diámetro, las roscas, las características transversales, el material, los requisitos de superficie y las expectativas de medición.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales endurecidos, ranuras finas, geometría interna afilada, perfiles intrincados y características inaccesibles para herramientas de corte convencionales. La planificación del proceso considera la estrategia de trayectoria del hilo o del electrodo, el barrido, los requisitos de capa de recubrimiento, las tolerancias y las operaciones de acabado.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles permite controlar la planitud, el paralelismo, el espesor, los perfiles y las superficies de apoyo funcionales. Los planes de rectificado tienen en cuenta la secuencia de tratamiento térmico, el material disponible, la protección de las referencias, el acceso a la rueda, los requisitos de superficie y la inspección de la geometría crítica.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se fabrican a partir de planos y especificaciones del cliente para aplicaciones de moldeo por inyección. La revisión abarca la selección del acero, la secuencia de tratamiento térmico, la geometría de la línea de partición, las características de enfriamiento o ventilación, las necesidades de electroerosión, el material de rectificado, las condiciones de acoplamiento y los criterios de inspección.
Upload a Drawing
Expulsores y Componentes de Expulsión
Los expulsores, manguitos y componentes de expulsión relacionados se configuran según el diseño del molde en lugar de ofrecerse como artículos de stock. La revisión de fabricación se centra en los diámetros, las relaciones de ajuste, la carrera, las superficies de apoyo, los requisitos de dureza, las consideraciones de lubricación y las tolerancias de los componentes de acoplamiento.
Upload a Drawing
Pernos de Núcleo, Guías y Componentes de Localización
Los pernos de núcleo, las guías y los componentes de localización permiten una alineación y formación de características repetibles en los conjuntos de utillaje. SUUXIANG revisa las referencias funcionales, la clase de ajuste, la longitud de acoplamiento, las superficies de desgaste, el material y el tratamiento térmico, los requisitos de rectificado y las tolerancias de los agujeros de acoplamiento antes de confirmar una ruta.
Upload a Drawing
Correderas, Levantadores, Compuertas y Accesorios de Molde
Las correderas, levantadores, compuertas y accesorios de molde se producen según la geometría definida en los planos y las interfaces de montaje. La revisión práctica considera la dirección del movimiento, el espacio libre, las áreas de apoyo, la lubricación, la secuencia de tratamiento térmico, el acceso a la electroerosión, los requisitos de ajuste y las dimensiones que controlan el funcionamiento del molde.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores se planifican en torno a características pequeñas, posicionamiento repetible, relaciones de inserto y geometría de acoplamiento exigente. Los planos deben aclarar el contexto de la aplicación del conector, la disposición de los pines o cavidades, el material, el acabado, los requisitos de desgaste, las prioridades dimensionales y la documentación de inspección.
Upload a Drawing
Componentes de Troquel de Estampación
Los componentes de troquel de estampación de precisión incluyen punzones basados en planos, insertos de troquel, guías, placas y piezas de desgaste relacionadas. La selección del proceso considera el material y la dureza, la geometría del filo de corte, las relaciones de espacio libre, el material de rectificado, la estrategia de electroerosión, los requisitos de ajuste y la medición de las dimensiones funcionales.
Upload a Drawing
Componentes de Molde de Inyección, MIM, CIM y Utillaje de Sobremoldeo
Los componentes de utillaje de inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. Una revisión útil identifica los requisitos de alimentación, cierre, inserto, alineación, ventilación, material, térmicos, proceso de moldeo y superficie que afectan al mecanizado, electroerosión, rectificado, ajuste e inspección.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan en función de la función, la maquinabilidad, la ruta de tratamiento térmico, la exposición a la corrosión o al desgaste y la estabilidad dimensional. Envíe el grado especificado, el estándar del material, el estado, los certificados requeridos y cualquier restricción de sustitución con la solicitud de presupuesto (RFQ).
Upload a Drawing
Acabados de Superficie y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se especifican según los requisitos funcionales, no según valores predeterminados. Defina el proceso requerido, la expectativa de dureza o recubrimiento, la condición de la superficie, el impacto dimensional, las necesidades de enmascaramiento o tratamiento selectivo, y si el rectificado o la inspección final siguen al tratamiento.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican en torno a las dimensiones críticas definidas en los planos y los criterios de aceptación acordados. Las RFQ deben identificar las necesidades de informes, las referencias, las expectativas de muestreo, los métodos de medición, los requisitos de trazabilidad, el estado de la revisión y cualquier formato de documentación específico del cliente.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen respaldan la validación basada en planos, las cantidades puente y las liberaciones de componentes controladas. La revisión comienza con la aplicación prevista, la cantidad, el material, las características críticas, las expectativas de calidad, la madurez de la revisión y la fecha de entrega objetivo para establecer una ruta de producción práctica.
Upload a DrawingMateriales para espigas de centrado mecanizadas por CNC

Acero inoxidable
Una opción práctica para espigas de centrado expuestas a humedad, manipulación o entornos de montaje corrosivos. La selección del grado afecta la resistencia a la corrosión, la maquinabilidad y el tratamiento térmico alcanzable, por lo que el plano debe definir el material y la condición requerida.

Acero para herramientas de aleación
Se utiliza cuando las espigas de localización requieren mayor resistencia al desgaste o compatibilidad con utillajes de moldes y matrices. La secuencia de tratamiento térmico, el material de desbaste para rectificado y el ajuste final deben revisarse conjuntamente para proteger los requisitos críticos de diámetro y superficie.

Acero al carbono
Adecuado para aplicaciones generales de localización y utillaje cuando la exposición a la corrosión está controlada. La condición del material y cualquier tratamiento superficial influyen en la maquinabilidad, la estabilidad dimensional y la estrategia de ajuste entre la espiga y el orificio de acoplamiento.

Aleaciones de cobre y latón
Se consideran para ensamblajes que necesitan comportamiento no magnético, conductividad eléctrica o menor riesgo de agarrotamiento contra una pieza de acoplamiento. La aleación seleccionada debe adaptarse a la aplicación, ya que la resistencia, el comportamiento al desgaste y la maquinabilidad varían según el grado.

Aleaciones de aluminio
Útil para utillajes ligeros, prototipos y características de alineación de baja carga donde la resistencia al desgaste del acero no es necesaria. La aleación y el temple afectan la maquinabilidad y la durabilidad de la superficie; confirme si el anodizado u otro acabado cambia las dimensiones funcionales.
Espigas de centrado mecanizadas por CNC: Rutas de proceso

Torneado CNC
El torneado CNC establece perfiles cilíndricos, hombros, escalones, ranuras y características roscadas a partir de barra o material preparado. Proporciona una ruta principal eficiente cuando la geometría de la espiga, los requisitos de referencia y el acceso de la herramienta se confirman durante la revisión del plano.


Electroerosión por hilo (Wire EDM)
La electroerosión por hilo puede producir ranuras precisas, perfiles y características de material duro donde el acceso de corte convencional es limitado. La trayectoria del hilo, la estrategia del agujero de inicio, la relación de referencia y los requisitos de superficie deben definirse en relación con las dimensiones críticas del plano.

Electroerosión por penetración (Sinker EDM)
La electroerosión por penetración soporta cavidades detalladas, características internas ciegas y geometrías localizadas que requieren un enfoque basado en electrodos. La estrategia del electrodo, la sobremedida de mecanizado, las expectativas de acabado y cualquier pulido o rectificado posterior se revisan como parte del plan de proceso.

Rectificado de precisión
El rectificado de precisión refina diámetros, caras y superficies funcionales después del mecanizado o tratamiento térmico cuando el plano exige un tamaño y acabado controlados. El material de desbaste para rectificado, la referencia, la condición del material y el método de inspección requieren alineación antes de la producción.

Inspección de ajuste
El ajuste y la inspección verifican cómo se relacionan las espigas de centrado mecanizadas por CNC con los orificios de acoplamiento, ensamblajes o características de utillaje. SUUXIANG alinea los métodos de medición, las dimensiones críticas, el estado de revisión y la documentación requerida con el plano aprobado y los requisitos del pedido.
Espigas de centrado mecanizadas por CNC: Características de ingeniería

Chaflanes de entrada
Los chaflanes ayudan a guiar los pasadores de espiga mecanizados por CNC en los agujeros correspondientes y reducen los daños en los bordes durante el montaje. Defina el ángulo, el ancho y si la característica se aplica a uno o ambos extremos en el plano.

Ranuras de retención
Las ranuras circunferenciales pueden soportar funciones de retención, sellado o montaje cuando el diseño de acoplamiento las requiere. La geometría de la ranura, la ubicación respecto al datum, la condición del borde y la prioridad de inspección deben especificarse claramente.

Aplanados de localización
Los aplanados fresados proporcionan una referencia de orientación, holgura o antirrotación para utillajes y componentes de acoplamiento. Su viabilidad depende del diámetro del pasador, la profundidad del aplanado, la relación con el datum y la sección de pared restante requerida.

Extremos roscados
Se pueden añadir roscas para extracción, fijación o manipulación controlada en ensamblajes de utillaje. Proporcione el estándar de rosca, la longitud de enroscado, las restricciones de acabado de rosca y cualquier requisito de chaflán o alivio para su revisión antes de la cotización.

Requisitos de superficie
El acabado superficial, el rebaje de los bordes, el recubrimiento y los requisitos de marcado afectan la secuencia de mecanizado y la planificación de la inspección. Identifique las superficies funcionales, los objetivos de rugosidad, las necesidades anticorrosión y cualquier restricción de acabado que pueda afectar las dimensiones finales.

Identificación de pieza
El marcado láser, la identificación de lote o las marcas de orientación pueden facilitar el montaje controlado y la trazabilidad cuando sea apropiado. Envíe el contenido, la ubicación, los límites de profundidad de marcado y las restricciones cosméticas junto con el plano para su revisión de viabilidad.
Sobre SUUXIANG Fabricación de Precisión
SUUXIANG es la única marca de cara pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en la ciudad de Chang’an, Dongguan, Guangdong, China. Fundada y representada legalmente por XiaoCheng Huang, ayudamos a los equipos globales de ingeniería, abastecimiento y calidad a convertir planos en piezas CNC personalizadas inspeccionadas, componentes de moldes de precisión, utillaje de conectores y pasadores de espiga mecanizados por CNC basados en planos.
Nuestra planificación de producción combina fresado y torneado CNC, mecanizado multieje, electroerosión, rectificado de precisión, ensamblaje e inspección. Cada proyecto comienza con el plano, modelo 3D cuando esté disponible, material, cantidad, aplicación y requisitos de calidad para que las dimensiones críticas, los datums, el acceso de mecanizado y las expectativas de inspección puedan ser revisados antes de los compromisos de producción.
Lo que distingue a SUUXIANG es la coordinación disciplinada desde DFM hasta la documentación final. Evaluamos las rutas de proceso, la tolerancia de rectificado, las necesidades de electroerosión, la secuencia de tratamiento térmico y el control de revisiones frente al pedido real en lugar de tratar los componentes de precisión como artículos genéricos de catálogo. Envíe una solicitud de cotización con su plano y los requisitos del proyecto para iniciar una revisión de fabricación enfocada.

Capacidades principales detrás de los pasadores de espiga mecanizados por CNC
DFM y revisión de datums
SUUXIANG revisa el plano antes de la cotización para aclarar los datums funcionales, los diámetros críticos, las relaciones de ajuste, las condiciones de los bordes y las referencias de medición. Esta revisión temprana ayuda a identificar posibles problemas de acumulación de tolerancias o de acceso de herramientas mientras los cambios aún son prácticos y el control de revisiones permanece claro.
- Confirmar datums funcionales y dimensiones críticas para la calidad
- Revisar requisitos de agujero de acoplamiento, inserción y retención
- Resaltar tolerancias, bordes y especificaciones de superficie ambiguas
- Alinear revisiones de planos antes de la planificación de la producción

Selección de la ruta de proceso
Los pasadores de SUUXIANG mecanizados por CNC pueden requerir más que una operación de torneado. SUUXIANG evalúa la geometría, el estado del material, el acceso a las características y los requisitos de superficie para planificar una ruta adecuada utilizando mecanizado CNC, electroerosión (EDM) cuando esté justificado, rectificado de precisión, ajuste e inspección documentada.
- Adaptar la ruta de mecanizado a la geometría y al estado del material
- Evaluar si la electroerosión (EDM) es compatible con características inaccesibles o de alta precisión
- Planificar operaciones secundarias en torno a superficies funcionales
- Mantener las decisiones de proceso ligadas al plano aprobado

Estrategia de margen de rectificado
Cuando se requiere un diámetro rectificado de precisión o un acabado controlado, se deben considerar conjuntamente el material de mecanizado y la secuencia de tratamiento térmico. SUUXIANG utiliza la revisión de planos para discutir el margen de rectificado, la preservación de los puntos de referencia y el orden de las operaciones de mecanizado antes de comprometer el plan de producción.
- Identificar los diámetros destinados a ser acabados por rectificado
- Considerar el riesgo de distorsión tras el tratamiento térmico
- Proteger las relaciones de puntos de referencia a través de operaciones secundarias
- Definir las prioridades de acabado en el plan de inspección

Visibilidad del plan de inspección
La inspección comienza con las características que afectan el rendimiento del ensamblaje, no con una lista de verificación genérica. Para los pasadores de SUUXIANG mecanizados por CNC, SUUXIANG alinea los métodos de inspección, las expectativas de informe, las necesidades de trazabilidad y el estado de revisión con los requisitos del pedido y el plan de calidad verificado.
- Priorizar diámetros y longitudes críticos para el ajuste
- Conectar los métodos de medición con las especificaciones del plano
- Confirmar los requisitos de informe y documentación por adelantado
- Mantener la información visible de revisión y entrega

Qué confirmar al comparar proveedores de pasadores
Utiliza estos controles para comparar el flujo de trabajo declarado por SUUXIANG con la evidencia y la disciplina de proceso que debes verificar con cualquier proveedor.
← Swipe left or right to view →
Flujo de trabajo de producción de pasadores de SUUXIANG mecanizados por CNC
Un flujo de trabajo liderado por planos que mantiene visibles las dimensiones críticas, las opciones de proceso, las expectativas de inspección y el estado de la revisión desde la revisión hasta la coordinación de la entrega.
Revisar planos y requisitos
SUUXIANG revisa el plano, el modelo, el material, la cantidad, la aplicación, las dimensiones críticas, los puntos de referencia, los requisitos de superficie, el objetivo de entrega y la documentación de inspección requerida antes de cotizar.
Planificar la Ruta del Proceso
El equipo confirma el acceso a mecanizado, la estrategia de torneado o fresado, la secuencia de tratamiento térmico, las necesidades de electroerosión (EDM), la tolerancia de rectificado, las consideraciones de utillaje y el enfoque de inspección para la revisión aprobada.
Mecanizar Características Críticas
El mecanizado CNC produce la geometría definida, con electroerosión por hilo, electroerosión por penetración, rectificado de precisión o ajuste aplicados donde el plano y el acceso a la característica lo requieran.
Inspeccionar Según el Plan
Las piezas se comprueban según el plan de inspección específico del pedido, centrándose en las dimensiones críticas designadas, las relaciones de referencia, los requisitos de superficie y cualquier necesidad de informe o trazabilidad acordada.
Empaquetar y Coordinar la Entrega
Tras la verificación final, las piezas se empaquetan para su envío y la coordinación de la entrega procede con la revisión, cantidad e información de documentación aplicables mantenidas alineadas con el pedido.
Cómo Suministrar Pasadores de Fijación Mecanizados por CNC
A controlled engagement path for drawing-based pin projects, from requirements review through inspected delivery.
Envíenos sus Requisitos
Envíe un plano 2D, un modelo 3D cuando esté disponible, el material, la cantidad, el objetivo de entrega y las expectativas de inspección para que SUUXIANG pueda comprender los requisitos funcionales y de calidad.
Revisar DFM y Dimensiones
Trabaje con SUUXIANG para aclarar los puntos de referencia, las prioridades de tolerancia, los requisitos de superficie, el acceso a mecanizado, la secuencia de tratamiento térmico y cualquier consideración de electroerosión o rectificado antes de la confirmación de la cotización.
Aprobar el Plan de Producción
Confirme la ruta de proceso cotizada, el estado de la revisión, la documentación de calidad y las suposiciones de entrega. Cuando sea necesario, acuerde la aprobación de muestras o de la primera pieza antes de que comience la producción.
Coordinar Producción y Entrega
SUUXIANG coordina el mecanizado, la electroerosión, el rectificado, el ajuste, la inspección y el envío según el pedido aprobado, manteniendo la información de revisión y entrega visible a través de la documentación final.
Documentación de Calidad para Pasadores de Fijación Mecanizados por CNC
Evidencia del cliente publicada solo con aprobación
Testimonio aprobado del cliente pendiente. Publique este espacio solo después de que el cliente haya confirmado el resultado del proyecto, el alcance, la atribución y cualquier resultado medible para el pedido de pasadores de aleta mecanizados por CNC.
Testimonio aprobado del cliente pendiente. Un futuro caso de proyecto debe documentar la decisión de revisión del plano, las dimensiones críticas, la evidencia de inspección y el resultado de entrega verificado sin revelar detalles confidenciales de la pieza o del programa.
Testimonio aprobado del cliente pendiente. Utilice una cita aprobada por el cliente que explique cómo SUUXIANG apoyó el DFM, el control de revisiones, el mecanizado, la rectificación o la inspección para un requisito de pasador de precisión basado en plano.
Preguntas frecuentes sobre pasadores de aleta mecanizados por CNC
Practical answers for drawing-based sourcing, quality planning, and project coordination.
¿Cuál es la cantidad mínima de pedido para pasadores de aleta mecanizados por CNC?
¿Qué planos se necesitan para cotizar pasadores de aleta mecanizados por CNC?
¿Puedo pedir muestras de pasadores de aleta mecanizados por CNC antes de la producción?
¿Qué materiales se pueden considerar para pasadores de aleta personalizados?
¿Cómo debo planificar el tiempo de entrega para un pedido de pasadores de aleta personalizados?
¿Puede SUUXIANG proporcionar informes de inspección para pasadores de aleta?
¿Cómo se protegen y envían internacionalmente los pasadores de espiga mecanizados por CNC?
¿Cómo protege SUUXIANG los dibujos y controla las revisiones?
Guía Completa del Comprador de Pasadores de Espiga Mecanizados por CNC
Utilice este marco de decisión para especificar los requisitos de ajuste, material, acabado, inspección y producción para pasadores de localización de precisión, al tiempo que compara las cualificaciones del proveedor y evita errores de dibujo, tolerancia y abastecimiento que crean riesgo de ensamblaje.
1. ¿Qué son los pasadores de espiga mecanizados por CNC?
1. CNC machined dowel pins are precision cylindrical components that establish a defined relationship between mating parts. Their primary job is to align, repeatedly locate, retain, or transmit shear load after assembly, rather than merely occupy a hole.nn2. Unlike a threaded fastener, which develops clamp load through its threads, a dowel pin references the parts through controlled pin-and-hole geometry. A screw may hold two plates together; the pin determines where those plates return when a mold, die, fixture, connector tool, or assembly is opened and reassembled.nn3. The first drawing-review question is positional function: must the pin establish a datum, resist lateral load, prevent rotation, guide a moving element, or preserve repeatable tool alignment? That answer drives the required mating-hole strategy, engagement length, datum callouts, material condition, and inspection plan before production release.
2. De Pasadores Estándar a Precisión CNC
Two mating components can be repeatably located with a standard cylindrical pin, provided their holes, datum scheme, material condition, and assembly load fit the catalog geometry. That economical approach becomes fragile when the pin also establishes a functional positional relationship to a cavity insert, connector feature, or die element.nn0.01 mm of positional shift can matter when several locating features share a tolerance stack. CNC machined dowel pins are therefore drawing-defined: stepped diameters, shoulders, reliefs, extraction threads, flats, controlled chamfers, and ground bearing sections can be specified around the actual datums rather than adapted from a catalog size.nn2010 is the founding year of Dongguan SuuXiang Precision Mold Co., Ltd.; its workflow begins with the drawing and critical dimensions. For low-volume custom work, request material and heat-treatment requirements, fit intent, mating-hole details, inspection method, and revision level so CNC turning, grinding, EDM where needed, and final traceable inspection can be planned against the assembly requirement.
3. Tipos de pasadores de espiga mecanizados por CNC
Los pasadores de espiga mecanizados por CNC se seleccionan por la función de localización, el acceso de ensamblaje y el método de extracción, no solo por el diámetro. El dibujo debe mostrar qué miembro retiene el pasador y qué superficies de referencia establece el pasador.
Pasadores de Localización Rectos
Los pasadores rectos se adaptan a la alineación repetible de dos partes, generalmente con retención por interferencia en un miembro y un ajuste de holgura en el miembro acoplado.nnLa referencia A y la especificación del orificio retenido deben ser explícitas. Un largo acoplamiento mejora la guía, pero puede complicar la extracción después de la corrosión o el daño.
Pasadores Escalonados y con Cabeza
Los pasadores escalonados o con hombro proporcionan una cara de asiento positiva y separan el diámetro de localización del diámetro de retención. Las formas con cabeza y de extracción añaden extracción accesible.nnLa escuadra del hombro, la holgura de la cabeza y la dirección de la carga deben estar en el dibujo. Estas formas cuestan más que los pasadores rectos, pero simplifican el servicio donde el acceso ciego es limitado.
Pasadores Aliviados y Roscados
Los pasadores ranurados o aliviados reducen el contacto en zonas de no localización, protegiendo una superficie controlada de rebabas o variaciones del orificio. Los extremos de extracción roscados permiten la extracción de orificios ciegos.nnEl tamaño de la rosca, el acoplamiento utilizable, la posición del alivio y el acceso a la herramienta de extracción deben especificarse. No coloque una rosca en la interfaz principal de cizallamiento o localización.
Pasadores Cónicos y Perfiles Especiales
Los pasadores cónicos crean una alineación autocentrante y pueden resistir el movimiento después del asiento. Los perfiles especiales abordan la anti-rotación, la rotación o las rutas de ensamblaje restringidas.nnLa tasa de conicidad, la dirección de inserción, la profundidad de asiento y el método de extracción requieren una dimensión clara. Utilice estas geometrías solo cuando su estrategia de localización supere una inspección y un reemplazo más difíciles.
4. Materiales para pasadores de espiga mecanizados por CNC
Seis familias de materiales cubren la mayoría de los pasadores de espiga mecanizados por CNC, pero ningún grado es universalmente correcto. La selección del pasador debe evaluarse con el material del orificio receptor, el tipo de ajuste, el entorno, la carga y los requisitos de inspección.
| Familia de Materiales | Fuerza Clave | Compromiso clave | Combinación habitual |
|---|---|---|---|
| Acero inoxidable | Resistencia a la corrosión; algunos grados endurecibles | Magnetismo dependiente del coste y el grado | Entornos corrosivos |
| Acero al carbono/aleado | Resistencia, desgaste, endurecimiento económico | Necesita protección contra la corrosión | Herramientas o casquillos de acero |
| Acero para herramientas | Alta resistencia al desgaste endurecida | Necesidades de mecanizado y rectificado duros | Fijaciones de uso repetido |
| Latón/aluminio | Fácil mecanizado; el latón no es magnético | Menor resistencia al desgaste | Ensamblajes blandos o de poca masa |
| Plásticos de ingeniería | Baja fricción; no corrosivo | Resistencia a la fluencia y calor limitado | Superficies de acoplamiento sensibles |
| Aleaciones de titanio/níquel | Resistencia a la corrosión o temperatura específica de la aplicación | Alto coste y mecanizado difícil | Entornos especiales documentados |
Emparejar el Orificio
Dos materiales acoplados determinan la adherencia, el desgaste y la fuerza de extracción tanto como la dureza del pasador. Un pasador duro en una carcasa más blanda puede agrandar un orificio que se somete a servicio frecuente.nnUn ajuste por interferencia puede favorecer una carcasa más resistente, un pasador endurecido o un casquillo reemplazable. Especifique ambos materiales y si la junta es permanente, solo de localización o se cicla repetidamente.
Especificar Tratamiento Temprano
El endurecimiento completo mejora la resistencia al desgaste en aceros al carbono, aleados y para herramientas adecuados, mientras que algunos grados de acero inoxidable requieren una ruta de endurecimiento compatible. El tratamiento térmico puede alterar el tamaño, por lo que el material de rectificado y la inspección de la dimensión final deben estar en el dibujo.nnLos requisitos no magnéticos, de baja adherencia, resistentes a productos químicos o de baja masa pueden justificar el acero inoxidable, latón, plástico de ingeniería, aluminio, titanio o aleación de níquel a pesar del mayor costo del material o menor resistencia al desgaste.
5. Características personalizadas y acabados superficiales
Dos detalles de entrada —chaflanes y radios de entrada— pueden reducir el daño en los bordos durante el montaje. Un plano debe indicar qué extremo entra primero y qué superficies localizan la pieza.
| Característica o acabado | Efecto principal | Control del plano |
|---|---|---|
| Chaflán o guía | Inserción | Ángulo, longitud, extremo de entrada |
| Ranura o rosca | Extracción o retención | Ubicación, perfil, cota |
| Recubrimiento u óxido | Protección contra la corrosión | Cobertura y tolerancia dimensional |
| Tratamiento térmico | Resistencia al desgaste | Dureza, secuencia, revisión de distorsión |
Geometría que afecta al montaje
Un chaflán de 45°, un radio de entrada o una punta cónica pueden mejorar la inserción en un taladro de acoplamiento; especifique la longitud y el ángulo o el radio. Las superficies planas, los agujeros transversales, las roscas, los hombros, las ranuras y el moleteado añaden funciones de extracción, retención, accionamiento o tope, pero requieren herramientas accesibles y operaciones secundarias.
Acabados funcionales primero
La pasivación, el recubrimiento, el óxido negro, el pulido y el tratamiento térmico cumplen funciones diferentes. El tipo de exposición a la corrosión, la interfaz de desgaste, la dureza deseada, la ubicación del recubrimiento y cualquier requisito de rectificado posterior al tratamiento; cada uno puede cambiar la condición de la superficie o el tamaño efectivo.
Requisitos de identificación y cosméticos
El marcado láser ayuda a la identificación de piezas y al control de revisiones cuando se definen su posición, contenido, límite de profundidad y requisito de legibilidad. El pulido cosmético debe separarse de la rugosidad funcional, ya que el enmascaramiento, la manipulación y los criterios de aceptación visual pueden aumentar el coste sin mejorar el ajuste.
6. Elementos de calidad que controlan el ajuste
Dos pasadores con diámetros nominales idénticos pueden ensamblarse de forma diferente cuando la forma, el acabado y la condición del borde varían. El ajuste debe especificarse como una relación entre el pasador, el agujero de acoplamiento y las cotas funcionales.
Control de tamaño y forma
La tolerancia del diámetro controla el tamaño; la redondez, la cilindricidad y la rectitud controlan el contacto con el agujero.nnLa tolerancia de longitud controla el asiento. La concentricidad de cualquier cabeza, rosca u hombro requiere una cota especificada.
Selección de relaciones de ajuste
Tres relaciones de ajuste guían la selección: interferencia resiste el movimiento, transición permite ambas condiciones y holgura permite movimiento deliberado.nnNo se aplica un límite universal. El proceso del agujero, el material, el recubrimiento, la temperatura, las cargas y el método de ensamblaje determinan los límites.
Protección de superficie y entrega
El acabado superficial y la dureza afectan la inserción, el desgaste y el agarrotamiento; especifique el requisito y el método de verificación.nnLos límites de rebabas, los rompebordes controlados, el embalaje protector y la segregación evitan daños antes del ensamblaje.
Requisitos del plan de inspección
La inspección al 100 % o por muestreo debe coincidir con el riesgo. Identificar CTQ, puntos de referencia, método de medición, formato de informe, trazabilidad de lotes y revisión.nnLos registros del primer artículo deben diferenciar el diámetro medido, la forma, la longitud, la dureza y la inspección visual de rebabas.
7. Elección de un proveedor de espigas de calzar mecanizadas por CNC
Dos proveedores candidatos pueden cotizar el mismo pasador pero gestionar el riesgo de manera muy diferente. Evalúe su historial de revisión de planos, ruta de proceso, paquete de evidencia y disciplina de respuesta antes de entregar espigas de calzar mecanizadas por CNC.
Preguntas para la revisión de planos
Antes de la emisión de la orden de compra, pregunte qué puntos de referencia controlan el diámetro, la longitud, la excentricidad y los chaflanes. Pregunte si el proveedor marca en escritura las tolerancias contradictorias, los límites de rebabas, las suposiciones de agujeros de acoplamiento y los cambios de revisión.
Ajuste del proceso y la evidencia
Para cada número de pieza, solicite la ruta propuesta: torneado, rectificado, tratamiento térmico, electroerosión (EDM) o acabado secundario. Confirme la trazabilidad del material, el método de medición, el formato del primer artículo, las necesidades de certificados y el plan de muestreo acordados antes de la producción.
Continuidad y contención
En la etapa de prototipo, pregunte qué controles se transfieren para la producción repetida: datos de configuración aprobados, puntos de inspección e historial de revisiones. Exija hitos de plazo de entrega realistas, embalaje protegido, identificación de lotes y una respuesta documentada de acción correctiva cuando ocurra una no conformidad.
8. Errores comunes al adquirir espigas de calzar
El diámetro de un pasador por sí solo no define una ubicación utilizable. Antes de la entrega, convierta cada suposición sobre ajuste, montaje, desmontaje y evidencia en un requisito del plano o en un plan de inspección acordado.
Intención de ajuste y agujero
Dos características de acoplamiento controlan cada ajuste de localización: el pasador y el agujero. Omitir la tolerancia del agujero o la intención de ajuste puede producir interferencias, holguras o un montaje inconsistente.nnUna pila de tolerancias personalizada puede invalidar un pasador de catálogo. Defina los límites del pasador, los límites del agujero de acoplamiento, los puntos de referencia y la ubicación funcional antes de seleccionar espigas de calzar mecanizadas por CNC.
Detalles de material y acabado
Una opción de material de menor costo puede afectar el comportamiento de desgaste, corrosión, dureza o tratamiento térmico. Especifique el entorno de aplicación, el grado del material, la condición requerida y la secuencia de tratamiento térmico.nnDos condiciones de borde son importantes en un pasador pequeño: entrada y control de rebabas. Indique el chaflán o radio, la prioridad del acabado superficial y las condiciones de borde inaceptables para evitar daños en el agujero.
Desmontaje y verificación
Un pasador para agujero ciego necesita un método de extracción. Sin una característica de extracción, un alivio o un enfoque de desmontaje definido, el mantenimiento puede dañar el componente.nnUna muestra dimensional no es prueba funcional. Exija resultados de medición para dimensiones críticas, trazabilidad de lotes cuando sea necesario y una verificación de montaje contra piezas de acoplamiento representativas antes de la aprobación.
9. De la revisión del plano a la liberación de producción
La liberación de producción debe convertir un plano en un acuerdo controlado, no simplemente en una orden de compra. Para las espigas de calzar mecanizadas por CNC, la función, los puntos de referencia, la inspección y la propiedad de la revisión deben resolverse antes de cortar el material.
Definir el paquete de ingeniería
Primero, indique si el pasador localiza, expulsa, guía o se acopla con una característica de conector; identifique la condición del agujero de acoplamiento y la fuerza de montaje. En el plano 2D, marque el diámetro, la longitud, los chaflanes, las referencias de puntos de referencia, los controles geométricos, los límites de superficie y las características críticas para la calidad.nnSegundo, proporcione el modelo 3D, la cantidad, el contexto de la aplicación, el grado del material, la condición del tratamiento térmico, el requisito de acabado y la fecha objetivo. Solicite comentarios de DFM sobre el acceso a herramientas, el material de rectificado, las necesidades de EDM y el riesgo de medición.
Aprobar las suposiciones de producción
Antes de la entrega, apruebe el material de la cotización, la ruta del proceso, las tolerancias, el método de inspección, la documentación, el embalaje y el identificador de revisión. Una suposición no declarada puede crear una pieza diferente a pesar de coincidir con las dimensiones nominales.nnPara prototipos, utilice los comentarios del proveedor para refinar el plano; para componentes de moldes, confirme las referencias de acoplamiento y la responsabilidad del ajuste. Para trabajos de bajo volumen, confirme también el tamaño del lote y la secuencia de entrega.
Controlar los primeros artículos y los cambios
En el primer artículo, compare los resultados con el plano con globos y el plan de inspección acordados, luego disponga las desviaciones por escrito. Defina si se requieren certificados de material, informes dimensionales, trazabilidad o retención de muestras.nnPara pedidos repetidos, conserve el plano liberado, el estado de la muestra aprobada, la revisión y la vía de aprobación de cambios. Ningún cambio de material, acabado, proceso o inspección debe proceder sin la aprobación documentada del cliente.
10. Factores de precio de las espigas de calzar mecanizadas por CNC
Una solicitud de cotización (RFQ) completa reduce la ambigüedad del precio porque fija el grado del material, el diámetro y la longitud terminados, las zonas de tolerancia, las referencias de puntos de referencia, el tratamiento térmico, la condición de la superficie y la cantidad. Un plano 2D más un modelo 3D exponen los agujeros pasantes, los planos, las roscas, las ranuras, los chaflanes y los requisitos del informe de inspección antes de que comience el enrutamiento.nnTres etapas de proceso —torneado, tratamiento térmico y rectificado de acabado— pueden cambiar el costo unitario cuando los criterios de ajuste, rectitud o superficie son críticos. Los diámetros pequeños aumentan el riesgo de manipulación; los pasadores más largos pueden requerir soporte o control de rectitud, mientras que el embalaje trazable y la documentación específica del lote agregan mano de obra.
| Nivel de cantidad ilustrativo | Principales impulsores de costos | Sensibilidad del coste de configuración | Influencia del plazo de entrega |
|---|---|---|---|
| 1–10 piezas | Programación, material, inspección | Alto | Dudas sobre el plano y procesamiento especial |
| 11–100 piezas | Tiempo de ciclo, rectificado, características secundarias | Medio | Disponibilidad de material y tiempo de espera |
| 101 piezas | Tiempo de ciclo, embalaje, plan de muestreo | Menor por pieza | Tamaño del lote y liberación de inspección |
Sube tu plano de pasadores de SUUXIANG mecanizados por CNC para su revisión
Comparte archivos 2D o 3D, material, cantidad, dimensiones críticas, necesidades de inspección y fecha de entrega prevista para un presupuesto basado en el plano.