
Tapas Finales Mecanizadas por CNC para Revisión de Dibujo OEM
Envía tu dibujo, material, cantidad y requisitos de inspección para tapas finales mecanizadas por CNC, planificadas en torno a dimensiones críticas y fabricabilidad.
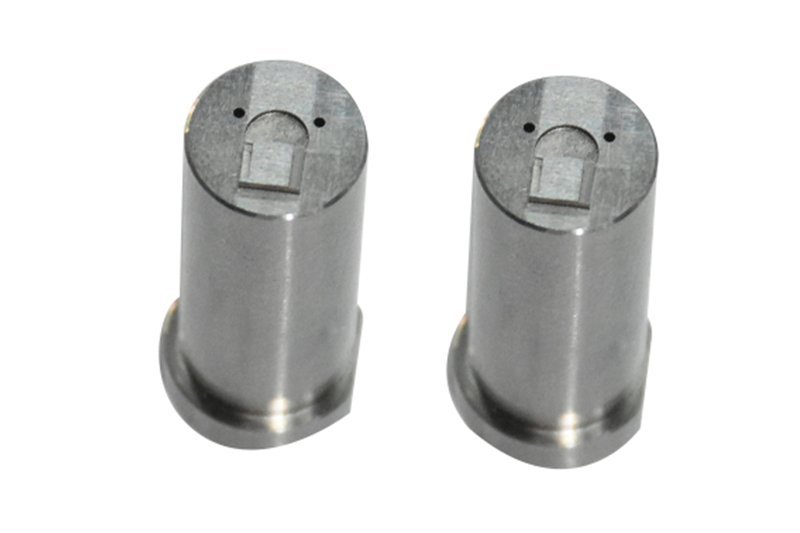
Componentes Representativos de Tapas Finales Mecanizadas por CNC


Related Configurable Component Families and Quotation





Por Qué Elegir Tapas Finales Mecanizadas por CNC a Través de SUUXIANG
Un flujo de trabajo basado en dibujos que mantiene visibles los requisitos críticos, las decisiones de proceso, las expectativas de inspección y las revisiones antes de los compromisos de producción.
Revisión de Dibujo Primero
Revisamos dibujos, modelos, contexto de aplicación, material, cantidad y requisitos de entrega para identificar preguntas de fabricabilidad antes de la cotización y la planificación de la producción.
Dimensiones Críticas Mapeadas
Las dimensiones críticas para la calidad, los datums, las pilas de tolerancias, las interfaces de sellado, las roscas y las características de acoplamiento se discuten temprano para que las prioridades de inspección coincidan con la intención funcional.
Planificación de la Ruta del Proceso
Se consideran la u003ca href=u0022/cnc-machining-services/u0022u003emecanización CNCu003c/au003e, el torneado, el electroerosionado (EDM), el rectificado, el ensamblaje y el acabado en función de la geometría, el estado del material, el acceso a las herramientas y las características de superficie requeridas.
Alineación del Plan de Inspección
Los métodos de inspección y las necesidades de reporte se definen en torno al dibujo y los requisitos del pedido, ayudando a los equipos a alinear la evidencia de medición con los criterios de aceptación.
Visibilidad del Control de Revisiones
Las revisiones de dibujos, las preguntas técnicas abiertas y los cambios aprobados permanecen visibles a través de la coordinación del proyecto, reduciendo el riesgo de fabricar con información obsoleta.
Comunicación Trazable
SUUXIANG mantiene las discusiones técnicas ligadas a los requisitos suministrados, permitiendo a los equipos de ingeniería, compras y calidad tomar decisiones a partir de un registro compartido.
Categorías de Fabricación de Precisión Basadas en Dibujo
Explora familias de fabricación configurables para piezas CNC, componentes de moldes, herramientas de conectores, componentes de troqueles y trabajos de proyectos dirigidos por inspección.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas personalizadas definidas por tus dibujos, modelos, materiales, dimensiones críticas, cantidades y requisitos de inspección. La planificación del proceso considera el acceso de mecanizado, la estrategia de datum, la pila de tolerancias, las necesidades de superficie y la ruta adecuada a través de fresado, torneado, EDM, rectificado o ensamblaje.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para componentes prismáticos y contorneados que requieren relaciones de características controladas. La revisión del dibujo aborda el acceso a las herramientas, la geometría de las esquinas, la tolerancia de mecanizado, las referencias de datum, las dimensiones críticas y los métodos de inspección antes de confirmar una ruta de mecanizado.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para piezas rotativas, características roscadas, ejes, manguitos y geometrías concéntricas. La revisión se centra en la selección de referencias, características críticas de descentramiento, condición del material, espesor de pared, requisitos de superficie, operaciones secundarias y criterios de medición.
Upload a Drawing
Mecanizado de 5 Ejes
Mecanizado CNC de 5 ejes para superficies complejas, características anguladas y piezas donde el acceso multifacético afecta la precisión o la eficiencia de la configuración. SUUXIANG revisa el alcance de la herramienta, el utillaje, la transferencia de referencias, el riesgo de colisión, los requisitos de superficie y el acceso de inspección en contra de la geometría proporcionada.
Upload a Drawing
Mecanizado Suizo y Micro-Mecanizado
Mecanizado suizo y micro-mecanizado para componentes pequeños y detallados donde la escala de las características, la concentricidad, el manejo y la inspección deben planificarse conjuntamente. Envíe dimensiones, material, cantidad, interfaces funcionales y cualquier requisito crítico de superficie o posicional para la revisión de viabilidad.
Upload a Drawing
Servicios de Electroerosión por Hilo y Electroerosión por Penetración
Servicios de electroerosión por hilo y por penetración para perfiles, características estrechas, geometría interna, materiales endurecidos y detalles más allá del acceso práctico de las herramientas de corte. La estrategia de electrodos, la trayectoria del hilo, los agujeros de inicio, el lavado, los requisitos de acabado, las consideraciones sobre la capa de recristalización y los puntos de inspección deben definirse desde el principio.
Upload a Drawing
Rectificado de Precisión
Rectificado de superficie y perfil de precisión para planitud, paralelismo, control de perfil, requisitos de superficie fina y acabado post-tratamiento térmico. La revisión del proceso confirma el material de rectificado, la secuencia de tratamiento térmico, la condición de referencia, el acceso de la muela y el método de inspección para las dimensiones críticas.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Insertos de núcleo de molde y de cavidad de molde de precisión fabricados a partir de planos del cliente y requisitos de aplicación. La planificación considera el grado de acero, el tratamiento térmico, los detalles de la línea de partición, las características de refrigeración o ventilación, el acceso de EDM, la tolerancia de rectificado, las necesidades de ajuste, las superficies críticas y la documentación de inspección.
Upload a Drawing
Componentes de Expulsor y Expulsión
Pines expulsores, manguitos y componentes de expulsión configurados según el plano en lugar de ofrecerse como piezas de stock asumidas. La revisión incluye las relaciones de diámetro y ajuste, la longitud de trabajo, los requisitos de dureza, la condición de la superficie, las características de lubricación o ventilación, las interfaces de acoplamiento y las prioridades de inspección.
Upload a Drawing
Pines de Núcleo, Guías y Componentes de Localización
Pines de núcleo, pines guía, casquillos y componentes de localización para ensamblajes de moldes con necesidades controladas de alineación y repetibilidad. La revisión del plano examina la clase de ajuste, las relaciones de referencia, la concentricidad, las consideraciones de desgaste, el tratamiento térmico, el acabado superficial y las interfaces con los componentes de acoplamiento.
Upload a Drawing
Correderas, Levantadores, Compuertas y Accesorios de Molde
Correderas de molde, levantadores, compuertas y accesorios producidos para el diseño de la herramienta y la ruta de proceso específicas. La viabilidad depende de la geometría, las condiciones de desplazamiento y acoplamiento, las superficies de desgaste, los requisitos de material y tratamiento, las necesidades de EDM o rectificado, las expectativas de ajuste y los puntos de inspección críticos.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisión para conectores para herramientas donde el detalle de la cavidad, la geometría del pin, la alineación y las relaciones de acoplamiento repetidas requieren una revisión disciplinada. Proporcione el plano del componente, el contexto de la aplicación del conector, los requisitos de material y tratamiento térmico, las dimensiones críticas y la evidencia de inspección requerida.
Upload a Drawing
Componentes de Troquel de Estampación
Componentes de troquel de estampación de precisión para ensamblajes de troquel definidos por plano, incluidas las características que requieren alineación controlada, rendimiento de desgaste y ajuste repetible. SUUXIANG revisa el material, la dureza, la geometría crítica de holgura, el material de rectificado, los requisitos de EDM, las condiciones de acoplamiento y las expectativas de inspección.
Upload a Drawing
Utillaje para Moldeo por Inyección, MIM, CIM y Sobremoldeo
Trabajos de utillaje y componentes para aplicaciones de moldeo por inyección, moldeo por inyección de metales, moldeo por inyección de cerámica y sobremoldeo dentro del alcance de producción verificado. La revisión del plano considera el comportamiento del material, la geometría de la herramienta, las interfaces de los insertos, las necesidades de superficie, las dimensiones críticas y la evidencia del proceso requerida.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan en función del plano, la aplicación, los requisitos mecánicos, la secuencia de tratamiento térmico, las condiciones de corrosión o desgaste y las necesidades de inspección. La disponibilidad del material, la designación del grado, la condición, las expectativas de trazabilidad y las sustituciones deben confirmarse antes de la producción.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como parte de la ruta dimensional, no se añaden por defecto después del mecanizado. Defina los requisitos de recubrimiento o acabado, el rango de dureza, las necesidades de enmascaramiento, las expectativas cosméticas, la tolerancia de rectificado post-tratamiento, las necesidades de corrosión y la documentación de verificación.
Upload a Drawing
Calidad, Metrología y Documentación
Componentes de utillaje y moldes de inyección para aplicaciones de moldeo por inyección, moldeo por inyección de metales, moldeo por inyección de cerámica y sobremoldeo dentro del alcance de producción verificado. La revisión del plano considera el comportamiento del material, la geometría de la herramienta, las interfaces de los insertos, las necesidades de superficie, las dimensiones críticas y la evidencia del proceso requerida.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
Prototipado rápido y fabricación de bajo volumen para equipos que validan diseños, que necesitan cambios en las herramientas o que cubren necesidades de producción controlada. Una solicitud de presupuesto (RFQ) útil debe especificar el nivel de revisión, la cantidad, el material, las dimensiones críticas, los requisitos de superficie, la fecha objetivo, el contexto de aplicación y las expectativas de inspección o informe.
Upload a DrawingMateriales para Tapas Finales Mecanizadas por CNC

Aleaciones de Aluminio
Se consideran a menudo para tapas finales ligeras, carcasas y ensamblajes relacionados con conectores. La selección de la aleación se revisa en función de la exposición a la corrosión, el grosor de la pared, el acoplamiento de roscas, el ajuste de las piezas de unión y el tratamiento de superficie requerido antes de comenzar el mecanizado.

Aceros Inoxidables
Se consideran para tapas finales expuestas a humedad, productos químicos o entornos de servicio exigentes. El grado, las necesidades de pasivación, las interfaces de sellado, la forma de la rosca y el método de inspección deben definirse a partir del plano y el contexto de la aplicación.

Aceros al Carbono
Una opción práctica para tapas finales estructurales, componentes de utillaje y ensamblajes que requieren resistencia. La revisión aborda el estado del material, la holgura de mecanizado, la secuencia de tratamiento térmico, la protección contra la corrosión y las dimensiones críticas después del procesamiento.

Aceros Aleados
Se evalúan cuando se requieren mayor resistencia, resistencia al desgaste o características funcionales endurecidas. SUUXIANG revisa los requisitos de dureza, el material de rectificado, las necesidades de electroerosión (EDM), las cargas de acoplamiento y el plan de inspección antes de confirmar una ruta de proceso.

Aleaciones de Cobre
Se pueden especificar para interfaces eléctricas, térmicas o de baja fricción en ensamblajes de tapas finales especializados. La selección del material requiere la revisión de las necesidades de conductividad, el riesgo de deformación, el acabado superficial, las piezas de unión y las prioridades de inspección dimensional.
Tapas Finales Mecanizadas por CNC: Rutas de Proceso por Geometría

Torneado CNC
El torneado establece diámetros concéntricos, taladros, hombros, roscas y perfiles relacionados con el sellado en geometrías de tapas finales rotativas. La planificación del proceso considera el sistema de sujeción, el control de los puntos de referencia y las trayectorias de herramienta accesibles antes de comprometerse con los requisitos dimensionales.

Fresado CNC
El fresado produce superficies planas, patrones de pernos, cavidades, puertos, ranuras y características externas no redondas. Se puede considerar el acceso multieje cuando el plano requiere características que se cruzan u orientación controlada en relación con los puntos de referencia funcionales.

Electroerosión por Hilo (Wire EDM)
La electroerosión por hilo puede crear perfiles precisos, ranuras estrechas y contornos internos difíciles donde el acceso de las herramientas convencionales es limitado. La planificación de la trayectoria del hilo, los requisitos del agujero de inicio y las expectativas de los bordes críticos deben revisarse en comparación con el plano.

Electroerosión por Penetración (Sinker EDM)
La electroerosión por penetración se considera para cavidades profundas, geometría interna afilada o formas detalladas que necesitan un enfoque basado en electrodos. La estrategia del electrodo, la holgura de EDM y el acabado posterior se definen para el componente específico.

Rectificado de Precisión
El rectificado refina caras, diámetros o superficies de localización seleccionadas después del mecanizado o tratamiento térmico cuando el plano requiere la eliminación controlada de material. La ruta debe permitir un material de rectificado adecuado y acceso para inspección.

Inspección de Montaje
El montaje y la inspección confirman las relaciones especificadas entre características críticas, interfaces de acoplamiento y puntos de referencia funcionales. El método de informe se alinea con el pedido, el estado de revisión y el plan de inspección verificado antes del envío.
Tapas de extremo mecanizadas por CNC: características y hardware secundario

Interfaces roscadas
Las roscas internas o externas, los agujeros roscados y los alivios de rosca se pueden planificar en torno a los componentes de acoplamiento, la longitud de acoplamiento, el acceso a la herramienta, los efectos del recubrimiento y los requisitos funcionales del plano.

Características de localización
Los diámetros de centrado, los hombros, los agujeros de pasador y los detalles antirotación ayudan a establecer una alineación repetible. SUUXIANG revisa las relaciones de los datos, la secuencia de montaje y el acceso de inspección antes de seleccionar un enfoque de mecanizado.

Interfaces de sellado
Las ranuras para juntas tóricas, las bases para juntas, las caras de sellado y la geometría de los puertos requieren una revisión específica de la aplicación. Los requisitos de superficie, las dimensiones de la ranura, los materiales de acoplamiento y las condiciones de presión o ambientales deben acompañar a la RFQ.

Marcado de identificación
Los números de pieza, los identificadores de revisión, las marcas de orientación y las etiquetas de trazabilidad se pueden considerar cuando su ubicación, método, legibilidad y requisitos de manejo posterior se definen en el paquete de dibujo.

Hardware secundario
Los insertos, sujetadores, tapones, elementos de retención o el hardware de acoplamiento suministrado pueden coordinarse cuando la lista de materiales, la intención de montaje, los requisitos de material y los criterios de aceptación se confirman durante la revisión.
Sobre SUUXIANG Precision Manufacturing
SUUXIANG es la única marca pública de Dongguan SuuXiang Precision Mold Co., Ltd., fundada en 2010 en la ciudad de Chang’an, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, la empresa ayuda a los equipos globales de ingeniería y abastecimiento a convertir planos y especificaciones en piezas personalizadas inspeccionadas a través de un flujo de trabajo de producción disciplinado y responsable.
Para tapas de extremo mecanizadas por CNC y componentes de precisión relacionados, nuestra planificación de procesos puede combinar fresado y torneado CNC, mecanizado multieje, electroerosión, rectificado de precisión, montaje e inspección. Antes de las cotizaciones o los compromisos de producción, revisamos el plano, las dimensiones críticas, los datos, los requisitos de material, el acceso de mecanizado, las necesidades de superficie, la cantidad y las expectativas de calidad.
Lo que diferencia a SUUXIANG es la comunicación práctica sobre la fabricabilidad y la verificación. Mantenemos las preguntas de DFM, la información de revisión, las opciones de proceso y las expectativas de inspección visibles desde la revisión del plano hasta la entrega, para que los compradores puedan evaluar las compensaciones antes de que comience la producción y recibir documentación alineada con el plan de inspección acordado.

Cómo SUUXIANG produce tapas de extremo mecanizadas por CNC
Revisión de DFM y datos
Antes de la cotización, SUUXIANG revisa el plano, el modelo 3D, el contexto de acoplamiento, el material y las dimensiones críticas para las tapas de extremo mecanizadas por CNC. La revisión aclara la estrategia de datos, la pila de tolerancias, el acceso a la herramienta, las prioridades de superficie y cualquier requisito que necesite confirmación antes de proponer una ruta de proceso.
- Identificar datos funcionales y características críticas para la calidad
- Comprobar el grosor de la pared, el acceso y las interacciones de tolerancia
- Confirma el material, la cantidad, la entrega y los requisitos de notificación

Estrategia de mecanizado y electroerosión
La ruta de proceso se selecciona en función de la geometría de la pieza en lugar de una plantilla de mecanizado genérica. Se pueden considerar fresado CNC, torneado, trabajo multieje, electroerosión por hilo o electroerosión por penetración, donde las formas internas, las esquinas afiladas, las roscas, los taladros o las características inaccesibles afecten la fabricabilidad y la planificación de la inspección.
- Adapta las configuraciones de torneado y fresado a la geometría funcional
- Evalúa las trayectorias del hilo, las necesidades de electrodos y el acceso para electroerosión
- Planifica las operaciones teniendo en cuenta el riesgo de distorsión y manipulación

Rectificado y ajuste funcional
Cuando las caras de las tapas finales, los taladros, las características de localización o las interfaces de acoplamiento requieran un acabado controlado, SUUXIANG evalúa la tolerancia de rectificado y las necesidades de ajuste desde el principio. La secuenciación del tratamiento térmico, el mecanizado, la electroerosión y el rectificado ayuda a proteger las dimensiones críticas al tiempo que se preserva el acceso práctico para las operaciones finales.
- Define la cantidad de material para rectificado antes de las operaciones de acabado
- Revisa la planitud, la concentricidad y las relaciones de acoplamiento
- Coordina los requisitos de ajuste con los datos de revisión del plano

Inspección y control de revisiones
La planificación de la inspección sigue la revisión del plano acordada y las prioridades de las características críticas para las tapas finales mecanizadas por CNC. SUUXIANG alinea los métodos de medición, las expectativas de notificación y la documentación del pedido antes de la producción, de modo que los registros entregados correspondan al plan de inspección verificado y a la información de fabricación aprobada.
- Vincula los puntos de inspección a las dimensiones críticas del plano
- Confirma los informes requeridos antes de la liberación de la producción
- Mantén la visibilidad de las revisiones y la información de entrega

Tapas finales mecanizadas por CNC: Revisión del plano frente a cotización genérica
Compara la planificación y la evidencia de calidad que deben estar alineadas antes de que comience la producción.
← Swipe left or right to view →
Tapas de Extremo Mecanizadas por CNC: Flujo de Trabajo de Dibujo a Inspección
Un flujo de trabajo basado en el plano que mantiene visibles los requisitos críticos, las decisiones de proceso, las expectativas de inspección, las revisiones y la coordinación de la entrega desde la revisión de la RFQ hasta el envío.
Recepción y aclaración de la RFQ
SUUXIANG revisa el plano, el modelo, el material, la cantidad, la aplicación, la fecha objetivo y la documentación solicitada para identificar las entradas faltantes antes de que comience la planificación de la cotización o la producción.
Revisión de DFM y riesgos
Los ingenieros evalúan las dimensiones críticas, los puntos de referencia, las tolerancias acumuladas, el acceso a herramientas, los requisitos de superficie, la secuencia de tratamiento térmico y las características de acoplamiento para aclarar la fabricabilidad y las prioridades de inspección.
Planificar Proceso y Ruta
El equipo define la secuencia adecuada de fresado CNC, torneado, electroerosión, rectificado, montaje e inspección, incluyendo tolerancias de mecanizado, estrategia de electrodos, trayectorias de hilo y controles de revisión.
Mecanizar y Acabar Piezas
La producción sigue la ruta aprobada para tapas finales mecanizadas por CNC, aplicando electroerosión o rectificado de precisión cuando la geometría, el acceso, el acabado o los requisitos de características críticas justifican dichas operaciones.
Inspeccionar, Empaquetar y Coordinar
Las piezas completadas se comprueban con el plan de inspección acordado, se documentan según sea necesario, se protegen para su envío y se coordinan con el cliente en cuanto al estado de revisión y los requisitos de entrega.
Cómo Obtener Tapas Finales Mecanizadas por CNC con SUUXIANG
Share complete technical inputs early so drawing review, quotation, sampling, and production decisions are based on an aligned manufacturing plan.
Envíe sus Requisitos
Proporcione el dibujo 2D, el modelo 3D disponible, el material, la cantidad, el contexto de aplicación, los requisitos de calidad y la fecha de entrega prevista para que la revisión comience con información completa del proyecto.
Revisar Detalles Críticos
Confirme las dimensiones críticas, los puntos de referencia, los requisitos de superficie, el acceso de mecanizado, la secuencia de tratamiento térmico y las expectativas de inspección con SUUXIANG antes de que se finalicen las suposiciones de cotización o las decisiones del proceso.
Alinear la Ruta del Proceso
Utilice la revisión del dibujo para evaluar las necesidades de mecanizado CNC, electroerosión, rectificado, montaje e inspección, y aclare el control de revisiones y las expectativas de muestreo o producción.
Aprobar el Plan de Producción
Tras la alineación del alcance, apruebe el plan cotizado para las tapas finales mecanizadas por CNC, incluida la documentación requerida, el método de inspección, las prioridades de entrega y cualquier revisión del dibujo aprobada.
Documentación de Calidad para Tapas Finales Mecanizadas por CNC
Evidencia y comentarios del cliente sobre el proyecto
Testimonio de cliente aprobado o caso de proyecto anonimizado para ser publicado después de que se hayan verificado el resultado, el alcance y los detalles de la liberación del cliente.
Testimonio de cliente aprobado o caso de proyecto anonimizado para ser publicado después de que se hayan verificado el resultado, el alcance y los detalles de la liberación del cliente.
Testimonio de cliente aprobado o caso de proyecto anonimizado para ser publicado después de que se hayan verificado el resultado, el alcance y los detalles de la liberación del cliente.
Preguntas frecuentes sobre tapas finales mecanizadas por CNC
Practical guidance for drawing-based end cap inquiries, quality planning, revisions and delivery coordination.
¿Qué información debo enviar para una RFQ de tapas finales mecanizadas por CNC?
¿Puede SUUXIANG cotizar tapas finales mecanizadas por CNC de bajo volumen?
¿Cómo se evalúa el plazo de entrega para tapas finales CNC personalizadas?
¿Puedo pedir una muestra antes de la producción?
¿Qué informes de inspección están disponibles para pedidos de tapas finales?
¿Cómo se controlan las revisiones de los planos durante la producción?
¿Cómo funcionan el pago y el envío para pedidos internacionales?
¿Cómo gestiona SUUXIANG los dibujos confidenciales de tapas finales?
Guía completa del comprador para tapas finales mecanizadas por CNC
Utiliza este marco práctico para especificar tapas finales mecanizadas por CNC, comparar materiales y requisitos de mecanizado, calificar proveedores, controlar costes y plazos de entrega, y evitar errores en dibujos, tolerancias, sellado e inspección.
1. ¿Qué son las tapas finales mecanizadas por CNC?
One cnc machined end cap is a drawing-based component that closes, retains, protects, seals, mounts, or finishes the open end of an assembly. Its definition comes from the interface it must control—not simply from its round, square, or threaded outline.nnFour functional classes require different specifications. A cosmetic tube cap mainly covers an opening and controls fit and appearance; a structural cap transfers load; a threaded closure relies on thread engagement and a defined seating face; and a pressure-retaining cap must control the pressure boundary, sealing geometry, wall section, and retained load.nnThree inputs set the drawing requirements: mating geometry, service conditions, and assembly method. The engineer should define datums, engagement length, fit or thread callout, sealing-land and groove details where applicable, loads, corrosion or temperature exposure, and whether the cap is pressed, screwed, welded, bolted, or retained by another feature before machining begins.
2. Evolución de la fabricación de tapas finales
Dos rutas heredadas —cierres fabricados y cierres fundidos— pueden adaptarse a geometrías estables de mayor volumen, pero añaden controles de conformado, patrones, soldadura o fundición antes del mecanizado final. Las tapas de catálogo estándar acortan el tiempo de selección cuando las interfaces coinciden, pero restringen dimensiones, roscas, detalles de sellado y características específicas de la revisión.nnTres entradas digitales —dibujo 2D controlado, modelo 3D e identificador de revisión— permiten a un fabricante de equipos originales definir la pieza en lugar de aproximar un cierre disponible. El torneado CNC establece diámetros concéntricos, caras, agujeros y roscas; el fresado añade planos, puertos, patrones de pernos o características antirrotación a partir de los mismos datos liberados.nnUn conjunto de trayectorias de herramienta repetibles soporta la producción de prototipos, puente y bajo volumen sin requerir un patrón de fundición dedicado o una plantilla de fabricación para cada cambio. Para las tapas finales mecanizadas por CNC, el control del ajuste todavía depende de los puntos de referencia indicados, las dimensiones de la pieza de acoplamiento, las tolerancias, los requisitos de superficie y un plan de inspección ligado a la revisión liberada.
3. Tipos de tapas finales mecanizadas por CNC
Seis familias de geometrías cubren la mayoría de las solicitudes de presupuesto de tapas finales mecanizadas por CNC. Selecciona por la interfaz de acoplamiento y la carga de retención, luego define los puntos de referencia antes de que se coticen las tolerancias.
| Configuración | Interfaz típica | Retención | Elementos esenciales del dibujo |
|---|---|---|---|
| Tubo de ajuste a presión | Diámetro interior del tubo | Interferencia | Diámetro interior, profundidad, chaflán |
| Roscado | Rosca de acoplamiento | Interacción con el hilo | Estándar, clase, longitud |
| Con brida o atornillado | Piloto y cara | Tornillos | Patrón, piloto, salida |
| Hidráulico o de sellado | Agujero o puerto | Roscas o tornillos | Ranura, asiento de sello, puertos |
| Moleteado | Cuerpo ajustado a mano | Rosca o ajuste | Moleteado, longitud de agarre |
| Multifuncionalidad personalizada | Interfaces mixtas | Específico de la aplicación | Referencias, características críticas |
Tapas de ajuste y roscadas
Las tapas de ajuste a presión utilizan una interferencia controlada en los diámetros interiores del tubo; especifica el tamaño del diámetro interior, la profundidad de inserción, el chaflán de entrada y el punto de referencia.nnLas tapas roscadas se retienen mediante roscas de acoplamiento; indica el estándar de rosca, la clase, la longitud de enroscado y el requisito de la cara de sellado.
Tapas de perno y sellado
Las tapas con brida se sujetan mediante pernos o un piloto; identifica el patrón de pernos, el diámetro del piloto, la excentricidad de la cara y la ubicación de la junta.nnLas tapas hidráulicas requieren puertos explícitos, dimensiones de ranura para junta tórica, contexto de presión y especificaciones de acabado superficial en las zonas de sellado.
Tapas manuales y personalizadas
Las tapas moleteadas proporcionan agarre manual; define el patrón de moleteado, el paso, la longitud de agarre útil y los rompe-bordes.nnLas tapas personalizadas multifunción pueden combinar roscas, planos, puertos o escalones de localización; dimensiona cada característica a partir de puntos de referencia funcionales e identifica las interfaces críticas.
4. Materiales para tapas de extremo mecanizadas por CNC
La selección del material para las tapas de extremo mecanizadas por CNC comienza con la carga, el entorno, la masa, el flujo de calor y el acabado. El plano debe identificar el grado, el temple, la forma del producto y la trazabilidad, ya que esas variables cambian el mecanizado y el rendimiento.
| Familia de materiales | Maquinabilidad | Compromiso clave | Acabado típico |
|---|---|---|---|
| Aleaciones de aluminio | Alto | Ligero; menor resistencia al desgaste | Anodizado |
| Aceros inoxidables | Moderado | Resistencia a la corrosión; mecanizado más lento | Pasivado |
| Aceros al carbono/aleados | Moderado | Alta resistencia; se necesita protección contra la corrosión | Óxido negro o recubrimiento |
| Aleaciones de latón/cobre | De alto a moderado | Conductividad; el coste del material varía | Pulido o galvanizado |
| Plásticos de ingeniería | Alto | Baja masa; calor/carga limitada | Tal cual mecanizado |
Opciones de aluminio y acero inoxidable
El 6061-T6 ofrece bajo peso, buena maquinabilidad y compatibilidad con anodizado; el 7075 aumenta la resistencia pero también el coste y la sensibilidad a la corrosión. Los aceros inoxidables 304 y 316 proporcionan una mayor resistencia a la corrosión, siendo el 316 el preferido en presencia de cloruros, pero ambos aumentan el tiempo de corte.
Acero, cobre y plásticos
Los aceros 1045 y aleados son adecuados para tapas de alta carga y pueden tratarse térmicamente, pero necesitan protección contra la corrosión. El latón se mecaniza limpiamente; las aleaciones de cobre mejoran la conductividad; el PEEK, el acetal y el nylon reducen el peso y el riesgo galvánico, pero imponen límites de temperatura y carga más bajos.
Especificar el material de partida
Los certificados de molino deben conectar el material suministrado con el grado y la colada o lote solicitados, cuando sea necesario. La barra frente a la plancha cambia la dirección del grano, el tamaño disponible, el coste y la tolerancia de mecanizado; el fluido de operación, la exposición a la sal, los metales de acoplamiento y la temperatura deben figurar en el plano.
5. Acabados y características personalizadas
Dos decisiones de acabado determinan si una tapa de extremo resiste su entorno y sigue acoplándose correctamente. El grosor del acabado, la cobertura y el estándar cosmético deben figurar en el plano antes de la liberación del mecanizado.
| Opción | Propósito principal | Control de Dibujo |
|---|---|---|
| Anodizado | Corrosión y apariencia del aluminio | Especificar tipo, color, enmascarado, espesor |
| Pasivado | Limpieza de corrosión en acero inoxidable | Especificar material y limpieza posterior al proceso |
| Cromado/Recubrimiento | Corrosión o función eléctrica | Especificar depósito, espesor, caras enmascaradas |
| Recubrimiento en polvo | Cobertura de color duradera | Enmascarar roscas, agujeros y caras de sellado |
Seleccione acabados funcionales
Tres rutas de acabado comunes requieren diferentes tolerancias: anodizado para aluminio, pasivación para acero inoxidable y galvanizado para necesidades específicas de corrosión o conductividad.nnUna opción de recubrimiento, el recubrimiento en polvo, es adecuada para una amplia cobertura visual, pero puede interferir con roscas, orificios, caras de sellado y ajustes a presión a menos que se enmascare.
Especifique superficie e identidad
Dos opciones de textura cambian el manejo y la apariencia: el chorreado con perlas crea una superficie mate uniforme, mientras que el pulido enfatiza la reflectividad y puede exponer arañazos.nnUn paquete de identificación puede combinar marcado láser, grabado y un logotipo del cliente; defina el contenido, la ubicación, el contraste, la orientación y la profundidad de marcado permitida.
Defina las características mecanizadas
Dos características de agarre, moleteado recto o de diamante, requieren un paso, una superficie de apoyo y una holgura de acoplamiento especificados para que el patrón elevado no dañe las piezas adyacentes.nnDos características de flujo, puertos y orificios transversales, requieren rosca, tamaño de taladro, ubicación de referencia, dirección de desbarbado y expectativas de limpieza antes del acabado.
6. Elementos Críticos de Construcción y Calidad
El rendimiento del ensamblaje depende de las relaciones con los planos funcionales, no de una impresión indiscriminadamente ajustada. Para las tapas de extremo mecanizadas por CNC, defina qué cara localiza, qué diámetro guía y qué debe lograr cada sello o rosca.
Control de Planos de Referencia y Salida de Juego
Una cara de referencia primaria debe establecer la ubicación axial; un diámetro o agujero guía puede establecer la ubicación radial. Especifique la concentricidad o la salida de juego total solo entre las características que giran, guían o sellan juntas.nnSon comunes dos configuraciones de inspección: una CMM para la posición relacionada con los planos de referencia y un comparador en un útil adecuado para la salida de juego. La aceptación debe referirse al esquema de planos de referencia del dibujo y a la función de la pieza de acoplamiento.
Roscas y Secciones de Pared
Una especificación de rosca necesita tamaño nominal, paso, clase, longitud de acoplamiento y método de galga aplicable. Las galgas de paso/no paso verifican la aceptación funcional; las comprobaciones visuales de roscas no lo hacen.nnEl espesor mínimo de pared debe evaluarse en los puertos, ranuras y avellanados, donde las características que se cruzan reducen la sección. Ajustar cada diámetro no funcional aumenta el coste sin mejorar el ensamblaje.
Sellos, Ranuras y Bordes
Una ranura para junta tórica requiere un ancho, profundidad, radios de esquina y condición de superficie controlados en su land de sellado. Verifique la geometría de la ranura mediante CMM, medición óptica o micrómetros calibrados seleccionados para el acceso.nnDos condiciones de borde merecen notas explícitas: chaflanes que protegen el ensamblaje y puertos sin rebabas que evitan la contaminación o daños en el sello. La aceptación de la planitud y el acabado debe estar ligada a la función de contacto o sellado requerida.
7. Elección de un Proveedor de Tapas de Extremo Mecanizadas por CNC
Deben realizarse dos revisiones del proveedor antes de la adjudicación: comprensión del dibujo y preparación para la producción. Para las tapas de extremo mecanizadas por CNC, compare la evidencia documentada con los planos de referencia específicos, las interfaces, la cantidad y el riesgo de entrega en su RFQ.
| Área de Evaluación | Evidencia Solicitada | Sustituto Débil |
|---|---|---|
| Revisión del plano | Plano marcado y registro DFM | Promesa de tolerancia genérica |
| Materiales | Certificado de conformidad o registro de lote, si procede | Lista de marketing de materiales |
| Inspección | Informe de primer artículo y evidencia de calibración | Lema de calidad |
| Continuidad | Plan de control de cambios y capacidad | Presupuesto solo para prototipos |
| Exportación | Especificación de embalaje y plan de envío | Embalaje protector no especificado |
Verifique la Revisión de Ingeniería
Un dibujo marcado debe identificar las dimensiones críticas, la interpretación de los planos de referencia, el acceso de la herramienta, el desbarbado y los métodos de inspección. Pregunte cómo registra el proveedor las decisiones DFM y resuelve las tolerancias ambiguas.nnUn registro de revisiones debe vincular el modelo, el dibujo, la cotización y las instrucciones de taller. Confirme el corte de avisos de cambio, el propietario de la aprobación y la disposición del trabajo ya en curso.
Audite la Evidencia de Producción
Un paquete de primera pieza debe coincidir con el plan de inspección acordado, el equipo de medición, la evidencia del material y los requisitos de tratamiento térmico o acabado donde se especifiquen. Solicite informes de muestra, estado de calibración y formato de trazabilidad de lotes.nnUna ruta de proceso debe indicar los controles de mecanizado, EDM, rectificado, ajuste, inspección y embalaje de exportación realmente necesarios. Las afirmaciones de marketing sin registros no establecen la capacidad.
Escala y Comunicación del Plan
Un pedido de prototipo debe probar la vía de comunicación de producción antes del lanzamiento en volumen. Pregunte si el mismo plan de proceso, las fuentes de proveedores aprobadas, los criterios de inspección y la especificación de embalaje pueden continuar en lotes posteriores.nnUn contacto de proyecto designado debe proporcionar el estado de la revisión, la confirmación de la capacidad, los hitos de envío y la respuesta a las no conformidades. Defina el momento de la escalada antes de que un calendario se vuelva crítico.
8. Errores Comunes al Suministrar Tapas de Extremo Mecanizadas por CNC
Ocho brechas de documentación prevenibles pueden convertir las tapas de extremo mecanizadas por CNC en retrasos, retrabajos o fallos en campo. Resuelva los siguientes puntos durante la revisión del plano y regístrelos antes de la orden de compra.
Paquetes de Planos Incompletos
Los planos 2D sin datos de referencia, vistas de sección o interfaces con tolerancias invitan a diferentes suposiciones de mecanizado y a piezas de acoplamiento incompatibles. Entregue un plano controlado, un modelo 3D, un identificador de revisión y una lista de dimensiones críticas.
Lagunas en Materiales y Acabados
Una aleación, condición de dureza o acabado no especificado puede cambiar el comportamiento ante la corrosión, la resistencia, las dimensiones y el plazo de entrega. Indique el grado del material, la condición de tratamiento térmico, la especificación del acabado, las necesidades de enmascaramiento y el requisito de superficie aplicable.
Detalles de Roscas y Sellado
Una designación de rosca o un requisito de ranura para junta tórica no definidos pueden causar daños en el montaje, fugas o una mala retención de presión. Identifique el estándar de rosca, el paso, la clase, el método de calibre, el material del sello, la geometría de la ranura y el acabado superficial requerido.
Cosméticos, Sustituciones y Precio
Tres decisiones no controladas —zonas cosméticas poco claras, sustituciones no aprobadas y selección basada únicamente en el precio unitario— pueden generar defectos visibles, material incompatible o costes elevados. Marque las zonas de apariencia, exija la aprobación por escrito de las desviaciones y compare la evidencia de inspección, la ruta del proceso, el control de revisión y el riesgo total entregado.
9. De la Revisión del Plano al Lanzamiento de Producción
Un paquete de lanzamiento controlado evita que una cotización o un prototipo se conviertan en una decisión de diseño sin documentar. Para las tapas de extremo mecanizadas por CNC, asigne un responsable para cada aprobación de ingeniería, calidad, compras y programa.
Libere el Paquete Técnico
Puerta 1: presentar el dibujo 2D controlado por versiones, el modelo 3D, el material, la cantidad y la fecha de entrega requerida.nnPuerta 2: especificar las cargas de aplicación, las piezas de acoplamiento, las superficies de sellado, los puntos de referencia críticos y cualquier requisito de tratamiento térmico o acabado.
Cerrar decisiones de DFM y comerciales
Puerta 3: revisar los comentarios de DFM de SUUXIANG sobre el acceso a las herramientas, las tolerancias, la secuencia de mecanizado y la viabilidad de la inspección.nnPuerta 4: aprobar el presupuesto, el alcance, el nivel de revisión, la cantidad de muestras y las excepciones documentadas antes de la entrega.
Validar y controlar la producción
Puerta 5: comparar los resultados del primer artículo con el dibujo aprobado y el plan de inspección acordado.nnPuerta 6: bloquear los criterios de aceptación, los informes, el embalaje y los requisitos de entrega; emitir cada revisión posterior a través de la aprobación controlada de cambios.
10. Precio y plazo de entrega de la tapa de extremo mecanizada por CNC
Entre 1 y 5 piezas suelen tener el coste unitario más elevado porque la programación, la fijación, la inspección del primer artículo y la adquisición de material se reparten entre pocas piezas. La calidad del material, el tamaño de la barra o el tocho, el tiempo de ciclo de mecanizado, las características multieje, las tolerancias ajustadas, los detalles roscados, el acabado, los informes de inspección y el embalaje protector deben presupuestarse como factores de coste separados y visibles.nn3 entradas de presupuesto hacen que las comparaciones con los proveedores sean más fiables: la misma revisión controlada del dibujo, el desglose de cantidades y el requisito de inspección o embalaje. SUUXIANG debe revisar el dibujo, el modelo 3D cuando esté disponible, el material y el estado del tratamiento térmico, las dimensiones críticas, los requisitos de superficie, el objetivo de entrega y el contexto de acoplamiento antes de confirmar una ruta de proceso o un plazo de entrega.nn2 etapas de producción determinan comúnmente el calendario: la entrega de ingeniería y la preparación del material preceden al mecanizado, acabado, inspección y expedición. Los compradores deben solicitar el plazo de entrega por etapa e identificar qué fechas dependen de la aprobación del dibujo, la disponibilidad del material o el procesamiento externo.
| Nivel de cantidad | Efecto del coste de configuración | Comportamiento del coste unitario | Enfoque típico del programa |
|---|---|---|---|
| 1–5 | Alto por pieza | El más alto | Revisión del dibujo y configuración |
| 10–50 | Compartido | Disminuye materialmente | Mecanizado e inspección |
| 100 | Amortizado | Puede estabilizarse | Planificación de materiales y repetibilidad |
Cargue su dibujo de tapas de extremo mecanizadas por CNC para su revisión
Envíe su dibujo 2D, modelo, material, dimensiones críticas, cantidad, necesidades de inspección y objetivo de entrega para una revisión disciplinada de la fabricabilidad.