
Piezas CNC para Bancos de Pruebas de Motores a Partir de Sus Planos
SUUXIANG revisa DFM, dimensiones críticas y rutas de proceso para piezas CNC de bancos de pruebas de motores antes de la cotización y la planificación de la producción.
Componentes Representativos para Fabricación Guiada por Planos





Related Configurable Component Families




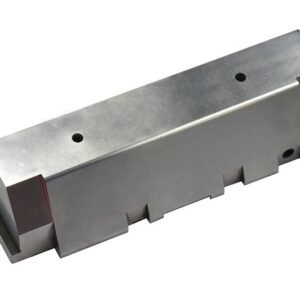






Piezas CNC para Bancos de Pruebas de Motores: Ventajas de la Fabricación Guiada por Planos
Planifique interfaces críticas, rutas de proceso, evidencia de inspección y revisiones antes de que comience la producción.
DFM Antes de la Cotización
La revisión de planos identifica el acceso a la herramienta, la intención de los datos, los riesgos de tolerancia y las preguntas de proceso antes de realizar cotizaciones o compromisos de producción.
Dimensiones Críticas Planificadas
Las características CTQ, las interfaces de acoplamiento y las prioridades de superficie se pueden alinear con métodos de inspección prácticos y expectativas de informes.
Rutas de Proceso Coordinadas
El mecanizado CNC, el EDM y el rectificado se secuencian en función de la geometría, las necesidades de tratamiento térmico, la tolerancia de mecanizado y el acceso de acabado.
Inspección Integrada
La planificación de la inspección conecta los requisitos del plano con los datos, los métodos de medición, los criterios de aceptación y la documentación específica del pedido.
Visibilidad de Revisiones
La comunicación controlada mantiene visibles las revisiones de planos, las preguntas técnicas abiertas, el estado de la producción y los requisitos de entrega durante todo el proyecto.
Piezas de Precisión para Bancos de Pruebas de Motores
Flujos de trabajo CNC, de utillaje y de inspección basados en planos para componentes configurables que soportan fijaciones, interfaces, carcasas y equipos de producción.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para soportes, carcasas, adaptadores, ejes y fijaciones de bancos de pruebas basados en planos. La planificación del proceso revisa los datos, las dimensiones críticas, los requisitos de material y las necesidades de inspección antes de los compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios de fresado CNC personalizados para placas estructurales, soportes de motor, bases de fijaciones, colectores y componentes prismáticos complejos. El acceso a la herramienta, la estrategia de sujeción, la profundidad de las características y las relaciones de tolerancia se revisan en función del plano suministrado.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para componentes rotativos como ejes, casquillos, collares, espaciadores, manguitos y adaptadores roscados. Los planos deben definir las superficies de datos, las prioridades de planeidad, los requisitos de roscado y el contexto de la pieza de acoplamiento.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite trabajar piezas con características anguladas, superficies compuestas y múltiples caras críticas que se benefician de menos configuraciones. La viabilidad depende de la geometría, el alcance de la herramienta, el estado del material, los requisitos de tolerancia y el acceso para la inspección.
Upload a Drawing
Mecanizado Swiss y Micro
El mecanizado Swiss y el micromecanizado son ideales para componentes torneados pequeños y de alta precisión, donde las características concéntricas, las geometrías esbeltas y el manejo controlado son importantes. Envíe las dimensiones de la pieza, el material, la cantidad, los requisitos de superficie y las interfaces funcionales para su revisión.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan características endurecidas, ranuras estrechas, esquinas internas, perfiles de precisión y geometrías a las que las herramientas convencionales no pueden acceder de manera eficiente. La estrategia del electrodo, la trayectoria del hilo, los requisitos de acabado y la inspección post-EDM se planifican a partir del plano.
Upload a Drawing
Rectificado de Precisión
El rectificado de superficies y perfiles de precisión permite controlar la planitud, el paralelismo, la precisión del perfil y el acabado en interfaces críticas. El material de rectificado, la secuencia de tratamiento térmico, la estrategia de referencia y el método de medición deben confirmarse antes de comenzar el mecanizado.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se fabrican como componentes de utillaje configurables a partir de planos y datos 3D del cliente. Las rutas CNC, EDM, rectificado y ajuste se seleccionan en función de la geometría detallada, el estado del acero, las características de refrigeración y las áreas críticas de cierre.
Upload a Drawing
Expulsores y Componentes de Expulsión
Los expulsores, casquillos y componentes de expulsión se producen según las dimensiones definidas en el plano y los requisitos de ajuste funcional. Especifique el material, los requisitos de dureza o tratamiento térmico, las superficies de apoyo, las relaciones de holgura y cualquier detalle del sistema de expulsión correspondiente.
Upload a Drawing
Pines de Núcleo, Guías y Componentes de Localización
Los pines de núcleo, los pines guía y los componentes de localización requieren un control cuidadoso del diámetro funcional, la concentricidad, las superficies de asiento y las condiciones de desgaste. La revisión del plano identifica las relaciones de referencia, la secuencia de material y tratamiento, los requisitos de rectificado y las prioridades de inspección.
Upload a Drawing
Correderas, Levantadores, Compuertas y Accesorios de Molde
Las correderas, levantadores, compuertas y accesorios de molde son componentes configurables que requieren una geometría, ajuste y consideración de movimiento coordinados. Proporcione el contexto del ensamblaje, las superficies de contacto, los requisitos de recorrido, el estado del material y las interfaces críticas para la revisión de la fabricabilidad.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores soportan características de utillaje donde el paso, el detalle de la cavidad, la alineación y la geometría de acoplamiento repetible son importantes. SUUXIANG revisa los datos del plano, las necesidades de electrodos, el acceso de EDM, las etapas de rectificado y las expectativas de inspección antes de la entrega.
Upload a Drawing
Componentes de Matriz de Estampación
Los componentes de matriz de estampación de precisión se fabrican a partir de planos para juegos de troqueles, punzones, insertos, guías y elementos de herramientas de conformado relacionados. El material, el tratamiento térmico, las relaciones de holgura, los filos de corte y las referencias de ensamblaje deben definirse para la planificación de la ruta.
Upload a Drawing
Utillaje para Inyección, MIM, CIM y Sobremoldeo
Los componentes de moldes de inyección y el utillaje para MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. Los requisitos deben identificar el contexto de la resina o el material de alimentación, la geometría de la pieza, las interfaces de los insertos, las consideraciones de gating, las suposiciones de contracción y la evidencia de utillaje requerida.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan a partir de los requisitos del plano y la aplicación, teniendo en cuenta la maquinabilidad, la resistencia, la exposición a la corrosión, el desgaste, el tratamiento térmico y la estabilidad dimensional. Confirme el grado especificado, el estado del material y cualquier expectativa de trazabilidad con la solicitud de cotización (RFQ).
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican en función de la función, el material y las prioridades dimensionales. Indique los requisitos de recubrimiento o acabado, la dureza objetivo cuando corresponda, las necesidades de enmascaramiento, las superficies cosméticas, el material posterior al tratamiento y los criterios de inspección.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con el pedido y el plan de inspección verificado. Identifique las dimensiones críticas, el esquema de referencia, el formato de informe, las expectativas de muestreo, los registros de material y los requisitos de planos controlados por revisión.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen soportan construcciones de evaluación controlada, componentes de repuesto y trabajos de utillaje de preproducción. Envíe planos, cantidades, fecha de entrega requerida, material, dimensiones críticas y necesidades de inspección para que se pueda evaluar la ruta del proceso.
Upload a DrawingMateriales para piezas CNC para bancos de pruebas de motores

Aleaciones de aluminio
Ligeras y fáciles de mecanizar, las aleaciones de aluminio se especifican comúnmente para placas de fijación, soportes, cubiertas y montajes de instrumentos. El grado, el temple, la rigidez de la pared y el tratamiento superficial deben confirmarse cuando la planitud, la exposición a la corrosión o las interfaces roscadas sean importantes.

Aceros para herramientas aleados
Rígidos y resistentes al desgaste tras el tratamiento térmico especificado, los aceros para herramientas aleados son adecuados para ejes, elementos de localización, adaptadores de carga y elementos de fijación duraderos. La holgura de mecanizado, el objetivo de dureza, el material de rectificado y los puntos de referencia de inspección requieren revisión antes de la fabricación.

Aceros inoxidables
El acero inoxidable ofrece una opción de material limpia y resistente a la corrosión para montajes, protectores, adaptadores y componentes utilizados en entornos con fluidos o humedad. El grado seleccionado afecta la maquinabilidad, el comportamiento magnético, la resistencia y el enfoque de acabado, por lo que los requisitos del plano deben ser la guía.

Grados de acero al carbono
El acero al carbono ofrece resistencia práctica y un uso económico para estructuras base, soportes, espaciadores e interfaces que no requieren protección contra la corrosión. Especifique el grado, el estado del material, el requisito de recubrimiento y las superficies mecanizadas críticas para que la planificación del proceso pueda tener en cuenta la distorsión y la protección.

Plásticos de ingeniería
Los plásticos de ingeniería de baja fricción y aislantes eléctricos pueden ser adecuados para guías protectoras, interfaces de sensores, almohadillas de desgaste y espaciadores no críticos para la carga. Confirme el grado de la resina, la exposición a la temperatura, la estabilidad dimensional y el método de fijación, ya que estos factores influyen en el mecanizado y el ajuste.
Piezas CNC para bancos de pruebas de motores: Rutas de proceso

Fresado CNC
El fresado produce placas de montaje, carcasas, soportes y características estructurales a partir del material definido en el plano. Se revisa el acceso de la herramienta, las ubicaciones de los puntos de referencia y la estrategia de sujeción para proteger las interfaces críticas y permitir una inspección práctica.

Torneado CNC
El torneado se utiliza para ejes, adaptadores, casquillos y otras piezas rotativas donde la concentricidad y las relaciones de diámetro son importantes. La planificación del proceso considera el utillaje, el estado del material, la holgura de acabado y las dimensiones que requieren verificación.


Electroerosión por hilo (EDM)
La electroerosión por hilo se considera para perfiles pasantes precisos, ranuras estrechas y características endurecidas cuando el acceso de la herramienta convencional es limitado. La trayectoria del hilo, la ubicación del orificio de inicio, los requisitos de las esquinas y las expectativas de acabado deben definirse durante la revisión.

Electroerosión por penetración (EDM)
La electroerosión por penetración forma cavidades profundas, detalles internos afilados y características complejas utilizando electrodos planificados. La estrategia del electrodo, la holgura de chispa, la dureza del material y los requisitos de acabado posterior se evalúan frente al plano aprobado.

Rectificado de precisión
El rectificado de precisión refina los requisitos críticos de planitud, paralelismo, diámetro o superficie después de las etapas de mecanizado adecuadas. El material de rectificado, la secuencia de tratamiento térmico, el control de los puntos de referencia y el método de inspección deben alinearse antes de la planificación de la producción.
Herrajes e identificación para piezas CNC para bancos de pruebas de motores

Herrajes de localización
Los taladros para pasadores, los bloques de localización y las características de acoplamiento pueden establecer una posición repetible del accesorio en los bancos de pruebas de motores. SUUXIANG revisa las referencias de datos, los requisitos de ajuste, la secuencia de montaje y los puntos de inspección con respecto al plano aprobado.

Sujetadores de precisión
Los orificios roscados, los avellanados, las características de sujetadores cautivos y las interfaces de hardware especificadas admiten ensamblajes reparables. Defina el estándar de rosca, el apriete, las áreas sensibles al par, las expectativas de corrosión y si se requiere hardware suministrado o preparación mecanizada.

Elementos de guía
Los pasadores de guía, los casquillos, los rieles y las características de alineación pueden admitir movimiento controlado o instalación repetible de módulos. Su material, dureza, holgura, necesidades de lubricación y la relación con las piezas de acoplamiento deben verificarse durante la revisión DFM.

Identificación de piezas
El marcado láser, las referencias grabadas, las áreas de identificación serializadas y las marcas de orientación pueden mejorar el control del montaje y la trazabilidad. Proporcione el contenido del marcado, la ubicación, los límites del tamaño de los caracteres, las restricciones de acabado y cualquier requisito de control de revisión con la RFQ.

Embalaje protector
El embalaje específico del proyecto puede ayudar a proteger las caras mecanizadas, las superficies rectificadas, las características roscadas y los juegos emparejados durante el transporte. Confirme las necesidades de preservación, el formato del etiquetado, la cantidad por paquete y cualquier requisito de separación de documentos de inspección antes de planificar el envío.
Sobre fabricación de precisión SUUXIANG
SUUXIANG es la única marca pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang es el fundador y representante legal. Ayudamos a equipos internacionales de ingeniería, abastecimiento y calidad a convertir planos y especificaciones en piezas mecanizadas CNC personalizadas inspeccionadas, componentes de moldes de precisión y componentes de herramientas de conectores.
Para piezas CNC para bancos de pruebas de motores, nuestro trabajo comienza con el plano, el modelo 3D, el material, la cantidad y los requisitos de calidad. Las discusiones del proyecto se centran en las dimensiones críticas, los datos, el acceso a la herramienta, los requisitos de superficie, la secuencia de tratamiento térmico, las necesidades de EDM o rectificado y la evidencia de inspección requerida antes de que se realicen los compromisos de producción.
Nuestra diferencia es la coordinación disciplinada en fresado y torneado CNC, mecanizado multieje, EDM, rectificado de precisión, ajuste e inspección. En lugar de tratar un plano como una simple entrada de cotización, SUUXIANG utiliza DFM, control de revisiones y comunicación rastreable para alinear la ruta de fabricación con las prioridades funcionales y de inspección de la pieza.

Capacidades centrales para piezas CNC para bancos de pruebas de motores
DFM antes del compromiso
SUUXIANG revisa planos y modelos antes de cotizar para aclarar datos, dimensiones críticas, interfaces de montaje, acceso a herramientas y riesgos de acumulación de tolerancias. Para piezas CNC para bancos de pruebas de motores, esta discusión ayuda a alinear la ruta de proceso propuesta con los requisitos funcionales.
- Confirmar plano 2D, modelo 3D, material y cantidad
- Identificar características críticas de montaje, localización y alineación
- Revisar el acceso para cortadores, sondas, electrodos y trayectorias de cable
- Definir los requisitos de superficie y tratamiento térmico antes de la liberación

Rutas de Procesos Coordinados
Componentes complejos de bancos de pruebas pueden requerir más de una configuración de mecanizado. SUUXIANG planifica la secuencia adecuada de fresado o torneado CNC, electroerosión (EDM), rectificado y montaje en función de la geometría, el estado del material y las necesidades de inspección, sujeto a la revisión del plano y al alcance del proyecto verificado.
- Mecanizado CNC para formas estructurales e interfaces
- Electroerosión por hilo o penetración para características inaccesibles o detalladas
- Estrategia de rectificado para superficies y tolerancias controladas
- Revisión de montaje cuando las relaciones ensambladas afectan la función

Características Críticas Bajo Control
Las interfaces funcionales merecen un plan de control definido en lugar de una declaración de tolerancia general. SUUXIANG evalúa la estrategia de referencias, las relaciones de acoplamiento, los requisitos de superficie y el acceso de inspección para que el método de comprobación de características críticas se considere junto con el enfoque de mecanizado.
- Establecer referencias a partir del esquema del plano funcional
- Indicar requisitos de concentricidad, posición y planitud
- Planificar la tolerancia de mecanizado antes del rectificado o acabado
- Hacer coincidir los métodos de inspección con las dimensiones críticas especificadas

Registros de Entrega Trazables
Una gestión clara de revisiones y expectativas de inspección reduce el riesgo evitable de aprovisionamiento. Envíe la revisión de plano aplicable, los requisitos de informe y la fecha objetivo con su solicitud de presupuesto (RFQ); SUUXIANG puede alinear la comunicación de fabricación y la documentación final con el pedido confirmado y el plan de inspección.
- Mantener visibles las revisiones de los planos durante la coordinación del proyecto
- Indicar los informes de inspección requeridos con la solicitud de presupuesto
- Documentar los requisitos de material, calidad y entrega
- Revisar los cambios antes de que comience la producción

Piezas CNC para Bancos de Pruebas de Motores: Aprovisionamiento Guiado por Plano
Compare un flujo de trabajo de ingeniería documentado con los riesgos comunes del aprovisionamiento solo por presupuesto.
← Swipe left or right to view →
Piezas CNC para bancos de pruebas de motores: de la revisión del plano a la entrega
Una secuencia de producción controlada que mantiene visibles las dimensiones críticas, las decisiones del proceso, las expectativas de inspección y el estado de las revisiones desde la solicitud de presupuesto hasta la coordinación del envío.
Revisión de planos y requisitos
Revisamos planos 2D, modelos, cantidades, contexto de aplicación, dimensiones críticas, datums, materiales, requisitos de superficie, necesidades de inspección y plazos de entrega solicitados antes de la cotización.
Confirmar DFM y Ruta de Procesos
El equipo identifica el acceso de mecanizado, los riesgos de acumulación de tolerancias, la secuencia de tratamiento térmico, la sobremedida de mecanizado, las necesidades de electrodos, las trayectorias de cable y la estrategia de rectificado para el componente propuesto.
Planificar Materiales y Producción
Una vez confirmados los requisitos, los requisitos de material, el estado de revisión, la ruta de producción y los puntos de control de inspección se alinean con el paquete de planos aprobado y el alcance del pedido.
Mecanizar Características Críticas de la Pieza
Se aplica fresado CNC, torneado, mecanizado multieje o micromecanizado según corresponda, con decisiones de proceso guiadas por la geometría, las relaciones de datum y el acceso a características críticas.
Aplicar EDM y Rectificado
Cuando sea necesario, el electroerosión por hilo, el electroerosión por penetración, el rectificado de precisión y el ajuste completan las características de difícil acceso, endurecidas o de acabado fino, preservando la sobremedida planificada y el control de datum.
Inspeccionar, Empaquetar y Coordinar
Las piezas se inspeccionan según el plan acordado, se documentan según sea necesario, se protegen para el transporte y se coordinan para su envío, manteniendo visible la información de revisión y entrega.
Cómo Trabajar con SUUXIANG
Move CNC parts for motor test benches from drawing review to coordinated production with clear technical inputs, inspection expectations and revision control.
Enviar su Paquete Técnico
Envíe planos 2D, modelos 3D cuando estén disponibles, material, cantidad, fecha objetivo, dimensiones críticas, requisitos de superficie y el contexto relevante del motor, sensor o componente de acoplamiento.
Revisar DFM y Presupuesto
Alinear la estrategia de datum, el acceso a herramientas, las sobremedidas de mecanizado, las necesidades de EDM o rectificado, la secuencia de tratamiento térmico, el método de inspección, el estado de revisión y la ruta de procesos propuesta.
Aprobar Requisitos del Primer Artículo
Para proyectos que requieran muestras o primeros artículos, confirme los criterios de aceptación, el formato de informe, las características medidas y cualquier comprobación de ajuste antes de que procedan los compromisos de producción.
Coordinar Producción y Entrega
SUUXIANG coordina la información de mecanizado, EDM, rectificado, ajuste, inspección, documentación y entrega acordada frente a la revisión del plano aprobada y el plan de inspección verificado.
Documentación de Calidad para Piezas CNC para Bancos de Prueba de Motores
Opiniones de clientes sobre piezas CNC para bancos de pruebas de motores
Caso de cliente aprobado pendiente. Este espacio documentará la revisión verificada del dibujo, la evidencia de inspección, el resultado de la entrega y el resultado medible una vez que el cliente autorice la publicación.
Caso de cliente aprobado pendiente. Este espacio describirá la revisión confirmada de las dimensiones críticas, el resultado del informe de inspección y la métrica del proyecto una vez que el comprador apruebe la cotización y la atribución.
Caso de cliente aprobado pendiente. Este espacio registrará el resultado coordinado de entrega verificado, el resultado del control de revisión y el impacto medible del programa después de la aprobación del cliente para su publicación.
Preguntas frecuentes: Compras de piezas CNC para bancos de pruebas de motores
Practical answers for engineering and procurement teams preparing a drawing-led RFQ.
¿Qué información debo enviar para piezas CNC para bancos de pruebas de motores?
¿Podéis revisar los planos de piezas CNC para bancos de pruebas de motores antes de cotizar?
¿Hay una cantidad mínima de pedido para piezas CNC para bancos de pruebas de motores?
¿Cuánto tiempo tardan las muestras y las piezas de producción?
¿Qué informes de inspección se pueden suministrar con piezas mecanizadas a medida?
¿Cómo se gestionan el pago y el envío internacional?
¿Cómo se protegen mi dibujo y mi propiedad intelectual durante la cotización y la producción?
¿Puede SUUXIANG mecanizar ensamblajes así como componentes individuales?
Guía completa del comprador de piezas CNC para bancos de pruebas de motores
Utilice este marco de decisión para especificar componentes críticos, evaluar proveedores de mecanizado, controlar el riesgo y el coste, y evitar errores de adquisición que comprometan la alineación, la seguridad, la repetibilidad y los plazos del proyecto.
1. ¿Qué son las piezas CNC para bancos de pruebas de motores?
Two categories define cnc parts for motor test benches: custom mechanical parts made from drawings, and bought-in electrical or standard hardware. The machined group includes base plates, motor and dynamometer adapters, shaft couplings, sensor brackets, guards, cooling manifolds, cable-entry panels, locating blocks, and adjustment mechanisms.nnOne complete test bench is a working system, not a single CNC assembly. It also combines motors, drives, torque and speed sensors, power electronics, controls, safety devices, wiring, and commercially rated fasteners or bearings; the custom parts establish alignment, mounting stiffness, access, protection, and repeatable datum locations.nnSince 2010, SUUXIANG has approached drawing-based work by reviewing the functional interface before selecting a process route. Custom-machine interfaces with unique geometry, controlled alignment, load paths, sealing features, or packaging constraints; source catalog hardware and electrical equipment when published ratings, replacement availability, and certified performance matter more than bespoke geometry.
2. Evolución de los componentes de los bancos de pruebas de motores
Las plataformas de motores de la década de 1900 solían depender de una base fija, un acoplamiento, un dispositivo de carga y una indicación básica de velocidad o par. Esos arreglos se adaptaban a una única familia de motores, pero su línea central de eje rígida, adaptadores dedicados y elementos giratorios expuestos se convierten en inconvenientes cuando cambian los artículos de prueba, los sensores o los requisitos de seguridad.nnLa automatización y la medición electrónica de la década de 1960 ampliaron los bancos de pruebas de pruebas mecánicas a sistemas de adquisición de datos repetibles. La retroalimentación de encoders, los canales de corriente y temperatura, los enclavamientos y la carga controlada hicieron que las relaciones de datum entre el motor, el acoplamiento, el transductor de par y la máquina de carga fueran directamente relevantes para la calidad de la medición.nnLos programas de desarrollo de la década de 2020 a menudo requieren fijaciones modulares, zonas de trabajo protegidas y cambios rápidos entre prototipos o variantes. Por lo tanto, las piezas CNC para bancos de pruebas de motores necesitan caras de localización definidas, patrones de interfaz repetibles, enrutamiento de cables y refrigerante, tolerancias de expansión térmica y acceso de servicio; copiar un soporte heredado sin revisar su ruta de carga, pila de alineación y envolvente de protección puede ralentizar la reconfiguración o comprometer la operación segura.
3. Tipos de piezas CNC para bancos de pruebas de motores
Las piezas CNC para bancos de pruebas de motores deben agruparse según la interfaz que controlan. Cada plano debe identificar los datums, las envolventes de los componentes comprados, las cargas y las prioridades de inspección antes de la selección del proceso.
Placas base y bastidores
Las placas base localizan motores, frenos y raíles. Defina la rejilla de montaje, la planitud, las rutas de carga y las interfaces de nivelación.
Placas de motor y adaptadores
Las placas adaptadoras acoplan los diámetros piloto de los motores a los dinamómetros. Controle la posición del taladro, el ajuste del piloto, el patrón de tornillos y la pila axial.
Acoplamientos de eje y bujes
Los bujes transmiten el par entre los ejes y acoplamientos comprados. Especifique el ajuste del taladro, la chaveta o el estriado, el datum de descentramiento y el requisito de equilibrado.
Soportes de sensores y encoders
Los soportes de encoder sujetan los dispositivos de retroalimentación en relación con un eje. Defina el modelo del sensor, el patrón de tornillos, la separación del sensor, la concentricidad y la salida del cable.
Protectores y cerramientos
Los protectores separan a los operarios de los ensamblajes giratorios. Proporcione holguras, acceso a los fijadores, necesidades de visualización e interfaces de enclavamiento compradas.
Gestión de cables y fluidos
Los colectores, abrazaderas y soportes enrutan las líneas de refrigeración y los mazos de cables. Muestre la geometría del conector, la holgura de curvatura, las roscas de los puertos y el acceso de servicio.
4. Materiales para piezas CNC de bancos de pruebas de motores
Tres zonas de servicio suelen determinar la selección del material: la ruta de carga, la interfaz de localización y el límite térmico o eléctrico. Para las piezas CNC de bancos de pruebas de motores, la alineación repetible y el entorno operativo priman sobre una clasificación universal de materiales.
| Material | Uso más adecuado | Compromiso clave |
|---|---|---|
| Aleación de aluminio | Estructuras ligeras; soportes térmicos | Bajo peso; menor rigidez |
| Acero al carbono | Bases rígidas; interfaces de precisión | Resistente y económico; necesita protección contra la corrosión |
| Acero inoxidable | Zonas corrosivas o de lavado | Resistente a la corrosión; mecanizado más lento |
| Plástico de ingeniería | Guardas; aislamiento eléctrico | Aislante; menor rigidez y resistencia al calor |
Adapta el material al servicio
El aluminio 6061 es adecuado para luminarias, cubiertas y soportes disipadores de calor cuando la rigidez moderada es suficiente. El acero suele ser preferible cuando la carga de sujeción, la reacción del eje o la deflexión de grandes luces son determinantes.nnEl acero inoxidable 304 es adecuado para entornos de laboratorio húmedos o corrosivos, pero requiere más tiempo de mecanizado que el aluminio o el acero al carbono. Especifique la exposición real, la temperatura y el caso de carga en el plano.
Protege las interfaces críticas
Los requisitos de posicionamiento a nivel de 0,02 mm deben vincularse a los puntos de referencia, el diseño de la unión y la estabilidad del material, en lugar de basarse únicamente en el nombre de la aleación. Los insertos de acero endurecido o las superficies de contacto rectificadas pueden preservar las superficies de localización repetidas donde el aluminio se desgastaría.nnEl anodizado mejora la resistencia a la corrosión y al desgaste del aluminio, mientras que la pintura, el recubrimiento o la pasivación deben seleccionarse en función del entorno y las necesidades de contacto eléctrico.
Usa plásticos de forma deliberada
Los plásticos de ingeniería pueden aislar trayectorias eléctricas, reducir el peso de manipulación y formar cubiertas protegidas. Su menor rigidez y mayor expansión térmica requieren que se definan el espacio libre, el soporte y los límites de temperatura antes de su lanzamiento.
5. Características personalizadas y opciones de acabado
Dos grupos de características requieren un control de dibujo separado: las interfaces que establecen un ensamblaje repetible y los acabados que protegen o identifican una pieza. Para piezas mecanizadas para bancos de pruebas de motores, especifique la función antes de seleccionar el proceso.
| Opción | Función principal | Información del plano |
|---|---|---|
| Grabado | Trazabilidad | Texto, altura, profundidad, ubicación |
| Anodizado o galvanizado | Protección | Tipo, grosor, áreas enmascaradas |
| Pasivación | Estado de la superficie de acero inoxidable | Grado del material y especificación aplicable |
| Recubrimiento en polvo | Cobertura duradera | Color, grosor, exclusiones de acoplamiento |
| Tratamiento de cantos | Manejo seguro y ajuste | Rango de rotura de cantos o límite de rebaba |
Características de localización e interfaz
Los taladros para pasadores establecen una posición repetible; los insertos roscados soportan fijaciones extraíbles donde el material base o los ciclos de servicio lo justifiquen. Defina las referencias de puntos de referencia, el tipo de taladro, el estándar de rosca, la profundidad de inserción y la tolerancia posicional permitida.nnLas chaveteras y ranuras transmiten par o proporcionan ajuste. Dimensiona su anchura, profundidad, requisito de radio de esquina, relación con la pieza de acoplamiento y cualquier límite de rebaba a partir de los puntos de referencia funcionales.
Identificación frente a protección
Las etiquetas grabadas admiten la identificación del activo y la visibilidad de la revisión; son cosméticas a menos que se especifique un requisito de legibilidad, profundidad, ubicación o contraste. Mantén las etiquetas alejadas de las interfaces de sellado, rodamiento y conexión a tierra.nnEl anodizado, el recubrimiento, la pasivación, la pintura en polvo y el chaflán sirven para diferentes propósitos de durabilidad o control de corrosión. No asumas que un recubrimiento cosmético es eléctricamente adecuado o dimensionalmente neutro.
Lista de verificación de especificaciones de acabado
Tres elementos de dibujo evitan acabados ambiguos: el área de superficie aplicable, la especificación de acabado y las interfaces enmascaradas o críticas. Indique el color solo cuando la apariencia sea importante; indique el grosor, la preparación, las dimensiones posteriores al acabado y el método de inspección cuando la función sea importante.
- Identificar el estándar de recubrimiento y la referencia de color
- Marcar roscas, taladros y caras de conexión a masa
- Definir rango de rotura de cantos o rebaba máxima
- Adjuntar contenido de etiqueta con control de revisiones
6. Elementos de calidad constructiva que importan
Los planos de referencia funcionales, no las caras cosméticas, deben ubicar cada motor, alojamiento de rodamiento, sensor de par y protección. Para piezas de mecanizado para bancos de pruebas de motores, cada tolerancia debe proteger la alineación, el comportamiento de vibración, la posición del sensor, el acceso de servicio o la seguridad del operario.
Control de planos de referencia y geométrico
Una cara de montaje definida, un eje de transmisión y un elemento de localización crean un esquema de planos de referencia utilizable en placas, soportes y carcasas. La planitud soporta un asiento estable; la perpendicularidad y la concentricidad evitan cargas descentradas que pueden distorsionar la alineación del acoplamiento o los resultados de medición.
Ajustes, roscas y cantos
Los alojamientos de rodamientos y los ejes de acoplamiento requieren la clase de ajuste especificada, el estado del material y el método de inspección; evite una tolerancia ajustada generalizada en características no relacionadas. Las roscas necesitan un engrane completo, inicios limpios y trayectorias de calibre accesibles, mientras que los cantos desbarbados reducen los daños en el montaje y el riesgo de manipulación.
Acceso a acabados e inspección
El acabado superficial importa donde asientan los rodamientos, los sensores hacen referencia a una cara, los sellos contactan o los deslizadores de ajuste deben moverse de forma predecible. Especifique solo rugosidad y requisitos de canto impulsados por la función, y luego deje acceso para sondas, calibres y herramientas para que la inspección y el servicio futuro sigan siendo prácticos.
7. Elección de un fabricante para piezas de mecanizado para bancos de pruebas de motores
Dos preguntas deben regir la selección del proveedor: ¿puede el taller fabricar y verificar de forma repetida cada interfaz crítica? Para piezas CNC para bancos de pruebas de motores, evalúe la evidencia desde la revisión del plano hasta el embalaje final, no solo la cotización.
Revisar la respuesta DFM
Una revisión del plano debe identificar los puntos de referencia, los conflictos de tolerancias, el acceso de las herramientas, los riesgos de sujeción y los puntos de inspección antes de la aprobación. Pida al proveedor que señale las especificaciones ambiguas por escrito y proponga una disposición controlada.
Adaptar el proceso a las interfaces
Pueden ser necesarias tres rutas de proceso —mecanizado CNC, electroerosión (EDM) y rectificado— cuando los asientos de los rodamientos, las caras de alineación o las características finas tengan diferentes requisitos de acceso. Confirme la ruta propuesta, las necesidades de trazabilidad del material y la secuencia de tratamiento térmico para cada interfaz crítica.
Controlar las primeras piezas y los cambios
Un plan de artículo de primera fabricación debe indicar las dimensiones medidas, la configuración de los puntos de referencia, los instrumentos, el formato del informe y los criterios de aceptación. Exija comunicación controlada por revisión para los cambios de prototipo a bajo volumen, actualizaciones realistas de los plazos de entrega y embalaje que proteja las superficies de referencia terminadas.
8. Errores comunes del comprador a evitar
Ocho errores de aprobación crean repetidamente retrabajos evitables en los montajes de bancos de pruebas de motores. Resuelva las suposiciones sobre puntos de referencia, interfaces, acabados, holguras, inspección y aspectos comerciales antes de que se libere una orden de compra.
Definir puntos de referencia e interfaces
Dos vistas del plano rara vez son suficientes cuando un soporte se acopla a un motor, codificador o fijación. La falta de puntos de referencia y datos de las piezas de acoplamiento puede alterar los patrones de agujeros; proporcione modelos, dimensiones de interfaz y un esquema de puntos de referencia.
Especificar ajuste y acabado
Una tolerancia innecesariamente ajustada puede requerir rectificado, electroerosión (EDM) o inspección adicional sin mejorar la función. Indique las tolerancias funcionales, el acabado de la superficie, el recubrimiento, la clase de roscado y las holguras del hardware estándar; confirme los riesgos de interferencia con una comprobación del montaje.
Criterios de inspección y coste de aprobación
Tres criterios de inspección ausentes dejan la aceptación abierta a interpretación después de que lleguen las piezas. Identifique las dimensiones críticas, el método de medición, los requisitos de informe, el nivel de revisión y las expectativas de muestreo antes de la aprobación.nnUna cotización de bajo precio unitario puede omitir el control de configuración, la evidencia de inspección o la coordinación de la entrega. Compare el alcance cotizado, la ruta del proceso, la documentación y el riesgo total, no solo el precio.
9. De la aprobación del diseño al primer artículo
Un paquete de lanzamiento controlado evita que la producción comience basándose en suposiciones. Para piezas CNC para bancos de pruebas de motores, ingeniería, calidad, compras y montaje deben aprobar la misma revisión antes del primer artículo.
Definir el paquete aprobado
Antes de la aprobación, ingeniería registra el ciclo de trabajo, la velocidad, el par, la temperatura, las cargas de montaje, la vibración y las interfaces de acoplamiento. Montaje confirma las restricciones de acceso y servicio.nnCada plano identifica los puntos de referencia, las dimensiones críticas para la función, GDu0026T, las roscas, los requisitos de superficie y la revisión. Adjunte CAD 3D nativo o neutral.
Cerrar traspasos de DFM y calidad
Durante la RFQ, SUUXIANG revisa el acceso de las herramientas, la sujeción, la tolerancia de mecanizado, la secuencia de electroerosión (EDM) o rectificado y la viabilidad de la inspección. Compras emite el paquete de planos controlado.nnAntes del mecanizado, ingeniería aprueba el material, el tratamiento térmico, el acabado y cualquier desviación. Calidad alinea los métodos de medición, el formato del informe, el muestreo y la trazabilidad.
Aprobar cambios del primer artículo
En el primer artículo, calidad compara los resultados medidos con el plano aprobado y señala las excepciones por característica y punto de referencia. Montaje verifica el ajuste de acoplamiento, la holgura de cables y la instalación funcional.nnTras la revisión, la dirección del programa registra la disposición, el responsable de la revisión y la fecha de entrada en vigor. Compras aprueba pedidos repetidos solo contra la revisión aprobada.
10. Precios de piezas CNC para bancos de pruebas de motores
1 RFQ can generate very different pricing for cnc parts for motor test benches when datum-dependent features require multiple setups, EDM, grinding, or expanded inspection. SUUXIANG should price the released drawing, revision, material condition, quantity, and reporting requirements—not a generic part name.nn3 cost-reduction actions usually preserve function: assign tight tolerances only to CTQ features, consolidate compatible setups, and specify the inspection evidence actually needed. Keep mating interfaces, safety-related geometry, and repeatability requirements explicit; relax nonfunctional dimensions only after design approval.
| Impulsor | Nivel ilustrativo | Efecto en el precio | Efecto en el plazo de entrega |
|---|---|---|---|
| Complejidad de la pieza | Simple / multi-configuración | Programación y mecanizado, de menor a mayor complejidad | Más corto / más largo |
| Material | De fácil mecanizado / aleación endurecida o difícil | Coste de utillaje y proceso, de menor a mayor | Procesamiento limitado / adicional |
| Tolerancia y acabado | General / CTQ, rectificado, electroerosión, recubierto | Esfuerzo de control, de menor a mayor | Estándar / operaciones adicionales |
| Inspección | Informe visual / dimensional o primer artículo | Esfuerzo de metrología, de menor a mayor | Mínimo / revisión adicional |
| Cantidad | 1-5 / 25 piezas idénticas | Montaje repartido en más piezas | Esfuerzo de la primera pieza / producción repetida |
Piezas CNC para bancos de pruebas de motores: solicite un presupuesto técnico
Cargue su plano con material, cantidad, dimensiones críticas, requisitos de inspección y fecha de entrega prevista para una revisión informada de su solicitud de presupuesto.