
Insertos para moldes de conectores, revisados antes del mecanizado
Envíe su plano de insertos para moldes de conectores con DFM, CNC, EDM, rectificado y planificación de inspección alineados con las dimensiones críticas.
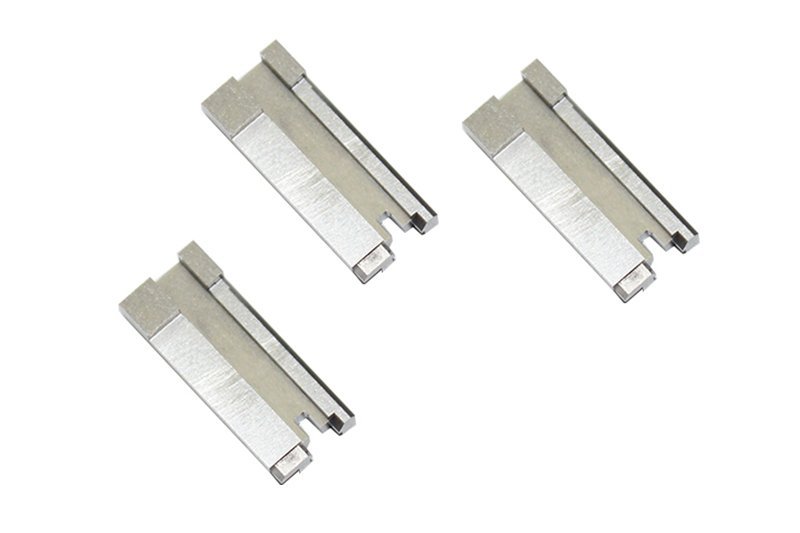
Componentes representativos de insertos para moldes de conectores













Related Product Catalogue and Quotation










Por qué suministrar insertos para moldes de conectores de SUUXIANG
Un flujo de trabajo basado en planos para alinear la fabricabilidad, las características críticas, la planificación de procesos y las expectativas de inspección antes de la producción.
Revisión guiada por plano
Revisamos planos, modelos, datos de referencia, contexto de acoplamiento y requisitos funcionales para aclarar la fabricabilidad antes de las cotizaciones o los compromisos de producción.
Discusión práctica de DFM
Las discusiones de DFM abordan el acceso a herramientas, las interfaces de acción lateral, las necesidades de electrodos, las trayectorias de cable, la tolerancia de rectificado y el diseño de insertos reparables.
Planificación de la ruta del proceso
El u003ca href=u0022/cnc-machining-services/u0022u003emecanizado CNCu003c/au003e, EDM, rectificado, ajuste e inspección se consideran como una ruta integrada para la geometría del componente especificado.
Enfoque en dimensiones críticas
Se identifican las dimensiones críticas para la calidad, las relaciones de datos de referencia, los requisitos de superficie y los métodos de inspección para que las prioridades permanezcan visibles durante la fabricación.
Ejecución controlada por revisiones
Las revisiones de planos y la información del proyecto se mantienen rastreables, ayudando a los equipos a evitar discrepancias evitables entre los requisitos aprobados y la ejecución en planta.
Entrega conforme a la inspección
La documentación de entrega final se alinea con el pedido y el plan de inspección verificado, apoyando una revisión de aceptación clara para los insertos de moldes de conectores.
Familias de utillaje de precisión y componentes mecanizados
Rutas de proceso basadas en planos para componentes configurables, desde características críticas e interfaces de utillaje hasta entregas listas para inspección.

Servicios de mecanizado CNC
Servicios de mecanizado CNC de precisión para componentes basados en planos que requieren dimensiones controladas, trazabilidad de materiales y una ruta adecuada a través de fresado, torneado, EDM, rectificado, ajuste e inspección. La revisión de DFM identifica las características críticas y las consideraciones de fabricabilidad antes de la cotización y la planificación de la producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para piezas prismáticas, insertos, placas y características mecanizadas complejas. Se revisan el acceso a herramientas, la selección de datos de referencia, la geometría de las paredes, los radios de las esquinas y la tolerancia de mecanizado para que la ruta programada soporte las dimensiones críticas y los requisitos de superficie del plano.
Upload a Drawing
Torneado CNC
Servicios de torneado de precisión CNC para ejes, pasadores, casquillos, manguitos y características rotativas donde la concentricidad, la excentricidad, los diámetros y las relaciones de hombro afectan la función. El plan de proceso considera el utillaje, el estado del material, las operaciones secundarias y los puntos de inspección identificados en la revisión del plano.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes soporta componentes con características anguladas, superficies compuestas y múltiples relaciones críticas que pueden beneficiarse de menos configuraciones. La viabilidad depende de la geometría, el alcance de la herramienta, el utillaje, el material, los requisitos de tolerancia y la ruta verificada para la pieza específica.
Upload a Drawing
Mecanizado Suizo y Micro Mecanizado
El mecanizado suizo y el micro mecanizado soportan componentes de pequeño diámetro, esbeltos y con muchos detalles, donde el soporte de la pieza, la geometría de la herramienta, el control de rebabas y el método de medición requieren una planificación cuidadosa. Los planos deben identificar los diámetros críticos, las longitudes, las roscas, las necesidades de superficie y los requisitos de función de acoplamiento.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales endurecidos, ranuras estrechas, perfiles internos afilados, características profundas y geometrías inaccesibles al corte convencional. La estrategia de electrodo, la trayectoria del hilo, las condiciones de lavado, las expectativas de capa de recubrimiento y los requisitos de acabado se revisan frente a la aplicación.
Upload a Drawing
Rectificado de Precisión
El rectificado de superficie y perfil de precisión se utiliza para establecer planitud controlada, paralelismo, perfil y dimensiones acabadas en componentes de utillajes endurecidos o de precisión. El material de rectificado, la secuencia de tratamiento térmico, las referencias de cota y el método de inspección deben acordarse antes de liberar la ruta de proceso final.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se fabrican a partir de planos y modelos del cliente para funciones de moldeo definidas. Las revisiones abordan las interfaces de línea de partición, el acceso a la refrigeración o a las características, el estado del acero, los requisitos de electroerosión, las tolerancias de pulido, las dimensiones críticas de la cavidad y las expectativas de inspección.
Upload a Drawing
Componentes de Expulsión y Eyección
Los pasadores expulsores, manguitos y componentes de eyección se planifican en función del ajuste, recorrido, alineación, condiciones de desgaste y relaciones con las piezas de acoplamiento. El paquete de planos debe definir las dimensiones, materiales, tratamiento térmico, estado de la superficie y cualquier requisito de ensamblaje o movimiento que afecte a la fabricabilidad.
Upload a Drawing
Pasadores de Núcleo, Componentes de Guía y Localización
Los pasadores de núcleo, pasadores de guía y componentes de localización requieren relaciones controladas con cavidades, insertos o utillajes de acoplamiento. SUUXIANG revisa los diámetros, longitudes de engagement, estrategia de cota, concentricidad, requisitos de ajuste, estado del material y criterios de inspección antes de seleccionar la secuencia de fabricación.
Upload a Drawing
Correderas, Levantadores, Compuertas y Accesorios de Molde
Las correderas, levantadores, compuertas y accesorios de molde son componentes de utillaje configurables cuya función depende del movimiento, la geometría de cierre, las holguras y las interfaces de ensamblaje. La planificación de la fabricación considera el acceso de mecanizado, las necesidades de electroerosión o rectificado, la secuencia de tratamiento térmico, los requisitos de ajuste y el control de revisión del plano.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores soportan características de utillaje donde el paso, la alineación, la geometría de los pines, las relaciones de los insertos y la función de acoplamiento repetible son críticos. Los planes de fabricación se basan en los planos suministrados, los requisitos de material, las restricciones de acceso de la herramienta, la estrategia de electroerosión y las prioridades de inspección definidas.
Upload a Drawing
Componentes de Troquel de Estampación
Los componentes de troquel de estampación de precisión se producen para las funciones de corte, conformado, guía y localización definidas en el plano. Las revisiones se centran en los requisitos de material y dureza, la geometría relacionada con las holguras, las superficies de desgaste, el material de rectificado, las trayectorias de electroerosión por hilo, las relaciones de acoplamiento y los requisitos de medición.
Upload a Drawing
Utillajes de Inyección, MIM, CIM y Sobremoldeo
El trabajo de utillajes de inyección, MIM, CIM y sobremoldeo se evalúa dentro del alcance de producción verificado para la tarea de componente o utillaje solicitada. La revisión considera las interfaces de función de moldeo, la selección de material, las entradas de contracción proporcionadas por el cliente, el acceso a la herramienta, los insertos y la evidencia dimensional requerida.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan del plano, la aplicación y los requisitos especificados por el cliente, en lugar de asumirse de una lista genérica. El grado del material, la condición de suministro, la dureza, la resistencia a la corrosión, la maquinabilidad, las necesidades de tratamiento térmico y las expectativas de trazabilidad deben acompañar a la solicitud de presupuesto.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como parte de la ruta del proceso dimensional, no como una ocurrencia tardía. El acabado requerido, el recubrimiento, el pulido, la dureza, la secuencia de tratamiento, las necesidades de enmascaramiento y los requisitos de rectificado o inspección post-tratamiento deben indicarse antes del compromiso de producción.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con la revisión del plano acordada y el plan de inspección. Los clientes deben identificar las dimensiones críticas, el esquema de cotas, las expectativas de muestreo o informe, los registros de materiales y cualquier documentación necesaria para la revisión de calidad de recepción o de proveedor.
Upload a Drawing
Prototipos y Producción de Bajo Volumen
La prototipación rápida y la fabricación de bajo volumen permiten la evaluación de piezas basadas en planos, componentes de utillaje y cantidades de producción controladas. Una solicitud de presupuesto (RFQ) útil incluye modelos, planos, material, cantidad, dimensiones críticas, necesidades de acabado, requisitos de inspección, fecha de entrega prevista y contexto de aplicación.
Upload a DrawingMateriales para insertos deslizantes de moldes de conectores

Acero para herramientas pre endurecido
A menudo se considera para cuerpos y insertos deslizantes que requieren una maquinabilidad equilibrada antes del ajuste final. La revisión del plano debe definir el estado de dureza, las zonas de desgaste, la tolerancia de mecanizado y si se necesita posterior electroerosión (EDM) o rectificado.

Acero para herramientas de trabajo en caliente
Un candidato para insertos deslizantes de moldes de conectores expuestos a ciclos térmicos repetidos o condiciones de moldeo exigentes. La selección depende del tratamiento térmico especificado, la tenacidad requerida, la condición de la superficie, la geometría de las características y la secuencia de acabado planificada.

Acero para herramientas de trabajo en frío
Se considera cuando la resistencia al desgaste y la estabilidad dimensional son importantes para áreas de deslizamiento, cierre o conformado. Confirme el grado solicitado, la ruta de tratamiento térmico, el material de rectificado y la estrategia de EDM del plano antes del compromiso del material.


Insertos de carburo de tungsteno
Se evalúa para características localizadas de alto desgaste donde la geometría del inserto, el soporte, el método de unión y el acceso de rectificado pueden validarse. El uso del material sigue dependiendo de los requisitos del plano, las cargas de aplicación, las prioridades de tolerancia y la revisión de la fabricabilidad.
Insertos deslizantes de moldes de conectores: rutas de mecanizado, EDM e inspección

Fresado CNC
El fresado CNC establece perfiles accesibles, cavidades, caras de montaje y superficies de referencia para insertos deslizantes de moldes de conectores, con el enfoque de la herramienta, los radios de las esquinas y la tolerancia de mecanizado revisados en comparación con el plano y la ruta de acabado posterior.

Torneado CNC
El torneado CNC admite características rotacionales como diámetros de guía, asientos cilíndricos y detalles roscados donde la concentricidad y las relaciones de datum son importantes. La ruta se selecciona cuando la geometría del componente se puede referenciar de manera confiable desde un eje de rotación.

Electroerosión por hilo
La electroerosión por hilo corta características pasantes precisas, ranuras estrechas y perfiles internos difíciles sin acceso de corte convencional. La planificación de la trayectoria del hilo, la ubicación del agujero de inicio, las condiciones de las esquinas y el sobrecorte admisible se revisan en comparación con las dimensiones funcionales y los requisitos de los componentes de acoplamiento.

Electroerosión por penetración
La electroerosión por penetración forma cavidades profundas, detalles internos afilados y geometría cerrada que es poco práctica para el fresado. La estrategia del electrodo, el acceso de purga y los requisitos de acabado se definen durante la revisión del plano para respaldar la intención de la característica especificada.

Rectificado de precisión
El rectificado de precisión acaba superficies planas críticas, superficies de guía y dimensiones relacionadas con el datum después de retener la tolerancia de material adecuada. El método admite una condición de superficie controlada y un refinamiento dimensional donde el fresado o la EDM por sí solos no satisfacen las prioridades del plano.

Inspección de ajuste
El ajuste y la inspección verifican las interfaces de movimiento, las relaciones de contacto y las dimensiones críticas antes de la entrega. Los métodos de inspección y las expectativas de informes se alinean con el pedido, incluidos los datums especificados, las prioridades de superficie, el estado de revisión y la trazabilidad requerida.
Inserciones para Correderas de Moldes de Conectores y Accesorios de Soporte

Guía y Localización
Los elementos de guía y las características de localización soportan el recorrido repetible de la corredera y el posicionamiento del ensamblaje. Especifique las relaciones de datum, las superficies de contacto, los requisitos de ajuste y las expectativas de reemplazo para que los componentes seleccionados puedan ser revisados en relación con el diseño de la herramienta.

Elementos de Retención
Los elementos de fijación aseguran las inserciones, las piezas de desgaste y el hardware de soporte dentro del ensamblaje de la corredera. La revisión del plano debe confirmar el engranaje de la rosca, el espacio libre de la cabeza, el acceso para el ensamblaje, el método de bloqueo y cualquier requisito de montaje avellanado o oculto.

Resortes de Retorno
Los resortes pueden soportar funciones definidas de retorno, retención o secuenciación en un mecanismo de corredera. Proporcione el espacio instalado, el recorrido de trabajo, el requisito de fuerza, las condiciones de operación y las necesidades de acceso de servicio antes de incluir una disposición de resortes.

Componentes de Desgaste
Las placas de desgaste, las guías y los componentes de contacto reemplazables ayudan a gestionar las interfaces deslizantes donde el plano los define. Revise las provisiones de lubricación, los requisitos de material o tratamiento térmico, el espacio libre de funcionamiento, el soporte posterior y los criterios de inspección conjuntamente.

Marcado de Identificación
Los números de pieza, las marcas de revisión, los identificadores de cavidad o las marcas de orientación se pueden agregar cuando se especifican y validan. Defina la ubicación del marcado, el método, los requisitos de legibilidad y si la identificación debe alinearse con los registros de inspección o la documentación del ensamblaje.
Sobre las Inserciones para Correderas de Moldes de Conectores
SUUXIANG es la única marca comercial de cara al público de Dongguan SuuXiang Precision Mold Co., Ltd. Fundada en 2010, la empresa tiene su sede en el segundo piso del Parque Industrial Sanhe, en la ciudad de Chang’an, Dongguan, Guangdong, China. El fundador y representante legal, XiaoCheng Huang, dirige la empresa, sirviendo a equipos globales de ingeniería y abastecimiento con piezas mecanizadas CNC inspeccionadas, componentes de moldes de precisión, utillajes para conectores y componentes de troquel fabricados según planos y especificaciones controladas.
Para las inserciones de correderas de moldes de conectores, nuestro trabajo comienza con la revisión del plano: dimensiones críticas, datums, requisitos de material y tratamiento térmico, acceso de mecanizado, necesidades de electroerosión o rectificado, y expectativas de inspección. La planificación de la producción puede combinar fresado o torneado CNC, mecanizado multieje, electroerosión por hilo o por penetración, rectificado de precisión, ajuste e inspección documentada.
Lo que distingue a SUUXIANG es una coordinación disciplinada del proyecto antes de los compromisos de producción. Tratamos las inserciones de correderas como componentes configurables, basados en planos, en lugar de piezas de catálogo asumidas, manteniendo el control de revisiones, las decisiones de procesos y los requisitos de calidad visibles durante todo el proyecto.

Inserciones para Correderas de Moldes de Conectores: De DFM a Inspección
Revisión DFM y de Datums
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e revisa el plano, el modelo 3D, el contexto de acoplamiento, las dimensiones críticas, el esquema de datums y las prioridades de superficie antes de la cotización. Para las inserciones de correderas de moldes de conectores, esta discusión identifica la geometría de socavado, el acceso de la herramienta, los riesgos de apilamiento de tolerancias y la información necesaria para definir una ruta de fabricación controlada.
- Confirmar dimensiones críticas para la calidad y datums funcionales
- Revisar el recorrido de la corredera, la dirección de desmoldeo y el acceso de conformado
- Identifica los requisitos de material, tratamiento térmico y acabado superficial.
- Registra el estado de la revisión y las cuestiones técnicas pendientes.

CNC, Electroerosión por Hilo (EDM) y Rectificado planificados.
La ruta del proceso se selecciona en función de la geometría de las características, el estado del material y las necesidades de inspección, en lugar de una secuencia de mecanizado genérica. El mecanizado CNC establece la geometría accesible; la electroerosión por hilo o por penetración puede abordar detalles restringidos; el rectificado se planifica donde los requisitos de planitud, ajuste o acabado exigen una eliminación controlada del material.
- Evalúa el acceso de mecanizado antes de comprometerte con la ruta.
- Planifica los electrodos de EDM, las trayectorias del hilo y las consideraciones de refrigeración.
- Deja material para el tratamiento térmico y el rectificado de acabado donde sea necesario.
- Alinea la secuencia del proceso con la revisión del plano aprobada.

Evidencia de Montaje e Inspección.
La estrategia de montaje se centra en las interfaces que rigen el movimiento de los correderas, la retención de los insertos y la función de moldeo. La planificación de la inspección conecta las características críticas con métodos de medición adecuados y los requisitos de informe acordados, de modo que la documentación final refleje el pedido, el plan de inspección verificado y los componentes de la herramienta de conexión entregados.
- Define las interfaces sensibles al ajuste y las prioridades de inspección.
- Comprueba las dimensiones críticas con respecto a los datos del plano.
- Coincide los informes y registros con los requisitos de calidad acordados.
- Manten la coordinación visible de revisiones y entregas.

Insertos Correderos para Moldes de Conexión: Revisión Basada en Planos frente a Suministro Solo con Presupuesto.
Compara la evidencia de ingeniería necesaria antes de la producción, no solo el precio unitario presupuestado.
← Swipe left or right to view →
Flujo de trabajo de producción para insertos deslizantes de moldes de conectores
Una ruta guiada por planos desde la revisión de ingeniería hasta la coordinación de entrega inspeccionada.
RFQ y Revisión de planos
Revisar planos 2D, modelos 3D, cantidades, contexto de aplicación, dimensiones críticas, referencias, requisitos de material, prioridades de superficie, necesidades de inspección, revisiones y requisitos de entrega objetivo antes de la cotización.
DFM y Planificación del proceso
Confirmar acceso de mecanizado, geometría del deslizador, requisitos de EDM, trayectorias de hilo, estrategia de electrodos, stock de rectificado, secuencia de tratamiento térmico, interfaces de ajuste y métodos de inspección para la revisión aprobada.
Preparación de material y trabajo
Planificar material según la especificación del plano, identificar necesidades de trazabilidad, liberar información de fabricación controlada y alinear la ruta de trabajo con las expectativas de calidad y entrega acordadas.
Ejecución de Mecanizado y Electroerosión (EDM)
Mecanizar los insertos para el molde del conector utilizando las operaciones adecuadas de CNC, multieje, electroerosión por hilo, electroerosión por penetración y torneado, con decisiones de proceso regidas por el acceso a las características y la geometría.
Rectificado, Ajuste e Inspección
Aplicar rectificado de precisión y ajuste donde sea necesario, y luego inspeccionar las dimensiones críticas y las interfaces funcionales contra el plan de inspección específico del pedido antes de la liberación y documentación final.
Coordinación de Embalaje y Envío
Proteger los componentes aprobados para el envío, cotejar los registros suministrados con el plan de inspección verificado y mantener la visibilidad de la revisión, la entrega y la comunicación del proyecto a través de la coordinación de expedición.
Inicie su Proyecto de Insertos para Molde de Conector
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Enviar Entradas de Diseño Completas
Envíe el dibujo 2D, el modelo 3D cuando esté disponible, el material, el requisito de tratamiento térmico, la cantidad, el contexto de la aplicación y la fecha de entrega prevista para una revisión inicial informada.
Definir Requisitos Críticos
Identificar las dimensiones críticas para la calidad, los puntos de referencia, los requisitos de superficie, las relaciones de acoplamiento y los registros de inspección solicitados para que el plan propuesto de mecanizado, electroerosión, rectificado y medición aborde el riesgo del proyecto.
Revisión de DFM y Presupuesto
SUUXIANG revisa el acceso a la herramienta, las tolerancias de mecanizado, las trayectorias de electrodos o hilos, la secuencia de tratamiento térmico y el alcance de la inspección antes de proporcionar un presupuesto basado en el dibujo y una base de revisión acordada.
Aprobar Evidencia de Primera Pieza
Confirme la evidencia de la primera pieza o del muestreo contra las dimensiones críticas y el plan de inspección acordados, resuelva las revisiones donde sea necesario y luego autorice la liberación de producción controlada.
Insertos para Molde de Conector: Certificaciones y Documentación de Calidad
Política de publicación de referencias de clientes
Testimonio de cliente pendiente de aprobación escrita. Ningún resultado de proyecto o afirmación de rendimiento se publica hasta que se verifique el cliente, el contexto del proyecto y la evidencia de apoyo.
Testimonio de cliente pendiente de aprobación escrita. SUUXIANG publicará únicamente comentarios vinculados a un proyecto confirmado basado en planos y a evidencia documentada de inspección o entrega.
Testimonio de cliente pendiente de aprobación escrita. Los resultados medidos, las cantidades, los plazos de entrega y los resultados de la aplicación requieren autorización del cliente antes de su publicación.
Preguntas frecuentes sobre insertos deslizantes para moldes de conectores
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
¿Qué información debo enviar para una solicitud de presupuesto (RFQ) de insertos deslizantes para moldes de conectores?
¿Hay una cantidad mínima de pedido para los insertos deslizantes para moldes de conectores?
¿Puedo pedir una muestra antes de la producción completa de insertos deslizantes para moldes de conectores?
¿Qué materiales y detalles de tratamiento térmico necesitáis?
¿Podéis trabajar a partir de un plano revisado después de que envíe una RFQ?
¿Qué informes de inspección se pueden solicitar para los componentes de insertos deslizantes?
¿Cómo se gestionan los envíos, los pagos y las fechas de entrega?
¿Cómo se maneja la confidencialidad y la propiedad intelectual al compartir planos de insertos deslizantes para moldes de conectores?
Guía Completa de Compra para Insertos Deslizantes de Moldes de Conectores
Utiliza este marco práctico para definir los requisitos funcionales, evaluar los controles de ingeniería y calidad del proveedor, comparar opciones de utillaje y evitar errores de diseño, materiales, tolerancias y costes antes de comprometerte con la producción.
1. ¿Qué son los Insertos Deslizantes de Moldes de Conectores?
1. Los insertos deslizantes de moldes de conectores son componentes de acero de precisión reemplazables montados en un conjunto de acción lateral. Forman la geometría que no puede liberarse en una dirección de apertura recta, incluyendo aperturas laterales, socavados, ventanas de pestillo, ranuras de retención y detalles locales de cierre.nn2. El inserto es el elemento que forma la característica y es reparable; el cuerpo deslizante lo soporta y lo guía durante su recorrido. No es el núcleo o cavidad principal, que forman la geometría primaria de la pieza, ni es el molde completo, que también incluye placas, expulsión, guiado, refrigeración y actuación.nn3. Para los programas de conectores, separar el inserto del cuerpo deslizante permite a los equipos reemplazar o revisar el acero propenso al desgaste que forma la característica sin reconstruir todo el mecanismo de acción lateral. El objetivo práctico es la retirada lateral controlada antes de la expulsión, preservando el espacio de liberación mientras se hacen trazables los ajustes, inspecciones, mantenimiento y revisiones de diseño.
2. Cómo evolucionaron los Insertos Deslizantes de Moldes de Conectores
Los diseños de moldes de dos piezas y extracción recta solo podían formar características que se liberaban en la dirección de apertura. Los recesos laterales, las ventanas de pestillo y otras geometrías atrapadas se abordaban en su lugar con acero fijo, líneas de partición modificadas o piezas cargadas a mano cuando las condiciones de producción lo permitían.nnLas características de conector orientadas lateralmente crearon la necesidad de acero que pudiera retirarse lateralmente antes de la expulsión. A medida que las carcasas se volvieron más compactas y las ubicaciones de los terminales más estrechamente relacionadas con las características moldeadas, los insertos deslizantes fabricados por separado facilitaron el control de la superficie de formación sin rehacer el cuerpo deslizante completo.nnLos insertos reemplazables también separan los detalles propensos al desgaste o sensibles a daños del mecanismo móvil más grande. En la producción repetida, esto respalda el servicio planificado, el reemplazo controlado y la intercambiabilidad cuando los puntos de referencia, el ajuste, el nivel de revisión y los requisitos de inspección del inserto se definen en el diseño.
3. Tipos de Insertos Deslizantes de Moldes de Conectores
Dos vistas de diseño establecen la selección: la dirección de moldeo y la trayectoria de liberación de la característica. Los insertos deslizantes de moldes de conectores deben clasificarse por la característica formada, el método de retención y la carrera disponible, no solo por la forma del inserto.
| Configuración | Característica Típica | Movimiento o Retención | Beneficio y Límite | Entradas de Diseño |
|---|---|---|---|---|
| Inserto de núcleo lateral | Agujero lateral o receso de pestillo | Se retira lateralmente | Forma socavados; necesita espacio de movimiento | Profundidad del socavado, dirección del deslizamiento, sección |
| Inserto de cierre | Borde de ventana o ranura | Se bloquea contra el acero de acoplamiento | Evita un núcleo separado; sensible a rebabas | Ángulo de cierre, punto de referencia, línea de sellado |
| Perfil intercambiable | Patrón de pines o detalle de cavidad | Inserto de bolsillo fijo y reemplazable | Admite variantes; la interfaz debe repetirse | Revisión de perfil, dato de bolsillo, tolerancia |
| Inserción cargada manualmente | Característica especial de bajo volumen | Colocado y retenido manualmente | Bajo coste de mecanismo; más lento, depende del operario | Cantidad, orientación de carga, retención |
| Pin de ángulo o corredera de leva | Característica lateral con acción automática | Accionado durante la apertura del molde | Automatiza el movimiento; requiere espacio de accionamiento y guía | Carrera, ángulo, espacio libre, temporización |
Elige el Mecanismo de Liberación
Un gancho interno puede favorecer un elevador cuando la carrera del expulsor puede proporcionar una liberación angular. Una apertura lateral puede dividirse en la línea de partición cuando eso evita un deslizamiento sin comprometer el control de rebabas.nnDos comprobaciones deciden la ruta: retirada completa del acero y espacio libre durante el movimiento. Proporciona vistas de sección, dirección de apertura, carrera de expulsión, contexto de la pieza de acoplamiento y líneas de testimonio admisibles.
4. Materiales y Tratamiento Térmico para Insertos de Corredera
La elección del material determina si un inserto de corredera resiste la abrasión de la resina, la corrosión por condensación y las cargas laterales repetidas sin resultar impracticable de mecanizar o reparar. El grado final, la dureza y la secuencia de tratamiento térmico requieren una revisión de ingeniería específica para cada aplicación.
| Familia de Materiales | Mejor Opción | Principal Compromiso |
|---|---|---|
| Acero para moldes pre endurecido | Mecanizabilidad y reparación | Menor reserva de desgaste |
| Acero tipo H13 | Tenacidad y ciclos térmicos | Requiere tratamiento térmico controlado |
| Acero para moldes inoxidable | Resistencia a la corrosión y pulido | Mayor esfuerzo de mecanizado |
| Acero para herramientas de alta resistencia al desgaste | Desgaste por resina de relleno | La tenacidad y la reparabilidad pueden disminuir |
Adecúe el Acero a la Exposición
El acero para trabajo en caliente tipo H13 se selecciona a menudo cuando la tenacidad y la resistencia a la fatiga térmica son importantes. Los aceros para moldes pre endurecidos pueden acortar el tiempo de mecanizado, mientras que los aceros para moldes inoxidables son adecuados para resinas corrosivas, almacenamiento húmedo o riesgo de contacto con agua.
Planifique el Tratamiento Térmico
El tratamiento térmico modifica el riesgo de distorsión, la tolerancia de rectificado, la respuesta a EDM y las opciones de reparación. Defina el alivio de tensiones, el endurecimiento, el revenido y cualquier nitruración o recubrimiento solo después de revisar la geometría, las superficies de referencia, las placas de desgaste de acoplamiento y el método de inspección.
Use Recubrimientos Selectivamente
Los recubrimientos PVD pueden reducir el desgaste adhesivo y mejorar la liberación en sustratos adecuados y estables. No corrigen una guía deficiente, lubricación inadecuada, bordes agrietados o un material base inadecuado.
5. Diseño de insertos deslizantes para moldes de conectores a partir de planos
Antes de mecanizar los insertos deslizantes para moldes de conectores, se deben revisar dos entradas controladas —un plano 2D con acotación y un CAD 3D nativo o neutral— junto con la resina, la dirección de moldeo y las condiciones de las piezas de acoplamiento.
Establecer planos funcionales
Tres niveles de plano deben localizar el inserto: un plano de montaje al cuerpo del deslizador, un plano de moldeo a la cavidad o el núcleo, y un plano de característica para la geometría del conector. Aplique posición, perfil y perpendicularidad solo a las interfaces cuya variación afecte el ajuste, el sellado o la alineación de los terminales.
Definir geometría de desmoldeo
A veces se utiliza una holgura de desmoldeo preliminar de 2-3 mm para extracciones rectas compactas, pero el recorrido real debe despejar el plástico formado a lo largo del eje real del deslizador. Revise el ángulo de desmoldeo, las superficies de partición y cierre, las ubicaciones de ventilación, la interferencia al final de la carrera y la secuencia de retirada del deslizador frente a la expulsión.
Especificar la interfaz reemplazable
Cuatro detalles de la interfaz requieren control explícito: caras de montaje, chavetas o pasadores de localización, acceso a fijaciones y stock de ajuste admisible. Pregunte si el inserto se reemplaza de forma independiente, cómo se asienta contra el cuerpo del deslizador, qué superficies requieren rectificado y qué plano de inspección rige la aceptación.
6. Esenciales de construcción y control de calidad
El rendimiento repetible del deslizador se establece en las interfaces de alojamiento, guía, bloqueo y servicio, no solo mediante una verificación dimensional final. SUUXIANG debe convertir las características críticas de cada plano en criterios de aceptación medibles y un plan de inspección con control de revisiones.
Ajuste y movimiento guiado
Los planos de alojamiento especificados deben controlar la ubicación del inserto, mientras que el plano define el ajuste, el paralelismo y la longitud de contacto. El recorrido guiado debe verificarse en toda la carrera para detectar atascos, interferencias y la posición de retorno repetible.nnLas caras de desgaste definidas requieren ranuras o puertos de lubricación accesibles donde el diseño del molde los requiera. Las interfaces de refrigeración y ventilación deben verificarse en cuanto a sellado, holgura y acceso limpio para el servicio.
Bloqueo y fijación
El bloqueo positivo debe soportar la carga de moldeo a través de las caras de apoyo previstas, no solo a través de tornillos o pasadores. El tamaño de la fijación, el acoplamiento de la rosca, el requisito de par y el método antiaflojamiento deben figurar en el registro de montaje cuando se especifiquen.nnLos topes finales y las características de posicionamiento controlados deben inspeccionarse en relación con su relación de plano funcional. Un técnico debe poder retirar el inserto sin perturbar los componentes guiados no relacionados.
Evidencia de inspección y pruebas
Un informe dimensional debe identificar las dimensiones críticas medidas, los instrumentos, los planos, la revisión y el resultado de la aceptación. Los certificados de material y los registros de tratamiento térmico deben acompañar el pedido cuando sean requisitos especificados.nnLa inspección visual debe registrar rebabas, daños por electroerosión, corrosión y el estado de los bordes. La verificación del ensamblaje y la retroalimentación de las pruebas de moldeo deben confirmar el recorrido, el bloqueo, el desmoldeo, las marcas de testigo y cualquier revisión correctiva antes del lanzamiento de la producción.
7. Cómo elegir un fabricante de insertos deslizantes
Un conjunto de planos debe revelar si un proveedor puede controlar las interfaces funcionales del inserto deslizante. Compare la evidencia, la calidad de la respuesta y la planificación del proceso documentada, no las afirmaciones amplias de capacidad.
| Área de Evaluación | Solicitar | Señal de Decisión |
|---|---|---|
| Ingeniería | DFM por escrito | Preguntas específicas y rastreables |
| Fabricación | Plan de proceso | Justificación de CNC, EDM, rectificado |
| Calidad | Muestra de inspección | Mediciones vinculadas a la revisión |
| Entrega | Actualización de capacidad | Riesgos y cambios visibles |
Revisión de ingeniería
Solicite al proveedor comentarios DFM que identifiquen los planos, las características inaccesibles, las necesidades de electroerosión o rectificado y las tolerancias no resueltas antes de los compromisos de producción.nnUna respuesta útil separa las suposiciones de los requisitos del plano y registra las preguntas abiertas.
- ¿Qué dimensiones son críticas para la calidad?
- ¿Qué ruta de proceso protege cada plano?
- ¿Qué cambios requieren aprobación del plano?
Evidencia de Calidad
Antes de la producción, solicita el método de inspección propuesto, la trazabilidad del material, la secuencia de tratamiento térmico cuando se especifique y los registros de muestras o primeros artículos.nnUn plan creíble vincula las características medidas con la revisión actual y el equipo de inspección.
- ¿Pueden los certificados de material acompañar el pedido?
- ¿Qué características reciben mediciones informables?
- ¿Cómo se comunican las no conformidades?
Entrega y Soporte
En la cotización, solicita las suposiciones de capacidad y plazos de entrega, la propiedad del control de revisiones, los detalles del embalaje protector y una vía de respuesta posventa.nnUn proveedor debe señalar los cambios en el cronograma a tiempo, en lugar de tratar la fecha cotizada como incondicional.
- ¿Quién aprueba la liberación de la revisión?
- ¿Cómo se protegen los insertos durante el transporte?
- ¿Qué soporte sigue a la recepción?
8. Errores comunes de los compradores con los insertos de corredera
Los dibujos 2D y los modelos 3D pueden describir el mismo inserto de manera diferente cuando los puntos de referencia no se indican. Los errores de abastecimiento evitables se convierten en reprocesos, tiempo de inactividad del molde o aceptación disputada, a menos que las preguntas se resuelvan antes de la liberación.
Datos y lagunas de puntos de referencia
Las dimensiones 2D sin un esquema de puntos de referencia dejan a los proveedores inferir relaciones funcionales, arriesgando ajustes inadecuados. Pregunta: ¿Qué puntos de referencia rigen cada interfaz crítica y coincide el CAD liberado con el dibujo?
Puntos ciegos de resina y ciclo
Las resinas con relleno de vidrio, la temperatura de moldeo y la velocidad del ciclo afectan el desgaste, el comportamiento térmico y la selección de la superficie. Pregunta: ¿Qué resina, relleno, condiciones de moldeo y ciclo de producción esperado verá el inserto?
Atajos de tolerancia y material
Las especificaciones de 0,001 mm aplicadas de forma general pueden aumentar el coste de rectificado e inspección sin mejorar la funcionalidad. Pregunta: ¿Qué dimensiones son realmente críticas y qué propiedades del material, además de la dureza (desgaste, tenacidad, resistencia a la corrosión), se requieren?
Movimiento, repuestos y pruebas
Las comprobaciones de puntos finales en 3D por sí solas pueden pasar por alto una interferencia durante el recorrido del deslizador; ningún plan de repuestos puede convertir un inserto desgastado en tiempo de inactividad. Pregunta: ¿Se ha comprobado la colisión en toda la carrera, qué repuestos se necesitan y qué informe de inspección demuestra la aceptación?
9. De la solicitud de presupuesto a la liberación de producción
Una liberación controlada utiliza puntos de control definidos para que las decisiones técnicas se tomen antes de cortar el acero. Para los insertos deslizantes de moldes de conectores, el comprador y el proveedor deben registrar cada aprobación contra la revisión actual del dibujo.
Puerta de solicitud de presupuesto y DFM
Primero, ingeniería suministra el dibujo 2D, el modelo 3D, el contexto de la resina o de la pieza de acoplamiento, la cantidad anual y las dimensiones críticas. SUUXIANG revisa la estrategia de datum, el recorrido del deslizador, el acceso a la herramienta, las necesidades de EDM, el stock de rectificado y la viabilidad de la inspección.nnAntes de la cotización, las suposiciones no resueltas se convierten en preguntas escritas en lugar de requisitos implícitos.
Liberación comercial y técnica
Segundo, adquisiciones alinea el precio, el objetivo de entrega, el alcance, las exclusiones y el identificador de revisión con la ruta de proceso revisada. Calidad define certificados de material, pruebas de tratamiento térmico, puntos de inspección y formato de informe.nnSolo los dibujos aprobados y las desviaciones documentadas deben autorizar la liberación de producción.
Artículo de primera unidad y control de cambios
Tercero, SUUXIANG inspecciona el primer artículo según el plan acordado; el comprador revisa los resultados dimensionales y, cuando procede, las pruebas de ajuste o de molde. Ingeniería es responsable de los cambios de diseño, calidad es responsable de los criterios de aceptación y adquisiciones es responsable de la autorización comercial.nnDespués de la liberación, cada cambio necesita una nueva revisión, una evaluación de impacto y una disposición rastreable. Los insertos de repuesto y las cantidades de reposición deben planificarse según el riesgo de desgaste, la intercambiabilidad y las necesidades de plazo de entrega.
10. Precios de los insertos deslizantes de moldes de conectores y factores de coste
2 entradas de cotización cambian el coste antes de que comience el mecanizado: la completitud del dibujo y la estrategia de lote. Un dibujo 2D con dimensiones, modelo 3D, material, tratamiento térmico, datums críticos, acabado, cantidad y solicitud de inspección permiten a SUUXIANG seleccionar una ruta defendible de CNC, EDM, rectificado y ajuste.nn3 categorías de solicitud comunes ilustran la compensación: los insertos de reemplazo simples concentran el coste en la configuración; los insertos complejos o endurecidos añaden pasos de proceso; las liberaciones urgentes pueden requerir una programación diferente. Solicite un presupuesto basado en el dibujo para el contexto de acoplamiento específico, la revisión y el nivel de documentación en lugar de basarse en una comparación de precio unitario.
| Categoría de solicitud ilustrativa | Principales impulsores de costes | Estrategia de lote y evidencia de cotización |
|---|---|---|
| Inserto de reemplazo prismático simple | Geometría, material, tolerancia, acabado superficial | Combine revisiones idénticas; proporcione dibujo 2D y cantidad |
| Inserto de formación de detalles de EDM o socavados | Electrodo o trayectoria del cable, acceso a la herramienta, ajuste, dimensiones críticas | Agrupe insertos relacionados; identifique datums y superficies de acoplamiento |
| Inserto deslizante de precisión endurecido | Material, secuencia de tratamiento térmico, stock de rectificado, acabado | Confirme el requisito de dureza y el plan de inspección posterior al tratamiento |
| Liberación acelerada o documentada | Urgencia del plazo de entrega, informe de inspección, control de revisiones | Indique la fecha objetivo, el formato del informe y los puntos de control de aprobación |
Sube los planos de los insertos del molde del conector deslizante para revisión
Incluye archivos 2D y 3D, material, cantidad, dimensiones críticas, requisitos de inspección y fecha de entrega prevista para una revisión disciplinada de DFM y presupuesto.