
Insertos para Moldes de Terminales Eléctricos, Fabricados Según Sus Dibujos
Envíe sus planos para insertos de moldes de terminales eléctricos con DFM, planificando mecanizado, electroerosión, rectificado e inspección en torno a las dimensiones críticas.
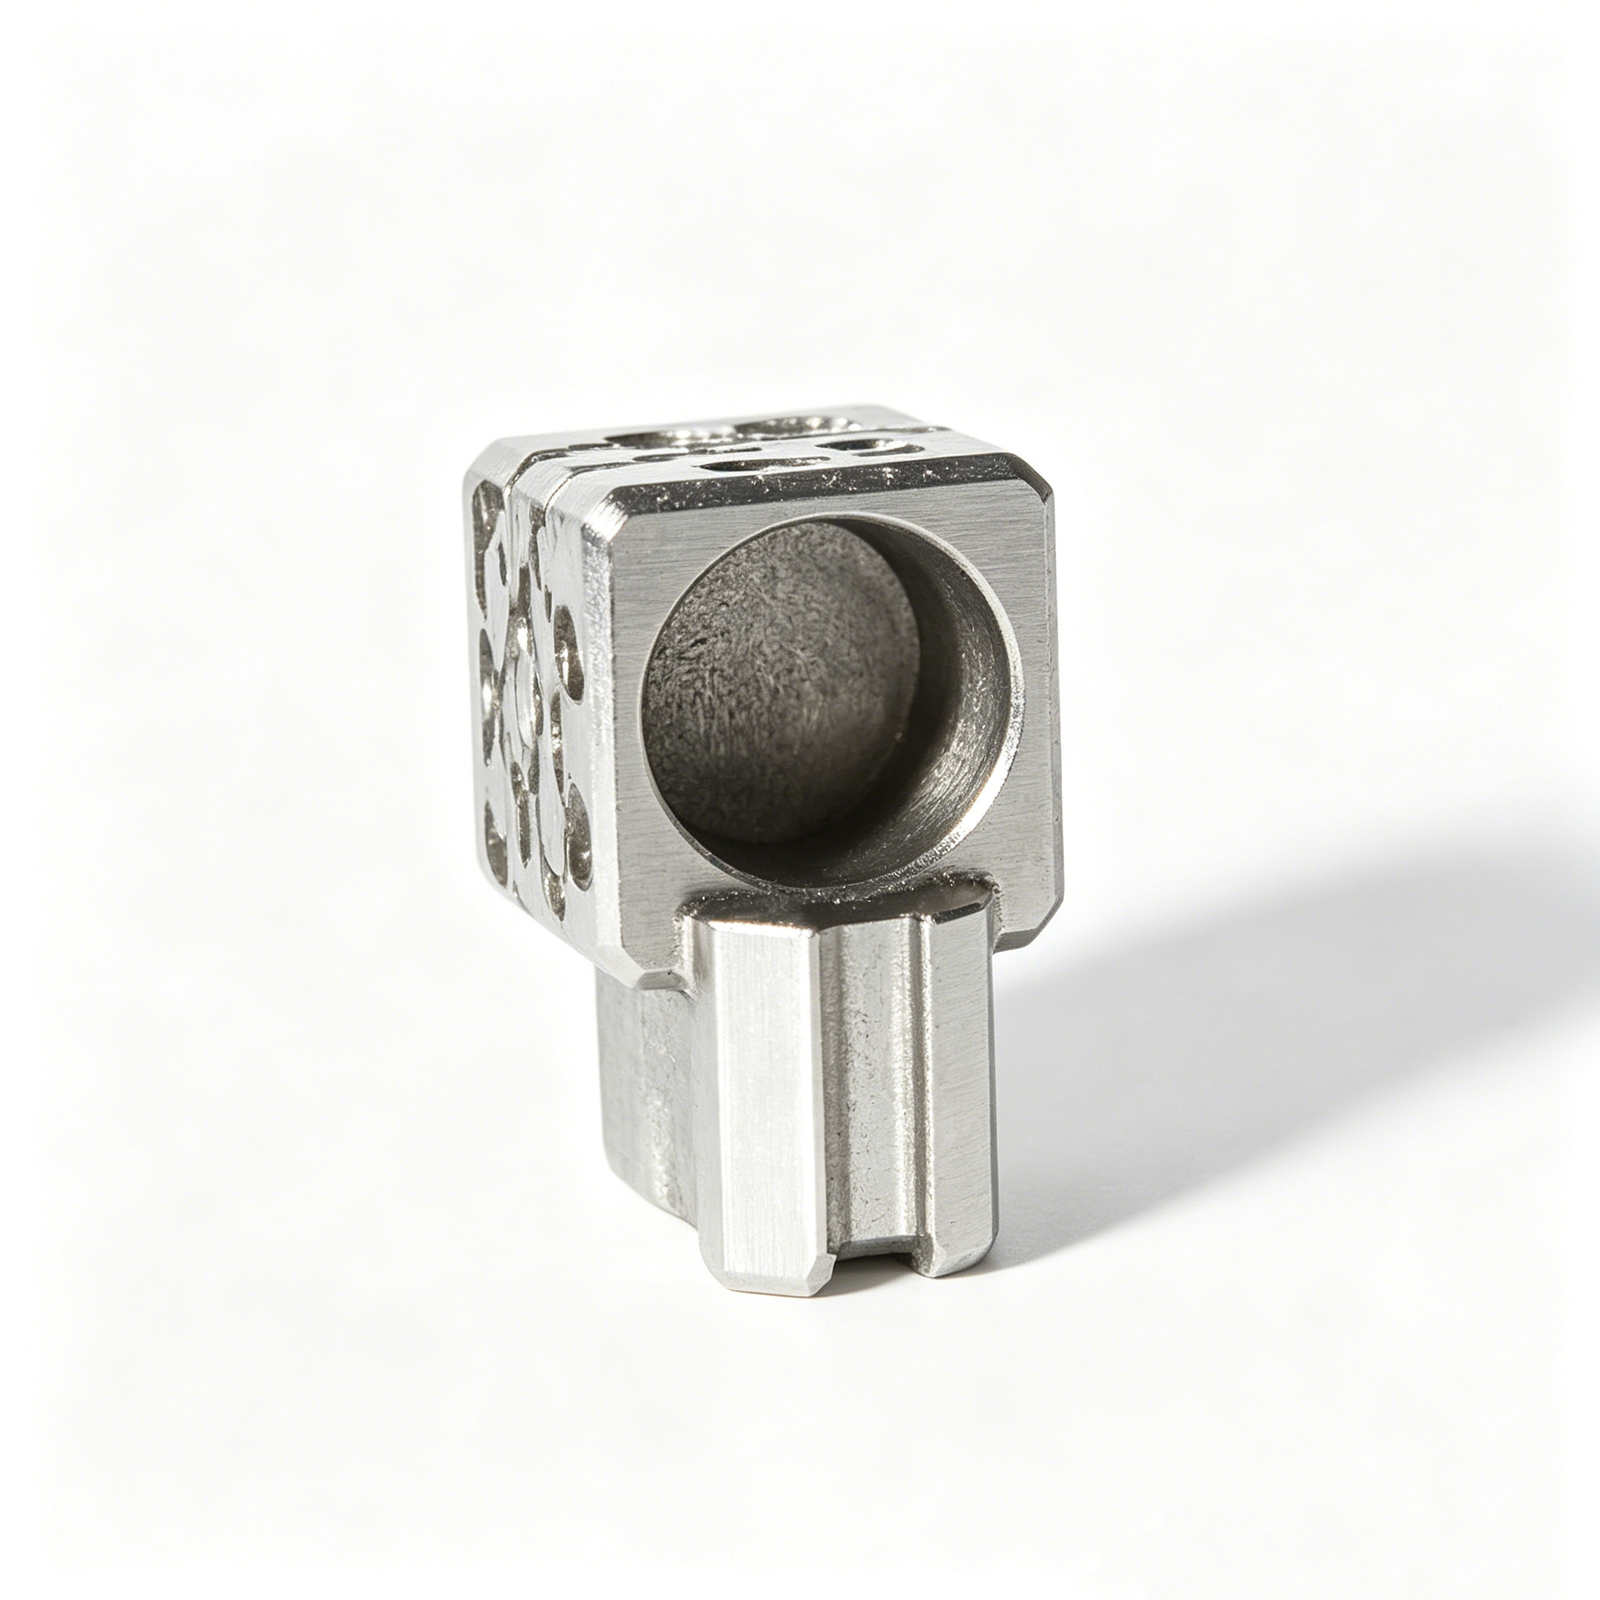
Configuraciones Representativas de Insertos para Moldes de Terminales Eléctricos






Related Configurable Families and RFQs









Insertos para Moldes de Terminales Eléctricos, Revisados para Fabricación
SUUXIANG ayuda a los equipos a traducir los requisitos de los dibujos en rutas de utillaje controladas, planes de inspección y decisiones de revisión visibles.
Revisión DFM Basada en Dibujos
Revisamos puntos de referencia, dimensiones críticas, acceso a la herramienta y riesgos de tolerancia antes de realizar presupuestos o compromisos de producción.
Rutas de Proceso Coordinadas
El mecanizado CNC, la electroerosión, el rectificado y el ensamblaje se planifican conjuntamente para adaptarse a la geometría, las restricciones de acceso, el estado del material y las necesidades de acabado.
Planificación de Dimensiones Críticas
Las prioridades de inspección se definen en torno a las dimensiones funcionales, las relaciones de puntos de referencia, los requisitos de superficie y el contexto de los componentes de acoplamiento suministrados con su RFQ.
Estrategia de Electroerosión y Rectificado
Las necesidades de electrodos, las trayectorias del cable, el material de rectificado y la secuencia de tratamiento térmico se consideran desde el principio para reducir los riesgos evitables de reproceso.
Inspección Adaptada al Pedido
El método de inspección y la documentación se alinean con los requisitos verificados del pedido, ayudando a mantener la trazabilidad desde la revisión del dibujo hasta la entrega.
Control de Revisión Visible
Los cambios en los dibujos, las preguntas de fabricación y la información de entrega se mantienen coordinados para que los equipos puedan tomar decisiones con el contexto actual del proyecto.
Utillaje y Familias de Mecanizado Basados en Dibujos
Categorías de fabricación configurables para utillaje de conectores, componentes de moldes, piezas de troquel y trabajos CNC personalizados, revisadas según los requisitos de dibujo, material, calidad y entrega.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en dibujos que requieren fresado, torneado, electroerosión, rectificado, ensamblaje e inspección coordinados. La ruta del proceso se revisa en función de las dimensiones críticas, el estado del material, los requisitos de acceso, la cantidad y las necesidades de documentación antes de realizar los compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios de fresado CNC personalizados para componentes prismáticos, contorneados y con múltiples características. La revisión del dibujo considera la estrategia de puntos de referencia, el acceso de la herramienta, la geometría de las paredes, la tolerancia de mecanizado, los requisitos de superficie y la relación entre las características fresadas y las operaciones posteriores de electroerosión o rectificado.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para piezas rotativas, características roscadas, diámetros escalonados y geometrías concéntricas. SUUXIANG revisa diámetros críticos, expectativas de concentricidad, referencias de datum, condición del material y cualquier requisito secundario de fresado, electroerosión por hilo (EDM), rectificado o inspección.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite realizar superficies complejas y características multiángulo donde una estrategia de sujeción controlada puede reducir la necesidad de volver a sujetar la pieza. La viabilidad depende de la geometría de la pieza, el alcance de la herramienta, la protección del datum, los requisitos de superficie, la condición del material y el enfoque de inspección definido.
Upload a Drawing
Mecanizado Suizo y de Microcomponentes
El mecanizado suizo y de microcomponentes se aplica a componentes pequeños y detallados, donde el acceso a las características, la concentricidad, la manipulación y la inspección requieren una planificación cuidadosa. Los planos deben identificar diámetros críticos, secciones delgadas, roscas, prioridades de superficie, material, cantidad y el contexto de las piezas de acoplamiento.
Upload a Drawing
Electroerosión por Hilo y por Penetración (EDM)
Los servicios de electroerosión por hilo y por penetración (EDM) se utilizan para materiales endurecidos, ranuras estrechas, características internas afiladas, contornos finos y geometrías con acceso limitado a herramientas convencionales. La estrategia de electrodos, la trayectoria del hilo, el lavado, las consideraciones sobre la capa de recubrimiento, las tolerancias y los requisitos de inspección final son revisados por aplicación.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles se emplea para controlar la planitud, el paralelismo, el perfil y las dimensiones finales después del mecanizado o tratamiento térmico. El material de rectificado, la secuencia de datum, la condición del material, los requisitos de superficie y el método de medición deben acordarse antes de la entrega.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se configuran a partir de planos para utillajes de inyección y aplicaciones de moldes relacionadas. La planificación de la fabricación aborda la selección del acero, la secuencia de tratamiento térmico, el acceso a refrigeración o características, las necesidades de EDM, las tolerancias de rectificado, las interfaces críticas y la evidencia de inspección.
Upload a Drawing
Componentes de Expulsión y Expulsores
Los expulsores, casquillos y componentes de expulsión se fabrican según la geometría y los requisitos de ajuste definidos en los planos. La revisión se centra en los diámetros de trabajo, las relaciones de holgura, los requisitos de dureza, la condición de la superficie, la guía, las interfaces relacionadas con la carrera y la compatibilidad con el ensamblaje del molde circundante.
Upload a Drawing
Pines de Núcleo, Guía y Posicionamiento
Los pines de núcleo, pines guía y componentes de posicionamiento se planifican en torno a la alineación funcional y el ajuste repetible. Los detalles críticos incluyen referencias de datum, taladros de acoplamiento, relaciones posicionales, requisitos de dureza y acabado, consideraciones de desgaste y los criterios de inspección necesarios para el montaje.
Upload a Drawing
Correderas, Elevadores, Puertas de Inyección y Accesorios de Molde
Las correderas, elevadores, puertas de inyección y accesorios de molde son componentes de utillaje configurables para funciones de movimiento controlado, flujo de material y ensamblaje de molde. Los planos deben aclarar las interfaces de viaje, la geometría de cierre, las tolerancias, el tratamiento térmico, la condición de la superficie y las relaciones con los componentes de acoplamiento.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores se utilizan en utillajes para carcasas de conectores y características moldeadas relacionadas. La revisión de fabricación considera pasos finos, relaciones de cavidad, geometría de pines e insertos, control de datum, material y tratamiento térmico, ruta de EDM o rectificado, y documentación de inspección.
Upload a Drawing
Componentes de Troqueles de Estampación
Los componentes de troqueles de estampación de precisión se fabrican según los requisitos definidos en los planos para funciones de conformado, corte, guiado y posicionamiento. La planificación del proceso considera la condición del material, la dureza, las relaciones de holgura, la condición del borde, el material de rectificado, la estrategia de EDM y la verificación dimensional.
Upload a Drawing
Utillajes de Inyección, MIM, CIM y Sobremoldeo
El trabajo en utillajes de inyección, MIM, CIM y sobremoldeo se evalúa dentro del alcance de producción verificado. Los planos y el contexto de la aplicación ayudan a definir la geometría del inserto, las interfaces relacionadas con la contracción, la selección del material, los requisitos de superficie, las consideraciones de moldeo y la ruta requerida a través del mecanizado, EDM, rectificado e inspección.
Upload a Drawing
Materiales para Mecanizado
Los materiales para mecanizado CNC se seleccionan según los requisitos del cliente y se confirman frente a la función de la pieza, la maquinabilidad, la secuencia de tratamiento térmico, las necesidades de corrosión y las expectativas de inspección. El grado del material, la condición, las necesidades de trazabilidad y cualquier restricción de sustitución deben proporcionarse con la solicitud de cotización (RFQ).
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
Los requisitos de acabado superficial y tratamiento térmico se revisan como parte de la ruta de fabricación, no como notas aisladas. Especifique el tipo de acabado, las prioridades de rugosidad o apariencia, el objetivo de dureza cuando sea aplicable, el enmascaramiento o las superficies críticas, las necesidades de rectificado post-tratamiento y los requisitos de documentación.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican en torno a las dimensiones críticas definidas en los planos y los requisitos del pedido. Los compradores deben identificar las características CTQ (Críticas para la Calidad), los datums, el formato del informe, las expectativas de muestreo o inspección completa, los registros de materiales, el estado de revisión y las necesidades de trazabilidad antes de la producción.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
La prototipación rápida y la fabricación de bajo volumen apoyan la evaluación basada en planos, el desarrollo de utillajes, los cambios de ingeniería y los requisitos controlados de lotes pequeños. Una solicitud de presupuesto (RFQ) útil incluye la cantidad, el material, las dimensiones críticas, los requisitos de tratamiento superficial y térmico, las necesidades de inspección, el nivel de revisión y la fecha de entrega prevista.
Upload a DrawingMateriales para Insertos de Molde de Terminales Eléctricos

Acero para Herramientas
Una opción versátil para machos, cavidades y detalles formados donde se requiere un equilibrio entre maquinabilidad y resistencia al desgaste. El grado, la dureza objetivo, el stock de rectificado y la secuencia de tratamiento térmico deben seguir el plano y la revisión de la aplicación.

Acero Pre-templado
Útil para estructuras de insertos de moldes que requieren una mecanización estable después del suministro y un menor riesgo de distorsión por endurecimiento post-mecanizado. Se adapta a características de utillajes de desgaste moderado cuando la condición superficial requerida y la carga de servicio están claramente definidas.

Acero Rápido
Seleccionado para operaciones exigentes de corte, punzonado o detalles formados finos donde la resistencia al desgaste es una prioridad. Su comportamiento de mecanizado duro requiere una revisión temprana de la estrategia de electroerosión (EDM), la holgura de rectificado, el tratamiento térmico y la geometría de los cantos críticos.

Carburo de Tungsteno
Se aplica en áreas de formación o guiado de terminales de alto desgaste donde la rigidez y la resistencia a la abrasión son importantes. Su naturaleza quebradiza y los requisitos especializados de rectificado o electroerosión hacen que la definición de puntos de referencia, la geometría de soporte y las condiciones de las piezas de acoplamiento sean puntos de revisión esenciales.

Acero Inoxidable
Considerado para insertos expuestos a la humedad, condiciones de proceso corrosivas o aplicaciones que requieren resistencia a la corrosión. El grado seleccionado debe equilibrar la maquinabilidad, la respuesta al tratamiento térmico, el acabado superficial y el entorno del utillaje especificado en la RFQ.
Insertos de Molde de Terminales Eléctricos: Rutas de Proceso


Electroerosión por Hilo (Wire EDM)
La electroerosión por hilo produce ranuras estrechas, perfiles internos afilados y características difíciles de atravesar donde el acceso de la herramienta es limitado. La trayectoria del hilo, la estrategia del agujero de inicio y los pases de acabado se revisan frente a los puntos de referencia del plano y las condiciones de ajuste crítico.

Electroerosión por Penetración (Sinker EDM)
La electroerosión por penetración aborda cavidades profundas, nervios finos y detalles internos más allá del alcance práctico del fresado. El diseño del electrodo, la secuencia de quemado y la holgura de acabado se coordinan con la geometría requerida, la condición superficial y el trabajo de ajuste posterior.


Ajuste e Inspección
El ajuste y la inspección verifican las relaciones de acoplamiento, las dimensiones críticas y los requisitos definidos en el plano antes de la entrega. El plan de inspección sigue los puntos de referencia acordados, los métodos de medición y el estado de revisión para que la documentación coincida con los insertos de molde de terminales eléctricos pedidos.
Componentes de Soporte para Insertos de Molde de Terminales Eléctricos

Componentes de Guiado
Los pasadores guía, casquillos y elementos relacionados se pueden revisar para detectar necesidades de alineación, interfaces de desgaste y holgura de montaje dentro de los diseños de los insertos de moldes para herramientas de conectores y terminales eléctricos.

Elementos de localización
Los pasadores de localización, topes y características de referencia ayudan a establecer relaciones repetibles entre el inserto, la cavidad y los componentes de herramientas de acoplamiento. Su geometría debe evaluarse frente a las referencias del plano y los requisitos de tolerancia acumulada.

Herrajes de fijación
Se pueden especificar tornillos, espigas, retenedores y características roscadas con el paquete de planos para garantizar un montaje seguro, un acceso práctico para el mantenimiento y una sustitución controlada de componentes.

Componentes de expulsión
Los pasadores expulsores, manguitos, elementos de retorno y herrajes relacionados se pueden considerar cuando la liberación de la pieza, la holgura, las ubicaciones de contacto y la sensibilidad de la superficie afectan el diseño de la herramienta del conector.

Accesorios de molde
Los resortes, placas de desgaste, correderas, elevadores y otros componentes accesorios del molde se pueden revisar como elementos de soporte definidos por el plano cuando sus interfaces influyen en el movimiento de la herramienta, el ajuste o la planificación de la inspección.
Acerca de los insertos de moldes para terminales eléctricos SUUXIANG
SUUXIANG es la marca pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en la ciudad de Chang’an, Dongguan, Guangdong, China. Ayudamos a equipos globales a convertir planos, modelos y especificaciones en piezas mecanizadas por CNC inspeccionadas, componentes de moldes de precisión, herramientas para conectores y componentes de troqueles de estampado.
Para los insertos de moldes de terminales eléctricos, nuestro trabajo comienza con la revisión del plano y la discusión de DFM (Diseño para Fabricación). Examinamos las dimensiones críticas, las referencias, los requisitos de material y tratamiento térmico, el acceso de mecanizado, las necesidades de electroerosión o rectificado, las prioridades de superficie y las expectativas de inspección antes de comprometernos con la producción.
Nuestra diferencia es la coordinación disciplinada entre el mecanizado CNC, la electroerosión, el rectificado de precisión, el ajuste y la inspección. En lugar de tratar una cotización como un simple ejercicio de precio de pieza, SUUXIANG mantiene el control de revisiones, los requisitos de calidad y la información de entrega visibles para que los equipos puedan tomar decisiones de fabricación informadas.

Insertos de moldes para terminales eléctricos: una lista de verificación para la evaluación de proveedores
Revisión de DFM basada en planos
Revisamos los insertos de moldes para terminales eléctricos en comparación con el plano 2D, el modelo 3D, el contexto de acoplamiento y los requisitos de calidad declarados antes de la cotización. La discusión identifica dimensiones críticas, lógica de referencia, acceso a la herramienta y riesgos que podrían afectar el mecanizado, el ajuste o la inspección.
- Confirmar dimensiones críticas para la calidad y referencias funcionales
- Revisar características delgadas, condiciones de esquinas y acceso de mecanizado
- Alinear requisitos de material, tratamiento térmico, cantidad y revisión
- Definir preguntas abiertas antes de los compromisos de producción

Estrategia de electroerosión para detalles finos
Cuando la geometría de los terminales requiere electroerosión, SUUXIANG planifica el proceso en función de la forma del detalle, la dirección de acceso, la definición de las esquinas y el acabado posterior. Las decisiones sobre electrodos y trayectorias de hilo se revisan con los requisitos del plano para que la electroerosión se integre con el mecanizado CNC y las tolerancias de rectificado.
- Evaluar el acceso de electroerosión por hilo para ranuras, perfiles y detalles estrechos
- Planificar la geometría del electrodo para detalles de electroerosión por penetración, cuando sea aplicable
- Proteger las relaciones de los puntos de referencia mediante la secuencia de mecanizado
- Dejar material suficiente para el acabado y el rectificado

Planificación de rectificado e inspección
Las herramientas de precisión dependen de una ruta de acabado controlada, no de una promesa dimensional aislada. SUUXIANG alinea el material de rectificado, las prioridades de superficie, el método de medición y la evidencia de inspección con el pedido, de modo que la verificación final aborde las dimensiones que son importantes para la función de la herramienta.
- Identificar las superficies que requieren rectificado o acabado controlado
- Vincular los puntos de inspección a los puntos de referencia y tolerancias del plano
- Aclarar las expectativas de informes y documentación en la solicitud de presupuesto
- Mantener la coordinación visible de revisiones y entregas

Insertos para moldes de terminales eléctricos: SUUXIANG frente a una cotización típica de taller
Compare la planificación del proceso basada en planos y las expectativas de inspección antes de liberar las herramientas de conector para producción.
← Swipe left or right to view →
De la revisión del plano a la entrega
Un flujo de trabajo disciplinado para los insertos de moldes de terminales eléctricos, manteniendo visible la fabricabilidad, las dimensiones críticas, la ruta del proceso, la inspección y los requisitos de entrega durante todo el proyecto.
Revisión de planos y requisitos
Revisamos planos, modelos, materiales, cantidad, contexto de aplicación, fecha objetivo y necesidades de informes para identificar dimensiones críticas, referencias, prioridades de superficies y preguntas abiertas.
Confirmar DFM y ruta del proceso
El equipo evalúa el acceso a la herramienta, el margen de mecanizado, la secuencia de tratamiento térmico, la estrategia de electrodos, los recorridos de hilo, el material de rectificado y las necesidades de ajuste antes de finalizar los compromisos de producción.
Mecanizado de componentes centrales
Se seleccionan operaciones de fresado CNC, torneado, multieje, suizo o micromecanizado según el plano aprobado, la geometría, el estado del material y los requisitos de características críticas.
Aplicar electroerosión (EDM) y rectificado
La electroerosión por hilo (Wire EDM), la electroerosión por penetración (sinker EDM) y el rectificado de precisión se encargan de los perfiles finos, las características inaccesibles, las condiciones endurecidas y las tolerancias de acabado utilizando el plan de proceso confirmado.
Inspeccionar, Embalar y Coordinar la Entrega
Los insertos de molde de terminales eléctricos terminados se inspeccionan según el plan acordado; la documentación, el estado de revisión, el embalaje protector y la coordinación de la entrega se alinean con los requisitos del pedido.
Inicia tu Solicitud de Presupuesto para Insertos de Molde de Terminales Eléctricos
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Envía tu Paquete de Dibujos
Proporciona el dibujo 2D, el modelo 3D disponible, el contexto de la aplicación y la información de los componentes de acoplamiento para que el equipo pueda evaluar la geometría, los planos de referencia y el acceso a la maquinaria.
Define el Material y la Cantidad
Indica el material, los requisitos de tratamiento térmico, la cantidad, la fecha de entrega prevista y las prioridades de superficie para facilitar una ruta de proceso y una revisión comercial adecuadas.
Identifica los Requisitos Críticos
Marca las dimensiones críticas, las tolerancias, los requisitos de superficie, las referencias de planos de referencia y las necesidades de informes para abordar los métodos de inspección y los riesgos de fabricación antes de la cotización.
Revisa el DFM y la Cotización
Confirma la retroalimentación del DFM, la estrategia de mecanizado o EDM, las tolerancias de rectificado, el estado de revisión, el alcance de la inspección y las suposiciones cotizadas antes de liberar muestras o la producción.
Coordina la Producción y la Entrega
Tras la aprobación, coordina el muestreo o la producción, la documentación de inspección, la visibilidad de la revisión y los detalles de entrega según el paquete de dibujos acordado y el calendario del proyecto.
La evidencia del cliente se publica solo después de la verificación
Insertos de Molde de Terminales Eléctricos: Resultados del Cliente y Casos de Aplicación
Testimonio de cliente aprobado pendiente de verificación por SUUXIANG. Publicar solo después de confirmar el contexto de la aplicación, el resultado medible, la aprobación del cliente y los registros del proyecto que lo respaldan.
Caso de cliente aprobado pendiente de verificación por SUUXIANG. Documentar la revisión del dibujo, las dimensiones críticas, la evidencia de inspección, el resultado de la entrega y el resultado medible aprobado por el cliente antes de su publicación.
Testimonio de cliente aprobado pendiente de verificación por SUUXIANG. Incluir solo resultados contrastados para insertos de molde de terminales eléctricos, con autorización del cliente y evidencia de respaldo rastreable.
Preguntas frecuentes sobre insertos de moldes para terminales eléctricos
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
¿Qué archivos debo enviar para los insertos de moldes de terminales eléctricos?
¿Puede SUUXIANG fabricar insertos de moldes para terminales eléctricos a partir de un dibujo?
¿Hay una cantidad mínima de pedido para insertos de moldes de terminales eléctricos?
¿Cómo debo planificar las muestras y el plazo de entrega?
¿Qué materiales son adecuados para insertos de moldes de conectores?
¿Puedo solicitar informes de inspección para insertos de moldes de terminales eléctricos?
¿Cómo se gestionan las revisiones y la propiedad intelectual?
¿Puede SUUXIANG enviar internacionalmente y coordinar la entrega?
La guía completa del comprador para insertos de moldes de terminales eléctricos
Utiliza este marco de decisión para especificar insertos de moldes de terminales eléctricos, comparar materiales y enfoques de fabricación, seleccionar proveedores capaces, controlar el riesgo de costes y calidad, y evitar errores en dibujos, tolerancias, utillaje y validación antes de la producción.
1. ¿Qué son los insertos de moldes para terminales eléctricos?
A menudo se confunden tres elementos distintos: el inserto de molde de precisión es un componente de utillaje endurecido y reemplazable; el terminal eléctrico es la pieza conductora estampada o mecanizada; y el conector terminado es el ensamblaje sobremoldeado de plástico. En el moldeo por inserción, el terminal se coloca en una cavidad y la resina fluye a su alrededor para crear el producto integrado (https://www.layana.com/en/technology/insert-molding).nnSUUXIANG trata los insertos de moldes para terminales eléctricos como piezas de utillaje controladas por dibujo que localizan las características de referencia del terminal, forman interfaces de plástico, soportan áreas delgadas de contacto contra la presión de inyección y protegen las características durante el moldeo y la eyección. No son automáticamente el terminal o el conector suministrado al usuario final.nnUna solicitud de cotización (RFQ) debe indicar qué artículo se requiere: un inserto de molde, terminales, un componente de utillaje completo o un conector sobremoldeado. Incluye el dibujo y modelo 2D, la geometría del terminal y el esquema de referencia, el contexto de acoplamiento, las superficies de contacto de resina, las dimensiones críticas, los requisitos de material y tratamiento térmico, la cantidad y la evidencia de inspección necesaria.
2. Evolución de los insertos de moldes para terminales eléctricos
Los ensamblajes de conectores de una pieza históricamente dependían más en gran medida de contactos, carcasas fabricados por separado y, posteriormente, operaciones de ensamblaje; en cambio, el moldeo por inserción coloca un terminal preformado en la cavidad antes de que se inyecte resina alrededor de él (https://www.layana.com/en/technology/insert-molding). Ese cambio hizo que la ubicación del terminal, las características de retención y las condiciones de moldeo formaran parte de un único problema de utillaje en lugar de tareas separadas posteriores.nnDos tendencias impulsan ahora requisitos de utillaje de inserción más estrictos: la miniaturización de conectores y el mayor número de pines. Las herramientas de múltiples cavidades y la colocación automatizada de inserciones pueden mejorar la repetibilidad del proceso, pero también amplifican cualquier error en el paso, la orientación, el manejo de la cinta, el equilibrio de la puerta o la variación entre cavidades.nnTres implicaciones de abastecimiento se derivan de esa evolución: el inserto, la resina, el acero del molde y el plan de inspección deben revisarse como un sistema. Los compradores deben definir los puntos de referencia, la geometría crítica de los pines, los requisitos de material y tratamiento térmico, la evidencia de muestreo o inspección, el estado de revisión y las suposiciones de interfaz de automatización antes de aprobar el utillaje de producción.
3. Tipos de insertos de moldes para terminales eléctricos
Seis categorías de insertos para moldes de terminales eléctricos definen el alcance de las herramientas antes de que se libere el acero. Clasifica cada una por función de moldeo, relación con el datum, carga y frecuencia esperada de cambios.
| Categoría | Geometría Típica | Disparador de Selección |
|---|---|---|
| Núcleo/cavidad | Alveolos, nervios, cierres | Define la forma de la carcasa |
| Localización del terminal | Nidos, ranuras, pines | La posición de contacto importa |
| Guía/alineación | Clavijas, superficies de guía | Se necesita repetibilidad de datum |
| Desgaste | Superficies, bordes reemplazables | Se espera abrasión localizada |
| Terminales múltiples/marco de plomo | Características de paso repetidas | Se requiere carga de conjunto |
| Prototipos/bajos volúmenes | Bloques simples modulares | El riesgo de cambio se mantiene |
Insertos de Formado y Localización

Dos grupos principales crean la geometría del polímero y sujetan el terminal durante el llenado. Los insertos de núcleo y cavidad forman alveolos, nervios y cierres; los insertos de localización de terminales utilizan nidos, ranuras o características de pines cuando la posición de contacto es crítica.
Insertos de Alineación y Desgaste

Dos grupos impulsados por el servicio controlan la repetibilidad a lo largo de los ciclos de producción. Los insertos de guía y alineación establecen la posición de mitad a mitad o de terminal a cavidad; los insertos de desgaste intercambiables aíslan compuertas, superficies de apoyo o bordes propensos a la abrasión para un reemplazo planificado.
Insertos de Conjunto y Prototipo
Dos condiciones del programa cambian la arquitectura del inserto. Los insertos de terminales múltiples o de marco de plomo necesitan características de paso repetidas y espacio de carga; los insertos de prototipo o de bajo volumen favorecen una construcción más simple y modificable cuando la geometría o la demanda siguen sin resolverse.
4. Materiales para los insertos de moldes de terminales eléctricos
La selección del material para los insertos de moldes de terminales eléctricos es una decisión de vida útil y estabilidad de moldeo, no una elección de grado universal. La química de la resina, la geometría de la cavidad, el volumen de producción, las tolerancias del terminal, la demanda de refrigeración y el entorno operativo deben revisarse conjuntamente.
| Familia de materiales | Fortaleza principal | Limitación clave | Consideración típica |
|---|---|---|---|
| Acero clase P20 | Maquinabilidad y reparación | Menor resistencia al desgaste | Cavidades de uso moderado |
| Acero tipo H13 | Tenacidad y fatiga térmica | Requiere control de tratamiento térmico | Carga térmica cíclica |
| Acero inoxidable clase 420 | Resistencia a la corrosión y pulido | Coste y esfuerzo de mecanizado | Resina corrosiva o humedad |
| Aleación de cobre | Conductividad térmica | Menor resistencia al desgaste | Soporte de refrigeración localizado |
| Nitruración o recubrimiento | Protección contra el desgaste superficial | Debe adaptarse al sustrato y la geometría | Resina abrasiva o contacto deslizante |
Dureza frente a tenacidad
El acero para trabajo en caliente tipo H13 equilibra la tenacidad y la resistencia a la fatiga térmica donde el ciclo de temperatura repetido es importante. Los aceros para trabajo en frío endurecidos aumentan la resistencia al desgaste, pero pueden requerir un control más cuidadoso de los impactos y el astillado de los bordes.
Corrosión y control térmico
Los grados de acero inoxidable clase 420 se consideran cuando resinas corrosivas, humedad o exposición al agua hacen que la prevención de la oxidación sea importante. Las aleaciones de cobre sin berilio pueden disipar el calor rápidamente cerca de los puntos calientes, pero necesitan una colocación resistente al desgaste o protección superficial.
Acabado y mantenimiento
El acero pre endurecido clase P20 es práctico para insertos de uso moderado que requieren maquinabilidad y reparabilidad. El nivel de pulido, la abrasión de resinas con carga de fibra, la limpieza de ventilaciones y el acceso para inspección deben definir el plan de mantenimiento antes de la entrega.
5. Insertos para moldes de terminales eléctricos: Opciones de diseño personalizadas
Los insertos de moldes de terminales eléctricos controlados por planos deben personalizarse en torno a puntos de referencia funcionales, no solo a dimensiones nominales. SUUXIANG revisa la geometría, el acceso al proceso y la evidencia de inspección antes de confirmar una ruta.
| Opción | Flexibilidad | Mejor uso |
|---|---|---|
| Inserto estándar | Interfaces fijas | Plataforma probada |
| Completamente personalizado | Geometría a medida | Nueva disposición de terminales |
| Herramienta prototipo | Fácil de modificar | Validación temprana |
| Herramienta de producción | Interfaces duraderas | Liberación controlada |
Puntos de referencia y geometría funcional

El punto de referencia A debe localizar la cara de soporte del terminal; B y C deben restringir el paso y la orientación.nn0,02 mm solo tiene sentido cuando se especifican el material, el tratamiento térmico y el método de medición.
Características y acabado de la herramienta

Las líneas de cierre necesitan una geometría de superficie protegida, mientras que los respiraderos y las interfaces de expulsión requieren espacio libre y acceso de servicio.nnLos detalles intercambiables, el acabado superficial y las marcas de identificación deben respaldar el mantenimiento, el control de revisiones y la trazabilidad.
Entradas para revisión DFM
Los planos 2D, los modelos 3D, la cantidad, la resina, la disposición de los terminales y el contexto de acoplamiento permiten un DFM práctico.nnLas dimensiones CTQ, el acabado, el tratamiento térmico, los informes de inspección y la fecha objetivo definen el alcance de la revisión.
6. Elementos Críticos de Construcción y Calidad
Los insertos para moldes de terminales eléctricos tienen éxito o fracasan en su esquema de referencia. Los compradores deben revisar las características que localizan el terminal, forman los límites del polímero y soportan ciclos repetidos.
Referencias y Localización de Terminales
Las referencias primarias, secundarias y terciarias deben localizar el inserto antes de que el acero de la cavidad se cierre. Un asiento o concentricidad descontrolados pueden desplazar los terminales, distorsionar el paso de los pines y crear una geometría de conector inconsistente.
- Solicitar un mapa de llamadas a características de referencia
- Comprobar la posición del terminal respecto a las referencias funcionales
- Verificar características concéntricas según el método especificado
Bordes, Holgura y Ventilación
Los bordes afilados requieren chaflanes o radios definidos donde los terminales entran, salen o entran en contacto con la resina moldeada. Una holgura inadecuada puede rayar el acero o dañar los terminales; una ventilación insuficiente puede atrapar gas, causar coladas incompletas o marcar superficies.
- Especificar límites de chaflán en las interfaces de manipulación
- Revisar la holgura de cierre y la tolerancia de desgaste
- Identificar ventilaciones cerca de las regiones de fin de llenado
Desgaste, Acabado y Evidencia
Las caras de desgaste necesitan un tratamiento térmico, acabado y estrategia de lubricación compatibles antes de la liberación para producción. Solicite registros de materiales y tratamientos térmicos, informes dimensionales respecto a las referencias, resultados de acabado superficial, comprobaciones de ajuste de ensamblaje y planes de inspección controlados por revisión.
- Certificado de tratamiento térmico o registro trazable
- Informe de inspección dimensional de primera pieza
- Verificación de ensamblaje y localización de terminales
7. Cómo Elegir un Fabricante de Insertos
Dos entradas —un plano 2D controlado y, cuando esté disponible, un modelo 3D— deberían iniciar la evaluación del proveedor. Para insertos de moldes de terminales eléctricos, nombre solo después de que la evidencia de proceso, inspección y control de cambios se alinee con la aplicación.
| Área de Evaluación | Pregunte Antes de Nombrar | Evidencia |
|---|---|---|
| Revisión del diseño | ¿Quién es responsable de los CTQ y las acciones DFM? | Dibujo marcado y registro de acciones |
| Materiales | ¿Cómo se rastrea el calor o el lote? | Certificado vinculado al pedido |
| Cambios en la producción | ¿Qué desencadena la reaprobación? | Registro de revisiones y aprobación de muestras |
Evidencia de Revisión de Planos
Los planos 2D deberían desencadenar una revisión documentada de referencias, CTQ (Critical To Quality), acceso a la herramienta, trayectorias de cableado, estrategia de electrodos, material de rectificado y secuencia de tratamiento térmico. Pregunte quién aprueba la viabilidad y resuelve las dudas.
Ajuste de Proceso e Inspección
CNC, electroerosión por hilo o penetración, rectificado, ajuste y metrología deben coincidir con cada característica, no simplemente aparecer en una lista de capacidades. Solicite el método de inspección, el plan de muestreo, el estado de los calibres, el enlace del certificado de material y el registro de la primera pieza.
Control Después de la Aprobación
El soporte de prototipos debería conducir a una muestra aprobada y una ruta de producción controlada por revisión. Confirme el embalaje protector, las suposiciones de plazos de entrega, las actualizaciones de envío, la contención de no conformidades, la respuesta a la causa raíz y el cierre de acciones correctivas.
8. Errores comunes en insertos de molde para terminales eléctricos
Los insertos de molde para terminales eléctricos fallan con mayor frecuencia antes de que comience el mecanizado, cuando la intención funcional está ausente en la RFQ. Trate cada publicación de dibujo como un documento de control de fabricación y ensamblaje, no solo como geometría.
Geometría y puntos de referencia ambiguos
Los dibujos 2D sin referencias de puntos de referencia o llamadas CTQ dejan a los proveedores la tarea de inferir las prioridades de ubicación. La señal de advertencia son varios montajes de inspección plausibles; la consecuencia son características conformes que no encajan.nnEvite esto identificando los puntos de referencia primarios, secundarios y terciarios, y luego marcando las dimensiones funcionales y los métodos de medición permitidos.
Material elegido por precio
El bajo costo inicial del material puede ocultar una dureza, conductividad, comportamiento ante la corrosión o respuesta EDM inadecuados. La señal de advertencia es un grado nombrado sin condición, tratamiento térmico o entorno de aplicación; la consecuencia es un desgaste prematuro o un moldeo inestable.nnEvite esto especificando el grado del material, la condición, la secuencia de tratamiento térmico, el contacto con la resina y la exposición térmica esperada.
Resina e interfaces ignoradas
La contracción de la resina, la presión de fusión y el ciclo térmico pueden alterar la retención del inserto y las tolerancias de acoplamiento. La señal de advertencia es una suposición de piezas intercambiables sin dimensiones de interfaz; la consecuencia es rebabas, tensiones o interferencias en el ensamblaje.nnEvite esto publicando dibujos de control de interfaz, pilas de tolerancias, información de resina y muestras de piezas de acoplamiento antes de la producción.
Inspección sin validación de ensamblaje
Los informes de inspección no pueden probar el ajuste funcional cuando omiten dimensiones críticas y comprobaciones de ensamblaje. La señal de advertencia es la aprobación basada únicamente en mediciones de piezas individuales; la consecuencia es una corrección tardía de la herramienta.nnEvite esto acordando el plan de inspección, el formato del informe, el requisito de muestreo y un ensamblaje de prueba utilizando componentes de acoplamiento representativos.
9. Pasos de la revisión del diseño a la producción
Un lanzamiento controlado para insertos de molde de terminales eléctricos convierte la intención funcional en datos de fabricación aprobados y trazables. Cada puerta de control necesita un propietario designado, una publicación documentada y una regla clara para detener los cambios.
Definir y empaquetar requisitos
Puerta 1: Ingeniería define la ruta de corriente, las interfaces de acoplamiento, las cargas de retención, la exposición a la resina, los puntos de referencia, las dimensiones críticas y los límites cosméticos permitidos. Compras presenta el dibujo 2D, el modelo 3D, la cantidad, la fecha objetivo y el paquete RFQ controlado por revisión.nnPuerta 2: SUUXIANG revisa el acceso de mecanizado, la estrategia EDM, la secuencia de tratamiento térmico, el material de rectificado y la viabilidad de la inspección. Los elementos DFM abiertos requieren la disposición de ingeniería antes de la liberación de la producción.
Aprobar la evidencia de fabricación
Puerta 3: Calidad y proveedor acuerdan la trazabilidad del material, los requisitos de dureza o superficie, los métodos de inspección basados en puntos de referencia, el muestreo y el formato del informe. El plan aprobado debe identificar cada característica CTQ y su evidencia de aceptación.nnPuerta 4: Los primeros artículos se miden contra el dibujo publicado antes de que proceda la construcción de la herramienta. Ingeniería valida el rendimiento del moldeo o ensamblaje, incluida la ubicación del terminal, el ajuste, el riesgo de rebabas y el comportamiento de eyección.
Congelar revisiones y reordenar
Puerta 5: La gestión del programa congela el dibujo, el modelo, el plan de inspección y las desviaciones aprobadas bajo un identificador de revisión. El proveedor registra la ruta del proceso, los resultados de la inspección, los requisitos de embalaje y los compromisos de entrega contra esa publicación.nnPuerta 6: Los pedidos repetidos hacen referencia a la revisión congelada y a cualquier aviso de cambio aprobado. Compras debe confirmar la cantidad, la necesidad de entrega, la documentación y si las condiciones de aplicación han cambiado.
10. Precios y costos de los insertos de molde para terminales eléctricos
Se deben separar 2 etapas de precios: trabajo de ingeniería y configuración único, y luego el costo recurrente de la pieza. Los insertos de molde para terminales eléctricos con puntos de referencia compartidos y acceso directo a la herramienta suelen requerir menos operaciones que los insertos delgados y multifuncionales que requieren EDM, rectificado o ajuste.nnLa inspección del 100% no es intercambiable con la presentación de informes basada en muestras; cada una cambia el tiempo de medición, los registros y el esfuerzo de publicación. Una cotización creíble de SUUXIANG requiere la revisión controlada del dibujo, los requisitos de material y tratamiento térmico, la cantidad, las dimensiones críticas, los requisitos de superficie, el plan de inspección y la fecha de entrega solicitada.
| Motor de costos o escenario | Coste principal | Se necesita evidencia del presupuesto |
|---|---|---|
| Prototipo o cantidad baja | Montaje, programación, utillaje y el esfuerzo de las primeras piezas suponen un mayor coste por unidad | Cantidad y estado de revisión |
| Cantidad de repetición o producción | Mecanizado recurrente, inspección, embalaje y rendimiento son los dominantes | Calendario de lanzamiento y tamaño del lote |
| Geometría compleja | El acceso multieje, electrodos, electroerosión por hilo, rectificado y ajuste añaden operaciones | Modelo 3D, referencias, restricciones de acceso |
| Tolerancias ajustadas o acabado | Secuencia del proceso, material de rectificado, metrología y riesgo de aceptación aumentan | Dimensiones críticas y método de inspección |
| Material o tratamiento térmico | El comportamiento del mecanizado, la tolerancia, el control de la distorsión y la ruta de acabado varían | Grado del material, dureza, secuencia de tratamiento |
| Entrega urgente | La coordinación de la capacidad y el momento del envío pueden aumentar el coste | Fecha requerida y lugar de entrega |
Inicie su revisión técnica de insertos para moldes de terminales eléctricos SUUXIANG
Envíe planos, modelos, material, cantidad, prioridades de calidad y fecha de entrega para una RFQ específica del proyecto y una discusión DFM.