
Insertos para Moldes de Conectores FPC, del Dibujo a la Herramienta Inspeccionada
SUUXIANG revisa las dimensiones críticas, luego aplica mecanizado CNC, electroerosión (EDM), rectificado e inspección para los insertos de moldes de conectores FPC.
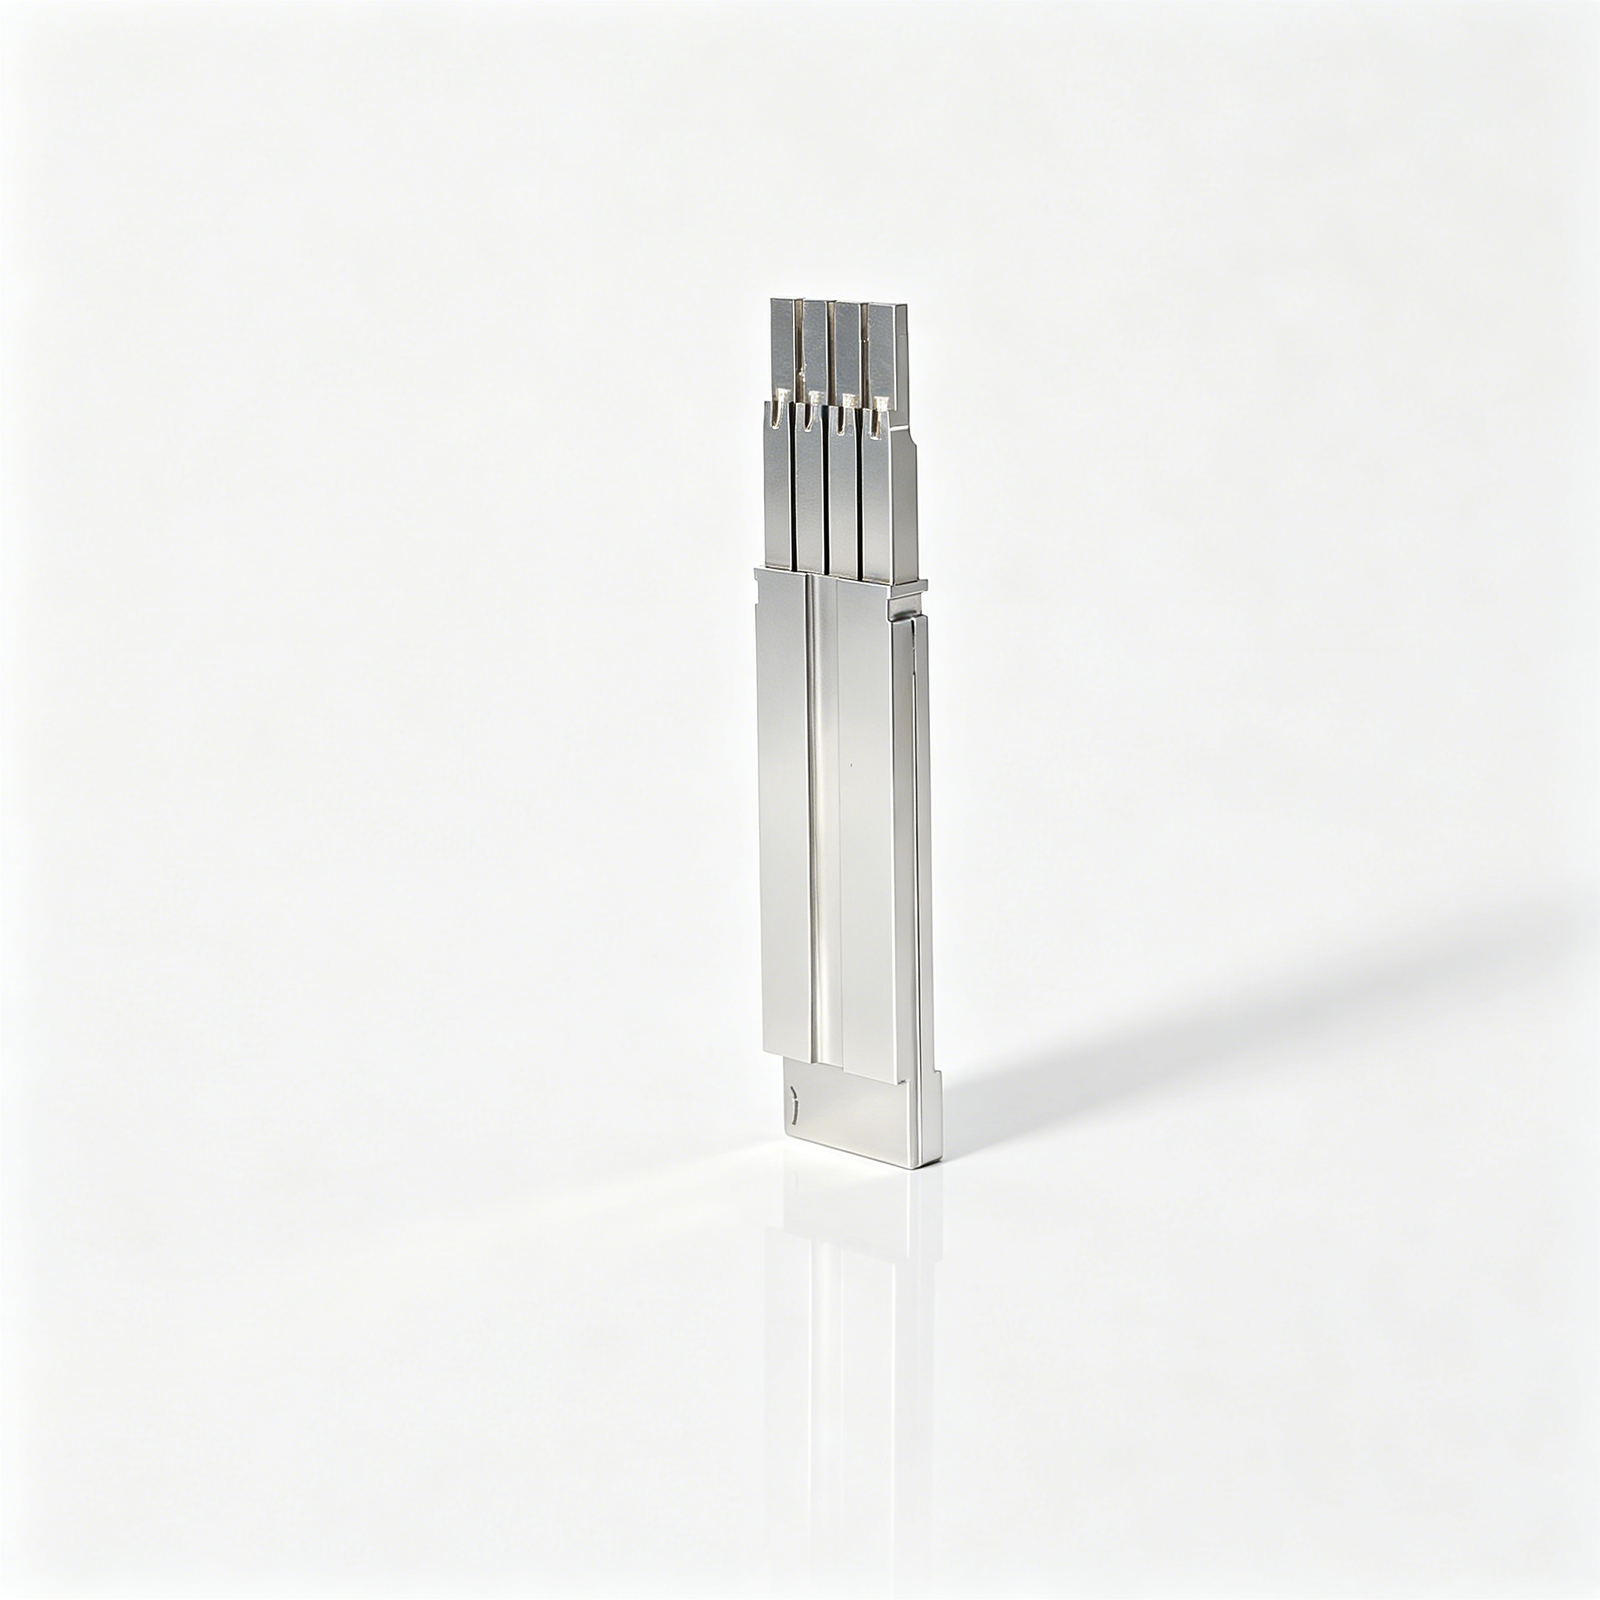
Configuraciones Representativas de Insertos para Moldes de Conectores FPC













Related Configurable Components and RFQ Support









Insertos para Moldes de Conectores FPC: Ventajas de Ingeniería
Un camino de revisión disciplinado para convertir dibujos de herramientas de conectores en planes controlados de fabricación e inspección.
Revisión de Dibujo Primero
Revisamos dibujos, modelos, materiales, cantidades y contexto de aplicación antes de definir un presupuesto o enfoque de producción.
Dimensiones Críticas Definidas
Las dimensiones críticas, los puntos de referencia, los requisitos de superficie y las relaciones de tolerancia se identifican pronto para enfocar la planificación del proceso y la inspección.
Planificación de Rutas de Proceso
Se consideran conjuntamente el mecanizado CNC, la electroerosión (EDM), el rectificado, el montaje y la inspección, teniendo en cuenta el acceso a la herramienta, la geometría y las necesidades de acabado.
Visibilidad de Revisiones
Las revisiones de dibujo y la información del proyecto permanecen visibles a través de la coordinación, ayudando a los equipos a alinear la producción con los requisitos aprobados actuales.
Alineación del Plan de Inspección
Se discuten los métodos de inspección y la documentación requerida frente al pedido, las prioridades dimensionales y las expectativas de verificación acordadas.
Familias de Componentes para Moldes de Conectores FPC
Familias de componentes basadas en dibujos para herramientas de conectores, construcción de moldes, trabajos de troquelado y producción controlada de bajo volumen.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas personalizadas basadas en dibujos que requieren fresado, torneado, electroerosión (EDM), rectificado, montaje e inspección planificados. Revise las dimensiones críticas, los puntos de referencia, los requisitos de material y las prioridades de superficie antes de comprometerse con un plan de proceso.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para componentes de moldes y herramientas prismáticos, incluidos insertos, placas, correderas y detalles de utillajes. El acceso a la herramienta, los radios internos, la geometría de la pared, la tolerancia de mecanizado y las relaciones de puntos de referencia deben revisarse junto con el dibujo.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para componentes rotacionales como pasadores, casquillos, bujes, ejes y características de localización. Los presupuestos deben tener en cuenta las tolerancias de diámetro, la concentricidad, la geometría del hombro, los requisitos de rosca, el estado del material y el método de inspección.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite geometrías complejas donde múltiples caras, características anguladas o contornos compuestos se benefician de menos configuraciones. La ruta de mecanizado depende del alcance de la herramienta, la estrategia de sujeción, el control de puntos de referencia, los requisitos de superficie y las operaciones de acabado restantes.
Upload a Drawing
Mecanizado Suizo y Micro mecanizado
El mecanizado suizo y el micro mecanizado son ideales para piezas torneadas pequeñas y detalladas con características que requieren una sujeción de trabajo estable y una planificación de inspección minuciosa. Proporcione dimensiones funcionales, contexto de acoplamiento, material, cantidad y cualquier requisito crítico de superficie o control de rebabas.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan perfiles, ranuras estrechas, esquinas internas, materiales endurecidos y características de moldes de difícil acceso. Se requiere revisar la estrategia del electrodo, la ruta del hilo, el acceso de purga, las expectativas de capa de recubrimiento y los requisitos de pulido o rectificado posteriores.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles se utiliza cuando la planitud, el paralelismo, el control de perfiles o el acabado fino son críticos. Especifique el material de rectificado, el estado del tratamiento térmico, las superficies de referencia, los requisitos de superficie y las dimensiones a verificar después del rectificado.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión son componentes configurables producidos a partir de planos aprobados y requisitos funcionales del molde. Su ruta de proceso puede combinar mecanizado CNC, electroerosión, rectificado, ajuste e inspección según la geometría de desmoldeo, el estado del material, la refrigeración y las superficies críticas del molde.
Upload a Drawing
Expulsores y Componentes de Expulsión
Los pasadores expulsores, manguitos y componentes de expulsión son detalles de molde basados en planos que requieren atención al ajuste, carrera, guiado, lubricación, superficies de desgaste y condiciones de los orificios de acoplamiento. Las dimensiones, los requisitos de material y tratamiento térmico, y las holguras funcionales deben definirse antes de la producción.
Upload a Drawing
Pasadores de Núcleo, Guías y Componentes de Localización
Los pasadores de núcleo, pasadores de guía y componentes de localización establecen características de moldeo y alineación repetible dentro de una herramienta. Evalúe el diámetro de trabajo, la clase de ajuste, las relaciones de referencia, las condiciones de desgaste, el método de montaje, el estado del material y los requisitos de inspección del plano de aplicación.
Upload a Drawing
Correderas, Levantadores, Puertas de Inyección y Accesorios de Molde
Las correderas, levantadores, puertas de inyección y accesorios de molde son familias de utillajes configurables que requieren una revisión funcional de recorrido, superficies de apoyo, cierres, geometría de la puerta de inyección, interfaces de ensamblaje y acceso de servicio. La planificación de la fabricación debe reflejar la secuencia del molde prevista y los componentes de acoplamiento.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores soportan utillajes para características detalladas de conectores donde la alineación, la geometría de los pines, las relaciones de cavidad y las condiciones de acoplamiento repetibles son importantes. Los planos deben identificar las dimensiones críticas para la calidad, el esquema de referencia, el material, el acabado y la evidencia de inspección aplicable.
Upload a Drawing
Componentes de Matriz de Estampación
Los componentes de matriz de estampación de precisión incluyen insertos basados en planos, punzones, guías, placas y detalles de localización para ensamblajes de matriz. La planificación del proceso considera el estado del material, las interfaces de corte o conformado, las relaciones de holgura, la tolerancia de rectificado, el tratamiento térmico y la inspección de dimensiones funcionales.
Upload a Drawing
Componentes de Molde de Inyección para MIM, CIM y Sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. Una revisión útil incluye el comportamiento del material, la geometría de las características, los requisitos de desmoldeo y cierre, el contexto de alimentación o puerta de inyección, las condiciones de moldeo y las dimensiones que rigen el ensamblaje o la función del producto.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan según los requisitos del plano, las cargas de la aplicación, la exposición a la corrosión, la secuencia de tratamiento térmico, la maquinabilidad y las necesidades de inspección. Identifique el grado especificado, el estado del material, las sustituciones aprobadas si las hay y la trazabilidad requerida antes de la cotización.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como parte de la secuencia de fabricación, no se añaden genéricamente al final. Especifique el tipo de acabado, las áreas de superficie, los requisitos de dureza o tratamiento, las necesidades de enmascaramiento, las tolerancias dimensionales y las prioridades de inspección final.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad deben seguir el plano y el plan de inspección acordado. Defina las dimensiones críticas, las referencias de puntos de referencia, los métodos de medición, el formato de informe, el nivel de revisión, los registros de materiales y cualquier requisito de trazabilidad específico del cliente antes de que comience la producción.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen soportan la validación basada en planos, las pruebas de utillajes y las necesidades de programas controlados. Proporcione los archivos de revisión actual, la cantidad, el material, las prioridades funcionales, el objetivo de entrega y la evidencia de inspección requerida para que la ruta del proceso pueda evaluarse de manera responsable.
Upload a DrawingMateriales considerados para insertos de moldes de conectores FPC

Acero para herramientas
Se evalúa comúnmente para núcleos de moldes, cavidades y características de conectores sensibles al desgaste. El acero para herramientas permite la planificación del tratamiento térmico y el acabado de precisión, mientras que el grado final, la dureza y la ruta de mecanizado requieren una revisión del proyecto basada en los planos.

Acero inoxidable
Se considera para insertos de moldes sensibles a la corrosión, elementos de guía y entornos de producción que requieren estabilidad del material. Los grados de acero inoxidable varían en maquinabilidad, respuesta al pulido y opciones de tratamiento térmico, por lo que SUUXIANG revisa el grado especificado y los requisitos funcionales.

Carburo de tungsteno
Se utiliza cuando las herramientas para conectores de paso fino requieren alta resistencia al desgaste en áreas de conformado o corte localizadas. El carburo es duro y quebradizo, lo que hace que la electroerosión por hilo (EDM), la tolerancia de rectificado, la geometría de soporte y los criterios de inspección sean importantes durante la revisión de viabilidad.

Aleaciones de cobre
Se evalúa para insertos que requieren una rápida transferencia de calor o aplicaciones especializadas relacionadas con la electroerosión. Las aleaciones de cobre ofrecen una fuerte conductividad térmica, pero difieren en resistencia y maquinabilidad, lo que requiere la confirmación de la aplicación, la geometría y la especificación de la superficie.

Aleaciones de aluminio
Adecuado para herramientas de prototipo seleccionadas, fijaciones y componentes de desarrollo de conectores de baja carga donde la masa reducida o el mecanizado más rápido son relevantes. La selección de la aleación depende de la rigidez, el tratamiento superficial, los ciclos esperados y los requisitos dimensionales confirmados durante la revisión.
Insertos de moldes de conectores FPC: Rutas de proceso de precisión

Fresado CNC
El fresado CNC produce perfiles de insertos, cavidades, guías y caras de referencia a partir de la geometría definida en el plano. El acceso de la herramienta, los radios de las esquinas y la tolerancia de mecanizado se revisan al principio para facilitar la posterior EDM, el rectificado y el montaje estables.

Electroerosión por hilo (EDM)
La electroerosión por hilo forma ranuras estrechas, contornos finos y perfiles internos donde las herramientas convencionales no pueden llegar. La trayectoria del hilo, la ubicación del agujero de inicio, la relación de referencia y los pases de acabado deben alinearse con los requisitos críticos de las características del conector.

Electroerosión por penetración (EDM)
La electroerosión por penetración crea cavidades detalladas, nervios y formas internas difíciles utilizando la geometría del electrodo planificada. La estrategia del electrodo, la holgura de chispa y los requisitos de acabado se consideran junto con las necesidades posteriores de pulido, montaje o inspección.


Montaje de componentes
El montaje de componentes verifica las relaciones funcionales entre insertos, núcleos, correderas y elementos de localización. Este flujo de trabajo se centra en las condiciones de contacto, el movimiento y las interfaces de ensamblaje, manteniendo la información de revisión aprobada visible durante todo el proyecto.

Inspección dimensional
La inspección dimensional aplica el método de medición acordado a las características críticas, las referencias y los requisitos de superficie. Los registros de inspección y la documentación se preparan para que coincidan con el pedido, la revisión del plano y el plan de calidad verificado.
Insertos de moldes de conectores FPC y accesorios de herramientas aplicados

Elementos de guía
Los pasadores guía, casquillos y elementos de localización establecen una alineación repetible del molde alrededor de los insertos de molde para conectores FPC. Defina el ajuste, la referencia de datum, la dureza y las relaciones de acoplamiento en el plano para que el mecanizado y la inspección puedan seguir la función de ensamblaje prevista.

Componentes expulsores
Los pasadores expulsores, manguitos y componentes de expulsión relacionados soportan una liberación controlada de la pieza donde la geometría del conector lo permite. Revise la posición del pasador, la condición de soporte, la holgura, el requisito de superficie y las marcas de expulsión con el diseño del molde antes de confirmar una ruta de proceso.

Insertos de compuerta
Los insertos de compuerta se pueden configurar para soportar la ubicación de alimentación seleccionada y la disposición de herramientas mantenible. Proporcione la geometría de la compuerta, el contexto de la resina, las expectativas de superficie y los requisitos de servicio para evaluar las tolerancias de electroerosión, fresado, rectificado y ajuste.

Correderas laterales
Las correderas laterales acomodan características laterales que no se pueden liberar en la dirección de apertura principal. La revisión del plano debe aclarar la carrera, las interfaces de bloqueo, las superficies de desgaste, la estrategia de datum y el acceso disponible de la herramienta antes de planificar el mecanizado y el ajuste.

Conjuntos de levantadores
Los componentes de levantador ayudan a liberar características anguladas o con socavados dentro del diseño de un molde. Comparta la trayectoria del levantador, las superficies de contacto, la carrera, el material y las restricciones de ensamblaje para evaluar el acceso de mecanizado, el material de rectificado y los puntos de inspección.
Sobre SUUXIANG Precision Manufacturing
SUUXIANG es la única marca orientada internacionalmente de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en la ciudad de Chang’an, Dongguan, Guangdong, China. Fundada y representada legalmente por XiaoCheng Huang, la empresa ayuda a los equipos globales de ingeniería, abastecimiento y calidad a convertir planos y especificaciones en piezas CNC personalizadas inspeccionadas, componentes de moldes de precisión y trabajos de herramientas para conectores.
Para insertos de moldes de conectores FPC, nuestra planificación de procesos combina fresado y torneado CNC, mecanizado multieje, electroerosión por hilo, electroerosión por penetración, rectificado de precisión, ajuste e inspección. Cada ruta se revisa frente a dimensiones críticas, estrategia de datum, acceso de mecanizado, requisitos de electroerosión, tolerancia de rectificado, condición del material y expectativas de inspección aplicables.
Lo que diferencia a SUUXIANG es un flujo de trabajo disciplinado desde el plano hasta la producción. Comenzamos con DFM y revisión de revisiones antes de la cotización o los compromisos de producción, mantenemos visibles las decisiones técnicas clave durante la fabricación y alineamos la documentación final con el plan de inspección acordado. Envíe su plano con los requisitos de material, cantidad, calidad y entrega para una discusión responsable del proyecto.

Cómo los insertos de moldes para conectores FPC pasan de DFM a inspección
Revisión del plano antes del enrutamiento
SUUXIANG revisa el plano 2D, el modelo, el material, la cantidad, los datums, las dimensiones críticas, los requisitos de superficie y el contexto de acoplamiento antes de proponer una ruta para los insertos de moldes de conectores FPC. Esta discusión temprana identifica los límites de acceso, los riesgos de acumulación de tolerancias y las expectativas de inspección antes de los compromisos de producción.
- Confirmar dimensiones CTQ y referencias de datum
- Revisar el material y la secuencia de tratamiento térmico
- Identificar el acceso a la herramienta y las prioridades de la superficie
- Alinear requisitos de revisión, cantidad y entrega

Estrategia de CNC y Electroerosión (EDM)
Las características de precisión en los insertos de moldes para conectores FPC pueden requerir rutas diferentes a las del mecanizado abierto por sí solo. SUUXIANG evalúa el acceso de CNC, los requisitos de los electrodos, las trayectorias del hilo, las condiciones de las esquinas y las tolerancias de acabado para seleccionar una combinación práctica de fresado, electroerosión y operaciones secundarias para el diseño proporcionado.
- Adaptar el método de mecanizado a la geometría de la característica
- Planificar electrodos para detalles inaccesibles
- Evaluar trayectorias de electroerosión por hilo y condiciones de alivio
- Reservar margen para acabado posterior

Control de Rectificado y Montaje
El rectificado y el montaje se planifican en torno a la relación funcional entre los insertos, los componentes de acoplamiento y las áreas críticas de cierre. En lugar de tratarlos como pasos de acabado aislados, SUUXIANG considera el material de rectificado, las superficies de referencia, la interacción del ensamblaje y las necesidades de ajuste controlado dentro de la revisión de dibujo aprobada.
- Definir el material de rectificado antes del tamaño final
- Proteger las relaciones funcionales de los datos
- Revisar las interfaces de cierre y acoplamiento
- Mantener los ajustes de montaje controlados por revisión

Inspección con Trazabilidad de Revisiones
La planificación de la inspección para los insertos de moldes de conectores FPC debe reflejar las características críticas del dibujo y los requisitos de informe acordados. SUUXIANG coordina los métodos de medición, los resultados documentados y la visibilidad de la revisión para que las piezas entregadas y la documentación final correspondan al plan de inspección verificado y al pedido.
- Vincular las comprobaciones a las dimensiones críticas del dibujo
- Acordar la evidencia de inspección requerida con antelación
- Mantener la visibilidad de las revisiones aprobadas
- Adaptar la documentación a los requisitos del pedido

¿Por qué elegir SUUXIANG para insertos de moldes de conectores FPC?
Compare un flujo de trabajo de revisión de dibujo y fabricación controlada con una ruta de abastecimiento típica basada en cotizaciones para herramientas de conectores.
← Swipe left or right to view →
Inserciones de molde para conectores FPC: Proceso de fabricación de precisión
Una secuencia controlada alinea la revisión de planos, la planificación del proceso, el mecanizado de precisión y la inspección con los requisitos definidos para cada proyecto de conector-herramienta.
Revisar planos y requisitos
Evaluamos planos, modelos, material, cantidad, dimensiones críticas, referencias, requisitos de superficie, contexto de aplicación y expectativas de inspección antes de la cotización o los compromisos de producción.
Planificación DFM y Ruta de Proceso
El equipo revisa el acceso a la maquinaria, el apilamiento de tolerancias, la secuencia de tratamiento térmico, la estrategia de electroerosión (EDM), las trayectorias del hilo, el material de rectificado y las necesidades de ensamblaje para establecer una ruta práctica.
Mecanizado de Características Críticas de Herramientas
El fresado CNC, el torneado, el trabajo multieje, el micromecanizado y las operaciones relacionadas producen una geometría accesible, preservando al mismo tiempo las tolerancias necesarias para las operaciones de acabado posteriores.
Acabado con Rectificado EDM
La electroerosión por hilo, la electroerosión por penetración y el rectificado de precisión abordan perfiles detallados, características internas, superficies endurecidas y ajustes críticos de acuerdo con el plan de proceso aprobado.
Ensamblaje e Inspección y Coordinación de la Entrega
Los componentes se ensamblan según sea necesario, se inspeccionan según el plan acordado, se documentan para que coincidan con el pedido, se empaquetan adecuadamente y se coordinan para su entrega con trazabilidad de revisiones.
Cómo Trabajar con SUUXIANG
Move from drawing review to inspected FPC connector mold inserts through a defined technical and quality handoff.
Envío de Dibujos y Requisitos
Envía el dibujo 2D, el modelo 3D disponible, la cantidad, el contexto de la aplicación, la fecha objetivo y cualquier requisito de material, tratamiento térmico, superficie o inspección.
Confirmar Detalles Críticos
Revisa las dimensiones críticas, los puntos de referencia, las prioridades de tolerancia, el acceso a la maquinaria, las necesidades de electroerosión o rectificado, y el estado de la revisión antes de realizar presupuestos o compromisos de producción.
Revisar la Ruta de Producción
Evalúa la ruta de proceso propuesta, el alcance de la cotización, el plan de inspección y la ruta de muestra o primer artículo donde el riesgo del proyecto o los requisitos de aprobación lo justifiquen.
Aprobar Producción Controlada
Libera la revisión del dibujo y los requisitos confirmados para que el mecanizado CNC, la electroerosión, el rectificado, el ensamblaje y la inspección puedan proceder con una comunicación de entrega coordinada.
Insertos para Moldes de Conectores FPC: Certificación y Documentación de Calidad
Evidencia del Cliente Publicada Tras Aprobación
Caso de éxito del cliente pendiente de verificación, aprobación del cliente y evidencia del proyecto de apoyo antes de su publicación.
Marcador de posición para testimonios: utilice un testimonio aprobado de abastecimiento o calidad que identifique el resultado de la revisión del plano, la evidencia de dimensiones críticas y el resultado medible del proyecto. Confirme primero las palabras citadas, los detalles del proyecto y el permiso de publicación con el cliente.
Marcador de posición para testimonios: publique solo después de que el cliente valide el resultado del proyecto, incluidas las métricas de entrega, inspección o control de revisiones. Conserve los registros de pedidos e inspección de respaldo para que el caso siga siendo rastreable y preciso.
Preguntas Frecuentes sobre Insertos de Molde para Conectores FPC
Practical answers for drawing-based tooling inquiries, from review and sampling to documentation and delivery planning.
¿Cuál es el MOQ para los insertos de molde de conectores fpc?
¿Qué planos debo proporcionar para los insertos de molde de conectores fpc?
¿Puede SUUXIANG revisar el diseño de mis insertos de molde de conectores fpc antes de la cotización?
¿Puedo pedir una muestra antes de la producción?
¿Cómo se evalúa el plazo de entrega para los componentes de utillaje de conectores personalizados?
¿Qué información de pago se necesita antes de realizar un pedido?
¿Puede SUUXIANG organizar envíos internacionales?
¿Cómo maneja SUUXIANG la propiedad intelectual y la confidencialidad de los planos?
¿Qué documentos de inspección se pueden suministrar con los insertos para moldes de conectores FPC?
La guía completa del comprador para insertos de moldes de conectores FPC
Utilice este marco de decisión para especificar insertos de moldes de conectores FPC, comparar socios de herramientas y fabricación, controlar los riesgos de calidad y evitar errores de planos, materiales, validación y abastecimiento que causen retrasos o fallos en el rendimiento del conector.
1. ¿Qué son los insertos para moldes de conectores FPC?
Los pasos de terminal de 0,3–0,5 mm son comunes en las familias de conectores FPC compactos, por lo que el molde debe reproducir una geometría de carcasa pequeña y repetible alrededor del área de contacto (https://na.industrial.panasonic.com/blog/fpc-connector-technology). Los insertos de moldes de conectores FPC son elementos reemplazables, fabricados con precisión, que se ajustan a un molde de inyección para crear esas características localizadas. Pueden formar cavidades de paso fino, detalles de ubicación de terminales, guías de entrada, geometría relacionada con pestillos y las superficies de entrada que guían un circuito impreso flexible hacia la carcasa terminada.nn2010 es el año de fundación de Dongguan SuuXiang Precision Mold Co., Ltd., cuyo flujo de trabajo SUUXIANG comienza con el plano, modelo, material y dimensiones críticas del comprador. Un inserto no es el conector terminado que se vende a un ensamblador de electrónica, ni es la base del molde de producción completa, el sistema de eyección o la prensa. Es un componente de herramienta controlado cuyos puntos de referencia, ajuste, condición de la superficie, ruta de mecanizado y evidencia de inspección afectan si los ciclos de moldeo repetidos producen carcasas de conector consistentes y componentes moldeados correctamente ubicados.
2. Evolución de las herramientas para conectores FPC
0.5 mm pitch became a common FPC/FFC reference point as portable electronics reduced connector footprint; current catalog ranges also reach 0.3 mm pitch and 0.9 mm mounting height. At that scale, cavity edges, terminal-support features, and locating faces can no longer be treated as secondary mold details. Source: https://na.industrial.panasonic.com/blog/fpc-connector-technologynn1.2 mm connector height and 0.2 mm pitch illustrate how profile reduction compresses the space available for resin flow, contact positioning, and actuator geometry. A rotating ZIF mechanism, guide walls, and retention features introduce shutoffs and moving interfaces whose relative position must remain stable through molding and assembly. Source: https://www.farnell.com/datasheets/2575143.pdfnn3 factors—automated pick-and-place, locking-function consistency, and high-volume repeatability—have shifted insert design toward controlled datums, wear-aware fits, and inspection tied to functional interfaces. Legacy assumptions such as correcting variation during fitting, accepting broad shutoff margins, or measuring only isolated dimensions can fail when small positional drift affects cable insertion, lock engagement, or terminal alignment.
3. Tipos de insertos para moldes de conectores FPC
Seis familias funcionales traducen un concepto de molde de conector FPC a un alcance fabricable. Clasifique cada artículo de inserto de molde de conector FPC según la característica plástica que controla, su relación de referencia y su deber de reemplazo esperado.
| Categoría de inserto | Geometría controlada | Riesgo típico | Valor modular |
|---|---|---|---|
| Cavidad | Perfil exterior y caras del pestillo | Rebabas en los puntos de corte | Revisión de características exteriores |
| Núcleo | Bolsillos y nervios | Enganchones o daños | Reparación de características internas |
| Corredera/expulsor | Socavados laterales | Atascamiento o agarrotamiento | Zonas de contacto móvil para servicio |
| Posicionamiento de terminales | Características de localización relacionadas con terminales | Deriva de paso | Reemplazar localizaciones de precisión dañadas |
| Compuerta/bebedero | Entrada de fusión y ruta de flujo | Erosión o variación de llenado | Ajustar o renovar características de alimentación |
| Desgaste | Zonas de contacto de alta fricción | Agarrotamiento o abrasión | Reemplazo localizado |
Insertos de conformado
Los insertos de cavidad definen las paredes exteriores, las caras de los pestillos y la geometría de entrada.nnLos insertos de núcleo forman bolsillos internos, nervaduras y socavados.
Insertos de movimiento y terminales
Los insertos de corredera o elevador liberan características laterales; la unión puede rayar las caras de cierre.nnLos insertos de posicionamiento de terminales ubican características de terminales finas; la deriva de referencia puede crear errores de paso o coplanaridad.
Insertos de alimentación y desgaste
Los insertos de compuerta o canal controlan la entrada del fundido; la erosión o el mal equilibrio pueden afectar el llenado.nnLos insertos de desgaste intercambiables aíslan áreas de alta fricción o propensas a daños para su reemplazo sin reconstruir el bloque principal.
4. Materiales para insertos de moldes de conectores fpc
La selección del material para los insertos de moldes de conectores fpc comienza con la resina moldeada, el desgaste por contenido de relleno, la geometría crítica y el intervalo de mantenimiento planificado. Un nombre de material por sí solo no puede predecir la retención del pulido, la respuesta térmica o la reparabilidad.
| Familia | Resistencia | Compromiso | Entorno típico |
|---|---|---|---|
| Acero pre-endurecido | Mecanizable, reparable | Margen de desgaste extremo inferior | Ciclos moderados |
| Acero para herramientas endurecido | Retención de desgaste y pulido | Control de tratamiento térmico y acabado | Resinas con relleno, características precisas |
| Acero inoxidable | Resistencia a la corrosión | Comportamiento específico de grado en pulido y EDM | Condiciones húmedas o corrosivas |
| Aleación de cobre | Alta conductividad térmica | Menor resistencia al desgaste | Eliminación de calor localizada |
| Carburo | Alta resistencia al desgaste localizado | Fragilidad y ajuste complejo | Puntos de desgaste severo |
Comparativa de familias de materiales
Cinco familias de materiales cubren la mayoría de las decisiones de insertos; la selección final debe confirmarse con el plano, los datos de la resina y las condiciones de producción.
Adecue el material a la función
Los pasos de conector de 0,3–0,5 mm pueden hacer que el desgaste del borde y la estabilidad dimensional sean más importantes que la resistencia general. Las resinas con relleno de vidrio, los pigmentos abrasivos y los objetivos de alto ciclo suelen justificar una mayor resistencia al desgaste.nnLos detalles cortados por electroerosión (EDM) necesitan una holgura de acabado suficiente; las aleaciones de cobre pueden disipar el calor rápidamente pero no son opciones predeterminadas para características abrasivas o de alta carga. Defina los productos químicos de limpieza, la humedad de almacenamiento y la exposición a la corrosión antes de especificar acero inoxidable.
- Acero pre endurecido: práctico para insertos de servicio moderado y cambios reparables
- Acero para herramientas endurecido: resistencia al desgaste y retención del pulido para detalles exigentes
- Acero inoxidable: resistencia a la corrosión cuando la resina o el entorno lo requieran
- Aleación de cobre: control térmico cerca de puntos calientes localizados
- Carburo: desgaste localizado severo, con revisión de diseño de bordes frágiles
Especificar los insumos para la decisión
Seis entradas para la solicitud de cotización (RFQ): grado de la resina, porcentaje de relleno, tolerancias CTQ (Critical-to-Quality), ciclos esperados, restricciones de enfriamiento y método de mantenimiento, hacen que la selección del material sea revisable. SUUXIANG puede alinear la planificación de mecanizado, electroerosión (EDM), rectificado e inspección con el material aprobado y la secuencia de tratamiento térmico.
5. Personalización de insertos de molde para conectores FPC
La personalización comienza con el plano 2D publicado, el modelo 3D, el contexto de la pieza de acoplamiento y una revisión nominal. Para los insertos de molde de conectores FPC, la elección del paso y los puntos de referencia deben controlar cada cavidad, cierre y resultado de inspección.
| Elemento de Personalización | Definición del Plano | Referencia de Verificación |
|---|---|---|
| Paso y puntos de referencia | Origen, dirección, límites acumulativos | Informe dimensional basado en puntos de referencia |
| Cierres y ventilaciones | Condición del acero, profundidad, ruta de escape | Comprobación visual y dimensional |
| Interfaz de entrada | Geometría de acoplamiento y desajuste permitido | Prueba de componente de acoplamiento |
| Identificación | Marcado de cavidad, revisión, orientación | Comprobación de legibilidad y ubicación |
Definir Geometría Funcional
El paso, el número de contactos y el esquema de puntos de referencia deben identificar la referencia principal del molde antes de que se encadenen las dimensiones. La disposición de las cavidades, la geometría de cierre, la dirección del desmoldeo, la ubicación de las ventilaciones y las interfaces de entrada deben tener una propiedad explícita.nnUn modelo 3D no puede reemplazar las vistas de sección donde las condiciones del acero, las rutas de los cables o el acceso del electrodo no están claros. SUUXIANG puede proporcionar comentarios DFM sobre el acceso a la herramienta, la estrategia EDM y la tolerancia de rectificado antes de la publicación.
Especificar Características de Identificación
El grabado funcional puede incluir el número de cavidad, la revisión de la pieza, el código de fecha o las marcas de orientación necesarias para el montaje y la trazabilidad. Su ubicación, profundidad, fuente y testigos permitidos deben definirse para que el marcado no afecte el sellado ni la liberación.nnLa decoración cosmética es normalmente secundaria para los insertos industriales. En su lugar, una indicación del acabado superficial debe identificar la cara funcional, el requisito de textura o pulido y cualquier limitación de chaflán.
Controlar la Intercambiabilidad
Los insertos intercambiables requieren puntos de referencia compartidos, referencias de bolsillo y condiciones de intercambio definidas entre cavidades. Un contorno nominalmente coincidente es insuficiente cuando las caras de localización, las referencias de sujeción o los cierres críticos difieren.nnEl control de revisiones debe vincular el plano, el modelo, los cambios DFM aprobados y el plan de inspección a una única publicación. Las referencias de inspección deben indicar puntos de referencia, dimensiones críticas, método de medición, requisito de muestreo y formato del informe.
6. Elementos Críticos de Construcción y Calidad
La selección de los puntos de referencia debe seguir la geometría funcional de asiento y entrada de cable de la pieza moldeada, no solo las caras de mecanizado convenientes. La revisión del apilamiento debe rastrear la variación de la cavidad, el núcleo, el cierre y la interfaz de acoplamiento hasta el riesgo de ensamblaje.
Puntos de Referencia e Interfaces
Los puntos de referencia primarios, secundarios y terciarios deben localizar las características de contacto, los pivotes de las palancas y las paredes guía de manera consistente. Un esquema de puntos de referencia desplazado puede crear desalineación de inserción, mala alineación de terminales o una fuerza de bloqueo inconsistente.
Bordes, Ventilación y Superficies
Los pequeños radios preservan la resistencia de las esquinas donde las esquinas internas afiladas invitan a grietas o desgaste prematuro. La ubicación de las ventilaciones, la dirección del pulido y la textura especificada deben favorecer el flujo y la liberación de la resina; un acabado superficial inadecuado puede causar marcas de arrastre, gas atrapado o variación cosmética.
Zonas de Desgaste e Inspección
Las inserciones reemplazables concentran el desgaste de servicio en compuertas, cierres, correderas y superficies de alto contacto. Las comprobaciones CMM verifican la geometría relacionada con los puntos de referencia, la medición por visión confirma los perfiles finos y los calibres de espiga aseguran las aberturas estrechas antes de que un informe de primer artículo relacione los resultados con el plano publicado.
7. Cómo elegir un fabricante para los insertos de moldes de conectores fpc
La elección de un proveedor debe comenzar con el plano 2D publicado y el contexto de acoplamiento, no con una lista genérica de capacidades. Para los insertos de moldes de conectores fpc, evalúe si la evidencia técnica coincide con el prototipo solicitado o el riesgo de bajo volumen.
| Área de evaluación | Preguntar | Solicitar |
|---|---|---|
| Comprensión del ensamblaje | ¿Cómo se revisan los riesgos de acoplamiento? | Notas de montaje o plan de muestras |
| Comunicación | ¿Quién resuelve las preguntas técnicas? | Flujo de trabajo de respuesta nominal |
| Transparencia en el tiempo de entrega | ¿Qué impulsa cada hito? | Programa de producción fechado |
Evidencia de revisión del plano
El plano 2D debe desencadenar una revisión de puntos de referencia y dimensiones críticas. Pregunte cómo se resuelven los radios inaccesibles, las necesidades de electrodos y las referencias de medición.nnEl modelo 3D debe coincidir con la revisión antes de su publicación. Solicite DFM anotado, notas de ruta de proceso y un registro de respuestas.
Prueba de proceso e inspección
Las microcaracterísticas requieren una ruta de mecanizado, EDM, rectificado y ajuste especificada. Pregunte qué características necesitan acceso a la ruta del cable o electrodos.nnEl primer artículo debe reflejar el plan de inspección acordado. Solicite trazabilidad del material, registros en proceso e informes dimensionales vinculados a las revisiones del plano.
Control de cambios y entrega
El trabajo controlado por revisiones requiere aprobación escrita antes de cualquier cambio en el plano o el proceso. Pregunte quién es el responsable del registro de cambios y la disposición de las muestras.nnLa fecha objetivo debe separar la revisión del plano, el mecanizado, la inspección y el envío. Solicite un plan de tiempo de entrega fechado con las dependencias identificadas.
8. Errores comunes al comprar insertos de moldes de conectores fpc
Dos paquetes de planos pueden describir una geometría nominal idéntica y, sin embargo, producir resultados de herramientas diferentes cuando los puntos de referencia, el comportamiento de la resina y la evidencia de aceptación no están definidos. Los errores de compra prevenibles suelen manifestarse como retrabajos, moldes inestables o ajustes funcionales rechazados.
Esquema de puntos de referencia no definido
Tres referencias de puntos de referencia deben ubicar las características críticas del conector antes de asignar las tolerancias. La falta de puntos de referencia primarios, secundarios y terciarios permite que la inspección y el mecanizado interpreten la posición de manera diferente; incluya objetivos de puntos de referencia, dimensiones CTQ y método de medición en el paquete de planos.
Llamadas de tolerancia poco realistas
0,01 mm puede ser significativo en una característica de acoplamiento rectificada, pero inapropiado en un perfil fresado inaccesible. Las tolerancias ajustadas generales aumentan el costo y las disputas de inspección; clasifique las dimensiones funcionales, especifique las zonas de tolerancia y permita una revisión del proceso antes de la publicación.
Suposiciones de material y moldeo
La resina con relleno de vidrio puede cambiar los requisitos de desgaste, ventilación, contracción y pulido en comparación con la resina sin relleno. Tratar los aceros como intercambiables puede causar desgaste prematuro o distorsión; indique el grado de la resina, el contenido de relleno, el contexto de producción, el requisito de acero, el tratamiento térmico, la compuerta y las restricciones de ventilación en la RFQ.
Errores de aprobación y precio
Un informe unidimensional no puede probar la inserción del cable, el recorrido del pestillo, la holgura de contacto o el comportamiento de acoplamiento. Apruebe las inserciones solo después de haber realizado comprobaciones de ajuste funcional y registros de inspección definidos; compare las cotizaciones por ruta de proceso, documentación, control de revisiones y riesgo, no solo por precio unitario.
9. De RFQ a Liberación de Producción
Un paquete RFQ controlado evita que los equipos de diseño, calidad, abastecimiento y fabricación publiquen suposiciones diferentes. Para las inserciones de moldes de conectores FPC, congele la revisión del dibujo, el modelo 3D nativo o neutral, el contexto de acoplamiento, la cantidad y la fecha objetivo antes de que comience la DFM.
Construir el paquete controlado
La revisión A debe identificar las dimensiones CTQ, los datums, las tolerancias, los requisitos de superficie, el material, el tratamiento térmico y los puntos de medición. Adjunte el dibujo 2D, el archivo 3D, el historial de desviaciones aprobado y los detalles de la interfaz del conector o de la pieza moldeada.nnUn único responsable debe mantener el registro de revisiones. Diseño aprueba la geometría; calidad aprueba los criterios de aceptación; abastecimiento confirma el paquete comercial.
Cerrar suposiciones de DFM y cotización
La revisión DFM debe señalar el acceso a la herramienta, las rutas de electrodos o hilos EDM, el material de rectificado, la secuencia de tratamiento térmico y la viabilidad de la inspección. Resuelva cada elemento abierto por escrito antes de la liberación de la orden de compra.nnLa revisión de la cotización debe indicar el estado del material incluido, la ruta del proceso, los documentos de inspección, la cantidad, la suposición de entrega y las exclusiones. Fabricación no debe inferir un requisito modificado de un correo electrónico informal.
Validar y liberar producción
La revisión de la primera pieza debe comparar las CTQ medidas con el dibujo aprobado y el plan de inspección. Donde las inserciones interactúen con un molde o un conjunto de conector, realice una validación de ajuste o una prueba de molde controlada utilizando la revisión acordada.nnTras la aceptación, registre la revisión de liberación, la evidencia de la muestra aprobada, la intercambiabilidad de piezas de repuesto, la cantidad de repuestos y el desencadenante de mantenimiento. Cualquier cambio posterior requiere una revisión de impacto documentada en las cuatro funciones.
10. Precios de inserciones de moldes de conectores FPC
1 dibujo puede producir costos muy diferentes cuando añade micro características, tolerancias posicionales ajustadas, acceso difícil a la herramienta o trabajo extendido de hilo EDM y EDM de penetración. El material, el tratamiento térmico, el acabado, el material de rectificado y el plan de inspección deben presupuestarse como requisitos definidos, no como suposiciones.nn3 patrones de pedido ilustran la dirección del costo y el cronograma. Los cambios de ingeniería después de la programación, la liberación de electrodos o la planificación de la inspección pueden añadir reprocesos evitables; la entrega urgente también puede limitar la secuencia de procesos más eficiente.nn2 cotizaciones comparables requieren el mismo dibujo 2D controlado por revisión, modelo 3D cuando esté disponible, cantidad, especificaciones de material y tratamiento térmico, dimensiones críticas, requisitos de superficie, informes de inspección y fecha de entrega solicitada. SUUXIANG puede revisar la ruta de proceso especificada e identificar preguntas abiertas antes de liberar el trabajo.
| Escenario de pedido ilustrativo | Controladores de costos dominantes | Dirección del costo unitario | Implicación del plazo de entrega |
|---|---|---|---|
| 1 inserción prototipo | Montaje, geometría compleja, EDM, inspección de primera pieza | Más alto | La revisión y la planificación del proceso dominan |
| 10 inserciones repetidas | Montaje repartido entre piezas, rectificado e inspección | Más bajo | El enrutamiento por lotes puede mejorar el flujo |
| 50 inserciones estables | Cantidad, utillajes repetibles, revisión controlada | El más bajo en relativo | El cronograma depende de la capacidad y el alcance de la calidad |
Cargue los dibujos de las inserciones de moldes de conectores FPC para su revisión
Envíe su dibujo 2D, modelo 3D, material, cantidad, prioridades de inspección y fecha objetivo para una revisión RFQ disciplinada.