
Pulido mecánico para piezas de precisión
Sube tu plano para una revisión de pulido mecánico alineada con las dimensiones críticas, los requisitos de superficie y las necesidades de inspección.
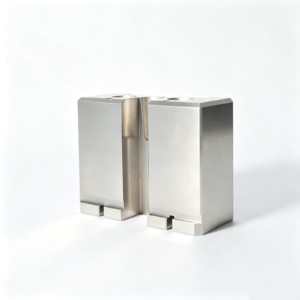
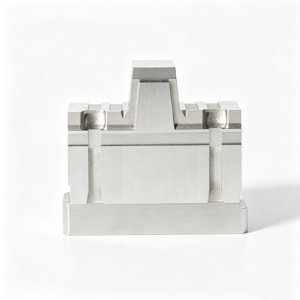
Componentes representativos que requieren pulido mecánico





Related Component Families and Drawing-Based Quotations







Por qué los equipos de ingeniería eligen SUUXIANG
Los proyectos de pulido mecánico comienzan con la revisión del plano, luego siguen una ruta controlada desde la DFM hasta la inspección y la entrega gestionada por revisiones.
Revisión DFM basada en planos
Revisamos las dimensiones críticas, los puntos de referencia, los requisitos de superficie, las restricciones de acceso y las prioridades de acabado antes de que comience la cotización o la planificación de la producción.
Rutas de proceso coordinadas
El mecanizado CNC, la electroerosión (EDM), el rectificado, el ensamblaje y el pulido mecánico se planifican en función de la geometría, la sobremedida, la condición del borde y las superficies funcionales.
Enfoque en dimensiones críticas
La planificación de la inspección alinea los métodos de medición con las características críticas del plano, la estrategia de puntos de referencia, las tolerancias y los requisitos de informe.
Flujo de trabajo controlado por revisiones
La información visible de las revisiones ayuda a mantener alineados los planos, las instrucciones de producción, los registros de inspección y las expectativas de entrega durante todo el proyecto.
Comunicación de proyecto rastreable
Los equipos de ingeniería y abastecimiento reciben actualizaciones prácticas sobre cuestiones de fabricabilidad, decisiones de proceso, expectativas de inspección y coordinación de entregas.
Familias de componentes de precisión y rutas de proceso
Fabricación basada en planos para piezas CNC configurables, componentes de moldes, herramientas de conectores y componentes de troqueles, planificada en función de las dimensiones críticas, el acceso, el acabado y los requisitos de inspección.

Servicios de mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en planos que requieren rutas controladas de fresado, torneado, electroerosión (EDM), rectificado e inspección. La revisión se centra en el material, las dimensiones críticas, la estrategia de puntos de referencia, las tolerancias, los requisitos de superficie, la cantidad y las expectativas de entrega antes de los compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para piezas prismáticas, placas, insertos y características que requieren un acceso controlado de la herramienta. La revisión de DFM considera el espesor de la pared, los radios de las esquinas, la profundidad de los bolsillos, la fijación, las ubicaciones de los puntos de referencia, la sobremedida de mecanizado y el acceso de inspección.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para ejes, pasadores, manguitos, casquillos y características rotativas. La planificación del proceso aborda la concentricidad, la excentricidad, los detalles de roscado, la geometría del hombro, la condición del material, los requisitos de acabado y la relación entre las características torneadas y las mecanizadas secundariamente.
Upload a Drawing
Mecanizado de 5 ejes
El mecanizado CNC de 5 ejes permite trabajar superficies complejas, características anguladas y piezas multicaras, donde menos configuraciones pueden proteger las relaciones entre características. La viabilidad depende del alcance de la herramienta, la sujeción de la pieza, el espacio libre de colisión, las prioridades de tolerancia, el estado del material y la estrategia de inspección.
Upload a Drawing
Mecanizado Suizo y de Precisión
El mecanizado suizo y el micro mecanizado son ideales para componentes de pequeño diámetro, esbeltos y con gran detalle, como pasadores, contactos y ejes en miniatura. La revisión del plano debe definir diámetros críticos, relaciones longitud-diámetro, necesidades de desbarbado, riesgos de manipulación, material y método de inspección.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración se ocupan de materiales endurecidos, ranuras estrechas, geometrías internas afiladas y características inaccesibles para herramientas de corte convencionales. La estrategia de electrodo, la trayectoria del hilo, las consideraciones de la capa de recubrimiento, el barrido, los pases de acabado y las referencias de datum deben revisarse pronto.
Upload a Drawing
Rectificado de Precisión
El rectificado de superficies y perfiles de precisión se utiliza cuando los requisitos de planitud, paralelismo, control de perfil o acabado superan las condiciones prácticas de mecanizado. La planificación identifica el material de rectificado, la secuencia de tratamiento térmico, la estabilidad del datum, el acceso a la rueda, el método de medición y la condición de borde admisible.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se configuran a partir de datos de diseño del molde, resina o contexto de moldeo y superficies críticas de partición o formado. La planificación de la fabricación coordina el estado del acero, la secuencia de mecanizado, los requisitos de electroerosión, la tolerancia de pulido, las interfaces de ajuste y las prioridades de inspección.
Upload a Drawing
Componentes de Expulsión y Eyección
Los expulsores, manguitos y componentes de eyección se producen según las relaciones dimensionales requeridas para un movimiento controlado del molde y el espacio libre. Los planos deben especificar diámetros, longitudes, geometría de cabeza, requisitos de dureza o tratamiento, características de acoplamiento y expectativas de superficie.
Upload a Drawing
Pernos de Núcleo, Guías y Componentes de Localización
Los pernos de núcleo, las guías y los componentes de localización establecen una alineación repetible y la ubicación de las características formadas dentro de una herramienta. La revisión cubre la clase de ajuste, la concentricidad, la geometría de montaje, las interfaces de desgaste, el tratamiento térmico, la tolerancia de rectificado y el esquema de datum de los componentes de acoplamiento.
Upload a Drawing
Correderas, Alzadores, Puertas y Accesorios de Molde
Las correderas, alzadores, puertas y accesorios de molde se configuran en torno al movimiento del molde, la liberación de la pieza y la geometría de la interfaz. La planificación del proceso considera las superficies de desplazamiento, las relaciones anguladas, las áreas de desgaste, las características de enfriamiento o ventilación, los requisitos de ajuste y las tolerancias a nivel de ensamblaje.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde para conectores de precisión soportan herramientas de conector de paso fino y alta repetibilidad donde la posición de la característica y las relaciones de acoplamiento son importantes. La revisión aborda la geometría de la cavidad o el núcleo, los detalles relacionados con los pines, el acceso a la electroerosión, el estado del material, las necesidades de pulido y las referencias de inspección.
Upload a Drawing
Componentes de Troquel de Estampación
Los componentes de troquel de estampación de precisión se fabrican para juegos de troquel y operaciones de conformado que requieren perfiles, espacios libres y superficies de desgaste controlados. La revisión de fabricación evalúa el material, el tratamiento térmico, la estrategia de electroerosión por hilo, el material de rectificado, las relaciones de acoplamiento y los requisitos de medición.
Upload a Drawing
Utillaje para Inyección, MIM, CIM y Sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se consideran cuando los requisitos se ajustan al alcance de producción verificado de SUUXIANG. La revisión vincula el contexto de moldeo con las suposiciones de contracción, la geometría de partición y puerta, la selección del material, el tratamiento térmico, el ajuste y las necesidades de inspección.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan del plano, las condiciones de aplicación y la ruta de proceso requerida. Las discusiones sobre materiales deben cubrir la designación del grado, la condición suministrada, las necesidades de corrosión o desgaste, la secuencia de tratamiento térmico, la maquinabilidad, las expectativas de certificación y los requisitos de trazabilidad.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como etapas controladas, no como valores predeterminados asumidos. Defina la dureza requerida, el acabado, el recubrimiento o el resultado del pulido, las preocupaciones de enmascaramiento, el riesgo de cambio dimensional, la tolerancia de rectificado y la documentación necesaria para verificar la condición solicitada.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con el plano y el plan de inspección acordado. Defina las dimensiones críticas, los datum, los requisitos de muestreo o informe, el enfoque de la galga, el estado de revisión, los registros de materiales y las expectativas de trazabilidad antes de la entrega.
Upload a Drawing
Prototipos y Producción de Bajo Volumen
La creación rápida de prototipos y la fabricación de bajo volumen respaldan la validación basada en planos, los requisitos provisionales y las tiradas cortas controladas. Una solicitud de presupuesto (RFQ) útil identifica el nivel de revisión, la cantidad, el material, las dimensiones críticas, las necesidades de superficie, las expectativas de inspección, el contexto de la aplicación y la fecha de entrega requerida.
Upload a DrawingMateriales de pulido mecánico para piezas con diseño controlado

Acero para herramientas
Los aceros para herramientas se especifican habitualmente para núcleos de moldes, insertos de cavidades y componentes de desgaste. Se deben definir el grado, el estado de dureza, la secuencia de tratamiento térmico y el desbarbado permitido para que el pulido mecánico no comprometa la geometría crítica.

Acero inoxidable
El acero inoxidable es adecuado para piezas de precisión sensibles a la corrosión, utillaje de conectores y componentes personalizados. Indique la aleación, el estado inicial, el acabado superficial deseado y cualquier requisito de pasivación o acoplamiento, ya que la respuesta al pulido varía según el estado del material y las marcas de mecanizado.

Aleaciones de aluminio
Las aleaciones de aluminio se utilizan para utillajes ligeros, prototipos y componentes de utillaje seleccionados. Especifique el temple de la aleación, las expectativas de acabado cosmético, las áreas de referencia protegidas y las necesidades de manipulación, ya que las superficies más blandas pueden arañarse durante el acabado y la inspección.

Aleaciones de cobre
Las aleaciones de cobre pueden servir para insertos conductores, características de utillaje eléctrico y componentes mecanizados especializados. Incluya la aleación exacta, las prioridades de conductividad, el requisito de superficie y los límites de rebabas, ya que la blandura del material y la geometría local afectan el control del pulido.

Plásticos de ingeniería
Los plásticos de ingeniería pueden considerarse para componentes de bajo volumen seleccionados y prototipos funcionales. Identifique el grado de resina, el refuerzo, la temperatura de aplicación y las expectativas cosméticas, ya que el acabado abrasivo puede alterar los bordes, crear marcas de calor o cambiar la textura de la superficie.
Pulido mecánico y procesos de precisión


Rectificado de precisión
El rectificado de precisión soporta la planitud, el paralelismo, la eliminación controlada de material y las superficies funcionales finas después del mecanizado o el tratamiento térmico. Se selecciona cuando el plano requiere caras de referencia estables o relaciones ajustadas que necesiten una tolerancia de rectificado planificada.

Electroerosión por hilo
La electroerosión por hilo corta perfiles pasantes intrincados, ranuras estrechas y características endurecidas donde el acceso de herramientas convencionales es limitado. La trayectoria del hilo, la ubicación del agujero de inicio, los requisitos de las esquinas y los pases de acabado deben revisarse en comparación con el plano y la geometría de acoplamiento.

Electroerosión por penetración
La electroerosión por penetración forma cavidades profundas, detalles internos afilados y características complejas de moldes utilizando electrodos planificados. La estrategia del electrodo, la tolerancia de chispa, el requisito de superficie y el acceso posterior al pulido se evalúan conjuntamente para proteger la geometría crítica.

Pulido mecánico
El pulido mecánico utiliza un acabado abrasivo controlado para refinar las superficies accesibles, reducir las marcas de mecanizado o electroerosión y preparar la apariencia o función requerida. Se planifica teniendo en cuenta la protección de bordes, la dirección de la superficie, la sensibilidad de la geometría y las expectativas de inspección.
Características de pulido mecánico y detalles de componentes

Machos de moldeo
Los machos de moldeo de precisión pueden revisarse en cuanto a superficies de trabajo pulidas, prioridades dimensionales, requisitos de material y tratamiento térmico, y contexto de las características de acoplamiento. Incluya referencias de cota y cualquier requisito de superficie que afecte al montaje o la inspección.

Elementos de guía
Los pasadores guía, casquillos y elementos de localización requieren atención en cuanto a ajuste, concentricidad, material de rectificado y estado de la superficie. La revisión de planos ayuda a alinear el enfoque de pulido mecánico con la guía funcional y los requisitos de montaje.

Insertos de Cavidad
Los insertos de cavidad y de núcleo pueden combinar mecanizado CNC, electroerosión (EDM), rectificado, ajuste y pulido mecánico. Identifique las superficies cosméticas, áreas de cierre, detalles de ventilación y dimensiones críticas para poder evaluar la ruta del proceso.

Detalles de la Compuerta
Los insertos de compuerta y los detalles relacionados de la trayectoria de flujo deben evaluarse en cuanto a acceso de herramientas, estado de los bordes, dirección del pulido y superficies de acoplamiento. Proporcione contexto de aplicación donde el acabado de la superficie pueda influir en el comportamiento del moldeo o en el mantenimiento.

Correderas Elevadores
Las correderas y los elevadores a menudo necesitan superficies de ajuste coordinadas, detalles de localización y acabado controlado en áreas de desgaste o apariencia. Incluya las relaciones de montaje, la dirección del movimiento y las prioridades de inspección con el paquete de RFQ.

Detalles de Localización
Las características de localización personalizadas, las chavetas y las interfaces de datum se pueden incorporar en piezas de precisión basadas en planos. La información clara de apilamiento de tolerancias y las referencias de piezas de acoplamiento ayudan a determinar los requisitos de mecanizado, rectificado, pulido mecánico y verificación.
Sobre el Pulido Mecánico de SUUXIANG
SUUXIANG es la única marca de cara pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, la empresa ayuda a equipos internacionales a traducir planos y especificaciones en piezas CNC personalizadas inspeccionadas, componentes de moldes de precisión, utillajes de conectores y componentes de troqueles.
Nuestro trabajo combina fresado y torneado CNC, mecanizado multieje, electroerosión (EDM), rectificado de precisión, ajuste, inspección y pulido mecánico, cuando la especificación de la pieza lo requiere. La planificación del proceso comienza con el plano, el material, la cantidad, la aplicación y las dimensiones o superficies que controlan el rendimiento de la pieza.
Lo que diferencia a SUUXIANG es una discusión disciplinada de preproducción: DFM, estrategia de datum, acceso de mecanizado, necesidades de EDM o rectificado, método de inspección y control de revisiones se abordan antes de los compromisos de producción. Esto proporciona a los equipos de adquisiciones e ingeniería una base más clara para evaluar la fabricabilidad, la evidencia de calidad y la coordinación de la entrega.

Pulido Mecánico Planificado en Torno a las Características Críticas
Empezar con la Revisión del Plano
La planificación del pulido mecánico comienza con el plano, el modelo 3D, el estado del material y el resultado de superficie deseado. SUUXIANG revisa las dimensiones críticas, los datums, los requisitos de los bordes, las zonas cosméticas y las interacciones de tolerancia antes de cotizar una ruta que pueda alterar la geometría funcional.
- Identificar superficies y datums críticos para la calidad
- Aclarar las expectativas de acabado por zona funcional
- Revisar acceso, bordes y apilamiento de tolerancias
- Registrar requisitos específicos de revisión

Planificación de Mecanizado y Electroerosión
Un acabado pulido depende de lo que le precede. Las trayectorias de la herramienta CNC, la estrategia de electrodos para electroerosión, las trayectorias del hilo y el estado del material en bruto deben seleccionarse teniendo en cuenta el acabado final, especialmente cuando las cavidades, nervios, esquinas o características de acceso restringido influyen en el trabajo de acabado.
- Evaluar marcas de mecanizado antes del acabado
- Definir restricciones de acceso para electroerosión e hilo
- Proteger cantos vivos y superficies de acoplamiento
- Alinear la ruta del proceso con la geometría de la pieza

Controlar la Tolerancia de Rectificado
El material de rectificado y la secuencia requieren una revisión deliberada cuando la planitud, el paralelismo, el ajuste o el aspecto de la superficie son importantes. SUUXIANG evalúa si queda suficiente material para el rectificado de precisión y el pulido mecánico sin consumir una dimensión crítica o cambiar una relación de datum definida.
- Establecer tolerancia antes de los pasos de tratamiento térmico
- Preservar relaciones geométricas críticas
- Considerar riesgo de dureza y distorsión
- Secuenciar rectificado antes de pulido final

Inspeccionar lo que Importa
La planificación de la inspección vincula el plano con la pieza entregada. Antes de la producción, acordar las dimensiones, prioridades de superficie, método de medición, necesidades de informe y referencia de revisión que son relevantes para la aceptación. La documentación final debe corresponder al pedido y al plan de inspección verificado.
- Definir requisitos de aceptación medibles
- Adecuar métodos a la accesibilidad de las características
- Confirmar necesidades de informe y trazabilidad
- Mantener visible el estado de la revisión

Pulido Mecánico con Control Guiado por Revisión de Planos
Compare un flujo de trabajo de ingeniería estructurado con enfoques genéricos de cotización antes de comprometer dimensiones críticas, requisitos de superficie y expectativas de entrega.
← Swipe left or right to view →
Flujo del proyecto de pulido mecánico
Un camino guiado por el plano desde la revisión de la RFQ hasta la entrega coordinada, con requisitos de proceso e inspección definidos antes de la producción.
Revisar paquete RFQ
Comparte el plano 2D, el modelo 3D cuando esté disponible, el material, la cantidad, el objetivo de entrega y los requisitos de calidad para una revisión inicial de la aplicación.
Confirmar prioridades de DFM
Aclaramos dimensiones críticas, puntos de referencia, objetivos de superficie, acceso a mecanizado, expectativas de pulido, secuencia de tratamiento térmico y evidencia de inspección antes de la cotización o los compromisos de producción.
Planificar ruta de proceso
El equipo selecciona una ruta práctica a través de mecanizado CNC, electroerosión, rectificado, ensamblaje y pulido mecánico, permitiendo un material adecuado para cada etapa de acabado.
Mecanizar y acabar
La producción sigue la revisión del dibujo aprobada y el plan de proceso, coordinando el mecanizado, la electroerosión, el rectificado y el pulido mecánico controlado en torno a las superficies y bordes funcionales.
Inspeccionar y documentar
Las piezas completadas se comprueban con el plan de inspección definido, con los registros de mediciones y la documentación del pedido alineados con los requisitos de calidad acordados.
Empaquetar y coordinar
Tras la liberación final, las piezas se empaquetan para proteger las superficies críticas, mientras que el momento del envío, la información de entrega y cualquier documentación requerida se coordinan con el pedido.
Planificar tu proyecto de pulido mecánico
Provide the manufacturing and quality details needed to assess the process route before quotation or sampling.
Envía tu paquete de dibujos
Envía el dibujo 2D y el modelo 3D disponible, identificando el nivel de revisión, dimensiones críticas, puntos de referencia, áreas de superficie y cualquier contexto de componente de acoplamiento.
Definir material y cantidad
Indica el material, los requisitos de tratamiento térmico, la cantidad solicitada, las condiciones de aplicación y si el pedido es para prototipo, muestreo o producción de bajo volumen.
Establecer prioridades de acabado
Especifica las expectativas de pulido mecánico, las prioridades de condición de superficie, el tratamiento de bordes permitido, las zonas cosméticas y las dimensiones que requieren protección durante el acabado.
Confirmar necesidades de inspección
Comparte los métodos de inspección requeridos, el formato del informe, los puntos de medición, las expectativas de trazabilidad, la fecha de entrega prevista y cualquier criterio de aceptación antes de la cotización.
Revisar la ruta propuesta
Evalúa los comentarios de DFM de SUUXIANG y el plan propuesto de mecanizado, electroerosión, rectificado, pulido, inspección, revisión y entrega antes de que se finalicen los compromisos de producción.
Documentación de calidad de pulido mecánico

Política de Publicación de Casos de Estudio de Pulido Mecánico
Los resultados de los clientes y las cotizaciones de proyectos solo se publican tras la aprobación del cliente y la verificación de la cantidad relevante, la evidencia de inspección y el resultado.
“El equipo identificó un riesgo de acceso antes del mecanizado y ajustó la ruta del proceso en torno a electroerosión, rectificado y pulido mecánico. Para [cantidad verificada] insertos, el resultado verificado fue [métrica de calidad aprobada], con entrega completada el [fecha verificada].”
“SUUXIANG mantuvo el estado de la revisión y los requisitos de inspección visibles desde la RFQ hasta el envío. En nuestro pedido de [cantidad verificada] piezas de utillaje para conectores, [resultado verificado] redujo el tiempo necesario para la inspección entrante y apoyó nuestro programa de producción.”
Preguntas Frecuentes sobre Pulido Mecánico para Compradores B2B
Clarify requirements, review risks, and prepare a drawing-led RFQ for precision-finished components.
¿Qué información debo proporcionar para una RFQ de pulido mecánico?
¿Se puede especificar el pulido mecánico con un requisito de rugosidad superficial?
¿Cómo afecta el pulido mecánico a las dimensiones de las piezas y a los bordes afilados?
¿Existe una cantidad mínima de pedido para componentes pulidos a medida?
¿Puedo pedir muestras antes de una tirada de producción de pulido mecánico más grande?
¿Qué determina el plazo de entrega para los pedidos de pulido mecánico?
¿Puede SUUXIANG proporcionar informes de inspección para piezas de precisión pulidas?
¿Cómo se manejan el envío, el pago y la confidencialidad de los planos para una RFQ?
La Guía Completa del Comprador para el pulido mecánico
Utilice este marco de decisión para especificar los requisitos de acabado, comparar rutas de proceso y controles de proveedores, evaluar los impulsores de costos y evitar errores comunes de abastecimiento para piezas mecanizadas de precisión, moldes, herramientas de conectores y producción de bajo volumen.
1. ¿Qué es el pulido mecánico?
ISO 4287 identifies Ra as a common roughness parameter; mechanical polishing is an abrasive finishing process that progressively removes surface peaks from metal parts using media such as abrasive papers, stones, belts, or buffs. It can reduce visible scratches and roughness, prepare a surface for plating or another finish, and meet an agreed appearance or functional need.nnOne polished-looking sample is not a complete requirement. Appearance describes what is seen, a surface-finish callout quantifies a measurement and sampling method, while dimensional tolerances control size, form, and datum-related geometry; material removal during polishing can affect all three.nnThree inputs govern a practical result: the starting surface condition, the part geometry, and the specified inspection criteria. Deep EDM texture, sharp edges, thin sections, inaccessible pockets, material response, and the agreed acceptance standard should therefore be reviewed with the drawing before SUUXIANG plans the process route.
2. Cómo evolucionó el pulido mecánico
Two stages define the practical evolution of mechanical polishing: manual abrasive work for local correction, followed by powered belts, wheels, and controlled abrasive sequences for more consistent throughput. Tooling improved productivity, but it did not eliminate variation caused by pressure, direction, compound condition, part support, or operator judgment.nnThree buyer controls now matter more than a named polishing tool: a documented starting condition, an agreed finish acceptance method, and protection of functional edges, datums, and fits. For precision molds and connector tooling, a brighter surface is not automatically acceptable if polishing rounds a shutoff, changes a pin land, or obscures a defect.nnOne drawing-review workflow should define the polish area, excluded surfaces, edge-break limits, inspection method, and revision status before release. The same discipline applies to stamping-die components, prototypes, and low-volume CNC parts, where repeatable routing and recorded acceptance criteria help distinguish an intentional finish from an uncontrolled rework step.
3. Tipos de pulido mecánico
La selección de la ruta sigue la geometría, la sobremedida y el objetivo de acabado. Especifique el chaflán permitido y el área de inspección antes de presupuestar el pulido mecánico.
| Ruta | Mejor ajuste | Resultado | Compromiso de suministro |
|---|---|---|---|
| Lijado manual | Geometría local | Acabado direccional | Dependiente de la mano de obra |
| Correa | Superficies planas y curvas | Grano uniforme | Requiere utillaje |
| Pulidora | Contornos abiertos | Brillo intenso | Riesgo de redondeo de cantos |
| Vibratorio | Lotes pequeños | Desbarbado satinado | Alcance limitado en cavidades |
| Pulido de moldes | Cavidades y nervios | Reflejo controlado | Altamente dependiente de la habilidad |
Lijado manual
El lijado manual P240-P2000 es adecuado para planos localizados, curvas y zonas de reparación. Elimina arañazos de forma controlada, pero la presión del operario limita la repetibilidad.
Pulido con cinta
Las cintas abrasivas P80-P600 son adecuadas para planos accesibles y curvas externas amplias. Eliminan material rápidamente; el control de la fijación es esencial cerca de los bordes.
Pulido con rueda y buff
Las ruedas de buff producen un brillo cosmético brillante en contornos abiertos. Pueden redondear bordes y transferir compuesto a las características, lo que requiere un enmascaramiento controlado.
Acabado vibratorio
El acabado vibratorio en lote desbarba muchas piezas pequeñas con un aspecto satinado uniforme. El material abrasivo llega a las superficies expuestas, no a cavidades profundas ni ranuras estrechas.
Pulido de moldes
La pasta y las piedras de diamante se utilizan en cavidades, nervios y superficies adyacentes a los puntos de cierre. Los resultados dependen del acceso, el estado del acero y una dirección de pulido documentada.
4. Materiales para el pulido mecánico
El estado del material determina si el pulido mecánico elimina los daños o simplemente los hace más visibles. Especifique la superficie de partida, el estado de tratamiento térmico, la exposición a la corrosión y la geometría antes de aprobar una secuencia de abrasión.
| Material | Compatibilidad práctica | Riesgo clave | Nota del comprador |
|---|---|---|---|
| Acero inoxidable | Bueno con abrasivos controlados | Contaminación incrustada | Definir expectativas de limpieza y corrosión |
| Acero para herramientas | Bueno tras revisión de ruta | Redondeo de bordes; inclusiones | Indicar dureza y condición de tratamiento térmico |
| Aleación de aluminio | Adecuado para acabado cuidadoso | Deformación; porosidad | Proporcionar condición de fundición o forja |
| Aleación de cobre | Adecuado con medio limpio | Marcas de arrastre; retención de compuesto | Proteger superficies de acoplamiento y contacto |
| Aleación de níquel | Condicional | Eliminación lenta; sensibilidad al calor | Confirmar acceso y aceptación de muestra |
Variables de respuesta del material
El acero inoxidable puede revelar contaminación abrasiva incrustada y pierde su rendimiento anticorrosivo si los residuos de pulido no se controlan. Indique el grado de la aleación, la condición previa de soldadura o EDM, y las expectativas de limpieza.nnEl acero para herramientas responde fuertemente a la dureza, la distribución de carburos, las inclusiones y la secuencia de tratamiento térmico. Identifique la etapa de pulido requerida en relación con el endurecimiento, el rectificado y cualquier ajuste final.
- Superficie de partida: mecanizada, rectificada, EDM o pulida previamente
- Geometría crítica: bordes, nervios, agujeros y cavidades profundas
- Base de aceptación: estándar visual, método de rugosidad y área de inspección
Adecuación de material y proceso
Las aleaciones de aluminio cortan rápido pero pueden deformarse, redondear bordes o exponer porosidad. Las aleaciones de cobre son blandas y conductoras, por lo que muestran fácilmente marcas de arrastre y pueden retener el compuesto de pulido.nnLas aleaciones de níquel y los aceros endurecidos pueden requerir abrasivos escalonados y acceso controlado. Confirme un área representativa cuando la pieza tenga paredes delgadas, características de referencia afiladas o superficies internas restringidas.
5. Opciones de Acabado y Marcado
El valor Ra por sí solo no define el aspecto, la dirección del grano, el brillo del canto o las caras protegidas. Incluya los requisitos de acabado e identificación en el plano de control y apruebe una muestra representativa antes de la entrega.
| Requisito | Definición del plano | Evidencia de aceptación |
|---|---|---|
| Acabado superficial | Ra, cara, dirección | Ubicación medida y muestra |
| Marcado láser | Texto, posición, contraste | Límite de legibilidad |
| Preparación del recubrimiento | Enmascaramiento y preacabado | Comprobación de área protegida |
Rugosidad y Estándar Visual
Por ejemplo, una rugosidad Ra de 0.4 µm requiere una ubicación de medición, un método de corte y un límite de inspección. Empareje el valor numérico con un comparador visual aprobado o una muestra conservada para la aceptación cosmética.
Grano, Espejo y Satinado
Un acabado satinado direccional de grano 320 requiere flechas de grano y que las caras se mezclen. El acabado espejo, el acabado satinado y las superficies de sellado funcionales necesitan especificaciones separadas; los proveedores no deben inferir equivalencia a partir de u0022pulidou0022.
Enmascaramiento e Identificación Láser
Una holgura de 0.5 mm respecto a un borde crítico puede ser importante cuando se enmascara, pule, marca con láser, platea o recubre posteriormente. Defina las áreas protegidas, el contenido del marcado, la posición, la profundidad o el contraste, y si la marca es cosmética o crítica para la trazabilidad.
6. Elementos de Calidad en el pulido mecánico
Dos controles rigen una pieza pulida utilizable: la eliminación controlada de material y la aceptación documentada. Una superficie brillante por sí sola no confirma la geometría preservada, las características limpias o un aspecto repetible.
Preparación de la Superficie
Una revisión de la condición de entrada debe identificar marcas de mecanizado, picaduras, rebabas y textura de EDM antes de que comiencen los abrasivos. Defina la eliminación de material permitida y proteja las caras de referencia.nnCada cambio de abrasivo debe eliminar por completo el patrón de rayado anterior. Los rayones residuales, el grano incrustado y la inconsistencia direccional requieren retrabajo.
Bordes y Calor
El 100 % de los bordes y esquinas funcionales deben compararse con el requisito de chaflán del plano. Un redondeo excesivo puede alterar el sellado, el ajuste y el rendimiento de la localización.nnUna muestra aprobada 1:1 debe establecer la ondulación o piel de naranja aceptable. Una presión o calor excesivos pueden exponer variaciones subsuperficiales y distorsionar detalles finos.
Limpieza y Entrega
Tres registros deben acompañar la entrega de producción: ruta abrasiva, método de limpieza y resultados del inspector. La limpieza y el manejo protegido por separado evitan compuestos sueltos y contaminación cruzada.nnCada lote debe incluir muestreo acordado, fotografías fechadas de primer plano bajo iluminación constante y registros de inspección vinculados a la revisión. Defina la distancia de visualización, la dirección, la iluminación y los límites de defectos antes de la producción.
7. Cómo Elegir un Proveedor de Pulido
Un plano 2D por sí solo es insuficiente para una cotización de pulido cuando la eliminación del acabado puede alterar bordes, planos o geometrías de acoplamiento. Evalúe la disciplina de revisión del proveedor, el rastro de evidencia y la vía de respuesta antes de comparar el precio unitario.
| Área de Evaluación | Evidencia a solicitar | Pregunta del comprador |
|---|---|---|
| DFM | Dibujo marcado | ¿Qué superficies permanecen intactas? |
| Control de acabado | Plan de muestras e inspección | ¿Cómo se juzga la apariencia? |
| Trazabilidad | Registros de lote | ¿Cómo se segregan las revisiones? |
| Embalaje | Método de protección | ¿Cómo se protegen las caras pulidas? |
Empieza con la revisión DFM
Antes de la entrega, pregunta cómo se registran las dimensiones críticas, los datums, la tolerancia de pulido, el acceso a herramientas y las superficies enmascaradas. Para las caras del molde, las características del conector y los bordes de las matrices estampadas, exige un acuerdo sobre dónde el pulido puede alterar la geometría.
- ¿Qué dimensiones se protegen durante el pulido?
- ¿Qué proceso se ajusta al material y tratamiento térmico especificados?
- ¿Cómo afectará el recubrimiento o acabado posterior a la superficie?
Solicita Evidencia de Producción
Para el primer artículo, solicita un plan de aprobación de muestras vinculado a la revisión del dibujo y el objetivo de acabado. Confirma las comprobaciones en proceso, el método de medición de superficies, las condiciones de iluminación cosmética y las fotografías de aceptación antes de la liberación del volumen.
Verifica el Control y la Recuperación
Para cada lote, exige registros trazables de material, revisión, inspección, embalaje y envío. Pregunta quién se encarga de la contención y la acción correctiva cuando se encuentran arañazos, bordes redondeados o derivas dimensionales.
8. Errores comunes del comprador en el pulido mecánico
En las transferencias internacionales, una nota de acabado puede separarse del dibujo, la cotización y el plan de inspección. Evita errores convirtiendo las solicitudes de apariencia en criterios de aceptación medibles antes de que SUUXIANG u otro proveedor libere la producción.
Reemplaza ‘Pulido’ por Criterios
Una sola palabra—’pulido’—no define la dirección, la cobertura ni la aceptación. Indica el área de acabado, la dirección del abrasivo, los defectos permitidos y el método de aprobación en el dibujo controlado.
Define la Rugosidad y la Apariencia
La Ra por sí sola no puede definir la apariencia cosmética, mientras que una solicitud visual por sí sola no puede definir la textura. Especifica el objetivo o límite de Ra, el corte de medición cuando sea relevante y una muestra de referencia aprobada o fotografías de defectos.
Proteger los bordes funcionales
Los bordes afilados pueden redondearse durante el pulido y alterar una relación de ajuste, sellado o cota de referencia. Identifique los bordes protegidos, las dimensiones de desbarbado permitidas y las dimensiones posteriores al acabado que requieran inspección.
Adaptar el acabado a la geometría
Las nervaduras profundas, las ranuras estrechas y las esquinas internas pueden impedir un acabado espejo uniforme. Solicite una respuesta de revisión del plano que identifique áreas inaccesibles, niveles de acabado alternativos y cualquier estrategia de EDM o pulido.
Evaluar más que el precio
La cotización más baja puede excluir el enmascaramiento, el retrabajo, la inspección o el control de revisiones. Compare las cotizaciones con el mismo alcance de acabado, documentación, supuestos de plazo de entrega y responsabilidad por la apariencia rechazada.
Aprobar el mecanizado antes del pulido
Las marcas de herramienta, la textura de EDM y el material insuficiente pueden permanecer visibles después del pulido. Solicite la condición de la superficie previa al pulido, la tolerancia de mecanizado y la aprobación de la primera pieza antes de la operación de acabado final.
9. Pasos para lanzar una pieza pulida
Lance el pulido mecánico como un flujo de trabajo de cambio de plano controlado, no como una solicitud cosmética final. Congelar las prioridades funcionales antes de que el trabajo abrasivo pueda alterar bordes, ajustes o superficies relacionadas con cotas de referencia.
Definir zonas y entradas
Ingeniería marca las zonas funcionales, de sellado, deslizantes y cosméticas en el plano. Indica el desbarbado de bordes permitido y las cotas de referencia protegidas.nnCalidad identifica las dimensiones críticas, las muestras de aceptación y el acceso a la medición. La gestión del programa registra el propietario de la revisión y las puertas de aprobación.
Establecer ruta y criterios
Compras suministra el material, el tratamiento térmico, la cantidad y la fecha objetivo. Ingeniería especifica el acabado de partida, la tolerancia de material y la ruta de CNC, EDM, rectificado y pulido.nnCalidad convierte la apariencia en una referencia acordada: condición de visualización, dirección del rayado, defectos permitidos y medición de superficie cuando corresponda. La retroalimentación DFM debe resolver áreas inaccesibles antes de la entrega.
Aprobar los primeros lotes
Las primeras piezas deben revisarse según el plano y la referencia de acabado publicados. Calidad bloquea los métodos de inspección, el muestreo, los registros y las reglas de disposición.nnLa gestión del programa confirma el embalaje que evita marcas de contacto y asigna el momento de la revisión del lote inicial. Compras supervisa la entrega y comunica los cambios aprobados a través del control de revisiones.
10. Precios y costes del pulido mecánico
1 revisión de plano debe regir cada cotización comparable: el coste del pulido aumenta con el área superficial, los radios cerrados, los bolsillos ciegos, los rayones iniciales, los materiales más duros y un acabado requerido más fino. Las áreas de solo manual, las necesidades de protección de bordes, los puntos de inspección, la exposición al retrabajo y el embalaje protector añaden mano de obra más allá de las caras accesibles a máquina.nn3 bandas de cantidad cambian comúnmente la mezcla de costes de la siguiente manera. SUUXIANG debe confirmar la ruta después de la revisión del plano; esta tabla indica los impulsores comerciales, no los precios.nn1 paquete RFQ compartido debe incluir el mismo dibujo 2D, modelo 3D, cantidad, material y estado de tratamiento térmico, referencia de acabado, imperfecciones permitidas, método de medición, criterios de aceptación y requisito de embalaje. Esa alineación permite a los compradores comparar el alcance, los supuestos de plazo de entrega y la responsabilidad del retrabajo en lugar de solo una línea de precio unitario.
| Nivel de cantidad | Impacto del factor de coste | Impacto del plazo de entrega |
|---|---|---|
| 1–5 prototipos | Dominan la configuración, el acceso manual, la eliminación de rayones y la aprobación del acabado | Mayor esfuerzo por pieza; permitir la revisión y confirmación de muestras |
| 6–50 bajo volumen | La fijación repetible y la secuencia del proceso reducen la configuración por pieza | Mejora cuando las superficies y los criterios de inspección están estandarizados |
| 51–200 trabajo repetido | La planificación de lotes y la repetición del embalaje reducen la manipulación de unidades | Más predecible si las revisiones y las muestras de aceptación permanecen congeladas |
| Más de 200 lanzamientos de producción | Las economías dependen de la geometría, el método de protección y el muestreo de inspección | La capacidad y la ruta de proceso validada deben confirmarse por pedido |
Sube tu plano para un presupuesto de pulido mecánico
Incluye material, cantidad, dimensiones críticas, prioridades de superficie, necesidades de inspección y fecha de entrega prevista para una revisión detallada del plano.