
Insertos de Molde con Micro-Características: Fabricación desde el Dibujo hasta la Inspección
Envíe su plano para la fabricación de insertos de molde con micro-características guiada por DFM, con revisión de dimensiones críticas, mecanizado coordinado, electroerosión (EDM), rectificado e inspección.
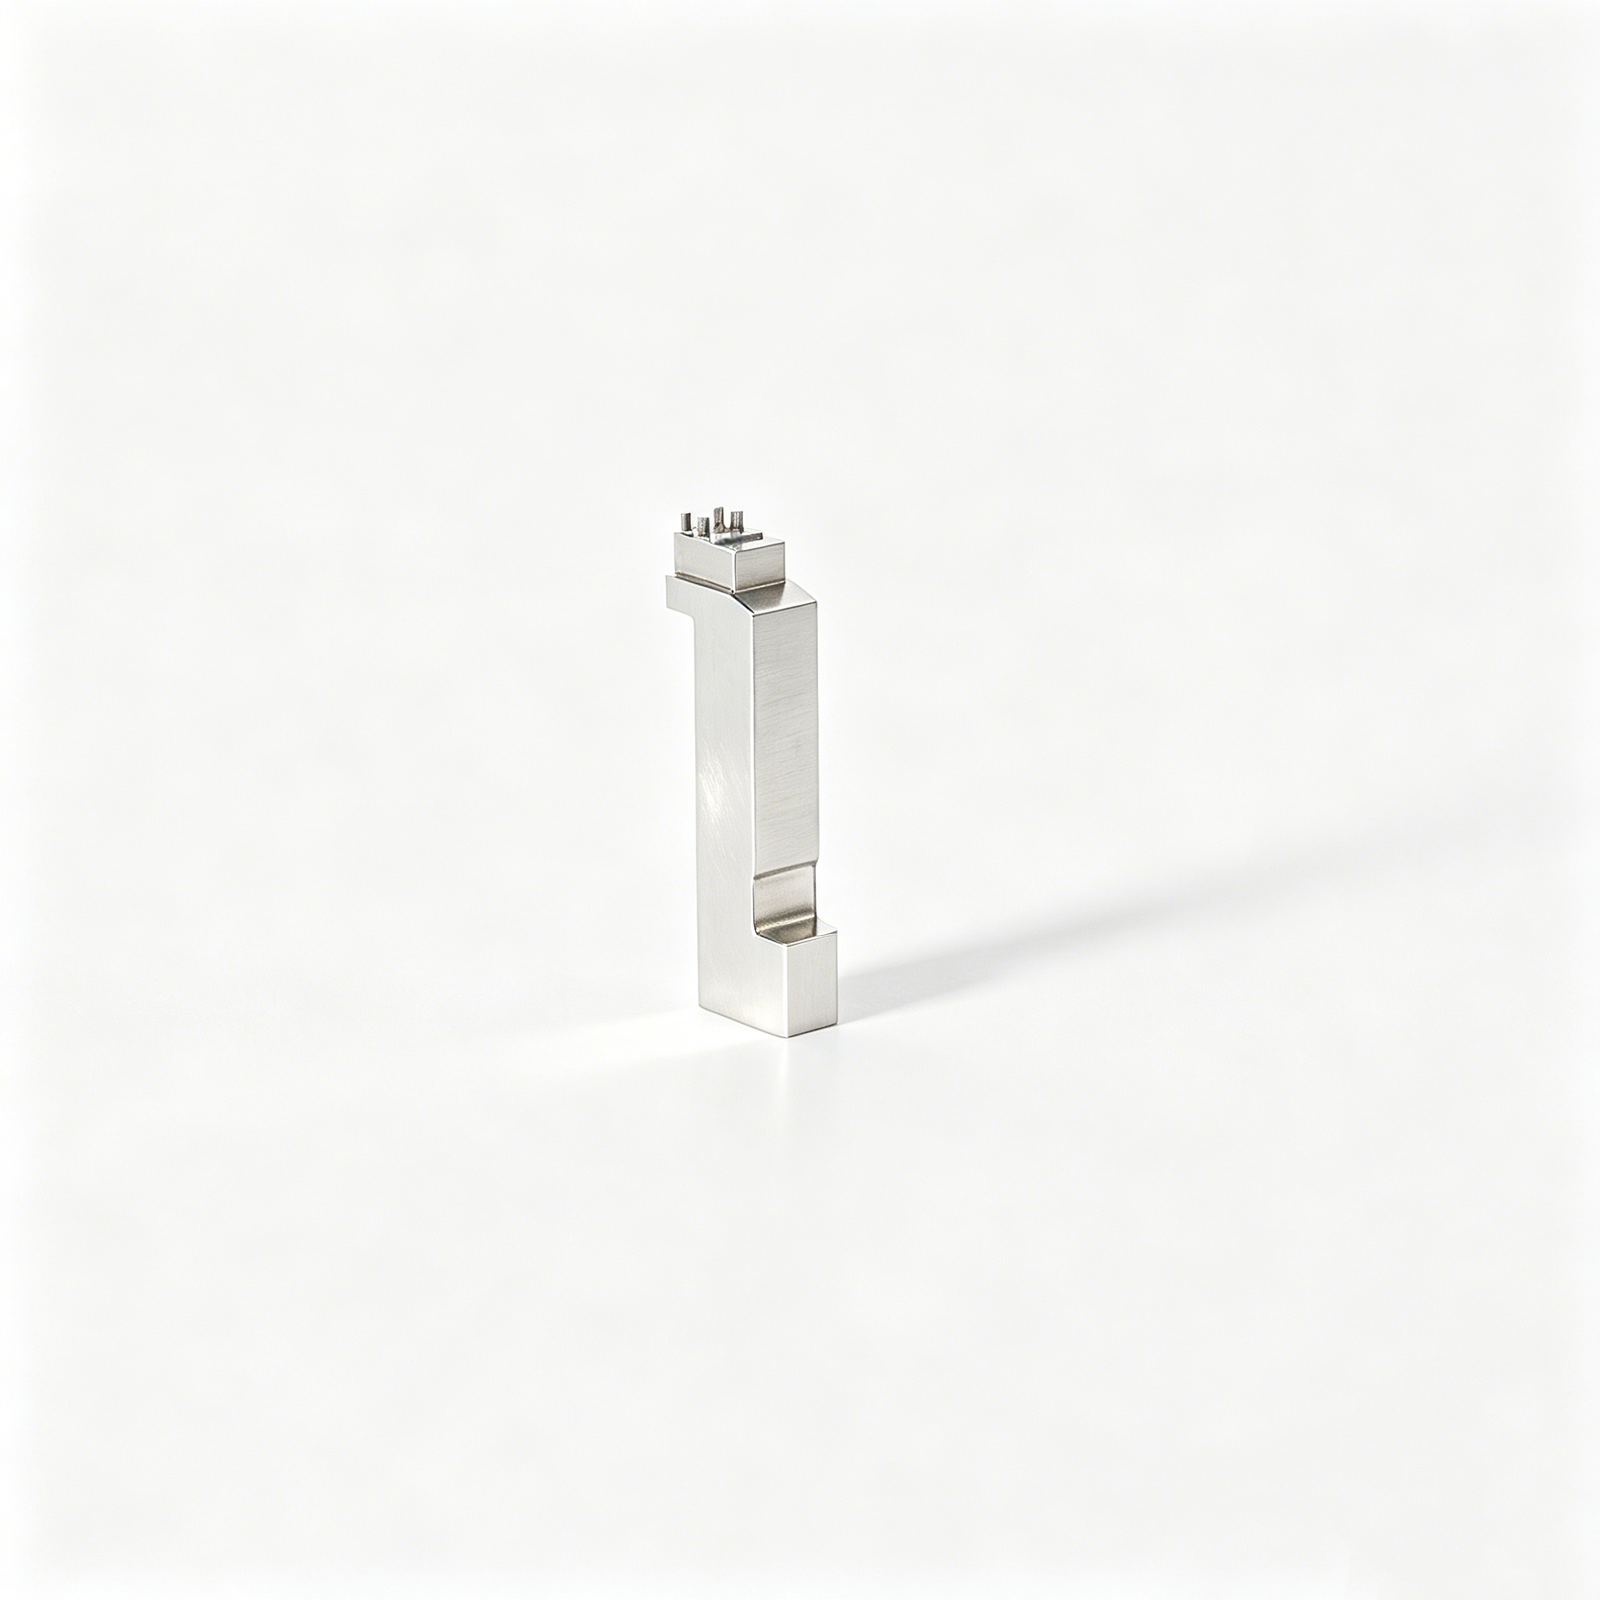
Componentes Representativos de Insertos de Molde con Micro-Características




Related Configurable Component Families and RFQ









Ventajas de Ingeniería para Insertos de Molde con Micro-Características
Planificación estructurada desde la revisión del plano hasta la documentación de inspección para proyectos de insertos de precisión.
Comprensión del Plano
Revisamos planos 2D y modelos 3D para identificar la geometría funcional, interfaces, requisitos de material y preguntas de fabricabilidad antes de la cotización.
Planificación de Dimensiones Críticas
Las dimensiones críticas, los puntos de referencia, las relaciones de tolerancia y las prioridades de superficie se discuten de antemano para que la planificación del proceso siga los requisitos funcionales de la pieza.
Rutas de Proceso Coordinadas
El mecanizado CNC, la electroerosión (EDM), el rectificado de precisión y el ensamblaje se secuencian en función del acceso de la herramienta, la estrategia de electrodos, las trayectorias del hilo y las tolerancias de mecanizado.
Planificación de Inspección
Los métodos de inspección se alinean con las características críticas, la estrategia de puntos de referencia, las necesidades de informes y el plan verificado requerido para el pedido específico.
Visibilidad de Revisiones
Las revisiones de planos, las decisiones técnicas y la información de entrega permanecen visibles durante todo el proyecto para apoyar la comunicación controlada y la ejecución trazable.
Comunicación Lista para Solicitud de Cotización (RFQ)
Envíe planos, material, cantidad, expectativas de calidad y objetivos de entrega para que SUUXIANG pueda preparar una discusión técnica enfocada para insertos de molde con micro-características.
Componentes de Molde de Precisión y Servicios de Mecanizado
Familias de componentes y rutas de proceso basadas en planos para características críticas, revisiones controladas y producción lista para inspección.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en planos que requieren acceso planificado a la herramienta, control de puntos de referencia, verificación de material y métodos de inspección definidos. La selección del proceso se revisa frente a las dimensiones críticas, los requisitos de superficie, la geometría, la cantidad y las prioridades de entrega antes de asumir compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para componentes prismáticos, cavidades, nervios, placas, insertos y características mecanizadas complejas. La revisión del plano considera el alcance de la fresa, los radios de esquina, la sujeción de la pieza, la tolerancia de mecanizado, la secuencia de puntos de referencia y si se necesita electroerosión (EDM) o rectificado posterior.
Upload a Drawing
Torneado CNC
Servicios de torneado de precisión CNC para ejes, manguitos, pasadores, casquillos y características rotativas. La revisión de la pieza aborda la concentricidad, el descentramiento, la geometría de hombros, los requisitos de roscado, el estado del material, la estrategia de sujeción y el enfoque de inspección para diámetros y longitudes críticos.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite superficies contorneadas, características anguladas, geometrías de acceso profundo y trabajos multifacéticos donde la reducción de configuraciones puede proteger las relaciones de cota. La viabilidad depende del acceso de la máquina, la sujeción de la pieza, la longitud de la herramienta, el comportamiento del material, el acabado requerido y la estrategia de inspección.
Upload a Drawing
Mecanizado Suizo y Micro-mecanizado
El mecanizado suizo y el micro-mecanizado permiten componentes pequeños, esbeltos y detallados donde la concentricidad, el acceso a las características y el manejo requieren un control de proceso riguroso. Los planos deben definir dimensiones críticas, límites de rebabas, requisitos de superficie, estado del material y métodos de medición aplicables.
Upload a Drawing
Servicios de Electroerosión por Hilo y Electroerosión por Penetración
Los servicios de electroerosión por hilo y por penetración se aplican a materiales endurecidos, geometrías internas afiladas, ranuras finas, nervios profundos y características inaccesibles para fresas convencionales. La planificación del proceso evalúa la estrategia de hilo o electrodo, el barrido, la sobremedida de electroerosión, las consideraciones de capa de recubrimiento y las necesidades de acabado posterior.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles permite planitud, paralelismo, precisión de perfil, eliminación controlada de material y requisitos de acabado fino. Los planes de rectificado tienen en cuenta la secuencia de tratamiento térmico, el material a rectificar, la protección de cotas, la estabilidad de la pieza, el acceso de la muela y el método de inspección especificado.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se configuran a partir de planos aprobados y requisitos de moldeo. La revisión se centra en la geometría de cierre, las interfaces de refrigeración y ventilación, la ubicación de los bebederos, el material y el tratamiento térmico, la ruta de mecanizado o electroerosión, las dimensiones críticas y las relaciones de ajuste.
Upload a Drawing
Componentes Expulsores y de Expulsión
Los espárragos expulsores, manguitos y componentes de expulsión se producen para adaptarse a los requisitos de guiado, holgura, recorrido y desgaste del molde. La revisión de ingeniería considera las características de acoplamiento, el estado del material, la dureza, el acabado superficial, la geometría de la cabeza, las necesidades de lubricación y la intercambiabilidad de repuestos.
Upload a Drawing
Espárragos de Núcleo, Componentes de Guía y Localización
Los espárragos de núcleo, espárragos de guía y componentes de localización establecen la posición de las características y la alineación repetible del molde. Los planos deben aclarar las relaciones de cota, las clases de ajuste, la longitud de engagement, las superficies de desgaste, los requisitos de material y tratamiento térmico, y los puntos de inspección necesarios para verificar el rendimiento de acoplamiento.
Upload a Drawing
Correderas, Levantadores, Bebederos y Accesorios de Molde
Las correderas, levantadores, bebederos y accesorios de molde son componentes configurables para el movimiento, la liberación, el flujo de material y el soporte de las funciones del molde. La planificación aborda las trayectorias de movimiento, el riesgo de interferencia, las caras de cierre, las relaciones angulares, el control de desgaste, el acceso de mecanizado, los requisitos de ajuste y las interfaces de ensamblaje.
Upload a Drawing
Componentes para Moldes de Conectores
Los componentes de moldes de conectores de precisión permiten diseños de contactos de alta densidad, características de paso pequeño, relaciones de inserción e interfaces de moldeo repetibles. La revisión de fabricación enfatiza la estrategia de cota, las necesidades de electroerosión o rectificado de características finas, la estabilidad del material, el control de rebabas, la geometría de acoplamiento y la accesibilidad para inspección.
Upload a Drawing
Componentes para Matrices de Estampación
Los componentes de matrices de estampación de precisión incluyen punzones, matrices, elementos de guía, detalles de conformado y piezas personalizadas relacionadas, fabricadas a partir de planos. La planificación del proceso considera la dirección de la tira, los bordes de corte o conformado, la holgura, el material y el tratamiento térmico, la secuencia de rectificado, los requisitos de electroerosión y las relaciones de ajuste.
Upload a Drawing
Componentes para Moldes de Inyección, MIM, CIM y Sobremoldeo
Los componentes de herramientas para inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. La revisión de planos considera las interfaces de flujo de material, los requisitos relacionados con la contracción, los bebederos, los respiraderos, las líneas de partición, los insertos, la secuencia térmica y la ruta de mecanizado, electroerosión, rectificado y ajuste.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan en función de la función mecánica, la estabilidad dimensional, la resistencia a la corrosión, el desgaste, el tratamiento térmico y la maquinabilidad. Proporcione el grado especificado, el estado, la política de sustituciones y cualquier requisito de documentación del material para que la ruta del proceso pueda evaluarse correctamente.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se especifican de acuerdo con las superficies funcionales, el desgaste, la corrosión, la desmoldeo, la apariencia y el riesgo dimensional. La revisión debe definir las áreas de acabado, las expectativas de rugosidad, el tipo de recubrimiento o tratamiento, las necesidades de enmascaramiento, los requisitos de dureza y la sobremedida de rectificado posterior al tratamiento.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican en torno a las dimensiones críticas para la calidad, las cotas, las tolerancias y los requisitos de informe del pedido. Alinee las revisiones de planos, las expectativas de muestreo, los métodos de medición, los registros de materiales y la documentación final antes de que comience la producción.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
La prototipación rápida y la fabricación de bajo volumen apoyan la validación del diseño, las pruebas de herramientas, las revisiones y las cantidades controladas de puente. Una solicitud de presupuesto (RFQ) útil incluye dibujos o modelos, material, cantidad, características críticas, requisitos de calidad, fecha objetivo y contexto de aplicación que afecta la fabricabilidad.
Upload a DrawingMateriales para Insertos de Molde de Micro-características

Acero para Herramientas
Una opción común para núcleos, cavidades e insertos de moldes que requieren una ruta equilibrada a través de mecanizado, electroerosión (EDM), rectificado y tratamiento térmico. El grado, la dureza objetivo, la exposición a la corrosión y las prioridades dimensionales deben confirmarse antes de la producción.

Acero Inoxidable
Se utiliza cuando la resistencia a la corrosión, los entornos de procesamiento limpios o los requisitos de material específicos de la aplicación influyen en la selección del inserto. El comportamiento del mecanizado, el estado del tratamiento térmico, el acabado superficial y los puntos de inspección requieren revisión frente al dibujo aprobado y las condiciones de acoplamiento.

Acero Pre-templado
Adecuado para componentes que pueden beneficiarse del mecanizado en un estado templado suministrado y una menor modificación por tratamiento térmico posterior al mecanizado. La revisión del dibujo debe establecer la demanda de desgaste, los requisitos de acabado, el material de rectificado y los métodos de inspección de dimensiones críticas.

Acero Metalúrgico en Polvo
Se considera para entornos de desgaste exigentes o geometrías de insertos complejas cuando el grado especificado y la ruta del proceso están respaldados por evidencia del proyecto. La estrategia del electrodo, el acabado de la electroerosión (EDM), el tratamiento térmico y la planificación de la inspección final dependen del dibujo.

Aleaciones de Cobre
Se aplican selectivamente para insertos o características donde el comportamiento térmico es una consideración de diseño. La selección de la aleación debe verificarse frente a la resistencia, el desgaste, la unión, el acceso de mecanizado, los requisitos de superficie y el dibujo específico de la aplicación antes de un compromiso de producción.
Insertos de Molde de Micro-características: Procesos Soportados

Fresado CNC
El fresado CNC desarrolla perfiles de insertos, cavidades, características de separación y detalles accesibles a partir del modelo aprobado. El acceso de la herramienta, el material restante y la secuencia de puntos se revisan para crear una ruta controlada para la posterior electroerosión (EDM) o rectificado.


Micromecanizado
El micromecanizado aborda nervios finos, pequeñas cavidades, pines en miniatura y otros detalles compactos dentro del alcance verificado del proyecto. El alcance de la fresa, la rigidez de la característica, el riesgo de rebabas y el acceso de inspección se evalúan temprano para que el dibujo pueda guiar un plan de proceso realista.

Electroerosión por Hilo (EDM)
La electroerosión por hilo (EDM) produce perfiles pasantes, ranuras estrechas y detalles de material endurecido donde un camino de hilo controlado es apropiado. El equipo revisa el acceso al orificio de inicio, la secuencia de corte, los requisitos de las esquinas y la tolerancia para proteger la geometría funcional y las relaciones de acoplamiento.

Electroerosión por Penetración (EDM)
La electroerosión por penetración (EDM) forma cavidades profundas, detalles internos afilados y geometrías más allá del acceso práctico de fresado utilizando electrodos planificados. La estrategia del electrodo, las condiciones de lavado, las necesidades de acabado y cualquier requisito de rectificado o ajuste posterior se alinean con el dibujo.

Rectificado e Inspección
El rectificado de precisión, el ajuste y la inspección completan los insertos de molde de micro-características aplicables a través de la eliminación controlada de material, comprobaciones de acoplamiento y mediciones basadas en dibujos. Los métodos de inspección y los requisitos de informes se acuerdan frente a las dimensiones críticas, los puntos, el nivel de revisión y las expectativas del pedido.
Insertos para moldes de microcaracterísticas: Accesorios compatibles y funciones añadidas


Elementos de localización
Los pasadores de localización, las chavetas y las características de referencia ayudan a establecer una orientación controlada del inserto durante el montaje y el servicio. SUUXIANG revisa la geometría de acoplamiento, la pila de tolerancias, el método de retención y los puntos de inspección antes de comprometerse con una ruta de proceso.

Piezas de expulsión
Los expulsores, manguitos y componentes de expulsión relacionados se pueden evaluar junto con la geometría de la cavidad y el núcleo. La revisión considera el juego, la carrera, las superficies de apoyo, los requisitos de material, las necesidades de rectificado y los riesgos para las características moldeadas delicadas.

Correderas y levantadores
Las correderas y los levantadores soportan socavados, liberan movimiento y forman características localizadas donde el diseño lo requiere. Una revisión basada en planos aclara la dirección del movimiento, las superficies de contacto, el acceso a la herramienta, los requisitos de ajuste y las áreas sensibles al mantenimiento.

Características de compuerta
Los insertos relacionados con la compuerta y las características de flujo localizadas se pueden incorporar cuando el diseño del molde define su función. La revisión se centra en los límites del inserto, el acceso a EDM o mecanizado, los requisitos de superficie y las interfaces que afectan el ajuste y el control de revisiones.

Herramientas para conectores
Los elementos de herramientas para conectores se pueden configurar para cavidades de precisión, núcleos, terminales y detalles de localización. SUUXIANG evalúa las dimensiones críticas, las relaciones de puntos de referencia, el acceso a microcaracterísticas, la estrategia de electrodos, el material de rectificado y la documentación de inspección requerida.
Acerca de SUUXIANG Precision Manufacturing
SUUXIANG es la única marca de cara pública de Dongguan SuuXiang Precision Mold Co., Ltd. Fundada en 2010 por XiaoCheng Huang, su fundador y representante legal, la empresa tiene su sede en el segundo piso del Parque Industrial Sanhe en la ciudad de Chang’an, ciudad de Dongguan, Guangdong, China. Ayudamos a los equipos globales de ingeniería, abastecimiento y calidad a traducir planos y especificaciones en componentes de moldes de precisión inspeccionados, piezas mecanizadas a medida, herramientas para conectores e insertos para moldes de microcaracterísticas.
Nuestro trabajo se basa en planos. Antes de cotizar o comprometer la producción, revisamos las dimensiones críticas, los puntos de referencia, las pilas de tolerancias, los requisitos de material y tratamiento térmico, las prioridades de superficie, el acceso de mecanizado y las necesidades de inspección. La planificación del proceso puede combinar fresado y torneado CNC, mecanizado multieje, electroerosión (EDM), rectificado de precisión, ajuste e inspección de acuerdo con los requisitos verificados del proyecto.
Lo que distingue a SUUXIANG es la coordinación disciplinada desde el DFM hasta la documentación final. Mantenemos visibles el control de revisiones, las decisiones de fabricación, los métodos de inspección y la información de entrega, para que los compradores puedan evaluar el riesgo técnico antes de que comience la producción. Envíe una solicitud de cotización (RFQ) con su plano, cantidad, requisitos de calidad y fecha de entrega objetivo para una revisión técnica enfocada.

Insertos para moldes de microcaracterísticas: De DFM a inspección
Revisión de DFM y puntos de referencia
Antes de la cotización, SUUXIANG revisa el plano, el modelo, las dimensiones críticas, el esquema de puntos de referencia, los requisitos de superficie y el contexto de acoplamiento. Esto establece una ruta de fabricación práctica para insertos de moldes de microcaracterísticas e identifica preguntas que deben resolverse antes de los compromisos de producción.
- Identifica las dimensiones críticas para la calidad y los puntos de referencia funcionales.
- Comprueba el acceso de las herramientas, las condiciones de las paredes y las relaciones entre características.
- Confirma los requisitos de material, tratamiento térmico y superficie.
- Registra el estado de la revisión y las preguntas técnicas abiertas.

Estrategia de CNC y Electroerosión por Hilo (EDM)
Las cavidades finas, nervios, ranuras y esquinas internas pueden requerir una combinación planificada de mecanizado CNC, electroerosión por hilo y electroerosión por penetración. La ruta debe seleccionarse en función de la geometría, el acceso, los requisitos de acabado y los puntos de inspección, en lugar de basarse únicamente en el tamaño de la característica.
- Evalúa el acceso de mecanizado antes de seleccionar la ruta del proceso.
- Planifica los detalles de los electrodos y las superficies de referencia de la electroerosión.
- Define las trayectorias del hilo para características estrechas o cerradas.
- Protege las relaciones críticas de los puntos de referencia entre operaciones.

Tolerancia de Rectificado y Ajuste
El material de rectificado y los requisitos de ajuste deben definirse pronto cuando las superficies controlan el cierre, la guía, la ubicación o el comportamiento del ensamblaje. SUUXIANG coordina la tolerancia entre las etapas de mecanizado para que el trabajo de acabado respalde la intención del plano sin eliminar material necesario para la corrección final.
- Asigna la tolerancia de rectificado a las superficies relevantes.
- Separa las superficies de ajuste funcionales de los acabados cosméticos.
- Secuencia el tratamiento térmico y el acabado en función del riesgo dimensional.
- Aclara las condiciones de las piezas de acoplamiento antes del ajuste final.

Control de Inspección y Revisión
La planificación de la inspección debe seguir el plano aprobado y las características críticas identificadas. SUUXIANG alinea los métodos de medición, las necesidades de informes y los registros de revisión con el pedido, ayudando a los equipos de proyecto a verificar los insertos de moldes de microcaracterísticas con la evidencia requerida para la aceptación.
- Vincula los puntos de inspección a los puntos de referencia y las dimensiones críticas.
- Confirma los informes requeridos antes de que comience la producción.
- Mantén referencias visibles del plano y de la revisión.
- Marca desviaciones o necesidades de aclaración para su disposición.

¿Por qué elegir SUUXIANG para Insertos de Moldes de Microcaracterísticas?
Compara un flujo de trabajo de plano a inspección dirigido por ingeniería con una ruta de abastecimiento genérica típica.
← Swipe left or right to view →
Insertos de moldes de microcaracterísticas: del plano a la entrega
Una secuencia guiada por el plano que mantiene visibles las dimensiones críticas, las decisiones de proceso, los requisitos de inspección y el estado de la revisión antes del envío.
Revisión de planos y requisitos
Revisamos planos 2D, modelos 3D disponibles, material, cantidad, contexto de aplicación, dimensiones críticas, requisitos de superficie, fecha de entrega y necesidades de documentación de inspección.
Planificación DFM y de proceso
El equipo confirma la estrategia de datums, acceso de mecanizado, pila de tolerancias, secuencia de tratamiento térmico, necesidades de ruta EDM o de hilo, material de rectificado y enfoque de inspección antes del compromiso.
Mecanizado de características críticas del inserto
El trabajo aprobado pasa por la secuencia adecuada de fresado CNC, torneado, mecanizado multieje, micromecanizado, electroerosión por hilo, electroerosión por penetración y rectificado de precisión.
Ajuste y control de revisiones
Los componentes se ajustan según sea necesario, mientras que la comunicación del proyecto rastrea las revisiones aprobadas, las interfaces críticas, las prioridades dimensionales y cualquier cambio controlado por planos que afecte a la fabricación.
Inspección, embalaje y coordinación
La inspección final sigue el plan acordado. Preparamos la documentación correspondiente al pedido, protegemos los componentes acabados para su embalaje y coordinamos los detalles de envío con el cliente.
Cómo obtener insertos de moldes con microcaracterísticas
A controlled path from technical files and DFM review through production updates, inspection planning, and delivery coordination.
Envía tu paquete técnico
Proporciona planos 2D, modelos 3D cuando estén disponibles, requisitos de material y tratamiento térmico, cantidad, dimensiones críticas, necesidades de inspección, contexto de aplicación y fecha de entrega prevista.
Alineación de DFM y presupuesto
Revisamos datums, pila de tolerancias, acceso de mecanizado, requisitos de EDM o rectificado, prioridades de superficie y estado de revisión antes de que SUUXIANG confirme la ruta de proceso y la cotización propuestas.
Confirmación de detalles de producción
Aprueba la revisión del plano acordada, las expectativas de calidad, el alcance de la muestra o la producción y los requisitos de entrega para que la planificación de la fabricación refleje la especificación actual del proyecto.
Seguimiento de fabricación e inspección
Recibe comunicación coordinada sobre el progreso de fabricación, el control de revisiones, la planificación de inspección y la documentación final del pedido, que coincide con los requisitos verificados para tus insertos de moldes con microcaracterísticas.
Documentación de calidad para insertos de moldes con microcaracterísticas
Opiniones y resultados de proyectos de clientes
Las opiniones sobre los proyectos de los clientes se publicarán solo después de verificar los resultados, los registros de apoyo y el permiso para identificar al cliente.
Los testimonios verificados para los insertos de moldes de microcaracterísticas deben reflejar la revisión del plano aprobado, el alcance de la inspección, el resultado de la entrega y la redacción autorizada por el cliente.
SUUXIANG no publica cifras de rendimiento anonimizadas ni avales de clientes sin pruebas de proyecto rastreables y aprobación por escrito para compartirlos.
Preguntas frecuentes sobre insertos de moldes de microcaracterísticas
Practical RFQ, DFM, inspection, revision, and delivery guidance for drawing-based insert projects.
¿Qué información debo enviar para una solicitud de presupuesto (RFQ) de insertos de moldes de microcaracterísticas?
¿Puede SUUXIANG revisar los insertos de moldes de microcaracterísticas antes de cotizar?
¿Qué detalles de material y tratamiento térmico son importantes para los insertos de moldes de microcaracterísticas?
¿Cómo se controlan las dimensiones críticas en las pequeñas características de los insertos?
¿Qué informes de inspección están disponibles para los insertos de moldes de microcaracterísticas?
¿Cómo se manejan las revisiones de planos después de realizar un pedido?
¿Cómo debo planificar el plazo de entrega para los insertos de moldes de microcaracterísticas?
¿Cómo protege SUUXIANG la confidencialidad de los planos y la propiedad intelectual del proyecto?
La guía de compra completa para insertos de moldeo de microcaracterísticas
Un marco práctico para definir requisitos a microescala, evaluar la competencia en herramientas e inspección, comparar opciones de materiales e insertos, y evitar errores de suministro que generan variaciones, retrasos y retrabajos.
1. ¿Qué son los insertos de moldeo de microcaracterísticas?
Sub-millimeter features commonly define the micro-molding context, but micro-feature mold inserts are the tooling elements that create those features in a cavity, core, or dedicated insert pocket. They may be replaceable for maintenance or integrated into a larger mold component, and can form pins, ribs, apertures, channels, textures, shutoffs, or optical surfaces.nnTwo distinct objects are involved: the insert is the precision tool; the molded part is the polymer component it shapes. This is also different from insert molding, where a separate metal, ceramic, or other component is placed in the mold and becomes enclosed by the molded polymer.nnConnector interfaces, microfluidic channels, micro-optical features, sensor housings, and miniature mechanisms illustrate the range of applications. Before selecting a process route, define the geometry the insert must reliably reproduce across cycles: critical dimensions, datum relationships, surface function, release behavior, and mating-component effects.
2. Cómo evolucionaron los insertos de moldeo de microcaracterísticas
As feature scale decreases, dedicated micro-feature mold inserts can separate sensitive forming surfaces from the main tool, making replacement, finishing, and process-specific manufacture more manageable.nnWire EDM, sinker EDM, precision grinding, and other specialized routes address different geometries and surface functions. Select the route from feature form, datum access, material condition, draft, allowable recast layer, and required surface quality—not from a generic process preference.nnMiniaturized electronics, diagnostics, and optical products can make cavity-to-cavity consistency, alignment, handling, and inspection evidence critical sourcing concerns. Define the critical features and measurement method before steel is cut.
3. Tipos de insertos de moldeo de microcaracterísticas
Los insertos de moldeo de microcaracterísticas se clasifican mejor por lo que forman, protegen o localizan. La categoría determina la línea de partición, el método de retención, el punto de referencia de inspección y el plan de reemplazo que deben aparecer en el plano.
| Tipo de inserto | Geometría adecuada | Consideración de montaje | Entrada de dibujo |
|---|---|---|---|
| Núcleo o cavidad | Pines, nervios, obturaciones | Referencia y retención | Dimensiones críticas |
| Inserción de desgaste | Puntos de inyección, zonas de contacto | Acceso para reemplazo | Ubicación de desgaste |
| Inserción estructurada | Caras ópticas o fluidas | Protección de la cara | Datos de superficie |
| Interfaz de sobremoldeo | Límite de la segunda inyección | Orientación | Definición de obturación |
| Cuña o chapado | Rasgos locales finos | Soporte de planitud | Referencia de grosor |
Insertos de conformado y desgaste

Los machos y machos de cavidad se adaptan a agujeros localizados, nervios, aperturas y cierres. Los insertos de desgaste extraíbles aíslan las puertas propensas a la erosión o las áreas de contacto, de modo que el servicio no requiera el reemplazo de un bloque más grande.
- Proporcionar puntos de referencia de características y geometría de acoplamiento.
- Especificar tornillos de retención, chavetas o cuñas.
- Identificar el desencadenante esperado para el reemplazo.
Insertos estructurados e de interfaz
Los insertos ópticos o fluidos microestructurados requieren una cara de conformado protegida y un asiento repetible. Las interfaces multimaterial requieren una geometría de cierre clara, orientación y la superficie de referencia que controla el límite de la segunda inyección.
- Suministrar datos de superficie 3D y límites de textura.
- Definir la dirección del flujo y las zonas sensibles a la ventilación.
- Indicar la orientación del inserto y las restricciones de manipulación.
Pastillas y características chapadas
Las pastillas o insertos de características chapadas se adaptan a detalles replicados delgados y ajustes localizados. Sus planos deben definir la planitud de soporte, la captura de bordes, la referencia de grosor y si la característica es reemplazable después del desgaste o daño.
- Indicar el grosor de la pastilla y el método de montaje.
- Definir el área chapada y los límites de enmascaramiento.
- Nombrar el método de inspección para el detalle crítico.
4. Materiales para insertos de molde de microcaracterísticas
Tres factores determinan el material del inserto: la resina de moldeo, la geometría de la característica y el mantenimiento previsto. El desgaste elevado, los volátiles corrosivos, el pulido óptico, la disipación de calor y el volumen de producción deben revisarse conjuntamente antes de cortar el acero.
| Material | Fortaleza principal | Limitación clave | Adecuación típica |
|---|---|---|---|
| Acero para herramientas endurecido | Desgaste y pulido | La corrosión varía | Producción general |
| Acero inoxidable | Resistencia a la corrosión | Menor transferencia térmica | Resinas corrosivas |
| Carburo | Rigidez y resistencia a la abrasión | Frágil, ajuste difícil | Micro características altas |
| Aleación de cobre | Transferencia térmica | Menor resistencia al desgaste | Inserciones de refrigeración local |
| Lámina de níquel | Microtextura replicada | Requiere soporte seguro | Superficies ópticas o texturizadas |
Selección del material de la herramienta
El acero para herramientas endurecido es adecuado para insertos de producción general donde se equilibra la resistencia al desgaste y la pulibilidad. Se prefieren los grados inoxidables cuando los subproductos de la resina, las condiciones de almacenamiento o la exposición al agua hacen que el control de la corrosión sea importante.
Alternativas de insertos funcionales
El carburo soporta detalles esbeltos de alta relación de aspecto donde dominan la deflexión y el desgaste por resina abrasiva. Las aleaciones de cobre mejoran la transferencia térmica local pero requieren geometría protegida; las cuñas de níquel pueden soportar microtexturas replicadas.
Recubrimientos y mantenimiento
Los recubrimientos PVD o similares de especialidad pueden reducir la adhesión y el desgaste cuando el material base, la preparación de la superficie y la resina de moldeo los justifican. El acceso para mantenimiento, la estrategia de reemplazo y los criterios de inspección deben definirse con el inserto.
5. Opciones de insertos de molde con microcaracterísticas personalizadas
Se necesitan dos capas de especificación: intención funcional y geometría fabricable. SUUXIANG convierte ambas en un paquete de revisión de planos antes de fijar el enrutamiento del proceso, la estrategia de electroerosión (EDM), la tolerancia de rectificado y la planificación de la inspección.
Requisitos de superficie funcional
Las superficies ópticas, fluidas, de sellado y de contacto de conectores requieren una función medible, no un lenguaje de acabado decorativo. Defina la rugosidad, la geometría de la textura, la dirección del flujo, la zona de contacto y las ubicaciones de testigo permitidas.nnUna muestra aprobada o una pieza de referencia pueden aclarar la apariencia de la textura, el comportamiento del sellado o el rendimiento óptico cuando un plano por sí solo es incompleto.
Referencias e interfaces
Tres características de referencia pueden establecer una orientación repetible para un microinserto, su interfaz de cavidad y la configuración de inspección. Identifique las dimensiones CTQ (Características de Calidad Críticas), las relaciones de acoplamiento, la ubicación de la puerta de inyección, las rutas de ventilación y las restricciones de interfaz conformes a partir de esas referencias.nnLos módulos reemplazables deben indicar los requisitos de intercambiabilidad, el método de fijación o retención y la desalineación de interfaz permitida.
Documentación factible
Un dibujo 2D debe definir tolerancias, GDu0026T, especificaciones de acabado, marcas de identificación y nivel de revisión; un modelo 3D debe proporcionar la geometría nominal. Marca cada dimensión crítica y especifica el método de inspección cuando los resultados afecten la aceptación.nnUna revisión del diseño debe resolver el acceso a la herramienta, la ruta del cable, la estrategia del electrodo, la secuencia de tratamiento térmico y la preparación para rectificado antes de que comience la fabricación.
6. Elementos de calidad en insertos de molde de microcaracterísticas
Dos esquemas de puntos de referencia rigen la fidelidad de las características: uno localiza el inserto en la base del molde y otro controla la cara funcional de la cavidad. Una única dimensión crítica puede fallar en las piezas replicadas cuando se acumulan la alineación, el descentramiento, la posición de cierre y la variación de los componentes de acoplamiento.
Controle la geometría funcional
Los puntos de referencia primarios, secundarios y terciarios deben coincidir con las interfaces funcionales de la pieza en lugar de los bordes convenientes del material. El descentramiento, el paralelismo y el contacto de cierre requieren inspección desde el marco de referencia de puntos acordado.nnLos bordes afilados necesitan un chaflán o radio especificado; el desbarbado manual no especificado puede alterar una micro-superficie. La ubicación de los respiraderos y la dirección del pulido deben proteger las caras de sellado y preservar las rutas de flujo previstas.
Estabilice el material y las superficies
El tratamiento térmico y la liberación de tensiones pueden cambiar la geometría, por lo que la tolerancia de mecanizado y la secuencia de rectificado final deben acordarse antes de la entrega. La adherencia del recubrimiento depende de la preparación compatible del sustrato, la condición del borde y el manejo posterior al tratamiento.nnEl ensamblaje final requiere un ajuste controlado porque un inserto correcto puede desplazarse después del apriete o la precarga del fijador. Las comprobaciones de ensamblaje deben incluir la ubicación, el asiento y la confirmación del cierre funcional.
Solicite evidencia objetiva
La aprobación de la primera pieza debe vincular cada característica crítica con su método de inspección, configuración de puntos de referencia y límite de aceptación. SUUXIANG puede alinear el plan de inspección con el dibujo, la revisión y las expectativas de calidad específicas del proyecto.nnLos compradores deben solicitar registros de materiales, informes dimensionales, mediciones de superficie relevantes, resultados de la primera pieza y un registro del método de inspección acordado antes de que la producción continúe.
7. Elección de un proveedor de insertos de molde de microcaracterísticas
Dos funciones, ingeniería y adquisiciones, deben evaluar la misma evidencia antes de nominar a un proveedor. Para los insertos de molde de microcaracterísticas, las afirmaciones del proceso solo importan cuando se conectan al dibujo, los resultados de las muestras y un plan de inspección controlado.
| Área de evaluación | Pregunte a Ingeniería | Pregunte a Adquisiciones |
|---|---|---|
| Metrología | ¿Qué característica necesita qué método? | ¿Se puede rastrear el informe? |
| Ruta del proceso | ¿Dónde se requiere electroerosión y rectificado? | ¿Qué evidencia respalda la ruta? |
| Escalado | ¿Qué cambia después de la aprobación? | ¿Cómo se controlan las revisiones y las acciones correctivas? |
Revise la respuesta DFM
Se deben responder tres preguntas juntas: ¿qué dimensiones son críticas, qué puntos de referencia las rigen y dónde está limitado el acceso a la herramienta?nnUna respuesta útil identifica los pasos de CNC, electroerosión por hilo, electroerosión por penetración, rectificado, ajuste e inspección, además de la secuencia de tratamiento térmico y los riesgos de revisión.
Pruebe la evidencia, no las afirmaciones
Se debe revisar una pieza de muestra frente al dibujo liberado, no una muestra de exhibición seleccionada por el proveedor.nnDos registros son importantes: un informe de inspección con dimensiones vinculadas a los puntos de referencia y una respuesta de no conformidad que indique la contención, la causa raíz, la corrección y la verificación.
Planifique la entrega de la producción
Tres hitos (cierre DFM, aprobación de la primera pieza y liberación de producción) deben tener responsables, identificadores de revisión y criterios de aceptación documentados.nnUn plan de plazo de entrega realista separa el material, el tratamiento térmico, la electroerosión, el rectificado, la inspección y el envío en lugar de cotizar una única fecha sin respaldo.
8. Errores comunes en insertos de molde de microcaracterísticas
En la fase de liberación del plano, las lagunas de especificaciones prevenibles se convierten en riesgos de mecanizado, moldeo e inspección. Una revisión disciplinada de los insertos de moldes de microcaracterísticas debería exponer esas lagunas antes de cortar el material.
Tolerancia sin función
Una indicación de ±2 μm sin una base funcional de apilamiento o proceso puede generar costosos procesos de electroerosión, rectificado y rechazo. Defina cada dimensión crítica, la variación permitida y la condición de acoplamiento que protege.
Referencias y metrología ausentes
Una tolerancia de perfil o ubicación sin referencias deja la configuración y la medición abiertas a interpretación. Especifique el orden de las referencias, el método de medición y los puntos de reporte en el plano antes de la cotización.
Comportamiento del material y del moldeo
La dureza por sí sola no predice la resistencia al desgaste, al pulido, a la corrosión o la respuesta a la electroerosión. Confirme la contracción de la resina, la dirección de desmoldeo, la textura, el tratamiento térmico y el acabado superficial como requisitos funcionales.
Mantenimiento y evidencia de muestras
Una característica que no se puede limpiar o reemplazar puede convertir el mantenimiento rutinario en daños al inserto y tiempo de inactividad. Revise la estrategia de acceso, retención y reemplazo; apruebe las muestras solo con variación dimensional y datos de inspección.
10. Lanzamiento de un proyecto de inserto de molde de microcaracterísticas
Un lanzamiento controlado convierte la intención funcional en un inserto liberado e inspeccionable. SUUXIANG debería alinear ingeniería, calidad, compras y el proveedor seleccionado antes de comprometer el material.
Definir el paquete técnico
Ingeniería es responsable del plano liberado en 2D, CAD nativo o neutral, identificador de revisión, contexto de pieza de acoplamiento y lista de CTQ. Cada CTQ debe nombrar las referencias de datum, la tolerancia, el requisito de superficie y el método de inspección.nnCalidad es responsable de los criterios de aceptación y las expectativas de reporte antes de la cotización. Compras es responsable de la cantidad, la fecha objetivo, los términos comerciales y la vía de comunicación aprobada.
- Plano y CAD liberados
- Registro de CTQ y referencias
- Requisitos de material y tratamiento térmico
- Requisito de informe de inspección
Revisar antes de la congelación del diseño
El proveedor revisa el acceso a la herramienta, la ruta de electroerosión o hilo, el stock de rectificado, la secuencia de tratamiento térmico y las referencias medibles. Los riesgos abiertos se convierten en preguntas documentadas de DFM, no en suposiciones incrustadas en una cotización.nnIngeniería congela la revisión solo después de que las respuestas cierren los riesgos listados. Cualquier cambio posterior en la geometría, el material o el CTQ recibe una nueva revisión y una revisión de impacto.
Calificar y liberar producción
El prototipo o primer artículo verifica los CTQ acordados contra el plan de inspección aprobado. Los gerentes de programa comparan resultados, desviaciones, retroalimentación de ajuste y protección del embalaje antes de la aprobación.nnLa liberación de producción define el control de revisión, la identificación de lotes, los registros finales, la cantidad de insertos de repuesto y la notificación de cambios. SUUXIANG puede coordinar CNC, electroerosión, rectificado, ajuste e inspección dentro del alcance del proyecto verificado.
- Registro de aprobación del primer artículo
- Instrucción de embalaje controlada
- Decisión sobre insertos de repuesto
- Bucle de retroalimentación y acción correctiva
11. Precios y Costos de insertos de moldes de microcaracterísticas
3 commercial phases separate non-recurring engineering from repeat-part cost: prototype proves geometry, bridge work stabilizes the route, and production spreads validated tooling effort across quantity. SUUXIANG should quote only after drawing review confirms critical dimensions, datum scheme, material, heat treatment, feature access, and inspection evidence.nn1 value-engineering review can reduce cost by relaxing nonfunctional tolerances, combining EDM and grinding only where needed, standardizing stock, or delaying added cavities until validation. Urgent delivery, fragile micro-features, tighter tolerances, higher cavity counts, specialized finishing, and maintenance spares raise total cost because they add setup, verification, risk control, or replacement work.
| Fase | Principales impulsores de costos | Punto de control de ingeniería de valor |
|---|---|---|
| Prototipo | Revisión de ingeniería; material; mecanizado CNC, electroerosión, rectificado; inspección de la primera pieza | Demostrar referencias y geometría de la pieza antes del acabado premium |
| Puente | Control de revisiones; muestras de validación; inspección repetida; cantidad | Congelar dimensiones críticas; añadir cavidades solo después de evidencia de capacidad |
| Producción | Número de cavidades; utillaje de soporte de ciclo; plan de inspección; repuestos de mantenimiento | Amortizar utillaje validado en función de la demanda; mantener estrategia de insertos reemplazables |
Subir el dibujo de sus insertos de molde de micro-características
Envía el dibujo 2D, el modelo 3D, el material, la cantidad, las prioridades de calidad, el objetivo de entrega y las necesidades de inspección para una revisión técnica detallada.