
Insertos de Canal de Molde, Fabricados Según Su Dibujo
SUUXIANG revisa los insertos de canal de molde para dimensiones críticas, acceso de mecanizado, estrategia de electroerosión (EDM), material de rectificado y requisitos de inspección antes de la producción.
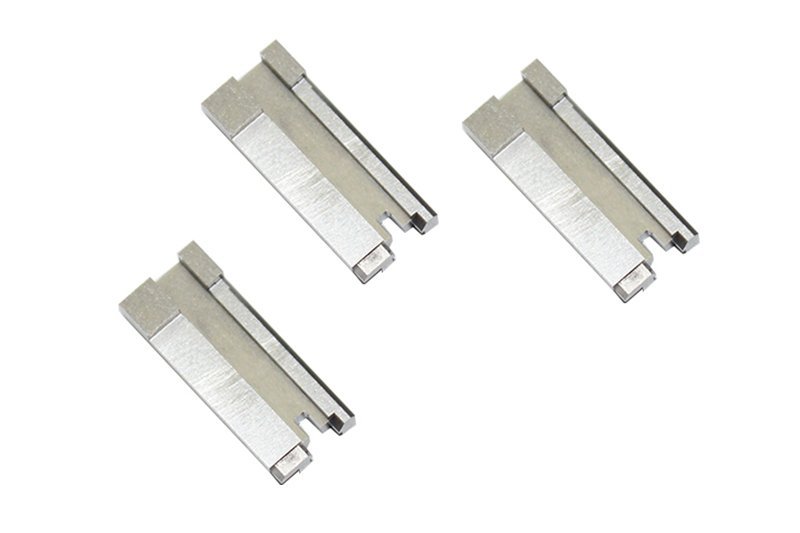
Componentes Destacados de Insertos de Canal de Molde







Related Product Catalogue and Quotation












Por Qué los Ingenieros Eligen los Insertos de Canal de Molde de SUUXIANG
Revisa las interfaces críticas, selecciona una ruta de proceso práctica y mantén visibles los requisitos de inspección y revisión antes de que comience la producción.
Revisión DFM Guiada por Dibujo
Revisamos la geometría del canal, las referencias de datum, el acceso a la herramienta, los detalles de cierre y las cuestiones de fabricabilidad antes de compromisos de presupuesto o producción.
Planificación de Rutas de Proceso
El mecanizado CNC, la electroerosión por hilo, la electroerosión por penetración, el rectificado y el ajuste se planifican en función de la geometría, el estado del material, los requisitos de superficie y las restricciones de acceso.
Dimensiones Críticas Primero
Las dimensiones prioritarias, las interfaces funcionales y las relaciones de tolerancia se identifican a partir del dibujo para guiar la secuencia de mecanizado y la planificación de la inspección.
Estrategia de Electroerosión y Rectificado
Las necesidades de electrodos, las trayectorias de hilo, el material de rectificado y la secuencia de tratamiento térmico se revisan cuando la geometría del inserto de canal requiere un acabado controlado.
Inspección Adaptada a los Requisitos
Los métodos de inspección y las expectativas de reporte se alinean con el pedido, centrándose en las características críticas acordadas y los requisitos de calidad documentados.
Visibilidad de Revisiones
Las revisiones de dibujo, las especificaciones aclaradas y la información de entrega permanecen visibles a través de la coordinación del proyecto, ayudando a los equipos a evitar malentendidos de fabricación evitables.
Familias de Componentes de Herramientas de Precisión
Configura la ruta de proceso, el material, las dimensiones críticas y la evidencia de inspección en torno a tu dibujo, no a un componente de catálogo asumido.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en dibujos que requieren una revisión DFM disciplinada, trayectorias de herramienta accesibles, control de datum y un plan de inspección alineado con las dimensiones críticas antes de comprometer la producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para componentes prismáticos y contorneados, incluyendo cavidades, perfiles, características de refrigeración y geometría de montaje. Revisa el acceso de mecanizado, la estrategia de sujeción, el material restante y las prioridades de tolerancia antes de seleccionar la ruta.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para piezas rotativas como pasadores, casquillos, manguitos, ejes y elementos de localización. Defina los puntos de referencia, los requisitos de concentricidad, los detalles de roscado, el estado del material y el método de inspección con la solicitud de presupuesto.
Upload a Drawing
Mecanizado de 5 ejes
El mecanizado CNC de 5 ejes permite superficies anguladas complejas, geometrías compuestas y características que se benefician de menos configuraciones. La viabilidad depende del alcance de la herramienta, la sujeción de la pieza, la transferencia de puntos de referencia, los requisitos de superficie y el apilamiento de tolerancias especificado.
Upload a Drawing
Mecanizado de micro y suizo
El mecanizado suizo y el micro mecanizado abordan componentes pequeños, esbeltos o con muchos detalles, donde el soporte, la concentricidad y el manejo afectan los resultados. Envíe las dimensiones completas, el material, la cantidad y los requisitos de medición para una revisión adecuada del proceso.
Upload a Drawing
Electroerosión por hilo y por penetración
Los servicios de electroerosión por hilo y por penetración admiten materiales endurecidos, características estrechas, esquinas internas y geometrías que van más allá del acceso de las herramientas convencionales. El diseño del electrodo, la trayectoria del hilo, los objetivos de acabado, las consideraciones de la capa de recubrimiento y el ajuste posterior deben revisarse conjuntamente.
Upload a Drawing
Rectificado de precisión
El rectificado de superficies y perfiles de precisión se utiliza cuando la planitud, el paralelismo, el control de perfiles o la corrección del tamaño final son críticos. Defina el material de rectificado, la secuencia de tratamiento térmico, las superficies de referencia y las condiciones de inspección antes de comenzar el mecanizado.
Upload a Drawing
Insertos de núcleo y cavidad de moldes
Los insertos de núcleo y cavidad de moldes de precisión se configuran a partir de la geometría de la pieza, el comportamiento de la resina, las necesidades de refrigeración y la disposición del molde. La revisión del plano debe identificar los cierres, la ventilación, las áreas de pulido, la selección del acero, la estrategia de electroerosión y las interfaces dimensionales.
Upload a Drawing
Componentes de expulsor y eyección
Los pasadores expulsores, manguitos y componentes de eyección se especifican en función de la carrera, la guía, la holgura, las condiciones de desgaste y la geometría de acoplamiento. Proporcione tolerancias de diámetro, requisitos de dureza o tratamiento, expectativas de superficie y contexto de ensamblaje para su revisión.
Upload a Drawing
Pasadores de núcleo, guías y componentes de localización
Los pasadores de núcleo, pasadores de guía y componentes de localización establecen la alineación funcional y el posicionamiento repetible en un ensamblaje de molde. Las consideraciones críticas incluyen la clase de ajuste, la longitud de acoplamiento, las superficies de desgaste, las relaciones de referencia, el estado del material y la estrategia de reemplazo.
Upload a Drawing
Correderas, levantadores, compuertas y accesorios de moldes
Las correderas, levantadores, compuertas y accesorios de moldes soportan la liberación de la pieza, las acciones laterales y el flujo controlado del material. Evalúe el recorrido, las interferencias, la geometría de cierre, la ubicación de la compuerta, la holgura de desgaste y las interfaces de ensamblaje antes de liberar los planos de los componentes.
Upload a Drawing
Componentes de moldes de conectores
Los componentes de moldes de conectores de precisión requieren un control estricto de las características finas, las relaciones de los pines, la alineación de los insertos y las condiciones de moldeo repetidas. Comparta el contexto de las piezas de acoplamiento, la disposición de la cavidad, los requisitos de material, las dimensiones críticas y las prioridades de inspección con la solicitud de presupuesto.
Upload a Drawing
Componentes de troqueles de estampado
Los componentes de troqueles de estampado de precisión se producen según las relaciones funcionales del juego de troqueles, incluidas las características de punzón, troquel, guía y localización. El material, el tratamiento térmico, la holgura, la precisión del perfil y los requisitos de ajuste rigen el plan del proceso.
Upload a Drawing
Utillaje para inyección, MIM, CIM y sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se revisan dentro del alcance de producción verificado. Proporcione el material moldeado, las suposiciones de contracción, las interfaces de los insertos, los requisitos de separación, las características críticas y las condiciones de operación esperadas.
Upload a Drawing
Materiales de mecanizado
Los materiales de mecanizado CNC se seleccionan en función de la resistencia, el desgaste, la corrosión, la estabilidad, la maquinabilidad y las necesidades de tratamiento posterior. Indique el grado exacto o las alternativas aprobadas, el estado del material, las necesidades de certificación y el entorno de aplicación antes de la cotización.
Upload a Drawing
Acabados superficiales y tratamiento térmico
El acabado superficial y el tratamiento térmico deben coincidir con las superficies funcionales, el riesgo de cambio dimensional, las demandas de desgaste y los ajustes de ensamblaje. Identifique las zonas de acabado, los objetivos de rugosidad, las necesidades de enmascaramiento, los requisitos de dureza y las expectativas de inspección posterior al tratamiento.
Upload a Drawing
Calidad, metrología y documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican a partir de las dimensiones críticas definidas en el plano y los criterios de aceptación acordados. Especifique el formato del informe, las expectativas de muestreo, el esquema de referencia, las necesidades de calibradores, los registros de materiales y los requisitos de documentación controlada por revisión.
Upload a Drawing
Prototipado y producción de bajo volumen
La creación rápida de prototipos y la fabricación de bajo volumen permiten la validación basada en planos, cubren cantidades intermedias y revisiones controladas. La revisión temprana debe confirmar la disponibilidad de materiales, la ruta de proceso, las dimensiones críticas, el alcance de la inspección, los tramos de cantidad y los requisitos de entrega objetivo.
Upload a DrawingOpciones de Material para Insertos de Canales de Molde

Acero para Herramientas Pre-templado
Adecuado para insertos de canales que requieren una ruta de mecanizado estable y resistencia moderada al desgaste de producción. Los compradores deben especificar el grado del acero, la condición de dureza requerida, el tipo de resina, las dimensiones críticas y cualquier requisito de acabado superficial o inspección.

Acero para Herramientas de Temple Completo
Se utiliza donde se necesita mayor resistencia al desgaste después del mecanizado y tratamiento térmico. El plano debe definir el grado del material, la dureza objetivo, la secuencia de tratamiento térmico, el material de rectificado, las superficies de referencia y los controles dimensionales requeridos después del endurecimiento.

Acero Inoxidable Resistente a la Corrosión
Considerado para entornos de moldeo donde la resistencia a la corrosión, la pulibilidad o la exposición a la humedad afectan la vida útil del inserto. Confirme el grado de acero inoxidable, la condición de dureza, los aditivos de resina, el requisito de acabado y si se necesita electroerosión, rectificado o post-tratamiento.

Acero para Trabajo en Frío de Alto Desgaste
Una opción potencial para áreas de canales expuestas a resinas abrasivas o cargadas, sujeta a revisión del proyecto. Proporcione la composición de la resina, la ubicación esperada del desgaste, la especificación del tratamiento térmico, el requisito de superficie y las expectativas de reemplazo para el inserto.

Aleaciones de Cobre y Berilio
Pueden evaluarse para necesidades localizadas de conductividad térmica donde la aplicación y los requisitos de seguridad respalden su uso. Los compradores deben identificar la especificación de la aleación, la condición del tratamiento térmico, el contexto de enfriamiento, los aceros de acoplamiento y la documentación de inspección requerida.
Insertos de Canales de Molde: Mecanizado, Electroerosión y Rectificado

Fresado CNC
El fresado CNC establece perfiles de insertos, formas de canales, cavidades y características de referencia accesibles. Se selecciona típicamente donde el acceso de la herramienta de corte soporta la geometría, con una tolerancia de mecanizado retenida cuando se requiere electroerosión o rectificado posterior.

Electroerosión por Hilo
La electroerosión por hilo produce ranuras estrechas, perfiles internos agudos y características pasantes que las herramientas de fresado no pueden alcanzar limpiamente. La trayectoria del hilo, la ubicación del agujero de inicio y la relación de referencia deben revisarse antes de la producción para proteger la geometría crítica.

Electroerosión por Penetración
La electroerosión por penetración aborda cavidades ciegas, detalles finos de compuerta y características de canales internos donde el acceso del electrodo es práctico. La estrategia del electrodo, la tolerancia de chispa y los requisitos de superficie deben alinearse con el plano y las necesidades de ajuste posteriores.


Ajuste Controlado
El ajuste verifica la relación funcional entre el inserto del canal y sus componentes de molde de acoplamiento. Las áreas de contacto, las caras de asiento y las interfaces de cierre se evalúan frente a la geometría aprobada, evitando suposiciones sin fundamento sobre las condiciones de montaje.

Inspección Dimensional
La inspección se planifica en torno a dimensiones críticas, referencias, requisitos de superficie y necesidades de informes específicas del pedido. Los resultados medidos y el estado de revisión se mantienen alineados con el plano acordado para que la evidencia de aceptación coincida con el inserto de canal fabricado.
Inserciones para Runners de Molde: Características Compatibles

Elementos de Localización
Las características de localización por espiga, chaveta y plano pueden establecer una orientación repetible entre las inserciones del runner y los componentes circundantes del molde. La geometría final debe reflejar la estrategia de datos, los requisitos de ajuste a presión, el acceso de montaje y el plano aprobado.

Características de Guía
Los pasadores de guía, casquillos o superficies de guiado dedicadas pueden facilitar un cierre preciso y proteger las interfaces de trabajo de desalineaciones. SUUXIANG revisa la longitud de acoplamiento, la holgura, las consideraciones de desgaste y el acceso de mecanizado antes de seleccionar el enfoque de la característica.

Interfaces de Compuerta
Se pueden integrar detalles adyacentes a la compuerta donde la inserción soporte un diseño definido de runner y cavidad. El tamaño de la compuerta, el estado de la superficie de sellado, el comportamiento del material, la reparabilidad y la estrategia de EDM deben confirmarse mediante la revisión del plano.

Interfaces de Expulsión
Se pueden mecanizar holguras, pasajes de espigas e interfaces de soporte para la disposición de expulsión prevista. Su diseño depende de la geometría del runner, la dirección de desmoldeo, el apilamiento de montaje y si el componente requiere ajuste después del mecanizado.

Marcado de Identificación
Los números de cavidad, identificadores de revisión y marcas de orientación pueden facilitar la trazabilidad del montaje, el mantenimiento y la inspección. Proporcione el contenido del marcado, la ubicación, la profundidad y las restricciones de superficie para que la característica no interfiera con las superficies funcionales del molde.
Sobre las Inserciones para Runners de Molde SUUXIANG
SUUXIANG es la marca pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. Damos soporte a equipos internacionales de ingeniería, abastecimiento y calidad con fabricación basada en planos para inserciones de runners de molde, componentes de molde de precisión, utillajes para conectores y piezas mecanizadas a medida.
Nuestro flujo de trabajo combina la discusión DFM con fresado y torneado CNC, mecanizado multieje, EDM, rectificado de precisión, ajuste e inspección. Antes de las cotizaciones y los compromisos de producción, revisamos las dimensiones críticas, los datos, los requisitos de material y tratamiento térmico, el acceso de mecanizado, las necesidades de EDM, la tolerancia de rectificado y las expectativas de inspección.
Lo que distingue a SUUXIANG es una coordinación disciplinada desde la revisión del plano con control de revisiones hasta la documentación final. En lugar de tratar una pieza como una solicitud de mecanizado genérica, ayudamos a los equipos a definir la ruta del proceso, el método de inspección y los requisitos de entrega necesarios para el componente, la aplicación y el pedido específicos.

Inserciones para Runners de Molde: Capacidades de Fabricación Centrales
Revisión DFM y de Datos
Antes de mecanizar las inserciones de runners de molde, SUUXIANG revisa el plano, el modelo, las interfaces de acoplamiento, las dimensiones críticas y el esquema de datos. Esto establece una referencia inspeccionable para la geometría del runner, las características de sellado y la ubicación antes de discutir una ruta de proceso o un compromiso de producción.
- Identificar dimensiones críticas de control de flujo, ajuste y sellado
- Comprobar el acceso a los datos en fresado, EDM y rectificado
- Revisar acceso a la herramienta, condiciones de contorno y transiciones de características
- Registrar revisiones de planos y preguntas técnicas pendientes

Estrategia de electroerosión para características definidas
Las ranuras profundas, las formas internas agudas y los detalles de acceso restringido pueden requerir electroerosión por hilo o por penetración después de evaluar la secuencia de mecanizado. El diseño del electrodo, la trayectoria del hilo, el estado del material y el acabado posterior se planifican en función de la geometría especificada, en lugar de asumirse a partir de un modelo de pieza genérico.
- Adaptar el método de electroerosión a la geometría y al acceso de la característica
- Revisar los requisitos de electrodos para formas ciegas o detalladas
- Planificar el material de acabado para rectificado o ensamblaje posterior
- Aclarar las prioridades de inspección de superficies y dimensiones

Tolerancia de rectificado y ensamblaje
Los insertos de canal de precisión a menudo dependen de un material de rectificado controlado y de las relaciones de ensamblaje, no solo del mecanizado nominal. SUUXIANG revisa dónde debe permanecer el material para el rectificado de acabado, cómo se relacionan las superficies con sus referencias y qué interfaces requieren verificación durante la inspección orientada al ensamblaje.
- Definir la tolerancia de rectificado antes de la secuencia de tratamiento térmico
- Proteger las caras de referencia utilizadas para las comprobaciones de localización finales
- Evaluar superficies sensibles al ajuste y relaciones de cierre
- Evitar eliminar material de acabado durante operaciones anteriores

Inspección planificada a partir de los planos
La planificación de la inspección comienza con el plano del cliente y los requisitos críticos para la calidad acordados. SUUXIANG alinea los métodos de medición, las necesidades de informes y la identificación de revisiones con el pedido, de modo que la evidencia de inspección aborde las dimensiones y superficies que importan para la aplicación del inserto de canal.
- Priorizar dimensiones críticas, referencias y requisitos de superficie
- Alinear los métodos de inspección con la geometría de las características accesibles
- Confirmar el formato del informe y las expectativas de trazabilidad
- Mantener el estado de revisión visible a través de la coordinación de producción

Insertos de canal de molde: más allá de una cotización de mecanizado genérica
Compare la revisión de planos, la planificación del proceso y la alineación de la inspección necesarios antes de que comience la producción de insertos de canal.
← Swipe left or right to view →
Inserciones de canal de molde: Proceso de plano a entrega
Un flujo de trabajo dirigido por el plano que alinea DFM, planificación de procesos, mecanizado de precisión, inspección y coordinación de entrega con los requisitos del pedido aprobado.
Recepción técnica de RFQ
Envía planos 2D, modelos 3D si los tienes, especificaciones de materiales, cantidades, el contexto de aplicación, el objetivo de entrega y las necesidades de inspección para que la discusión de la cotización comience con información técnica útil.
Revisión DFM y de Planos
Revisa las dimensiones críticas, los puntos de referencia, la geometría del canal, el acceso para mecanizado, las condiciones de sellado, la secuencia de tratamiento térmico, las necesidades de electroerosión, el material de rectificado y los métodos de inspección antes de confirmar los compromisos de producción.
Planificación de la Ruta de Procesos
Planifica el fresado CNC, el torneado, las operaciones multieje, la estrategia de electrodos, las trayectorias de hilo y la sujeción de piezas en torno a la revisión aprobada, el estado del material y las características que controlan el flujo del canal.
Mecanizado y Electroerosión
Mecaniza las características utilizando la ruta CNC seleccionada y luego aplica electroerosión o rectificado de precisión donde la geometría, el requisito de superficie, el estado del material duro o la tolerancia de acabado lo justifiquen.
Montaje y Verificación
Monta y verifica las interfaces, los sellados y las características de localización contra el plano; mantén visible el estado de la revisión y los requisitos de inspección acordados durante todo el flujo de trabajo de producción controlado.
Inspección y Entrega
Inspecciona las características críticas con los métodos especificados, compila la documentación que coincida con el plan acordado y luego coordina el embalaje protector y la información de entrega para el pedido finalizado.
Cómo Obtener Insertos de Canal de Molde
Provide the drawing, requirements and quality priorities needed for a disciplined review before quotation, sampling or production.
Sube tu Paquete de Planos
Envía el plano 2D y, si está disponible, el modelo 3D, identificando el estado de la revisión, el contexto de aplicación, las características de acoplamiento y los requisitos de flujo de canal o sellado.
Define el Material y la Cantidad
Especifica el material, los requisitos de tratamiento térmico, la cantidad, la fecha de entrega objetivo y si el requisito es para muestras de evaluación, insertos de repuesto o utillaje de producción.
Marca los Requisitos Críticos
Identifica las dimensiones críticas, los puntos de referencia, los requisitos de superficie, las condiciones de ajuste y cualquier geometría de canal que afecte el acceso al mecanizado, la estrategia de electroerosión, el material de rectificado o la planificación de la inspección.
Revisión DFM e Inspección
Revisa los comentarios de SUUXIANG sobre la fabricabilidad, la ruta del proceso, el método de inspección, el control de revisiones y las necesidades de informes antes de confirmar una cotización o un compromiso de producción.
Confirma el Plan de Producción
Alinea la revisión del plano aprobada, los hitos de entrega, el alcance de la documentación y los puntos de comunicación para que el mecanizado, la electroerosión, el rectificado, el montaje y la inspección final sigan los requisitos verificados.
Insertos para canales de molde: Certificaciones verificadas y documentación de calidad
Insertos para canales de molde: Comentarios sobre el proyecto de ingeniería
La revisión del plano identificó un problema de acceso a EDM antes de la aprobación. Tras la llamada de datum revisada, el juego de insertos del canal llegó con las 12 dimensiones críticas medidas incluidas en el informe de inspección, lo que acortó nuestra revisión de calidad entrante.
SUUXIANG coordinó dos revisiones de planos sin perder la trazabilidad entre los insertos del lado de la cavidad y los del canal. La entrega final coincidió con nuestro calendario de montaje por etapas, y la primera comprobación de ajuste no requirió retrabajo en las interfaces de localización especificadas.
Para una herramienta familiar de seis cavidades, el equipo aclaró los requisitos de obturación y stock de rectificado antes del mecanizado. Recibimos el juego de componentes con identificación de material y registros dimensionales, lo que permitió a nuestro taller de herramientas completar el montaje un día antes de lo previsto.
Preguntas frecuentes sobre insertos para canales de molde para la preparación de la RFQ
Prepare a clearer drawing-based inquiry by defining the requirements that affect process planning, inspection, delivery, and documentation.
¿Qué información debo incluir en una RFQ de insertos para canales de molde?
¿Existe una cantidad mínima de pedido para los insertos de canales de molde?
¿Cuánto tiempo se tarda en fabricar un inserto de canal de molde personalizado?
¿Puedo pedir un prototipo o una muestra antes de la producción?
¿Qué materiales se pueden usar para los insertos de canal de molde?
¿Qué informes de inspección están disponibles para los insertos de canal de molde?
¿Cómo se protegen los planos y la propiedad intelectual durante una RFQ?
¿Qué detalles de pago y envío debo proporcionar?
La guía completa del comprador para insertos de canal de molde
Utilice este marco de decisión práctico para especificar insertos de canal de molde, comparar materiales y configuraciones, evaluar proveedores basados en planos, controlar el riesgo de utillaje y evitar costosos errores de diseño, adquisición y mantenimiento.
1. ¿Qué son los insertos de canal de molde?
Un molde de inyección de dos placas suele alojar el bebedero, el canal de alimentación y la compuerta en su interfaz de línea de partición. Los insertos de canal de molde son piezas de utillaje reemplazables que forman esas características de flujo localmente: pueden definir una rama del canal de alimentación o una compuerta, bloquear un camino, redirigir la resina o proporcionar una superficie de desgaste reparable antes de que la masa fundida entre en la cavidad. https://www.beaumontinc.com/injection-molding-glossary/runnernnEn la línea de partición, un inserto se puede retirar para realizar reparaciones controladas mientras la placa de molde circundante, la cavidad y las características de alineación permanecen intactas. Esto permite al fabricante de moldes alterar una compuerta o canal de alimentación localizado, recuperar una superficie desgastada o corregir rebabas sin mecanizar de nuevo una placa grande.nnUna interfaz reemplazable es particularmente útil donde la resina cargada, el contacto repetido en producción o los cambios de flujo impulsados por pruebas concentran el riesgo. El plano debe definir su relación de datum, caras de sellado, geometría del canal de alimentación y compuerta, estado del material y puntos de inspección para que el flujo de resina y el mantenimiento futuro se mantengan controlados. https://www.ptonline.com/blog/post/tooling-how-to-properly-size-gates-runners-and-sprues-part-5-of-5
2. Evolución de los insertos de canal de molde
Two-plate cold-runner molds traditionally machined runner and gate geometry directly into the mold plates. That approach is durable for stable, simple layouts, but a gate correction, erosion repair, or balance change can require reworking the plate rather than a localized component.nnThree serviceable insert functions—runner, gate, and shutoff or turn-off—separate flow-control geometry from the surrounding steel. In family molds, turn-off inserts can block or redirect flow to selected cavities; replaceable gate inserts also allow gate-size adjustment without re-EDM of the original gate diameter (https://www.moldmakingtechnology.com/products/runner-components-gate-insert-and-runner-turn-off-to-control-mold-runner-systems).nnGlass-filled and mineral-filled resins concentrate wear at gates, runners, and sealing edges, making replaceable wear areas practical. Procurement teams should therefore specify insert location datums, retention, parting-line relationship, service access, material and heat-treatment requirements, spare quantity, and inspection criteria so maintenance windows and trial-driven modifications stay localized.
3. Tipos de insertos de canal de molde
Los insertos de canal de molde se clasifican por el problema de flujo, desgaste o térmico que aíslan. El plano debe identificar si cada inserto pertenece a un camino de canal frío o si se interconecta con un sistema de canal caliente.
| Tipo | Propósito | Situación típica | Restricción clave |
|---|---|---|---|
| Canal de alimentación | Forma de flujo de canal frío | Molde de dos o tres placas | Ajuste de sección equilibrada y plano de referencia |
| Inserto de bebedero | Control de la superficie de apoyo del bebedero | Servicio de ajuste o desgaste del bebedero | Geometría y rebabas del bebedero |
| Cierre | Bloquear o redirigir el flujo | Molde familiar | Orientación de la cara de sellado |
| Inserto de desgaste | Proteger la zona de alto desgaste | Resina abrasiva | Ubicación reemplazable |
| Mejorado con refrigeración | Eliminar calor local | Punto caliente del canal caliente | Resistencia de la pared |
| Adyacente al canal caliente | Interfaz con sistema caliente | Zona del colector o boquilla | Holguras térmicas |
Insertos de flujo de canal frío
Los insertos de canal forman o modifican el paso del canal frío en utillajes de dos o tres placas. Su construcción extraíble permite cambios de diámetro de canal o servicio en la línea de partición; la limitación es un camino de flujo equilibrado y una ubicación de datum positiva.
Compuertas y desvíos
Los insertos de compuerta localizan el land de la compuerta para que el tamaño de la compuerta pueda ajustarse o renovarse sin tener que retocar una placa de cavidad grande. Los insertos de cierre o desvío de canal bloquean o redirigen el flujo en moldes familiares; las caras de sellado, la orientación y el control de rebabas son críticos.
Desgaste, refrigeración y canal caliente
Los insertos de desgaste protegen las intersecciones de los canales de alimentación o las áreas de contacto con resina abrasiva y simplifican el reemplazo. Los insertos mejorados con refrigeración abordan puntos calientes locales, mientras que los insertos adyacentes a canales calientes requieren datos de colector, boquilla, calentador y holgura térmica en lugar de ser cotizados como componentes de canal frío.
4. Materiales para insertos de canal de molde
La selección del material establece los límites de desgaste, corrosión y térmicos de los insertos de canal de molde. Adapte el inserto a la resina, el objetivo de ciclo, el circuito de refrigeración, el acero de acoplamiento y el intervalo de mantenimiento planificado antes de liberar el plano.
| Familia de materiales | Dureza/Desgaste | Corrosión/Pulido | Térmico/Mecanizado | Ajuste óptimo |
|---|---|---|---|---|
| Acero inoxidable preconvenido | Moderado | Alto / bueno | Moderado / bueno | Resinas corrosivas |
| Acero para herramientas de temple integral | Alto tras tratamiento | Moderado / bueno | Moderado / moderado | Producción general |
| Grado de desgaste de alta dureza | Muy alto | Depende del grado | Bajo / difícil | Resina con carga de vidrio |
| Aleación de cobre | Baja resistencia al desgaste | Moderado / aceptable | Alto / fácil | Puntos calientes locales |
| Material conductor especial | Depende del grado | Depende del grado | Alto / variable | Refrigeración dirigida |
Coincidencia de desgaste y corrosión
Las resinas con cargas de vidrio y minerales aceleran el desgaste del canal y del bebedero; los aceros para herramientas de alta dureza suelen ser la opción más segura en cuanto a desgaste. Los sistemas de resina corrosivos priorizan las calidades de acero inoxidable y el mantenimiento documentado.nnEl acero inoxidable 420 y grados similares pre-templados equilibran la resistencia a la corrosión, la pulibilidad y el mecanizado práctico. Confirme el tratamiento térmico y la dureza reales en el pedido.
Estrategia térmica y de servicio
Las aleaciones de cobre y los materiales especiales de alta conductividad eliminan el calor localizado más rápido que el acero para herramientas, pero requieren un soporte y un diseño de superficie de acoplamiento cuidadosos. Úselos donde el análisis de refrigeración identifique un punto caliente, no como material de canal por defecto.nnCada revisión de plano debe definir la resina, los ciclos esperados, el acceso a la refrigeración, las cargas de contacto y el método de reemplazo. La inspección debe verificar el perfil crítico del canal después del montaje o rectificado.
5. Opciones personalizadas de insertos para canales de molde
Los insertos personalizados para canales de molde deben definirse a partir de la disposición del canal, no seleccionarse como variantes decorativas. SUUXIANG revisa las características de flujo, las interfaces de instalación, el acceso al servicio y los identificadores de inspección en comparación con el paquete de planos publicado.
| Opción | Propósito de Rendimiento | Entrada Requerida |
|---|---|---|
| Perfil del canal de alimentación | Flujo y equilibrio | Geometría de sección y resina |
| Geometría de la compuerta | Control de llenado y congelación | Tamaño de la compuerta y ventana de moldeo |
| Método de retención | Ubicación y acceso de servicio | Interfaz de pieza de acoplamiento |
| Marcado | Trazabilidad de revisión | Texto, ubicación y revisión del dibujo |
Geometría del Flujo y la Compuerta
El perfil del canal de alimentación, las dimensiones de la bifurcación, la superficie de contacto de la compuerta y su diámetro afectan la pérdida de presión, el cizallamiento, la congelación y el equilibrio de la cavidad. Proporcione el dibujo 2D, el modelo 3D, el grado de resina y el contenido de relleno, el número de cavidades y la ubicación deseada de la compuerta.
Instalación y Mantenimiento

Los insertos a presión, retenidos por tornillos o ubicados positivamente requieren dimensiones de bolsillo de acoplamiento, referencias de datum, detalles de retención y dirección de montaje. Los ángulos de cierre, las posiciones de ventilación, los conductos de refrigeración y los límites de los insertos intercambiables deben revisarse junto con la temperatura de moldeo, las condiciones de inyección y el acceso de mantenimiento.
Acabado e Identificación

El acabado superficial, el recubrimiento, el marcado láser y las marcas de revisión deben servir para la liberación, el control del desgaste, la verificación del montaje o la trazabilidad. Especifique la indicación de acabado requerida, el contenido y la ubicación del marcado, el requisito de recubrimiento, el método de inspección y el dibujo revisado y controlado que se va a fabricar.
6. Calidad de construcción que protege la producción
La calidad de construcción se establece en los datums funcionales del dibujo, no en tolerancias de características aisladas. Cada interfaz debe preservar el sellado, la geometría del flujo y el reemplazo de servicio después del mecanizado y el tratamiento térmico.
Datums, Ajustes y Alineación
Tres referencias de datum deben ubicar el inserto, la línea central del canal de alimentación y la superficie de partición. La pila de tolerancias de estos determina un asiento repetible; la holgura no controlada puede alterar la alineación, crear caminos de fuga o hacer que un inserto de reemplazo no sea seguro.
Superficies de Sellado y Flujo
Debe mantenerse protegida una línea de partición continua alrededor de la canal. La planitud, el ajuste, el acabado de la canal, los radios controlados y las transiciones limpias en la compuerta reducen las rebabas, la pérdida de presión, las esquinas estancadas y el desequilibrio del flujo entre cavidades.
Bordes, Tratamiento Térmico y Registros
No se aceptan rebabas sueltas en los bordes de la canal, la compuerta y el cierre, ya que los fragmentos pueden dañar las caras de sellado o contaminar la producción. Se debe prever la distorsión por tratamiento térmico con material de rectificado y, a continuación, verificarla mediante inspección dimensional, comprobaciones de superficie y registros vinculados a revisiones.
7. Elección del fabricante de insertos de canal para moldes
Un fabricante competente revisa los insertos de canal de moldes como interfaces funcionales, no como dimensiones aisladas. Antes de la adjudicación, compare las pruebas adjuntas a la revisión del plano, el plan de proceso, el plan de inspección y el compromiso de entrega.
| Área de Evaluación | Evidencia a solicitar | Prueba de Interfaz |
|---|---|---|
| Ingeniería | Plano marcado y comentarios de DFM | ¿Se comprenden los puntos de referencia y las caras de sellado? |
| Materiales | Certificados y plan de tratamiento térmico | ¿La dureza está vinculada a las condiciones de desgaste? |
| Fabricación | Ruta del proceso CNC, EDM, rectificado | ¿Se pueden explicar las características inaccesibles? |
| Calidad | Informe del primer artículo y plan de instrumentos | ¿Son trazables las dimensiones críticas? |
| Control | Registro de revisiones y plan de envío | ¿Se pueden contener los cambios antes de la producción? |
Evidencia de Revisión de Ingeniería
1. La revisión del plano debe identificar las líneas centrales de la canal, el sellado de la línea de partición, la relación de la compuerta, los puntos de referencia, el acceso a la maquinaria y los requisitos de electroerosión o rectificado.nn2. Las preguntas de DFM revelan la profundidad: ¿Qué superficies localizan el inserto? ¿Qué holgura, riesgo de rebabas, mecanismo de desgaste, resina y condiciones de los componentes de acoplamiento rigen la aceptación?
Controles de Producción y Calidad
1. Una ruta controlada debe conectar la trazabilidad del material, la coordinación del tratamiento térmico, el CNC, la electroerosión por hilo o penetración, el rectificado, el ajuste y la inspección final.nn2. El informe del primer artículo debe identificar las dimensiones críticas medidas, los instrumentos, la configuración de los puntos de referencia, la revisión del plano y las desviaciones antes del envío.
Entrega y Soporte
1. La comunicación realista de los plazos de entrega separa la liberación de ingeniería, la disponibilidad de material, el procesamiento externo, la maquinaria, la inspección y el embalaje.nn2. El soporte de envío debe preservar la identificación, el estado de revisión, la protección contra la corrosión, el embalaje protector y una ruta definida para preguntas posteriores a la entrega o acciones correctivas.
8. Errores comunes al obtener insertos de canal para moldes
Antes de emitir la orden de compra, una revisión de 15 minutos del plano y los riesgos evita la mayoría de las disputas de inserción evitables. Para las inserciones de canal de molde, los errores más costosos suelen aparecer en el ajuste, la primera prueba o el reemplazo.
Definición completa del plano
Un plano incompleto puede dejar la geometría de la compuerta, las interfaces de acoplamiento o el estado de la revisión abiertos a interpretación. La consecuencia es un reproceso o una inserción desajustada.nnAntes de la emisión, proporcione archivos 2D y 3D controlados, planos funcionales, zonas de tolerancia y un identificador de revisión.
El acero debe coincidir con la resina
Una opción de acero al menor precio puede fallar cuando la resina rellena desgasta las superficies del canal o de la compuerta. La consecuencia es un desgaste rápido o un flujo inestable.nnAntes de la emisión, especifique el grado de la resina, el porcentaje de relleno, la dureza requerida, el estado del tratamiento térmico y la exposición de producción esperada.
Ajuste térmico y apilamiento
Una inserción copiada puede compartir las dimensiones nominales pero diferir en la expansión térmica, el apilamiento o el plano de asiento. La consecuencia es fuga, rebaba o atasco.nnAntes de la emisión, proporcione las medidas del alojamiento, la temperatura de funcionamiento, el plano de montaje y la clara responsabilidad del ajuste.
Inspección final y repuestos
Una indicación de acabado omitida deja el pulido, la textura EDM y el estado de la compuerta a subjetividad. La consecuencia es variación de flujo o rechazo del ajuste.nnAntes de la emisión, defina la rugosidad superficial (Ra) o una muestra aprobada, el informe de inspección, el marcado y las necesidades de intercambiabilidad de piezas de repuesto.
9. Desde la emisión del plano hasta la primera prueba
Un paquete de emisión controlado evita que los requisitos de CAD, PDF y orden de compra se desvíen. Antes de que SUUXIANG comience el trabajo de mecanizado, ingeniería, compras, calidad y el taller de moldes deben acordar el objetivo de la prueba.
Emita el paquete técnico
Dos archivos deben anclar la emisión: el plano 2D controlado y el modelo 3D coincidente. Ingeniería identifica los planos, las dimensiones críticas, el contacto de la resina, la función de la compuerta o el cierre, el material, el tratamiento térmico y los requisitos de superficie.
Cierre de las puertas comerciales y de calidad
Una revisión de presupuesto debe documentar la ruta de proceso acordada, la cantidad, el objetivo de entrega y el requisito de muestra. Compras bloquea la revisión en el pedido, mientras que calidad define los puntos de inspección, el formato del informe, las necesidades de trazabilidad y los criterios de aceptación.
Verificación de instalación y prueba
Al recibir, calidad verifica la identidad, la revisión, el estado del embalaje y la evidencia de inspección acordada antes de la entrega al taller de moldes. Durante la primera prueba, el taller de moldes registra el ajuste, el flujo del canal, la rebaba, el contacto de desgaste y las acciones correctivas; ingeniería aprueba cualquier revisión controlada.
10. Precio y plazo de entrega de las inserciones de canal de molde
Los pedidos de prototipos de 1 unidad suelen tener el mayor coste unitario porque la programación, la sujeción, los electrodos y la inspección de la primera pieza se distribuyen entre pocas partes. SUUXIANG solo debe presupuestar después de revisar el plano, el material, el esquema de planos y el informe requerido.nnLos objetivos de 2 semanas no son una promesa: el grado del material, las dimensiones, las tolerancias ajustadas, la complejidad del fresado o EDM, el tratamiento térmico, los recubrimientos, el alcance de la inspección, la documentación y el mecanizado urgente cambian el plan del proceso. Envíe entradas de RFQ idénticas a cada proveedor: archivos 2D y 3D, revisión, cantidad, dimensiones críticas, material, acabado, informes y fecha requerida.
| Etapa de cantidad | Tendencia del coste unitario | Planificación del plazo de entrega |
|---|---|---|
| Prototipo: 1–2 piezas | El más alto; configuración distribuida en pocas piezas | Permitir revisión de plano, programación y primera pieza |
| Lote pequeño: 3–50 piezas | Disminuye a medida que se repiten las configuraciones | Planificar material y procesos externos |
| Pedido repetido: diseño emitido | El más bajo cuando la ruta no cambia | A menudo más corto tras la confirmación de la revisión |
Sube tu dibujo de los insertos del canal de molde para su revisión
Envíanos tu dibujo, material, cantidad, dimensiones críticas, requisitos de inspección y fecha de entrega para una revisión de fabricación y presupuesto rigurosos.