
Componentes de Fijación de Precisión, del Plano a la Inspección
SUUXIANG planifica componentes de fijación de precisión considerando dimensiones críticas, mecanizado CNC, electroerosión, rectificado y requisitos de inspección.
Componentes de Fijación de Precisión Representativos


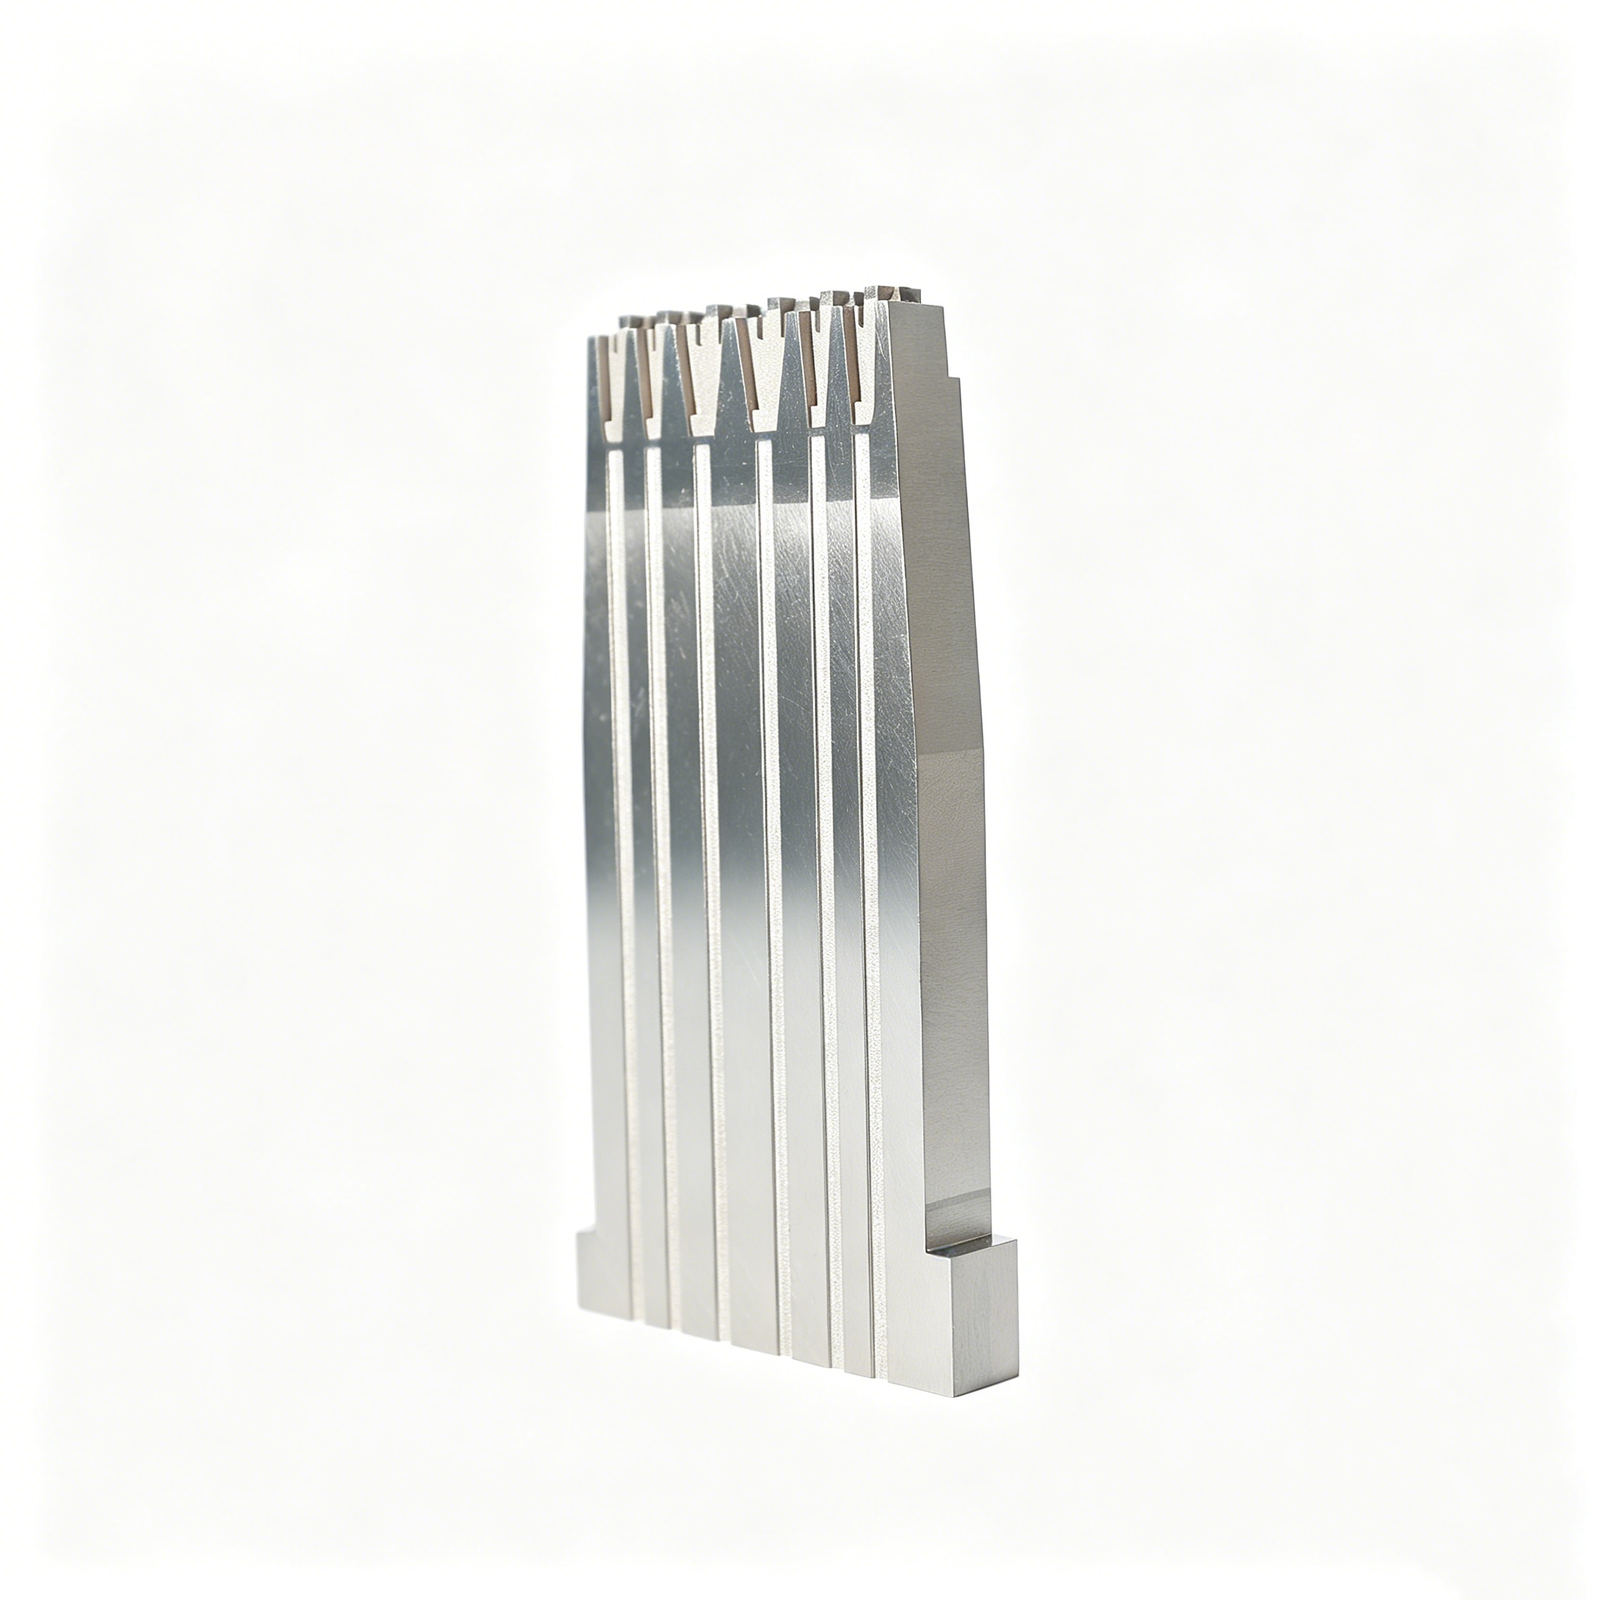




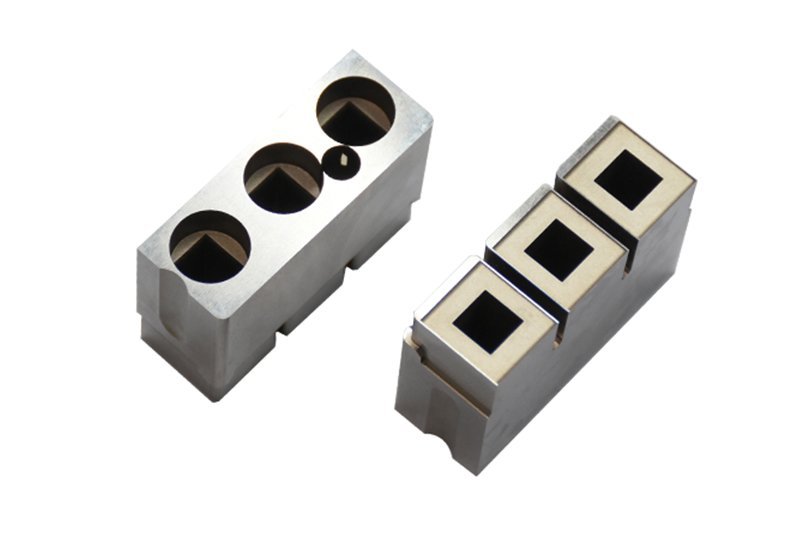

Related Configurable Component Families and Quotation





Por Qué los Equipos Eligen Componentes de Fijación de Precisión SUUXIANG
La planificación basada en planos mantiene visibles los requisitos críticos, las decisiones de proceso y las expectativas de inspección antes de que comience la producción.
Revisión del Plano Primero
Revisamos planos, modelos, requisitos de materiales y contexto de aplicación para identificar posibles problemas de fabricación antes de la cotización y los compromisos de producción.
Dimensiones Críticas Planificadas
Las dimensiones críticas, los puntos de referencia, las relaciones de tolerancia y las prioridades de superficie se discuten de antemano para alinear la estrategia de mecanizado con los requisitos funcionales.
Enrutamiento de Proceso Integrado
El mecanizado CNC, la electroerosión, el rectificado y el ensamblaje se planifican como pasos complementarios, incluyendo el acceso, las trayectorias del hilo, los electrodos y la tolerancia de rectificado.
Método de Inspección Definido
Las expectativas de inspección se alinean con el pedido, enfocando el esfuerzo de medición y la documentación final en las dimensiones que más importan.
Visibilidad de Revisiones Mantenida
Los cambios en los planos, las consultas de fabricación y la información de entrega permanecen visibles a través de una comunicación controlada del proyecto, apoyando decisiones trazables entre las partes interesadas.
Componentes de Precisión, Utillajes y Servicios de Mecanizado
Procesos basados en planos para componentes configurables, trabajos de utillaje y piezas personalizadas inspeccionadas en aplicaciones de fijación, moldes, conectores y estampación.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para piezas basadas en planos que requieren fresado, torneado, electroerosión, rectificado e inspección coordinados. La revisión de la solicitud de presupuesto se centra en el material, las dimensiones críticas, las referencias de datum, los requisitos de superficie, la cantidad y las prioridades de entrega antes de definir una ruta de proceso.
Upload a Drawing
Fresado CNC
Servicios de fresado CNC a medida para piezas prismáticas, fijaciones, placas, insertos y características mecanizadas complejas. El acceso de la herramienta, la estrategia de sujeción, los límites de las esquinas internas, la tolerancia de mecanizado y los puntos de referencia críticos deben revisarse frente al plano y el modelo 3D.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para ejes, espigas, manguitos, casquillos y componentes rotativos. Las relaciones de diámetro, la concentricidad, la excentricidad, los requisitos de rosca, el estado del material y cualquier operación secundaria de fresado, rectificado o electroerosión se evalúan como parte de la ruta.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite componentes y geometrías multifacéticos donde la orientación de la herramienta, el acceso o las configuraciones repetidas afectan la precisión. Una revisión del plano debe confirmar las superficies accesibles, la transferencia de puntos de referencia, el espacio libre de la herramienta, el estado del material y el enfoque de inspección.
Upload a Drawing
Mecanizado Suizo y Micro Mecanizado
El mecanizado suizo y el micro mecanizado son ideales para pines, ejes, componentes relacionados con contactos y otras piezas compactas de precisión de pequeño diámetro. La viabilidad depende de la geometría, el comportamiento del material, la relación longitud-diámetro, las características críticas, las necesidades de desbarbado y el método de inspección.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales endurecidos, ranuras estrechas, perfiles internos afilados, detalles finos y características inaccesibles para herramientas de corte convencionales. El enfoque planificado considera la trayectoria del hilo, los agujeros de arranque, la estrategia del electrodo, los requisitos de capa de recubrimiento y el acabado posterior.
Upload a Drawing
Rectificado de Precisión
El rectificado de superficies y perfiles de precisión se utiliza cuando la planitud, el paralelismo, el control de perfiles o la eliminación controlada de material son críticos. La secuencia de rectificado, el estado del tratamiento térmico, la tolerancia, la configuración de referencia y el método de medición deben alinearse antes de la producción.
Upload a Drawing
Inserciones de Núcleo y Cavidad de Molde
Las inserciones de núcleo y cavidad de molde de precisión se fabrican a partir de planos y especificaciones del cliente, utilizando mecanizado, electroerosión y rectificado, así como ajustes según sea necesario. La revisión se centra en las superficies de moldeo, los cierres, las relaciones de referencia, las interfaces de refrigeración, el estado del material y las prioridades de inspección.
Upload a Drawing
Componentes Expulsores y de Eyección
Los pines expulsores, manguitos y componentes de eyección son elementos de molde configurables que requieren atención al ajuste, la carrera, las superficies de apoyo y el estado del tratamiento térmico. Los planos deben definir los diámetros críticos, las relaciones de holgura, los requisitos de acabado y el contexto del componente emparejado.
Upload a Drawing
Pines de Núcleo, Componentes de Guía y Localización
Los pines de núcleo, pines guía y componentes de localización soportan la alineación, el posicionamiento y el control de características formadas repetibles del molde. La revisión de fabricación considera la clase de ajuste, las referencias de referencia, las superficies de desgaste, los requisitos de dureza, la geometría del agujero emparejado y la inspección de las relaciones funcionales.
Upload a Drawing
Correderas, Levantes, Puertas de Moldeo y Accesorios
Las correderas, levantes, puertas de moldeo y accesorios se producen según la geometría y los requisitos de interfaz definidos en el plano. La ruta del proceso tiene en cuenta las superficies de carrera, las características anguladas, los cierres, las tolerancias de desgaste, el tratamiento térmico, las necesidades de ajuste y la coordinación de los componentes emparejados.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde de precisión para conectores soportan las herramientas utilizadas para carcasas de conectores, terminales y características moldeadas relacionadas. La revisión crítica aborda los pasos finos, la geometría del pin, las relaciones de cavidad, las necesidades de pulido o electroerosión, la selección de materiales y la interacción funcional de las piezas de herramientas emparejadas.
Upload a Drawing
Componentes de Troquel de Estampación
Los componentes de troquel de estampación de precisión incluyen punzones, matrices, inserciones, elementos guía y componentes de desgaste personalizados fabricados según los requisitos del plano. Los compradores deben especificar el contexto del material de la tira, las relaciones de holgura, el estado del borde, el tratamiento térmico, las necesidades de recubrimiento y los criterios de inspección.
Upload a Drawing
Herramientas para Inyección, MIM, CIM y Sobremoldeo
Los componentes de herramientas para inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. La revisión del plano considera las características de alimentación y puerta, las entradas de contracción proporcionadas por el cliente, el acceso a la herramienta, el estado del material, las interfaces de moldeo y la evidencia de ajuste o inspección requerida.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan en función del plano, la aplicación y los procesos posteriores requeridos. Las solicitudes de presupuesto deben identificar el grado del material, el estado, las necesidades de trazabilidad, la secuencia de tratamiento térmico, las consideraciones de corrosión o desgaste, y cualquier restricción de material sustituto antes de la cotización.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se planifican como etapas controladas que afectan las dimensiones, el desgaste, la resistencia a la corrosión y la inspección final. Defina el tratamiento requerido, el objetivo de acabado, las áreas enmascaradas, la tolerancia de mecanizado o rectificado, la evidencia de dureza y las prioridades dimensionales posteriores al proceso.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se ajustan a las dimensiones críticas y al plan de verificación del pedido. Los compradores deben identificar las necesidades de informes, el esquema de referencia, las expectativas del método de medición, el nivel de revisión, los requisitos de trazabilidad y cualquier registro de material o tratamiento requerido.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen soportan revisiones de planos, evaluación funcional, requisitos provisionales y lotes pequeños controlados. Una solicitud de presupuesto útil indica el rango de cantidad, el uso previsto, el material, las características críticas, las necesidades de documentación de calidad y la fecha de entrega objetivo.
Upload a DrawingMateriales para Componentes de Fijaciones de Precisión

Acero para Herramientas Aleado
Adecuado para localizadores sometidos a carga, pinzas y piezas de utillaje propensas al desgaste donde la resistencia y la respuesta al endurecimiento son importantes. La secuencia de tratamiento térmico, el material para rectificado y los requisitos de dureza final deben revisarse frente a las dimensiones críticas antes de la entrega.

Acero Inoxidable para Herramientas
Considerar para componentes de fijaciones expuestos a humedad, fluidos de limpieza o entornos sensibles a la corrosión. La selección del grado equilibra el comportamiento frente a la corrosión, la maquinabilidad y la dureza alcanzable; confirme los requisitos de pasivación, tratamiento térmico e inspección durante la revisión de la solicitud de presupuesto (RFQ).

Acero Prefundido
Útil para bases, soportes y piezas estructurales que requieren un mecanizado estable sin un ciclo de endurecimiento posterior al mecanizado. Confirme el estado de suministro, las necesidades de alivio de tensiones, la protección de la superficie y las tolerancias críticas de los puntos de referencia durante la revisión del plano.

Aleación de Aluminio
Una opción práctica para placas de fijación de menor masa, nidos y utillajes de montaje donde el peso de manejo y la eficiencia de mecanizado son importantes. Confirme la aleación, las necesidades de anodizado, la carga de roscado y las expectativas de estabilidad dimensional durante la revisión de la solicitud de presupuesto (RFQ).

Aleación de Latón
A menudo se considera para contactos que no dejan marca, aplicaciones eléctricas o detalles sensibles a la corrosión con carga mecánica moderada. Confirme el comportamiento del material de acoplamiento, la exposición al desgaste, los requisitos de acabado y las prioridades dimensionales antes de que comience la planificación de la fabricación.
Componentes de Fijaciones de Precisión: Rutas de Mecanizado, Electroerosión y Rectificado

Fresado CNC
El fresado CNC crea placas, bases, nidos, características de localización y formas prismáticas complejas. Se revisa el acceso de la herramienta, las relaciones de los puntos de referencia y la holgura de mecanizado para respaldar una geometría estable y una inspección práctica.

Torneado CNC
El torneado CNC produce detalles de fijación rotativos como casquillos, manguitos, espaciadores, pasadores y componentes roscados. La ruta se evalúa frente a la concentricidad, las superficies de apoyo, el estado del material y los requisitos de operaciones secundarias.


Electroerosión por Hilo
La electroerosión por hilo se considera para perfiles precisos, ranuras estrechas y características de material endurecido donde el acceso de la herramienta convencional es limitado. La trayectoria del hilo, los requisitos del orificio de inicio, las condiciones de las esquinas y los criterios de inspección final guían la planificación.

Electroerosión por Penetración
La electroerosión por penetración admite cavidades internas, formas con características afiladas y geometría que requiere acceso por electrodo. La estrategia del electrodo, los requisitos de superficie, el estado del material y las necesidades de acabado posteriores se aclaran durante la revisión del plano.

Rectificado de Precisión
El rectificado de precisión refina la planitud, el paralelismo, el diámetro y las superficies de deslizamiento funcionales después de las operaciones previas adecuadas. El material para rectificado, la secuencia de tratamiento térmico, el control de los puntos de referencia y el método de medición deben definirse para la pieza.
Características Funcionales para Componentes de Fijaciones de Precisión

Interfaces de Localización
Los agujeros para espigas, taladros de localización, caras de referencia y interfaces de acoplamiento se pueden mecanizar según la estrategia definida en el plano, lo que ayuda a los ensamblajes de utillajes a establecer una posición repetible de la pieza sin restringir excesivamente la misma.

Preparaciones roscadas
Los agujeros roscados, los insertos roscados y los patrones de montaje soportan abrazaderas, cubiertas, sensores y elementos reemplazables. El tamaño de la rosca, el acoplamiento, la dirección de acceso y los requisitos de postratamiento deben identificarse durante la revisión del plano.

Preparaciones para espigas
Las preparaciones de espigas de precisión pueden alinear placas, nidos y módulos reemplazables durante el ensamblaje. SUUXIANG revisa las relaciones entre agujeros, la intención de ajuste, las referencias de referencia y la secuencia de mecanizado antes de confirmar una ruta de producción.

Elementos de desgaste
Las placas de desgaste reemplazables, los casquillos, las almohadillas de apoyo y los elementos deslizantes pueden proteger las interfaces de utillaje frecuentemente cargadas. El material, el tratamiento térmico, el material de rectificado y el acceso de reemplazo requieren una evaluación específica del proyecto.

Tratamientos de superficie
Los recubrimientos, plateados, anodizados o acabados superficiales especificados en el plano pueden considerarse donde la resistencia a la corrosión, la identificación, la conductividad o el comportamiento de desgaste sean importantes. La selección del tratamiento debe ser compatible con las dimensiones y las superficies funcionales.

Identificación de piezas
El marcado láser, los identificadores grabados, las etiquetas de revisión y las marcas de orientación pueden mejorar la trazabilidad durante el ensamblaje y el mantenimiento. Defina el contenido, la ubicación, la profundidad y las restricciones cosméticas del marcado en la RFQ o en el plano.
Componentes de utillaje de precisión, basados en planos
SUUXIANG es la única marca de cara pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, la empresa ayuda a los equipos globales de ingeniería, abastecimiento y calidad a convertir planos y especificaciones en componentes de utillaje de precisión inspeccionados y piezas de herramientas relacionadas.
Nuestro trabajo se planifica en torno a la ruta de fabricación que requiere el plano: fresado y torneado CNC, mecanizado multieje, electroerosión (EDM), rectificado de precisión, ajuste e inspección. Antes de la cotización o los compromisos de producción, revisamos las dimensiones críticas, las referencias, el acceso de la herramienta, la tolerancia de mecanizado, las necesidades de la ruta de electrodo o alambre, los requisitos de material y las expectativas de inspección.
Lo que diferencia a SUUXIANG es un control de proyecto disciplinado desde la DFM hasta la documentación final. Tratamos la visibilidad de las revisiones, los métodos de inspección, la trazabilidad y la coordinación de la entrega como parte del flujo de trabajo de fabricación, para que los compradores puedan alinear los requisitos técnicos antes de que las piezas pasen a producción.

Capacidades principales para componentes de utillaje de precisión
DFM antes del compromiso
Cada consulta de componente de utillaje de precisión comienza con el plano, el modelo, el material, la cantidad y el contexto de la aplicación. La revisión identifica las dimensiones críticas, las relaciones de referencia, las preocupaciones de apilamiento de tolerancias, el acceso de la herramienta y las superficies que requieren un enfoque de fabricación e inspección definido antes de la cotización o la planificación de la producción.
- Identificar referencias funcionales y características críticas para la calidad
- Revisar secciones de pared, límites de acceso y enfoque de sujeción
- Confirma los requisitos de material, tratamiento térmico y acabado superficial.
- Aclara los registros de inspección necesarios para el pedido.

Planificación de procesos CNC y electroerosión por hilo (EDM).
La ruta de proceso se selecciona en función de la geometría, el estado del material y las dimensiones que rigen la función de la fijación. El fresado CNC, el torneado, el mecanizado multieje, la electroerosión por hilo y la electroerosión por penetración se pueden combinar cuando sus respectivas ventajas de acceso y control de perfiles respalden los requisitos del plano.
- Adapta las rutas de mecanizado a la geometría y la accesibilidad de las características.
- Planifica las trayectorias del hilo para perfiles internos y ranuras estrechas.
- Evalúa la estrategia de electrodos para características de EDM cerradas.
- Secuencia las operaciones en función de las necesidades de tratamiento térmico y acabado.

Estrategia de rectificado y ajuste.
Los componentes de fijación de precisión a menudo dependen de una tolerancia de material controlada y relaciones de acoplamiento estables, más allá del mecanizado. SUUXIANG revisa los requisitos de rectificado, las superficies de contacto, las relaciones de agujero a datum y las necesidades de ajuste para que las operaciones finales respalden el ensamblaje funcional sin desvirtuar la intención del plano.
- Reserva material de rectificado para un control crítico de planitud o tamaño.
- Define las superficies de acoplamiento y las condiciones de contacto desde el principio.
- Revisa la secuencia de acabado de piezas endurecidas.
- Coordina los requisitos de ajuste con las referencias de ensamblaje.

Control de inspección y revisiones.
La planificación de la inspección debe seguir las características que determinan el ajuste, la ubicación y la repetibilidad. SUUXIANG alinea los métodos de medición y la documentación solicitada con la revisión del plano aprobada, manteniendo los cambios visibles durante toda la producción y asegurando que los registros finales correspondan al pedido y al plan de inspección acordados.
- Vincula los puntos de inspección a las dimensiones y datums críticos.
- Confirma las expectativas de informes antes de la producción.
- Mantén referencias visibles de la revisión del plano.
- Coordina la documentación final con el plan de inspección.

Componentes de fijación de precisión: SUUXIANG frente a proveedores que solo cotizan.
Compara los controles de ingeniería que deben acordarse antes de que comience la producción.
← Swipe left or right to view →
Flujo de trabajo de producción de componentes de utillaje de precisión
Un camino controlado desde la revisión de la RFQ hasta la inspección, el embalaje y la coordinación de la entrega, con los requisitos críticos visibles en cada etapa.
Revisar plano y RFQ
Revisamos planos 2D, modelos, materiales, cantidades, aplicaciones, plazos de entrega y necesidades de inspección para identificar dimensiones críticas, puntos de referencia y cuestiones de fabricación abiertas.
Planificar Proceso y Material
El equipo confirma la ruta de proceso factible, el acceso a mecanizado, el estado del material en bruto, la secuencia de tratamiento térmico, la estrategia de electroerosión (EDM), el sobre-mecanizado para rectificado y el enfoque de inspección antes de proceder con los compromisos.
Mecanizar Elementos Críticos
Fresado CNC, torneado, mecanizado multieje y micro-mecanizado aplicable crean la geometría principal, mientras que la información del proyecto y las revisiones aprobadas se mantienen bajo control.
Aplicar Electroerosión y Rectificado
Se aplican electroerosión por hilo, electroerosión por penetración, rectificado de precisión y ajuste donde los perfiles, las características endurecidas, los requisitos de superficie o las relaciones de acoplamiento requieran sus fortalezas específicas.
Inspeccionar, Empaquetar, Coordinar Entrega
Los componentes de utillaje de precisión terminados se comprueban según el plan de inspección verificado, se documentan según sea necesario, se protegen para el envío y se coordinan con los requisitos de entrega acordados.
Cómo Suministrar Componentes de Utillaje de Precisión
Move from drawing review to documented delivery with a clear, drawing-driven workflow.
Enviar su Paquete de Planos
Proporcione planos 2D, modelos 3D cuando estén disponibles, contexto de la aplicación, material, cantidad, prioridades dimensionales, requisitos de superficie, necesidades de inspección y fecha de entrega prevista.
Confirmar Requisitos Críticos
Revise los puntos de referencia, las dimensiones críticas, la pila de tolerancias, el acceso de mecanizado, la secuencia de tratamiento térmico, las necesidades de electroerosión o rectificado y el enfoque de inspección antes de los compromisos de cotización.
Revisar la Ruta Propuesta
Evalúe el plan de proceso cotizado, incluyendo mecanizado CNC, electroerosión, rectificado, ajuste, requisitos de muestras, estado de revisión, documentación de calidad y coordinación de entrega.
Aprobar Detalles de Producción
Confirme la revisión del plano acordada, las expectativas de material y calidad antes de que comience la producción, para que los cambios sigan siendo visibles y la ruta de fabricación aprobada esté controlada.
Recibir Piezas y Registros
Reciba los componentes de utillaje de precisión con la documentación correspondiente al pedido, basada en el plan de inspección verificado, además de una comunicación clara sobre el envío y el estado de la revisión final.
Estudios de Caso de Clientes Pendientes de Verificación
Resultados Verificados de Componentes de Fijaciones de Precisión y Casos de Proyecto
Estudio de caso de cliente aprobado pendiente de publicación: esta tarjeta documentará la revisión del plano, el alcance de la inspección, la cantidad de producción y el resultado del proyecto verificado una vez que el cliente autorice su publicación.
Estudio de caso de cliente aprobado pendiente de publicación: esta tarjeta resumirá las dimensiones críticas, la ruta del proceso, la evidencia de inspección y el resultado medible solo después de que se hayan autorizado los registros de origen y la atribución para su publicación.
Estudio de caso de cliente aprobado pendiente de publicación: esta tarjeta describirá la aplicación del componente de fijación, los requisitos de control de revisiones, el alcance de la entrega y el resultado confirmado después de que SUUXIANG y el cliente aprueben la evidencia.
La guía completa para compradores de componentes de fijaciones de precisión
Practical guidance for preparing a drawing-based inquiry, defining quality requirements, and managing revisions before production.
¿Qué información debo enviar para una RFQ de componentes de fijaciones de precisión?
¿Cuál es el MOQ para componentes de utillaje de precisión personalizados?
¿Cuánto tiempo se tarda en fabricar componentes de utillaje de precisión?
¿Puede SUUXIANG proporcionar muestras antes de la producción?
¿Qué materiales y tratamientos térmicos se pueden especificar?
¿Qué informes de inspección están disponibles para componentes de utillaje de precisión?
¿Cómo se manejan las revisiones de dibujos y la PI?
¿Qué detalles de envío y pago deben confirmarse antes de realizar el pedido?
La guía completa del comprador de componentes de utillaje de precisión
Utilice este marco dirigido por ingeniería para definir requisitos, comparar proveedores de componentes de utillaje de precisión, controlar el riesgo de DFM e inspección, y evitar errores de abastecimiento que comprometan la repetibilidad, el tiempo de entrega o el costo total.
1. ¿Qué son los componentes de utillaje de precisión?
Three functional actions—locating, supporting, and clamping—define precision fixture components: engineered elements that place a workpiece against intended datums, resist process loads, and preserve access for a cutter, probe, or mating part. Pins, nests, rest pads, clamps, guide elements, bushings, and reference inserts each control a specific interface rather than act as generic hardware.nnOne complete fixture is the assembled workholding system: base, structural body, component set, actuation, and mounting arrangement. Its replaceable or custom-made components are the wear, contact, adjustment, and datum-control elements that can be renewed or revised without rebuilding the entire tool.nnSix degrees of freedom must be constrained deliberately to achieve repeatable location without overconstraint. That control governs load transfer and inspection alignment in machining and assembly, as well as part positioning in connector tooling and stamping-die operations.
2. Cómo evolucionaron los componentes de utillaje
La localización 3-2-1 (tres puntos de apoyo, dos localizadores laterales y una parada final) captura la lógica detrás de muchos utillajes manuales dedicados. Las primeras plantillas y utillajes priorizaban la colocación repetible para un diseño de pieza estable, pero un patrón de agujeros o datum cambiado podría requerir un rediseño sustancial.nnEl mecanizado CNC hizo que las caras de datum, las ubicaciones de los pasadores, los bolsillos y los patrones de interfaz fueran más reproducibles de forma consistente entre piezas separadas. Las placas modulares, los nidos reemplazables y las interfaces de sujeción estandarizadas hicieron que los componentes de utillaje de precisión fueran más fáciles de reconfigurar para programas de prototipos y bajo volumen.nn0.01 mm en un dibujo no tiene sentido a menos que el esquema de datum del utillaje, la trayectoria de carga de sujeción y el método de inspección lo respalden. Los utillajes de sujeción e inspección automatizados o asistidos cambian el enfoque del comprador hacia modelos controlados por revisión, registros de intercambiabilidad, identificación de elementos reemplazables y evidencia de verificación vinculada al dibujo publicado.
3. Tipos de componentes de utillaje de precisión
Seis familias de componentes dividen el trabajo de utillaje según cómo localizan, restringen, soportan, guían o se adaptan a una pieza. El dibujo debe asignar a cada familia un rol de datum y un requisito de servicio.
| Tipo | Función principal | Aplicación típica | Entradas clave | Forma de suministro |
|---|---|---|---|---|
| Localizadores y pasadores | Establecer posición de referencia | Mecanizado, inspección | Referencia, ajuste, carga | Ambos |
| Abrazaderas y retenedores | Resistir el movimiento | CNC o montaje | Fuerza, acceso, ciclo | Ambos |
| Soportes y apoyos | Evitar la deflexión | Mecanizado de paredes finas | Altura de contacto, carga | Ambos |
| Bases y placas de utillaje | Proporcionar una interfaz rígida | Fijaciones de mesa de máquina | Patrón de agujeros, rigidez | Ambos |
| Guías y casquillos | Guiar herramientas o proteger superficies de desgaste | Taladrado, contacto repetido | Trayectoria de la herramienta, sustituibilidad | Ambos |
| Nidos o contactos formados | Se adaptan a geometrías complejas | Piezas fundidas, piezas moldeadas | Perfil, puntos de contacto | Personalizado |
Datum y Restricción
Dos grupos establecen la ubicación y resisten las cargas del proceso. Sus interfaces deben ser reemplazables cuando el desgaste afecte la repetibilidad.
Soporte y Estructura
Dos grupos soportan la trayectoria de carga de la pieza y del utillaje. La rigidez de la placa y la altura del apoyo deben seguir las fuerzas reales de corte o inspección.
Guía y Adaptación
Dos grupos controlan la entrada de herramientas o el contacto de piezas irregulares. Especifica el acceso, el método de sustitución y la protección de la superficie de acoplamiento antes del mecanizado.
4. Materiales para componentes de utillajes de precisión
La elección del material determina la rigidez del utillaje, la masa de manipulación, el comportamiento del contacto y el intervalo de sustitución. Seleccione la base y cada punto de desgaste por separado del camino de carga, el entorno y la vida útil de producción esperada.
| Material | Rigidez / Masa | Desgaste / Corrosión | Uso típico |
|---|---|---|---|
| Aluminio | Moderada / baja | Bajo desgaste; anodizable | Bases, utillajes de manipulación |
| Acero al carbono o aleado | Alta / alta | Corrosión moderada | Placas cargadas, localizadores |
| Acero inoxidable | Alto / alto | Buena resistencia a la corrosión | Utillajes de proceso húmedo |
| Acero para herramientas | Alto / alto | Alto desgaste tras el endurecimiento | Pines, casquillos, topes |
| Latón o plástico | Bajo-moderado / bajo | Contacto suave | Nidos sensibles |
| Inserto de carburo | Muy alto / denso | Desgaste muy elevado | Puntos de desgaste localizados |
Comparativa de materiales
El aluminio 6061 es adecuado para bases ligeras; el acero soporta mayores cargas de sujeción.
Selección de materiales
El acero aleado 4140 es una opción práctica para localizadores y pinzas sometidos a carga.nnEl acero inoxidable 304 es adecuado para entornos húmedos o corrosivos; el latón o el plástico de ingeniería protegen las superficies cosméticas y conductoras de la pieza de trabajo.
- El acero para herramientas es adecuado para puntos de contacto endurecidos y repetitivos.
- Las plaquitas de carburo son adecuadas para abrasión concentrada.
- Anodizar el aluminio; el óxido negro o el recubrimiento requieren aprobación del dibujo.
Especificar la ruta de carga
Un pasador de datum debe resistir el desgaste sin transferir toda la fuerza de sujeción a través de una base blanda.nnLas notas del dibujo deben identificar el material, el tratamiento térmico, el recubrimiento, la superficie de contacto y la estrategia de inserto reemplazable antes de la cotización.
5. Características personalizadas y acabados superficiales
Los componentes de utillajes de precisión personalizados deben definirse por sus interfaces funcionales, no por un menú de opciones estéticas. El plano debe identificar las dimensiones críticas, los planos de referencia, los materiales de acoplamiento, las condiciones de exposición y los requisitos de servicio antes de seleccionar la ruta del proceso.
| Opción | Propósito funcional | Control de planos |
|---|---|---|
| Almohadilla de contacto protectora | Proteger las superficies de acoplamiento acabadas | Material de la almohadilla y ubicación reemplazable |
| Inserto endurecido | Concentrar el desgaste en el localizador | Ajuste, requisito de dureza, relación con el plano de referencia |
| Anodizado o plateado | Exposición o manipulación | Enmascarado y límites de espesor |
| Pasivación | Mejorar el estado superficial del acero inoxidable | Áreas aplicables y requisito de limpieza |
Definición de características
Los planos de referencia A/B/C, los patrones de agujeros, las características roscadas, los chaflanes y los identificadores grabados deben hacer referencia a la estrategia de localización y acceso del ensamblaje. Las tolerancias de posición, perpendicularidad, profundidad y roscado críticas necesitan métodos de inspección explícitos.nnLos insertos endurecidos reemplazables y las almohadillas de contacto protectoras aíslan el desgaste o evitan daños a las piezas acabadas. La revisión grabada y la identificación de piezas solo admiten el mantenimiento cuando la ubicación evita superficies funcionales.
Acabado según la función
La exposición a la corrosión, el contacto con materiales, la facilidad de limpieza y el manejo determinan si es apropiado el anodizado, el recubrimiento, el pasivado o una superficie rectificada sin recubrimiento. Especifique el enmascaramiento, las zonas de contacto, los límites de espesor del recubrimiento y los requisitos dimensionales posteriores al acabado en el plano.nnLos utillajes reparables se benefician cuando las caras de desgaste, las almohadillas o los insertos recubiertos se pueden renovar sin alterar los planos de referencia principales. SUUXIANG debe revisar la secuencia de recubrimiento en relación con las tolerancias, los ajustes de ensamblaje y las necesidades de inspección antes de la producción.
6. Detalles críticos de construcción y calidad
Tres características de referencia deben definir el esquema de localización funcional antes de asignar las dimensiones. La precisión del utillaje está determinada por la trayectoria de carga ensamblada, no por tolerancias de componentes aislados.
Referencia y control geométrico
La lógica de localización tres-dos-uno debe identificar los contactos de referencia primarios, secundarios y terciarios. Especificar perfil, posición, planitud o perpendicularidad solo donde protejan la función de acoplamiento, medición o sujeción; acordar la accesibilidad de referencia y la configuración de medición durante la revisión DFM.
Ajustes y superficies de contacto
Los requisitos de ajuste tipo H7/h6, cuando sean aplicables al estándar del plano, necesitan una condición de acoplamiento y un método de ensamblaje definidos. Especificar el diámetro del localizador, las almohadillas de contacto, el área de contacto permitida y los elementos de desgaste reemplazables; revisar la expansión térmica, la fuerza de presión y el acceso de servicio con el fabricante.
Bordes, roscas y dureza
Se utilizan comúnmente chaflanes de 0,2-0,5 mm cuando un borde afilado no tiene un propósito funcional, pero el plano debe regir los bordes críticos. Definir la clase de rosca, la profundidad útil de la rosca, el acabado superficial y la dureza requerida cuando sea funcional; acordar los límites de rebabas, el enmascarado y la secuencia de tratamiento térmico en DFM.
Evidencia de ensamblaje e inspección
La inspección al 100 % es más útil para las dimensiones críticas identificadas que para cada característica no funcional. Solicitar un informe de primera pieza, registros de CMM o medidor de altura según corresponda, resultados de calibres de roscas, registros de dureza cuando se especifiquen y verificación de ensamblaje controlada por revisión para pilas críticas para la repetibilidad.
7. Elección de un fabricante de componentes de utillajes de precisión
Dos proveedores pueden cotizar la misma pieza pero gestionar el riesgo de manera muy diferente. Evaluar a los fabricantes de componentes de utillajes de precisión por la evidencia devuelta antes de la liberación, no solo por el precio unitario o el equipo indicado.
| Área de evaluación | Solicitar | Riesgo reducido |
|---|---|---|
| DFM | Suposiciones por escrito | Retrabajo tardío |
| Inspección | Informe de dimensiones críticas | Aceptación no verificada |
| Revisiones | Control de cambios documentado | Revisiones mixtas |
| Entrega | Plan de embalaje y estado | Daños en tránsito |
Respuesta a la revisión del plano
Un plano 2D y un modelo 3D deben generar una respuesta DFM documentada que cubra las referencias, el acceso a la herramienta, el EDM y el material de rectificado.nnUna pregunta es importante: ¿quién cierra las aclaraciones técnicas antes de la liberación y cómo se reconocen los cambios?
Proceso y evidencia
Tres comprobaciones establecen el ajuste: la ruta de mecanizado propuesta, la trazabilidad del material cuando se especifica y un método de inspección para cada dimensión crítica.nnPreguntar qué dimensiones reciben valores de informe, qué calibres se utilizan y si la evidencia de la primera pieza precede a la liberación de bajo volumen.
Revisión y recuperación
Un identificador de revisión controlado debe seguir la cotización, el parte de trabajo, el informe de inspección y la lista de empaque.nnDos preguntas de entrega exponen la disciplina: ¿cómo se protegen las piezas en tránsito y cómo se contienen, se informan y se disponen las piezas no conformes?
8. Errores comunes en la adquisición de componentes de utillajes de precisión
Un plano aprobado aún puede fallar si sus puntos de referencia, interfaces y evidencia de aceptación son ambiguos. Detecta estas lagunas durante la revisión del plano, antes de que SUUXIANG u otro proveedor se comprometa con una ruta de proceso.
Deriva de puntos de referencia y tolerancias
Un esquema de puntos de referencia debe identificar los contactos primarios, secundarios y terciarios. Corrígelo en el plano; pregunta: u0022¿Qué superficies establecen la configuración y la inspección?u0022nnDos clases de tolerancia impiden límites generales estrictos. Elimina los límites innecesarios; pregunta: u0022¿Qué dimensiones son CTQ y por qué?u0022
Requisitos funcionales incompletos
Una especificación de material debe indicar el grado, la condición y el requisito de tratamiento térmico. Corrige las omisiones; pregunta: u0022¿Qué dureza o condición se requiere en la entrega?u0022nnDos categorías de superficie, funcional y cosmética, necesitan criterios de aceptación separados. Verifica la geometría de acoplamiento; pregunta: u0022¿A qué pieza, punto de referencia, holgura y acabado se ajusta esta cara?u0022
Débiles controles de liberación comercial
Un plan de inspección debe mapear CTQ, puntos de referencia, método, muestreo e informe. Corrige el plan faltante; pregunta: u0022¿Qué resultados deben acompañar al primer artículo y al envío?u0022nnDos líneas de costes, precio por unidad y riesgo de reemplazo, deben compararse. Define los repuestos y congela los datos de revisión; pregunta: u0022¿Qué revisión, archivos, aviso de cambio y ruta de reemplazo se aplican?u0022
9. De la aprobación del plano al primer artículo
Un lanzamiento controlado comienza antes del mecanizado: el caso de uso del utillaje, el esquema de localización, las cargas de sujeción y las interfaces críticas deben ser explícitos. SUUXIANG utiliza el paquete técnico aprobado para alinear la comunicabilidad, la inspección y la comunicación de entrega.
Emite un paquete controlado
Los planos 2D deben identificar la revisión, los puntos de referencia, las dimensiones críticas, el material, el tratamiento térmico, los requisitos de superficie y las notas de aceptación. Proporciona el modelo CAD 3D correspondiente y la previsión de cantidad.nnLos archivos del cliente siguen siendo entradas técnicas controladas por el cliente; nombra un contacto autorizado para las aprobaciones. Los equipos globales deben definir el canal de comunicación, el traspaso entre zonas horarias y el responsable de la respuesta.
Cierra el alcance de DFM y de la cotización
La revisión de DFM debe probar el acceso a las herramientas, la sujeción de la pieza, la transferencia de puntos de referencia, las necesidades de electroerosión o rectificado, y el acceso práctico a la inspección. Resuelve las ambigüedades antes de la emisión de la orden de compra en lugar de tratar la cotización como un sustituto del plano.nnLa confirmación de la cotización debe indicar la condición del material suministrado, la ruta del proceso, el alcance de la inspección, la documentación, el embalaje y la base de entrega. Cada punto abierto necesita un responsable, una fecha de vencimiento y una disposición registrada.
Aprueba el primer artículo y los reordenamientos
La aceptación del primer artículo debe comparar las características críticas acordadas con la revisión y el plan de inspección aprobados. Revisa los resultados de las mediciones, la evidencia de acoplamiento funcional cuando sea aplicable, las desviaciones y las concesiones antes de la liberación en serie.nnLos cambios de revisión requieren un nuevo archivo controlado, fecha de entrada en vigor y confirmación por escrito de las piezas afectadas. Los pedidos repetidos deben hacer referencia a la revisión aprobada, la línea base del primer artículo, el método de embalaje y los hitos previstos.
10. Precios de componentes de utillajes de precisión
Un plano revisado puede generar precios diferentes cuando cambian el tamaño del stock, el material, el acceso a las características y el número de configuraciones de CNC, electroerosión o rectificado. Las tolerancias estrictas relacionadas con los puntos de referencia, el tratamiento térmico, el acabado y la documentación de inspección añaden operaciones; la entrega urgente puede aumentar el coste de programación.nn3 niveles de precios ayudan a la planificación, pero son ilustrativos más que precios fijos públicos. SUUXIANG solo debe cotizar después de revisar el plano 2D, el modelo 3D cuando esté disponible, la cantidad, el material, la secuencia de tratamiento térmico, los CTQ, la documentación y la fecha de entrega requerida.
| Nivel | Cantidad típica | Patrón de costes | Plazo de entrega ilustrativo |
|---|---|---|---|
| Prototipo | 1–5 | El más alto por pieza | 5–10 días laborables |
| Bajo volumen | 6–50 | Coste de configuración distribuido | 10–20 días laborables |
| Producción repetida | 51 | Menor coste unitario tras validación | Por calendario aprobado |
Sube tu dibujo de componentes de utillaje de precisión para revisión
Incluye modelos, material, cantidad, dimensiones críticas, requisitos de inspección y fecha de entrega prevista para una revisión de dibujo disciplinada y una cotización técnica.