
Componentes de Troqueles de Estampación de Precisión, Revisados Antes del Mecanizado
Envía tu dibujo para DFM, revisión de dimensiones críticas y una ruta de fabricación centrada en la inspección para componentes de troqueles de estampación de precisión personalizados.
Componentes Representativos de Troqueles de Estampación de Precisión


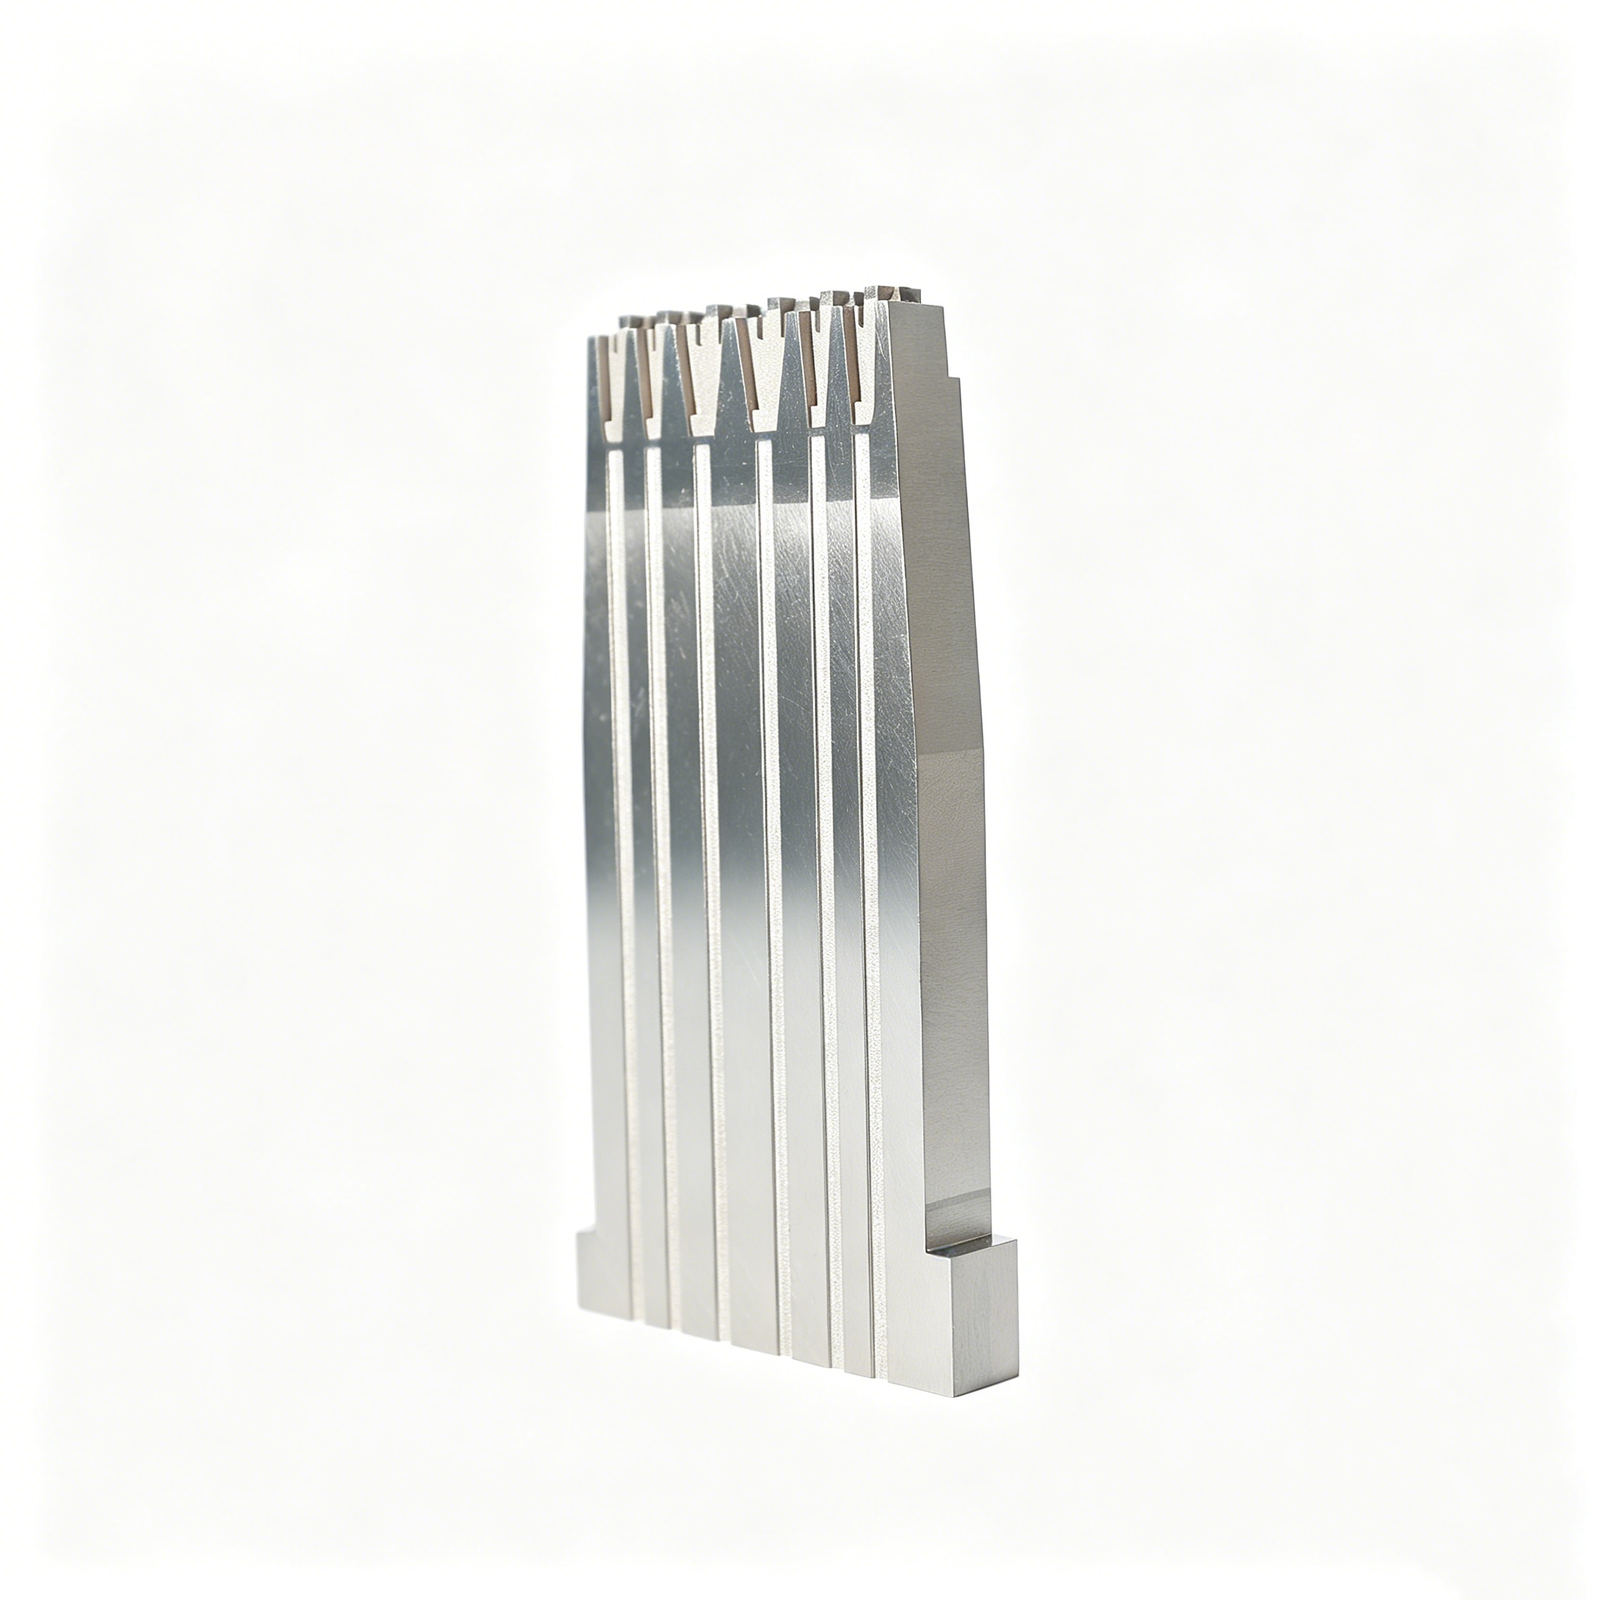





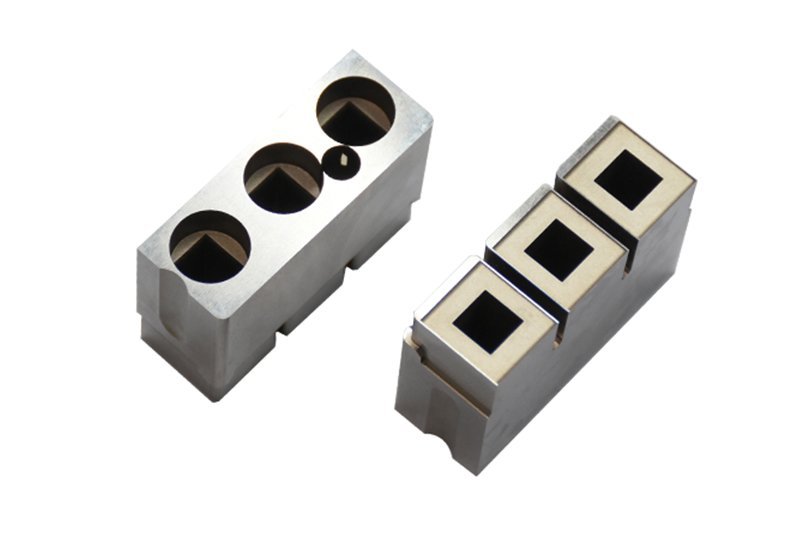


Related Drawing-Based Components and RFQs




Ventajas de Ingeniería para Componentes de Troqueles de Estampación de Precisión
Un enfoque basado en el dibujo que aclara la fabricabilidad, la secuencia del proceso, las prioridades de inspección y los requisitos de revisión antes de los compromisos de producción.
DFM Antes del Compromiso
Revisa dimensiones críticas, puntos de referencia, acceso a la herramienta, requisitos de material y secuencia de tratamiento térmico antes de la cotización y la planificación de la producción.
Rutas de Proceso Coordinadas
Planifica el mecanizado CNC, electroerosión por hilo o penetración, rectificado y ensamblaje en función de la geometría, las restricciones de acceso y las condiciones de acoplamiento funcional.
Planificación con Inspección Primero
Define los métodos de inspección y las expectativas de informe en torno a las características críticas para la calidad, los requisitos de superficie y las revisiones de dibujo acordadas.
Visibilidad de Revisiones
Mantén visibles los cambios en el dibujo, las preguntas de fabricación y la información de entrega para que el requisito aprobado permanezca claro durante todo el proyecto.
Comunicación Técnica de RFQ
Proporciona dibujos, modelos, cantidades, necesidades de calidad y fechas objetivo para apoyar una discusión técnica enfocada para componentes de troqueles de estampación de precisión.
Componentes de Troqueles de Estampación de Precisión y Familias de Piezas Personalizadas
Rutas de proceso basadas en dibujos para componentes de herramientas configurables, interfaces críticas y detalles mecanizados personalizados que requieren inspección controlada y trazabilidad de revisiones.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para componentes de troqueles basados en dibujos y detalles personalizados. La revisión se centra en el material, los puntos de referencia, las dimensiones críticas, el acceso a la herramienta, la secuencia de mecanizado y los requisitos de inspección antes de que se realicen los compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para placas, insertos, detalles de conformado y características complejas de troqueles. La planificación de la trayectoria de la herramienta considera la sujeción, el alcance de la fresa, la geometría de la esquina, la tolerancia de material y las dimensiones que requieren verificación en proceso o final.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para componentes de troqueles rotativos como punzones, casquillos, elementos de guía y pines personalizados. Los diámetros, la concentricidad, los hombros, las roscas y las relaciones de puntos de referencia deben definirse claramente en el dibujo.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite características multifaciales, geometrías anguladas y acceso a componentes complejos con menos configuraciones, cuando sea apropiado. La viabilidad depende de la geometría de la pieza, la sujeción de la obra, el alcance de la fresa, la estrategia de tolerancia y el acceso para la inspección.
Upload a Drawing
Mecanizado suizo y micromecanizado
El mecanizado suizo y el micromecanizado son ideales para componentes de pequeño diámetro y alto detalle, donde el manejo, la excentricidad, el espaciado de características y el método de inspección requieren una planificación cuidadosa. En la solicitud de presupuesto (RFQ), incluya las dimensiones funcionales, el estado del material, la cantidad y el contexto de las piezas de acoplamiento.
Upload a Drawing
Electroerosión por hilo y por penetración
Los servicios de electroerosión por hilo y por penetración abordan perfiles endurecidos, ranuras estrechas, geometrías internas afiladas y características que van más allá del acceso convencional con fresa. La ruta del proceso debe definir las trayectorias del hilo, la estrategia del electrodo, los requisitos de acabado y cualquier consideración sobre la capa de recubrimiento.
Upload a Drawing
Rectificado de precisión
El rectificado de precisión de superficies y perfiles se utiliza para controlar la planitud, el paralelismo, la precisión del perfil y el ajuste funcional después del mecanizado o el tratamiento térmico. Los planos deben identificar los puntos de referencia de rectificado, la sobremedida, los requisitos de superficie y los puntos críticos de inspección.
Upload a Drawing
Insertos de núcleo y cavidad de moldes
Los insertos de núcleo y cavidad de moldes de precisión se configuran a partir de planos, considerando el material, la secuencia de tratamiento térmico, la geometría de sellado, el acceso a refrigeración o características y las interfaces de acoplamiento. La revisión confirma las dimensiones críticas, las necesidades de electroerosión, la sobremedida de rectificado y el plan de inspección.
Upload a Drawing
Componentes de expulsor y expulsión
Los pasadores de expulsor, manguitos y componentes de expulsión se producen según la relación funcional entre elementos móviles, placas, orificios y los requisitos de la pieza moldeada. Especifique el material, el estado de dureza, las tolerancias de diámetro, las necesidades de superficie y las dimensiones de acoplamiento.
Upload a Drawing
Pasadores de núcleo, componentes de guía y localización
Los pasadores de núcleo, pasadores de guía y componentes de localización requieren relaciones controladas entre superficies de localización, diámetros, hombros y puntos de referencia de ensamblaje. La revisión del plano ayuda a identificar la clase de ajuste, las consideraciones de desgaste, el tratamiento térmico, la secuencia de rectificado y el método de verificación.
Upload a Drawing
Correderas, levantadores, bebederos y accesorios de moldes
Las correderas, levantadores, bebederos y accesorios de moldes son detalles de utillaje configurables que requieren atención al movimiento, las superficies de sellado, el espacio libre, las áreas de desgaste y las interfaces de ensamblaje. Proporcione las vistas de sección relevantes, los componentes de acoplamiento, los requisitos de material y las dimensiones funcionales críticas.
Upload a Drawing
Componentes de moldes para conectores
Los componentes de moldes de precisión para conectores admiten características de cavidad estrechamente espaciadas, interfaces de pines e insertos, y alineación repetible dentro del utillaje del conector. La revisión de la fabricabilidad aborda las microcaracterísticas, los requisitos de electroerosión o rectificado, el estado del material y la accesibilidad de la inspección.
Upload a Drawing
Componentes de troqueles de estampación
Los componentes de troqueles de estampación de precisión incluyen punzones, matrices, insertos, elementos de guía, detalles de conformado y piezas de desgaste personalizadas. La planificación de la producción considera la interacción de la tira, la geometría sensible al espacio libre, el material y el tratamiento térmico, las sobremedidas de rectificado y las dimensiones funcionales críticas.
Upload a Drawing
Utillaje para inyección, MIM, CIM y sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se evalúan como trabajos de fabricación basados en planos dentro de un alcance verificado. La revisión cubre el contexto del material moldeado, las interfaces, los requisitos relacionados con la contracción, las características de ventilación o bebedero, la selección del material y las expectativas de inspección.
Upload a Drawing
Materiales de mecanizado
Los materiales de mecanizado CNC se seleccionan según los requisitos del plano, las cargas de aplicación, el desgaste, la exposición a la corrosión, la maquinabilidad, la secuencia de tratamiento térmico y la disponibilidad. Indique el grado exacto o su equivalente aprobado, el estado del material, las necesidades de certificación y cualquier restricción en la RFQ.
Upload a Drawing
Acabados superficiales y tratamiento térmico
El acabado superficial y el tratamiento térmico se planifican en función de las superficies funcionales, la resistencia al desgaste, las necesidades de corrosión, los cambios dimensionales y las operaciones posteriores de rectificado o electroerosión. Defina el proceso requerido, el rango de dureza cuando sea aplicable, el enmascaramiento, los límites de acabado y la documentación de verificación.
Upload a Drawing
Calidad, metrología y documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con las dimensiones críticas, los puntos de referencia, las tolerancias y los requisitos de informe del plano. Acuerde el método de inspección, las expectativas de muestreo, el formato del informe, la evidencia del material y el estado de revisión antes de que comience la producción.
Upload a Drawing
Prototipos y producción de bajo volumen
La creación rápida de prototipos y la fabricación de bajo volumen admiten la validación de planos, comprobaciones de ajuste, pruebas de utillaje, cambios de ingeniería y suministro controlado de piezas personalizadas. Incluya la cantidad, el material, las dimensiones críticas, la documentación de calidad y los requisitos de entrega objetivo para una revisión realista.
Upload a DrawingMateriales a considerar para componentes de troquelado de precisión

Acero para herramientas D2
Una opción común para insertos de corte, punzones y componentes de troquelado de precisión centrados en el desgaste. Su estructura de alto carbono y alto cromo soporta la resistencia al desgaste después del tratamiento térmico, mientras que la planificación de mecanizado y electroerosión por hilo debe tener en cuenta el material para rectificado final.

Acero para herramientas H13
A menudo se evalúa para herramientas expuestas a impactos repetidos, ciclos térmicos o cargas de conformado exigentes. El H13 ofrece un equilibrio útil de tenacidad y resistencia al calor, pero la dureza especificada, la ruta de tratamiento térmico y los requisitos de acabado deben revisarse conjuntamente.

Acero rápido M2
Adecuado para aplicaciones de punzonado y corte seleccionadas donde la dureza en caliente y la retención del filo son importantes. Su mayor contenido de aleación puede afectar la estrategia de mecanizado, el control del tratamiento térmico y los requisitos de rectificado, por lo que las condiciones de servicio deben definirse en la RFQ.

Carburo cementado
Se considera para áreas de corte y conformado de alto desgaste que requieren una dureza y resistencia al desgaste excepcionales. El carburo puede ser frágil y requiere un soporte, geometría y métodos de electroerosión o rectificado adecuados; las cargas de aplicación y los detalles del material de acoplamiento guían la revisión de viabilidad.

Acero aleado pre-templado
Se utiliza para placas de troquel, retenedores, bloques de soporte y componentes estructurales seleccionados cuando el plano requiere una resistencia estable sin un ciclo de endurecimiento final. Se revisa el acceso de mecanizado, las características roscadas y las superficies de referencia antes de la planificación del proceso.
Componentes de troquelado de precisión: Mecanizado, electroerosión, rectificado y ensamblaje


Electroerosión por hilo
La electroerosión por hilo produce perfiles pasantes precisos, ranuras estrechas y contornos intrincados donde el acceso de corte convencional es limitado. La planificación de la trayectoria del hilo, la ubicación de la referencia y los requisitos de acabado se revisan frente al plano antes de confirmar la ruta de mecanizado.

Electroerosión por penetración
La electroerosión por penetración soporta formas internas, detalles nítidos y geometrías de difícil acceso que requieren una estrategia de electrodo. El diseño del electrodo, el espacio de chispa y los requisitos de superficie se evalúan junto con el material y las operaciones de acabado posteriores.


Inspección de ensamblaje
El ensamblaje verifica las relaciones de acoplamiento donde los componentes individuales del troquelado de precisión deben trabajar juntos. Los métodos de inspección y los informes se alinean con las dimensiones críticas, las interfaces funcionales, el estado de revisión y las expectativas de calidad proporcionadas con la RFQ.
Accesorios de soporte para componentes de troquelado de precisión

Pasadores guía
Los pasadores guía soportan la alineación repetible entre secciones de troquel acopladas. Confirma la relación de localización, el ajuste de funcionamiento, el estado del material, el método de montaje y las dimensiones de inspección con el plano del troquel y la aplicación de prensa prevista.

Casquillos guía
Los casquillos de guía se acoplan a los pasadores de guía para controlar el movimiento guiado dentro del ensamblaje de la matriz. La revisión del plano debe establecer la geometría del taladro, los detalles de retención, las necesidades de lubricación, las consideraciones de desgaste y la línea de referencia de alineación crítica.

Pasadores de centrar
Los pasadores de centrar proporcionan una ubicación positiva para insertos, placas y detalles reemplazables durante el montaje. Defina el diámetro del pasador, la profundidad de encaje, las especificaciones de ajuste, la secuencia de instalación y el esquema de referencia que controla la posición del componente.

Placas de retención
Las placas de retención sujetan los punzones, insertos o detalles de soporte en sus posiciones especificadas. Su geometría de alojamiento, patrón de fijación, requisitos de holgura y relación con los componentes reparables deben confirmarse durante la revisión DFM.

Componentes de expulsión
Los componentes relacionados con la expulsión ayudan a liberar el material formado o los detalles de las herramientas donde la aplicación requiere un movimiento controlado. Revise el recorrido, las superficies de contacto, el método de retorno, la trayectoria de carga, la holgura y las restricciones de las piezas de acoplamiento del plano.
Acerca de los componentes de troquel de estampado de precisión SUUXIANG
SUUXIANG es la única marca de cara pública de Dongguan SuuXiang Precision Mold Co., Ltd. Fundada y representada legalmente por XiaoCheng Huang, la empresa se estableció en 2010 y tiene su sede en el segundo piso del Parque Industrial Sanhe, en el pueblo de Chang’an, Dongguan, Guangdong, China. Ayudamos a equipos internacionales de ingeniería, abastecimiento y calidad a convertir planos y especificaciones en piezas personalizadas inspeccionadas, componentes de moldes, utillaje de conectores y componentes de troqueles de estampado de precisión.
Nuestro trabajo integra fresado y torneado CNC, mecanizado multieje, electroerosión, rectificado de precisión, ajuste e inspección en un flujo de trabajo de fabricación controlado. Antes de las cotizaciones y los compromisos de producción, revisamos los detalles del plano, las dimensiones críticas, las referencias, los requisitos de material, el acceso de mecanizado y las expectativas de inspección para aclarar la ruta de proceso adecuada.
Lo que distingue a SUUXIANG es la comunicación disciplinada del proyecto en torno a los detalles que afectan el rendimiento y la aceptación de las piezas. Mantenemos visible el estado de revisión, la planificación del proceso y los requisitos de inspección mientras coordinamos el trabajo basado en planos, ayudando a los compradores a evaluar la fabricabilidad y preparar una solicitud de cotización con la evidencia necesaria para una decisión de producción responsable.

Capacidades centrales detrás de los componentes de troquel de estampado de precisión
DFM antes del compromiso
SUUXIANG revisa el plano, el modelo, el material, la cantidad, las dimensiones críticas, las referencias y los requisitos de superficie antes de cotizar componentes de troquel de estampado de precisión. La discusión identifica riesgos de apilamiento de tolerancias, acceso a la herramienta, secuencia de tratamiento térmico y evidencia de inspección necesaria para un plan de producción responsable.
- Confirme las dimensiones críticas para la calidad y las referencias
- Identifique el acceso de mecanizado y la geometría de las características prácticas
- Alinee los requisitos de material, tratamiento térmico y superficie
- Defina las prioridades de inspección antes de que comience la producción

Planificación CNC y multieje
Los detalles complejos de los troqueles requieren una ruta de proceso adaptada a la geometría, no una promesa genérica de mecanizado. El fresado CNC, el torneado, el trabajo multieje y el micromecanizado se evalúan en función de las condiciones de las paredes, el alcance de las características, la estrategia de sujeción y la relación entre los componentes del troquel de estampado de precisión que encajan entre sí.
- Revisar el acceso de configuración para cavidades, perfiles y características laterales
- Planificar la sujeción alrededor de las superficies funcionales protegidas
- Evaluar el tamaño, la profundidad y el alcance de la herramienta de las características
- Coordinar las dimensiones de acoplamiento entre componentes relacionados

Estrategia de electroerosión y rectificado
La electroerosión por hilo, la electroerosión por penetración y el rectificado de precisión se planifican cuando el material endurecido, la geometría interna, los perfiles finos o el acabado controlado los hacen apropiados. SUUXIANG considera la estrategia del electrodo, la trayectoria del hilo, el material de rectificado y la secuenciación para que las dimensiones finales se evalúen después de las operaciones pertinentes.
- Determinar cuándo la electroerosión es preferible al corte convencional
- Revisar las necesidades de entrada del hilo, el lavado y el acceso al perfil
- Reservar margen de rectificado para caras acabadas críticas
- Secuenciar el tratamiento térmico y el acabado en función del riesgo dimensional

Control de inspección y revisión
La planificación de la inspección vincula las características críticas del plano con un método de medición definido y las necesidades de documentación del pedido. La comunicación controlada por revisiones mantiene visibles los cambios a medida que los componentes del troquel de estampado de precisión pasan por el mecanizado, el acabado, el ajuste y la verificación final para la coordinación de la entrega.
- Hacer coincidir los métodos de inspección con las dimensiones críticas y los puntos de referencia
- Aclarar los requisitos de informe, trazabilidad y documentación
- Mantener visibles las revisiones del plano durante toda la producción
- Confirmar los registros finales con el plan de inspección verificado

Por qué elegir SUUXIANG para componentes de troqueles de estampado de precisión
Un flujo de trabajo basado en planos que pone la DFM, las dimensiones críticas, la planificación del proceso, la inspección y la visibilidad de las revisiones antes de los compromisos de producción.
← Swipe left or right to view →
Componentes de troqueles de estampación de precisión: desde la revisión del plano hasta la entrega
Un flujo de trabajo basado en planos que mantiene la fabricabilidad, las dimensiones críticas, los requisitos de inspección y el estado de revisión visibles antes de la coordinación del envío.
RFQ y recepción de planos
Envíe planos 2D, modelos 3D cuando estén disponibles, material, cantidad, contexto de aplicación, requisitos de calidad y fecha de entrega prevista para una revisión técnica informada.
DFM y revisión crítica
SUUXIANG revisa puntos de referencia, dimensiones críticas, pila de tolerancias, acceso a herramientas, secuencia de tratamiento térmico, necesidades de EDM, margen de rectificado y expectativas de inspección antes de los compromisos de producción.
Planificación de la Ruta del Proceso
El equipo del proyecto define la secuencia adecuada de CNC, multieje, torneado, electroerosión por hilo, electroerosión por penetración, rectificado, montaje y control para la revisión del plano aprobada.
Mecanizado y Ejecución de Electroerosión
Los componentes del troquel de estampación de precisión se mecanizan mediante las operaciones planificadas, con la estrategia de electrodos, trayectorias de hilo, tolerancias de mecanizado e información de revisión controladas durante toda la producción.
Rectificado, Montaje e Inspección
El rectificado y el montaje se ocupan de las interfaces funcionales, mientras que la inspección sigue el plan acordado para las dimensiones críticas, los requisitos de superficie y la documentación asociada al pedido.
Coordinación de Embalaje y Envío
Tras la verificación final, las piezas se embalan según la geometría del componente y los requisitos de envío, con la coordinación de la entrega y la documentación del pedido alineadas con el alcance del proyecto confirmado.
Inicia tu Proyecto de Componentes de Troquel de Estampación de Precisión
Give u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e the technical context needed to review manufacturability, align inspection expectations, and prepare a controlled production release.
Envía tu Dibujo
Envía el dibujo 2D, el modelo 3D disponible, el contexto de aplicación, el requisito de material, la cantidad y la fecha de entrega prevista para una revisión técnica inicial.
Confirma los Requisitos Críticos
Identifica las dimensiones críticas, los datums, los requisitos de superficie, la secuencia de tratamiento térmico, las condiciones de acoplamiento y los registros de inspección necesarios antes de realizar presupuestos o compromisos de producción.
Revisa el Plan del Proceso
Discute los hallazgos prácticos de DFM (Diseño para Fabricación), el acceso al mecanizado, las necesidades de electroerosión o rectificado, los métodos de inspección, el estado de la revisión y cualquier requisito de muestreo o aprobación para tus componentes de troquel de estampación de precisión.
Libera la Producción Claramente
Aprueba la revisión del dibujo acordada, las suposiciones del proceso, las expectativas de calidad, la cantidad y el plan de entrega para que la fabricación y la documentación final permanezcan alineadas con el pedido.
Revisión de Documentación de Calidad y Certificación
Componentes de troquel de estampación de precisión: comentarios de clientes y resultados de proyectos
Los comentarios de los clientes se publicarán solo después de la aprobación y verificación del resultado del proyecto correspondiente.
Reservado para un estudio de caso con evidencia que cubra dimensiones críticas, coordinación de revisiones y el resultado de entrega verificado para un proyecto de utillaje basado en planos.
Reservado para comentarios verificados sobre planificación de mecanizado, electroerosión por hilo (EDM), rectificado e inspección para un pedido de componentes de troquel de estampación personalizados.
Preguntas frecuentes sobre componentes de troquel de estampación de precisión
Practical answers for teams preparing a drawing-based tooling-component RFQ.
¿Qué debo incluir en una solicitud de presupuesto (RFQ) para componentes de troquel de estampación de precisión?
¿Puede SUUXIANG presupuestar componentes de troquel de estampación de precisión de bajo volumen?
¿Cómo revisáis los planos de componentes de troquel de estampación de precisión antes de la producción?
¿Puedo pedir muestras antes de realizar un pedido mayor de componentes para troquel?
¿Cómo se evalúa el plazo de entrega para piezas de troquel de estampación personalizadas?
¿Qué informes de inspección están disponibles para componentes de troquel de estampación de precisión?
¿Cómo se controlan las revisiones de planos durante un pedido de componentes personalizados?
¿Cómo se gestionan los pagos, el envío y los planos confidenciales?
La guía completa del comprador de componentes de troquel de estampación de precisión
Utiliza este marco de decisión para especificar componentes, comparar materiales y controles de fabricación, evaluar proveedores cualificados y evitar errores de costes, tolerancias y validación antes de lanzar piezas de utillaje basadas en planos.
1. ¿Qué son los componentes de troqueles de estampado de precisión?
One complete stamping die is an assembly; precision stamping die components are its individually specified, drawing-based elements, not the stamped production part. They include the parts that create or control the working relationship inside the tool.nnSix functional roles commonly define these components: cutting and forming metal, locating and guiding strip, stripping material from punches, and retaining working details in position. A punch, die insert, pilot, guide element, stripper, retainer, or locating detail must fit its mating interfaces as a system.nnTwo controlled inputs—the 2D drawing and mating-component context—should accompany the RFQ, with the 3D model when available. Specify tolerances, datums, material, hardness or heat-treatment requirement, production application, and inspection priorities; an error in location, clearance, profile, or surface condition can affect alignment, strip control, cut quality, wear, and die maintenance.
2. Cómo evolucionaron los componentes de troqueles de precisión
Dos cambios en la fabricación modificaron la adquisición de componentes para troqueles: los elementos de guía estandarizados facilitaron la sustitución de interfaces comunes, mientras que los detalles por plano siguieron siendo trabajo de taller. Los primeros componentes dependían en gran medida de la disposición manual, el trabajo con plantillas, el ajuste a mano y el conocimiento local, por lo que la intercambiabilidad se limitaba a la construcción individual del troquel.nnTres rutas controladas digitalmente dividen ahora gran parte del trabajo: el mecanizado CNC establece geometrías accesibles, el electroerosionado por hilo produce perfiles pasantes y el electroerosionado por penetración crea características internas o de difícil acceso. El tratamiento térmico, el rectificado y la inspección planificada controlan luego la condición y las dimensiones que el mecanizado por sí solo puede no preservar.nnUn único plano 2D, modelo 3D, esquema de referencias y registro de revisiones puede permitir que equipos internacionales adquieran componentes complejos de troqueles de estampado de precisión a través de fronteras. Los radios de esquina cerrados, las secciones delgadas, las holguras de acoplamiento, las superficies de desgaste y la geometría posterior al tratamiento térmico aún requieren una revisión de ingeniería del acceso a la herramienta, la estrategia de electroerosión, el material de rectificado y el método de inspección antes de la entrega.
3. Tipos de componentes de troqueles de estampado de precisión
Seis familias de componentes determinan cómo un troquel de estampado corta, conforma, alinea, sujeta y libera la chapa. Adquiéralos como una interfaz definida, no como una pieza de repuesto genérica.
Punzones y punzones de conformado
Los punzones cizallan o conforman el material contra una abertura de matriz de acoplamiento. La holgura de la punta, el perfil y la retención del vástago impulsan el riesgo de rotura; proporcione vistas de sección, referencias y requisitos de borde.
Botones, bloques e insertos de matriz

Los botones, bloques e insertos de matriz reciben el punzón o soportan el material conformado. La holgura de acoplamiento y la ubicación del asiento rigen las rebabas o el agrietamiento; especifique perfiles, ajustes de alojamiento, material e interfaces reemplazables.
Guías y casquillos
Las guías y los casquillos alinean los miembros superior e inferior del troquel. El ajuste de funcionamiento y la concentricidad afectan al desgaste por desalineación; muestre distancias entre centros, detalles de montaje, relación de carrera y disposiciones de lubricación.
Peladores, almohadillas y retenedores

Los peladores retiran la chapa de los punzones, mientras que las almohadillas controlan el material y los retenedores localizan los detalles de trabajo. Una carrera o retención insuficientes pueden doblar los punzones; defina la precarga, la carrera, las caras de contacto y las ubicaciones de fijación.
Resortes, expulsores y fijaciones
Los resortes crean fuerza de retorno, los expulsores liberan piezas y las fijaciones aseguran los ensamblajes. Un desajuste de fuerza o un aflojamiento interrumpe la sincronización; indique la altura instalada, la carrera, la clase de fuerza, la rosca y el método de bloqueo.
Detalles de desgaste y localización
Las placas de desgaste, las llaves, los talones, los pilotos y los localizadores personalizados resisten la carga lateral o posicionan la chapa. El agarrotamiento y los errores de apilamiento de tolerancias son comunes; proporcione materiales de acoplamiento, holgura, esquema de referencias y criterios de reemplazo.
4. Materiales para componentes de troqueles de estampado de precisión
D2, H13, M2, carburo y acero inoxidable sirven para diferentes condiciones de carga y desgaste. Para componentes de troqueles de estampado de precisión, seleccione la superficie de trabajo por separado de su soporte.
| Material | Aplicación típica | Principal compromiso |
|---|---|---|
| Acero para herramientas D2 | Punzones e insertos propensos a la abrasión | Resistencia al desgaste; menor tolerancia al impacto |
| Acero para herramientas H13 | Detalles de impacto o ciclos térmicos | Tenacidad; menor resistencia al desgaste abrasivo |
| Acero rápido M2 | Filos de corte de alta carga | Dureza; se requiere control del tratamiento |
| Carburo | Tiras abrasivas o insertos de larga duración | Vida útil; frágil y costoso |
| Acero inoxidable o bronce de aluminio | Interfaces de desgaste por corrosión o deslizamiento | Control del entorno; resistencia específica de la aplicación |
Haga coincidir el material con el modo de fallo
D2 se adapta comúnmente a insertos dominados por abrasión; H13 favorece el choque y el ciclo térmico. El carburo resiste el desgaste abrasivo severo, pero necesita un soporte rígido y tolera mal los impactos.nnThe Fabricator identifica aceros para herramientas endurecibles y carburo para secciones de corte y conformado: https://www.thefabricator.com/thefabricator/article/bending/die-basics-101-starts-withu002du002deight-basic-components
Especificar estrategia de tratamiento y reparación
El tratamiento térmico debe indicar el rango de dureza, la tolerancia a la deformación y el punto de referencia para rectificado posterior al tratamiento. Los recubrimientos requieren un sustrato estable y una preparación de borde compatible.nnLas calidades de acero inoxidable son adecuadas para la exposición a la corrosión; el bronce de aluminio puede proporcionar una cara de deslizamiento diferente que reduce el agarrotamiento. El mayor coste inicial debe sopesarse frente a la reparabilidad y la vida útil.
5. Características, acabados y recubrimientos personalizados
Cada característica personalizada debe resolver una necesidad definida de estampado, montaje, inspección o mantenimiento. Para componentes de troqueles de estampado de precisión, la geometría y el acabado deben especificarse a partir de las condiciones de contacto funcional, no de la apariencia.
| Característica | Función principal | Pregunta de especificación |
|---|---|---|
| Socavado o radio | Desmontaje y holgura | ¿Qué acceso de herramienta se requiere? |
| Cara rectificada o lapeada | Control de ajuste y fricción | ¿Qué datum controla el contacto? |
| Recubrimiento | Reducción del desgaste | ¿Qué material de acoplamiento y lubricación se aplican? |
Geometría funcional
Los alivios y radios proporcionan escape de virutas, reducen la concentración de tensiones y evitan interferencias durante el montaje o el despegue.nnLos agujeros de referencia, las ubicaciones de los pasadores, las roscas y los agujeros de acceso deben hacer referencia al esquema de referencia del ensamblaje para que las piezas de repuesto se ubiquen de forma consistente.
- Especificar acceso mínimo a la herramienta
- Definir radios controlados
- Identificar fijaciones reparables
Acabado por contacto
El rectificado superficial establece caras planas y de ajuste controlado. El pulido o el lapeado son apropiados cuando el contacto deslizante, la liberación o el sellado dependen de una menor fricción y consistencia superficial.nnEl marcado láser puede conservar el número de pieza, la revisión y la orientación donde permanezca visible después del montaje.
Selección del recubrimiento
Los recubrimientos que reducen el desgaste requieren una revisión del material de la tira de acoplamiento, la lubricación, la presión de contacto y el modo de conformado. Un recubrimiento que mejora la resistencia al desgaste abrasivo puede no resolver el agarrotamiento o el astillado del borde.nnLa evidencia de las pruebas debe confirmar la adhesión del recubrimiento, la tolerancia dimensional y el método de retrabajo antes de la aprobación.
6. Elementos de calidad en componentes de troqueles de estampado de precisión
Dos dimensiones relacionadas con el ajuste pueden ser más importantes que docenas de dimensiones generales. Para los componentes de troqueles de estampado de precisión, la calidad comienza al vincular las características funcionales a datums estables y definir la holgura que cada pieza de acoplamiento requiere.
Estrategia de datum funcional
Tres referencias de datum deben localizar un componente de manera consistente: una cara de asiento principal, una cara lateral secundaria y una característica de localización terciaria. La posición, la perpendicularidad y la concentricidad deben proteger la función del punzón, el inserto o la guía, no apretar todas las superficies no funcionales.
Requisitos de borde y superficie
La condición del borde y el acabado de la superficie pueden afectar materialmente el asiento, el flujo de la tira y el ensamblaje en características pequeñas. Especifique la condición del borde controlado, la dirección del acabado de la superficie y cualquier límite de chaflán; separe las caras de trabajo de las superficies cosméticas o no acopladas.
Inspección después del tratamiento térmico
La medición al 100% no es automáticamente el plan de control correcto; las dimensiones críticas y los controles geométricos deben impulsar la selección de CMM, óptica o galgas de banco calibradas. La verificación de la dureza y los registros de la primera pieza deben confirmar que la secuencia de tratamiento térmico aprobada no ha distorsionado los datums, los taladros o las holguras de acoplamiento.
7. Cómo elegir un fabricante de componentes
Un proveedor capaz convierte un dibujo en un proceso controlado, no solo en una cotización. Evalúe los componentes de troqueles de estampado de precisión frente a la evidencia específica del proyecto antes de emitir un pedido.
Revise la respuesta DFM
Una revisión del dibujo debe identificar las dimensiones CTQ, la lógica de datum, el acceso de la herramienta, las necesidades de EDM o rectificado y las suposiciones no resueltas.nnDos preguntas son importantes: ¿Qué características implican riesgo y qué revisión se está cotizando? Solicite dibujos marcados y un registro de revisiones documentado.
Verifique el control del proceso y del material
Tres rutas de proceso (mecanizado CNC, EDM y rectificado) deben vincularse a características, tolerancias y puntos de inspección.nnUn registro de material y un registro de tratamiento térmico deben coincidir con el pedido cuando se especifique. Solicite la identificación del material, la secuencia del proceso y la evidencia de inspección aplicable.
Pruebe la ejecución del proyecto
Un pedido de prototipo puede revelar la disciplina de comunicación, la protección del embalaje y la capacidad de respuesta a las desviaciones antes del lanzamiento de bajo volumen.nnDos preguntas prácticas son: ¿Quién es responsable de la acción correctiva y qué informe sigue a una no conformidad? Solicite un informe de inspección de muestra, el método de embalaje y el flujo de trabajo de acción correctiva.
8. Errores comunes del comprador a evitar
Dos brechas recurrentes en las solicitudes de cotización (RFQ) generan un riesgo evitable antes de que comience el mecanizado: la intención de diseño ambigua y la planificación incompleta de la verificación. Para componentes de troquel de estampado de precisión, aclare estas entradas antes de comparar presupuestos.
Definir planos y referencias
Un plano 2D sin referencias funcionales o justificación de tolerancias puede producir piezas que inspeccionan de forma aceptable pero que no encajan en el troquel. Identifique las características CTQ (críticas para la calidad), el orden de las referencias, las interfaces de acoplamiento y la variación geométrica permitida.nnUn identificador de revisión faltante invita a rehacer el trabajo cuando circulan varios archivos. Emita un paquete de planos controlado con la revisión, el estado del modelo 3D y un registro de cambios escrito.
Especificar material y condiciones de acoplamiento
Una especificación de material sin grado, condición de dureza o secuencia de tratamiento térmico puede causar desgaste prematuro o distorsión. Indique la condición requerida y confirme si el rectificado final sigue al tratamiento térmico.nnUn punzón especificado solo no puede establecer la holgura o la alineación con su botón de troquel, expulsor o guía. Proporcione planos de componentes de acoplamiento y el contexto del material de la tira relevante.
Compre evidencia, no precio
Una comparación del precio más bajo puede omitir electroerosión (EDM), rectificado, ajuste, inspección o documentación rastreable, y luego aparecer como retraso o estampado inconsistente. Compare la ruta del proceso, las exclusiones, las suposiciones de entrega y la evidencia de inspección línea por línea.nnUn primer artículo sin aprobar transfiere el riesgo de diseño a la producción. Defina la cantidad de muestra, los criterios de aceptación, el método de medición y el registro de aprobación antes del lanzamiento.
Planificar inspección y entrega
Una RFQ sin requisitos de inspección puede recibir mediciones que no cubren las características funcionales. Nombre el formato del informe, la expectativa de muestreo, la configuración de las referencias y cualquier registro de material o tratamiento térmico requerido.nnUn plan de entrega que ignora el embalaje, los documentos de aduana y las fechas límite de revisión puede interrumpir el montaje. Confirme los términos de envío, la protección de los bordes terminados y la revisión efectiva antes del envío.
9. Lanzamiento de un proyecto de componentes de troquel de estampado de precisión
Una RFQ completa evita que las suposiciones de cotización se conviertan en trabajos de rehacer en el taller. Para componentes de troquel de estampado de precisión, alinee el plano, el modelo, el contexto de acoplamiento, las dimensiones críticas y la evidencia de aceptación antes de liberar el material.
Revisión de RFQ y DFM
Una revisión de ingeniería debe confirmar las referencias, tolerancias, material, tratamiento térmico, acabado superficial, trayectorias de hilo, características EDM y margen de rectificado. Los propietarios del programa deben identificar la autoridad de revisión, la cantidad requerida y la fecha de entrega prevista.
Cotización y primer artículo
Antes de la liberación de la orden de compra, el departamento de adquisiciones debe conciliar el alcance, la cantidad, los términos comerciales y cualquier exclusión cotizada con la revisión controlada. Calidad debe aprobar el plan del primer artículo, los métodos de medición, el formato del informe y la vía de disposición para resultados no conformes.
Lanzamiento, envío y comentarios
En el lanzamiento de la producción, ingeniería confirma que el primer artículo aprobado representa la configuración de fabricación. Calidad verifica los registros de inspección final; adquisiciones confirma el embalaje, los documentos de envío y los comentarios sobre el ajuste, la función y los cambios de revisión.
- Plano 2D y modelo 3D controlados
- Requisitos de material, tratamiento térmico y acabado
- Dimensiones CTQ, referencias y criterios del informe de inspección
- Cantidad, fecha de entrega, embalaje e instrucciones de envío
10. Precios de componentes de troquel de estampado de precisión
1 quotation should separate stock material from process hours: grade, blank size, geometry, tolerance, machining route, EDM time, grinding, heat treatment, coating, inspection, quantity, and requested delivery date all change total cost.nn2 similar-looking inserts can price differently when a hard material requires wire EDM, sinker EDM, post-heat-treatment grinding, or tighter datum-controlled inspection. Urgent delivery can add scheduling risk when these operations must occur in sequence.nn3 DFM changes often lower cost more safely than relaxing a critical dimension: add tool access, standardize radii, provide grinding stock, simplify electrode geometry, and identify functional datums. SUUXIANG should review those changes against the drawing, mating context, revision, and inspection plan before release.
| Pedido representativo | Posibles impulsores de costes | Implicación del plazo de entrega |
|---|---|---|
| Localizador simple, pedido repetido | Material, tamaño, cantidad, mecanizado básico | El más corto tras confirmación de material |
| Inserto perfilado, bajo volumen | Geometría, tolerancias, electroerosión por hilo, rectificado, inspección | Las operaciones secuenciales requieren planificación |
| Punzón endurecido con recubrimiento, urgente | Tratamiento térmico, recubrimiento, electroerosión, rectificado final, planificación acelerada | Confirmar primero la capacidad y el tiempo de inspección |
Subir planos de componentes de troqueles de estampación de precisión para revisión
Enviar material, cantidad, dimensiones críticas, requisitos de superficie, necesidades de inspección y fecha de entrega prevista para una revisión técnica disciplinada.