
Rectificado de Precisión de Superficies para Piezas Basadas en Dibujo
SUUXIANG revisa las dimensiones críticas, la estrategia de referencias, el material de rectificado y los requisitos de inspección antes de planificar el rectificado de precisión de superficies para componentes personalizados.
Componentes Representativos de Rectificado de Precisión de Superficies





Related Component Families and RFQ Options


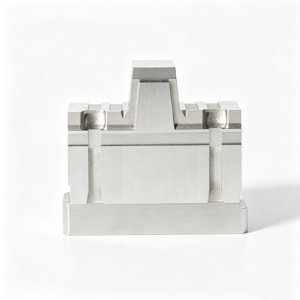



Por Qué el Rectificado de Precisión de Superficies Sigue las Dimensiones Críticas
Las decisiones de rectificado se establecen a partir del dibujo, la estrategia de referencias, el estado del material y los requisitos de inspección, no se añaden como un paso de acabado final.
Planificación Guiada por Referencias
Las dimensiones críticas se vinculan a las referencias funcionales antes del rectificado, lo que ayuda a alinear la planitud, el paralelismo y las relaciones de localización con el dibujo.
Material de Rectificado Controlado
El material planificado permite el mecanizado y el tratamiento térmico antes del rectificado de acabado, reduciendo la incertidumbre de distorsión y dejando un corte final controlable.
Secuencia de Tratamiento Térmico
El estado del material y la secuencia de tratamiento térmico se revisan desde el principio, por lo que la ruta de rectificado aborda el riesgo de movimiento antes de que se definan las dimensiones finales.
Requisitos de Acabado Revisados
Se evalúan los requisitos de superficie con el contacto funcional, las condiciones de acoplamiento y el acceso de mecanizado para seleccionar un enfoque de rectificado de precisión de superficies adecuado.
Acceso y Sujeción de Piezas
La geometría de la pieza, las características de localización y las necesidades de sujeción se consideran antes de la producción para proteger las referencias y alcanzar las superficies rectificadas requeridas.
Inspección Planificada Temprano
Los métodos de inspección, los requisitos de informes y las características críticas se identifican durante la revisión del dibujo, lo que permite una verificación trazable frente a los requisitos del pedido acordados.
Familias de Componentes y Procesos de Precisión
Rutas de proceso basadas en dibujos para componentes críticos de moldes, conectores, troqueles y mecanizados a medida, desde la revisión DFM hasta la documentación de inspección.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión y servicios de mecanizado CNC para piezas mecanizadas a medida basadas en dibujos, planificados en función del material, las dimensiones críticas, las referencias, el acceso a la herramienta y las necesidades de inspección antes de los compromisos de producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para componentes prismáticos y contorneados que requieren relaciones de características controladas, acceso a cavidades, margen de mecanizado y una ruta de proceso alineada con el dibujo.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para ejes, pasadores, casquillos y características rotacionales donde la concentricidad, los diámetros, los hombros, las roscas y las relaciones de cota requieren una planificación de inspección clara.
Upload a Drawing
Mecanizado de 5 ejes
Mecanizado CNC de 5 ejes para superficies complejas y geometría multifacética donde menos configuraciones pueden ayudar a controlar las relaciones posicionales, el enfoque de la herramienta y las características sensibles a revisiones.
Upload a Drawing
Mecanizado Suizo y Micro Mecanizado
Mecanizado suizo y micro mecanizado para componentes pequeños, esbeltos o detallados que requieren una revisión práctica del comportamiento del material, la accesibilidad de las características, el manejo y el método de inspección.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Servicios de electroerosión por hilo y por penetración para materiales endurecidos, geometría interna fina, perfiles afilados y características difíciles de mecanizar. La estrategia del electrodo, la trayectoria del hilo, las consideraciones de la capa de recubrimiento y los requisitos de acabado se revisan frente al plano.
Upload a Drawing
Rectificado de Precisión
Rectificado de superficies y perfiles de precisión para requisitos de planitud, paralelismo, control de perfiles y tamaño final. El material de rectificado, la secuencia de tratamiento térmico, la estrategia de cota y los criterios de inspección deben definirse antes de la entrega.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Insertos de núcleo y cavidad de molde de precisión producidos a partir de datos de planos y modelos, con rutas de mecanizado, electroerosión, rectificado y ajuste seleccionadas en torno a la geometría de cierre, las superficies críticas y los requisitos de montaje del molde.
Upload a Drawing
Expulsores y Componentes de Expulsión
Pasadores expulsores, manguitos y componentes de expulsión fabricados para soportar un movimiento y ajuste fiables del molde. Los requisitos deben identificar los diámetros de trabajo, las relaciones de holgura, la dureza, el estado de la superficie y las piezas de acoplamiento.
Upload a Drawing
Pasadores de Núcleo, Componentes de Guía y Localización
Pasadores de núcleo, pasadores de guía y componentes de localización para una alineación controlada, formación de piezas y montaje repetible del molde. La revisión se centra en las relaciones de cota, las zonas de desgaste, la clase de ajuste, el material y los requisitos de tratamiento térmico.
Upload a Drawing
Correderas, Elevadores, Puertas y Accesorios de Molde
Correderas de molde, elevadores, puertas y accesorios fabricados como componentes configurables para funciones de movimiento, entrada y montaje. Los compradores deben proporcionar la geometría de acoplamiento, las necesidades de recorrido o holgura, las interfaces críticas y el estado de revisión.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisión para conectores para aplicaciones de herramientas de paso fino y alta repetibilidad. La planificación de la fabricación aborda la geometría del pasador, el detalle de la cavidad, el acceso a la electroerosión, los requisitos de rectificado, las relaciones de acoplamiento y las prioridades de inspección.
Upload a Drawing
Componentes de Troquel de Estampación
Componentes de troquel de estampación de precisión para operaciones de conformado, corte y guiado, incluidos elementos basados en planos que requieren perfiles, holguras, condiciones del material y requisitos de superficie controlados.
Upload a Drawing
Utillaje para Inyección, MIM, CIM y Sobremoldeo
Trabajo de utillaje y componentes asociado con moldeo por inyección, moldeo por inyección de metales, moldeo por inyección de cerámica y sobremoldeo, evaluado dentro del alcance de producción verificado utilizando la geometría de la pieza, el material, el proceso y los requisitos de calidad.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan de los requisitos del plano aprobado y el contexto de la aplicación. El grado del material, la condición, las necesidades de trazabilidad, la maquinabilidad y cualquier tratamiento posterior al mecanizado deben confirmarse antes de la cotización.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
Los requisitos de acabado superficial y tratamiento térmico se planifican teniendo en cuenta el cambio dimensional, la tolerancia de rectificado, las superficies funcionales y la secuencia de inspección. Especifique el tipo de acabado, la condición objetivo y las dimensiones críticas afectadas por el tratamiento.
Upload a Drawing
Calidad, Metrología y Documentación
Inspección de precisión, metrología y documentación de calidad planificadas en torno a dimensiones críticas para la calidad, esquemas de cotas, métodos de medición y requisitos de informes del cliente. Los registros finales deben corresponder a la revisión del pedido y al plan de inspección acordado.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
Prototipado rápido y fabricación de bajo volumen para piezas basadas en planos que requieren DFM (Diseño para la Fabricación) disciplinado, control de revisiones y un enfoque de inspección definido. Las solicitudes de presupuesto deben incluir cantidad, material, prioridades de calidad y fecha de entrega prevista.
Upload a DrawingMateriales Considerados para Rectificado de Superficies de Precisión

Aceros para Herramientas
Común en núcleos de moldes, insertos de cavidad, punzones y componentes de desgaste. El rectificado de superficies de precisión permite controlar la planitud y el acabado tras el tratamiento térmico; el grado, la dureza, la tolerancia de rectificado y los puntos de referencia críticos deben definirse en la solicitud de presupuesto.

Aceros Inoxidables
Utilizados donde la resistencia a la corrosión y las superficies funcionales estables son importantes, incluyendo herramientas y piezas de maquinaria personalizadas. El rectificado puede refinar caras de contacto planas, pero la gestión del calor y el estado del material requieren revisión para proteger los requisitos dimensionales y de superficie.

Aceros Aleados
Seleccionados a menudo para componentes de matrices sometidos a carga, elementos de guiado y piezas de maquinaria diseñadas. Una ruta de rectificado puede seguir al mecanizado y al tratamiento térmico, con la tolerancia de material, el riesgo de distorsión y los puntos de inspección planificados en torno a las dimensiones críticas del plano.

Grados de Carburo
Considerados para punzones, matrices y componentes de conformado de alto desgaste donde la dureza es fundamental para la vida útil. El carburo requiere una estrategia de abrasivo y sujeción adecuada; la geometría de la característica, la condición del borde y las necesidades de informe deben revisarse antes del presupuesto.

Aleaciones de Aluminio
Adecuadas para utillajes ligeros, herramientas de prototipos y componentes personalizados que requieren caras de montaje o acoplamiento planas. Dado que el aluminio puede cargar una muela de rectificado, el acabado solicitado, la geometría, el método de sujeción y la cantidad de producción guían la selección de la ruta.
Integración del Proceso de Rectificado de Superficies de Precisión


Corte por Electroerosión por Hilo (Wire EDM)
La electroerosión por hilo puede crear perfiles precisos, ranuras y geometrías internas donde el acceso de la herramienta es limitado. Su trayectoria de hilo, la relación con los puntos de referencia y el material restante se revisan junto con los requisitos posteriores de rectificado e inspección.

Detalles de Electroerosión por Penetración (Sinker EDM)
La electroerosión por penetración admite cavidades formadas, características internas afiladas y geometrías que pueden no ser prácticas de fresar. La estrategia de electrodo, los requisitos de superficie y cualquier rectificado posterior se planifican a partir del plano.

Tratamiento Térmico
Cuando se especifica un tratamiento térmico, se considera la tolerancia de mecanizado y la secuencia antes de la producción. El rectificado de superficies de precisión puede programarse después para restaurar dimensiones críticas, planitud y superficies de referencia tras el cambio de material.

Montaje e Inspección
El montaje y la inspección verifican cómo las superficies rectificadas se relacionan con los componentes de acoplamiento, los puntos de referencia y las dimensiones críticas. El método de inspección, las necesidades de informe, el estado de revisión y la documentación final se alinean con el plan de proyecto acordado.
Sujeción y Características de Componentes para Rectificado de Superficies de Precisión

Elementos de Localización
Los taladros para espigas personalizados, los taladros de localización y las caras de referencia ayudan a establecer una posición de montaje repetible. Su tamaño, ajuste, relación con los datos y secuencia de rectificado deben definirse en relación con el componente de acoplamiento en lugar de seleccionarse como artículos estándar.

Características de guía
Las caras de guía, las correderas y las superficies de contacto rectificadas de precisión pueden soportar movimientos controlados en moldes, herramientas de conexión y troqueles. La revisión del plano debe confirmar la dirección del recorrido, las necesidades de lubricación, el estado de dureza y las dimensiones que rigen el ajuste.

Interfaces roscadas
Los taladros roscados, los agujeros roscados y las interfaces de inserción se pueden planificar en función del acceso de la herramienta, la longitud de la rosca y el estado posterior al tratamiento. Incluya el estándar de rosca, la clase de tolerancia, la profundidad y cualquier requisito de la pieza de acoplamiento con la solicitud de presupuesto.

Características de montaje
Los avellanados, los agujeros de paso, los alivios y las caras de montaje se pueden integrar con un componente rectificado para facilitar la instalación. Su colocación debe referenciarse a los datos funcionales para que la fijación no distorsione la alineación ni oculte el acceso de inspección.

Utillajes personalizados
Las características de utillajes específicas del proyecto pueden admitir el mecanizado, la electroerosión por hilo (EDM), el rectificado o la inspección cuando la geometría exige una orientación controlada. Comparta las restricciones de manipulación, las zonas de sujeción y las superficies expuestas críticas para que la ruta de producción pueda evaluarse de manera responsable.
Acerca de SUUXIANG
SUUXIANG es la única marca orientada al público de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en la ciudad de Chang’an, Dongguan, Guangdong, China. Fundada y representada legalmente por XiaoCheng Huang, ayudamos a equipos internacionales a convertir planos, modelos y especificaciones en piezas mecanizadas CNC personalizadas, componentes de moldes de precisión, herramientas de conexión y componentes de troqueles de estampación, todos ellos inspeccionados.
Nuestro trabajo integra el mecanizado CNC, la electroerosión por hilo (EDM), el rectificado de superficies de precisión, el montaje y la inspección en una ruta de fabricación controlada. Antes de la cotización y los compromisos de producción, revisamos las dimensiones críticas, los datos, los requisitos de material y tratamiento térmico, el acceso de mecanizado, el material de rectificado, las expectativas de superficie y la evidencia de inspección requerida para el pedido.
Lo que distingue a SUUXIANG es la coordinación disciplinada desde la revisión del plano hasta la inspección final. Nos centramos en la DFM (Diseño para Fabricación), el control de revisiones, las decisiones de proceso claras y la comunicación trazable, en lugar de afirmaciones de capacidad generales. Cada solicitud de presupuesto se evalúa en función de su geometría real, prioridades de calidad, cantidad, necesidades de entrega y alcance de producción verificado.

Capacidad de rectificado de superficies de precisión, explicada
Revisión del plano antes del enrutamiento
Cada ruta de rectificado de superficies de precisión comienza con el plano, el modelo 3D cuando está disponible, los datos, las dimensiones críticas, los requisitos de superficie, la condición del material y la cantidad. SUUXIANG revisa el acceso de mecanizado y las expectativas de inspección antes de confirmar una ruta de proceso propuesta o un compromiso de producción.
- Identificar características críticas para la calidad y las relaciones de datos
- Revisar las especificaciones de planitud, paralelismo, espesor y superficie
- Marcar la geometría que pueda limitar el trabajo de sujeción o el acceso de la muela
- Alinear el estado de revisión antes de la cotización

Planificación del material para rectificado
El material para rectificado debe conservarse intencionadamente desde mecanizados anteriores y, si procede, tratamientos térmicos. La tolerancia requerida depende de la geometría, el estado del material, el riesgo de deformación y las características finales. SUUXIANG evalúa la secuencia basándose en el plano, en lugar de considerar el rectificado como un paso de acabado genérico.
- Material de reserva en superficies que requieren control final
- Considerar la deformación después del tratamiento térmico
- Proteger las relaciones de los puntos de referencia a lo largo de la secuencia
- Confirmar si el rectificado final sigue al mecanizado o a la electroerosión (EDM)

Interfaz entre electroerosión (EDM) y rectificado
Cavidades complejas, características estrechas y piezas endurecidas pueden requerir una ruta coordinada de electroerosión a rectificado. La estrategia del electrodo, la trayectoria del hilo, la tolerancia de acabado y las superficies de transición deben revisarse conjuntamente para que la operación final de rectificado de precisión apoye la geometría prevista y el ajuste funcional.
- Definir las características de electroerosión frente a las superficies de referencia rectificables
- Revisar el acceso del hilo, las condiciones de las esquinas y las necesidades de alivio
- Planificar la tolerancia de acabado en las transiciones de electroerosión a rectificado
- Evitar suposiciones de ruta antes de la revisión de la geometría

La inspección se ajusta a la función
La planificación de la inspección debe reflejar los riesgos funcionales de la pieza, no solo una lista de verificación dimensional general. SUUXIANG puede discutir los métodos de medición, los requisitos de informe, la configuración de los puntos de referencia y los requisitos de trazabilidad con la solicitud de presupuesto (RFQ). La documentación y las declaraciones de capacidad se confirman frente a la evidencia del proyecto actual.
- Vincular los puntos de inspección a las dimensiones críticas del plano
- Establecer un enfoque de medición basado en puntos de referencia
- Especificar el formato del informe y las expectativas de muestreo
- Mantener alineadas las revisiones de planos y los registros de inspección

Rectificado de precisión con una ruta de proceso disciplinada
Comparar la planificación basada en planos y los controles documentados con una ruta de aprovisionamiento típica de u0022presupuesto primerou0022.
← Swipe left or right to view →
Rectificado de superficies de precisión: de la revisión del plano a la entrega
Un flujo de trabajo controlado que alinea la planificación del proceso, las dimensiones críticas, la estrategia de rectificado y la evidencia de inspección con los requisitos basados en tu plano.
Revisión de las entradas de la solicitud de presupuesto
Revisamos el plano, el modelo, el material, la cantidad, la aplicación, el objetivo de entrega y las necesidades de informes, identificando la información faltante antes de realizar compromisos de proceso.
Definición de Características Críticas
El equipo confirma cotas, dimensiones críticas, relaciones de tolerancia, accesos de mecanizado, material para rectificado, secuencia de tratamiento térmico y cualquier estrategia de electroerosión necesaria.
Mecanizado y Electroerosión
El mecanizado CNC y, cuando procede, la electroerosión por hilo o penetración definen la geometría de la pieza, preservando la holgura planificada para el posterior rectificado de precisión.
Rectificado de Superficies Funcionales
El rectificado se secuencia en torno a las caras funcionales, requisitos de planitud, relaciones de cotas y prioridades de superficie, con decisiones de proceso acordes a la revisión del plano aprobada.
Inspección Según Requisitos
La inspección sigue el plan acordado para las características críticas, utilizando métodos de medición apropiados y preparando la documentación específica del pedido cuando se haya solicitado.
Embalaje y Coordinación de Entrega
Las piezas terminadas se protegen para su envío, manteniendo la revisión, cantidad y coordinación de entrega visibles para que sus equipos de recepción y calidad puedan prepararse.
Cómo Iniciar el Rectificado de Precisión con SUUXIANG
Provide the technical inputs early so the proposed route, inspection plan and delivery discussion reflect your actual part requirements.
Envía tu Paquete de Planos
Envía el plano 2D y el modelo 3D disponible con el material, cantidad, contexto de aplicación, requisitos de calidad y fecha de entrega prevista para una revisión inicial informada.
Define Requisitos Críticos
Identifica dimensiones críticas, cotas, requisitos de superficie, secuencia de tratamiento térmico, material para rectificado y necesidades de informes de inspección para poder abordar cuestiones de fabricabilidad antes del presupuesto.
Revisa la Ruta Propuesta
Discute la secuencia planificada de mecanizado CNC, electroerosión, rectificado de precisión, montaje e inspección, incluyendo accesos de herramientas, trayectorias de hilo y requisitos controlados por revisión relevantes para el plano.
Confirma Producción e Inspección
Una vez alineados los requisitos, confirma el presupuesto y los detalles del proyecto, y luego avanza a través del muestreo o la producción con documentación de inspección acorde al plan acordado.
Documentación de Calidad para Rectificado de Precisión
Política de Publicación de Comentarios del Cliente
Los comentarios del cliente se publican solo después de que el cliente aprueba el contexto del proyecto, la revisión del plano, la evidencia de inspección y el resultado reportado.
Los comentarios del cliente se publican solo después de que el cliente aprueba el material y la ruta de rectificado, las dimensiones críticas y la documentación de inspección.
Los comentarios del cliente se publican solo después de que el cliente aprueba la aplicación del componente, la cantidad de producción, el registro de control de revisión y el resultado de la entrega.
Preguntas Frecuentes sobre Rectificado de Precisión para la Preparación de RFQ
Practical answers for engineering, quality and sourcing teams preparing drawing-based grinding inquiries.
¿Qué información necesito para una RFQ de rectificado de precisión?
¿Cómo debo especificar la tolerancia de rectificado antes del tratamiento térmico?
¿Se puede utilizar el rectificado de precisión después del tratamiento térmico?
¿Qué cantidades puede cotizar SUUXIANG para trabajos de rectificado?
¿Cómo planifica el plazo de entrega para piezas de rectificado de precisión de superficies?
¿Puedo pedir una muestra antes de aprobar una tirada mayor?
¿Qué informes de inspección se pueden solicitar con un pedido de rectificado?
¿Cómo se gestionan el pago, el envío y la propiedad intelectual para una solicitud de presupuesto internacional?
La Guía Completa del Comprador para el rectificado de precisión de superficies
Utilice este marco de decisión para definir los requisitos funcionales, comparar proveedores de rectificado de precisión de superficies, evaluar los controles de proceso y evitar errores en las solicitudes de presupuesto que generen retrasos, reelaboraciones o piezas que no cumplan con los requisitos críticos de ajuste y acabado.
1. ¿Qué es el rectificado de precisión de superficies?
Precision surface grinding uses a rotating abrasive wheel in controlled passes to remove small amounts of material from a defined face. It is specified when flatness, parallelism, finished thickness, or a functional surface texture must be held relative to drawing datums.nnAfter CNC machining, grinding commonly removes reserved stock from mold inserts, guide faces, connector-tooling details, and stamping-die components. After heat treatment, it can restore a critical face affected by distortion, provided the drawing identifies the datum scheme, hardness condition, required stock, and inspection method.nnThree process choices clarify the need: milling is usually suitable when its achievable geometry and finish meet the functional requirement; grinding is selected for finish-critical planar faces and controlled final size. Lapping is reserved for exceptionally fine flatness or finish requirements, while polishing improves appearance or local texture but does not by itself establish controlled thickness or parallelism.
2. Cómo evolucionó el rectificado de precisión de superficies
1. Las rectificadoras manuales de vaivén dejaban la alimentación, la alimentación transversal, el rectificado de acabado y el afilado de la muela en gran medida en manos del operario. Esto hacía que la configuración experta fuera decisiva: la sujeción magnética, el estado de la muela, el suministro de refrigerante y una tolerancia adecuada a la ruta de tratamiento térmico previa todavía rigen el resultado.nn2. Las unidades de mesa hidráulicas hicieron que la velocidad y la inversión de la carrera fueran más consistentes, mejorando la repetibilidad en trabajos planos recurrentes. No eliminaron la necesidad de establecer referencias, proteger las piezas delgadas de la deformación o registrar la ruta de proceso real cuando las dimensiones críticas de un plano requieren una inspección rastreable.nn3. El control CNC amplió la repetibilidad a través de pasadas programadas, compensación y configuraciones reutilizables, lo que puede reducir el riesgo de configuración para pedidos repetidos de bajo volumen. La medición en proceso y las comprobaciones finales documentadas añaden información útil, pero los compradores deben confirmar el método de medición, el requisito de informe y el programa o plan de configuración controlado por revisión durante la revisión del plano en lugar de asumir que el equipo por sí solo determina la capacidad.
3. Tipos de rectificado de precisión de superficies
Cinco familias de procesos cubren la mayoría de las discusiones sobre rectificado de precisión de superficies planas, circulares y contorneadas. El plano debe identificar la cara acabada, la referencia, la cantidad y cualquier característica que limite la sujeción o el acceso de la muela.
| Enfoque | Geometría Adecuada | Compromiso y Sujeción | Pregunta del Plano |
|---|---|---|---|
| Periférico de husillo horizontal | Planos largos, insertos, guías | Reciprocación flexible; plato magnético o fijación | ¿Qué caras requieren paralelismo? |
| Cara de husillo vertical | Caras planas amplias | Mayor arranque; el soporte de la cara es importante | ¿Son críticas la planitud y el patrón de superficie? |
| Mesa recíproca | Piezas largas o de tamaño mixto | Configuración flexible; menor rendimiento repetitivo | ¿Cuál es la longitud y cantidad de la pieza? |
| Plato giratorio | Caras circulares o compactas | Trabajo repetitivo productivo; se necesita localización concéntrica | ¿Qué diámetro es el datum de localización? |
| Perfil/forma | Escalonados, radios, contornos | El rectificado de muela añade preparación; la localización segura es esencial | ¿Qué tolerancia de perfil y socavado se requieren? |
Adapte la Geometría al Proceso
Las placas y plaquitas planas suelen adaptarse al rectificado periférico; las caras anulares y los blancos redondos estables pueden favorecer el trabajo de cara o rotativo.nnEl rectificado de perfiles y formas se adapta a hombros, radios y bordes con formas cuando una trayectoria de muela estándar no puede generar la característica.
Confirme la Sujeción con Antelación
Los platos magnéticos requieren una pieza de trabajo magnética y adecuadamente soportada; las secciones delgadas pueden necesitar utillajes, paralelismos o soportes de sacrificio.nnLas piezas no magnéticas, endurecidas o irregulares requieren que el proveedor confirme el acceso de sujeción antes de seleccionar una ruta.
Pregunte sobre el Plano
Las preguntas críticas incluyen qué cara es la referencia, dónde queda material después del tratamiento térmico y si el paralelismo se aplica en toda el área.nnEl volumen, las marcas de testigo permitidas, la condición del borde y el método de inspección determinan si el rendimiento o la flexibilidad de la configuración son los que rigen.
4. Materiales para rectificado de precisión de superficies
El acero templado, el acero para herramientas y el acero inoxidable son candidatos habituales para el rectificado de precisión de superficies; la viabilidad depende de la planitud, el material de arranque y los límites térmicos del plano. Xometry enumera los metales y plásticos que se pueden rectificar y señala el papel del refrigerante en el control del calor: https://www.xometry.com/capabilities/surface-grinding.
| Material | Consideración principal | Enfoque de inspección |
|---|---|---|
| Acero templado | Calor y desgaste de la muela | Quemaduras, planitud |
| Acero inoxidable | Respuesta térmica | Distorsión, acabado |
| Acero para herramientas | Dureza y stock | Cota, tamaño |
| Acero dulce | Riesgo de rebabas | Bordes, magnetismo |
| Fundición de hierro | Polvo abrasivo | Planitud, limpieza |
| Aluminio o latón | Carga de la muela | Engrudo, rebabas |
| Titanio o plásticos | Sensibilidad al calor | Tamaño post-enfriamiento |
Comportamiento del calor y de la muela
Los aceros para herramientas y los aceros templados resisten el corte, por lo que la selección de la muela, el rectificado, el material de arranque y las pasadas controladas requieren revisión antes de comprometer un acabado.nnEl aluminio y el latón pueden obturar una muela y desarrollar rebabas o bordes deformados; se deben acordar estrategias de arranque superficial y de refrigeración basándose en los resultados de las pruebas.
Sujeción de la pieza e inspección
El acero dulce magnético, la fundición de hierro y muchos aceros para herramientas son adecuados para la sujeción magnética, pero el magnetismo residual y el acceso al datum deben considerarse durante la inspección.nnEl titanio retiene el calor, mientras que los plásticos de ingeniería pueden ablandarse o deformarse; utilice pruebas de proceso condicionales e inspeccione tras la estabilización térmica.
5. Acabado Superficial y Opciones de Características
Una especificación de superficie debe definir el resultado funcional, no meramente un acabado visualmente atractivo. Para la rectificación de precisión, la rugosidad, la dirección de rectificado, los bordes y las relaciones de características deben estar ligados a la aplicación de la pieza y al método de inspección.
| Resultado Solicitado | Indicación en el plano | Nota de proceso |
|---|---|---|
| Rectificado direccional | Ra y dirección de la marca | Especificar la dirección funcional de desplazamiento |
| Espesor coincidente | Caras de referencia y tolerancia | Inspeccionar como una relación emparejada |
| Preparación del recubrimiento | Textura y áreas enmascaradas | No sustituir el pulido cosmético |
Especificar rugosidad funcional
Ra 0,8 µm y Ra 0,2 µm describen diferentes objetivos de rugosidad, pero ninguno por sí solo define la planitud, el paralelismo o el comportamiento de apoyo. Indique el parámetro requerido, el corte cuando sea relevante, la ubicación de la medición y cualquier marca de rectificado prohibida.
- Identificar función de sellado, deslizamiento, acoplamiento o recubrimiento
- Indicar si la apariencia es crítica para la aceptación
- Evitar aceptar un acabado al tacto o por fotografía
Controlar características desde las cotas
Dos caras emparejadas requieren un esquema de cotas cuando el espesor, el paralelismo o la altura del escalón rigen el montaje. Localice ranuras, perfiles y chaflanes desde cotas funcionales; las dimensiones nominales sin referencias de cota pueden dejar ambigua la intención de inspección.
- Indicar ancho, profundidad y estado de la esquina de la ranura
- Definir el tamaño del chaflán o la rebaba máxima
- Identificar el conjunto coincidente cuando las piezas se emparejan
Elegir la ruta de acabado
El rectificado posterior al tratamiento térmico se selecciona comúnmente cuando las dimensiones endurecidas requieren un control final; deje un material de rectificado adecuado y confirme el riesgo de distorsión durante la revisión del plano. El pulido mejora la apariencia, el lapeado busca una planitud o contacto excepcionales, y la preparación del recubrimiento puede requerir una textura especificada en lugar de una superficie pulida.
6. Controles de calidad en el rectificado de precisión de superficies
El control de calidad comienza antes de la primera pasada: el plano debe identificar las referencias funcionales, las relaciones críticas, los requisitos de la superficie y la evidencia de inspección necesaria para la liberación.
Montaje y sujeción de la pieza
Una referencia primaria definida debe gobernar el montaje y la medición. La sujeción magnética, los utillajes o los calzos deben soportar la pieza sin doblarla; un soporte inadecuado puede crear conicidad, distorsión o movimiento de tensiones residuales después de la liberación.
Estabilidad del proceso
La especificación de la muela, el afilado reciente, el material de rectificado controlado y el refrigerante limpio determinan el comportamiento de corte. El exceso de calor puede causar quemaduras o daños metalúrgicos, mientras que el desequilibrio de la muela, la carga o un mal afilado pueden dejar marcas y rugosidad inconsistente.
Evidencia de inspección
La planitud, el paralelismo, el espesor y la rugosidad deben medirse con respecto a las referencias indicadas utilizando un método acordado. Pregunte si los resultados utilizan una mesa de planos y un comparador, un micrómetro, un altímetro o un perfilómetro, y solicite registros trazables vinculados a la revisión del plano, la identificación de la pieza y el plan de muestreo.
7. Elección de un proveedor de rectificado de precisión de superficies
Un único proveedor debe convertir el plano 2D, el modelo 3D y las indicaciones CTQ en una ruta documentada antes de cotizar el rectificado de precisión de superficies. Compare la evidencia específica del proyecto, no una declaración de tolerancia general.
| Evidencia | Solicitar | Por qué es importante |
|---|---|---|
| Ruta de rectificado | Plan de tolerancias, muela y utillaje | Acceso y estabilidad de las pruebas |
| Metrología | Informe de inspección de muestra | Verificación basada en datums de las pruebas |
| Control de cambios | Registro de revisiones y ruta de aprobación | Protege la consistencia en pedidos repetidos |
Revisar la ruta de fabricación
Una revisión del plano 2D debe identificar las referencias, el material de rectificado, la secuencia de tratamiento térmico, el acceso de la muela y la sujeción magnética o mediante utillaje. Pregunte cómo cambia la ruta para un prototipo, un inserto de conector o un componente de molde endurecido.
- Dimensiones CTQ y método de inspección
- Evidencia de material y dureza
- Entrega de electroerosión a rectificado
- Sujeción y riesgo de deformación
Verificar Controles de Primer Artículo
Un primer artículo debe vincular los resultados medidos con la revisión publicada, los instrumentos y el formato de informe acordado. Para repeticiones de bajo volumen, se deben exigir notas de configuración retenidas, historial de revisiones y un punto de aprobación definido antes del envío.
- Informe de muestra contra los datums del plano
- Estado de calibración del instrumento
- Plan de inspección con control de revisiones
Evaluar Disciplina de Entrega
Un plan de envío debe definir la protección de las piezas, el etiquetado, la verificación de la cantidad y la inclusión de documentos. SUUXIANG debe confirmar la viabilidad basándose en la evidencia del proyecto actual en lugar de prometer capacidad, dureza o plazos de entrega sin respaldo.
- Caras de rectificado protegidas
- Identificación de pieza y revisión
- Notificación clara de cambios
8. Errores comunes del comprador a evitar
Ocho errores recurrentes en las RFQ provocan ciclos de revisión evitables, riesgo de reproceso o cotizaciones que no se pueden comparar de forma justa. Resuélvelos en el plano publicado e incluye el contexto de producción antes de planificar el rectificado de superficies de precisión.
Definir datums y tolerancias
Dos o más dimensiones pueden entrar en conflicto cuando sus referencias de datum difieren. Identifica los datums funcionales, las dimensiones CTQ y si un requisito de límite, perfil, planitud o paralelismo controla cada característica.
- Adjuntar la última revisión 2D y el modelo 3D
- Marcar datums de inspección y direcciones de acoplamiento
- Señalar las dimensiones que requieren informes de medición
Especificar material y secuencia
0.1 mm de material asumido pueden ser insuficientes o excesivos dependiendo de la distorsión, el tratamiento térmico y el acceso a las características. Indicar el estado previo al rectificado, la secuencia del tratamiento térmico, la dureza objetivo y la tolerancia de rectificado en cada superficie acabada.
Hacer que las especificaciones de acabado sean funcionales
La rugosidad superficial (Ra) por sí sola no define la dirección, la cobertura ni las marcas de rectificado permitidas. Especificar la superficie requerida, el parámetro de rugosidad, la dirección del acabado cuando sea funcional y si la apariencia cosmética es crítica para la aceptación.
- Nombrar superficies mediante especificaciones del plano
- Indicar la función de sellado, deslizamiento o cosmética
- Proporcionar muestras aprobadas cuando la apariencia sea importante
Proporcionar contexto de montaje
Una cara rectificada puede ser inaccesible debido a hombros, paredes delgadas, agujeros, abrazaderas o límites de sujeción magnética. Suministrar planos de las piezas de acoplamiento, requisitos de holgura, dirección de carga y áreas de alivio permitidas antes de liberar la ruta del proceso.
Comparar evidencias, no precios
El precio de una unidad excluye el coste de inspección faltante, control de revisiones o ruta inadecuada. Comparar presupuestos con el mismo material, secuencia, plan de inspección, requisito de entrega y excepciones documentadas.
- Solicitar suposiciones y exclusiones declaradas
- Comparar entregables de inspección y trazabilidad
- Revisar desviaciones técnicas antes de la orden de compra
9. De la revisión del plano a la primera pieza
Una revisión controlada es el punto de partida para un lanzamiento fiable. Antes de que comience el rectificado de superficies de precisión, SUUXIANG debe alinear el plano, el modelo, las características funcionales, el estado del material y la evidencia de aceptación con el comprador.
Controlar el paquete técnico
Los planos 2D con control de revisiones establecen dimensiones, tolerancias, GDu0026T, especificaciones de acabado y estado de los cambios. Un modelo 3D debe acompañarlos cuando la geometría, el acceso a herramientas o las relaciones de acoplamiento necesiten aclaración.
- Identificar caras y dimensiones críticas para la función
- Indicar el material, la dureza y el estado del tratamiento térmico
- Proporcionar cantidad, aplicación y fecha objetivo
Acordar planos de referencia y evidencias
Los planos de referencia nombrados determinan cómo se evaluarán la planitud, el paralelismo, el espesor y la ubicación de las características. El plan de inspección debe definir los métodos de medición, las expectativas de muestreo, el formato del informe y cualquier trazabilidad requerida antes de la aprobación del presupuesto.
- Marcar características críticas para la inspección
- Confirmar el material de rectificado y la secuencia del proceso
- Clarificar los criterios de aceptación de la primera pieza
Revisar la primera pieza
Una primera pieza aprobada proporciona el punto de control práctico antes de la liberación para producción repetida. Revisar los resultados medidos, el estado de la superficie, la documentación del material cuando se especifica, las desviaciones y el estado de la revisión frente al plan de aceptación acordado.
- Aprobar o documentar acciones correctivas
- Congelar la revisión del plano liberada
- Incorpora los requisitos de inspección en pedidos repetidos
10. Factores de precios en el rectificado de precisión de superficies
1 Una configuración puede superar el tiempo de corte en una sola pieza de rectificado de precisión de superficies. La selección y el acabado de la muela, la sujeción magnética o a medida, el estado del material, la eliminación de material, el tamaño de la pieza y la geometría determinan la ruta.nnLos requisitos de nivel de 0,01 mm deben evaluarse frente a la estrategia de referencia, la especificación de acabado, los controles de paralelismo o planitud y el material de rectificado admisible. El material endurecido, las superficies interrumpidas, las secciones delgadas, las piezas no magnéticas y las sujeciones difíciles pueden añadir pasadas, manipulación o utillajes dedicados.nn2 Las decisiones de inspección afectan materialmente al coste total: las comprobaciones dimensionales básicas difieren de la medición documentada de la primera pieza, la trazabilidad y la inspección repetida. El trabajo secundario —coordinación de tratamientos térmicos, electroerosión, desbarbado, recubrimiento, ajuste o embalaje— debe definirse; SUUXIANG necesita una revisión del plano para una cotización específica del proyecto.
| Cantidad representativa | Principales impulsores de costes | Efecto del plazo de entrega típico |
|---|---|---|
| 1–5 piezas | Configuración, diseño de utillajes, planificación de inspección | La configuración domina |
| 6–50 piezas | Sujeción de trabajo repetible, tiempo de ciclo, informes | Mejora con una configuración estable |
| 51 piezas | Lotes, desgaste de la muela, control en proceso | Depende de la capacidad verificada |
Sube tu plano para la revisión de rectificado de precisión de superficies
Incluye el material, el tratamiento térmico, la cantidad, las dimensiones críticas, los requisitos de inspección y el objetivo de entrega para que SUUXIANG pueda evaluar una ruta de proceso adecuada.