
Insertos para Moldes de Conectores QSFP112, Revisados Antes del Mecanizado
Envíe sus planos para presupuesto basado en DFM (Diseño para Fabricación), planificación de dimensiones críticas e insertos de moldes QSFP112 inspeccionados, fabricados según sus requisitos documentados.
Componentes Destacados para el Desarrollo de Insertos de Moldes de Conectores QSFP112






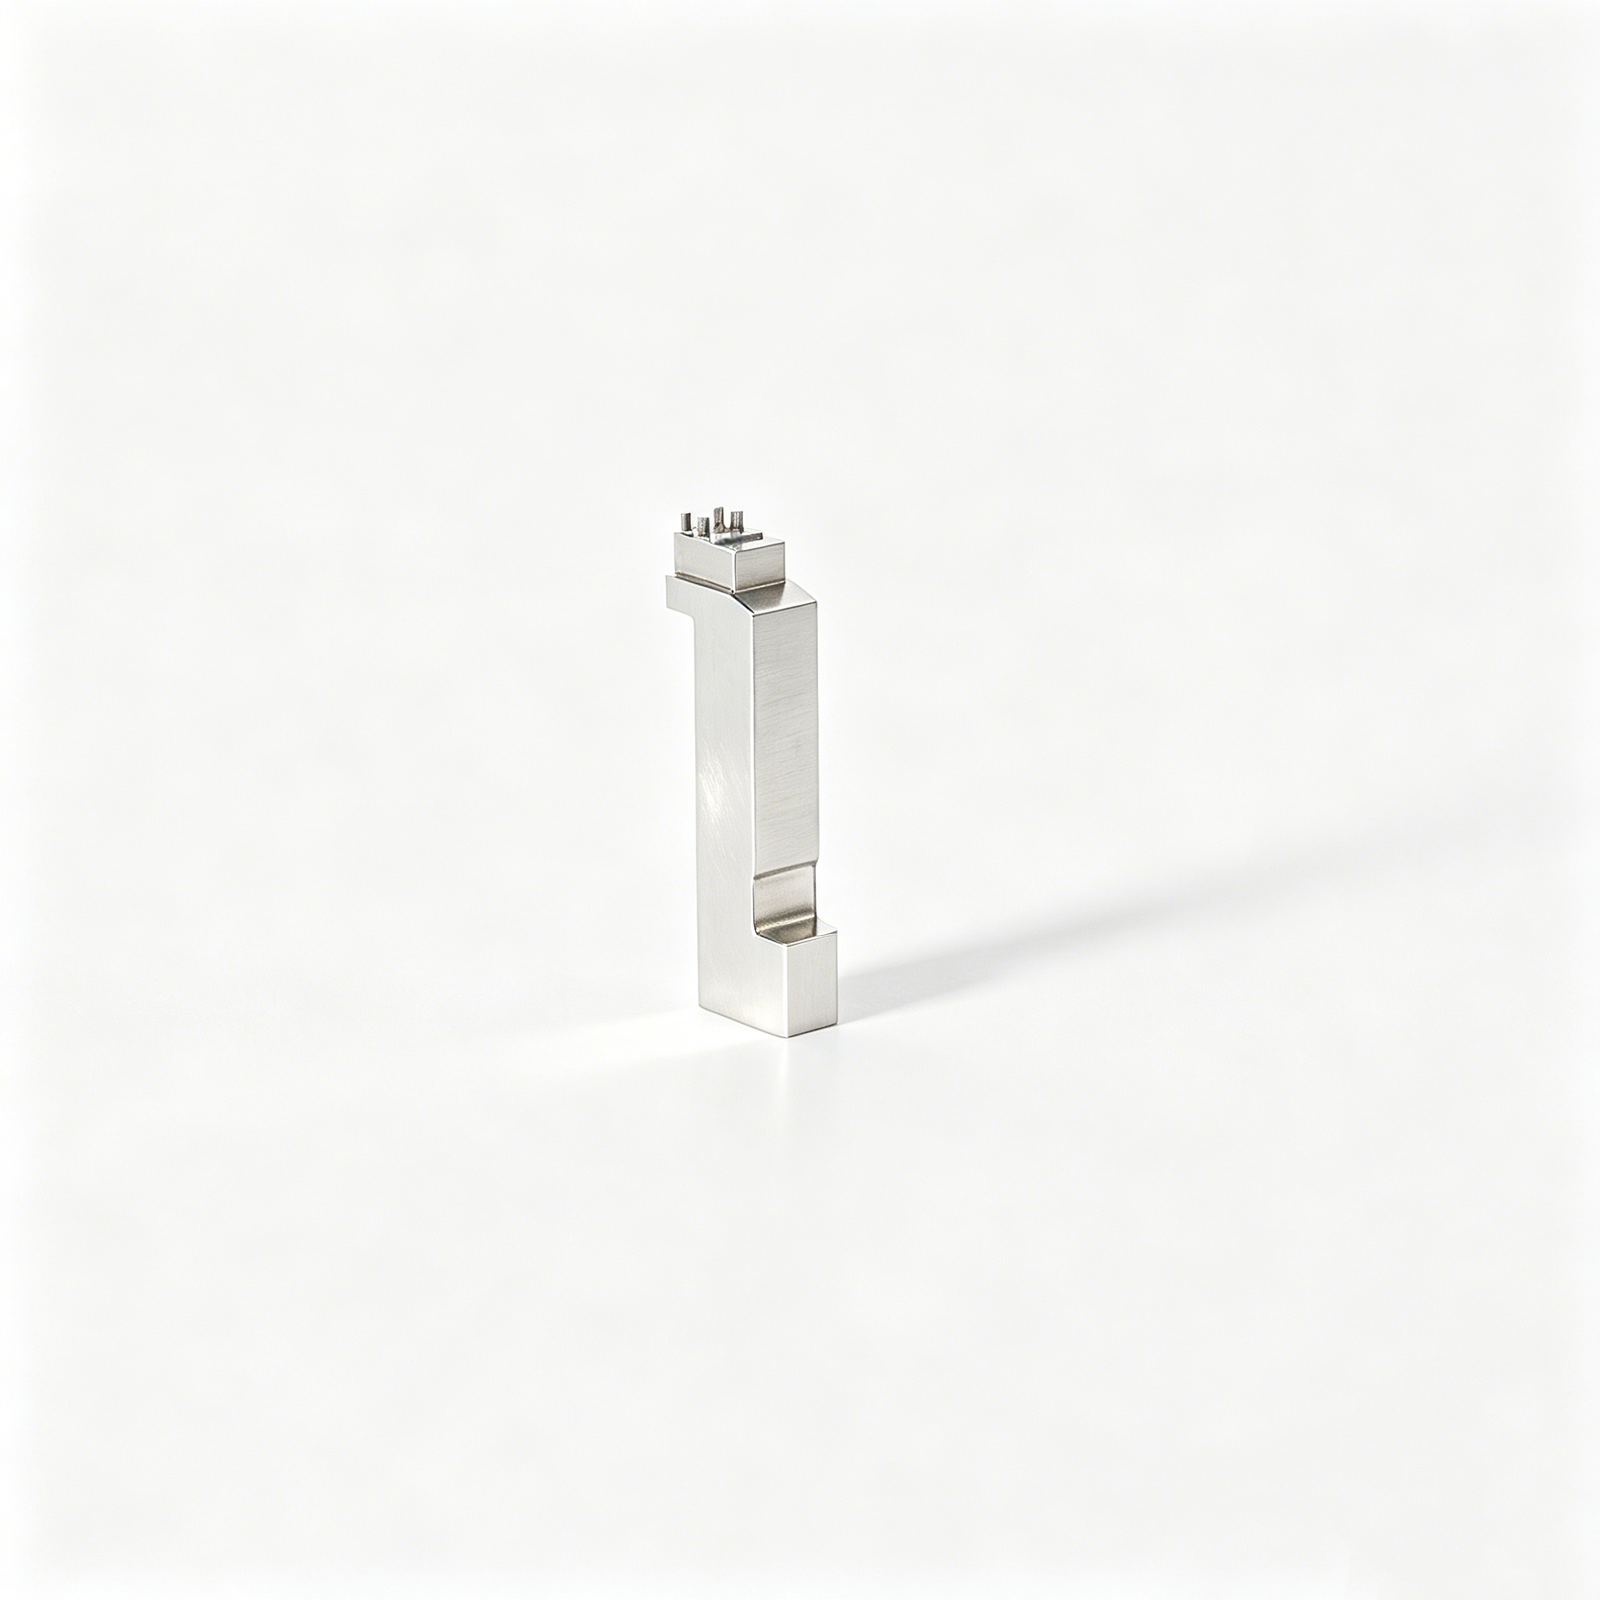


Related Component Families and Quotation









Por Qué Elegir SUUXIANG para Insertos de Moldes de Conectores QSFP112
Un flujo de trabajo guiado por planos que alinea la fabricabilidad, las dimensiones críticas, la ruta del proceso, la inspección y el control de revisiones antes de los compromisos de producción.
Revisión DFM Basada en Planos
Revisamos planos, modelos, datos de referencia, acceso a herramientas y características críticas para identificar preguntas de fabricabilidad antes de la planificación de presupuesto y producción.
Planificación Coordinada de Procesos
El mecanizado CNC, la electroerosión (EDM), el rectificado de precisión y el ajuste se planifican conjuntamente en función de la geometría, las restricciones de acceso, la tolerancia de mecanizado y los requisitos de superficie.
Planificación de Dimensiones Críticas
Sus insertos de moldes de conectores QSFP112 se revisan en función de las dimensiones críticas, las relaciones de tolerancia, la estrategia de datos de referencia y los métodos de inspección apropiados.
Inspección Adaptada a los Requisitos
La planificación de la inspección sigue los requisitos del pedido, centrándose en las dimensiones acordadas, las prioridades de superficie, las necesidades de informes y la evidencia de medición trazable.
Control de Revisiones Visible
Las revisiones de planos, las preguntas de fabricación y la información de entrega permanecen visibles durante la coordinación del proyecto, lo que ayuda a los equipos a evitar la producción con requisitos obsoletos.
Insertos QSFP112 y Familias de Herramientas de Soporte
Familias de componentes dirigidas por planos para moldes de conectores y herramientas relacionadas, planificadas en torno a la geometría crítica, el acceso al proceso, los requisitos de inspección y las revisiones controladas.

Servicios de Mecanizado CNC
Los servicios de mecanizado CNC de precisión traducen los planos aprobados en piezas mecanizadas a medida, herramientas y componentes de producción. La planificación del proceso revisa el material, los datos de referencia, las dimensiones críticas, el acceso al mecanizado y las necesidades de inspección antes de seleccionar una ruta que combine fresado, torneado, electroerosión, rectificado o ajuste.
Upload a Drawing
Fresado CNC
Los servicios personalizados de fresado CNC soportan insertos prismáticos, placas, bases de moldes y características contorneadas. Se revisa el acceso de la herramienta, la estrategia de sujeción, los radios de esquina, los requisitos de superficie y el material de rectificado restante para proteger la geometría funcional a través del mecanizado y la inspección.
Upload a Drawing
Torneado CNC
Los servicios de torneado CNC de precisión producen características rotativas como pasadores, casquillos, bujes y elementos de localización. Las tolerancias de diámetro, la concentricidad, los detalles de rosca, las relaciones de hombro, el estado del material y los requisitos posteriores de rectificado o tratamiento térmico deben definirse en el paquete de planos.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes ayuda a alcanzar superficies compuestas, detalles angulados y geometrías multifaciales con menos configuraciones. Para la utillería de conectores, la ruta se evalúa frente al alcance de la herramienta, la estabilidad del utillaje, la transferencia de datos, los requisitos de acabado y si todavía es necesario el electroerosionado.
Upload a Drawing
Mecanizado Suizo y Micro mecanizado
El mecanizado suizo y el micro mecanizado abordan componentes pequeños, esbeltos o densos en detalles donde el soporte y la manipulación afectan los resultados. La revisión debe identificar diámetros críticos, relaciones longitud-diámetro, control de rebabas, accesibilidad de características y el método de inspección requerido para la aceptación.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración forman ranuras estrechas, geometrías internas afiladas, detalles endurecidos y características inaccesibles a las que las fresas convencionales no pueden llegar de forma fiable. La estrategia del electrodo, la trayectoria del hilo, el barrido, la condición de la esquina, las consideraciones de la capa de recubrimiento y las expectativas de acabado requieren una revisión temprana.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles establece planitud controlada, paralelismo, perfiles y la eliminación final de material en las superficies funcionales de la utillería. El plan considera el movimiento por tratamiento térmico, la holgura de rectificado, la secuencia de datos, el acceso a la muela, los requisitos de superficie y la inspección de relaciones críticas.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se configuran a partir de la geometría de la pieza, el comportamiento de la resina, las características de moldeo y las necesidades de mantenimiento. La revisión de los planos debe abordar los cierres, la ventilación, las interfaces de refrigeración, la selección del acero, las zonas de acabado, los detalles de electroerosión y los criterios de inspección antes de la fabricación.
Upload a Drawing
Expulsores y Componentes de Expulsión
Los expulsores, manguitos y componentes de expulsión deben moverse libremente mientras protegen las características moldeadas de marcas o deformaciones. Las especificaciones deben definir las relaciones de ajuste, las superficies de trabajo, las necesidades de dureza y acabado, el contexto de la carrera, las consideraciones de lubricación y las dimensiones de los componentes de acoplamiento.
Upload a Drawing
Pernos de Núcleo, Guías y Componentes de Localización
Los pernos de núcleo, pernos guía y componentes de localización establecen relaciones repetibles entre los elementos del molde. Sus planos deben identificar la estrategia de datos, la clase de ajuste, la longitud de acoplamiento, la función de alineación, las superficies de desgaste, el estado del material y los puntos de inspección que rigen el rendimiento del montaje.
Upload a Drawing
Correderas, Levantadores, Puertas y Accesorios de Molde
Las correderas, levantadores, puertas y accesorios de molde se planifican como mecanismos interactivos en lugar de piezas aisladas. La revisión de la geometría considera el recorrido, las holguras, las condiciones de cierre, la ubicación de la puerta, las superficies de desgaste, los datos de montaje y los requisitos de ajuste necesarios para una operación de moldeo estable.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde para conectores de precisión soportan cavidades muy juntas, características de terminales, geometría de aislamiento y alineación de moldeo repetible. La revisión de fabricación se centra en detalles finos, estado del acero, acceso a electroerosión, límites de pulido, interfaces de acoplamiento, dimensiones críticas y evidencia de inspección.
Upload a Drawing
Componentes de Troquel de Estampación
Los componentes de troquel de estampación de precisión se producen para operaciones de conformado, embutición, punzonado, guiado y localización. Las decisiones del proceso dependen del material y la dureza, la geometría del filo de corte, las relaciones de holgura, la secuencia de rectificado, el acabado superficial, el ajuste de montaje y la trazabilidad dimensional.
Upload a Drawing
Utillaje para Inyección, MIM, CIM y Sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se evalúan frente al proceso de moldeo específico y el comportamiento de la pieza. Las revisiones pueden abordar la definición de características, las interfaces de alimentación o puerta, las entradas de contracción, los requisitos de material, el acceso a la herramienta, el acabado, el ajuste y los planes de inspección dentro del alcance verificado.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan en función de la función, la maquinabilidad, el desgaste, la exposición a la corrosión, la ruta de tratamiento térmico y la documentación requerida. Los compradores deben especificar el grado del material, la condición, las sustituciones aprobadas, el entorno de aplicación y cualquier requisito de trazabilidad antes de la cotización y la planificación de la producción.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico se coordinan con las dimensiones, los requisitos de desgaste, la resistencia a la corrosión, las áreas cosméticas y el rectificado o pulido posterior. El plano debe indicar el proceso requerido, las superficies afectadas, la condición objetivo, las necesidades de enmascaramiento y la documentación de inspección o certificación.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican a partir de las características críticas para la calidad del plano. Los requisitos pueden incluir informes dimensionales, métodos de medición basados en datos, registros de materiales, confirmación de revisión y documentación específica del pedido alineada con el plan de inspección verificado.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen apoyan la evaluación basada en planos, el desarrollo de utillaje y las cantidades de producción controladas. Una RFQ eficaz incluye modelos, cantidades, requisitos de material y tratamiento térmico, dimensiones críticas, prioridades de superficie, objetivo de entrega y expectativas de inspección.
Upload a DrawingMateriales para insertos de molde de conector QSFP112

Acero para herramientas pre endurecido
Una opción práctica para componentes de moldes de conectores que requieren una maquinabilidad equilibrada y un rendimiento de servicio estable. La selección del grado, la condición de dureza, la tolerancia de acabado y las dimensiones críticas deben confirmarse con el plano aprobado y la aplicación de moldeo.

Acero para herramientas endurecido
Considerado para insertos expuestos a desgaste repetido, presión localizada o geometría de cierre exigente. La secuencia de tratamiento térmico, la estrategia de electroerosión por hilo (EDM), el material de rectificado y los puntos de referencia de la inspección final requieren una revisión coordinada para proteger las características críticas del conector.

Acero inoxidable para herramientas
Puede ser adecuado para componentes de moldes donde la resistencia a la corrosión y las superficies funcionales pulidas son relevantes. El grado específico, la condición del tratamiento térmico, el acabado superficial y el entorno del material de acoplamiento deben evaluarse a partir de la documentación del proyecto antes de la fabricación.

Insertos de aleación de cobre
Se utilizan selectivamente cuando el comportamiento de transferencia de calor es una prioridad de diseño en torno a una característica de moldeo. La elección de la aleación, la geometría de soporte, el método de unión, el acceso de mecanizado y la exposición al desgaste necesitan una evaluación basada en el plano antes de especificar esta ruta.

Insertos de carburo de tungsteno
Un candidato para áreas de desgaste concentrado y aplicaciones exigentes con características pequeñas. Su comportamiento material cambia la planificación del mecanizado, la electroerosión por hilo (EDM), el ajuste y la inspección, por lo que SUUXIANG revisa la geometría, las tolerancias y las condiciones de interfaz antes de confirmar la viabilidad.
Insertos de molde de conector QSFP112: Procesos de fabricación de precisión compatibles


Electroerosión por hilo (EDM)
La electroerosión por hilo produce características pasantes finas, perfiles precisos y geometrías internas difíciles después de revisar el acceso adecuado y las provisiones de orificios de inicio. La ruta considera la trayectoria del hilo, las condiciones de las esquinas, la transferencia de referencia y las tolerancias de acabado.

Electroerosión por penetración (EDM)
La electroerosión por penetración forma cavidades cerradas, características internas afiladas y geometrías más allá del acceso práctico de la herramienta. El diseño del electrodo, la tolerancia de chispa, el requisito de superficie y las necesidades de pulido o ajuste posteriores deben confirmarse antes de la producción.


Ajuste de utillaje
El ajuste verifica cómo los insertos, pasadores, correderas y elementos de utillaje relacionados se ensamblan contra sus referencias previstas. El trabajo manual controlado aborda los requisitos de contacto y movimiento acordados sin reemplazar las dimensiones definidas por el plano.

Inspección final
La inspección se planifica en torno a las dimensiones críticas del plano, los requisitos de superficie y las necesidades de informes especificadas. Los resultados se documentan contra la revisión acordada para que los equipos de ingeniería, abastecimiento y calidad puedan revisar claramente los insertos de molde de conector QSFP112 entregados.
Insertos de molde de conector QSFP112: Accesorios de utillaje

Pasadores de núcleo
Los pasadores de núcleo de precisión pueden formar pequeñas características del conector donde se definen el diámetro, la concentricidad, el estado del material y la estrategia de reemplazo. Revise la longitud no soportada, el acceso EDM, la secuencia de tratamiento térmico y el método de medición con el inserto de acoplamiento.

Elementos de guiado
Los pasadores de guía, casquillos y elementos de guiado contra el desgaste soportan la alineación repetible del molde durante el cierre y el ciclo. La selección debe reflejar la dirección de la carga, la holgura, el enfoque de lubricación, la geometría de montaje y la relación con los insertos de molde de conector QSFP112 críticos.

Componentes de localización
Los pasadores de localización, las llaves y las características de referencia establecen una orientación controlada entre los insertos, las placas y las referencias de los utillajes. Proporcione definiciones de referencia y tolerancias posicionales para que el mecanizado, el ajuste y la inspección final puedan seguir la relación de ensamblaje prevista.

Correderas y levantadores
Las correderas y los levantadores pueden crear características laterales o rutas de liberación controlada cuando el diseño aprobado del molde lo requiere. SUUXIANG revisa el recorrido, el riesgo de interferencia, las superficies de apoyo, las tolerancias de ajuste y las prioridades de inspección a partir de los planos específicos del proyecto.

Componentes de compuerta
Los insertos de compuerta, los casquillos y los componentes relacionados del área de alimentación pueden considerarse para proyectos de moldes con requisitos de flujo de resina y servicio definidos. Comparta la geometría de la compuerta, el material, el estado de la superficie, las consideraciones térmicas y las expectativas de reemplazo para su revisión.

Piezas de expulsión
Los pasadores eyectores, los manguitos y los componentes relacionados con el retorno soportan la liberación controlada de la pieza en una herramienta ensamblada. Su ajuste, estado de la superficie, interfaz de carrera y ubicación en relación con la delicada geometría del conector deben confirmarse a través del paquete de planos.
Acerca de los insertos de molde de conector QSFP112
SUUXIANG es la marca internacional de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 y con sede en el 2do piso del Parque Industrial Sanhe, Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang es el fundador y representante legal. Ayudamos a los equipos de ingeniería, abastecimiento y calidad a traducir planos, modelos y especificaciones en componentes de precisión inspeccionados para utillaje de conectores, moldes, troqueles y fabricación personalizada de CNC.
Para los insertos de molde de conector qsfp112, nuestra planificación integra fresado y torneado CNC, mecanizado multieje, electroerosión por hilo y penetración, rectificado de precisión, ajuste e inspección en una ruta de proceso controlada. Antes de la cotización o los compromisos de producción, revisamos las dimensiones críticas, las referencias, los requisitos de material, el acceso a la herramienta, las necesidades de EDM, la tolerancia de rectificado y las expectativas de inspección.
Lo que distingue a SUUXIANG es una comunicación disciplinada del proyecto en torno a los detalles que afectan el rendimiento y la entrega de la pieza. Mantenemos el control de revisiones, las decisiones de fabricación y los requisitos de inspección visibles, para que los compradores puedan alinear la intención del plano, la evidencia de calidad y las necesidades de entrega antes de que comience la producción.

Capacidades principales para insertos de molde de conector QSFP112
Revisión DFM y de referencias
Los insertos de molde de conector QSFP112 comienzan con una revisión basada en planos de las dimensiones críticas, referencias, geometría de acoplamiento, tolerancias y requisitos de superficie. La revisión identifica llamadas ambiguas y riesgos de fabricabilidad antes de la cotización, ayudando a alinear la ruta del proceso con la función prevista del utillaje del conector.
- Confirmar referencias funcionales y características críticas para la calidad
- Revisar la pila de tolerancias y la accesibilidad de las características
- Aclarar requisitos de acoplamiento, cierre e interfaz de insertos
- Registrar revisiones de planos antes de la planificación de la producción

Planificación de la Ruta de Procesos
SUUXIANG planifica cada inserto en función de su geometría, estado del material, secuencia de tratamiento térmico y operaciones de acabado requeridas. El fresado CNC, el torneado, el mecanizado multieje, el electroerosionado (EDM), el rectificado y el ensamblaje se asignan según el acceso de la herramienta y las dimensiones que deben controlarse en cada etapa.
- Adaptar las rutas de mecanizado a la geometría y al acceso
- Planificar la sobremedida del material para el rectificado o el EDM posterior
- Considerar el tratamiento térmico dentro de la secuencia dimensional
- Definir los puntos de transferencia entre operaciones de mecanizado

Estrategia de EDM y Rectificado
Para nervios estrechos, detalles profundos, formas internas agudas o características de material duro, se debe considerar el diseño del electrodo y las trayectorias del hilo con antelación. La estrategia de rectificado es igualmente importante cuando la planitud, el paralelismo o la sobremedida controlada final afectan al ajuste, al sellado o al ensamblaje repetible del molde.
- Evaluar el acceso del electrodo y la secuencia de quemado
- Revisar los agujeros de inicio del hilo para EDM y las restricciones de trayectoria
- Proteger la sobremedida de rectificado durante operaciones anteriores
- Coordinar los requisitos de ensamblaje con las superficies acabadas

Alineación del Plan de Inspección
La planificación de la inspección vincula el plano con un método de verificación práctico antes de que los insertos del molde del conector QSFP112 pasen a producción. SUUXIANG identifica las características críticas medibles, los datums aplicables, las expectativas de informes y la documentación controlada por revisión, de modo que los registros finales correspondan a la pieza solicitada y al plan de inspección acordado.
- Definir métodos de inspección para dimensiones críticas
- Alinear la configuración de medición con los datums del plano
- Confirmar los requisitos de informe y trazabilidad
- Mantener el estado de revisión visible hasta la entrega

Lista de Evaluación de Proveedores de Insertos para Moldes de Conectores QSFP112
Utilice estas preguntas de revisión de planos, planificación de procesos, inspección y control de revisiones al evaluar a un proveedor de componentes de utillaje para conectores.
← Swipe left or right to view →
Inserciones de molde para conector QSFP112: De la revisión del plano a la entrega
Una secuencia basada en planos que mantiene visibles las dimensiones críticas, las decisiones de proceso, los requisitos de inspección y el estado de la revisión antes del envío.
Revisar el paquete RFQ
Confirma el plano 2D, el modelo 3D, el material, la cantidad, las dimensiones críticas, los requisitos de superficie, el objetivo de entrega y la documentación de inspección necesaria para el componente solicitado.
Planificar la Ruta del Proceso
Evalúa la estrategia de datos, el acceso a la herramienta, la sobremedida de mecanizado, la secuencia de tratamiento térmico, las necesidades de electrodos, la ruta del hilo, la sobremedida de rectificado y los requisitos de ajuste antes del compromiso de producción.
Mecanizar Características Críticas
Aplica la ruta aprobada de fresado CNC, torneado, multieje, micromeccanizado o electroerosión para dar forma a la geometría del inserto, manteniendo la información de fabricación controlada por revisión.
Electroerosión, Rectificado y Ajuste
Utiliza electroerosión por hilo, electroerosión por penetración, rectificado de precisión y ajuste donde sea necesario para acabar perfiles detallados, interfaces controladas y características del molde funcionalmente relevantes.
Inspeccionar, Empaquetar y Coordinar
Verifica las piezas según el plan de inspección acordado, prepara la documentación que coincide con el pedido, protege los insertos del molde del conector QSFP112 terminados en el embalaje y coordina la información de entrega.
Cómo trabajar con SUUXIANG
Move QSFP112 connector mold inserts from drawing review to inspected delivery through a controlled, drawing-driven workflow.
Envía tu paquete de planos
Proporciona planos 2D, modelos 3D disponibles, cantidad, contexto de aplicación, fecha objetivo y requisitos de los insertos del molde del conector QSFP112 para una revisión técnica inicial.
Definir Requisitos Críticos
Confirma el material, el tratamiento térmico, las dimensiones críticas, los datos, los requisitos de superficie, las características de acoplamiento, las necesidades de inspección y el estado de revisión antes de que se asuman compromisos de producción.
Revisar DFM y Presupuesto
Evalúa la ruta propuesta de mecanizado, electroerosión, rectificado e inspección, incluyendo el acceso a herramientas, la estrategia de electrodos, las tolerancias, las suposiciones de entrega y cualquier duda sobre la fabricabilidad.
Aprobar Detalles de Producción
Alinea la revisión controlada del plano, el plan de calidad acordado, las expectativas de muestras o primeras piezas donde sea aplicable, y los hitos de comunicación antes de que comience la fabricación.
Coordinar Inspección y Entrega
Recibe la documentación de inspección específica del pedido y las actualizaciones de entrega alineadas con el plan verificado, manteniendo visibles los cambios técnicos y los requisitos de envío.
Insertos de Molde para Conector QSFP112: Documentación de Calidad y Evidencia de Certificación
Inserciones de Molde para Conector QSFP112: Comentarios del Proyecto del Cliente
Los comentarios aprobados del cliente para las inserciones de molde del conector QSFP112 se publicarán aquí solo después de que el cliente confirme la cotización, el contexto de la aplicación y el resultado del proyecto atribuible.
Este registro de caso reservado documentará el alcance de la revisión del plano, las dimensiones críticas, la ruta de fabricación, la evidencia de inspección y cualquier resultado aprobado por el cliente sin revelar detalles confidenciales del programa.
SUUXIANG publicará los comentarios del cliente solo cuando la fuente, el rol, la aprobación de la empresa y el resultado declarado puedan verificarse con el registro del proyecto de fabricación de precisión completado.
Preguntas Frecuentes sobre Inserciones de Molde para Conector QSFP112
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based connector-tooling RFQ.
¿Qué información debo enviar para las inserciones de molde del conector QSFP112?
¿Hay una cantidad mínima de pedido para las inserciones de molde del conector QSFP112?
¿Puede SUUXIANG revisar el plano de los insertos de molde para conectores QSFP112 antes de presupuestar?
¿Pueden proporcionar muestras antes de un pedido de producción?
¿Cómo debo planificar el plazo de entrega para componentes de moldes de conectores de precisión?
¿Puedo solicitar informes de inspección y documentos de trazabilidad?
¿Cómo se manejan las revisiones de planos y los archivos confidenciales?
¿Qué detalles de pago y envío se deben confirmar antes de realizar un pedido?
Política de verificación de comentarios del cliente
Un marco de decisión práctico para especificar insertos de precisión, comparar capacidades de proveedores, controlar el riesgo de validación y evitar errores de diseño, material, tolerancia y lanzamiento en programas de herramientas de conectores de alta velocidad.
1. ¿Qué son los insertos de molde para conectores QSFP112?
QSFP112 is a four-lane QSFP form-factor system intended for 112 Gb/s-per-lane signaling and a 400G interconnect ecosystem, as described by the QSFP112 MSA (http://qsfp112.com). qsfp112 connector mold inserts are precision tooling elements that form the thermoplastic geometry of connector housings and related high-speed interconnect parts; they are not the finished connector, contacts, cage, or module.nnFour functional insert types commonly divide the molding work: cavity inserts form exterior surfaces, core inserts form internal geometry, sliders release side features, and pins create small holes or passages. Insert-molded features instead retain or locate a separate component during molding, so their datum relationship and thermal behavior require separate review.nnAt SUUXIANG, drawing review should identify the dimensions governing contact-location features, mating interfaces, retention details, and assembly clearances before selecting CNC, EDM, grinding, fitting, and inspection steps. Surface condition, parting-line control, and repeatable insert seating matter because variation in the molded housing can change fit, support geometry, or the positional consistency surrounding signal-critical interfaces.
2. Evolución del QSFP112 y demandas de herramientas
112 Gb/s por carril es el objetivo MSA del QSFP112 para un sistema QSFP de cuatro carriles, lo que permite un ecosistema de interconexión de 400G. El MSA lo posiciona como una evolución de los módulos QSFP 40G, 100G y 200G heredados, al tiempo que preserva la aceptación de esos módulos en la familia de conectores y jaulas prevista (http://qsfp112.com).nn76 almohadillas son utilizadas por el conector de borde QSFP-DD—38 a cada lado de su tarjeta de paleta—mientras que la especificación de hardware compartida aborda los requisitos mecánicos, eléctricos y térmicos del QSFP112. Identifica el QSFP112 como un factor de forma QSFP mejorado para operación de 100 Gb/s por carril y un ancho de banda agregado de 400 Gb/s (http://www.qsfp-dd.com/wp-content/uploads/2022/07/QSFP-DD-Hardware-Rev6.3-final.pdf).nnLa señalización de clase 400G ajusta la interacción práctica entre la geometría del conector, la alineación de la jaula, las rutas térmicas y las interfaces EMI. Por lo tanto, los insertos de molde deben revisarse en función de los esquemas de datum actuales, los cierres, las ubicaciones de pines y cavidades, la ventilación y el acceso a las herramientas; las suposiciones de herramientas QSFP heredadas no deben copiarse sin verificar la revisión aplicable, el hardware de acoplamiento y el plan de inspección.
3. Tipos de insertos de molde para conectores QSFP112
Seis familias de insertos determinan cómo se construye, se mantiene y se revisa una herramienta de conector QSFP112. La revisión del plano debe asignar a cada característica una función de moldeo, una exposición a fallas, un esquema de datum y un límite de reemplazo antes del mecanizado.
| Categoría de Inserción | Función de Moldeo | Exposición a Fallos | Información de Dibujo Requerida |
|---|---|---|---|
| Cavidad y núcleo | Formas de carcasa | Desgaste; deriva dimensional | Referencias; perfiles; desmoldeo |
| Detalle intercambiable | Revisión o reparación local | Desajuste; fugas | Límite de reemplazo; revisión |
| Soporte de contacto | Localiza características de terminales | Desplazamiento de espiga; daño | Posiciones de espiga; geometría de acoplamiento |
| Cierre y sellado | Controla el límite de rebaba | Rebaba; agarrotamiento | Ángulo de cierre; ventilación |
| Corredera o elevador | Forma socavado | Interferencia; desgaste | Recorrido; holgura; actuación |
| Prototipo o herramienta de puente | Soporta construcciones tempranas | Revisión frecuente | Cantidad; ID de revisión; aceptación |
Insertos de conformado

Los insertos de cavidad y núcleo forman la geometría de la carcasa; el desgaste, las rebabas y la deriva dimensional son sus exposiciones principales. Especifique la línea de partición, los datums, el ángulo de desmoldeo, la base de contracción, los perfiles críticos y los límites de textura.
Características de contacto y cierre
Los insertos de soporte de terminal, soporte de contacto, cierre y sellado controlan las interfaces delicadas. Las ubicaciones de los pines, la dirección de seguridad del acero, la geometría de acoplamiento, las rebabas permitidas, la ventilación y el acceso del electrodo deben estar en el plano.
Detalles de Movimiento y Desarrollo
Los detalles del corredero o elevador crean socavados; los insertos de prototipo o puente permiten cambios controlados tempranos. Defina el recorrido, la holgura, las caras de desgaste, el punto de actuación, la cantidad esperada y los identificadores de revisión.
4. Materiales para insertos de molde de conector qsfp112
Cuatro entradas —química de la resina, nivel de relleno, temperatura del ciclo y recuento de inyecciones planificado— deben determinar la decisión del material del inserto. Los insertos de molde de conector qsfp112 necesitan un equilibrio entre dureza, pulido, transferencia de calor y reparabilidad frente a la carga de moldeo real.
| Ruta de materiales | Fortalezas | Uso típico |
|---|---|---|
| Acero para herramientas endurecido | Resistencia al desgaste; bordes estables | Características de alto volumen o resina con relleno |
| Acero pre endurecido | Mecanizabilidad; ruta de reelaboración más corta | Insertos de prototipo y de volumen moderado |
| Acero para herramientas inoxidable | Resistencia a la corrosión; pulibilidad | Entornos corrosivos o superficies cosméticas |
| Inserto de aleación de cobre | Conductividad térmica | Soporte de enfriamiento localizado |
| Recubrimiento superficial | Mejora del desgaste o de la liberación | Áreas de contacto validadas de alta fricción |
Seleccionar según la carga de moldeo
Las resinas con relleno aumentan el desgaste abrasivo; los sistemas de resina húmedos o corrosivos aumentan el riesgo de corrosión. Confirme ambos antes de nombrar un grado de acero.nnLas pruebas de bajo volumen pueden favorecer un mecanizado más fácil, mientras que la producción sostenida a menudo justifica rutas endurecidas o resistentes a la corrosión.
Utilizar materiales especiales con precaución
Las aleaciones de cobre pueden mejorar la extracción de calor local, pero su menor resistencia al desgaste generalmente requiere ubicaciones protegidas y sin contacto. Los recubrimientos pueden reducir el desgaste o la adherencia solo después de definir el sustrato, el acabado superficial y la estrategia de mantenimiento.
Verificar el plan de materiales
Una revisión del plano debe identificar la resina, el contenido de vidrio o mineral, la temperatura de moldeo, el objetivo del ciclo, el volumen esperado, el requisito de pulido y el historial de reparaciones. SUUXIANG puede evaluar la ruta del proceso frente a esas entradas del proyecto.
5. Características personalizadas de los insertos de molde de conector qsfp112
Los insertos de molde de conector qsfp112 personalizados deben configurarse a partir de planos controlados, no de una lista genérica de características. SUUXIANG revisa la geometría funcional, el acceso al procesamiento y la evidencia de inspección antes de confirmar una ruta.
Geometría de microestructuras e interfaces
Un dibujo 2D debe identificar las microcostillas, las zonas de cierre, el área de inyección, las interfaces de ventilación, las tolerancias y las referencias de datum.nnUn modelo 3D debe mostrar los componentes de acoplamiento y las restricciones de acceso de la herramienta. Las esquinas internas muy cerradas o los electrodos inaccesibles pueden requerir electroerosión (EDM), herramientas más pequeñas o radios revisados.
Zonas y superficies de desgaste
Las zonas de desgaste reemplazables deben separarse donde el contacto repetido o la resina abrasiva hagan importante la reparabilidad.nnEl acabado superficial y cualquier requisito de recubrimiento deben indicar el área funcional. El pulido, la textura, el grosor del recubrimiento y las dimensiones post-tratamiento pueden alterar el ajuste.
Marcas y control de inspección
Las marcas funcionales pueden identificar la cavidad, la revisión, la orientación o el estado de inspección; la decoración cosmética no debe comprometer una superficie de sellado o acoplamiento.nnEl historial de revisiones, las tolerancias críticas, el grado de resina y los identificadores de informe requeridos deben acompañar la solicitud de cotización (RFQ). SUUXIANG puede alinear los planes de marcado e inspección con el dibujo publicado.
6. Elementos de calidad de construcción que importan
Antes de cortar el acero, convierta la u0022alta precisiónu0022 en criterios de aceptación basados en dibujos. Para los insertos de molde de conector qsfp112, cada criterio necesita un datum, un límite, un método de inspección y un registro controlado por revisión.
Datums y características críticas
Tres datums mutuamente perpendiculares deben ubicar las características de la cavidad, la interfaz del conector y el montaje antes de aplicar GDu0026T.nnCada dimensión crítica debe indicar su tolerancia, método de medición y requisito de muestreo; los datums ambiguos pueden crear desajustes e inconsistencias en el ajuste del conector.
Zonas de cierre, bordes y flujo
Una zona de cierre debe especificar la superficie de contacto, el desajuste admisible y la condición del borde; el soporte insuficiente promueve rebabas y desgaste prematuro.nnLos radios de borde especificados, la profundidad de ventilación y la ubicación de la puerta deben preservar la trayectoria de llenado y la salida de aire; las relaciones deficientes pueden causar llenados incompletos o defectos visibles.
Acabado, tratamiento y verificación
Un valor de acabado superficial indicado y una dirección de medición evitan la aceptación subjetiva del pulido y reducen el desgaste relacionado con la fricción.nnEl tratamiento térmico, la adherencia del recubrimiento, la alineación y la intercambiabilidad necesitan límites específicos del pedido. El acceso de medición debe diseñarse en el inserto para que las características críticas sigan siendo inspeccionables después del acabado.
7. Cómo elegir un fabricante de insertos de molde
Dos equipos, ingeniería y compras, deben evaluar el mismo dibujo, no cotizaciones separadas. Para los insertos de molde de conector qsfp112, las decisiones de adjudicación deben conectar la evidencia de fabricabilidad, la planificación de calidad y una ruta de entrega fechada.
| Área de evaluación | Preguntar conjuntamente | Evidencia antes de la adjudicación |
|---|---|---|
| Revisión del plano | ¿Se entienden los CTQ y los datums? | Revisión marcada |
| Adecuación del proceso | ¿Qué ruta de CNC, EDM, rectificado? | Esquema del proceso |
| Control de calidad | ¿Cómo se verifica cada CTQ? | Plan de inspección |
| Control del programa | ¿Cómo se comunican los cambios? | Registro y cronograma de revisiones |
Disciplina de revisión de dibujos
Antes de la adjudicación, solicite un dibujo anotado que identifique los datums, CTQ (Critical To Quality), acceso de herramienta, estrategia EDM, material de rectificado y suposiciones. Una cotización debe indicar la revisión exacta revisada.
- Pregunte cómo las acumulaciones de tolerancias afectan las características de acoplamiento.
- Confirme los requisitos de material y tratamiento térmico.
- Registre las preguntas sin respuesta del dibujo antes de su publicación.
Evidencia de proceso y calidad
Tres áreas de capacidad —CNC multieje, EDM y rectificado de precisión— deben ajustarse a la geometría de la característica, la condición del material y el requisito de acabado. Solicite una planificación de proceso relevante para el equipo en lugar de una declaración de capacidad genérica.
- Certificados de material y trazabilidad de lotes
- Plan de inspección y método de medición
- Muestra del informe de primera pieza
Colaboración y control de fabricación
Un registro de revisiones controlado debe conectar los cambios del dibujo, las muestras, los resultados de inspección y el estado del envío. SUUXIANG puede cotizar a partir de dibujos cuando los compradores proporcionen el contexto de la aplicación, las cantidades y las expectativas de documentación.
- Propietario de comunicación técnica designado
- Suposiciones de plazo de entrega fechadas
- Ruta de retroalimentación de muestras y construcción de moldes
8. Errores comunes en insertos de molde de conector QSFP112
Ocho errores de desmoldeo prevenibles causan repetidamente retrabajos en insertos QSFP112, pruebas retrasadas o evidencia de aceptación débil. Soluciónalos antes de la orden de compra convirtiendo las suposiciones en notas del plano, criterios medibles y registros de revisión aprobados.
Entradas de diseño incompletas
La geometría 2D por sí sola puede ocultar las condiciones de moldeo. Omitir el grado de resina y el porcentaje de relleno de vidrio puede cambiar las suposiciones de retracción y las decisiones de u0022steel-safeu0022 (seguridad del acero).nnAntes de la liberación, proporcione la resina, el relleno, las restricciones de color, el contexto de acoplamiento y el modelo 3D controlado.
Brechas en tolerancias y datums
Tolerancias bilaterales poco realistas aumentan el coste sin proteger la función. Los datums primarios, secundarios y terciarios no definidos hacen que los resultados de inspección no sean comparables.nnAntes de la liberación de la orden de compra, identifique las dimensiones CTQ, el esquema de datums, el método de medición admisible y cualquier calibre funcional.
Pases por alto en acabados y servicio
El acabado superficial afecta el desmoldeo, el desgaste, la ventilación y la apariencia óptica; no es meramente cosmético. El acceso deficiente para mantenimiento puede convertir una reparación menor del inserto en un tiempo de inactividad prolongado de la herramienta.nnAntes del moldeo de prueba, especifique la ubicación y dirección del acabado, los límites de pulido, los elementos de desgaste reemplazables y el acceso para limpieza o extracción.
Atajos en aprobación y precio
El precio unitario excluye el coste de suposiciones no documentadas, piezas rechazadas y bucles de revisión. La aprobación sin criterios de inspección deja la aceptación abierta a la interpretación.nnAntes de la adjudicación, apruebe un plano controlado por revisión, un plan de inspección, el formato del informe, la cantidad de muestras y la vía de control de cambios; compare a los proveedores basándose en esta evidencia, así como en el precio.
9. Pasos para lanzar un programa de utillaje
Una secuencia de lanzamiento de 9 puntos mantiene los insertos de molde de conector QSFP112 alineados con el plano liberado, no con suposiciones verbales. Asigne un propietario de revisiones y registre las decisiones en un registro de acciones con marca de tiempo.
| Fase | Puerta de Decisión | Entrada y Responsable | Salida |
|---|---|---|---|
| AC y captura | Alcance aprobado | AC, RFQ; comprador | Paquete controlado |
| Revisión DFM | Riesgos aceptados | Referencias, CTQs; ingeniería | Revisión anotada |
| Alineación de presupuesto | Aprobación comercial | Ruta, cantidad; adquisición | Presupuesto alineado |
| Plan de fabricación | Plan aprobado | Materiales, controles; fabricante | Plan de proceso |
| Primera pieza | Dimensiones aceptadas | Plan de inspección; calidad | Registro FAI |
| Prueba de moldes | Retroalimentación cerrada | Resultados de la prueba; equipo de moldes | Lista de acciones |
| Control de cambios | Revisión aprobada | ECR; responsable de revisión | Revisión publicada |
| Aprobación piloto | Piloto aceptado | Evidencia piloto; comprador | Liberación de producción |
| Planificación de repetición | Pedido liberable | Historial, desgaste; calidad | Plan de mantenimiento |
Congelar la línea base técnica
La puerta 1 congela el paquete RFQ controlado antes de que comience la DFM. El comprador suministra modelos, planos, contexto de aplicación, material, cantidad y necesidades de inspección.
Cerrar el bucle de retroalimentación
La Puerta 6 transforma los hallazgos de la prueba de moldes en acciones numeradas y dispuestas. El gestor del programa confirma si cada cambio afecta al formato, ajuste, función, coste o plazos.
Mantener la repetibilidad
La Puerta 9 conserva el conocimiento del proceso aprobado para pedidos repetidos. El ingeniero de calidad del proveedor revisa el desgaste, el historial de inspección y el estado de la revisión antes de la aprobación.
10. SUUXIANG. Precios de insertos para moldes de conectores qsfp112
Entre 600 y 1.200 USD por inserto es un rango ilustrativo de prototipo para un inserto de molde de conector QSFP112 sencillo, antes de confirmar los requisitos de material, tolerancia e inspección.nnCaracterísticas de ±0,005 mm, nervaduras finas, microdetalles, electrodos de EDM, rectificado, material endurecido, acabado fino e informes CMM pueden aumentar considerablemente el coste; el precio final también depende de la cantidad y la madurez de la revisión.nn2 cotizaciones con precios unitarios similares pueden conllevar diferentes riesgos de programa. Compare la ruta de proceso incluida, la inspección basada en puntos de referencia, la documentación, la gestión de cambios de ingeniería, el embalaje y las suposiciones de entrega, no solo el precio cotizado de la pieza.
| Nivel ilustrativo | Cantidad / complejidad | Precio unitario indicativo (USD) | Plazo de entrega típico | Incluido / excluido |
|---|---|---|---|---|
| Prototipo | 1–2, geometría simple | 600–1.200 | 10–20 días laborables | Mecanizado e inspección básica; excluye tratamiento térmico, acabado especial, transporte |
| Piloto | 5–20, características de EDM/rectificado | 350–850 | 15–25 días laborables | Planificación de procesos y registro de inspección; excluye revisiones de diseño importantes |
| Fabricación | Más de 50, dibujo estable | 120–400 | 20–35 días laborables | Fabricación recurrente; excluye rediseño de utillaje y transporte urgente |
Subir planos de insertos para moldes de conectores QSFP112 para revisión
Enviar planos, material, cantidad, requisitos de calidad y fecha de entrega prevista para una revisión disciplinada de fabricación e inspección.