
Composants de moules pour boîtiers d’antennes, usinés selon votre dessin
Passage des composants de moules pour boîtiers d’antennes de la revue DFM à l’usinage CNC inspecté, à l’électroérosion, à la rectification et à la livraison documentée.
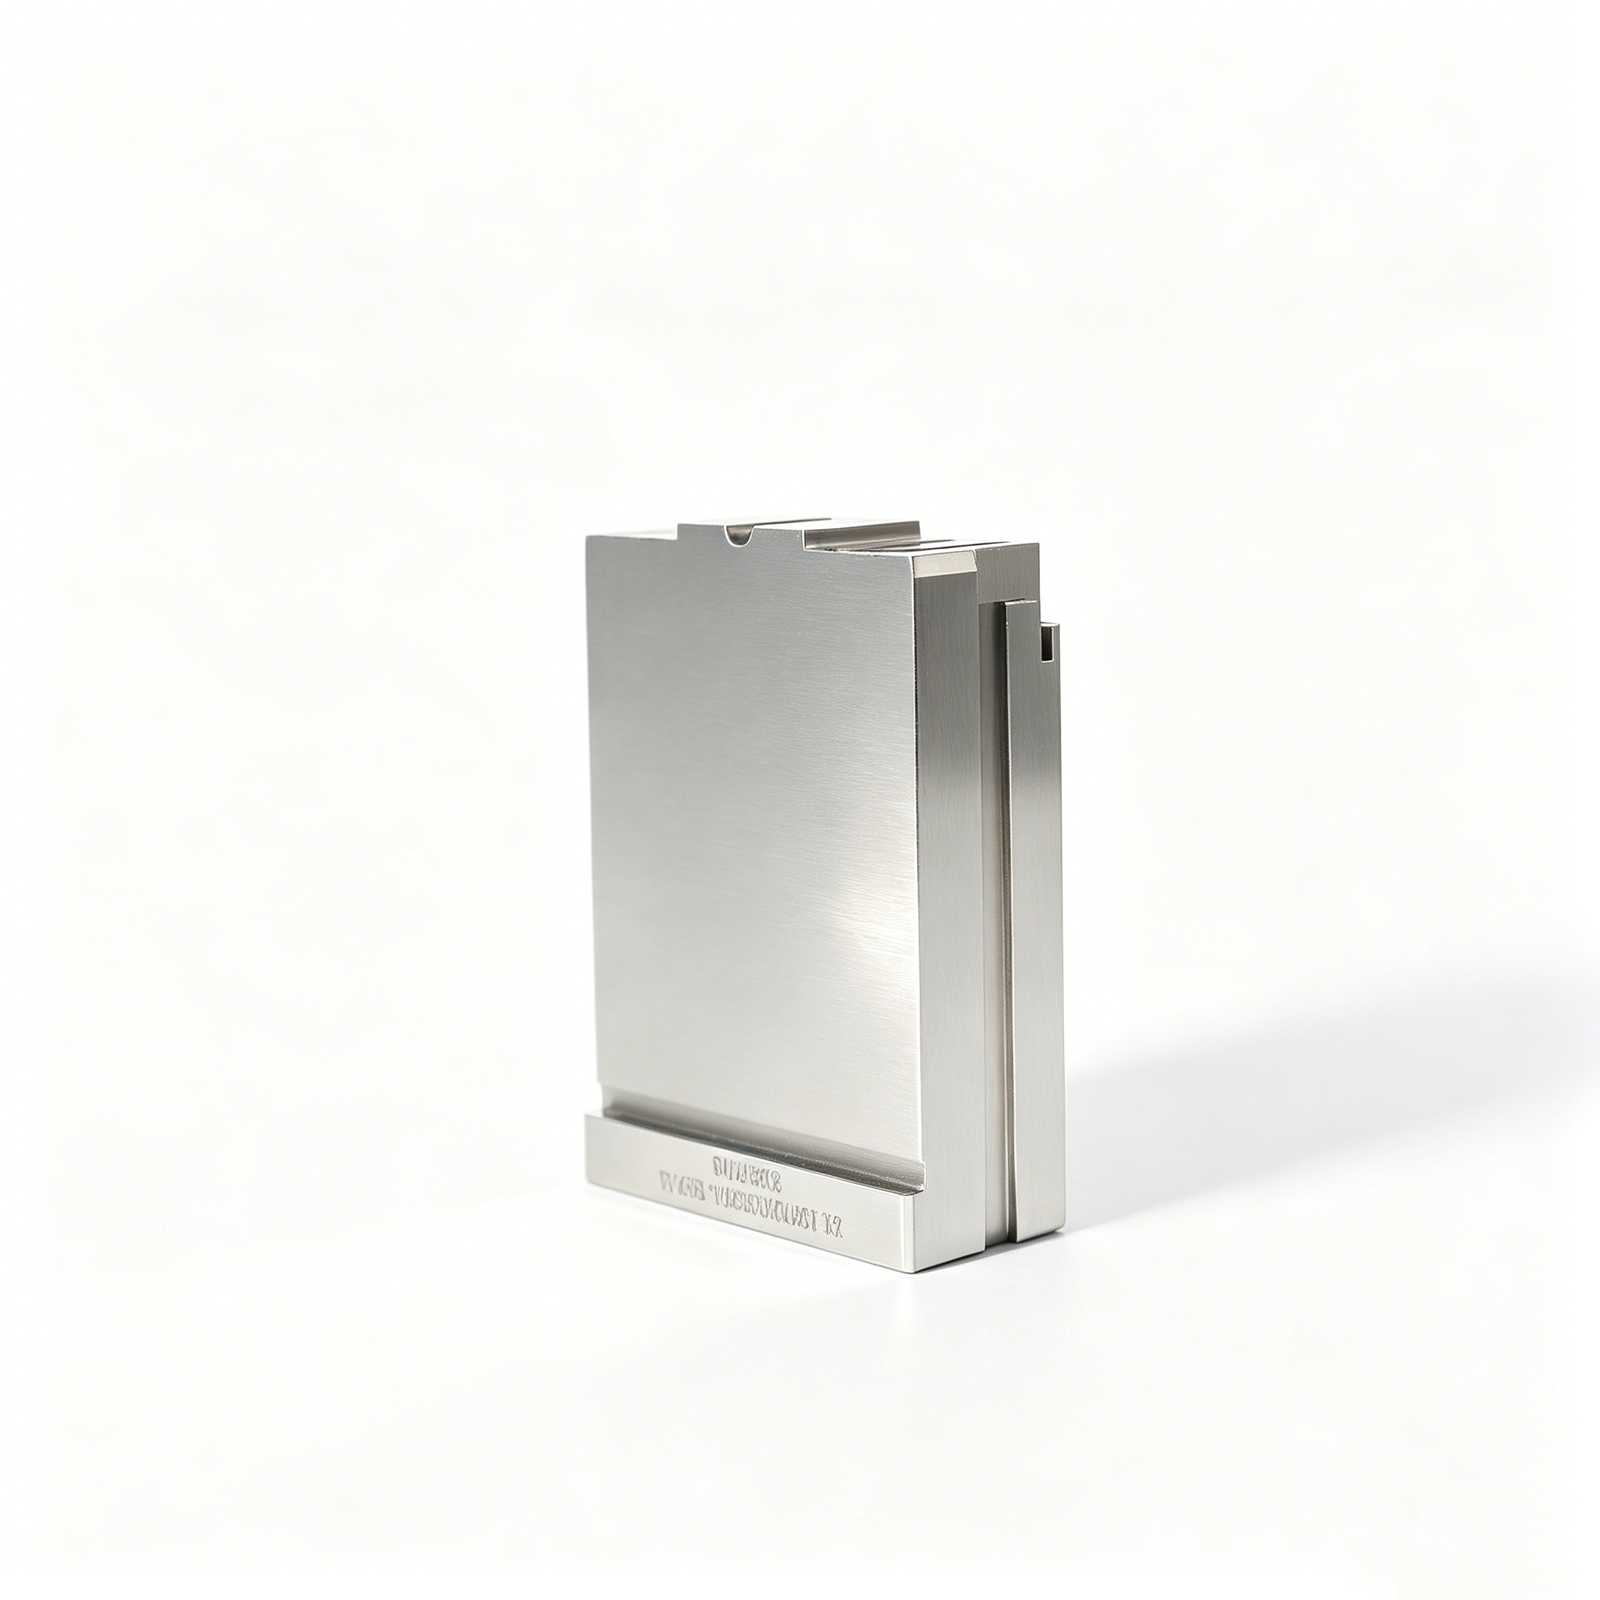
Composants représentatifs de moules pour boîtiers d’antennes







Related Configurable Component Families and Quotation









Pourquoi les équipes choisissent SUUXIANG pour les composants de moules de boîtiers d’antennes
Les décisions d’ingénierie restent visibles, de la revue initiale du dessin à la documentation d’inspection et à la coordination de la livraison.
Revue du dessin en premier
Nous examinons les dessins, les modèles, les datums, les matériaux et les dimensions critiques avant de deviser des composants de moules pour boîtiers d’antennes ou de nous engager sur un itinéraire de processus.
Retour DFM pratique
La discussion DFM identifie l’accès à l’usinage, les conditions de paroi, les trajectoires d’outils, les besoins en électroérosion et les risques de tolérance qui peuvent affecter la fabricabilité.
Itinéraires de processus coordonnés
L’usinage CNC, l’électroérosion à fil, l’électroérosion à enfoncement, la rectification de précision et l’ajustement sont planifiés en fonction de la géométrie, de la marge de matière et des interfaces fonctionnelles.
Inspection planifiée tôt
Les exigences d’inspection sont alignées sur les caractéristiques critiques, la stratégie de datum, les méthodes de mesure et les attentes en matière de rapports avant le début de la production.
Contrôle des révisions
Les révisions de dessin, les points de clarification et les informations de production approuvées restent visibles, aidant les équipes à éviter des divergences évitables pendant la fabrication.
Communication traçable
Les mises à jour de projet connectent les questions techniques, les décisions de processus, les preuves d’inspection et la coordination de la livraison, afin que les équipes d’approvisionnement et de qualité puissent suivre les progrès.
Composants de moules pour boîtiers d’antennes et familles d’outillage
Familles de composants pilotées par le dessin pour les boîtiers d’antennes, l’outillage de connecteurs, les moules de précision et les pièces personnalisées, planifiées autour des dimensions critiques, de l’accès au processus et des exigences d’inspection.

Services d'usinage CNC
Services d’usinage CNC de précision pour les pièces basées sur dessin nécessitant un fraisage, un tournage, une électroérosion, une rectification, un ajustement et une inspection coordonnés. Les itinéraires de processus sont examinés par rapport au matériau, à la géométrie, aux dimensions critiques, aux exigences de surface, à la quantité et aux attentes de livraison avant les engagements de production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les pièces prismatiques, les plaques, les inserts, les boîtiers et les détails d’outillage. La revue du dessin prend en compte la définition du datum, l’accès à l’outil, la géométrie des poches, les conditions de paroi, la marge d’usinage, les exigences de surface et les dimensions nécessitant une planification d’inspection.
Upload a Drawing
Tournage CNC
Services d’usinage CNC de précision pour composants rotatifs ou concentriques tels que axes, douilles, bagues, arbres et éléments de localisation. Les exigences doivent définir le matériau, les diamètres, les priorités de faux rond ou de concentricité, les détails de filetage, l’état de surface et le contexte des pièces d’assemblage.
Upload a Drawing
Usinage 5 axes
Usinage CNC 5 axes pour géométries complexes où un accès multi-angle peut réduire les montages ou atteindre des caractéristiques difficiles. La faisabilité dépend du bridage de la pièce, de la portée de l’outil, de la stratégie de référence, de l’état du matériau, de la pile de tolérances, des exigences de surface et d’un examen des caractéristiques critiques.
Upload a Drawing
Micro-usinage et usinage de précision Suisse
Usinage Suisse et micro-usinage pour composants petits, élancés ou denses en détails tels que axes fins, arbres, douilles et caractéristiques liées aux connecteurs. L’examen des plans aborde la forme de la matière première, la taille des caractéristiques, les relations longueur/diamètre, les tolérances, les besoins de surface et la méthode d’inspection.
Upload a Drawing
Électroérosion à fil et par enfonçage
Services d’électroérosion à fil et par enfonçage pour matériaux trempés, profils internes nets, fentes étroites, coins difficiles et caractéristiques inadaptées à un accès par outil conventionnel. La stratégie d’électrode, le chemin du fil, les conditions de lavage, les exigences de finition et l’ajustement ou le meulage en aval sont examinés à partir du plan.
Upload a Drawing
Rectification de précision
Rectification de surface et de profil de précision pour la planéité, le parallélisme, l’épaisseur, les profils et les tolérances de finition contrôlés sur les composants de moules et de matrices. Le plan de processus prend en compte la séquence de traitement thermique, la matière de rectification, les surfaces de référence, les priorités dimensionnelles et l’approche d’inspection requise.
Upload a Drawing
Inserts de noyaux et de cavités de moules
Inserts de noyaux et de cavités de moules de précision configurés à partir de plans et de modèles 3D approuvés pour les boîtiers d’antennes et les pièces moulées associées. Les examens abordent la sélection de l’acier, les détails de joint et de fermeture, les interfaces de refroidissement, les besoins d’électroérosion ou de rectification, la géométrie critique et les exigences d’inspection.
Upload a Drawing
Broches et composants d'éjection
Broches éjecteuses, douilles et composants d’éjection produits selon les dimensions et les exigences d’ajustement définies sur le plan. Un examen responsable prend en compte le matériau et le traitement thermique, la relation de guidage, le dégagement, la géométrie de contact, l’état de surface, les considérations d’usure et le contexte d’assemblage du moule pertinent.
Upload a Drawing
Noyaux, guides et éléments de localisation
Noyaux, guides et éléments de localisation pour un alignement de moule répétable, la formation de caractéristiques et un assemblage contrôlé. Les plans doivent identifier les références, les relations d’ajustement, l’état du matériau, les exigences de dureté le cas échéant, les diamètres critiques, les détails d’accouplement et les priorités d’inspection.
Upload a Drawing
Traînées, lève-bagues, canaux d'alimentation et accessoires de moule
Traînées, lève-bagues, canaux d’alimentation et accessoires de moule configurés comme des composants d’outillage basés sur des plans plutôt que des références de stock. La planification du processus examine les interfaces de déplacement, les fermetures, les angles, les surfaces d’usure, l’état du matériau, l’accès à l’usinage et à l’électroérosion, les exigences d’ajustement et les références d’assemblage.
Upload a Drawing
Composants de moules de connecteurs
Composants de moules de connecteurs de précision pour outillages denses en caractéristiques où la géométrie des broches, les relations de pas, les références de localisation et les exigences de surface affectent les performances des pièces moulées. Les RFQ doivent inclure les plans des composants, le contexte d’assemblage, les exigences matérielles, les dimensions critiques et les attentes d’inspection applicables.
Upload a Drawing
Composants de matrices d'emboutissage
Composants de matrices d’emboutissage de précision pour les fonctions de coupe, de formage, de guidage et de localisation contrôlées par plan. L’examen prend en compte les exigences matérielles et de traitement thermique, les tranchants, les relations de dégagement, les tolérances de rectification, la stratégie d’électroérosion à fil, les pièces d’accouplement et les critères d’inspection.
Upload a Drawing
Outillage pour injection, MIM, CIM et surmoulage
Composants d’outillage pour injection, MIM, CIM et surmoulage pris en charge dans le cadre de production vérifié. Les exigences sont évaluées pour la géométrie du moule, l’état du matériau, l’intention de conception liée au retrait, les inserts ou interfaces, les zones d’usure, le parcours du processus et la documentation nécessaire pour la libération de production.
Upload a Drawing
Matériaux d'usinage
Matériaux d’usinage CNC sélectionnés selon le plan approuvé et les exigences de l’application, y compris l’usinabilité, la stabilité dimensionnelle, la résistance, l’usure, la corrosion et les besoins de traitement thermique. La disponibilité des matériaux et toute substitution doivent être confirmées avant le devis et la production.
Upload a Drawing
Finitions de surface et traitement thermique
Finition de surface et traitement thermique planifiés autour des surfaces fonctionnelles, des besoins de corrosion ou d’usure, du risque de changement dimensionnel et de l’usinage ou de la rectification ultérieurs. Les spécifications doivent identifier le type de finition, l’état cible, les exigences de masquage ou de couverture, et les dimensions affectées par le traitement.
Upload a Drawing
Qualité, métrologie et documentation
Inspection de précision, métrologie et documentation qualité alignées sur la commande et le plan d’inspection vérifié. Définir les dimensions critiques, les références, les besoins d’échantillonnage ou de rapport, les attentes de la méthode de mesure, le statut de révision et toute exigence de traçabilité avant le début de la production.
Upload a Drawing
Prototypage et production en petite série
Prototypage rapide et fabrication en petites séries pour des pièces dessinées et des composants d’outillage où l’ajustement précoce, la fonctionnalité, l’apprentissage des processus ou des quantités contrôlées sont importants. L’examen des devis couvre la maturité de la révision, le matériau, les caractéristiques critiques, les besoins d’inspection, la quantité et la date de livraison cible.
Upload a DrawingComposants de moule pour boîtier d’antenne : Options de matériaux

Acier pour outillage pré-durci
Un choix pratique pour les bases de moules, les blocs de support et les inserts de volume modéré. L’acier pour outillage pré-durci se usine efficacement, mais la dureté requise, les besoins de polissage et les vérifications dimensionnelles post-usinage doivent être définis lors de l’examen du dessin.

Acier pour outillage H13
Souvent considéré pour les composants soumis à des cycles thermiques répétés, y compris les noyaux, les inserts de cavité et les glissières. Son parcours d’usinage doit permettre le traitement thermique, l’électroérosion, le stock de rectification et l’inspection finale des caractéristiques critiques d’étanchéité et de localisation.

Acier à mouler inoxydable
Adapté lorsque l’humidité de la résine, les conditions de stockage ou les environnements de processus soulèvent des préoccupations de corrosion. L’acier à mouler inoxydable peut supporter des surfaces de cavité polies, tandis que l’état du traitement thermique, la finition de surface et les exigences de corrosion doivent être confirmés projet par projet.

Acier pour outillage D2
Une option axée sur l’usure pour les inserts, les carottes et les caractéristiques soumis à des résines chargées abrasives ou à des contacts répétés. Sa dureté et sa résistance à l’usure nécessitent une séquence planifiée d’usinage, d’électroérosion, de traitement thermique et de rectification de précision pour protéger les dimensions finales.

Alliages de cuivre-béryllium
Utilisés sélectivement pour les inserts nécessitant un transfert de chaleur ciblé dans les zones difficiles à refroidir. Ces alliages s’usinent différemment des aciers pour outillage, de sorte que l’accès aux outils, la géométrie des caractéristiques, les exigences de manipulation et les tolérances des surfaces d’accouplement nécessitent un examen précoce.
Composants de moule pour boîtier d’antenne : Procédés de précision

Fraisage CNC
Le fraisage multi-axes développe les noyaux, les inserts de cavité, les glissières et les caractéristiques structurelles avec un accès contrôlé aux outils. Les parcours d’outil sont planifiés autour des surfaces de référence, de la géométrie des parois, de la marge d’usinage et des caractéristiques nécessitant une électroérosion ou une rectification ultérieure.

Tournage CNC
Le tournage prend en charge les axes ronds, les bagues, les caractéristiques de localisation et les détails rotatifs utilisés dans les outillages de boîtiers d’antenne. La voie est sélectionnée lorsque la concentricité, les emplacements des épaulements, les diamètres et les relations d’accouplement sont définis sur le dessin.

Électroérosion à fil
L’électroérosion à fil produit des profils étroits, des découpes précises et des caractéristiques en matériaux durs où l’accès avec des outils conventionnels est limité. Le trajet du fil, le placement du trou de départ, les conditions d’angle et les références de datum doivent être examinés par rapport au dessin du composant.

Électroérosion par enfonçage
L’électroérosion par enfonçage forme des cavités profondes, des détails internes nets et une géométrie inaccessible à l’aide d’une stratégie d’électrode adaptée à la forme requise. L’usure de l’électrode, les objectifs de finition, la marge d’étincelage et les exigences ultérieures de polissage ou d’ajustement guident la planification.

Rectification de précision
La rectification de précision contrôle la planéité, le parallélisme, l’épaisseur et les surfaces d’ajustement critiques après l’étape d’usinage ou de traitement thermique appropriée. Le stock de rectification, la séquence de datum et la méthode de mesure sont alignés avec les dimensions critiques du dessin.

Inspection d'ajustement
L’ajustement et l’inspection vérifient les relations fonctionnelles entre les composants d’accouplement, y compris le jeu, l’alignement et les dimensions critiques. SUUXIANG aligne les méthodes d’inspection et les exigences de rapport avec la révision du dessin convenue et le plan de qualité spécifique à la commande.
Composants de moule pour boîtiers d’antenne : Options de caractéristiques

Interfaces filetées
Les filetages pour fixations, inserts, capuchons ou assemblages d’accouplement peuvent être usinés ou préparés autour du schéma de référence requis. Partagez la norme de filetage, les exigences d’engagement, l’état du matériau et toute séquence de post-traitement pour examen de faisabilité.

Caractéristiques de localisation
Les goupilles, les fentes, les épaulements et les alésages de localisation aident à contrôler l’alignement entre les éléments du moule et les outils de boîtier d’antenne correspondants. Les positions critiques doivent être liées à des références claires afin que l’usinage, l’électroérosion, le meulage et l’inspection puissent suivre la configuration prévue.

Interfaces d'éjection
Les sièges d’éjecteurs, les interfaces de goupilles de retour, les dégagements et les surfaces d’appui peuvent être configurés pour s’adapter à la disposition d’éjection approuvée. Fournissez le concept d’éjection, les zones de contact et les considérations d’usure afin que la stratégie d’accès et de finition puisse être examinée.

Finitions de surface
Des surfaces meulées, usinées, polies, texturées ou générées par électroérosion peuvent être spécifiées là où la fonction ou l’apparence l’exige. Identifiez les zones critiques de surface, les attentes de rugosité, la direction de démoulage et si une finition doit suivre un traitement thermique.

Marquages d'identification
Les numéros de pièce, les marques de révision, les identifiants de cavité et les références d’orientation peuvent soutenir la traçabilité lors de l’assemblage et de la maintenance. Définissez l’emplacement des marquages, la taille des caractères, la méthode préférée et les restrictions esthétiques sur le dessin ou la demande de prix.

Caractéristiques d'accouplement
Les zones d’étanchéité, les faces de butée, les détails des outils d’encliquetage et la géométrie des connecteurs nécessitent un contrôle coordonné des conditions de jeu et de contact. Incluez le contexte de la pièce d’accouplement et les dimensions critiques afin que le processus de fabrication et le plan d’inspection reflètent l’interface fonctionnelle.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Nous aidons les équipes internationales d’ingénierie et d’approvisionnement à convertir des dessins, des modèles et des spécifications en pièces usinées CNC inspectées, composants de moules de précision, outillage de connecteurs et composants de matrices.
Pour les composants de moules de boîtiers d’antenne, notre planification peut combiner fraisage et tournage CNC, usinage multi-axes, électroérosion, rectification de précision, ajustement et inspection selon le dessin. Avant la cotation ou les engagements de production, l’équipe examine les dimensions critiques, les références, l’accès à l’usinage, les exigences de matériau et de traitement thermique, les priorités de surface et les attentes en matière de documentation.
Notre différence réside dans un flux de travail discipliné, du dessin à l’inspection, plutôt qu’un catalogue de pièces générique. SUUXIANG maintient la discussion DFM, les décisions relatives au processus de fabrication, le contrôle des révisions et la planification de l’inspection visibles tout au long du projet, aidant les acheteurs à évaluer la fabricabilité et à aligner les preuves finales avec les exigences de la commande convenue.

Composants de moules pour boîtiers d’antenne : Contrôles de processus critiques
DFM et stratégie de référence
SUUXIANG examine les composants de moules pour boîtiers d’antenne à partir du dessin, en identifiant les dimensions critiques, les relations de référence, les empilements de tolérances et les caractéristiques d’accouplement fonctionnelles avant de prendre des engagements de processus. Cela crée une base plus claire pour la séquence d’usinage, la planification de l’inspection et la cotation sous contrôle de révision.
- Valider les données fonctionnelles et les caractéristiques critiques pour la qualité
- Identifier les risques liés aux tolérances des composants d'accouplement
- Examiner l'accès aux outils, l'état des parois et la géométrie liée au plan de joint
- Aligner les révisions de dessin avant la mise en production

Planification de l’accès CN
Les noyaux complexes, les inserts de cavité, les tiroirs et les caractéristiques de positionnement nécessitent plus que des dimensions nominales. La planification CN prend en compte la portée de l’outil, l’accès multi-axes, les conditions d’angle, la stratégie de serrage et le stock restant pour les opérations ultérieures, afin que la géométrie souhaitée puisse être produite et mesurée de manière fiable.
- Évaluer la portée de l'outil et les limitations des angles internes
- Planifier le bridage autour des surfaces critiques pour les données
- Ordonnancer l'ébauche et la finition en fonction du risque de déformation
- Réserver du stock là où l'électro-érosion ou le rectification suivra

Revue du parcours d’électro-érosion et des électrodes
Lorsque l’usinage conventionnel ne peut pas atteindre une caractéristique ou protéger une condition interne nette, SUUXIANG évalue l’accès au parcours d’électro-érosion à fil et la stratégie d’électrodes. La revue relie la géométrie de la caractéristique, l’espace de rinçage, les exigences des électrodes et les besoins de finition à une voie de fabrication pratique.
- Vérifier les exigences d'entrée, de sortie et de dégagement du fil
- Définir l'approche de l'électrode pour les caractéristiques inaccessibles
- Considérer l'allocation d'électro-érosion avant la finition finale
- Signaler la géométrie nécessitant une clarification client de manière précoce

Planification de la rectification et de l’inspection
L’allocation de rectification et la méthode d’inspection doivent être définies avec le même soin que l’usinage. SUUXIANG planifie les surfaces finales en fonction de la séquence de traitement thermique, du stock restant, des données de mesure et des exigences de rapport, aidant ainsi les équipes à éviter des résultats d’inspection qui ne peuvent pas être significativement liés au dessin.
- Définir le stock de rectification avant le traitement thermique et la finition
- Lier les points de mesure aux données du dessin approuvé
- Clarifier les priorités d'inspection dimensionnelle et de surface
- Faire correspondre la documentation finale au plan d'inspection vérifié

Composants de moules de boîtiers d’antenne : Revue basée sur le dessin vs. un flux de travail axé sur le devis
Utilisez cette comparaison illustrative pour évaluer les contrôles du dessin à l’inspection nécessaires avant de sélectionner un partenaire de fabrication.
← Swipe left or right to view →
Composants de moule pour boîtier d’antenne : de la revue des plans à l’expédition
Une séquence contrôlée pour transformer des dessins approuvés en composants d’outillage inspectés avec une révision, une qualité et une coordination de livraison visibles.
Analyse du dossier de plans
SUUXIANG analyse les plans 2D, les modèles 3D, les matériaux, les quantités, le contexte d’application, les dimensions critiques, les plans de référence, les surfaces, les besoins d’inspection et les délais de livraison demandés avant de faire un devis.
Planification du parcours de fabrication
L’équipe confirme les considérations DFM (Design for Manufacturing), l’accès aux pièces pour l’usinage, la séquence de traitement thermique, la marge de rectification, la stratégie d’électrodes, les trajectoires de fil et l’approche d’inspection pour la révision approuvée.
Usinage des caractéristiques critiques
Le fraisage CNC, le tournage, l’usinage multi-axes ou le micro-usinage sont sélectionnés selon les besoins pour établir la géométrie du composant, l’état du brut et les caractéristiques fonctionnelles accessibles.
Érosion à fil, électroérosion et ajustement
L’électroérosion à fil, l’électroérosion par enfonçage, la rectification de précision et l’ajustement traitent les profils détaillés, les caractéristiques durcies, les jeux contrôlés et les relations d’accouplement identifiés dans le plan de processus.
Inspection conforme aux exigences
L’inspection suit le plan convenu, vérifiant les dimensions critiques, les surfaces et les enregistrements requis par rapport à la révision actuelle du plan avant la libération finale et la préparation de la documentation.
Emballage et coordination de l’expédition
Les composants du moule du boîtier d’antenne libérés sont protégés pour le transport, associés à la documentation de commande applicable, et coordonnés avec les exigences de livraison et de traçabilité du client.
Comment se procurer des composants de moule pour boîtier d’antenne
A disciplined workflow keeps technical requirements, revision decisions, and inspection expectations visible before production begins.
Soumettez votre dossier de plans
Fournissez les plans 2D, les modèles 3D disponibles, le contexte d’application, la quantité, la date de livraison souhaitée, ainsi que les composants du moule du boîtier d’antenne ou les outillages associés requis.
Définir les exigences critiques
Identifiez le matériau, le traitement thermique, les dimensions critiques, les plans de référence, les exigences de surface, les caractéristiques d’accouplement, les rapports d’inspection et tous les détails fonctionnels qui affectent le parcours d’usinage.
Revue DFM et devis
Examinez les commentaires de SUUXIANG concernant l’accès aux outils, les besoins en électroérosion ou en rectification, les marges d’usinage, la planification de l’inspection, les questions de révision, ainsi que le devis proposé ou le parcours d’échantillon.
Approuver les détails de production
Confirmez la révision du plan, le parcours de processus convenu, les exigences matérielles, la quantité, les attentes en matière de qualité, la coordination de la livraison et toute exigence d’échantillon approuvé ou de première pièce avant la libération.
Recevoir les pièces inspectées
La production suit le plan approuvé par usinage, électroérosion, rectification, montage et inspection, avec une documentation finale conforme à la commande vérifiée et aux exigences d’inspection.
Documentation qualité pour les composants de moule de boîtier d’antenne
Politique de publication des témoignages clients
Les témoignages clients et les études de cas sont publiés uniquement après approbation et vérification par le client.
FAQ sur les composants de moule de boîtier d’antenne
Practical RFQ, process-planning, inspection, and delivery answers for drawing-driven tooling components.
Quelles informations dois-je fournir pour les composants de moule de boîtier d’antenne ?
SUUXIANG peut-il proposer des devis pour des composants de moule de boîtier d’antenne prototypes ou en petite série ?
Comment les composants de moule de boîtier d’antenne sont-ils examinés avant la production ?
Pouvez-vous fournir des échantillons avant une commande de production plus importante ?
Qu’est-ce qui détermine le délai de livraison des composants de moule personnalisés ?
Quels matériaux et traitements thermiques peuvent être utilisés pour les composants de moule de boîtier d’antenne ?
Quels rapports d’inspection peuvent être demandés avec une commande ?
Comment les dessins et les fichiers sensibles à la propriété intellectuelle sont-ils gérés pendant la cotation ?
Guide complet de l’acheteur pour les composants de moule de boîtier d’antenne
Utilisez un cadre de décision pratique pour spécifier des outillages adaptés aux RF, comparer les capacités des fournisseurs, maîtriser les risques de coûts et de qualité, et éviter les erreurs de conception, de validation et d’approvisionnement qui retardent les programmes de boîtiers d’antenne.
1. Que sont les composants de moule de boîtier d’antenne ?
Pour ce guide, les composants de moule de boîtier d’antenne sont des éléments d’outillage de précision pilotés par dessin qui forment un boîtier d’antenne et les caractéristiques adjacentes telles que connecteur, joint, loquet ou positionnement. Ils peuvent inclure des inserts de formage, des noyaux, des cavités, des broches, des tiroirs, des détails produits par EDM et des faces de contact rectifiées.nnSéparez trois éléments de la demande de devis : le moule de production est l’ensemble complet qui fonctionne dans une machine de moulage ; les composants remplaçables sont des éléments de précision réparables au sein de cet ensemble ; et le boîtier moulé est la pièce polymère finie. Le dessin doit identifier les interfaces pertinentes et tout composant destiné à être remplacé après usure ou révision.nnLes performances RF peuvent être affectées lorsque l’épaisseur de paroi proche, les nervures, les éléments métalliques, la résine ou les revêtements modifient l’environnement électromagnétique de l’antenne. SUUXIANG examine donc les plans de référence, les dimensions critiques, les plans de joint, les évents, les plans de fermeture, la stratégie d’électrodes, la marge de rectification et les besoins d’inspection avant de sélectionner une voie de fabrication.
2. Évolution des outillages de boîtier d’antenne
Les outillages de boîtier d’antenne doivent équilibrer l’ajustement du boîtier, la résistance, l’apparence et les effets des parois, nervures, métal et résine adjacents sur l’environnement électromagnétique de l’antenne.nnLes assemblages intégrés antenne et boîtier peuvent ajouter des considérations d’insertion, de rétention, de fermeture, d’alimentation, de ventilation et d’inspection. Les acheteurs doivent fournir des informations sur l’empilement d’assemblage et les zones à ne pas encombrer avant la conception des composants de moule de boîtier d’antenne.nnLes boîtiers compacts avec des parois fines ou des caractéristiques internes à faible dépouille peuvent transformer un travail de moule ordinaire en un problème d’accès, de refroidissement, d’éjection et de risque cosmétique. Une collaboration axée sur la DFM (conception pour la fabrication) doit donc verrouiller les plans de référence, les zones d’exclusion RF, la séquence d’insertion, les surfaces d’étanchéité, les zones de finition et les méthodes d’inspection avant la libération de l’acier.
3. Types de composants de moule de boîtier d’antenne
Les composants de moule de boîtier d’antenne doivent être spécifiés par fonction, relation avec le plan de référence et stratégie de remplacement. Les éléments les plus risqués sont généralement des pièces basées sur le dessin qui contrôlent les parois fines, les surfaces cosmétiques et la géométrie adjacente aux RF.
| Catégorie | Rôle principal | Spécification type |
|---|---|---|
| Noyaux et cavités | Géométrie de forme | Basé sur un dessin personnalisé |
| Inserts | Protéger les détails locaux | Personnalisé ou remplaçable |
| Glissières et vérins | Libérer les dépouilles | Géométrie de mouvement personnalisée |
| Pièces d’éjecteur | Libérer le boîtier moulé | Souvent standardisable |
| Guides et repères | Maintenir l’alignement | Souvent standardisable |
| Inserts de refroidissement | Contrôler la chaleur locale | Basé sur un dessin personnalisé |
Composants de formage
Les composants de noyau et de cavité créent les surfaces externes, le volume interne, les nervures et les bossages du boîtier. Des inserts personnalisés localisent les détails sujets à l’usure ou sensibles aux révisions sans remplacer un bloc complet.
- Spécifiez la géométrie de fermeture et les plans de référence primaires.
- Identifiez les surfaces cosmétiques et adjacentes aux RF.
- Séparez les inserts remplaçables des blocs de base.
Mouvement et Éjection
Les tiroirs et les chasseurs forment les contre-dépouilles qui ne peuvent pas être libérées dans la direction d’ouverture principale. Les broches d’éjection, les douilles, les lames et les éléments de retour doivent répartir la force de libération sans marquer les surfaces visibles ni déformer les sections fines.
- Faites correspondre la course du tiroir au dégagement de la contre-dépouille.
- Placez les éjecteurs loin des faces cosmétiques.
- Définissez les zones de contact des broches, douilles ou lames.
Guidage et Contrôle Thermique
Les goupilles de guidage, les douilles, les interverrouillages et les éléments de positionnement protègent l’alignement aux interfaces de joint et d’insert critiques. Les inserts liés au refroidissement soutiennent un comportement de cycle répétable là où l’élimination locale de la chaleur nécessite une géométrie contrôlée.
- Standardisez le guidage catalogue lorsque cela est approprié.
- Dessiner des interverrouillages et des inserts de refroidissement personnalisés.
- Indiquer l’étanchéité et l’accès pour maintenance.
4. Matériaux pour les composants du moule de boîtier d’antenne
La sélection des matériaux suit la résine du boîtier, l’objectif esthétique, la demande de refroidissement et le nombre de cycles de production prévus. Les composants du moule du boîtier d’antenne doivent être spécifiés par fonction, et non par une seule nuance préférée.
| Choix du matériau | Rôle typique | Compromis clé |
|---|---|---|
| Acier pré-durci | Noyaux, cavités | Usinabilité versus durée de vie à l’usure réduite |
| Acier traité thermiquement | Inserts d’usure, glissières | Durabilité versus déformation due au traitement thermique |
| Acier résistant à la corrosion | Résines humides ou corrosives | Résistance à la rouille versus coût |
| Alliage à haute conductivité | Inserts de refroidissement localisé | Transfert de chaleur plus rapide versus besoins de support |
| Aluminium | Outillages de prototypage | Délai de livraison court versus durée de vie à l’usure limitée |
Aciers pour noyaux et cavités
L’acier pré-durci de type P20 convient à de nombreux noyaux et cavités de volume moyen, offrant une usinabilité et une réparabilité pratiques.nL’acier entièrement durci de type H13 supporte mieux la résistance à l’usure et la rétention du poli lorsque la demande de production et les résines abrasives justifient un traitement thermique.
Choix anticorrosion et thermiques
Les alliages de cuivre à haute conductivité peuvent améliorer le refroidissement local, mais nécessitent une planification et une maintenance contrôlées de leur placement et de leur support.
Revue des résines et des performances RF
Les résines chargées de verre augmentent l’usure aux points d’injection, glissières et plans de joint ; des inserts durcis peuvent être plus économiques que le durcissement de chaque composant.nnLes performances RF dépendent du grade de résine moulée, de la constance de l’épaisseur des parois, des charges, des revêtements et des métaux environnants. Confirmez ces éléments avant de valider l’acier.
5. Personnalisation des composants du moule de boîtier d’antenne
La personnalisation commence par le dessin de la pièce moulée, pas par une sélection catalogue. Pour les composants du moule de boîtier d’antenne, validez les zones de paroi sensibles aux RF, les dégagements sans métal et les limites cosmétiques avant la conception de l’acier.
| Caractéristique | Décision d’outillage | Entrée requise |
|---|---|---|
| Porte | Zone de remplissage et de vestige | Surfaces approuvées sans porte |
| Ventilation | Échappement d’air près de la fin du remplissage | Zones cosmétiques et à risque de brûlure |
| Éjection | Placement de goupille ou de lame | Zones sans marquage et sensibles aux RF |
| Interface d’insert | Datum de localisation et de rétention | Dessin d’insert et tolérance d’assemblage |
Stratégie de plan de joint et de plan de fermeture
Les plans de joint doivent éviter les surfaces visibles et les parois adjacentes à l’antenne où des bavures ou des décalages peuvent modifier les jeux d’assemblage. L’angle de dépouille, l’angle de fermeture, l’accès à l’outil et les lignes de témoin admissibles doivent être approuvés sur le modèle 3D.
Caractéristiques structurelles et cosmétiques
Les nervures, bossages, inserts, textures, polissages, logos, points d’injection, évents et emplacements d’éjecteurs nécessitent des références de datum coordonnées. Spécifiez si les marquages sont en relief, en creux, appliqués au laser ou exclus des zones polies.
Données RF et de validation
Les zones RF nécessitent des parois nominales constantes et une revue anticipée des inserts métalliques à proximité, des peintures conductrices, des placages ou des blindages. Fournissez le dessin 2D, le modèle 3D, les tolérances CTQ, la spécification des matériaux, les pièces d’accouplement, le standard d’apparence, les échantillons et le plan de validation.
6. Éléments de qualité dans les composants de moule de boîtier d’antenne
Deux datums fonctionnels doivent localiser chaque noyau critique, insert de cavité, tiroir et configuration d’inspection. Pour les composants de moule de boîtier d’antenne, la répétabilité dépend de l’adéquation entre l’intention du dessin et les preuves d’usinage, d’ajustement, de refroidissement et de mesure.
Datums et contrôle d’ajustement
Trois références de datum doivent régir les cotes de coordonnées, la configuration des calibres et l’interchangeabilité des pièces de rechange. Définir les tolérances CTQ, les jeux d’accouplement et la variation d’alignement admissible avant la libération de l’acier.
- Identifier les datums primaires, secondaires et tertiaires.
- Spécifier le contact de fermeture et l’acceptation du flash.
- Enregistrer les identifiants de composants et les révisions de dessin.
Intégrité de surface et des bords
Un échantillon de finition approuvé doit définir la direction de la texture, le niveau de poli, l’apparence adjacente à la porte et les marques de témoin EDM admissibles. Spécifier les chanfreins là où les bords tranchants pourraient gripper, ébrécher ou marquer la surface moulée.
- Définir les limites de défaut de surface visible.
- Définir l’acceptation des bavures et des bords tranchants.
- Confirmer les critères de dommage de fermeture.
Stabilité thermique et traçabilité
Chaque condition de traitement thermique spécifiée nécessite une identification du matériau, un contrôle de séquence et une vérification appropriés à la commande. Confirmer la propreté du circuit de refroidissement, les tests d’étanchéité, la méthode d’inspection, le format du rapport et les critères d’acceptation des composants de rechange.
- Lier les mesures aux datums et à la révision.
- Définir les conditions de test de refroidissement.
- Séparer les limites d’usure des limites cosmétiques.
7. Choisir un fabricant de composants de moule pour boîtier d’antenne
Deux documents doivent lancer le processus de sélection des fournisseurs : le dessin 2D contrôlé et son modèle 3D correspondant. Pour les composants de moule de boîtier d’antenne, évaluez comment un fournisseur transforme ces fichiers en questions DFM, en un itinéraire de processus et en preuves d’inspection.
| Zone d’évaluation | Demander | Demander des preuves |
|---|---|---|
| DFM | Quels changements améliorent la fabricabilité ? | Dessin annoté et journal d’actions |
| Inspection | Comment les CTQ sont-ils mesurés ? | Rapport d’inspection d’échantillon |
| Traçabilité | Comment le matériau est-il lié aux pièces ? | Exemple de dossier matériau |
| Non-conformité | Que se passe-t-il après un défaut ? | Flux de travail d’actions correctives |
Revue d’ingénierie
Avant la cotation, demandez quels datums, dimensions critiques, limites d’accès aux outils, stratégie d’électrodes, chemins de fil et jeux de rectification nécessitent des éclaircissements. Demandez un dessin annoté ou un journal DFM avec des identifiants de révision et la propriété pour chaque action.nnUn contact technique doit confirmer le matériau, le traitement thermique, les exigences de surface, la quantité, le contexte d’application et la date cible. Demandez comment les modifications de dessin sont reconnues avant le début de l’usinage.
Preuves avant commande
Trois ensembles de preuves sont importants : la traçabilité des matériaux, l’inspection de la première pièce et la documentation finale. Demandez des formats de rapports d’échantillons, l’identification des instruments, la sélection de la méthode de mesure et le lien entre les dimensions rapportées et les révisions de dessin.nnUn flux de travail de non-conformité doit définir le confinement, la réponse à la cause racine, l’approbation de la disposition, la vérification des retouches et le calendrier des actions correctives. Demandez si les commandes de prototypes et de petits volumes utilisent la même discipline de contrôle de révision.
Contrôle de projet et confidentialité
Un plan de projet doit présenter les jalons, de la revue du dessin à l’usinage, l’EDM, la rectification, l’assemblage, l’inspection et l’expédition. Confirmez la fréquence des rapports, le contact d’escalade, les exigences d’emballage et la manière dont les changements de livraison sont communiqués.nnUne discussion sur la confidentialité doit établir les accès aux fichiers autorisés, les attentes de conservation, de retour ou de destruction, et les exigences de confidentialité. Ne présumez pas d’une certification, d’une capacité, d’une tolérance ou d’une revendication de délai sans preuves de projet actuelles.
8. Erreurs courantes dans les moules pour boîtiers d’antenne
Une revue interfonctionnelle avant la libération de l’acier doit impliquer les équipes RF, mécanique, outillage, qualité et approvisionnement. Elle révèle des contraintes que les vérifications de dessin isolées manquent régulièrement.
Décisions RF tardives
Un changement RF tardif concernant la résine, l’épaisseur de paroi, le revêtement ou le métal adjacent peut invalider les performances accordées après la construction de l’outil. Geler la géométrie de la zone d’exclusion de l’antenne et évaluer les matériaux et finitions représentatifs avant la libération.nnDeux équipes – RF et outillage – devraient examiner ensemble les points d’injection, les nervures, les bossages et les caractéristiques d’assemblage. Enregistrez les alternatives approuvées par le biais du contrôle de révision plutôt que de vous fier à des hypothèses informelles.
Définition incomplète de la moulabilité
Trois lacunes dans le dessin entraînent des retouches récurrentes : des chaînes de tolérance incomplètes, un dépouille insuffisant et des appels de texture vagues. Le résultat peut être un éjection bloquée, une variation cosmétique ou des dimensions qui ne peuvent pas être inspectées à partir des datums spécifiés.nnQuatre éléments nécessitent un accord explicite : le schéma des datums, la dépouille par surface, la texture (grade et direction) et la variation autorisée. Identifiez les emplacements des vestiges d’injection et des marques d’éjecteurs comme zones cosmétiques contrôlées avant les décisions relatives aux électrodes et à l’acier.
Contrôles fournisseurs faibles
Un plan d’inspection flou peut entraîner des litiges lorsque des pièces correspondent à une interprétation générale d’un dessin mais échouent à l’assemblage fonctionnel. Définissez les dimensions critiques, les attentes en matière d’échantillonnage ou de reporting, la méthode de mesure et les critères d’acceptation spécifiques à la révision dans la demande de devis (RFQ).nnDeux devis avec des processus différents ne sont pas directement comparables. Évaluez le prix indiqué en tenant compte de la traçabilité des matériaux, de la séquence de traitement thermique le cas échéant, des preuves d’inspection, du contrôle des modifications et du risque de livraison.
9. Lancement d’un programme d’outillage pour boîtiers d’antenne
La porte 0 commence par les bandes RF, les zones d’exclusion des antennes, le matériau du boîtier, les épaisseurs de paroi cibles, les besoins d’étanchéité et les exigences cosmétiques. Le client est propriétaire des critères d’acceptation fonctionnelle ; SUUXIANG enregistre les révisions de dessin, les dimensions critiques, les plans de référence et les attentes d’inspection avant le devis.
Verrouiller le dossier d’entrée
La porte 1 nécessite des dessins 2D publiés, des modèles 3D disponibles, les exigences en matière de résine et de traitement thermique, la quantité et la date cible. L’ingénierie approuve les actions DFM couvrant le dépouille, l’accès à l’outil, l’emplacement de la ligne de joint, les électrodes, les trajectoires de fil et le stock d’usinage.nnLa porte 2 publie les dessins des composants contrôlés et une portée de devis. L’approvisionnement confirme les termes commerciaux uniquement après que les hypothèses techniques et les exclusions sont visibles.
Prouver l’outil et les échantillons
La porte 3 approuve les preuves matérielles et le plan d’inspection avant l’usinage. SUUXIANG fournit les résultats de la première pièce par rapport aux CTQ identifiés ; la disposition de l’acheteur est acceptée, conditionnellement acceptée ou action corrective.nnLa porte 4 suit les essais d’outillage avec des échantillons moulés validés pour l’ajustement, l’apparence, l’étanchéité et les performances RF par les équipes clientes responsables. La libération de production nécessite une disposition d’échantillon signée et des écarts clôturés.
Contrôler les modifications d’ingénierie
Un avis de modification porte le numéro de pièce, la révision, la raison, les dimensions affectées, la date d’entrée en vigueur et l’approbateur. Aucune instruction par e-mail ne doit remplacer le dessin contrôlé.nnChaque modification déclenche une revue d’impact pour l’outillage, les électrodes, l’inspection, les échantillons, le coût et la livraison. SUUXIANG doit accuser réception de la révision reçue et conserver les enregistrements de fabrication et d’inspection correspondants.
10. Tarification des composants de moule de boîtier d’antenne
1 devis doit séparer la voie de processus du composant des hypothèses commerciales qui le sous-tendent. Pour les composants de moule de boîtier d’antenne, le coût change lorsque l’accès à l’outil nécessite un usinage multi-axes, de l’électroérosion à fil, de l’électroérosion à enfoncement, du meulage, de l’ajustement ou des électrodes supplémentaires.nn2 dessins avec des schémas de référence ou des critères d’acceptation différents ne sont pas comparables, même lorsque la géométrie nominale semble similaire. L’état du matériau, la séquence de traitement thermique, la spécification de surface, les dimensions critiques, le contenu du rapport d’inspection, l’emballage, les Incoterms, la devise et la date de livraison cible doivent correspondre avant de comparer les offres.nn3 paliers de quantité distribuent principalement les frais d’installation, la programmation, les fixations, les électrodes et l’inspection de la première pièce sur un plus grand nombre de pièces. SUUXIANG doit examiner le package de dessin actuel et la portée de production vérifiée avant de confirmer tout engagement de prix, délai de livraison ou capacité.
| Facteur de prix | Indication de coût inférieur | Indication de coût supérieur |
|---|---|---|
| Type de composant | Broche simple, insert ou taquet | Noyau, insert de cavité, coulisseau ou assemblage ajusté |
| Matériau et traitement thermique | Matériau usinable facilement, non traité | Acier à outils spécifié, traitement thermique contrôlé ou finition post-traitement |
| Précision et finition | Dimensions générales ; finition usinée | Dimensions critiques serrées ; exigences de meulage, polissage, texture ou cosmétiques |
| Géométrie et inspection | Accès d’outil ouvert ; contrôles standard | Nervures profondes, caractéristiques fines, limites d’accès EDM, rapport CMM ou calibres spéciaux |
| Quantité et urgence | Lot planifié à faible volume | Quantité de prototype, changements de révision ou livraison accélérée |
Télécharger les dessins des composants de moule de boîtier d’antenne pour examen technique
Soumettez vos plans, modèles, quantités, exigences de matériaux, dimensions critiques, besoins d’inspection et date de livraison souhaitée pour un examen rigoureux de votre devis.