
Composants d’outillage CIM, fabriqués selon votre dessin
Passez de l’examen du dessin à des pièces usinées CNC inspectées, des composants de moules de précision et des composants d’outillage CIM grâce à une conception pour la fabrication (DFM) rigoureuse, l’usinage, l’électroérosion, la rectification et la planification de la qualité.
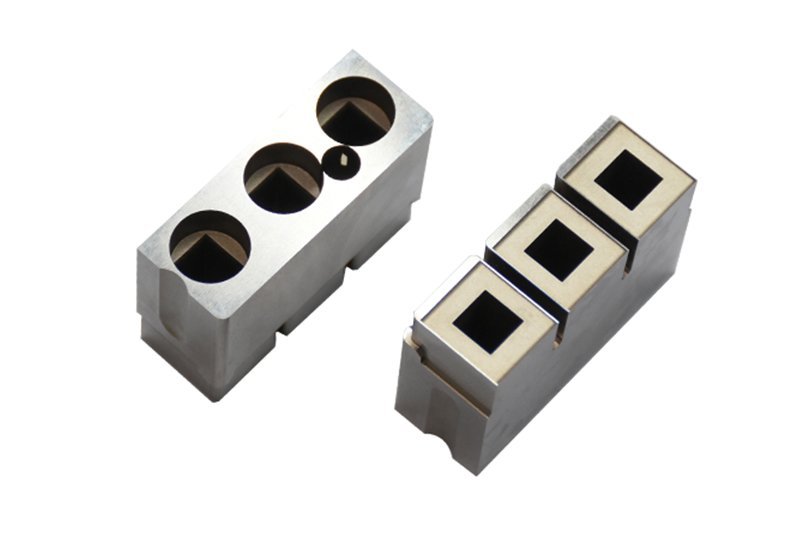
Composants d’outillage CIM représentatifs




Related Drawing-Based Parts and RFQ Options





Composants d’outillage CIM, planifiés autour des détails critiques
Un flux de travail rigoureux, du dessin à l’inspection, pour les pièces d’outillage complexes, où la fabricabilité, les décisions de processus et le statut de révision sont maintenus visibles.
Revue DFM basée sur le dessin
Nous examinons la géométrie, les références, les tolérances, l’accès aux outils et les exigences matérielles avant le devis afin que les questions de fabricabilité soient traitées dès le début.
Planification du processus
L’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’électroérosion, la rectification et l’ajustement, ainsi que l’inspection, sont considérés ensemble pour aligner chaque opération avec les exigences des caractéristiques.
Focus sur les dimensions critiques
Les caractéristiques critiques pour la qualité, les chaînes de tolérance, les exigences de surface et les relations de référence guident la stratégie d’usinage et la planification des mesures tout au long du projet.
Stratégie d’électroérosion et de rectification
Les besoins en électrodes, les trajectoires de fil, la séquence de traitement thermique et le surfaçage de rectification sont examinés là où les caractéristiques fines ou les surfaces durcies exigent un contrôle.
Alignement du plan d’inspection
Les méthodes d’inspection et les attentes de rapport sont définies par rapport au dessin, aidant la documentation finale à correspondre aux exigences de la commande convenue.
Visibilité des révisions
Les révisions de dessin, les informations de production et la coordination des livraisons restent visibles, soutenant une communication traçable de la revue technique à l’inspection finale.
Outillage CIM et familles de pièces configurables
Explorez les itinéraires de processus et les familles de composants examinés par rapport aux dessins, dimensions critiques, exigences matérielles, besoins d’inspection et contraintes de production avant engagement.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces personnalisées basées sur dessin, planifiés autour du matériau, des références, des dimensions critiques, de l’accès aux outils, des exigences de surface et des preuves d’inspection requises pour la commande.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les composants prismatiques, les plaques, les inserts et les profils complexes. L’examen se concentre sur l’accès aux caractéristiques, la stratégie de bridage, la marge d’usinage, les limites d’angle interne et les dimensions nécessitant une inspection contrôlée.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour arbres, douilles, axes, bagues et pièces rotatives. Les relations de diamètre, la concentricité, le faux rond, les détails de filetage, les exigences de surface et la finition après traitement thermique doivent être définis sur le plan.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge les caractéristiques multi-faces, les angles composés et la géométrie de contour où moins de montages peuvent préserver les relations de référence. La faisabilité dépend de la géométrie de la pièce, de la portée, de l’accès de serrage, de l’état du matériau et de la stratégie d’inspection.
Upload a Drawing
Micro-usinage et usinage Suisse
L’usinage Suisse et le micro-usinage prennent en charge les composants de petit diamètre, élancés et riches en détails tels que les axes, les douilles et les pièces d’outillage de connecteurs miniatures. L’examen porte sur la stabilité des caractéristiques, les tolérances, l’ébavurage, l’état du matériau et l’accès aux mesures.
Upload a Drawing
Érosion à fil et par enfonçage
Les services d’électroérosion à fil et par enfonçage traitent les matériaux durcis, les profils fins, les fentes étroites, les caractéristiques profondes et la géométrie au-delà de l’accès des outils conventionnels. La stratégie d’électrode, le trajet du fil, les conditions d’angle, les considérations sur la couche de refusion et les exigences de finition sont examinés au préalable.
Upload a Drawing
Rectification de précision
La rectification de précision de surface et de profil est appliquée là où la planéité, le parallélisme, le contrôle de profil ou la correction dimensionnelle après traitement thermique sont nécessaires. Le stock de rectification, la séquence de référence, l’accès à la meule et les critères de mesure finaux doivent être définis avant l’usinage.
Upload a Drawing
Inserts de moule cœur et cavité
Les inserts de moule cœur et les inserts de moule cavité de précision sont produits à partir des plans du client pour les composants de moules d’injection et les applications d’outillage associées. La planification de la fabrication prend en compte les caractéristiques de joint, l’accès au refroidissement ou aux détails, la séquence de traitement thermique, les exigences d’électroérosion, les interfaces d’ajustement et les dimensions critiques.
Upload a Drawing
Éjecteurs et composants d'éjection
Les axes éjecteurs, les douilles et les composants d’éjection sont configurés selon le plan et la fonction du moule plutôt qu’offerts comme articles en stock présumés. L’ajustement du diamètre, la longueur de guidage, la géométrie de la pointe, les exigences de dureté, l’état de surface et les relations avec les pièces de couplage nécessitent un examen.
Upload a Drawing
Axes de noyau, composants de guidage et de localisation
Les axes de noyau, les axes de guidage et les composants de localisation assurent un alignement répétable et un mouvement de moule contrôlé. SUUXIANG examine la classe d’ajustement, les références de datum, la longueur d’engagement, les surfaces d’usure, les exigences de matériau et de traitement thermique, et les points d’inspection avant la production.
Upload a Drawing
Coulisses, verins, canaux d'alimentation et accessoires de moule
Les coulisses, verins, canaux d’alimentation et accessoires de moule sont fabriqués comme des composants d’outillage définis par le plan. L’examen de la géométrie doit porter sur les interfaces de déplacement, le jeu, les conditions de fermeture, les tolérances d’ajustement, les zones d’usure, les dispositions de lubrification et les dimensions régissant la fonction du moule.
Upload a Drawing
Composants de moule de connecteur
Les composants de moule de connecteur de précision prennent en charge les travaux d’outillage à pas fin et sensibles à l’interface. La planification de la production prend en compte la géométrie des broches ou des cavités, les relations positionnelles, l’état du matériau, les besoins en électroérosion ou en rectification, les caractéristiques de couplage et les méthodes d’inspection appropriées au plan.
Upload a Drawing
Composants de matrice d'emboutissage
Les composants de matrice d’emboutissage de précision comprennent les poinçons, matrices, inserts, éléments de guidage et pièces d’usure associées basés sur le plan. L’examen critique couvre la géométrie de coupe, les relations de jeu, la séquence de matériau et de traitement thermique, le stock de rectification, l’état de surface et les exigences d’ajustement.
Upload a Drawing
Outillage pour moulage par injection, MIM, CIM et surmoulage
Les composants d’outillage pour moulage par injection, MIM, CIM et surmoulage sont évalués dans un périmètre de production vérifié. L’examen du plan examine les caractéristiques d’alimentation ou de canal, la géométrie de joint et de fermeture, le comportement du matériau, les besoins de finition, les interfaces du moule et les preuves d’inspection requises.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction du plan, de l’application, de l’état de dureté, de l’exposition à la corrosion et des processus en aval. La nuance du matériau, l’état d’approvisionnement, les attentes en matière de traçabilité et toute restriction de substitution doivent accompagner la demande de devis.
Upload a Drawing
Finitions de surface et traitement thermique
La finition de surface et le traitement thermique sont planifiés dans le cadre de la séquence de fabrication, et non ajoutés après le devis. Spécifiez le processus requis, la cible de dureté ou de finition, les surfaces masquées ou critiques, les effets dimensionnels et toute attente en matière de rapports ou de traçabilité.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont adaptées aux dimensions critiques de la commande et au plan d’inspection convenu. Définissez les références de datum, la méthode de mesure, les besoins d’échantillonnage, le format du rapport, le niveau de révision et la documentation du matériau ou du processus avant la libération.
Upload a Drawing
Prototypage et production en faible volume
Le prototypage rapide et la fabrication en petites séries soutiennent la validation technique, le développement d’outillages et les besoins de production contrôlée. Soumettez le dessin, le modèle si disponible, le matériau, la quantité, la cible de livraison, les priorités dimensionnelles et les exigences d’inspection pour un examen pratique.
Upload a DrawingMatériaux pour les composants d’outillage CIM

Acier à outils
Courant pour les noyaux de moules, les inserts de cavités, les coulisses et les outillages critiques pour l’usure. La sélection du grade, la séquence de traitement thermique, l’usinage de rectification, la stratégie d’électroérosion et les exigences de rectification finale doivent être examinées en fonction des besoins de dureté, de charge et de surface.

Acier inoxydable
Utilisé lorsque la résistance à la corrosion, la propreté ou l’exposition à l’humidité sont importantes dans les outillages et les composants de précision. Le grade spécifique, le traitement thermique, les besoins de passivation, l’accès à l’usinage et les priorités de finition de surface nécessitent une confirmation à partir du dessin et du contexte d’application.

Acier allié
Convient aux applications de guidage, de localisation, structurelles et de composants de matrices nécessitant un équilibre entre résistance et usinabilité. Confirmez le grade exact, l’état du traitement thermique, les ajustements critiques, le surplus de rectification et la méthode d’inspection avant de finaliser le processus de fabrication.

Alliages d'aluminium
Une option pratique pour les montages légers, les outillages prototypes et les composants où l’usinage rapide est précieux. La sélection de l’alliage doit tenir compte de la rigidité, de l’exposition à l’usure, des exigences d’anodisation, de la résistance des filetages et de la stabilité dimensionnelle lors de l’examen du dessin.

Alliages de cuivre
Appliqués lorsque la conductivité thermique, les performances électriques ou le comportement des électrodes d’électroérosion influencent la conception de l’outillage. Confirmez le grade de l’alliage, la géométrie de l’électrode, la marge d’usure, l’état de surface et toute considération de matériau d’accouplement avant le début de l’usinage.
Composants d’outillage CIM : Itinéraires d’usinage et de finition

Fraisage CNC
Usine des formes prismatiques, des poches, des contours et des caractéristiques de localisation avec un accès outil examiné tôt. Les stratégies multi-axes peuvent réduire les montages tout en protégeant les relations de datum et en laissant un stock suffisant pour la finition.

Tournage CNC
Tourne des diamètres concentriques, des épaulements, des filetages et des caractéristiques axiales pour les axes, les douilles et les pièces d’outillage cylindriques. L’itinéraire est évalué en fonction du faux-rond, du bridage, de la rigidité des parois et des exigences des pièces d’accouplement.

Électroérosion à fil
Coupe des profils complexes, des fentes étroites, une géométrie interne nette et des pièces trempées sans forces de coupe conventionnelles. Le chemin du fil, l’accès au trou de départ, les conditions d’angle et la stratégie de datum sont examinés par rapport au profil requis.

Électroérosion par enfonçage
Forme des cavités profondes, des caractéristiques internes détaillées et une géométrie difficile d’accès à l’aide d’une stratégie d’électrode planifiée. L’usure de l’électrode, le rinçage, les détails d’angle et les besoins de finition ultérieurs sont pris en compte avant l’usinage.


Ajustement et inspection
Confirme les interfaces fonctionnelles par un ajustement contrôlé et une inspection des dimensions critiques. Le contexte d’assemblage, les pièces d’accouplement, l’intention de dégagement et les exigences de documentation aident à définir le plan de vérification approprié.
Accessoires appliqués pour composants d’outillage CIM

Éléments de guidage
Les goupilles de guidage, les bagues et les éléments d’alignement assurent un mouvement répétable du moule ou de la matrice. Spécifiez les relations de référence, les exigences d’ajustement, les dispositions de lubrification et les détails des pièces d’accouplement afin que la configuration sélectionnée prenne en charge l’assemblage prévu.

Matériel d'éjection
Les goupilles d’éjection, les douilles, les retenues et le matériel connexe sont appliqués là où un dégagement contrôlé de la pièce est requis. L’examen des dessins doit confirmer le dégagement, la rétention de la tête, la course, l’état de surface et l’interaction avec les noyaux ou les inserts.

Ressorts de matrice
Les ressorts de compression peuvent supporter le retour, la précharge ou le mouvement contrôlé dans les assemblages d’outillage. Définissez la hauteur installée, la course de travail, les attentes de charge, l’espace disponible et les conditions de service avant qu’un arrangement de ressort ne soit évalué.

Fixations d'assemblage
Les vis, les goupilles de dowel et le matériel de retenue fixent les plaques, les inserts et les éléments remplaçables. Indiquez les normes de filetage, l’engagement, la géométrie de fraisage, l’accès au serrage et les relations de localisation afin d’éviter les conflits d’assemblage.

Composants de localisation
Les butées, les clés, les goupilles de localisation et les interfaces d’usure établissent une position répétable entre les éléments d’outillage. Leurs dimensions doivent être liées aux références fonctionnelles, à la pile de tolérances, à la séquence d’assemblage et à toute procédure de remplacement ou d’ajustement prévue.

Options d'identification
Les marquages de pièces, les identifiants de cavité, les étiquettes de révision et les caractéristiques de traçabilité aident à distinguer les composants d’outillage interchangeables. Indiquez l’emplacement du marquage, la méthode préférée, l’orientation lisible et toutes les restrictions qui protègent les surfaces ou les ajustements critiques.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. XiaoCheng Huang est le fondateur et le représentant légal de l’entreprise. Nous aidons les équipes internationales à transformer des dessins, des modèles et des spécifications en pièces CNC personnalisées inspectées, en composants de moules de précision, en outillage de connecteurs et en composants de matrices d’emboutissage.
Notre travail combine l’examen DFM avec le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil, l’électroérosion par enfoncement, la rectification de précision, l’ajustement et l’inspection. Pour les composants d’outillage CIM, la planification du processus commence par les dimensions critiques, les références, les exigences de matériaux, l’accès à l’usinage, la stratégie EDM, l’allocation de rectification et les preuves d’inspection requises pour la commande.
Ce qui distingue SUUXIANG, c’est une coordination technique disciplinée, de la demande de devis à la livraison. Nous examinons les révisions, clarifions les risques de fabrication avant les engagements et alignons la documentation finale sur le plan d’inspection vérifié. Envoyez le dessin, la quantité, le matériau, les exigences de qualité et la date cible afin que la voie de fabrication appropriée puisse être évaluée.

Composants d’outillage CIM : contrôle des caractéristiques critiques
Engagement avant le processus DFM
SUUXIANG examine les plans, les modèles, les exigences matérielles et le contexte d’application avant de s’engager sur une voie de processus. La discussion identifie les dimensions critiques, les relations de référence, l’accès à l’usinage, les risques de tolérancement cumulé et les attentes de contrôle, afin que les devis reflètent l’outillage réel requis.
- Confirmer les dimensions critiques pour la qualité et les références fonctionnelles
- Examiner l'accès à l'outil, la géométrie des parois et la séquence des opérations
- Séparer les hypothèses de dessin des exigences spécifiques au projet
- Aligner le matériau, le traitement thermique et la quantité avant la production

Stratégie d’électroérosion pour géométries complexes
Pour les composants d’outillage CIM présentant des détails internes pointus, des fentes étroites ou des exigences de caractéristiques durcies, SUUXIANG évalue si l’électroérosion par fil ou par enfonçage est appropriée. La conception de l’électrode, le trajet du fil, l’accès au rinçage, les considérations relatives à la couche de refusion et la finition en aval sont examinés par rapport au dessin approuvé.
- Évaluer l'électroérosion par fil par rapport à l'électroérosion par enfonçage selon la géométrie de la pièce
- Planifier l'accès à l'électrode et les surfaces de référence
- Considérer la séquence d'électroérosion parallèlement au traitement thermique
- Définir les besoins de finition et de contrôle pour les caractéristiques critiques d'électroérosion

Contrôle de rectification et d’ajustement
La rectification et l’ajustement de précision sont planifiés lorsque les surfaces de contact, les caractéristiques de localisation ou les jeux fonctionnels nécessitent une finition contrôlée. SUUXIANG examine le stock de rectification, le transfert de référence et les relations d’assemblage, afin que les opérations CNC, EDM et de rectification soutiennent l’ajustement prévu plutôt que de créer des retouches évitables.
- Prévoir une marge de rectification pratique sur les surfaces finies
- Maintenir la logique de référence à travers les opérations d'usinage
- Examiner les interfaces de contact et les caractéristiques critiques pour le jeu
- Utiliser l'ajustement uniquement dans le cadre des exigences du projet documentées

Visibilité du contrôle et des révisions
La planification du contrôle pour les composants d’outillage CIM commence par les caractéristiques critiques de la commande et les besoins de reporting convenus. SUUXIANG maintient la visibilité des révisions de dessin, des priorités dimensionnelles et des informations de livraison tout au long du projet, avec la documentation finale correspondant au plan de contrôle vérifié et aux exigences d’achat.
- Identifier les méthodes de contrôle pour les dimensions critiques
- Contrôler les révisions de dessin avant la libération pour usinage
- Aligner la portée du reporting avec les exigences d'achat
- Faire correspondre la documentation finale au plan de contrôle vérifié

Pourquoi choisir SUUXIANG pour vos composants d’outillage CIM
Un flux de travail basé sur le dessin pour les fonctionnalités critiques, les décisions de processus, l’alignement de l’inspection et la visibilité des révisions.
← Swipe left or right to view →
Composants d’outillage CIM : du dessin à l’inspection
Un flux de travail contrôlé qui aligne la conception pour la fabrication (DFM), la planification des processus, les dimensions critiques, les exigences d’inspection et la coordination des livraisons avant les engagements de production.
Examiner le dossier RFQ
Nous examinons les dessins, les modèles, les matériaux, les quantités, le contexte d’application, la cible de livraison et la documentation demandée pour identifier les informations manquantes avant le devis.
Confirmer la DFM et les CTQ
L’ingénierie examine les datums, les tolérances, les dimensions critiques, l’accès aux outils, les exigences de surface et l’état des révisions pour clarifier la fabricabilité et les priorités d’inspection.
Planifier le matériel et le processus
Le parcours est défini en fonction de l’état du matériau, de la séquence de traitement thermique, de l’usinage, des opérations CNC, de la stratégie d’électrodes, des parcours de fil, du meulage et des besoins d’ajustement.
Usiner les caractéristiques critiques de la pièce
L’usinage CNC est coordonné avec l’électroérosion, le meulage de précision et l’ajustement si nécessaire, avec une attention contrôlée aux révisions de dessin et aux caractéristiques critiques.
Inspecter, emballer, coordonner la livraison
Les composants d’outillage CIM terminés sont vérifiés par rapport au plan d’inspection convenu, documentés selon les besoins, protégés pour l’expédition et coordonnés par rapport aux exigences de livraison.
Comment sourcer des composants d’outillage CIM
Move from RFQ review to controlled manufacturing with clear technical inputs, documented decisions, and inspection expectations aligned before production begins.
Soumettez votre dossier technique
Fournissez les dessins 2D, les modèles 3D disponibles, le matériau, la quantité, les dimensions critiques, les exigences de surface, la cible de livraison et tout contexte d’application ou de composant d’accouplement.
Examiner la DFM et le devis
Discutez de la fabricabilité, de la stratégie de datum, de l’accès à l’usinage, des besoins en électroérosion ou en meulage, de la séquence de traitement thermique, des attentes d’inspection, des révisions et du parcours de production proposé avant l’engagement.
Confirmer les exigences de production
Approuvez la révision du dessin convenue, les exigences de matériau et de qualité, l’approche d’échantillonnage si nécessaire, le plan d’inspection et les détails de livraison avant le lancement de la fabrication.
Procéder à une fabrication contrôlée
SUUXIANG coordonne l’usinage CNC, l’électroérosion, le meulage, l’ajustement et l’inspection selon le plan confirmé, en maintenant la visibilité des informations de révision et de livraison jusqu’à l’achèvement.
Composants d’outillage CIM : Examen de la documentation de certification et de qualité
Résultats clients et cas d’application
Présentez trois témoignages clients approuvés et attribuables ou des cas anonymisés uniquement lorsque les résultats concrets et les autorisations sont vérifiés ; faites
FAQ sur les composants d’outillage CIM
Practical answers for drawing-based sourcing, from early DFM review through inspection, shipment, and revision control.
Quelles informations dois-je fournir pour un devis de composants d’outillage CIM ?
Y a-t-il une quantité minimale de commande pour les composants d’outillage CIM ?
Examinez-vous les composants d’outillage CIM avant d’émettre un devis ?
Puis-je commander des échantillons avant la production de composants d’outillage CIM ?
Quels facteurs affectent le délai de livraison des pièces d’outillage personnalisées ?
Quels matériaux peuvent être considérés pour les composants d’outillage CIM ?
Pouvez-vous fournir des rapports d’inspection avec ma commande ?
Comment sont gérés les expéditions, la propriété intellectuelle et les révisions de dessins ?
Guide complet de l’acheteur pour les composants d’outillage cim
Utilisez ce cadre de décision pour définir les exigences, évaluer les fournisseurs leaders en DFM, contrôler les risques de qualité et de délai, et éviter les erreurs coûteuses lors de l’approvisionnement de composants d’outillage de précision pour les programmes de fabrication automatisée, de connecteurs, de moules, d’emboutissage et de faible volume.
1. Que sont les composants d’outillage cim ?
CIM, short for computer-integrated manufacturing, normally describes the connected CAD, CAM, production-control, and data systems that move manufacturing information through a factory; it is not a physical part. In sourcing usage, cim tooling components are the drawing-defined physical parts—cores, inserts, pins, guides, die details, fixtures, and connector-tooling elements—that enable those operations. https://sixsigmadsi.com/computer-integrated-manufacturing-cimnn2D drawings and 3D models establish the geometry, datums, critical dimensions, surface requirements, and interfaces that determine whether a component locates, forms, cuts, ejects, or guides correctly. A nominally similar part can fail in service when tolerance stack, fit class, material condition, or accessible machining path differs from the approved design.nn1 controlled process route links the released revision to material identification, heat-treatment sequence where specified, CNC, EDM, grinding, fitting, and the defined inspection method. That traceability lets engineering and supplier-quality teams evaluate functional risk, investigate deviations, and confirm that the delivered part matches the production release.
2. Évolution des composants d’outillage cim
Le contrôle numérique des années 1950 a commencé à déplacer le travail en atelier d’outillage des caractéristiques tracées manuellement vers des mouvements de machine programmés, tandis que l’ajustement manuel, le meulage et l’électroérosion sont restés essentiels pour les relations finales. Les premiers dessins portaient une grande partie des connaissances du processus dans le jugement de l’outilleur.nnLa CAO/FAO a ensuite fait du dessin 2D et du modèle 3D un ensemble de données de fabrication transférable : la géométrie pouvait informer les trajectoires d’outil, les électrodes, les trajectoires de fil et l’examen des révisions. Les éléments standardisés de moules et de matrices ont ensuite réduit les efforts de conception répétés, mais les ajustements critiques nécessitaient toujours une discipline des données de référence et des tolérances spécifiques aux pièces.nnAujourd’hui, les composants d’outillage cim connectés numériquement devraient évoluer avec des identifiants de révision contrôlés, de la revue de dessin à l’usinage, l’inspection et la remise en production. Les acheteurs s’attendent raisonnablement à des cycles de prototypage plus courts, à des pièces de remplacement reproductibles, à des mesures documentées par rapport aux dimensions critiques et à un enregistrement traçable de ce qui a changé avant la libération.
3. Types de composants d’outillage cim
Les composants d’outillage cim doivent être classés par l’interface de production qu’ils contrôlent, et non simplement par le processus d’usinage. Chaque dessin doit rendre explicites la fonction, le schéma des données de référence et la priorité d’inspection avant que le routage ne commence.
Composants de moule
Les noyaux, inserts de cavité, broches, tiroirs et éjecteurs de moule forment ou libèrent les caractéristiques moulées. L’usure, les bavures ou le collage peuvent résulter de surfaces de fermeture peu claires, de lignes de joint, de séquences de dureté et de données de référence critiques.
Composants de matrices d’emboutissage
Les poinçons, matrices, plaques d’expulsion et éléments de guidage coupent, forment ou retiennent le feuillard. Les bavures, le désalignement et la rupture précoce sont souvent dus à des jeux omis, à l’état du bord, au matériau et aux tolérances de meulage.
Pièces d’outillage de connecteur
Les pièces d’outillage de connecteur positionnent des cavités délicates, des caractéristiques de terminal et la géométrie d’accouplement. Un mauvais contrôle positionnel peut entraîner un mauvais accouplement des terminaux ; spécifiez les diamètres des broches, les données de référence de pas, les rayons et les contraintes d’accès EDM.
Gabarits et fixations
Les gabarits et les fixations positionnent, serrent ou guident de manière répétable une pièce pendant l’usinage ou l’assemblage. La distorsion de serrage et la variation de mise en place nécessitent des définitions de points de localisation, des surfaces de contact, la direction de charge et des références de jauge.
Pièces d’interface d’automatisation
Les interfaces d’automatisation comprennent les supports, les pinces, les palettes, les supports de capteurs et les adaptateurs robotiques. Une prise manquée ou une collision peut survenir en raison de motifs de montage non spécifiés, de limites d’enveloppe, de dégagement de câble et de caractéristiques critiques pour la répétabilité.
Pièces de rechange pour prototypes et faible volume
Les pièces de prototype ou de rechange restaurent les essais, la maintenance ou les petites séries sans supposer les économies de l’outillage de production. Les erreurs de révision sont coûteuses ; identifiez les interfaces interchangeables, les dimensions héritées, les substituts de matériaux et les enregistrements d’inspection requis.
4. Matériaux pour les composants d’outillage cim
Six familles de matériaux couvrent la plupart des composants d’outillage cim, mais la sélection doit commencer par la charge, la température, le milieu et la durée de vie requise. Le prix seul ne tient pas compte du mouvement dimensionnel après traitement thermique, revêtement et exposition au service.
| Famille | Points forts | Point d’attention |
|---|---|---|
| Acier à outils | Dur, résistant à l’usure | Déformation due au traitement thermique |
| Acier inoxydable | Résistant à la corrosion | Faible conductivité thermique |
| Alliage d’aluminium | Usinable, conducteur | Résistance à l’usure limitée |
| Alliage de cuivre | Haute conductivité | Moins résistant ; protéger les arêtes |
| Carbure | Résistance extrême à l’usure | Usinage difficile, cassant |
| Plastique technique | Léger, isolant | Fluage et faible résistance à la chaleur |
Adapter le matériau au service
Les aciers à outils conviennent aux contraintes de contact élevées et à l’usure ; les aciers inoxydables conviennent aux services humides, corrosifs ou sensibles à la propreté. Les alliages d’aluminium et de cuivre favorisent un transfert de chaleur rapide ou un outillage de prototype à faible charge, tandis que le carbure cible une usure localisée sévère.
Planifier le parcours du processus
Le traitement thermique peut modifier la dureté et les dimensions, il faut donc laisser une marge d’usinage et définir les plans d’assise avant le durcissement. Les revêtements ajoutent de l’épaisseur et peuvent modifier l’ajustement, les exigences de chanfreinage et les tolérances d’inspection.
- Spécifier la plage de dureté et la séquence de traitement thermique.
- Réserver une marge pour l’électroérosion et le rectifiage.
- Indiquer l’épaisseur du revêtement et le jeu d’accouplement.
Vérifier la stabilité et les preuves
Les plastiques techniques conviennent pour les montages, l’isolation ou les guides à faible charge, mais pas pour les applications à forte usure non examinées. SUUXIANG doit examiner la certification du matériau, les dimensions critiques et le plan d’inspection par rapport au dessin avant la publication.
5. Personnalisation des composants d’outillage cim
Chaque dessin de composant d’outillage cim peut définir la taille, l’ajustement, la finition, l’identification et les relations d’assemblage. SUUXIANG doit examiner ces exigences par rapport à l’application fonctionnelle avant de définir une voie de processus.
| Exigence | Spécifier | Éviter |
|---|---|---|
| Cotes | Schéma de référence fonctionnel | Cotes chaînées |
| Tolérance | Caractéristique et méthode CTQ | Tolérances serrées générales |
| Finition | Ra, texture ou revêtement | Attentes cosmétiques non spécifiées |
| Identification | Méthode de localisation et de marquage | Marques sur les faces d’étanchéité |
Définir les plans d’assise fonctionnels
Les plans de référence primaires, secondaires et tertiaires doivent refléter la manière dont la pièce se positionne dans son moule ou son montage.nnLes caractéristiques critiques pour la qualité doivent être liées à ces plans de référence, et non pas resserrées indépendamment sur chaque surface.
- Identifier les faces d’accouplement et les goupilles de localisation
- Spécifier le faux rond, la position ou le profil si fonctionnel
- Séparer les cotes de référence des cotes d’inspection
Contrôler les exigences par fonction
Les filetages, les détails d’électroérosion, les faces rectifiées, les revêtements, les traitements thermiques et les gravures nécessitent des spécifications claires.nnLes surfaces cosmétiques doivent avoir des critères d’acceptation séparés afin que les exigences d’apparence ne contraignent pas inutilement l’usinage fonctionnel.
Libérer les ensembles appairés
Les inserts, les glissières et les goupilles appairés nécessitent des notes sur les conditions d’accouplement, l’intention de jeu et les identifiants d’assemblage.nnLes dessins 2D et les modèles contrôlés par révision doivent indiquer la révision de référence avant la libération de production.
6. Éléments de qualité de construction
Avant la libération, les composants d’outillage de SUUXIANG nécessitent un plan de qualité lié aux références fonctionnelles, et non une note de tolérance générale. Le dessin doit identifier les caractéristiques d’acceptation, les conditions sensibles au processus et les preuves requises avec l’expédition.
Références et géométrie fonctionnelle
Les plans de référence primaires, secondaires et tertiaires doivent refléter la manière dont le composant se positionne dans son outil d’accouplement. L’analyse de la chaîne de cotes doit relier la position des trous, la concentricité, la planéité et les interfaces critiques à ces références de plans de référence.
- Définir les faces de localisation fonctionnelles
- Séparer le profil des exigences de taille
- Spécifier les limites de chanfrein permises
Traitements de surface et finitions
Le traitement thermique peut déformer les pièces minces et les alésages de précision. Il est donc nécessaire de se mettre d’accord sur le stock, la séquence et le rectifiage post-traitement. L’épaisseur du revêtement, l’ébavurage, la finition de surface, la propreté et les surfaces de contact protégées doivent être spécifiés avant le routage.
- Indiquer la direction de mesure de la finition
- Prévenir les bavures aux orifices et aux filetages
- Définir le nettoyage et la protection de l’emballage
Ajustement de la méthode d’inspection
La mesure par machine à mesurer tridimensionnelle (MMT) convient à la vérification de la position et de la forme par rapport aux plans de référence ; les calibres dédiés conviennent aux contrôles fonctionnels répétés. Les contrôles optiques peuvent évaluer les petits chants ou les caractéristiques, tandis que les certificats matière et la vérification de dureté doivent correspondre aux spécifications commandées.
- MMT pour les relations de position
- Calibres pour les caractéristiques critiques d’ajustement
- Contrôles optiques pour les petits détails
- Vérifier les preuves de matière et de dureté
7. Choisir un fabricant de composants d’outillage pour cim
SUUXIANG doit être évalué sur la base des preuves fournies par rapport à un dessin 2D, un modèle 3D et les CTQ (Critical To Quality) déclarés. Une simple offre ne démontre pas si un fournisseur peut maîtriser le processus proposé.
| Phase de commande | Preuves du fournisseur | Question de l’acheteur |
|---|---|---|
| Prototype | DFM et premier article | Quels risques subsistent ? |
| Pont | Plan de capacité et d’inspection | Que se passe-t-il en volume ? |
| Répéter | Traçabilité et actions correctives | Comment les révisions sont-elles gérées ? |
Examiner la réponse DFM (Design For Manufacturability)
Lors du premier examen du dessin, demandez l’interprétation des plans de référence, les préoccupations concernant l’accès à l’usinage, les tolérances pour l’électroérosion ou le rectifiage, et les tolérances non résolues.nnUne réponse utile identifie les hypothèses et propose des choix ; elle ne substitue pas silencieusement le matériau, la finition ou la méthode d’inspection.
- Quelles dimensions sont des CTQ ?
- Quelles caractéristiques nécessitent une électroérosion ou un rectifiage ?
- Quelles hypothèses nécessitent une approbation écrite ?
Vérifier les preuves de production
Pour les commandes de prototypes, intermédiaires ou répétées, définissez le déclencheur de la première pièce et le format du rapport avant la libération.nnDemandez l’identité de la matière, les enregistrements de traitement thermique lorsqu’ils sont spécifiés, les résultats dimensionnels liés aux révisions de dessin, et la gestion des non-conformités.
- Critères d’acceptation de la première pièce
- Équipement d’inspection et échantillonnage
- Traçabilité matière et révision
- Voie de réponse à l’action corrective
Confirmer le contrôle de livraison
Avant une commande répétée, confirmez la capacité disponible par rapport à la quantité requise et à la fenêtre de livraison. Demandez comment les pièces sont protégées, étiquetées, séparées par révision et communiquées pendant l’expédition.
- Adéquation de la capacité par phase de commande
- Étiquettes contrôlées par révision
- Emballage protecteur des caractéristiques
8. Erreurs courantes sur les composants d’outillage SUUXIANG
Huit erreurs récurrentes dans les RFQ entraînent des retouches évitables sur les composants d’outillage SUUXIANG : géométrie indéfinie, hypothèses de processus inadéquates et portée commerciale inadéquate. Résolvez chacune avant la livraison par une révision des plans liée aux preuves d’inspection et de production.
Définir les plans de référence et les interfaces
Deux plans peuvent montrer des dimensions identiques tout en produisant des pièces différentes lorsque les références de plans de référence sont absentes. Identifiez les plans de référence primaires, secondaires et tertiaires, ainsi que chaque interface d’accouplement.nnDemandez : Quelles surfaces positionnent cette pièce dans le moule ou l’assemblage ? Prévention : fournissez des vues en coupe, des détails sur les pièces d’accouplement et des objectifs de jeu fonctionnel.
Spécifier le matériau par condition
Le nom d’un alliage de catalogue seul ne définit pas la dureté, l’état de traitement thermique, le besoin de résistance à la corrosion ou la finition. Indiquez la condition du matériau requise et toute limite de substitution approuvée.nnDemandez : Quelle propriété contrôle la fonction après traitement ? Prévention : examinez le changement dimensionnel et l’ajustement de rectification après traitement thermique ou revêtement.
Appliquer les tolérances fonctionnellement
Une tolérance serrée sur chaque caractéristique augmente l’effort d’usinage et d’inspection sans améliorer l’ajustement. Marquez les dimensions critiques, les exigences de surface et la méthode de mesure séparément des tolérances générales.nnDemandez : Quelle dimension affecte les performances ? Prévention : confirmez l’accès à l’outil et la faisabilité de la mesure avant de deviser.
Aligner le prototype et la portée du devis
Un prototype acceptable n’établit pas une voie de production stable, un plan d’inspection ou une méthode de contrôle des révisions. Comparez les devis uniquement après que les quantités, les documents, les traitements, l’inspection, l’emballage et les conditions de livraison correspondent.nnDemandez : Quelles preuves sont incluses à chaque étape de fabrication ? Prévention : demandez une matrice de portée et une revue de validation de production.
9. Du plan à la validation de production
Une validation de production commence lorsque la conception, la fabrication, la qualité et l’approvisionnement partagent les mêmes exigences contrôlées. Pour les composants d’outillage SUUXIANG, considérez chaque transfert comme une vérification de preuves, et non comme une approbation informelle.
Définir le programme
1. La conception doit indiquer la fonction du composant, la condition d’accouplement, la quantité annuelle et de libération, le matériau, la dureté et les plans de référence critiques.nn2. L’approvisionnement doit fournir la livraison cible, la destination, les contraintes d’emballage et la base de la quantité commerciale avant le devis.
Examiner les plans et la DFM
3. L’ingénierie doit émettre un plan 2D marqué des révisions avec les tolérances, les exigences de surface et un modèle 3D le cas échéant.nn4. La fabrication doit fournir un retour DFM couvrant l’accès à l’outil, les besoins d’EDM ou de rectification, l’ajustement d’usinage et l’interprétation indéterminée des plans de référence.
Aligner les preuves de validation
5. Le devis doit enregistrer la voie de processus convenue, la condition du matériau, la portée de l’inspection, les hypothèses de délais et les exclusions.nn6. La qualité doit approuver le premier article ou échantillon par rapport au plan contrôlé, y compris la méthode de mesure pour chaque caractéristique critique.
Gérer les commandes répétées
7. Ne publiez qu’une seule révision une fois que la conception, le fournisseur et l’acheteur ont confirmé l’échantillon approuvé et les critères d’inspection.nn8. L’approvisionnement doit suivre les jalons d’expédition, tandis que la qualité enregistre les non-conformités et la fabrication intègre les actions correctives approuvées avant les commandes répétées.
10. Prix et facteurs de coût
Les commandes d’une seule pièce et les prototypes entraînent généralement la plus grande charge de programmation, de montage, de vérification CAM et de premier article par composant. Pour les composants d’outillage CIM, la disponibilité des matériaux, l’accès multi-axes, les électrodes EDM ou les trajectoires de fil, les tolérances serrées, le temps de rectification, la finition et le rapport d’inspection modifient tous le devis.nnLes dessins 2D, les modèles 3D, le niveau de révision, la quantité, les spécifications de matériau et de traitement thermique, les dimensions CTQ, les exigences de surface et la date cible permettent un devis comparable. Le service accéléré peut nécessiter des changements de calendrier ; confirmer la faisabilité et la portée de l’inspection avant la publication.
| Tranche de quantité | Impact de la configuration ou de la programmation | Tendance du coût unitaire | Considération du délai de livraison typique |
|---|---|---|---|
| 1 à 5 pièces | Plus élevé par pièce ; la configuration domine | Le plus élevé | Permettre la révision du dessin, l’inspection de la première pièce et le routage |
| 6 à 25 pièces | La configuration est répartie sur le lot | Diminue | Regrouper les opérations compatibles lorsque cela est pratique |
| 26 à 100 pièces | Un montage dédié ou une planification d’inspection peut être justifié | Diminue davantage | Planifier le matériau, le traitement thermique et la finition externe tôt |
| 100 pièces et plus | Valider la répétabilité, la durée de vie de l’outillage et le plan d’échantillonnage | Spécifique au devis | Confirmer la capacité, la cadence de livraison et le contrôle des révisions |
Télécharger votre dessin de composants d’outillage CIM
Soumettez les dessins, le matériau, la quantité, les dimensions critiques, les exigences de documentation et la date de livraison cible pour une revue DFM et de devis disciplinée.