
Pièces d’usinage CNC pour gabarits de mesure, examinées avant production
SUUXIANG examine les pièces d’usinage CNC pour les gabarits de mesure en vue de la conception pour la fabrication (DFM), des dimensions critiques, de la stratégie de datum et des exigences d’inspection avant l’usinage.
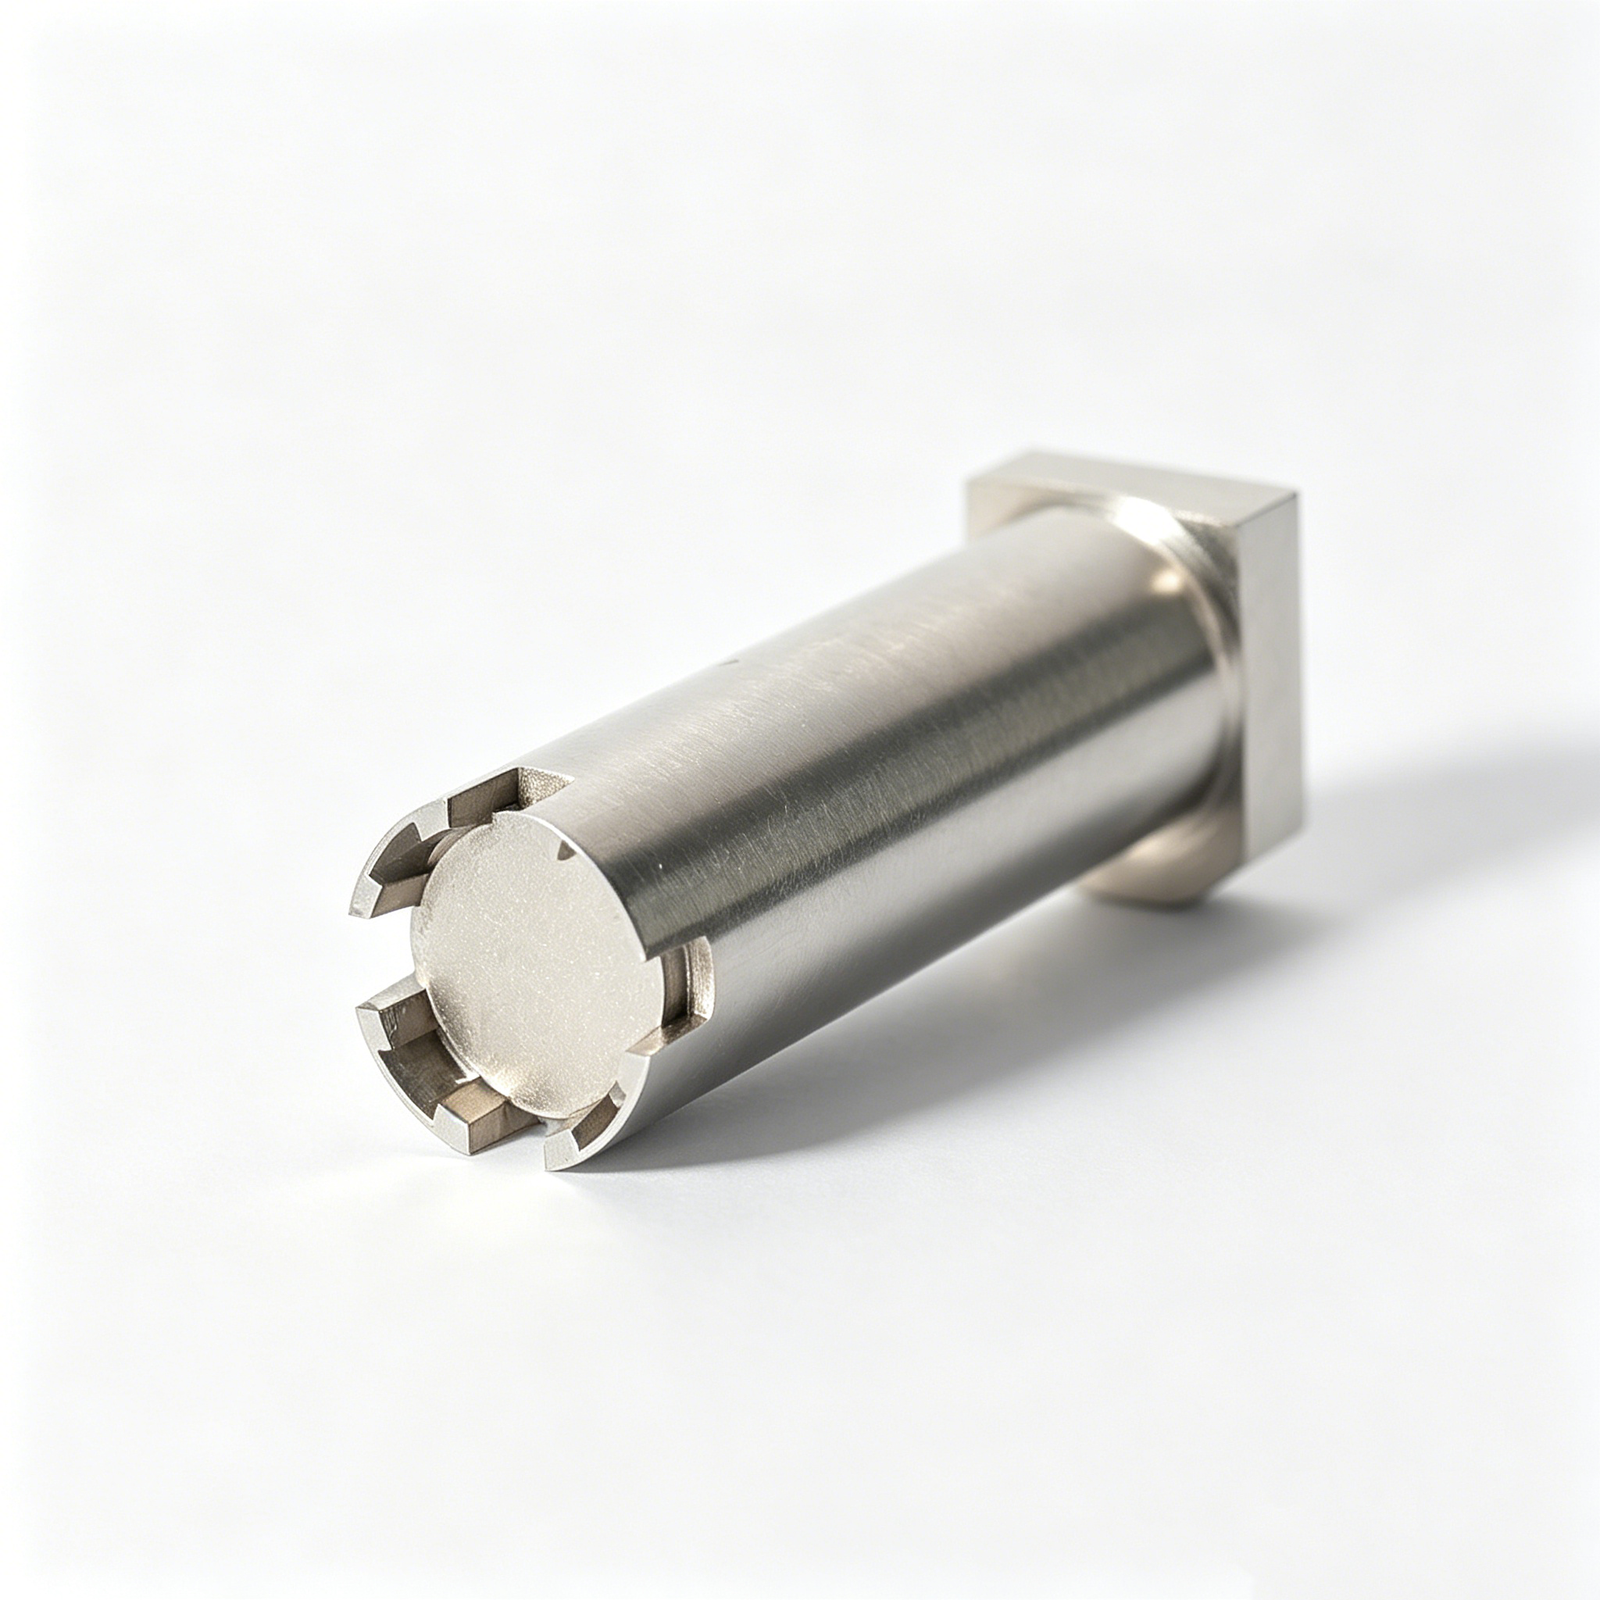
Pièces d’usinage CNC représentatives pour gabarits de mesure



Related Component Families and Drawing-Based Quotation









Les pièces d’usinage CNC pour gabarits de mesure nécessitent un itinéraire de processus discipliné
La planification basée sur le dessin relie les datums fonctionnels, le bridage stable, les finitions, les attentes d’inspection et le contrôle des révisions avant la production.
Révision basée sur le datum
Nous examinons les datums fonctionnels, les faces de localisation et les relations critiques avant de sélectionner les approches d’usinage, d’électroérosion, de rectification et d’inspection.
Planification du support de bridage
Les charges de serrage, les points d’appui et l’accès aux outils sont considérés ensemble pour réduire le risque de déformation dans les pièces d’usinage CNC pour les gabarits de mesure.
Stratégie d’électroérosion et de rectification
Les trajectoires de fil, les exigences d’électrode, la séquence de traitement thermique et le stock de rectification sont évalués lorsque la géométrie ou les exigences de finition exigent une finition contrôlée.
Alignement de l’inspection
Les méthodes de mesure et les attentes de rapport sont alignées avec les dimensions critiques, les références de datum et la révision du dessin avant le début de la production.
Visibilité des révisions
Les révisions de dessin, les exigences d’inspection et les informations de livraison restent visibles grâce à la coordination de projet, aidant les équipes à gérer les modifications avec traçabilité.
Pièces de précision pour gabarits et outillages
Évaluez les familles de composants configurables liés à l’usinage, aux moules, aux connecteurs, aux matrices et à l’inspection à partir des dessins, des exigences et des itinéraires de processus vérifiés.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces usinées personnalisées basées sur dessin, composants de gabarits et détails d’outillage. Les révisions traitent du matériau, des dimensions critiques, des datums, de l’accès aux outils, de la séquence d’usinage et des exigences d’inspection avant la cotation ou la planification de la production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour composants prismatiques, plaques, poches, contours et éléments de gabarits. SUUXIANG évalue l’accès à l’usinage, la configuration du datum, les relations de tolérance, le stock restant et les points d’inspection par rapport au dessin et au modèle fournis.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour arbres, axes, douilles, manchons, colliers et éléments de gabarits rotatifs. L’examen du dessin prend en compte la concentricité, le faux rond, les diamètres fonctionnels, les exigences de filetage, l’état du matériau et les besoins ultérieurs de rectification ou d’inspection.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge les surfaces complexes, les caractéristiques angulaires et les pièces multi-faces où les configurations conventionnelles peuvent présenter des risques d’accès ou de contrôle de référence. La planification du processus évalue la portée de l’outil, la stratégie de bridage, les exigences de surface et l’inspection des caractéristiques critiques.
Upload a Drawing
Usinage Suisse u0026 Micro
L’usinage suisse et le micro-usinage prennent en charge les goupilles de petit diamètre, les détails liés au contact, les arbres miniatures et d’autres composants de précision compacts. La faisabilité dépend de la géométrie, du matériau, des tolérances, des rapports longueur/diamètre, de la manipulation et des méthodes d’inspection disponibles.
Upload a Drawing
Électroérosion à fil u0026 par enfonçage
Les services d’électroérosion à fil et par enfonçage traitent les fentes étroites, les coins internes, les caractéristiques durcies, les profils complexes et les cavités hors de portée des outils de coupe pratiques. La planification prend en compte le chemin du fil, la stratégie d’électrode, le rinçage, les exigences de la couche de refusion, la marge de finition et l’inspection.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision prend en charge la planéité, le parallélisme, le contrôle de profil et l’ajustement de la taille finale sur les composants d’outillage et de fixation critiques. Les examens établissent le stock de rectification, la séquence de traitement thermique, les références de datum, les exigences de surface et l’approche de mesure.
Upload a Drawing
Inserts de noyaux et de cavités de moules
Les inserts de noyaux et de cavités de moules de précision sont évalués à partir des dessins pour le matériau, le traitement thermique, la géométrie de la ligne de joint, l’accès au refroidissement ou aux caractéristiques, les exigences d’électroérosion et les dimensions critiques des pièces moulées. Les itinéraires de processus finaux combinent l’usinage, l’électroérosion, la rectification, l’ajustement et l’inspection selon les besoins.
Upload a Drawing
Éjecteurs et composants d'éjection
Les goupilles d’éjection, les douilles et les composants d’éjection sont évalués pour l’ajustement, le jeu, les exigences de dureté, la géométrie de la tête, l’alignement et les surfaces sensibles à l’usure. Les dessins doivent identifier les pièces d’accouplement, les dimensions fonctionnelles, la spécification du matériau et la documentation d’inspection requise.
Upload a Drawing
Goupilles de noyau, composants de guidage et de localisation
Les goupilles de noyau, les goupilles de guidage et les composants de localisation nécessitent un contrôle attentif des diamètres fonctionnels, des ajustements d’accouplement, des relations de datum et de l’état de surface. SUUXIANG examine si les séquences d’usinage, de rectification, d’électroérosion, de traitement thermique et d’inspection prennent en charge la fonction d’assemblage spécifiée.
Upload a Drawing
Glissières, culbuteurs, carottes et accessoires de moule
Les glissières, culbuteurs, carottes et accessoires de moule sont des familles d’outillage configurables évaluées en fonction des exigences de mouvement, de fermeture, de localisation, d’usure et de moulage. Les examens prennent en compte la géométrie d’accouplement, l’accès à l’usinage, l’ordre de traitement thermique, les tolérances d’ajustement et les dimensions critiques d’assemblage.
Upload a Drawing
Composants de moule de connecteur
Les composants de moule de connecteur de précision prennent en charge les caractéristiques d’outillage où l’alignement des goupilles, la géométrie des cavités, les micro-détails et les relations d’accouplement répétées affectent la fonction de la pièce. L’examen des dessins se concentre sur les tolérances, les exigences de matériau et de dureté, la stratégie d’électroérosion, le contrôle des datums et la faisabilité de l’inspection.
Upload a Drawing
Composants de matrice d'estampage
Les composants de matrice d’estampage de précision comprennent les poinçons, les inserts de matrice, les détails liés au guidage et les composants d’usure produits selon la géométrie définie par le dessin. L’évaluation du processus prend en compte l’état du matériau, les tranchants, les relations de jeu, la séquence de traitement thermique, le stock de rectification et la vérification dimensionnelle requise.
Upload a Drawing
Outillage d'injection, MIM, CIM et surmoulage
Les composants de moule d’injection et l’outillage pour l’injection, MIM, CIM et le surmoulage sont évalués dans un périmètre de production vérifié. Les dessins doivent clarifier le contexte de la résine ou de la charge, les priorités des caractéristiques moulées, les exigences matérielles, l’état de surface, les responsabilités de retrait et les interfaces des composants d’accouplement affectant la fabricabilité.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction des exigences du dessin, des conditions d’application, de l’usinabilité, du traitement thermique, de l’exposition à la corrosion et des besoins d’inspection. Soumettez la nuance spécifiée, la norme du matériau, l’état requis et toute alternative approuvée pour un examen de faisabilité responsable.
Upload a Drawing
Finitions de surface et traitement thermique
La finition de surface et le traitement thermique sont planifiés comme des exigences contrôlées, et non comme des ajouts génériques. Les dessins doivent identifier la finition, la rugosité, le revêtement, la dureté, les besoins de masquage, les priorités dimensionnelles et si la rectification ou l’inspection finale suit le processus de traitement.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont définies par le dessin et le plan d’inspection convenu. Les dimensions critiques, les datums, les attentes d’échantillonnage, le format du rapport, les besoins de traçabilité et le statut de révision doivent être établis avant le début de la production.
Upload a Drawing
Prototypage et production en petite série
Le prototypage rapide et la fabrication en petite série prennent en charge l’évaluation basée sur le dessin avant des engagements plus importants. Une demande de prix utile comprend la quantité, le matériau, les priorités dimensionnelles, la finition ou le traitement thermique, la date de livraison cible, les exigences d’inspection et le contexte d’application affectant l’itinéraire du processus.
Upload a DrawingMatériaux pour pièces CNC de montages de mesure

Alliage d'aluminium
Léger et facile à usiner pour les corps de montage prototypes, les nids d’inspection et les assemblages sensibles à la manipulation. Sa faible résistance à l’usure rend les inserts durcis ou les points de contact remplaçables intéressants lorsque un positionnement répété est nécessaire.

Acier au carbone
Un choix rigide et économique pour les plaques de montage générales, les supports et les pièces structurelles de poids moyen. La nuance du matériau, la protection contre la corrosion et toute séquence de décompression doivent correspondre au dessin, à la stratégie d’usinage et à l’environnement de service attendu.

Acier à outils
Souvent envisagé pour les goupilles de localisation, les blocs d’usure et les éléments de contact à cycle élevé car il peut être traité thermiquement pour améliorer la résistance à l’usure. Les tolérances pour le traitement thermique, l’usinage de rectification et les plans de référence d’inspection finale nécessitent une planification précoce.

Acier inoxydable
Utile pour les composants de montage exposés à l’humidité, aux processus de nettoyage ou aux environnements sensibles à la corrosion. Le choix de la nuance affecte l’usinabilité, le comportement magnétique et la finition réalisable, de sorte que les conditions d’accouplement et les exigences d’inspection doivent être identifiées avant le devis.

Plastiques techniques
Les matériaux POM, nylon ou UHMW peuvent fournir des patins de contact à faible friction et non marquants, ainsi que des mors souples pour les surfaces finies. Leur rigidité et leur réponse dimensionnelle plus faibles à la charge ou à la température doivent être évaluées par rapport aux besoins de mesure.
Pièces CNC pour montages de mesure : Voies de traitement

Fraisage CNC
Le fraisage CNC forme des plaques de montage, des nids, des poches, des motifs de montage et des caractéristiques multi-faces où l’accès aux outils et les relations de référence doivent être examinés avant l’usinage. Des montages planifiés aident à préserver les emplacements des caractéristiques critiques et les surfaces de serrage utilisables.

Tournage CNC
Le tournage CNC produit des éléments de localisation cylindriques, des douilles, des manchons et des formes filetées avec des caractéristiques concentriques contrôlées. La voie de traitement doit tenir compte de la méthode de maintien, des dimensions sensibles au battement, de l’usinage ultérieur et de la condition d’accouplement de l’assemblage.

Électroérosion à fil
L’électroérosion à fil découpe des profils précis, des fentes, des ouvertures et de la géométrie interne où l’accès aux outils conventionnels est limité. Le parcours du fil, l’accès au trou de départ, les exigences de coin, l’état du matériau et les plans de référence d’inspection sont examinés par rapport au dessin avant la libération.

Électroérosion par enfonçage
L’électroérosion par enfonçage crée des nervures profondes, des formes internes nettes et des cavités difficiles d’accès pour les outils de fraisage. La stratégie d’électrode, la marge d’étincelage, l’exigence de surface et la finition en aval sont coordonnées avec les dimensions critiques du composant.

Rectification de précision
La rectification de précision affine les faces de référence, les surfaces de localisation et les caractéristiques liées à l’usure après l’usinage ou le traitement thermique lorsque le dessin exige une planéité, un parallélisme ou une finition contrôlés. La matière de rectification et la séquence sont confirmées pour protéger les dimensions finales.

Assemblage et inspection
L’assemblage et l’inspection vérifient que les composants individuels s’assemblent selon leurs plans de référence et conditions d’accouplement prévus. Le plan convenu peut aborder les relations fonctionnelles, les dimensions critiques, les priorités de surface, le statut de révision et la documentation d’inspection requise.
Options de quincaillerie et d’identification pour les pièces CNC de montages de mesure

Goupilles de localisation
Les goupilles de localisation de précision assurent un positionnement répétable des pièces à partir de références définies. Pour les pièces CNC destinées aux appareils de mesure, spécifiez le diamètre de la goupille, son ajustement, sa profondeur d’engagement, son matériau et les exigences de remplacement sur le dessin approuvé.

Composants de guidage
Les douilles de guidage, les manchons et les éléments d’alignement aident à contrôler le mouvement entre les plaques de montage ou les assemblages correspondants. Leur sélection doit tenir compte du déplacement requis, du jeu, de la direction de chargement et des contraintes d’accès à l’inspection.

Éléments de serrage
Les brides, les serre-pièces et les patins de contact maintiennent la pièce sans masquer les caractéristiques critiques ni introduire de déformation. Définissez les emplacements de serrage, les matériaux de contact, le jeu de fonctionnement et la plage de réglage requise avant la production.

Fixations d'assemblage
Les vis, les interfaces de goujons, les inserts filetés et la quincaillerie captive permettent un assemblage et un entretien contrôlés des montages. Les dessins doivent identifier les normes de filetage, l’engagement, les détails de fraisage, les zones sensibles au couple et les exigences d’accessibilité.

Étiquettes de référence
Des étiquettes durables ou des indicateurs gravés peuvent identifier les références, l’orientation du chargement, les positions des composants et les instructions de manipulation. Convenez du contenu, de l’emplacement de marquage, de la lisibilité et de l’exposition environnementale avant l’usinage ou l’assemblage.

Marquage de traçabilité
Les numéros de pièce, les codes de révision et les identifiants de lot peuvent être appliqués là où le dessin le permet. Le marquage de traçabilité doit préserver les surfaces fonctionnelles tout en prenant en charge le contrôle de révision, la vérification de l’assemblage et la correspondance avec les documents d’inspection.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque visible publiquement de Dongguan SuuXiang Precision Mold Co., Ltd., fondée en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. XiaoCheng Huang en est le fondateur et le représentant légal. Nous aidons les équipes d’ingénierie, d’approvisionnement et de qualité à transformer les dessins et spécifications en composants personnalisés inspectés, y compris les pièces CNC pour les appareils de mesure.
Notre champ de fabrication pratique combine le fraisage et le tournage CNC, l’usinage multi-axes, l’électro-érosion, la rectification de précision, le montage et l’inspection. Pour les composants de montage, la voie de processus est sélectionnée en fonction de la stratégie de référence, des dimensions critiques, de l’état du matériau, de l’accès à l’usinage, des exigences d’électro-érosion ou de rectification, et de la méthode d’inspection convenue.
Ce qui distingue SUUXIANG, c’est une coordination de projet disciplinée avant le début de la production. Nous examinons le dessin, le modèle 3D lorsqu’il est disponible, la quantité, les priorités de surface et dimensionnelles, ainsi que les exigences de révision pour identifier les risques de fabricabilité. La production et la documentation finale sont ensuite alignées sur la commande confirmée et le plan d’inspection.

Pièces CNC pour appareils de mesure : Contrôle de processus basé sur le dessin
Examen DFM et des références
SUUXIANG examine les références définies par le dessin, les dimensions critiques, les relations d’accouplement et l’accès aux outils avant la planification de la production. Pour les pièces CNC destinées aux appareils de mesure, cette discussion permet d’aligner le concept de localisation avec les références d’usinage et d’inspection réalisables.
- Identifier les références fonctionnelles et les caractéristiques critiques pour la qualité
- Examiner les relations de tolérance entre les faces de localisation et les trous
- Vérifiez l'accès aux brides, l'accès aux sondes et les trajectoires d'outils
- Clarifiez les exigences en matière de matériaux, de traitement thermique et de surface

Plans d’usinage multi-procédés
Les plaques de bridage, les corps de localisation et les composants de support complexes peuvent nécessiter plus d’une méthode d’usinage. SUUXIANG planifie la séquence entre le fraisage CNC, le tournage, l’usinage multi-axes, l’assemblage et les contrôles intermédiaires, conformément au dessin approuvé et à la géométrie de la pièce.
- Séquencez l'ébauche et la finition autour de surfaces de référence stables
- Planifiez l'accès multi-faces pour réduire les re-serrages inutiles
- Tenez compte des relations entre les caractéristiques qui dépendent de plans communs
- Maintenez la visibilité des décisions de processus lorsque les révisions affectent le routage

Stratégie d’électroérosion et de rectification
Lorsque les coins internes, les caractéristiques durcies, les profils fins ou la planéité contrôlée nécessitent des procédés secondaires, SUUXIANG évalue l’électroérosion à fil, l’électroérosion par enfonçage et la rectification de précision dans le cadre du parcours. Le résultat requis doit être confirmé par rapport aux exigences du dessin.
- Évaluez les trajectoires de fil pour les fentes, les profils et la géométrie interne
- Examinez les besoins en électrodes pour les caractéristiques inaccessibles ou détaillées
- Définissez tôt le stock de rectification et la séquence de traitement thermique
- Considérez les conditions de surface et de chant après le traitement secondaire

Coordination de l’inspection et des révisions
Les composants de gabarits de mesure sont plus utiles lorsque la fabrication et la vérification se réfèrent aux mêmes informations approuvées. SUUXIANG coordonne les attentes d’inspection, les révisions de dessin et la documentation de livraison afin que le dossier final corresponde à la commande et au plan d’inspection convenus.
- Confirmez la méthode d'inspection pour les dimensions et les plans critiques
- Alignez les références de mesure sur le dessin approuvé
- Suivez le statut des révisions avant l'usinage et l'inspection finale
- Demandez les besoins en rapports et les priorités de livraison avec la demande de devis

Pourquoi les pièces CNC pour les gabarits de mesure nécessitent un examen contrôlé des dessins
Comparez un flux de travail guidé par le dessin avec un chemin de devis générique avant de vous engager sur les exigences critiques des pièces de gabarit.
← Swipe left or right to view →
Flux de production pour pièces CNC destinées aux montages de mesure
Chaque parcours est planifié en fonction du plan, de la stratégie des repères, des dimensions critiques et des preuves d’inspection requises pour le projet spécifique d’assemblage de montage.
RFQ et revue du plan
Nous examinons les dessins 2D, les modèles 3D, la quantité, le contexte d’application, les exigences de matériaux, les dimensions critiques, les priorités de surface, les besoins d’inspection et la date de livraison cible avant de faire un devis.
DFM et Planification de la Fabrication
L’équipe confirme les datums, les considérations de tolérances cumulées, l’accès à l’usinage, l’approche de bridage, la séquence de traitement thermique, et si des opérations de CNC, d’électroérosion (EDM), de rectification ou d’ajustement sont nécessaires.
Préparation des Matériaux et de l’Outillage
Les exigences de matériaux et de processus sont vérifiées par rapport à la commande, tandis que les plans de programmation et de maintien de pièce sont préparés pour protéger les surfaces fonctionnelles de localisation, de support et de mesure.
Usinage CNC et Électroérosion (EDM)
Le fraisage CNC, le tournage, l’usinage multi-axes, l’électroérosion à fil ou l’électroérosion par enfonçage sont appliqués selon le procédé approuvé, avec les informations de révision visibles tout au long de la production.
Rectification, Ajustement, Inspection
La rectification et l’ajustement de précision traitent les relations fonctionnelles spécifiées, suivis d’une inspection selon les exigences du dessin convenu, les dimensions critiques, les datums et le plan de mesure documenté.
Coordination de l’Emballage et de l’Expédition
La documentation finale, l’identification des pièces, l’emballage protecteur et la coordination de l’expédition sont alignés avec les exigences de commande confirmées, le calendrier de livraison et toute attente de traçabilité avant la libération.
Comment S’approvisionner en Pièces CNC pour les Gabarits de Mesure
Provide complete technical requirements early so DFM, inspection planning, revision control, and delivery coordination can be aligned before production.
Soumettez Votre Dossier de Dessins
Envoyez les dessins 2D, les modèles 3D si disponibles, le matériau, la quantité, la cible de livraison, les dimensions critiques, les exigences de surface, et toute attente concernant les pièces d’accouplement ou les rapports d’inspection.
Révision DFM et Devis
Confirmez la stratégie de datum, l’accès à l’usinage, les considérations de maintien de pièce, les exigences d’électroérosion ou de rectification, la séquence de traitement thermique, la méthode d’inspection, le statut de révision et le parcours de fabrication proposé avant l’engagement.
Approuver les Exigences de la Première Article
Lorsque le projet l’exige, alignez les critères d’acceptation de l’échantillon ou du premier article, les enregistrements de mesure, les révisions approuvées et toute vérification de fonction du gabarit avant que la production ultérieure ne commence.
Coordination de la Production et de la Livraison
SUUXIANG coordonne l’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’électroérosion, la rectification, l’ajustement, l’inspection et l’expédition selon les exigences de commande confirmées, en gardant les informations de révision et de livraison visibles tout au long du projet.
Les Références Clients Nécessitent une Vérification Avant Publication
Pièces CNC pour gabarits de mesure : résultats clients en attente de vérification
Un témoignage client documenté, le contexte du projet, l’autorisation et les métriques de résultats énoncés doivent être vérifiés avant publication. Cette référence reste intentionnellement non publiée jusqu’à ce que SUUXIANG dispose de preuves approuvées pour le projet spécifique de gabarit de mesure.
Un témoignage client documenté, le contexte du projet, l’autorisation et les métriques de résultats énoncés doivent être vérifiés avant publication. Cette référence reste intentionnellement non publiée jusqu’à ce que SUUXIANG dispose de preuves approuvées pour le projet spécifique de gabarit de mesure.
Un témoignage client documenté, le contexte du projet, l’autorisation et les métriques de résultats énoncés doivent être vérifiés avant publication. Cette référence reste intentionnellement non publiée jusqu’à ce que SUUXIANG dispose de preuves approuvées pour le projet spécifique de gabarit de mesure.
Guide de l’acheteur pour les pièces CNC de gabarits de mesure
Practical answers on RFQ preparation, quality evidence, delivery coordination and controlled production.
Quelles informations dois-je soumettre pour les pièces CNC de gabarits de mesure ?
Comment les tolérances sont-elles confirmées pour les pièces CNC de gabarits de mesure ?
Pouvez-vous fournir des rapports d’inspection avec les pièces CNC de gabarits de mesure ?
Y a-t-il une quantité minimale de commande pour les pièces de gabarits personnalisés ?
SUUXIANG peut-il produire des échantillons avant une commande plus importante de pièces de gabarits ?
Comment le délai de livraison est-il déterminé pour un composant de gabarit de mesure ?
Comment les exigences relatives aux matériaux et aux traitements thermiques sont-elles gérées ?
Comment les exigences de paiement, d’expédition et de propriété intellectuelle sont-elles gérées ?
Guide de l’acheteur pour les pièces CNC pour gabarits de mesure
Utilisez ce cadre de décision pour spécifier des composants de gabarits de mesure fiables, comparer les capacités des fournisseurs, valider les contrôles qualité et éviter les erreurs de tolérance, de datum, de matériau, de documentation et de coût avant la production.
1. Que sont les pièces CNC pour gabarits de mesure ?
Le 3-2-1 est un concept de localisation courant : six contacts contrôlés contraignent les six degrés de liberté d’une pièce sans utiliser de serre-pièces comme datums. Les pièces CNC pour gabarits de mesure sont des éléments dessinés qui établissent cette position de mesure répétable ; voir https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy.nnDeux groupes de composants ont des rôles différents. Un corps de gabarit, une plaque de montage, un riser et un support fournissent principalement de la rigidité et de l’assemblage ; les appuis de datum, les goupilles de localisation, les nids, les supports de repos et les faces de contact du serre-pièce influencent directement la manière dont la pièce se positionne et donc la répétabilité de la mesure.nnQuatre méthodes d’inspection dépendent de cette distinction : les palpeurs de MMT ont besoin d’un accès stable aux datums, les jauges ont besoin d’un positionnement contrôlé de la pièce, les systèmes de vision ont besoin d’une orientation connue, et les contrôles manuels ont besoin de faces de référence dégagées. Les éléments de serrage doivent maintenir la pièce contre les localisateurs définis sans la déformer, tandis que les interfaces d’inspection – bagues, caractéristiques de dégagement de palpeur, cibles de référence ou contacts de jauge – doivent être localisées à partir du schéma de datum du dessin.
2. Évolution de l’usinage des gabarits de mesure
La localisation 3-2-1 est devenue un moyen pratique de contraindre les six degrés de liberté d’une pièce : trois contacts primaires, deux contacts secondaires et un arrêt tertiaire. Les inspections antérieures reposaient couramment sur des jauges manuelles, des méthodes de tracé et des gabarits de perçage ou de contrôle dédiés dont la géométrie fixe convenait à une production stable et répétée.nn1952 marque la première démonstration de machine à commande numérique au MIT, une étape importante qui a contribué à orienter la fabrication de gabarits vers l’usinage par coordonnées programmées. Les plaques de base, les nids, les appuis de datum et les caractéristiques de localisation fabriqués par CNC ont rendu plus pratique la reproduction de géométries complexes et la révision des composants de gabarit à mesure que les cycles de produits raccourcissaient.nnUn plan d’inspection numérique relie désormais le schéma de datum du gabarit au pointage par MMT, aux contrôles par jauge ou aux mesures enregistrées, au lieu de considérer le gabarit comme un support passif. Pour les pièces CNC pour gabarits de mesure, la progression utile n’est pas l’automatisation pour elle-même : des tolérances plus strictes nécessitent une localisation contrôlée, des éléments modulaires soutiennent les révisions, et des résultats traçables exigent des datums définis, des méthodes d’inspection et des enregistrements contrôlés par révision. https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy https://www.matsoncorp.com/cnc-machined-fixtures
3. Types de pièces CNC pour gabarits de mesure
Un BOM complet de gabarit commence par attribuer à chaque composant de pièce CNC pour gabarit de mesure un rôle : établir les datums, résister à la déflexion, retenir la pièce ou présenter des caractéristiques au dispositif de mesure.
Plaques de base et nids de localisation
Les plaques de base sont des fondations plates, percées de trous, qui supportent les localisateurs, les supports et les interfaces de montage. Spécifiez les faces de datum de montage, les profondeurs des trous filetés et le dégagement autour de la pièce mesurée.nnLa localisation 3-2-1 utilise couramment des appuis primaires, des goupilles secondaires et un arrêt tertiaire pour contraindre le mouvement sans surcontrainte. Un nid profilé convient aux pièces moulées irrégulières, aux boîtiers et aux corps de connecteurs ; prévoyez un accès pour le nettoyage des copeaux et le chargement.
Éléments de support et de serrage
Les appuis de support se placent directement sous les zones sensibles à la charge, empêchant un serre-pièce de déformer les parois minces pendant le positionnement. N’utilisez des supports réglables que lorsque leur position de verrouillage peut être contrôlée et documentée.nnLes serre-pièces à profil bas doivent pousser la pièce contre ses localisateurs, et non latéralement à travers eux. Réservez les serre-pièces à bascule, à sangle ou pivotants pour les surfaces non mesurées accessibles.
Bagues et interfaces de mesure
Les bagues durcies guident les tampons de jauge ou protègent les trous de référence de palpeur fréquemment utilisés. Définissez la remplaçabilité, la géométrie de l’ajustement par pression, et si l’alésage de la bague est un datum ou simplement un guide.nnLes interfaces MMT et capteur nécessitent des chemins d’approche de palpeur dégagés, des faces de montage répétables et un dégagement pour les câbles. Incluez des sphères cibles, des emplacements de goujons ou des supports de capteur uniquement lorsque le plan d’inspection identifie leur relation de coordonnées.
4. Matériaux pour les pièces CNC de gabarits de mesure
Le choix des matériaux détermine la rigidité du gabarit, la durée de vie des contacts, le comportement thermique et le poids de manipulation. Adaptez les matériaux de contact et la protection de surface à la pièce inspectée, à l’exposition au liquide de refroidissement et aux cycles de chargement attendus.
| Matériau | Meilleure utilisation | Compromis |
|---|---|---|
| Alliage d’aluminium | Bases légères, usinées rapidement | Rigidité et résistance à l’usure inférieures ; protéger les surfaces |
| Acier à outils | Bases rigides et localisateurs durables | Masse élevée ; l’usinage et le traitement thermique augmentent le coût |
| Acier inoxydable | Environnements corrosifs ou de lavage | Coût plus élevé et usinage plus lent |
| Plastique technique | Supports et nids non marquants | Faible rigidité ; mouvement thermique plus important |
| Insert d’usure durci | Points de contact à cycle élevé | Utiliser sélectivement pour maîtriser le coût total |
Matrice de sélection pratique
Cinq familles de matériaux résolvent différents risques de gabarit ; utilisez la matrice lors de la révision du dessin, puis confirmez la disponibilité, le traitement thermique et les exigences d’inspection avec le fournisseur.
Protéger les contacts critiques
Des inserts durcis limitent le coût de remplacement au niveau des broches, des plans de référence et des faces de serrage. Utilisez des surfaces de contact en polymère non marquant ou en acier inoxydable lorsque de l’aluminium nu, des revêtements finis ou des pièces sensibles à la corrosion risquent d’être endommagés.
Contrôler les incompatibilités thermiques
La dilatation différentielle peut fausser un résultat de mesure lorsque le bâti et la pièce inspectée changent de température différemment. Spécifiez la température de mesure, le matériau de référence et toute période de préchauffage dans le plan d’inspection.
5. Options de personnalisation et d’identification
Deux couches de personnalisation doivent être spécifiées séparément : les caractéristiques qui contrôlent la localisation et la manipulation de la pièce, et les marquages qui préservent la traçabilité. Pour les pièces CNC des bâti de mesure, les deux doivent faire référence au flux de travail d’inspection approuvé.
Caractéristiques de référence et d’assemblage
La géométrie de localisation 3-2-1 doit être définie à partir des références fonctionnelles, y compris les faces de contact, les diamètres des broches et le jeu admissible.nnDeux interfaces d’accouplement, telles que des trous de cheville et des motifs filetés, nécessitent des appels de position, des tailles de fixation et des exigences de couple d’assemblage.
- Plans de référence et localisateurs personnalisés
- Motifs de montage filetés
- Douilles à ajustement forcé ou remplaçables
Éléments d’usure remplaçables
Un contact sujet à l’usure doit être conçu comme un insert interchangeable lorsqu’un remplacement en service ne doit pas modifier la base du montage.nnDeux vues de dessin doivent identifier la rétention de l’insert, l’accès au retrait, la révision de la pièce de rechange et le datum d’inspection conservé après remplacement.
- Inserts de contact durcis
- Nids de palpage remplaçables
- Accès aux fixations captives
Identification et protection
Un identifiant marqué au laser peut lier chaque composant à son numéro de dessin, sa révision et son enregistrement d’inspection sans modifier l’ajustement.nnDeux choix de protection – finition de surface et protection contre la corrosion – doivent être spécifiés par fonction requise, et non par apparence ; les poignées ergonomiques nécessitent des notes de charge et de dégagement.
- Identification de la pièce et de la révision
- Emplacement de l’étiquette d’état d’inspection
- Restrictions de finition et de manipulation
6. Qualité de construction qui assure la répétabilité
La répétabilité commence par la façon dont la pièce se positionne, et non par un rapport d’inspection final. Pour les pièces CNC pour les montages de mesure, les détails de construction peuvent affecter le chargement par l’opérateur, la déformation de la pièce et la variation de mesure observée.
Logique de datum et de localisation
La logique de localisation 3-2-1 utilise trois contacts primaires, deux contacts secondaires et une butée tertiaire pour contraindre six degrés de liberté sans conflit de contact inutile.nnUn dessin doit définir les surfaces de datum, les emplacements des goupilles et la relation positionnelle admissible afin que les opérateurs n’interprètent pas mal la séquence de chargement.
Surfaces de support et de contact
Un serrage sans support directement en dessous peut fléchir une pièce fine ou irrégulière pendant le positionnement, puis lui permettre de reprendre sa forme après desserrage.nnDeux préoccupations concernant le contact méritent un examen : la qualité de l’alésage pour un engagement de goupille répétable, et les tampons sans bavure et protégés qui évitent un mauvais positionnement ou des dommages aux surfaces cosmétiques.
Accès et effets thermiques
Deux vérifications d’accès aux outils sont importantes : le dégagement de l’outil autour des localisateurs et le dégagement du palpeur au niveau des caractéristiques mesurées. Un accès restreint peut forcer des approches d’usinage ou d’inspection compromises.nnUne association de matériaux peut se dilater différemment selon les changements de température ; examinez les conditions de montage, de pièce et d’inspection lorsque le mouvement thermique pourrait influencer la pile de tolérance.
7. Choisir un fabricant de pièces CNC pour montages de mesure
Un fournisseur de pièces CNC pour montages de mesure doit être jugé sur sa capacité à fabriquer et vérifier les interfaces critiques, et non sur son devis unitaire le plus bas. Une évaluation solide commence par le dessin publié, le schéma de datum, le contexte d’accouplement et les preuves d’acceptation.
Examiner le dessin
Une revue DFM doit identifier les caractéristiques inaccessibles, les risques de serrage, les dépendances de la pile de tolérances et les voies probables de CNC, d’EDM ou de rectification. Demandez au fournisseur de reformuler les dimensions critiques, les datums fonctionnels et les hypothèses non résolues avant l’usinage.
Exiger des preuves de vérification
Un plan d’inspection documenté doit relier chaque caractéristique critique à une méthode de mesure, un réglage de datum et une exigence de rapport. Demandez la preuve que l’équipement de mesure applicable est calibré, ainsi qu’un rapport de première pièce aligné sur la révision du dessin.
Contrôler le matériau et la livraison
La traçabilité des matériaux doit relier le stock reçu, la nuance spécifiée, l’exigence de traitement thermique et les enregistrements de pièces finies lorsque la commande l’exige. Confirmez la propriété du contrôle de révision, le délai de réponse pour les écarts, la protection des pièces, l’étiquetage et l’emballage avant la libération.
8. Erreurs courantes lors de l’approvisionnement de montages de mesure CNC
La plupart des défaillances de gabarits commencent à la publication du dessin, lorsque un schéma de localisation ambigu est converti en métal. Pour les pièces usinées pour gabarits de mesure, chaque omission évitable devrait donner lieu à une question d’examen documentée.
Définition des données et des localisateurs
Trois fonctions de localisation primaires, deux secondaires et une tertiaire doivent être distinguées des brides. L’absence de définitions de données ou de contacts sur-contraints provoque un basculement, un positionnement forcé et des mesures incohérentes ; demandez : Quelles surfaces établissent chaque donnée, et quels contacts retiennent simplement la pièce ?
Choix de contacts et thermiques
Les pastilles de contact, les broches et les berceaux nécessitent des exigences de matériaux et de surface précisées. Un matériau de contact non spécifié peut marquer, user ou contaminer le composant, tandis qu’une dilatation thermique non prise en compte décale les résultats ; demandez : Qu’est-ce qui est en contact avec la pièce, et à quelle température de mesure la répétabilité est-elle requise ?
Tolérances et inspection
Chaque tolérance serrée devrait protéger une relation de mesure fonctionnelle. La tolérancement de trous ou de bords non critiques augmente le coût sans améliorer la capacité, et les exigences d’inspection omises laissent l’acceptation subjective ; demandez : Quelles dimensions sont critiques, par rapport à quelle donnée, et quelle méthode de rapport ou quel calibre les prouve ?
Approbation de l’usure et de l’ajustement
Les broches de localisation et les pastilles de contact s’usent avant le corps du gabarit lors d’une utilisation répétée. Les éléments d’usure non remplaçables augmentent les temps d’arrêt, tandis que la sortie de production avant une vérification d’ajustement peut verrouiller les erreurs d’accouplement ; demandez : Quels éléments sont remplaçables, et un premier article d’essai d’ajustement précédera-t-il la fabrication complète ?
9. De la publication du dessin au premier article
Un lancement contrôlé transforme l’intention du gabarit en pièces usinées inspectables pour gabarits de mesure. La conception, la qualité, l’approvisionnement et la fabrication doivent s’accorder sur l’objectif de mesure avant que le matériau ne soit coupé.
Définir les données et les entrées
Tout d’abord, indiquez la caractéristique de mesure, la condition d’acceptation, l’orientation de la pièce d’accouplement, et les données primaires, secondaires et tertiaires. Fournissez le dessin 2D publié, la CAO 3D, l’identifiant de révision, la quantité et tout concept de calibre existant.nnLes dimensions critiques doivent être signalées avec leur tolérance, leurs références de données et leur méthode de mesure. Cela empêche un fournisseur d’optimiser une géométrie non critique tout en manquant les relations de localisation fonctionnelles.
- Identifier les dimensions CTQ et le schéma des données
- Fournir le contexte de la pièce d’accouplement et de l’espace libre de la sonde
- Indiquer la révision du dessin publié
Clôturer la DFM avant publication
Avant l’approbation du devis, demandez un retour DFM sur l’accès aux outils, le bridage, les sections fines, la marge d’usinage, les besoins en électroérosion ou en rectification, et l’inspectabilité. Confirmez la nuance du matériau, la séquence de traitement thermique, la finition et les substitutions autorisées par écrit.nnL’approvisionnement ne doit approuver la portée commerciale qu’après que l’ingénierie et la qualité aient accepté la voie de processus et le plan d’inspection proposés. SUUXIANG peut coordonner cet examen par rapport au dessin et aux exigences fournis.
Examiner le premier article
Au premier article, comparez les résultats rapportés avec les dimensions critiques, les données et la révision approuvées. Enregistrez les écarts, les concessions, les conditions de mesure et toute décision de processus corrigée avant de répéter les pièces.nnAprès approbation, faites passer chaque modification par une nouvelle révision ou un avis de modification écrit. La conception est responsable de la fonction, la qualité de l’acceptation, l’approvisionnement de l’alignement de la commande, et la fabrication de l’exécution contrôlée.
10. Tarification des pièces usinées pour gabarits de mesure
La tarification des prototypes uniques est principalement déterminée par la programmation, le réglage, le bridage et la mesure du premier article, de sorte que son coût unitaire représente rarement les quantités ultérieures. Pour les pièces usinées pour gabarits de mesure, demandez une tarification séparée pour la base, les éléments de localisation, le matériel acheté et tout assemblage ou contrôle d’acceptation.nn3 variables modifient souvent un devis plus que le poids du matériau : la complexité des caractéristiques, la tolérance et les relations de données, et la portée de l’inspection. Les exigences de positionnement serrées, les matériaux durcis, l’électroérosion ou la rectification, le revêtement, l’identification sérialisée, le rapport CMM, et le montage et l’ajustement du gabarit doivent être indiqués sur le dessin ou la RFQ.nn5 jours ouvrables est une référence de planification utile uniquement pour les pièces simples et disponibles en stock ; le délai réel dépend de l’examen du dessin, de la voie de processus, des traitements extérieurs et des exigences d’inspection. Confirmez le calendrier actuel, la révision, la documentation et les hypothèses de livraison avant la publication.
| Tranche de quantité | Schéma de prix unitaire typique | Délai de planification indicatif | Principaux facteurs de coût |
|---|---|---|---|
| Prototype : 1–2 jeux | Le plus élevé | 5–15 jours ouvrables | Réglage, programmation, bridage personnalisé, premier article |
| Faible volume : 3–20 ensembles | Diminue lorsque la configuration est partagée | 10–25 jours ouvrables | Temps de cycle, tolérance, matériau, finition, inspection |
| Commande répétée : 20 ensembles | Dépend de la stabilité de la révision et du groupage | Confirmer par version | Répétabilité, outillage dédié, reporting, assemblage |
Téléchargez les pièces CNC pour les gabarits de mesure pour examen
Envoyez votre dessin 2D, modèle 3D, matériau, quantité, priorités de qualité et date cible pour un examen de fabrication spécifique au projet.