
Services d’usinage de poches CNC pour pièces de précision
Soumettez votre dessin pour des services d’usinage de poches CNC planifiés en fonction des dimensions critiques, de l’accès aux outils, des besoins d’inspection et du contrôle des révisions.
Composants représentatifs d’usinage de poches CNC
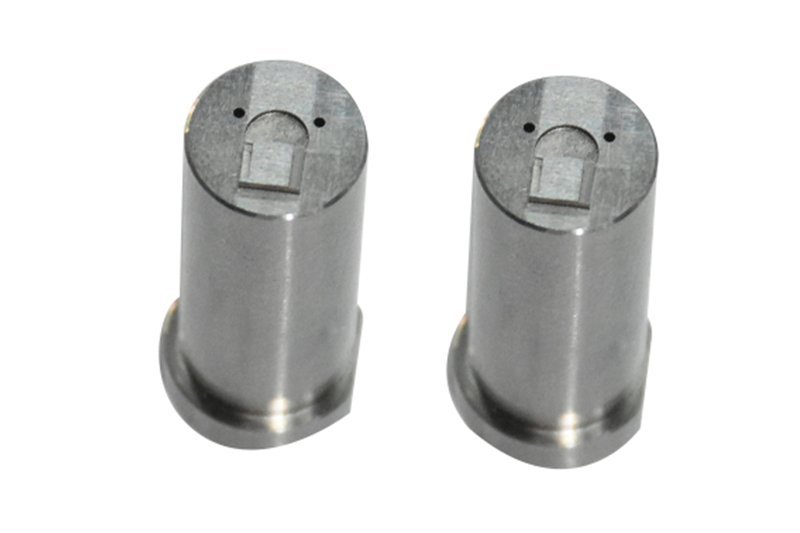




Related Drawing-Defined Components




Pourquoi les équipes choisissent nos services d’usinage de poches CNC
La planification guidée par le dessin aligne la géométrie des poches, les dimensions critiques, le routage du processus, l’inspection et les révisions avant que les engagements de production ne soient pris.
Revue initiale du dessin
Nous examinons les dessins et les modèles disponibles pour clarifier la géométrie des poches, les datums, les exigences matérielles et les questions de fabrication avant le devis.
Retours DFM pratiques
La discussion DFM identifie l’accès aux outils, les rayons internes, les préoccupations liées à la profondeur par rapport à la largeur, l’usinage de dégagement et les caractéristiques qui pourraient nécessiter une approche révisée.
Dimensions critiques planifiées
Les dimensions critiques pour la qualité, les relations de tolérance, les références de datum et les priorités de surface sont identifiées afin que le routage du processus soutienne l’intention fonctionnelle.
Routages de processus coordonnés
L’usinage CNC peut être coordonné avec l’électro-érosion, la rectification de précision, l’ajustement et les opérations secondaires lorsque le dessin et la portée vérifiée du projet l’exigent.
Alignement de la méthode d’inspection
Les attentes en matière d’inspection sont discutées tôt, y compris les exigences de rapport, les priorités de mesure et la documentation nécessaire pour correspondre au plan de vérification convenu.
Visibilité des révisions
Les révisions de dessin, les décisions de projet et les informations de livraison restent visibles grâce à une communication coordonnée, aidant les équipes à éviter de produire selon des exigences obsolètes.
Familles de pièces de précision et d’outillage
Routages de processus guidés par le dessin pour les composants configurables, de la revue DFM à l’usinage, l’inspection et la livraison documentée.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces usinées sur mesure basées sur dessin qui nécessitent un itinéraire de processus défini, une revue des dimensions critiques, une confirmation des matériaux et un plan d’inspection correspondant à la commande.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC sur mesure pour pièces prismatiques, plaques, inserts, poches et profils complexes. L’accès aux outils, la sélection des datums, la stratégie de bridage et le dégagement d’usinage sont examinés avant la planification de la production.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour arbres, axes, douilles, manchons, filetages et composants rotatifs. Les devis doivent identifier la concentricité, le voile, la surface, le matériau et les exigences d’inspection.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet de réaliser des géométries et des caractéristiques multi-faces difficiles d’accès. La planification du processus évalue l’orientation, la portée de l’outil, le bridage, le transfert de données, et la nécessité éventuelle d’une électroérosion ou d’un rectification ultérieure.
Upload a Drawing
Micro-usinage et usinage Suisse
Le micro-usinage et l’usinage Suisse sont adaptés aux composants de petit diamètre, longs ou à forte densité de détails, où la manipulation, la concentricité, le contrôle des bavures et la stratégie de mesure ont un impact significatif sur le résultat.
Upload a Drawing
Électroérosion à fil et par enfonçage
Les services d’électroérosion à fil et par enfonçage sont conçus pour les matériaux durcis, les géométries internes vives, les fentes fines, les détails borgnes et les caractéristiques hors de portée de l’usinage conventionnel. La conception des électrodes, le parcours du fil, les considérations sur la couche de refusion et les exigences de finition nécessitent un examen attentif.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision permet de contrôler la planéité, le parallélisme, la précision du profil et la finition dimensionnelle finale. Le stock de rectification, la séquence de traitement thermique, l’état des données de référence et la méthode d’inspection doivent être définis lors de la revue des plans.
Upload a Drawing
Inserts de moule (empreintes et noyaux)
Les inserts de moule de précision (empreintes et noyaux) sont produits comme des composants d’outillage configurables à partir de plans approuvés. L’usinage, l’électroérosion, la rectification, l’ajustement des interfaces, les caractéristiques de refroidissement, l’état de l’acier et les surfaces de moulage critiques sont planifiés conjointement.
Upload a Drawing
Broches et composants d'éjection
Les broches éjectrices, les douilles et les composants d’éjection sont évalués en termes d’ajustement, de jeu, de guidage, d’état du matériau et d’exigences de surface. Le cycle de moulage prévu et les détails des composants d’accouplement aident à établir une voie de fabrication pratique.
Upload a Drawing
Broches de noyau, composants de guidage et de localisation
Les broches de noyau, les broches de guidage et les composants de localisation nécessitent des interfaces contrôlées entre les éléments du moule. La revue des plans se concentre sur les données de référence fonctionnelles, les relations positionnelles, les surfaces d’usure, les exigences de dureté et les preuves d’inspection nécessaires.
Upload a Drawing
Boîtiers, verins, canaux d'alimentation et accessoires de moule
Les boîtiers, vérins, canaux d’alimentation et accessoires de moule sont fournis en familles de composants définies par les plans. Les interfaces de déplacement, la géométrie de fermeture, les zones d’usure, l’accès pour l’usinage, le stock d’ajustement et les relations d’assemblage doivent être clarifiés avant la fabrication.
Upload a Drawing
Composants de moules de connecteurs
Les composants de moules de connecteurs de précision prennent en charge les outillages où le pas, l’alignement, la géométrie des inserts, les caractéristiques fines et les conditions d’accouplement répété sont essentiels. SUUXIANG examine les dimensions critiques, les besoins en électroérosion, le traitement des matériaux et les exigences d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont planifiés en fonction des fonctions de coupe, de formage, de guidage et de localisation. L’état du matériau, le traitement thermique, la séquence de rectification, les exigences de tranchant, les relations de jeu et le contexte de la matrice d’accouplement doivent accompagner la demande de devis.
Upload a Drawing
Outillage pour injection, MIM, CIM et surmoulage
Les composants et outillages de moules d’injection pour MIM, CIM et surmoulage sont évalués dans le cadre d’un périmètre de production vérifié. L’examen prend en compte les surfaces de flux de matière, les interfaces des inserts, la géométrie de ventilation ou de canalisation, le contexte de retrait et les contrôles qualité spécifiés.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction des plans, de l’application, de la voie d’usinage, des besoins en traitement thermique, de l’exposition à la corrosion et des exigences d’inspection. La nuance et l’état du matériau doivent être confirmés avant l’engagement de la production.
Upload a Drawing
Finitions de surface et traitement thermique
La finition de surface et le traitement thermique sont spécifiés comme des exigences fonctionnelles, et non comme des ajouts génériques. La séquence, le masquage, le changement dimensionnel, les cibles de dureté, la résistance à la corrosion, l’apparence et l’inspection post-traitement nécessitent une définition claire.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées autour des dimensions critiques et des critères d’acceptation convenus. Les exigences peuvent inclure des rapports dimensionnels, des enregistrements de matériaux, la traçabilité des révisions et des méthodes d’inspection appropriées à la pièce.
Upload a Drawing
Prototypage et production en petite série
Le prototypage rapide et la fabrication en petite série soutiennent la validation de conception, les essais d’outillage, les quantités intermédiaires et les révisions contrôlées. Une demande de devis pertinente identifie la révision du plan, le matériau, la quantité, les caractéristiques critiques, les besoins d’inspection et la date de livraison cible.
Upload a DrawingMatériaux pour services d’usinage de poches CNC

Aciers à outils
Couramment utilisés pour les inserts de moules, les noyaux et les outillages sensibles à l’usure. L’usinabilité varie selon le grade et la dureté ; les opérations de poche grossières, la séquence de traitement thermique, l’usinage de finition et les exigences d’électroérosion ou de rectification doivent être examinés à partir du dessin.

Aciers inoxydables
Souvent spécifiés pour les composants résistants à la corrosion, les montages et certaines applications de moules. Le grade de l’alliage affecte le comportement de coupe et la réponse de finition, tandis que les poches profondes peuvent nécessiter un accès outillage soigneux, une évacuation des copeaux et une planification d’inspection autour des plans de référence critiques.

Alliages d'aluminium
Un choix pratique pour les montages légers, les composants prototypes et certaines applications d’outillage. Leur usinabilité généralement favorable permet un dégagement de poche efficace, mais l’alliage, l’épaisseur de paroi, les exigences de surface et tout traitement post-usinage doivent être confirmés lors de la revue DFM.

Aciers au carbone
Utilisés pour les composants structurels, les éléments d’outillage et les applications où la résistance du matériau et le coût nécessitent un équilibre. Le grade, l’état de livraison et le traitement thermique prévu influencent l’usinage, le risque de déformation, la stratégie de finition de poche et les exigences d’inspection finales.

Alliages de cuivre
Considérés pour les caractéristiques électriques, les pièces de gestion thermique et les détails d’outillage spécialisés. Les alliages de laiton et de cuivre diffèrent considérablement dans leur comportement de coupe ; la revue du dessin doit confirmer l’alliage, la géométrie de poche, les attentes de contrôle des bavures, l’état de surface et les exigences d’accouplement.
Services d’usinage de poches CNC : Processus pris en charge

Usinage de poches CNC
L’usinage CNC retire de la matière dans des limites définies pour créer des cavités, des épaulements et des profils internes. L’accès outillage, les rayons de coin, la rigidité des parois et l’usinage de finition sont examinés pour supporter la géométrie de poche requise.


Électroérosion à fil
L’électroérosion à fil peut supporter des fentes étroites, des profils internes nets et des caractéristiques durcies où l’accès conventionnel de l’outil est limité. Le trajet du fil, l’emplacement du trou de départ, les exigences de coin et les plans de référence d’inspection doivent être définis avant la planification.

Électroérosion par enfonçage
L’électroérosion par enfonçage peut former des cavités profondes ou détaillées à l’aide d’une stratégie d’électrode planifiée. L’usure de l’électrode, les attentes de finition, le jeu d’étincelles et les exigences d’assemblage en aval sont considérés parallèlement aux dimensions critiques du dessin.

Rectification de précision
La rectification de précision peut suivre l’usinage ou l’électroérosion lorsque la planéité, le parallélisme ou l’enlèvement de matière contrôlé sont requis. L’usinage de rectification, la séquence de traitement thermique, la protection des plans de référence et la méthode d’inspection sont examinés dans le cadre de la voie.

Assemblage et inspection
L’assemblage et l’inspection confirment la relation des caractéristiques usinées de poche avec les composants d’accouplement et les plans de référence spécifiés. Le plan d’inspection est aligné sur les priorités du dessin, le statut de révision, les besoins de rapport et les exigences vérifiées pour la commande.
Services d’usinage de poches CNC : Caractéristiques secondaires et détails des composants

Caractéristiques filetées
Spécifiez la norme de filetage, la taille, la profondeur, la classe, la condition d’entrée et toute exigence de pièce d’accouplement. SUUXIANG examine l’accès aux outils et la séquence, ainsi que la géométrie de la poche, avant de confirmer la voie de fabrication.

Caractéristiques de localisation
Les trous de goujon, les faces de référence, les alésages de guidage et les rainures de localisation peuvent établir des relations d’assemblage répétables. Identifiez les références fonctionnelles et les exigences positionnelles critiques afin que les méthodes d’usinage et d’inspection puissent être évaluées.

État de surface
Indiquez les exigences de finition par surface fonctionnelle, y compris les fonds de poche, les faces d’étanchéité, les zones de glissement ou les zones cosmétiques. Le dessin doit distinguer les attentes de rugosité des exigences de géométrie et de tolérance.

Traitement thermique
Lorsque la dureté ou le traitement thermique est requis, fournissez la qualité du matériau, l’état cible et les priorités dimensionnelles pertinentes. SUUXIANG peut examiner les tolérances d’usinage, le stock de rectification et la séquence de processus par rapport au dessin.

Marquage de pièce
Les numéros de pièce, les marques de révision, les identifiants d’orientation et les marques de traçabilité doivent indiquer l’emplacement, la méthode et les limites de lisibilité. Cela permet d’éviter les conflits avec les surfaces critiques, les parois de poche ou les interfaces assemblées.

Documentation d'inspection
Définissez le format de rapport requis, les caractéristiques mesurées, la quantité d’échantillons et toute attente d’inspection basée sur des références. La documentation est alignée sur la commande et le plan d’inspection vérifié plutôt qu’assumée à partir d’une liste de contrôle générique.
Services d'usinage de poches CNC par SUUXIANG
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes mondiales d’ingénierie, d’approvisionnement et de qualité à traduire les dessins et spécifications en pièces CNC personnalisées inspectées, en composants de moules de précision, en outillage de connecteurs et en composants de matrices.
Nos services d’usinage de poches CNC sont planifiés autour de la pièce, et non d’un modèle de processus générique. Avant la cotation et les engagements de production, nous examinons les dimensions critiques, les références, la géométrie de la poche, l’accès aux outils, les exigences de matériau et de traitement thermique, les priorités de surface, les besoins en électroérosion ou en rectification, la quantité et les attentes d’inspection.
Ce qui distingue SUUXIANG, c’est la planification coordonnée des processus entre l’usinage CNC et le tournage, l’usinage multi-axes, l’électroérosion, la rectification de précision, l’ajustement et l’inspection. Un contrôle de révision clair et une communication de projet traçable maintiennent la fabrication alignée avec le dessin approuvé, le plan d’inspection défini et les exigences de livraison.

Services d’usinage de poches CNC : de la géométrie aux caractéristiques vérifiées
La DFM commence à la référence
SUUXIANG examine les références du dessin, les dimensions critiques, les relations de paroi, l’accès aux outils, les rayons d’angle et les empilements de tolérances avant la cotation. Cela clarifie quelles faces de poche contrôlent la fonction et où les changements de conception ou les tolérances d’usinage peuvent réduire les risques avant le début de la production.
- Identifier les références fonctionnelles et les caractéristiques de poche critiques pour la qualité
- Examiner l'accès à la fraise, les rayons internes et la rigidité des parois
- Aligner les tolérances avec la fonction d'accouplement ou d'étanchéité de la pièce
- Consigner les révisions de dessin et les questions de fabrication ouvertes
- Confirmer la révision du dessin avant le devis et la validation

Choisir la bonne voie de procédé
La géométrie de la poche ne dicte pas automatiquement un seul procédé. SUUXIANG évalue le fraisage CNC aux côtés de l’électroérosion à fil ou de l’électroérosion par enfonçage lorsque les coins internes, la profondeur, l’accès, l’état du matériau ou les relations entre les caractéristiques justifient une approche différente pour le dessin soumis.
- Comparer l'accès des outils CNC avec la géométrie interne requise
- Évaluer les besoins d'électroérosion pour les coins vifs ou les caractéristiques restreintes
- Planifier la séquence d'usinage en tenant compte du traitement thermique et du risque de déformation
- Définir les passes de finition pour les parois et les fonds de poche fonctionnels

Protéger le stock pour rectification et ajustement
Pour les composants de moules et d’outillage de connecteurs, une poche fraisée peut être une caractéristique intermédiaire plutôt que la surface finale. SUUXIANG examine le stock de rectification, les interfaces d’ajustement et les relations d’assemblage afin que les opérations de finition ultérieures soient prises en compte avant le retrait de matière.
- Réserver le stock approprié lorsque la rectification de précision est requise
- Séparer les surfaces de référence des surfaces destinées à l'ajustement
- Examiner le contexte des pièces d'accouplement lorsque cela affecte la fonction de la poche
- Confirmer la séquence de finition avant de s'engager dans la production

Inspecter selon la révision approuvée
La planification de l’inspection suit la révision de dessin convenue de la commande et les priorités des caractéristiques critiques. SUUXIANG aligne les méthodes de mesure, les besoins de rapport et les attentes en matière de traçabilité avant la production, puis maintient les informations de révision et de livraison visibles tout au long du flux de travail du projet.
- Définir les dimensions critiques et les méthodes d'inspection applicables
- Confirmer le format du rapport et les exigences de documentation en amont
- Maintenir la traçabilité jusqu'à la révision de dessin approuvée
- Escalader les questions de spécification non résolues avant la validation
Services de fraisage de poches CNC avec contrôle piloté par le dessin
Comparez un flux de travail de fabrication documenté avec une voie d’approvisionnement basée uniquement sur un devis avant de lancer un projet de fraisage de poches de précision.
← Swipe left or right to view →
Flux de production pour les services d’usinage de poches par CN
Un flux de travail basé sur les plans qui aligne la géométrie des poches, la planification des processus, les exigences d’inspection et la coordination des livraisons avant que la production ne commence.
Examen des dessins et de la demande de devis
Nous examinons les dessins 2D, les modèles, les matériaux, les quantités, l’application, les dimensions critiques, les exigences de surface, les besoins d’inspection et la date de livraison souhaitée avant de définir la base du devis.
Planification du processus et des contrôles
L’équipe évalue la stratégie de référence, l’accès aux outils, la profondeur des poches, les rayons de congé, la surépaisseur d’usinage, la séquence de traitement thermique et la nécessité d’une électroérosion ou d’une rectification.
Confirmation du périmètre et de la révision
Avant la libération, les exigences de production, la documentation qualité, les attentes de livraison et la révision du dessin applicable sont alignées pour assurer une traçabilité claire du projet.
Usinage des caractéristiques critiques de poche
Le fraisage CNC retire la matière par des opérations de dégrossissage et de finition planifiées, avec l’intégration de l’électroérosion, de la rectification ou de l’ajustement lorsque la géométrie et les spécifications de la pièce le nécessitent.
Inspection, emballage, coordination de l’expédition
Les pièces finies sont vérifiées par rapport au plan d’inspection convenu, associées à la documentation requise, protégées pour le transport et coordonnées pour l’expédition conformément à la commande.
Comment les services de fraisage de poches CNC passent du dessin à la livraison
A drawing-led process that keeps DFM decisions, critical requirements, inspection expectations, and delivery coordination visible before production begins.
Soumettez votre dossier de dessin
Fournissez le dessin 2D, le modèle 3D si disponible, le matériau, la quantité, la géométrie de la poche, les dimensions critiques, les exigences de surface, les besoins d’inspection et la date de livraison souhaitée.
Examen DFM et devis
Examinez l’accès à l’usinage, la portée des outils, les rayons de congé, la stratégie de référence, les besoins en électroérosion ou en rectification, les tolérances et le chemin de processus proposé avant que SUUXIANG n’émette un devis.
Confirmation des exigences de production
Approuvez la révision du dessin, les exigences de matériau et de traitement thermique, le plan qualité, les détails d’échantillonnage ou de production, et tout contexte d’application affectant les caractéristiques d’accouplement ou la fonction.
Usinage et inspection des pièces
SUUXIANG coordonne l’usinage CNC avec les étapes applicables d’électroérosion, de rectification, d’ajustement et d’inspection, en vérifiant les dimensions critiques convenues par rapport aux exigences de la commande validée.
Coordination de la documentation de livraison
Recevez la coordination de livraison et la documentation spécifiée pour la commande, avec les informations de révision et les enregistrements d’inspection alignés sur le plan de production approuvé.
Documentation de certification et de qualité
Services de fraisage de poches CNC : Résultats de projets clients
Les témoignages clients sont publiés uniquement avec une approbation écrite et des détails de projet vérifiés.
Les témoignages clients sont publiés uniquement avec une approbation écrite et des détails de projet vérifiés.
Les témoignages clients sont publiés uniquement avec une approbation écrite et des détails de projet vérifiés.
FAQ Services de fraisage de poches CNC
Practical quotation, quality, revision, and delivery questions for drawing-driven custom parts.
Quelles informations vous faut-il pour un devis de services de fraisage de poches CNC ?
Y a-t-il une quantité minimale de commande pour les services de fraisage de poches CNC ?
Puis-je demander des services de fraisage de poches CNC à partir d’une pièce échantillon sans dessin ?
Comment évaluez-vous les caractéristiques de poches profondes ou étroites avant la production ?
Pouvez-vous fournir des rapports d’inspection pour les pièces fraisées en poche ?
Comment dois-je planifier le délai de livraison pour une commande de fraisage de poches CNC ?
Comment les révisions de dessin et la propriété intellectuelle sont-elles gérées ?
SUUXIANG peut-il coordonner le paiement et l’expédition internationale pour les pièces personnalisées ?
Guide complet de l’acheteur pour les services de fraisage de poches CNC
Utilisez ce cadre de décision pour évaluer la géométrie des poches, les matériaux, les tolérances, l’inspection et la préparation du fournisseur, tout en évitant les erreurs de dessin, d’approvisionnement et de planification des coûts qui retardent les projets de CNC de précision.
1. Qu’est-ce que les services de fraisage de poches CNC ?
Le fraisage CNC 3 axes peut enlever de la matière à l’intérieur d’une limite fermée pour former une cavité en creux avec des parois et un fond définis ; c’est le fraisage de poche. La définition générale et la géométrie typique sont décrites sur https://jlccnc.com/blog/cnc-pocket-milling-guide.nn2010 est l’année de création de Dongguan SuuXiang Precision Mold Co., Ltd., et les acheteurs spécifient couramment des poches dans les inserts de moules, les composants d’outillage de connecteurs, les composants de matrices d’emboutissage, les gabarits et les pièces usinées en petit volume. Le dessin doit identifier le fond de poche, les emplacements des parois, la condition des coins, la relation de datum et toutes les dimensions critiques.nn4 noms de caractéristiques évitent les ambiguïtés fréquentes dans les RFQ : une poche est délimitée et retient normalement un fond, tandis qu’une rainure est un canal étroit et allongé. Un contour suit un profil extérieur ou de bord, tandis qu’une coupe traversante enlève de la matière complètement à travers la pièce sans laisser de fond.
2. Évolution des services de fraisage de poches CNC
Le fraisage manuel des années 1950 rendait le coût des poches fortement dépendant de la configuration de l’opérateur, des marques de repérage et des mesures répétées. Un dessin pouvait définir la cavité, mais l’estimation du temps et la reproduction des mêmes transitions de coin entre les lots nécessitaient un jugement considérable de l’atelier.nnLe contrôle numérique des années 1970 et les premiers parcours programmés ont déplacé la répétabilité dans le programme, faisant de la séquence de configuration, de la sélection de l’outil et des incréments de profondeur des éléments de travail cotables. Les cavités complexes restaient difficiles à estimer car chaque parcours décalé, chaque ralentissement en coin et chaque passe de finition devaient être planifiés explicitement.nnLes systèmes FAO des années 1990 ont rendu les stratégies d’ébauche et de finition pilotées par modèle, de sorte que les ingénieurs pouvaient examiner l’accès à l’outil, le stock restant et les risques de collision avant l’usinage. Le dégagement adaptatif moderne maintient un engagement plus constant de l’outil pendant l’ébauche, tandis que des passes de finition légères séparées protègent les exigences des parois et du fond.nnL’accès de 3 à 5 axes a élargi la géométrie accessible, mais il a également rendu l’examen des RFQ plus important. Les acheteurs doivent fournir le modèle 3D, les datums 2D, les dimensions critiques, l’état du matériau et les attentes en matière d’inspection afin que le fournisseur puisse distinguer une poche simple d’une poche nécessitant une réorientation, un outillage à longue portée, de l’EDM ou de la rectification.
3. Types de services de fraisage de poches CNC
Six familles de géométries couvrent la plupart des demandes de services de fraisage de poches CNC. Leur accès aux parois, leur profondeur et leurs caractéristiques internes déterminent la sélection de l’outil, le temps de cycle, les passes de finition et les datums d’inspection avant le début de la programmation FAO.
Poches ouvertes et fermées
Les poches ouvertes conviennent aux dégagements de bord et aux interfaces coulissantes ; les poches fermées conviennent aux logements et aux cavités.nnL’accès par deux parois modifie l’évacuation des copeaux et l’entrée de l’outil. Spécifiez les bords ouverts, les rayons de coin, la profondeur du fond, les datums et les tolérances des parois.
Poches peu profondes et profondes
Les poches peu profondes permettent généralement des outils plus rigides et plus courts et des finitions plus rapides.nnLes poches profondes augmentent le risque d’atteinte, de déflexion et d’évacuation. Spécifiez la profondeur, le rayon de coin minimum, la finition du fond, le dépouille et les marques de témoin admissibles.
Poches rectangulaires et circulaires
Les poches rectangulaires apparaissent dans les inserts et les jeux de serrage ; les poches circulaires positionnent les composants.nnDeux choix de géométrie affectent le rayon de l’outil de coin et la méthode de mesure. Spécifiez les rayons, le diamètre, le datum de position, la planéité du fond et la finition de la paroi.
Poches en îlots et cavités étagées
Les poches en îlots conservent des bossages pour le support ou des éléments de localisation ; les cavités étagées créent plusieurs niveaux fonctionnels.nnChaque niveau ajoute des parcours d’outils et des points d’inspection. Spécifiez le profil de l’îlot, les profondeurs des niveaux, les exigences de raccordement, le schéma de repère et les dimensions critiques des marches.
Poches inclinées et multi-axes
Les poches inclinées supportent des interfaces formées, des outils de connexion et des mécanismes de moule.nnL’accès à trois axes peut nécessiter un re-calage ; l’accès multi-axes peut réduire les montages. Spécifiez les angles, les faces accessibles, les limites de dégagement d’outil, les plans de référence et l’orientation d’inspection.
4. Matériaux pour les services d’usinage de poches CNC
Quatre familles de matériaux couvrent la plupart des décisions relatives aux services d’usinage de poches CNC : aluminium, aciers, alliages de cuivre et plastiques techniques. La sélection du matériau définit la charge d’outil, le flux thermique, le comportement des parois et les priorités d’inspection avant la publication du CAM.
| Famille de matériaux | Considérations pour la réalisation de poches | Utilisations appropriées | Spécification fournie par l’acheteur |
|---|---|---|---|
| Alliages d’aluminium | Évacuation rapide ; gérer les bavures et les vibrations des parois fines | Gabarits de prototypage, boîtiers | Alliage, trempe, finition |
| Aciers à outils ou inoxydables | Chaleur/charge plus élevée ; préserver la matière pour la finition | Insertions de moules, composants de matrices | Grade, dureté, séquence de traitement thermique |
| Alliages de laiton ou de cuivre | Contrôle des bavures ; le cuivre transfère la chaleur | Outils de connexion, éléments électriques | Alliage et exigence de conductivité |
| POM ou nylon | Limiter la chaleur ; confirmer la stabilité des parois | Gabarits, composants d’isolation | Nuance de résine, couleur, conditionnement |
Alliages d’aluminium et de cuivre
L’aluminium s’évacue facilement mais peut former un bourrelet d’accumulation ; utilisez des outils tranchants et une évacuation contrôlée des copeaux. Le laiton se usine proprement, tandis que le cuivre conduit la chaleur mais peut laisser des bavures dans les éléments de connexion.
Aciers et parois stables
L’acier à outils nécessite un engagement conservateur et une finition planifiée après traitement thermique, le cas échéant. L’acier inoxydable retient la chaleur et écrouit, donc les parois minces des poches nécessitent une analyse de rigidité et un accès fiable au liquide de refroidissement.
POM et nylon
Le POM donne couramment des poches nettes et stables pour les gabarits ; le nylon est plus résistant mais plus sensible à la chaleur et peut bouger avec l’humidité. Spécifiez le grade de résine et l’état de conditionnement lorsque la localisation des parois est importante.
5. Finitions et options de personnalisation
Pour les services d’usinage de poches CNC, les exigences post-usinage sont des données techniques, pas des notes de bas de page pour le devis. Définissez la fonction prévue avant de choisir un aspect esthétique.
| Exigence | But fonctionnel | Définition sur le dessin ou le bon de commande |
|---|---|---|
| Chanfrein | Manipulation et assemblage sécurisés | Taille et bords concernés |
| Anodisation ou placage | Comportement à la corrosion ou électrique | Type, couleur, zones masquées |
| Marquage | Traçabilité | Contenu, emplacement, méthode |
| Emballage | Prévention des dommages et de la corrosion | Protection et étiquetage |
Indications sur les bords et les surfaces
Chaque bord externe et de poche nécessite une indication claire de chanfrein, de rayon ou d’ébavurage. u0022Supprimer les arêtes vivesu0022 est moins contrôlable qu’une condition de bord spécifiée.nnUne indication de finition de surface doit identifier les faces concernées et la direction de mesure. Les fonds de poche, les parois et les surfaces d’étanchéité peuvent nécessiter des résultats différents.
Sélection de la finition fonctionnelle
L’anodisation, le placage, la passivation et l’huile protectrice dépendent du substrat, de la géométrie et de l’utilisation en aval. Les poches profondes peuvent compliquer le revêtement et l’ajustement dimensionnel.nnLes finitions fonctionnelles doivent indiquer le but recherché : protection contre la corrosion, contact électrique, accouplement ou démoulage. La couleur cosmétique ou l’apparence uniforme est un critère d’acceptation distinct.
Marquage et protection à la livraison
Un bon de commande doit spécifier le contenu, l’emplacement, la méthode et les limites de lisibilité du marquage. Le marquage ne doit pas endommager les surfaces de référence, les fonds de poche ou les éléments d’accouplement.nnChaque exigence d’expédition doit définir la préservation, la protection individuelle et l’étiquetage. Inclure la prévention de la rouille, la manipulation en salle blanche ou l’identification de révision le cas échéant.
6. Qualité des poches et essentiels DFM
Une poche n’est répétable que dans la mesure de son accès outil, de son schéma de référence et de son chemin d’inspection. Pour les services d’usinage de poches CNC, le DFM doit définir ces éléments avant la programmation FAO et la sélection du montage.
Rayons, profondeur et portée
Une fraise de 6 mm ne peut pas produire un rayon d’angle interne inférieur à 3 mm ; agrandissez les coins non fonctionnels ou spécifiez l’électroérosion. Les poches profondes et étroites nécessitent une analyse de la portée de l’outil pour limiter la déflexion et le broutage.
Parois et géométrie des caractéristiques
Les parois fines fléchissent sous une charge de coupe. Conservez donc le stock de support lorsque la fonction le permet et usinez-les avec des passes de finition légères. Spécifiez la planéité et la perpendicularité à partir de références fonctionnelles, et non d’une face extérieure arbitraire.
Stratégie de finition et d’ébavurage
Une passe d’ébauche suivie d’une passe de finition plus légère sur les parois peut améliorer la cohérence dimensionnelle et réduire les marques d’outil visibles ; cette pratique générale est décrite sur https://jlccnc.com/blog/cnc-pocket-milling-guide. Indiquez séparément la finition du fond et des parois, ainsi que les limites admissibles de cassure d’arête.
Références et accès à l’inspection
Deux ou trois surfaces de référence accessibles permettent à l’inspection d’établir le même repère que celui utilisé sur le dessin. Prévoyez un accès pour la sonde ou le calibre, identifiez les profondeurs critiques et évitez les arêtes de bavures piégées aux intersections des poches.
7. Choix des fournisseurs de services d’usinage de poches CNC
La décision concernant un fournisseur doit être un examen conjoint de l’ingénierie, de la qualité et des achats, et non une comparaison des effectifs de machines. Pour les services d’usinage de poches CNC, exigez des preuves spécifiques au projet avant d’accepter les déclarations de capacité.
Examen des plans et adéquation du processus
Les plans 2D et les modèles 3D doivent être examinés conjointement par rapport aux références, aux CTQ, à l’état du matériau et au niveau de révision. Demandez comment la portée de l’outil, le maintien de la pièce, les rayons de coin et la marge de finition affectent le parcours.nnLes parcours 3 axes, multi-axes, EDM et de rectification doivent correspondre à la géométrie réelle de la poche et aux contraintes d’accès. Demandez une proposition de processus documentée, et non une liste d’équipements générique.
- Identifiez les parois inaccessibles et le rayon de fraise minimum.
- Confirmez la traçabilité du matériau et la séquence de traitement thermique.
- Enregistrez les retours DFM par rapport à la révision du dessin.
Preuves, inspection et livraison
Un premier plan de pièce doit définir les caractéristiques critiques, la configuration de référence, la méthode de mesure, le format du rapport et la responsabilité d’acceptation avant la production. La qualité et l’ingénierie doivent convenir si les CTQ définis nécessitent une inspection à 100 % ou un plan d’échantillonnage approuvé.nnChaque commande doit spécifier les certificats de matériau, les enregistrements de traitement thermique, les rapports d’inspection et les documents d’emballage contrôlés par révision requis. Les achats doivent demander une visibilité sur les risques liés à la capacité, aux processus sous-traités, aux changements de calendrier et à la remise de l’expédition.
- Examinez un exemple anonymisé de rapport d’inspection.
- Nommez le contact unique responsable du contrôle des révisions.
- Signalez les risques de livraison dès qu’ils sont identifiés, et non lors de l’expédition.
8. Erreurs courantes dans les services d’usinage de poches CNC
Les échecs de poches commencent souvent dans la demande de devis, avant même la sélection d’une fraise. Dans les services d’usinage de poches CNC, les dessins doivent rendre la fonction, l’accès et la vérification sans ambiguïté.
Coins internes et portée
Les coins internes vifs nécessitent un processus autre que le fraisage ou une feature de dégagement. Spécifiez les rayons de coin, la profondeur de poche et les limites d’accès à l’outil ; examinez la déflexion des outils longs dans les poches profondes.
Références et tolérances
L’absence de références laisse la profondeur et la localisation ouvertes à l’interprétation. Identifiez le schéma de référence fonctionnel et appliquez des tolérances serrées uniquement aux pièces d’accouplement ou aux caractéristiques critiques pour la qualité.
Matériau et exigences des arêtes
La nuance du matériau et l’état du traitement thermique modifient la séquence d’usinage et la marge de rectification. Indiquez les deux, ainsi que la finition de surface, l’état des bavures autorisé et les arêtes nécessitant une cassure définie.
Portée de l’inspection avant approbation
Une pièce chiffrée n’est pas automatiquement chiffrée avec une preuve dimensionnelle complète. Avant la validation, convenez des dimensions critiques, de la méthode de mesure, de l’inspection par échantillonnage ou complète, du format du rapport, de la révision et de la traçabilité requise.
9. De la demande de devis au lancement de la production
Un package de lancement doit associer le dessin 2D approuvé à son modèle 3D correspondant. Pour les services d’usinage de poches CNC, indiquez le contexte d’application avant qu’un parcours ne soit chiffré.
Constituer le dossier de demande de devis
Deux fichiers – le dessin 2D contrôlé et le modèle 3D correspondant – doivent porter des identifiants de révision. Marquez les fonds de poche critiques, les parois, les rayons, les données, les interfaces d’accouplement, la finition et les exigences de traitement thermique.nnUn examen DFM devrait résoudre l’accès aux outils, le bridage, le rayon d’angle, le besoin d’EDM, le stock de rectification et l’approche d’inspection avant le devis. Enregistrez chaque déviation acceptée dans les hypothèses du devis.
Échantillons de libération et répétitions
Les exigences du premier article doivent indiquer la quantité d’échantillons, les points de mesure, le format du rapport et l’autorité de libération. Pour un prototype, liez l’acceptation à la révision du dessin plutôt qu’à une description par e-mail.nnChaque commande répétée de faible volume doit reconfirmer le matériau, la finition, la quantité, la date cible et les dimensions critiques modifiées. SUUXIANG peut garder la révision, le plan d’inspection et les discussions de livraison traçables tout au long de la production.
10. Tarification des services de fraisage de poches CNC
La tarification SUUXIANG commence par le dessin publié, le modèle, la spécification du matériau, la quantité et les attentes en matière d’inspection ; aucun tarif universel ne peut raisonnablement couvrir ces variables. Un devis doit séparer la préparation de la pièce brute, le temps d’usinage, les processus secondaires et les exigences de vérification afin que les changements de périmètre restent visibles.nnUne RFQ complète indique également la date de livraison cible et tout besoin de livraison express. Une divulgation précoce permet à l’équipe d’évaluer la séquence de configuration, la disponibilité des machines et la planification de l’inspection par rapport aux preuves du projet en cours.
| Facteur de coût | Effet sur le prix et le délai de livraison | Action de l’acheteur |
|---|---|---|
| Matériau et préparation de la pièce brute | Le coût du stock, la coupe et le conditionnement peuvent tous deux augmenter. | Spécifiez la nuance, l’état et les substituts approuvés. |
| Volume de poche, profondeur et portée | Plus de matière à enlever, des outils à longue portée et des coupes plus lentes augmentent le temps de cycle. | Fournissez des vues en coupe et des limites de profondeur. |
| Complexité des caractéristiques et configurations | Les îlots, les coins et les orientations multiples ajoutent de la programmation et de la fixation. | Identifiez les données et les faces de serrage accessibles. |
| Tolérance et finition | Les passes de finition, la rectification ou l’EDM peuvent ajouter du temps. | Marquez les dimensions critiques et les exigences de surface. |
| Inspection et quantité | Les rapports ajoutent des efforts de vérification ; les lots répartissent les coûts de configuration. | Indiquez les besoins en rapports et prévoyez la quantité. |
| Livraison express | Une planification compressée peut nécessiter un plan de production différent. | Déclarez la date de livraison requise lors de la RFQ. |
Téléchargez votre dessin pour les services de fraisage de poches CNC
Soumettez des fichiers 2D ou 3D avec le matériau, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison cible pour un examen de dessin délimité et une RFQ.