
Bagues usinées CNC sur mesure, examinées avant la production
Envoyez votre dessin pour des bagues usinées CNC sur mesure avec revue DFM, revue des dimensions critiques, planification des processus et inspection conformes à vos exigences.
Configurations représentatives de bagues usinées CNC sur mesure
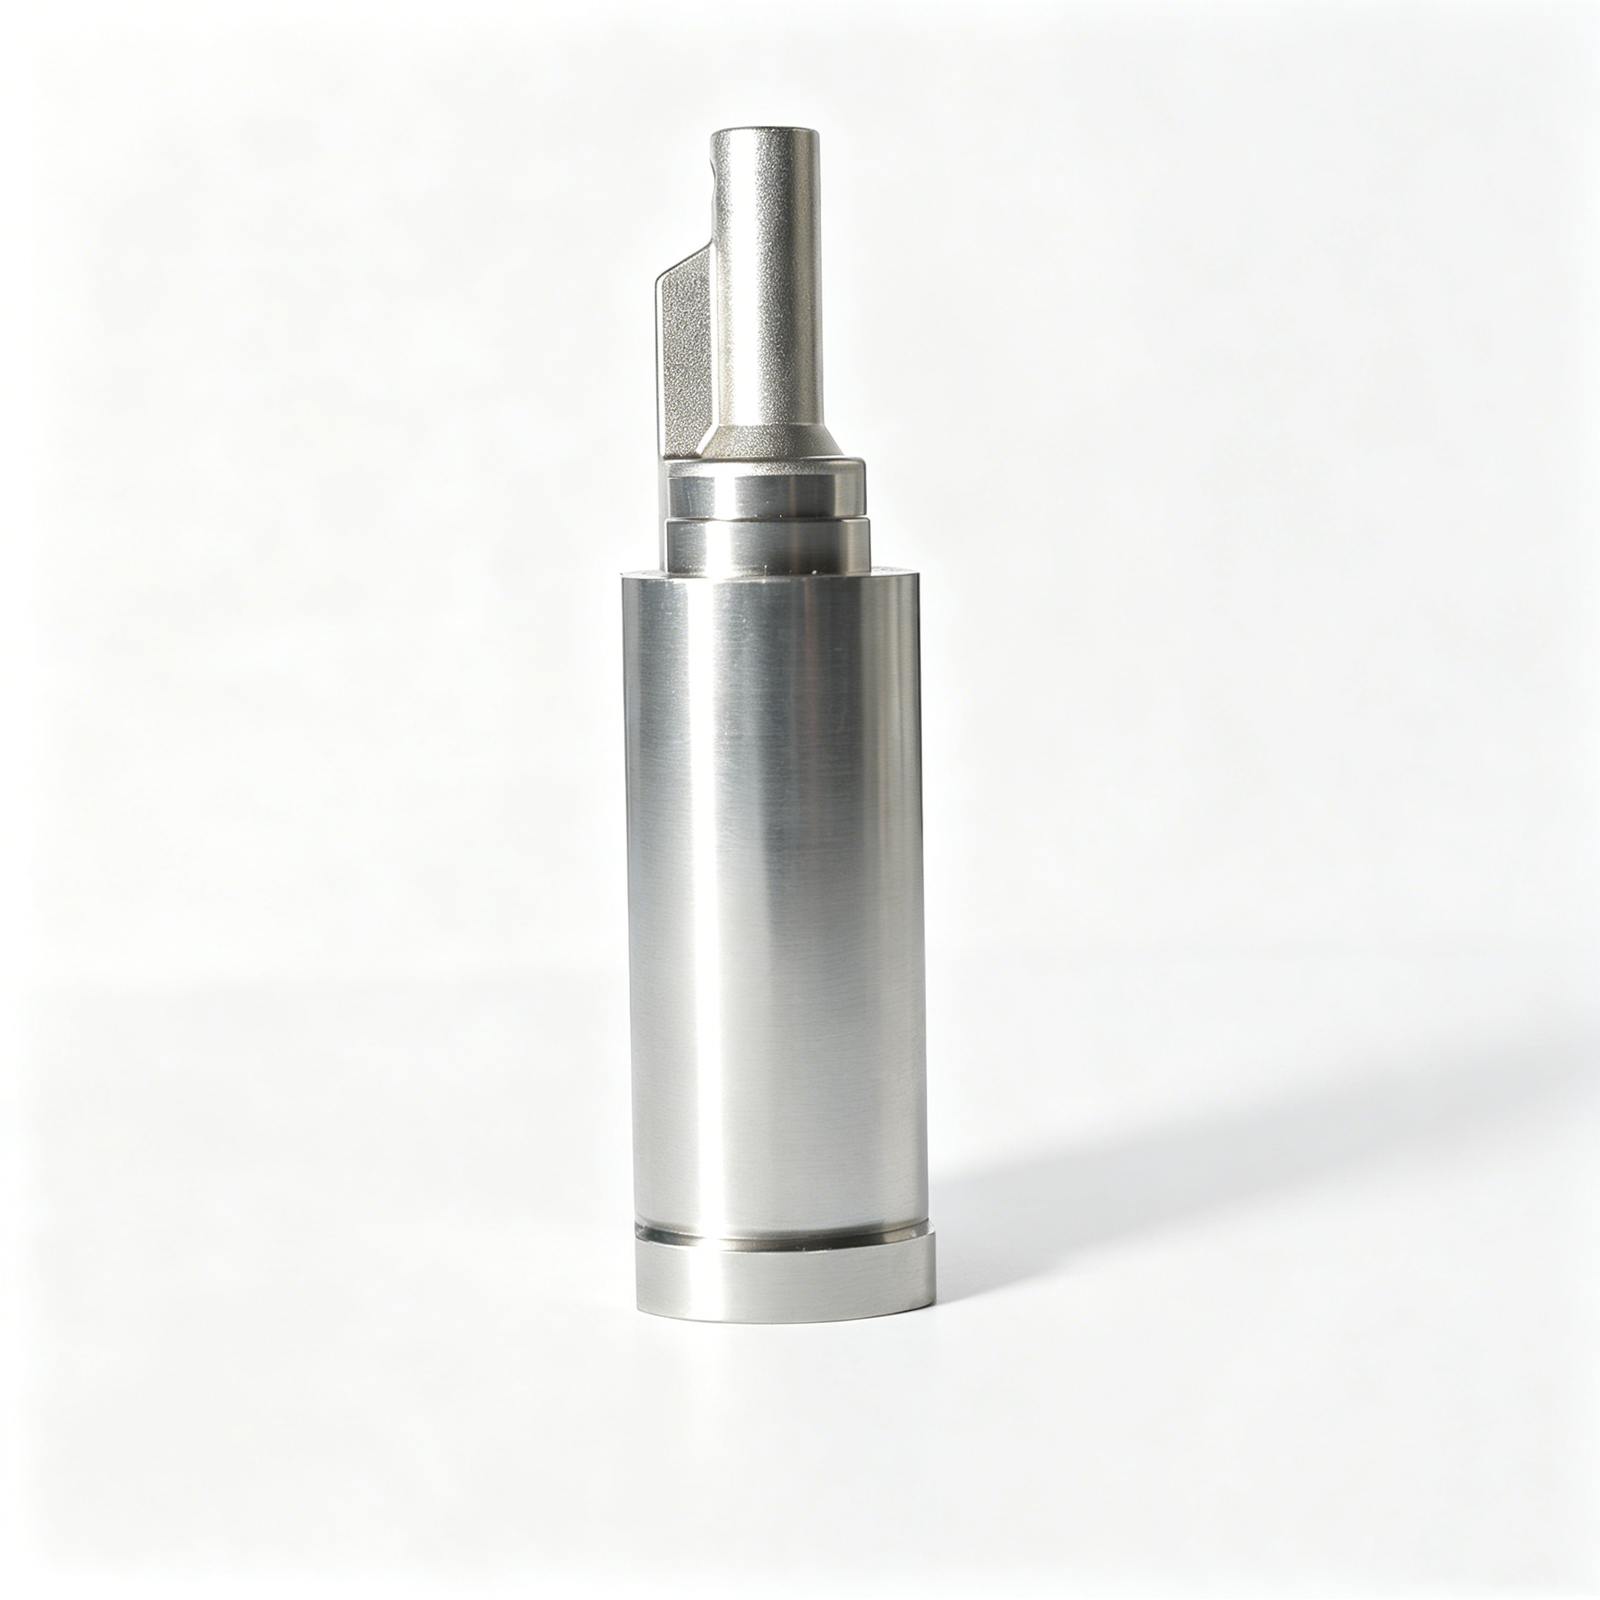






Related Drawing-Based Components and RFQs


Pourquoi les équipes d’ingénierie choisissent SUUXIANG pour les bagues usinées CNC sur mesure
Un parcours contrôlé de la revue DFM à l’usinage, à l’inspection et à la livraison tenant compte des révisions.
DFM avant engagement
La revue du dessin identifie l’accès à l’usinage, l’intention du datum, les exigences de matériaux et les risques de processus avant que les devis ou les engagements de production ne soient pris.
Dimensions critiques planifiées
Les caractéristiques CTQ, les relations d’alésage, les priorités de concentricité et les exigences de surface sont discutées par rapport à l’application et à l’approche d’inspection.
Itinéraires de processus intégrés
Le tournage CNC, le fraisage, l’électroérosion, la rectification, l’ajustement et l’inspection sont planifiés comme un itinéraire coordonné pour les exigences du dessin.
Revue des tolérances et de l’accès
La séquence de traitement thermique, le stock de rectification, la stratégie d’électrode, le chemin du fil et l’accès des outils sont pris en compte lorsque la géométrie de la pièce l’exige.
Inspection alignée sur la commande
Les méthodes d’inspection et les attentes de rapport sont définies par rapport aux caractéristiques critiques convenues, de sorte que la documentation finale corresponde au plan d’inspection vérifié.
Visibilité des révisions maintenue
Les révisions de dessin, les questions de projet et les informations de livraison restent visibles tout au long de la coordination pour soutenir des décisions de fabrication traçables.
Bagues usinées CNC sur mesure et familles de composants de précision
Itinéraires de processus pilotés par le dessin pour les composants de moules, de connecteurs, de matrices et usinés sur mesure, examinés pour les dimensions critiques, les matériaux, les besoins d’inspection et l’ajustement de production.

Services d'usinage CNC
Services d’usinage CNC de précision pour les bagues basées sur le dessin, les composants de moules, les outils de connecteurs et les pièces personnalisées. La planification du processus prend en compte le matériau, les datums, les tolérances, l’accès aux outils, la séquence de traitement thermique et les exigences d’inspection avant le devis ou l’engagement de production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC sur mesure pour les composants prismatiques,Contournés et riches en caractéristiques. SUUXIANG examine l’accès aux poches, les conditions des parois, l’emplacement des datums, la portée de l’outil et la marge de finition pour établir un itinéraire d’usinage pratique à partir du dessin et du modèle fournis.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour bagues, manchons, axes, arbres et autres pièces en rotation. Les plans sont examinés pour les caractéristiques concentriques, les relations entre alésages et diamètres extérieurs, les contrôles de battement, les détails de filetage, les exigences de surface et les plans d’inspection.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet de réaliser des caractéristiques complexes sous angle, des travaux multi-faces et des pièces où un repositionnement pourrait affecter les relations de référence. La voie appropriée dépend de la géométrie, de l’accès de l’outil, des exigences de tolérance, de l’état du matériau et de la stratégie d’inspection définie.
Upload a Drawing
Usinage Suisse u0026 Micro-usinage
L’usinage suisse et le micro-usinage sont adaptés aux composants petits, élancés et riches en détails, où la stabilité des caractéristiques et la manipulation nécessitent une planification minutieuse. Les acheteurs doivent fournir les dimensions critiques, l’état du matériau, la quantité, le contexte d’assemblage et toute exigence d’inspection pour examen.
Upload a Drawing
Services d'électroérosion à fil u0026 d'électroérosion par enfonçage
Les services d’électroérosion à fil et par enfonçage permettent de réaliser des profils, des fentes étroites, des matériaux trempés et des caractéristiques internes inaccessibles aux fraises. La stratégie d’électrode, le trajet du fil, les conditions de coin, les considérations sur la couche de recuit et les exigences de finition doivent être définis lors de l’examen des plans.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision est utilisée lorsque la planéité, le parallélisme, le contrôle de profil ou un enlèvement de matière fin est requis. La planification prend en compte l’état du traitement thermique, le stock de rectification, la séquence des références, la spécification de surface et la méthode de mesure requise pour l’acceptation.
Upload a Drawing
Insertions de noyaux u0026 d'empreintes de moules
Les insertions de noyaux et d’empreintes de moules de précision sont fabriquées à partir des plans et modèles du client, avec un usinage, une électroérosion et une rectification planifiés autour de la géométrie critique du moulage. Le matériau, le traitement thermique, les conditions de joint, les exigences de surface et les points d’inspection doivent être confirmés avant la libération.
Upload a Drawing
Éjecteurs u0026 Composants d'éjection
Les goupilles d’éjection, les manchons et les composants d’éjection sont des familles configurables pour les systèmes d’éjection de moules. Les relations dimensionnelles avec les trous, les guides et les composants d’assemblage nécessitent un contrôle clair des plans, des exigences matérielles, de l’état de surface et de toute attente en matière de dureté ou de finition.
Upload a Drawing
Noyaux, Guides u0026 Composants de localisation
Les noyaux, les goupilles de guidage et les composants de localisation sont planifiés en fonction de l’alignement fonctionnel, des conditions d’usure et des relations d’ajustement. Fournissez les dimensions d’assemblage, les références, les exigences de matériau et de traitement thermique, les diamètres critiques et les priorités d’inspection avec la demande de devis.
Upload a Drawing
Coulisses, Leveurs, Points d'injection u0026 Accessoires de moules
Les coulisses, leveurs, points d’injection et accessoires de moules couvrent les éléments mobiles, de guidage et liés à l’écoulement du moule, produits selon les plans. La faisabilité dépend de la géométrie, des surfaces de contact, des exigences de déplacement ou d’interface, de l’état du matériau et de la séquence d’usinage, d’électroérosion et d’ajustement.
Upload a Drawing
Composants de moules pour connecteurs
Les composants de moules de précision pour connecteurs supportent les outillages de produits connecteurs où la géométrie des broches, le détail des empreintes, l’alignement et la répétabilité sont critiques. SUUXIANG examine la complétude des plans, le contexte des composants d’assemblage, les exigences matérielles, les besoins en électroérosion, les conditions de finition et les critères d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont produits selon les plans fournis pour les fonctions de formage, de coupe, de guidage et de support. La planification du processus prend en compte l’état du matériau et du traitement thermique, la complexité du profil, les exigences d’électroérosion à fil, le stock de rectification, les ajustements d’assemblage et la documentation d’inspection.
Upload a Drawing
Outillage pour injection, MIM, CIM u0026 surmoulage
Les composants de moules d’injection, les composants d’outillage MIM, CIM et de surmoulage sont évalués dans le cadre d’un périmètre de production vérifié. Les plans doivent identifier les surfaces de moulage, le matériau, les exigences thermiques ou d’usure, les interfaces des inserts, les dimensions critiques, les besoins de finition et les preuves de qualité requises.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction du plan, de la charge fonctionnelle, de l’usure, de la corrosion, des conditions thermiques et des besoins de traitement ultérieurs. Soumettez le grade spécifié, l’état, la documentation matérielle applicable et toutes alternatives approuvées pour l’examen du projet.
Upload a Drawing
Finitions de surface u0026 Traitement thermique
La finition de surface et le traitement thermique doivent être planifiés en tenant compte des dimensions, des tolérances et des surfaces fonctionnelles. Spécifiez le traitement requis, l’état cible, les zones de revêtement ou de finition, les besoins de masquage, la marge de rectification post-traitement et les attentes en matière de documentation.
Upload a Drawing
Qualité, Métrologie u0026 Documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées autour des dimensions critiques de la commande et des critères d’acceptation. Définissez la révision du plan, les références, les attentes de mesure, le format de rapport, les preuves matérielles et toute exigence de traçabilité spécifique au client avant la production.
Upload a Drawing
Prototypage u0026 Production en petite série
Le prototypage rapide et la fabrication en petite série permettent la validation basée sur des plans, de faire le pont entre les exigences et le travail contrôlé en petites quantités. Une demande de devis (RFQ) utile précise la quantité, le matériau, le statut de révision, les caractéristiques critiques, les besoins d’inspection, la date cible et si une production ultérieure est prévue.
Upload a DrawingMatériaux pour bagues usinées CNC sur mesure

Acier allié
Un choix pratique pour les bagues porteuses, les éléments de guidage et les interfaces d’outillage. La nuance de l’alliage et la séquence de traitement thermique influencent la résistance à l’usure, la marge de rectification, le risque de déformation et le plan d’inspection des alésages et des diamètres extérieurs critiques.

Acier inoxydable
Utilisé lorsque l’exposition à la corrosion, la propreté ou la durabilité environnementale affecte le choix des composants. Le choix de la nuance doit être évalué en fonction du comportement à l’usinage, du contact avec les pièces adjacentes, des exigences de surface et de toute exigence de traitement thermique ou de passivation indiquée sur le plan.

Alliages de bronze
Souvent considérés pour les interfaces de glissement ou les paliers car la composition de l’alliage peut améliorer les performances d’usure et l’usinabilité. Confirmez la charge, la lubrification, le matériau de l’arbre, la température de fonctionnement et la géométrie des rainures avant de choisir une solution en bronze pour la production.

Alliages de laiton
Adaptés aux applications sélectionnées à faible à moyenne charge, sensibles à la corrosion ou nécessitant un ajustement de précision où l’usinabilité est importante. L’alliage spécifié, l’épaisseur de paroi, les caractéristiques internes et l’ajustement d’assemblage doivent être examinés pour contrôler la déformation et les bavures.

Plastiques techniques
Utilisés pour des applications de bagues spécifiées à faible friction, isolantes électriquement ou résistantes à la corrosion, lorsque l’application le permet. La nuance du matériau doit être évaluée en fonction de la charge, de la température, de la réponse à l’humidité, du fluage, de la stabilité à l’usinage et des exigences de tolérance.
Bagues usinées CNC sur mesure : Processus de précision pris en charge

Tournage CNC
Le tournage CNC établit les diamètres, les alésages, les faces, les rainures et les filetages des bagues à partir du plan approuvé. La planification du processus prend en compte le contrôle des données de référence, l’épaisseur de paroi, la portée de l’outil, l’état du matériau et les relations dimensionnelles qui affectent l’assemblage.

Fraisage CNC
Le fraisage CNC prend en charge les méplats, les trous transversaux, les rainures de clavette, les poches, les caractéristiques de montage et d’autres géométries non rotatives. SUUXIANG examine l’accès aux gabarits et le transfert des données de référence afin que les caractéristiques critiques puissent être usinées et inspectées par rapport au plan.

Électroérosion à fil
L’électroérosion à fil peut être évaluée pour les caractéristiques de profil serré, les fentes, les contours difficiles d’accès et les pièces trempées où l’accès de coupe conventionnel est limité. Le trajet du fil, la fourniture du trou de départ, les exigences de coin et la méthode d’inspection finale nécessitent un examen du plan.

Rectification de précision
La rectification de précision est appliquée lorsque le plan spécifie un diamètre, une planéité, un état de surface ou des relations d’ajustement contrôlés. Le stock de rectification, la séquence de traitement thermique, la stratégie des données de référence et l’approche de mesure sont définis avant de s’engager dans la voie de processus.

Électroérosion et ajustement
L’électroérosion par enfonçage et l’ajustement peuvent prendre en charge des géométries spécialisées, des relations d’accouplement et des détails de composants liés aux moules. La stratégie de l’électrode, les attentes de finition, le contexte d’assemblage et toute exigence d’ajustement manuel sont évalués dans le cadre du plan de fabrication spécifique au projet.

Inspection finale
L’inspection finale suit la révision du plan convenue et le plan d’inspection, en se concentrant sur les dimensions critiques, les données de référence et les besoins de reporting spécifiés. La documentation est mise en correspondance avec les exigences de la commande, aidant les équipes d’approvisionnement et de qualité à maintenir la traçabilité tout au long de l’acceptation.
Bagues usinées CNC sur mesure : Caractéristiques configurables

Filetages
Les filetages internes ou externes peuvent être examinés pour le pas, la longueur d’engagement, le faux-rond, la géométrie de dégagement et l’accès d’inspection. Fournissez les détails des pièces d’accouplement lorsque la fonction du filetage, l’étanchéité ou le couple de montage affectent les bagues usinées CNC sur mesure.

Rainures de lubrification
Des caractéristiques de lubrification annulaires, hélicoïdales ou alésées en croix peuvent être planifiées en fonction de l’épaisseur de paroi, de l’accès des outils, de l’état des bords et du mouvement d’accouplement. Définissez la géométrie des rainures, le trajet du lubrifiant et les éventuelles restrictions près des surfaces critiques d’appui ou d’étanchéité.

Alésages transversaux
Les trous radiaux, les passages de ventilation, les emplacements de goupilles et les passages de fluide nécessitent des références de datum claires et des exigences de positionnement. SUUXIANG examine l’accès au perçage, les attentes de contrôle des bavures, les caractéristiques d’intersection et la praticité d’inspection avant d’établir le processus.

Exigences d'ajustement
Les ajustements par serrage, glissement, jeu et localisation doivent identifier l’alésage ou l’arbre d’accouplement, le datum fonctionnel, les considérations de température et les dimensions critiques. Ce contexte aide à aligner les méthodes de tournage, de rectification et d’inspection avec l’intention d’assemblage.

État de surface
Spécifiez séparément les surfaces d’appui, d’étanchéité, esthétiques ou de contact par rapport aux zones non critiques. La rugosité de surface, la directionnalité, l’indemnité de rectification, les besoins de revêtement et les exigences de chanfreinage peuvent être évalués par rapport à l’état du matériau et à la séquence d’usinage prévue.

Identification de la pièce
Le marquage laser, les identifiants gravés, les marques de révision et les champs de traçabilité peuvent être situés loin des surfaces fonctionnelles. Fournissez le contenu du marquage, la taille, l’orientation, les attentes de permanence et tout lien d’emballage ou de documentation requis pour l’inspection à réception.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., fondée en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes internationales d’ingénierie, d’approvisionnement et de qualité à convertir les exigences définies en composants de précision inspectés.
Pour les bagues usinées CNC sur mesure, les composants de moules, les outillages de connecteurs et les pièces de matrices, nous coordonnons le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion, la rectification, le montage et l’inspection selon les exigences vérifiées du projet. Chaque processus commence par le dessin, le modèle 3D lorsque disponible, le matériau, la quantité et le contexte d’application.
Notre différence réside dans une communication technique disciplinée avant les engagements de production. Nous examinons les dimensions critiques, les datums, l’accès à l’usinage, la séquence de traitement thermique, les besoins d’électroérosion ou de rectification, les méthodes d’inspection et le statut de révision afin que le devis et le plan de fabrication reflètent les exigences réelles de la pièce.

Bagues usinées CNC sur mesure : De la révision du dessin à l’inspection
DFM et stratégie de datum
SUUXIANG examine les bagues usinées CNC sur mesure par rapport au dessin, au modèle 3D, au contexte d’accouplement et aux dimensions critiques avant la planification de la production. L’examen clarifie les datums fonctionnels, les risques d’empilement de tolérances, l’accès des outils et les tolérances de fabrication réalistes afin que les décisions de devis reflètent les exigences réelles de la pièce.
- Confirmer les données fonctionnelles et les caractéristiques critiques
- Examiner les relations entre alésages, diamètres extérieurs, brides, rainures et épaulements
- Identifier les risques liés à l'accès à l'usinage et à l'empilement des tolérances
- Aligner le statut de révision avant l'engagement du processus

Planification CNC et Électroérosion
Chaque voie de processus est sélectionnée en fonction de la géométrie, de l’état du matériau et de l’accessibilité des caractéristiques, plutôt que d’une séquence d’usinage fixe. Le tournage CNC, le fraisage, l’usinage multi-axes, l’électroérosion à fil ou l’électroérosion par enfonçage peuvent être combinés lorsque des profils internes, des fentes étroites, des caractéristiques durcies ou des détails fins nécessitent une approche contrôlée.
- Adapter le tournage et le fraisage à la géométrie de la pièce
- Évaluer le trajet du fil et les exigences en matière d'électrodes
- Planifier la séquence de traitement thermique et l'usinage de préparation
- Garder les décisions relatives aux caractéristiques spéciales visibles pendant la révision

Contrôle de rectification et d’ajustement
Pour les bagues usinées CNC sur mesure avec des ajustements exigeants, SUUXIANG évalue où la rectification ou l’ajustement de précision soutient l’assemblage prévu. La relation alésage-diamètre extérieur, les surfaces de support, les conditions de montage et le stock de rectification sont considérés tôt, aidant à prévenir les retouches de dernière minute causées par une voie d’usinage incomplète.
- Définir le stock de rectification avant les opérations de finition
- Examiner les relations entre alésages, diamètres extérieurs et faces
- Considérer les pièces de montage et les conditions d'assemblage
- Séparer les ajustements fonctionnels des dimensions non critiques

Dossiers d’inspection et de révision
La planification de l’inspection commence par le dessin convenu et les caractéristiques critiques identifiées. SUUXIANG coordonne les méthodes de mesure, les attentes en matière de rapports et les informations de révision avec les exigences de la commande, de sorte que la documentation finale soit liée au plan d’inspection vérifié plutôt qu’à un langage de qualité générique.
- Identifier les dimensions nécessitant une vérification documentée
- Convenir des attentes en matière d'inspection et de rapports
- Maintenir la visibilité de la révision des dessins
- Faire correspondre les enregistrements finaux aux exigences de la commande

Pourquoi choisir SUUXIANG pour les bagues usinées CNC sur mesure
Un flux de travail axé sur la révision pour les pièces basées sur des dessins, avec des exigences critiques rendues visibles avant la production.
← Swipe left or right to view →
Flux de projet pour bagues usinées CNC sur mesure
Un flux de travail axé sur le dessin qui maintient la fabricabilité, les dimensions critiques, les exigences d’inspection et le statut de révision visibles, de la revue à la coordination de la livraison.
Analyse des plans et des exigences
Nous examinons les plans 2D, les modèles 3D, les matériaux, les quantités, le contexte d’application, les dimensions critiques, les repères, les exigences de surface, les besoins d’inspection et les délais de livraison demandés avant de faire un devis.
Planification du processus et des matériaux
L’équipe harmonise les exigences de matériaux et de traitement thermique avec l’accessibilité de l’usinage, l’empilement des tolérances, le maintien en place, l’usinage de dégagement et la voie appropriée pour l’usinage CNC, l’électroérosion ou la rectification.
Usinage des caractéristiques critiques
Les douilles usinées sur mesure par CNC passent par les opérations de fraisage, de tournage, d’usinage multi-axes, d’usinage automatique (Swiss) ou de micro-usinage approuvées, les choix de processus étant adaptés aux caractéristiques définies sur le plan.
Finition par électroérosion et rectification
Lorsque cela est nécessaire, l’électroérosion à fil, l’électroérosion par enfonçage, la rectification de précision et l’ajustement traitent les profils difficiles, les caractéristiques durcies, les surfaces de roulement ou les relations dimensionnelles finales après les dégagements planifiés.
Inspection, emballage et coordination
Les pièces sont inspectées selon le plan convenu, documentées comme requis par la commande, protégées pour l’expédition et coordonnées avec les informations de révision et de livraison visibles.
Comment trouver des douilles usinées sur mesure par CNC
Move from RFQ to inspected components through a controlled, drawing-led technical review and production workflow.
Soumettez votre dossier technique
Envoyez le plan 2D, le modèle 3D si disponible, le matériau, la quantité, le contexte d’application, l’objectif de livraison et les enregistrements d’inspection requis afin que l’équipe puisse évaluer la demande.
Confirmer les exigences critiques
Identifiez les dimensions critiques, les repères, les exigences de surface, le traitement thermique, les conditions d’accouplement et le statut de révision avec SUUXIANG avant que les hypothèses de devis ou les engagements de fabrication ne soient finalisés.
Examiner la voie proposée
Évaluez la séquence proposée d’usinage CNC, d’électroérosion, de rectification, d’ajustement et d’inspection, y compris l’accessibilité de l’usinage, les dégagements et l’approche de mesure, puis clarifiez les décisions techniques ouvertes.
Approuver le devis ou l’échantillon
Confirmez les termes commerciaux et la portée technique contrôlée ; le cas échéant, approuvez un échantillon ou une première pièce avant de passer à l’étape de production convenue.
Recevoir les pièces inspectées et les enregistrements
SUUXIANG coordonne la production et l’inspection finale selon le plan convenu, puis fournit la documentation correspondant à la commande et les informations de révision visibles avec les composants livrés.
Certifications et Documentation Qualité
Retours Clients sur les Bagues Usinées CNC sur Mesure
Témoignage client en attente d’approbation écrite. Publier uniquement avec la révision du dessin approuvée, la quantité inspectée, les preuves de mesure et l’autorisation du client de divulguer le résultat du projet.
Dossier client en attente de vérification. Avant publication, confirmez les dimensions critiques, les résultats du rapport d’inspection, le dossier de livraison et la formulation approuvée par le client pour ce projet de bague usinée CNC sur mesure.
Retours client en attente de publication. Tout résultat énoncé doit être lié à un dossier de projet approuvé, incluant le contrôle de révision, la quantité, la méthode d’inspection et la permission d’identifier le client.
Le Guide Complet des Bagues Usinées CNC sur Mesure
Practical answers for engineering and sourcing teams preparing drawing-driven bushing projects.
Quelles informations dois-je envoyer pour des bagues usinées CNC sur mesure ?
Y a-t-il un MOQ pour les bagues usinées CNC sur mesure ?
Puis-je commander des échantillons de bagues usinées CNC sur mesure avant la production ?
Quel est le délai de fabrication d’une bague sur mesure ?
Quels matériaux peuvent être utilisés pour les bagues usinées CNC sur mesure ?
SUUXIANG peut-il fournir des rapports d’inspection pour les bagues usinées CNC sur mesure ?
Comment sont expédiées les bagues usinées CNC sur mesure à l’international ?
Comment fonctionnent les conditions de paiement et la protection de la propriété intellectuelle pour une demande de devis basée sur un dessin ?
Guide complet de l’acheteur pour les bagues usinées CNC sur mesure
Utilisez ce cadre pratique pour définir les besoins d’ajustement, de matériaux, de tolérances et de vérification ; comparez les capacités des fournisseurs et évitez les erreurs d’approvisionnement qui pourraient compromettre les performances, la constance, le coût et le calendrier des bagues.
1. Qu’est-ce qu’une bague usinée CNC sur mesure ?
2D drawings and, where available, 3D models define custom cnc machined bushings as made-to-print components that guide relative motion, control clearance, carry localized load, limit wear, or locate mating parts. Their function is determined by the assembly datum scheme and operating interface, not merely by their cylindrical form.nn1 catalog bearing is selected from published sizes and ratings; a spacer primarily establishes distance; an insert usually adds a thread or reinforcement; and a sleeve may simply protect or adapt a bore. A machined bushing becomes distinct when its bore, outside diameter, flange, relief, lubrication feature, wall thickness, or locating geometry is specified for a particular assembly.nn3 questions justify customization: does the standard part fail the fit, load-path, wear, or packaging requirement; is the material compatible with the shaft and environment; and can the required datum-related tolerance and surface condition be inspected? SUUXIANG should review these requirements against the drawing, mating context, quantity, and inspection plan before confirming a process route.
2. Évolution des bagues usinées CNC sur mesure
Two basic functions defined early bushings: provide a plain bearing surface and create a replaceable wear sleeve between a shaft and housing. Their value was practical replacement, but manually made parts often depended on fitting at assembly rather than controlled interchangeability.nnThree machining routes now commonly combine in custom cnc machined bushings: CNC turning establishes concentric diameters, milling adds flats or lubrication features, and grinding or EDM resolves selected hardened or difficult-access features. That process control matters where molds, connector tooling, stamping dies, and automation fixtures have limited clearance and a bushing also establishes a locating relationship.nnOne released drawing revision should govern the model, material condition, critical datums, inspection method, and shipment records. For low-volume OEM work, buyers should request repeatable setup logic, lot identification where required, and documented revision control; otherwise a replacement sleeve can fit nominal dimensions yet disturb alignment, wear behavior, or mating-component performance.
3. Types de bagues usinées CNC sur mesure
La configuration doit suivre le logement, le trajet de l’arbre, le circuit de lubrification et la méthode de service avant que le matériau ne soit spécifié. Pour les bagues usinées CNC sur mesure, la rétention axiale et l’accès au remplacement dictent généralement le premier choix géométrique.
| Type | Approche de rétention | Meilleure utilisation initiale | Focus fabrication |
|---|---|---|---|
| Manchon droit | Ajustement par pression ou retenue | Palier radial accessible | Ajustement alésage-diamètre extérieur |
| À bride | Bride intégrale | Localisation axiale unidirectionnelle | Battement de face de bride |
| Étagé | Épaulement de logement | Transition d’alésage | Concentricité du diamètre |
| Fileté | Engagement de filetage | Insert remplaçable | Point de référence et verrouillage du filetage |
| Fendu | Compression du logement | Accès d’assemblage limité | Orientation de la soudure |
| Rainuré ou avec trou de lubrification | Ajustement plus chemin de lubrification | Mouvement lubrifié | Emplacement de la rainure et du trou |
Types à manchon et à bride
Les manchons droits utilisent un diamètre extérieur uniforme et reposent sur un ajustement serré, une épaulement ou un dispositif de retenue pour le positionnement axial. Ils conviennent aux mouvements radiaux rotatifs ou coulissants où le alésage du logement est accessible.nnLes bagues à bride ajoutent un collier intégré qui se loge contre une face de logement. La bride contrôle la poussée dans une direction et simplifie l’assemblage, mais nécessite un lamage ou une face de montage exposée.
Types à gradins et filetés
Les bagues à gradins combinent deux diamètres extérieurs pour se positionner contre une transition d’alésage. Elles sont utiles lorsque des caractéristiques concentriques doivent être assemblées à partir d’une seule direction.nnLes bagues filetées se vissent dans un logement préparé et supportent des inserts d’usure amovibles ou un réglage. L’engagement du filetage, la méthode de verrouillage et le couple d’installation doivent être définis sur le dessin.
Types fendus et lubrifiés
Les bagues fendues s’ouvrent sur une couture pour être installées autour d’un arbre ou dans des logements à accès limité. La fente modifie la rigidité et doit être orientée à l’écart de la zone de charge la plus élevée.nnLes bagues rainurées ou à trous d’huile acheminent le lubrifiant à travers des caractéristiques usinées. Spécifiez la forme de la rainure, la position du trou et toute zone d’exclusion afin que la lubrification n’affaiblisse pas une zone de roulement critique.
4. Matériaux pour coussinets usinés CNC sur mesure SUUXIANG
Le matériau détermine le frottement, la génération de chaleur, l’usure de l’arbre, la résistance à la corrosion et les conditions de charge-vitesse utilisables. Sélectionnez des coussinets usinés CNC sur mesure en fonction du cycle de service et de l’environnement réels, et non du seul prix d’achat.
| Famille de matériaux | Frottement et usure | Environnement et fabrication |
|---|---|---|
| Bronze ou laiton | Bon comportement de glissement ; le bronze favorise généralement le service d’usure | Résistant à la corrosion ; facilement usinable ; la lubrification améliore la durée de vie |
| Acier au carbone ou allié | Haute capacité de charge ; risque d’endommagement de l’arbre sans lubrification | Traitement thermique possible ; nécessite une protection contre la corrosion |
| Acier inoxydable | Comportement de glissement modéré ; éviter les paires de grippage | Forte résistance à la corrosion ; l’usinage dépend de la nuance |
| Aluminium | Léger ; limité contre l’usure par glissement sévère | Une protection contre la corrosion peut être nécessaire ; facile à usiner |
| Plastiques techniques | Faible frottement ; charge et température limitées | Résistant à la corrosion ; tenir compte du fluage et de la dilatation thermique |
| PTFE ou composites | Très faible frottement ; adapté aux cas de fonctionnement à sec | Confirmer les limites de pression-vitesse, la température et la finition de l’arbre |
Comparaison des matériaux
Le bronze et le laiton conviennent généralement aux applications de glissement à charge modérée ; le bronze est souvent privilégié lorsque la résistance à l’usure est importante. Les options en acier supportent des charges plus élevées mais nécessitent une planification en matière de corrosion et de lubrification.
Compromis de service et d’usinage
Les revêtements en PTFE et composites peuvent réduire le frottement de démarrage là où la lubrification de routine est impraticable. Leurs limites de température, de pression-vitesse et de charge d’arête doivent être vérifiées par rapport à l’application.
Exigences de l’arbre de jumelage
La dureté, la finition, l’alignement, la contamination et la chimie du lubrifiant de l’arbre affectent la durée de vie de la bague autant que le matériau du trou. Une bague en aluminium ou en polymère souple peut protéger un arbre plus coûteux, tandis que les débris abrasifs inversent cet avantage.
Valider la sélection
Un examen du dessin doit documenter la charge radiale, la vitesse, la plage de température, le schéma de mouvement, le lubrifiant, l’exposition à la corrosion et les spécifications de l’arbre de jumelage. SUUXIANG peut examiner la voie proposée par rapport à ces entrées avant la production.
5. Bagues usinées CNC sur mesure : Options de conception
Les bagues usinées sur mesure par CNC doivent être spécifiées en partant des interfaces fonctionnelles vers l’extérieur : diamètre intérieur de l’arbre, diamètre extérieur du logement, position axiale et chemin de charge. SUUXIANG examine ces caractéristiques du dessin avec les exigences de référence, de tolérance, d’accès au processus et d’inspection avant de lancer la production.
| Caractéristique | Valeur fonctionnelle | Pratique de dessin tenant compte des coûts |
|---|---|---|
| Bride ou épaulement | Rétention axiale et localisation de la charge | Dimensionner à partir de la référence d’accouplement |
| Rainure ou trou transversal | Lubrification ou chemin de fluide | Spécifier uniquement avec un objectif défini |
| Chanfrein ou dégagement | Dégagement d’assemblage et d’outil | Laisser de l’espace d’accès à l’outil |
| Marquage ou emballage | Traçabilité et prévention des dommages | Définir la localisation et le niveau de protection |
Géométrie fonctionnelle

Les diamètres intérieurs, extérieurs, l’épaisseur de bride, les épaulements et l’épaisseur de paroi déterminent l’ajustement, la rétention et le transfert de charge. Dimensionnez chaque caractéristique à partir des références fonctionnelles plutôt qu’en chaînant les dimensions.nnLes filetages, les rainures, les trous transversaux et les poches de lubrification n’ajoutent de fonctionnalité que lorsque les exigences d’assemblage, de fluide ou de graisse les justifient. Indiquez la norme de filetage, le profil de rainure, l’orientation du trou et la relation avec la pièce d’accouplement.
Détails adaptés à l’usinage
Les parois minces peuvent se déformer pendant le tournage, l’alésage, le traitement thermique et le serrage ; identifiez tôt les priorités de paroi minimale et de rondeur. Les alésages profonds et les rapports longueur/diamètre élevés peuvent nécessiter un alésage étagé, un support ou une voie de processus alternative.nnLes filetages internes, les rainures borgnes et les trous qui se croisent ajoutent souvent des outils, des montages, du déburrage et des efforts d’inspection. Les dégagements, les chanfreins accessibles et un espace réaliste pour la course de l’outil peuvent réduire les coûts évitables.
Exigences de finition et de libération
La finition de surface, le traitement thermique, le revêtement, le marquage et l’emballage doivent chacun être liés à un besoin fonctionnel. Définissez la surface contrôlée, la direction de rugosité requise, la séquence de traitement, l’emplacement du marquage et l’attente de protection contre la corrosion.nnLes rapports d’inspection et l’emballage de protection doivent correspondre aux risques de manipulation et de traçabilité. Indiquez si les pièces seront appariées, nettoyées, huilées, protégées individuellement ou étiquetées par lot.
6. Éléments de qualité critiques dans la construction des bagues
L’alésage, le diamètre extérieur et les faces d’extrémité d’une bague déterminent son comportement à l’assemblage. Spécifiez ces caractéristiques à partir des références fonctionnelles plutôt que de traiter les limites de diamètre individuelles comme des exigences indépendantes.
Contrôles d’ajustement et de forme
La classe d’ajustement, la tolérance de diamètre, la rondeur et la cylindricité doivent être attribuées à la fonction de l’arbre ou du logement. Un résultat de diamètre serré peut toujours bloquer si l’erreur de forme consomme le dégagement prévu.nnLa concentricité entre l’alésage et le diamètre extérieur est importante lorsque le diamètre extérieur positionne la pièce. La perpendicularité d’une bride ou d’une face d’extrémité est importante lorsqu’elle repose contre un épaulement d’accouplement.
Condition de surface et de matériau
La finition de l’alésage doit correspondre aux exigences de glissement, de lubrification et d’usure indiquées sur le dessin. Les arêtes vives doivent éviter les dommages à l’assemblage sans supprimer un coin de localisation ni modifier une longueur effective.nnLes exigences de dureté nécessitent le grade du matériau, l’état du traitement thermique, le lieu du test et la méthode d’acceptation. Les exigences de propreté doivent définir les résidus interdits, les conditions de manipulation et les attentes en matière d’emballage.
Preuves d’inspection à demander
Les enregistrements de la première pièce doivent relier les caractéristiques mesurées à la révision du dessin, aux datums, aux instruments et à la documentation relative aux matériaux ou aux traitements thermiques. Les calibres fonctionnels doivent reproduire, dans la mesure du possible, l’arbre, le logement, l’épaulement ou la relation de position d’accouplement.nnLes preuves en cours de fabrication doivent couvrir les dimensions critiques identifiées et toutes les vérifications dépendant du processus. Les enregistrements finaux doivent indiquer la quantité inspectée, les résultats, la disposition des non-conformités, la traçabilité et la révision approuvée.
- Rapport dimensionnel de la première pièce
- Vérifications des caractéristiques critiques en cours de fabrication
- Rapport d’inspection final
- Enregistrements des matériaux et des traitements
7. Comment choisir un fabricant de bagues
Choisissez un fabricant sur la base de preuves tirées du dessin publié, et non d’une liste générique de capacités. Pour les bagues usinées CNC sur mesure, l’approvisionnement doit exiger un examen documenté avant la diffusion de la demande de devis.
| Zone d’évaluation | Questions avant publication | Preuves requises |
|---|---|---|
| Ingénierie | Le processus est-il réalisable ? | Plan DFM et plan d’opérations |
| Matériaux | La nuance spécifiée est-elle traçable ? | Lien entre le certificat et la commande |
| Inspection | Comment les CTQ sont-ils vérifiés ? | Plan et rapport d’inspection |
| Livraison | Qu’est-ce qui contrôle le calendrier ? | Hypothèses et mises à jour du délai de livraison |
Examiner le plan de fabrication
Un dessin 2D et un modèle 3D doivent déclencher l’examen des datums, de la concentricité du trou par rapport au diamètre extérieur, de l’épaisseur de paroi, des tolérances et de l’accès aux outils.nnDemandez quelles opérations nécessitent un tournage, un fraisage, un meulage, de l’électroérosion, un ébavurage, un traitement thermique ou un revêtement, et qui contrôle chaque transfert.
- Identifier les dimensions critiques et les datums
- Confirmer le stock de rectification et la séquence de finition
- Demander les risques DFM avant devis
Vérifier les preuves de qualité
Un fournisseur doit lier les certificats de matériaux, les exigences de traitement thermique et les méthodes d’inspection à la commande et à la révision.nnDemandez le plan de la première pièce, l’équipement de mesure, la logique d’échantillonnage, la réponse aux non-conformités et le format du rapport final.
Vérifier le contrôle du programme
Une commande de prototype doit utiliser la même discipline de contrôle de révision que celle nécessaire pour la production ultérieure. Confirmez la responsabilité de la communication, le statut du dessin approuvé, la protection de l’emballage, l’identification des lots et des hypothèses réalistes sur les délais.nnDemandez ce qui change après l’approbation du prototype, quelles preuves de capacité soutiennent la montée en puissance, et comment les dates de livraison sont mises à jour lorsque des changements interviennent sur les matériaux ou les traitements externes.
8. Erreurs courantes dans les bagues usinées CNC sur mesure
Les bagues usinées CNC sur mesure échouent le plus souvent lors de la phase de révision des plans, avant même de commencer l’usinage. Chaque erreur évitable peut être corrigée grâce aux données d’application, à une revue DFM documentée et à un plan d’inspection convenu.
Dimensions sans ajustements fonctionnels
Un alésage et un diamètre extérieur nominaux ne définissent pas la fonction. L’absence d’informations sur l’arbre, le logement, le jeu, l’interférence, les datums et la température peut entraîner un grippage, une rotation ou un jeu inacceptable.nnUne revue d’ajustement doit associer le plan de la bague aux limites des pièces d’accouplement et à la méthode d’assemblage.
Matériau choisi isolément
Une spécification de matériau sans contexte de charge radiale, de vitesse, de cycle de service, de lubrification, de contamination et de corrosion peut entraîner une usure rapide ou un grippage.nnUne revue préalable à la demande de devis doit indiquer l’environnement d’exploitation et si la lubrification est continue, intermittente ou interdite.
Tolérances et exigences de bord
Sur-tolérancer chaque dimension augmente le meulage, l’inspection et le coût sans améliorer la fonction. Des limites de bavures, des chanfreins et un état de surface non spécifiés peuvent endommager les joints ou obstruer l’assemblage.nnUne revue de plan doit identifier les dimensions critiques, les tolérances non critiques, les limites de rupture de bord et les surfaces fonctionnelles.
Lacunes dans les prototypes et l’inspection
Un prototype acceptable ne démontre pas une capacité de production reproductible. Des enregistrements incomplets empêchent également l’acceptation de lot et l’analyse des actions correctives.nnUn plan de lancement doit définir l’approbation du premier article, l’échantillonnage, les méthodes de mesure, les preuves de traitement thermique et de matériau, le niveau de révision et le format du rapport.
9. Étapes pour lancer un programme de bagues sur mesure
Un lancement contrôlé transforme les exigences de l’application en un programme de bagues fabricable et inspectable. Pour les bagues usinées CNC sur mesure, les portes de validation doivent empêcher qu’un plan obsolète ou un critère d’acceptation flou n’atteigne la production.
Définir les intrants de l’application
Avant la demande de devis, fournissez le contexte de l’arbre et du logement d’accouplement, les conditions de charge ou de mouvement, la quantité et la date cible. Identifiez le matériau, le traitement thermique, la lubrification, les dimensions critiques, les datums, les exigences de surface et les critères d’acceptation fonctionnels.
- Dessin 2D et modèle 3D disponible
- Révision approuvée et historique des modifications
- Exigences d’inspection et de rapport
Revue complète du plan
Lors de la revue DFM, résolvez les risques d’empilement de tolérances, l’accès aux outils, la marge d’usinage et toute séquence de meulage, d’électroérosion ou de traitement thermique. Enregistrez chaque déviation convenue ou question ouverte dans une réponse de revue datée.
Approuver les preuves du prototype
Lors de l’approbation du prototype, comparez les résultats mesurés au plan publié et au plan d’inspection convenu. L’acceptation du premier article doit définir la quantité d’échantillons, les méthodes de mesure, la disposition des non-conformités et les contacts d’escalade technique nommés.
Contrôler le pilote et les changements
Avant la fabrication pilote, publiez le plan de contrôle de production, la spécification d’emballage, les prévisions de livraison et l’exigence d’identification de lot. Après la mise en production, faites passer chaque changement de plan, de processus, de matériau ou d’emballage par une approbation contrôlée par révision avant leur mise en œuvre.
10. Tarification et coût des bagues CNC sur mesure
Les commandes de prototypes en 1 pièce concentrent la programmation, l’inspection du premier article, le réglage et les éventuels frais de mors souples ou de montage sur quelques pièces ; les bagues usinées CNC sur mesure nécessitent donc un devis basé sur le plan, et non un prix catalogue. La nuance du matériau, la disponibilité en barre ou en tube, le diamètre du brut et le temps de cycle d’usinage établissent le coût de base.nn2 leviers de coût l’emportent souvent sur le temps de tournage : une concentricité alésage-diamètre extérieur serrée, des tolérances faibles, les filetages, les trous transversaux, les rainures, le traitement thermique, le meulage, le revêtement et les rapports d’inspection ajoutent chacun des opérations ou des contrôles. Le coût rendu change également avec l’emballage de protection, les conditions de transport, la stabilité de la révision et si le volume de commande peut répartir les frais de réglage sur des pièces répétées.
| Niveau de quantité dépendant du devis | Principaux facteurs de coût | Influence probable du délai de livraison |
|---|---|---|
| 1 à 10 pièces | Programmation, configuration, minimums de matière, premier article | Le montage ou l’approvisionnement en matière peuvent être déterminants |
| 11 à 50 pièces | Temps de cycle, opérations secondaires, échantillonnage d’inspection | Planification des machines et sous-traitance |
| 51 à 250 pièces | Outillage répétable, usure des outils, emballage | Planification de lot et plan d’inspection approuvé |
| 250 pièces | Schéma de mise à disposition annuelle, aptitude à l’automatisation, logistique | Réservation de matière et mises à disposition pour livraison |
Les bagues usinées CNC sur mesure commencent par votre dessin
Téléchargez votre dessin 2D, modèle 3D si disponible, matière, quantité, attentes qualité et date de livraison souhaitée pour un examen technique approfondi.