
Composants de matrices de découpe-emboutissage pour la fabrication OEM basée sur le dessin
Planification orientée DFM, usinage de précision, électroérosion, rectification et inspection de composants de matrices de découpe-emboutissage, fabriqués selon vos plans.
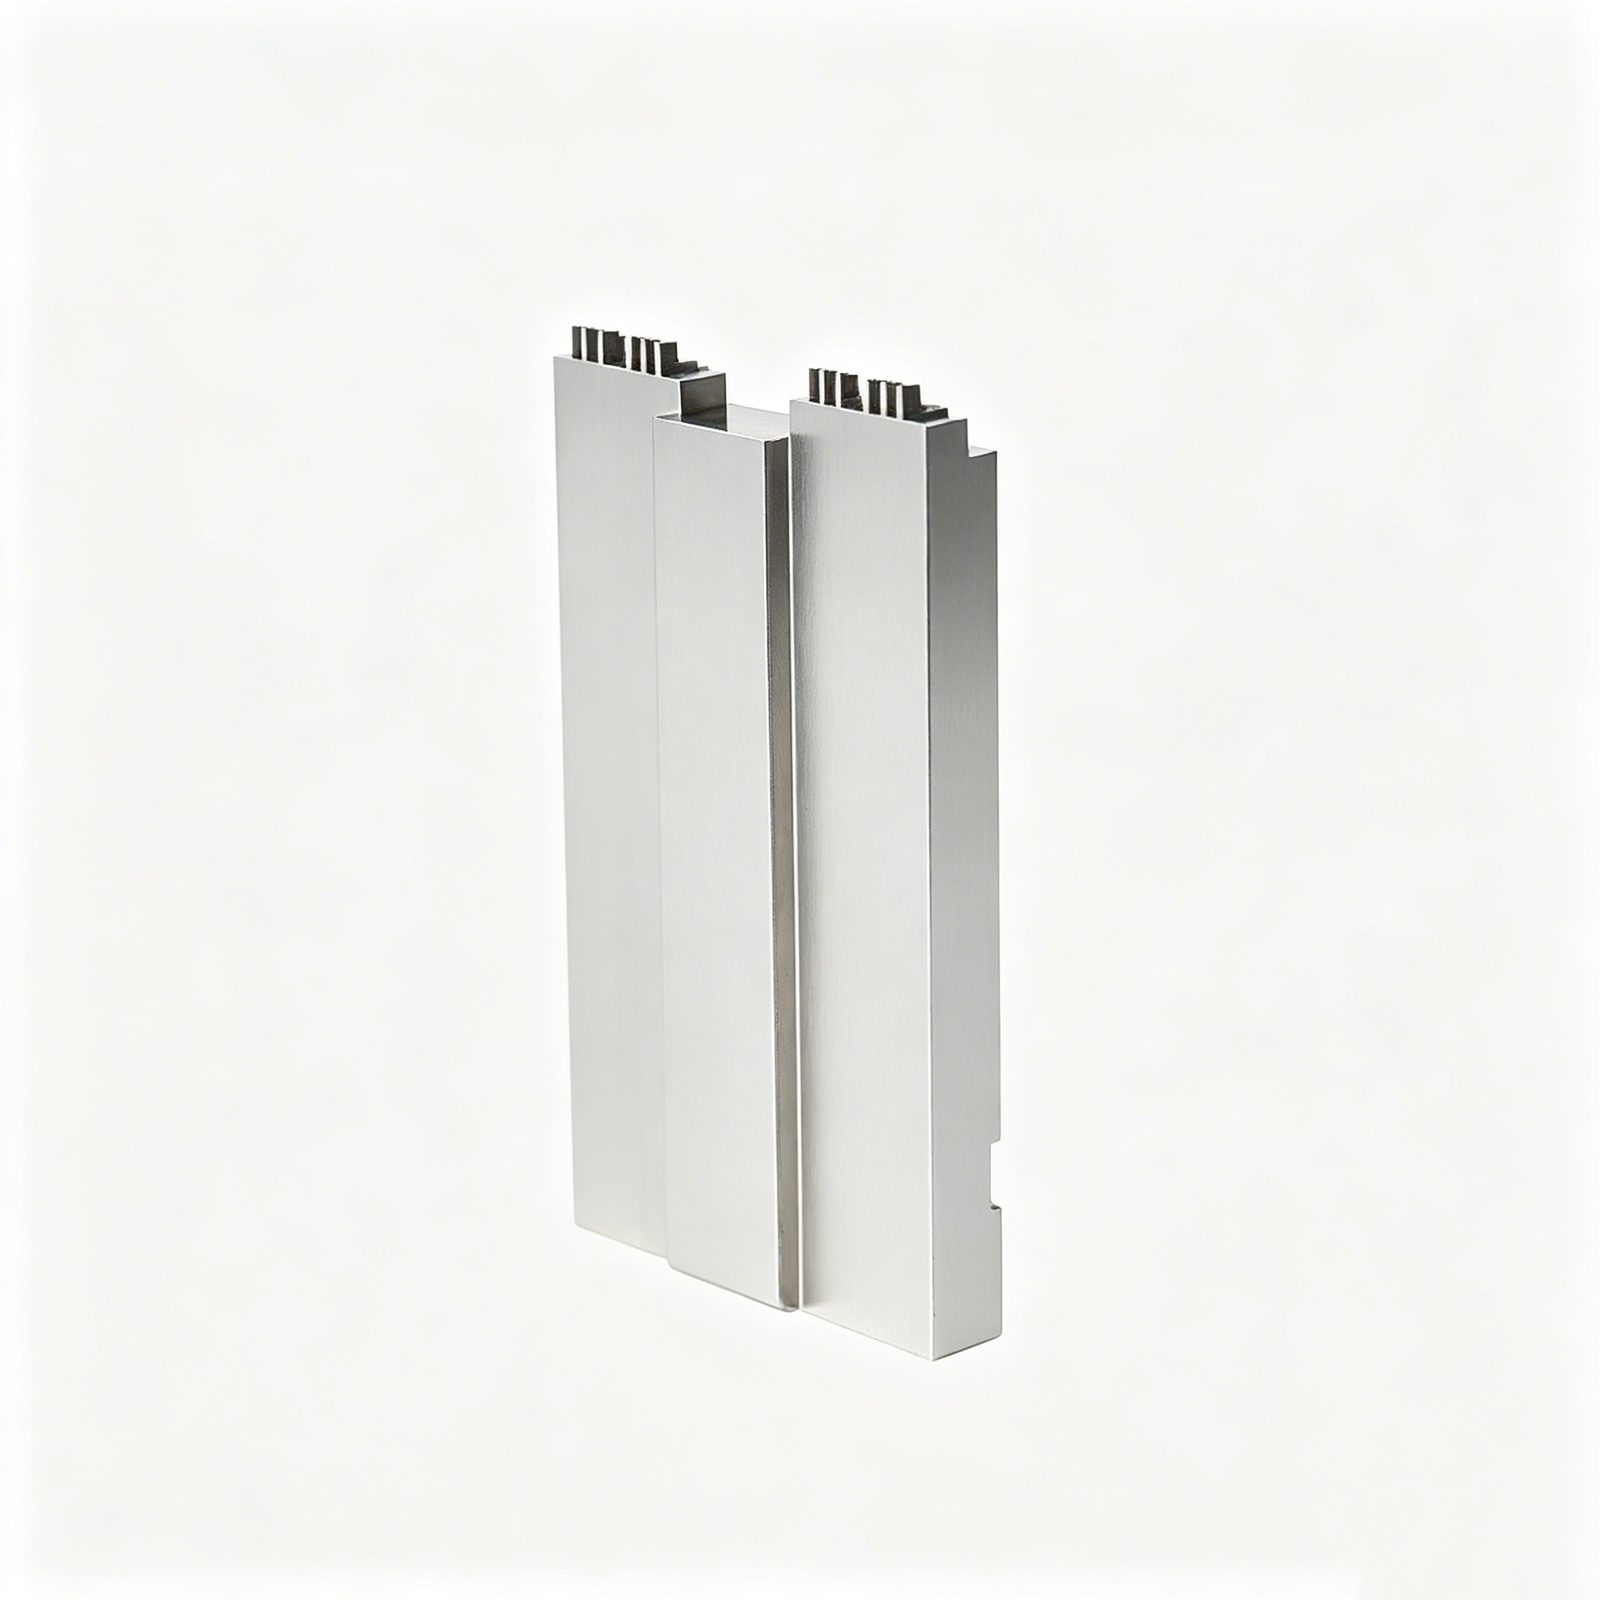
Composants représentatifs de matrices de découpe-emboutissage




Related Drawing-Based Components and Quotation




Pourquoi les ingénieurs s’approvisionnent en composants de matrices de découpe-emboutissage chez SUUXIANG
La planification basée sur le dessin maintient les caractéristiques critiques, les choix de processus, les attentes d’inspection et les révisions visibles avant les engagements de production.
Revue du dessin en premier
Examiner les dessins, modèles, datums, dimensions critiques et contexte d’application avant de deviser, afin que les questions de fabricabilité soient identifiées tôt.
Retour DFM pratique
Discuter de l’accès aux outils, des tolérances d’assemblage, des jeux d’usinage et de la séquence de traitement thermique pour aligner la géométrie du composant avec une voie réalisable.
Itinéraires de processus coordonnés
Planifier l’usinage CNC, l’électroérosion à fil, l’électroérosion à enfonçage, la rectification et l’assemblage autour des surfaces et des caractéristiques qui contrôlent les performances de la matrice.
Planification de l’inspection
Définir les dimensions critiques, les méthodes d’inspection et les attentes de rapport par rapport au dessin, aux exigences matérielles et aux priorités de qualité convenues.
Visibilité des révisions
Maintenir les révisions de dessin, les questions de fabrication et les informations de livraison visibles tout au long de la coordination, en soutenant des décisions traçables, du RFQ à l’inspection.
Communication prête pour le RFQ
Soumettez le matériel, la quantité, les priorités de surface, la date cible et les besoins en documentation avec votre dessin pour une discussion de projet plus ciblée.
Composants et familles d’outillages de matrices de découpe-emboutissage
Discutez des composants configurables et des itinéraires de processus basés sur le dessin avant que les exigences de devis, de planification de production et d’inspection ne soient confirmées.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces basées sur un dessin nécessitant fraisage, tournage, électroérosion, rectification, assemblage et inspection planifiés. Partagez les dimensions critiques, le matériau, la quantité, les surfaces et les exigences de livraison afin que l’itinéraire du processus puisse être examiné avant l’engagement.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour plaques, inserts, boîtiers, profilés, poches et caractéristiques nécessitant un accès contrôlé à l’outil. Les dessins doivent identifier les datums, les dimensions critiques, les exigences de surface, les conditions de coin et toute opération d’électroérosion ou de rectification en aval.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour pièces de révolution telles que axes, arbres, bagues, manchons et éléments de positionnement. Examen des diamètres, de la concentricité, du voile, des détails de filetage, de l’état du matériau et de la relation entre les surfaces usinées et les datums d’accouplement ou d’inspection.
Upload a Drawing
Usinage 5 axes
Usinage CNC 5 axes pour géométries complexes où l’accès multi-faces, les caractéristiques angulaires ou les montages réduits affectent la précision et l’efficacité. La faisabilité dépend de la géométrie de la pièce, de la stratégie de bridage, de la portée de l’outil, des tolérances, du matériau et de l’approche d’inspection requise.
Upload a Drawing
Usinage de précision et micro-usinage
Usinage de précision et micro-usinage pour composants petits, élancés ou à forte densité de détails où le support, la concentricité et l’accès aux caractéristiques nécessitent une planification minutieuse. Fournir les dimensions, les tolérances, le matériau, la quantité et le contexte d’application pour un examen pratique.
Upload a Drawing
Érosion à fil et par enfonçage
Services d’électroérosion à fil et par enfonçage pour les caractéristiques durcies, les profils internes fins, les coins vifs, les cavités profondes et les géométries inaccessibles par coupe conventionnelle. La conception de l’électrode, le parcours du fil, les considérations sur la couche de refusion, les exigences de finition et l’ajustement ultérieur doivent être définis dès le début.
Upload a Drawing
Rectification de précision
Rectification de surface et de profil de précision pour la planéité, le parallélisme, le contrôle de profil et les surfaces critiques pour la finition sur les composants de moules et de matrices. Le stock de rectification, la séquence de traitement thermique, les surfaces de référence, la méthode de mesure et les exigences de tolérance finale guident la planification.
Upload a Drawing
Insertions de noyaux et de cavités de moules
Insertions de noyaux et de cavités de moules de précision fabriquées selon les plans du client pour les applications d’outillage de moulage par injection. Discuter du matériau, du traitement thermique, de la géométrie de la cavité, des caractéristiques de refroidissement ou de ventilation, des besoins en électroérosion, des zones de fermeture, des exigences de surface et des priorités d’inspection dimensionnelle.
Upload a Drawing
Éjecteurs et composants d'éjection
Broches d’éjection, manchons et composants d’éjection configurés pour la disposition d’éjection et les conditions de fonctionnement du moule. Les plans doivent clarifier les relations d’ajustement, les surfaces de glissement, les exigences de dureté ou de finition, les caractéristiques liées à la course et les interfaces avec les plaques de moule adjacentes.
Upload a Drawing
Broches de noyau, composants de guidage et de positionnement
Broches de noyau, broches de guidage et composants de positionnement pour un alignement contrôlé, la formation de caractéristiques et un assemblage répétable. Examiner la géométrie, la longueur utile, la classe d’ajustement, les relations de référence, les exigences de matériau et de traitement, et les détails des composants d’accouplement avant la fabrication.
Upload a Drawing
Boîtiers, verins, canaux d'alimentation et accessoires de moules
Boîtiers de moule, verins, canaux d’alimentation et accessoires pour les actions mobiles, le démoulage des pièces, le contrôle du flux et les fonctions de support du moule. La fabricabilité dépend de la géométrie du déplacement, des interfaces, des surfaces d’usure, des fermetures, des besoins de refroidissement, des tolérances et des attentes d’ajustement.
Upload a Drawing
Composants de moules pour connecteurs
Composants de moules de précision pour connecteurs, destinés aux outillages à pas fin, multi-empreintes et à caractéristiques d’accouplement. Fournir la géométrie des broches, les exigences de pas, le schéma de référence, les spécifications de matériau et de dureté, les besoins en électroérosion ou en rectification, les priorités d’inspection et le contexte d’application du connecteur.
Upload a Drawing
Composants de matrices d'emboutissage
Composants de matrices d’emboutissage de précision, y compris poinçons, matrices, inserts, guides et pièces d’usure, produits selon la géométrie définie sur le plan. La planification du processus prend en compte le matériau, le traitement thermique, les arêtes de coupe, les relations de jeu, la précision du profil, le stock de rectification et les exigences d’inspection.
Upload a Drawing
Outillages d'injection, MIM, CIM et surmoulage
Composants d’outillage pour injection, MIM, CIM et surmoulage dans un cadre de production vérifié. Discuter du matériau moulé, de la géométrie de la pièce, des exigences de cavité et de noyau, des interfaces d’insert, des fermetures, de la ventilation, de l’alimentation, de l’usure attendue et des critères de qualité avant de confirmer le processus.
Upload a Drawing
Matériaux d'usinage
Matériaux d’usinage CNC sélectionnés selon les exigences du plan et de l’application, y compris la nuance du matériau, l’état d’approvisionnement, la dureté, la résistance à la corrosion et l’usinabilité. La disponibilité des matériaux et les besoins en certification doivent être spécifiés avec la demande de prix plutôt que supposés.
Upload a Drawing
Finitions de surface et traitement thermique
Finitions de surface et traitements thermiques planifiés en fonction de la fonction, de la stabilité dimensionnelle, de l’usure, de la résistance à la corrosion et des surfaces d’accouplement. Spécifier le type de finition, les objectifs de rugosité, la norme de revêtement ou de traitement, les besoins de masquage, la rectification après traitement et les attentes d’inspection.
Upload a Drawing
Qualité, métrologie et documentation
Inspection de précision, métrologie et documentation qualité alignées sur les dimensions critiques de la commande et le plan d’inspection vérifié. Identifier le format du rapport, les références de datum, les attentes d’échantillonnage ou d’inspection complète, les enregistrements de matériaux, le niveau de révision et les besoins de traçabilité au stade de la demande de prix.
Upload a Drawing
Prototypage et production en petite série
Prototypage rapide et fabrication en faible volume pour les pièces dessinées, les composants d’outillage et les itérations de conception contrôlées. Fournissez la révision actuelle, la plage de quantité, le matériau, les caractéristiques critiques, l’usage de validation prévu, les besoins d’inspection et la date de livraison cible pour la planification.
Upload a DrawingMatériaux pour les composants de matrices de découpe fine

Aciers à outil
Sélectionnés pour les poinçons, les inserts de matrice et les outils sujets à l’usure où la résistance et la réponse au traitement thermique sont importantes. Le choix du grade est examiné en fonction de la géométrie de la section, de la dureté requise, de l’usinage, et des conditions de production attendues.

Aciers rapides
Considérés pour les éléments de coupe nécessitant une forte résistance à l’usure et une dureté conservée. L’examen du dessin doit confirmer la géométrie des arêtes, la stratégie d’électroérosion, la séquence de traitement thermique, et si l’usinage ultérieur peut établir les dimensions de coupe critiques.

Carbures
Évalués pour les inserts localisés et les zones de coupe exposées à une usure abrasive exigeante. Leur dureté élevée nécessite une planification minutieuse de l’usinage et de l’électroérosion, une conception de support sécurisée et des critères d’inspection clairs pour le risque d’arêtes fragiles.

Aciers alliés à outil
Utilisés lorsque la ténacité, le durcissement complet et l’usinabilité doivent être équilibrés pour les composants structurels de matrices. La sélection du matériau dépend des chemins de charge, de la stabilité dimensionnelle après traitement thermique, des exigences d’ajustement et de l’environnement de service.

Aciers à outil inoxydables
Considérés lorsque la résistance à la corrosion est pertinente aux côtés des performances de l’outillage. L’examen du projet compare les besoins en dureté, l’accès à l’usinage, les exigences de finition et l’environnement d’application avant de confirmer un matériau et une voie de processus adaptés.
Composants de matrices de découpe fine : Processus de précision supportés


Électroérosion à fil
L’électroérosion à fil produit des profils précis, des fentes étroites et des contours internes où l’accès de coupe conventionnel est limité. Le trajet du fil, les trous de départ et la stratégie de finition sont planifiés par rapport à la géométrie critique et aux exigences d’accouplement.

Électroérosion par enfonçage
L’électroérosion par enfonçage forme des cavités détaillées, des caractéristiques internes nettes et une géométrie d’outil difficile d’accès à l’aide d’électrodes planifiées spécifiquement. L’usure des électrodes, les attentes de finition et les exigences de polissage ou d’ajustement ultérieures doivent être définies lors de l’examen.


Ajustement contrôlé
L’ajustement des composants évalue comment les composants de matrices de découpe fine se positionnent, coulissent et s’assemblent dans l’outillage. Le jeu, l’état de contact et les besoins d’ajustement sont traités par rapport au dessin approuvé et aux informations de révision.

Planification de l'inspection
L’inspection est planifiée autour des dimensions critiques, des références, des exigences de surface et des besoins de reporting spécifiques à la commande. Les résultats et la documentation doivent être conformes à la méthode d’inspection convenue, au niveau de révision et aux attentes de traçabilité.
Composants de matrices de découpe fine : Accessoires et identification

Caractéristiques de positionnement
Les trous de pion, les clavettes, les épaulements et les goupilles de positionnement aident à établir une position répétable entre les éléments de la matrice. Définissez les références, les exigences d’ajustement, les pièces d’accouplement et la séquence d’assemblage afin que l’usinage et l’inspection puissent être planifiés autour de l’alignement fonctionnel.

Fixations de maintien
Les vis à tête creuse, les plaques de retenue et les filetages maintiennent les inserts, les poinçons et les éléments d’usure dans l’assemblage de la matrice. Fournissez la norme de filetage, les contraintes de dégagement de tête, les considérations de couple et les besoins d’accès de service avec le dessin pour examen.

Ressorts de matrice
Les ressorts peuvent supporter l’éjection, le retour, la précharge ou le mouvement contrôlé dans les outillages de découpe fine. Spécifiez l’encombrement d’installation, la course de travail, l’exigence de charge et la géométrie d’accouplement afin que la sélection de l’accessoire puisse être vérifiée pour l’application.

Identification de la pièce
Le marquage laser, les identifiants gravés, les codes de révision ou les étiquettes contrôlées peuvent aider à distinguer les composants appariés et à assurer la traçabilité pendant l’assemblage et la maintenance. L’emplacement du marquage et les exigences de lisibilité doivent éviter les surfaces critiques ou les références fonctionnelles.

Traitements de protection
L’huile anticorrosion, l’emballage protecteur et les traitements de surface spécifiés sur le dessin peuvent être envisagés pour le stockage, l’expédition ou les conditions de fonctionnement. Confirmez le matériau, le traitement thermique, l’exigence de surface et toutes les contraintes d’accouplement ou de lubrification avant la production.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes internationales d’ingénierie, d’approvisionnement et de qualité à transformer les dessins et les spécifications en pièces usinées CNC personnalisées inspectées, en composants de moules de précision, en outillages de connecteurs et en composants de matrices de découpe fine.
Notre travail intègre le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil, l’électroérosion par enfoncement, la rectification de précision, l’ajustement et l’inspection dans un plan de processus contrôlé. Avant le devis et la production, nous examinons les dimensions critiques, les références, les exigences de matériau et de traitement thermique, l’accès à l’usinage, les besoins en électroérosion, la marge de rectification et les attentes en matière d’inspection.
Ce qui distingue SUUXIANG, c’est une communication disciplinée autour de la fabricabilité, du contrôle des révisions et des preuves de qualité traçables. Nous traitons chaque famille de composants comme étant configurable par dessin plutôt que comme un article de catalogue présumé, alignant le processus et la documentation finale avec les exigences vérifiées pour la commande spécifique.

Composants de matrices de découpe fine conçus autour des détails critiques
DFM avant engagement
SUUXIANG examine le dessin, le modèle 3D, le matériau, la quantité et le contexte de l’application avant de définir un itinéraire réalisable pour les composants de matrices de découpe fine. La discussion identifie les dimensions critiques, les références, l’accès aux outils, la séquence de traitement thermique et les attentes en matière d’inspection avant les engagements de production.
- Clarifier les dimensions fonctionnelles et l'empilement des tolérances
- Examiner la stratégie de référence et les caractéristiques d'accouplement
- Identifier les besoins en matière d'accès d'usinage et d'électroérosion
- Aligner les informations sur les matériaux et les traitements thermiques

Itinéraires de processus avec un objectif précis
Le fraisage CNC, le tournage, l’usinage multi-axes, l’électroérosion à fil, l’électroérosion à enfoncement, la rectification de précision et l’assemblage sont planifiés comme des opérations connectées. Chaque itinéraire est choisi en fonction de la géométrie, de l’état de dureté, des exigences de surface et du matériau nécessaire pour protéger les caractéristiques critiques lors des étapes ultérieures.
- Planifier les surépaisseurs d'ébauche et de finition
- Utiliser les trajectoires de fil pour les profils étroits ou fermés
- Définir la stratégie d'électrode pour la géométrie interne
- Réserver du stock de rectification pour des finitions contrôlées

Inspection liée à la fonction
La planification de l’inspection commence par les dimensions qui contrôlent l’ajustement, la position, le mouvement ou l’étanchéité dans le poinçon assemblé. SUUXIANG aligne les méthodes de mesure et les besoins de reporting avec le dessin approuvé, de sorte que les preuves de qualité abordent les caractéristiques qui sont importantes pour l’application.
- Prioriser les dimensions critiques pour la qualité
- Confirmer les datums de mesure avant l'inspection
- Adapter la portée du reporting à la commande
- Enregistrer les résultats par rapport à la révision actuelle

Contrôle de révision visible
Les modifications apportées à l’outillage basées sur les dessins évoluent rapidement lorsque les interfaces, les tolérances ou les matériaux sont affinés. SUUXIANG maintient la cohérence des informations de révision, de fabrication, d’inspection et de livraison, afin que l’équipe puisse vérifier ce qui a été construit et quelle documentation doit accompagner la commande.
- Confirmer la révision du dessin publiée
- Suivre les changements approuvés tout au long de la production
- Coordonner la livraison en fonction des exigences du projet
- Maintenir la documentation d'inspection spécifique à la commande

Composants de poinçonneuse à flan : SUUXIANG vs. un devis d’atelier typique
Comparez les preuves d’ingénierie échangées avant le début de la production.
← Swipe left or right to view →
Composants de matrice de découpe fine : Flux de travail du plan à la livraison
Une séquence axée sur les plans qui maintient la DFM, les décisions de processus, les exigences d’inspection et le statut des révisions visibles, de la demande de devis à la coordination de l’expédition.
Examen du dossier de demande de devis
Envoyez les plans, les modèles, les quantités, les besoins en matériaux, les dates cibles et les attentes en matière d’inspection. SUUXIANG examine le statut de révision, les dimensions critiques, les datums et le contexte d’application avant le devis.
Confirmer la stratégie DFM
L’équipe évalue l’accessibilité de l’usinage, les tolérances d’assemblage, la géométrie des outils, la séquence de traitement thermique, les exigences EDM, l’épaisseur de rectification et les critères d’acceptation mesurables avant que les engagements de production ne soient confirmés.
Planifier les matériaux et les processus
Les exigences approuvées sont traduites en un parcours contrôlé combinant la préparation des matériaux, le fraisage ou le tournage CNC, le travail multi-axes, l’électroérosion à fil, l’électroérosion à enfoncement et les vérifications intermédiaires selon les besoins.
Usiner, Rectifier et Ajuster
Les composants de matrices de découpe fine avancent à travers les opérations planifiées, avec le surplus de rectification, les relations d’accouplement, la stratégie d’électrodes et les besoins d’ajustement gérés par rapport à la révision du plan publiée.
Inspecter, Emballer et Coordonner
L’inspection finale suit le plan convenu et les exigences de la commande. Les pièces sont protégées pour l’expédition, avec la documentation, l’identification et la coordination de la livraison alignées sur la portée du projet confirmée.
Comment s’approvisionner en composants de matrices de découpe fine
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Soumettre votre dossier de plans
Téléchargez le plan 2D et le modèle 3D disponible, y compris le contexte d’application, les dimensions critiques, les datums, les exigences de surface, le matériau, le traitement thermique et la quantité cible.
Confirmer les exigences de production
Examiner la fabricabilité, l’accessibilité de l’usinage, les besoins en électroérosion ou en rectification, les attentes en matière d’inspection, le statut de révision, la cible de livraison et tous les détails des composants d’accouplement qui affectent le parcours du processus.
Examiner le devis ou l’échantillon
Évaluer le plan de processus proposé, la portée commerciale et les besoins en documentation qualité ; le cas échéant, utiliser l’échantillonnage pour confirmer les caractéristiques critiques avant la mise en production.
Lancer la production approuvée
Approuvez les exigences finales et la révision, puis SUUXIANG coordonne l’usinage, l’électroérosion, la rectification, l’ajustement, l’inspection et les informations de livraison par rapport au plan de commande vérifié.
Composants de matrices de découpe fine : Documentation et preuves de certification

Le guide complet de l’acheteur pour les composants de matrices de découpe à froid
Les témoignages clients autorisés seront publiés uniquement après approbation du projet, avec le périmètre de pièce applicable, le résultat de l’inspection, le résultat de la livraison et les preuves de performance mesurables confirmés pour ce programme de composants de matrices de découpe à froid.
Cet espace réservé à une étude de cas documentera un dessin approuvé jusqu’au résultat d’inspection, incluant les dimensions critiques pertinentes, le statut de révision, la quantité, et tout résultat vérifié de livraison ou de qualité pour un projet de composant d’outillage terminé.
Les commentaires clients sont ajoutés uniquement avec autorisation et enregistrements de projet vérifiés. Le témoignage final peut décrire les retours DFM, la coordination de l’usinage et de l’électroérosion, la documentation d’inspection, ou un résultat d’action corrective approuvé.
FAQ sur les composants de matrices de découpe à froid
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Quelles informations dois-je fournir pour un devis de composants de matrices de découpe à froid ?
Quelle est la quantité minimale de commande pour les composants de matrices de découpe à froid ?
Pouvez-vous fabriquer des composants de matrices de découpe à froid prototypes avant la production ?
Comment le délai de livraison est-il confirmé pour les composants de matrices personnalisées ?
Quelles tolérances doivent être mises en évidence sur un dessin de composant de matrice de découpe à froid ?
SUUXIANG peut-il fournir des rapports d’inspection avec une commande ?
Comment sont organisés le paiement et l’expédition pour les commandes internationales ?
Comment protégez-vous vos dessins et votre propriété intellectuelle ?
Le guide complet de l’acheteur pour les composants d’outillage de découpe-cisaillement de précision
Utilisez ce cadre de décision pour spécifier les composants d’outillage de découpe-cisaillement de précision, évaluer les contrôles d’ingénierie et de qualité des fournisseurs, comparer les choix d’outillage, et éviter les erreurs coûteuses de conception pour la fabrication (DFM), de matériaux, de tolérances et de validation avant la production.
1. Que sont les composants d’outillage de découpe-cisaillement de précision ?
Trois actions contrôlées définissent la découpe-cisaillement de précision : le poinçon principal coupe, la bague en V ou le serre-tôle maintient la feuille, et le contre-poinçon supporte et éjecte la pièce. Les composants d’outillage de découpe-cisaillement de précision sont les éléments d’outillage de précision qui créent et gèrent ces forces autour de la zone de coupe (https://www.principalmfg.com/what-is-fineblanking-technology).nnUne pièce de production est l’élément en tôle emboutie livré au client ; l’emboîtage est l’outil complet assemblé installé dans la presse. Les composants d’usure remplaçables dans cet emboîtage peuvent inclure les poinçons, les inserts de matrice, les éléments de bague en V, les guides, les éjecteurs et les retenues.nnLe jeu, l’alignement et les interfaces ajustées déterminent si le matériau cisaille proprement ou développe des fractures, des bavures, de la distorsion et des dimensions instables. Un serrage et une contre-pression contrôlés aident à préserver la planéité, tandis qu’un positionnement de guidage répétable et des pièces d’usure réparables protègent la durée de vie de l’outil et rendent les décisions de maintenance traçables.
2. Évolution des outillages de découpe-cisaillement de précision
1922 est communément cité comme l’année où Fritz Schiess-Forrer a breveté la découpe-cisaillement de précision ; l’adoption industrielle a suivi en 1959, avec une production allemande à grande échelle rapportée à partir de 1964 (https://www.youtube.com/watch?v=oYlBcosclFU). Les presses à triple action ont combiné une force de poinçonnage contrôlée, un serrage par bague en V et une contre-pression pour créer des bords plus plats et plus entièrement cisaillés que la découpe conventionnelle.nnLes avancées des outillages des années 1960-1980 ont associé des systèmes de presses plus robustes à des aciers de matrices plus performants, des traitements thermiques et un meulage de précision. Ces changements ont rendu le jeu, l’alignement poinçon-matrice et les éléments d’usure remplaçables plus contrôlables, soutenant des outils à plus longue durée de vie et réduisant l’ébavurage ou l’usinage secondaire là où la géométrie de la pièce le permet.nnÀ partir des années 1990, l’électroérosion à fil, l’électroérosion par enfonçage, la CAO/FAO, les revêtements et la surveillance en cours de processus ont élargi la complexité des contours tout en rendant la maintenance des outils plus délibérée. Les attentes actuelles en matière d’approvisionnement devraient donc inclure des dessins basés sur des points de référence, une stratégie documentée de jeu et de stock de meulage, l’accès aux inserts et aux électrodes, des points d’inspection planifiés et des pièces de rechange contrôlées en révision, et non une tolérance détachée de la matière, de la presse et des preuves de validation.
3. Types de composants d’outillage de découpe-cisaillement de précision
Six familles de composants déterminent si un outil de découpe-cisaillement de précision coupe proprement, reste aligné et peut être entretenu de manière prévisible. Traitez les interfaces de coupe comme des pièces d’usure ; les retenues et les éléments de l’emboîtage sont normalement des actifs fixes.
| Famille | Rôle | Défaut courant | L’acheteur doit communiquer |
|---|---|---|---|
| Poinsons et inserts de matrice | Contours de cisaillement | Ébréchures, usure des bords | Matériau, épaisseur, profil critique |
| Bague en V et plaques de serrage | Retenir le matériau | Usure de la bague, marquage | Force de serrage, limites de surface |
| Guides et alignement | Maintenir la concentricité | Usure des douilles, désalignement | Repères, disposition côté presse |
| Support et rétention | Inserts de support | Fretting, rétention lâche | Géométrie du siège, méthode d’entretien |
| Contre-poinçons et éjecteurs | Appliquer une contre-pression, libérer la pièce | Grippage, adhérence | Planéité, timing d’éjection |
| Structures de jeux d’outils | Support des charges d’outils | Déformation des plaques, desserrage des fixations | Enveloppe de la presse, détails de montage |
Pièces d’usure versus pièces fixes
Les éléments de coupe, les bagues en V, les douilles de guidage et les faces d’éjecteur nécessitent un examen d’usure planifié car les charges de contact et le glissement peuvent modifier leur géométrie de travail.nnLes plaques fixes, les patins, les blocs de support et les retenues doivent préserver les relations de référence ; les fissures, le desserrage des fixations et l’assise déformée sont leurs principaux risques.
Informations de demande de devis qui changent la conception
Les dessins 2D doivent identifier les points de référence fonctionnels, les tolérances de profil, l’épaisseur du matériau, la direction des bavures et tous les contours critiques. Fournissez la disposition de la bande, la direction de la presse, la cadence de frappe, la lubrification et la durée de vie attendue de l’outil si disponibles.nnLes modèles 3D doivent montrer les caractéristiques d’accouplement et les zones d’interférence. SUUXIANG peut examiner le plan d’inspection spécifié, le niveau de révision et les attentes concernant les pièces de service avant de proposer un itinéraire de processus.
4. Matériaux pour les composants de matrices de découpe de précision SUUXIANG
Trois variables – le grade de la pièce, l’épaisseur de la tôle et le volume de course planifié – définissent le point de départ de la sélection des matériaux. Les composants de matrices de découpe de précision nécessitent un équilibre entre dureté et ténacité plutôt qu’un alliage universellement le plus dur.
| Composant | Priorité de sélection principale | Orientation typique du matériau |
|---|---|---|
| Poinçon | Ténacité et rétention du tranchant | Acier à outils traité thermiquement ; carbure conditionnellement |
| Le plot de matrice | Résistance à l’usure et polissabilité | Acier à outils ou carbure selon l’usure |
| Éléments de guidage | Stabilité de l’usure et de l’ajustement | Acier trempé et rectifié |
| Plaque de support | Répartition de la charge | Acier résistant |
| Plaque structurelle | Rigidité et stabilité | Acier de construction stable |
Membres de coupe assortis
Les poinçons et les inserts de matrice utilisent généralement de l’acier à outils traité thermiquement lorsque la ténacité et la rectifiabilité doivent coexister.nnLe carbure devient un candidat pour les matériaux abrasifs ou les exigences d’usure très élevées, à condition que le support et la charge d’impact soient contrôlés.
Spécifier les composants de support
Les goupilles de guidage et les douilles nécessitent une résistance à l’usure, une qualité de finition et un ajustement stable après traitement thermique.nnLes plaques de support répartissent la charge de coupe ; les plaques structurelles privilégient la rigidité et la stabilité dimensionnelle par rapport à la dureté du tranchant.
Examiner l’ensemble du processus
Une bande plus résistante ou plus épaisse augmente la charge sur les bords, tandis que le volume de production et l’état du lubrifiant modifient les attentes en matière d’usure.nnLes tolérances cibles déterminent également la stratégie de rectification, la polissabilité et si un substrat sélectionné peut accepter le revêtement requis.
5. Composants de matrice de découpe fine sur mesure
Les composants de matrice de découpe fine sur mesure doivent être spécifiés en partant du dessin : géométrie fonctionnelle, interfaces d’accouplement, conditions de service et preuves d’inspection. SUUXIANG examine la fabricabilité des circuits d’usinage CNC, d’électroérosion, de rectification, d’ajustement et d’inspection demandés avant le début de l’usinage.
Définir les dimensions fonctionnelles
Les dessins 2D doivent identifier les dimensions CTQ, les tolérances géométriques, les références de datum, les exigences de surface et les dimensions qui peuvent utiliser des tolérances générales.nnLes modèles 3D doivent correspondre au dessin publié, tandis que le niveau de révision, le matériau, le traitement thermique et la quantité restent contrôlés dans la demande de prix.
- Séparez les dimensions de tranchant, de localisation et d’assemblage des caractéristiques non critiques.
- Indiquez les datums A, B et C avant d’attribuer des tolérances de position.
- Marquez les interfaces des composants d’accouplement et les rapports d’inspection requis.
Conception des surfaces de travail

Les exigences de jeu, de condition de bord, de finition et de revêtement doivent être définies par la fonction de la matrice et le matériau de travail plutôt que copiées d’un outil sans rapport.nnLa séquence de traitement thermique et le stock de rectification affectent la géométrie finale ; spécifiez les marques d’identification, l’orientation et les surfaces protégées avant la mise en production.
- Définir la stratégie de jeu entre poinçon et matrice.
- Spécifiez les revêtements uniquement avec le substrat et l’intention de service.
- Placez les marques loin des faces d’étanchéité, de coupe et d’ajustement.
Contrôler les interfaces interchangeables
Les plots interchangeables nécessitent des faces de localisation contrôlées, des caractéristiques de fixation, un accès à l’extraction et des datums d’assemblage. Une revue DFM doit confirmer l’accès à l’outil, les chemins de fil, la stratégie d’électrode, la marge de rectification et les critères d’acceptation mesurables avant que le matériau ne soit coupé.
6. Qualité de construction des composants de matrice de découpe fine
Les critères d’acceptation pour les composants de matrices de découpe fine doivent contrôler l’outil assemblé, et non les dimensions isolées. Exigez du fournisseur qu’il relie chaque caractéristique critique à un schéma de datum, une méthode d’inspection et un dessin contrôlé en révision.
Contrôle de l’interface de coupe
Le jeu entre le poinçon et la matrice, la concentricité et l’alignement des guides doivent être spécifiés par rapport aux datums fonctionnels. Examinez la géométrie de l’anneau en V, la finition du tranchant, le support arrière et la rétention des inserts ensemble ; tout empilement peut modifier la formation de bavures et l’état des bords.
- Enregistrer les exigences de jeu et de concentricité
- Définir les emplacements d’inspection de l’ajustement des guides
- Spécifier les limites d’acceptation des bavures
Éjection et empilement
La course de l’éjecteur, l’état de retour et le support de contact nécessitent une vérification de l’assemblage avant expédition. Confirmez que les retentions, les plaques de support, les éléments de guidage et les inserts de coupe sont correctement positionnés sans précharge ou mouvement involontaire.
- Vérifier la course d’éjection et le retour
- Vérifier les faces d’assise et les fixations
- Documenter les résultats de la vérification de l’assemblage
Preuves d’acceptation
Les rapports dimensionnels doivent identifier les caractéristiques mesurées, les résultats réels, les instruments et la révision du dessin. La traçabilité des matériaux, la vérification de la dureté le cas échéant, et les enregistrements d’assemblage final créent un dossier d’acceptation utilisable pour l’acheteur.
- Certificat matériau lié à la pièce
- Résultat de dureté lié à l’exigence
- Rapport d’inspection lié à la révision
7. Choix d’un fournisseur de composants de matrices de découpe fine
Deux fournisseurs peuvent fabriquer une pièce initiale acceptable, mais différer considérablement en matière de discipline de production. Évaluez les composants de matrices de découpe fine par rapport au dessin publié, au parcours de processus, aux preuves d’inspection et à la réponse aux révisions.
| Zone d’évaluation | Demander dans l’appel d’offres | Éléments à examiner |
|---|---|---|
| DFM et dessins | Comment les CTQ et les datums sont-ils interprétés ? | Examen écrit et hypothèses |
| Usinage et rectification | Quel itinéraire contrôle les caractéristiques durcies ? | Plan de processus et d’inspection |
| Qualité et changements | Comment les révisions et les défauts sont-ils maîtrisés ? | Journal des révisions et rapports |
| Livraison et emballage | Qu’est-ce qui protège les bords finis pendant le transport ? | Méthode et calendrier d’emballage |
Examiner la capacité d’ingénierie
Un examen du dessin doit identifier les datums, les caractéristiques CTQ, l’accès à l’outil, les chemins de fil, les électrodes EDM, le stock de rectification et la séquence de traitement thermique.nnDeux questions d’appel d’offres sont importantes : quelles dimensions pilotent le plan de processus, et quelles ambiguïtés du dessin nécessitent une disposition écrite ?
Vérifier les contrôles de production
Trois contrôles liés — enregistrements des matériaux et des traitements thermiques, métrologie calibrée et rapports d’inspection correspondant aux commandes — soutiennent la traçabilité.nnUn échantillon approuvé ne prouve qu’un résultat a été obtenu une fois ; la répétabilité nécessite une documentation de la configuration, des contrôles en cours de processus, de l’emballage et du contrôle des modifications.
Planifier le programme
Deux étapes de livraison, prototype et production, doivent avoir des hypothèses de délai, des portes d’approbation et des discussions de capacité distinctes.nnUn contact responsable doit confirmer la réception de la révision, le format du rapport, la protection de l’expédition et le calendrier d’escalade avant le début de l’usinage.
8. Erreurs courantes dans l’approvisionnement des composants de matrices de découpe fine
Avant la publication du bon de commande, les composants de matrices de découpe fine doivent être sourcés à partir d’un ensemble de dessins contrôlés, et non d’une ligne de devis. La plupart des défaillances évitables commencent lorsque les décisions de fabrication critiques restent implicites.
Définir les dessins et les repères
Un dessin 2D sans repères, vues en coupe, intention d’ajustement ou spécifications de surface invite à différentes interprétations. Le résultat est une retouche ou des composants qui mesurent de manière acceptable mais ne s’assemblent pas.nnAvant la publication, identifiez les repères fonctionnels, les dimensions critiques, les interfaces d’accouplement et les critères d’acceptation ; fournissez le modèle 3D actuel et la révision du dessin.
Aligner les tolérances avec la fonction
Une tolérance unilatérale ou extrêmement serrée appliquée sans raison fonctionnelle peut entraîner des efforts inutiles d’EDM, de rectification et d’inspection. Inversement, des limites larges sur les caractéristiques de localisation créent des variations d’ajustement et des sorties incohérentes.nnAvant la publication, attribuez les tolérances par fonction, par empilement de tolérances, par accès au processus et par méthode d’inspection — et non en copiant une valeur par défaut de cartouche.
Spécifier le matériau et la réparabilité
Un seul grade d’acier à outils ne définit pas la dureté, la séquence de traitement thermique, la finition ou le comportement à l’usure. Traiter les aciers comme interchangeables peut entraîner une usure prématurée, une déformation ou un remplacement difficile.nnAvant la publication, définissez l’état du matériau, le traitement thermique, les exigences de surface, les pièces d’usure remplaçables et l’accès pour l’ajustement ou la maintenance.
Contrôler les coûts, l’inspection et les changements
Une décision basée sur le prix le plus bas peut omettre les preuves d’inspection, la discipline des révisions et l’examen précoce de la DFM ; l’économie apparente se transforme en risque de calendrier. Les modifications informelles des dessins laissent également les fournisseurs produire différentes configurations.nnAvant la publication, convenez par écrit du plan d’inspection, du format du rapport, de l’identifiant de révision, du chemin d’approbation des changements et des actions DFM.
9. De la RFQ à la validation de l’outil
Un lancement contrôlé transforme un ensemble de dessins en un plan de validation avant que l’acier ne soit coupé. Pour les composants de matrices de découpe fine, chaque transfert doit attribuer la responsabilité technique, les preuves d’acceptation et l’autorité de révision.
Constituer le dossier RFQ
Avant la cotation, l’acheteur fournit les dessins 2D, les modèles 3D, le volume annuel, la fonction de la bande ou de la pièce, le matériau, le traitement thermique, les dimensions CTQ et la date cible.nnLors de l’examen, le fournisseur de composants identifie l’accès à l’usinage, les conflits de repères, les besoins d’EDM ou de rectification et les risques d’inspection ; le fabricant de la matrice confirme les interfaces et l’équipe de production fournit les contraintes de presse et d’essai.
- Indiquer le contexte des pièces d’accouplement et de l’assemblage
- Marquer les dimensions et surfaces critiques
- Nommer les rapports requis et le niveau de révision
Geler les hypothèses avant publication
Avant la publication, le devis doit indiquer le matériau inclus, la séquence de traitement thermique, la finition, la portée de l’inspection, la quantité, la base de livraison et le travail exclu.nnAprès la clôture de la DFM, l’acheteur approuve les dessins contrôlés ; SUUXIANG fabrique et inspecte selon ce plan convenu, tandis que le fabricant de la matrice vérifie l’ajustement dans l’outil complet.
Valider, corriger et entretenir
Lors du premier article ou de l’essai, l’équipe de production enregistre les conditions de fonctionnement et les résultats fonctionnels, tandis que l’acheteur compare les pièces aux critères d’acceptation convenus.nnAprès une déviation, la partie responsable documente la cause racine, la correction, l’impact sur le dessin et la revalidation. Avant la publication en production, définissez les pièces de rechange d’usure, les intervalles de maintenance, le stockage et l’approbation de remplacement contrôlée par révision.
10. Tarification des composants de filière de découpe fine
Trois types de devis requièrent une logique différente : une filière complète est tarifée comme un ensemble usiné, un insert de remplacement est tarifé par rapport à ses plans de référence correspondants, et un composant prototype est tarifé en fonction du risque d’apprentissage et de la mise en place pour une production limitée.nnNeuf facteurs de coût doivent être examinés avant de comparer les offres. SUUXIANG doit établir ses prix à partir du dessin publié, des spécifications de matériaux et de traitements thermiques, des dimensions CTQ, du niveau de révision, de la quantité et des preuves d’inspection requises, et non d’une liste de prix générique.nnUne demande de devis doit préciser si l’ajustement de l’ensemble, la livraison urgente ou le revêtement sont inclus. Un prix unitaire plus bas peut omettre le travail d’électrode, le stock de rectification, le rapport d’inspection ou l’ajustement contrôlé par révision dont l’application a réellement besoin.
| Facteur de coût | Impact typique sur le coût | Action de l’acheteur |
|---|---|---|
| Complexité | Plus élevé | Fournir le modèle 3D et le schéma des plans de référence |
| Nuance du matériau | Variable | Nommer la nuance et l’état |
| Traitement thermique | Plus élevé | Indiquer la dureté et la séquence |
| Revêtement | Plus élevé | Spécifier le type et la zone fonctionnelle |
| Tolérance | Plus élevé | Marquer les dimensions CTQ |
| Quantité | Plus bas par pièce en volume | Indiquer le calendrier de livraison |
| Documents d’inspection | Plus élevé | Définir les besoins en matière de rapports et d’échantillonnage |
| Exigences d’assemblage | Plus élevé | Fournir les données des pièces adjacentes |
| Délai de livraison | Plus haut une fois compressé | Indiquer la date de livraison souhaitée |
Soumettre les plans des composants de la matrice de matriçage fin pour examen
Inclure le matériau, le traitement thermique, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison souhaitée pour un examen et un devis de fabrication spécifiques au projet.