
Plaques d’insertion de moule pour connecteurs FPC, du dessin à l’outillage inspecté
SUUXIANG examine les dimensions critiques, puis applique l’usinage CNC, l’électroérosion, la rectification et le contrôle pour les plaques d’insertion de moule de connecteurs FPC.
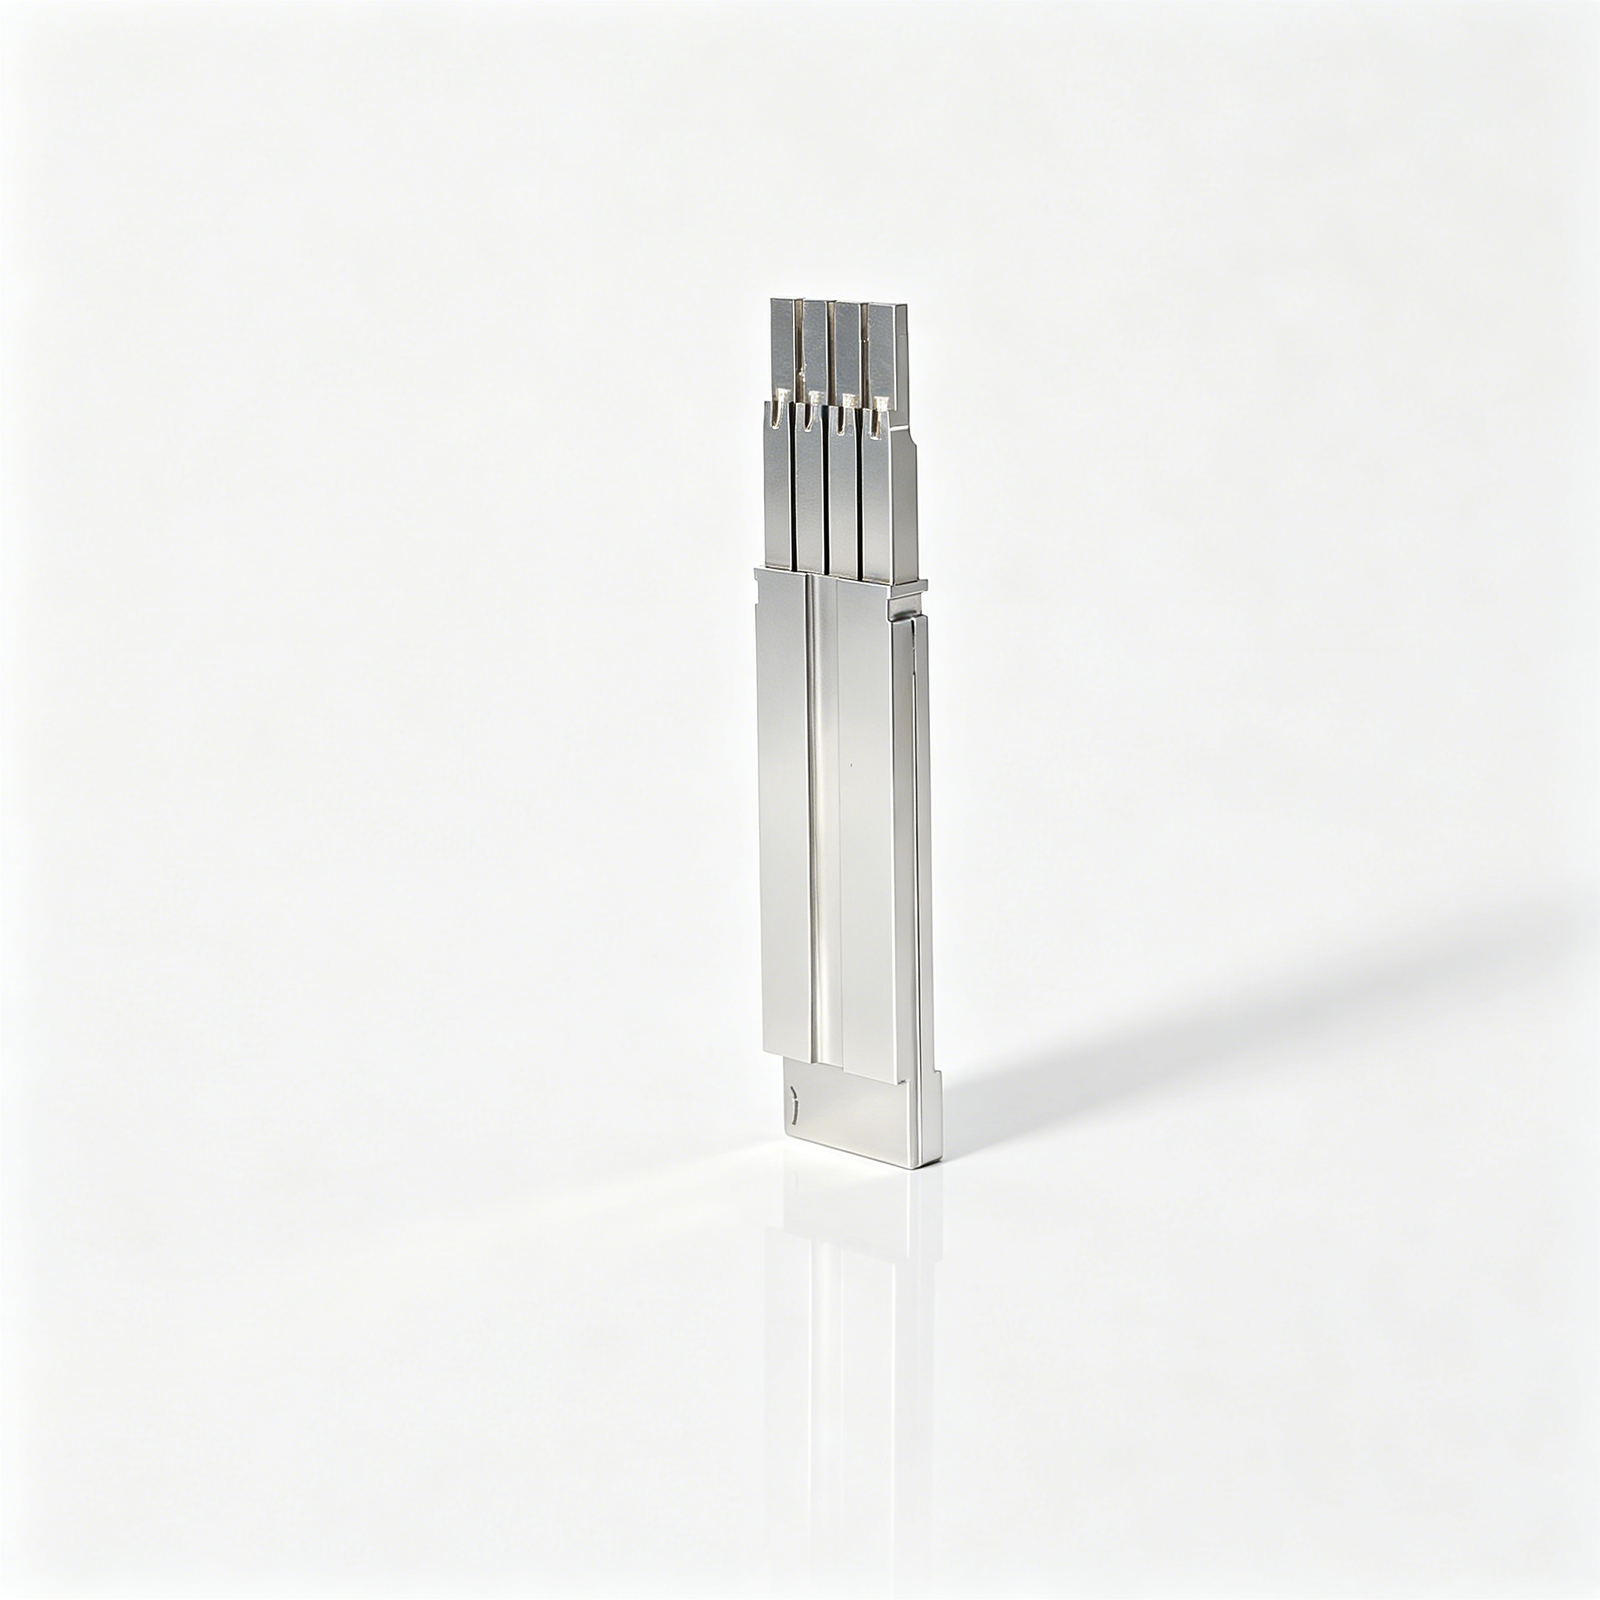
Configurations représentatives de plaques d’insertion de moule pour connecteurs FPC













Related Configurable Components and RFQ Support










Plaques d’insertion de moule pour connecteurs FPC : avantages en ingénierie
Un parcours de revue discipliné pour transformer les dessins d’outillage de connecteurs en plans de fabrication et d’inspection contrôlés.
Revue du dessin d’abord
Nous examinons les dessins, les modèles, les matériaux, les quantités et le contexte d’application avant de définir un devis ou une approche de production.
Dimensions critiques définies
Les dimensions critiques, les plans de référence, les exigences de surface et les relations de tolérance sont identifiés tôt pour cibler la planification des processus et de l’inspection.
Planification du chemin de processus
L’usinage CNC, l’électroérosion, la rectification, l’ajustement et l’inspection sont considérés ensemble en fonction de l’accès à l’outil, de la géométrie et des besoins de finition.
Visibilité des révisions
Les révisions de dessins et les informations de projet restent visibles grâce à la coordination, aidant les équipes à aligner la production avec les exigences approuvées actuelles.
Alignement du plan d’inspection
Les méthodes d’inspection et la documentation requise sont discutées par rapport à la commande, aux priorités dimensionnelles et aux attentes de vérification convenues.
Familles de composants de moule pour connecteurs FPC
Familles de composants pilotées par le dessin pour l’outillage de connecteurs, la construction de moules, l’outillage de matrices et la production contrôlée à faible volume.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces personnalisées basées sur des dessins nécessitant des opérations de fraisage, de tournage, d’électroérosion, de rectification, d’ajustement et des parcours d’inspection planifiés. Examinez les dimensions critiques, les plans de référence, les exigences matérielles et les priorités de surface avant de vous engager dans un plan de processus.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les composants de moules et d’outillage prismatiques, y compris les inserts, les plaques, les glissières et les détails de fixation. L’accès à l’outil, les rayons internes, la géométrie des parois, la marge d’usinage et les relations de plan de référence doivent être examinés par rapport au dessin.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les composants rotatifs tels que les broches, les douilles, les bagues, les arbres et les éléments de localisation. Les devis doivent tenir compte des tolérances de diamètre, de la concentricité, de la géométrie d’épaulement, des exigences de filetage, de l’état du matériau et de la méthode d’inspection.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge les géométries complexes où plusieurs faces, des caractéristiques angulaires ou des contours composés bénéficient de moins de changements d’outillage. Le parcours d’usinage dépend de la portée de l’outil, de la stratégie de bridage, du contrôle des données de référence, des exigences de surface et des opérations de finition restantes.
Upload a Drawing
Usinage Suisse u0026 Micro-usinage
L’usinage suisse et le micro-usinage prennent en charge les pièces tournées petites et détaillées, présentant des caractéristiques qui nécessitent un maintien stable de la pièce et une planification d’inspection réfléchie. Fournissez les dimensions fonctionnelles, le contexte d’assemblage, le matériau, la quantité et toute exigence critique de surface ou de contrôle des bavures.
Upload a Drawing
Érosion à fil u0026 Érosion par enfonçage
Les services d’érosion à fil et d’érosion par enfonçage traitent les profils, les fentes étroites, les coins intérieurs, les matériaux trempés et les caractéristiques de moule difficiles d’accès. La stratégie d’électrode, le parcours du fil, l’accès au rinçage, les attentes concernant la couche de ré-fusion et les exigences de polissage ou de rectification ultérieures nécessitent un examen.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision est utilisée lorsque la planéité, le parallélisme, le contrôle de profil ou la finition fine sont critiques. Spécifiez le stock de rectification, l’état de traitement thermique, les surfaces de référence, les exigences de surface et les dimensions à vérifier après rectification.
Upload a Drawing
Noyaux et Cavités de Moules
Les noyaux et cavités de moules de précision sont des composants configurables produits à partir de dessins approuvés et des exigences de fonctionnement du moule. Leur parcours de processus peut combiner l’usinage CNC, l’érosion, la rectification, l’ajustage et l’inspection en fonction de la géométrie de séparation, de l’état du matériau, du refroidissement et des surfaces critiques de moulage.
Upload a Drawing
Éjecteurs et Composants d'Éjection
Les axes d’éjecteur, les douilles et les composants d’éjection sont des détails de moule basés sur des dessins nécessitant une attention particulière à l’ajustement, à la course, au guidage, à la lubrification, aux surfaces d’usure et aux conditions de trou d’accouplement. Les dimensions, les exigences de matériau et de traitement thermique, ainsi que les dégagements fonctionnels doivent être définis avant la production.
Upload a Drawing
Broches de Noyau, Composants de Guidage et de Positionnement
Les broches de noyau, les broches de guidage et les composants de positionnement établissent les caractéristiques de moulage et l’alignement répétable au sein d’un outillage. Évaluez le diamètre de travail, la classe d’ajustement, les relations de référence, les conditions d’usure, la méthode de montage, l’état du matériau et les exigences d’inspection à partir du dessin d’application.
Upload a Drawing
Coulisses, Leveurs, Points d'injection u0026 Accessoires de Moule
Les coulisses, leveurs, points d’injection et accessoires de moule sont des familles d’outillages configurables qui nécessitent une revue fonctionnelle du déplacement, des surfaces de guidage, des arrêts, de la géométrie des points d’injection, des interfaces d’assemblage et de l’accès au service. La planification de la fabrication doit refléter la séquence de moule prévue et les composants d’accouplement.
Upload a Drawing
Composants de Moule pour Connecteurs
Les composants de moule de précision pour connecteurs supportent l’outillage pour les caractéristiques détaillées des connecteurs où l’alignement, la géométrie des broches, les relations de cavité et les conditions d’accouplement répétables sont importants. Les dessins doivent identifier les dimensions critiques pour la qualité, le schéma de référence, le matériau, la finition et les preuves d’inspection applicables.
Upload a Drawing
Composants de Matrices d'Emboutissage
Les composants de matrices d’emboutissage de précision comprennent des inserts basés sur des dessins, des poinçons, des guides, des plaques et des détails de positionnement pour les ensembles de matrices. La planification du processus prend en compte l’état du matériau, les interfaces de coupe ou de formage, les relations de dégagement, la marge de rectification, le traitement thermique et l’inspection des dimensions fonctionnelles.
Upload a Drawing
Composants de Moules à Injection pour MIM, CIM u0026 Surmoulage
Les composants d’outillage pour l’injection, le MIM, le CIM et le surmoulage sont évalués dans un périmètre de production vérifié. Une revue utile comprend le comportement du matériau, la géométrie des caractéristiques, les exigences de séparation et d’arrêt, le contexte d’alimentation ou de point d’injection, les conditions de moulage et les dimensions qui régissent l’assemblage ou la fonction du produit.
Upload a Drawing
Matériaux d'Usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction des exigences du dessin, des charges d’application, de l’exposition à la corrosion, de la séquence de traitement thermique, de l’usinabilité et des besoins d’inspection. Identifiez le grade spécifié, l’état du matériau, les substitutions approuvées le cas échéant et la traçabilité requise avant le devis.
Upload a Drawing
Finitions de Surface u0026 Traitement Thermique
La finition de surface et le traitement thermique sont planifiés dans le cadre de la séquence de fabrication, et non ajoutés génériquement à la fin. Spécifiez le type de finition, les zones de surface, les exigences de dureté ou de traitement, les besoins de masquage, les tolérances dimensionnelles et les priorités d’inspection finales.
Upload a Drawing
Qualité, Métrologie u0026 Documentation
L’inspection de précision, la métrologie et la documentation qualité doivent suivre le dessin et le plan d’inspection convenu. Définissez les dimensions critiques, les références de données, les méthodes de mesure, le format de rapport, le niveau de révision, les enregistrements de matériaux et toute exigence de traçabilité spécifique au client avant le début de la production.
Upload a Drawing
Prototypage u0026 Production à Faible Volume
Le prototypage rapide et la fabrication à faible volume prennent en charge la validation basée sur des dessins, les essais d’outillage et les besoins de programmes contrôlés. Fournissez les fichiers de révision actuels, la quantité, le matériau, les priorités fonctionnelles, la cible de livraison et les preuves d’inspection requises afin que le parcours du processus puisse être évalué de manière responsable.
Upload a DrawingMatériaux considérés pour les inserts de moule de connecteur FPC

Acier à outils
Couramment évalué pour les noyaux, les empreintes et les caractéristiques de connecteur sensibles à l’usure. L’acier à outils permet une planification de traitement thermique et une finition de précision, tandis que le grade final, la dureté et la voie d’usinage nécessitent une révision du projet basée sur les plans.

Acier inoxydable
Considéré pour les inserts de moule sensibles à la corrosion, les éléments de guidage et les environnements de production nécessitant une stabilité matérielle. Les grades d’acier inoxydable varient en usinabilité, en réponse au polissage et aux options de traitement thermique ; SUUXIANG examine donc le grade spécifié et les exigences fonctionnelles.

Carbure de tungstène
Utilisé lorsque les outils pour connecteurs à pas fin nécessitent une haute résistance à l’usure dans les zones de formage ou de coupe localisées. Le carbure est dur et cassant, ce qui rend l’électroérosion, la rectification, la géométrie de support et les critères d’inspection importants lors de l’étude de faisabilité.

Alliages de cuivre
Évalué pour les inserts nécessitant un transfert de chaleur rapide ou des applications spécialisées liées à l’électroérosion. Les alliages de cuivre offrent une forte conductivité thermique mais diffèrent en résistance et en usinabilité, nécessitant la confirmation de l’application, de la géométrie et de la spécification de surface.

Alliages d'aluminium
Convient pour des outils de prototypage sélectionnés, des fixations et des composants de développement de connecteurs à faible charge où une masse réduite ou un usinage plus rapide est pertinent. Le choix de l’alliage dépend de la rigidité, du traitement de surface, des cycles attendus et des exigences dimensionnelles confirmées lors de la révision.
Inserts de moule de connecteur FPC : Voies de processus de précision

Fraisage CNC
Le fraisage CNC produit les profils d’inserts, les poches, les rails et les faces de référence à partir de la géométrie définie sur le plan. L’accès des outils, les rayons d’angle et les jeux d’usinage sont examinés tôt pour soutenir l’électroérosion, la rectification et le montage en aval de manière stable.

Électroérosion à fil
L’électroérosion à fil forme des fentes étroites, des contours fins et des profils internes là où les outils conventionnels ne peuvent pas atteindre. Le parcours du fil, l’emplacement du trou de départ, la relation de référence et les passes de finition doivent être alignés sur les exigences critiques des caractéristiques du connecteur.

Électroérosion par enfonçage
L’électroérosion par enfonçage crée des cavités détaillées, des nervures et des formes internes difficiles à l’aide d’une géométrie d’électrode planifiée. La stratégie d’électrode, le jeu d’étincelles et les exigences de finition sont pris en compte avec les besoins de polissage, de montage ou d’inspection ultérieurs.


Montage des composants
Le montage des composants vérifie les relations fonctionnelles entre les inserts, les noyaux, les glissières et les éléments de localisation. Ce flux de travail se concentre sur les conditions de contact, le mouvement et les interfaces d’assemblage tout en gardant les informations de révision approuvées visibles tout au long du projet.

Contrôle dimensionnel
Le contrôle dimensionnel applique la méthode de mesure convenue aux caractéristiques critiques, aux références et aux exigences de surface. Les enregistrements d’inspection et la documentation sont préparés pour correspondre à la commande, à la révision du plan et au plan de qualité vérifié.
Inserts de moule de connecteur FPC et accessoires d’outillage appliqués

Éléments de guidage
Les goupilles de guidage, les bagues et les éléments de positionnement assurent un alignement répétable du moule autour des inserts de moule pour connecteurs FPC. Définissez l’ajustement, la référence de datum, la dureté et les relations d’accouplement sur le dessin afin que l’usinage et l’inspection puissent suivre la fonction d’assemblage prévue.

Composants d'éjection
Les broches d’éjection, les douilles et les composants d’éjection associés facilitent le dégagement contrôlé de la pièce lorsque la géométrie du connecteur le permet. Examinez la position des broches, l’état du support, le jeu, les exigences de surface et les marques d’éjection avec la conception du moule avant de confirmer un itinéraire de processus.

Inserts de canal d'alimentation
Les inserts de canal d’alimentation peuvent être configurés pour supporter l’emplacement d’alimentation sélectionné et la disposition des outils maintenables. Fournissez la géométrie du canal d’alimentation, le contexte de la résine, les attentes de surface et les exigences de service afin que les tolérances d’électroérosion, de fraisage, de rectification et d’ajustement puissent être évaluées.

Glissières latérales
Les glissières latérales prennent en charge les caractéristiques latérales qui ne peuvent pas être libérées dans la direction d’ouverture principale. L’examen du dessin doit clarifier la course, les interfaces de verrouillage, les surfaces d’usure, la stratégie de datum et l’accès disponible à l’outil avant de planifier l’usinage et l’ajustement.

Assemblages de lève-vitre
Les composants de lève-vitre aident à libérer les caractéristiques angulaires ou à contre-dépouille dans la conception d’un moule. Partagez la trajectoire du lève-vitre, les surfaces de contact, la course, le matériau et les contraintes d’assemblage pour évaluer l’accès à l’usinage, le stock de rectification et les points d’inspection.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque orientée vers l’international de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée et légalement représentée par XiaoCheng Huang, l’entreprise aide les équipes mondiales d’ingénierie, d’approvisionnement et de qualité à transformer les dessins et les spécifications en pièces CNC personnalisées inspectées, en composants de moules de précision et en travaux d’outillage pour connecteurs.
Pour les inserts de moule pour connecteurs FPC, notre planification de processus combine le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil, l’électroérosion par enfonçage, la rectification de précision, l’ajustement et l’inspection. Chaque itinéraire est examiné par rapport aux dimensions critiques, à la stratégie de datum, à l’accès à l’usinage, aux exigences d’électroérosion, à la marge de rectification, à l’état du matériau et aux attentes d’inspection applicables.
Ce qui différencie SUUXIANG, c’est un flux de travail discipliné du dessin à la production. Nous commençons par la revue DFM et la revue de révision avant les devis ou les engagements de production, maintenons la visibilité des décisions techniques clés pendant la fabrication et alignons la documentation finale sur le plan d’inspection convenu. Soumettez votre dessin avec les exigences de matériau, de quantité, de qualité et de livraison pour une discussion de projet responsable.

Comment les inserts de moule pour connecteurs FPC passent de la DFM à l’inspection
Examen du dessin avant le routage
SUUXIANG examine le dessin 2D, le modèle, le matériau, la quantité, les datums, les dimensions critiques, les exigences de surface et le contexte d’accouplement avant de proposer un itinéraire pour les inserts de moule pour connecteurs FPC. Cette discussion précoce identifie les limites d’accès, les risques d’empilement de tolérances et les attentes d’inspection avant les engagements de production.
- Confirmer les dimensions CTQ et les références de datum
- Examiner le matériau et la séquence de traitement thermique
- Identifier l'accès à l'outil et les priorités de surface
- Aligner les exigences de révision, de quantité et de livraison

Stratégie FAO et Érosion
Les caractéristiques de précision dans les inserts de moules pour connecteurs FPC peuvent nécessiter des approches différentes de l’usinage conventionnel seul. SUUXIANG évalue l’accès en FAO, les besoins en électrodes, les trajectoires de fil, les conditions d’angles et les tolérances de finition pour sélectionner une combinaison pratique de fraisage, d’électroérosion et d’opérations secondaires pour la conception fournie.
- Adapter la méthode d'usinage à la géométrie de la pièce
- Planifier les électrodes pour les détails inaccessibles
- Évaluer les trajectoires de fil pour l'électroérosion et les conditions de dégagement
- Réserver une marge pour la finition ultérieure

Contrôle de Rectification et Ajustement
La rectification et l’ajustement sont planifiés en fonction de la relation fonctionnelle entre les inserts, les pièces d’accouplement et les zones critiques de fermeture. Plutôt que de les considérer comme des étapes de finition isolées, SUUXIANG prend en compte le jeu de rectification, les surfaces de référence, l’interaction d’assemblage et les besoins d’ajustement contrôlé dans la révision du dessin approuvée.
- Définir le jeu de rectification avant le dimensionnement final
- Protéger les relations de références fonctionnelles
- Examiner les interfaces de fermeture et d'accouplement
- Maintenir les ajustements de montage sous contrôle de révision

Inspection avec Traçabilité des Révisions
La planification de l’inspection des inserts de moules pour connecteurs FPC doit refléter les caractéristiques critiques du dessin et les exigences de rapport convenues. SUUXIANG coordonne les méthodes de mesure, les résultats documentés et la visibilité des révisions afin que les pièces livrées et la documentation finale correspondent au plan d’inspection vérifié et au bon de commande.
- Lier les contrôles aux dimensions critiques du dessin
- Convenir des preuves d'inspection requises en amont
- Maintenir la visibilité des révisions approuvées
- Faire correspondre la documentation aux exigences de la commande

Pourquoi choisir SUUXIANG pour les inserts de moules de connecteurs FPC
Comparez un flux de travail de révision de dessin et de fabrication contrôlée avec une voie d’approvisionnement typique axée sur les devis pour les outillages de connecteurs.
← Swipe left or right to view →
Inserts de moule pour connecteurs FPC : Processus de fabrication de précision
Une séquence contrôlée aligne la revue des dessins, la planification des processus, l’usinage de précision et l’inspection avec les exigences définies pour chaque projet de connecteur-outillage.
Revue des dessins et des exigences
Nous évaluons les dessins, les modèles, les matériaux, la quantité, les dimensions critiques, les datums, les exigences de surface, le contexte d’application et les attentes d’inspection avant les devis ou les engagements de production.
Planification de la fabricabilité et du parcours de production
L’équipe examine l’accessibilité de l’usinage, l’empilement des tolérances, la séquence de traitement thermique, la stratégie d’électroérosion, les trajectoires de fil, les surépaisseurs de rectification et les besoins d’ajustement pour établir un parcours pratique.
Usinage des caractéristiques critiques de l’outillage
Le fraisage CNC, le tournage, l’usinage multi-axes, le micro-usinage et les opérations associées produisent une géométrie accessible tout en préservant les jeux nécessaires aux opérations de finition ultérieures.
Finition par rectification par électroérosion
L’électroérosion à fil, l’électroérosion par enfonçage et la rectification de précision traitent les profils détaillés, les caractéristiques internes, les surfaces durcies et les ajustements critiques conformément au plan de processus approuvé.
Ajustement, inspection et coordination de la livraison
Les composants sont ajustés selon les besoins, inspectés par rapport au plan convenu, documentés pour correspondre à la commande, emballés de manière appropriée et coordonnés pour la livraison avec traçabilité des révisions.
Comment travailler avec SUUXIANG
Move from drawing review to inspected FPC connector mold inserts through a defined technical and quality handoff.
Soumettez les dessins et les exigences
Envoyez le dessin 2D, le modèle 3D disponible, la quantité, le contexte d’application, la date cible, ainsi que toutes les exigences relatives aux matériaux, au traitement thermique, à la surface ou à l’inspection.
Confirmez les détails critiques
Examinez les dimensions critiques, les datums, les priorités de tolérance, l’accessibilité de l’usinage, les besoins d’électroérosion ou de rectification, et l’état de révision avant que les engagements de devis ou de production ne soient pris.
Revoyez le parcours de production
Évaluez le parcours de processus proposé, la portée du devis, le plan d’inspection et le parcours d’échantillon ou de première pièce lorsque le risque du projet ou les exigences d’approbation le justifient.
Approuvez la production contrôlée
Libérez la révision du dessin confirmé et les exigences afin que l’usinage CNC, l’électroérosion, la rectification, l’ajustement et l’inspection puissent procéder avec une communication de livraison coordonnée.
Inserts de moule pour connecteur FPC : Certification et documentation qualité
Preuves clients publiées après approbation
Étude de cas client en attente de vérification, d’approbation client et de preuves de projet justificatives avant publication.
Espace réservé pour témoignage : utilisez un témoignage de sourcing ou de qualité approuvé qui identifie le résultat de la revue de dessin, les preuves de dimensions critiques et le résultat mesurable du projet. Confirmez d’abord les mots cités, les détails du projet et l’autorisation de publication avec le client.
Espace réservé pour témoignage : publiez uniquement après que le client a validé le résultat du projet, y compris toute métrique de livraison, d’inspection ou de contrôle des révisions. Conservez les enregistrements de commande et d’inspection justificatifs afin que le cas reste traçable et précis.
FAQ sur les inserts de moule pour connecteurs FPC
Practical answers for drawing-based tooling inquiries, from review and sampling to documentation and delivery planning.
Quel est le MOQ pour les inserts de moule de connecteurs fpc ?
Quels dessins dois-je fournir pour les inserts de moule de connecteurs fpc ?
SUUXIANG peut-il examiner ma conception d’inserts de moule de connecteurs fpc avant le devis ?
Puis-je commander un échantillon avant la production ?
Comment le délai de livraison est-il évalué pour les composants d’outillage de connecteurs personnalisés ?
Quelles informations de paiement sont nécessaires avant de passer une commande ?
SUUXIANG peut-il organiser des expéditions internationales ?
Comment SUUXIANG gère-t-il la propriété intellectuelle et la confidentialité des dessins ?
Quels documents d’inspection peuvent être fournis avec les inserts de moule pour connecteurs FPC ?
Le guide complet de l’acheteur pour les inserts de moule de connecteurs FPC
Utilisez ce cadre de décision pour spécifier les inserts de moule pour connecteurs FPC, comparer les partenaires d’outillage et de fabrication, contrôler les risques qualité et éviter les erreurs de dessin, de matériau, de validation et d’approvisionnement qui entraînent des retards ou des défaillances de performance des connecteurs.
1. Que sont les inserts de moule pour connecteurs FPC ?
Les pas de borne de 0,3 à 0,5 mm sont courants dans les familles de connecteurs FPC compacts, le moule doit donc reproduire une géométrie de boîtier petite et répétable autour de la zone de contact (https://na.industrial.panasonic.com/blog/fpc-connector-technology). Les inserts de moule pour connecteurs FPC sont des éléments remplaçables, fabriqués avec précision et montés dans un moule d’injection pour créer ces caractéristiques localisées. Ils peuvent former des cavités à pas fin, des détails de localisation de borne, des rails d’entrée, une géométrie liée au loquet et les surfaces d’entrée qui guident un circuit imprimé flexible dans le boîtier fini.nn2010 est l’année de fondation de Dongguan SuuXiang Precision Mold Co., Ltd., dont le processus SUUXIANG commence par le dessin, le modèle, le matériau et les dimensions critiques de l’acheteur. Un insert n’est pas le connecteur fini vendu à un assembleur électronique, ni la base de moule de production complète, le système d’éjection ou la presse. C’est un composant d’outillage contrôlé dont les datums, l’ajustement, l’état de surface, le parcours d’usinage et les preuves d’inspection affectent la capacité des cycles de moulage répétés à produire des boîtiers de connecteurs cohérents et des composants moulés correctement positionnés.
2. Évolution de l’outillage pour connecteurs FPC
0.5 mm pitch became a common FPC/FFC reference point as portable electronics reduced connector footprint; current catalog ranges also reach 0.3 mm pitch and 0.9 mm mounting height. At that scale, cavity edges, terminal-support features, and locating faces can no longer be treated as secondary mold details. Source: https://na.industrial.panasonic.com/blog/fpc-connector-technologynn1.2 mm connector height and 0.2 mm pitch illustrate how profile reduction compresses the space available for resin flow, contact positioning, and actuator geometry. A rotating ZIF mechanism, guide walls, and retention features introduce shutoffs and moving interfaces whose relative position must remain stable through molding and assembly. Source: https://www.farnell.com/datasheets/2575143.pdfnn3 factors—automated pick-and-place, locking-function consistency, and high-volume repeatability—have shifted insert design toward controlled datums, wear-aware fits, and inspection tied to functional interfaces. Legacy assumptions such as correcting variation during fitting, accepting broad shutoff margins, or measuring only isolated dimensions can fail when small positional drift affects cable insertion, lock engagement, or terminal alignment.
3. Types d’inserts de moule pour connecteurs FPC
Six familles fonctionnelles traduisent un concept de moule pour connecteur FPC en une portée fabricable. Classez chaque article d’insert de moule pour connecteur FPC en fonction de la caractéristique plastique qu’il contrôle, de sa relation de datum et de sa fonction de remplacement attendue.
| Catégorie d’Insert | Géométrie Contrôlée | Risque Typique | Valeur Modulaire |
|---|---|---|---|
| Cavité | Profil extérieur et faces de loquet | Flash aux arrêts | Révision des caractéristiques extérieures |
| Noyau | Poches et nervures | Blocage ou dommage | Réparation de caractéristiques internes |
| Glissière/lifter | Contre-dépouilles latérales | Blocage ou grippage | Surfaces de contact mobiles de service |
| Positionnement des bornes | Caractéristiques de localisation liées aux bornes | Dérive de pas | Remplacer les localisations de précision endommagées |
| Porte/canal d’alimentation | Entrée de matière et trajet d’écoulement | Érosion ou variation de remplissage | Ajuster ou renouveler les caractéristiques d’alimentation |
| Usure | Zones de contact à haute friction | Grippage ou abrasion | Remplacement localisé |
Inserts de Formage
Les inserts de cavité définissent les parois extérieures, les faces de loquet et la géométrie d’entrée.nnLes inserts de noyau forment les poches internes, les nervures et les retraits.
Inserts de Mouvement et de Borne
Les inserts de curseur ou de levier libèrent les caractéristiques latérales ; le grippage peut rayer les surfaces de fermeture.nnLes inserts de positionnement de borne localisent les caractéristiques de borne fine ; la dérive des datums peut créer des erreurs de pas ou de coplanarité.
Inserts d’Alimentation et d’Usure
Les inserts de grille ou de canalisation contrôlent l’entrée du métal en fusion ; l’érosion ou un mauvais équilibre peuvent affecter le remplissage.nnLes inserts d’usure interchangeables isolent les zones à haute friction ou sujettes aux dommages pour le remplacement sans reconstruire le bloc principal.
4. Matériaux pour les inserts de moule de connecteur FPC
La sélection du matériau pour les inserts de moule de connecteur FPC commence par la résine moulée, l’usure par remplissage, la géométrie critique et l’intervalle de maintenance prévu. Un nom de matériau seul ne peut pas prédire la rétention du poli, la réponse thermique ou la réparabilité.
| Famille | Résistance | Compromis | Environnement typique |
|---|---|---|---|
| Acier pré-cémenté | Usinable, réparable | Marge d’usure extrême inférieure | Cycles modérés |
| Acier à outils cémenté | Résistance à l’usure et maintien du poli | Contrôle du traitement thermique et de la finition | Résines chargées, détails fins |
| Acier inoxydable | Résistance à la corrosion | Comportement spécifique au grade en matière de poli et d’électroérosion | Conditions humides ou corrosives |
| Alliage de cuivre | Haute conductivité thermique | Résistance à l’usure inférieure | Évacuation de chaleur localisée |
| Carbure | Haute résistance à l’usure localisée | Fragilité et ajustements complexes | Points d’usure sévère |
Comparaison des familles de matériaux
Cinq familles de matériaux couvrent la plupart des décisions concernant les inserts ; la sélection finale doit être confirmée par rapport au dessin, aux données de résine et aux conditions de production.
Adapter le matériau à l’usage
Les pas de connecteur de 0,3 à 0,5 mm peuvent rendre l’usure des bords et la stabilité dimensionnelle plus critiques que la résistance globale. Les résines chargées de verre, les pigments abrasifs et les objectifs de cycles élevés justifient généralement une résistance à l’usure plus élevée.nnLes détails découpés à l’électroérosion nécessitent une marge de finition suffisante ; les alliages de cuivre peuvent dissiper la chaleur rapidement mais ne sont pas des choix par défaut pour les caractéristiques abrasives ou à forte charge. Définir les produits chimiques de nettoyage, l’humidité de stockage et l’exposition à la corrosion avant de spécifier l’acier inoxydable.
- Acier pré-trempé : pratique pour les inserts à usage modéré et les modifications réparables
- Acier à outils cémenté : résistance à l’usure et maintien du poli pour les détails exigeants
- Acier inoxydable : résistance à la corrosion lorsque la résine ou l’environnement l’exige
- Alliage de cuivre : contrôle thermique près des points chauds localisés
- Carbure : usure localisée sévère, avec une analyse de conception des arêtes fragiles
Spécifiez les données de décision
Six éléments d’appel d’offres RFQ – grade de résine, pourcentage de remplissage, tolérances CTQ, cycles prévus, contraintes de refroidissement et méthode de maintenance – rendent la sélection des matériaux révisable. SUUXIANG peut aligner la planification de l’usinage, de l’électroérosion, du meulage et de l’inspection sur le matériau approuvé et la séquence de traitement thermique.
5. Personnalisation des inserts de moule pour connecteurs FPC
La personnalisation commence par le dessin 2D publié, le modèle 3D, le contexte de la pièce d’accouplement et une révision nommée. Pour les inserts de moule de connecteurs FPC, le pas et le choix des plans de référence doivent contrôler chaque cavité, chaque ligne de joint et chaque résultat d’inspection.
| Élément de personnalisation | Définition du dessin | Référence de vérification |
|---|---|---|
| Pas et plans de référence | Origine, direction, limites cumulées | Rapport dimensionnel basé sur les plans de référence |
| Lignes de joint et évents | Condition de l’acier, profondeur, chemin d’échappement | Contrôle visuel et dimensionnel |
| Interface d’alimentation | Géométrie d’accouplement et désalignement autorisé | Essai de composant d’accouplement |
| Identification | Marquage de cavité, de révision, d’orientation | Vérification de la lisibilité et de l’emplacement |
Définir la géométrie fonctionnelle
Le pas, le nombre de contacts et le schéma des plans de référence doivent identifier la référence principale du moule avant que les cotes ne soient chaînées. La disposition des cavités, la géométrie des lignes de joint, la direction du dépouille, les emplacements des évents et les interfaces d’alimentation doivent ensuite avoir une propriété explicite.nnUn modèle 3D ne peut pas remplacer les vues en coupe lorsque les conditions d’acier, les chemins de câbles ou l’accès des électrodes ne sont pas clairs. SUUXIANG peut fournir un retour DFM sur l’accès aux outils, la stratégie EDM et la marge de rectifiage avant la publication.
Spécifier les caractéristiques d’identification
La gravure fonctionnelle peut porter le numéro de cavité, la révision de la pièce, le code de date ou les marques d’orientation nécessaires à l’assemblage et à la traçabilité. Son emplacement, sa profondeur, sa police de caractères et le témoin autorisé doivent être définis de manière à ce que le marquage n’altère pas l’étanchéité ou le démoulage.nnLa décoration cosmétique est normalement secondaire pour les inserts industriels. Un appel de finition de surface doit plutôt identifier la face fonctionnelle, la texture ou l’exigence de polissage, et toute limitation de chanfrein.
Contrôler l’interchangeabilité
Les inserts interchangeables nécessitent des plans de référence partagés, des références de poches et des conditions d’échange définies entre les cavités. Un contour nominalement identique est insuffisant lorsque les faces de localisation, les références de serrage ou les lignes de joint critiques diffèrent.nnLe contrôle des révisions doit lier le dessin, le modèle, les modifications DFM approuvées et le plan d’inspection à une seule publication. Les références d’inspection doivent indiquer les plans de référence, les cotes critiques, la méthode de mesure, l’exigence d’échantillonnage et le format du rapport.
6. Éléments critiques de construction et de qualité
La sélection des plans de référence doit suivre la géométrie fonctionnelle d’assise et d’entrée de câble de la pièce moulée, et non pas seulement des faces d’usinage pratiques. L’examen des empilements doit retracer la variation de la cavité, du noyau, de la ligne de joint et de l’interface d’accouplement jusqu’au risque d’assemblage.
Plans de référence et interfaces
Les plans de référence primaires, secondaires et tertiaires doivent localiser de manière cohérente les caractéristiques de contact, les pivots de levier et les parois de guidage. Un schéma de plans de référence décalé peut créer un désalignement à l’insertion, un mauvais alignement des bornes ou une force de verrouillage incohérente.
Bords, évents et surfaces
Les petits rayons préservent la résistance d’angle là où les coins internes vifs provoquent des fissures ou une usure prématurée. Les emplacements des évents, la direction du polissage et la texture spécifiée doivent supporter le flux de résine et le démoulage ; une finition de surface inappropriée peut causer des marques de traînée, des gaz piégés ou des variations cosmétiques.
Zones d’usure et inspection
Les inserts remplaçables concentrent l’usure réparable aux points d’accès, aux vannes, aux glissières et aux interfaces de contact fréquent. La mesure par coordonnées contrôle la géométrie liée aux références, la mesure par vision vérifie les profils fins et les jauges à tampons confirment les ouvertures étroites avant qu’un rapport de premier article ne relie les résultats au dessin publié.
7. Choisir un fabricant pour les inserts de moule de connecteur FPC
Le choix d’un fournisseur doit commencer par le dessin 2D publié et le contexte d’accouplement, et non par une liste générique de capacités. Pour les inserts de moule de connecteur FPC, évaluez si les preuves techniques correspondent au prototype demandé ou au risque de faible volume.
| Zone d’évaluation | Demander | Demander |
|---|---|---|
| Compréhension de l’assemblage | Comment les risques d’accouplement sont-ils examinés ? | Notes d’ajustement ou plan d’échantillonnage |
| Communication | Qui résout les questions techniques ? | Flux de travail de réponse nommé |
| Transparence des délais | Qu’est-ce qui motive chaque étape ? | Calendrier de production daté |
Examen des dessins
Le dessin 2D doit déclencher un examen des références et des dimensions critiques. Demandez comment les rayons inaccessibles, les besoins en électrodes et les références de mesure sont résolus.nnLe modèle 3D doit être conforme à la révision avant d’être publié. Demandez un DFM annoté, des notes de parcours de processus et un journal des réponses.
Preuves de processus et d’inspection
Les micro-caractéristiques nécessitent un parcours d’usinage, d’électroérosion, de rectification et d’ajustement spécifié. Demandez quelles caractéristiques nécessitent un accès au chemin du fil ou des électrodes.nnLe premier article doit refléter le plan d’inspection convenu. Demandez la traçabilité des matériaux, les enregistrements en cours de processus et les rapports dimensionnels liés aux révisions de dessin.
Contrôle des modifications et de la livraison
Un travail sous contrôle de révision nécessite une approbation écrite avant toute modification de dessin ou de processus. Demandez qui est responsable du journal des modifications et de la disposition des échantillons.nnLa date cible doit séparer l’examen des dessins, l’usinage, l’inspection et l’expédition. Demandez un plan de délai de livraison daté avec les dépendances identifiées.
8. Erreurs courantes lors de l’achat d’inserts de moule de connecteur FPC
Deux ensembles de dessins peuvent décrire une géométrie nominale identique et pourtant produire des résultats d’outillage différents lorsque les datums, le comportement de la résine et les preuves d’acceptation ne sont pas définis. Les erreurs d’achat évitables se manifestent généralement par des retouches, un moulage instable ou un ajustement fonctionnel rejeté.
Schéma de datum non défini
Trois références de datum doivent positionner les caractéristiques critiques du connecteur avant que les tolérances ne soient attribuées. L’absence de datums primaire, secondaire et tertiaire permet à l’inspection et à l’usinage d’interpréter la position différemment ; incluez les cibles de datum, les dimensions CTQ et la méthode de mesure dans le package de dessin.
Appels de tolérance irréalistes
0,01 mm peut être significatif sur une surface d’accouplement rectifiée mais inapproprié sur un profil fraisé inaccessible. Les tolérances serrées générales augmentent les coûts et les litiges d’inspection ; classez les dimensions fonctionnelles, spécifiez les zones de tolérance et autorisez un examen du processus avant la publication.
Hypothèses sur les matériaux et le moulage
La résine chargée de verre peut modifier les exigences d’usure, de ventilation, de retrait et de polissage par rapport à la résine non chargée. Traiter les aciers comme interchangeables peut entraîner une usure prématurée ou une déformation ; indiquez le grade de la résine, la teneur en charge, le contexte de production, l’exigence d’acier, le traitement thermique, les contraintes de porte et de ventilation dans la demande de prix.
Erreurs d’approbation et de prix
Un rapport unilatéral ne peut pas prouver l’insertion du câble, le déplacement du loquet, le jeu de contact ou le comportement d’accouplement. Approuvez les inserts uniquement après des contrôles d’ajustement fonctionnel et des enregistrements d’inspection définis ; comparez les devis par voie de processus, documentation, contrôle de révision et risque, et non par le prix unitaire seul.
9. De la demande de devis (RFQ) à la libération de production
Un dossier de RFQ contrôlé empêche les équipes de conception, de qualité, d’approvisionnement et de fabrication de publier des hypothèses différentes. Pour les inserts de moule de connecteur FPC, figez la révision du dessin, le modèle 3D natif ou neutre, le contexte d’accouplement, la quantité et la date cible avant le début de la DFM.
Constituer le dossier contrôlé
La révision A doit identifier les dimensions CTQ, les datums, les tolérances, les exigences de surface, le matériau, le traitement thermique et les points de mesure. Joignez le dessin 2D, le fichier 3D, l’historique des dérogations approuvées et les détails de l’interface du connecteur ou de la pièce moulée.nnUn seul responsable doit tenir le registre des révisions. La conception approuve la géométrie ; la qualité approuve les critères d’acceptation ; l’approvisionnement confirme le dossier commercial.
Clôturer les hypothèses de DFM et de devis
La revue DFM doit signaler l’accès à l’outil, les chemins d’électrodes ou de fils EDM, le stock de meulage, la séquence de traitement thermique et la faisabilité de l’inspection. Résolvez chaque élément ouvert par écrit avant la publication de la commande.nnLa revue de devis doit indiquer l’état du matériau inclus, la voie de processus, les documents d’inspection, la quantité, l’hypothèse de livraison et les exclusions. La fabrication ne doit pas déduire un changement d’exigence d’un e-mail informel.
Valider et libérer la production
La revue du premier article doit comparer les CTQ mesurés par rapport au dessin approuvé et au plan d’inspection. Là où les inserts interagissent avec un moule ou un assemblage de connecteur, effectuez une validation d’ajustement ou un essai de moule contrôlé en utilisant la révision convenue.nnAprès acceptation, enregistrez la révision de libération, la preuve de l’échantillon approuvé, l’interchangeabilité des pièces de rechange, la quantité de pièces de rechange et le déclencheur de maintenance. Tout changement ultérieur nécessite une revue d’impact documentée entre les quatre fonctions.
10. Tarification des inserts de moule de connecteur FPC
1 dessin peut produire des coûts très différents lorsqu’il ajoute des micro-caractéristiques, des tolérances positionnelles serrées, un accès difficile à l’outil ou un travail prolongé d’EDM fil et d’EDM par enfonçage. Le matériau, le traitement thermique, la finition, le stock de meulage et le plan d’inspection doivent être tarifiés comme des exigences définies, et non comme des hypothèses.nn3 modèles de commande illustrent la direction des coûts et des délais. Les modifications d’ingénierie après la programmation, la libération des électrodes ou la planification de l’inspection peuvent entraîner des retravaux évitables ; une livraison urgente peut également contraindre la séquence de processus la plus efficace.nn2 devis comparables nécessitent le même dessin 2D contrôlé en révision, modèle 3D si disponible, quantité, spécifications de matériau et de traitement thermique, dimensions critiques, exigences de surface, rapports d’inspection et date de livraison demandée. SUUXIANG peut examiner la voie de processus spécifiée et identifier les questions ouvertes avant de lancer les travaux.
| Scénario de commande illustratif | Moteurs de coûts dominants | Orientation du coût unitaire | Implication du délai |
|---|---|---|---|
| 1 insert prototype | Mise en place, géométrie complexe, EDM, inspection du premier article | Le plus élevé | La revue et la planification du processus dominent |
| 10 inserts répétés | Mise en place répartie sur les pièces, meulage et inspection | Plus bas | Le routage par lots peut améliorer le flux |
| 50 inserts stables | Quantité, fixations répétables, révision contrôlée | Le plus bas en relatif | Le calendrier dépend de la capacité et de la portée de la qualité |
Téléchargez les dessins des inserts de moule de connecteur FPC pour examen
Envoyez votre dessin 2D, modèle 3D, matériau, quantité, priorités d’inspection et date cible pour une revue RFQ disciplinée.