
Matériaux pour pièces et outillages usinés par SUUXIANG
Soumettez votre plan, vos exigences matérielles et vos priorités de qualité pour une planification dirigée par la DFM (Design for Manufacturing) via usinage, électroérosion, rectification et inspection.
Composants représentatifs pour examen des matériaux et des procédés





Related Materials and Drawing-Based RFQs





Planification des matériaux pour la production de pièces contrôlées
Les décisions basées sur les plans alignent les exigences matérielles, les itinéraires de procédés, les dimensions critiques et les attentes d’inspection avant les engagements de production.
Examen des matériaux basé sur les plans
Examinez les plans, les modèles, les matériaux, les exigences de traitement thermique et le contexte d’application pour identifier les questions de fabricabilité avant la cotation et la planification de la production.
DFM avant engagement
Évaluez la stratégie de datum, l’accès aux outils, la tolérance cumulée et les jeux d’usinage tôt, afin que l’itinéraire proposé reflète les caractéristiques critiques de la pièce.
Itinéraires de procédés intégrés
Coordonnez l’usinage CNC, l’électroérosion, la rectification de précision et l’ajustement en fonction de la géométrie, des limitations d’accès et des exigences dépendant de la séquence pour les composants de précision personnalisés.
Planification des dimensions critiques
Définissez les dimensions critiques pour la qualité, les datums pertinents et les méthodes d’inspection appropriées avec l’examen du plan, plutôt que de traiter chaque caractéristique de manière identique.
Visibilité des révisions
Maintenez la visibilité des révisions de plans, des attentes d’inspection et de la coordination des livraisons tout au long du projet pour soutenir une communication traçable et des transferts contrôlés.
Inspection conforme à la commande
Alignez la documentation d’inspection finale avec les exigences de la commande convenue et le plan d’inspection vérifié pour un examen de qualité plus clair à la livraison.
Matériaux et itinéraires de procédés pour pièces de précision
Faites correspondre le comportement du matériau, les dimensions critiques et les exigences de finition en aval avec un plan d’usinage, d’électroérosion, de rectification et d’inspection basé sur l’examen du plan.

Aciers pour outils
Les aciers pour outils sont sélectionnés pour leur résistance à l’usure, leur ténacité et leur réponse au traitement thermique dans les poinçons, les noyaux, les inserts et les composants de matrices. Examinez l’état de dureté, le jeu d’usinage, les exigences d’électroérosion et les datums de rectification finale avant de définir l’itinéraire de production.
Upload a Drawing
Aciers pour moules
Les aciers pour moules supportent les noyaux, les inserts de cavités, les glissières, les éjecteurs et autres composants de moules de précision. La sélection des matériaux doit tenir compte de la polissabilité, de l’exposition à la corrosion, du traitement thermique, de la conception de refroidissement et du contrôle dimensionnel requis après usinage et ajustement.
Upload a Drawing
Aciers inoxydables
Les aciers inoxydables allient résistance à la corrosion et comportement variable en usinage, résistance et durcissement. Pour les pièces obtenues par déformation, spécifiez la nuance, l’état, les exigences de surface, les besoins de passivation et les dimensions critiques afin que l’outillage, la séquence d’usinage et les méthodes d’inspection puissent être planifiés de manière appropriée.
Upload a Drawing
Aciers au carbone et alliages
Les aciers au carbone et alliages offrent des options pratiques pour les pièces structurelles, les arbres, les fixations, les composants de matrices et les caractéristiques liées à l’usure. L’examen du dessin doit établir l’état du matériau, le traitement thermique, la stratégie de filetage, le stock d’usinage et les changements dimensionnels attendus après traitement thermique.
Upload a Drawing
Alliages d'aluminium
Les alliages d’aluminium sont souvent utilisés pour les fixations légères, les boîtiers, les prototypes et les composants nécessitant un usinage CNC efficace. Spécifiez l’alliage, le revenu, le traitement de surface, les contraintes de paroi mince et les caractéristiques critiques de référence pour déterminer la stratégie de bridage et les exigences d’inspection.
Upload a Drawing
Alliages de cuivre
Les alliages de cuivre sont utilisés lorsque la conductivité électrique, le transfert thermique, la lubrification ou la performance de formage sont importants. La nuance du matériau affecte le comportement d’usinage et la stabilité dimensionnelle, ainsi les dessins doivent identifier les surfaces fonctionnelles, les exigences de placage, les interfaces d’accouplement et toute étape de formage ou de traitement thermique post-usinage.
Upload a Drawing
Plastiques techniques
Les plastiques techniques servent pour les prototypes, les composants isolants, les guides, les pièces d’usure et les assemblages fonctionnels à faible volume. Le choix du matériau doit tenir compte de l’absorption d’humidité, de la dilatation thermique, du fluage, de l’épaisseur de paroi, de l’état de surface et des conditions d’inspection par rapport à l’environnement d’exploitation de la pièce.
Upload a Drawing
Alliages de titane
Les alliages de titane combinent haute résistance, résistance à la corrosion et faible poids, mais nécessitent des paramètres d’usinage contrôlés et un accès aux outils. Fournissez l’état du matériau, les filetages critiques, les sections minces, les exigences de surface et le contexte d’application pour un plan de processus et d’inspection réaliste.
Upload a Drawing
Alliages de nickel
Les alliages de nickel sont considérés pour les composants de service chimique exigeants, résistants aux hautes températures et à la corrosion. Leur comportement d’usinage nécessite une planification de cycle minutieuse, un bridage rigide et une analyse de l’accès aux outils, en particulier lorsque des tolérances serrées, des caractéristiques profondes ou des processus en aval affectés par la chaleur s’appliquent.
Upload a Drawing
Céramiques techniques et carbures
Les céramiques techniques et les carbures répondent aux exigences sévères d’usure, électriques, thermiques ou de rigidité. Leur fragilité et leurs contraintes de finition rendent la géométrie, l’état des arêtes, la taille des caractéristiques et les critères d’inspection des intrants essentiels avant de confirmer une approche d’usinage, de rectification ou d’électroérosion.
Upload a Drawing
Acier à outils SUUXIANG D2 (SKD11) usiné par CNC
L’usinage CNC D2, également connu sous le nom de SKD11, convient aux poinçons, matrices et composants de coupe résistants à l’usure. Confirmez l’état fourni, la séquence de traitement thermique, les profils d’électroérosion à fil, la géométrie de dégagement et le stock de rectification, car la dureté finale affecte matériellement le routage du processus et l’inspection.
Upload a Drawing
Acier à outils SUUXIANG H13 (SKD61) usiné par CNC
L’usinage CNC H13, également connu sous le nom de SKD61, est adapté aux outils de travail à chaud, aux inserts, aux noyaux et aux composants exposés aux cycles thermiques. Examinez les objectifs de dureté, les caractéristiques de refroidissement, l’accès à l’électroérosion et les exigences de rectification post-traitement thermique avant de prendre des engagements de fabrication.
Upload a Drawing
Acier à outils SUUXIANG S7 usiné par CNC
L’acier à outils SUUXIANG S7 usiné par CNC est envisagé pour les outils résistants aux chocs et les composants soumis à des charges d’impact. L’examen du dessin doit se concentrer sur l’état du traitement thermique, la géométrie sensible aux entailles, les rayons, les trous critiques et si la rectification ou l’électroérosion est nécessaire après le durcissement pour contrôler les dimensions fonctionnelles.
Upload a Drawing
Acier à outils SUUXIANG A2 usiné par CNC
L’acier à outils SUUXIANG A2 usiné par CNC convient aux composants d’outillage dimensionnellement stables, durcis à l’air, où une résistance modérée à l’usure est nécessaire. Établissez le stock, la séquence de durcissement, les exigences de trous et de filetages, les trajectoires de fil et les plans de référence de rectification finale avant la planification de la production.
Upload a Drawing
Acier à outils SUUXIANG O1 usiné par CNC
L’acier à outils SUUXIANG O1 usiné par CNC convient aux composants d’outillage plus petits nécessitant un durcissement à l’huile simple et une bonne usinabilité avant traitement. La demande de devis doit clarifier la dureté requise, les dimensions sensibles à la déformation, l’état de surface et toutes les tolérances nécessaires pour la rectification ou l’ajustement post-durcissement.
Upload a Drawing
Acier à moule SUUXIANG P20 usiné par CNC
L’acier à moule SUUXIANG P20 usiné par CNC est couramment spécifié pour les bases de moule pré-durcies, les blocs de cavité et les inserts plus grands. Définissez l’état de dureté, les attentes de polissage, la géométrie des canaux de refroidissement et toute exigence ultérieure de texturation ou de revêtement pour guider l’usinage et l’inspection.
Upload a Drawing
Acier à moule SUUXIANG NAK80 usiné par CNC
L’acier à moule SUUXIANG NAK80 usiné par CNC prend en charge les composants pré-durcis où la polishabilité et un usinage stable sont pertinents. Les acheteurs doivent identifier les zones de surface optiques ou cosmétiques, les détails des points d’injection, les caractéristiques de refroidissement et les dimensions critiques de fermeture nécessitant un ajustement et une inspection contrôlés.
Upload a Drawing
Acier à moule SUUXIANG S136 usiné par CNC
L’acier à moules S136 usiné par CNC est utilisé pour les composants de moules résistants à la corrosion et les applications nécessitant un haut potentiel de poli. L’état du matériau, l’environnement corrosif, les attentes en matière de trempe, l’état de surface et le contrôle dimensionnel post-traitement doivent être examinés avant de confirmer le procédé.
Upload a Drawing
Usinage CNC d'acier à moules inoxydable 420
L’acier à moules inoxydable 420 usiné par CNC supporte les inserts de moules et les composants d’outillage résistants à la corrosion. Étant donné que la désignation du grade et l’état de traitement thermique affectent la dureté et la polishabilité, fournissez la spécification exacte du matériau, les exigences de surface et les priorités d’inspection finale avec le dessin.
Upload a Drawing
Usinage CNC d'acier à moules HPM38
L’acier à moules HPM38 usiné par CNC est choisi pour les composants de moules de précision où la résistance à la corrosion et les performances de polissage peuvent être pertinentes. Confirmez les exigences de grade équivalent, l’état de livraison, les attentes de surface de cavité et la séquence de finition avant de chiffrer le travail.
Upload a Drawing
Usinage CNC d'acier à outils 1.2344
L’acier à outils 1.2344 usiné par CNC est généralement associé aux exigences d’outillage pour travail à chaud. Une revue du dessin doit établir l’état du matériau, la dureté cible, les détails de refroidissement ou de ventilation, les besoins en électrodes et les tolérances de finition nécessaires pour préserver les dimensions critiques après traitement.
Upload a Drawing
Usinage CNC d'acier à outils 1.2379
L’acier à outils 1.2379 usiné par CNC supporte les outillages à haute résistance à l’usure, les poinçons et les inserts de matrices. Spécifiez si le matériau est recuit ou trempé, ainsi que les arêtes coupantes, les contours fil EDM, les exigences de surface et le stock de rectifiage afin que la séquence de fabrication reflète le risque fonctionnel.
Upload a Drawing
Usinage CNC d'acier à moules 1.2083
L’acier à moules 1.2083 usiné par CNC est utilisé pour les composants de moules résistants à la corrosion avec des exigences de polissage. Examinez l’état exact du matériau, la qualité de surface de la cavité, les passages de refroidissement, le traitement thermique et les dimensions qui nécessitent une vérification après la finition finale ou l’ajustement d’assemblage.
Upload a Drawing
Usinage CNC d'acier à outils Viking
L’acier à outils Viking usiné par CNC est envisagé pour les outillages de travail à froid exigeants où la ténacité et la résistance à l’usure doivent être équilibrées. Confirmez la spécification du matériau, la cible de traitement thermique, la géométrie des arêtes, les exigences EDM et le plan de rectification final avant la production.
Upload a Drawing
Usinage CNC d'acier inoxydable 303
L’acier inoxydable 303 usiné par CNC convient aux pièces avec un tournage, un filetage ou des raccords usinés importants grâce à son comportement de libre usinage. Identifiez l’exposition à la corrosion, la qualité du filetage, l’état de surface et toute restriction de soudage ou de formage avant de sélectionner le grade.
Upload a Drawing
Usinage CNC d'acier inoxydable 304
L’acier inoxydable 304 usiné par CNC supporte les pièces personnalisées, les boîtiers, les supports et les raccords résistants à la corrosion. La forme du matériau, les effets d’écrouissage, la géométrie des parois minces, l’état de surface et les attentes de passivation doivent être inclus dans le dossier de dessin et la demande de prix.
Upload a Drawing
Usinage CNC d'acier inoxydable 316
L’acier inoxydable 316 usiné par CNC est utilisé là où une résistance accrue à la corrosion est importante, y compris les applications exposées aux chlorures. Examinez les besoins de certification du matériau, l’accessibilité de l’usinage, les caractéristiques de filetage, les exigences adjacentes aux soudures, l’état de surface et les points d’inspection qui affectent l’étanchéité fonctionnelle ou l’assemblage.
Upload a Drawing
Usinage CNC d'acier inoxydable 17-4 PH
L’acier inoxydable 17-4 PH usiné par CNC offre une solution pour les pièces résistantes à la corrosion nécessitant une résistance plus élevée après durcissement par précipitation. Définissez l’état, les exigences de vieillissement, les dimensions sensibles à la distorsion et les attentes d’inspection post-traitement avant d’établir les opérations d’usinage et de finition.
Upload a Drawing
Usinage CNC d'acier inoxydable 420
L’acier inoxydable 420 usiné par CNC peut servir pour des composants trempés et résistants à la corrosion nécessitant une résistance à l’usure. L’état du grade et le procédé de traitement thermique doivent être clairs, en particulier pour les arêtes vives, les surfaces polies et les dimensions qui peuvent nécessiter un rectifiage après trempe.
Upload a Drawing
Usinage CNC d'acier inoxydable 440C
L’acier inoxydable 440C usiné par CNC est utilisé pour les composants inoxydables à haute dureté et résistants à l’usure, tels que les pièces d’usure de précision. Confirmez l’état de traitement thermique requis, les attentes de corrosion, les besoins en rectifiage ou en EDM, et la méthode d’inspection pour les diamètres et profils critiques.
Upload a Drawing
Usinage CNC d'aluminium 6061
L’aluminium 6061 usiné par CNC supporte les fixations, les boîtiers, les supports, les composants structurels et les prototypes. Spécifiez le revenu, les besoins en anodisation ou en revêtement de conversion, les faces critiques de planéité, les caractéristiques filetées et les zones à parois minces afin que le bridage, la séquence d’usinage et la mesure finale puissent être alignés.
Upload a Drawing
Usinage CNC d'aluminium 7075
L’aluminium 7075 usiné par CNC est choisi pour les composants légers à haute résistance où la géométrie et la charge justifient l’alliage. La demande de prix doit indiquer le revenu, les exigences de protection contre la corrosion, les alésages critiques, les sections minces et toute préoccupation concernant la décharge de contrainte ou la stabilité dimensionnelle.
Upload a Drawing
Usinage CNC d'aluminium 2024
L’usinage CNC en aluminium 2024 offre une résistance élevée pour les composants de style aérospatiale ou axés sur la performance, sous réserve des exigences de l’application. Examinez le revenu, la protection contre la corrosion, l’accès à l’usinage, les tolérances de trous, et si les caractéristiques formées ou sensibles à la fatigue nécessitent une manipulation ou une documentation spéciale.
Upload a Drawing
Usinage CNC Aluminium 5052
L’usinage CNC de l’aluminium 5052 convient aux composants formés ou usinés résistants à la corrosion. Clarifiez la forme du matériau, le revenu, les caractéristiques liées au formage, les surfaces cosmétiques et les besoins de revêtement afin que le processus corresponde à la géométrie et à l’utilisation finale.
Upload a Drawing
Usinage CNC Aluminium 5083
L’usinage CNC de l’aluminium 5083 est utilisé lorsque la résistance à la corrosion et la performance liée au soudage sont pertinentes. Les acheteurs doivent spécifier l’état du matériau, l’exposition marine ou chimique, les exigences de planéité, les faces d’étanchéité usinées et les critères d’inspection pour les géométries sensibles à la distorsion.
Upload a Drawing
Usinage CNC Cuivre C110
L’usinage CNC du cuivre C110 prend en charge les composants électriques et thermiques où la conductivité est une exigence clé. Confirmez la désignation de pureté, les besoins de placage, les surfaces de contact, les limites de bavures, les caractéristiques à paroi mince et les exigences de manipulation pour protéger les surfaces fonctionnelles tout au long de l’usinage et de l’inspection.
Upload a Drawing
Usinage CNC Cuivre au Béryllium C17200
L’usinage CNC du cuivre au béryllium C17200 est utilisé pour les outils conducteurs à haute résistance, les ressorts et les composants liés aux connecteurs. La manipulation des matériaux, l’état d’approvisionnement, les exigences de traitement thermique et les contrôles de sécurité applicables doivent être définis avant la planification de l’usinage, de la finition et de l’inspection.
Upload a Drawing
Usinage CNC Laiton C360
L’usinage CNC du laiton C360 est un choix pratique pour les raccords tournés, les bornes et les composants filetés de précision. Définissez les besoins de conformité en plomb, le placage, les jauges de filetage, les surfaces d’étanchéité et les attentes de finition cosmétique pour faire correspondre la sélection du matériau avec la voie de production.
Upload a Drawing
Usinage CNC Bronze de Palier C932
L’usinage CNC du bronze de palier C932 prend en charge les bagues, les surfaces de palier et les composants liés à l’usure. Examinez les conditions de lubrification, les dimensions d’ajustement serré ou de jeu, la géométrie des rainures, le matériau de l’arbre de couplage et la méthode d’inspection pour assurer un ajustement fonctionnel après usinage.
Upload a Drawing
Usinage CNC Acier au Carbone 1018
L’usinage CNC de l’acier au carbone 1018 convient aux pièces personnalisées d’usage général, aux fixations, aux goupilles et aux composants structurels. Indiquez la forme fournie, les exigences de cémentation ou de revêtement, les caractéristiques de filetage, la protection contre la corrosion et les dimensions critiques afin que l’usinage et tout traitement ultérieur soient coordonnés.
Upload a Drawing
Usinage CNC Acier au Carbone 1045
L’usinage CNC de l’acier au carbone 1045 offre une option plus résistante pour les arbres, les goupilles, les supports d’outils et les composants mécaniques. Clarifiez l’état de dureté, les exigences de trempe par induction, les repères dimensionnels clés, la finition de surface et la marge de rectification lorsque les tourillons ou les ajustements finaux sont critiques.
Upload a Drawing
Usinage CNC Acier Allié 4140
L’usinage CNC de l’acier allié 4140 prend en charge les arbres à haute résistance, les fixations, les composants de matrices et les pièces mécaniques. L’état du matériau, le traitement thermique, les emplacements de filetage, les transitions sensibles à la fatigue et les exigences de rectification finale doivent être examinés avant d’établir le plan de processus.
Upload a Drawing
Usinage CNC Acier Allié 4340
L’usinage CNC de l’acier allié 4340 est envisagé pour les composants fortement sollicités nécessitant résistance et ténacité. Fournissez l’état de traitement thermique requis, l’épaisseur de section, les rayons critiques, les caractéristiques sensibles à la distorsion et les exigences d’inspection pour évaluer une séquence d’usinage appropriée.
Upload a Drawing
Usinage CNC Acier Allié 8620
L’usinage CNC de l’acier allié 8620 prend en charge les engrenages cémentés, les arbres et les composants liés à l’usure avec un noyau résistant. La demande de devis doit identifier les exigences de profondeur de couche, la source du traitement thermique, la marge de rectification de finition, la stratégie de repérage et les dimensions fonctionnelles des dents ou des paliers.
Upload a Drawing
Usinage CNC Acier de Roulement 52100
L’usinage CNC de l’acier de roulement 52100 est sélectionné pour les composants d’usure à haute dureté, les pistes et les caractéristiques de contact roulant de précision. Définissez l’état d’approvisionnement, la voie de durcissement, les exigences de rectification, la rugosité de surface et la méthode de mesure pour les caractéristiques critiques de diamètre, de rondeur ou de profil.
Upload a Drawing
Usinage CNC PEEK
L’usinage CNC de PEEK prend en charge les pièces personnalisées résistantes aux hautes températures, aux produits chimiques et isolantes électriquement. Spécifiez le grade, la teneur en charge, l’environnement d’exploitation, les caractéristiques de tolérance serrée, les considérations d’humidité et thermiques, et la température d’inspection lorsque la stabilité dimensionnelle affecte les performances d’assemblage.
Upload a Drawing
Usinage CNC POM (Delrin)
L’usinage CNC de POM, également connu sous le nom de Delrin, est utile pour les guides à faible friction, les engrenages, les fixations et les composants isolants. Examinez le grade, l’épaisseur de paroi, les caractéristiques d’enclenchement, l’exposition à l’humidité, les ajustements par pression et les attentes de tolérance réalistes en fonction des conditions de fonctionnement du composant.
Upload a Drawing
Usinage CNC Nylon
Usinage CNC de nylon : supports, pièces d’usure, guides, bagues et prototypes fonctionnels résistants aux chocs. L’absorption d’humidité pouvant affecter les dimensions, spécifiez le grade, l’état de conditionnement, l’exposition environnementale, les ajustements critiques et les conditions d’inspection avant de finaliser les tolérances.
Upload a Drawing
Usinage CNC de polycarbonate
Usinage CNC de polycarbonate : supports, carters transparents et prototypes résistants aux chocs. Identifiez les surfaces optiques, la sensibilité aux rayures, les coins internes, l’épaisseur des parois, l’exposition aux contraintes de fissuration et la méthode de fixation afin que les trajectoires d’outils et la manipulation protectrice correspondent aux exigences fonctionnelles.
Upload a Drawing
Usinage CNC d'ABS
L’usinage CNC d’ABS convient aux prototypes de boîtiers, aux fixations et aux composants personnalisés à faible charge. Incluez le grade, les exigences cosmétiques, l’épaisseur des parois, les caractéristiques de fixation, l’exposition aux solvants et la méthode d’assemblage prévue pour évaluer la stratégie d’usinage et le contrôle dimensionnel pratique.
Upload a Drawing
Usinage CNC de PTFE
L’usinage CNC de PTFE convient aux joints à faible friction chimiquement résistants, aux isolants et aux composants de manipulation de fluides. Sa douceur et son comportement au fluage nécessitent des dimensions fonctionnelles claires, des contraintes de serrage, des exigences de surface et des informations sur la température de fonctionnement avant que les engagements de tolérance puissent être considérés.
Upload a Drawing
Usinage CNC de UHMW-PE
L’usinage CNC de UHMW-PE est utilisé pour les bandes d’usure, les guides, les revêtements et les composants de manutention à faible friction. Le matériau pouvant fléchir et se dilater, fournissez l’épaisseur, le schéma de montage, les besoins en planéité, la température de fonctionnement et les détails d’interface pour la planification du processus.
Upload a Drawing
Usinage CNC de PPS
L’usinage CNC de PPS convient aux composants chimiquement résistants et thermiquement stables nécessitant une bonne stabilité dimensionnelle. Spécifiez le grade chargé ou non chargé, les exigences électriques, l’épaisseur des parois, les caractéristiques d’étanchéité et l’environnement de fonctionnement afin que les conditions d’usinage et d’inspection reflètent l’application prévue.
Upload a Drawing
Usinage CNC de PEI (Ultem)
L’usinage CNC de PEI, communément appelé Ultem, convient aux composants isolants électriquement et fonctionnant à haute température, ainsi qu’aux prototypes fonctionnels. Confirmez le grade exact, les exigences de conformité aux normes d’inflammabilité, les caractéristiques de parois minces, la géométrie sensible aux contraintes et la température d’application avant d’évaluer la fabricabilité.
Upload a Drawing
Usinage CNC de PMMA (acrylique)
L’usinage CNC de PMMA, ou acrylique, est utilisé pour les couvercles transparents, les composants fluidiques et les prototypes orientés affichage. Identifiez les surfaces optiques, la finition des bords, l’exposition aux solvants, les caractéristiques sensibles aux fissures et les exigences de film protecteur pour gérer les risques d’usinage et de manipulation.
Upload a Drawing
Usinage CNC de titane Grade 2
L’usinage CNC de titane Grade 2 convient aux pièces résistantes à la corrosion nécessitant les propriétés du titane commercialement pur. Examinez la certification du matériau, la géométrie des parois minces, les filetages, les risques de grippage, la finition de surface et l’exposition en application afin que les paramètres d’usinage et les priorités d’inspection soient appropriés.
Upload a Drawing
Usinage CNC de titane Grade 5
L’usinage CNC de titane Grade 5 convient aux composants légers à haute résistance avec des exigences mécaniques strictes. Fournissez l’état du matériau, la géométrie sensible à la fatigue, les interfaces filetées ou d’appui, les besoins de traitement de surface et les dimensions critiques pour un examen contrôlé du processus.
Upload a Drawing
Usinage CNC d'Inconel 625
L’usinage CNC d’Inconel 625 convient aux composants résistants à la corrosion et à la chaleur pour des environnements de service exigeants. Son durcissement par écrouissage nécessite un examen attentif de l’accès aux outils et du bridage ; spécifiez l’état du matériau, les exigences de surface, les caractéristiques critiques et les besoins de traitement post-usinage.
Upload a Drawing
Usinage CNC d'Inconel 718
L’usinage CNC d’Inconel 718 est utilisé pour les composants à haute résistance et à haute température où le traitement thermique peut influencer les dimensions finales. Définissez l’état de fourniture, l’exigence de vieillissement, les caractéristiques difficiles d’accès, les filetages critiques et les exigences d’inspection avant de confirmer la voie d’usinage.
Upload a Drawing
Usinage CNC de tungstène
L’usinage CNC de tungstène répond aux exigences de composants denses, à haute température, liés aux radiations ou axés sur l’usure. La fragilité et les contraintes d’usinage rendent la géométrie des caractéristiques, l’état des bords, les détails de jonction et les limites d’inspection des entrées essentielles avant d’accepter un plan de fabrication basé sur des plans.
Upload a Drawing
Usinage CNC de molybdène
L’usinage CNC de molybdène convient aux composants à haute température, sous vide et de gestion thermique. La fragilité du matériau, la sensibilité à l’oxydation et le risque de sections minces nécessitent un examen de la forme du stock, de la géométrie des caractéristiques, de la manipulation, de la finition de surface et de l’approche d’inspection avant la planification de la production.
Upload a Drawing
Usinage CNC de carbure de tungstène
L’usinage CNC de carbure de tungstène est généralement abordé par meulage, électroérosion ou des méthodes spécialisées plutôt que par fraisage conventionnel seul. Fournissez le grade, la teneur en liant, la géométrie, la spécification des bords, la finition de surface et les tolérances fonctionnelles pour un examen réaliste de la fabricabilité.
Upload a Drawing
Usinage CNC de céramique d'alumine
L’usinage CNC de céramiques d’alumine nécessite des méthodes spécialisées car le matériau est dur et cassant. Examinez la composition, les dimensions des caractéristiques, les rayons de coin, les limites d’écaillage des bords, les exigences de surface et les critères d’inspection pour déterminer si une voie de fabrication adaptée est disponible.
Upload a Drawing
Usinage CNC de céramiques de zircone
L’usinage CNC de céramiques de zircone permet de réaliser des composants résistants à l’usure et isolants électriquement, avec une ténacité à la rupture supérieure à celle de certaines céramiques. L’examen du dessin doit porter sur la nuance, l’épaisseur de paroi, les caractéristiques acérées, l’état de surface et les exigences d’inspection dimensionnelle avant la confirmation du processus.
Upload a Drawing
Usinage CNC de magnésium AZ31
L’usinage CNC de magnésium AZ31 permet de réaliser des composants légers, où la sélection du matériau et la sécurité du processus sont vérifiées pour le projet. Spécifiez le trempe, la protection contre la corrosion, l’épaisseur de paroi, les considérations de gestion des copeaux et les exigences de traitement de surface lors de la revue technique initiale.
Upload a Drawing
Usinage CNC de magnésium AZ91
L’usinage CNC de magnésium AZ91 est envisagé pour des composants moulés ou usinés légers nécessitant une protection adéquate contre la corrosion. Confirmez la forme du matériau, l’environnement d’application, le système de revêtement, la géométrie à parois minces et les exigences de sécurité d’usinage avant de déterminer la faisabilité de la production.
Upload a Drawing
Usinage CNC de Kovar
L’usinage CNC de Kovar permet de réaliser des composants à dilatation contrôlée, souvent lorsque des interfaces de jointure en verre ou en céramique sont importantes. Fournissez l’alliage spécifié, l’exigence de dilatation thermique, le contexte d’assemblage, la préparation de surface et les dimensions critiques d’étanchéité ou d’alignement pour l’examen d’ingénierie.
Upload a Drawing
Usinage CNC d'Invar 36
L’usinage CNC d’Invar 36 est utilisé lorsque une faible dilatation thermique est essentielle pour les montages, les pièces de métrologie ou les assemblages de précision. Son comportement à l’usinage et sa stabilité dimensionnelle doivent être évalués par rapport à l’épaisseur de section, au soulagement des contraintes, à la température de fonctionnement et aux conditions d’inspection.
Upload a Drawing
Usinage CNC d'acier rapide M2
L’usinage CNC d’acier rapide M2 permet de réaliser des outils de coupe, des poinçons et des composants soumis à une forte usure nécessitant une dureté élevée. Confirmez l’état de livraison, la voie de traitement thermique, la géométrie des goujures ou des tranchants, les besoins en électroérosion et les exigences de rectification finale avant de planifier la fabrication.
Upload a Drawing
Usinage CNC d'acier rapide M42
L’usinage CNC d’acier rapide M42 est sélectionné pour des applications de coupe et d’usure exigeantes nécessitant une dureté à chaud élevée. Un examen du dessin doit établir la spécification de la nuance de cobalt, la cible de traitement thermique, la géométrie complexe, les besoins en électroérosion ou en rectification, et les critères d’inspection finaux.
Upload a DrawingMatériaux pris en charge pour l’examen du projet


Voies de processus spécifiques aux matériaux pour les pièces de précision
Usinage CNC
Les services d’usinage CNC de précision, y compris le fraisage CNC et le tournage CNC, permettent d’établir les formes primaires, les alésages, les profils et les surfaces de référence. La planification du processus prend en compte l’état du matériau, l’accès aux outils, la stratégie de datum et la marge d’usinage avant les opérations de finition ou d’inspection aval.

Usinage 5 axes, suisse et micro
L’usinage multi-axes prend en charge les géométries complexes à angles et interconnectées, où moins de montages peuvent préserver les relations de datum. La trajectoire est examinée en fonction de la portée de l’outil, de l’accès au serrage, des priorités de surface et du contrôle des caractéristiques critiques.

Découpe à fil EDM
Les services de découpe à fil EDM sont envisagés pour les profils précis, les fentes étroites, les coins internes et les pièces trempées lorsqu’un chemin de fil approprié est disponible. La trajectoire du processus tient compte des trous de départ, de la stratégie de coupe, de la géométrie autorisée et des besoins d’inspection.

Électroérosion à enfonçage EDM
Les services d’électroérosion à enfonçage EDM forment des cavités et des caractéristiques détaillées difficiles à atteindre avec des fraises conventionnelles. La conception de l’électrode, l’accès aux étincelles, les exigences de surface et la finition subséquente sont examinés par rapport au dessin avant la planification de la production.

Rectification de précision
La rectification de précision affine les surfaces planes, cylindriques et d’accouplement critiques après usinage ou traitement thermique, le cas échéant. La matière à rectifier, le contrôle du datum, l’exigence de surface et la méthode d’inspection doivent être définis avant de confirmer la trajectoire.

Inspection d'ajustement
L’ajustement et l’inspection vérifient les relations fonctionnelles, les dimensions critiques et les exigences de qualité définies par le dessin avant la livraison. Le plan d’inspection doit identifier les méthodes de mesure, les attentes en matière de reporting, le statut de révision et tout contexte de composant d’accouplement fourni avec la demande de devis.
Accessoires d’outillage pour projets basés sur des dessins

Noyaux
Les noyaux peuvent être configurés pour les caractéristiques de moule nécessitant une géométrie, un ajustement et un état de surface contrôlés. L’examen doit confirmer le matériau, le traitement thermique, la longueur de travail, les références de datum et les priorités d’inspection avant le début de l’usinage.

Composants de guidage
Les axes de guidage, les douilles et les caractéristiques de guidage associées assurent un alignement répétable au sein des assemblages de moules ou d’outillages. SUUXIANG examine les conditions d’accouplement, la stratégie de localisation, les exigences de jeu et les matériaux spécifiés à partir du dossier de dessin approuvé.

Caractéristiques de localisation
Les axes de localisation, les blocs et les caractéristiques de référence établissent la position d’assemblage entre les composants de précision. Leur conception doit définir les datums fonctionnels, la profondeur d’engagement, les relations de tolérance et la méthode d’inspection nécessaire pour vérifier l’interface finie.

Tiresses et levées
Les tiresses et les levées supportent les actions mobiles du moule où la géométrie, la course et les surfaces d’accouplement nécessitent une fabrication coordonnée. L’examen du dessin prend en compte l’accès à l’usinage, les exigences EDM, la matière à rectifier, l’état du matériau et les attentes d’ajustement.

Composants de carotte
Les inserts liés à la carotte et les caractéristiques d’outillage peuvent être produits selon la géométrie approuvée pour les applications de moulage. L’examen du projet doit clarifier les surfaces critiques pour le flux, les exigences matérielles, la séquence de traitement thermique, les besoins de finition et les composants d’accouplement pertinents.
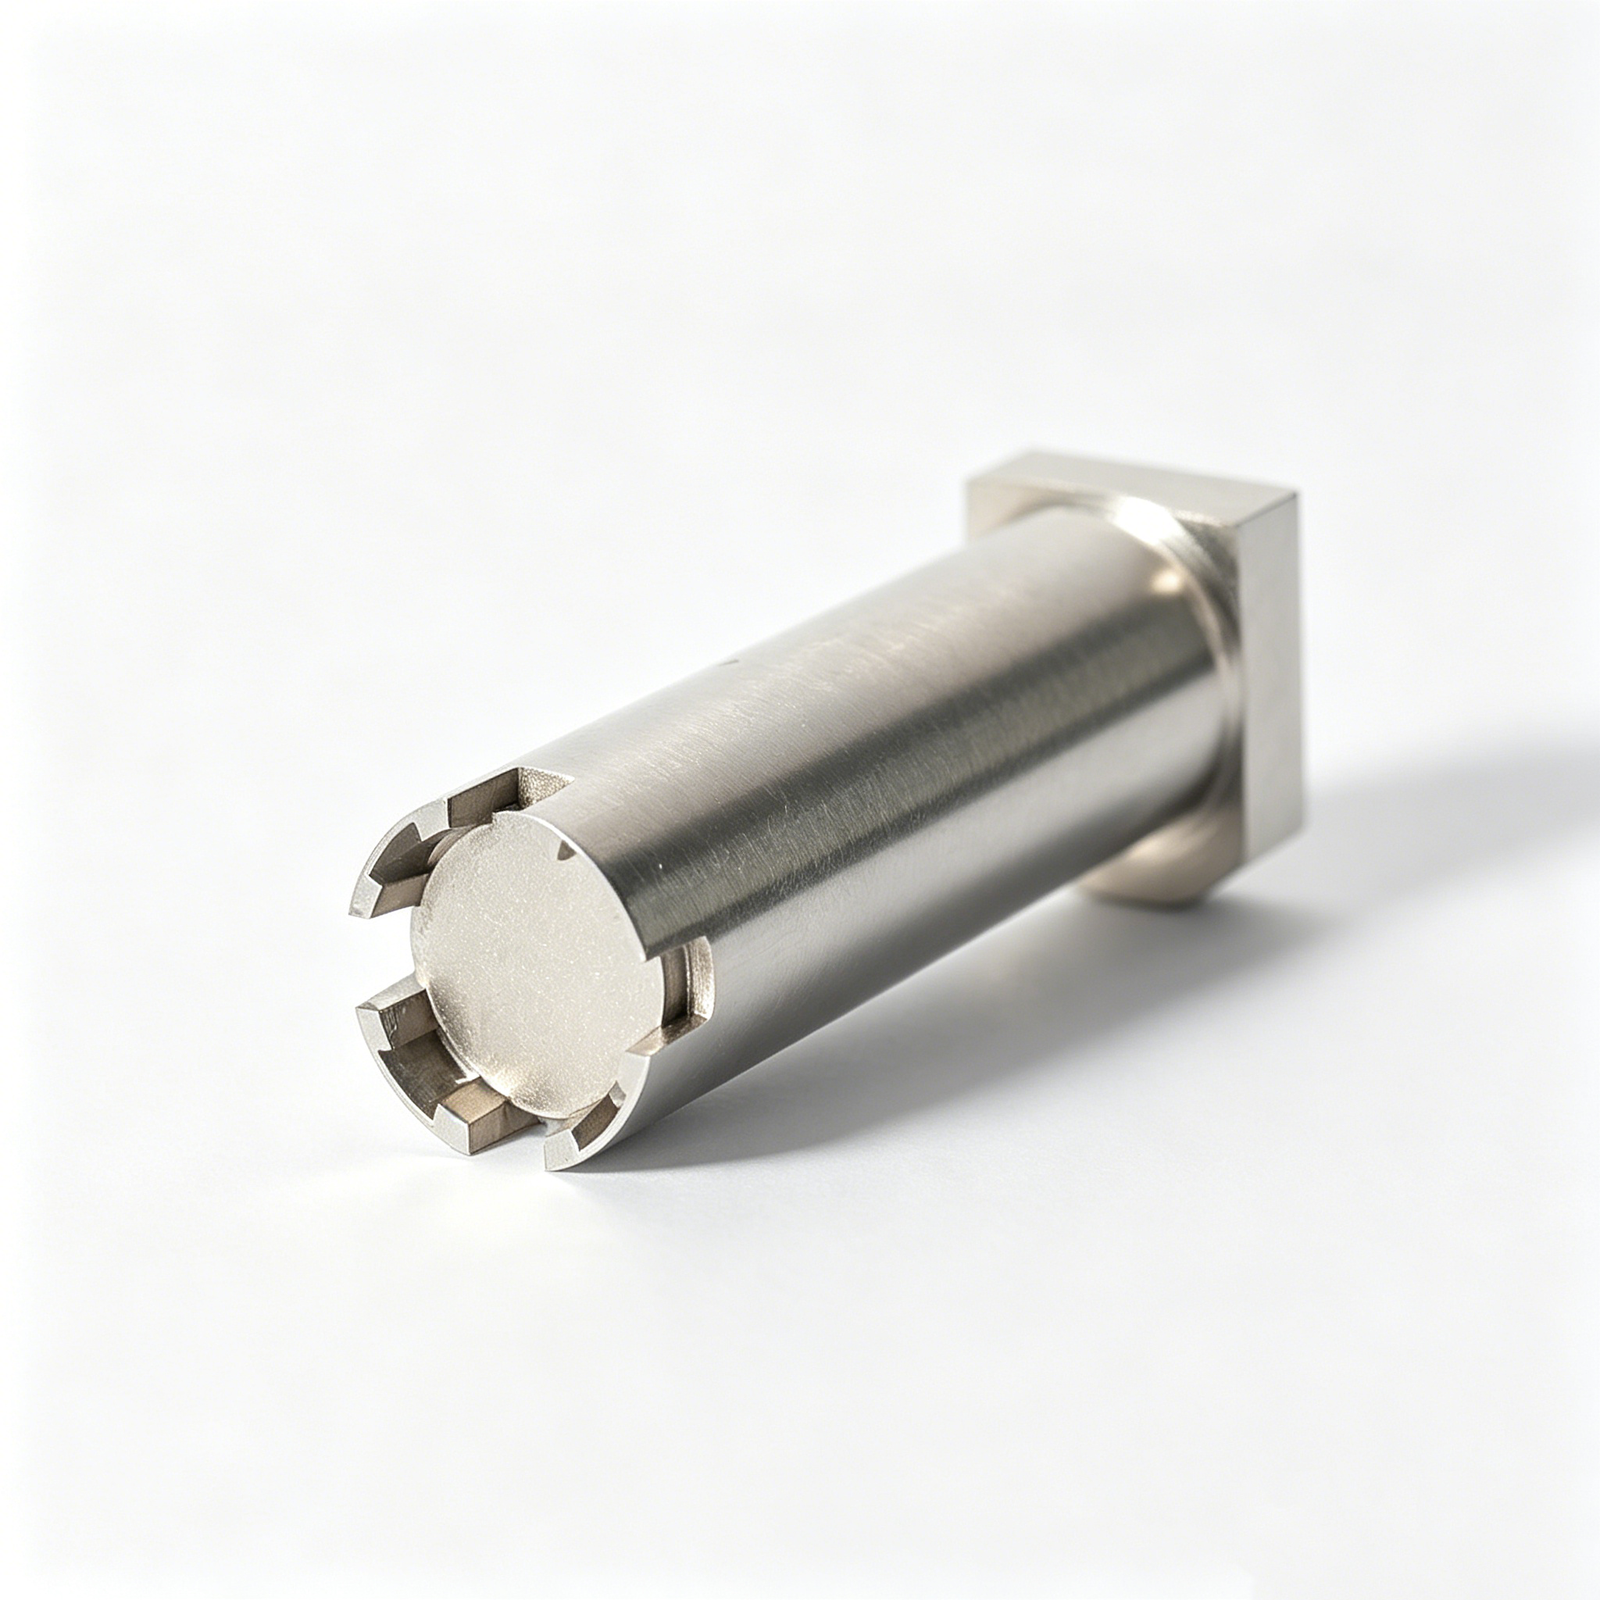
Pièces d'éjection
Les axes d’éjecteurs, les douilles et les composants d’éjection de support sont évalués comme des pièces configurables basées sur des dessins. Les intrants clés comprennent le matériau, les exigences de dureté, l’ajustement en fonctionnement, l’état de surface, les dimensions critiques et les attentes d’inspection ou de traçabilité.
Matériaux, précision et contrôle des dessins
SUUXIANG est la seule marque publique internationale de Dongguan SuuXiang Precision Mold Co., Ltd., fondée en 2010 et basée au 2ème étage du parc industriel Sanhe, ville de Chang’an, ville de Dongguan, Guangdong, Chine. Le fondateur et représentant légal XiaoCheng Huang dirige une équipe qui aide les équipes d’ingénierie, d’approvisionnement et de qualité à transformer les dessins, les modèles et les exigences matérielles en pièces CNC inspectées, composants de moules de précision, composants de moules de connecteurs, composants de moules d’injection et composants de matrices d’emboutissage.
Notre travail est axé sur le dessin dès le départ. La revue DFM, les dimensions critiques, les plans, l’accès à l’usinage, la séquence de traitement thermique, la stratégie EDM, la marge de rectification et les besoins d’inspection sont clarifiés avant les engagements de production. La planification des processus peut combiner le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil et par enfonçage, la rectification de précision, l’assemblage et l’inspection.
Ce qui distingue SUUXIANG, c’est la communication technique contrôlée tout au long du projet. Nous traitons les exigences matérielles, les révisions, les méthodes d’inspection et la coordination de la livraison comme des intrants de fabrication — pas comme des notes de bas de page de devis — afin que les acheteurs puissent évaluer les décisions, échanger les bonnes preuves et maintenir la traçabilité depuis la revue des dessins jusqu’à l’inspection finale.

Revue basée sur le dessin comparée aux flux de travail u0022Devis d’abordu0022
Revue DFM et des plans
Avant le devis, SUUXIANG examine l’intention du dessin, les matériaux spécifiés, les plans, les dimensions critiques, l’accès aux outils et les exigences de surface. La discussion identifie les risques de fabricabilité tôt afin que la voie proposée reflète les relations fonctionnelles du composant plutôt que seulement sa géométrie nominale.
- Confirmer la révision du dessin et du modèle
- Identifier les plans fonctionnels et les caractéristiques critiques
- Examiner l'accès, les conditions des parois et les tolérances
- Aligner les exigences relatives aux matériaux et au traitement thermique

Voies de processus planifiées
L’usinage CNC, l’EDM, la rectification de précision et l’assemblage sont planifiés comme des opérations connectées. SUUXIANG évalue où le stock d’usinage, la stratégie d’électrodes, les trajectoires de fil, la séquence de traitement thermique et les étapes de rectification affectent la précision, la finition et le contrôle pratique des matériaux tout au long de la production.
- Faire correspondre les processus à la géométrie des caractéristiques
- Planifier les exigences EDM et électrodes
- Réserver du stock de rectification si nécessaire
- Examiner la séquence de traitement thermique

Inspection autour des caractéristiques critiques
La planification de l’inspection suit le dessin et les attentes de qualité convenues, en prêtant attention aux dimensions, aux plans, aux exigences de surface et aux relations d’accouplement qui déterminent la fonction de la pièce. Les méthodes de mesure et les besoins de reporting doivent être définis avant la production, afin que la documentation finale corresponde au plan d’inspection vérifié.
- Définir les dimensions critiques avant la libération
- Relier les mesures aux plans du dessin
- Clarifier les besoins en matière de reporting et de traçabilité
- Examiner les exigences de surface et d'ajustement

Coordination visible des révisions
Le travail basé sur les plans dépend d’un contrôle des changements discipliné. SUUXIANG rend les informations de révision, de production, d’inspection et de livraison visibles pendant la coordination du projet, aidant ainsi les équipes d’ingénierie et d’approvisionnement à confirmer quel ensemble d’exigences régit la commande avant que les pièces ne passent par l’inspection finale et la préparation de l’expédition.
- Enregistrer la révision approuvée du plan
- Confirmer les changements avant la production
- Coordonner les attentes en matière d'inspection et de livraison
- Maintenir la documentation de commande alignée

Pourquoi les équipes d’ingénierie choisissent SUUXIANG pour les décisions relatives aux matériaux
Une approche axée sur les plans pour examiner les exigences en matière de matériaux, les dimensions critiques, les voies de processus, les besoins d’inspection et la communication des révisions avant les engagements de production.
← Swipe left or right to view →
Planification des matériaux, du dessin à l’inspection
Chaque projet progresse à travers une revue documentée, une planification des processus, une fabrication contrôlée et une inspection alignées sur le dessin, les exigences de la commande et le plan qualité convenu.
Demande de devis et revue du dessin
Revoyez les dessins 2D, les modèles 3D disponibles, les quantités, le contexte d’application, les dimensions critiques, les exigences de surface, la cible de livraison et la documentation d’inspection demandée avant la cotation.
Planification des matériaux et des processus
Confirmez les matériaux spécifiés, la séquence de traitement thermique, la stratégie de datum, l’accès à l’usinage, les tolérances, le parcours CNC, les exigences d’électroérosion et l’approche d’inspection par rapport aux preuves du projet.
Exécution de l’usinage et de l’électroérosion
Réalisez les fonctionnalités grâce à la combinaison planifiée de fraisage CNC, de tournage, d’usinage multi-axes, d’électroérosion à fil ou d’électroérosion par enfonçage, tout en maintenant la visibilité des révisions.
Contrôle du meulage et de l’assemblage
Appliquez le meulage de précision et l’ajustement si nécessaire, en gérant le stock de meulage, les interfaces fonctionnelles, les relations d’emboîtement et les priorités dimensionnelles établies lors de la revue du dessin.
Coordination de l’inspection et de la livraison
Inspectez les pièces selon le plan validé, alignez la documentation finale sur les exigences de la commande, puis coordonnez les informations d’emballage et de livraison avec le client.
Comment lancer un projet de matériaux avec SUUXIANG
Align drawings, materials, critical dimensions, inspection needs and delivery expectations before production begins.
Soumission des plans et des exigences
Fournissez les plans 2D, les modèles 3D disponibles, les exigences en matière de matériaux et de traitements thermiques, la quantité, la date cible, les dimensions critiques, les priorités de surface et la documentation d’inspection requise.
Revue des matériaux et de la conception pour fabrication (DFM)
Alignez la sélection des matériaux, la stratégie de datum, l’accès aux machines, les besoins en électroérosion ou en rectification, les risques de tolérancement et les méthodes d’inspection avant que SUUXIANG ne prépare un devis axé sur la production.
Approbation du plan de production
Confirmez le devis, le niveau de révision, les attentes en matière de qualité et, le cas échéant, les exigences d’échantillon ou de premier article avant de lancer la commande pour une fabrication contrôlée.
Coordination de la production et de la livraison
SUUXIANG coordonne l’usinage, l’électroérosion, la rectification, l’assemblage et l’inspection selon le plan convenu, en maintenant le statut de révision et les informations de livraison visibles jusqu’à l’achèvement.
Revue des certifications de matériaux et de la documentation qualité
Politique de publication des preuves client
Témoignage client approuvé en attente. SUUXIANG publie les noms des clients, les résultats des projets et les résultats mesurables uniquement après que le client a approuvé les preuves pour un usage public.
Preuves de cas approuvées en attente. Les matériaux spécifiques au projet, les dimensions critiques, les exigences d’inspection et les résultats de livraison ne seront publiés qu’après vérification par rapport à la documentation de commande pertinente.
Retours d’ingénierie approuvés en attente. SUUXIANG n’attribuera pas les performances, la qualité ou les résultats d’approvisionnement à un client sans autorisation documentée et un dossier de projet vérifiable.
Matériaux, RFQ et FAQ sur les pièces de précision
Practical answers for teams preparing drawing-based CNC parts, mold components, connector tooling and die-component inquiries.
Quels matériaux SUUXIANG peut-il examiner pour les pièces CNC et les composants d’outillage ?
Quelles informations sur les matériaux dois-je inclure dans un dessin pour une RFQ ?
Pouvez-vous recommander des matériaux alternatifs si notre nuance spécifiée est difficile à sourcer ou à usiner ?
Y a-t-il une quantité minimale de commande pour les pièces de précision personnalisées ?
Puis-je commander des échantillons avant une série de production ?
Combien de temps prendront l’approvisionnement des matériaux et la production ?
Quels rapports d’inspection peuvent être fournis avec une commande ?
Comment protégez-vous les dessins, la propriété intellectuelle et les exigences contrôlées par révision ?
Que dois-je envoyer pour demander un devis pour des pièces CNC de précision ?
Le guide complet de l’acheteur sur les matériaux
Utilisez un cadre axé sur la DFM pour sélectionner les matériaux pour les pièces CNC et les outils de précision, comparer les capacités et la documentation des fournisseurs, contrôler le coût total et éviter les erreurs de spécification qui entraînent des retards, des défaillances ou des refontes coûteuses.
1. Que sont les matériaux ?
2010 marks SUUXIANG’s founding, but the engineering meaning of materials is broader than a bar-stock or resin designation. For drawing-based CNC parts, mold components, and connector tooling, material is the specified substance and condition whose behavior must suit the part’s function, geometry, and production route.nn2D drawings should connect the material callout to hardness, wear, corrosion, heat, electrical needs, and dimensional stability. A steel grade alone does not settle the decision when heat treatment, EDM, grinding allowance, machining access, surface finish, and mating surfaces can change both risk and achievable result.nn1 practical buyer question frames the review: what must this part withstand and prove in service and inspection? The answer guides DFM, process sequencing, inspection planning, traceability, and cost evaluation before production begins.
2. Comment les matériaux ont évolué dans la fabrication
L’âge de pierre, l’âge du bronze et l’âge du fer marquent la séquence initiale dans laquelle les matériaux disponibles ont façonné les outils, les méthodes de formation et les performances des produits. L’âge de l’acier au XIXe siècle, suivi de l’âge des polymères au milieu du XXe siècle et plus tard de l’âge du silicium, est un cadre historique utile pour le développement de la fabrication : https://en.wikipedia.org/wiki/Material.nnL’acier a transformé l’outillage industriel car la composition de l’alliage, le traitement thermique et l’usinage contrôlé pouvaient être adaptés aux besoins de charge, d’usure et dimensionnels. À mesure que les tolérances se resserraient, les fabricants ont de plus en plus séparé l’usinage brut, le traitement thermique, l’électroérosion, la rectification, l’assemblage et l’inspection plutôt que de considérer une pièce comme une seule opération de coupe.nnLes alliages modernes, les u003ca href=u0022/technical-ceramics-and-carbides/u0022u003ecéramiques techniquesu003c/au003e et les composites étendent la sélection au-delà de la seule résistance. Une équipe d’approvisionnement doit relier le matériau à la dureté, au comportement thermique, à l’exposition à la corrosion, aux exigences électriques, aux surfaces d’accouplement, à la géométrie fabricable et à la méthode d’inspection requise par le dessin.nnLa fabrication de précision fait donc de la sélection des matériaux une décision de voie de processus. Pour les pièces CNC et l’outillage, confirmez la nuance spécifiée ou équivalente, l’état, la séquence de traitement thermique, la marge de finition et les dimensions critiques avant la libération.
3. Types de matériaux pour pièces de précision
Quatre grandes familles d’ingénierie – métaux, polymères, céramiques et composites – offrent une classification initiale utile (https://aprcomposites.com.au/materials-science/materials-engineering/types-of-materials). La fonction, les tolérances, l’environnement et le procédé de fabrication déterminent le choix pratique.
| Famille | Rôle typique | Limitation clé |
|---|---|---|
| Métaux | Pièces de précision structurelles | Poids ou corrosion |
| Polymères | Montages et isolants | Fluage ou dilatation |
| Céramiques | Interfaces d’usure et thermiques | Fragilité |
| Composites | Plaques légères | Délaminage |
| Matériaux d’outillage | Moules et matrices | Contrôle du traitement thermique |
Métaux et alliages
L’acier, l’acier inoxydable, l’aluminium, les alliages de cuivre et le titane couvrent de nombreux rôles pour les pièces usinées. Les métaux conviennent aux pièces structurelles, aux inserts et aux composants conducteurs.nUne dureté élevée peut augmenter les forces de coupe et le temps de finition. Évitez un métal où la masse, la corrosion ou l’isolation électrique entrent en conflit avec l’application.
Plastiques techniques
Le POM, le PA, le PEEK et le PTFE offrent une faible masse, une isolation ou une résistance chimique. Les pièces en plastique usinées CNC servent souvent de montages, de guides, de prototypes et d’interfaces non métalliques.nL’absorption d’humidité, le fluage et la dilatation thermique affectent les dimensions. Évitez les plastiques pour des contacts à long terme fortement chargés, chauds ou avec des tolérances serrées sans validation.
Céramiques
L’alumine, la zircone et le carbure de silicium offrent dureté, résistance à l’usure et stabilité thermique. Les composants céramiques conviennent aux interfaces isolantes, abrasives ou à haute température.nLa fragilité régit la conception et la manipulation. Évitez les céramiques lorsque la résistance aux chocs, les filetages ou les ajustements de dernière minute sont requis.
Composites
Les composites à fibre de carbone et à fibre de verre combinent des fibres avec une matrice pour une rigidité directionnelle. Ils conviennent aux plaques structurelles légères et aux montages spécialisés.nLa direction des fibres, la délaminage et le contrôle de la poussière compliquent l’usinage. Évitez les composites pour des caractéristiques de précision isotropes ou des surfaces de contact conductrices, sauf indication contraire.
Familles de matériaux d’outillage
Les aciers à outils, le carbure et les alliages de cuivre supportent les noyaux de moules, les électrodes EDM, les poinçons et les pièces d’usure. Le traitement thermique et la marge de rectification doivent être définis sur le dessin.nLe carbure résiste à l’usure mais est fragile ; l’acier à outils nécessite un traitement thermique contrôlé. Évitez de sélectionner uniquement par nom de grade sans tenir compte de la dureté et des conditions de service.
4. Comparaison des matériaux pour la CNC et l’outillage
Sept matériaux représentatifs expliquent pourquoi il faut comparer ensemble la charge appliquée, l’environnement et le procédé de fabrication. Une analyse des plans doit classer les dimensions critiques avant de choisir le matériau et le traitement thermique.
| Matériau | Utilisation | Compromis | Note de fabrication |
|---|---|---|---|
| Aluminium | Fixations, boîtiers | Faible usure | Contrôler la déformation des parois fines |
| Acier inoxydable | Pièces exposées à la corrosion | Coupe lente | Gérer la chaleur |
| Acier à outils | Noyaux, matrices | Mouvement dû au traitement thermique | Rectifier après durcissement |
| Laiton | Inserts électriques | Faible résistance | Contrôler les bavures |
| POM | Guides à faible frottement | Fluage | Support des parois fines |
| PEEK | Pièces isolantes à chaud | Coût élevé | Utiliser des outils tranchants |
| Nylon | Patins d’usure | Mouvement de l’humidité | Conditionner avant inspection |
Résistance et dureté
L’acier à outils convient aux noyaux et aux matrices lorsque la charge de compression et l’usure prédominent. L’aluminium réduit le poids mais est rarement le premier choix pour les outils abrasifs.
Environnement et fonction
L’acier inoxydable est adapté aux environnements corrosifs, tandis que le laiton supporte les inserts conducteurs. Le POM, le PEEK et le nylon nécessitent de tenir compte du fluage des polymères, de la température ou de l’humidité.
Usinage et stabilité
Le traitement thermique peut modifier les dimensions de l’acier à outils, il faut donc prévoir une marge d’usinage et inspecter après le traitement final. Les parois fines en aluminium et le nylon sensible à l’humidité nécessitent également un bridage et une inspection tenant compte des points de référence.
5. Spécifications des matériaux et personnalisation
Une demande de devis complète sépare les demandes d’apparence des exigences matérielles critiques pour la performance. Identifiez la nuance, l’état, le traitement thermique, la dureté, la finition et les substitutions autorisées avant qu’un fournisseur ne s’engage sur une voie de processus.
| Exigence | Type de personnalisation | Preuve requise |
|---|---|---|
| Couleur ou marquage | Cosmétique | Emplacement et échantillon de référence |
| Dureté ou revêtement | Critique pour la performance | Plage, méthode et critères d’acceptation |
| Substitution de matériau | Changement contrôlé | Autorisation écrite et équivalent approuvé |
Exigences du dessin
Les dessins 2D doivent indiquer la nuance, la norme, l’état ou le revenu, et la plage de dureté acceptable.nnLes modèles 3D définissent la géométrie ; les notes de dessin régissent les exigences et les caractéristiques critiques liées aux points de référence.
Indication de finition
Une indication de finition doit mentionner la rugosité, le système de revêtement, les zones masquées et l’emplacement du marquage.nnLa couleur ou la résine peuvent être cosmétiques ; la conductivité, la friction, l’adhérence et la résistance à la corrosion sont des exigences fonctionnelles.
Attentes de traçabilité
Un identifiant de lot doit relier le stock, les certificats de traitement, les enregistrements d’inspection et les pièces expédiées.nnLes enregistrements requis, le format du rapport, les attentes de conservation et les besoins en certificats doivent figurer dans la demande de devis.
Contrôle des changements
Aucune substitution ne doit être présumée ; listez les équivalents approuvés, le niveau de révision et la voie d’approbation.nnTout changement de nuance, de revenu, de traitement thermique, de revêtement ou de source nécessite une acceptation écrite avant la mise en production.
6. Éléments de qualité pour la sélection des matériaux
Une simple désignation de matériau ne garantit pas l’adéquation pour une pièce de précision. L’identité de la nuance, l’état, l’historique du processus, la géométrie et les preuves d’inspection doivent correspondre aux dimensions critiques du dessin et aux exigences de service.
Contrôle des nuances et des certificats
Chaque bon de commande doit indiquer la nuance requise, l’état de livraison, l’exigence de traitement thermique et toute règle de substitution approuvée.nnChaque certificat de laminoir doit être comparé au lot reçu avant sa libération ; un nom de nuance sans identification de traitement ou de lot est une preuve incomplète.
Contrôles à réception et de traitement thermique
L’inspection à réception doit confirmer l’identification, la forme du stock, l’état visible et les dimensions qui affectent l’usinage ou la planification des données.nnLe traitement thermique doit suivre la séquence spécifiée car la distorsion, la calamine et la variation de dureté peuvent modifier le stock de rectification et la géométrie finale.
Intégrité de surface et traçabilité
Les tests de dureté doivent utiliser le dessin ou le plan de contrôle convenu pour définir la méthode, l’emplacement et les critères d’acceptation.nnLes arêtes finales nécessitent un contrôle des bavures, tandis que l’électroérosion, la rectification et la finition nécessitent une vérification de l’état de surface qui pourrait affecter l’ajustement, la fatigue, l’étanchéité ou le comportement d’accouplement. La traçabilité des lots doit relier les preuves matérielles, les enregistrements de processus, les résultats d’inspection et le niveau de révision.
7. Choisir un partenaire de fabrication de matériaux
Un fournisseur basé sur un dessin doit être évalué par rapport au parcours réel de la pièce, et non à une liste de matériaux générique. Demandez des preuves qui lient les décisions DFM, l’inspection, les révisions et les responsabilités de livraison avant la libération.
Réponse DFM et adéquation du processus
Les dimensions critiques devraient susciter des questions sur les données, l’accès aux outils, l’électroérosion ou la rectification, et la séquence de traitement thermique. Demandez quelles opérations sont proposées et quels risques restent conditionnels.nnLes machines multi-axes, l’électroérosion à fil, l’électroérosion par enfonçage et la rectification servent différentes géométries. Demandez un parcours adapté aux caractéristiques des moules, connecteurs ou matrices d’emboutissage.
Approvisionnement en matériaux et enregistrements
Les spécifications des matériaux doivent identifier la nuance, l’état, le traitement thermique et la traçabilité requise. Demandez quelles preuves à réception accompagnent le lot et comment les substitutions nécessitent une approbation.nnLes enregistrements d’inspection doivent correspondre à la révision du dessin et aux caractéristiques critiques convenues. Confirmez le format du rapport, la méthode de mesure et la communication des non-conformités avant l’achat.
Échelle et communication
Les quantités de prototypes et les répétitions à faible volume nécessitent une discipline de révision plutôt qu’une capacité supposée. Demandez comment le fournisseur préserve les connaissances du processus approuvé lorsque les quantités changent.nnUn dessin 2D et un modèle 3D réduisent les écarts d’interprétation. Confirmez un contact technique unique, les attentes de réponse et les étapes d’escalade pour les changements de conception.
Échantillons et premiers articles
Les premiers articles doivent vérifier les données convenues, les dimensions critiques, les exigences de surface et l’ensemble de la documentation. Demandez si l’inspection a lieu avant l’expédition et quelles preuves accompagnent les échantillons.nnUne approbation d’échantillon doit définir la base de référence de production. Enregistrez les déviations ouvertes, l’état du matériau et le numéro de révision avant d’autoriser d’autres pièces.
8. Erreurs courantes d’approvisionnement en matériaux
Un appel de matériau contrôle plus qu’une ligne d’achat : il fixe le parcours du processus, le plan d’inspection et le risque de défaillance. Résolvez les décisions suivantes avant de publier un dessin ou une RFQ.
Spécifier la nuance et l’état
Une note générique ‘acier inoxydable’ peut permettre des alliages avec une usinabilité, une réponse à la dureté et un comportement à la corrosion différents.nnUn dessin doit indiquer la nuance reconnue, l’état de livraison, le traitement thermique et les preuves requises.
Évaluer le risque de fabrication total
Un prix unitaire bas peut omettre le stock de rectification, le contrôle de la distorsion, la traçabilité ou l’inspection nécessaires pour les dimensions critiques.nnUne comparaison RFQ devrait aligner la forme du matériau, le parcours du processus, le reporting, le risque de rendement et les hypothèses de livraison.
Contrôler les interfaces et les finitions
Deux métaux dissemblables dans un assemblage humide ou conducteur peuvent créer un risque de corrosion à l’interface d’accouplement.nnUn ensemble de libération doit définir les matériaux d’accouplement, le revêtement ou la passivation, la finition de surface et la méthode d’inspection.
Formaliser les changements tôt
Une substitution informelle ou une revue DFM tardive peut invalider la stratégie de données, l’accès à l’électroérosion, la séquence de traitement thermique ou les preuves de qualification.nnUne approbation contrôlée doit documenter la nuance révisée, la révision du dessin, la portée de la déviation et les vérifications d’acceptation avant la production.
9. Lancer un programme de pièces basé sur un dessin
Un lancement contrôlé commence par l’analyse des conditions d’accouplement, de la charge, de l’usure, de l’environnement, de la quantité et des dimensions critiques. Le package de dessin doit être figé avant le devis, puis les retours DFM utilisés pour confirmer les matériaux et la séquence de processus réalisables.
Constituer le dossier de lancement
Deux fichiers constituent la base : un dessin 2D sous contrôle de révision et un modèle CAO 3D correspondant. Spécifiez les datums, le GDu0026T, la nuance du matériau, le traitement thermique, la finition, la quantité et les exigences du rapport d’inspection ; identifiez les caractéristiques critiques plutôt que d’appliquer des tolérances générales.
Séparer le prototype de la production
Les commandes de prototypes doivent tester l’ajustement, l’accès à l’usinage, la déformation due au traitement thermique et l’approche d’inspection avant la libération finale. La libération prête pour la production fait suite à des premiers articles approuvés, des écarts clos, une documentation matérielle stable et une révision confirmée ; les commandes répétées doivent faire référence à ce dossier publié.
Conserver les preuves d’achat
Trois groupes de documents garantissent la répétabilité : le dossier technique publié, la correspondance avec les fournisseurs et les enregistrements d’acceptation. Conservez les hypothèses du RFQ, les commentaires DFM, les preuves de matériaux et de traitements thermiques si nécessaire, les rapports d’inspection, l’approbation du premier article, la disposition des écarts, les détails d’emballage et l’historique des révisions des bons de commande.
10. Tarification des matériaux et facteurs de coût
1 Un RFQ doit séparer le coût des matières premières du coût de conversion. La disponibilité des nuances, la forme du stock certifié, la matière première à jeter (buy-to-fly scrap) et la séquence de traitement thermique peuvent modifier la trajectoire avant la première coupe.nn2 Les révisions de dessin peuvent augmenter le coût lorsque des tolérances serrées nécessitent un usinage plus lent, de l’électroérosion, du meulage, une finition spéciale ou une inspection étendue. SUUXIANG ne doit deviser qu’après examen du dessin, des quantités, du plan qualité et de la date cible.
| Niveau de quantité | Principaux facteurs de coût | Tendance du coût unitaire relatif | Considérations sur le délai de planification |
|---|---|---|---|
| 1 à 5 pièces | Programmation, réglage, minimums de matériaux, caractéristiques complexes | Le plus élevé | Confirmer d’abord le stock, la voie de processus et la portée de l’inspection |
| 6 à 25 pièces | Répartition des réglages, risque de rebut, temps d’électroérosion ou de meulage | Diminue | Regrouper les révisions similaires si possible |
| 26 à 100 pièces | Temps de cycle, besoins en outillage, traitement thermique, finition | Plus bas | Planifier l’approvisionnement en matériaux et les processus externes |
| 100 pièces | Répétabilité, échantillonnage d’inspection, capacité, cadence de livraison | Le plus bas lorsqu’il est stable | Accorder les lancements, le contrôle des révisions et le calendrier d’approvisionnement |
Soumettre les matériaux et les dessins pour examen DFM
Indiquez les exigences matérielles, la quantité, les dimensions critiques, la documentation de qualité et la date de livraison souhaitée pour permettre à SUUXIANG de préparer une revue de fabrication rigoureuse.