
Inserts de date de moule fabriqués à partir de votre dessin
Spécifiez les inserts de date de moule avec une revue DFM, une planification des dimensions critiques et une inspection alignées sur votre dessin, vos exigences en matière de matériau, de quantité et de traçabilité.
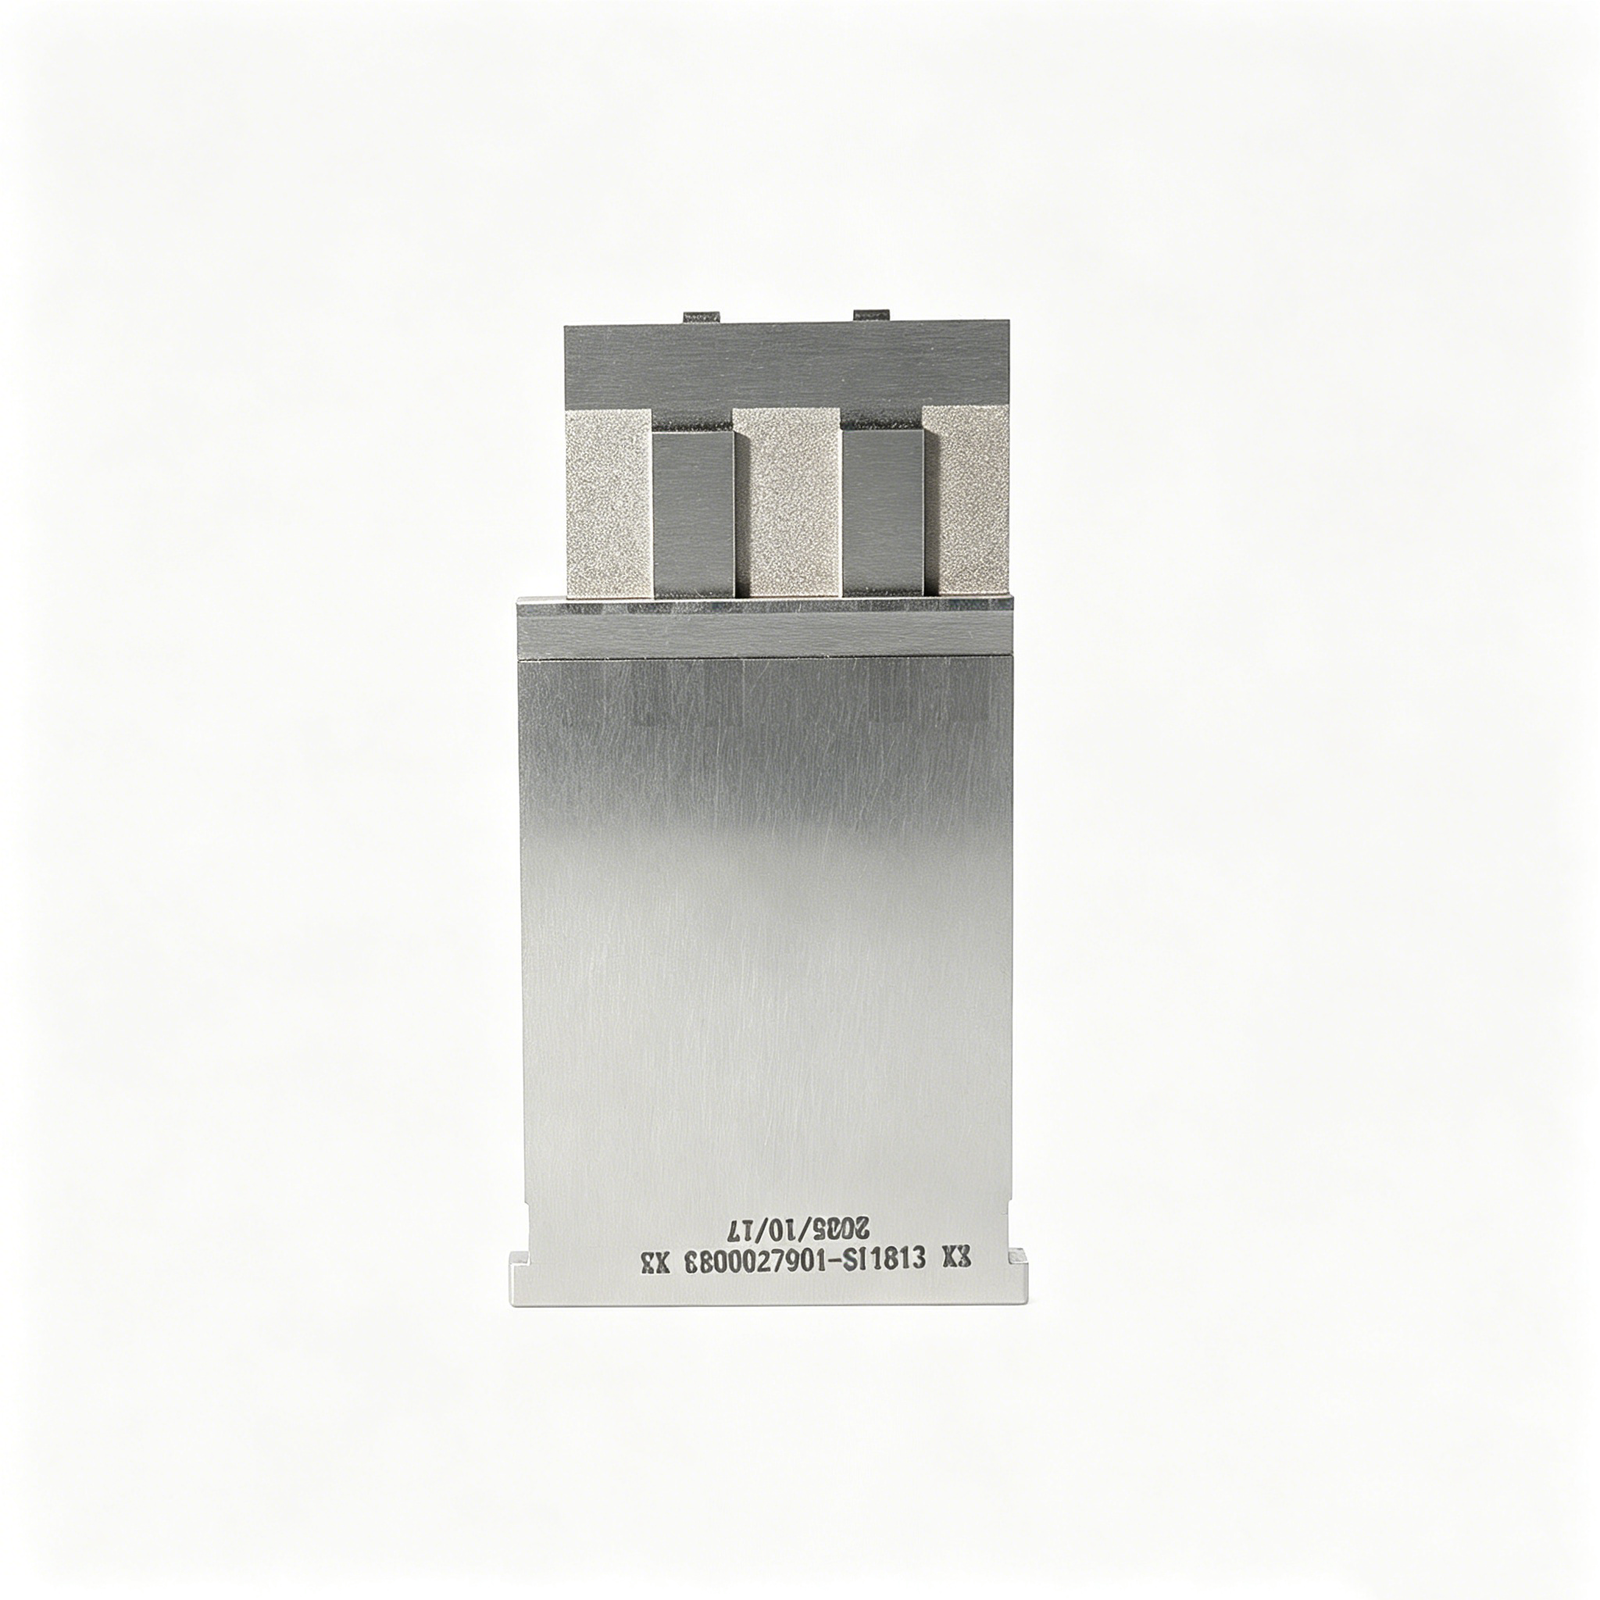
Composants représentatifs d’inserts de date de moule








Related Drawing-Based Components








Inserts de date de moule, revus pour la production
Décisions basées sur le dessin pour les projets d’inserts personnalisés avant la cotation et les engagements de fabrication.
Compréhension du dessin
Nous examinons les dessins et les modèles pour l’intention de marquage, le contexte d’installation, les dimensions et les contraintes de fabrication avant de définir une voie de production réalisable.
Revue des dimensions critiques
Les datums, les ajustements, les caractéristiques gravées et les dimensions critiques sont identifiés tôt pour aligner les priorités de tolérance avec les méthodes d’usinage et d’inspection pratiques.
Planification coordonnée des processus
L’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’électroérosion, la rectification et l’ajustement sont séquencés autour de l’état du matériau, de l’accès, des besoins en électrodes et des tolérances de finition requises.
Planification de l’inspection
Les exigences d’inspection sont discutées avec les détails du dessin, les priorités de mesure et les attentes de rapport afin que les preuves correspondent aux exigences de la commande convenue.
Contrôle des révisions
Les révisions de dessin contrôlées et la communication visible du projet aident à empêcher que des exigences obsolètes ne soient intégrées dans la coordination de l’usinage, de l’inspection ou de la livraison.
Communication traçable
Le matériau, la quantité, les besoins en qualité, les objectifs de livraison et le contexte d’application restent connectés à la discussion du projet pour des décisions d’approvisionnement plus claires.
Inserts de date de moule et composants associés
Classez les familles de composants basées sur le dessin, les voies de processus et les besoins de vérification avant de demander un devis pour le marquage de date, le travail de moule ou d’outillage.

Services d'usinage CNC
Services d’usinage CNC de précision pour les inserts basés sur le dessin, les boîtiers de marquage de date et les composants de moules de support. La planification du processus prend en compte le matériau, les datums, les dimensions critiques, l’accès, la séquence de traitement thermique et les exigences d’inspection avant que les engagements de production ne soient pris.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les inserts de moule prismatiques, les logements de codes de date, les faces de montage et les composants riches en fonctionnalités. La revue du dessin doit définir les références de datum, l’accès à l’outil, les conditions d’angle, les exigences de surface et toute tolérance de rectification ou d’électroérosion.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour inserts de date ronds, bagues, manchons, axes et éléments de positionnement cylindriques. Les devis doivent préciser la concentricité, le faux rond, les détails des filetages, la géométrie d’engagement, l’état du matériau et les méthodes d’inspection liées aux dimensions fonctionnelles.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge la géométrie complexe des inserts, les caractéristiques angulaires et le travail multi-faces où le repositionnement peut augmenter le risque de transfert de datum. La faisabilité dépend de la portée de l’outil, de la stratégie de bridage, de la géométrie interne, de l’état de surface requis et de l’approche d’inspection spécifiée.
Upload a Drawing
Usinage de précision et micro-usinage
L’usinage de précision et le micro-usinage prennent en charge les axes de petit diamètre, les manchons miniatures, les caractéristiques de connecteur et les composants cylindriques détaillés. Les acheteurs doivent fournir les tolérances de diamètre, les rapports longueur/diamètre, le matériau, les conditions de bord, les exigences de surface et le contexte des composants d’accouplement.
Upload a Drawing
Érosion à fil et par enfonçage
Les services d’électroérosion à fil et par enfonçage traitent les profils internes nets, les matériaux trempés, les fentes étroites, les nervures profondes et les détails au-delà de l’accès pratique de la fraise. La stratégie d’électrode, le chemin du fil, les conditions de coin, les attentes concernant la couche de ré-fusion et la marge de finition doivent être examinés à partir du dessin.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision établit des conditions contrôlées de planéité, de parallélisme, de profil et de taille finale sur les composants de moules et de matrices. Le plan de processus doit tenir compte de la déformation due au traitement thermique, du stock de rectification, de la séquence de datum, de la spécification de surface et de la méthode de vérification.
Upload a Drawing
Inserts de noyau et de cavité de moule
Les inserts de noyau et de cavité de moule de précision sont des composants configurables basés sur des dessins pour les surfaces de moulage, les plans de joint, les détails et les zones d’usure remplaçables. L’examen se concentre sur la sélection de l’acier, les relations de plan de joint, la géométrie de la cavité, les interfaces de refroidissement, les besoins en électroérosion et les points d’inspection critiques.
Upload a Drawing
Éjecteurs et composants d'éjection
Les axes d’éjecteur, les manchons et les composants d’éjection sont produits selon les dimensions définies par le dessin pour un mouvement contrôlé dans le moule. L’examen fonctionnel doit couvrir le jeu, la longueur de guidage, la géométrie de la tête ou de la rétention, les exigences de dureté, les conditions de lubrification et les interfaces sensibles à l’usure.
Upload a Drawing
Axes de noyau, axes de guidage et composants de positionnement
Les axes de noyau, les axes de guidage et les composants de positionnement supportent un alignement répétable, des détails moulés et des relations d’assemblage contrôlées. Les dessins d’approvisionnement doivent identifier les ajustements de travail, les références de datum, les composants d’accouplement, les besoins en rectitude ou en concentricité, le traitement thermique et les exigences de surface.
Upload a Drawing
Tiroirs, culbuteurs, canaux d'alimentation et accessoires de moule
Les tiroirs, culbuteurs, canaux d’alimentation et accessoires de moule couvrent les composants mobiles et de support configurables utilisés pour gérer les dépouilles, les chemins d’écoulement, l’alignement et le fonctionnement du moule. L’évaluation comprend la géométrie de déplacement, le risque d’interférence, les surfaces de contact, les conditions d’usure et les interfaces d’assemblage.
Upload a Drawing
Composants de moule pour connecteurs
Les composants de moule de connecteur de précision prennent en charge les caractéristiques de connecteur haute densité, les détails d’outillage liés aux bornes et une géométrie d’accouplement étroitement contrôlée. L’examen de fabrication prend en compte l’accès aux micro-caractéristiques, la disposition des broches, les exigences de matériau et de dureté, les besoins en électroérosion ou en rectification, et l’inspection des dimensions critiques de pas et de profil.
Upload a Drawing
Composants de matrice d'emboutissage
Les composants de matrice d’emboutissage de précision comprennent les poinçons, les matrices, les éléments de guidage, les inserts et les pièces d’usure personnalisées fabriqués selon les exigences du dessin. La sélection du processus dépend de la complexité du profil, des relations de jeu, de l’état de l’acier à outils, du traitement thermique, du stock de rectification et des besoins de mesure.
Upload a Drawing
Outillage pour injection, MIM, CIM et surmoulage
Les composants d’outillage pour injection, MIM, CIM et surmoulage sont évalués comme des travaux de fabrication basés sur des dessins dans un périmètre de production vérifié. Les discussions doivent définir le matériau de moulage, le détail de la cavité, les conditions de plan de joint, les inserts, l’accès à l’outil, les attentes en matière d’usure et les exigences de documentation qualité.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction des exigences du dessin pour la résistance, la résistance à la corrosion, l’usinabilité, la stabilité, le traitement thermique et l’environnement d’application. Les acheteurs doivent spécifier la nuance du matériau, son état, les équivalents approuvés et toute exigence de traçabilité ou de certification avant le devis.
Upload a Drawing
États de surface et traitement thermique
La finition de surface et le traitement thermique sont planifiés en fonction des surfaces fonctionnelles, de l’usure, de la résistance à la corrosion, de la friction et de la stabilité dimensionnelle. Les exigences doivent indiquer le processus spécifié, les zones affectées, les besoins de masquage, les dimensions post-traitement, les critères d’apparence et toute preuve de vérification requise.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont alignées sur les dimensions critiques de la commande et le plan d’inspection approuvé. Les exigences peuvent inclure des rapports dimensionnels, des enregistrements de matériaux, des preuves de processus, l’identification des révisions et une documentation de livraison traçable lorsque spécifié.
Upload a Drawing
Prototypage et production en petites séries
Le prototypage rapide et la fabrication en petites séries permettent une évaluation basée sur les dessins, de combler les besoins et de contrôler les quantités de production. Une demande de devis (RFQ) efficace identifie la quantité, le matériau, les dimensions critiques, les priorités de surface, le statut de révision, les inspections requises et la date de livraison cible.
Upload a DrawingMatériaux pris en charge pour les inserts de date de moule

Acier inoxydable SUS420
Une option en acier inoxydable martensitique souvent envisagée pour les inserts de marquage de date où la résistance à la corrosion et le traitement thermique sont importants. La nuance finale, l’état de dureté, le détail de gravure et l’ajustement d’accouplement sont confirmés par la revue du dessin avant le devis.

Acier à outils S136
Un acier de moule résistant à la corrosion envisagé pour les applications impliquant une exposition exigeante aux résines ou à l’humidité. La sélection dépend de l’état de surface requis, du processus de traitement thermique, de la géométrie de marquage et des spécifications matérielles vérifiées du projet.

Acier à outils H13
Une option d’acier à outils pour travaux à chaud évaluée pour les inserts nécessitant de la ténacité et des considérations de service thermique. SUUXIANG examine le traitement thermique, la marge d’usinage par électroérosion ou meulage, la profondeur de gravure et les dimensions critiques avant de confirmer le processus.

Acier à outils 1.2316
Une nuance d’acier à outils résistant à la corrosion envisagée pour les composants de moules où la durabilité de surface et l’exposition environnementale influencent le choix du matériau. La compatibilité cotée dépend du dessin approuvé, de la dureté cible, de l’accès à l’usinage et du plan d’inspection.

Acier à outils 1.2344
Une option d’acier à outils examinée pour les exigences liées à l’usure et à la chaleur dans les applications de composants de moules. L’acceptation du matériau est liée aux spécifications fournies, au traitement thermique requis, aux priorités dimensionnelles et à la séquence planifiée d’usinage CNC, d’électroérosion, de meulage et d’inspection.
Procédés de fabrication pour les inserts de date de moule

Fraisage CNC
Le fraisage CNC crée les méplats, les poches, les caractéristiques d’alignement et la géométrie externe là où l’accès de la fraise le permet. La sélection des outils, la mise en place des datums et la marge de finition sont examinées pour protéger les surfaces fonctionnelles avant l’électroérosion ou le meulage en aval.


Électroérosion à fil
L’électroérosion à fil forme des profils, des fentes fines et des contours complexes que les outils conventionnels ne peuvent pas atteindre de manière fiable. Le trajet du fil, l’emplacement du trou de départ, les conditions d’angle et la finition requise sont examinés par rapport à la géométrie fonctionnelle du dessin.

Électroérosion par enfonçage
L’électroérosion par enfonçage crée des caractères en creux, des cavités borgnes et une géométrie de marquage détaillée à l’aide d’une électrode adaptée à la forme requise. La stratégie d’électrode, la marge d’érosion et les exigences de surface sont coordonnées avec les caractéristiques d’accouplement du composant.

Meulage de précision
Le meulage de précision contrôle les diamètres critiques, les faces et les surfaces de référence après usinage ou traitement thermique lorsque le dessin exige une finition raffinée. Le stock de meulage, l’accès à la meule et les références d’inspection sont définis avant la taille finale.

Inspection d'ajustement
L’ajustement et l’inspection vérifient les relations d’assemblage fonctionnelles, les dimensions critiques et l’orientation du marquage par rapport à la révision du dessin convenue. Les méthodes d’inspection et les besoins de rapport sont alignés sur la commande afin que la documentation finale corresponde au plan d’inspection.
Inserts de Date pour Moules : Caractéristiques des Composants Pris en Charge

Caractéristiques de Positionnement
Des méplats, clavettes, épaulements ou détails anti-rotation peuvent être usinés là où le plan du composant et la disposition du moule exigent une orientation contrôlée lors de l’installation et du réglage.

Filetages de Montage
Des corps filetés, des vis de fixation et des détails d’accès au service peuvent être envisagés pour les inserts de date pour moules lorsque l’engagement spécifié, la direction d’installation et la géométrie de la plaque environnante permettent un usinage fiable.

Marquage de Date
Des roues de date, des indicateurs de mois et d’année, des codes de résine ou des marques d’identification client peuvent être produits à partir d’illustrations approuvées, des exigences de caractères et des spécifications de profondeur de marquage lisible.

Détails de Fixation
Des bagues de retenue, des cliquets, des logements de vis de pression ou des éléments captifs peuvent être évalués pour faciliter la maintenance et l’indexation répétable, sous réserve des exigences de matériaux, de traitement thermique et d’assemblage.

Étiquettes Personnalisées
Des numéros de pièce, des identifiants de révision et des marques d’orientation peuvent être ajoutés là où ils améliorent la traçabilité lors de l’assemblage, de l’inspection et de la maintenance de l’outillage, sans interférer avec la surface de marquage de la pièce moulée.
À propos des Inserts de Date pour Moules SUUXIANG
Fondée en 2010 et basée au parc industriel de Sanhe dans la ville de Chang’an, Dongguan, Guangdong, Chine, SUUXIANG est la seule marque de fabrication de précision accessible au public de Dongguan SuuXiang Precision Mold Co., Ltd., fondée et légalement représentée par XiaoCheng Huang. Nous aidons les équipes internationales d’ingénierie, d’approvisionnement et de qualité à convertir les plans et spécifications en inserts de date pour moules inspectés, composants de moules de précision, outillage de connecteurs et pièces usinées CNC personnalisées.
Notre travail commence par l’examen des plans et la DFM : dimensions critiques, cotes, exigences de matériaux et de traitement thermique, accès à l’outil, stratégie d’électroérosion ou de rectification, et attentes en matière d’inspection sont clarifiés avant les engagements de production. L’usinage CNC intégré, l’électroérosion, la rectification, l’ajustement et l’inspection soutiennent un parcours contrôlé, des exigences gérées par révision à la livraison documentée.

Inserts de Date pour Moules : Examen Détaillé des Capacités
Examen DFM et des Cotes
Avant le devis, SUUXIANG examine les inserts de date pour moules par rapport au plan, au modèle, à la surface de moulage, au schéma des cotes, à l’orientation du marquage et à l’accès d’installation. L’examen identifie les dimensions critiques et les risques de production qui doivent être résolus avant que les engagements de processus ne soient pris.
- Confirmer l'emplacement de la cavité ou du noyau et l'orientation de la face de marquage
- Définir les cotes fonctionnelles et les dimensions critiques pour la qualité
- Vérifier le jeu d'assemblage, la direction d'accès et les exigences anti-rotation
- Enregistrer les révisions de plan et les questions DFM non résolues

Stratégie CNC et Érosion
La voie d’usinage est choisie en fonction de la géométrie, de l’état du matériau, des exigences de tolérance et de l’accessibilité de l’outil. L’usinage CNC peut définir les formes primaires, tandis que l’électroérosion à fil ou par enfonçage peut traiter les profils restreints, les détails fins ou la géométrie interne où une fraise conventionnelle ne peut pas atteindre de manière fiable.
- Évaluer la portée de l'outil, les congés et la profondeur des caractéristiques
- Planifier les trajectoires du fil ou la géométrie de l'électrode si nécessaire
- Ordonnancer l'usinage en tenant compte des traitements thermiques et des finitions
- Examiner les surfaces d'érosion par rapport aux exigences fonctionnelles et esthétiques

Jeu de rectification et d’ajustement
Les inserts de date de moule de précision dépendent souvent d’un stock contrôlé pour la rectification et l’ajustement finaux plutôt que de dimensions prises directement d’une opération d’usinage précoce. SUUXIANG examine les conditions d’accouplement, les caractéristiques d’entrée et le jeu nécessaire pour finir les surfaces fonctionnelles sans compromettre le contrôle des références.
- Définir le jeu de matière pour les surfaces critiques de rectification
- Examiner les alésages d'accouplement, les sièges et les caractéristiques de rétention
- Contrôler les transitions entre les faces usinées et finies
- Aligner les exigences d'ajustement avec le contexte d'assemblage du moule

Plan d’inspection et traçabilité
La planification de l’inspection commence par les exigences fonctionnelles du dessin, et non par une liste de contrôle générique. SUUXIANG aligne les méthodes de mesure, les besoins de reporting et l’identification de la révision avec la commande afin que les acheteurs puissent spécifier quelles dimensions, conditions de surface ou documentation nécessitent une vérification formelle avant l’expédition.
- Identifier les dimensions nécessitant une inspection documentée
- Adapter la méthode de mesure à la géométrie et à la tolérance
- Confirmer les exigences relatives au matériau, au traitement thermique et au reporting
- Maintenir la coordination visible de la révision et de la livraison

Pourquoi choisir SUUXIANG pour les inserts de date de moule
Comparez la revue des plans, la planification des processus, le contrôle des révisions et l’alignement de l’inspection avant l’engagement de production.
← Swipe left or right to view →
Flux de production des inserts de date de moule
Un parcours contrôlé, de la revue technique à l’inspection documentée et à la coordination de livraison.
Revue des plans et des exigences
Nous examinons les plans 2D, les modèles 3D, les exigences relatives aux matériaux, aux quantités, aux marquages de date, les dimensions critiques, les priorités de surface, les besoins d’inspection et les attentes de livraison avant la cotation.
Confirmation de la faisabilité de conception (DFM) et du chemin de processus
L’équipe évalue les datums, les interfaces de localisation des moules, l’accès à l’usinage, les exigences d’ajustement par serrage, la stratégie d’électrodes, les parcours de fil, la rectification, la séquence de traitement thermique et le statut de révision.
Planification de la production contrôlée
Les exigences approuvées sont traduites en une route de fabrication combinant usinage CNC, tournage le cas échéant, électroérosion, rectification de précision, ajustement et contrôles dimensionnels en cours de fabrication.
Usinage des caractéristiques critiques des inserts
Les inserts de date de moule sont produits selon le dessin confirmé, en prêtant attention à la géométrie du marquage, aux interfaces d’ajustement, aux caractéristiques d’alignement fonctionnel et aux surfaces critiques protégées.
Inspection, emballage et coordination de la livraison
L’inspection finale suit le plan convenu, la documentation est conforme à la commande, et la coordination de l’emballage et de la livraison reste alignée sur la révision confirmée.
Travaillez avec SUUXIANG sur les inserts de date de moule
Move from drawing review to controlled production with the specifications and quality evidence your project requires.
Soumettez votre dossier de dessin
Fournissez le dessin 2D, le modèle 3D disponible, le matériau, la quantité, le contexte d’application, les dimensions critiques, les exigences de surface, les besoins d’inspection et la date de livraison cible.
Revue des exigences DFM
Alignement sur les datums, la pile de tolérances, l’accès à l’usinage, les détails de gravure, la séquence de traitement thermique, les besoins d’électroérosion ou de rectification, et toute contrainte des composants d’accouplement avant le devis.
Confirmation du devis
Revue de la route de processus proposée, du périmètre commercial, du statut de révision, des attentes en matière de qualité et des hypothèses de livraison afin que les engagements de production correspondent au dossier de dessin approuvé.
Approbation des échantillons si nécessaire
Évaluation des premières pièces ou des pièces d’échantillon par rapport au plan d’inspection convenu, puis résolution des commentaires dimensionnels ou de documentation avant de passer à l’étape de production suivante.
Lancement de la production contrôlée
SUUXIANG coordonne les mises à jour d’usinage, d’électroérosion, de rectification, d’ajustement, d’inspection et de livraison tout en maintenant la visibilité des révisions et la documentation alignée sur les exigences vérifiées de la commande.
Inserts de date de moule : Documentation avant les déclarations de certification
Retours clients sur les inserts de date de moule
Les références clients sont publiées uniquement après que le client ait approuvé l’attribution et les preuves du projet.
Les preuves de cas approuvées peuvent documenter les résultats de la revue de dessin, de la fabrication et de l’inspection pour des projets comparables.
Les déclarations clients publiées doivent correspondre au projet livré et à l’attribution approuvée.
FAQ sur les inserts de date de moule pour les acheteurs d’ingénierie
Practical guidance for preparing a drawing-led inquiry, reviewing manufacturability, and defining inspection and delivery requirements.
Quelles informations dois-je envoyer pour une RFQ d’inserts de date de moule ?
Y a-t-il une quantité minimale de commande pour les inserts de date de moule personnalisés ?
Pouvez-vous examiner mon dessin d’inserts de date de moule avant le devis ?
Combien de temps faut-il pour fabriquer des inserts de date de moule personnalisés ?
Puis-je demander des rapports d’inspection de première pièce ou dimensionnelle ?
Expédiez-vous les inserts de date de moule à l’international ?
Comment les conditions de paiement sont-elles confirmées pour les pièces de précision sur mesure ?
Comment protégez-vous les dessins et contrôlez-vous les révisions de conception ?
Le guide complet de l’acheteur pour les inserts de date de moule
Utilisez ce cadre décisionnel pour spécifier les inserts de date de moule, comparer les conceptions et les matériaux compatibles, évaluer les fournisseurs basés sur des dessins et éviter les erreurs d’installation, de traçabilité, de tolérance et de coût du cycle de vie avant la mise en outillage.
1. Que sont les inserts de date de moule ?
Composant de marquage côté cavité, un insert de date de moule forme des informations moulées permanentes telles qu’une date de production, un code de lot, un identifiant de résine, un symbole de recyclage ou un identifiant de pièce. Ses marques en relief ou en creux sont reproduites sur la pièce lors du moulage, créant un lien direct entre la pièce physique et les enregistrements de fabrication.nnPour éviter les erreurs de spécification, définissez l’assemblage de marquage installé, son corps fixe ou sa caractéristique de rétention, ainsi que tout noyau, anneau, flèche ou support de caractère rotatif ou remplaçable. Indiquez la légende requise, l’orientation de visualisation, l’emplacement de la cavité et si l’élément d’indexation doit être réparable dans le dessin ou la demande de prix.
2. Comment les inserts de date de moule ont évolué
Les marques de date gravées fixes nécessitent le remplacement de l’insert complet lorsque le marquage change, tandis que les noyaux interchangeables séparent le support durable des informations variables. Vérifiez les dimensions d’accouplement et l’orientation par rapport au dessin approuvé.nnLes conceptions indexables et amovibles par l’avant peuvent réduire les interruptions de maintenance en permettant à un opérateur de réinitialiser un indicateur rotatif ou de réparer un insert sans démonter une zone de moule restreinte. La conception nécessite toujours une caractéristique de verrouillage définie, un accès aux outils et une référence anti-rotation.nnLes inserts à trou borgne peuvent convenir aux accès arrière restreints, tandis que les conceptions à plusieurs anneaux peuvent combiner des champs de date avec des identifiants tels que la résine, la cavité ou les informations de recyclage. Spécifiez l’environnement d’exploitation, l’exigence de lisibilité du marquage et la méthode de service avant de sélectionner la configuration.
3. Types d’inserts de date de moule
L’architecture des inserts de date de moule doit suivre l’accès à la cavité, les changements de marquage requis et l’accès à la maintenance. Spécifiez la famille d’inserts sur le dessin du moule plutôt que de supposer des normes de fournisseur interchangeables.
| Type | Marquage et réglage | Contrainte d’installation | Maintenance et adaptation optimale |
|---|---|---|---|
| Intégral/fixe | Date permanente ; remplace l’insert complet | Chemin de retrait arrière nécessaire | Complexité minimale ; programmes stables |
| Noyau remplaçable | Année ou date intérieure modifiable | La poche du corps doit correspondre au système de base | Renouvellement du noyau ; mises à jour annuelles planifiées |
| Indexable | Indicateur de mois ou de lot rotatif | Accès par outil requis pour l’indexation | Changements fréquents ; traçabilité contrôlée |
| Retrait par l’avant | Date ou insert de code modifié depuis la face de la cavité | Dégagement d’outil avant requis | Maintenance sans accès arrière |
| Trou borgne/haute température | Marquage de date ou d’identifiant | Pas de trou traversant ; confirmer la disposition de chauffage et de refroidissement | Cavités restreintes ou contraintes thermiques |
| Double anneau/identifiant | Champs de date et de code séparés | Poche plus grande et zone de marquage lisible | Multi-cavités, résine ou traçabilité client |
Noyaux fixes et remplaçables

Les inserts fixes conviennent aux marquages annuels stables et à un accès arrière sans restriction. Les noyaux remplaçables conviennent aux programmes nécessitant le renouvellement de l’anneau d’année sans remplacer le corps extérieur.
Indexation et accès frontal
Les inserts indexables conviennent aux changements fréquents de mois ou de lot lorsque le marquage doit pivoter en place. Les conceptions amovibles par l’avant conviennent aux configurations de cavité où l’accès par le trou d’éjection arrière n’est pas disponible.
Accès restreint et identification

Les configurations à trou borgne ou à haute température conviennent aux accès arrière bloqués, aux contraintes de refroidissement ou à l’exposition thermique élevée. Les versions à double anneau et identifiant ajoutent des champs de date et de pièce, de résine, de cavité ou de code client séparés.
4. Matériaux, Dureté et Protection de Surface
La sélection des matériaux commence par la résine, l’environnement de la cavité, la pratique de nettoyage et la durée de vie prévue. Pour les inserts de date de moule, la voie choisie doit préserver la géométrie du marquage lors des indexations répétées et de l’exposition au moulage.
| Approche | Avantage principal | Point de révision |
|---|---|---|
| Inox | Résistance à la corrosion | Exigences de gravure et de polissage |
| Acier à outils | Résistance à l’usure | Séquence de protection et de traitement thermique |
| Traitement de surface | Défense environnementale | Changement dimensionnel et clarté des marques |
Acier inoxydable contre acier à outils
Les approches en acier inoxydable conviennent au stockage humide, aux sous-produits de résine corrosifs ou à l’exposition à l’eau où la rouille peut altérer les marquages.nnLes approches en acier à outils peuvent privilégier la résistance à l’usure et des surfaces d’appui stables lorsque l’environnement et le plan de protection sont contrôlés.
Stratégie de traitement thermique
Le traitement thermique doit suivre le matériau sélectionné et les exigences du dessin ; la dureté seule n’établit pas l’aptitude.nnLe stock de rectification, le risque de déformation et la séquence de gravure finale doivent être convenus avant le durcissement afin que les caractères restent nets.
État de surface et indexation
Un état de surface fin favorise des marques moulées lisibles, tandis que les bavures ou la corrosion peuvent endommager les alésages de jonction et les caractéristiques d’indexation.nnLes diamètres, les plats, les cliquets et les interfaces de rotation contrôlés par des données de référence doivent être inspectés par rapport au dessin approuvé.
5. Options de marquage et de personnalisation
Deux décisions de marquage régissent à la fois la traçabilité des pièces moulées et la construction de l’outil : ce que forme la cavité, et comment les opérateurs l’indexent. Fixez le contenu lisible avant la conception détaillée, pas après que l’acier est découpé.
| Marquage | Meilleure configuration | Fixer en |
|---|---|---|
| Mois, année, jour | Anneau indexable ou caractères remplaçables | Dessins de pièces et de moules |
| Changement, cavité, recyclage, résine | Gravure fixe ou anneau dédié | Dessin de pièce et plan d’inspection |
| Logo, texte personnalisé | Gravure basée sur le dessin | Illustration, orientation, plan d’inspection |
Sélectionner le contenu de traçabilité
Neuf champs courants sont : mois, année, jour, poste, cavité, recyclage, résine, logo et texte personnalisé.nnUne note de dessin doit définir la casse des caractères, la langue, les illustrations des symboles et la direction de lecture prévue sur la pièce moulée.
Définir la géométrie de marquage

0,2 mm est un bon point de départ pour des caractères peu profonds, mais la profondeur doit être adaptée au flux de résine, à la texture, au polissage et au nettoyage.nnLes dispositions en anneau à 360° nécessitent une flèche d’index définie, un côté de visualisation, une position zéro et une convention horaire ou antihoraire.
Choisir des caractères fixes ou remplaçables
Deux approches sont typiques : corps de catalogue avec anneaux standard, ou inserts basés sur le dessin avec diamètre, disposition, logo et texte personnalisés.nnTrois documents doivent être approuvés avant la fabrication : le dessin de la pièce pour l’apparence formée, le dessin du moule pour l’orientation et la rétention, et le plan d’inspection pour la vérification de la lisibilité.
6. Éléments de qualité des inserts de date critiques pour moule
Deux interfaces fonctionnelles régissent un insert de date : sa relation cavité-siège et sa marque moulée lisible. Définissez les deux à partir du schéma de référence du moule, et non des dimensions nominales du catalogue.
Interface et concentricité
Définissez l’alésage, l’épaulement de localisation, le battement et la concentricité uniquement là où la marque moulée l’exige ; une tolérance serrée doit suivre le besoin fonctionnel et une méthode de mesure vérifiée.nnL’inspection entrante pour les ajustements critiques doit utiliser les références indiquées, des jauges calibrées appropriées et un rapport de valeurs réelles enregistré si requis par le plan d’inspection.
Indexation et rétention
Pour l’indexation multi-positions, définissez la convention d’indexation, le critère d’engagement du cran d’arrêt, la plage de couple de rotation, la fonction anti-rotation et la spécification du filetage de retenue.nnLes vérifications d’échantillons doivent confirmer l’indexation reproductible, l’absence de rotation non intentionnelle pendant le moulage et l’accès au service avec l’outil spécifié. Enregistrez la méthode de test et la révision.
Face de marquage et durabilité
L’examen visuel doit vérifier l’alignement de la marque, la lisibilité de la gravure, la planéité de la surface de joint et l’absence de bavures pouvant imprimer des flashs ou endommager la cavité.nnUn essai de moulage par échantillonnage contrôlé, si nécessaire, peut vérifier la définition réelle des caractères moulés. Indiquez le matériau, l’état de traitement thermique, l’exigence de protection contre la corrosion, la méthode d’inspection et le processus de changement contrôlé par approbation sur le dessin.
7. Sélection d’un fabricant basé sur des dessins
Deux fichiers — un dessin 2D contrôlé et un modèle 3D correspondant — fournissent au fabricant la base pour l’interprétation des références, l’orientation de la gravure et le contrôle des révisions. Un fournisseur basé sur des dessins doit répondre avec des questions DFM, et non simplement une correspondance de catalogue.
Demander des preuves avant l’attribution
Six entrées RFQ réduisent l’ambiguïté : dessin, modèle, matériau, traitement thermique, quantité et attentes d’inspection. Ajoutez la surface d’accouplement, l’illustration de marquage, la date cible et le format de rapport requis.
- Révision contrôlée du dessin
- Preuve du matériau et du traitement thermique
- Plan d’inspection de première pièce
Test de réponse technique
Trois sujets d’examen révèlent la véritable profondeur d’ingénierie : le schéma de référence, la lisibilité de la gravure et l’accès à l’usinage ou à l’EDM. Demandez au fournisseur d’identifier les risques, les tolérances proposées et les dimensions nécessitant des méthodes de mesure avant la libération.
Vérifier la discipline de production
Deux pistes de preuves sont importantes après le devis : les enregistrements traçables du matériau et du traitement thermique, ainsi que les résultats d’inspection liés à la révision commandée. Confirmez la gestion des prototypes, la communication des étapes importantes, les hypothèses de délais réalistes et une réponse documentée d’action corrective lorsque les résultats ne répondent pas aux exigences.
8. Erreurs courantes des acheteurs à éviter
Un insert de date devient un risque de production lorsque son dessin ne définit que ce qui est visible sur la pièce moulée. Examinez l’interface, la méthode de service, l’intention de marquage et le chemin de remplacement avant que l’acier de cavité ne soit libéré.
Définir l’interface complète
Un diamètre nominal de 6 mm seul ne définit pas le siège, la fonction de rétention, la profondeur ou la tolérance. Demandez : quelles dimensions d’accouplement et quels repères contrôlent l’interchangeabilité ?nnLes composants de style DME, HASCO et CUMSA ne sont pas automatiquement interchangeables. Demandez : quelle norme du fabricant et quelle révision exacte du dessin régissent chaque caractéristique d’accouplement ?
Protéger l’acier d’accès et de cavité
Une installation en aveugle peut nécessiter un retrait par l’avant, un chemin d’éjection par l’arrière, ou une méthode d’extraction filetée dédiée. Demandez : comment un opérateur retirera-t-il l’insert sans endommager la cavité ?nnUn canal de refroidissement ou une paroi de cavité fine peut limiter l’emplacement et la réparabilité de l’insert. Demandez : quelle section minimale d’acier et quel dégagement de refroidissement restent après l’usinage ?
Spécifier le marquage lisible
Une petite marque peut devenir illisible en raison de la texture, d’une mauvaise orientation, de l’écoulement de la résine ou de l’usure. Demandez : la marque moulée peut-elle être lue depuis la vue d’inspection requise et avec la finition de surface prévue ?nnUne référence d’orientation à 0° empêche les flèches de mois, les logos et les anneaux de date de s’indexer de manière incohérente. Demandez : quel repère ou quelle caractéristique témoin définit l’orientation finale de la marque moulée ?
Planifier les matériaux et les pièces de rechange
Un insert de date sans attentes concernant le matériau, la dureté et la corrosion laisse la voie de fabrication indéfinie. Demandez : quelles conditions matérielles et quelles preuves de traitement thermique sont requises pour l’application ?nnUn insert de remplacement n’est utile que lorsque son dessin, sa révision et son ajustement sont contrôlés avant la première fabrication. Demandez : quelle quantité de pièces de rechange, quelle identification et quels enregistrements d’inspection doivent accompagner le lancement de la production ?
9. De la RFQ au lancement de la production
Deux lancements contrôlés empêchent un insert de date de devenir une modification de moule introuvable. Commencez la RFQ avec le format de date requis, l’objectif d’identification, la résine cible et les dimensions critiques rapportables.
Attribuer la responsabilité du lancement
Cinq fonctions doivent approuver les décisions définies : la conception est responsable du contenu de la marque ; l’outillage est responsable de l’interface de la cavité ; la qualité est responsable de l’acceptation ; l’approvisionnement est responsable des données de commande ; la gestion de programme est responsable du calendrier et de l’état de la révision.
Geler les dessins et l’installation
Trois ensembles de dessins sont requis : le détail de l’insert, le détail de la cavité et l’interface d’assemblage du moule. Confirmez l’orientation du marquage lisible, les références de repères, la méthode de rétention, l’accès pour l’indexation ou le remplacement, et toute interférence avec le matériel de refroidissement ou d’éjecteur.
Approuver les preuves du premier article
Un échantillon de pré-production doit être examiné par rapport au dessin publié et au plan d’inspection avant le lancement de la production. Enregistrez la lisibilité du marquage, la position installée, la rotation ou le remplacement fonctionnel, les résultats dimensionnels, l’identification du lot, la quantité de pièces de rechange et les règles de contrôle de révision.
10. Tarification et coût des inserts de date de moule
Un devis défendable sépare l’insert de base, l’usinage spécifique à la configuration et la vérification. Demandez une RFQ sur la base du dessin contrôlé plutôt que de vous fier à une comparaison de catalogue, car la compatibilité de la famille standard et la disposition du marquage peuvent modifier la voie.nnConsidérez les questions de cycle de vie parallèlement au prix unitaire : à quelle vitesse un noyau usé peut-il être remplacé, et quel est l’impact d’un arrêt de moule imprévu ? Incluez la gravure, le matériau, le traitement thermique, les preuves d’inspection, la géométrie non standard et la stratégie de noyau de remplacement dans la comparaison.
| Tranche de quantité | Complexité de la configuration | Niveau de personnalisation | Bande de délai indicative |
|---|---|---|---|
| 1–10 | Corps standard, marquage fixe | Aucune ou mise en page existante | Revue des dessins plus planification de la production |
| 10–50 | Noyau indexable ou remplaçable | Format de date ou gravure de logo | Permettre la planification de l’usinage et de l’inspection |
| 50–200 | Multiples diamètres ou interfaces d’accouplement | Jeu de cœurs dédié | Permet la configuration, la gravure et la vérification par lots |
| 200 | Géométrie non standard ou chemin de matériau | Outillage ou programme de remplacement contrôlé | Confirmer la capacité, la libération et le plan de livraison |
Téléchargez votre dessin pour un devis d’insert de date de moule
Incluez le matériau, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison cible afin que SUUXIANG puisse examiner la fabricabilité avant le devis.