
Inserts de canaux de moule, fabriqués d’après votre dessin
SUUXIANG examine les inserts de canaux de moule pour les dimensions critiques, l’accès à l’usinage, la stratégie d’électroérosion, le stock pour rectification et les exigences d’inspection avant la production.
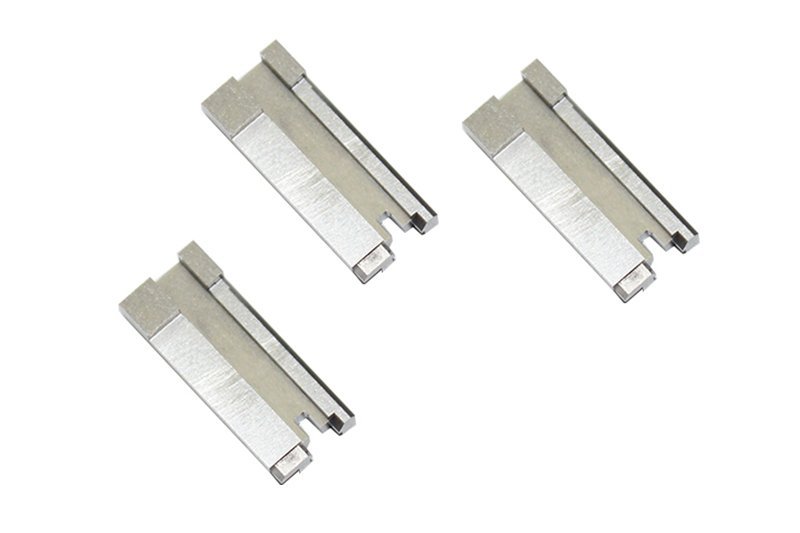
Composants d’inserts de canaux de moule en vedette







Related Product Catalogue and Quotation







Pourquoi les ingénieurs choisissent SUUXIANG pour leurs inserts de canaux de moule
Examiner les interfaces critiques, sélectionner une voie de processus pratique et garder les exigences d’inspection et de révision visibles avant le début de la production.
Revue DFM basée sur le dessin
Nous examinons la géométrie des canaux, les références de datum, l’accès à l’outil, les détails de fermeture et les questions de fabricabilité avant la cotation ou les engagements de production.
Planification de la voie de processus
L’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’électroérosion à fil, l’électroérosion à enfoncement, la rectification et l’ajustage sont planifiés en fonction de la géométrie, de l’état du matériau, des exigences de surface et des contraintes d’accès.
Les dimensions critiques d’abord
Les dimensions prioritaires, les interfaces fonctionnelles et les relations de tolérance sont identifiées à partir du dessin pour guider la séquence d’usinage et la planification de l’inspection.
Stratégie d’électroérosion et de rectification
Les besoins en électrodes, les trajectoires de fil, le stock pour rectification et la séquence de traitement thermique sont examinés lorsque la géométrie de l’insert de canal nécessite un travail de finition contrôlé.
Inspection conforme aux exigences
Les méthodes d’inspection et les attentes de rapport sont alignées sur la commande, en se concentrant sur les caractéristiques critiques convenues et les exigences de qualité documentées.
Visibilité des révisions
Les révisions de dessin, les spécifications clarifiées et les informations de livraison restent visibles tout au long de la coordination du projet, aidant les équipes à éviter les malentendus de fabrication évitables.
Familles de composants d’outillage de précision
Configurez la voie de processus, le matériau, les dimensions critiques et les preuves d’inspection en fonction de votre dessin, et non d’une pièce de catalogue supposée.

Services d'usinage CNC
Services d’usinage CNC de précision pour les pièces basées sur un dessin qui nécessitent une revue DFM rigoureuse, des trajectoires d’outil accessibles, un contrôle de datum et un plan d’inspection aligné sur les dimensions critiques avant l’engagement de production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les composants prismatiques et profilés, y compris les cavités, les profils, les caractéristiques de refroidissement et la géométrie de montage. Examinez l’accès à l’usinage, la stratégie de bridage, le stock restant et les priorités de tolérance avant de sélectionner la voie.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour pièces rotatives telles que axes, bagues, manchons, arbres et éléments de localisation. Définissez les plans de référence, les exigences de concentricité, les détails de filetage, l’état du matériau et la méthode d’inspection avec la demande de devis.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet de réaliser des surfaces complexes inclinées, des géométries composées et des fonctionnalités qui bénéficient de moins de changements de position. La faisabilité dépend de la portée de l’outil, du bridage, du transfert des plans de référence, des exigences de surface et de la tolérance globale spécifiée.
Upload a Drawing
Usinage de précision et micro-usinage
L’usinage de précision et le micro-usinage sont destinés aux composants petits, élancés ou riches en détails où le support, la concentricité et la manipulation affectent les résultats. Soumettez les dimensions complètes, le matériau, la quantité et les exigences de mesure pour un examen approprié du processus.
Upload a Drawing
Électro-érosion à fil et par enfonçage
Les services d’électro-érosion à fil et par enfonçage sont adaptés aux matériaux trempés, aux caractéristiques étroites, aux coins internes et aux géométries difficiles d’accès pour les outils conventionnels. La conception des électrodes, le parcours du fil, les finitions cibles, les considérations sur la couche de refusion et l’ajustement en aval doivent être examinés ensemble.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision est utilisée lorsque la planéité, le parallélisme, le contrôle du profil ou la correction dimensionnelle finale sont critiques. Définissez le surfaçage de rectification, la séquence de traitement thermique, les surfaces de référence et les conditions d’inspection avant le début de l’usinage.
Upload a Drawing
Inserts de noyaux et de cavités de moules
Les inserts de noyaux et de cavités de moules de précision sont configurés à partir de la géométrie de la pièce, du comportement de la résine, des besoins de refroidissement et de la disposition du moule. L’examen du dessin doit identifier les plans de joint, la ventilation, les zones de polissage, la sélection de l’acier, la stratégie d’électro-érosion et les interfaces dimensionnelles.
Upload a Drawing
Composants d'éjecteurs et d'éjection
Les axes d’éjecteurs, les manchons et les composants d’éjection sont spécifiés en fonction de la course, du guidage, du jeu, des conditions d’usure et de la géométrie de couplage. Fournissez les tolérances de diamètre, les exigences de dureté ou de traitement, les attentes de surface et le contexte d’assemblage pour examen.
Upload a Drawing
Axes de noyau, composants de guidage et de localisation
Les axes de noyau, les axes de guidage et les composants de localisation assurent l’alignement fonctionnel et le positionnement répétable dans un ensemble de moule. Les considérations critiques comprennent la classe d’ajustement, la longueur d’engagement, les surfaces d’usure, les relations de référence, l’état du matériau et la stratégie de remplacement.
Upload a Drawing
Tables coulissantes, lève-pièces, canaux d'alimentation et accessoires de moule
Les tables coulissantes, les lève-pièces, les canaux d’alimentation et les accessoires de moule facilitent le démoulage de la pièce, les actions latérales et le flux de matière contrôlé. Évaluez le déplacement, l’interférence, la géométrie du plan de joint, l’emplacement du canal d’alimentation, la marge d’usure et les interfaces d’assemblage avant de publier les dessins des composants.
Upload a Drawing
Composants de moules pour connecteurs
Les composants de moules de précision pour connecteurs nécessitent un contrôle strict des caractéristiques fines, des relations entre les broches, de l’alignement des inserts et des conditions de moulage répétées. Partagez le contexte de la pièce de couplage, la disposition de la cavité, les exigences matérielles, les dimensions critiques et les priorités d’inspection avec la demande de devis.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont fabriqués selon les relations fonctionnelles de l’ensemble de matrice, y compris les poinçons, les matrices, les guides et les éléments de localisation. Le matériau, le traitement thermique, le jeu, la précision du profil et les exigences d’ajustement régissent le plan de processus.
Upload a Drawing
Outillages pour injection, MIM, CIM et surmoulage
Les composants d’outillages pour injection, MIM, CIM et surmoulage sont examinés dans le cadre d’un périmètre de production vérifié. Fournissez le matériau moulé, les hypothèses de retrait, les interfaces d’inserts, les exigences de plan de joint, les caractéristiques critiques et les conditions de fonctionnement attendues.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction de la résistance, de l’usure, de la corrosion, de la stabilité, de l’usinabilité et des besoins de traitement ultérieurs. Indiquez la nuance exacte ou les alternatives approuvées, l’état du matériau, les besoins de certification et l’environnement d’application avant le devis.
Upload a Drawing
Finitions de surface et traitement thermique
La finition de surface et le traitement thermique doivent être adaptés aux surfaces fonctionnelles, au risque de changement dimensionnel, aux exigences d’usure et aux ajustements d’assemblage. Identifiez les zones de finition, les cibles de rugosité, les besoins de masquage, les exigences de dureté et les attentes d’inspection post-traitement.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées à partir des dimensions critiques définies sur le dessin et des critères d’acceptation convenus. Spécifiez le format du rapport, les attentes d’échantillonnage, le schéma de référence, les besoins en jauges, les enregistrements de matériaux et les exigences de documentation contrôlée par révision.
Upload a Drawing
Prototypage et production en petites séries
La création rapide et la fabrication en petites séries permettent une validation basée sur les plans, comblent les manques de production et gèrent les révisions. L’examen préliminaire doit confirmer la disponibilité des matériaux, le processus de fabrication, les dimensions critiques, le périmètre d’inspection, les paliers de quantité et les exigences de livraison.
Upload a DrawingOptions de Matériaux pour les Inserts de Canal d’Alimentation de Moule

Acier à Outils Pré-trempé
Convient aux inserts de canaux nécessitant un circuit d’usinage stable et une résistance modérée à l’usure en production. Les acheteurs doivent spécifier la nuance d’acier, l’état de dureté requis, le type de résine, les dimensions critiques et toute exigence de finition de surface ou d’inspection.

Acier à Outils Trempé Integralement
Utilisé lorsque une résistance accrue à l’usure est nécessaire après usinage et traitement thermique. Le plan doit définir la nuance du matériau, la dureté cible, la séquence de traitement thermique, le stock d’ébavurage, les surfaces de référence et les contrôles dimensionnels requis après trempe.

Acier Inoxydable Résistant à la Corrosion
Envisagé pour les environnements de moulage où la résistance à la corrosion, la polissabilité ou l’exposition à l’humidité affectent la durée de vie de l’insert. Confirmer la nuance d’acier inoxydable, l’état de dureté, les additifs de résine, l’exigence de finition et si l’électroérosion, le meulage ou un post-traitement est nécessaire.

Acier à Froid Haute Résistance à l'Usure
Un choix potentiel pour les zones de canaux exposées à des résines abrasives ou chargées, sous réserve d’examen du projet. Fournir la composition de la résine, l’emplacement d’usure attendu, les spécifications de traitement thermique, les exigences de surface et les attentes de remplacement de l’insert.

Alliages de Cuivre-Béryllium
Peuvent être évalués pour des besoins localisés de conductivité thermique lorsque l’application et les exigences de sécurité le justifient. Les acheteurs doivent identifier la spécification de l’alliage, l’état du traitement thermique, le contexte de refroidissement, les aciers d’accouplement et la documentation d’inspection requise.
Inserts de Canal de Moule : Usinage, Électroérosion et Rectification

Fraisage CNC
Le fraisage CNC établit les profils d’insert, les formes de canaux, les cavités et les caractéristiques de référence accessibles. Il est généralement choisi lorsque l’accès de l’outil prend en charge la géométrie, avec une marge d’usinage conservée lorsque l’électroérosion ou la rectification ultérieure est requise.

Électroérosion à Fil
L’électroérosion à fil produit des fentes étroites, des profils internes vifs et des caractéristiques traversantes que les outils de fraisage ne peuvent pas réaliser proprement. Le trajet du fil, l’emplacement du trou de départ et la relation de référence doivent être examinés avant la production pour protéger la géométrie critique.

Électroérosion à Enfonçage
L’électroérosion à enfonçage traite les cavités borgnes, les détails fins de points d’injection et les caractéristiques internes de canaux où l’accès de l’électrode est pratique. La stratégie d’électrode, la marge d’étincelage et les exigences de surface doivent être alignées avec le plan et les besoins d’assemblage ultérieurs.


Assemblage Contrôlé
L’assemblage vérifie la relation fonctionnelle entre l’insert de canal et ses composants de moule d’accouplement. Les zones de contact, les faces d’appui et les interfaces de fermeture sont évaluées par rapport à la géométrie approuvée, en évitant les suppositions non fondées sur les conditions d’assemblage.

Contrôle Dimensionnel
L’inspection est planifiée autour des dimensions critiques, des références, des exigences de surface et des besoins de rapport spécifiques à la commande. Les résultats mesurés et le statut de révision sont maintenus alignés avec le plan convenu afin que les preuves d’acceptation correspondent à l’insert de canal fabriqué.
Inserts de canaux d’alimentation SUUXIANG : Caractéristiques compatibles

Éléments de localisation
Les éléments de centrage (goujons, clavettes, plats) permettent d’établir une orientation reproductible entre les inserts de canaux d’alimentation et les composants de moule environnants. La géométrie finale doit refléter la stratégie de référence, les exigences d’ajustement serré, l’accès à l’assemblage et le dessin approuvé.

Caractéristiques de guidage
Des goupilles de guidage, des douilles ou des surfaces de guidage dédiées peuvent assurer une fermeture précise et protéger les interfaces de travail contre le désalignement. SUUXIANG examine la longueur d’engagement, le jeu, les considérations d’usure et l’accès à l’usinage avant de choisir l’approche de fonctionnalité.

Interfaces de point d'injection
Des détails adjacents au point d’injection peuvent être intégrés lorsque l’insert supporte un agencement défini de canaux d’alimentation et de cavités. La taille du point d’injection, l’état de la surface de contact, le comportement du matériau, la réparabilité et la stratégie d’électroérosion doivent être confirmés par l’examen du dessin.

Interfaces d'éjection
Les jeux, les passages de broches et les interfaces de support peuvent être usinés pour l’agencement d’éjection prévu. Leur conception dépend de la géométrie du canal d’alimentation, de la direction de démoulage, de l’empilement de l’assemblage et de la nécessité d’ajustement du composant après usinage.

Marquage d'identification
Les numéros de cavité, les identifiants de révision et les marques d’orientation peuvent faciliter la traçabilité lors de l’assemblage, de la maintenance et de l’inspection. Fournissez le contenu du marquage, son emplacement, sa profondeur et les restrictions de surface afin que la caractéristique n’interfère pas avec les surfaces fonctionnelles du moule.
À propos des inserts de canaux d'alimentation SUUXIANG
SUUXIANG est la marque grand public de Dongguan SuuXiang Precision Mold Co., Ltd., fondée en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Nous soutenons les équipes internationales d’ingénierie, d’approvisionnement et de qualité avec la fabrication basée sur des dessins pour les inserts de canaux d’alimentation, les composants de moules de précision, les outillages de connecteurs et les pièces usinées CNC sur mesure.
Notre flux de travail combine discussion DFM avec fraisage et tournage CNC, usinage multi-axes, électroérosion, rectification de précision, ajustement et inspection. Avant les engagements de devis et de production, nous examinons les dimensions critiques, les références, les exigences de matériaux et de traitement thermique, l’accès à l’usinage, les besoins en électroérosion, la marge de rectification et les attentes en matière d’inspection.
Ce qui distingue SUUXIANG, c’est une coordination disciplinée, de l’examen des dessins sous contrôle de révision jusqu’à la documentation finale. Plutôt que de traiter une pièce comme une demande d’usinage générique, nous aidons les équipes à définir le parcours de processus, la méthode d’inspection et les exigences de livraison nécessaires pour le composant spécifique, l’application et la commande.

Inserts de canaux d’alimentation : Capacités de fabrication principales
Revue DFM et des références
Avant d’usiner les inserts de canaux d’alimentation, SUUXIANG examine le dessin, le modèle, les interfaces d’accouplement, les dimensions critiques et le schéma de références. Cela établit une référence inspectable pour la géométrie du canal, les caractéristiques d’étanchéité et la localisation avant qu’un parcours de processus ou un engagement de production ne soit discuté.
- Identifier les dimensions critiques de contrôle du flux, d'ajustement et de fermeture
- Vérifier l'accessibilité des références pour le fraisage, l'électroérosion et la rectification
- Accès aux outils de révision, conditions de coins et transitions de fonctionnalités
- Enregistrement des révisions de dessin et questions techniques ouvertes

Stratégie d’électroérosion pour les fonctionnalités définies
Les rainures profondes, les formes internes nettes et les détails à accès restreint peuvent nécessiter une électroérosion à fil ou une électroérosion par enfonçage après évaluation de la séquence d’usinage. La conception de l’électrode, le trajet du fil, l’état de la matière première et la finition aval sont planifiés en fonction de la géométrie spécifiée plutôt qu’assumés à partir d’un modèle de pièce générique.
- Adapter la méthode d'électroérosion à la géométrie et à l'accès de la fonctionnalité
- Examiner les exigences des électrodes pour les formes aveugles ou détaillées
- Planifier le stock de finition pour le meulage ou l'ajustement ultérieur
- Clarifier les priorités d'inspection de surface et dimensionnelle

Tolérance de meulage et ajustement
Les inserts de carottes de moulage de précision dépendent souvent d’un stock de meulage contrôlé et de relations d’ajustement, pas seulement de l’usinage nominal. SUUXIANG examine où le matériau doit rester pour le meulage de finition, comment les surfaces se rapportent à leurs datums et quelles interfaces nécessitent une vérification lors de l’inspection orientée assemblage.
- Définir la tolérance de meulage avant la séquence de traitement thermique
- Protéger les faces de référence utilisées pour les contrôles de localisation finaux
- Évaluer les surfaces sensibles à l'ajustement et les relations d'étanchéité
- Éviter de retirer le stock de finition lors des opérations antérieures

Inspection planifiée à partir des dessins
La planification de l’inspection commence par le dessin du client et les exigences critiques pour la qualité convenues. SUUXIANG aligne les méthodes de mesure, les besoins de reporting et l’identification des révisions avec la commande, de sorte que les preuves d’inspection traitent des dimensions et des surfaces qui sont importantes pour l’application des inserts de carottes.
- Prioriser les dimensions critiques, les datums et les exigences de surface
- Aligner les méthodes d'inspection avec la géométrie accessible des fonctionnalités
- Confirmer le format du rapport et les attentes en matière de traçabilité
- Maintenir le statut de révision visible grâce à la coordination de la production

Inserts de carottes de moulage : Au-delà d’un devis d’usinage générique
Comparez la révision du dessin, la planification des processus et l’alignement de l’inspection requis avant le début de la production des inserts de carottes.
← Swipe left or right to view →
Inserts de canaux de moule : Processus du plan à la livraison
Un flux de travail piloté par le plan qui aligne l’étude DFM, la planification du processus, l’usinage de précision, l’inspection et la coordination de la livraison avec les exigences de la commande approuvée.
Réception technique de la demande de devis
Soumettez vos plans 2D, modèles 3D si disponibles, spécifications de matériaux, quantités, contexte d’application, date de livraison souhaitée et besoins d’inspection pour que la discussion de devis démarre avec des informations techniques exploitables.
Étude de fabrication et révision des plans
Examinez les dimensions critiques, les cotes, la géométrie des canaux, l’accès à l’usinage, les conditions d’étanchéité, la séquence de traitement thermique, les besoins d’électroérosion, le stock de rectification et les méthodes d’inspection avant de confirmer les engagements de production.
Planification du processus de fabrication
Planifiez l’usinage CNC, le tournage, les opérations multi-axes, la stratégie des électrodes, les trajectoires de fil et le bridage en fonction de la révision approuvée, de l’état du matériau et des caractéristiques qui contrôlent le flux des canaux.
Usinage et électroérosion
Usinez les pièces en utilisant la route CNC sélectionnée, puis appliquez l’électroérosion ou la rectification de précision là où la géométrie, l’exigence de surface, l’état du matériau dur ou la marge de finition le justifient.
Assemblage et vérification
Montez et vérifiez les interfaces, les étanchéités et les caractéristiques de positionnement par rapport au plan ; gardez le statut de révision et les exigences d’inspection convenues visibles tout au long du flux de production contrôlé.
Inspection et livraison
Inspectez les caractéristiques critiques selon les méthodes spécifiées, compilez la documentation correspondant au plan convenu, puis coordonnez l’emballage protecteur et les informations de livraison pour la commande terminée.
Comment s’approvisionner en inserts de canaux de moule
Provide the drawing, requirements and quality priorities needed for a disciplined review before quotation, sampling or production.
Téléchargez votre dossier de plans
Envoyez le plan 2D et, si disponible, le modèle 3D, en précisant le statut de révision, le contexte d’application, les caractéristiques d’accouplement, et les exigences de flux de canal ou d’étanchéité.
Définir le matériau et la quantité
Spécifiez le matériau, les exigences de traitement thermique, la quantité, la date de livraison souhaitée, et si le besoin concerne des échantillons d’évaluation, des inserts de remplacement ou des outillages de production.
Marquez les exigences critiques
Identifiez les dimensions critiques, les cotes, les exigences de surface, les conditions d’ajustement, et toute géométrie de canal qui affecte l’accès à l’usinage, la stratégie d’électroérosion, le stock de rectification ou la planification d’inspection.
Examen DFM et inspection
Examinez les retours de SUUXIANG sur la fabricabilité, le processus de fabrication, la méthode d’inspection, le contrôle des révisions et les besoins de reporting avant de confirmer un devis ou un engagement de production.
Confirmer le plan de production
Alignez la révision approuvée du plan, les jalons de livraison, la portée de la documentation et les points de communication afin que l’usinage, l’électroérosion, la rectification, l’assemblage et l’inspection finale suivent les exigences vérifiées.
Inserts de canal de moule : Certifications vérifiées et documentation qualité
Inserts de canal de moule : Retour sur projet d’ingénierie
L’examen du dessin a identifié un problème d’accès EDM avant la libération. Après la modification de l’appel de datum, le jeu d’inserts de canal est arrivé avec les 12 dimensions critiques mesurées incluses dans le rapport d’inspection, ce qui a raccourci notre examen de qualité à la réception.
SUUXIANG a coordonné deux révisions de dessin sans perdre la traçabilité entre les inserts côté cavité et les inserts de canal. La livraison finale a correspondu à notre calendrier de montage par étapes, et le premier contrôle d’ajustement n’a nécessité aucune retouche des interfaces de localisation spécifiées.
Pour un outillage familial à six empreintes, l’équipe a clarifié les exigences de shutoff et de rectification avant usinage. Nous avons reçu le jeu de composants avec l’identification des matériaux et les enregistrements dimensionnels, permettant à notre atelier d’outillage de terminer l’assemblage un jour plus tôt que prévu.
FAQ sur les inserts de canal de moule pour la préparation de la demande de devis
Prepare a clearer drawing-based inquiry by defining the requirements that affect process planning, inspection, delivery, and documentation.
Quelles informations dois-je inclure dans une demande de devis pour des inserts de canal de moule ?
Y a-t-il une quantité minimale de commande pour les inserts de canal de moule ?
Combien de temps faut-il pour fabriquer un insert de canal de moule personnalisé ?
Puis-je commander un prototype ou un échantillon avant la production ?
Quels matériaux peuvent être utilisés pour les inserts de canaux d’alimentation de moule ?
Quels rapports d’inspection sont disponibles pour les inserts de canaux d’alimentation de moule ?
Comment les dessins et la propriété intellectuelle sont-ils protégés lors d’une demande de devis ?
Quelles informations de paiement et d’expédition dois-je fournir ?
Le guide complet de l’acheteur pour les inserts de canaux d’alimentation de moule
Utilisez ce cadre de décision pratique pour spécifier les inserts de canaux d’alimentation de moule, comparer les matériaux et les configurations, évaluer les fournisseurs basés sur les dessins, contrôler les risques liés aux outillages, et éviter des erreurs coûteuses de conception, d’approvisionnement et de maintenance.
1. Que sont les inserts de canaux d’alimentation de moule ?
Un moule d’injection à deux plaques transporte généralement la carotte, le canal d’alimentation et la ligne d’injection à son interface de ligne de joint. Les inserts de canaux d’alimentation de moule sont des pièces d’outillage remplaçables qui forment localement ces caractéristiques d’écoulement : ils peuvent définir une branche de canal ou une ligne d’injection, bloquer un chemin, rediriger la résine ou fournir une surface d’usure réparable avant que le métal fondu n’entre dans la cavité. https://www.beaumontinc.com/injection-molding-glossary/runnernnÀ la ligne de joint, un insert peut être retiré pour une reprise contrôlée pendant que la plaque de moule environnante, la cavité et les caractéristiques d’alignement restent intactes. Cela permet à l’outilleur de modifier une condition localisée de ligne d’injection ou de canal d’alimentation, de récupérer une surface usée ou de corriger des bavures sans réaléser une grande plaque.nnUne interface remplaçable est particulièrement utile là où la résine chargée, le contact de production répété ou les changements d’écoulement dus aux essais concentrent le risque. Le dessin doit définir sa relation de datum, ses faces de fermeture, la géométrie du canal d’alimentation et de la ligne d’injection, l’état du matériau et les points d’inspection afin que l’écoulement de la résine et la maintenance future restent contrôlés. https://www.ptonline.com/blog/post/tooling-how-to-properly-size-gates-runners-and-sprues-part-5-of-5
2. Évolution des inserts de canaux d’alimentation de moule
Two-plate cold-runner molds traditionally machined runner and gate geometry directly into the mold plates. That approach is durable for stable, simple layouts, but a gate correction, erosion repair, or balance change can require reworking the plate rather than a localized component.nnThree serviceable insert functions—runner, gate, and shutoff or turn-off—separate flow-control geometry from the surrounding steel. In family molds, turn-off inserts can block or redirect flow to selected cavities; replaceable gate inserts also allow gate-size adjustment without re-EDM of the original gate diameter (https://www.moldmakingtechnology.com/products/runner-components-gate-insert-and-runner-turn-off-to-control-mold-runner-systems).nnGlass-filled and mineral-filled resins concentrate wear at gates, runners, and sealing edges, making replaceable wear areas practical. Procurement teams should therefore specify insert location datums, retention, parting-line relationship, service access, material and heat-treatment requirements, spare quantity, and inspection criteria so maintenance windows and trial-driven modifications stay localized.
3. Types d’inserts de canaux d’alimentation de moule
Les inserts de canaux d’alimentation de moule sont classés par le problème d’écoulement, d’usure ou thermique qu’ils isolent. Le dessin doit indiquer si chaque insert appartient à un chemin de canal froid ou s’interface avec un système de canal chaud.
| Type | Objectif | Situation typique | Contrainte clé |
|---|---|---|---|
| Canal d’alimentation | Forme d’écoulement de canal froid | Moule à deux ou trois plaques | Section équilibrée et ajustement de référence |
| Insert de grille | Languette de contrôle de la grille | Réglage ou service d’usure de la grille | Géométrie de la grille et bavure |
| Arrêt | Bloquer ou rediriger le flux | Moule familial | Orientation de la face d’étanchéité |
| Insert d’usure | Protéger la zone d’usure élevée | Résine abrasive | Emplacement remplaçable |
| Amélioré par le refroidissement | Éliminer la chaleur locale | Point chaud du canal de coulée à chaud | Résistance de la paroi |
| Adjacent au système à canaux chauds | Interface avec le système à chaud | Zone du collecteur ou de la buse | Espacements thermiques |
Inserts d’écoulement pour canaux froids
Les inserts de canal d’alimentation forment ou modifient le passage du canal froid dans les outillages à deux ou trois plaques. Leur construction amovible permet des changements de diamètre de canal ou un entretien à la ligne de joint ; la contrainte est un chemin d’écoulement équilibré et un emplacement de datum positif.
Lignes d’injection et dérivations
Les inserts de ligne d’injection localisent le land de la ligne d’injection afin que la taille de la ligne d’injection puisse être ajustée ou renouvelée sans retravailler une grande plaque de cavité. Les inserts de fermeture ou de dérivation de canal bloquent ou redirigent le flux dans les moules familiaux ; les faces d’étanchéité, l’orientation et le contrôle des bavures sont critiques.
Usure, refroidissement et canal chaud
Les inserts d’usure protègent les intersections de canaux ou les zones de contact avec des résines abrasives et simplifient le remplacement. Les inserts à refroidissement amélioré traitent les points chauds locaux, tandis que les inserts adjacents aux canaux chauds nécessitent des données sur le collecteur, la buse, le réchauffeur et le dégagement thermique plutôt que d’être cotés comme des composants de canal froid.
4. Matériaux pour les inserts de canaux de coulée de moule
Le choix du matériau détermine les limites d’usure, de corrosion et thermiques des inserts de canaux de coulée de moule. Faites correspondre l’insert à la résine, à l’objectif de cycle, au circuit de refroidissement, à l’acier de contact et à l’intervalle de maintenance prévu avant de publier le dessin.
| Famille de Matériaux | Dureté/Usure | Corrosion/Polissage | Thermique/Usinage | Ajustement optimal |
|---|---|---|---|---|
| Acier inoxydable pré-durci | Modéré | Élevé / bon | Modéré / bon | Résines corrosives |
| Acier à outils trempant sur toute l’épaisseur | Élevé après traitement | Modéré / bon | Modéré / modéré | Production générale |
| Nuance résistante à l’usure et de haute dureté | Très élevé | Selon la nuance | Plus bas / difficile | Résine chargée de verre |
| Alliage de cuivre | Faible résistance à l’usure | Modéré / passable | Élevé / facile | Points chauds locaux |
| Matériau conducteur spécialisé | Selon la nuance | Selon la nuance | Élevé / variable | Refroidissement ciblé |
Correspondance Usure et Corrosion
Les résines chargées de verre et de minéraux accélèrent l’usure des canaux et des grilles ; les aciers à outils à haute dureté sont généralement la voie la plus sûre en matière d’usure. Les systèmes de résine corrosifs déplacent la priorité vers les nuances d’acier inoxydable et une maintenance documentée.nnL’acier inoxydable 420 et les nuances pré-trempées similaires offrent une résistance à la corrosion, une polissabilité et une usinabilité pratiques. Confirmez l’état de traitement thermique réel et la dureté lors de la commande.
Stratégie Thermique et de Service
Les alliages de cuivre et les matériaux spéciaux à haute conductivité thermique dissipent la chaleur localisée plus rapidement que les aciers à outils, mais nécessitent un support et une conception de surface de contact soignés. Utilisez-les là où l’analyse de refroidissement identifie un point chaud, et non comme matériau de canal par défaut.nnChaque révision de dessin doit définir la résine, les cycles attendus, l’accès au refroidissement, les charges de contact et la méthode de remplacement. L’inspection doit vérifier le profil critique du canal après montage ou rectification.
5. Options d’inserts de canaux de moule personnalisés
Les inserts de canaux de moule personnalisés doivent être définis à partir de la disposition des canaux, et non sélectionnés comme variantes décoratives. SUUXIANG examine les caractéristiques de flux, les interfaces d’installation, l’accès au service et les identificateurs d’inspection par rapport au package de dessins publié.
| Option | Objectif de performance | Entrée requise |
|---|---|---|
| Profil des canaux | Flux et équilibrage | Géométrie de section et résine |
| Géométrie du canal d’alimentation | Contrôle du remplissage et du gel | Taille du canal d’alimentation et fenêtre de moulage |
| Méthode de fixation | Accès et maintenance | Interface avec la pièce correspondante |
| Marquage | Traçabilité des révisions | Texte, emplacement et révision du dessin |
Géométrie du flux et des canaux d’alimentation
Le profil des canaux, les dimensions des branches, la surface d’appui et le diamètre des canaux d’alimentation influencent la perte de pression, le cisaillement, le gel prématuré et l’équilibrage de la cavité. Veuillez fournir le dessin 2D, le modèle 3D, la qualité de la résine et le contenu du chargeur, le nombre de cavités et l’emplacement prévu du canal d’alimentation.
Installation et réparabilité

Les inserts par ajustement serré, par vis ou positionnés de manière positive nécessitent les dimensions de l’empreinte correspondante, les références de base, les détails de fixation et le sens d’assemblage. Les angles de fermeture, les positions de ventilation, les passages de refroidissement et les limites des inserts interchangeables doivent être examinés en fonction de la température de moulage, des conditions d’injection et de l’accès pour la maintenance.
Finition et identification

La finition de surface, le revêtement, le marquage au laser et les marques de révision doivent servir au démoulage, au contrôle de l’usure, à la vérification de l’assemblage ou à la traçabilité. Spécifiez l’indication de finition requise, le contenu et l’emplacement du marquage, l’exigence de revêtement, la méthode d’inspection et le dessin révisé à fabriquer.
6. Qualité de construction qui protège la production
La qualité de construction est établie sur les plans de référence fonctionnels du dessin, et non sur des tolérances de caractéristiques isolées. Chaque interface doit assurer l’étanchéité, la géométrie du flux et un remplacement serviceable après usinage et traitement thermique.
Plans de référence, ajustements et alignement
Trois références de base doivent positionner l’insert, l’axe du canal et la ligne de joint. Leur empilement de tolérances détermine un positionnement répétable ; un jeu non contrôlé peut décaler l’alignement, créer des chemins de fuite ou rendre un insert de remplacement dangereux.
Surfaces d’étanchéité et de flux
Une ligne de joint continue doit rester protégée autour du canal d’alimentation. La planéité, l’ajustement, la finition du canal, les rayons contrôlés et les transitions de porte nettes réduisent les bavures, les pertes de pression, les coins stagnants et le déséquilibre du flux cavité à cavité.
Arêtes, Traitement Thermique et Dossiers
Aucune bavure lâche n’est acceptable sur les arêtes du canal d’alimentation, de la porte et de la fermeture, car des fragments peuvent endommager les surfaces d’étanchéité ou contaminer la production. La distorsion due au traitement thermique doit être anticipée avec un stock de rectification, puis vérifiée par une inspection dimensionnelle, des contrôles de surface et des dossiers liés aux révisions.
7. Choix d’un fabricant d’inserts de canaux de moule
Un fabricant compétent examine les inserts de canaux de moule comme des interfaces fonctionnelles, et non comme des dimensions isolées. Avant l’attribution, comparez les preuves jointes à la revue du dessin, au plan de processus, au plan d’inspection et à l’engagement de livraison.
| Zone d’Évaluation | Preuves à demander | Test d’Interface |
|---|---|---|
| Ingénierie | Dessin annoté et retour DFM | Les points de référence et les surfaces d’étanchéité sont-ils compris ? |
| Matériaux | Certificats et plan de traitement thermique | La dureté est-elle liée aux conditions d’usure ? |
| Fabrication | Parcours des processus CNC, EDM, rectification | Les caractéristiques inaccessibles peuvent-elles être expliquées ? |
| Qualité | Rapport de première pièce et plan d’instruments | Les dimensions critiques sont-elles traçables ? |
| Contrôle | Journal de révision et plan d’expédition | Les modifications peuvent-elles être contenues avant la production ? |
Preuves de Revue d’Ingénierie
1 Une revue du dessin doit identifier les lignes centrales des canaux, l’étanchéité de la ligne de joint, la relation avec la porte, les points de référence, l’accès à l’usinage et les exigences d’électroérosion ou de rectification.nn2 Les questions DFM révèlent la profondeur : Quelles surfaces positionnent l’insert ? Quelle est la garde, le risque de bavure, le mécanisme d’usure, la résine et les conditions des composants d’accouplement qui régissent l’acceptation ?
Contrôles de Production et de Qualité
1 Un parcours contrôlé doit relier la traçabilité des matériaux, la coordination du traitement thermique, le CNC, l’électroérosion à fil ou par enfonçage, la rectification, l’ajustement et l’inspection finale.nn2 Le rapport de première pièce doit identifier les dimensions critiques mesurées, les instruments, la configuration des points de référence, la révision du dessin et les déviations avant l’expédition.
Livraison et Support
1 Une communication réaliste des délais sépare la libération d’ingénierie, la disponibilité des matériaux, le traitement externe, l’usinage, l’inspection et l’emballage.nn2 Le support d’expédition doit préserver l’identification, le statut de révision, la protection contre la corrosion, l’emballage protecteur et un itinéraire défini pour les questions post-livraison ou les actions correctives.
8. Erreurs courantes d’approvisionnement d’inserts de canaux de moule
Avant la validation de la commande, une revue de 15 minutes du plan et des risques permet d’éviter la plupart des litiges évitables sur les inserts. Pour les inserts de canaux de moule, les erreurs les plus coûteuses apparaissent généralement lors de l’ajustement, du premier essai ou du remplacement.
Définition complète du plan
Un plan incomplet peut laisser la géométrie de l’entrée, les interfaces d’accouplement ou le statut de révision ouverts à interprétation. La conséquence est une reprise de travail ou un insert non conforme.nnAvant la validation, fournissez les fichiers 2D et 3D contrôlés, les datums fonctionnels, les zones de tolérance et un identifiant de révision.
L’acier doit correspondre à la résine
Le choix de l’acier le moins cher peut échouer lorsque la résine chargée abrase les surfaces du canal ou de l’entrée. La conséquence est une usure rapide ou un flux instable.nnAvant la validation, indiquez la qualité de la résine, le pourcentage de charge, la dureté requise, l’état du traitement thermique et l’exposition de production attendue.
Ajustement thermique et empilement
Un insert copié peut avoir les mêmes dimensions nominales tout en différant par sa dilatation thermique, son empilement ou son datum d’assise. La conséquence est une fuite, un bavure ou un blocage.nnAvant la validation, fournissez les mesures de la cavité, la température de fonctionnement, le dessin d’assemblage et une responsabilité claire de l’ajustement.
Inspection de finition et pièces de rechange
Une spécification de finition omise laisse le polissage, la texture EDM et l’état de l’entrée à la subjectivité. La conséquence est une variation de flux ou un rejet de l’ajustement.nnAvant la validation, définissez la rugosité Ra ou un échantillon approuvé, le rapport d’inspection, le marquage et les besoins d’interchangeabilité des pièces de rechange.
9. De la validation du plan au premier essai
Un ensemble de validation contrôlé empêche les exigences des fichiers CAO, PDF et des bons de commande de diverger. Avant que SUUXIANG ne commence les travaux de routage, l’ingénierie, les achats, la qualité et l’atelier de moulage doivent s’accorder sur l’objectif de l’essai.
Valider le dossier technique
Deux fichiers doivent ancrer la validation : le plan 2D contrôlé et le modèle 3D correspondant. L’ingénierie identifie les datums, les dimensions critiques, le contact avec la résine, la fonction de l’entrée ou de l’étanchéité, le matériau, le traitement thermique et les exigences de surface.
Clôturer les étapes commerciales et qualité
Une revue de devis doit documenter la voie de processus convenue, la quantité, la cible de livraison et l’exigence d’échantillon. Les achats verrouillent la révision sur la commande tandis que la qualité définit les points d’inspection, le format du rapport, les besoins de traçabilité et les critères d’acceptation.
Vérifier l’installation et l’essai
À réception, la qualité vérifie l’identité, la révision, l’état de l’emballage et les preuves d’inspection convenues avant la livraison à l’atelier de moulage. Pendant le premier essai, l’atelier de moulage enregistre l’ajustement, le flux du canal, les bavures, le contact d’usure et les actions correctives ; l’ingénierie approuve toute révision contrôlée.
10. Tarifs et délais pour les inserts de canaux de moule
Les commandes de prototypes uniques (1 pièce) ont généralement le coût unitaire le plus élevé car la programmation, le maintien en place, les électrodes et l’inspection du premier article sont répartis sur peu de pièces. SUUXIANG ne devrait deviser qu’après avoir examiné le plan, le matériau, le schéma de datum et le rapport requis.nnLes objectifs de 2 semaines ne sont pas une promesse : la qualité du matériau, les dimensions, les tolérances serrées, la complexité du fraisage ou de l’EDM, le traitement thermique, les revêtements, l’étendue de l’inspection, la documentation et le routage accéléré modifient tous le plan de processus. Envoyez des demandes de prix identiques à chaque fournisseur : fichiers 2D et 3D, révision, quantité, dimensions critiques, matériau, finition, rapports et date requise.
| Stade de quantité | Tendance du coût unitaire | Planification du délai |
|---|---|---|
| Prototype : 1–2 pièces | Le plus élevé ; frais d’installation répartis sur peu de pièces | Prévoir l’examen du plan, la programmation et le premier article |
| Petite série : 3–50 pièces | Diminue à mesure que les installations se répètent | Planifier les matériaux et les processus externes |
| Commande répétée : conception validée | Le plus bas lorsque la voie de processus est inchangée | Souvent plus court après confirmation de révision |
Téléchargez le dessin de vos inserts de canal de moule pour examen
Envoyez votre dessin, le matériau, la quantité, les dimensions critiques, les besoins d’inspection et la date de livraison pour un examen de fabrication rigoureux et un devis.