
Inserts de Joint de Moule, Fabriqués Selon Votre Dessin
Soumettez vos inserts de joint de moule avec les dimensions critiques, le matériau, la quantité et les exigences d’inspection pour une DFM et une planification de processus rigoureuses.
Configurations Représentatives d’Inserts de Joint de Moule


Related Configurable Component Families









Pourquoi Choisir SUUXIANG pour Vos Inserts de Joint de Moule
Planification de processus pilotée par dessin pour les fonctions d’étanchéité critiques, les itinéraires de fabrication contrôlés et les preuves d’inspection alignées sur les exigences de votre commande.
DFM Avant Devis
Revoyez la géométrie du joint, la stratégie des datums, l’accès aux outils et les dimensions critiques avant de vous engager sur un itinéraire de fabrication ou un devis.
Planification CNC et Électroérosion
Adaptez les étapes de fraisage, d’électroérosion à fil, d’électroérosion par enfonçage et d’ajustement aux caractéristiques inaccessibles, aux faces d’étanchéité et à une stratégie d’électrodes pratique.
Contrôle des Stocks de Rectification
Planifiez la marge de rectification et la séquence de traitement thermique autour des surfaces fonctionnelles de joint, afin de préserver les exigences d’ajustement lors de la finition finale.
Inspection Alignée sur les CTQ
Définissez les méthodes d’inspection et les attentes en matière de rapports concernant les dimensions critiques pour la qualité, les exigences de surface et les critères d’acceptation définis sur le dessin.
Communication Visible des Révisions
Gardez les révisions de dessin, les questions de fabrication et les informations de livraison traçables afin que les équipes d’ingénierie, d’approvisionnement et de qualité puissent coordonner les décisions.
Familles d’Outils de Précision et de Pièces Usinées
Itinéraires de processus pilotés par dessin pour les composants personnalisés, de la revue DFM à la documentation d’inspection et à la livraison contrôlée.

Services d'Usinage CNC
Services d’usinage CNC de précision pour les pièces basées sur dessin nécessitant des datums définis, des dimensions critiques, des exigences de matériau et des critères d’inspection. La planification du processus aligne le fraisage, le tournage, l’électroérosion, la rectification et l’ajustement avec les caractéristiques fonctionnelles avant de s’engager dans la production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les composants prismatiques, les poches, les contours et les caractéristiques multifaces. La revue de dessin prend en compte l’accès aux outils, la stratégie de bridage, les conditions d’angle, la marge d’usinage et les relations de datum afin que l’itinéraire supporte les dimensions requises.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les pièces de révolution avec des diamètres, des épaulements, des filetages, des alésages et des caractéristiques concentriques contrôlés. Les exigences doivent identifier les datums fonctionnels, l’état du matériau, les priorités de surface et toute nécessité de fraisage, d’électroérosion ou de rectification secondaire.
Upload a Drawing
Usinage 5 Axes
L’usinage CNC 5 axes prend en charge les géométries multi-faces complexes où la réduction des montages et l’approche de l’outil affectent la précision. SUUXIANG examine l’accessibilité, la stratégie de bridage, la profondeur des caractéristiques, les rayons internes et l’approche d’inspection par rapport au dessin avant de sélectionner la méthode.
Upload a Drawing
Usinage Suisse et Micro-usinage
L’usinage suisse et le micro-usinage sont adaptés aux composants de petite taille et riches en détails, où la séquence des opérations, le comportement du matériau et la méthode de mesure nécessitent un examen attentif. Fournissez les dessins avec les diamètres critiques, la concentricité, les détails de filetage, les exigences de surface et la quantité pour une évaluation pratique.
Upload a Drawing
Érosion à fil et Érosion par enfonçage
Les services d’érosion à fil et d’érosion par enfonçage traitent les matériaux trempés, les fentes étroites, les profils précis, les coins internes et les caractéristiques difficiles à usiner. Le plan de processus prend en compte le trajet du fil ou la stratégie de l’électrode, le rinçage, les attentes de la couche de refusion, les passes de finition et l’ajustement ou l’inspection en aval.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision prend en charge les exigences de planéité, de parallélisme, de contrôle de profil et de finition après usinage ou traitement thermique. Le surfaçage à rectifier, la préservation des datums, l’état de dureté, la stabilité de la pièce et la méthode de mesure doivent être définis lors de l’examen.
Upload a Drawing
Noyaux et Cavités d'empreintes
Les noyaux et cavités de précision pour empreintes sont configurables selon la conception de l’outil, le matériau, la séquence de traitement thermique, les détails de refroidissement ou d’évent, et la géométrie de fermeture. Les examens se concentrent sur les conditions d’accouplement, les dimensions critiques, l’accès pour l’érosion, la marge de rectification et les exigences d’ajustement.
Upload a Drawing
Broches d'éjection et Composants d'éjection
Les broches d’éjection, les douilles et les composants d’éjection sont fabriqués conformément au mouvement spécifié, au jeu, à la géométrie d’accouplement et à l’état du matériau. Les dessins doivent identifier les priorités de diamètre, les détails d’épaulement, les exigences de surface, le traitement thermique et les besoins d’inspection assemblée.
Upload a Drawing
Broches de noyau, Composants de guidage et de localisation
Les broches de noyau, les broches de guidage et les composants de localisation nécessitent des relations fonctionnelles claires avec les inserts et les plaques d’accouplement. SUUXIANG évalue la stratégie de datum, les surfaces d’usure, la chaîne de tolérance, les exigences de matériau et de dureté, et si la rectification ou l’érosion est nécessaire pour la géométrie finale.
Upload a Drawing
Coulisses, Leveurs, Points d'injection et Accessoires d'empreintes
Les coulisses, leveurs, points d’injection et accessoires d’empreintes sont configurés à partir de la conception de l’outillage plutôt que proposés comme articles standards supposés. L’examen aborde les interfaces de déplacement, les faces de fermeture, les caractéristiques de guidage, les conditions d’usure, l’accès à l’usinage, le traitement thermique et les attentes d’ajustement.
Upload a Drawing
Composants d'empreintes de connecteurs
Les composants de précision pour empreintes de connecteurs prennent en charge les caractéristiques d’outillage riches en détails où le pas, les relations de cavité, la géométrie des broches et les interfaces d’accouplement sont importants. L’examen des dessins identifie les dimensions critiques, les besoins de processus pour les micro-caractéristiques, les trajets d’électrodes ou de fil, les priorités de finition et les preuves d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de précision pour matrices d’emboutissage sont planifiés autour des profils de travail, des relations de guidage, des conditions de jeu, de l’état du matériau et des surfaces d’usure. L’usinage CNC, l’érosion, la rectification et l’ajustement peuvent être combinés conformément au dessin vérifié et aux exigences de production.
Upload a Drawing
Composants d'empreintes d'injection, Outillage MIM, CIM et Surmoulage
Les composants d’outillage pour injection, MIM, CIM et surmoulage sont évalués dans le cadre de production vérifié de SUUXIANG. Fournissez le dessin de la pièce ou de l’outil, les exigences de matériau et de traitement thermique, le contexte de moulage, les caractéristiques critiques, la quantité et les attentes d’inspection pour examen.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés à partir du dessin, de l’application, du comportement d’usinage, de l’état du traitement thermique et des exigences de vérification. Indiquez le grade spécifié, la norme du matériau, l’état requis, les attentes de traçabilité et toute restriction affectant la planification du processus.
Upload a Drawing
Finitions de surface et Traitement thermique
La finition de surface et le traitement thermique doivent être définis par le besoin fonctionnel, la compatibilité du matériau, le risque dimensionnel et la méthode de vérification. Les exigences doivent spécifier le type de finition ou de traitement, l’état cible, les zones à masquer ou sélectives, la priorité de surface et les besoins d’inspection post-processus.
Upload a Drawing
Qualité, Métrologie et Documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées autour des dimensions critiques, des datums, des tolérances et des besoins de reporting convenus. Le plan d’inspection doit être confirmé avant la production afin que les enregistrements correspondent à la révision du dessin et aux exigences du bon de commande.
Upload a Drawing
Prototypage et Production en petite série
Le prototypage rapide et la fabrication en petite série prennent en charge la validation basée sur le dessin, les quantités intermédiaires et les mises à jour contrôlées des composants. Soumettez le dessin ou le modèle, le matériau, la quantité, les dimensions critiques, les besoins d’inspection et la date de livraison cible pour établir une voie réalisable.
Upload a DrawingMatériaux pour inserts de joint de moule

Acier pré-trempé P20
Une option pratique pour les inserts de joint de production modérée où l’usinage stable et une finition simple sont prioritaires. L’état pré-trempé peut réduire la déformation post-usinage due au traitement thermique, sous réserve de la dureté, de la surface et des exigences d’usure spécifiées sur le plan.

Acier pour travail à chaud H13
Souvent envisagé pour les inserts exposés à des cycles thermiques répétés ou à des conditions de moulage exigeantes. Les tolérances d’usinage, la stratégie d’électroérosion, la séquence de traitement thermique et les exigences de rectification finale doivent être confirmées par rapport à la géométrie de la pièce et aux dimensions critiques.

Acier à outils D2
Une option d’acier résistant à l’usure pour les surfaces de joint où la résistance à l’abrasion peut dicter le choix du matériau. Son processus de durcissement et le stock d’usinage nécessitent une révision afin que l’ajustement final, les relations de référence et les exigences de surface restent vérifiables.

Acier résistant aux chocs S7
Un candidat matériau pour les conceptions d’inserts confrontées à des problèmes d’impact ou d’écaillage pendant le fonctionnement du moule. L’adéquation finale dépend des conditions de charge, de l’angle de joint, de la cible de dureté, du composant d’accouplement et des contrôles de traitement thermique spécifiés.

Alliage de cuivre-béryllium
Envisagé sélectivement lorsque la conductivité thermique localisée est importante aux côtés de la fonction de l’insert. La nuance du matériau, les attentes en matière de manipulation sécuritaire, l’approche d’usinage et toute compatibilité avec l’acier du moule environnant doivent être vérifiées à partir de la documentation du projet.
Inserts de joint de moule : parcours CNC, électroérosion et rectification


Finition multi-axes
L’usinage multi-axes atteint les caractéristiques d’étanchéité inclinées, les poches et les surfaces profilées lorsque cela est réalisable. Le parcours du processus est sélectionné à partir du plan, en tenant compte de la portée de l’outil, du risque de collision et du stock de finition restant avant l’engagement.

Découpe par électroérosion à fil
L’électroérosion à fil crée des profils précis, des fentes étroites et des contours internes difficiles lorsqu’un parcours de fil contrôlé est approprié. Les conditions d’entrée, le dégagement d’angle, le transfert de référence et les éventuelles exigences d’ajustement ou d’inspection en aval sont définis lors de la révision.

Détails de l'électroérosion par enfonçage
L’électroérosion par enfonçage traite les géométries profondes, fermées ou à coins vifs au-delà de l’accès pratique de l’outil. La stratégie d’électrode, la tolérance d’érosion et les attentes de finition sont planifiées avec la géométrie de la pièce afin que les surfaces critiques de joint reçoivent un traitement en aval approprié.

Caractéristiques fonctionnelles pour les inserts de joint de moule

Interfaces de localisation
Les alésages de goujons, les épaulements d’appui, les clavettes ou les faces d’accouplement peuvent établir une position répétable de l’insert dans la base du moule. Définissez les références, l’intention d’ajustement et les détails des composants d’accouplement afin que SUUXIANG puisse planifier l’usinage et l’inspection en conséquence.

Caractéristiques filetées
Les taraudages, inserts filetés et dégagements de fixations définis sur le plan supportent les systèmes de retenue, les dispositifs d’extraction ou l’accès au service. Inclure la norme de filetage, la profondeur, l’engagement et toute séquence de traitement thermique susceptible d’affecter la voie de processus sélectionnée.

Sièges de broches d'éjection
Des alésages de broches, des dépouilles et des interfaces de support peuvent être intégrés lorsqu’un insert doit fonctionner avec un système d’éjection. Fournir la taille de la broche, les datums d’emplacement, l’intention de dégagement et le contexte d’assemblage pour une revue d’usinage pratique.

Interfaces de plaques d'usure
Les surfaces de glissement ou de roulement peuvent nécessiter des faces de contact définies, des dispositions de lubrification ou des éléments d’usure remplaçables. Identifier la direction du mouvement, l’appariement des matériaux, les exigences de surface et les conditions de charge attendues afin que les interfaces critiques fassent l’objet d’une revue approfondie.

Marquage d'identification
Les numéros de pièce, les identifiants de cavité, les marques de révision ou les références d’orientation peuvent faciliter l’assemblage et la traçabilité. Indiquer le contenu du marquage, l’emplacement, la préférence de méthode et les restrictions cosmétiques sur le plan ou la demande de prix avant le début de la fabrication.
À propos des inserts de fermeture de moule SUUXIANG
SUUXIANG est la seule marque commerciale publique de Dongguan SuuXiang Precision Mold Co., Ltd., fondée en 2010 et basée au 2ème étage du parc industriel Sanhe, ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes d’ingénierie, d’approvisionnement et de qualité à convertir les plans et les spécifications en inserts de fermeture de moule inspectés, composants de moule de précision, outillages de connecteurs et pièces usinées CNC sur mesure.
Notre planification de processus combine le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil et par enfonçage, la rectification de précision, l’ajustement et l’inspection. Avant les devis ou les engagements de production, nous examinons les dimensions critiques, les datums, l’empilement des tolérances, l’accès à l’usinage, les exigences d’électroérosion, la marge de rectification et les attentes en matière de documentation avec l’équipe projet.
Ce qui distingue SUUXIANG, c’est une coordination disciplinée et axée sur les plans. Nous traitons chaque famille de composants comme configurable plutôt que comme un stock présumé, maintenons la visibilité des exigences de révision et d’inspection, et alignons les preuves de fabrication avec le plan qualité vérifié de la commande. Soumettez votre dessin 2D, votre modèle 3D disponible, vos exigences en matière de matériaux, de quantité et de livraison pour une revue pratique.

Inserts de fermeture de moule : Capacité en détail
Revue DFM et des datums
SUUXIANG examine les plans d’inserts de fermeture de moule avant la planification de la production pour clarifier les dimensions critiques, les faces d’accouplement, la stratégie des datums, l’accès aux outils et les exigences de surface. Cette revue précoce permet d’identifier les risques d’empilement des tolérances et d’assemblage, alors que les exigences peuvent encore être résolues efficacement.
- Confirmer les dimensions critiques pour la qualité et les faces de fermeture fonctionnelles
- Examiner les références des datums pour l'alignement de l'usinage et de l'inspection
- Identifier les limites d'accès, les détails de dépouille et les points d'usure potentiels
- Enregistrer les révisions de plans avant les engagements de processus

Voies de fraisage, d’électroérosion et de rectification CNC
Le routage du processus est sélectionné à partir de la géométrie et des critères d’acceptation, et non d’un modèle générique. L’usinage CNC établit la forme accessible ; l’électroérosion à fil ou par enfonçage peut traiter les détails contraints ; le meulage est considéré lorsque des exigences de planéité, de parallélisme ou de finition contrôlées le justifient.
- Adapter l'usinage à l'accès de la géométrie de la pièce et au système de références
- Planifier les trajectoires de fil, les électrodes et les jeux d'électroérosion si nécessaire
- Préserver le stock de meulage approprié grâce aux opérations précédentes
- Examiner la séquence de traitement thermique par rapport aux exigences de dimensions finales

Ajustement pour un contact fonctionnel
Les inserts de fermeture de moule doivent être considérés comme des composants fonctionnels d’accouplement, et non comme des blocs usinés isolés. SUUXIANG coordonne les attentes d’ajustement avec le dessin fourni, les informations sur la contrepartie et le plan d’inspection convenu afin que les surfaces de contact, les zones de dégagement et les interfaces d’assemblage reçoivent l’attention appropriée.
- Demander le contexte des composants d'accouplement lorsque cela affecte l'ajustement
- Distinguer le contact d'étanchéité des zones de jeu non fonctionnelles
- Coordonner les exigences d'ajustement avec les étapes de finition finales
- Garder les modifications visibles lorsque le retour d'information sur l'assemblage entraîne des révisions

Contrôle de l’inspection et des révisions
La planification de l’inspection doit suivre les exigences vérifiées de la commande et les caractéristiques critiques de la pièce. SUUXIANG aligne les méthodes de mesure, les attentes de rapport et le statut de révision avec le dossier de dessin, aidant les équipes d’approvisionnement et de qualité à maintenir la traçabilité des données approuvées à la livraison.
- Aligner les méthodes d'inspection avec les dimensions critiques spécifiées
- Confirmer les exigences de rapport et de documentation avant la production
- Utiliser les révisions de dessin actuelles pour les enregistrements de production et d'inspection
- Partager les questions tôt lorsque les exigences nécessitent des clarifications

Inserts de fermeture de moule : Au-delà d’un devis d’usinage typique
Comparez un flux de travail dirigé par le dessin avec des voies de devis qui peuvent offrir moins de planification et de documentation spécifiques au projet.
← Swipe left or right to view →
Inserts de joint de fermeture de moule : de la revue du plan à la livraison
Un flux de travail piloté par le plan qui maintient la visibilité des dimensions critiques, des décisions de processus, des attentes d’inspection et de l’état des révisions avant que les engagements de production ne soient pris.
Examiner le dossier de demande de devis
Partagez le plan 2D, le modèle 3D si disponible, le matériau, la quantité, le contexte d’application, les exigences de qualité et la date de livraison cible pour un examen technique éclairé.
Confirmer les priorités DFM
SUUXIANG examine les dimensions critiques, les datums, la géométrie du joint de fermeture, l’accès à l’outil, la pile de tolérances, la séquence de traitement thermique et les besoins d’inspection avant de confirmer un chemin de processus pratique.
Géométrie du cœur de machine
Le fraisage, le tournage ou l’usinage multi-axes CNC établit la géométrie principale de l’insert, les caractéristiques de référence et les tolérances prévues pour les opérations ultérieures d’électroérosion, de rectification ou d’ajustement.
Finition des surfaces critiques
L’électroérosion à fil, l’électroérosion par enfonçage et la rectification de précision sont appliqués lorsque la géométrie, les exigences de surface ou les interfaces de fermeture nécessitent un accès contrôlé et une stratégie de finition.
Inspection et coordination de la livraison
Les inserts de fermeture de moule terminés sont vérifiés par rapport au plan d’inspection convenu, avec la documentation assortie à la commande, la visibilité des révisions, les exigences d’emballage et la coordination de la livraison traitées avant l’expédition.
Comment s’approvisionner en inserts de fermeture de moule
Align drawing requirements, process planning, and inspection expectations before controlled production begins.
Soumettez votre plan
Envoyez le dessin 2D, le modèle 3D disponible, le matériau, la quantité, le contexte d’application et la date de livraison requise afin que SUUXIANG puisse évaluer la demande d’insert de fermeture de moule.
Confirmez les exigences critiques
Confirmez les dimensions critiques, les références de datum, les exigences de surface, le traitement thermique et les attentes d’inspection avec l’équipe projet avant de faire des engagements de devis ou de production.
Passez en revue le parcours du processus
Passez en revue le parcours du processus proposé, y compris l’usinage CNC, l’électroérosion, la rectification, l’ajustement et l’inspection, puis alignez-vous sur les prix, les délais et les exigences d’échantillonnage.
Lancez la production contrôlée
Lancez la production contrôlée après approbation de la révision. SUUXIANG coordonne l’usinage, la documentation d’inspection et les informations de livraison par rapport au dessin et au plan de qualité convenus.
Inserts de fermeture de moule : Certifications et documentation de qualité
Témoignages clients : Publication en attente de vérification
Témoignage client approuvé en attente de vérification et de consentement de publication par SUUXIANG.
Témoignage client approuvé en attente de vérification par SUUXIANG et de consentement à la publication.
Témoignage client approuvé en attente de vérification par SUUXIANG et de consentement à la publication.
FAQ sur les inserts de fermeture de moule
Practical answers for engineering and sourcing teams preparing a drawing-based shut-off insert inquiry.
Quelles informations dois-je fournir pour un devis d’insert de fermeture de moule ?
SUUXIANG peut-il fabriquer des inserts de fermeture de moule personnalisés à partir de nos dessins ?
Quelle quantité minimale de commande (QMC) s’applique aux inserts de fermeture de moule ?
Pouvez-vous fournir des échantillons avant une commande de production ?
Quels matériaux et quels traitements thermiques doivent être spécifiés ?
Comment les dimensions des inserts de fermeture de moule sont-elles inspectées ?
Quel est le délai de fabrication des inserts de fermeture de moule ?
Comment gérez-vous les révisions de dessin, l’expédition et les informations sensibles à la propriété intellectuelle ?
Le guide complet de l’acheteur pour les inserts de blocage de moule
Utilisez ce cadre de décision pour spécifier les inserts de blocage de moule, évaluer les matériaux et les partenaires de fabrication, contrôler les coûts et les délais, et éviter les erreurs de conception, d’ajustement, de durabilité et d’approvisionnement avant la construction de l’outil.
1. Qu’est-ce qu’un insert de blocage de moule ?
Deux faces opposées en acier forment le joint de travail d’un insert de blocage de moule : un composant de précision remplaçable qui empêche la résine en fusion d’entrer dans une région définie lorsque l’outil se ferme.nnUn insert de moule général peut supporter une géométrie locale, un accès d’usinage difficile, le refroidissement ou la construction d’un noyau, mais il ne s’agit pas automatiquement d’un blocage. Un insert de blocage porte spécifiquement une interface d’étanchéité acier sur acier, de sorte que l’usure locale ou la perte d’ajustement peuvent être traitées sans réusinage d’un noyau plus grand. Un u0022kiss-offu0022 crée une caractéristique de contact léger ou de séparation mince contrôlée, tandis qu’un blocage empêche le flux de résine à travers une interface de moule. L’insertion dans le moule place un article fini séparé dans une cavité pour l’encapsulation de la résine ; ce n’est pas un insert de blocage de moule.
2. Évolution de la conception des inserts de blocage
L’usinage CNC, l’électroérosion à fil ou par enfonçage, la rectification de précision et l’ajustement rendent possible la séparation d’une géométrie de blocage difficile d’un bloc de noyau ou de cavité plus grand. Un insert contrôlé peut simplifier l’entretien ou le remplacement lorsque l’usure, les dommages ou les changements de conception affecteraient autrement un bloc parent durci.nnDes faces de référence répétables et un contrôle positif de l’orientation ou de l’anti-rotation sont essentiels pour un remplacement fiable. Les poches, les épaulements, les clavettes, les goupilles et les fixations peuvent ramener un insert dans sa position prévue, tandis que le CNC établit une géométrie accessible et l’électroérosion atteint des profils étroits ou fermés.nnSpécifiez un insert de blocage de moule lorsqu’une caractéristique est susceptible de s’user, de changer pendant l’échantillonnage, de nécessiter un usinage difficile, ou de rendre la réparation du bloc parent disproportionnellement risquée. Le dessin doit définir la limite de l’insert, le schéma de référence, les surfaces de blocage, la stratégie d’ajustement, la séquence de traitement thermique, le stock de rectification et les points d’inspection avant la publication ; des inserts excessifs peuvent également compliquer l’assemblage, le refroidissement et la résistance du noyau.
3. Types d’inserts de blocage de moule
Six configurations couvrent la plupart des décisions relatives aux inserts de blocage de moule. Sélectionnez-les en fonction de la direction d’extraction de la caractéristique, de l’acier de support disponible, du mouvement de fermeture et de l’accès de service attendu, et non de la seule forme de l’insert.
| Configuration | Géométrie et rétention | Meilleur ajustement | Risque principal |
|---|---|---|---|
| Droit | Plan ; épaulement ou poche | Détail parallèle à l’extraction | Bavures dues à un support faible |
| Cône | Ajustement périphérique incliné | Poche irrégulière | Retrait difficile |
| Essuyer | Face d’étanchéité coulissante | Détail de coulisseau ou de lève | Grippage |
| Selle | Joint courbe en pont | Crochets ou ouvertures | Flèche centrale |
| Traversant | Insert accessible par l’arrière | Plaques réparables | Désadaptation du joint |
| Aveugle | Poches, fixées par vis | Accès arrière restreint | Extraction difficile |
Inserts droits et coniques

Les blocages droits utilisent des faces d’étanchéité planes et un épaulement, une goupille ou une poche pour la localisation ; ils conviennent aux caractéristiques parallèles à l’extraction. Leur usinage simple est avantageux, mais un mauvais support peut provoquer une déflexion et des bavures.nnLes inserts coniques se localisent sur des faces périphériques inclinées pour des poches irrégulières. La rétention conique améliore l’assise, tandis qu’une interférence excessive rend l’entretien difficile.
Blocages par raclement et en selle
Les blocages par raclement se ferment par contact coulissant latéral, généralement sur des glissières ou des releveurs, pour former des détails adjacents à des contre-dépouilles. Une longue course de raclement augmente le risque de grippage, à moins que le contact, la lubrification et le support ne soient conçus ensemble.nnLes blocages en selle pontent des géométries courbes ou interrompues telles que des crochets ou des ouvertures. Leur avantage est la formation de caractéristiques sans action séparée ; un faible support central peut provoquer des bavures.
Inserts traversants et retenus
Les inserts traversants passent à travers une plaque et sont généralement munis d’une tête, serrés ou positionnés positivement par l’arrière. Ils simplifient le retrait lorsque l’accès par l’arrière existe.nnLes inserts borgnes sont logés dans une poche et sont retenus par des vis, des épaulements ou un ajustement conique. Ils préservent l’architecture extérieure mais nécessitent un dégagement planifié pour l’extraction et l’entretien.
4. Matériaux pour inserts de fermeture de moule
L’acier pré-durci de classe P20 est une base pratique lorsque la vitesse d’usinage et une production modérée sont importantes. La sélection des matériaux pour les inserts de fermeture de moule doit être validée en fonction de la résine, de la température de moulage, de la charge de contact, du refroidissement et de l’acier de contrepartie.
| Famille | Résistance | Utiliser avec prudence |
|---|---|---|
| Acier à outils pré-durci | Usable pour l’usinage, utilisation équilibrée | Usure réduite par rapport aux nuances trempées |
| Acier à outils pour travail à froid | Haute résistance à l’usure | Déformation due au traitement thermique |
| Acier à outils pour travail à chaud | Résistance à la fatigue thermique | Pas universel pour l’abrasion |
| Acier à outils inoxydable | Résistance à la corrosion | Confirmer le polissage et la dureté |
| Alliage de cuivre | Haute conductivité thermique | Protéger de l’usure au niveau des joints |
Comparaison des familles de matériaux
L’acier pour travail à froid de classe D2 favorise la résistance à l’usure par résine abrasive après durcissement complet. L’acier pour travail à chaud de classe H13 tolère mieux les cycles thermiques ; l’acier à outils inoxydable résiste aux résines corrosives ou au stockage humide.
Stratégie de dureté et de surface
Les faces de fermeture durcies nécessitent une plage de dureté appropriée à la géométrie, au risque de choc, à l’acier de contrepartie et à l’utilisation spécifiée. La polissabilité dépend de la propreté de l’acier, du traitement thermique, du nettoyage EDM et de la séquence de rectification, et non de la dureté seule.
Considérations thermiques et de contrepartie
Les alliages de cuivre sans béryllium à haute conductivité peuvent évacuer la chaleur là où les inserts en acier ne permettent pas le refroidissement, mais nécessitent une géométrie de contact protégée. Les revêtements PVD peuvent réduire l’adhérence ou l’usure uniquement après que la dureté du substrat, la finition et la compatibilité avec l’acier de contrepartie soient établies.
5. Inserts de joints de moule personnalisés
Un insert de joint personnalisé doit être spécifié comme un composant d’étanchéité fonctionnel, et non comme un bloc usiné générique. Soumettez la géométrie d’accouplement et les priorités d’inspection avant de choisir une voie de processus.
| Géométrie ou exigence | Voie privilégiée | Détails de la demande de prix |
|---|---|---|
| Faces et poches accessibles | Fraisage CNC | Accès aux outils et faces de référence |
| Par le profil ou un coin étroit | Érosion à fil | Démarrage du fil, trajectoire et dégagement d’angle |
| Détail de cavité borgne | Électroérosion | Géométrie et finition de l’électrode |
| Face d’étanchéité ou ajustement | Rectification de précision | Pièce brute, planéité et inspection |
Dossier de dessin et de données de référence
Le dessin 2D doit définir les données de référence, les tolérances critiques, l’angle de joint, les spécifications de finition de surface, la dureté, le revêtement et les marques d’identification.nnLe modèle 3D doit montrer les pièces d’accouplement, les emplacements de ventilation, l’orientation d’assemblage et le statut de révision.
- Indiquer l’interchangeabilité des pièces de rechange requise.
- Identifier les méplats, clavettes ou goupilles anti-rotation.
- Marquer les faces fonctionnelles séparément du stock non critique.
Voie de processus par géométrie
Le fraisage CNC convient aux faces prismatiques et aux poches accessibles ; l’électroérosion à fil convient aux profils traversants et aux contours internes étroits. L’électroérosion par enfonçage est envisagée pour les détails aveugles, tandis que la rectification contrôle la planéité et le stock final sur les faces fonctionnelles.nnLe dessin doit indiquer l’encombrement pour l’électroérosion et la rectification plutôt que de laisser le stock de finition à l’approximation.
Plan d’inspection
Le plan d’inspection doit lier chaque dimension critique à son schéma de données de référence, sa méthode de mesure et son exigence de rapport. SUUXIANG peut examiner les risques d’accès, de stratégie d’électrode, de trajectoire de fil et d’ajustement par rapport au dossier de dessin soumis.
6. Éléments de qualité des inserts de barrage de moule
Des inserts de barrage de moule fiables dépendent de la paire de contact et de sa structure environnante, et non d’un simple appel de finition. L’examen des plans doit définir les références, la direction de fermeture, les points d’inspection et l’état d’assemblage à vérifier.
Géométrie et support de contact

Un contact acier sur acier nécessite une portée continue et accessible, ainsi qu’un matériau adéquat derrière les bords fins. Les pointes non supportées peuvent fléchir, s’écailler ou créer un chemin de bavure sous la charge de serrage et d’injection.
- Vérifier la continuité du contact par rapport à la direction de fermeture.
- Spécifier des nervures de support ou un contreventement pour les éléments vulnérables.
- Éviter les bords d’étanchéité arrondis, sauf s’ils sont intentionnellement conçus et validés pour la fonction de moulage.
Angle, finition et dureté
Un angle de barrage défini et une arête rompue contrôlée réduisent le frottement lors de la fermeture. La finition de surface, un équilibre de dureté compatible et une lubrification adéquate réduisent le grippage et l’usure prématurée ; une acuité excessive peut favoriser l’écaillage.
- Inspecter l’angle, l’état de l’arête et la finition avant l’ajustement.
- Confirmer les exigences de traitement thermique par rapport à l’acier de contact.
- Enregistrer tout lubrifiant approuvé et point d’application.
Emplacement, ventilation et assemblage
Un positionnement précis par des clés, des goupilles ou des éléments guidés doit répéter la position de contact prévue. Vérifier l’ajustement à l’assemblage, les chemins de ventilation près du joint, et les marques de témoin après fermeture ; un mauvais alignement provoque des bavures, des déformations et des brûlures de résine.
- Mesurer la position des éléments de localisation à partir des références indiquées.
- Utiliser le bleu de Prusse ou des vérifications de témoin pour révéler un contact incomplet.
- Vérifier que les évents restent ouverts et propres après l’ajustement.
7. Comment choisir un fabricant
Choisissez en fonction du dessin publié, pas d’une liste générique de capacités. Demandez à chaque fournisseur d’identifier les datums critiques, les faces de joint, les limites d’accès et le parcours proposé pour l’usinage CNC, l’électroérosion, le rodage et l’assemblage avant de soumettre un devis.
| Zone d’évaluation | Demander | Comparer |
|---|---|---|
| Adaptation du processus | Parcours et risques | Plan d’électroérosion et de rodage |
| Qualité | Plan d’inspection CTQ | Portée du rapport CMM |
| Contrôle | Révision et emballage | Dépendances du délai |
Comparer les réponses techniques
Trois questions d’appel d’offres révèlent la qualité DFM : Quelles caractéristiques nécessitent l’électroérosion fil ou des électrodes ? Quelles hypothèses de tolérance, de surface et de dureté restent ouvertes ?nnUne réponse écrite doit indiquer la traçabilité des matériaux, la coordination du traitement thermique ou du revêtement, l’usinage de dégagement et tout risque de processus nécessitant l’approbation du client.
Définir les preuves de vérification
Un plan d’inspection doit lier les dimensions CTQ aux datums, instruments, échantillonnage et format de rapport. Demandez des rapports CMM uniquement lorsque la géométrie et les critères d’acceptation le justifient.nnL’approbation de la première pièce doit établir la révision, la quantité d’échantillons, le dossier d’inspection et le chemin de disposition avant la mise en production.
Contrôler la livraison et les modifications
Chaque devis doit séparer le délai de fabrication des dépendances liées aux matériaux, au traitement thermique, au revêtement et à l’inspection. Confirmez l’emballage protégé, l’identification, les exigences en matière de pièces de rechange et les contacts d’escalade.nnChaque révision nécessite un identifiant de dessin, une date d’entrée en vigueur, un accusé de réception et un enregistrement traçable du travail concerné.
8. Erreurs courantes des acheteurs à éviter
Les erreurs de libération dans les inserts de joint de moule n’apparaissent souvent que sous forme de bavures, de grippage ou de retouches d’assemblage. Résolvez le schéma des datums, la géométrie d’étanchéité et les preuves de vérification avant le début de l’usinage.
Définir les datums et la géométrie
Les datums A, B et C doivent positionner l’insert et l’acier de contact ; les datums non spécifiés créent des erreurs d’empilement. Fournissez des vues en coupe, l’angle de joint, la portée de contact, les rayons et l’accès au parcours du fil.nnDes tolérances serrées sans justification fonctionnelle augmentent l’effort de rodage et d’inspection. Reliez chaque tolérance à l’étanchéité, au positionnement ou à l’interchangeabilité, puis convenez de la méthode de mesure avant la libération.
Associer les matériaux et la ventilation
La sélection de la dureté doit tenir compte des deux composants de contact ; un insert plus dur contre un acier opposé inadapté peut provoquer un grippage ou une usure irrégulière. Spécifiez ensemble le matériau, le traitement thermique, le traitement de surface et la condition de contact.nnDe petits changements dans la profondeur des évents peuvent affecter l’échappement des gaz et le comportement des bavures. Indiquez sur le dessin les emplacements des évents, les limites de profondeur, l’accès au nettoyage et toute préoccupation de moulage spécifique à la résine.
Planifier la libération et le service
La déformation après traitement thermique peut consommer le stock de rodage de finition et décaler l’alignement du joint. Définissez la séquence de traitement thermique, le dégagement de rodage et la condition d’inspection finale avant la production.nnUn grade de polissage cosmétique ne prouve pas une finition d’étanchéité, et une seule approbation de montage sur établi ne prouve pas la fonction du moule. Demandez des inserts de rechange lorsque les temps d’arrêt sont importants et approuvez le contact au niveau de l’assemblage, la fermeture, la ventilation et les preuves d’essai.
9. Du dessin à la mise en production
Une libération contrôlée commence par la fonction de la pièce moulée, la géométrie de contact, la résine et le devoir du moule – pas seulement un profil d’insert. SUUXIANG peut examiner le package de dessin en fonction de l’accès à l’usinage, de la stratégie de datum et de l’architecture de moule prévue.
Geler le package de conception
Un dossier de libération doit identifier le niveau de révision, le dessin 2D, le modèle 3D, les données de référence, les surfaces de joint et les composants d’accouplement. Résolvez les conflits entre le modèle et le dessin avant de découper le matériau.
- Exigences de la pièce moulée et résine
- Emplacement de l’insert et direction de fermeture
- Révision contrôlée et propriétaire de l’approbation
Accord sur le processus et l’inspection
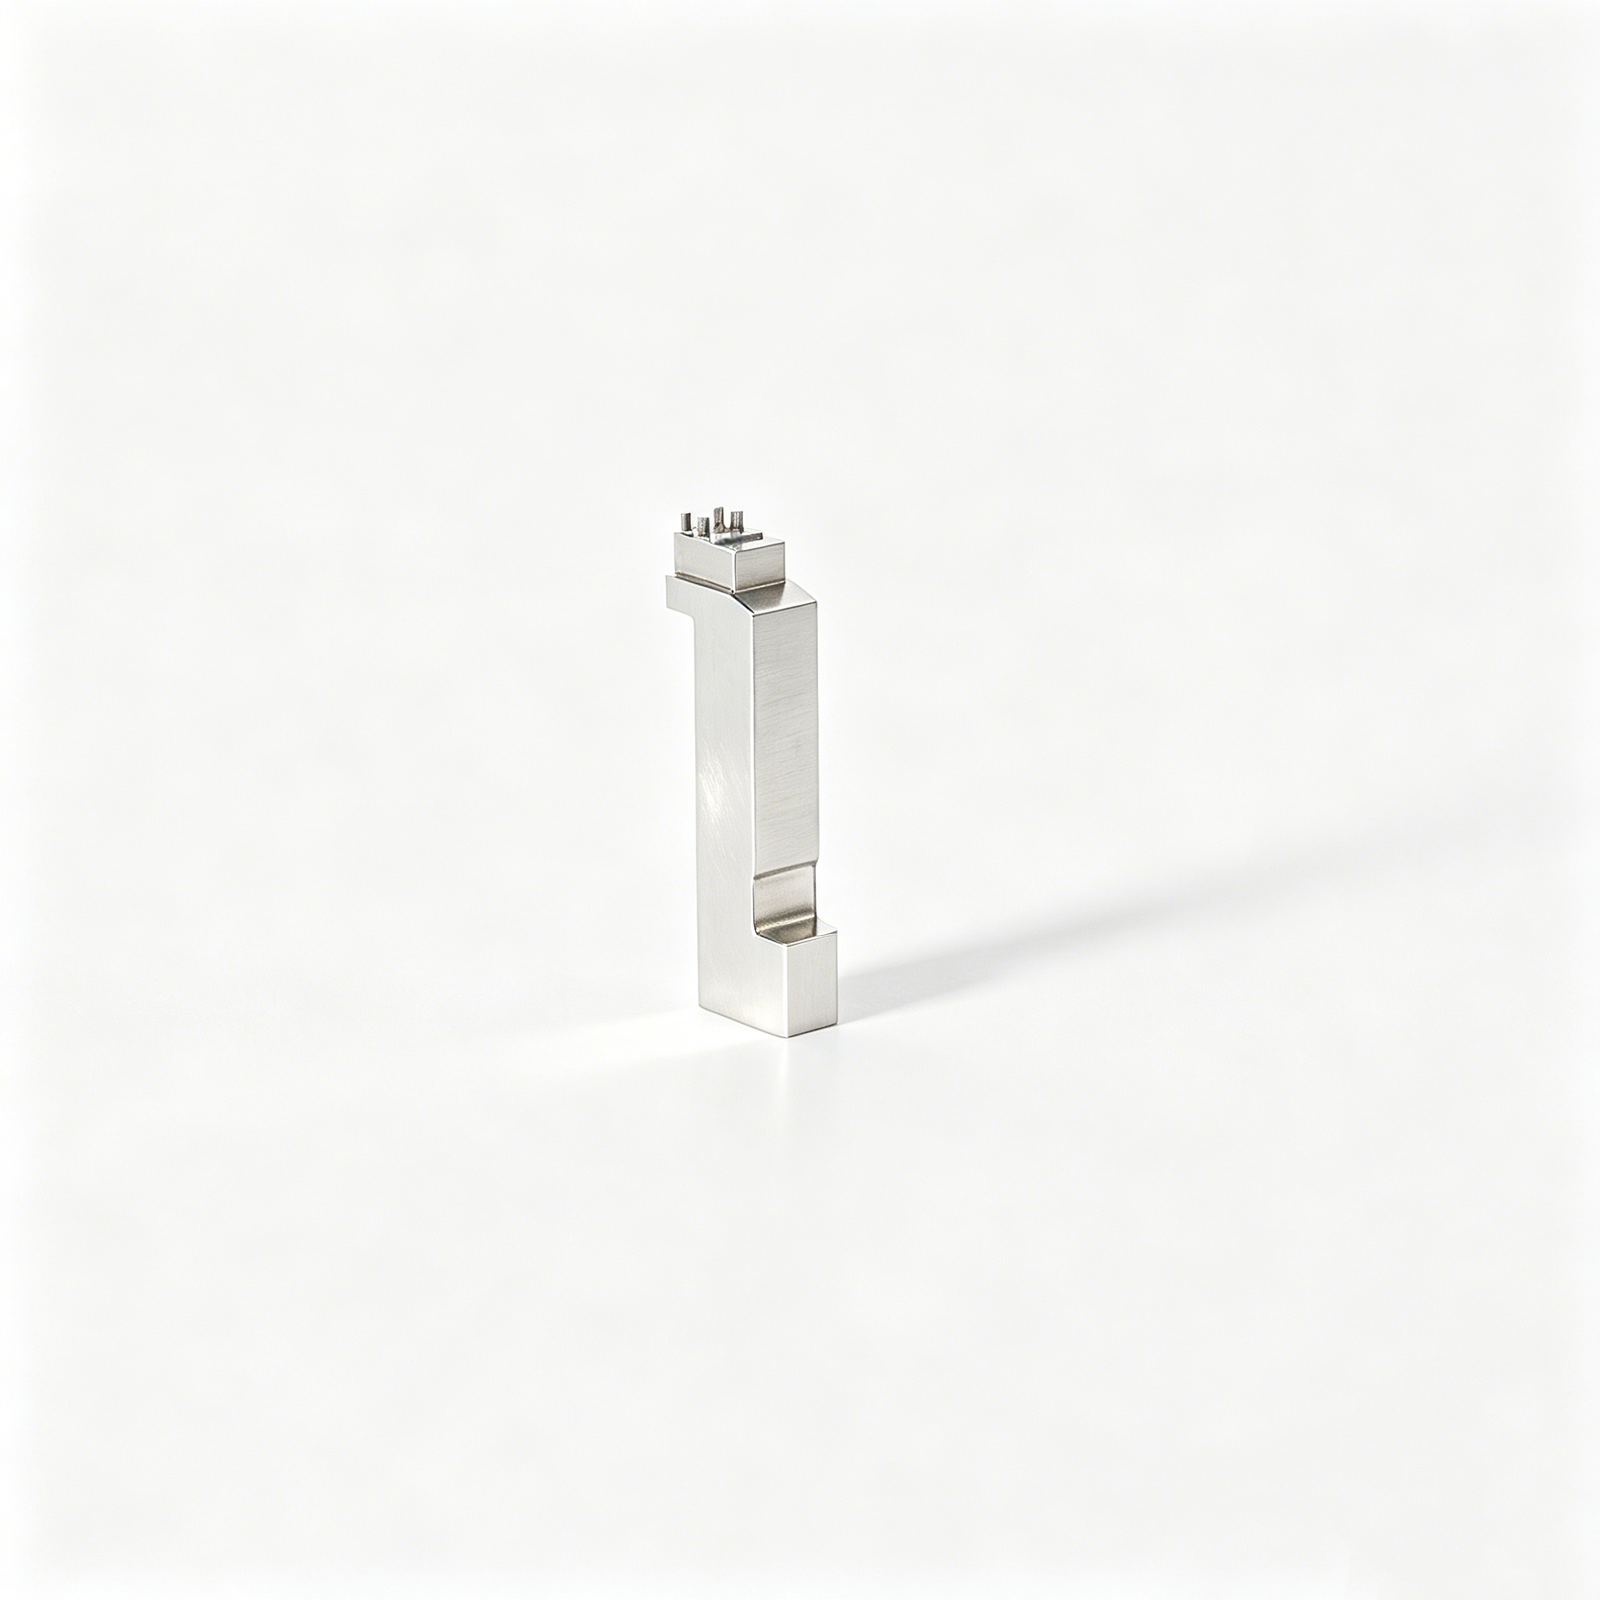
Trois décisions définissent le processus : traitement des matériaux et thermique, séquence d’usinage CNC/EDM/rectification, et méthode d’inspection des dimensions critiques. Marquez les faces d’étanchéité, les caractéristiques de localisation et les dimensions d’ajustement comme caractéristiques CTQ avec des critères d’acceptation.
- Exigences EDM ou de parcours de fil
- Surépaisseur de rectification après traitement thermique
- Rapport d’inspection et configuration des données de référence
Prouver l’ajustement et le maintien
L’approbation du premier article doit précéder un essai d’ajustement de moule, où le contact, le risque de bavure, le jeu d’assemblage et l’accès au service sont vérifiés dans l’outil réel. Les programmes de prototypes peuvent privilégier la vitesse d’apprentissage ; les outils de faible volume et de production nécessitent des enregistrements de révision et une stratégie de pièces de rechange ou de remplacement définie.
- Enregistrer les observations d’essai par révision
- Conserver les preuves d’inspection approuvées
- Définir la quantité de pièces de rechange et l’interchangeabilité
10. Tarification et coût des inserts de joint de moule
Une estimation préliminaire peut être suivie d’un prix de libération contrôlé après que la révision du dessin confirme les données de référence, le matériau, le traitement thermique et la portée de l’inspection. SUUXIANG ne doit pas publier de prix fixes pour les inserts de joint de moule car la géométrie et le risque dictent le processus.nnUn dossier révisé doit indiquer la révision, la quantité, les dimensions critiques, les exigences de surface, le format du rapport et la date requise. La livraison accélérée peut modifier la séquence, la capacité d’inspection et la planification du fret ; elle doit être cotée séparément.
| Condition de devis | Principaux facteurs de coût | Effet typique de la tarification | Preuves nécessaires |
|---|---|---|---|
| Prototype, 1–5 pièces | Programmation, configuration, électrodes EDM, inspection du premier article | Coût unitaire le plus élevé ; la configuration domine | Dessin 2D, modèle 3D, révision |
| Répétition, 20–100 pièces | Réutilisation des gabarits, cycle d’usinage, inspection par lots | Coût unitaire inférieur si le processus est stable | Prévision de quantité, contrôle de révision |
| Géométrie fraisée simple | Accès outil, enlèvement matière, bande de tolérance | La voie CNC et rectification peut suffire | Références, surfaces, matière |
| Géométrie de ligne de joint complexe | Électroérosion à fil, électroérosion par enfonçage, ajustement, stratégie d’électrodes | Coûts de processus et d’ajustement plus élevés | Détails de ligne de joint, contexte d’accouplement |
| Tolérance serrée ou inspection documentée | Surfaçage de rectification, temps de mesure, exigences de rapport | Ajoute un effort contrôlé de fabrication et d’inspection | CTQ, plan d’inspection, type de rapport |
| Traitement thermique, revêtement ou date urgente | Traitement externe, marge de déformation, planification | Devis défini par postes séparés | Spécification, date de livraison cible |
Téléchargez votre dessin d’inserts de ligne de joint de moule pour examen
Incluez la matière, la quantité, la cible de livraison, les priorités dimensionnelles et les besoins de reporting afin que SUUXIANG puisse évaluer la voie de fabrication et d’inspection appropriée.