
Composants de précision pour l’industrie pétrolière et gazière : du dessin à la pièce inspectée
SUUXIANG planifie l’usinage CNC, l’électroérosion, la rectification et l’inspection en fonction de votre dessin, des dimensions critiques et des exigences de documentation pour les composants de précision de l’industrie pétrolière et gazière.
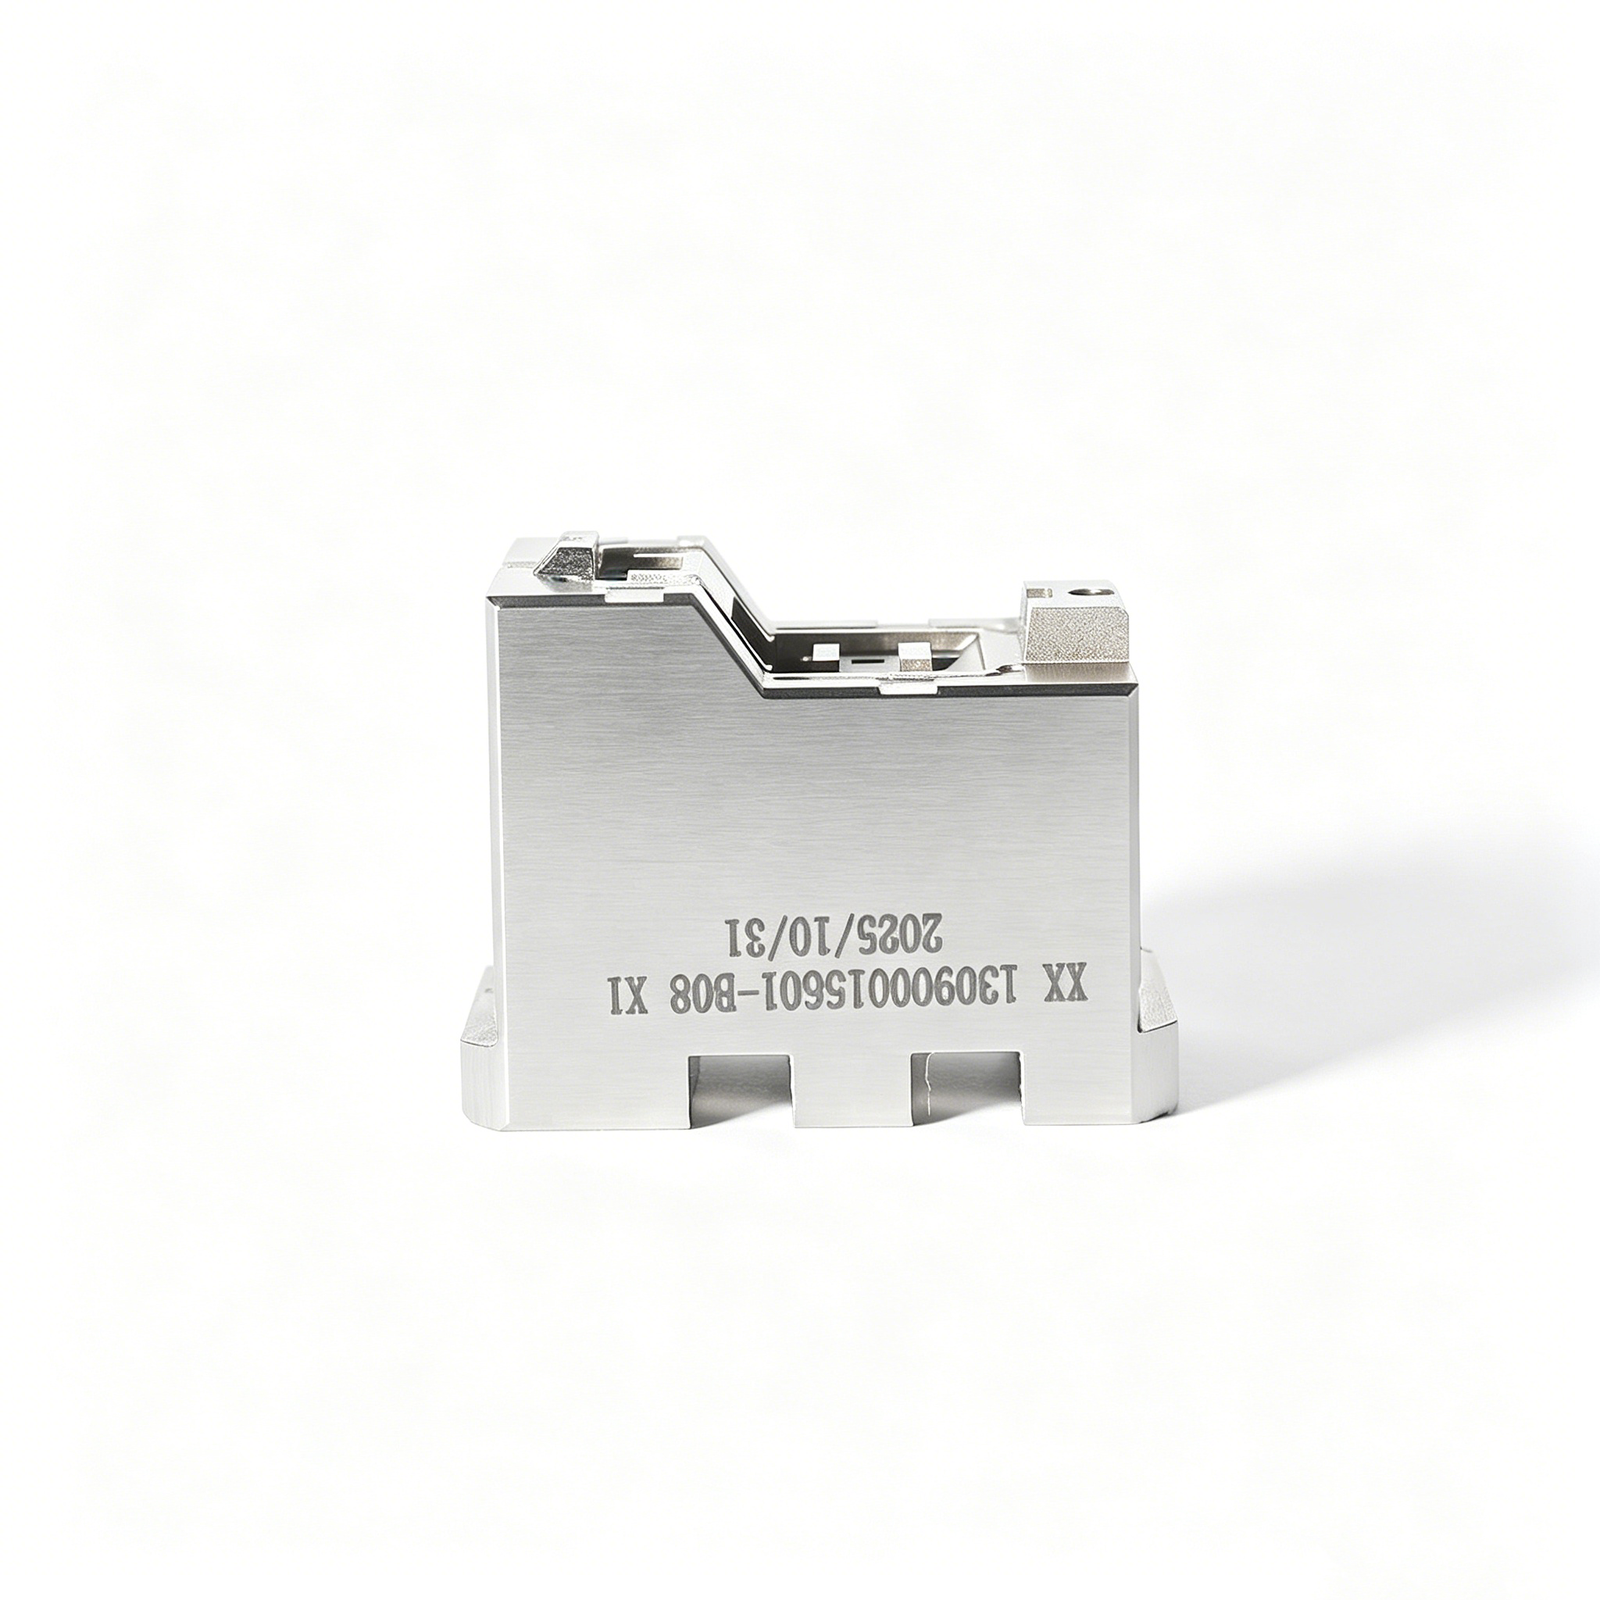
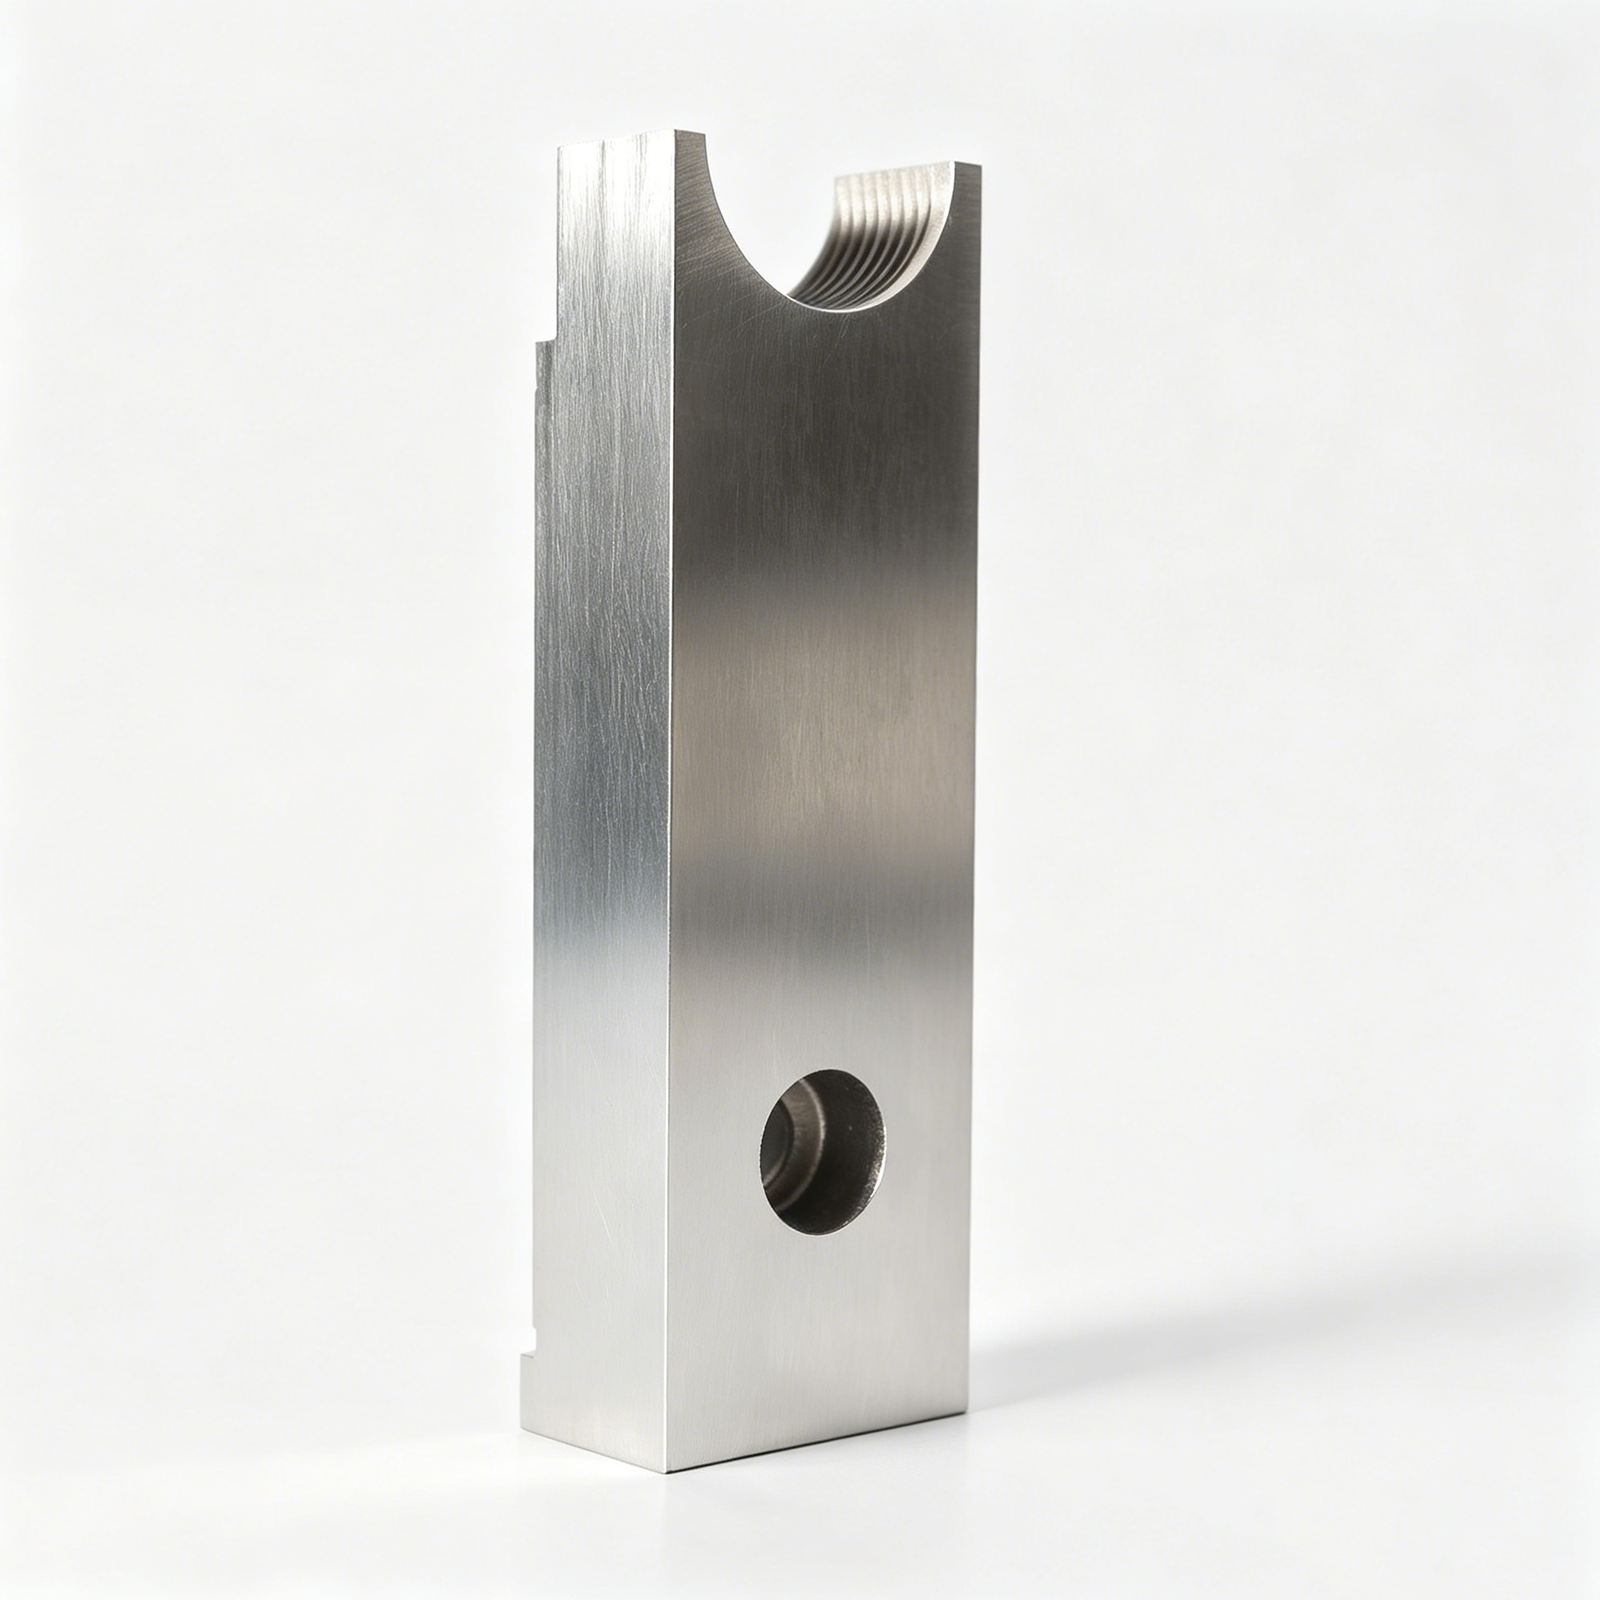
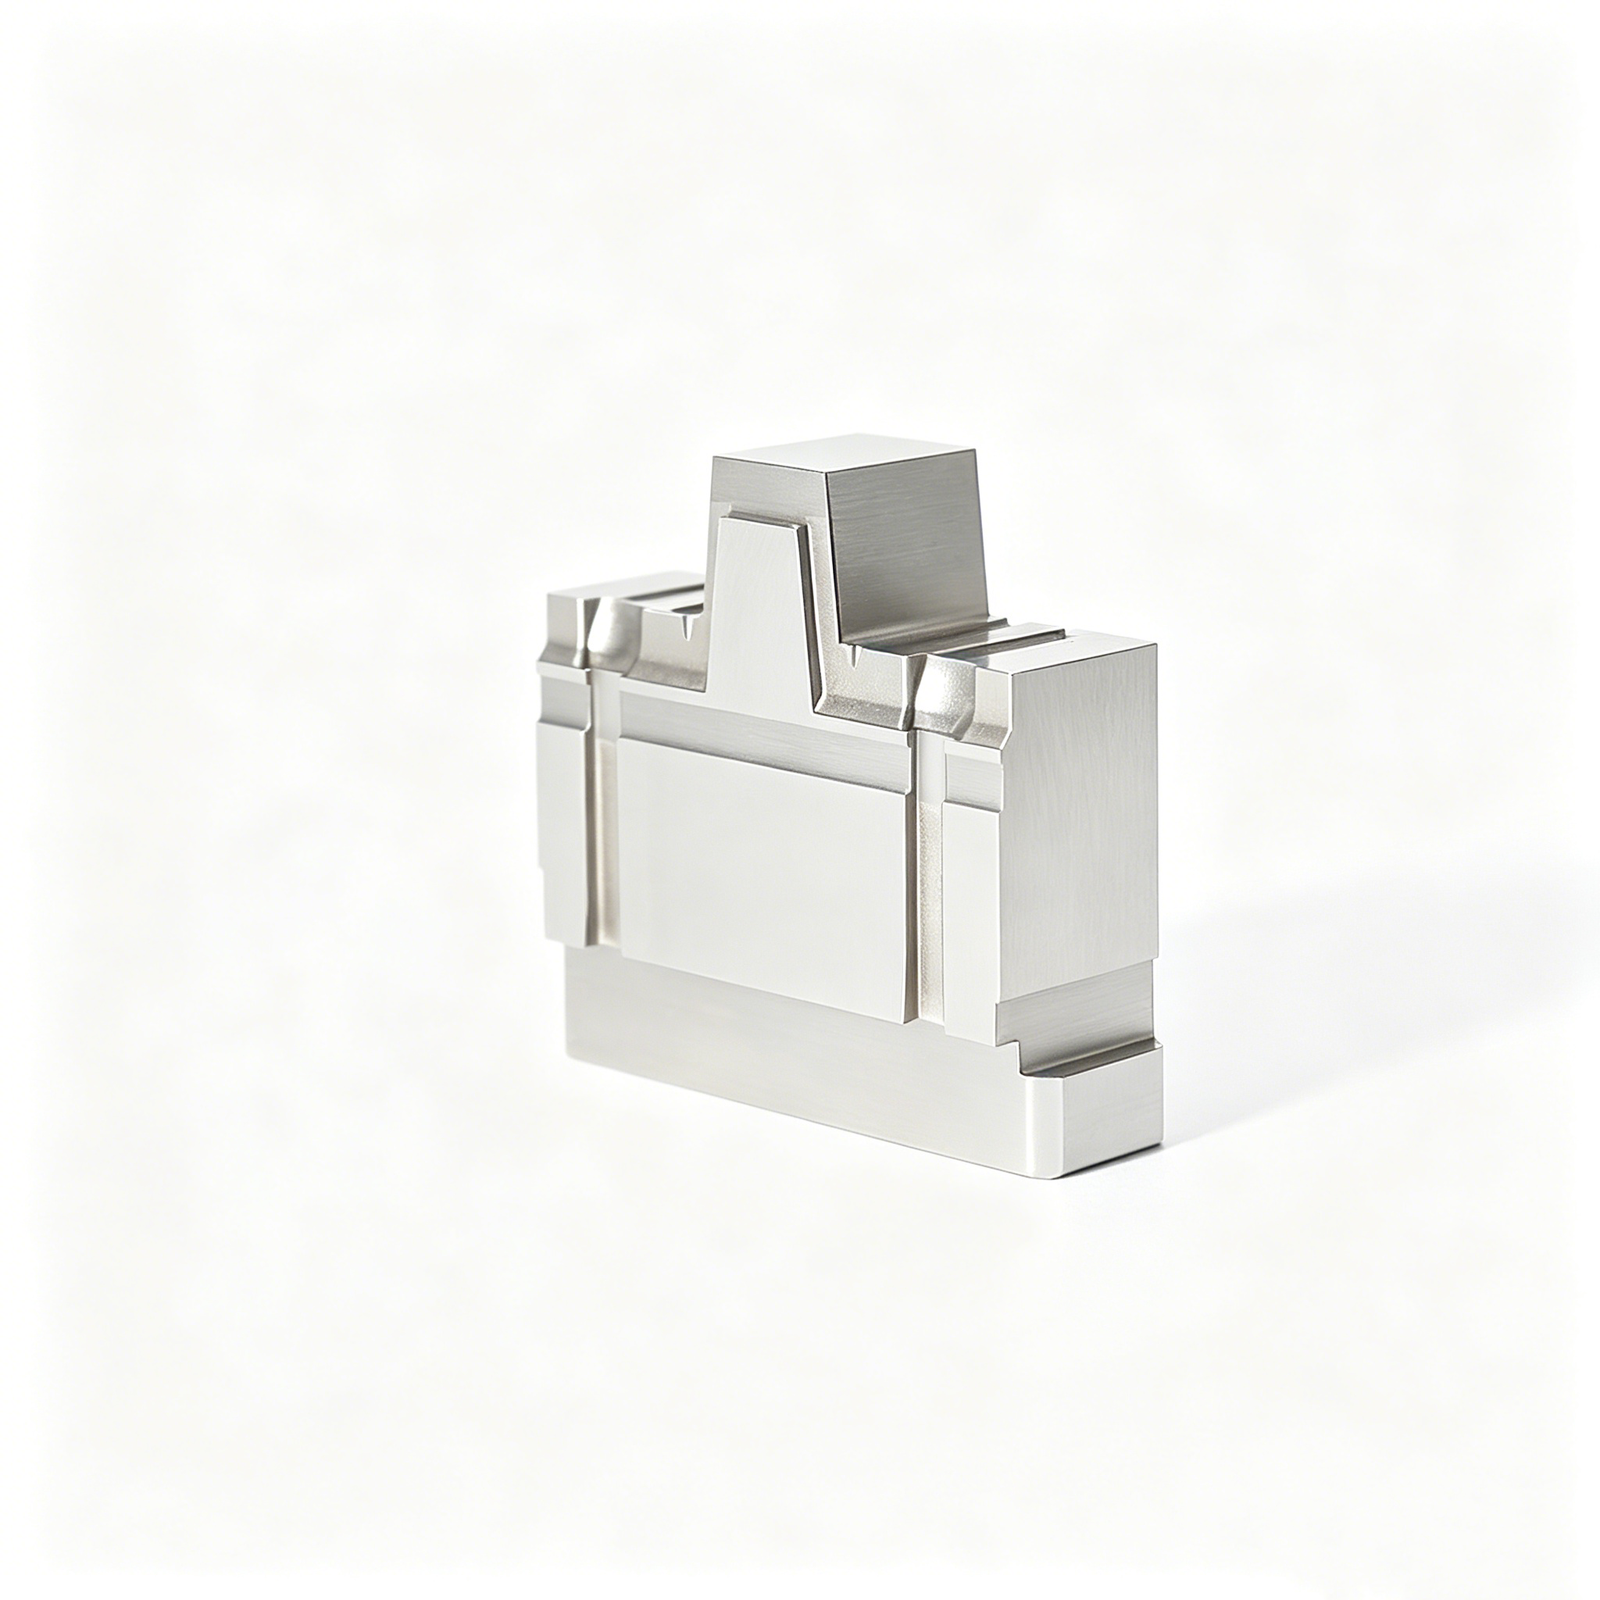
Composants de précision représentatifs





Related Product Catalogue and Quotation







Pourquoi les équipes d’ingénierie choisissent SUUXIANG
Les composants de précision pour l’industrie pétrolière et gazière commencent par des décisions basées sur le dessin qui maintiennent alignés les exigences critiques, les itinéraires de processus et les preuves d’inspection.
Examen préalable du dessin
Nous examinons les dessins, les modèles, les exigences matérielles et le contexte d’application avant le devis afin d’identifier les questions de fabricabilité et de clarifier les hypothèses de production.
Planification de l’itinéraire de production
L’usinage CNC, l’électroérosion, la rectification et l’assemblage sont planifiés en fonction de l’accès aux caractéristiques, de la séquence de traitement thermique, de l’usinage et des opérations de finition requises.
Accent sur les dimensions critiques
Les dimensions critiques pour la qualité, les plans de référence, les relations de tolérance et les exigences de surface sont identifiées tôt pour soutenir un plan d’inspection pratique.
Exécution contrôlée par révision
Les informations de révision visibles aident à maintenir le dessin approuvé, les instructions de production et les attentes d’inspection alignés tout au long du projet.
Inspection planifiée à la commande
Les méthodes d’inspection et les besoins de rapport sont discutés par rapport au dessin afin que la documentation finale corresponde aux exigences de la commande vérifiée.
Communication de projet traçable
Les équipes d’ingénierie, d’approvisionnement et de qualité reçoivent une communication disciplinée sur les questions ouvertes, les révisions, les attentes d’inspection et la coordination des livraisons.
Composants et outillage de précision pour l’industrie pétrolière et gazière
Familles de composants basées sur des dessins pour des applications exigeantes où la sélection des matériaux, les dimensions critiques, l’itinéraire de production, les preuves d’inspection et le contrôle des révisions doivent être définis avant la production.

Services d'usinage CNC
Services d’usinage CNC de précision pour pièces personnalisées avec dessins, matériaux, plans de référence, tolérances et exigences d’inspection définis. La planification du processus combine le fraisage, le tournage, l’électroérosion, la rectification et l’assemblage lorsque la géométrie et les caractéristiques critiques nécessitent plus qu’un itinéraire d’usinage standard.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour composants prismatiques, profilés et riches en caractéristiques. L’examen du dessin prend en compte l’accès aux outils, la géométrie des parois, les références de plan, l’usinage et les dimensions critiques avant que la stratégie de fraisage ne soit confirmée.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour arbres, manchons, filetages, diamètres concentriques et composants rotatifs. L’examen doit définir les relations de plan, les exigences de battement ou de concentricité, l’état du matériau, la finition de surface et toute exigence secondaire de fraisage, de rectification ou d’inspection.
Upload a Drawing
Usinage 5 axes
Usinage CNC 5 axes pour des composants avec des angles composés, des caractéristiques multi-faces, des cavités profondes et des approches d’outils difficiles. Le processus est évalué en fonction de l’accès au montage, de la portée de l’outil, des tolérances des caractéristiques, des exigences de surface et de la nécessité de réduire les variations liées au repositionnement.
Upload a Drawing
Micro-usinage et Usinage Suisse
Micro-usinage et usinage suisse pour des composants de petit diamètre, élancés et riches en détails, où le support, le contrôle des bavures, la concentricité et la méthode de mesure sont importants. La faisabilité de la pièce dépend de la géométrie du dessin, du matériau, des dimensions critiques, de la quantité et des attentes d’inspection.
Upload a Drawing
Érosion à fil u0026 Érosion par enfonçage
Services d’électroérosion à fil et par enfonçage pour les matériaux trempés, les fentes étroites, les caractéristiques internes vives, les profils complexes et les détails de cavité que les outils de coupe conventionnels ne peuvent pas atteindre efficacement. La stratégie d’électrode, le chemin du fil, les considérations relatives à la couche de refusion, la finition et les exigences d’ajustement en aval sont d’abord examinés.
Upload a Drawing
Rectification de précision
Rectification de surface et de profil de précision pour la planéité, le parallélisme, le contrôle de profil, les finitions fines et les caractéristiques de précision trempées. Le stock de rectification, la séquence de traitement thermique, la stratégie de référence, l’accès à la meule et la méthode d’inspection doivent être définis dans le cadre du plan de production.
Upload a Drawing
Noyaux et Cavités d'Insertion de Moule
Noyaux et cavités d’insertion de moule de précision fabriqués à partir des dessins du client et des exigences matérielles définies. L’usinage, l’EDM, la rectification, la séquence de traitement thermique, les exigences de surface et l’ajustement avec les composants de moule correspondants sont planifiés autour de la géométrie de moulage fonctionnelle.
Upload a Drawing
Éjecteurs et Composants d'Éjection
Broches d’éjection, douilles et composants d’éjection pour une libération contrôlée de la pièce et un fonctionnement fiable du moule. L’examen se concentre sur les relations de diamètre et de jeu, la longueur du palier, les exigences de matériau et de dureté, l’état de surface, les points d’usure et la compatibilité avec l’empilement du moule.
Upload a Drawing
Broches de Noyau, Composants de Guidage et de Positionnement
Broches de noyau, broches de guidage et composants de positionnement qui établissent un alignement de moule et une position de caractéristique répétables. La planification de la production prend en compte les diamètres critiques, les classes d’ajustement, la concentricité, la géométrie de montage, les conditions d’usure, le traitement du matériau et les critères d’inspection pour les pièces correspondantes.
Upload a Drawing
Vérins, Lève-pièces, Canaux d'alimentation et Accessoires de Moule
Vérins, lève-pièces, canaux d’alimentation et accessoires de moule configurés selon l’action de moule et les exigences de moulage définies par le dessin. L’accès aux outils, les interfaces de déplacement, les surfaces de palier, la géométrie de fermeture, le traitement d’usure, les tolérances d’ajustement et les relations avec les composants adjacents nécessitent un examen coordonné.
Upload a Drawing
Composants de Moule de Connecteur
Composants de moule de connecteur de précision pour caractéristiques à pas fin, zones de formage de terminaux, interfaces d’alignement et performances de cavité répétables. La voie de fabrication prend en compte la petite géométrie, les exigences d’EDM, le matériau et le traitement thermique, l’état de surface, les dimensions critiques et les méthodes de vérification.
Upload a Drawing
Composants de Fil d'Emboutissage
Composants de fil d’emboutissage de précision pour les applications de formage, de découpe, de pliage et de fil progressif. Les facteurs critiques comprennent l’état du matériau, la séquence de dureté, la géométrie du tranchant, les relations de jeu, la tolérance de rectification, les surfaces d’usure, l’ajustement des composants correspondants et la planification de l’inspection dimensionnelle.
Upload a Drawing
Composants de Moule par Injection, Outillage MIM, CIM et Surmoulage
Travaux d’outillage et de composants pour le moulage par injection, le moulage par injection de métal, le moulage par injection de céramique et les applications de surmoulage dans un périmètre de production vérifié. L’examen de faisabilité aborde le comportement du matériau, la géométrie de moulage, les interfaces d’insertion, l’accès aux outils, les exigences de surface et les priorités d’inspection.
Upload a Drawing
Matériaux d'Usinage
Matériaux d’usinage CNC sélectionnés en fonction du dessin, de l’application, des exigences mécaniques, de l’exposition à la corrosion, du traitement thermique et des besoins de finition en aval. La disponibilité des matériaux et la documentation de certification doivent être confirmées pour le projet spécifique avant l’engagement de la production.
Upload a Drawing
Finitions de Surface et Traitement Thermique
Finition de surface et traitement thermique planifiés en fonction des exigences fonctionnelles telles que la résistance à l’usure, le comportement à la corrosion, la texture de surface, la dureté, le changement dimensionnel et l’ajustement. La séquence est importante : la tolérance d’usinage, le risque de distorsion lors du traitement, la rectification, le polissage et l’inspection finale doivent être alignés.
Upload a Drawing
Qualité, Métrologie et Documentation
Inspection de précision, métrologie et documentation qualité correspondant aux dimensions critiques de la commande et au plan d’inspection convenu. Les exigences peuvent inclure des rapports dimensionnels, des enregistrements de matériaux ou de traitements, des méthodes de mesure basées sur des références, une identification de révision et une documentation de livraison traçable.
Upload a Drawing
Prototypage et Production à Faible Volume
Prototypage rapide et fabrication à faible volume pour des pièces basées sur des dessins nécessitant un examen DFM pratique avant une diffusion plus large. La quantité, le matériau, les priorités de tolérance, la voie de processus, la portée de l’inspection, le statut de révision et la date de livraison cible doivent être définis dans la demande de devis.
Upload a DrawingMatériaux considérés pour les composants de précision dans le secteur pétrolier et gazier

Acier Inoxydable
Considéré pour les boîtiers, raccords et interfaces de précision exposés à la corrosion. Le choix du grade, l’état de traitement thermique, l’usinabilité, la forme du filetage et les exigences de surface d’étanchéité doivent être définis sur le plan et examinés avant la planification de la production.

Acier Allié
Souvent évalué pour les arbres, goupilles, composants d’outillage et interfaces sollicités où la résistance est primordiale. Le grade requis, la plage de dureté, la séquence de traitement thermique, le stock de rectification et les priorités dimensionnelles déterminent l’approche pratique d’usinage et d’inspection.

Duplex Inoxydable
Considéré lorsque la résistance à la corrosion et la résistance mécanique doivent être équilibrées dans des conditions de service exigeantes. Son comportement à l’usinage, son état de matériau, l’accès aux outils et les tolérances des caractéristiques critiques nécessitent un examen basé sur le plan avant de proposer une voie de production.

Alliages de Nickel
Évalués pour les composants exposés à des températures élevées, des milieux corrosifs ou des exigences de service sévères. L’alliage spécifié, la forme du stock, la géométrie des caractéristiques, la marge d’usinage et le plan d’inspection affectent la faisabilité, le temps de processus et les hypothèses de devis.

Alliages de Titane
Considérés pour les applications nécessitant un rapport résistance/poids élevé et une bonne résistance à la corrosion. Le grade du matériau, l’épaisseur de section, le comportement thermique, la stratégie de bridage, les exigences de surface et le contrôle des données de référence doivent être clarifiés lors de la revue DFM (Design for Manufacturing).
Composants de précision pour le pétrole et le gaz : Voies de production

Fraisage et Tournage CNC
Le fraisage et le tournage établissent les profils, les alésages, les filetages, les interfaces d’étanchéité et les fonctions de référence. La planification du processus prend en compte le bridage de la pièce, l’accès aux outils et la marge d’usinage afin que la géométrie critique puisse passer aux opérations secondaires requises.


Électroérosion à fil (EDM fil)
L’électroérosion à fil est envisagée pour les profils précis, les rainures étroites, les contours internes et les pièces trempées où l’accès de l’outil conventionnel est limité. Le trajet du fil, l’emplacement du trou de départ et les exigences de finition sont examinés avec le plan.

Électroérosion par enfonçage (EDM par enfonçage)
L’électroérosion par enfonçage crée des cavités détaillées, des géométries internes nettes et des caractéristiques difficiles à usiner à l’aide d’électrodes planifiées. La stratégie des électrodes, la marge d’étincelage et les exigences de surface sont évaluées aux côtés des besoins d’ajustement ou de finition ultérieurs.

Rectification de Précision
La rectification de précision affine les exigences critiques de planéité, de parallélisme, de diamètre et de condition de surface après les étapes d’usinage ou de traitement thermique appropriées. Le stock de rectification, la séquence des données de référence et la méthode de mesure sont définis pour la pièce spécifique.

Contrôle et Ajustement
L’ajustement et le contrôle confirment les relations fonctionnelles, les dimensions critiques et les besoins de documentation spécifiques à la commande. La planification des mesures suit la révision du plan convenue, les données de référence et les exigences de qualité, les résultats étant mis en correspondance avec le plan d’inspection vérifié.
Composants de précision pour le pétrole et le gaz : Caractéristiques appliquées et quincaillerie

Localisation des caractéristiques
Les alésages de tourillons, les diamètres de référence, les épaulements et les faces de datum permettent d’établir une position d’assemblage répétable. Leur relation avec les dimensions critiques, les pièces d’accouplement et les datums d’inspection doit être définie sur le plan avant que le processus de production ne soit confirmé.

Interfaces filetées
Les filetages internes ou externes, les orifices et les trous taraudés sont examinés pour leur taille, leur engagement, leur accès et leur séquence de finition. L’état du matériau et toute exigence de revêtement, de traitement thermique ou d’étanchéité peut influencer l’approche d’usinage et d’inspection sélectionnée.

Inserts installés
Les inserts filetés, les douilles et le matériel similaire fourni peuvent être incorporés là où le plan identifie le composant et l’exigence d’assemblage. SUUXIANG examine l’accès d’installation, la méthode de rétention, la relation de datum et les attentes d’inspection avant d’accepter le périmètre de travail.

Éléments de guidage
Les goupilles de guidage, les manchons, les éléments d’usure et le matériel de localisation supportent un mouvement contrôlé ou un alignement répété dans les assemblages. L’ajustement requis, l’état de surface, la séquence de dureté et la remplaçabilité doivent être clarifiés avec les informations de la pièce d’accouplement et le plan approuvé.

Marquages d'identification
Les numéros de pièce, les marques de révision, les identifiants d’orientation ou les références de lot peuvent supporter la traçabilité et le contrôle d’assemblage. L’emplacement, la méthode, la lisibilité et la profondeur du marquage doivent être spécifiés de manière à ne pas compromettre les surfaces fonctionnelles ou les dimensions critiques.
Composants de précision pour l'industrie pétrolière et gazière par SUUXIANG
SUUXIANG est la marque internationale de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise soutient les équipes B2B mondiales avec la fabrication basée sur des plans pour des pièces CNC personnalisées, des composants de moules de précision, des outils de connecteurs, des composants de matrices et des composants de précision pour l’industrie pétrolière et gazière dans le cadre de son champ de production vérifié.
Notre travail commence par le plan, le modèle 3D, les exigences matérielles, la quantité, l’application et les attentes de qualité. Avant la cotation ou les engagements de production, nous examinons les dimensions critiques, les datums, l’accès à l’usinage, les besoins en électroérosion, la marge d’usinage, la séquence de traitement thermique et les exigences d’inspection pour définir un itinéraire de fabrication pratique.
Ce qui distingue SUUXIANG, c’est une coordination disciplinée entre le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion, la rectification de précision, l’ajustement et l’inspection. Nous maintenons la visibilité du contrôle de révision, de la planification de l’inspection et des informations de livraison, aidant les équipes d’ingénierie, d’approvisionnement et de qualité à passer de la spécification aux pièces inspectées avec une communication traçable.

Composants de précision pour l’industrie pétrolière et gazière : Revue critique des plans
DFM avant engagement de processus
SUUXIANG examine les composants de précision pour l’industrie pétrolière et gazière par rapport au plan et au modèle fournis avant de s’engager sur un itinéraire. La discussion identifie les dimensions critiques, les datums, l’état du matériau, les exigences de surface, les interactions de tolérance et les caractéristiques nécessitant des clarifications avant la cotation ou la production.
- Confirmer les dimensions critiques pour la qualité et les datums fonctionnels
- Examiner l'empilement des tolérances et la marge d'usinage
- Signaler les questions d'accès aux outils, de bridage et de risque de caractéristiques
- Aligner le statut de révision avec la base de devis

Stratégie d’électroérosion et de rectification
Les caractéristiques difficiles à atteindre par coupe seule peuvent nécessiter une combinaison planifiée d’usinage CNC, d’électroérosion à fil, d’électroérosion par enfonçage et de rectification de précision. SUUXIANG évalue la séquence en fonction de la géométrie, de l’état de dureté, des besoins en électrodes, du trajet du fil, de la matière à rectifier et de l’accès à l’inspection.
- Évaluer la pertinence de l'électroérosion pour les caractéristiques détaillées ou durcies
- Définir les trajectoires de fil et les besoins en électrodes en amont
- Prévoir une marge contrôlée pour les opérations de rectification
- Planifier l'ordre des processus en fonction des exigences de traitement thermique

Planification de l’accès à l’usinage
Un dessin peut être dimensionnellement complet tout en créant un risque de mise en place évitable. SUUXIANG examine les dispositifs de bridage, l’approche de l’outil, l’accès aux caractéristiques internes, les rayons de transition et la portée de l’inspection afin que le plan de fabrication reflète la géométrie fonctionnelle de la pièce plutôt qu’un processus supposé.
- Vérifier l'emplacement des fixations par rapport à la stratégie de référence
- Examiner la portée de l'outil et les limitations des rayons de coin
- Identifier les alésages, les poches et les intersections difficiles
- Tenir compte de l'accès à l'inspection pour les caractéristiques critiques

Contrôle de l’inspection et des révisions
Pour les composants de précision dans le secteur pétrolier et gazier, les exigences d’acceptation doivent être visibles avant le début de l’usinage. SUUXIANG coordonne la méthode d’inspection, les rapports requis, les références documentaires et les contrôles de révision avec la commande, aidant ainsi les équipes d’approvisionnement et de qualité à comparer les preuves livrées avec la base du dessin approuvé.
- Définir les points d'inspection pour les dimensions critiques
- Aligner les rapports sur les exigences de qualité convenues
- Maintenir la visibilité des dessins et des révisions
- Coordonner la documentation avec les exigences de livraison

Pourquoi choisir SUUXIANG pour les composants de précision dans le secteur pétrolier et gazier
Comparez un flux de travail axé sur le dessin et aligné sur l’inspection avec un parcours d’approvisionnement typique basé uniquement sur le devis.
← Swipe left or right to view →
Composants de précision pour l’industrie pétrolière et gazière : De la revue du plan à la livraison
Un flux de travail piloté par le plan qui maintient visibles les dimensions critiques, les décisions de processus, les attentes d’inspection et la coordination des livraisons avant le début de la production.
Revue des exigences de l’appel d’offres
Nous examinons les plans, les modèles, les matériaux, les quantités, le contexte d’application, la cible de livraison et les besoins de reporting pour établir une base de devis techniquement utilisable.
Confirmation DFM et tolérances
Les dimensions critiques, la stratégie de tolérances, les chaînes de cotes, l’accessibilité pour l’usinage, les exigences de surface et la séquence de traitement thermique sont discutés avant tout engagement de production.
Planification du parcours de fabrication
SUUXIANG sélectionne la séquence appropriée d’usinage CNC, d’électroérosion, de rectification, d’ajustage et d’inspection, y compris la stratégie d’électrodes, les trajectoires de fil et les jeux d’usinage.
Usinage des caractéristiques critiques
La production suit la révision du dessin approuvée, avec un fraisage, un tournage ou un usinage multi-axes CNC appliqué en fonction de la géométrie de la pièce et de l’état du matériau.
Ajustage et inspection finale
L’électroérosion, la rectification et l’ajustage traitent les caractéristiques spécifiées, suivis d’une inspection par rapport aux dimensions critiques convenues, aux priorités de surface et au plan de documentation.
Emballage et coordination de l’expédition
Les pièces terminées sont identifiées et emballées pour assurer la traçabilité de la commande, tandis que les détails de livraison et la documentation finale sont coordonnés en fonction des exigences du projet confirmées.
Comment travailler avec SUUXIANG pour des composants de précision dans le secteur pétrolier et gazier
Provide the drawing, technical priorities, and project context needed for a disciplined DFM review, quotation discussion, and inspection-planning decision.
Soumettez votre dossier de plans
Envoyez le dessin 2D et le modèle 3D disponible, en précisant le statut de révision, le contexte d’application, ainsi que toute interface ou composant d’accouplement affectant la fabricabilité.
Définir les exigences critiques
Spécifiez le matériau, le traitement thermique, la quantité, les dimensions critiques, les tolérances, les exigences de surface, la date de livraison cible et les rapports d’inspection requis pour les composants demandés.
Examiner les conclusions DFM
Discutez de l’accessibilité pour l’usinage, des chaînes de cotes, des besoins en électroérosion ou en rectification, de la séquence de processus et de l’approche d’inspection avant la confirmation du devis ou des engagements de production.
Confirmer le devis et l’échantillonnage
Alignez-vous sur la portée examinée, les exigences contrôlées par révision, la documentation qualité et les attentes en matière d’échantillonnage avant que SUUXIANG ne planifie le parcours de fabrication approprié.
Références clients publiées uniquement avec approbation
Composants de précision pour l’industrie pétrolière et gazière : Retours clients sur les projets
Témoignage client approuvé en attente. Publication uniquement après confirmation par le client du résultat du projet cité, y compris les chiffres dimensionnels, de livraison, d’inspection ou de quantité, et autorisation d’attribution.
Témoignage client approuvé en attente. Le devis final doit identifier la révision du dessin, la portée de la fabrication et le résultat vérifié afin que les équipes d’ingénierie et d’approvisionnement puissent évaluer les preuves pertinentes.
Témoignage client approuvé en attente. Toutes les données de performance doivent être traçables à la commande terminée et approuvées par le client avant publication, sans aucune affirmation de capacité non vérifiée.
FAQ Composants de précision pour l’industrie pétrolière et gazière
Practical answers for engineering and sourcing teams preparing drawing-based component and tooling inquiries.
Quelles informations dois-je fournir pour les composants de précision destinés à l’industrie pétrolière et gazière ?
SUUXIANG peut-il proposer des devis pour des composants de précision à faible volume pour l’industrie pétrolière et gazière ?
Comment les échantillons de composants de précision pour l’industrie pétrolière et gazière sont-ils évalués ?
Comment le délai est-il déterminé pour une demande de devis d’usinage personnalisé ?
Quels matériaux peuvent être pris en compte pour les composants de précision destinés à l’industrie pétrolière et gazière ?
Quels rapports d’inspection peuvent être demandés avec une commande d’usinage ?
Comment les révisions de dessin et la propriété intellectuelle sont-elles gérées ?
SUUXIANG peut-il organiser l’expédition de pièces de précision sur mesure ?
Guide complet de l’acheteur pour les composants de précision pour le pétrole et le gaz
Un cadre pratique pour la spécification, l’approvisionnement et la validation des pièces de champs pétrolifères, avec des critères de sélection des fournisseurs, des compromis matériaux et processus, des facteurs de coût et les erreurs qui mettent en péril la fiabilité, le calendrier et la qualification.
1. Que sont les composants de précision pour le pétrole et le gaz ?
Three operating stages—upstream production, midstream transport, and downstream processing—use drawing-based oil and gas precision components in flow-control, drilling, pumping, measurement, and processing assemblies. The term covers parts whose geometry must mate predictably with another component, not a generic catalog class; examples across these stages are documented at https://www.ramtoolinc.com/industries-served/oil-gas.nnTwo functional risks separate these parts from ordinary industrial machining: loss of pressure containment and loss of sealing at bores, threads, faces, grooves, or valve interfaces. Temperature, corrosive fluids, vibration, and external exposure make the specified material condition, surface requirement, datum scheme, and tolerance stack part of the functional definition.nnSeven RFQ inputs let a supplier assess manufacturability and risk: controlled 2D drawing and 3D model, application and mating context, material and heat-treatment condition, quantity, critical dimensions and datums, surface or sealing requirements, and inspection or traceability expectations. SUUXIANG can then review tool access, machining sequence, EDM or grinding needs, inspection method, and revision control before accepting the work scope.
2. Comment les exigences des composants de champs pétrolifères ont évolué
1947 a marqué le premier traitement de fracturation hydraulique commercialement réussi, et les programmes de forage ultérieurs ont de plus en plus combiné des pressions plus élevées, des profondeurs plus importantes et une exposition à des températures plus exigeantes. Les composants de précision pour le pétrole et le gaz ont donc évolué au-delà de l’ajustement de base vers un état de matériau contrôlé, une géométrie d’étanchéité et des dimensions critiques documentées. Source : https://www.energy.gov/fecm/articles/hydraulic-fracturingnnTrois facteurs de service – fluides corrosifs, chargement cyclique et fonctionnement à distance – rendent une pièce nominalement correcte insuffisante lorsque son matériau, son état de traitement thermique, sa condition de surface ou sa base de mesure est incertain. L’automatisation rend également les interfaces de capteurs, les caractéristiques des vannes et les plans de jumelage plus dépendants d’une géométrie répétable et de révisions traçables.nnDeux contrôles de pré-production sont désormais importants dans un dossier d’approvisionnement : une revue DFM qui identifie l’accès aux outils, la logique des plans et la méthode d’inspection, et un plan de processus contrôlé lié à la révision du dessin publié. Pour les pièces de rechange à faible volume, les prototypes et les modifications techniques, les acheteurs devraient exiger la même identification de révision, les mêmes preuves d’inspection et la même visibilité de processus que celles utilisées pour reproduire la pièce approuvée ultérieurement.
3. Types de composants de précision pour le pétrole et le gaz
Les composants de précision pour le pétrole et le gaz sont mieux classés par fonction avant que le processus ou le prix ne soit discuté. Le dessin doit identifier les caractéristiques de la frontière de pression, du mouvement, de l’interface de jumelage et des plans critiques.
Vannes et contrôle de flux
Les corps de vannes, les sièges, les garnitures et les collecteurs combinent couramment des alésages, des passages percés en croix, des filetages et des faces d’étanchéité. Le risque de fuite est centré sur la géométrie du siège, la concentricité, la finition de surface et les orifices sans bavures.nnLe tournage et le fraisage CNC établissent les formes primaires ; l’électroérosion à fil, l’électroérosion par enfoncement et la rectification peuvent traiter les caractéristiques durcies ou inaccessibles.
Composants d’outils de fond de puits
Les mandrins, manchons, colliers et boîtiers de capteurs sont souvent de longues pièces cylindriques avec des alésages internes et des caractéristiques de profil. La pression, les vibrations, les fluides abrasifs et l’accès limité font de la rectitude de l’alésage et de l’intégrité des racines de filetage des points d’examen.nnLe tournage, l’usinage de trous profonds le cas échéant, le fraisage multi-axes, l’électroérosion et la planification de l’inspection sont couramment évalués.
Internes de pompe et de compresseur
Les roues, arbres, manchons d’usure, pistons et plaques de soupape associent une géométrie rotative à des surfaces à jeu réduit. Le faux-rond, la géométrie liée à l’équilibrage, les jeux de roulements et l’état des bords peuvent contrôler le comportement en service.nnLe fraisage multi-axes, le tournage, la rectification de précision et l’ajustement doivent suivre les plans spécifiés et la méthode d’inspection.
Interfaces d’étanchéité et de connexion
Les gorges de joint, les bagues d’adaptation, les accouplements et les interfaces de connecteur dépendent de la forme de la gorge, de l’engagement du filetage et de la position des faces de jumelage. Le grippage, l’extrusion, les chemins de fuite et les dommages à l’assemblage nécessitent des appels clairs de surface et de chanfreinage.nnLe tournage, le fraisage, la rectification et l’électroérosion sont sélectionnés en fonction de l’accès aux outils, de l’état du matériau et de la géométrie des caractéristiques.
Gabarits et outillage de service
Les gabarits d’assemblage, les extracteurs, les outils de réglage et les jauges localisent ou chargent le matériel de production pendant la fabrication et la maintenance. Les points de contact répétés, les goupilles de localisation et les éléments d’usure remplaçables méritent des tolérances et des exigences de dureté explicites.nnL’usinage CNC, la rectification, l’ajustement et l’inspection contrôlée soutiennent la construction d’outillages pratiques et traçables par révision.
4. Matériaux pour les composants de précision pour le pétrole et le gaz
La chimie des fluides de service, la température, la pression et la charge déterminent la sélection des matériaux pour les composants de précision pour le pétrole et le gaz. Confirmez le dessin, la norme applicable et l’environnement de service qualifié avant de libérer le stock ou le routage du processus.
| Famille | Facteur de sélection typique | Considération de fabrication |
|---|---|---|
| Acier allié ou inoxydable | Résistance, usure, corrosion modérée | Traitement thermique ; relativement disponible |
| Acier inoxydable duplex | Corrosion par les chlorures et résistance | Usinage plus difficile ; contrôler l’apport de chaleur |
| Alliage de nickel | Service à chaud et corrosif | Usinage lent ; vérifier la certification du matériau |
| Titane | Utilisation à haute résistance/poids et résistance à la corrosion | Usure des outils et disponibilité du matériau |
| Alliage de cuivre ou polymère | Conductivité spécifiée, rôle de roulement ou d’étanchéité | Confirmer la compatibilité pression, température et fluide |
Comparaison des familles de matériaux
Cinq familles couvrent de nombreuses conditions spécifiées ; leur mécanisme de corrosion et leur charge de fabrication diffèrent considérablement.
Corrosion et température
Les nuances duplex conviennent aux applications contenant des chlorures lorsque la norme de corrosion spécifiée le permet. Les alliages de nickel sont couramment sélectionnés lorsque la résistance à la corrosion et les performances à haute température sont toutes deux requises. https://www.ptsmake.com/high-precision-cnc-machining-for-oil-and-gas-applications
Documentation et traitement
Les certificats de laminage, les enregistrements de traitement thermique et la traçabilité requise doivent être définis dès la demande de devis (RFQ). Les aciers alliés peuvent nécessiter un traitement thermique contrôlé ; les aciers duplex, nickel et titane exigent des plans de processus qui protègent les propriétés spécifiées.
5. Finitions pour composants de précision pour le pétrole et le gaz
Deux contrôles de dessin régissent la finition fonctionnelle : la surface finale et les dimensions qui subsistent après celle-ci. Pour les composants de précision dans le secteur pétrolier et gazier, les filetages, les orifices, les passages internes, les profils et les interfaces d’assemblage nécessitent des critères d’acceptation spécifiques au processus.
| Traitement | Effet fonctionnel | Contrôle des dessins |
|---|---|---|
| Passivation | État de corrosion | Matériau et méthode |
| Revêtement ou placage | Changement d’usure et d’ajustement | Épaisseur et masquage |
| Marquage | Traçabilité | Emplacement et lisibilité |
Spécifier les surfaces fonctionnelles
Les valeurs Ra, la direction de mesure et la référence de datum doivent figurer à côté de chaque portée d’étanchéité, alésage, filetage et face de jonction. Définir les limites d’ébavurage pour les orifices et les passages internes ; l’aspect cosmétique est secondaire à l’ajustement et au flux.
Contrôler les revêtements et la protection
Le revêtement ou le placage peut modifier la résistance à la corrosion, l’usure, la friction et l’ajustement dimensionnel ; la passivation n’est pas décorative. Indiquer le processus approuvé, la plage d’épaisseur, les zones masquées, l’état du filetage post-processus et toute exigence de dégazage de l’hydrogène.
Marquage et vérification des plans
Le marquage d’identification à 100% doit spécifier l’emplacement, la méthode, les limites de caractères et les zones de scellage interdites. Exiger une inspection finale après achèvement pour les dimensions critiques, la rugosité, l’épaisseur du revêtement, les passages propres et le statut de révision traçable.
6. Caractéristiques de construction et critiques pour la qualité
Deux ou trois plans fonctionnels devraient localiser les composants de précision pour l’industrie pétrolière et gazière avant que les tolérances de profil ou de position ne soient attribuées. Cette séquence permet aux acheteurs de vérifier l’ajustement de l’assemblage, la performance d’étanchéité et la répétabilité par rapport au même schéma de référence.
Plans, GDu0026T et rotation
Trois plans mutuellement liés peuvent contrôler une pièce de manière plus fiable que les dimensions coordonnées sans configuration fonctionnelle. Spécifiez les caractéristiques de plan, les dimensions de base, le GDu0026T, la concentricité ou le faux rond, et la configuration de mesure nécessaire pour confirmer les ajustements rotatifs ou d’accouplement.
Interfaces et intégrité de surface
Une face d’étanchéité nécessite une spécification explicite de planéité, de finition de surface et de bavure ; les appels de filetages doivent indiquer la forme, la taille, le pas, la classe et la méthode de jaugeage. Les alésages et les parois minces nécessitent des tolérances qui tiennent compte de l’accès à l’usinage, de la distorsion et de l’épaisseur de paroi restante.nnLes contrôles visuels à 100% sont utiles pour les bavures, les casses d’arêtes, les dommages et la propreté, mais ils ne remplacent pas la vérification dimensionnelle. Définissez l’intégrité de surface acceptable après l’usinage, l’électroérosion, le meulage et toute séquence de traitement thermique.
Preuves avant la libération
Une approbation de premier article devrait comparer les dimensions critiques, l’identification du matériau, les preuves de traitement thermique et le marquage par rapport à la révision publiée. Le plan d’inspection doit identifier les instruments calibrés, les exigences d’échantillonnage, les critères d’acceptation et le format du rapport.nnUn enregistrement de commande traçable doit lier la matière première, le parcours du processus, les résultats d’inspection, le marquage de la pièce et la révision. SUUXIANG peut examiner ces preuves avec le dessin avant la production lorsque les exigences entrent dans son champ vérifié.
7. Choisir un fabricant de composants de précision pour l’industrie pétrolière et gazière
Deux fournisseurs peuvent citer le même dessin tout en contrôlant différents risques. Sélectionnez les fabricants de composants de précision pour l’industrie pétrolière et gazière en fonction de décisions d’ingénierie documentées, de l’adéquation des processus et des preuves disponibles avant la libération.
| Zone | Demande de devis – Preuves | Question de qualification |
|---|---|---|
| Ingénierie | Revue du dessin | Les hypothèses sont-elles documentées ? |
| Inspection | Méthode et rapport | Comment les CTQ sont-ils vérifiés ? |
| Logistique | Plan d’emballage | Qui communique les changements de calendrier ? |
Examiner le dessin
Une RFQ doit identifier les dimensions CTQ, les plans, le matériau, la dureté, la finition, la quantité, le contexte d’accouplement et les rapports requis.nnDeux questions sont importantes : Quelles caractéristiques nécessitent l’électroérosion, le meulage ou un accès multi-axes ? Quelles hypothèses seront retournées lors de la revue du dessin ?
Faire correspondre la géométrie au processus
Trois vérifications de géométrie sont la profondeur d’alésage par rapport au diamètre, la portée du coin intérieur et l’accès aux caractéristiques après traitement thermique.nnUne voie qualifiée relie chaque caractéristique au tournage, au fraisage, à l’électroérosion, au meulage ou à un travail sous-traité contrôlé. Demandez quelle opération établit chaque plan et qui approuve les processus externalisés.
Qualifier les preuves et la livraison
Quatre ensembles de preuves doivent être examinés : le plan d’inspection, les enregistrements des matériaux et des traitements thermiques, les rapports contrôlés par révision et la gestion des non-conformités.nnUne commande de prototype doit tester la communication, l’emballage, la documentation d’exportation et la réponse aux conclusions dimensionnelles. Demandez comment la capacité, l’approbation du premier article et les changements de livraison sont communiqués avant que la production ne s’intensifie.
8. Erreurs courantes dans les composants de précision pour l’industrie pétrolière et gazière
Deux lacunes évitables sont à l’origine de nombreux litiges concernant les composants de précision pour l’industrie pétrolière et gazière : le dessin ne définit pas le contexte d’exploitation, ou la commande ne définit pas l’acceptation. Résolvez ces deux points avant de libérer le matériel ou de programmer.
Définir l’exigence complète
Cinq éléments doivent accompagner le dessin : la pression, la température, l’exposition aux fluides, le cycle de charge et le contexte d’assemblage. Action corrective : ajoutez-les à la demande de devis ; demandez : « Quelles conditions de service régissent les décisions concernant les matériaux et les caractéristiques ? »nnDeux omissions suivent souvent : l’état du matériau et les effets du revêtement. Indiquez l’état recuit, trempé, traité thermiquement ou vieilli, ainsi que l’épaisseur du revêtement et les surfaces masquées ; demandez : « Quel état final et quelle modification dimensionnelle devons-nous inspecter ? »
Rendre les tolérances et l’acceptation utilisables
Une tolérance serrée globale peut augmenter les coûts de rectification, d’électroérosion ou d’inspection sans améliorer la fonction. Action corrective : attribuez les tolérances par criticité et par datum ; demandez : « Quelles dimensions contrôlent l’étanchéité, l’ajustement, l’alignement ou la sécurité ? »nnTrois détails d’acceptation nécessitent un accord : la méthode de mesure, l’échantillonnage ou l’inspection complète, et le format du rapport. Définissez-les sur la commande ; demandez : « Quelles preuves rendent ce lot acceptable ? »
Maîtriser les risques de processus et commerciaux
Deux étapes préviennent les retouches évitables : la revue DFM avant la libération et les fichiers sous contrôle de révision à chaque changement. Demandez : « Pouvez-vous identifier les risques liés à l’accès aux outils, à l’électroérosion, au stock de rectification et aux révisions obsolètes avant l’usinage ? »nnUn prix unitaire bas n’est pas un résultat de qualification. Comparez le processus, la documentation et le risque de livraison ; demandez : « Le rapport d’inspection vérifie-t-il les conditions d’assemblage fonctionnelles, ou seulement les dimensions listées ? »
9. De la demande de devis à la production qualifiée
Un dossier de lancement contrôlé évite que les hypothèses de devis ne deviennent des défauts de production. Pour les composants de précision destinés à l’industrie pétrolière et gazière, SUUXIANG doit examiner le dessin, le modèle, le contexte d’application et les attentes en matière de qualité avant de s’engager sur une voie de processus.
Construire le dossier technique
Une demande de devis doit inclure le dessin 2D sous contrôle de révision, le modèle 3D disponible, le matériau, le traitement thermique, la quantité et la date requise. Indiquez la pression, la température, l’exposition au média, les interfaces d’assemblage et toute fonction critique pour la sécurité.nnDeux questions sur les datums méritent des réponses rapides : quelles caractéristiques contrôlent l’assemblage, et quelles dimensions sont critiques pour la qualité ? Identifiez les exigences en matière de finition de surface, de norme de filetage, de dureté, de marquage et de rapport.
Clôturer le DFM et les hypothèses de devis
Avant la libération du bon de commande, demandez un retour DFM sur l’accès aux outils, le schéma des datums, la marge d’usinage, la stratégie d’électroérosion ou de rectification, et la méthode d’inspection. Résolvez par écrit toute hypothèse concernant la tolérance, l’état du matériau ou la géométrie.nnUne revue de devis doit aligner la forme du matériau fourni, la séquence de processus, la quantité d’échantillons, la portée de l’inspection, l’emballage et la base de livraison. La capacité conditionnelle doit être confirmée par rapport au dessin actuel.
Qualifier et contrôler le réapprovisionnement
Les premiers articles ou les échantillons approuvés doivent être évalués par rapport à la révision du dessin et au plan d’inspection convenus. Définissez les enregistrements requis, le format de mesure, la documentation du matériau, la gestion des non-conformités et l’autorité d’acceptation avant l’expédition.nnChaque commande ultérieure doit faire référence à la révision approuvée et au statut de qualification. Établissez un contact de réapprovisionnement, une fenêtre de prévision, une règle de notification de changement et un chemin de réponse pour les mises à jour du dessin ou les retours sur site.
10. Tarification des composants de précision pour l’industrie pétrolière et gazière
2010 est l’année de fondation de SUUXIANG ; cependant, la tarification des composants de précision pour l’industrie pétrolière et gazière ne doit être cotée qu’après examen du dessin. Un dessin 2D, un modèle 3D, la quantité, l’état du matériau, les dimensions critiques, la finition et les exigences de rapport permettent au fournisseur de définir une voie de processus et un calendrier réalistes.nn2 devis avec le même prix unitaire peuvent présenter des risques différents. Comparez l’usinage inclus, l’approvisionnement en matériaux, la programmation, les gabarits ou électrodes, l’ingénierie non récurrente, les rapports d’inspection, les hypothèses de révision, l’emballage et les conditions de livraison avant de sélectionner une source.
| Facteurs de coût et de délai | Effet indicatif à vérifier dans la demande de devis |
|---|---|
| Tranche de quantité | Les quantités de prototypes concentrent le coût de mise en place ; les lots répétés peuvent l’étaler. |
| Nuance et disponibilité du matériau | L’alliage spécifié, l’état de la matière, la traçabilité et la disponibilité à l’achat influencent le coût et la date de début. |
| Géométrie et tolérances | Les caractéristiques profondes, les plans de référence serrés, les parois fines et l’accès restreint aux outils augmentent le temps d’usinage. |
| Nombre d’opérations | Le CNC, l’électroérosion, la rectification, la coordination du traitement thermique, l’ajustement et la finition ajoutent des opérations et des transferts. |
| Contrôle et documentation | Le rapport des dimensions critiques, les preuves de matériaux et les enregistrements spéciaux nécessitent un effort de mesure planifié. |
| Finition et délai de livraison | La coordination du revêtement ou de la passivation et la planification accélérée nécessitent une confirmation, pas des dates supposées. |
Téléchargez le dessin de vos composants de précision pour l’industrie pétrolière et gazière
Incluez le matériau, la quantité, les priorités de qualité, l’objectif de livraison et le contexte d’application afin que SUUXIANG puisse commencer une revue technique approfondie.