
Ébavurage de précision pour composants CNC
Soumettez votre plan pour un ébavurage de précision planifié en tenant compte des dimensions critiques, de l’accès à l’usinage, des exigences d’inspection et du contrôle des révisions.
Composants représentatifs nécessitant un traitement de bord contrôlé





Related Components for Drawing Review



Pourquoi l’ébavurage de précision nécessite une voie de processus contrôlée
Coordonnez le traitement des bords avec l’usinage, l’électroérosion, le meulage, l’assemblage et l’inspection afin que les interfaces critiques restent alignées avec les exigences du plan.
DFM avant la production
L’examen du plan identifie les bords critiques, les datums, l’accès aux outils, le risque de bavure et le traitement des bords autorisé avant le devis ou le début de l’usinage.
Contrôle des bords conscient du processus
Les voies CNC, EDM et de meulage sont planifiées en fonction de la géométrie des caractéristiques, en évitant les casses de bord incontrôlées qui peuvent affecter les surfaces de contact.
Dimensions critiques protégées
Les décisions d’ébavurage tiennent compte des empilements de tolérance, du stock de meulage et des interfaces fonctionnelles afin que le retrait des bavures ne compromette pas les dimensions spécifiées.
Inspection adaptée au risque
La planification de l’inspection se concentre sur les dimensions critiques, les conditions de bord et les exigences de surface en utilisant des méthodes appropriées aux attentes convenues du plan.
Le contrôle des révisions reste visible
Une communication claire des révisions du plan, des besoins d’inspection et des exigences de livraison permet de garder les décisions d’ébavurage de précision traçables tout au long de la production.
Composants de précision et familles d’outillages
Fabrication pilotée par les plans à travers des familles de produits configurables pour les dimensions critiques, les révisions contrôlées et les exigences d’inspection. Chaque voie est examinée par rapport au plan, portée de production vérifiée et exigences du projet avant engagement.

Services d'usinage CNC
Services d’usinage CNC de précision pour les pièces définies par plan nécessitant une voie planifiée à travers le fraisage, le tournage, l’électroérosion, le meulage, l’assemblage et l’inspection. Soumettez les dimensions critiques, le matériau, la quantité et le contexte d’application afin que la fabricabilité et les besoins d’inspection puissent être examinés avant engagement.
Upload a Drawing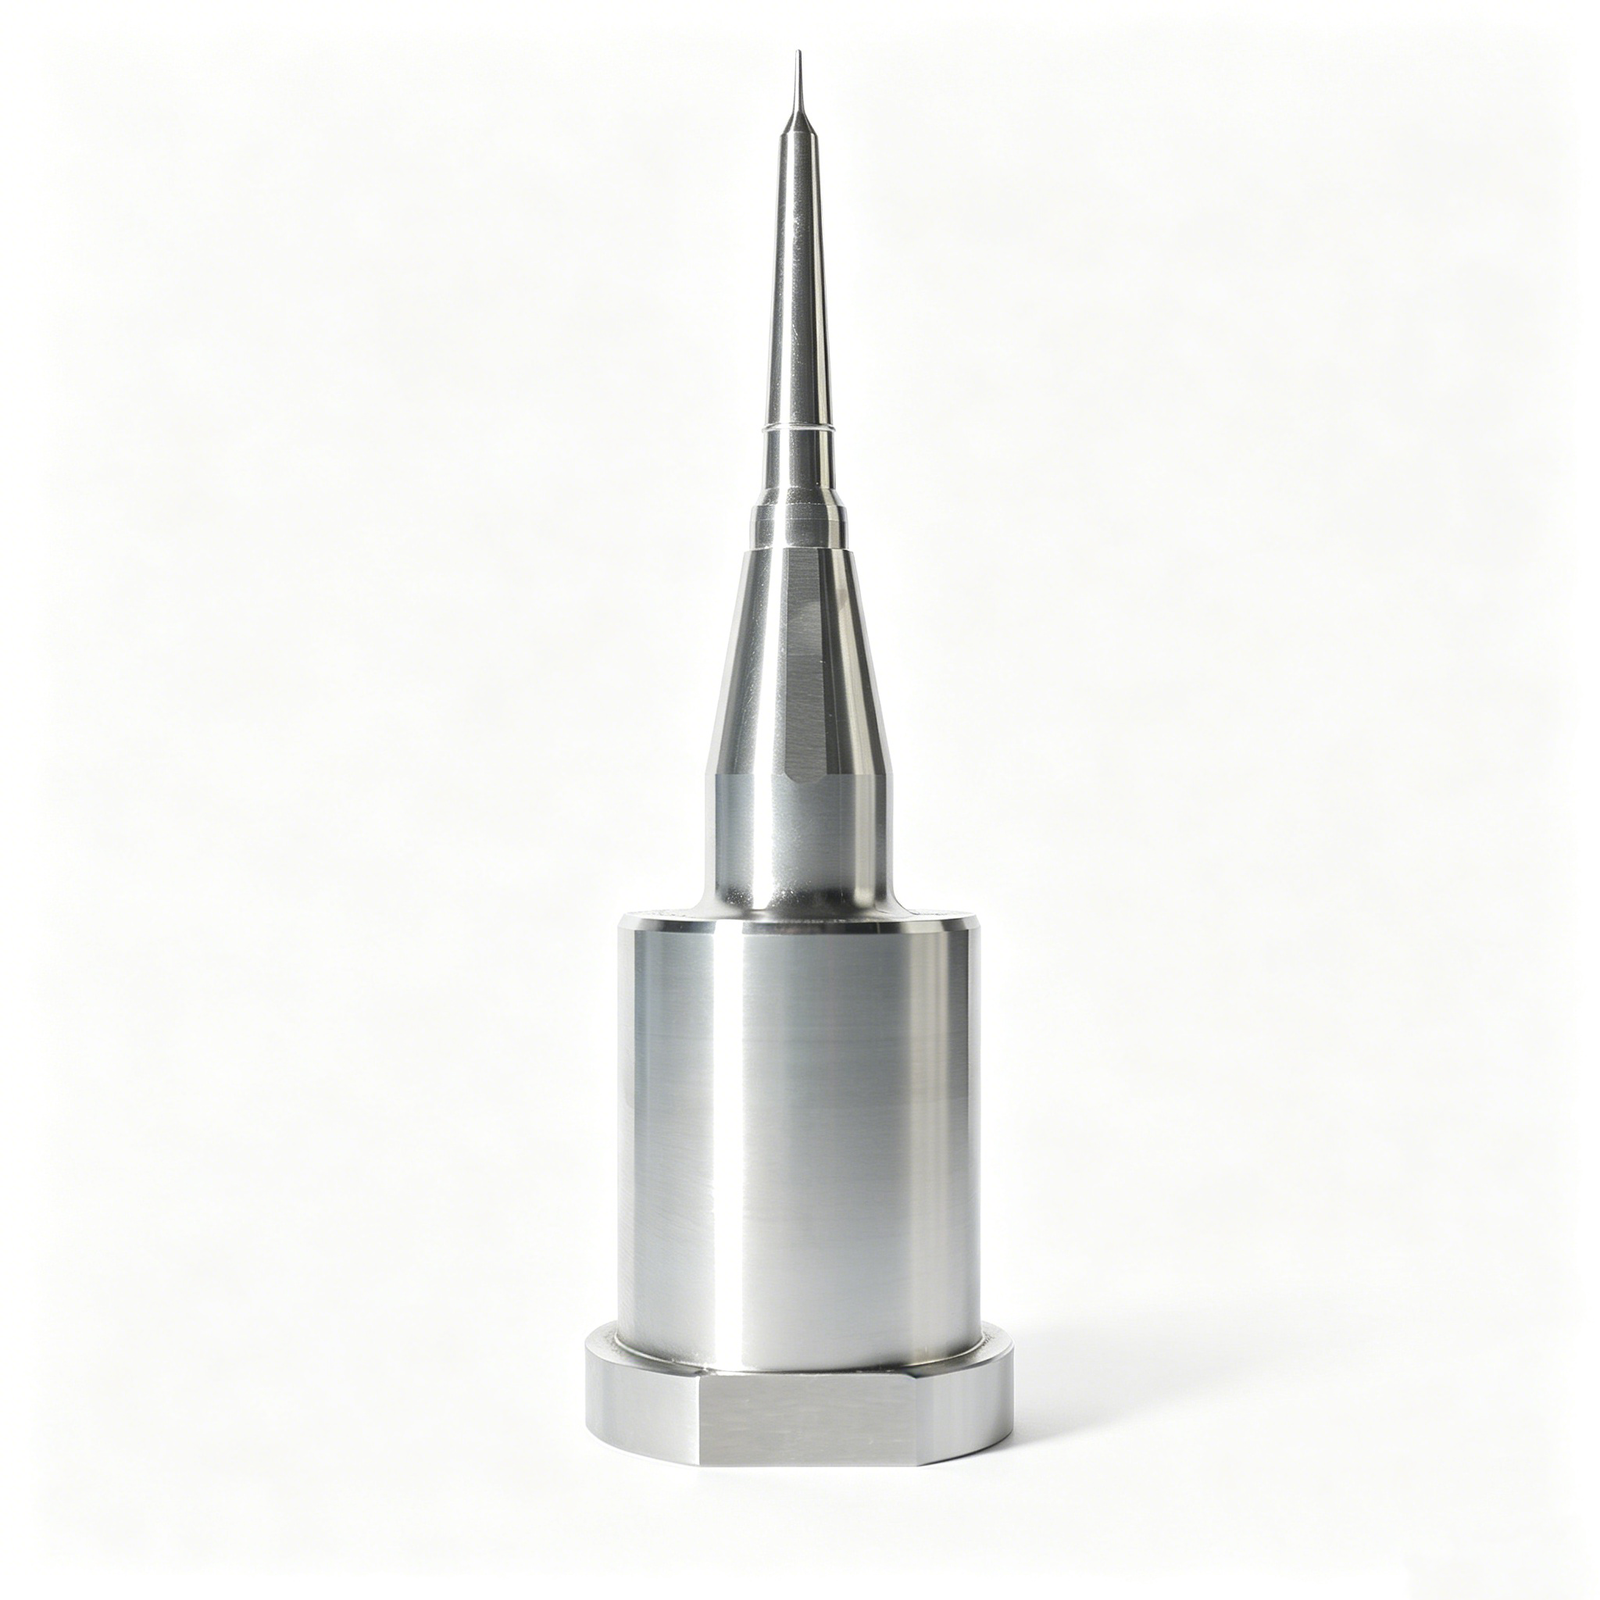
Fraisage CNC
Services de fraisage CNC personnalisés pour les composants prismatiques, à poches, moulés et sensibles aux gabarits. L’examen du plan prend en compte la structure des datums, l’accès aux outils, la géométrie des parois, la marge d’usinage, les exigences de surface et les dimensions nécessitant une inspection dédiée.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les arbres, les axes, les bagues, les filetages et les composants rotatifs. Les relations de diamètre, le faux rond, la concentricité, les références de datums, l’état du matériau et les besoins d’opérations secondaires doivent être définis avant la planification du processus.
Upload a Drawing
Usinage 5 axes
Usinage CNC 5 axes pour des pièces dont les caractéristiques angulaires, les surfaces complexes ou les relations multi-faces bénéficient de moins de montages. L’itinéraire proposé dépend de la portée de l’outil, de l’accès au serrage, du transfert de données, de l’état du matériau et des exigences d’inspection des caractéristiques critiques.
Upload a Drawing
Tournage et micro-usinage de précision
Tournage de précision et micro-usinage pour des composants petits, élancés ou riches en détails où la stratégie de support, de manipulation et de mesure affecte les résultats. Fournissez les tailles de caractéristiques, les tolérances, le matériau, la quantité et les détails de la fonction d’accouplement pour un examen pratique.
Upload a Drawing
Services d'électroérosion à fil et d'électroérosion à enfonçage
Services d’électroérosion à fil et à enfonçage pour les caractéristiques durcies, les fentes étroites, les profils internes, la géométrie interne nette et les formes avec un accès limité aux outils conventionnels. La stratégie d’électrode, le chemin du fil, les considérations sur la couche de recuit, les exigences de finition et le contrôle des données sont examinés par rapport au dessin.
Upload a Drawing
Rectification de précision
Rectification de surface et de profil de précision pour les dimensions, la planéité, le parallélisme, les profils et les finitions qui dépendent d’une matière première de rectification contrôlée. La planification du processus prend en compte la séquence de traitement thermique, les surfaces de référence, l’allocation de rectification et la méthode d’inspection des caractéristiques critiques.
Upload a Drawing
Noyaux et cavités d'inserts de moules
Noyaux et cavités d’inserts de moules de précision produits selon les dessins du client pour le moulage par injection et les applications d’outillage associées. L’examen se concentre sur les relations de joint, l’accès au refroidissement ou aux caractéristiques le cas échéant, les exigences de matériau et de traitement thermique, les besoins en électroérosion ou en rectification, et la géométrie critique pour l’inspection.
Upload a Drawing
Éjecteurs et composants d'éjection
Broches d’éjecteur, manchons et composants d’éjection pour les systèmes d’outillage où le jeu, l’alignement, les surfaces d’usure et le mouvement doivent être considérés ensemble. Fournissez les détails d’accouplement, les exigences de dureté, les attentes de surface et les dimensions fonctionnelles pour l’examen du dessin.
Upload a Drawing
Broches de noyau, composants de guidage et de localisation
Broches de noyau, broches de guidage, douilles et composants de localisation fabriqués selon les interfaces et les données fonctionnelles définies sur le dessin. L’état du matériau, les relations d’ajustement, la concentricité, les exigences d’usure et le contexte des composants d’accouplement aident à déterminer la voie d’usinage et d’inspection appropriée.
Upload a Drawing
Coulisses, leviers, canaux et accessoires de moule
Coulisses, leviers, canaux et accessoires de moule pour des assemblages d’outillage configurables plutôt que des configurations standard supposées. La géométrie, les relations de déplacement ou d’accouplement, le traitement du matériau, les surfaces d’usure et les dimensions critiques d’alignement doivent être clarifiés avant la fabrication.
Upload a Drawing
Composants de moules de connecteur
Composants de moules de connecteur de précision pour outillage où la géométrie des broches, l’alignement des cavités, les caractéristiques fines et les relations de localisation répétables affectent les performances des connecteurs moulés. Les dessins doivent identifier les interfaces critiques, les exigences de matériau, les besoins de finition et les priorités d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Composants de matrices d’emboutissage de précision pour jeux de matrices basés sur des dessins, outils de formage, poinçons, inserts, guides et matériel connexe. L’examen de la fabrication aborde le matériau et le traitement thermique, les exigences de bord et de profil, les relations de jeu, la matière première de rectification et les interfaces d’accouplement.
Upload a Drawing
Outillage pour injection, MIM, CIM et surmoulage
Composants d’outillage pour injection, MIM, CIM et surmoulage pris en charge dans un périmètre de production vérifié. Les exigences sont examinées pour la géométrie du moule, l’état du matériau, les dimensions critiques, la stratégie d’électroérosion et de rectification, les interfaces de joint ou d’insert, et les preuves d’inspection prévues.
Upload a Drawing
Matériaux d'usinage
Matériaux d’usinage CNC sélectionnés en fonction du dessin, de l’application, de la voie d’usinage, de la séquence de traitement thermique et des besoins d’inspection. Spécifiez le grade de matériau requis ou une alternative approuvée, l’état du matériau, l’attente de traçabilité, ainsi que toute considération de corrosion, d’usure ou de conductivité.
Upload a Drawing
Finitions de surface et traitement thermique
Finition de surface et traitement thermique planifiés autour des surfaces fonctionnelles, des besoins de corrosion ou d’usure, des changements dimensionnels et de l’allocation d’usinage ou de rectification post-traitement. Identifiez le type de finition, l’exigence de revêtement ou de traitement, les attentes d’apparence, les besoins de masquage et les dimensions critiques.
Upload a Drawing
Qualité, métrologie et documentation
Inspection de précision, métrologie et documentation qualité alignées sur la commande et le plan d’inspection vérifié. Définissez les dimensions critiques, les données, les attentes d’échantillonnage ou de rapport, les preuves de matériau ou de traitement, l’état de révision et toute traçabilité requise avant la production.
Upload a Drawing
Prototypage et production en petite série
Prototypage rapide et fabrication en petite série pour des pièces d’évaluation basées sur des dessins, des quantités intermédiaires et des séries de production contrôlées. Une quantité claire, une date de livraison cible, le matériau, le niveau de révision, les priorités fonctionnelles et les besoins d’inspection soutiennent une discussion réaliste sur le processus et la livraison.
Upload a DrawingMatériaux de surfaçage de précision à considérer lors de l’examen des plans

Acier à outils
Utilisé pour les noyaux de moule, les inserts de cavité et les composants de filière où la résistance à l’usure et la séquence de traitement thermique affectent les tolérances d’usinage. Le surfaçage de précision doit protéger les arêtes critiques, les surfaces de référence et les ajustements après meulage ou électroérosion.

Acier inoxydable
Souvent spécifié pour les outillages résistants à la corrosion et les composants usinés sur mesure. Le grade, l’état de dureté et les exigences de surface influencent la formation de bavures et l’accès pour la finition, en particulier autour des trous transversaux, des parois minces et des surfaces d’étanchéité ou de contact.

Alliages d'aluminium
Courant pour les outillages de prototypage, les fixations et les composants CNC légers. Un matériau plus tendre peut former des bavures par roulement sur les arêtes fraisées ou percées, de sorte que les exigences de bris d’arête et les attentes en matière de surface cosmétique doivent être définies sur le plan.

Alliages de cuivre
Appliqué aux électrodes, aux pièces liées aux connecteurs et aux composants nécessitant une conductivité électrique ou thermique. La sélection de l’alliage et la géométrie des caractéristiques affectent l’usure de l’outil et le comportement des bavures ; les méthodes de surfaçage ne doivent pas endommager les détails fins ou les surfaces de contact.

Plastiques techniques
Spécifié pour les composants isolants, résistants à l’usure ou de prototypage où la qualité des arêtes peut affecter l’assemblage. Le grade du matériau, l’épaisseur de la paroi et la sensibilité à la température guident les décisions d’usinage et de surfaçage de précision, en particulier autour des filetages, des fentes et des caractéristiques délicates.
Procédés d’usinage et de finition pour le surfaçage de précision

Fraisage CNC
Le fraisage CNC établit les profils, les poches, les trous et les conditions d’arête accessibles. L’approche de l’outil, la sélection de l’outil de coupe et les bris d’arête programmés sont examinés par rapport aux dimensions critiques afin que le surfaçage de précision puisse être planifié sans compromettre la géométrie fonctionnelle.

Tournage CNC
Le tournage CNC prend en charge les caractéristiques rotatives, les alésages, les épaulements et les arêtes adjacentes aux filetages. La voie prend en compte le comportement du matériau, la direction de sortie de l’outil et les besoins de finition ultérieurs pour réduire la formation de bavures sur les caractéristiques qui affectent l’ajustement ou l’assemblage.

Électroérosion à fil
L’électroérosion à fil est envisagée pour les fentes étroites, les profils durcis et les contours complexes où l’accès conventionnel de l’outil est restreint. Le trajet du fil, l’emplacement du trou de départ et la condition de l’arête sont évalués aux côtés de la tolérance, de la surface et des exigences d’ajustement en aval.

Électroérosion par enfonçage
L’électroérosion par enfonçage prend en charge les détails de cavité, les caractéristiques profondes et les géométries nécessitant une élimination par électrode. La stratégie d’électrode, l’accès de rinçage et la marge de finition sont examinés afin que tout travail d’arête post-processus reste compatible avec les surfaces fonctionnelles spécifiées.

Rectification de précision
La rectification de précision affine les faces, les diamètres et les surfaces liées aux références après usinage ou traitement thermique, le cas échéant. Le stock de rectification, l’accès à la meule et les priorités de surface sont évalués pour préserver la géométrie critique tout en traitant les conditions d’arête contrôlées.

Ajustement et inspection
L’ajustement et l’inspection vérifient que le traitement des arêtes soutient les exigences d’accouplement, de mouvement et de manipulation. SUUXIANG aligne les contrôles de surfaçage sur le plan, les dimensions critiques, la méthode de mesure convenue et le plan d’inspection contrôlé par révision avant la livraison.
Surfaçage de précision pour les caractéristiques critiques des composants

Caractéristiques de localisation
Les trous de référence, les emplacements de chevilles et les faces de positionnement peuvent être examinés pour la direction des bavures, l’état des bords et l’accès pour l’inspection, là où la précision dimensionnelle affecte l’assemblage de moules, matrices ou gabarits.

Éléments de guidage
Les goupilles de guidage, les douilles et les interfaces coulissantes nécessitent des bords d’entrée et des transitions de surface contrôlés pour réduire les dommages d’assemblage et éviter les interférences lors des mouvements répétés des outils.

Éléments d'éjection
Les broches d’éjecteur, les douilles et les composants d’éjection associés bénéficient de bords de rupture définis par le dessin, d’exigences d’accouplement et de dimensions critiques qui soutiennent un mouvement fiable au sein de l’ensemble d’outillage.

Détails filetés
Les filetages, les trous transversaux et les fraisages doivent identifier les sorties sensibles aux bavures, les exigences de chanfreinage et les attentes de contrôle afin que la voie d’ébavurage sélectionnée protège l’engagement fonctionnel.

Identification des pièces
Les marques de révision, les identifiants de cavité et les étiquettes de traçabilité peuvent être inclus lorsqu’ils sont spécifiés sur le dessin, avec la disposition et la lisibilité examinées par rapport aux besoins d’usinage, de finition et d’inspection.
À propos de l'ébavurage de précision SUUXIANG
SUUXIANG est la seule marque commerciale de Dongguan SuuXiang Precision Mold Co., Ltd. Fondée en 2010 et située au 2ème étage du parc industriel Sanhe, ville de Chang’an, Dongguan, Guangdong, Chine, l’entreprise a été créée et est légalement représentée par XiaoCheng Huang. Nous aidons les équipes mondiales d’ingénierie, d’approvisionnement et de qualité à passer des dessins et des spécifications à des composants personnalisés inspectés, avec l’examen des dessins et la DFM informant chaque discussion de production.
Notre champ d’action pratique combine l’usinage CNC de précision pour les pièces usinées sur mesure et les composants de moules de précision, y compris les inserts de noyau de moule, les inserts de cavité de moule et les composants de moule d’injection, avec le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil et par enfonçage, la rectification de précision, l’ajustage et l’inspection. Pour les exigences d’ébavurage de précision, la voie du processus est considérée parallèlement aux dimensions critiques, à la stratégie de référence, aux exigences de surface, à l’accès aux caractéristiques et à la méthode d’inspection nécessaire pour la pièce commandée.
Ce qui différencie SUUXIANG, c’est une coordination de projet disciplinée autour des informations qui affectent la fabricabilité : les exigences de matériaux et de traitement thermique, les tolérances d’usinage, le statut de révision, les attentes de qualité et les besoins de livraison. Nous ne traitons pas chaque demande de manière identique ; nous examinons le dessin et confirmons les choix de processus réalisables avant les devis et les engagements de production.

Capacité d’ébavurage de précision : de la DFM à l’inspection
Examen du dessin avant le traitement
L’ébavurage de précision commence par un examen du dessin qui identifie les bords critiques, les interfaces fonctionnelles, les références, les exigences de surface et les caractéristiques vulnérables à la formation de bavures. Cela donne à la voie de fabrication un objectif défini avant que les décisions d’usinage, d’électroérosion, de rectification ou d’ajustage ne soient prises.
- Identifier les bords critiques et les conditions de bord admissibles
- Examiner l'accès aux outils, les sorties, les fentes, les trous et les intersections
- Aligner la séquence de matériaux, de traitement thermique et de finition
- Clarifier les risques d'accouplement fonctionnel et de manipulation

Stratégie d’électroérosion et de rectification
Les caractéristiques fines et les composants d’outillage trempés peuvent nécessiter l’électroérosion et la rectification en complément de l’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e. SUUXIANG évalue l’accès aux électrodes, le parcours du fil, le stock de rectification et la séquence des processus afin que le retrait des bavures soit pris en compte sans modifier de manière fortuite un profil critique ou une surface d’étanchéité.
- Évaluer les parcours d'électroérosion fil pour les détails étroits ou internes
- Planifier la stratégie d'électrode pour les cavités et les coins difficiles
- Réserver une marge de rectification là où la finition ou la géométrie l'exigent
- Examiner le traitement des bords post-process autour des caractéristiques critiques

Les dimensions critiques restent protégées
Un ébavurage de précision doit retirer le matériau indésirable tout en préservant les dimensions qui régissent l’ajustement, le mouvement, l’étanchéité ou l’alignement des connecteurs. L’examen sépare les bords contrôlés des exigences générales de rupture de bord, aidant ainsi à éviter qu’une étape de finition ne crée des problèmes de tolérance ou de surface évitables.
- Définir les dimensions critiques pour la qualité à partir du dessin
- Relier les exigences de bord aux datums et à l'empilement des tolérances
- Distinguer les bords fonctionnels des cassures de bord générales
- Adapter l'approche de finition à la fonction de la caractéristique

Discipline d’inspection et de révision
Le plan d’inspection doit refléter la révision du dessin convenue, les caractéristiques critiques et les exigences de reporting. SUUXIANG maintient la discussion de production centrée sur la méthode d’inspection, les attentes en matière de documentation et le contrôle des révisions, de sorte que la pièce livrée puisse être évaluée par rapport aux exigences effectivement publiées pour la fabrication.
- Confirmer la révision du dessin avant la mise en production
- Définir les priorités d'inspection pour les caractéristiques critiques
- Aligner les rapports demandés avec le plan d'inspection vérifié
- Garder les informations de livraison et de révision visibles pendant la coordination

Comment le flux de travail d’examen des dessins de SUUXIANG diffère de celui d’un atelier d’usinage typique
Comparez les contrôles de production qui aident les équipes à évaluer les exigences d’ébavurage avant de s’engager.
← Swipe left or right to view →
Flux de Production d’Ébavurage de Précision
Un parcours contrôlé de la revue RFQ à la coordination de l’inspection, de l’emballage et de la livraison pour les pièces de précision personnalisées.
Examiner les exigences de la RFQ
Nous examinons les dessins, les modèles, le matériau, la quantité, l’application, l’objectif de livraison et les besoins en matière de rapports afin d’identifier les dimensions critiques, les datums, les priorités de surface et les questions en suspens.
Planifier le Processus et l’Itinéraire
L’équipe aligne les conclusions DFM avec l’accès à l’usinage, l’état du matériau, la séquence de traitement thermique, les exigences EDM, le stock de rectification, l’approche d’ébavurage et la planification de l’inspection avant la production.
Usiner les Caractéristiques Clés
Le fraisage CNC, le tournage, l’usinage multi-axes ou le micro-usinage produisent la géométrie planifiée tout en protégeant les datums référencés et en laissant une marge appropriée pour les opérations ultérieures.
Appliquer l’EDM et la Rectification
Lorsque le dessin l’exige, l’électroérosion fil, l’électroérosion à enfoncement, la rectification de précision, l’ajustage et l’ébavurage de précision traitent les caractéristiques fines, les arêtes, les surfaces et la finition contrôlée.
Inspecter et Documenter
L’inspection suit le plan de projet vérifié, en se concentrant sur les dimensions critiques, les exigences de surface et le reporting spécifié afin que la documentation finale corresponde à la commande et à la révision.
Emballer et Coordonner la Livraison
Les pièces approuvées sont emballées selon les besoins de manipulation du composant, avec une visibilité de la révision et une coordination de livraison maintenues par rapport aux exigences du projet confirmées.
Travailler avec SUUXIANG pour un ébavurage de précision
Move from RFQ to inspected delivery through a documented review of part geometry, burr-control priorities, process route, and quality requirements.
Soumettre votre dossier de dessin
Fournir les dessins 2D, les modèles 3D disponibles, le matériau, la quantité, la date cible, les arêtes critiques, les exigences de surface et les attentes en matière d’inspection ou de reporting.
Examiner le DFM et les Exigences
Aligner sur les datums, les dimensions critiques, les emplacements des bavures, l’accès à l’usinage, les besoins en EDM ou en rectification, la séquence de traitement thermique et une approche pratique d’ébavurage de précision.
Confirmer le Devis et le Plan
Examiner l’itinéraire de processus proposé, la portée commerciale, le statut de révision, les hypothèses de livraison et le plan d’inspection avant que SUUXIANG n’engage les ressources de production.
Approuver les Échantillons si Nécessaire
Pour les projets applicables, évaluer les échantillons convenus, les premiers articles ou les points de contrôle documentés avant de poursuivre avec l’itinéraire de production et d’inspection approuvé.
Coordonner la Production et la Livraison
SUUXIANG gère l’usinage, la finition, l’inspection, la visibilité des révisions et la coordination de la livraison, avec une documentation finale correspondant à la commande et au plan d’inspection confirmés.
Documentation Qualité d’Ébavurage de Précision
Preuve Client En Attente d’Approbation
Espace réservé pour témoignage client : à publier uniquement après approbation écrite confirmant la révision du dessin, l’exigence de bavurage, les preuves d’inspection, le résultat de livraison et tout résultat quantifié. Aucune approbation client ni métrique de projet n’est représentée ici avant vérification.
Espace réservé pour preuves de cas anonymisées : documenter l’emplacement spécifique des bavures, les dimensions critiques, le processus de finition, la méthode d’inspection et le résultat accepté avant publication. Ajouter un résultat numérique uniquement lorsqu’il est traçable à un enregistrement client approuvé.
Espace réservé pour commentaires client : ne conserver que les preuves qui vérifient la portée du dessin cité, le contrôle de révision, la quantité, le dossier de livraison et la documentation d’inspection. Remplacer ce texte par un langage client approuvé plutôt que d’inférer des revendications de performance à partir de l’activité de production.
FAQ sur le Bavurage de Précision pour les Acheteurs Ingénieurs
Practical guidance for evaluating drawing-based parts, inspection needs, revisions, and delivery requirements before production planning.
Quelles informations vous faut-il pour établir un devis de bavurage de précision ?
Le bavurage de précision peut-il être spécifié pour les petits trous, les fentes et les caractéristiques internes ?
Comment contrôler le déburrage de précision sans modifier les arêtes critiques ?
Puis-je commander des quantités de prototypes avant la production en faible volume ?
Comment planifier le délai pour une demande de prix (RFQ) de déburrage de précision ?
Quels rapports d’inspection peuvent accompagner les pièces CNC déburrées ?
Comment les révisions de dessin sont-elles gérées après la cotation ou l’échantillonnage ?
Comment inclure les exigences d’expédition internationale et de propriété intellectuelle dans une RFQ ?
Le guide complet de l’acheteur pour le déburrage de précision
Utilisez ce cadre de décision pour spécifier l’élimination des bavures, comparer les processus et les fournisseurs appropriés, protéger les caractéristiques critiques et éviter les erreurs d’approvisionnement qui peuvent compromettre l’ajustement, la finition, la propreté, le coût et la livraison.
1. Qu’est-ce que le déburrage de précision ?
One burr is raised, displaced, or fractured material left at an edge after machining, molding, stamping, or cutting. precision deburring is its controlled removal while preserving specified dimensions, edge form, datums, and functional surfaces; burrs can disrupt fit and contaminate hydraulic fluid (https://www.weilerabrasives.com/catalog/application/deburring).nnFive functional risks make the requirement more than cosmetic: impaired assembly fit, handling cuts, loose-particle contamination, unreliable electrical contact, and unacceptable visible edges. The required result is a clean, repeatable edge without a remaining sharp projection, loose fragment, or unintended change to mating geometry.nnThree terms must remain separate on the drawing: burr removal eliminates unwanted material; edge breaking intentionally creates a small chamfer; radiusing specifies a defined radius. General polishing or surface finishing changes texture or appearance and is not evidence that burrs have been removed; specify the affected edges, allowable edge condition or size, critical surfaces to protect, and inspection method.
2. Évolution du déburrage de précision
19th-century shop practice relied largely on hand files, scrapers, stones, and brushes; results depended heavily on operator judgment. Abrasive wheels, brushes, and tumbling later increased throughput, but uncontrolled edge break could alter a functional corner or obscure a burr inside a cross-hole.nn6 process families now broaden the route-selection discussion: abrasive, mass-finishing, thermal-energy, electrochemical, cryogenic, and CNC or robotic deburring. Thermal and electrochemical methods can address difficult internal passages, while cryogenic processing makes selected burrs brittle before media impact; the appropriate route remains material-, geometry-, and cleanliness-dependent (https://www.nitrofreeze.com/2021/08/09/precision-deburring-machined-parts).nn3 modern requirements—repeatability, tighter tolerance protection, and traceability—shift deburring from a final shop-floor touch-up to a controlled operation. For drawing-based sourcing, specify the protected datums, permitted edge condition, inaccessible features, cleaning needs, inspection method, and revision; then require the supplier to confirm the proposed process route before production.
3. Types de processus de déburrage de précision
Six familles de processus éliminent les bavures par différents mécanismes physiques. Choisissez en fonction de l’accès aux caractéristiques, de la rupture d’arête autorisée, de la taille de la racine de la bavure, de la cohérence par lot et de la possibilité de protéger les axes critiques à l’aide de fixations.
| Processus | Accès aux caractéristiques | Effet d’arête | Finition de production |
|---|---|---|---|
| Manuel/mécanique | Bords visibles | Hautement contrôlable | Faible volume |
| Brosse/sablage | Surfaces ouvertes | Rayon léger possible | Lots modérés |
| Vibratoire/centrifuge | Bords exposés | Arrondis généraux | Débit des lots |
| Énergie thermique | Passages internes | Exposition non sélective | Bavures complexes |
| Électrochimique | Bords internes conducteurs | Élimination localisée | Pièces bridées |
| Cryogénique/automatisé | Caractéristiques complexes accessibles | Dépendant du processus | Lots répétables |
Arêtes externes accessibles
Les outils manuels et le usinage mécanique contrôlé conviennent aux bavures isolées, visibles et aux petits lots. Ils nécessitent une manipulation experte ; la répétabilité et le débit dépendent du contrôle de l’opérateur.
Finition de surface par lots
Les brosses abrasives, le sablage, le polissage vibratoire et centrifuge traitent de nombreuses arêtes exposées simultanément. Ils peuvent arrondir les arêtes et ne pas atteindre les alésages masqués ni conserver les coins fonctionnels vifs.
Bavures de caractéristiques internes
Les systèmes à énergie thermique, électrochimiques, cryogéniques et automatisés traitent des caractéristiques internes ou complexes sélectionnées. Validez la compatibilité des matériaux, le masquage, l’élimination des résidus, les fixations et les effets dimensionnels par des échantillons.
4. Matériaux pour l’ébavurage de précision
Le comportement du matériau détermine si une bavure se plie, se fracture, s’étale ou contamine une surface. Adaptez l’ébavurage de précision à l’alliage spécifié, à l’état de dureté, à l’épaisseur de paroi et à la finition finale.
| Groupe de matériaux | Risque principal | Parcours plus sûr |
|---|---|---|
| Aluminium, cuivre | Ductile, sensible à la chaleur | Brosse légère ; nettoyer les résidus |
| Carbone, inoxydable | Tenace ; risque de corrosion | Abrasif contrôlé ; sécher rapidement |
| Titane, acier à outils | Résistant ou cassant | Faible chaleur ; médias fins |
| Plastiques techniques | Mou ou cassant | Parcours d’essai ; nettoyage compatible |
Matériaux tendres et sensibles à la chaleur
Les alliages d’aluminium et de cuivre forment des bavures ductiles qui peuvent se replier sur les bords ou étaler les surfaces d’étanchéité. Utilisez des brosses légères, évitez les médias abrasifs incrustés et nettoyez les résidus avant que la coloration ne se développe.
Alliages durs et résistants
Les aciers au carbone et inoxydables conservent des racines de bavures aiguës ; le titane est résistant, tandis que l’acier à outils trempé peut s’écailler. Limitez la chaleur, choisissez des médias fins compatibles et séchez l’acier rapidement après un nettoyage tenant compte de la corrosion.
Pièces finies et à paroi mince
Les pièces plaquées, revêtues, traitées thermiquement et à paroi mince nécessitent un parcours d’essai avant leur libération. Masquez les surfaces cosmétiques, soutenez les parois flexibles et inspectez la perte de revêtement, les bords roulés et les médias piégés.
5. Spécification du débavurage de précision sur les dessins
Une simple mention « débavurer » laisse l’état du bord ouvert à interprétation. Pour un débavurage de précision basé sur le dessin, définissez l’état acceptable pour chaque caractéristique fonctionnellement importante avant le devis.
Définir les limites de bord
Un chanfrein de bord maximum de 0,05 mm ou un R0,05 est mesurable ; appliquez-le uniquement aux bords nommés. Indiquez si un bord vif, une portée d’étanchéité, un épaulement de presse ou un bord de référence est interdit de débavurage.nnDes limites de Ra de 0,8 µm peuvent être endommagées par une finition agressive. Identifiez les dimensions critiques dont la taille, la forme ou la finition doivent être vérifiées après le débavurage.
Afficher l’accès et la direction
2 vues en coupe peuvent distinguer une bavure de trou débouchant d’une rupture externe. Marquez les passages borgnes, les filetages, les rainures et les canaux internes nécessitant un retrait de bavure.nnUne flèche à côté d’une caractéristique peut spécifier la direction de bavure permise ou le bord de sortie protégé. Ajoutez des photographies lorsque la géométrie rend la vue du dessin ambiguë.
Définir les preuves d’acceptation
Une inspection visuelle à 100 % peut convenir aux bords critiques désignés, tandis qu’un plan d’échantillonnage défini peut convenir aux autres caractéristiques. Nommez la méthode de grossissement, de contrôle tactile, de flux d’air ou de boroscope lorsque cela est applicable.nnUn échantillon de référence approuvé ou une photographie limite réduit les décisions d’acceptation subjectives. Incluez les limites de propreté, les préoccupations concernant les particules lâches, le niveau de révision, la quantité, le matériau et le rapport d’inspection requis dans la demande de devis.
6. Contrôles de qualité critiques pour le débavurage de précision
L’examen de la première pièce doit comparer chaque bord critique au schéma de référence du dessin avant que le processus ne soit approuvé. Vérifiez que le retrait de la bavure améliore la manipulation et l’assemblage sans modifier la limite fonctionnelle.
Protéger la géométrie fonctionnelle
Les faces de référence, les portées d’étanchéité, les bords de localisation vifs, les filetages et les alésages nécessitent des limites spécifiques à la caractéristique plutôt qu’une instruction générale de chanfrein. Définissez le rayon ou le chanfrein autorisé, les surfaces protégées et le gabarit ou la condition d’accouplement qui prouve la fonction.nnUne revue visuelle à 100 % est appropriée pour les bords critiques désignés ; le grossissement aide à distinguer une bavure restante d’une condition de bord acceptable. Vérifiez les bavures roulées aux trous débouchants, aux rainures et aux sorties de filetage.
- Masquage ou fixation des surfaces sensibles
- Contrôle des filetages après ébavurage
- Vérifier l’entrée de l’alésage sans réduire le jeu
Rapporter clairement les écarts
Chaque non-conformité doit identifier la caractéristique, la révision du dessin, l’état observé, l’action de confinement et la disposition. Les retouches doivent être réinspectées selon les mêmes critères d’acceptation fonctionnels, et non jugées uniquement sur l’apparence.nnSUUXIANG peut aligner les preuves de la première pièce, les contrôles en cours de fabrication et le rapport final avec le dessin et le plan d’inspection convenu. Les acheteurs doivent soumettre le contexte de la pièce complémentaire lorsque l’état du bord affecte l’engagement.
7. Comment choisir un fournisseur d’ébavurage de précision
Deux ensembles de preuves sont importants : un enregistrement de la revue du dessin avant la libération et des résultats d’inspection répétables après l’ébavurage. Pour les pièces CNC, de moulage, d’outillage de connecteur et de matrices d’emboutissage, jugez le processus proposé par rapport aux arêtes critiques, aux datums, à l’état du matériau et au risque de jumelage.
| Zone d’évaluation | Preuves de l’acheteur | Question pour l’appel d’offres |
|---|---|---|
| Revue de l’ingénierie | Arêtes critiques et datums marqués | Quelles caractéristiques nécessitent des clarifications ? |
| Stratégie de fixation | Maintien de la pièce et surfaces protégées | Comment la manipulation empêchera-t-elle les dommages ? |
| Inspection | Procès-verbal de réception et méthode | Comment les exigences relatives aux bords sont-elles vérifiées ? |
| Communication | Planning sous contrôle de révision | Quand les risques et les changements sont-ils signalés ? |
Adapter le processus aux caractéristiques
Trois éléments – l’emplacement du bavure, la limite de bris d’arête et l’état du matériau – doivent déterminer les voies de finition manuelles, abrasives, liées à l’EDM ou contrôlées. Demandez comment les trous borgnes, les trous traversants, les sections minces et les arêtes trempées seront protégés.
- Demander un dessin annoté avec les zones d’ébavurage
- Demander le concept d’accès aux fixations et aux outils
- Confirmer la séquence de traitement thermique et de finition
Vérifier les preuves de contrôle
Un rapport de première pièce n’est utile que lorsqu’il identifie la révision, le schéma de datum, le plan d’échantillonnage et la méthode de mesure. Le contrôle par lots nécessite des paramètres de configuration conservés, l’identification du lot, les enregistrements d’inspection et une réponse définie aux arêtes non conformes.
- Demander des preuves de processus de pièces comparables
- Examiner la traçabilité du matériau à l’expédition
- Définir les étapes d’approbation du prototype à la production
- Convenir d’un délai de livraison réaliste après la revue du dessin
8. Erreurs courantes d’approvisionnement en ébavurage de précision
Une ambiguïté évitable peut transformer un échantillon conforme en un rebut d’assemblage. Traitez les conditions de bord, l’accès, la propreté et la vérification comme des exigences du dessin et de la gestion des fournisseurs, et non comme des hypothèses informelles de l’atelier.
Notes vagues et prix le plus bas
Une note telle que « ébavurer tous les bords » laisse le rayon, le dépassement autorisé et les exceptions de bords critiques indéfinis. Le résultat peut être un sur-arrondi ou des bavures résiduelles ; spécifiez la classe de bord par caractéristique et comparez les devis en fonction du même périmètre d’inspection.
Accès et interfaces fonctionnelles
Un trou traversant borgne, la racine d’une fente ou une intersection interne peuvent être inaccessibles avec l’outil proposé. Les bavures non retirées peuvent obstruer le flux ou l’assemblage ; exigez du fournisseur qu’il identifie les limites d’accès, la voie de processus et toute modification de conception avant la libération.nnDeux vérifications en aval sont importantes : le placage peut retenir des débris lâches, tandis que l’assemblage peut exposer des bords tranchants ou des ajustements modifiés. Définissez la condition du bord avant la finition et évaluez les pièces d’accouplement représentatives.
Nettoyage et approbation d’échantillon
Un échantillon cosmétique ne peut pas prouver le contrôle des particules, la préservation dimensionnelle ou la répétabilité. Définissez la condition de nettoyage, les surfaces protégées, la méthode d’échantillonnage et les preuves d’acceptation ; approuvez les premiers articles par rapport aux exigences fonctionnelles et d’inspection, puis contrôlez les révisions.
9. Lancement d’un programme de pièces contrôlées
Un lancement contrôlé transforme un dessin en un enregistrement d’approvisionnement répétable. Pour l’ébavurage de précision, verrouillez les critères d’acceptation avant que les pièces prototypes ne deviennent la référence pour les lots ultérieurs.
Préparer le dossier de libération
1 révision contrôlée du dessin doit identifier les CTQ, les datums, les limites de rupture de bord, le matériau, le traitement thermique, la quantité et les risques de fonction d’accouplement.nn3 fichiers renforcent une demande de devis : dessin 2D, modèle 3D et une exigence d’inspection ou de rapport. Marquez tous les trous traversants, fentes ou bords d’étanchéité sensibles aux bavures.
Aligner avant le premier article
1 revue doit convenir de la voie d’usinage, de la méthode d’ébavurage, des surfaces protégées, de la quantité d’échantillon et des critères d’acceptation mesurables.nn2 fournisseurs nécessitent le même dossier de révision et les mêmes définitions de CTQ. Ne comparez pas les devis tant que les exclusions, les hypothèses de processus et les preuves d’inspection ne sont pas visibles.
Approuver et passer à l’échelle de manière délibérée
1 approbation du premier article doit lier l’identification de la pièce, la révision du dessin, les résultats dimensionnels et les observations d’ébavurage au bon de commande.nn3 enregistrements soutiennent la répétabilité : statut de l’échantillon approuvé, rapport d’inspection et journal des changements de révision. Examinez les commentaires d’assemblage avant d’augmenter la quantité de lot ou de libérer un autre fournisseur.
10. Prix et facteurs de coût de l’ébavurage de précision
1 cadre de tarification doit séparer les frais de configuration uniques des frais de main-d’œuvre récurrents ; les prix fixes ne sont pas fiables tant que le dessin, les limites de bavure, le matériau, la quantité et le plan d’inspection n’ont pas été examinés.nn2 choix de l’acheteur contrôlent généralement le coût le plus efficacement avant la libération : protégez uniquement les bords fonctionnels avec des limites de rupture de bord explicites, standardisez les exigences sous contrôle de révision et évitez la finition cosmétique lorsque l’accouplement, la sécurité ou le contrôle de la contamination ne l’exigent pas.
| Scénario de facteur de coût | Impact relatif du coût | Action de l’acheteur |
|---|---|---|
| 10 à 50 pièces de complexité mixte | Élevé | Combinez les quantités par révision ; confirmez si une revue du premier article est nécessaire. |
| Bavures dans les trous borgnes, filetages, fentes ou caractéristiques transversales internes | Élevé | Marquez les emplacements fonctionnels et autorisez les bords accessibles non critiques à répondre à une exigence générale. |
| Protection de rayon de bord serré près des données critiques | Moyen–élevé | Indiquez l’état de bord autorisé et la méthode d’inspection ; évitez le langage indéfini de type ‘sans bavure’. |
| Ébavurage manuel, gabarits dédiés, nettoyage, finition secondaire ou emballage de protection | Moyen–élevé | Spécifiez uniquement les contrôles requis ; alignez l’emballage avec les risques de manipulation et d’expédition. |
| Délais urgents ou changements fréquents de révision | Élevé | Verrouillez le dessin publié et fournissez un délai de livraison réaliste. |
Téléchargez votre dessin pour une revue de précision de l’ébavurage
Envoyez votre dessin 2D, modèle 3D si disponible, matière, quantité, dimensions critiques, exigences de qualité et date cible pour une première revue du dessin.