
Composants de montage de précision, du plan à l’inspection
SUUXIANG planifie les composants de montage de précision en tenant compte des dimensions critiques, de l’usinage CNC, de l’électroérosion, du meulage et des exigences d’inspection.
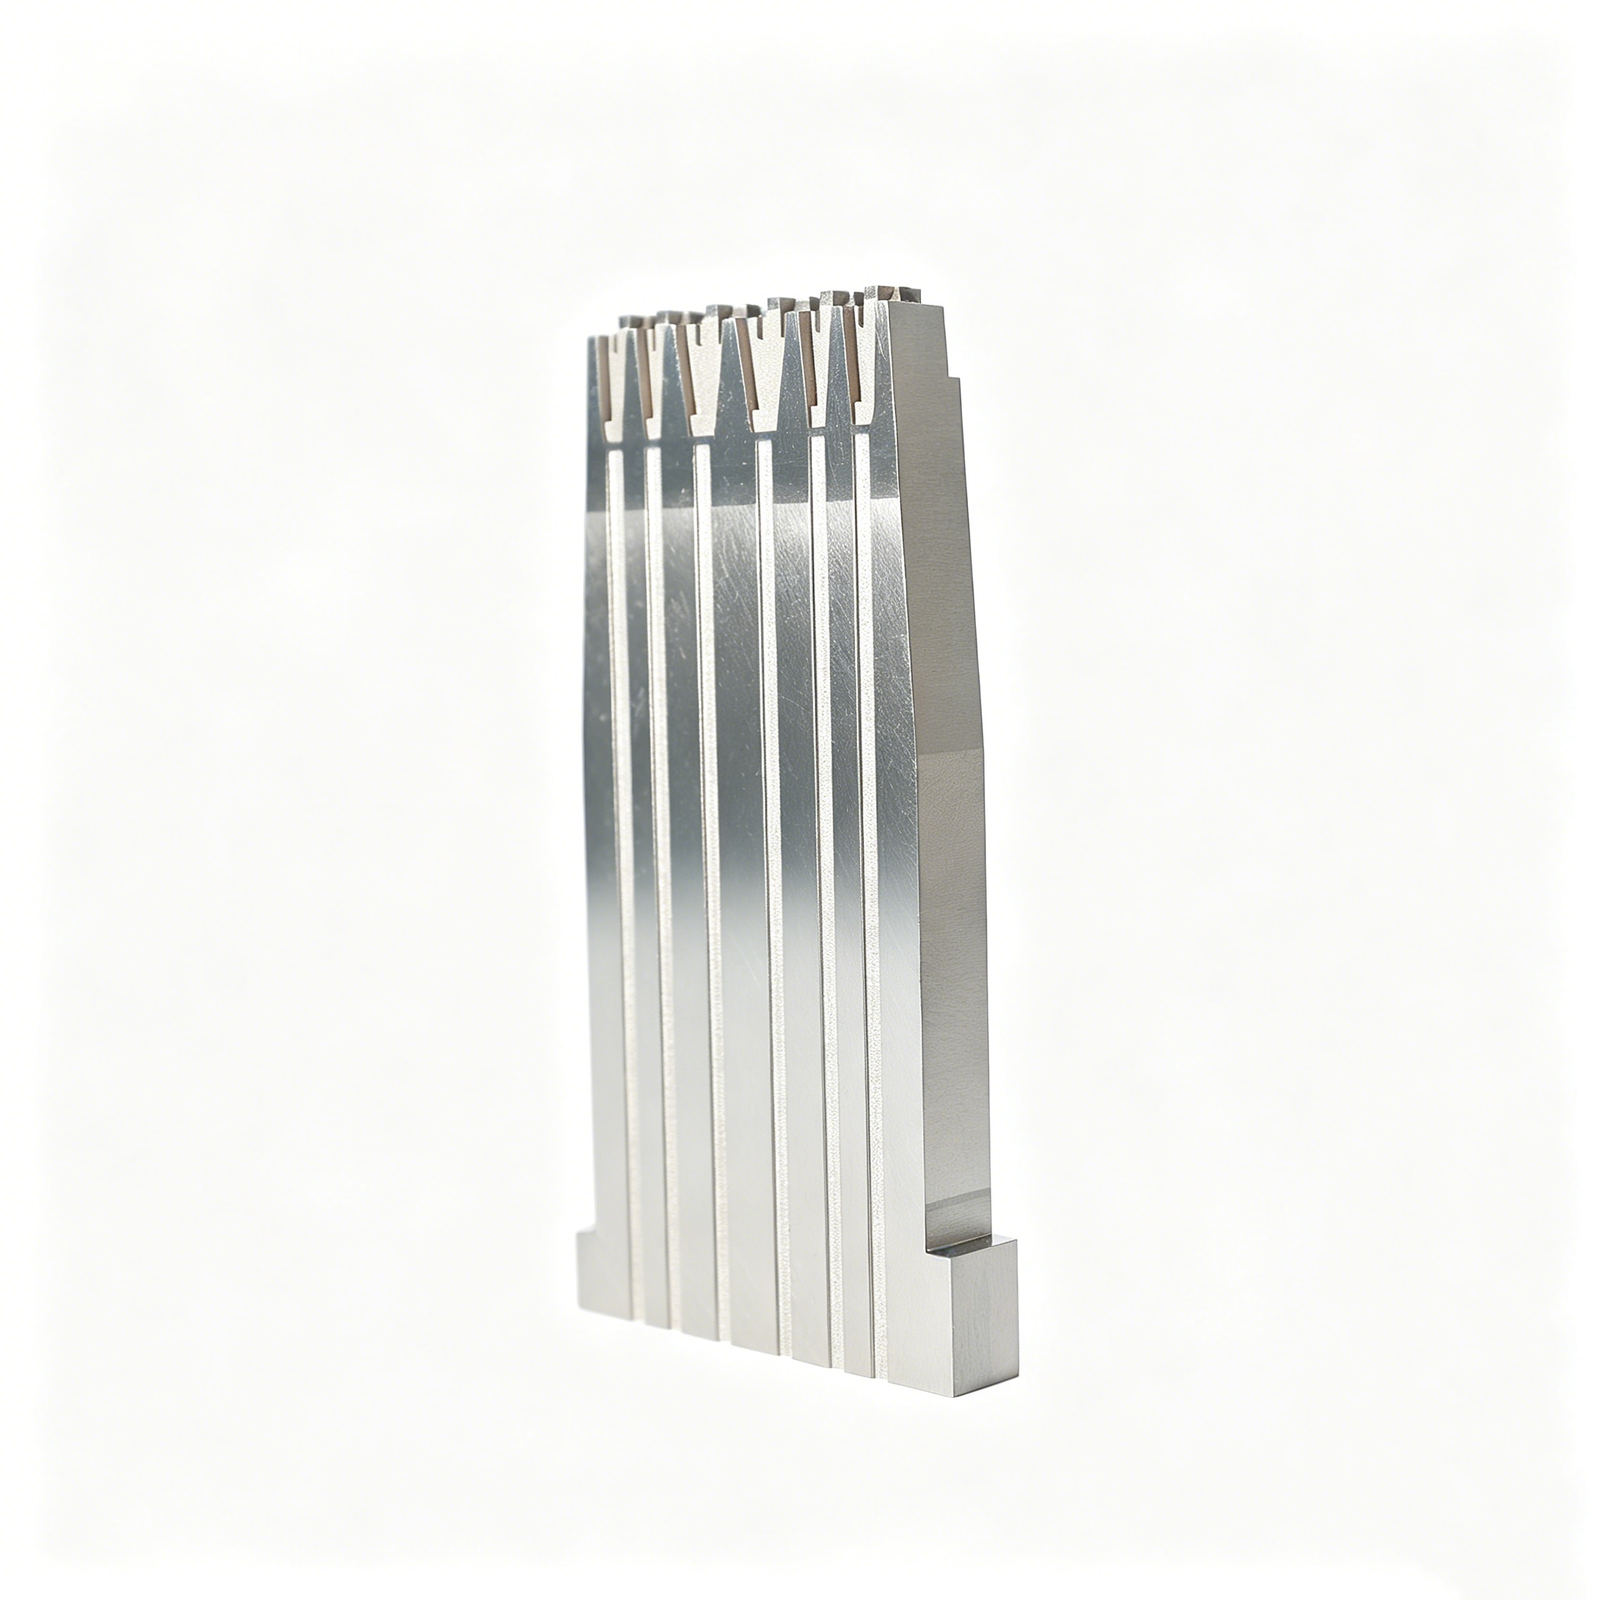
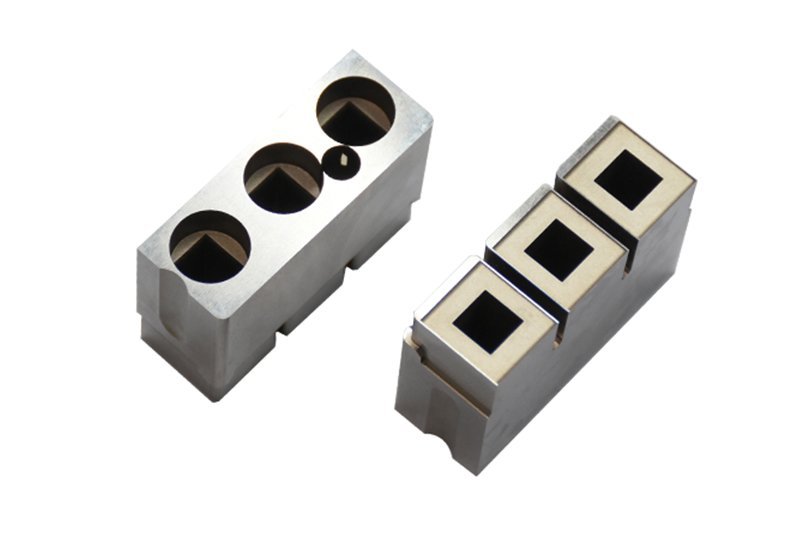
Composants de montage de précision représentatifs







Related Configurable Component Families and Quotation





Pourquoi les équipes choisissent les composants de montage de précision SUUXIANG
La planification pilotée par les plans permet de visualiser les exigences critiques, les décisions de processus et les attentes en matière d’inspection avant le début de la production.
Revue du plan en premier
Nous examinons les plans, les modèles, les exigences matérielles et le contexte d’application pour identifier les questions de fabricabilité avant la cotation et les engagements de production.
Dimensions critiques planifiées
Les dimensions critiques, les plans de référence, les relations de tolérance et les priorités de surface sont discutés tôt pour aligner la stratégie d’usinage avec les exigences fonctionnelles.
Routage de processus intégré
L’usinage CNC, l’électroérosion, le meulage et l’assemblage sont planifiés comme des étapes complémentaires, y compris l’accès, les trajectoires de fil, les électrodes et la marge de meulage.
Méthode d’inspection définie
Les attentes en matière d’inspection sont alignées sur la commande, en concentrant l’effort de mesure et la documentation finale sur les dimensions les plus importantes.
Visibilité des révisions maintenue
Les modifications de plans, les questions de fabrication et les informations de livraison restent visibles grâce à une communication de projet contrôlée, soutenant des décisions traçables entre les parties prenantes.
Composants de précision, outillage et services d’usinage
Itinéraires de processus pilotés par les plans pour les composants configurables, les travaux d’outillage et les pièces personnalisées inspectées dans les applications de montage, de moules, de connecteurs et d’estampage.

Services d'usinage CNC
Services d’usinage CNC de précision pour les pièces basées sur des plans nécessitant un fraisage, un tournage, une électroérosion, un meulage et une inspection coordonnés. L’examen des demandes de prix se concentre sur le matériau, les dimensions critiques, les références de plans de référence, les exigences de surface, la quantité et les priorités de livraison avant qu’un itinéraire de processus ne soit défini.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les pièces prismatiques, les montages, les plaques, les inserts et les caractéristiques usinées complexes. L’accès des outils, la stratégie de serrage, les limites des coins intérieurs, la marge d’usinage et les plans de référence critiques doivent être examinés par rapport au plan et au modèle 3D.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les arbres, les axes, les douilles, les bagues et les composants rotatifs. Les relations de diamètre, la concentricité, le faux-rond, les exigences de filetage, l’état du matériau et toute opération secondaire de fraisage, de meulage ou d’électroérosion sont évalués dans le cadre de l’itinéraire.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge les composants et géométries multi-faces où l’orientation des fonctions, l’accès des outils ou les montages répétés affectent la précision. Un examen des plans doit confirmer les surfaces accessibles, le transfert des données de référence, le dégagement des outils, l’état du brut et l’approche d’inspection.
Upload a Drawing
Usinage Suisse u0026 Micro-Usinage
L’usinage suisse et le micro-usinage prennent en charge les goupilles de petit diamètre, les arbres, les composants liés aux contacts et d’autres pièces de précision compactes. La faisabilité dépend de la géométrie, du comportement du matériau, du rapport longueur/diamètre, des caractéristiques critiques, des besoins d’ébavurage et de la méthode d’inspection.
Upload a Drawing
Érosion à Fil u0026 Érosion par Articulation
Les services d’électroérosion à fil et d’électroérosion par étincelage s’adressent aux matériaux trempés, aux fentes étroites, aux profils internes vifs, aux détails fins et aux caractéristiques inaccessibles aux outils de coupe conventionnels. L’approche planifiée prend en compte le trajet du fil, les trous de départ, la stratégie d’électrode, les exigences de la couche de refusion et la finition en aval.
Upload a Drawing
Rectification de Précision
La rectification de surface et de profil de précision est utilisée lorsque la planéité, le parallélisme, le contrôle de profil ou l’enlèvement de matière contrôlé sont critiques. La séquence de rectification, l’état de traitement thermique, la marge, la configuration des références et la méthode de mesure doivent être alignées avant la production.
Upload a Drawing
Noyaux u0026 Cavités d'Empreinte
Les noyaux et cavités d’empreinte de précision sont fabriqués à partir des plans et spécifications du client en utilisant l’usinage, l’électroérosion, la rectification et l’ajustement selon les besoins. L’examen porte sur les surfaces de moulage, les plans de joint, les relations de référence, les interfaces de refroidissement, l’état du matériau et les priorités d’inspection.
Upload a Drawing
Éjecteurs u0026 Composants d'Éjection
Les broches d’éjecteur, les douilles et les composants d’éjection sont des éléments d’empreinte configurables nécessitant une attention particulière à l’ajustement, à la course, aux surfaces de roulement et à l’état du traitement thermique. Les plans doivent définir les diamètres critiques, les relations de dégagement, les exigences de finition et le contexte des composants d’accouplement.
Upload a Drawing
Broches de Noyau, Composants de Guidage u0026 de Positionnement
Les broches de noyau, les broches de guidage et les composants de positionnement prennent en charge l’alignement répétable de l’empreinte, le positionnement et le contrôle des formes. L’examen de fabrication prend en compte la classe d’ajustement, les références, les surfaces d’usure, les exigences de dureté, la géométrie des trous d’accouplement et l’inspection des relations fonctionnelles.
Upload a Drawing
Traînées, Levées, Écluses u0026 Accessoires d'Empreinte
Les traînées, levées, écluses et accessoires d’empreinte sont produits selon la géométrie et les exigences d’interface définies par les plans. Le parcours du processus prend en compte les surfaces de course, les caractéristiques inclinées, les plans de joint, les marges d’usure, le traitement thermique, les besoins d’ajustement et la coordination des composants d’accouplement.
Upload a Drawing
Composants d'Empreinte de Connecteur
Les composants d’empreinte de connecteur de précision prennent en charge les outillages utilisés pour les boîtiers de connecteur, les terminaux et les caractéristiques moulées associées. L’examen critique aborde les pas fins, la géométrie des broches, les relations de cavité, les besoins de polissage ou d’électroérosion, la sélection des matériaux et l’interaction fonctionnelle des pièces d’outillage d’accouplement.
Upload a Drawing
Composants d'Outil de Frappe
Les composants d’outil de frappe de précision comprennent les poinçons, les matrices, les inserts, les éléments de guidage et les composants d’usure personnalisés fabriqués selon les exigences des plans. Les acheteurs doivent spécifier le contexte du matériau de la bande, les relations de dégagement, l’état des bords, le traitement thermique, les besoins de revêtement et les critères d’inspection.
Upload a Drawing
Outillages pour Injection, MIM, CIM u0026 Surmoulage
Les composants d’outillage pour injection, MIM, CIM et surmoulage sont évalués dans le cadre de production vérifié. L’examen des plans prend en compte les caractéristiques d’alimentation et d’écluse, les données de retrait fournies par le client, l’accès à l’outil, l’état du matériau, les interfaces de moulage et les preuves d’ajustement ou d’inspection requises.
Upload a Drawing
Matériaux d'Usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction du plan, de l’application et des processus en aval requis. Les demandes de devis doivent identifier la nuance du matériau, l’état, les besoins de traçabilité, la séquence de traitement thermique, les considérations de corrosion ou d’usure, et toute restriction sur les matériaux de substitution avant le devis.
Upload a Drawing
Finitions de Surface u0026 Traitement Thermique
La finition de surface et le traitement thermique sont planifiés comme des étapes contrôlées qui affectent les dimensions, l’usure, la résistance à la corrosion et l’inspection finale. Définissez le traitement requis, la cible de finition, les zones masquées, la marge d’usinage ou de rectification, les preuves de dureté et les priorités dimensionnelles post-traitement.
Upload a Drawing
Qualité, Métrologie u0026 Documentation
L’inspection de précision, la métrologie et la documentation qualité sont adaptées aux dimensions critiques de la commande et au plan de vérification. Les acheteurs doivent identifier les besoins de rapport, le schéma de référence, les attentes en matière de méthode de mesure, le niveau de révision, les exigences de traçabilité et tous les enregistrements de matériaux ou de traitements requis.
Upload a Drawing
Prototypage u0026 Production à Faible Volume
Le prototypage rapide et la fabrication à faible volume prennent en charge les révisions de plans, l’évaluation fonctionnelle, les besoins de transition et les petits lots contrôlés. Une demande de devis utile indique la gamme de quantités, l’utilisation prévue, le matériau, les caractéristiques critiques, les besoins en documentation qualité et la date de livraison cible.
Upload a DrawingMatériaux pour composants de montage de précision

Acier à outils allié
Convient aux localisateurs chargés, aux brides et aux pièces d’outillage sujettes à l’usure, où la résistance et la réponse au durcissement sont primordiales. La séquence de traitement thermique, le stock de rectification et les exigences de dureté finale doivent être examinés par rapport aux dimensions critiques avant la livraison.

Acier à outils inoxydable
À considérer pour les composants de montage exposés à l’humidité, aux fluides de nettoyage ou aux environnements sensibles à la corrosion. Le choix de la nuance équilibre le comportement à la corrosion, l’usinabilité et la dureté atteignable ; confirmez les exigences de passivation, de traitement thermique et d’inspection lors de l’examen de la demande de devis (RFQ).

Acier pré-durci
Utile pour les bases, les supports et les pièces structurelles nécessitant une usinage stable sans cycle de durcissement post-usinage. Confirmez l’état de livraison, les besoins de détente, la protection de surface et les tolérances critiques des datums lors de l’examen des plans.

Alliage d'aluminium
Un choix pratique pour les plaques de montage, les nids et les outils d’assemblage de masse inférieure où le poids de manipulation et l’efficacité d’usinage sont importants. Confirmez l’alliage, les besoins d’anodisation, le chargement des filetages et les attentes de stabilité dimensionnelle lors de l’examen de la RFQ.

Alliage de laiton
Souvent envisagé pour les contacts non marquants, les applications électriques ou les détails soucieux de la corrosion avec un chargement mécanique modéré. Confirmez le comportement du matériau d’accouplement, l’exposition à l’usure, les exigences de finition et les priorités dimensionnelles avant le début de la planification de la fabrication.
Composants de montage de précision : Usinage, Électroérosion et Rectification

Fraisage CNC
Le fraisage CNC crée des plaques, des bases, des nids, des caractéristiques de localisation et des formes prismatiques complexes. L’accès aux outils, les relations de datum et l’allocation d’usinage sont examinés pour soutenir une géométrie stable et une inspection pratique.

Tournage CNC
Le tournage CNC produit des détails de montage rotatifs tels que des douilles, des manchons, des entretoises, des goupilles et des composants filetés. La voie est évaluée en fonction de la concentricité, des surfaces d’appui, de l’état du matériau et des exigences d’opérations secondaires.


Électroérosion à fil
L’électroérosion à fil est envisagée pour les profils précis, les fentes étroites et les caractéristiques en matériau durci où l’accès des outils conventionnels est limité. Le trajet du fil, les exigences de trou de départ, les conditions de coin et les critères d’inspection finale guident la planification.

Électroérosion par enfonçage
L’électroérosion par enfonçage prend en charge les cavités internes, les formes à arêtes vives et la géométrie nécessitant un accès par électrode. La stratégie des électrodes, les exigences de surface, l’état du matériau et les besoins de finition subséquents sont clarifiés lors de l’examen des plans.

Rectification de précision
La rectification de précision affine la planéité, le parallélisme, le diamètre et les surfaces de glissement fonctionnelles après des opérations antérieures appropriées. Le stock de rectification, la séquence de traitement thermique, le contrôle des datums et la méthode de mesure doivent être définis pour la pièce.
Caractéristiques fonctionnelles pour les composants de montage de précision

Interfaces de localisation
Les alésages de goujons, les alésages de localisation, les faces de référence et les interfaces d’accouplement peuvent être usinés selon la stratégie définie sur le plan, aidant les assemblages de montages à établir une position de pièce reproductible sans contraindre excessivement la pièce.

Prévisions filetées
Les trous taraudés, les inserts filetés et les motifs de montage supportent les brides, les couvercles, les capteurs et les éléments remplaçables. La taille du filetage, l’engagement, la direction d’accès et les exigences de post-traitement doivent être identifiés lors de la révision du plan.

Prévisions de goujons
Les prévisions de goujons de précision peuvent aligner les plaques, les supports et les modules remplaçables pendant l’assemblage. SUUXIANG examine les relations entre les trous, l’intention d’ajustement, les références de référence et la séquence d’usinage avant de confirmer une voie de production.

Éléments d'usure
Les plaques d’usure remplaçables, les bagues, les patins d’appui et les éléments coulissants peuvent protéger les interfaces de montage fréquemment sollicitées. Le matériau, le traitement thermique, le stock de rectification et l’accès au remplacement nécessitent une évaluation spécifique au projet.

Traitements de surface
Les revêtements, le placage, l’anodisation ou la finition de surface spécifiés sur le plan peuvent être considérés lorsque la résistance à la corrosion, l’identification, la conductivité ou le comportement à l’usure sont importants. La sélection du traitement doit être compatible avec les dimensions et les surfaces fonctionnelles.

Identification de la pièce
Le marquage laser, les identificateurs gravés, les étiquettes de révision et les marques d’orientation peuvent améliorer la traçabilité pendant l’assemblage et la maintenance. Définissez le contenu, l’emplacement, la profondeur et les restrictions cosmétiques du marquage dans la demande de devis ou le plan.
Composants de montage de précision, pilotés par plan
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes mondiales d’ingénierie, d’approvisionnement et de qualité à convertir les plans et spécifications en composants de montage de précision inspectés et en pièces d’outillage associées.
Notre travail est planifié autour de la voie de fabrication requise par le plan : fraisage et tournage CNC, usinage multi-axes, EDM, rectification de précision, ajustement et inspection. Avant de proposer un devis ou de prendre des engagements de production, nous examinons les dimensions critiques, les références, l’accès aux outils, l’usinage de rattrapage, les besoins en électrodes ou en fil, les exigences matérielles et les attentes d’inspection.
Ce qui différencie SUUXIANG, c’est un contrôle de projet discipliné, de la DFM à la documentation finale. Nous traitons la visibilité des révisions, les méthodes d’inspection, la traçabilité et la coordination de la livraison comme faisant partie du flux de travail de fabrication, afin que les acheteurs puissent aligner les exigences techniques avant que les pièces ne soient mises en production.

Capacités principales pour les composants de montage de précision
DFM avant engagement
Chaque demande de composant de montage de précision commence par le plan, le modèle, le matériau, la quantité et le contexte d’application. L’examen identifie les dimensions critiques, les relations de référence, les préoccupations relatives à l’empilement des tolérances, l’accès aux outils et les surfaces nécessitant une approche de fabrication et d’inspection définie avant la cotation ou la planification de la production.
- Identifier les références fonctionnelles et les caractéristiques critiques pour la qualité
- Examiner les sections de paroi, les limites d'accès et l'approche de serrage
- Confirmer les exigences relatives aux matériaux, traitements thermiques et finitions de surface
- Clarifier les enregistrements d'inspection nécessaires pour la commande

Planification des procédés d’usinage CNC et d’électroérosion
Le parcours d’usinage est choisi en fonction de la géométrie, de l’état du matériau et des dimensions qui régissent la fonction de l’outillage. Le fraisage CNC, le tournage, l’usinage multi-axes, l’électroérosion à fil et l’électroérosion par enfonçage peuvent être combinés lorsque leurs avantages respectifs en matière d’accès et de contrôle de profil soutiennent les exigences du plan.
- Adapter les parcours d'usinage à la géométrie et à l'accessibilité des caractéristiques
- Planifier les trajectoires de fil pour les profils internes et les fentes étroites
- Évaluer la stratégie d'électrodes pour les caractéristiques d'électroérosion enfermées
- Séquencer les opérations en fonction des besoins de traitement thermique et de finition

Stratégie de rectification et d’ajustement
Les composants d’outillage de précision dépendent souvent d’une tolérance de matière contrôlée et de relations d’accouplement stables plutôt que de l’usinage seul. SUUXIANG examine les exigences de rectification, les surfaces de contact, les relations alésage-datum et les besoins d’ajustement afin que les opérations finales supportent l’assemblage fonctionnel sans masquer l’intention du plan.
- Réserver une marge de rectification pour le contrôle critique de la planéité ou de la taille
- Définir les surfaces d'accouplement et les conditions de contact dès le début
- Examiner la séquence de finition des pièces trempées
- Coordonner les exigences d'ajustement avec les références d'assemblage

Contrôle de l’inspection et des révisions
La planification de l’inspection doit suivre les caractéristiques qui déterminent l’ajustement, l’emplacement et la répétabilité. SUUXIANG aligne les méthodes de mesure et la documentation demandée avec la révision approuvée du plan, en gardant les changements visibles tout au long de la production et en s’assurant que les enregistrements finaux correspondent à la commande et au plan d’inspection convenus.
- Lier les points d'inspection aux dimensions critiques et aux datums
- Confirmer les attentes en matière de rapports avant la production
- Maintenir des références visibles pour les révisions de plans
- Coordonner la documentation finale avec le plan d'inspection

Composants d’outillage de précision : SUUXIANG vs. Fournisseurs se limitant à un devis
Comparez les contrôles d’ingénierie qui devraient être convenus avant le début de la production.
← Swipe left or right to view →
Flux de production de composants de fixations de précision
Un parcours contrôlé, de la revue de la demande de devis à la coordination de l’inspection, de l’emballage et de la livraison, avec les exigences critiques visibles à chaque étape.
Revue du plan et de la demande de devis
Nous examinons les dessins 2D, les modèles, les matériaux, les quantités, l’application, la cible de livraison et les besoins d’inspection afin d’identifier les dimensions critiques, les repères et les questions de fabrication ouvertes.
Planifier le processus et le matériel
L’équipe confirme la voie de processus réalisable, l’accès à l’usinage, l’état du stock, la séquence de traitement thermique, la stratégie d’électroérosion, la marge de rectification et l’approche d’inspection avant que les engagements ne soient pris.
Usiner les caractéristiques critiques
Le fraisage CNC, le tournage, l’usinage multi-axes et le micro-usinage applicable créent la géométrie primaire tandis que les informations du projet et les révisions approuvées restent sous contrôle.
Appliquer l’électroérosion et la rectification
L’électroérosion à fil, l’électroérosion par enfonçage, la rectification de précision et l’ajustage sont appliqués là où les profils, les caractéristiques durcies, les exigences de surface ou les relations d’accouplement nécessitent leurs forces spécifiques.
Inspecter, emballer, coordonner la livraison
Les composants de montage de précision finis sont vérifiés par rapport au plan d’inspection validé, documentés selon les besoins, protégés pour l’expédition et coordonnés par rapport aux exigences de livraison convenues.
Comment s’approvisionner en composants de montage de précision
Move from drawing review to documented delivery with a clear, drawing-driven workflow.
Soumettez votre dossier de dessin
Fournissez les dessins 2D, les modèles 3D lorsqu’ils sont disponibles, le contexte de l’application, le matériau, la quantité, les priorités dimensionnelles, les exigences de surface, les besoins d’inspection et la date de livraison cible.
Confirmer les exigences critiques
Examiner les repères, les dimensions critiques, l’empilement de tolérances, l’accès à l’usinage, la séquence de traitement thermique, les besoins d’électroérosion ou de rectification et l’approche d’inspection avant les engagements de devis.
Examiner la voie proposée
Évaluer le plan de processus coté, y compris l’usinage CNC, l’électroérosion, la rectification, l’ajustage, les exigences d’échantillonnage, le statut de révision, la documentation qualité et la coordination de livraison.
Approuver les détails de production
Confirmer la révision du dessin convenue, les attentes en matière de matériaux et de qualité avant le début de la production, afin que les modifications restent visibles et que la voie de fabrication approuvée soit contrôlée.
Recevoir les pièces et les enregistrements
Recevez les composants de montage de précision avec la documentation correspondant à la commande, basée sur le plan d’inspection validé, ainsi qu’une communication claire sur l’expédition et le statut de révision final.
Études de cas clients en attente de vérification
Résultats vérifiés des composants de fixation de précision et études de cas de projet
Étude de cas client approuvée en attente : cette carte documentera la révision du dessin, la portée de l’inspection, la quantité de production et le résultat vérifié du projet une fois que le client aura autorisé la publication.
Étude de cas client approuvée en attente : cette carte résumera les dimensions critiques, le processus de fabrication, les preuves d’inspection et le résultat mesurable uniquement après que les enregistrements sources et l’attribution auront été approuvés pour publication.
Étude de cas client approuvée en attente : cette carte décrira l’application du composant de fixation, les exigences de contrôle de révision, la portée de livraison et le résultat confirmé après que SUUXIANG et le client auront approuvé les preuves.
Le guide complet de l’acheteur pour les composants de fixation de précision
Practical guidance for preparing a drawing-based inquiry, defining quality requirements, and managing revisions before production.
Quelles informations dois-je fournir pour une demande de devis de composants de fixation de précision ?
Quel est le MOQ pour les composants d’outillage de précision personnalisés ?
Combien de temps faut-il pour fabriquer des composants d’outillage de précision ?
SUUXIANG peut-il fournir des échantillons avant la production ?
Quels matériaux et traitements thermiques peuvent être spécifiés ?
Quels rapports d’inspection sont disponibles pour les composants d’outillage de précision ?
Comment les révisions de dessins et la propriété intellectuelle sont-elles gérées ?
Quels détails d’expédition et de paiement doivent être confirmés avant de commander ?
Le guide complet de l’acheteur pour les composants d’outillage de précision
Utilisez ce cadre dirigé par l’ingénierie pour définir les exigences, comparer les fournisseurs de composants d’outillage de précision, contrôler les risques DFM et d’inspection, et éviter les erreurs d’approvisionnement qui compromettent la répétabilité, le délai de livraison ou le coût total.
1. Que sont les composants d’outillage de précision ?
Three functional actions—locating, supporting, and clamping—define precision fixture components: engineered elements that place a workpiece against intended datums, resist process loads, and preserve access for a cutter, probe, or mating part. Pins, nests, rest pads, clamps, guide elements, bushings, and reference inserts each control a specific interface rather than act as generic hardware.nnOne complete fixture is the assembled workholding system: base, structural body, component set, actuation, and mounting arrangement. Its replaceable or custom-made components are the wear, contact, adjustment, and datum-control elements that can be renewed or revised without rebuilding the entire tool.nnSix degrees of freedom must be constrained deliberately to achieve repeatable location without overconstraint. That control governs load transfer and inspection alignment in machining and assembly, as well as part positioning in connector tooling and stamping-die operations.
2. Comment les composants d’outillage ont évolué
Le positionnement 3-2-1 — trois points d’appui, deux localisateurs latéraux et une butée d’extrémité — capture la logique derrière de nombreux montages manuels dédiés. Les premiers gabarits et montages privilégiaient un placement répétable pour une conception de pièce stable, mais un motif de trous ou un datum modifié pouvait nécessiter des retouches importantes.nnL’usinage CNC a rendu les faces de datum, les emplacements de goupilles, les poches et les motifs d’interface plus reproductibles de manière constante entre les différentes pièces. Les plaques modulaires, les supports remplaçables et les interfaces de serrage standardisées ont ensuite rendu les composants d’outillage de précision plus faciles à reconfigurer pour les programmes de prototypes et de faibles volumes.nn0,01 mm sur un dessin n’a de sens que si le schéma de datum de l’outillage, le chemin de charge de serrage et la méthode d’inspection le supportent. Les montages à serrage automatisé ou assisté et orientés vers l’inspection déplacent l’attention de l’acheteur vers les modèles contrôlés par révision, les enregistrements d’interchangeabilité, l’identification des éléments remplaçables et les preuves de vérification liées au dessin publié.
3. Types de composants d’outillage de précision
Six familles de composants divisent le travail d’outillage selon la manière dont ils localisent, retiennent, supportent, guident ou s’adaptent à une pièce. Le dessin doit attribuer à chaque famille un rôle de datum et une exigence de réparabilité.
| Type | Fonction principale | Application typique | Entrées clés | Forme d’approvisionnement |
|---|---|---|---|---|
| Repères et axes | Définir la position de référence | Usinage, inspection | Référence, ajustement, charge | Les deux |
| Serre-joints et fixations | Résister au mouvement | CNC ou assemblage | Force, accès, cycle | Les deux |
| Supports et appuis | Empêcher la déflexion | Usinage de parois minces | Hauteur de contact, charge | Les deux |
| Bases et plaques d’outillage | Fournir une interface rigide | Gabarits de table de machine | Motif de trous, rigidité | Les deux |
| Douilles et inserts de guidage | Guider les outils ou protéger les surfaces d’usure | Perçage, contact répété | Trajectoire de l’outil, remplaçabilité | Les deux |
| Nids ou contacts formés | Conformes à une géométrie complexe | Pièces moulées, coulées | Profil, points de contact | Sur mesure |
Datum et retenue
Deux groupes établissent la localisation et résistent aux charges de processus. Leurs interfaces doivent être remplaçables lorsque l’usure affecte la répétabilité.
Support et structure
Deux groupes supportent le trajet de charge de la pièce et de l’outillage. La rigidité de la plaque et la hauteur des appuis doivent suivre les forces de coupe ou d’inspection réelles.
Guidage et conformité
Deux groupes contrôlent l’entrée de l’outil ou le contact des pièces irrégulières. Spécifiez l’accès, la méthode de remplacement et la protection des surfaces de contact avant l’usinage.
4. Matériaux pour composants de montage de précision
Le choix du matériau détermine la rigidité du montage, la masse à manipuler, le comportement au contact et l’intervalle de remplacement. Sélectionnez la base et chaque point d’usure séparément du chemin de charge, de l’environnement et de la durée de vie de production attendue.
| Matériau | Rigidité / Masse | Usure / Corrosion | Utilisation typique |
|---|---|---|---|
| Aluminium | Modérée / faible | Faible usure ; anodisable | Bases, montages de manipulation |
| Acier au carbone ou allié | Élevée / élevée | Corrosion modérée | Plaques chargées, positionneurs |
| Acier inoxydable | Élevé / Élevé | Bonne résistance à la corrosion | Fixations par procédé humide |
| Acier à outils | Élevé / Élevé | Haute résistance à l’usure après durcissement | Axes, douilles, butées |
| Laiton ou plastique | Bas–modéré / Bas | Contact doux | Nids sensibles |
| Insert carbure | Très élevé / Dense | Très haute résistance à l’usure | Points d’usure localisés |
Comparaison des matériaux
L’aluminium 6061 convient aux bases légères ; l’acier supporte des charges de serrage plus élevées.
Sélection des matériaux
L’acier allié 4140 est un choix pratique pour les positionneurs et les serre-pièces soumis à charge.nnL’acier inoxydable 304 convient aux environnements humides ou corrosifs ; le laiton ou le plastique technique protège les surfaces de pièces à usiner cosmétiques et conductrices.
- L’acier à outils convient aux points de contact durcis et répétés.
- Les inserts en carbure conviennent à l’abrasion concentrée.
- Anodiser l’aluminium ; le traitement au noir de fer ou le placage nécessitent l’approbation du dessin.
Spécifiez le chemin de charge
1 goupille de datum doit résister à l’usure sans transférer toute la force de serrage à travers une base souple.nn2 notes sur le dessin doivent identifier le matériau, le traitement thermique, le revêtement, la surface de contact et la stratégie d’insert remplaçable avant le devis.
5. Caractéristiques personnalisées et finitions de surface
Les composants de fixation de précision personnalisés doivent être définis par des interfaces fonctionnelles, et non par un menu d’options cosmétiques. Le dessin doit identifier les dimensions critiques, les plans de référence, les matériaux d’accouplement, les conditions d’exposition et les exigences de service avant de sélectionner une voie de procédé.
| Option | Objectif fonctionnel | Contrôle du dessin |
|---|---|---|
| Patin de contact protecteur | Protéger les surfaces d’accouplement finies | Matériau du patin et emplacement remplaçable |
| Insert durci | Concentrer l’usure au niveau du localisateur | Ajustement, exigence de dureté, relation de plan de référence |
| Anodisation ou placage | Exposition ou manipulation de l’adresse | Masquage et limites d’épaisseur |
| Passivation | Améliorer l’état de surface de l’inox | Domaines d’application et exigences de propreté |
Définition des caractéristiques
Les plans de référence A/B/C, les configurations de trous, les filetages, les dégagements et les identifiants gravés doivent faire référence à la stratégie de localisation et d’accès de l’assemblage. La position critique, la perpendicularité, la profondeur et les appels de filetages nécessitent des méthodes d’inspection explicites.nnLes inserts durcis remplaçables et les patins de contact protecteurs isolent l’usure ou préviennent les dommages aux pièces finies. La gravure de la révision et de l’identification de la pièce soutient la maintenance uniquement lorsque le placement évite les surfaces fonctionnelles.
Finition par fonction
L’exposition à la corrosion, le contact des matériaux, la nettoyabilité et la manipulation déterminent si l’anodisation, le placage, la passivation ou une surface rectifiée non revêtue est appropriée. Spécifiez le masquage, les zones de contact, les limites d’épaisseur du revêtement et les exigences dimensionnelles post-finition sur le dessin.nnLes fixations réparables bénéficient lorsque les faces d’usure, les patins ou les inserts revêtus peuvent être renouvelés sans perturber les plans de référence primaires. SUUXIANG doit examiner la séquence de revêtement par rapport aux tolérances, aux ajustements d’assemblage et aux besoins d’inspection avant la production.
6. Construction et détails critiques pour la qualité
Trois caractéristiques de référence devraient contraindre le schéma de localisation fonctionnel avant l’attribution des cotes. La précision du montage est régie par le chemin de charge assemblé, et non par les tolérances de composants isolés.
Référence et contrôle géométrique
La logique de localisation trois-deux-un devrait identifier les contacts de référence primaires, secondaires et tertiaires. Spécifiez le profil, la position, la planéité ou la perpendicularité uniquement lorsqu’ils protègent la fonction d’accouplement, de mesure ou de serrage ; convenez de l’accessibilité de la référence et du montage de mesure lors de la revue DFM.
Ajustements et surfaces de contact
Les exigences d’ajustement de type H7/h6, lorsqu’elles sont applicables à la norme du dessin, nécessitent une condition d’accouplement et une méthode d’assemblage définies. Spécifiez le diamètre du localisateur, les surfaces de contact, la surface de contact admissible et les éléments d’usure remplaçables ; revoyez l’expansion thermique, la force de pressage et l’accès au service avec le fabricant.
Bords, filetages et dureté
Des chanfreins de 0,2 à 0,5 mm sont couramment utilisés lorsqu’un bord tranchant n’a pas de fonction, mais le dessin doit régir les bords critiques. Définissez la classe de filetage, la profondeur de filetage utilisable, l’état de surface et la dureté requise lorsqu’elles sont fonctionnelles ; convenez des limites de bavures, du masquage et de la séquence de traitement thermique en DFM.
Preuves d’assemblage et d’inspection
Une inspection à 100 % est plus utile pour les dimensions critiques identifiées que pour chaque caractéristique non fonctionnelle. Demandez un rapport de premier article, des enregistrements de machine à mesurer tridimensionnelle (MMT) ou de jauge de hauteur appropriés, des résultats de contrôle de filetage, des enregistrements de dureté lorsqu’ils sont spécifiés, et une vérification d’assemblage contrôlée par révision pour les empilements critiques en matière de répétabilité.
7. Choisir un fabricant de composants de montage de précision
Deux fournisseurs peuvent proposer le même article tout en gérant le risque très différemment. Évaluez les fabricants de composants de montage de précision par les preuves fournies avant la livraison, et non seulement par le prix unitaire ou l’équipement déclaré.
| Zone d’évaluation | Demander | Risque réduit |
|---|---|---|
| DFM | Hypothèses écrites | Retravail tardif |
| Inspection | Rapport de dimensions critiques | Acceptation non vérifiée |
| Révisions | Contrôle documentaire des modifications | Révisions mixtes |
| Livraison | Plan d’emballage et de statut | Dommages de transport |
Réponse à l’examen du dessin
Un dessin 2D et un modèle 3D devraient déclencher une réponse DFM documentée couvrant les références, l’accès aux outils, l’électroérosion et le stock de rectification.nnUne question est primordiale : qui clôture les clarifications techniques avant la livraison, et comment les modifications sont-elles reconnues ?
Processus et preuves
Trois vérifications établissent l’ajustement : la voie d’usinage proposée, la traçabilité des matériaux lorsqu’elle est spécifiée et une méthode d’inspection pour chaque dimension critique.nnDemandez quelles dimensions reçoivent des valeurs de rapport, quels calibres sont utilisés et si les preuves du premier article précèdent la livraison à faible volume.
Révision et récupération
Un identifiant de révision contrôlé doit suivre le devis, le bulletin de fabrication, le rapport d’inspection et la liste d’emballage.nnDeux questions de livraison révèlent la discipline : comment les pièces sont-elles protégées pendant le transport, et comment les pièces non conformes sont-elles contenues, signalées et traitées ?
8. Erreurs courantes lors de l’approvisionnement de composants de gabarits de précision
Un dessin approuvé peut néanmoins échouer si ses datums, interfaces et preuves d’acceptation sont ambigus. Détectez ces lacunes lors de la révision du dessin, avant que SUUXIANG ou un autre fournisseur ne s’engage sur une voie de processus.
Dérive des datums et des tolérances
Un schéma de datums doit identifier les contacts primaires, secondaires et tertiaires. Corrigez-le sur le dessin ; demandez : « Quelles surfaces définissent le montage et l’inspection ? »nnDeux classes de tolérances empêchent des limites strictes globales. Supprimez les limites inutiles ; demandez : « Quelles dimensions sont critiques (CTQ) et pourquoi ? »
Exigences fonctionnelles incomplètes
Une désignation de matériau doit indiquer la nuance, l’état et l’exigence de traitement thermique. Corrigez les omissions ; demandez : « Quelle dureté ou quel état est requis à la livraison ? »nnDeux catégories de surfaces – fonctionnelles et cosmétiques – nécessitent des critères d’acceptation distincts. Vérifiez la géométrie d’accouplement ; demandez : « Quelle pièce, datum, jeu et finition cette face respecte-t-elle ? »
Faibles contrôles de libération commerciale
Un plan d’inspection doit cartographier les CTQ, les datums, la méthode, l’échantillonnage et le rapport. Corrigez le plan manquant ; demandez : « Quels résultats doivent accompagner le premier article et l’expédition ? »nnDeux lignes de coût – prix unitaire et risque de remplacement – doivent être comparées. Définissez les pièces de rechange et figez les données de révision ; demandez : « Quelle révision, quels fichiers, quelle note de modification et quel chemin de remplacement s’appliquent ? »
9. De la libération du dessin au premier article
Un lancement contrôlé commence avant l’usinage : le cas d’utilisation du gabarit, le schéma de localisation, les charges de serrage et les interfaces critiques doivent être explicites. SUUXIANG utilise le dossier technique approuvé pour aligner la fabricabilité, l’inspection et la communication de livraison.
Libérer un dossier contrôlé
Les dessins 2D doivent identifier la révision, les datums, les dimensions critiques, le matériau, le traitement thermique, les exigences de surface et les notes d’acceptation. Fournissez le modèle CAO 3D correspondant et les prévisions de quantité.nnLes fichiers clients restent des intrants techniques contrôlés par le client ; nommez un contact autorisé pour les approbations. Les équipes mondiales doivent définir le canal de communication, le transfert inter-fuseaux horaires et le responsable des réponses.
Clôturer la conception pour la fabricabilité (DFM) et la portée du devis
L’examen DFM doit tester l’accès aux outils, le maintien en place, le transfert de datum, les besoins en électroérosion ou en rectification, et l’accès pratique à l’inspection. Résolvez les ambiguïtés avant la publication du bon de commande plutôt que de considérer le devis comme un substitut au dessin.nnLa confirmation du devis doit indiquer l’état du matériau fourni, la voie de processus, la portée de l’inspection, la documentation, l’emballage et la base de livraison. Chaque point ouvert nécessite un responsable, une date limite et une disposition enregistrée.
Approuver le premier article et les réapprovisionnements
L’acceptation du premier article doit comparer les caractéristiques critiques convenues à la révision approuvée et au plan d’inspection. Examinez les résultats de mesure, les preuves d’accouplement fonctionnel le cas échéant, les déviations et les concessions avant la libération en série.nnLes changements de révision nécessitent un nouveau fichier contrôlé, une date d’entrée en vigueur et une confirmation écrite des pièces concernées. Les commandes répétées doivent faire référence à la révision approuvée, à la base du premier article, à la méthode d’emballage et aux jalons prévisionnels.
10. Tarification des composants de gabarits de précision
Un dessin approuvé peut entraîner une tarification différente lorsque la taille du stock, le matériau, l’accès aux caractéristiques et le nombre de configurations CNC, d’électroérosion ou de rectification changent. Les tolérances strictes liées aux datums, le traitement thermique, la finition et le rapport d’inspection ajoutent des opérations ; une livraison accélérée peut augmenter le coût de planification.nn3 niveaux de prix aident à la planification, mais ils sont illustratifs plutôt que des prix fixes publics. SUUXIANG ne doit deviser qu’après avoir examiné le dessin 2D, le modèle 3D disponible, la quantité, le matériau, la séquence de traitement thermique, les CTQ, le rapport et la date de livraison requise.
| Niveau | Quantité typique | Tendance des coûts | Délai de fabrication indicatif |
|---|---|---|---|
| Prototype | 1–5 | Coût par pièce le plus élevé | 5–10 jours ouvrés |
| Petite série | 6–50 | Répartition des coûts de mise en place | 10–20 jours ouvrés |
| Production répétée | 51 | Coût unitaire réduit après validation | Selon le planning approuvé |
Téléchargez le dessin de vos composants d’outillage de précision pour révision
Incluez les modèles, le matériau, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison souhaitée pour une révision rigoureuse du dessin et un devis technique.