
Insertions de Moule pour Connecteur QSFP112, examinées avant usinage
Envoyez vos plans pour un devis basé sur la conception pour fabrication (DFM), la planification des dimensions critiques, et des insertions de moule pour connecteur QSFP112 inspectées, fabriquées selon vos spécifications.
Composants Vedettes pour le Développement d’Insertions de Moule pour Connecteur QSFP112






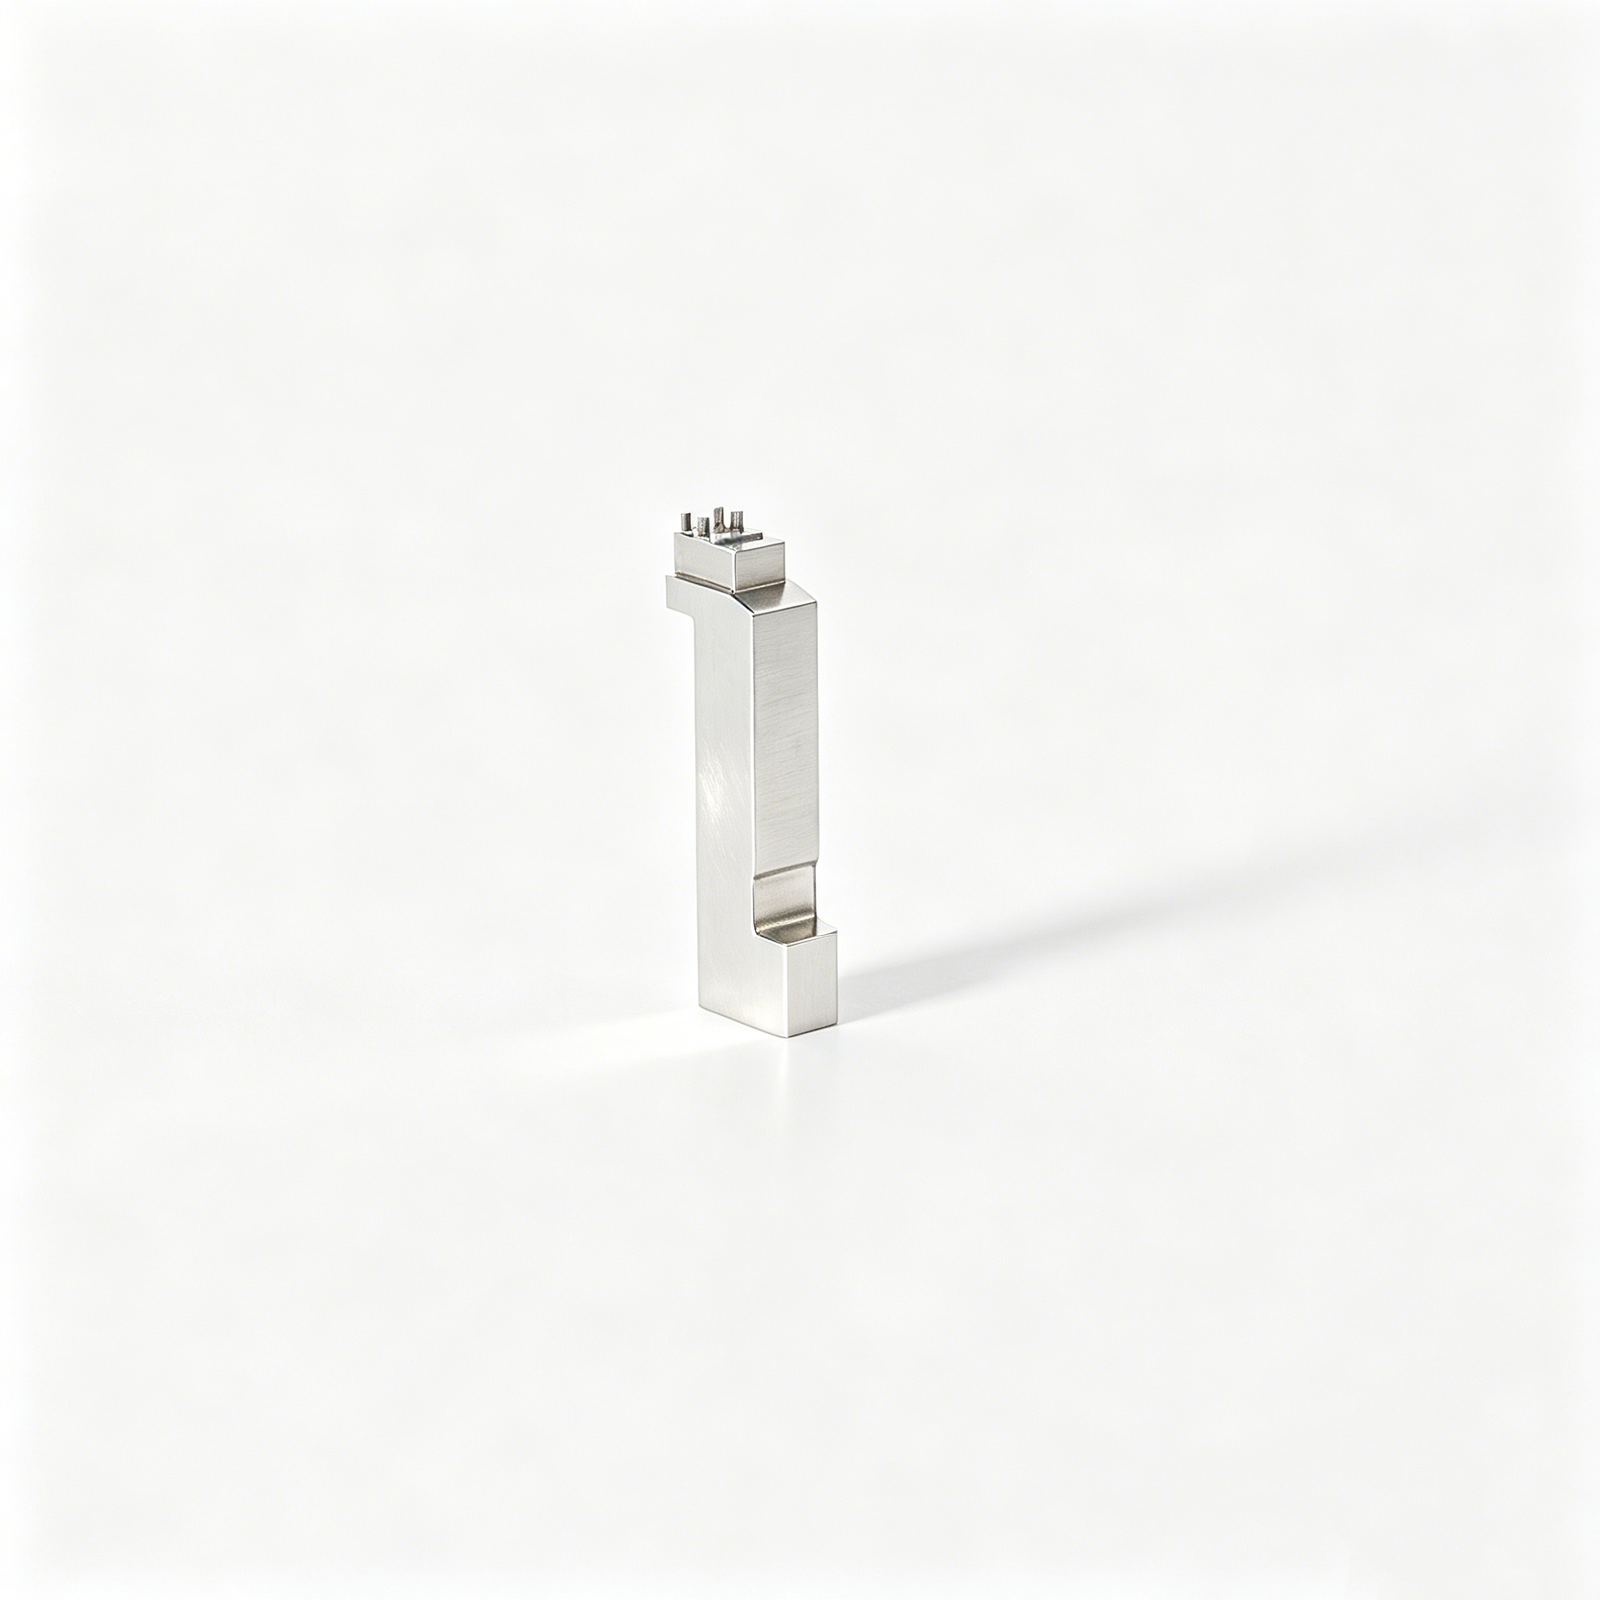


Related Component Families and Quotation









Pourquoi Choisir SUUXIANG pour les Insertions de Moule pour Connecteur QSFP112
Un flux de travail basé sur les plans qui aligne la fabricabilité, les dimensions critiques, le routage des processus, l’inspection et le contrôle des révisions avant les engagements de production.
Revue DFM Basée sur les Plans
Nous examinons les plans, les modèles, les datums, l’accès aux outils et les caractéristiques critiques pour identifier les questions de fabricabilité avant la cotation et la planification de la production.
Routage de Processus Coordonné
L’usinage CNC, l’électroérosion, la rectification de précision et l’ajustement sont planifiés ensemble en fonction de la géométrie, des contraintes d’accès, de la marge d’usinage et des exigences de surface.
Planification des Dimensions Critiques
Vos insertions de moule pour connecteur QSFP112 sont examinées en fonction des dimensions critiques, des relations de tolérance, de la stratégie de datum et des méthodes d’inspection appropriées.
Inspection Adaptée aux Exigences
La planification de l’inspection suit les exigences de la commande, en se concentrant sur les dimensions convenues, les priorités de surface, les besoins de reporting et les preuves de mesure traçables.
Contrôle des Révisions Visible
Les révisions de plans, les questions de fabrication et les informations de livraison restent visibles tout au long de la coordination du projet, aidant les équipes à éviter de produire selon des exigences obsolètes.
Insertions QSFP112 et Familles d’Outillage de Soutien
Familles de composants basées sur les plans pour les moules de connecteurs et l’outillage associé, planifiées autour de la géométrie critique, de l’accès aux processus, des exigences d’inspection et des révisions contrôlées.

Services d'Usinage CNC
Les services d’usinage CNC de précision traduisent les plans approuvés en pièces usinées sur mesure, en outillage et en composants de production. La planification des processus examine le matériau, les datums, les dimensions critiques, l’accès à l’usinage et les besoins d’inspection avant de sélectionner une voie combinant fraisage, tournage, électroérosion, rectification ou ajustement.
Upload a Drawing
Fraisage CNC
Les services de fraisage CNC personnalisés prennent en charge les inserts prismatiques, les plaques, les bases de moules et les caractéristiques complexes. L’accès aux outils, la stratégie de serrage, les rayons d’angle, les exigences de surface et le stock de rectification restant sont examinés pour protéger la géométrie fonctionnelle tout au long de l’usinage et de l’inspection.
Upload a Drawing
Tournage CNC
Les services de tournage CNC de précision produisent des caractéristiques rotatives telles que des axes, des douilles, des bagues et des éléments de localisation. Les tolérances de diamètre, la concentricité, les détails de filetage, les relations d’épaulement, l’état du matériau et les exigences ultérieures de rectification ou de traitement thermique doivent être définis dans le dossier de plans.
Upload a Drawing
Usinage 5 Axes
L’usinage CNC 5 axes permet d’atteindre des surfaces complexes, des détails anglés et une géométrie multi-faces avec moins de changements d’outils. Pour les outillages de connecteurs, l’approche est évaluée en fonction de la portée de l’outil, de la stabilité du montage, du transfert de données, des exigences de finition et de la nécessité de l’électroérosion.
Upload a Drawing
Usinage Suisse u0026 Micro-usinage
L’usinage suisse et le micro-usinage sont adaptés aux composants de petite taille, fins ou riches en détails, où le support et la manipulation influencent les résultats. L’examen doit identifier les diamètres critiques, les rapports longueur/diamètre, le contrôle des bavures, l’accessibilité des caractéristiques et la méthode d’inspection requise pour l’acceptation.
Upload a Drawing
Électroérosion fil et par enfonçage
Les services d’électroérosion fil et par enfonçage permettent de réaliser des fentes étroites, des géométries internes nettes, des détails durcis et des caractéristiques inaccessibles que les outils conventionnels ne peuvent pas atteindre de manière fiable. La stratégie d’électrode, le parcours du fil, le rinçage, la condition des coins, les considérations sur la couche recuite et les attentes en matière de finition nécessitent un examen précoce.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision permet d’obtenir une planéité, un parallélisme, des profils contrôlés et un enlèvement de matière final sur les surfaces d’outillage fonctionnelles. Le plan prend en compte les mouvements dus au traitement thermique, la marge de rectification, la séquence des données, l’accès à la meule, les exigences de surface et l’inspection des relations critiques.
Upload a Drawing
Insertions de moule (noyau et cavité)
Les insertions de noyau et de cavité de moule de précision sont configurées à partir de la géométrie de la pièce, du comportement de la résine, des caractéristiques de moulage et des besoins de maintenance. L’examen des plans doit aborder les plans de joint, les évents, les interfaces de refroidissement, la sélection de l’acier, les zones de finition, les détails d’électroérosion et les critères d’inspection avant la fabrication.
Upload a Drawing
Éjecteurs et composants d'éjection
Les axes d’éjecteur, les douilles et les composants d’éjection doivent se déplacer librement tout en protégeant les caractéristiques moulées contre les marques ou la déformation. Les spécifications doivent définir les relations d’ajustement, les surfaces de travail, les exigences de dureté et de finition, le contexte de course, les considérations de lubrification et les dimensions des composants d’accouplement.
Upload a Drawing
Broches de noyau, composants de guidage et de positionnement
Les broches de noyau, les broches de guidage et les composants de positionnement établissent des relations répétables entre les éléments du moule. Leurs plans doivent identifier la stratégie de données, la classe d’ajustement, la longueur d’engagement, la fonction d’alignement, les surfaces d’usure, l’état du matériau et les points d’inspection qui régissent les performances d’assemblage.
Upload a Drawing
Vérins, tirettes, canaux d'alimentation et accessoires de moule
Les vérins, tirettes, canaux d’alimentation et accessoires de moule sont planifiés comme des mécanismes interactifs plutôt que des pièces isolées. L’examen géométrique prend en compte la course, les jeux, les conditions de plan de joint, l’emplacement du canal d’alimentation, les surfaces d’usure, les données d’assemblage et les exigences d’ajustement nécessaires à un fonctionnement stable du moulage.
Upload a Drawing
Composants de moule pour connecteurs
Les composants de moule de précision pour connecteurs supportent des cavités serrées, des caractéristiques de borne, la géométrie d’isolation et un alignement de moulage répétable. L’examen de la fabrication se concentre sur les détails fins, l’état de l’acier, l’accès à l’électroérosion, les limites de polissage, les interfaces d’accouplement, les dimensions critiques et les preuves d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont produits pour les opérations de formage, de découpe, de perçage, de guidage et de positionnement. Les décisions de processus dépendent du matériau et de la dureté, de la géométrie des tranchants, des relations de jeu, de la séquence de rectification, de la finition de surface, de l’ajustement d’assemblage et de la traçabilité dimensionnelle.
Upload a Drawing
Outillage pour injection, MIM, CIM u0026 surmoulage
Les composants d’outillage pour injection, MIM, CIM et surmoulage sont évalués en fonction du procédé de moulage spécifique et du comportement de la pièce. Les examens peuvent porter sur la définition des caractéristiques, les interfaces d’alimentation ou de canal, les données de retrait, les exigences matérielles, l’accès à l’outil, la finition, l’ajustement et les plans d’inspection dans le périmètre vérifié.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction de la fonction, de l’usinabilité, de l’usure, de l’exposition à la corrosion, du parcours de traitement thermique et de la documentation requise. Les acheteurs doivent spécifier le grade du matériau, son état, les substitutions approuvées, l’environnement d’application et toute exigence de traçabilité avant le devis et la planification de la production.
Upload a Drawing
Finitions de surface u0026 Traitement thermique
Les finitions de surface et les traitements thermiques sont coordonnés avec les dimensions, les exigences d’usure, la résistance à la corrosion, les zones esthétiques et la rectification ou le polissage ultérieur. Le plan doit indiquer le processus requis, les surfaces affectées, l’état cible, les besoins de masquage et la documentation d’inspection ou de certification.
Upload a Drawing
Qualité, métrologie u0026 Documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées à partir des caractéristiques critiques pour la qualité du plan. Les exigences peuvent inclure des rapports dimensionnels, des méthodes de mesure basées sur des données, des enregistrements de matériaux, la confirmation de révision et une documentation spécifique à la commande alignée sur le plan d’inspection vérifié.
Upload a Drawing
Prototypage u0026 Production en petite série
Le prototypage rapide et la fabrication en petite série prennent en charge l’évaluation basée sur les plans, le développement d’outillage et les quantités de production contrôlées. Une demande de devis efficace comprend les modèles, les quantités, les exigences matérielles et de traitement thermique, les dimensions critiques, les priorités de surface, la cible de livraison et les attentes en matière d’inspection.
Upload a DrawingMatériaux pour les inserts de moule de connecteur QSFP112

Acier à outils pré-trempé
Une option pratique pour les composants de moules de connecteurs nécessitant une usinabilité équilibrée et des performances stables en service. La sélection du grade, l’état de dureté, la marge d’usinage et les dimensions critiques doivent être confirmés par rapport au dessin approuvé et à l’application de moulage.

Acier à outils trempé
Envisagé pour les inserts exposés à une usure répétée, à une pression localisée ou à des géométries de fermeture exigeantes. La séquence de traitement thermique, la stratégie d’électroérosion, la matière pour rectification et les plans de contrôle finaux nécessitent un examen coordonné pour protéger les caractéristiques critiques du connecteur.

Acier à outils inoxydable
Peut convenir aux composants de moules où la résistance à la corrosion et les surfaces fonctionnelles polies sont pertinentes. Le grade spécifique, l’état de traitement thermique, l’état de surface et l’environnement des matériaux d’accouplement doivent être évalués à partir de la documentation du projet avant la fabrication.

Inserts en alliage de cuivre
Utilisés sélectivement lorsque le comportement de transfert de chaleur est une priorité de conception autour d’une caractéristique de moulage. Le choix de l’alliage, la géométrie de support, la méthode d’assemblage, l’accessibilité d’usinage et l’exposition à l’usure nécessitent une évaluation basée sur le dessin avant de spécifier cette voie.

Inserts en carbure de tungstène
Un candidat pour les zones d’usure concentrée et les applications exigeantes de petites caractéristiques. Son comportement matériel modifie la planification de l’usinage, de l’électroérosion, de l’ajustement et du contrôle ; SUUXIANG examine donc la géométrie, les tolérances et les conditions d’interface avant de confirmer la faisabilité.
Inserts de moule de connecteur QSFP112 : Procédés de fabrication de précision supportés


Électroérosion à fil
L’électroérosion à fil produit des caractéristiques traversantes fines, des profils précis et des géométries internes difficiles après examen des accès appropriés et des dispositions de trou de départ. La voie prend en compte le trajet du fil, les conditions d’angle, le transfert de référence et les marges d’usinage.

Électroérosion par enfonçage
L’électroérosion par enfonçage forme des cavités fermées, des caractéristiques internes nettes et des géométries hors de portée des outils de coupe pratiques. La conception de l’électrode, la marge d’étincelage, l’exigence de surface et les besoins de polissage ou d’ajustement en aval doivent être confirmés avant la production.


Ajustement de l'outillage
L’ajustement vérifie comment les inserts, les broches, les glissières et les éléments d’outillage associés s’assemblent par rapport à leurs références prévues. Un travail manuel contrôlé répond aux exigences de contact et de mouvement convenues sans remplacer les dimensions définies par le dessin.

Contrôle final
Le contrôle est planifié en fonction des dimensions critiques du dessin, des exigences de surface et des besoins de rapport spécifiés. Les résultats sont documentés par rapport à la révision convenue afin que les équipes d’ingénierie, d’approvisionnement et de qualité puissent examiner clairement les inserts de moule de connecteur QSFP112 livrés.
Inserts de moule de connecteur QSFP112 : Accessoires d’outillage

Broches de noyau
Les axes de précision permettent de former de petites caractéristiques de connecteur dont le diamètre, la concentricité, l’état du matériau et la stratégie de remplacement sont définis. Examinez la longueur non supportée, l’accès à l’électroérosion, la séquence de traitement thermique et la méthode de mesure avec l’insert de couplage.

Éléments de guidage
Les axes de guidage, les douilles et les éléments de guidage d’usure assurent un alignement répétable du moule pendant la fermeture et le cycle. La sélection doit refléter la direction de la charge, le jeu, l’approche de lubrification, la géométrie de montage et la relation avec les inserts de moule de connecteur QSFP112 critiques.

Composants de localisation
Les axes de localisation, les clavettes et les caractéristiques de référence établissent une orientation contrôlée entre les inserts, les plaques et les références de montage. Fournissez des définitions de référence et des tolérances positionnelles afin que l’usinage, l’assemblage et l’inspection finale puissent suivre la relation d’assemblage prévue.

Glissières et lève-pièces
Les glissières et les lève-pièces peuvent créer des caractéristiques latérales ou des chemins de libération contrôlée lorsque la conception approuvée du moule l’exige. SUUXIANG examine le déplacement, le risque d’interférence, les surfaces d’appui, les jeux de montage et les priorités d’inspection à partir des dessins spécifiques au projet.

Composants de canal d'alimentation
Les inserts de canal d’alimentation, les douilles et les composants connexes de la zone d’alimentation peuvent être pris en compte pour les projets de moules avec des exigences définies en matière de flux de résine et de service. Partagez la géométrie du canal d’alimentation, le matériau, l’état de surface, les considérations thermiques et les attentes de remplacement pour examen.

Pièces d'éjection
Les axes d’éjection, les douilles et les composants liés au retour permettent une libération contrôlée de la pièce dans un outil assemblé. Leur ajustement, leur état de surface, leur interface de course et leur emplacement par rapport à la géométrie délicate du connecteur doivent être confirmés par le dossier de dessin.
À propos des inserts de moule de connecteur QSFP112
SUUXIANG est la marque internationale de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 et basée au 2ème étage du parc industriel Sanhe, ville de Chang’an, Dongguan, Guangdong, Chine. XiaoCheng Huang en est le fondateur et le représentant légal. Nous aidons les équipes d’ingénierie, d’approvisionnement et de qualité à traduire les dessins, les modèles et les spécifications en composants de précision inspectés pour l’outillage de connecteurs, les moules, les matrices et la fabrication CNC personnalisée.
Pour les inserts de moule de connecteur QSFP112, notre planification intègre le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil et par enfonçage, la rectification de précision, l’assemblage et l’inspection dans un itinéraire de processus contrôlé. Avant les engagements de devis ou de production, nous examinons les dimensions critiques, les références, les exigences matérielles, l’accès à l’outil, les besoins en électroérosion, les tolérances de rectification et les attentes d’inspection.
Ce qui distingue SUUXIANG, c’est une communication de projet disciplinée autour des détails qui affectent les performances et la livraison des pièces. Nous maintenons la visibilité du contrôle des révisions, des décisions de fabrication et des exigences d’inspection, afin que les acheteurs puissent aligner l’intention du dessin, les preuves de qualité et les besoins de livraison avant le début de la production.

Capacités clés pour les inserts de moule de connecteur QSFP112
Revue DFM et des références
Les inserts de moule de connecteur QSFP112 commencent par un examen des dimensions critiques, des références, de la géométrie d’accouplement, des tolérances et des exigences de surface, guidé par le dessin. L’examen identifie les spécifications ambiguës et les risques de fabricabilité avant le devis, aidant à aligner l’itinéraire du processus avec la fonction prévue de l’outil de connecteur.
- Confirmer les références fonctionnelles et les caractéristiques critiques pour la qualité
- Examiner l'empilement des tolérances et l'accessibilité des caractéristiques
- Définir les exigences relatives au moulage, à l'arrêt et à l'interface d'insertion
- Enregistrer les révisions de dessin avant la planification de la production

Planification du processus de fabrication
SUUXIANG planifie chaque insert en fonction de sa géométrie, de son état de matériau, de la séquence de traitement thermique et des opérations de finition requises. Le fraisage CNC, le tournage, l’usinage multi-axes, l’électroérosion, la rectification et l’ajustage sont attribués en fonction de l’accès aux outils et des dimensions qui doivent être contrôlées à chaque étape.
- Adapter les parcours d'usinage à la géométrie et à l'accès
- Prévoir une marge pour la rectification ou l'électroérosion ultérieure
- Tenir compte du traitement thermique dans la séquence dimensionnelle
- Définir les points de transfert entre les opérations d'usinage

Stratégie d’électroérosion et de rectification
Pour les nervures étroites, les détails profonds, les formes internes vives ou les caractéristiques de matériaux durs, la conception des électrodes et les trajectoires du fil doivent être envisagées tôt. La stratégie de rectification est tout aussi importante lorsque la planéité, le parallélisme ou la marge finale contrôlée affectent l’ajustement, l’étanchéité ou l’assemblage répétable du moule.
- Évaluer l'accès des électrodes et la séquence d'usinage par étincelage
- Examiner les trous de départ et les contraintes de trajectoire pour l'électroérosion à fil
- Protéger la marge de rectification lors des opérations précédentes
- Coordonner les exigences d'ajustement avec les surfaces finies

Alignement du plan d’inspection
La planification de l’inspection relie le dessin à une méthode de vérification pratique avant que les inserts de moule de connecteur QSFP112 n’entrent en production. SUUXIANG identifie les caractéristiques critiques mesurables, les datums applicables, les attentes en matière de rapports et la documentation contrôlée par révision, de sorte que les enregistrements finaux correspondent à la pièce commandée et au plan d’inspection convenu.
- Définir les méthodes d'inspection pour les dimensions critiques
- Aligner la configuration de mesure avec les datums du dessin
- Confirmer les exigences de rapport et de traçabilité
- Maintenir la visibilité de l'état de révision jusqu'à la livraison

Liste de contrôle d’évaluation des fournisseurs d’inserts de moule pour connecteurs QSFP112
Utilisez ces questions d’examen de dessin, de planification de processus, d’inspection et de contrôle de révision lors de l’évaluation d’un fournisseur pour des composants d’outillage de connecteurs.
← Swipe left or right to view →
Inserts de moule pour connecteur QSFP112 : de la révision du dessin à la livraison
Une séquence pilotée par le dessin qui maintient les dimensions critiques, les décisions de processus, les exigences d’inspection et le statut de révision visibles avant l’expédition.
Examiner le dossier RFQ
Vérifiez le dessin 2D, le modèle 3D, le matériau, la quantité, les dimensions critiques, les exigences de surface, la cible de livraison et la documentation d’inspection nécessaire pour le composant demandé.
Planifier le parcours de fabrication
Évaluez la stratégie de datum, l’accès aux outils, l’usinage, la séquence de traitement thermique, les besoins en électrodes, le trajet du fil, le stock de rectification et les exigences d’ajustement avant l’engagement de production.
Usiner les caractéristiques critiques
Appliquez la route CNC approuvée (fraisage, tournage, multi-axes, micro-usinage ou électroérosion) pour former la géométrie de l’insert tout en maintenant les informations de fabrication sous contrôle de révision.
Électroérosion et ajustement
Utilisez l’électroérosion à fil, l’électroérosion par enfonçage, la rectification de précision et l’ajustement si nécessaire pour finir les profils détaillés, les interfaces contrôlées et les caractéristiques de moule fonctionnellement pertinentes.
Inspection, emballage et coordination
Vérifiez les pièces par rapport au plan d’inspection convenu, préparez la documentation correspondant à la commande, protégez les inserts de moule de connecteur QSFP112 finis dans l’emballage et coordonnez les informations de livraison.
Comment travailler avec SUUXIANG
Move QSFP112 connector mold inserts from drawing review to inspected delivery through a controlled, drawing-driven workflow.
Soumettez votre dossier de dessin
Fournissez les dessins 2D, les modèles 3D disponibles, la quantité, le contexte d’application, la date cible et les exigences des inserts de moule de connecteur QSFP112 pour un premier examen technique.
Définir les exigences critiques
Confirmez le matériau, le traitement thermique, les dimensions critiques, les datums, les exigences de surface, les caractéristiques d’accouplement, les besoins d’inspection et l’état de révision avant de prendre des engagements de production.
Examiner la conception pour fabrication (DFM) et le devis
Évaluez le parcours d’usinage, d’électroérosion, de rectification et d’inspection proposé, y compris l’accès aux outils, la stratégie d’électrodes, les tolérances, les hypothèses de livraison et toute question de fabricabilité.
Approuver les détails de production
Alignez-vous sur la révision contrôlée du dessin, le plan de qualité convenu, les attentes d’échantillon ou de premier article le cas échéant, et les jalons de communication avant le début de la fabrication.
Coordonner l’inspection et la livraison
Recevez la documentation d’inspection spécifique à la commande et les mises à jour de livraison alignées sur le plan vérifié, tout en gardant visibles les changements techniques et les exigences d’expédition.
Inserts de moule de connecteur QSFP112 : Documentation qualité et preuves de certification
Inserts de moule pour connecteurs QSFP112 : Retours clients sur le projet
Les retours clients approuvés pour les inserts de moule de connecteurs QSFP112 seront publiés ici uniquement après que le client aura confirmé le devis, le contexte d’application et le résultat du projet attribuable.
Ce dossier réservé documentera la portée de l’examen des plans, les dimensions critiques, le procédé de fabrication, les preuves d’inspection et tout résultat approuvé par le client, sans divulguer de détails confidentiels du programme.
SUUXIANG publiera les retours clients uniquement lorsque la source, le rôle, l’approbation de l’entreprise et le résultat déclaré pourront être vérifiés par rapport au dossier du projet de fabrication de précision terminé.
FAQ sur les inserts de moule pour connecteurs QSFP112
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based connector-tooling RFQ.
Quelles informations dois-je envoyer pour les inserts de moule de connecteurs QSFP112 ?
Y a-t-il une quantité minimale de commande pour les inserts de moule de connecteurs QSFP112 ?
SUUXIANG peut-il examiner le plan de mes inserts de moule de connecteur qsfp112 avant de me faire un devis ?
Pouvez-vous fournir des échantillons avant une commande de production ?
Comment dois-je planifier le délai de livraison pour les composants de moule de connecteur de précision ?
Puis-je demander des rapports d’inspection et des documents de traçabilité ?
Comment sont gérées les révisions de dessin et les fichiers confidentiels ?
Quels détails de paiement et d’expédition doivent être confirmés avant de commander ?
Politique de vérification des commentaires clients
Un cadre décisionnel pratique pour la spécification d’inserts de précision, la comparaison des capacités des fournisseurs, le contrôle du risque de validation et l’évitement des erreurs de dessin, de matériau, de tolérance et de lancement dans les programmes d’outillage de connecteurs à haute vitesse.
1. Que sont les inserts de moule de connecteur qsfp112 ?
QSFP112 is a four-lane QSFP form-factor system intended for 112 Gb/s-per-lane signaling and a 400G interconnect ecosystem, as described by the QSFP112 MSA (http://qsfp112.com). qsfp112 connector mold inserts are precision tooling elements that form the thermoplastic geometry of connector housings and related high-speed interconnect parts; they are not the finished connector, contacts, cage, or module.nnFour functional insert types commonly divide the molding work: cavity inserts form exterior surfaces, core inserts form internal geometry, sliders release side features, and pins create small holes or passages. Insert-molded features instead retain or locate a separate component during molding, so their datum relationship and thermal behavior require separate review.nnAt SUUXIANG, drawing review should identify the dimensions governing contact-location features, mating interfaces, retention details, and assembly clearances before selecting CNC, EDM, grinding, fitting, and inspection steps. Surface condition, parting-line control, and repeatable insert seating matter because variation in the molded housing can change fit, support geometry, or the positional consistency surrounding signal-critical interfaces.
2. Évolution du QSFP112 et exigences d’outillage
112 Gbit/s par voie est l’objectif de la spécification QSFP112 MSA pour un système QSFP à quatre voies, permettant un écosystème d’interconnexion 400G. La MSA le positionne comme une évolution des anciens modules QSFP 40G, 100G et 200G tout en préservant l’acceptation de ces modules dans la famille de connecteurs et cages prévue (http://qsfp112.com).nn76 contacts sont utilisés par le connecteur de bord QSFP-DD — 38 de chaque côté de sa carte de palette — tandis que la spécification matérielle partagée aborde les exigences mécaniques, électriques et thermiques du QSFP112. Elle identifie le QSFP112 comme un facteur de forme QSFP amélioré pour un fonctionnement à 100 Gbit/s par voie et une bande passante agrégée de 400 Gbit/s (http://www.qsfp-dd.com/wp-content/uploads/2022/07/QSFP-DD-Hardware-Rev6.3-final.pdf).nnLa signalisation de classe 400G resserre l’interaction pratique entre la géométrie du connecteur, l’alignement de la cage, les chemins thermiques et les interfaces EMI. Les inserts de moule doivent donc être examinés par rapport aux schémas de référence actuels, aux plans de joint, aux emplacements des broches et des cavités, à la ventilation et à l’accès à l’outil ; les hypothèses des anciens outils QSFP ne doivent pas être copiées sans vérifier la révision applicable, le matériel d’accouplement et le plan d’inspection.
3. Types d’inserts de moule de connecteur qsfp112
Six familles d’inserts déterminent comment un outil de connecteur QSFP112 est construit, entretenu et révisé. L’examen des plans devrait attribuer à chaque caractéristique une fonction de moulage, une exposition aux défaillances, un schéma de référence et une limite de remplacement avant l’usinage.
| Catégorie d’insert | Rôle de moulage | Exposition aux défaillances | Informations requises sur le dessin |
|---|---|---|---|
| Cavité et noyau | Boîtier de forme | Usure ; dérive dimensionnelle | Points de référence ; profils ; dépouille |
| Détail interchangeable | Révision ou réparation locale | Désalignement ; fuite | Limite de remplacement ; révision |
| Contacter le support | Localise les caractéristiques terminales | Décalage de goupille ; dommage | Positions des goupilles ; géométrie d’accouplement |
| Étanchéité et fermeture | Contrôle la limite de bavure | Bavure ; grippage | Angle de fermeture ; ventilation |
| Curseur ou lève-pièce | Crée une contre-dépouille | Interférence ; usure | Course ; dégagement ; actionnement |
| Prototype ou outil de transition | Supporte les premières fabrications | Révision fréquente | Quantité ; identifiant de révision ; acceptation |
Inserts de formage

Les inserts de cavité et de noyau forment la géométrie du boîtier ; l’usure, le bavure et la dérive dimensionnelle sont leurs principales expositions. Spécifiez la ligne de joint, les références, le dépouille, la base de retrait, les profils critiques et les limites de texture.
Contacts et caractéristiques de plan de joint
Les inserts de support de terminal, de support de contact, de plan de joint et d’étanchéité contrôlent les interfaces délicates. Les emplacements des broches, la direction de sécurité de l’acier, la géométrie d’accouplement, la bavure admissible, la ventilation et l’accès aux électrodes doivent figurer sur le dessin.
Détails de déplacement et de développement
Les détails de curseur ou de lève-pièce créent des contre-dépouilles ; les inserts de prototype ou d’outil de transition permettent des modifications précoces contrôlées. Définir la course, le dégagement, les surfaces d’usure, le point de référence d’actionnement, la quantité attendue et les identifiants de révision.
4. Matériaux pour les inserts de moule de connecteur qsfp112
Quatre entrées — chimie de la résine, niveau de charge, température du cycle et nombre de tirs prévus — doivent déterminer le choix du matériau de l’insert. Les inserts de moule de connecteur qsfp112 nécessitent un équilibre entre dureté, polissage, transfert de chaleur et réparabilité, par rapport aux contraintes réelles du moulage.
| Voie des matériaux | Atouts | Utilisation typique |
|---|---|---|
| Acier à outils trempé | Résistance à l’usure ; arêtes stables | Caractéristiques à haut volume ou à résine chargée |
| Acier pré-trempé | Usinabilité ; parcours de retravail plus court | Inserts prototypes et à volume modéré |
| Acier à outils inoxydable | Résistance à la corrosion ; polissabilité | Environnements corrosifs ou surfaces cosmétiques |
| Insert en alliage de cuivre | Conductivité thermique | Support de refroidissement localisé |
| Revêtement de surface | Amélioration de l’usure ou du démoulage | Zones de contact à friction élevée validées |
Sélectionner selon les contraintes de moulage
Les résines chargées augmentent l’usure abrasive ; les systèmes de résine humides ou corrosifs augmentent le risque de corrosion. Confirmez les deux avant de nommer un grade d’acier.nnLes essais à faible volume peuvent privilégier une usinabilité plus facile, tandis qu’une production soutenue justifie souvent des solutions durcies ou résistantes à la corrosion.
Utiliser les matériaux spéciaux avec précaution
Les alliages de cuivre peuvent améliorer l’extraction locale de chaleur, mais leur faible résistance à l’usure nécessite généralement des emplacements protégés et sans contact. Les revêtements peuvent réduire l’usure ou le collage uniquement après que le substrat, la finition de surface et la stratégie de maintenance sont définis.
Vérifier le plan de matériaux
Un examen du dessin doit identifier la résine, le contenu en verre ou minéral, la température de moulage, la cible du cycle, le volume attendu, l’exigence de polissage et l’historique de réparation. SUUXIANG peut évaluer la voie de processus par rapport à ces entrées de projet.
5. Caractéristiques personnalisées des inserts de moule de connecteur qsfp112
Les inserts de moule de connecteur qsfp112 personnalisés doivent être configurés à partir de dessins contrôlés, et non d’une liste de caractéristiques génériques. SUUXIANG examine la géométrie fonctionnelle, l’accès au traitement et les preuves d’inspection avant de confirmer une voie.
Micro-géométrie et interfaces
Un dessin 2D doit identifier les nervures, les arrêts de flux, la zone de coulée, les interfaces de ventilation, les tolérances et les références de datum.nnUn modèle 3D doit montrer les pièces d’accouplement et les contraintes d’accès à l’outil. Les coins internes serrés ou les électrodes inaccessibles peuvent nécessiter l’électroérosion, des outils plus petits ou des rayons révisés.
Zones et surfaces d’usure
Les zones d’usure remplaçables doivent être séparées là où le contact répété ou la résine abrasive rend la réparabilité importante.nnL’état de surface et toute exigence de revêtement doivent nommer la zone fonctionnelle. Le polissage, la texture, l’épaisseur du revêtement et les dimensions post-traitement peuvent modifier l’ajustement.
Marquages et contrôle d’inspection
Les marquages fonctionnels peuvent identifier la cavité, la révision, l’orientation ou le statut d’inspection ; la décoration cosmétique ne doit pas compromettre une surface d’étanchéité ou d’accouplement.nnL’historique des révisions, les tolérances critiques, la qualité de la résine et les identifiants de rapport requis doivent accompagner la demande de devis. SUUXIANG peut aligner les plans de marquage et d’inspection sur le dessin publié.
6. Éléments de qualité de construction qui comptent
Avant de découper l’acier, convertissez la « haute précision » en critères d’acceptation basés sur le dessin. Pour les inserts de moule de connecteur QSFP112, chaque critère nécessite un datum, une limite, une méthode d’inspection et un enregistrement contrôlé par révision.
Datums et caractéristiques critiques
Trois datums mutuellement perpendiculaires doivent localiser les caractéristiques de la cavité, de l’interface du connecteur et du montage avant l’application de la tolérancement géométrique et dimensionnel (GDu0026T).nnChaque dimension critique doit indiquer sa tolérance, sa méthode de mesure et son exigence d’échantillonnage ; des datums ambigus peuvent créer des décalages et un ajustement de connecteur incohérent.
Arrêts de flux, arêtes et flux
Un arrêt de flux doit spécifier la zone de contact, le décalage admissible et l’état de l’arête ; un support insuffisant favorise les bavures et l’usure prématurée.nnLes rayons d’arête spécifiés, la profondeur de ventilation et l’emplacement de la coulée doivent préserver le chemin de remplissage et l’échappement de l’air ; de mauvaises relations peuvent causer des défauts de remplissage partiel ou des défauts visibles.
Finition, traitement et vérification
Une valeur de finition de surface indiquée et une direction de mesure empêchent une acceptation subjective du polissage et réduisent l’usure liée au frottement.nnLe traitement thermique, l’adhérence du revêtement, l’alignement et l’interchangeabilité nécessitent des limites spécifiques à la commande. L’accès à la mesure doit être intégré à l’insert afin que les caractéristiques critiques restent inspectables après la finition.
7. Comment choisir un fabricant d’inserts de moule
Deux équipes – ingénierie et approvisionnement – devraient évaluer le même dessin, pas des devis séparés. Pour les inserts de moule de connecteur QSFP112, les décisions d’attribution devraient relier des preuves de fabricabilité, une planification de la qualité et un chemin de livraison daté.
| Zone d’évaluation | Demande conjointe | Preuves avant attribution |
|---|---|---|
| Revue de plan | Les CTQ et les datums sont-ils bien compris ? | Révision annotée |
| Adéquation du procédé | Quelle voie pour l’usinage CNC, l’électroérosion ou la rectification ? | Schéma du procédé |
| Contrôle qualité | Comment chaque CTQ est-il vérifié ? | Plan d’inspection |
| Contrôle du programme | Comment les changements sont-ils communiqués ? | Journal des révisions et calendrier |
Discipline d’examen des dessins
Avant l’attribution, demandez un dessin annoté qui identifie les datums, les CTQ (Critical to Quality), l’accès à l’outil, la stratégie d’électroérosion, les stocks de meulage et les hypothèses. Un devis doit indiquer la révision exacte examinée.
- Demandez comment les empilements de tolérances affectent les caractéristiques d’accouplement.
- Confirmez les exigences relatives au matériau et au traitement thermique.
- Enregistrez les questions de dessin sans réponse avant la publication.
Preuves de processus et de qualité
Trois domaines de capacité – CNC multi-axes, électroérosion et rectification de précision – doivent correspondre à la géométrie des caractéristiques, à l’état du matériau et à l’exigence de finition. Demandez une planification de processus pertinente pour l’équipement plutôt qu’une déclaration de capacité générique.
- Certificats de matériau et traçabilité des lots
- Plan d’inspection et méthode de mesure
- Échantillon du rapport de première pièce
Collaboration et contrôle de fabrication
Un journal de révision contrôlé doit relier les modifications de dessin, les échantillons, les résultats d’inspection et le statut d’expédition. SUUXIANG peut établir des devis à partir de dessins lorsque les acheteurs fournissent le contexte de l’application, les quantités et les attentes en matière de documentation.
- Responsable de la communication technique désigné
- Hypothèses de délai datées
- Chemin de retour d’information sur les échantillons et la fabrication du moule
8. Erreurs courantes sur les inserts de moule QSFP112
Huit erreurs de libération évitables causent de manière répétée des retouches sur les inserts QSFP112, des essais retardés ou des preuves d’acceptation insuffisantes. Corrigez-les avant le bon de commande en transformant les hypothèses en notes sur le plan, critères mesurables et enregistrements de révision approuvés.
Contributions de conception incomplètes
La géométrie 2D seule peut masquer les conditions de moulage. Omettre la nuance de résine et le pourcentage de charge de verre peut modifier les hypothèses de retrait et les décisions de marge de sécurité.nnAvant la libération, fournissez la résine, les charges, les restrictions de colorant, le contexte d’accouplement et le modèle 3D contrôlé.
Lacunes dans les tolérances et les datums
Des tolérances bilatérales irréalistes augmentent les coûts sans protéger la fonction. Des datums primaires, secondaires et tertiaires non définis rendent les résultats d’inspection non comparables.nnAvant la libération du bon de commande, identifiez les dimensions CTQ, le schéma de datum, la méthode de mesure autorisée et les gabarits fonctionnels éventuels.
Oublis sur la finition et l’entretien
La finition de surface affecte le démoulage, l’usure, l’évent et l’aspect optique ; ce n’est pas seulement cosmétique. Un mauvais accès de maintenance peut transformer une petite réparation d’insert en un long temps d’arrêt de l’outil.nnAvant le moulage d’essai, spécifiez l’emplacement et la direction de la finition, les limites de polissage, les pièces d’usure remplaçables et l’accès pour le nettoyage ou l’extraction.
Raccourcis d’approbation et de prix
Le prix unitaire exclut le coût des hypothèses non documentées, des pièces rejetées et des boucles de révision. Une approbation sans critères d’inspection laisse l’acceptation ouverte à l’interprétation.nnAvant l’attribution, approuvez un plan contrôlé par révision, un plan d’inspection, un format de rapport, une quantité d’échantillons et un chemin de contrôle des changements ; comparez les fournisseurs sur ces preuves ainsi que sur le prix.
9. Étapes pour lancer un programme d’outillage
Une séquence de lancement à 9 étapes maintient les inserts de moule QSFP112 alignés sur le plan approuvé, et non sur des hypothèses verbales. Désignez un responsable de la révision et enregistrez les décisions dans un journal d’actions horodaté.
| Étape | Porte de décision | Entrée et responsable | Sortie |
|---|---|---|---|
| Accord de confidentialité et saisie | Portée approuvée | Accord de confidentialité, RFQ ; acheteur | Lot contrôlé |
| Revue DFM | Risques acceptés | Repères, CTQ ; ingénierie | Revue annotée |
| Alignement des devis | Approbation commerciale | Route, quantité ; approvisionnement | Devis aligné |
| Plan de fabrication | Plan approuvé | Matériaux, contrôles ; fabricant | Plan de processus |
| Première pièce | Dimensions acceptées | Plan d’inspection ; qualité | Dossier FAI |
| Essai de moule | Retours clos | Résultats d’essai ; équipe moules | Liste d’actions |
| Contrôle des modifications | Révision approuvée | ECR ; responsable de la révision | Révision libérée |
| Approbation pilote | Pilote accepté | Preuve pilote ; acheteur | Libération de production |
| Planification répétée | Commande libérable | Historique, usure ; qualité | Plan de maintenance |
Geler la base technique
La porte 1 gèle le package RFQ contrôlé avant le début de la DFM. L’acheteur fournit les modèles, les plans, le contexte d’application, le matériau, la quantité et les besoins d’inspection.
Boucler la boucle de rétroaction
La Porte 6 transforme les conclusions des essais de moules en actions numérotées et disposées. Le chef de projet confirme si chaque modification affecte la forme, l’ajustement, la fonction, le coût ou le calendrier.
Maintenir la répétabilité
La Porte 9 préserve les connaissances du processus approuvé pour les commandes répétées. L’ingénieur qualité fournisseur examine l’usure, l’historique d’inspection et le statut de révision avant la libération.
14. Prix des inserts de moule de connecteur qsfp112 SUUXIANG
600–1 200 USD par insert est une fourchette illustrative pour un prototype d’insert de moule de connecteur QSFP112 simple, avant confirmation des exigences de matériau, de tolérance et d’inspection.nnDes caractéristiques de ±0,005 mm, des nervures fines, des micro-détails, des électrodes EDM, le rectifiage, un matériau trempé, une finition soignée et un rapport CMM peuvent augmenter considérablement le coût ; le prix final dépend également de la quantité et de la maturité de la révision.nn2 devis avec des prix unitaires similaires peuvent présenter des risques de programme différents. Comparez le processus inclus, l’inspection basée sur les repères, la documentation, la gestion des modifications techniques, l’emballage et les hypothèses de livraison, pas seulement le prix de la pièce cotée.
| Niveau illustratif | Quantité / complexité | Prix unitaire indicatif (USD) | Délai typique | Inclus / exclu |
|---|---|---|---|---|
| Prototype | 1–2, géométrie simple | 600–1 200 | 10–20 jours ouvrables | Usinage et inspection de base ; hors traitement thermique, finition spéciale, fret |
| Pilote | 5–20, caractéristiques EDM/rectifiage | 350–850 | 15–25 jours ouvrables | Planification des processus et enregistrement d’inspection ; hors révisions majeures de conception |
| Fabrication | 50 , tirage stable | 120–400 | 20–35 jours ouvrables | Fabrication en série ; hors redéveloppement des outillages et fret express |
Télécharger les dessins des inserts de moule pour connecteur QSFP112 pour revue
Envoyez les dessins, les spécifications matérielles, la quantité, les exigences de qualité et la date de livraison cible pour une revue rigoureuse de fabrication et d’inspection.