
Komponen Perkakas CIM, Dibuat Sesuai Gambar Anda
Beralih dari tinjauan gambar ke komponen CNC yang diperiksa, komponen cetakan presisi, dan komponen perkakas CIM dengan DFM, permesinan, EDM, gerinda, dan perencanaan kualitas yang terstruktur.
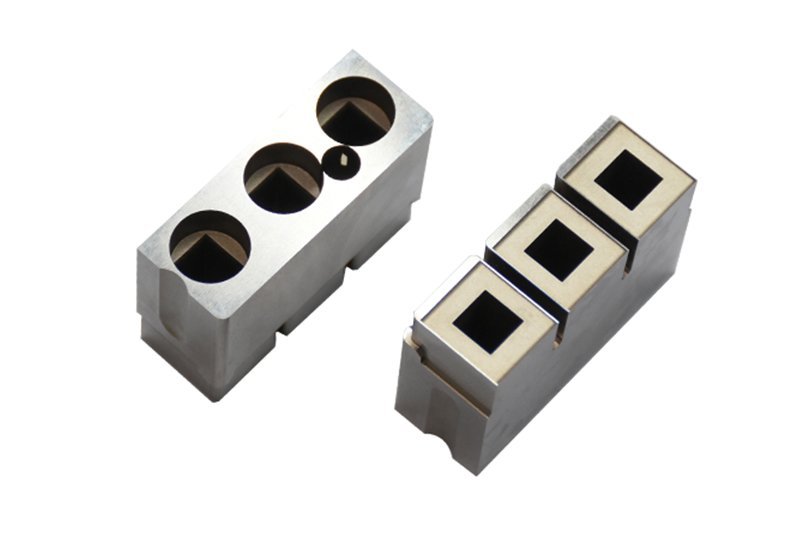
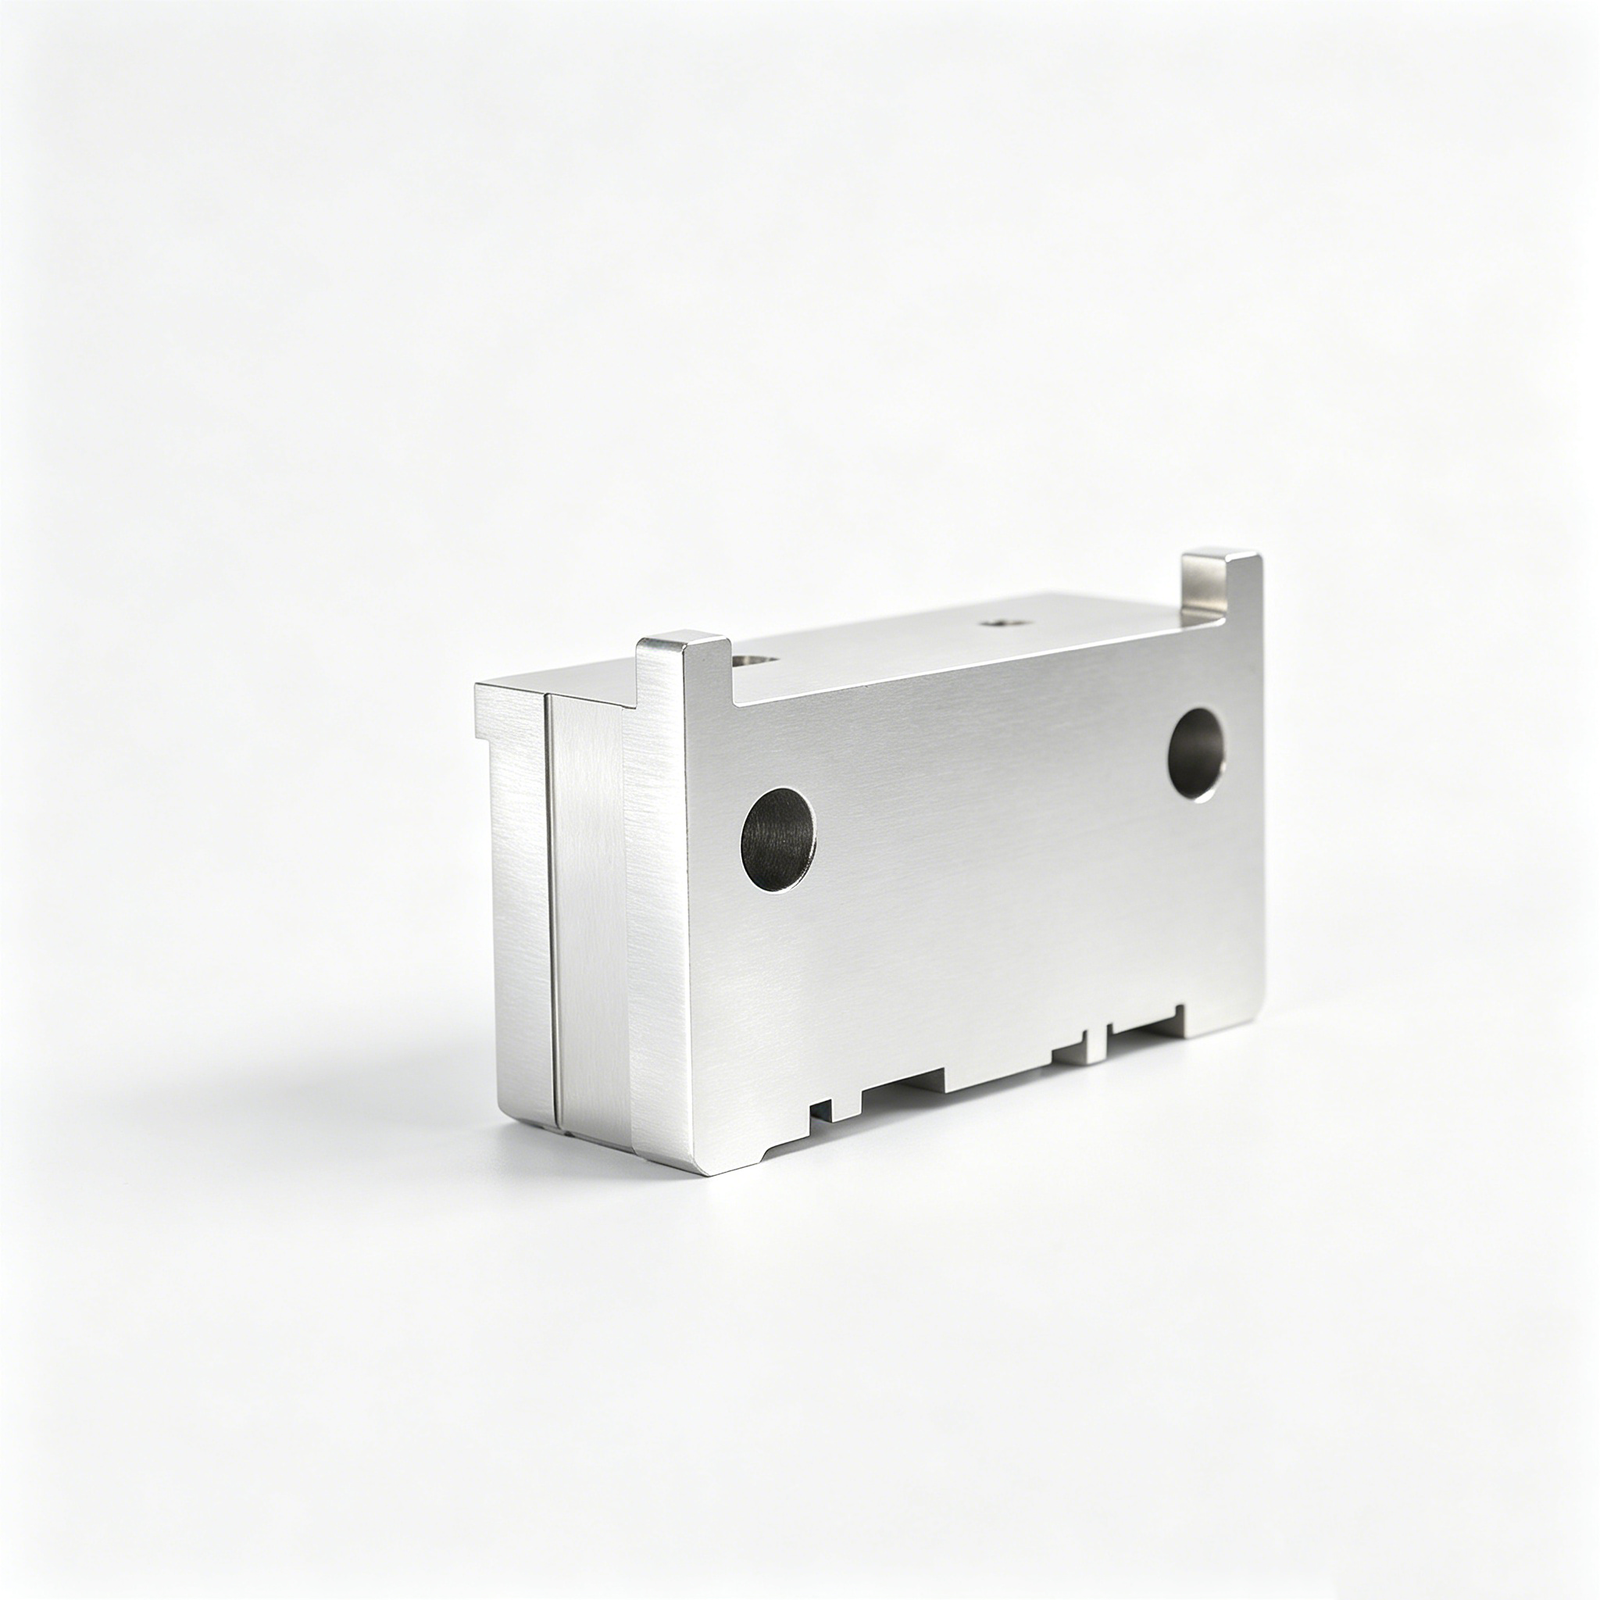
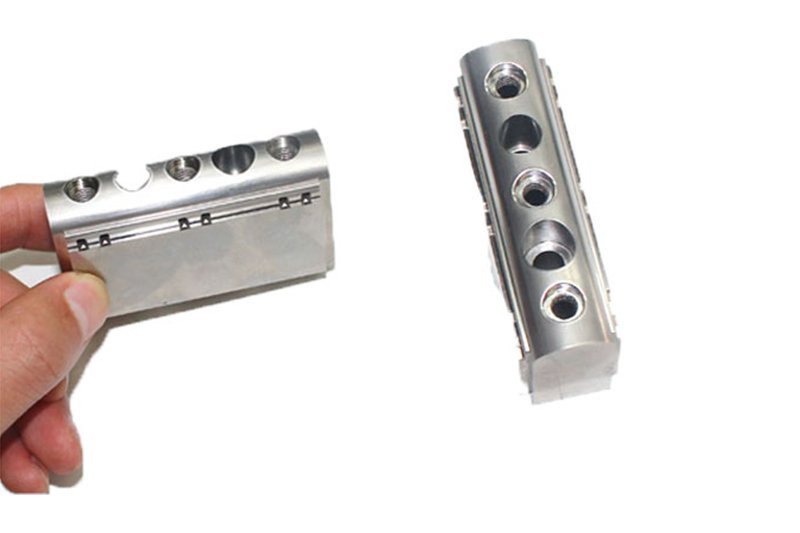
Contoh Komponen Perkakas CIM




Related Drawing-Based Parts and RFQ Options






Komponen Perkakas CIM, Direncanakan Berdasarkan Detail Kritis
Alur kerja terstruktur dari gambar hingga inspeksi untuk komponen perkakas yang kompleks, dengan kemampuan manufaktur, keputusan proses, dan status revisi tetap terlihat.
Tinjauan DFM Berbasis Gambar
Kami meninjau geometri, datum, toleransi, akses perkakas, dan kebutuhan material sebelum penawaran harga agar pertanyaan tentang kemampuan manufaktur dapat ditangani sejak dini.
Perencanaan Rute Proses
u003ca href=u0022/cnc-machining-services/u0022u003ePermesinan CNCu003c/au003e, EDM, gerinda, pemasangan, dan inspeksi dipertimbangkan bersama untuk menyelaraskan setiap operasi dengan kebutuhan fitur.
Fokus Dimensi Kritis
Fitur kritis terhadap kualitas, tumpukan toleransi, kebutuhan permukaan, dan hubungan datum memandu strategi permesinan dan perencanaan pengukuran di seluruh proyek.
Strategi EDM dan Gerinda
Kebutuhan elektroda, jalur kawat, urutan perlakuan panas, dan stok gerinda ditinjau di mana fitur halus atau permukaan yang dikeraskan memerlukan kontrol.
Penyelarasan Rencana Inspeksi
Metode inspeksi dan ekspektasi pelaporan ditentukan berdasarkan gambar, membantu dokumentasi akhir sesuai dengan persyaratan pesanan yang disepakati.
Visibilitas Revisi
Revisi gambar, informasi produksi, dan koordinasi pengiriman tetap terlihat, mendukung komunikasi yang dapat dilacak dari tinjauan teknis hingga inspeksi akhir.
Perkakas CIM dan Keluarga Komponen yang Dapat Dikonfigurasi
Jelajahi rute proses dan keluarga komponen yang ditinjau berdasarkan gambar, dimensi kritis, kebutuhan material, kebutuhan inspeksi, dan kendala produksi sebelum komitmen.

Layanan Permesinan CNC
Layanan permesinan CNC presisi untuk komponen kustom berbasis gambar, direncanakan berdasarkan material, datum, dimensi kritis, akses perkakas, kebutuhan permukaan, dan bukti inspeksi yang diperlukan untuk pesanan.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen berbentuk prisma, pelat, sisipan, dan profil kompleks. Tinjauan berfokus pada akses fitur, strategi penjepitan, kelonggaran permesinan, batas sudut dalam, dan dimensi yang memerlukan inspeksi terkontrol.
Upload a Drawing
CNC Turning
Layanan CNC turning presisi untuk poros, selongsong, pin, bushing, dan komponen berputar. Hubungan diameter, konsentrisitas, runout, detail ulir, persyaratan permukaan, dan finishing pasca-perlakuan panas harus ditentukan dari gambar.
Upload a Drawing
Machining 5-Axis
Machining CNC 5-axis mendukung fitur multi-sisi, sudut majemuk, dan geometri kontur di mana lebih sedikit pengaturan dapat melindungi hubungan datum. Kelayakan bergantung pada geometri komponen, jangkauan, akses penjepitan, kondisi material, dan strategi inspeksi.
Upload a Drawing
Swiss u0026 Micro Machining
Swiss machining dan micro machining mendukung komponen berdiameter kecil, ramping, dan kaya detail seperti pin, selongsong, dan komponen perkakas konektor mini. Tinjauan membahas stabilitas fitur, toleransi, penghilangan gerinda, kondisi material, dan akses pengukuran.
Upload a Drawing
Wire u0026 Sinker EDM
Wire EDM dan sinker EDM melayani material keras, profil halus, slot sempit, fitur dalam, dan geometri di luar jangkauan pahat konvensional. Strategi elektroda, jalur kawat, kondisi sudut, pertimbangan lapisan rekristalisasi, dan persyaratan finishing ditinjau di awal.
Upload a Drawing
Precision Grinding
Penggerindaan permukaan dan profil presisi diterapkan di mana kerataan, paralelisme, kontrol profil, atau koreksi ukuran pasca-perlakuan panas diperlukan. Stok penggerindaan, urutan datum, akses roda gerinda, dan kriteria pengukuran akhir harus ditentukan sebelum machining.
Upload a Drawing
Inti u0026 Rongga Cetakan
Inti cetakan presisi dan sisipan rongga cetakan diproduksi dari gambar pelanggan untuk komponen cetakan injeksi dan aplikasi perkakas terkait. Perencanaan manufaktur mempertimbangkan fitur pemisah, akses pendinginan atau detail, urutan perlakuan panas, persyaratan EDM, antarmuka pemasangan, dan dimensi kritis.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi dikonfigurasi sesuai gambar dan fungsi cetakan daripada ditawarkan sebagai item stok asumtif. Kesesuaian diameter, panjang bantalan, geometri ujung, persyaratan kekerasan, kondisi permukaan, dan hubungan komponen pasangan memerlukan tinjauan.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi mendukung penyelarasan berulang dan gerakan cetakan yang terkontrol. SUUXIANG meninjau kelas kesesuaian, referensi datum, panjang keterlibatan, permukaan aus, persyaratan material dan perlakuan panas, serta titik inspeksi sebelum produksi.
Upload a Drawing
Slide, Lifter, Gate u0026 Aksesori Cetakan
Slide cetakan, lifter, gate, dan aksesori dibuat sebagai komponen perkakas yang ditentukan oleh gambar. Tinjauan geometri harus mencakup antarmuka pergerakan, kelonggaran, kondisi penutupan, toleransi pemasangan, area aus, ketentuan pelumasan, dan dimensi yang mengatur fungsi cetakan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung pekerjaan perkakas pitch halus dan sensitif antarmuka. Perencanaan produksi mempertimbangkan geometri pin atau rongga, hubungan posisi, kondisi material, kebutuhan EDM atau penggerindaan, fitur pasangan, dan metode inspeksi yang sesuai dengan gambar.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi meliputi punch, die, sisipan, elemen pemandu, dan suku cadang aus terkait berdasarkan gambar. Tinjauan kritis mencakup geometri pemotongan, hubungan kelonggaran, urutan material dan perlakuan panas, stok penggerindaan, kondisi permukaan, dan persyaratan pemasangan.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding dievaluasi dalam lingkup produksi yang terverifikasi. Tinjauan gambar memeriksa fitur saluran atau gate, geometri pemisah dan penutupan, perilaku material, kebutuhan finishing, antarmuka cetakan, dan bukti inspeksi yang diperlukan.
Upload a Drawing
Material Machining
Material machining CNC dipilih berdasarkan gambar, aplikasi, kondisi kekerasan, paparan korosi, dan proses hilir. Tingkat material, kondisi pasokan, ekspektasi ketertelusuran, dan setiap pembatasan substitusi harus menyertai RFQ.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas direncanakan sebagai bagian dari urutan manufaktur, tidak ditambahkan setelah kutipan. Tentukan proses yang diperlukan, target kekerasan atau finishing, masking atau permukaan kritis, efek dimensi, dan setiap ekspektasi pelaporan atau ketertelusuran.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas disesuaikan dengan dimensi kritis pesanan dan rencana inspeksi yang disepakati. Tentukan referensi datum, metode pengukuran, kebutuhan sampling, format laporan, tingkat revisi, dan dokumentasi material atau proses sebelum rilis.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
SUUXIANG mendukung rekayasa validasi, pengembangan perkakas, dan kebutuhan produksi terkontrol melalui prototipe cepat dan manufaktur volume rendah. Ajukan gambar, model jika tersedia, material, kuantitas, target pengiriman, prioritas dimensi, dan persyaratan inspeksi untuk tinjauan praktis.
Upload a DrawingMaterial untuk Komponen Perkakas CIM

Baja Perkakas (Tool Steel)
Umum digunakan untuk inti cetakan, sisipan rongga, slide, dan perkakas kritis terhadap keausan. Pemilihan grade, urutan perlakuan panas, kelonggaran pemesinan, strategi EDM, dan persyaratan penggerindaan akhir harus ditinjau berdasarkan kebutuhan kekerasan, beban, dan permukaan.

Baja Tahan Karat (Stainless Steel)
Digunakan di mana ketahanan korosi, kebersihan, atau paparan kelembaban penting dalam perkakas dan komponen presisi. Grade spesifik, perlakuan panas, kebutuhan pasivasi, akses pemesinan, dan prioritas finishing permukaan memerlukan konfirmasi dari gambar dan konteks aplikasi.

Baja Paduan (Alloy Steel)
Cocok untuk aplikasi komponen pemandu, penentu posisi, struktural, dan cetakan yang membutuhkan keseimbangan kekuatan dan kemampuan mesin. Konfirmasikan grade yang tepat, kondisi perlakuan panas, kesesuaian kritis, stok penggerindaan, dan metode inspeksi sebelum menyelesaikan jalur manufaktur.

Paduan Aluminium (Aluminum Alloys)
Pilihan praktis untuk jig ringan, perkakas prototipe, dan komponen di mana pemesinan cepat sangat berharga. Pemilihan paduan harus mempertimbangkan kekakuan, paparan keausan, persyaratan anodisasi, kekuatan ulir, dan stabilitas dimensi selama tinjauan gambar.

Paduan Tembaga (Copper Alloys)
Diterapkan ketika konduktivitas termal, kinerja listrik, atau perilaku elektroda EDM memengaruhi desain perkakas. Konfirmasikan grade paduan, geometri elektroda, kelonggaran keausan, kondisi permukaan, dan pertimbangan material pasangan apa pun sebelum pemesinan dimulai.
Komponen Perkakas CIM: Jalur Pemesinan dan Finishing

Milling CNC
Membuat bentuk prismatik, kantong, kontur, dan fitur penentu posisi dengan akses perkakas yang ditinjau sejak awal. Strategi multi-sumbu dapat mengurangi pengaturan sambil melindungi hubungan datum dan menyisakan stok yang sesuai untuk finishing.

Turning CNC
Membuat diameter konsentris, bahu, ulir, dan fitur aksial untuk pin, selongsong, dan bagian perkakas silindris. Jalur dinilai berdasarkan kelonggaran putar, penahanan benda kerja, kekakuan dinding, dan persyaratan fitur pasangan.

Wire EDM
Memotong profil rumit, slot sempit, geometri internal tajam, dan benda kerja yang dikeraskan tanpa gaya pemotongan konvensional. Jalur kawat, akses lubang awal, kondisi sudut, dan strategi datum ditinjau terhadap profil yang dibutuhkan.

Sinker EDM
Membentuk rongga dalam, fitur internal detail, dan geometri yang sulit dijangkau menggunakan strategi elektroda yang terencana. Keausan elektroda, penyiraman, detail sudut, dan kebutuhan finishing selanjutnya dipertimbangkan sebelum pemesinan.


Pemasangan dan Inspeksi
Mengonfirmasi antarmuka fungsional melalui pemasangan terkontrol dan inspeksi dimensi kritis. Konteks perakitan, komponen pasangan, maksud kelonggaran, dan persyaratan dokumentasi membantu menentukan rencana verifikasi yang sesuai.
Aksesori Terpasang untuk Komponen Perkakas CIM

Elemen Panduan
Pin panduan, bushing, dan elemen penyelarasan mendukung gerakan cetakan atau die yang berulang. Tentukan hubungan datum, persyaratan kesesuaian, ketentuan pelumasan, dan detail komponen pasangan sehingga konfigurasi yang dipilih mendukung perakitan yang dimaksud.

Perangkat Keras Ejektor
Pin ejektor, selongsong, penahan, dan perangkat keras terkait dipasang di mana pelepasan komponen terkontrol diperlukan. Tinjauan gambar harus mengonfirmasi kelonggaran, penahanan kepala, pergerakan, kondisi permukaan, dan interaksi dengan inti atau sisipan.

Pegas Die
Pegas kompresi dapat mendukung pengembalian, pra-beban, atau gerakan terkontrol dalam rakitan perkakas. Tentukan ketinggian terpasang, pergerakan kerja, ekspektasi beban, ruang yang tersedia, dan kondisi layanan sebelum pengaturan pegas dievaluasi.

Pengencang Perakitan
Sekrup, pin dowel, dan perangkat keras penahan mengamankan pelat, sisipan, dan elemen yang dapat diganti. Sebutkan standar ulir, kedalaman pemasangan, geometri counterbore, akses pengencangan, dan hubungan penentuan posisi untuk menghindari konflik perakitan.

Komponen Penentu Posisi
Stoper, pasak, pin penentu posisi, dan antarmuka keausan menetapkan posisi berulang antara elemen perkakas. Dimensinya harus berkaitan dengan datum fungsional, tumpukan toleransi, urutan perakitan, dan prosedur penggantian atau penyesuaian yang dimaksud.

Pilihan Identifikasi
Tanda komponen, pengenal rongga, label revisi, dan fitur ketertelusuran membantu membedakan komponen perkakas yang dapat dipertukarkan. Berikan lokasi penandaan, preferensi metode, orientasi yang dapat dibaca, dan batasan apa pun yang melindungi permukaan atau kesesuaian kritis.
Tentang Manufaktur Presisi SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. XiaoCheng Huang adalah pendiri dan perwakilan hukum perusahaan. Kami membantu tim internasional mengubah gambar, model, dan spesifikasi menjadi suku cadang CNC kustom yang diperiksa, komponen cetakan presisi, perkakas konektor, dan komponen die stamping.
Pekerjaan kami menggabungkan tinjauan DFM dengan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, wire EDM, sinker EDM, penggilingan presisi, pemasangan, dan inspeksi. Untuk komponen perkakas CIM, perencanaan proses dimulai dengan dimensi kritis, datum, persyaratan material, akses pemesinan, strategi EDM, kelonggaran penggilingan, dan bukti inspeksi yang diperlukan untuk pesanan.
Yang membedakan SUUXIANG adalah koordinasi teknis yang disiplin dari RFQ hingga pengiriman. Kami meninjau revisi, mengklarifikasi risiko manufaktur sebelum komitmen, dan menyelaraskan dokumentasi akhir dengan rencana inspeksi yang terverifikasi. Kirimkan gambar, kuantitas, material, persyaratan kualitas, dan tanggal target agar rute manufaktur yang sesuai dapat dinilai.

Komponen Perkakas CIM: Kontrol Fitur Kritis
Komitmen DFM Sebelum Proses
SUUXIANG meninjau gambar kerja, model, kebutuhan material, dan konteks aplikasi sebelum menentukan rute proses. Diskusi ini mengidentifikasi dimensi kritis, hubungan datum, akses pemesinan, risiko tumpukan toleransi, dan ekspektasi inspeksi sehingga penawaran harga mencerminkan kebutuhan perkakas yang sebenarnya.
- Konfirmasikan dimensi penting bagi kualitas dan datum fungsional
- Tinjau akses perkakas, geometri dinding, dan urutan fitur
- Pisahkan asumsi gambar kerja dari persyaratan spesifik proyek
- Sesuaikan material, perlakuan panas, dan kuantitas sebelum produksi

Strategi EDM untuk Geometri yang Sulit
Untuk komponen perkakas CIM dengan detail internal yang tajam, slot sempit, atau persyaratan fitur yang dikeraskan, SUUXIANG mengevaluasi apakah wire EDM atau sinker EDM yang tepat. Desain elektroda, jalur kawat, akses flushing, pertimbangan lapisan rekristalisasi, dan finishing hilir ditinjau terhadap gambar kerja yang disetujui.
- Evaluasi wire EDM versus sinker EDM berdasarkan geometri fitur
- Rencanakan akses elektroda dan permukaan referensi
- Pertimbangkan urutan EDM bersama dengan perlakuan panas
- Tentukan kebutuhan finishing dan inspeksi untuk fitur EDM kritis

Kontrol Penggerindaan dan Pemasangan
Penggerindaan presisi dan pemasangan direncanakan di mana permukaan yang saling cocok, fitur penentu posisi, atau celah fungsional memerlukan finishing yang terkontrol. SUUXIANG meninjau stok gerinda, transfer datum, dan hubungan perakitan sehingga operasi CNC, EDM, dan penggerindaan mendukung kesesuaian yang diinginkan daripada menciptakan pengerjaan ulang yang dapat dihindari.
- Sisakan kelonggaran penggerindaan yang praktis pada permukaan jadi
- Pertahankan logika datum di seluruh operasi pemesinan
- Tinjau antarmuka yang saling cocok dan fitur yang kritis terhadap celah
- Gunakan pemasangan hanya dalam batas persyaratan proyek yang terdokumentasi

Visibilitas Inspeksi dan Revisi
Perencanaan inspeksi untuk komponen perkakas CIM dimulai dengan fitur kritis pesanan dan kebutuhan pelaporan yang disepakati. SUUXIANG menjaga revisi gambar kerja, prioritas dimensi, dan informasi pengiriman tetap terlihat sepanjang proyek, dengan dokumentasi akhir dicocokkan dengan rencana inspeksi yang terverifikasi dan persyaratan pembelian.
- Identifikasi metode inspeksi untuk dimensi kritis
- Kontrol revisi gambar kerja sebelum rilis pemesinan
- Sesuaikan cakupan pelaporan dengan persyaratan pembelian
- Cocokkan dokumentasi akhir dengan rencana inspeksi yang terverifikasi

Mengapa Memilih SUUXIANG untuk Komponen Perkakas CIM
Alur kerja berbasis gambar untuk fitur krusial, keputusan proses, keselarasan inspeksi, dan visibilitas revisi.
← Swipe left or right to view →
Komponen Perkakas CIM: Dari Gambar Kerja Hingga Inspeksi
Alur kerja terkontrol yang menyelaraskan DFM, perencanaan proses, dimensi kritis, persyaratan inspeksi, dan koordinasi pengiriman sebelum komitmen produksi.
Tinjau Paket RFQ
Kami meninjau gambar kerja, model, material, kuantitas, konteks aplikasi, target pengiriman, dan dokumentasi yang diminta untuk mengidentifikasi informasi yang hilang sebelum penawaran harga.
Konfirmasi DFM dan CTQ
Tim teknik meninjau datum, tumpukan toleransi, dimensi kritis, akses perkakas, persyaratan permukaan, dan status revisi untuk memperjelas prioritas manufaktur dan inspeksi.
Rencanakan Material dan Proses
Jalur produksi ditentukan berdasarkan kondisi material, urutan perlakuan panas, toleransi pemesinan, operasi CNC, strategi elektroda, jalur kawat, penggilingan, dan kebutuhan pemasangan.
Mesin Fitur Kritis Komponen
Pemesinan CNC dikoordinasikan dengan EDM, penggilingan presisi, dan pemasangan jika diperlukan, dengan perhatian terkontrol pada revisi gambar kerja dan fitur kritis.
Inspeksi, Pengemasan, Koordinasi Pengiriman
Komponen perkakas CIM yang telah selesai diperiksa berdasarkan rencana inspeksi yang disepakati, didokumentasikan sesuai kebutuhan, dilindungi untuk pengiriman, dan dikoordinasikan sesuai persyaratan pengiriman.
Cara Mendapatkan Komponen Perkakas CIM
Move from RFQ review to controlled manufacturing with clear technical inputs, documented decisions, and inspection expectations aligned before production begins.
Kirim Paket Teknis Anda
Sediakan gambar kerja 2D, model 3D jika tersedia, material, kuantitas, dimensi kritis, persyaratan permukaan, target pengiriman, dan konteks aplikasi atau komponen pasangan apa pun.
Tinjau DFM dan Penawaran Harga
Diskusikan kemampuan manufaktur, strategi datum, akses pemesinan, kebutuhan EDM atau penggilingan, urutan perlakuan panas, ekspektasi inspeksi, revisi, dan jalur produksi yang diusulkan sebelum komitmen.
Konfirmasi Persyaratan Produksi
Setujui revisi gambar kerja yang disepakati, persyaratan material dan kualitas, pendekatan sampel jika diperlukan, rencana inspeksi, dan detail pengiriman sebelum manufaktur dimulai.
Lanjutkan dengan Manufaktur Terkontrol
SUUXIANG mengoordinasikan pemesinan CNC, EDM, penggilingan, pemasangan, dan inspeksi sesuai dengan rencana yang dikonfirmasi, dengan tetap menjaga visibilitas informasi revisi dan pengiriman hingga selesai.
Komponen Perkakas CIM: Tinjauan Dokumentasi Sertifikasi dan Kualitas
Hasil Pelanggan dan Studi Kasus Aplikasi
Sajikan tiga testimoni pelanggan yang disetujui dan dapat diatribusikan atau kasus anonim hanya setelah hasil konkret dan izin diverifikasi;
FAQ Komponen Perkakas CIM
Practical answers for drawing-based sourcing, from early DFM review through inspection, shipment, and revision control.
Informasi apa yang harus saya kirimkan untuk penawaran komponen perkakas CIM?
Apakah ada jumlah pesanan minimum untuk komponen perkakas CIM?
Apakah Anda meninjau komponen perkakas CIM sebelum mengeluarkan penawaran?
Bisakah saya memesan sampel sebelum produksi komponen perkakas CIM?
Faktor apa saja yang memengaruhi waktu tunggu untuk suku cadang perkakas kustom?
Material apa saja yang dapat dipertimbangkan untuk komponen perkakas CIM?
Bisakah Anda memberikan laporan inspeksi bersama pesanan saya?
Bagaimana penanganan revisi pengiriman, IP, dan gambar?
Panduan Lengkap Pembeli untuk komponen perkakas cim
Gunakan kerangka kerja keputusan ini untuk mendefinisikan persyaratan, mengevaluasi pemasok yang dipimpin DFM, mengontrol risiko kualitas dan waktu tunggu, serta menghindari kesalahan yang mahal saat mendapatkan komponen perkakas presisi untuk program manufaktur otomatis, konektor, cetakan, stamping, dan volume rendah.
1. Apa itu komponen perkakas cim?
CIM, short for computer-integrated manufacturing, normally describes the connected CAD, CAM, production-control, and data systems that move manufacturing information through a factory; it is not a physical part. In sourcing usage, cim tooling components are the drawing-defined physical parts—cores, inserts, pins, guides, die details, fixtures, and connector-tooling elements—that enable those operations. https://sixsigmadsi.com/computer-integrated-manufacturing-cimnn2D drawings and 3D models establish the geometry, datums, critical dimensions, surface requirements, and interfaces that determine whether a component locates, forms, cuts, ejects, or guides correctly. A nominally similar part can fail in service when tolerance stack, fit class, material condition, or accessible machining path differs from the approved design.nn1 controlled process route links the released revision to material identification, heat-treatment sequence where specified, CNC, EDM, grinding, fitting, and the defined inspection method. That traceability lets engineering and supplier-quality teams evaluate functional risk, investigate deviations, and confirm that the delivered part matches the production release.
2. Evolusi komponen perkakas cim
Kontrol numerik era 1950-an mulai menggeser pekerjaan bengkel dari fitur yang disusun secara manual ke gerakan mesin yang diprogram, sementara penyesuaian tangan, penggilingan, dan EDM tetap penting untuk hubungan akhir. Gambar awal membawa sebagian besar pengetahuan proses dalam penilaian pembuat perkakas.nnCAD/CAM kemudian menjadikan gambar 2D dan model 3D sebagai kumpulan data manufaktur yang dapat ditransfer: geometri dapat menginformasikan jalur perkakas, elektroda, jalur kawat, dan tinjauan revisi. Elemen cetakan dan mati yang distandarisasi kemudian mengurangi upaya desain berulang, tetapi kesesuaian kritis masih memerlukan disiplin datum dan toleransi spesifik komponen.nnSaat ini, komponen perkakas cim yang terhubung secara digital harus bergerak dengan pengenal revisi yang terkontrol dari tinjauan gambar melalui pemesinan, inspeksi, dan serah terima produksi. Pembeli secara wajar mengharapkan siklus prototipe yang lebih pendek, komponen pengganti yang dapat diulang, pengukuran yang terdokumentasi terhadap dimensi kritis, dan catatan yang dapat dilacak tentang apa yang berubah sebelum rilis.
3. Jenis komponen perkakas cim
Komponen perkakas cim harus diklasifikasikan berdasarkan antarmuka produksi yang dikontrolnya, bukan sekadar berdasarkan proses pemesinan. Setiap gambar harus membuat fungsi, skema datum, dan prioritas inspeksi eksplisit sebelum perutean dimulai.
Komponen Cetakan
Inti cetakan, sisipan rongga, pin, slide, dan lifter membentuk atau melepaskan fitur cetakan. Keausan, flash, atau lengket dapat timbul dari permukaan penutup yang tidak jelas, garis pemisah, urutan kekerasan, dan datum kritis.
Komponen Cetakan Stamping
Punch, die, pelat stripper, dan elemen pemandu memotong, membentuk, atau menahan stok strip. Gerinda, ketidaksejajaran, dan kerusakan awal sering kali berasal dari kelalaian jarak bebas, kondisi tepi, material, dan toleransi penggilingan.
Suku Cadang Perkakas Konektor
Suku cadang perkakas konektor menempatkan rongga halus, fitur terminal, dan geometri pasangan. Kontrol posisi yang buruk dapat menyebabkan ketidakcocokan terminal; tentukan diameter pin, datum pitch, radius, dan batasan akses EDM.
Perlengkapan dan Jig
Perlengkapan dan jig secara berulang menempatkan, menjepit, atau memandu benda kerja selama pemesinan atau perakitan. Distorsi penjepit dan variasi pengaturan memerlukan definisi titik lokasi, permukaan kontak, arah pemuatan, dan referensi alat ukur.
Suku Cadang Antarmuka Otomatisasi
Antarmuka otomatisasi mencakup sarang, gripper, palet, braket sensor, dan adaptor robot. Kegagalan pengambilan atau tabrakan dapat terjadi dari pola pemasangan yang tidak ditentukan, batasan amplop, jarak bebas kabel, dan fitur yang kritis terhadap pengulangan.
Suku Cadang Prototipe dan Volume Rendah
Prototipe atau suku cadang pengganti memulihkan uji coba, pemeliharaan, atau produksi singkat tanpa mengasumsikan ekonomi perkakas produksi. Kesalahan revisi mahal; identifikasi antarmuka yang dapat dipertukarkan, dimensi lama, substitusi material, dan catatan inspeksi yang diperlukan.
4. Material untuk komponen perkakas cim
Enam keluarga material mencakup sebagian besar komponen perkakas cim, tetapi pemilihan harus dimulai dengan beban, suhu, media, dan masa pakai yang diperlukan. Harga saja melewatkan pergerakan dimensi setelah perlakuan panas, pelapisan, dan paparan layanan.
| Keluarga | Kekuatan | Poin Penting |
|---|---|---|
| Baja perkakas | Keras, tahan aus | Distorsi perlakuan panas |
| Baja tahan karat | Tahan korosi | Konduktivitas termal lebih rendah |
| Paduan aluminium | Dapat dimesin, konduktif | Ketahanan aus terbatas |
| Paduan tembaga | Konduktivitas tinggi | Lunak; lindungi tepi |
| Karbida | Ketahanan aus ekstrem | Sulit dimesin, rapuh |
| Plastik rekayasa | Ringan, isolasi | Ketahanan mulur dan panas rendah |
Sesuaikan Material dengan Layanan
Baja perkakas cocok untuk tekanan kontak dan keausan tinggi; baja tahan karat cocok untuk layanan yang lembab, korosif, atau sensitif kebersihan. Paduan aluminium dan tembaga lebih disukai untuk perpindahan panas yang cepat atau perkakas prototipe beban rendah, sementara karbida menargetkan keausan terlokalisasi yang parah.
Rencanakan Rute Proses
Perlakuan panas dapat mengubah kekerasan dan dimensi, jadi sisakan stok gerinda dan tentukan datum sebelum pengerasan. Lapisan menambah ketebalan dan dapat mengubah persyaratan kesesuaian, pemecahan tepi, dan batas inspeksi.
- Tentukan rentang kekerasan dan urutan perlakuan panas.
- Sisakan kelonggaran untuk EDM dan gerinda.
- Sebutkan ketebalan lapisan dan celah pasangan.
Verifikasi Stabilitas dan Bukti
Plastik rekayasa cocok untuk perlengkapan, isolasi, atau pemandu beban rendah, bukan untuk tugas berat dengan keausan tinggi yang belum ditinjau. SUUXIANG harus meninjau sertifikasi material, dimensi kritis, dan rencana inspeksi terhadap gambar sebelum dirilis.
5. Kustomisasi komponen perkakas cim
Setiap gambar komponen perkakas cim dapat menentukan ukuran, kesesuaian, penyelesaian, identifikasi, dan hubungan perakitan. SUUXIANG harus meninjau persyaratan ini terhadap aplikasi fungsional sebelum menentukan rute proses.
| Persyaratan | Tentukan | Hindari |
|---|---|---|
| Dimensi | Skema datum fungsional | Dimensi berantai |
| Toleransi | Fitur dan metode CTQ | Toleransi ketat yang bersifat umum |
| Finishing | Ra, tekstur, atau lapisan | Ekspektasi kosmetik yang tidak dinyatakan |
| Identifikasi | Metode lokasi dan penandaan | Tanda pada permukaan penyegelan |
Tentukan Datum Fungsional
Datum primer, sekunder, dan tersier harus mencerminkan cara komponen ditempatkan dalam cetakan atau jig-nya. Fitur yang krusial terhadap kualitas harus dikaitkan dengan datum tersebut, bukan diperketat secara terpisah di setiap permukaan.
- Identifikasi permukaan penghubung dan pin penentu posisi
- Sebutkan kelonggaran, posisi, atau profil jika penting secara fungsional
- Pisahkan dimensi referensi dari dimensi pemeriksaan
Kendalikan Persyaratan Berdasarkan Fungsi
Ulir, detail EDM, permukaan gerinda, lapisan, perlakuan panas, dan ukiran memerlukan penandaan eksplisit. Permukaan kosmetik harus memiliki kriteria penerimaan terpisah agar persyaratan penampilan tidak membatasi permesinan fungsional secara tidak perlu.
Rilis Rakitan yang Cocok
Sisipan, slide, dan pin yang cocok memerlukan catatan kondisi pasangan, maksud kelonggaran, dan pengenal rakitan. Gambar 2D dan model yang dikontrol revisi harus mencantumkan revisi yang berlaku sebelum rilis produksi.
6. Elemen Kualitas Konstruksi
Sebelum dirilis, komponen perkakas SUUXIANG memerlukan rencana kualitas yang terkait dengan datum fungsional, bukan catatan toleransi umum. Gambar harus mengidentifikasi fitur penerimaan, kondisi yang sensitif terhadap proses, dan bukti yang diperlukan bersama pengiriman.
Datum dan Geometri Fungsional
Datum primer, sekunder, dan tersier harus mencerminkan cara komponen ditempatkan dalam perkakas pasangannya. Tinjauan tumpukan harus menghubungkan posisi lubang, konsentrisitas, kerataan, dan antarmuka kritis ke referensi datum tersebut.
- Tentukan permukaan penentu posisi fungsional
- Pisahkan profil dari persyaratan ukuran
- Sebutkan batas chamfer yang diizinkan
Proses Efek dan Penyelesaian Akhir
Perlakuan panas dapat mendistorsi bagian tipis dan lubang presisi, sehingga stok, urutan, dan penggerindaan pasca-perlakuan memerlukan kesepakatan. Penumpukan lapisan, penghilangan gerinda, hasil akhir permukaan, kebersihan, dan permukaan kontak yang terlindungi harus ditentukan sebelum perutean.
- Tentukan arah pengukuran hasil akhir
- Cegah gerinda pada port dan ulir
- Definisikan perlindungan pembersihan dan pengemasan
Kesesuaian Metode Inspeksi
Inspeksi CMM cocok untuk verifikasi posisi dan bentuk terkait datum; alat ukur khusus cocok untuk pemeriksaan fungsional berulang. Pemeriksaan optik dapat menilai tepi atau fitur kecil, sementara sertifikat material dan verifikasi kekerasan harus sesuai dengan spesifikasi yang dipesan.
- CMM untuk hubungan posisional
- Alat ukur untuk fitur kritis kesesuaian
- Pemeriksaan optik untuk detail kecil
- Verifikasi bukti material dan kekerasan
7. Memilih Produsen Komponen Perkakas Cim
SUUXIANG harus dievaluasi melalui bukti yang dikembalikan terhadap gambar 2D, model 3D, dan CTQ yang dinyatakan. Penawaran harga saja tidak menunjukkan apakah pemasok dapat mengendalikan rute proses yang diusulkan.
| Fase Pesanan | Bukti Pemasok | Pertanyaan Pembeli |
|---|---|---|
| Prototipe | DFM dan artikel pertama | Risiko apa yang tersisa? |
| Jembatan | Rencana kapasitas dan inspeksi | Apa yang berubah saat volume bertambah? |
| Ulangi | Ketertelusuran dan tindakan korektif | Bagaimana revisi dikendalikan? |
Tinjau Respons DFM
Selama tinjauan gambar pertama, tanyakan tentang interpretasi datum, kekhawatiran akses pemesinan, toleransi EDM atau penggerindaan, dan toleransi yang belum terselesaikan.nnRespons yang berguna mengidentifikasi asumsi dan mengusulkan pilihan; respons tersebut tidak diam-diam mengganti material, hasil akhir, atau metode inspeksi.
- Dimensi mana yang merupakan CTQ?
- Fitur mana yang memerlukan EDM atau penggerindaan?
- Asumsi apa yang memerlukan persetujuan tertulis?
Verifikasi Bukti Produksi
Untuk pesanan prototipe, perantara, atau berulang, tentukan pemicu artikel pertama dan format laporan sebelum dirilis.nnMintalah identitas material, catatan perlakuan panas jika ditentukan, hasil dimensi yang terkait dengan revisi gambar, dan penanganan ketidaksesuaian.
- Kriteria penerimaan artikel pertama
- Peralatan inspeksi dan pengambilan sampel
- Ketertelusuran material dan revisi
- Jalur respons tindakan korektif
Konfirmasikan Kontrol Pengiriman
Sebelum pesanan berulang, konfirmasikan kapasitas yang tersedia terhadap kuantitas yang diperlukan dan jendela pengiriman. Tanyakan bagaimana suku cadang dilindungi, diberi label, dipisahkan berdasarkan revisi, dan dikomunikasikan melalui pengiriman.
- Kesesuaian kapasitas berdasarkan fase pesanan
- Label yang dikontrol revisi
- Kemasan pelindung fitur
8. Komponen perkakas cim umum Kesalahan
Delapan kesalahan RFQ berulang menciptakan pengerjaan ulang yang dapat dihindari pada komponen perkakas cim: geometri yang tidak terdefinisi, asumsi proses yang tidak sesuai, dan ruang lingkup komersial yang tidak cocok. Selesaikan masing-masing sebelum rilis melalui tinjauan gambar yang dikaitkan dengan bukti inspeksi dan produksi.
Tentukan Datum Dan Antarmuka
Dua gambar dapat menampilkan dimensi yang identik namun menghasilkan suku cadang yang berbeda ketika referensi datum tidak ada. Identifikasi datum primer, sekunder, dan tersier, ditambah setiap antarmuka pasangan.nnTanyakan: Permukaan mana yang menempatkan suku cadang ini di cetakan atau rakitan? Pencegahan: berikan tampilan penampang, detail suku cadang pasangan, dan target jarak bebas fungsional.
Tentukan Material Berdasarkan Kondisi
Nama paduan katalog saja tidak mendefinisikan kekerasan, keadaan perlakuan panas, kebutuhan korosi, atau hasil akhir. Nyatakan kondisi material yang diperlukan dan batas substitusi yang disetujui.nnTanyakan: Properti apa yang mengontrol fungsi setelah pemrosesan? Pencegahan: tinjau perubahan dimensi dan kelonggaran penggilingan setelah perlakuan panas atau pelapisan.
Terapkan Toleransi Secara Fungsional
Toleransi yang ketat pada setiap fitur meningkatkan upaya pemesinan dan inspeksi tanpa meningkatkan kesesuaian. Tandai dimensi kritis, persyaratan permukaan, dan metode pengukuran secara terpisah dari toleransi umum.nnTanyakan: Perubahan dimensi apa yang memengaruhi kinerja? Pencegahan: konfirmasikan akses perkakas dan kelayakan pengukuran sebelum penawaran.
Sejajarkan Prototipe Dan Ruang Lingkup Penawaran
Satu prototipe yang dapat diterima tidak menetapkan jalur produksi yang stabil, rencana inspeksi, atau metode kontrol revisi. Bandingkan penawaran hanya setelah kuantitas, dokumen, perlakuan, inspeksi, pengemasan, dan persyaratan pengiriman cocok.nnTanyakan: Bukti apa yang disertakan pada setiap tahap pembangunan? Pencegahan: minta matriks ruang lingkup dan tinjauan rilis produksi.
9. Dari Gambar ke Rilis Produksi
Rilis produksi dimulai ketika desain, manufaktur, kualitas, dan pengadaan berbagi persyaratan terkontrol yang sama. Untuk komponen perkakas cim, perlakukan setiap penyerahan sebagai pemeriksaan bukti, bukan persetujuan informal.
Tentukan Programnya
1. Desain harus menyatakan fungsi komponen, kondisi pasangan, kuantitas tahunan dan rilis, material, kekerasan, dan datum kritis.nn2. Pengadaan harus memberikan target pengiriman, tujuan, batasan pengemasan, dan dasar kuantitas komersial sebelum penawaran.
Tinjau Gambar Dan DFM
3. Rekayasa harus menerbitkan gambar 2D yang ditandai revisi dengan toleransi, persyaratan permukaan, dan model 3D jika tersedia.nn4. Manufaktur harus memberikan umpan balik DFM yang mencakup akses perkakas, kebutuhan EDM atau penggilingan, kelonggaran pemesinan, dan interpretasi datum yang belum terselesaikan.
Sejajarkan Bukti Rilis
5. Penawaran harus mencatat rute proses yang disepakati, kondisi material, ruang lingkup inspeksi, asumsi waktu tunggu, dan pengecualian.nn6. Kualitas harus menyetujui artikel pertama atau sampel terhadap gambar yang dikontrol, termasuk metode pengukuran untuk setiap fitur kritis.
Kontrol Pesanan Berulang
7. Rilis hanya satu revisi setelah sampel yang disetujui dan kriteria inspeksi dikonfirmasi oleh desainer, pemasok, dan pembeli.nn8. Pengadaan harus melacak tonggak pengiriman, sementara kualitas mencatat ketidaksesuaian dan manufaktur menerapkan tindakan perbaikan yang disetujui sebelum pesanan berulang.
10. Harga dan Faktor Biaya
Pesanan 1 buah dan prototipe biasanya memikul beban pemrograman, pemasangan alat, verifikasi CAM, dan artikel pertama terbesar per komponen. Untuk komponen perkakas CIM, ketersediaan material, akses multi-sumbu, elektroda EDM atau jalur kawat, toleransi ketat, waktu penggilingan, penyelesaian, dan pelaporan inspeksi semuanya memengaruhi penawaran harga.nnGambar 2D, model 3D, tingkat revisi, kuantitas, spesifikasi material dan perlakuan panas, dimensi CTQ, persyaratan permukaan, dan tanggal target memungkinkan penawaran yang sebanding. Layanan percepatan mungkin memerlukan perubahan jadwal; konfirmasikan kelayakan dan cakupan inspeksi sebelum rilis.
| Tingkatan kuantitas | Dampak pengaturan atau pemrograman | Arah biaya satuan | Pertimbangan waktu tunggu tipikal |
|---|---|---|---|
| 1–5 buah | Tertinggi per bagian; pengaturan mendominasi | Tertinggi | Izinkan peninjauan gambar, inspeksi bagian pertama, dan perutean |
| 6–25 buah | Pengaturan tersebar di seluruh batch | Menurun | Kelompokkan operasi yang kompatibel jika memungkinkan |
| 26–100 buah | Perlengkapan khusus atau perencanaan inspeksi dapat dibenarkan | Lebih lanjut menurun | Rencanakan material, perlakuan panas, dan penyelesaian eksternal lebih awal |
| 100 buah | Validasi pengulangan, masa pakai perkakas, dan rencana pengambilan sampel | Spesifik penawaran | Konfirmasikan kapasitas, ritme pengiriman, dan kontrol revisi |
Unggah Gambar Komponen Perkakas CIM Anda
Kirimkan gambar, material, kuantitas, dimensi penting, persyaratan dokumentasi, dan tanggal pengiriman target untuk tinjauan DFM dan penawaran harga yang disiplin.