
Pin Dowel Mesin CNC, Tinjau Sebelum Produksi
Kirim gambar Anda untuk pin dowel mesin CNC dengan DFM, tinjauan dimensi kritis, perencanaan proses, dan persyaratan inspeksi yang selaras sebelum produksi.
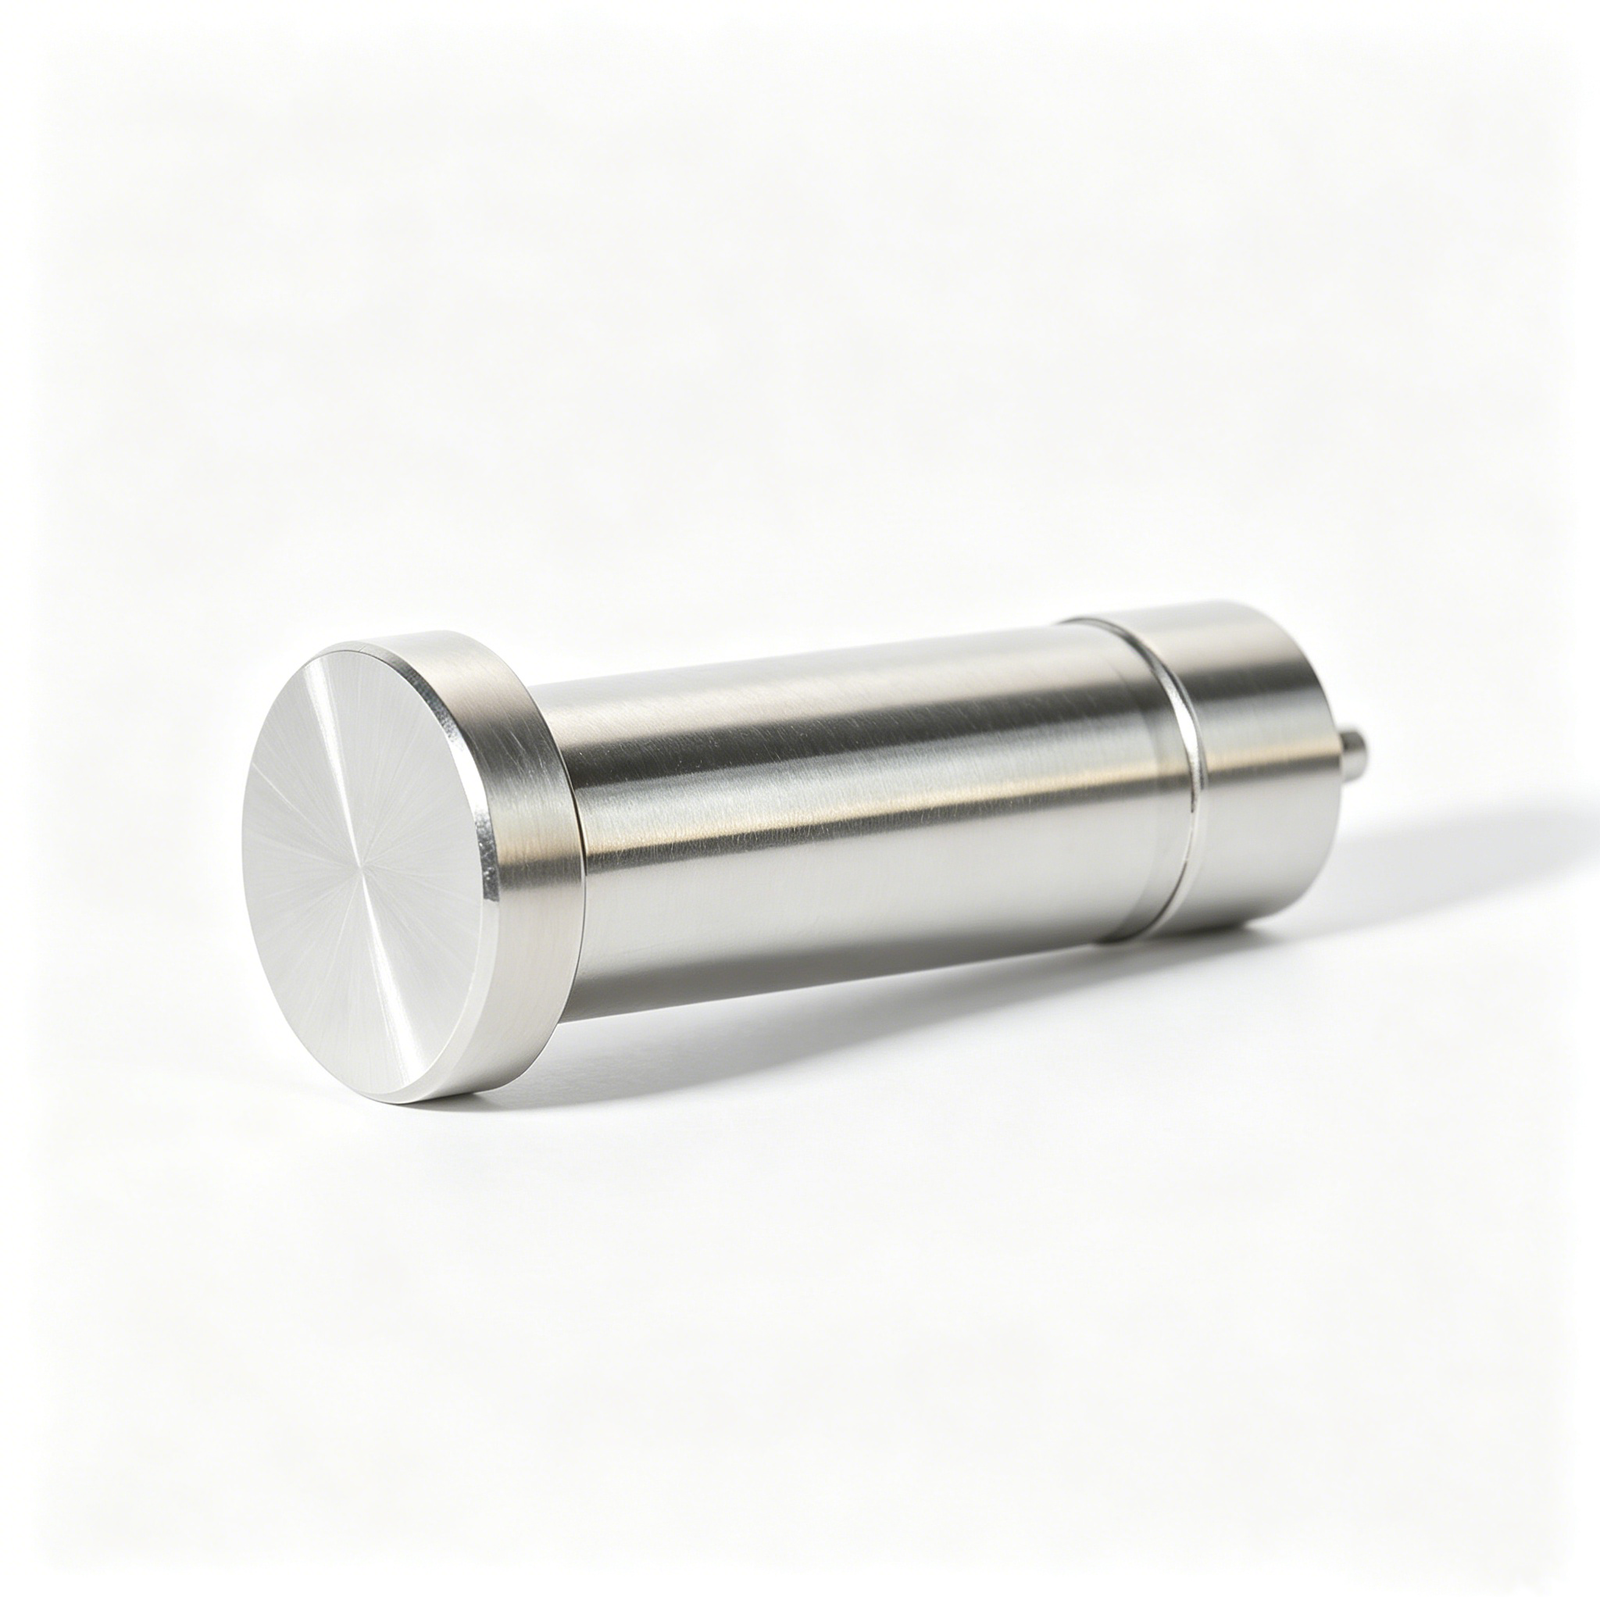
Contoh Komponen Pin Dowel Mesin CNC






Related Drawing-Based Components





Pin Dowel Mesin CNC: Keunggulan Rekayasa
Alur kerja berbasis gambar yang menyelaraskan kemudahan manufaktur, perencanaan proses, dimensi kritis, revisi, dan ekspektasi inspeksi sebelum produksi.
Tinjauan DFM Berbasis Gambar
Tinjau diameter, panjang, chamfer, lubang pemasangan, dan akses perkakas sebelum penawaran harga, sehingga pin dowel mesin CNC dimulai dengan asumsi manufaktur yang lebih jelas.
Perencanaan Rute Proses
Pilih langkah putar, frais, EDM, gerinda, atau pasang CNC sesuai dengan geometri, kondisi material, persyaratan permukaan, dan rencana inspeksi yang disepakati.
Fokus Dimensi Kritis
Identifikasi diameter pas, hubungan datum, runout, dan panjang fungsional sejak dini, membantu tim memprioritaskan dimensi yang memengaruhi keselarasan dan kinerja perakitan.
Komunikasi Terkendali Revisi
Jaga agar revisi gambar, klarifikasi, dan persyaratan produksi tetap terlihat sepanjang proyek, mengurangi ketidaksesuaian yang dapat dihindari antara spesifikasi yang disetujui dan komponen yang diproduksi.
Keselarasan Inspeksi
Tentukan metode pengukuran, kebutuhan pelaporan, dan prioritas penerimaan dari gambar, menyelaraskan dokumentasi inspeksi akhir dengan persyaratan pesanan yang dikonfirmasi.
Pin Dowel CNC dan Keluarga Komponen Presisi Terkait
Rute proses berbasis gambar untuk persyaratan lokalisasi, panduan, cetakan, perkakas konektor, komponen die, prototipe, dan volume rendah.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen berbasis gambar yang memerlukan penggilingan, pemutaran, EDM, gerinda, pemasangan, dan inspeksi terkoordinasi. Rute yang sesuai ditentukan setelah peninjauan material, dimensi kritis, datum, persyaratan permukaan, kuantitas, dan ekspektasi pengiriman.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik, saku, profil, fitur bor, dan geometri komponen cetakan. Tinjauan gambar membahas akses perkakas, strategi penjepitan, kelonggaran pemesinan, kontrol datum, dan metode inspeksi sebelum perencanaan produksi.
Upload a Drawing
Putaran CNC
Layanan putaran CNC presisi untuk poros, pin, selongsong, bushing, diameter bertahap, ulir, dan fitur konsentris. Persyaratan harus mengidentifikasi diameter fungsional, kebutuhan runout atau konsentrisitas, kondisi permukaan, keadaan material, dan operasi penggilingan atau EDM sekunder.
Upload a Drawing
Pemesinan 5 Sumbu
Pengerjaan mesin CNC 5-sumbu mendukung permukaan kompleks, fitur bersudut, dan geometri multi-sisi di mana pendekatan perkakas terkoordinasi dapat mengurangi jumlah pengaturan. Kelayakan bergantung pada ukuran komponen, jangkauan perkakas, penjepitan, strategi datum, kondisi material, dan persyaratan inspeksi fitur kritis.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan mikro mendukung komponen putar yang kecil, ramping, atau detail di mana stabilitas dan akses fitur memerlukan perencanaan yang cermat. Gambar harus mendefinisikan diameter kritis, pertimbangan rasio panjang terhadap diameter, ulir, fitur silang, material, persyaratan permukaan, dan ekspektasi pengukuran.
Upload a Drawing
Kawat u0026 Sinker EDM
Layanan Kawat EDM dan Sinker EDM menangani material yang dikeraskan, celah halus, geometri internal yang tajam, profil rumit, dan fitur yang tidak dapat diakses oleh perkakas potong konvensional. Perencanaan proses mempertimbangkan strategi jalur kawat atau elektroda, penyiraman, persyaratan lapisan yang dibentuk ulang, toleransi, dan operasi finishing.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi mendukung kerataan, paralelisme, ketebalan, profil, dan permukaan bantalan fungsional yang terkontrol. Rencana penggilingan memperhitungkan urutan perlakuan panas, stok yang tersedia, perlindungan datum, akses roda, persyaratan permukaan, dan inspeksi geometri kritis.
Upload a Drawing
Sisipan Inti Cetakan u0026 Sisipan Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi dari gambar dan spesifikasi pelanggan untuk aplikasi cetakan injeksi. Tinjauan mencakup pemilihan baja, urutan perlakuan panas, geometri garis pemisah, fitur pendinginan atau ventilasi, kebutuhan EDM, stok penggilingan, kondisi sambungan, dan kriteria inspeksi.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejector, selongsong, dan komponen ejeksi terkait dapat dikonfigurasi sesuai desain cetakan daripada ditawarkan sebagai item stok. Tinjauan manufaktur berfokus pada diameter, hubungan kesesuaian, gerakan, permukaan bantalan, persyaratan kekerasan, pertimbangan pelumasan, dan toleransi komponen sambungan.
Upload a Drawing
Pin Inti, Panduan u0026 Komponen Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi mendukung penyelarasan berulang dan pembentukan fitur dalam rakitan perkakas. SUUXIANG meninjau datum fungsional, kelas kesesuaian, panjang keterlibatan, permukaan aus, material dan perlakuan panas, persyaratan penggilingan, dan toleransi lubang sambungan sebelum mengonfirmasi rute.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori diproduksi sesuai geometri yang ditentukan gambar dan antarmuka perakitan. Tinjauan praktis mempertimbangkan arah gerakan, celah, area bantalan, pelumasan, urutan perlakuan panas, akses EDM, persyaratan pemasangan, dan dimensi yang mengontrol operasi cetakan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi dirancang dengan fitur kecil, penentuan posisi berulang, hubungan sisipan, dan geometri sambungan yang menuntut. Gambar harus mengklarifikasi konteks aplikasi konektor, tata letak pin atau rongga, material, finishing, persyaratan keausan, prioritas dimensi, dan dokumentasi inspeksi.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi mencakup punch berdasarkan gambar, sisipan die, panduan, pelat, dan komponen aus terkait. Pemilihan proses mempertimbangkan material dan kekerasan, geometri tepi potong, hubungan celah, stok penggilingan, strategi EDM, persyaratan pemasangan, dan pengukuran dimensi fungsional.
Upload a Drawing
Komponen Cetakan Injeksi, MIM, CIM u0026 Perkakas Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding dievaluasi dalam ruang lingkup produksi yang terverifikasi. Tinjauan yang berguna mengidentifikasi persyaratan umpan, penutupan, sisipan, penyelarasan, ventilasi, material, termal, proses pencetakan, dan permukaan yang memengaruhi pengerjaan mesin, EDM, penggilingan, pemasangan, dan inspeksi.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan fungsi, kemampuan mesin, rute perlakuan panas, paparan korosi atau keausan, dan stabilitas dimensi. Kirimkan grade yang ditentukan, standar material, kondisi, sertifikat yang diperlukan, dan batasan substitusi apa pun bersama dengan RFQ.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas ditentukan sesuai persyaratan fungsional, bukan nilai default yang diasumsikan. Tentukan proses yang diperlukan, ekspektasi kekerasan atau pelapisan, kondisi permukaan, dampak dimensi, kebutuhan masking atau perlakuan selektif, dan apakah penggilingan atau inspeksi akhir mengikuti perlakuan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan berdasarkan dimensi kritis yang ditentukan gambar dan kriteria penerimaan yang disepakati. RFQ harus mengidentifikasi kebutuhan pelaporan, datum, ekspektasi sampling, metode pengukuran, persyaratan ketertelusuran, status revisi, dan format dokumentasi khusus pelanggan.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototyping cepat dan manufaktur volume rendah mendukung validasi berdasarkan gambar, kuantitas jembatan, dan rilis komponen yang terkontrol. Tinjauan dimulai dengan aplikasi yang dimaksudkan, kuantitas, material, fitur kritis, ekspektasi kualitas, kematangan revisi, dan tanggal pengiriman target untuk menetapkan rute produksi yang praktis.
Upload a DrawingMaterial untuk Pin Pasak Mesin CNC

Baja Tahan Karat
Pilihan praktis untuk pin pasak yang terpapar kelembaban, penanganan, atau lingkungan perakitan yang korosif. Pemilihan grade memengaruhi ketahanan korosi, kemampuan mesin, dan perlakuan panas yang dapat dicapai, jadi gambar kerja harus menentukan material dan kondisi yang dibutuhkan.

Baja Perkakas Paduan
Digunakan di mana pin penentu lokasi memerlukan ketahanan aus yang lebih tinggi atau kompatibilitas dengan perkakas cetakan dan mati. Urutan perlakuan panas, stok gerinda, dan kesesuaian akhir harus ditinjau bersama untuk melindungi diameter kritis dan persyaratan permukaan.

Baja Karbon
Cocok untuk aplikasi penentu lokasi dan perlengkapan umum ketika paparan korosi terkontrol. Kondisi material dan perlakuan permukaan apa pun memengaruhi kemampuan mesin, stabilitas dimensi, dan strategi kesesuaian antara pin dan lubang pasangannya.

Paduan Tembaga Kuningan
Dipertimbangkan untuk rakitan yang membutuhkan perilaku non-magnetik, konduktivitas listrik, atau risiko goresan yang lebih rendah terhadap komponen pasangannya. Paduan yang dipilih harus disesuaikan dengan aplikasi karena kekuatan, perilaku aus, dan kemampuan mesin bervariasi berdasarkan grade.

Paduan Aluminium
Berguna untuk perlengkapan ringan, prototipe, dan fitur perataan beban rendah di mana ketahanan aus baja tidak diperlukan. Paduan dan temper memengaruhi kemampuan mesin dan daya tahan permukaan; konfirmasikan apakah anodizing atau lapisan lain mengubah dimensi fungsional.
Pin Pasak Mesin CNC: Rute Proses

Pembubutan CNC
Pembubutan CNC membuat profil silindris, bahu, langkah, alur, dan fitur ulir dari batang atau stok yang disiapkan. Ini menyediakan rute utama yang efisien ketika geometri pin, persyaratan datum, dan akses perkakas dikonfirmasi selama peninjauan gambar.


Wire EDM
Wire EDM dapat menghasilkan alur presisi, profil, dan fitur material keras di mana akses pemotongan konvensional terbatas. Jalur kawat, strategi lubang awal, hubungan datum, dan persyaratan permukaan harus ditentukan terhadap dimensi kritis gambar.

Sinker EDM
Sinker EDM mendukung rongga detail, fitur internal buta, dan geometri terlokalisasi yang memerlukan pendekatan berbasis elektroda. Strategi elektroda, kelonggaran bakar, ekspektasi hasil akhir, dan pemolesan atau penggerindaan selanjutnya ditinjau sebagai bagian dari rencana proses.

Penggerindaan Presisi
Penggerindaan presisi menyempurnakan diameter, permukaan, dan permukaan fungsional setelah pengerjaan atau perlakuan panas ketika gambar memerlukan ukuran dan hasil akhir yang terkontrol. Stok gerinda, referensi datum, kondisi material, dan metode inspeksi memerlukan keselarasan sebelum produksi.

Inspeksi Kesesuaian
Pemasangan dan inspeksi memverifikasi bagaimana pin pasak mesin CNC berhubungan dengan lubang pasangannya, rakitan, atau fitur perkakas. SUUXIANG menyelaraskan metode pengukuran, dimensi kritis, status revisi, dan pelaporan yang diperlukan dengan gambar kerja yang disetujui dan persyaratan pesanan.
Pin Pasak Mesin CNC: Fitur Rekayasa

Chamfer Masuk
Chamfer membantu memandu dowel pin hasil mesin CNC ke lubang pasangan dan mengurangi kerusakan tepi saat perakitan. Tentukan sudut, lebar, dan apakah fitur berlaku untuk satu atau kedua ujung pada gambar teknik.

Alur Penahan
Alur melingkar dapat mendukung fungsi penahan, penyegelan, atau perakitan di mana desain pasangan memerlukannya. Geometri alur, lokasi dari datum, kondisi tepi, dan prioritas inspeksi harus ditentukan dengan jelas.

Bidang Penentu Posisi
Bidang yang digerinda memberikan referensi orientasi, jarak bebas, atau anti-rotasi untuk perlengkapan dan komponen pasangan. Kelayakannya tergantung pada diameter pin, kedalaman bidang, hubungan datum, dan bagian dinding sisa yang diperlukan.

Ujung Berulir
Ulir dapat ditambahkan untuk ekstraksi, pengencangan, atau penanganan terkontrol dalam rakitan perkakas. Sediakan standar ulir, panjang pengikatan, batasan kelancaran, dan persyaratan chamfer atau relief apa pun untuk ditinjau sebelum penawaran.

Persyaratan Permukaan
Finishing permukaan, pemecahan tepi, pelapisan, dan persyaratan penandaan memengaruhi urutan pemesinan dan perencanaan inspeksi. Identifikasi permukaan fungsional, target kekasaran, kebutuhan korosi, dan batasan finishing apa pun yang dapat memengaruhi dimensi akhir.

Identifikasi Bagian
Penandaan laser, identifikasi batch, atau tanda orientasi dapat mendukung perakitan terkontrol dan ketertelusuran jika sesuai. Kirimkan konten, lokasi, batasan kedalaman penandaan, dan batasan kosmetik bersama gambar teknik untuk tinjauan kelayakan.
Tentang Manufaktur Presisi SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh dan diwakili secara hukum oleh XiaoCheng Huang, kami membantu tim teknik, pengadaan, dan kualitas global mengubah gambar teknik menjadi suku cadang CNC kustom yang telah diinspeksi, komponen cetakan presisi, perkakas konektor, dan dowel pin mesin CNC berdasarkan gambar.
Perencanaan produksi kami menggabungkan CNC milling dan turning, multi-axis machining, EDM, gerinda presisi, fitting, dan inspeksi. Setiap proyek dimulai dengan gambar teknik, model 3D jika tersedia, material, kuantitas, aplikasi, dan persyaratan kualitas sehingga dimensi kritis, datum, akses pemesinan, dan ekspektasi inspeksi dapat ditinjau sebelum komitmen produksi.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin dari DFM hingga dokumentasi akhir. Kami mengevaluasi rute proses, kelonggaran gerinda, kebutuhan EDM, urutan perlakuan panas, dan kontrol revisi terhadap pesanan aktual, alih-alih memperlakukan komponen presisi sebagai barang katalog generik. Kirimkan RFQ dengan gambar teknik dan persyaratan proyek Anda untuk memulai tinjauan manufaktur yang terfokus.

Kemampuan Inti di Balik Dowel Pin Mesin CNC
Tinjauan DFM dan Datum
SUUXIANG meninjau gambar teknik sebelum penawaran untuk mengklarifikasi datum fungsional, diameter kritis, hubungan kesesuaian, kondisi tepi, dan referensi pengukuran. Tinjauan awal ini membantu mengidentifikasi kekhawatiran penumpukan toleransi atau akses alat selagi perubahan masih praktis dan kontrol revisi tetap jelas.
- Konfirmasi datum fungsional dan dimensi kritis terhadap kualitas
- Tinjau persyaratan lubang pasangan, penyisipan, dan penahanan
- Tandai toleransi, tepi, dan detail permukaan yang ambigu
- Selaraskan revisi gambar sebelum perencanaan produksi

Pemilihan Rute Proses
Pin dowel yang dimesin CNC mungkin memerlukan lebih dari satu operasi pemutaran. SUUXIANG mengevaluasi geometri, kondisi material, akses fitur, dan persyaratan permukaan untuk merencanakan rute yang tepat menggunakan pemesinan CNC, EDM jika diperlukan, gerinda presisi, pemasangan, dan inspeksi yang terdokumentasi.
- Sesuaikan rute pemesinan dengan geometri dan kondisi material
- Nilai apakah EDM mendukung fitur yang tidak dapat diakses atau presisi
- Rencanakan operasi sekunder di sekitar permukaan fungsional
- Jaga agar keputusan proses terkait dengan gambar yang disetujui

Strategi Alokasi Gerinda
Jika diameter gerinda presisi atau hasil akhir yang terkontrol diperlukan, stok pemesinan dan urutan perlakuan panas harus dipertimbangkan bersama. SUUXIANG menggunakan peninjauan gambar untuk membahas alokasi gerinda, pelestarian datum, dan urutan langkah pemesinan sebelum menyelesaikan rencana produksi.
- Identifikasi diameter yang ditujukan untuk penyelesaian akhir dengan gerinda
- Pertimbangkan risiko distorsi setelah perlakuan panas
- Lindungi hubungan datum melalui operasi sekunder
- Tentukan prioritas penyelesaian akhir dalam rencana inspeksi

Visibilitas Rencana Inspeksi
Inspeksi dimulai dengan karakteristik yang memengaruhi kinerja perakitan, bukan daftar periksa generik. Untuk pin dowel yang dimesin CNC, SUUXIANG menyelaraskan metode inspeksi, ekspektasi pelaporan, kebutuhan ketertelusuran, dan status revisi dengan persyaratan pesanan dan rencana kualitas yang diverifikasi.
- Prioritaskan diameter dan panjang yang kritis untuk kesesuaian
- Hubungkan metode pengukuran dengan detail gambar
- Konfirmasikan persyaratan pelaporan dan dokumentasi di awal
- Pertahankan informasi revisi dan pengiriman yang terlihat

Hal yang Perlu Dikonfirmasi Saat Membandingkan Pemasok Pin Dowel
Gunakan kontrol ini untuk membandingkan alur kerja SUUXIANG yang dinyatakan dengan bukti dan disiplin proses yang harus Anda verifikasi dengan pemasok mana pun.
← Swipe left or right to view →
Alur Kerja Produksi Pin Dowel Mesin CNC
Alur kerja berbasis gambar yang menjaga dimensi kritis, pilihan proses, ekspektasi inspeksi, dan status revisi tetap terlihat dari tinjauan hingga koordinasi pengiriman.
Tinjau Gambar dan Persyaratan
SUUXIANG meninjau gambar kerja, model, material, kuantitas, aplikasi, dimensi kritis, datum, kebutuhan permukaan, target pengiriman, dan dokumentasi inspeksi yang diperlukan sebelum memberikan penawaran harga.
Rencanakan Rute Proses
Tim mengonfirmasi akses permesinan, strategi bubut atau milling, urutan perlakuan panas, kebutuhan EDM, kelonggaran gerinda, pertimbangan perkakas, dan pendekatan inspeksi untuk revisi yang disetujui.
Mesin Fitur Kritis
Permesinan CNC menghasilkan geometri yang ditentukan, dengan wire EDM, sinker EDM, gerinda presisi, atau penyetelan yang diterapkan sesuai kebutuhan gambar kerja dan akses fitur.
Inspeksi Sesuai Rencana
Komponen diperiksa berdasarkan rencana inspeksi spesifik pesanan, dengan fokus pada dimensi kritis yang ditentukan, hubungan datum, kebutuhan permukaan, dan setiap kebutuhan pelaporan atau ketertelusuran yang disepakati.
Kemas dan Koordinasikan Pengiriman
Setelah verifikasi akhir, komponen dikemas untuk pengiriman dan koordinasi pengiriman dilanjutkan dengan informasi revisi, kuantitas, dan dokumentasi yang berlaku tetap selaras dengan pesanan.
Cara Mendapatkan Dowel Pin Mesin CNC
A controlled engagement path for drawing-based pin projects, from requirements review through inspected delivery.
Kirimkan Kebutuhan Anda
Kirimkan gambar kerja 2D, model 3D jika tersedia, material, kuantitas, target pengiriman, dan ekspektasi inspeksi agar SUUXIANG dapat memahami kebutuhan fungsional dan kualitas.
Tinjau DFM dan Dimensi
Bekerja sama dengan SUUXIANG untuk mengklarifikasi datum, prioritas toleransi, kebutuhan permukaan, akses permesinan, urutan perlakuan panas, dan pertimbangan EDM atau gerinda apa pun sebelum konfirmasi penawaran harga.
Setujui Rencana Produksi
Konfirmasikan rute proses yang ditawarkan, status revisi, dokumentasi kualitas, dan asumsi pengiriman. Jika diperlukan, selaraskan persetujuan sampel atau komponen pertama sebelum produksi dimulai.
Koordinasikan Produksi dan Pengiriman
SUUXIANG mengoordinasikan permesinan, EDM, gerinda, penyetelan, inspeksi, dan pengiriman berdasarkan pesanan yang disetujui, dengan menjaga informasi revisi dan pengiriman tetap terlihat melalui dokumentasi akhir.
Dokumentasi Kualitas untuk Dowel Pin Mesin CNC
Bukti Pelanggan Dipublikasikan Hanya Dengan Persetujuan
Testimoni pelanggan yang disetujui sedang menunggu. Publikasikan ruang ini hanya setelah pelanggan mengonfirmasi hasil proyek, ruang lingkup, atribusi, dan hasil terukur apa pun untuk pesanan pin dowel yang dimesin CNC.
Testimoni pelanggan yang disetujui sedang menunggu. Studi kasus proyek di masa mendatang harus mendokumentasikan keputusan tinjauan gambar, dimensi kritis, bukti inspeksi, dan hasil pengiriman yang terverifikasi tanpa mengungkapkan detail suku cadang atau program yang rahasia.
Testimoni pelanggan yang disetujui sedang menunggu. Gunakan kutipan yang disetujui pelanggan yang menjelaskan bagaimana SUUXIANG mendukung DFM, kontrol revisi, permesinan, penggilingan, atau inspeksi untuk persyaratan pin presisi berbasis gambar.
FAQ Pin Dowel Mesin CNC
Practical answers for drawing-based sourcing, quality planning, and project coordination.
Berapa jumlah pesanan minimum untuk pin dowel mesin CNC?
Gambar apa yang dibutuhkan untuk penawaran pin dowel mesin CNC?
Bisakah saya memesan sampel pin dowel mesin CNC sebelum produksi?
Material apa saja yang dapat dipertimbangkan untuk pin dowel kustom?
Bagaimana cara merencanakan waktu tunggu untuk pesanan pin dowel kustom?
Bisakah SUUXIANG menyediakan laporan inspeksi untuk pin dowel?
Bagaimana pin dowel mesin CNC dilindungi dan dikirim secara internasional?
Bagaimana SUUXIANG melindungi gambar dan mengontrol revisi?
Panduan Lengkap Pembeli untuk Pin Dowel Mesin CNC
Gunakan kerangka kerja keputusan ini untuk menentukan persyaratan kesesuaian, material, hasil akhir, inspeksi, dan produksi untuk pin penentu posisi presisi—sambil membandingkan kualifikasi pemasok dan menghindari kesalahan gambar, toleransi, dan pengadaan yang menciptakan risiko perakitan.
1. Apa itu pin dowel mesin CNC?
1. CNC machined dowel pins are precision cylindrical components that establish a defined relationship between mating parts. Their primary job is to align, repeatedly locate, retain, or transmit shear load after assembly, rather than merely occupy a hole.nn2. Unlike a threaded fastener, which develops clamp load through its threads, a dowel pin references the parts through controlled pin-and-hole geometry. A screw may hold two plates together; the pin determines where those plates return when a mold, die, fixture, connector tool, or assembly is opened and reassembled.nn3. The first drawing-review question is positional function: must the pin establish a datum, resist lateral load, prevent rotation, guide a moving element, or preserve repeatable tool alignment? That answer drives the required mating-hole strategy, engagement length, datum callouts, material condition, and inspection plan before production release.
2. Dari Pin Standar ke Presisi CNC
Two mating components can be repeatably located with a standard cylindrical pin, provided their holes, datum scheme, material condition, and assembly load fit the catalog geometry. That economical approach becomes fragile when the pin also establishes a functional positional relationship to a cavity insert, connector feature, or die element.nn0.01 mm of positional shift can matter when several locating features share a tolerance stack. CNC machined dowel pins are therefore drawing-defined: stepped diameters, shoulders, reliefs, extraction threads, flats, controlled chamfers, and ground bearing sections can be specified around the actual datums rather than adapted from a catalog size.nn2010 is the founding year of Dongguan SuuXiang Precision Mold Co., Ltd.; its workflow begins with the drawing and critical dimensions. For low-volume custom work, request material and heat-treatment requirements, fit intent, mating-hole details, inspection method, and revision level so CNC turning, grinding, EDM where needed, and final traceable inspection can be planned against the assembly requirement.
3. Jenis pin dowel mesin CNC
Pin dowel mesin CNC dipilih berdasarkan fungsi penentu posisi, akses perakitan, dan metode pelepasan—bukan hanya diameter. Gambar harus menunjukkan anggota mana yang menahan pin dan permukaan datum mana yang ditetapkan oleh pin.
Pin Penentu Posisi Lurus
Pin lurus cocok untuk penyelarasan dua bagian yang berulang, biasanya dengan penahanan interferensi di satu anggota dan kesesuaian celah di anggota yang berpasangan.nnDatum A dan spesifikasi lubang yang ditahan harus eksplisit. Penjepitan yang panjang meningkatkan panduan tetapi dapat mempersulit pelepasan setelah korosi atau kerusakan.
Pin Bertingkat dan Berkepala
Pin bertingkat atau berleher menyediakan permukaan dudukan positif dan memisahkan diameter penentu posisi dari diameter penahanan. Bentuk berkepala dan pin tarik menambah kemudahan ekstraksi.nnPersegi bahu, celah kepala, dan arah beban harus ada pada gambar. Bentuk-bentuk ini lebih mahal daripada pin lurus tetapi menyederhanakan servis di mana akses buta terbatas.
Pin Berlekuk dan Berulir
Pin berlekuk atau berelief mengurangi kontak di zona non-penentu posisi, melindungi land yang terkontrol dari gerinda atau variasi lubang. Ujung ekstraksi berulir memungkinkan pelepasan dari lubang buta.nnUkuran ulir, keterlibatan yang dapat digunakan, posisi relief, dan akses alat ekstraksi harus ditentukan. Jangan menempatkan ulir di antarmuka geser atau penentu posisi utama.
Profil Tapered dan Khusus
Pin taper menciptakan keselarasan pemusatan diri dan dapat menahan gerakan setelah dudukan. Profil khusus mengatasi jalur perakitan anti-rotasi, clocking, atau terbatas.nnTingkat taper, arah pemasukan, kedalaman dudukan, dan metode pelepasan memerlukan dimensi yang jelas. Gunakan geometri ini hanya jika strategi penentu posisinya lebih penting daripada inspeksi dan penggantian yang lebih sulit.
4. Material untuk pin dowel mesin CNC
Enam keluarga material mencakup sebagian besar pin dowel mesin CNC, tetapi tidak ada grade yang secara universal benar. Pemilihan pin harus dievaluasi dengan material lubang penerima, jenis kesesuaian, lingkungan, beban, dan persyaratan inspeksi.
| Keluarga Material | Kekuatan Kunci | Pertimbangan Utama | Kombinasi Umum |
|---|---|---|---|
| Baja tahan karat (Stainless steel) | Tahan korosi; beberapa tingkatan bisa dikeraskan | Magnetisme tergantung biaya dan tingkatan | Lingkungan korosif |
| Baja karbon/paduan (Carbon/alloy steel) | Kekuatan, ketahanan aus, pengerasan yang ekonomis | Membutuhkan perlindungan korosi | Perkakas baja atau bushing |
| Baja perkakas (Tool steel) | Ketahanan aus yang sangat keras | Kebutuhan pemesinan dan penggilingan yang keras | Perlengkapan penggunaan berulang |
| Kuningan/aluminium (Brass/aluminum) | Mudah dimesin; kuningan tidak magnetis | Kekuatan aus lebih rendah | Rakitan lunak atau massa rendah |
| Plastik rekayasa (Engineering plastics) | Gesekan rendah; tidak korosif | Ketahanan mulur (creep) dan panas terbatas | Permukaan pasangan yang sensitif |
| Paduan titanium/nikel (Titanium/nickel alloys) | Ketahanan korosi atau suhu spesifik aplikasi | Biaya tinggi dan pemesinan sulit | Lingkungan khusus yang terdokumentasi |
Cocokkan Pasangan Lubang
Dua material yang berpasangan menentukan penggesekan, keausan, dan gaya pelepasan sebanyak kekerasan pin. Pin keras di rumah yang lebih lunak dapat memperbesar lubang yang sering diservis.nnSatu kesesuaian interferensi mungkin mendukung rumah yang lebih kuat, pin yang dikeraskan, atau bushing yang dapat diganti. Tentukan kedua material dan apakah sambungan bersifat permanen, hanya untuk penentu posisi, atau berulang kali siklus.
Tentukan Perlakuan Awal
Pengerasan seluruhnya meningkatkan ketahanan aus pada baja karbon, paduan, dan perkakas yang sesuai, sementara beberapa grade stainless memerlukan rute pengerasan yang kompatibel. Perlakuan panas dapat mengubah ukuran, sehingga stok gerinda dan inspeksi dimensi akhir harus ada pada gambar.nnPersyaratan non-magnetik, anti-gesekan, tahan bahan kimia, atau massa rendah dapat membenarkan baja tahan karat, kuningan, plastik rekayasa, aluminium, titanium, atau paduan nikel meskipun biaya material lebih tinggi atau ketahanan aus lebih rendah.
5. Fitur Kustom dan Finishing Permukaan
Dua detail pemasukan—chamfer dan lead-in membulat—dapat mengurangi kerusakan tepi saat perakitan. Gambar harus mengidentifikasi ujung mana yang masuk terlebih dahulu dan permukaan mana yang memposisikan komponen.
| Fitur Atau Finishing | Efek Utama | Kontrol Gambar |
|---|---|---|
| Fase atau panduan masuk | Pemasukan | Sudut, panjang, ujung masuk |
| Alur atau ulir | Pelepasan atau penahanan | Lokasi, profil, datum |
| Pelapisan atau oksida | Perlindungan korosi | Cakupan dan kelonggaran dimensi |
| Perlakuan panas | Ketahanan aus | Kekerasan, urutan, tinjauan distorsi |
Geometri yang Mempengaruhi Perakitan
Chamfer 45°, radius lead-in, atau ujung meruncing dapat meningkatkan pemasukan ke dalam lubang pasangan; tentukan panjang dan sudut atau radius. Bagian datar, lubang silang, ulir, bahu, alur, dan knurling menambah fungsi ekstraksi, penahanan, penggerak, atau penghenti, namun memerlukan alat yang mudah diakses dan operasi sekunder.
Finishing Fungsional Terlebih Dahulu
Pasivasi, pelapisan, oksida hitam, pemolesan, dan perlakuan panas memiliki fungsi yang berbeda. Tentukan paparan korosi, antarmuka keausan, kekerasan target, lokasi pelapisan, dan persyaratan gerinda pasca-perlakuan apa pun; masing-masing dapat mengubah kondisi permukaan atau ukuran efektif.
Persyaratan Identifikasi Dan Kosmetik
Penandaan laser mendukung identifikasi suku cadang dan kontrol revisi ketika posisi, konten, batas kedalaman, dan persyaratan keterbacaannya ditentukan. Poles kosmetik harus dipisahkan dari kekasaran fungsional, karena penutupan, penanganan, dan kriteria penerimaan visual dapat menambah biaya tanpa meningkatkan kecocokan.
6. Elemen Kualitas yang Mengontrol Kecocokan
Dua pin dengan diameter nominal yang identik dapat dirakit secara berbeda ketika bentuk, finishing, dan kondisi tepi berbeda. Kecocokan harus ditentukan sebagai hubungan antara pin, lubang pasangan, dan datum fungsional.
Kontrol Ukuran Dan Bentuk
Toleransi diameter mengontrol ukuran; kebulatan, silindrisitas, dan kelurusan mengontrol kontak lubang.nnToleransi panjang mengontrol penempatan. Konsentrisitas kepala, ulir, atau bahu apa pun memerlukan datum yang dinyatakan.
Pemilihan Hubungan Kecocokan
Tiga hubungan kecocokan memandu pemilihan: interferensi menahan gerakan, transisi memungkinkan kondisi apa pun, dan celah memungkinkan gerakan yang disengaja.nnTidak ada batas universal yang berlaku. Proses lubang, material, pelapisan, suhu, beban, dan metode perakitan menentukan batasnya.
Perlindungan Permukaan Dan Pengiriman
Finishing permukaan dan kekerasan memengaruhi pemasukan, keausan, dan goresan; sebutkan persyaratan dan metode verifikasinya.nnBatas gerinda, pemotongan tepi yang terkontrol, kemasan pelindung, dan pemisahan mencegah kerusakan sebelum perakitan.
Persyaratan Rencana Inspeksi
Inspeksi 100% atau sampling harus sesuai dengan risiko. Identifikasi CTQ (Critical to Quality), datum, metode pengukuran, format laporan, keterlacakan lot, dan revisi.nnCatatan u003cemu003efirst articleu003c/emu003e harus membedakan diameter terukur, bentuk, panjang, kekerasan, dan inspeksi visual cacat.
7. Memilih Pemasok Pin Dowel Mesin CNC
Dua kandidat pemasok dapat mengutip pin yang sama namun mengelola risiko dengan sangat berbeda. Evaluasi catatan tinjauan gambar mereka, rute proses, paket bukti, dan kedisiplinan tanggapan sebelum merilis pin dowel mesin CNC.
Pertanyaan Tinjauan Gambar
Sebelum PO dirilis, tanyakan datum mana yang mengontrol diameter, panjang, u003cemu003erunoutu003c/emu003e, dan u003cemu003echamferu003c/emu003e. Tanyakan apakah pemasok menandai toleransi yang bertentangan, batas cacat, asumsi lubang pasangan, dan perubahan revisi secara tertulis.
Kesesuaian Proses dan Bukti
Untuk setiap nomor suku cadang, minta rute yang diusulkan: bubut, gerinda, perlakuan panas, EDM, atau u003cemu003efinishingu003c/emu003e sekunder. Konfirmasikan keterlacakan material, metode pengukuran, format u003cemu003efirst articleu003c/emu003e, kebutuhan sertifikat, dan rencana sampling disepakati sebelum produksi.
Kontinuitas dan Pengendalian
Pada tahap prototipe, tanyakan apa yang mengontrol transfer ke produksi berulang: data pengaturan yang disetujui, titik inspeksi, dan riwayat revisi. Wajibkan tonggak waktu tunggu yang realistis, pengemasan yang aman, identifikasi lot, dan respons tindakan korektif yang terdokumentasi ketika terjadi ketidaksesuaian.
8. Kesalahan Umum dalam Pengadaan Pin Dowel
Diameter pin saja tidak mendefinisikan lokasi yang dapat digunakan. Sebelum dirilis, ubah setiap asumsi tentang kesesuaian, perakitan, pelepasan, dan bukti menjadi persyaratan gambar atau rencana inspeksi yang disepakati.
Kesesuaian dan Maksud Lubang
Dua fitur pasangan mengontrol setiap kesesuaian lokalisasi: pin dan lubang. Mengabaikan toleransi lubang atau maksud kesesuaian dapat menghasilkan interferensi, celah, atau perakitan yang tidak konsisten.nnSatu u003cemu003estack-upu003c/emu003e kustom dapat membatalkan pin katalog. Definisikan batas pin, batas lubang pasangan, datum, dan lokasi fungsional sebelum memilih pin dowel mesin CNC.
Detail Material dan Finishing
Satu pilihan material berbiaya lebih rendah dapat mengubah perilaku keausan, korosi, kekerasan, atau perlakuan panas. Tentukan lingkungan aplikasi, grade material, kondisi yang dibutuhkan, dan urutan perlakuan panas.nnDua kondisi tepi penting pada pin kecil: u003cemu003elead-inu003c/emu003e dan kontrol cacat. Sebutkan u003cemu003echamferu003c/emu003e atau radius, prioritas u003cemu003esurface finishu003c/emu003e, dan kondisi tepi yang tidak dapat diterima untuk mencegah kerusakan lubang.
Pelepasan dan Verifikasi
Satu pin lubang buta memerlukan metode ekstraksi. Tanpa fitur penarik, u003cemu003ereliefu003c/emu003e, atau pendekatan pelepasan yang ditentukan, pemeliharaan dapat merusak komponen.nnSatu sampel dimensional bukanlah bukti fungsional. Wajibkan hasil pengukuran untuk dimensi kritis, keterlacakan lot jika diperlukan, dan pemeriksaan perakitan terhadap bagian pasangan representatif sebelum persetujuan.
9. Dari Tinjauan Gambar hingga Rilis Produksi
Rilis produksi seharusnya mengubah gambar menjadi kesepakatan yang terkontrol, bukan sekadar pesanan pembelian. Untuk pin dowel mesin CNC, fungsionalitas, datum, inspeksi, dan kepemilikan revisi harus diselesaikan sebelum material dipotong.
Definisikan Paket Rekayasa
Pertama, sebutkan apakah pin melokalisasi, mengeluarkan, memandu, atau berpasangan dengan fitur konektor; identifikasi kondisi lubang pasangan dan gaya perakitan. Pada gambar 2D, tandai diameter, panjang, u003cemu003echamferu003c/emu003e, referensi datum, kontrol geometris, batas permukaan, dan fitur kritis terhadap kualitas.nnKedua, sediakan model 3D, kuantitas, konteks aplikasi, grade material, kondisi perlakuan panas, persyaratan u003cemu003efinishu003c/emu003e, dan tanggal target. Mintalah umpan balik DFM (Design for Manufacturing) mengenai akses perkakas, stok gerinda, kebutuhan EDM, dan risiko pengukuran.
Setujui Asumsi Produksi
Sebelum dirilis, setujui material kutipan, rute proses, toleransi, metode inspeksi, dokumentasi, pengemasan, dan pengenal revisi. Asumsi yang tidak dinyatakan dapat menciptakan suku cadang yang berbeda meskipun dimensi nominalnya cocok.nnUntuk prototipe, gunakan umpan balik pemasok untuk menyempurnakan gambar; untuk komponen cetakan, konfirmasikan referensi pasangan dan tanggung jawab pemasangan. Untuk pekerjaan volume rendah, konfirmasikan juga ukuran lot dan urutan pengiriman.
Kontrol u003cemu003eFirst Articleu003c/emu003e dan Perubahan
Pada u003cemu003efirst articleu003c/emu003e, bandingkan hasil dengan gambar berbalon dan rencana inspeksi yang disepakati, lalu disposisikan penyimpangan secara tertulis. Definisikan apakah sertifikat material, laporan dimensional, keterlacakan, atau retensi sampel diperlukan.nnUntuk pesanan berulang, simpan gambar yang dirilis, status sampel yang disetujui, revisi, dan jalur persetujuan perubahan. Tidak ada perubahan material, u003cemu003efinishu003c/emu003e, proses, atau inspeksi yang boleh dilanjutkan tanpa persetujuan pelanggan yang terdokumentasi.
10. Faktor Penetapan Harga Pin Dowel Mesin CNC
1 RFQ (Request for Quotation) lengkap mengurangi ambiguitas harga karena menetapkan grade material, diameter dan panjang jadi, zona toleransi, referensi datum, perlakuan panas, kondisi permukaan, dan kuantitas. Gambar 2D plus model 3D mengekspos lubang silang, datar, ulir, alur, u003cemu003echamferu003c/emu003e, dan persyaratan laporan inspeksi sebelum perutean dimulai.nn3 tahap proses—bubut, perlakuan panas, dan gerinda u003cemu003efinishu003c/emu003e—masing-masing dapat mengubah biaya unit ketika kesesuaian, kelurusan, atau kriteria permukaan bersifat kritis. Diameter kecil meningkatkan risiko penanganan; pin yang lebih panjang dapat memerlukan dukungan atau kontrol kelurusan, sementara pengemasan yang dapat dilacak dan dokumentasi spesifik lot menambah tenaga kerja.
| Tingkat kuantitas ilustratif | Pendorong biaya utama | Sensitivitas biaya penyiapan | Pengaruh waktu tunggu |
|---|---|---|---|
| 1–10 buah | Pemrograman, material, inspeksi | Tinggi | Pertanyaan gambar dan pemrosesan khusus |
| 11–100 buah | Waktu siklus, penggilingan, fitur sekunder | Sedang | Ketersediaan material dan waktu antrean |
| 101 buah | Waktu siklus, pengemasan, rencana pengambilan sampel | Lebih rendah per buah | Ukuran batch dan rilis inspeksi |
Unggah Gambar Dowel Pin Mesin CNC Anda untuk Ditinjau
Bagikan file 2D atau 3D, material, kuantitas, dimensi kritis, kebutuhan inspeksi, dan tanggal pengiriman target untuk penawaran berdasarkan gambar.