
Tutup Ujung Mesin CNC untuk Tinjauan Gambar OEM
Kirimkan gambar, material, jumlah, dan persyaratan inspeksi Anda untuk tutup ujung mesin CNC yang direncanakan berdasarkan dimensi kritis dan kemudahan produksi.
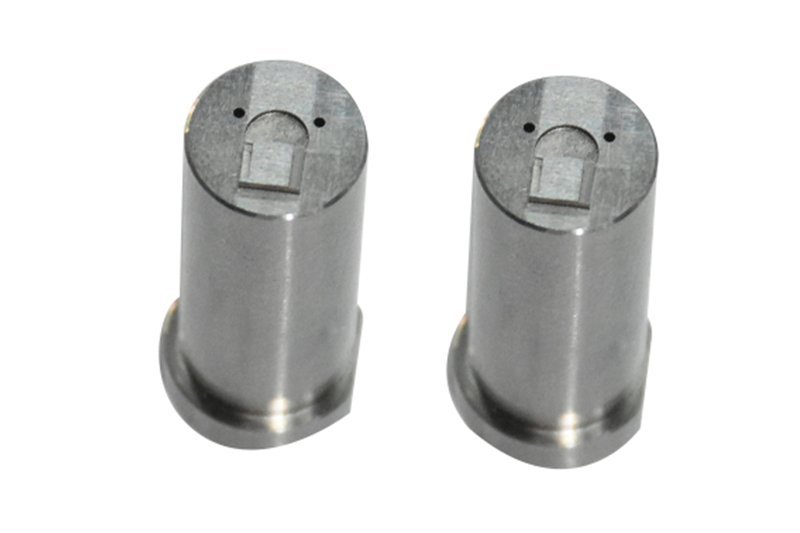
Contoh Komponen Tutup Ujung Mesin CNC


Related Configurable Component Families and Quotation





Mengapa Memesan Tutup Ujung Mesin CNC Melalui SUUXIANG
Alur kerja berbasis gambar teknis yang menjaga persyaratan kritis, keputusan proses, ekspektasi inspeksi, dan revisi tetap terlihat sebelum komitmen produksi.
Tinjauan Gambar Terlebih Dahulu
Kami meninjau gambar teknis, model, konteks aplikasi, material, jumlah, dan persyaratan pengiriman untuk mengidentifikasi pertanyaan kemudahan produksi sebelum penawaran harga dan perencanaan produksi.
Dimensi Kritis Ditandai
Dimensi kritis terhadap kualitas, datum, tumpukan toleransi, antarmuka penyegelan, ulir, dan fitur pasangan dibahas lebih awal agar prioritas inspeksi sesuai dengan maksud fungsional.
Perencanaan Rute Proses
u003ca href=u0022/cnc-machining-services/u0022u003ePemesinan CNCu003c/au003e, pembubutan, EDM, penggilingan, penyetelan, dan penyelesaian akhir dipertimbangkan berdasarkan geometri, kondisi material, akses perkakas, dan fitur permukaan yang diperlukan.
Penyelarasan Rencana Inspeksi
Metode inspeksi dan kebutuhan pelaporan didefinisikan berdasarkan gambar teknis dan persyaratan pesanan, membantu tim menyelaraskan bukti pengukuran dengan kriteria penerimaan.
Visibilitas Kontrol Revisi
Revisi gambar teknis, pertanyaan teknis yang terbuka, dan perubahan yang disetujui tetap terlihat melalui koordinasi proyek, mengurangi risiko produksi berdasarkan informasi yang telah diganti.
Komunikasi yang Dapat Dilacak
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e menjaga diskusi teknis tetap terikat pada persyaratan yang dipasok, memungkinkan tim teknik, pengadaan, dan kualitas membuat keputusan dari catatan bersama.
Kategori Manufaktur Presisi Berbasis Gambar Teknis
Jelajahi keluarga manufaktur yang dapat dikonfigurasi untuk suku cadang CNC, komponen cetakan, perkakas konektor, komponen die, dan pekerjaan proyek yang dipimpin inspeksi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk suku cadang kustom yang ditentukan oleh gambar teknis, model, material, dimensi kritis, jumlah, dan persyaratan inspeksi Anda. Perencanaan proses mempertimbangkan akses pemesinan, strategi datum, tumpukan toleransi, kebutuhan permukaan, dan rute yang sesuai melalui penggilingan, pembubutan, EDM, penggilingan, atau penyetelan.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik dan berkontur yang memerlukan hubungan fitur terkontrol. Tinjauan gambar teknis membahas akses perkakas, geometri sudut, kelonggaran pemesinan, referensi datum, dimensi kritis, dan metode inspeksi sebelum rute pemesinan dikonfirmasi.
Upload a Drawing
Pembubutan CNC
Layanan permesinan CNC presisi untuk komponen berputar, fitur berulir, poros, selongsong, dan geometri konsentris. Tinjauan berfokus pada pemilihan datum, fitur kritis runout, kondisi material, ketebalan dinding, persyaratan permukaan, operasi sekunder, dan kriteria pengukuran.
Upload a Drawing
Permesinan 5-Sumbu
Permesinan CNC 5-sumbu untuk permukaan kompleks, fitur bersudut, dan komponen di mana akses multi-sisi memengaruhi akurasi atau efisiensi penyiapan. SUUXIANG meninjau jangkauan alat, fixturing, transfer datum, risiko tabrakan, persyaratan permukaan, dan akses inspeksi terhadap geometri yang disediakan.
Upload a Drawing
Permesinan Swiss u0026 Mikro
Permesinan Swiss dan permesinan mikro untuk komponen kecil dan detail di mana skala fitur, konsentrisitas, penanganan, dan inspeksi harus direncanakan bersama. Kirimkan dimensi, material, kuantitas, antarmuka fungsional, dan persyaratan permukaan atau posisi kritis apa pun untuk tinjauan kelayakan.
Upload a Drawing
Layanan Wire EDM u0026 Layanan Sinker EDM
Layanan Wire EDM dan sinker EDM untuk profil, fitur sempit, geometri internal, material yang dikeraskan, dan detail di luar jangkauan alat potong praktis. Strategi elektroda, jalur kawat, lubang awal, penyiraman, persyaratan akhir, pertimbangan lapisan recast, dan titik inspeksi harus ditentukan sejak dini.
Upload a Drawing
Pengasahan Presisi
Pengasahan permukaan dan profil presisi untuk kerataan, paralelisme, kontrol profil, persyaratan permukaan halus, dan finishing pasca-perlakuan panas. Tinjauan proses mengonfirmasi stok pengasahan, urutan perlakuan panas, kondisi datum, akses roda, dan metode inspeksi untuk dimensi kritis.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti cetakan presisi dan sisipan rongga cetakan yang dibuat dari gambar pelanggan dan persyaratan aplikasi. Perencanaan mempertimbangkan grade baja, perlakuan panas, detail garis pemisah, fitur pendingin atau ventilasi, akses EDM, kelonggaran pengasahan, kebutuhan pemasangan, permukaan kritis, dan dokumentasi inspeksi.
Upload a Drawing
Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi yang dikonfigurasi sesuai gambar, bukan ditawarkan sebagai komponen stok. Tinjauan mencakup hubungan diameter dan kecocokan, panjang kerja, persyaratan kekerasan, kondisi permukaan, fitur pelumasan atau ventilasi, antarmuka pasangan, dan prioritas inspeksi.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, bushing, dan komponen penentu posisi untuk rakitan cetakan dengan kebutuhan keselarasan dan pengulangan yang terkontrol. Tinjauan gambar memeriksa kelas kecocokan, hubungan datum, konsentrisitas, pertimbangan keausan, perlakuan panas, permukaan akhir, dan antarmuka dengan komponen pasangan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori yang diproduksi untuk desain alat dan rute proses tertentu. Kelayakan tergantung pada geometri, kondisi perjalanan dan pasangan, permukaan aus, material dan persyaratan perlakuan, kebutuhan EDM atau pengasahan, ekspektasi pemasangan, dan titik inspeksi kritis.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk perkakas di mana detail rongga, geometri pin, keselarasan, dan hubungan pasangan berulang memerlukan tinjauan yang disiplin. Berikan gambar komponen, konteks aplikasi konektor, persyaratan material dan perlakuan panas, dimensi kritis, dan bukti inspeksi yang diperlukan.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi untuk rakitan die yang ditentukan gambar, termasuk fitur yang memerlukan keselarasan terkontrol, kinerja aus, dan kecocokan yang dapat diulang. SUUXIANG meninjau material, kekerasan, geometri kritis clearance, stok pengasahan, persyaratan EDM, kondisi pasangan, dan ekspektasi inspeksi.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Pekerjaan perkakas dan komponen untuk aplikasi injection molding, metal injection molding, ceramic injection molding, dan overmolding dalam cakupan produksi yang terverifikasi. Tinjauan gambar mempertimbangkan perilaku material, geometri perkakas, antarmuka sisipan, kebutuhan permukaan, dimensi kritis, dan bukti proses yang diperlukan.
Upload a Drawing
Material Permesinan
Material permesinan CNC dipilih berdasarkan gambar, aplikasi, persyaratan mekanis, urutan perlakuan panas, kondisi korosi atau keausan, dan kebutuhan inspeksi. Ketersediaan material, penunjukan grade, kondisi, ekspektasi ketertelusuran, dan substitusi harus dikonfirmasi sebelum produksi.
Upload a Drawing
Permukaan Akhir u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas direncanakan sebagai bagian dari rute dimensi, bukan ditambahkan setelah permesinan secara default. Tentukan persyaratan pelapisan atau finishing, rentang kekerasan, kebutuhan penutupan, ekspektasi kosmetik, kelonggaran pengasahan pasca-perlakuan, kebutuhan korosi, dan dokumentasi verifikasi.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Komponen perkakas dan cetakan injeksi untuk aplikasi injection molding, metal injection molding, ceramic injection molding, dan overmolding dalam cakupan produksi yang terverifikasi. Tinjauan gambar mempertimbangkan perilaku material, geometri perkakas, antarmuka sisipan, kebutuhan permukaan, dimensi kritis, dan bukti proses yang diperlukan.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Layanan prototipe cepat dan manufaktur volume rendah untuk tim yang sedang memvalidasi desain, mendukung perubahan perkakas, atau memenuhi kebutuhan produksi terkontrol. Permintaan penawaran (RFQ) yang efektif mencakup tingkat revisi, kuantitas, material, dimensi kritis, persyaratan permukaan, tanggal target, konteks aplikasi, serta ekspektasi inspeksi atau pelaporan.
Upload a DrawingMaterial untuk Tutup Akhir yang Dibubut CNC

Paduan Aluminium
Sering dipertimbangkan untuk tutup akhir ringan, rumah, dan rakitan terkait konektor. Pemilihan paduan ditinjau berdasarkan paparan korosi, ketebalan dinding, pengikatan ulir, kesesuaian pemasangan, dan perawatan permukaan yang diperlukan sebelum pembubutan dimulai.

Baja Tahan Karat
Dipertimbangkan untuk tutup akhir yang terpapar kelembaban, bahan kimia, atau lingkungan layanan yang menuntut. Grade, kebutuhan pasivasi, antarmuka penyegelan, bentuk ulir, dan metode inspeksi harus ditentukan dari gambar teknis dan konteks aplikasi.

Baja Karbon
Pilihan praktis untuk tutup akhir struktural, komponen fixture, dan rakitan yang membutuhkan kekuatan. Tinjauan mencakup kondisi material, kelonggaran pemesinan, urutan perlakuan panas, perlindungan korosi, dan dimensi kritis setelah pemrosesan.

Baja Paduan
Dievaluasi di mana kekuatan lebih tinggi, ketahanan aus, atau fitur fungsional yang dikeraskan diperlukan. SUUXIANG meninjau persyaratan kekerasan, stok penggilingan, kebutuhan EDM, beban pasangan, dan rencana inspeksi sebelum mengkonfirmasi jalur proses.

Paduan Tembaga
Dapat ditentukan untuk antarmuka listrik, termal, atau gesekan rendah dalam rakitan tutup akhir khusus. Pemilihan material memerlukan tinjauan kebutuhan konduktivitas, risiko deformasi, hasil akhir permukaan, komponen pasangan, dan prioritas inspeksi dimensi.
Tutup Akhir Dibubut CNC: Jalur Proses Berdasarkan Geometri

Pembubutan CNC
Pembubutan menghasilkan diameter konsentris, lubang, bahu, ulir, dan profil terkait penyegelan pada geometri tutup akhir rotasi. Perencanaan proses mempertimbangkan penahanan benda kerja, kontrol datum, dan jalur pahat yang dapat diakses sebelum persyaratan dimensi dipenuhi.

Pemb milling CNC
Milling menghasilkan permukaan datar, pola baut, kantong, port, slot, dan fitur eksternal non-bulat. Akses multi-sumbu dapat dipertimbangkan di mana gambar teknis memerlukan fitur yang bersinggungan atau orientasi terkontrol relatif terhadap datum fungsional.

Wire EDM
Wire EDM dapat membuat profil presisi, slot sempit, dan kontur internal yang sulit di mana akses pahat konvensional terbatas. Perencanaan jalur kawat, persyaratan lubang awal, dan ekspektasi tepi kritis harus ditinjau terhadap gambar teknis.

Sinker EDM
Sinker EDM dipertimbangkan untuk rongga dalam, geometri internal tajam, atau bentuk detail yang membutuhkan pendekatan berbasis elektroda. Strategi elektroda, kelonggaran EDM, dan persyaratan finishing selanjutnya ditentukan untuk komponen spesifik.

Penggilingan Presisi
Penggilingan menyempurnakan permukaan, diameter, atau permukaan penentu yang dipilih setelah pemesinan atau perlakuan panas ketika gambar teknis memerlukan penghilangan stok yang terkontrol. Jalur proses harus memungkinkan stok penggilingan yang memadai dan akses inspeksi.

Inspeksi Pemasangan
Pemasangan dan inspeksi mengkonfirmasi hubungan yang ditentukan antara fitur kritis, antarmuka pasangan, dan datum fungsional. Metode pelaporan diselaraskan dengan pesanan, status revisi, dan rencana inspeksi yang diverifikasi sebelum pengiriman.
Tutup Ujung Hasil Mesin CNC: Fitur dan Perangkat Keras Sekunder

Antarmuka Berulir
Ulir internal atau eksternal, lubang berulir, dan relief ulir dapat direncanakan seputar komponen penyambung, panjang sambungan, akses perkakas, efek pelapisan, dan persyaratan fungsional gambar.

Fitur Penentu Posisi
Diameter pilot, bahu, lubang dowel, dan detail anti-rotasi membantu menetapkan keselarasan yang berulang. SUUXIANG meninjau hubungan datum, urutan perakitan, dan akses inspeksi sebelum memilih pendekatan pemesinan.

Antarmuka Penyegelan
Alur O-ring, permukaan gasket, muka penyegelan, dan geometri port memerlukan peninjauan spesifik aplikasi. Persyaratan permukaan, dimensi alur, material penyambung, dan kondisi tekanan atau lingkungan harus menyertai RFQ.

Penanda Identifikasi
Nomor suku cadang, pengenal revisi, tanda orientasi, dan label ketertelusuran dapat dipertimbangkan ketika lokasi, metode, keterbacaan, dan persyaratan penanganan hilir didefinisikan dalam paket gambar.

Perangkat Keras Sekunder
Sisipan, pengencang, sumbat, elemen penahan, atau perangkat keras penyambung yang disediakan dapat dikoordinasikan ketika daftar material, maksud perakitan, persyaratan material, dan kriteria penerimaan dikonfirmasi selama peninjauan.
Tentang SUUXIANG Precision Manufacturing
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan membantu tim teknik dan pengadaan global mengubah gambar dan spesifikasi menjadi komponen kustom yang diperiksa melalui alur kerja produksi yang disiplin dan akuntabel.
Untuk tutup ujung hasil mesin CNC dan komponen presisi terkait, perencanaan proses kami dapat menggabungkan frais dan pembubutan CNC, pemesinan multi-sumbu, EDM, penggilingan presisi, pemasangan, dan inspeksi. Sebelum penawaran harga atau komitmen produksi, kami meninjau gambar, dimensi kritis, datum, persyaratan material, akses pemesinan, kebutuhan permukaan, kuantitas, dan ekspektasi kualitas.
Yang membedakan SUUXIANG adalah komunikasi praktis mengenai kemampuan manufaktur dan verifikasi. Kami menjaga pertanyaan DFM, informasi revisi, pilihan proses, dan ekspektasi inspeksi tetap terlihat dari peninjauan gambar hingga pengiriman, sehingga pembeli dapat menilai trade-off sebelum produksi dimulai dan menerima dokumentasi yang selaras dengan rencana inspeksi yang disepakati.

Cara SUUXIANG Memproduksi Tutup Ujung Hasil Mesin CNC
Peninjauan DFM dan Datum
Sebelum penawaran harga, SUUXIANG meninjau gambar, model 3D, konteks penyambungan, material, dan dimensi kritis untuk tutup ujung hasil mesin CNC. Tinjauan ini mengklarifikasi strategi datum, tumpukan toleransi, akses perkakas, prioritas permukaan, dan persyaratan apa pun yang memerlukan konfirmasi sebelum rute proses diusulkan.
- Identifikasi datum fungsional dan fitur kritis terhadap kualitas
- Periksa ketebalan dinding, akses, dan interaksi toleransi
- Konfirmasi material, kuantitas, pengiriman, dan kebutuhan pelaporan

Strategi Pengerjaan dan EDM
Jalur proses dipilih berdasarkan geometri komponen, bukan berdasarkan templat pengerjaan umum. Pengerjaan CNC milling, turning, multi-axis, wire EDM, atau sinker EDM dapat dipertimbangkan jika bentuk internal, sudut tajam, ulir, lubang, atau fitur yang sulit dijangkau memengaruhi kemampuan produksi dan perencanaan inspeksi.
- Sesuaikan setup turning dan milling dengan geometri fungsional
- Evaluasi jalur kawat, kebutuhan elektroda, dan akses EDM
- Rencanakan operasi dengan mempertimbangkan risiko distorsi dan penanganan

Penggerindaan dan Pemasangan Fungsional
Jika permukaan end-cap, lubang, fitur penentu posisi, atau antarmuka penyambungan memerlukan penyelesaian yang terkontrol, SUUXIANG mengevaluasi kelonggaran penggerindaan dan kebutuhan pemasangan sejak dini. Urutan perlakuan panas, pengerjaan, EDM, dan penggerindaan membantu melindungi dimensi kritis sambil mempertahankan akses praktis untuk operasi akhir.
- Tentukan stok penggerindaan sebelum operasi penyelesaian
- Tinjau kerataan, konsentrisitas, dan hubungan penyambungan
- Koordinasikan kebutuhan pemasangan dengan data revisi gambar

Inspeksi dan Kontrol Revisi
Perencanaan inspeksi mengikuti revisi gambar yang disepakati dan prioritas fitur kritis untuk end cap hasil pengerjaan CNC. SUUXIANG menyelaraskan metode pengukuran, ekspektasi pelaporan, dan dokumentasi pesanan sebelum produksi, sehingga catatan yang dikirimkan sesuai dengan rencana inspeksi yang terverifikasi dan informasi manufaktur yang disetujui.
- Hubungkan titik inspeksi dengan dimensi kritis gambar
- Konfirmasi laporan yang diperlukan sebelum rilis produksi
- Pertahankan visibilitas revisi dan informasi pengiriman

End Cap Hasil Pengerjaan CNC: Tinjauan Gambar vs. Penawaran Umum
Bandingkan perencanaan dan bukti kualitas yang seharusnya selaras sebelum produksi dimulai.
← Swipe left or right to view →
Tutup Ujung Mesin CNC: Alur Kerja Gambar-ke-Inspeksi
Alur kerja yang didorong oleh gambar yang menjaga persyaratan kritis, keputusan proses, ekspektasi inspeksi, revisi, dan koordinasi pengiriman tetap terlihat mulai dari tinjauan RFQ hingga pengiriman.
Terima dan Klarifikasi RFQ
SUUXIANG meninjau gambar, model, material, kuantitas, aplikasi, tanggal target, dan dokumentasi yang diminta untuk mengidentifikasi input yang hilang sebelum penawaran atau perencanaan produksi dimulai.
Tinjau DFM dan Risiko
Insinyur menilai dimensi kritis, datum, tumpukan toleransi, akses perkakas, persyaratan permukaan, urutan perlakuan panas, dan fitur pasangan untuk mengklarifikasi kemampuan manufaktur dan prioritas inspeksi.
Rencanakan Proses Rute
Tim menentukan urutan proses CNC milling, turning, EDM, grinding, fitting, dan inspeksi yang tepat, termasuk toleransi pemesinan, strategi elektroda, jalur kawat, dan kontrol revisi.
Mesin dan Selesaikan Komponen
Produksi mengikuti rute yang disetujui untuk end cap hasil mesin CNC, menerapkan EDM atau gerinda presisi jika geometri, akses, hasil akhir, atau persyaratan fitur kritis membenarkan operasi tersebut.
Inspeksi, Pengemasan, dan Koordinasi
Komponen yang selesai diperiksa sesuai rencana inspeksi yang disepakati, didokumentasikan sesuai kebutuhan, dilindungi untuk pengiriman, dan dikoordinasikan dengan pelanggan mengenai status revisi dan persyaratan pengiriman.
Cara Memesan End Cap Hasil Mesin CNC dengan SUUXIANG
Share complete technical inputs early so drawing review, quotation, sampling, and production decisions are based on an aligned manufacturing plan.
Kirim Kebutuhan Anda
Sediakan gambar 2D, model 3D yang tersedia, material, kuantitas, konteks aplikasi, persyaratan kualitas, dan tanggal pengiriman target agar tinjauan dapat dimulai dengan input proyek yang lengkap.
Tinjau Detail Kritis
Konfirmasikan dimensi kritis, datum, persyaratan permukaan, akses pemesinan, urutan perlakuan panas, dan ekspektasi inspeksi dengan SUUXIANG sebelum asumsi kutipan atau keputusan proses diselesaikan.
Sesuaikan Rute Proses
Gunakan tinjauan gambar teknis untuk mengevaluasi kebutuhan CNC machining, EDM, grinding, fitting, dan inspeksi, lalu klarifikasi kontrol revisi dan ekspektasi sampel atau produksi.
Setujui Rencana Produksi
Setelah keselarasan cakupan, setujui rencana yang dikutip untuk end cap hasil mesin CNC, termasuk dokumentasi yang diperlukan, metode inspeksi, prioritas pengiriman, dan setiap revisi gambar yang disetujui.
Dokumentasi Kualitas untuk End Cap Hasil Mesin CNC
Bukti Proyek dan Umpan Balik Pelanggan
Testimoni pelanggan yang disetujui atau studi kasus proyek anonim yang akan dipublikasikan setelah hasil, cakupan, dan detail rilis pelanggan diverifikasi.
Testimoni pelanggan yang disetujui atau studi kasus proyek anonim yang akan dipublikasikan setelah hasil, cakupan, dan detail rilis pelanggan diverifikasi.
Testimoni pelanggan yang disetujui atau studi kasus proyek anonim yang akan dipublikasikan setelah hasil, cakupan, dan detail rilis pelanggan diverifikasi.
FAQ Tutup Ujung Mesin CNC
Practical guidance for drawing-based end cap inquiries, quality planning, revisions and delivery coordination.
Informasi apa yang harus saya kirimkan untuk RFQ tutup ujung mesin CNC?
Bisakah SUUXIANG memberikan penawaran untuk tutup ujung mesin CNC bervolume rendah?
Bagaimana perkiraan waktu tunggu untuk tutup ujung mesin CNC kustom?
Bolehkah saya memesan sampel sebelum produksi?
Laporan inspeksi apa yang tersedia untuk pesanan tutup ujung?
Bagaimana revisi gambar dikontrol selama produksi?
Bagaimana pembayaran dan pengiriman bekerja untuk pesanan internasional?
Bagaimana SUUXIANG menangani gambar tutup ujung yang rahasia?
Panduan Lengkap Pembeli untuk Tutup Ujung Mesin CNC
Gunakan kerangka kerja praktis ini untuk menentukan tutup ujung mesin CNC, membandingkan material dan persyaratan pemesinan, mengkualifikasi pemasok, mengontrol biaya dan waktu tunggu, serta menghindari kesalahan gambar, toleransi, penyegelan, dan inspeksi.
1. Apa Itu Tutup Ujung Mesin CNC?
One cnc machined end cap is a drawing-based component that closes, retains, protects, seals, mounts, or finishes the open end of an assembly. Its definition comes from the interface it must control—not simply from its round, square, or threaded outline.nnFour functional classes require different specifications. A cosmetic tube cap mainly covers an opening and controls fit and appearance; a structural cap transfers load; a threaded closure relies on thread engagement and a defined seating face; and a pressure-retaining cap must control the pressure boundary, sealing geometry, wall section, and retained load.nnThree inputs set the drawing requirements: mating geometry, service conditions, and assembly method. The engineer should define datums, engagement length, fit or thread callout, sealing-land and groove details where applicable, loads, corrosion or temperature exposure, and whether the cap is pressed, screwed, welded, bolted, or retained by another feature before machining begins.
2. Evolusi Manufaktur Tutup Ujung
Dua jalur lama—penutup fabrikasi dan penutup cor—dapat sesuai untuk geometri yang stabil dan bervolume lebih tinggi, tetapi keduanya memerlukan kontrol pembentukan, pola, pengelasan, atau pengecoran sebelum pemesinan akhir. Tutup katalog standar mempersingkat waktu pemilihan ketika antarmuka cocok, namun membatasi dimensi, ulir, detail penyegelan, dan fitur spesifik revisi.nnTiga input digital—gambar 2D terkontrol, model 3D, dan pengidentifikasi revisi—memungkinkan OEM untuk mendefinisikan suku cadang daripada memperkirakan penutup yang tersedia. Pembubutan CNC menetapkan diameter konsentris, permukaan, lubang, dan ulir; penggilingan menambahkan permukaan datar, port, pola baut, atau fitur anti-rotasi dari data yang sama yang dirilis.nnSatu set jalur perkakas yang dapat diulang mendukung produksi prototipe, jembatan, dan bervolume rendah tanpa memerlukan pola cor khusus atau perlengkapan fabrikasi untuk setiap perubahan. Untuk tutup ujung mesin CNC, kontrol pemasangan masih bergantung pada datum yang dinyatakan, dimensi suku cadang pasangan, toleransi, persyaratan permukaan, dan rencana inspeksi yang terikat pada revisi yang dirilis.
3. Jenis Tutup Ujung Mesin CNC
Enam keluarga geometri mencakup sebagian besar RFQ tutup ujung mesin CNC. Pilih berdasarkan antarmuka pasangan dan beban penahanan, lalu tentukan datum sebelum toleransi dikutip.
| Konfigurasi | Antarmuka Khas | Penahanan | Esensi Gambar |
|---|---|---|---|
| Tabung press-fit | Lubang tabung | Interferensi | Lubang, kedalaman, chamfer |
| Berulir | Ulir pasangan | Keterlibatan ulir | Standar, kelas, panjang |
| Berflensa atau dibaut | Pilot dan muka | Baut | Pola, pilot, ujung ulir |
| Hidrolik atau penyegelan | Lubang atau port | Ulir atau baut | Alur, landasan seal, port |
| Beralur | Badan yang disetel tangan | Ulir atau kesesuaian | Alur, panjang genggaman |
| Fitur ganda khusus | Antarmuka campuran | Spesifik aplikasi | Datum, fitur kritis |
Tutup Pas dan Berulir
Tutup press-fit menggunakan interferensi terkontrol pada lubang tabung; tentukan ukuran lubang, kedalaman pemasangan, chamfer masuk, dan datum.nnTutup berulir menahan melalui ulir pasangan; sebutkan standar ulir, kelas, panjang sambungan, dan persyaratan permukaan penyegelan.
Tutup Berbaut dan Penyegelan
Tutup flensa menjepit melalui baut atau pilot; identifikasi pola baut, diameter pilot, runout permukaan, dan lokasi gasket.nnTutup hidrolik memerlukan port eksplisit, dimensi alur O-ring, konteks tekanan, dan sebutan finishing permukaan pada landasan segel.
Tutup Operasi Tangan dan Kustom
Tutup bergerigi memberikan pegangan manual; tentukan pola gerigi, pitch, panjang pegangan yang dapat digunakan, dan pemecahan tepi.nnTutup kustom multi-fitur dapat menggabungkan ulir, permukaan datar, port, atau langkah penentu posisi; ukur setiap fitur dari datum fungsional dan identifikasi antarmuka kritis.
4. Material untuk tutup ujung yang diproses mesin CNC
Pemilihan material untuk tutup ujung yang diproses mesin CNC dimulai dengan beban, lingkungan, massa, aliran panas, dan hasil akhir. Gambar kerja harus mengidentifikasi grade, temper, bentuk produk, dan ketertelusuran karena variabel-variabel tersebut mengubah pemesinan dan kinerja.
| Keluarga Material | Kemampuan Mesin | Pertukaran Kunci | Hasil Akhir Khas |
|---|---|---|---|
| Paduan Aluminium | Tinggi | Ringan; ketahanan aus lebih rendah | Anodize |
| Baja tahan karat | Sedang | Ketahanan korosi; pengerjaan mesin lebih lambat | Pasivasi |
| Baja karbon/paduan | Sedang | Kekuatan tinggi; perlindungan korosi diperlukan | Oksida hitam atau pelapisan |
| Paduan kuningan/tembaga | Tinggi hingga sedang | Konduktivitas; biaya material bervariasi | Poles atau lapis |
| Plastik rekayasa | Tinggi | Massa rendah; panas/beban terbatas | Sesuai pengerjaan mesin |
Pilihan Aluminium dan Stainless
6061-T6 menawarkan bobot ringan, kemampuan mesin yang baik, dan kompatibilitas anodisasi; 7075 meningkatkan kekuatan tetapi biaya dan sensitivitas korosi. Baja tahan karat 304 dan 316 memberikan ketahanan korosi yang lebih kuat, dengan 316 lebih disukai jika ada klorida, tetapi keduanya meningkatkan waktu pemotongan.
Baja, Tembaga, dan Plastik
Baja 1045 dan paduan cocok untuk tutup beban tinggi dan dapat diperlakukan panas, tetapi memerlukan perlindungan korosi. Kuningan mudah dimesin; paduan tembaga meningkatkan konduktivitas; PEEK, asetal, dan nilon mengurangi bobot dan risiko galvanik tetapi membatasi suhu dan beban yang lebih rendah.
Tentukan Stok Awal
Sertifikat pabrik harus menghubungkan material yang dipasok dengan grade dan heat atau lot yang dipesan jika diperlukan. Batang versus pelat mengubah arah serat, ukuran yang tersedia, biaya, dan kelonggaran pemesinan; fluida operasi, paparan garam, logam pasangan, dan suhu harus tercantum pada gambar kerja.
5. Lapisan dan Fitur Kustom
Dua keputusan lapisan menentukan apakah penutup ujung tahan terhadap lingkungannya dan tetap terpasang dengan benar. Ketebalan lapisan, cakupan, dan standar kosmetik harus tercantum pada gambar sebelum proses pengerjaan mesin.
| Opsi | Tujuan Utama | Kontrol Gambar |
|---|---|---|
| Anodizing | Korosi dan penampilan aluminium | Sebutkan jenis, warna, masking, ketebalan |
| Pasivasi | Pembersihan korosi stainless | Sebutkan material dan pembersihan pasca-proses |
| Pelapisan | Korosi atau fungsi kelistrikan | Sebutkan deposit, ketebalan, sisi yang di-masking |
| Pelapisan powder | Cakupan warna yang tahan lama | Masking ulir, lubang, dan permukaan penyegelan |
Pilih Lapisan Fungsional
Tiga jalur lapisan umum memerlukan toleransi yang berbeda: anodizing untuk aluminium, pasivasi untuk baja tahan karat, dan pelapisan untuk kebutuhan korosi atau konduktivitas yang ditentukan.nnSalah satu opsi lapisan, powder coating, cocok untuk cakupan visual yang luas tetapi dapat mengganggu ulir, lubang, permukaan penyegelan, dan press fit kecuali jika ditutup.
Tentukan Permukaan Dan Identitas
Dua pilihan tekstur mengubah penanganan dan penampilan: bead blasting menciptakan permukaan matte yang seragam, sementara pemolesan menonjolkan reflektifitas dan dapat mengekspos goresan.nnSatu paket identifikasi dapat menggabungkan penandaan laser, ukiran, dan logo pelanggan; tentukan konten, lokasi, kontras, orientasi, dan kedalaman penandaan yang diizinkan.
Tentukan Fitur Pengerjaan Mesin
Dua fitur cengkeraman—knurling lurus atau diamond—memerlukan pitch, land, dan celah pasangan yang ditentukan agar pola yang ditinggikan tidak merusak bagian yang berdekatan.nnDua fitur aliran, port dan cross-holes, memerlukan ulir, ukuran bor, lokasi datum, arah penghilangan burr, dan ekspektasi kebersihan sebelum pelapisan.
6. Elemen Konstruksi dan Kualitas Kritis
Kinerja perakitan bergantung pada hubungan dengan datum fungsional, bukan pada cetak biru yang ketat tanpa pandang bulu. Untuk tutup ujung yang dimesin CNC, tentukan sisi mana yang menjadi lokasi, diameter mana yang menjadi pemandu, dan apa yang harus dicapai oleh setiap segel atau ulir.
Kontrol Datum dan Runout
Satu datum utama harus menetapkan lokasi aksial; diameter pemandu atau lubang dapat menetapkan lokasi radial. Tentukan konsentrisitas atau total runout hanya antara fitur-fitur yang berputar, memandu, atau menyegel bersama.nnDua pengaturan inspeksi umum: CMM untuk posisi terkait datum dan indikator dial pada perlengkapan yang sesuai untuk runout. Penerimaan harus merujuk pada skema datum gambar dan fungsi komponen pasangan.
Ulir dan Bagian Dinding
Satu panggilan ulir memerlukan ukuran nominal, pitch, kelas, panjang keterlibatan, dan metode pengukur yang berlaku. Pengukur Go/no-go memverifikasi penerimaan fungsional; pemeriksaan ulir visual tidak.nnKetebalan dinding minimum harus dinilai pada port, alur, dan counterbore, di mana fitur yang bersinggungan mengurangi bagian. Mengencangkan setiap diameter non-fungsional meningkatkan biaya tanpa meningkatkan perakitan.
Segel, Alur, dan Tepi
Satu alur O-ring memerlukan lebar, kedalaman, radius sudut, dan kondisi permukaan yang terkontrol pada landasan penyegelannya. Verifikasi geometri alur melalui CMM, pengukuran optik, atau mikrometer terkalibrasi yang dipilih untuk akses.nnDua kondisi tepi layak mendapatkan catatan eksplisit: chamfer yang melindungi perakitan dan port bebas duri yang mencegah kontaminasi atau kerusakan segel. Penerimaan kerataan dan hasil akhir harus dikaitkan dengan fungsi kontak atau penyegelan yang diperlukan.
7. Memilih Pemasok Tutup Ujung Dimesin CNC
Dua tinjauan pemasok harus dilakukan sebelum pemberian kontrak: pemahaman gambar dan kesiapan produksi. Untuk tutup ujung yang dimesin CNC, bandingkan bukti tertulis dengan datum, antarmuka, kuantitas, dan risiko pengiriman spesifik dalam RFQ Anda.
| Area Evaluasi | Bukti yang Dapat Diminta | Pengganti yang Lemah |
|---|---|---|
| Tinjauan Gambar | Gambar yang Ditandai dan Catatan DFM | Janji Toleransi Generik |
| Material | CoC atau Catatan Lot Jika Diperlukan | Daftar Pemasaran Material |
| Inspeksi | Laporan Artikel Pertama dan Bukti Kalibrasi | Slogan Kualitas |
| Kontinuitas | Rencana Kontrol Perubahan dan Kapasitas | Penawaran Khusus Prototipe |
| Ekspor | Spesifikasi Pengemasan dan Rencana Pengiriman | Kemasan Pelindung yang Tidak Ditentukan |
Verifikasi Tinjauan Teknik
Satu gambar yang ditandai harus mengidentifikasi dimensi kritis, interpretasi datum, akses alat, penghilangan duri, dan metode inspeksi. Tanyakan bagaimana pemasok mencatat keputusan DFM dan menyelesaikan toleransi yang ambigu.nnSatu log revisi harus menghubungkan model, gambar, kutipan, dan instruksi bengkel. Konfirmasikan batas akhir pemberitahuan perubahan, pemilik persetujuan, dan disposisi pekerjaan yang sudah dalam proses.
Audit Bukti Produksi
Satu paket artikel pertama harus sesuai dengan rencana inspeksi yang disepakati, peralatan ukur, bukti material, dan persyaratan perlakuan panas atau penyelesaian akhir jika ditentukan. Minta laporan sampel, status kalibrasi, dan format keterlacakan lot.nnSatu rute proses harus menyatakan kontrol pemesinan, EDM, penggilingan, pemasangan, inspeksi, dan pengemasan ekspor yang sebenarnya diperlukan. Klaim pemasaran tanpa catatan tidak menetapkan kapabilitas.
Skala Rencana dan Komunikasi
Satu pesanan prototipe harus menguji jalur komunikasi produksi sebelum rilis volume. Tanyakan apakah rencana proses yang sama, sumber pemasok yang disetujui, kriteria inspeksi, dan spesifikasi pengemasan dapat dilanjutkan ke lot berikutnya.nnSatu kontak proyek yang ditunjuk harus memberikan status revisi, konfirmasi kapasitas, tonggak pengiriman, dan respons ketidaksesuaian. Tentukan waktu eskalasi sebelum jadwal menjadi kritis.
8. Kesalahan Umum dalam Pengadaan Tutup Ujung Mesin CNC
Delapan celah dokumentasi yang dapat dihindari dapat mengubah tutup ujung mesin CNC menjadi penundaan, pengerjaan ulang, atau kegagalan di lapangan. Selesaikan poin-poin berikut selama tinjauan gambar dan catat sebelum pesanan pembelian diterbitkan.
Paket Gambar yang Tidak Lengkap
Gambar 2D tanpa datum, tampilan penampang, atau antarmuka yang ditoleransi mengundang asumsi permesinan yang berbeda dan bagian yang tidak cocok. Terbitkan gambar terkontrol, model 3D, pengidentifikasi revisi, dan daftar dimensi kritis.
Kesenjangan Material dan Finishing
Satu paduan, kondisi kekerasan, atau finishing yang tidak ditentukan dapat mengubah perilaku korosi, kekuatan, dimensi, dan waktu tunggu. Tentukan grade material, kondisi perlakuan panas, spesifikasi finishing, kebutuhan masking, dan persyaratan permukaan yang berlaku.
Detail Ulir dan Penyegelan
Satu penunjukan ulir yang tidak jelas atau persyaratan alur O-ring dapat menyebabkan kerusakan perakitan, kebocoran, atau retensi tekanan yang buruk. Identifikasi standar ulir, pitch, kelas, metode pengukur, bahan seal, geometri alur, dan finishing permukaan yang diperlukan.
Kosmetik, Substitusi, dan Harga
Tiga keputusan yang tidak terkontrol—zona kosmetik yang tidak jelas, substitusi yang tidak disetujui, dan pemilihan hanya berdasarkan harga unit—dapat menghasilkan cacat yang terlihat, material yang tidak kompatibel, atau kekacauan yang mahal. Tandai zona penampilan, minta persetujuan penyimpangan tertulis, dan bandingkan bukti inspeksi, rute proses, kontrol revisi, dan total risiko pengiriman.
9. Dari Tinjauan Gambar hingga Peluncuran Produksi
Paket rilis yang terkontrol mencegah kutipan atau prototipe menjadi keputusan desain yang tidak terdokumentasi. Untuk tutup ujung mesin CNC, tetapkan satu penanggung jawab untuk setiap persetujuan teknik, kualitas, pengadaan, dan program.
Rilis Paket Teknis
Gerbang 1: ajukan gambar 2D yang terkontrol revisinya, model 3D, material, kuantitas, dan tanggal pengiriman yang dibutuhkan.nnGerbang 2: sebutkan beban aplikasi, bagian penyambung, permukaan penyegelan, datum kritis, dan persyaratan perlakuan panas atau finishing apa pun.
Keputusan DFM dan Komersial Akhir
Gerbang 3: tinjau umpan balik DFM SUUXIANG untuk akses perkakas, toleransi, urutan pemesinan, dan kelayakan inspeksi.nnGerbang 4: setujui kutipan, cakupan, tingkat revisi, kuantitas sampel, dan pengecualian yang didokumentasikan sebelum rilis.
Validasi Dan Kontrol Produksi
Gerbang 5: bandingkan hasil artikel pertama dengan gambar yang disetujui dan rencana inspeksi yang disepakati.nnGerbang 6: kunci kriteria penerimaan, pelaporan, pengemasan, dan persyaratan pengiriman; terbitkan setiap revisi selanjutnya melalui persetujuan perubahan yang terkontrol.
10. Harga dan Waktu Produksi Tutup Ujung Hasil Pemesinan CNC
1–5 buah biasanya dikenakan biaya satuan tertinggi karena pemrograman, pemasangan, inspeksi artikel pertama, dan pengadaan material tersebar di beberapa bagian. Tingkat material, ukuran batangan atau billet, waktu siklus pemesinan, fitur multi-sumbu, toleransi ketat, detail berulir, finishing, laporan inspeksi, dan pengemasan pelindung harus dikutip sebagai pendorong biaya terpisah yang terlihat.nn3 input kutipan membuat perbandingan pemasok lebih andal: revisi gambar yang sama terkontrol, rincian kuantitas, dan persyaratan inspeksi atau pengemasan. SUUXIANG harus meninjau gambar, model 3D jika tersedia, kondisi material dan perlakuan panas, dimensi kritis, persyaratan permukaan, target pengiriman, dan konteks penyambungan sebelum mengonfirmasi rute proses atau waktu produksi.nn2 tahap produksi umumnya menentukan jadwal: rilis rekayasa dan kesiapan material mendahului pemesinan, finishing, inspeksi, dan pengiriman. Pembeli harus meminta waktu produksi berdasarkan tahap dan mengidentifikasi tanggal mana yang bergantung pada persetujuan gambar, ketersediaan material, atau pemrosesan eksternal.
| Tingkat kuantitas | Efek biaya penyiapan | Perilaku biaya satuan | Fokus jadwal tipikal |
|---|---|---|---|
| 1–5 | Tinggi per bagian | Paling tinggi | Tinjauan gambar dan penyiapan |
| 10–50 | Dibagi | Turun secara material | Pemesinan dan inspeksi |
| 100 | Diamortisasi | Mungkin stabil | Perencanaan dan pengulangan material |
Unggah Gambar Tutup Ujung Hasil Pemesinan CNC Anda untuk Ditinjau
Kirimkan gambar 2D Anda, model, material, dimensi kritis, kuantitas, kebutuhan inspeksi, dan target pengiriman untuk tinjauan manufaktur yang disiplin.