
Pengerjaan Mesin CNC Baja Perkakas O1 untuk Komponen Presisi
Kirim gambar teknik Anda untuk pengerjaan mesin CNC baja perkakas O1, termasuk tinjauan DFM, penjadwalan pengerjaan mesin, dan perencanaan inspeksi untuk dimensi kritis.
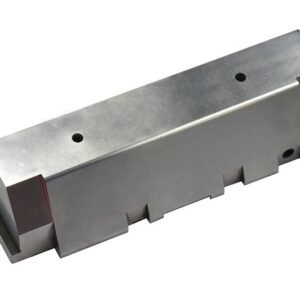
Contoh Komponen Baja Perkakas O1 Representatif





Related O1 Tool Steel Components — Request a Quote











Mengapa Memilih Pengerjaan Mesin CNC Baja Perkakas O1 di SUUXIANG
Alur kerja berbasis gambar teknik yang menyelaraskan kemudahan manufaktur, urutan proses, dimensi kritis, dan ekspektasi inspeksi sebelum komitmen produksi.
Tinjauan DFM Berbasis Gambar Teknik
Kami meninjau geometri, datum, akses perkakas, dan persyaratan permukaan untuk mengidentifikasi pertanyaan kemudahan manufaktur sebelum penawaran harga dan perencanaan proses dimulai.
Perencanaan Rute Proses
Urutan pengerjaan mesin CNC, EDM, perlakuan panas, dan kelonggaran gerinda dipertimbangkan bersama sesuai dengan gambar teknik, kondisi material, dan persyaratan fungsional.
Fokus pada Dimensi Kritis
Dimensi kritis terhadap kualitas, hubungan toleransi, dan strategi datum diklarifikasi sejak dini sehingga metode pengerjaan mesin dan inspeksi mendukung fungsi yang dimaksud.
Koordinasi EDM dan Gerinda
Jalur kawat, kebutuhan elektroda, stok pengerjaan mesin, dan akses gerinda akhir ditinjau jika geometri komponen memerlukan proses presisi yang saling melengkapi.
Penyelarasan Rencana Inspeksi
Prioritas pengukuran dan laporan yang diminta dicocokkan dengan pesanan dan rencana inspeksi yang diverifikasi sebelum dokumentasi akhir disiapkan.
Visibilitas Revisi
Revisi gambar teknik, pertanyaan manufaktur, dan informasi pengiriman tetap terlihat selama koordinasi, membantu tim mengelola perubahan dengan keterlacakan yang lebih jelas.
Komponen Baja Perkakas dan Keluarga Perkakas
Jelajahi keluarga manufaktur yang dapat dikonfigurasi untuk cetakan presisi, konektor, cetakan stamping, dan komponen mesin khusus, yang direncanakan dari gambar teknik, dimensi kritis, material, dan persyaratan inspeksi.

Layanan Pengerjaan Mesin CNC
Layanan pengerjaan mesin CNC presisi untuk komponen kustom berbasis gambar teknik, dengan perencanaan proses meliputi milling, turning, EDM, gerinda, fitting, dan inspeksi. Tinjauan RFQ harus mendefinisikan dimensi kritis, kondisi material, persyaratan permukaan, kuantitas, dan dokumentasi kualitas yang diperlukan sebelum produksi dikomitmenkan.
Upload a Drawing
CNC Milling
Layanan milling CNC kustom untuk komponen presisi yang berbentuk prismatik, berkontur, dan kaya fitur. Tinjauan gambar teknik mempertimbangkan struktur datum, akses pemotong, batas sudut dalam, penahan benda kerja, kelonggaran pengerjaan mesin, dan dimensi yang memerlukan inspeksi dalam proses atau akhir.
Upload a Drawing
CNC Turning
Layanan permesinan CNC presisi untuk komponen berputar seperti pin, selongsong, bushing, poros, dan fitur penentu posisi. Perencanaan proses harus mencakup konsentrisitas, kelonjongan, persyaratan ulir, toleransi diameter, kondisi material, dan operasi penggilingan, EDM, atau pengasahan sekunder.
Upload a Drawing
Permesinan 5 Sumbu
Permesinan CNC 5 sumbu untuk permukaan kompleks dan komponen multi-sisi di mana orientasi pahat yang terkontrol dapat mengurangi pengaturan atau meningkatkan akses. Kelayakan tergantung pada geometri, pemasangan, jangkauan pemotong, transfer datum, persyaratan permukaan, dan strategi inspeksi.
Upload a Drawing
Permesinan Swiss u0026 Mikro
Permesinan Swiss dan permesinan mikro untuk komponen kecil, ramping, dan detail intensif yang memerlukan dukungan stabil di dekat zona pemotongan. Tinjauan harus mengkonfirmasi bentuk stok, ukuran fitur, hubungan panjang terhadap diameter, kebutuhan penghilangan burr, toleransi, dan metode pengukuran.
Upload a Drawing
Kawat u0026 Sinker EDM
Layanan Kawat EDM dan Sinker EDM untuk profil presisi, fitur sempit, geometri internal tajam, material keras, dan bentuk yang tidak mudah dijangkau oleh pemotongan konvensional. Strategi elektroda, jalur kawat, kondisi sudut, ekspektasi lapisan rekristalisasi, dan persyaratan penyelesaian harus ditentukan lebih awal.
Upload a Drawing
Pengasahan Presisi
Pengasahan permukaan dan profil presisi untuk kerataan, paralelisme, ketebalan, profil, dan kondisi permukaan yang terkontrol. Perencanaan yang efektif memperhitungkan urutan perlakuan panas, stok pengasahan, pemasangan, kontrol datum, pemilihan roda, dan inspeksi fitur kritis.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi dari gambar pelanggan dan persyaratan desain cetakan. Tinjauan berfokus pada detail garis pemisah, kondisi penutupan, fitur pendingin atau ventilasi, persyaratan material dan perlakuan panas, akses EDM, kelonggaran pengasahan, dan hubungan pemasangan.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi untuk rakitan cetakan, dikonfigurasi dari gambar daripada stok katalog yang diasumsikan. Pertimbangan utama meliputi kesesuaian, kelonggaran, fungsi terkait langkah, kondisi kekerasan, persyaratan permukaan, dan antarmuka dengan inti, pelat, atau fitur pemandu.
Upload a Drawing
Pin Inti, Pemandu u0026 Komponen Penentu Posisi
Pin inti, pin pemandu, bushing, dan komponen penentu posisi yang dibuat sesuai dimensi dan persyaratan kesesuaian rakitan. Tinjauan gambar harus menetapkan hubungan datum, panjang keterlibatan, target kelonggaran atau interferensi, pertimbangan keausan, dan titik inspeksi.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori yang memerlukan koordinasi dengan kondisi gerakan, penutupan, pemisahan, dan ejeksi cetakan. Perencanaan produksi mengevaluasi geometri, permukaan aus, kondisi material, akses permesinan, kebutuhan EDM, kelonggaran pemasangan, dan data komponen pemasangan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk perkakas konektor pitch halus, multi-rongga, dan sensitif terhadap geometri. Masukan yang relevan meliputi tata letak rongga, antarmuka sisipan, fitur pin atau terminal kritis, persyaratan material, strategi EDM, kondisi permukaan, dan ekspektasi inspeksi dimensi.
Upload a Drawing
Komponen Cetakan Stempel
Komponen cetakan stempel presisi untuk rakitan cetakan yang digerakkan oleh penarikan, termasuk elemen pembentuk, pemotong, pemandu, dan penentu posisi. Tinjauan harus mengklarifikasi interaksi strip atau komponen, profil kritis, persyaratan kelonggaran, kondisi material dan perlakuan panas, kebutuhan pengasahan, dan antarmuka perakitan.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Perkakas dan pekerjaan komponen yang mendukung pencetakan injeksi, pencetakan injeksi logam, pencetakan injeksi keramik, dan overmolding dalam cakupan produksi yang terverifikasi. Kelayakan bergantung pada paket gambar, persyaratan material, aplikasi pencetakan, permukaan kritis, fitur pemasangan, dan rencana inspeksi.
Upload a Drawing
Material Permesinan
Material permesinan CNC dipilih berdasarkan gambar, aplikasi, kemampuan mesin, urutan perlakuan panas, persyaratan korosi, dan prioritas dimensi. Kirimkan grade yang ditentukan, standar material, kondisi, dan dokumentasi material yang diperlukan bersama RFQ.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Penyelesaian akhir permukaan dan perlakuan panas direncanakan berdasarkan fungsi, keausan, paparan korosi, penampilan, dan risiko dimensi. Persyaratan harus mengidentifikasi jenis pelapisan atau perlakuan, kondisi target jika berlaku, area yang ditutup, kekasaran permukaan, dan urutan relatif terhadap permesinan atau pengasahan akhir.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas yang selaras dengan pesanan dan rencana inspeksi yang terverifikasi. Tentukan dimensi kritis, datum, toleransi, format pelaporan, ekspektasi sampling, kebutuhan ketertelusuran, status revisi, dan catatan material atau proses yang diperlukan.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah untuk tim yang memvalidasi desain, menjembatani tahap pengembangan, atau memasok kuantitas produksi terbatas. Berikan gambar dan model saat ini, persyaratan material, kuantitas, target pengiriman, dimensi kritis, kebutuhan penyelesaian akhir, dan ekspektasi inspeksi.
Upload a DrawingPengerjaan Mesin CNC Baja Perkakas O1: Pertimbangan Material

Baja Perkakas O1
Pilihan kerja dingin yang praktis untuk punch, pengukur, detail pembentukan, dan perkakas presisi. Tentukan stok yang dianil atau sudah dikeraskan, kekerasan target, urutan perlakuan panas, dan kelonggaran pemesinan agar pengerjaan dan inspeksi akhir dapat mengikuti maksud gambar.

Baja Perkakas A2
Sering dipertimbangkan ketika stabilitas dimensi, ketahanan aus, dan ketangguhan harus diseimbangkan dalam perkakas kerja dingin. Konfirmasikan apakah pemesinan terjadi sebelum perlakuan panas, permukaan mana yang memerlukan kelonggaran penggilingan, dan bagaimana datum kritis akan dilindungi melalui penyelesaian akhir.

Baja Perkakas D2
Pilihan yang berfokus pada keausan yang umum dievaluasi untuk komponen cetakan dan fitur pemotong yang terpapar kontak berulang. Kondisi materialnya, rencana perlakuan panas, dan persyaratan penyelesaian akhir harus ditinjau lebih awal karena memengaruhi akses pemesinan, strategi EDM, dan perencanaan inspeksi.

Baja Perkakas H13
Kelas kerja panas yang dipertimbangkan untuk perkakas yang terpapar suhu layanan tinggi, termasuk aplikasi cetakan atau die yang sesuai. Berikan konteks operasional, persyaratan kekerasan, dan spesifikasi perlakuan permukaan apa pun agar rute proses yang diusulkan dapat dinilai terhadap gambar.

Baja Perkakas Stainless
Untuk komponen di mana paparan korosi dapat memengaruhi pemilihan material, tentukan grade yang tepat daripada penunjukan stainless umum. Sertakan lingkungan, persyaratan perlakuan panas, penyelesaian permukaan, dan detail komponen pasangan untuk mendukung tinjauan kemudahan manufaktur yang bertanggung jawab.
Pengerjaan Mesin CNC Baja Perkakas O1: Rute Proses Terkoordinasi

Penggilingan CNC
Penggilingan membentuk profil, kantong, lubang, dan fitur datum pada baja perkakas O1. Akses perkakas, kondisi stok, dan kelonggaran pemesinan ditinjau untuk mendukung geometri yang stabil sebelum EDM hilir, perlakuan panas, atau penggilingan.

Pembubutan Presisi
Pembubutan menghasilkan diameter konsentris, bahu, alur, dan fitur berulir untuk pin, busing, dan komponen silinder baja perkakas O1. Pemilihan datum dan persyaratan kelonggaran memandu penahanan benda kerja dan rute penyelesaian akhir yang direncanakan.

EDM Kawat
EDM Kawat memotong garis luar yang rumit, slot sempit, dan fitur komponen yang dikeraskan di mana akses perkakas konvensional terbatas. Jalur kawat, kondisi sudut, dan penyelesaian yang diperlukan ditinjau terhadap dimensi kritis dan persyaratan komponen pasangan.

EDM Sinker
EDM Sinker membentuk rongga yang dalam, detail internal yang tajam, dan geometri fitur yang tidak dapat dijangkau secara efektif oleh perkakas penggilingan. Strategi elektroda, kelonggaran percikan, dan kebutuhan penyelesaian selanjutnya dikoordinasikan dari gambar yang disetujui.

Penggilingan Presisi
Penggilingan presisi membawa fitur datar, silindris, atau profil yang dipilih sesuai dengan ukuran dan persyaratan permukaan yang ditentukan. Kelonggaran penggilingan, kondisi perlakuan panas, datum, dan metode inspeksi dikonfirmasi sebelum operasi direncanakan.

Inspeksi Pemasangan
Pemasangan dan inspeksi memverifikasi hubungan fungsional, dimensi kritis, dan persyaratan revisi gambar sebelum dirilis. Rencana inspeksi dicocokkan dengan pesanan, dengan persyaratan pelaporan dan ketertelusuran diperjelas selama tinjauan RFQ.
Pengerjaan Mesin CNC Baja Perkakas O1: Fitur Komponen dan Pilihan Finishing

Fitur Penentu Posisi
Lubang pasak, permukaan datum, saku, dan bahu penentu posisi dapat menetapkan posisi perakitan yang berulang. Identifikasi datum fungsional, hubungan pemasangan, dan dimensi kritis sehingga metode pengerjaan mesin, penggilingan, dan inspeksi direncanakan berdasarkan skema referensi yang dimaksud.

Antarmuka Ulir
Lubang berulir, lubang berulir, dan fitur pengencang harus menentukan standar ulir, kedalaman penyambungan, kelas toleransi, dan batasan suku cadang yang cocok. SUUXIANG meninjau akses alat, pelepasan ulir, urutan perlakuan panas, dan persyaratan inspeksi terhadap gambar.

Permukaan yang Digiling
Permukaan, lubang, dan profil yang digiling dapat dipertimbangkan di mana kerataan, kesejajaran, kondisi permukaan, atau kontrol dimensi memerlukan operasi finishing. Tentukan area dan datum yang diperlukan sehingga stok penggilingan dan urutan proses dapat ditinjau.

Detail EDM
Slot halus, sudut dalam, profil tajam, dan fitur yang tidak dapat diakses mungkin memerlukan wire EDM atau sinker EDM. Bagikan geometri, ekspektasi sudut, persyaratan permukaan, dan dimensi kritis sehingga strategi elektroda, jalur kawat, dan kebutuhan finishing selanjutnya dapat dinilai.

Penandaan Suku Cadang
Nomor suku cadang, pengenal revisi, tanda orientasi, atau referensi batch dapat mendukung perakitan dan ketertelusuran. Tentukan konten penandaan, lokasi, batasan metode, dan batas kosmetik pada gambar atau RFQ untuk menghindari interferensi dengan permukaan fungsional.

Dokumentasi Inspeksi
Laporan inspeksi, catatan suku cadang pertama, dokumentasi material, dan hasil spesifik dimensi harus diminta bersama pesanan. Identifikasi fitur yang kritis terhadap kualitas, ekspektasi metode pengukuran, tingkat revisi, dan dokumentasi pengiriman yang diperlukan untuk tinjauan kualitas pemasok.
Tentang Layanan Pengerjaan Mesin Baja Perkakas O1 SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim teknik, pengadaan, dan kualitas internasional untuk mengubah gambar menjadi suku cadang kustom yang telah diperiksa, komponen cetakan presisi, perkakas konektor, dan komponen cetakan.
Untuk proyek pengerjaan mesin CNC baja perkakas O1, pekerjaan kami dimulai dengan tinjauan gambar. Kami mengklarifikasi dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pengerjaan mesin, kelonggaran penggilingan, prioritas permukaan, dan ekspektasi inspeksi sebelum rute proses atau komitmen produksi ditentukan.
Perbedaan kami adalah koordinasi yang disiplin di seluruh milling dan turning CNC, pengerjaan mesin multi-sumbu, EDM, penggilingan presisi, pemasangan, dan inspeksi. Alih-alih memperlakukan gambar sebagai permintaan harga sederhana, SUUXIANG menjaga kendali revisi, bukti kualitas, dan persyaratan pengiriman tetap terlihat di seluruh alur kerja manufaktur.

Pengerjaan Mesin CNC Baja Perkakas O1: Kendali Komponen Kritis
Tinjauan Gambar dan DFM
Setiap proyek pengerjaan mesin CNC baja perkakas O1 dimulai dengan gambar 2D, model, kondisi material, kuantitas, dan konteks aplikasi. SUUXIANG meninjau dimensi kritis, datum, tumpukan toleransi, akses alat, dan prioritas permukaan sebelum menyelaraskan rute yang diusulkan dengan persyaratan pesanan.
- Identifikasi dimensi kritis terhadap kualitas dan hubungan datum
- Tinjau akses fitur, kondisi sudut, dan kelonggaran pemesinan
- Konfirmasi persyaratan material, perlakuan panas, dan permukaan
- Klarifikasi bukti inspeksi dan pengiriman sebelum perencanaan produksi

Pemilihan Rute CNC dan EDM
Profil kompleks, geometri internal sempit, dan persyaratan detail tajam mungkin memerlukan rute milling lebih dari standar. SUUXIANG mengevaluasi pemesinan CNC, wire EDM, sinker EDM, dan fitting sebagai keputusan proses yang terhubung, dengan strategi elektroda dan jalur kawat dipertimbangkan terhadap persyaratan fungsional gambar.
- Sesuaikan akses pemesinan dengan geometri yang ditentukan
- Nilai kebutuhan wire-EDM dan sinker-EDM sejak dini
- Rencanakan strategi elektroda berdasarkan detail dan akses
- Tetap kaitkan pilihan proses dengan revisi gambar
Strategi Stok Grinding
Untuk komponen baja perkakas O1 dengan bidang datar terkontrol, permukaan sambungan, atau dimensi sensitif pas, grinding harus direncanakan daripada diperlakukan sebagai koreksi akhir. SUUXIANG mempertimbangkan stok pemesinan, urutan perlakuan panas, retensi datum, dan akses grinding akhir saat menentukan pendekatan produksi.
- Sisakan stok yang sesuai untuk operasi grinding yang direncanakan
- Lindungi datum fungsional melalui urutan proses
- Tinjau permukaan sambungan dan dimensi sensitif pas
- Selaraskan finishing akhir dengan prioritas permukaan yang dinyatakan

Kontrol Inspeksi dan Revisi
Pemesinan CNC baja perkakas O1 memerlukan perencanaan inspeksi yang mengikuti urutan sebenarnya, bukan asumsi umum. SUUXIANG menyelaraskan metode inspeksi dan ekspektasi pelaporan dengan fitur kritis yang disepakati, sambil mempertahankan informasi revisi dan pengiriman yang terlihat di seluruh pekerjaan manufaktur yang terkoordinasi.
- Kaitkan titik inspeksi dengan fitur gambar kritis
- Konfirmasikan laporan yang diperlukan sebelum manufaktur dimulai
- Pertahankan komunikasi revisi gambar yang dapat dilacak
- Cocokkan dokumentasi akhir dengan rencana inspeksi yang diverifikasi

Pemesinan CNC Baja Perkakas O1: SUUXIANG vs. Penawaran Umum
Bandingkan tinjauan gambar, perencanaan proses, dan bukti inspeksi yang diperlukan sebelum komitmen produksi.
← Swipe left or right to view →
Proses Produksi Baja Perkakas O1 CNC Machining
Alur kerja berbasis gambar kerja yang menyelaraskan material, dimensi kritis, rute proses, persyaratan inspeksi, dan koordinasi pengiriman sebelum komitmen produksi dibuat.
Tinjau Gambar dan Persyaratan
Kami meninjau gambar 2D, model, kuantitas, konteks aplikasi, dimensi kritis, datum, prioritas permukaan, kebutuhan inspeksi, dan persyaratan pengiriman target sebelum melakukan penawaran harga.
Konfirmasi Material dan Jalur Proses
Tim mengonfirmasi kondisi material O1, urutan perlakuan panas, akses pemesinan, risiko toleransi, dan rencana proses CNC, EDM, gerinda, serta pemasangan yang tepat.
Mesin Fitur yang Terkendali
Pemesinan CNC menciptakan geometri yang dapat diakses dan kelonggaran yang direncanakan sementara proyek mengikuti revisi yang disetujui, strategi datum, dan prioritas fitur kritis.
Terapkan EDM dan Gerinda
Jika diperlukan, wire EDM, sinker EDM, dan gerinda presisi menangani profil yang rumit, fitur yang dikeraskan, penghilangan stok akhir, dan permukaan fungsional yang ditentukan.
Inspeksi Karakteristik Kritis
Inspeksi mengikuti rencana yang disepakati, memeriksa dimensi, permukaan, dan persyaratan dokumentasi yang relevan sehingga catatan akhir sesuai dengan revisi suku cadang yang dipesan.
Kemas dan Koordinasikan Pengiriman
Setelah disetujui, suku cadang dikemas untuk pengiriman dan informasi pengiriman dikoordinasikan dengan pelanggan, menjaga komunikasi yang terlihat hingga pengiriman akhir.
Cara Bekerja dengan SUUXIANG untuk Pemesinan CNC Baja Perkakas O1
Move from drawing review to inspected parts with requirements, revision details, and quality expectations aligned before production.
Kirim Paket Gambar Anda
Berikan gambar 2D, model 3D jika tersedia, kondisi material O1, kuantitas, konteks aplikasi, tanggal target, dan dokumentasi inspeksi yang diperlukan.
Selaraskan Persyaratan Kritis
Tinjau dimensi kritis, datum, toleransi, permukaan, akses pemesinan, urutan perlakuan panas, kebutuhan EDM atau gerinda, dan kriteria penerimaan yang dikontrol revisi sebelum penawaran harga.
Konfirmasikan Detail Produksi
Sepakati revisi gambar yang disetujui, jalur proses, kuantitas sampel atau produksi, koordinasi pengiriman, dan rencana inspeksi sebelum SUUXIANG merilis pekerjaan untuk manufaktur.
Terima Suku Cadang yang Diinspeksi
Suku cadang melalui langkah-langkah pemesinan, EDM, gerinda, pemasangan, dan inspeksi yang berlaku, dengan dokumentasi akhir dicocokkan dengan pesanan yang dikonfirmasi dan rencana inspeksi.
Sertifikasi dan Dokumentasi Kualitas

Hasil Proyek Pelanggan Baja Perkakas CNC O1
Hasil pelanggan yang disetujui tertunda: publikasikan hanya setelah pelanggan mengotorisasi ringkasan proyek, termasuk aplikasi komponen, kuantitas, hasil inspeksi, dan hasil pengiriman yang terdokumentasi.
Hasil pelanggan yang disetujui tertunda: cadangkan ruang ini untuk proyek perkakas atau komponen presisi yang terdokumentasi dengan prioritas dimensi yang terverifikasi, alur proses, hasil kontrol revisi, dan detail kinerja yang disetujui pelanggan.
Hasil pelanggan yang disetujui tertunda: tambahkan studi kasus pengembangan volume rendah hanya ketika pelanggan menyetujui publikasi temuan tinjauan gambar, kuantitas produksi, bukti inspeksi, dan hasil proyek yang terukur.
FAQ Pengerjaan Baja Perkakas CNC O1
Practical RFQ, production-planning, quality-documentation, and project-control questions for drawing-based O1 tool steel parts.
Apa yang harus saya kirimkan untuk penawaran pengerjaan baja perkakas CNC O1?
Apakah mesin SUUXIANG dapat mengerjakan baja perkakas O1 dari gambar saya?
Berapa MOQ yang berlaku untuk pemesinan CNC komponen baja perkakas O1?
Bisakah saya memesan sampel sebelum produksi penuh?
Haruskah baja perkakas O1 dimesin sebelum atau sesudah perlakuan panas?
Bagaimana cara merencanakan waktu tunggu untuk komponen baja perkakas O1 pemesinan CNC?
Laporan inspeksi apa yang dapat diminta dengan komponen baja perkakas O1?
Bagaimana pengiriman, pembayaran, dan perlindungan kekayaan intelektual ditangani untuk komponen kustom?
Panduan Lengkap Pemesinan CNC Baja Perkakas O1
Gunakan kerangka keputusan ini untuk menentukan spesifikasi komponen O1, menilai pemasok pemesinan dan perlakuan panas, mengontrol risiko dimensi, membandingkan pendorong biaya, dan menghindari kesalahan pengadaan dalam program prototipe, perkakas, dan produksi volume rendah.
1. Apa itu pemesinan CNC baja perkakas O1?
O1 adalah baja perkakas khusus untuk pengerjaan dingin yang dapat dikeraskan dengan minyak, yang umum digunakan untuk komponen yang berfokus pada keausan seperti pengukur, peninju, detail blanking atau pembentukan, dan perkakas jangka pendek. Dalam pekerjaan pemesinan CNC baja perkakas O1, layanan praktis dimulai dengan pemilihan stok O1 yang dianil sesuai gambar, bukan dengan kondisi material jadi yang diasumsikan.nnEmpat kontrol terpisah harus dijaga: identitas stok, penggilingan atau pembubutan CNC, jalur perlakuan panas, dan inspeksi akhir. SUUXIANG harus meninjau dimensi kritis, datum, akses pemesinan, stok penggilingan, dan laporan yang diperlukan sebelum mengonfirmasi jalur; perlakuan panas dan penggilingan akhir adalah operasi opsional yang ditentukan oleh gambar dan aplikasi.nn57–62 HRC adalah kisaran O1 yang dikeraskan yang umum dikutip, tetapi kekerasan dan kondisi tempering yang diperlukan harus berasal dari spesifikasi yang disetujui, bukan target umum. O1 masuk akal di mana tugas pengerjaan dingin memerlukan tepi atau permukaan kontak yang keras dan tahan aus, sementara ukuran penampang, pemuatan benturan, kondisi pasangan, dan perubahan dimensi setelah pengerasan dievaluasi selama DFM. https://www.xometry.com/resources/u003ca href=u0022/materials/u0022u003ematerialsu003c/au003e/o1-tool-steel
2. Pengembangan dan Standar Baja Perkakas O1
O1 adalah penunjukan AISI yang umum digunakan untuk baja perkakas khusus pengerjaan dingin yang dikeraskan dengan minyak, sebuah keluarga yang dikembangkan untuk perkakas dan cetakan yang memerlukan perlakuan panas setelah pemesinan. Namanya menggambarkan klasifikasi, bukan spesifikasi pembelian lengkap; batas kimia dan persyaratan pengiriman bergantung pada standar yang disebutkan dan dokumentasi pemasok. Sumber: https://www.xometry.com/resources/materials/o1-tool-steelnnAISI O1, DIN/EN 1.2510, 100MnCrW4, dan JIS SKS3 sering dibahas sebagai padanan regional, tetapi gambar harus menyatakan penunjukan mana yang dapat diterima dan apakah substitusi memerlukan persetujuan. Konfirmasikan standar pengatur, revisi, bentuk produk, identitas panas atau lot, dan sertifikat pabrik analisis kimia sebelum material dirilis.nn1 sertifikat pabrik harus ditautkan ke batang, pelat, atau blank yang diterima dan disimpan bersama traveler pekerjaan. Nyatakan kondisi stok—seperti anil atau pra-kondisi—ditambah rute perlakuan panas yang diperlukan dalam catatan gambar, kemudian minta pemasok menandai penyimpangan melalui komunikasi yang dikontrol revisi.
3. Jenis Komponen Pemesinan CNC Baja Perkakas O1
Komponen baja perkakas O1 pemesinan CNC berbasis gambar biasanya merupakan komponen pengerjaan dingin di mana gambar mengidentifikasi mode kegagalan dominan. Tinjau tepi kerja, siklus kontak, ketebalan penampang, datum, dan penyelesaian pasca-perlakuan panas sebelum memilih jalur.
Cetakan Blanking dan Pembentukan
Cetakan blanking memprioritaskan retensi tepi dan keausan pada landasan geser. Evaluasi D2 untuk layanan abrasif bervolume tinggi atau S7 di mana benturan mendominasi.
Peninju
Peninju memusatkan pemuatan benturan pada ujung dan bahu yang ramping. Evaluasi S7 ketika risiko patah lebih besar daripada keunggulan penahanan tepi O1.
Pengukur
Alat ukur go/no-go memprioritaskan toleransi, hubungan datum, dan keausan kontak jangka panjang. Evaluasi A2 ketika stabilitas dimensi setelah perlakuan panas menjadi perhatian utama.
Alat Potong
Reamer, cutter, dan pisau yang dibentuk bergantung pada geometri mata pisau dan ketajaman yang terjaga. Evaluasi M2 ketika suhu operasi dan kecepatan potong melebihi kondisi kerja dingin.
Detail Cetakan Presisi
Sisipan cetakan, pin inti, dan shutoff memerlukan geometri yang presisi, kesesuaian sambungan, dan tinjauan keausan. Evaluasi H13 untuk tugas pencetakan suhu tinggi atau paparan siklus termal.
Perlengkapan Prototipe
Sarang prototipe dan perlengkapan bor memprioritaskan toleransi lokasi, beban penjepit, dan pengerjaan ulang yang praktis. Evaluasi baja paduan pra-keras ketika kekerasan tidak diperlukan dan iterasi kemungkinan besar terjadi.
4. Kondisi Material dan Pemilihan Grade O1
Sebelum memulai pemesinan CNC baja perkakas O1, tentukan kondisi pengiriman, bentuk, dan bukti yang diperlukan pada pesanan pembelian. Pilihan material harus mengikuti ukuran bagian, mode keausan, pembebanan benturan, paparan panas, dan rute penyelesaian.
| Kondisi atau Grade | Rute Pemesinan | Kekuatan | Batasan | Penggunaan Khas |
|---|---|---|---|---|
| O1 Anil | Mesin, perlakuan panas, gerinda | Pemesinan kompleks | Diperlukan toleransi distorsi | Alat ukur, die blanking |
| O1 Pra-keras | Pemesinan keras, gerinda akhir | Rute termal lebih pendek | Pengerjaan ulang terbatas | Komponen aus sederhana |
| A2 | Mesin, pengerasan udara, gerinda | Stabilitas | Ketangguhan benturan lebih rendah | Sisipan pengerjaan dingin |
| D2 | Mesin, perlakuan panas, gerinda | Ketahanan aus tinggi | Kompromi ketangguhan | Cetakan aus |
| S7/H13/4140 | Sesuaikan rute dengan layanan | Guncangan, panas, atau kekuatan | Bukan pengganti O1 langsung | Pukulan, perkakas panas, perlengkapan |
Kondisi dan Bentuk Stok
Batang atau pelat bersertifikat yang dianil biasanya lebih disukai ketika pengeboran, penggilingan, EDM, dan penggerindaan pasca-perlakuan panas direncanakan; tentukan bentuk, sertifikat pabrik, kimia, dan nomor panas.nnStok pra-keras memperpendek rute termal tetapi membatasi strategi pemotongan dan membuat koreksi geometri selanjutnya kurang memaafkan. Simpan stok untuk pembersihan distorsi dan tentukan orientasi serat gulungan ketika pembengkokan atau pembebanan arah penting.
Pilih Mode Kegagalan
A2 cocok untuk komponen kerja dingin yang mengeras dengan udara yang membutuhkan stabilitas dimensi lebih baik; D2 mengutamakan ketahanan aus tetapi kurang memaafkan dalam layanan benturan.nnS7 adalah kandidat untuk punch yang dibebani kejut, H13 untuk perkakas suhu tinggi, dan 4140 untuk komponen struktural atau perlengkapan dengan kekerasan lebih rendah. Konfirmasikan grade, kondisi, dan sertifikat sebenarnya sebelum dirilis.
5. Pilihan Proses SUUXIANG untuk Baja Perkakas O1 dengan CNC
Rute SUUXIANG yang terkontrol untuk baja perkakas O1 dimulai dengan gambar, bukan urutan bengkel standar. Tentukan fitur kritis data, kondisi stok, perlakuan panas, dan dimensi yang akan diverifikasi setelah setiap tahap termal.
Tinjauan Gambar dan GDu0026T
Gambar 2D harus mengidentifikasi data fungsional, kontrol profil atau posisi, persyaratan permukaan, dan titik inspeksi. SUUXIANG meninjau akses perkakas, tumpukan toleransi, stabilitas dinding tipis, dan apakah sudut internal memerlukan EDM sebelum dirilis.
Pengerjaan Kasar dan Halus
Penggilingan CNC menghasilkan saku, permukaan datar, dan geometri eksternal; pemutaran cocok untuk diameter konsentris dan fitur aksial. Sisakan stok gerinda yang disebutkan di mana ukuran atau hasil akhir pasca-perlakuan panas penting, dan hindari dinding tipis yang tidak tertutup selama pengerjaan kasar.
EDM, Lubang, dan Ulir
Wire EDM menciptakan sudut internal yang tajam dan profil sempit yang tidak dapat dijangkau oleh pemotong berputar. Pengeboran dan pembuatan ulir harus diurutkan sebelum pengerasan jika memungkinkan; tentukan kelas ulir, kedalaman, bentuk dasar lubang buta, dan persyaratan kondisi yang dikeraskan.
Kontrol Termal dan Penggerindaan
Perlakuan panas dapat mengubah ukuran dan menimbulkan distorsi, sehingga urutan harus secara eksplisit menyatakan peredaan tegangan, pengerasan, tempering, dan gerinda akhir. Gerinda akhir menetapkan permukaan datar, diameter, dan kondisi permukaan kritis setelah pemrosesan termal; inspeksi harus merujuk pada skema data akhir.
6. Faktor Kualitas untuk Suku Cadang Presisi O1
Suku cadang presisi O1 yang dapat digunakan didefinisikan oleh logika pengukuran gambar, bukan satu toleransi ketat. Sebelum dirilis, sejajarkan data, antarmuka fungsional, urutan termal, dan bukti inspeksi yang diperlukan untuk penerimaan.
Data dan Toleransi
Tiga fitur data harus menetapkan bagaimana permukaan kritis, lubang, dan profil ditempatkan; hindari mengukur setiap fitur dari tepi yang tidak berhubungan.nnTanyakan dimensi mana yang penting untuk kualitas, kontrol geometris apa yang berlaku, dan apakah toleransi diperlukan sebelum atau sesudah perlakuan panas.
- Identifikasi data primer, sekunder, dan tersier.
- Tandai dimensi fungsional dan antarmuka pemasangan.
- Sebutkan kondisi referensi inspeksi.
Tepi, Permukaan, Dan Lubang
Cacat tepi 0,1 mm, atau alternatif yang ditentukan dalam gambar, mencegah tepi tajam yang tidak ditentukan menjadi risiko penanganan atau perakitan. Penentuan hasil akhir permukaan harus menyebutkan permukaan fungsional dan arah pengukuran.nnTanyakan apakah lubang memerlukan reaming, penggilingan, EDM, pengukur ulir, atau chamfer yang ditentukan; tentukan kelas ulir dan keterlibatan efektif.
- Tentukan arah gerinda pada lubang silang.
- Pisahkan permukaan kosmetik dari permukaan penyegelan.
- Sebutkan penerimaan ulir go atau no-go.
Rencana Termal Dan Bukti
Pengerasan O1 dapat mengubah ukuran dan bentuk, jadi sisakan stok penggilingan di mana dimensi pasca-perlakuan panas yang mengatur. Tentukan rentang kekerasan yang dibutuhkan, lokasi pengujian, dan apakah kupon saksi diperlukan.nnMinta format laporan inspeksi, dimensi kritis yang diukur, ketertelusuran instrumen, pengidentifikasi revisi, dan disposisi penyimpangan apa pun sebelum persetujuan produksi.
- Urutkan pemesinan kasar, perlakuan panas, lalu penggilingan akhir.
- Tentukan lokasi uji kekerasan jauh dari tepi tipis.
- Cocokkan catatan akhir dengan revisi gambar yang disetujui.
7. Memilih Pemasok Baja Perkakas O1 CNC Machining
Pemasok baja perkakas O1 CNC machining yang cakap membuktikan jalur untuk geometri yang diajukan, skema datum, kondisi kekerasan, dan toleransi—bukan hanya kemampuan material generik.
Tinjauan Gambar Dan Ketertelusuran
Gambar 2D harus memicu tinjauan terdokumentasi terhadap CTQ, datum, akses perkakas, dan tingkat revisi.nnNomor panas, sertifikat material, dan identifikasi suku cadang harus tetap terhubung dengan setiap lot.
CNC, EDM, Dan Perlakuan Panas
3 tahap proses—pemesinan kasar, pemrosesan termal, dan pemesinan akhir—membutuhkan rencana kelonggaran yang disepakati.nnPermintaan EDM memerlukan akses elektroda atau jalur kawat, ekspektasi lapisan rekristalisasi, dan tanggung jawab penyelesaian pasca-EDM.
Bukti Penggilingan Dan Pengukuran
1 rencana inspeksi harus menetapkan datum, instrumen, dan metode penerimaan untuk setiap fitur kritis.nnPelaporan artikel pertama harus mencatat hasil aktual, kondisi material, revisi, dan penyimpangan yang disetujui sebelum produksi berulang.
Komunikasi Dan Kapasitas
1 kontak proyek yang ditunjuk harus mengontrol pertanyaan RFQ, pengakuan revisi, catatan inspeksi, dan status pengiriman.nnKlaim kapasitas membutuhkan bukti spesifik proyek: akses mesin, langkah subkontrak, ukuran batch, dan risiko jadwal yang realistis.
8. Kesalahan Umum dalam Pengadaan Pemesinan O1
Sebagian besar kegagalan pengadaan O1 dimulai sebelum pemesinan: RFQ membiarkan keputusan proses tersirat. Tinjauan gambar harus mengubah setiap risiko menjadi persyaratan yang dinyatakan, metode penerimaan, dan catatan yang dikontrol revisi.
Tentukan Rute Perlakuan Panas
Kekerasan O1 bukanlah persyaratan yang lengkap tanpa kondisi, rute perlakuan panas, rentang temper, dan lokasi uji kekerasan. Pencegahan: nyatakan kondisi akhir yang dibutuhkan dan tentukan siapa yang menyetujui rute sebelum dirilis.
Lindungi Dimensi Pasca-Perlakuan
Suku cadang O1 dapat bergerak melalui perlakuan panas, jadi dimensi pra-pengerasan saja tidak mendefinisikan penerimaan. Pencegahan: tandai toleransi pasca-perlakuan, datum, stok penggilingan, dan fitur yang memerlukan penggilingan akhir atau EDM.
Cocokkan Lingkup Dengan Aplikasi
O1 adalah baja perkakas kerja dingin; tugas suhu tinggi atau benturan keras memerlukan tinjauan material spesifik aplikasi. Pencegahan: berikan siklus kerja, material pasangan, paparan panas, radius internal, kebutuhan laporan inspeksi, dan cakupan kutipan yang sebanding.
9. Dari Gambar ke Peluncuran Produksi
Peluncuran yang terkontrol mengubah gambar kerja menjadi rencana manufaktur yang dapat diulang. Untuk pengerjaan mesin CNC O1 tool steel, pastikan kondisi material, rute perlakuan panas, dimensi kritis, dan bukti inspeksi sebelum pekerjaan dirilis.
Buat Paket RFQ
Gambar 2D, model 3D, kuantitas, tanggal target, penunjukan material, kondisi, dan konteks aplikasi harus dikirimkan bersama. Identifikasi dimensi CTQ, datum, persyaratan permukaan, dan laporan yang diperlukan.nn1 paket yang dikontrol revisinya mencegah pengerjaan mesin dari geometri yang sudah usang. Sebutkan apakah stok dalam kondisi anil, pra-keras, atau akan diperlakukan panas setelah pengerjaan mesin.
Setujui DFM Dan Artikel Pertama
Sebelum produksi, tinjau akses perkakas, jalur kawat, kebutuhan elektroda, stok penggerindaan, dan risiko distorsi akibat perlakuan panas. Setujui klarifikasi datum, urutan, atau toleransi yang diusulkan secara tertulis.nn1 artikel pertama harus diperiksa terhadap gambar kerja dan rencana inspeksi yang disepakati. Catat penyimpangan, metode pengukuran, dan disposisi sebelum sampel atau suku cadang tambahan diproses.
Skala Berdasarkan Jenis Program
Pesanan prototipe mendapat manfaat dari umpan balik cepat setelah bagian pertama diperiksa. Perkakas volume rendah memerlukan konfirmasi antarmuka pemasangan dan kontrol revisi sebelum komponen berikutnya dirilis.nnProgram berulang membutuhkan revisi terkunci, catatan sampel yang disetujui, CTQ yang ditentukan, dan frekuensi inspeksi pemesanan ulang. SUUXIANG harus menyelaraskan dokumentasi dan koordinasi pengiriman dengan persyaratan proyek yang terverifikasi.
10. Harga Pengerjaan Mesin CNC O1 Tool Steel
3 tahap produksi umumnya mengubah biaya pengerjaan mesin CNC O1 tool steel: persiapan material, pengerjaan mesin sebelum perlakuan panas, dan penyelesaian setelahnya. O1 adalah baja kerja dingin yang dikeraskan dengan minyak; kekerasan akhir dan risiko distorsi menjadikan rute perlakuan panas yang disepakati sebagai bagian dari dasar kutipan. Sumber: https://www.xometry.com/resources/materials/o1-tool-steelnn2 pilihan stok dapat menghasilkan hasil yang berbeda: ukuran batangan atau pelat, jarak pemotongan, penataan, dan volume yang dapat dilepas memengaruhi penggunaan material. Kantong dalam, rusuk tipis, toleransi posisi yang ketat, wire EDM, sinker EDM, penggerindaan, laporan inspeksi, dan penjadwalan yang dipercepat menambah waktu penyiapan atau pemrosesan.nn1 RFQ yang sebanding harus menyatakan gambar 2D yang dikontrol revisinya, model 3D jika tersedia, bentuk material, perlakuan panas, kuantitas, dimensi CTQ, persyaratan permukaan, dokumentasi inspeksi, dan tanggal pengiriman yang diminta. SUUXIANG kemudian dapat menyelaraskan rute proses dan bukti dengan pesanan daripada mengutip suku cadang yang tidak terdefinisi.
| Kuantitas Ilustratif | Perubahan pendorong biaya utama | Implikasi waktu tunggu |
|---|---|---|
| 1–5 buah | Pemrograman, penyiapan, hasil material mendominasi | Izinkan peninjauan dan pemrosesan berurutan |
| 10–50 buah | Penyiapan tersebar di beberapa suku cadang; pemasangan mungkin berubah | Perencanaan batch dapat mengurangi waktu yang berlalu |
| 100 buah | Pengulangan, pengambilan sampel inspeksi, kapasitas mendominasi | Konfirmasi kapasitas dan jadwal pengiriman |
Mulai Tinjauan Gambar CNC Machining O1 Tool Steel
Kirim gambar, model, material, perlakuan panas, kuantitas, prioritas inspeksi, dan tanggal pengiriman target Anda untuk tinjauan kemampuan manufaktur yang disiplin.