
Komponen CNC untuk Perlengkapan Pengukuran, Ditinjau Sebelum Produksi
SUUXIANG meninjau komponen CNC untuk perlengkapan pengukuran untuk DFM, dimensi kritis, strategi datum, dan persyaratan inspeksi sebelum pemesinan.
Contoh Komponen CNC untuk Perlengkapan Pengukuran


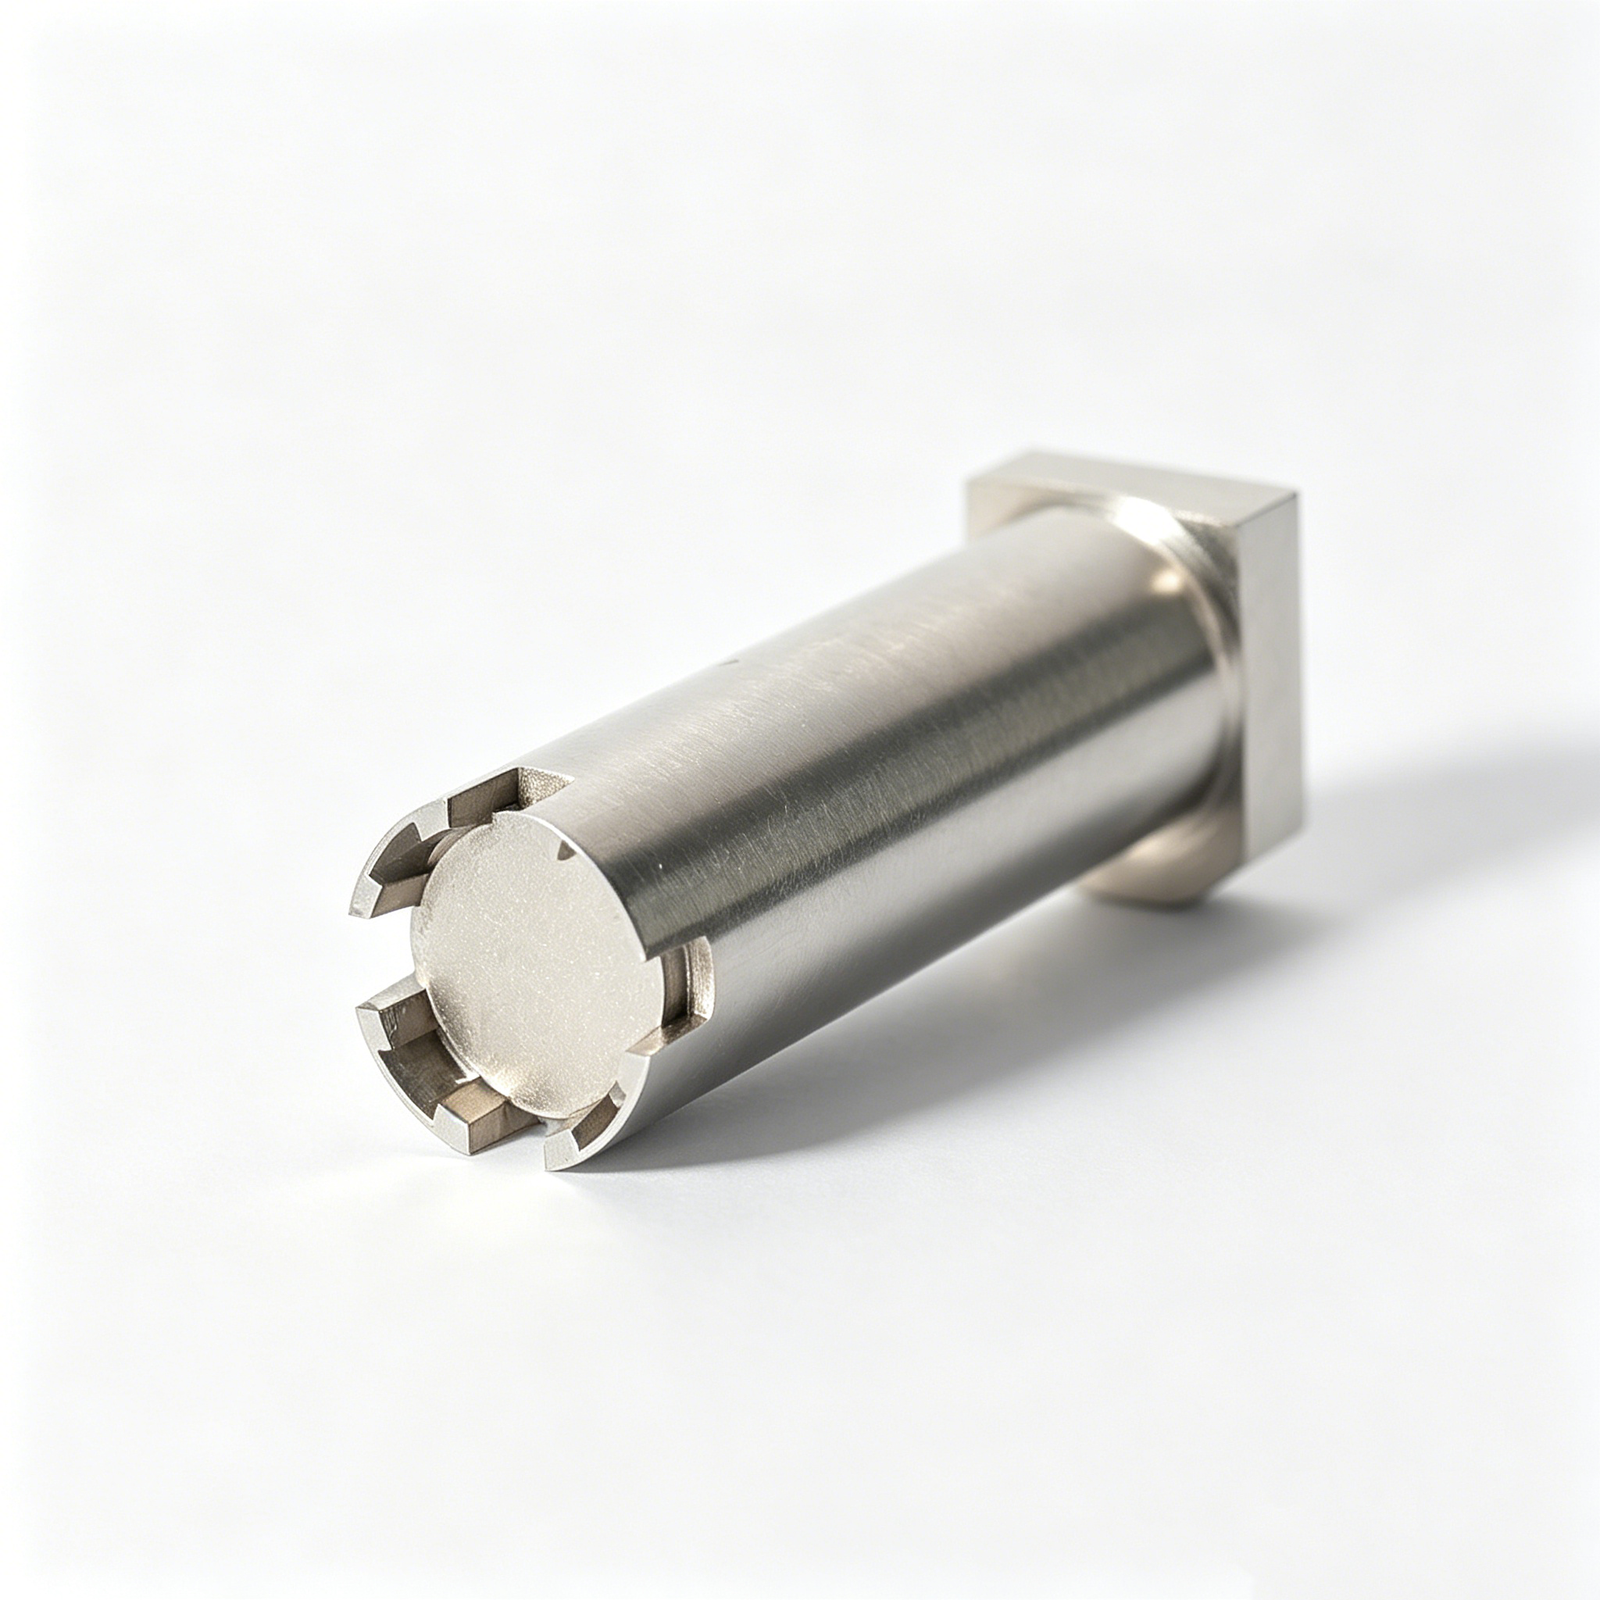

Related Component Families and Drawing-Based Quotation









Komponen CNC untuk Perlengkapan Pengukuran Membutuhkan Rute Proses yang Disiplin
Perencanaan berbasis gambar menghubungkan datum fungsional, penjepitan yang stabil, proses penyelesaian, ekspektasi inspeksi, dan kontrol revisi sebelum produksi.
Tinjauan Berbasis Datum
Kami meninjau datum fungsional, permukaan penentu posisi, dan hubungan kritis sebelum memilih pendekatan pemesinan, EDM, penggilingan, dan inspeksi.
Perencanaan Dukungan Penjepit
Beban penjepit, titik penyangga, dan akses alat dipertimbangkan bersama untuk mengurangi risiko defleksi pada komponen CNC untuk perlengkapan pengukuran.
Strategi EDM dan Penggilingan
Jalur kawat, persyaratan elektroda, urutan perlakuan panas, dan stok penggilingan dinilai jika geometri atau persyaratan penyelesaian membutuhkan penyelesaian terkontrol.
Penyelarasan Inspeksi
Metode pengukuran dan ekspektasi laporan diselaraskan dengan dimensi kritis, referensi datum, dan revisi gambar sebelum produksi dimulai.
Visibilitas Revisi
Revisi gambar, persyaratan inspeksi, dan informasi pengiriman tetap terlihat melalui koordinasi proyek, membantu tim mengelola perubahan dengan keterlacakan.
Komponen Presisi untuk Perlengkapan dan Perkakas
Evaluasi keluarga komponen pemesinan, cetakan, konektor, die, dan terkait inspeksi yang dapat dikonfigurasi dari gambar, persyaratan, dan rute proses yang terverifikasi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen mesin kustom berbasis gambar, komponen perlengkapan, dan detail perkakas. Tinjauan membahas material, dimensi kritis, datum, akses alat, urutan pemesinan, dan persyaratan inspeksi sebelum penawaran harga atau perencanaan produksi.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen prismatik, pelat, saku, kontur, dan elemen perlengkapan. SUUXIANG mengevaluasi akses pemesinan, pengaturan datum, hubungan toleransi, stok sisa, dan titik inspeksi terhadap gambar dan model yang disediakan.
Upload a Drawing
CNC Turning
Layanan CNC turning presisi untuk poros, pin, bushing, selongsong, kerah, dan elemen perlengkapan putar. Tinjauan gambar mempertimbangkan konsentrisitas, runout, diameter fungsional, persyaratan ulir, kondisi material, dan kebutuhan penggilingan atau inspeksi hilir.
Upload a Drawing
Pemesinan 5 Sumbu
Pengerjaan CNC 5-sumbu mendukung permukaan kompleks, fitur bersudut, dan komponen multi-sisi di mana pengaturan konvensional dapat menimbulkan risiko akses atau kontrol datum. Perencanaan proses mengevaluasi jangkauan perkakas, strategi penjepitan, persyaratan permukaan, dan inspeksi fitur kritis.
Upload a Drawing
Pengerjaan Swiss u0026 Mikro
Pengerjaan Swiss dan pengerjaan mikro mendukung pin berdiameter kecil, detail terkait kontak, poros miniatur, dan komponen presisi ringkas lainnya. Kelayakan bergantung pada geometri, material, toleransi, hubungan panjang-terhadap-diameter, penanganan, dan metode inspeksi yang tersedia.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan EDM sinker menangani slot sempit, sudut dalam, fitur yang dikeraskan, profil rumit, dan rongga di luar jangkauan alat potong yang praktis. Perencanaan mempertimbangkan jalur kawat, strategi elektroda, pembilasan, persyaratan lapisan yang terulang, toleransi penyelesaian, dan inspeksi.
Upload a Drawing
Pengasahan Presisi
Pengasahan permukaan dan profil presisi mendukung kerataan, paralelisme, kontrol profil, dan penyesuaian ukuran akhir pada komponen perkakas dan perlengkapan kritis. Tinjauan menetapkan stok pengasahan, urutan perlakuan panas, referensi datum, persyaratan permukaan, dan pendekatan pengukuran.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi dievaluasi dari gambar untuk material, perlakuan panas, geometri garis pemisah, akses pendinginan atau fitur, persyaratan EDM, dan dimensi komponen cetakan kritis. Rute proses akhir menggabungkan pengerjaan, EDM, pengasahan, pemasangan, dan inspeksi sesuai kebutuhan.
Upload a Drawing
Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi dinilai kesesuaiannya, celah, persyaratan kekerasan, geometri kepala, keselarasan, dan permukaan yang sensitif terhadap keausan. Gambar harus mengidentifikasi komponen pasangan, dimensi fungsional, spesifikasi material, dan dokumentasi inspeksi yang diperlukan.
Upload a Drawing
Pin Inti, Komponen Panduan u0026 Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi memerlukan kontrol yang cermat terhadap diameter fungsional, kesesuaian pasangan, hubungan datum, dan kondisi permukaan. SUUXIANG meninjau apakah urutan pengerjaan, pengasahan, EDM, perlakuan panas, dan inspeksi mendukung fungsi perakitan yang ditentukan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori adalah keluarga perkakas yang dapat dikonfigurasi yang dievaluasi berdasarkan persyaratan gerakan, penutupan, penentuan posisi, keausan, dan pencetakan. Tinjauan mempertimbangkan geometri pasangan, akses pengerjaan, urutan perlakuan panas, toleransi pemasangan, dan dimensi perakitan kritis.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung fitur perkakas di mana keselarasan pin, geometri rongga, detail mikro, dan hubungan pasangan berulang memengaruhi fungsi komponen. Tinjauan gambar berfokus pada toleransi, persyaratan material dan kekerasan, strategi EDM, kontrol datum, dan kelayakan inspeksi.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi mencakup punch, sisipan die, detail terkait panduan, dan komponen aus yang diproduksi sesuai geometri yang ditentukan gambar. Evaluasi proses mempertimbangkan kondisi material, tepi potong, hubungan celah, urutan perlakuan panas, stok pengasahan, dan verifikasi dimensi yang diperlukan.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen cetakan injeksi dan perkakas untuk pencetakan injeksi, MIM, CIM, dan overmolding dievaluasi dalam cakupan produksi yang terverifikasi. Gambar harus mengklarifikasi konteks resin atau bahan baku, prioritas fitur cetakan, persyaratan material, kondisi permukaan, tanggung jawab penyusutan, dan antarmuka komponen pasangan yang memengaruhi kemampuan manufaktur.
Upload a Drawing
Material Pengerjaan
Material pengerjaan CNC dipilih berdasarkan persyaratan gambar, kondisi aplikasi, kemampuan pengerjaan, perlakuan panas, paparan korosi, dan kebutuhan inspeksi. Kirimkan grade yang ditentukan, standar material, kondisi yang diperlukan, dan alternatif yang disetujui untuk tinjauan kelayakan yang bertanggung jawab.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas direncanakan sebagai persyaratan yang terkontrol, bukan tambahan generik. Gambar harus mengidentifikasi finishing, kekasaran, pelapisan, kekerasan, kebutuhan masking, prioritas dimensi, dan apakah pengasahan atau inspeksi akhir mengikuti proses perlakuan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas didefinisikan oleh gambar dan rencana inspeksi yang disepakati. Dimensi kritis, datum, ekspektasi pengambilan sampel, format laporan, kebutuhan keterlacakan, dan status revisi harus ditetapkan sebelum produksi dimulai.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Pembuatan prototipe cepat dan manufaktur volume rendah mendukung evaluasi berdasarkan gambar sebelum komitmen yang lebih besar. RFQ yang berguna mencakup kuantitas, material, prioritas dimensi, finishing atau perlakuan panas, tanggal pengiriman target, persyaratan inspeksi, dan konteks aplikasi yang memengaruhi rute proses.
Upload a DrawingMaterial untuk Komponen CNC untuk Perlengkapan Pengukuran

Paduan Aluminium
Ringan dan mudah dikerjakan untuk badan perlengkapan prototipe, sarang inspeksi, dan perakitan yang sensitif terhadap penanganan. Ketahanan ausnya yang lebih rendah membuat sisipan yang dikeraskan atau titik kontak yang dapat diganti patut dipertimbangkan di mana lokasi berulang diperlukan.

Baja Karbon
Pilihan yang kaku dan ekonomis untuk pelat perlengkapan umum, braket, dan komponen struktural tugas sedang. Tingkat material, perlindungan korosi, dan urutan pelepasan tegangan apa pun harus sesuai dengan gambar, strategi pemesinan, dan lingkungan layanan yang diharapkan.

Baja Perkakas
Sering dipertimbangkan untuk pin penentu posisi, blok aus, dan fitur kontak siklus tinggi karena dapat diperlakukan panas untuk ketahanan aus. Peruntukan untuk perlakuan panas, stok gerinda, dan datum inspeksi akhir memerlukan perencanaan awal.

Baja Tahan Karat
Berguna untuk komponen perlengkapan yang terpapar kelembaban, proses pembersihan, atau lingkungan yang sensitif terhadap korosi. Pemilihan tingkat mempengaruhi kemampuan pemesinan, perilaku magnetik, dan hasil akhir yang dapat dicapai, sehingga kondisi pemasangan dan persyaratan inspeksi harus diidentifikasi sebelum penawaran.

Plastik Rekayasa
Bahan POM, nilon, atau tipe UHMW dapat memberikan bantalan kontak gesekan rendah, tidak menggores, dan rahang lunak untuk permukaan jadi. Kekakuan dan respons dimensi yang lebih rendah terhadap beban atau suhu harus dinilai terhadap kebutuhan pengukuran.
Komponen CNC untuk Perlengkapan Pengukuran: Rute Proses

CNC Milling
CNC milling membentuk pelat perlengkapan, sarang, saku, pola pemasangan, dan fitur multi-sisi di mana akses perkakas dan hubungan datum harus ditinjau sebelum pemesinan. Pengaturan yang direncanakan membantu menjaga lokasi fitur kritis dan permukaan penjepit yang dapat digunakan.

CNC Turning
CNC turning menghasilkan elemen penentu posisi silindris, bushing, selongsong, dan bentuk berulir dengan fitur konsentris yang terkontrol. Rute proses harus memperhitungkan metode penahanan, dimensi yang sensitif terhadap kelonggaran, pemesinan selanjutnya, dan kondisi pemasangan perakitan.

Wire EDM
Wire EDM memotong profil presisi, slot, bukaan, dan geometri internal di mana akses perkakas konvensional terbatas. Jalur kawat, akses lubang awal, persyaratan sudut, kondisi material, dan datum inspeksi ditinjau terhadap gambar sebelum dirilis.

Sinker EDM
Sinker EDM menciptakan rusuk dalam, bentuk internal tajam, dan rongga yang sulit dijangkau yang tidak dapat diakses secara andal oleh perkakas milling. Strategi elektroda, peruntukan percikan, persyaratan permukaan, dan penyelesaian hilir dikoordinasikan dengan dimensi kritis komponen.

Precision Grinding
Precision grinding menyempurnakan permukaan datum, permukaan penentu posisi, dan fitur terkait aus setelah pemesinan atau perlakuan panas ketika gambar memerlukan kerataan, paralelisme, atau hasil akhir yang terkontrol. Stok gerinda dan urutan dikonfirmasi untuk melindungi dimensi akhir.

Pemasangan dan Inspeksi
Pemasangan dan inspeksi memverifikasi bahwa komponen individu dirakit sesuai dengan datum dan kondisi pemasangan yang dimaksud. Rencana yang disepakati dapat menangani hubungan fungsional, dimensi kritis, prioritas permukaan, status revisi, dan dokumentasi inspeksi yang diperlukan.
Opsi Perangkat Keras dan Identifikasi untuk Komponen CNC untuk Perlengkapan Pengukuran

Pin Penentu Posisi
Pin penentu posisi presisi memastikan penempatan komponen yang berulang dari datum yang ditentukan. Untuk komponen CNC pada perlengkapan pengukuran, tentukan diameter pin, kesesuaian, kedalaman pemasangan, material, dan persyaratan penggantian pada gambar yang disetujui.

Komponen Pemandu
Bushing pemandu, selongsong, dan elemen penjajaran membantu mengontrol gerakan antar pelat perlengkapan atau rakitan yang saling cocok. Pemilihannya harus mencerminkan pergerakan yang dibutuhkan, celah, arah beban, dan batasan akses inspeksi.

Elemen Penjepit
Penjepit, penahan, dan bantalan kontak mengamankan benda kerja tanpa mengaburkan fitur penting atau menimbulkan distorsi. Tentukan lokasi penjepitan, material kontak, celah operasional, dan rentang penyesuaian yang diperlukan sebelum produksi.

Pengencang Perakitan
Sekrup, sambungan dowel, sisipan berulir, dan perangkat keras captive mendukung perakitan dan servis perlengkapan yang terkontrol. Gambar harus mengidentifikasi standar ulir, pemasangan, detail counterbore, area sensitif torsi, dan persyaratan aksesibilitas.

Label Datum
Label tahan lama atau indikator terukir dapat mengidentifikasi referensi datum, orientasi pemuatan, posisi komponen, dan instruksi penanganan. Sepakati konten, lokasi penandaan, keterbacaaan, dan paparan lingkungan sebelum pemesinan atau perakitan.

Penandaan Ketertelusuran
Nomor komponen, kode revisi, dan pengenal batch dapat diterapkan di mana gambar mengizinkan. Penandaan ketertelusuran harus menjaga permukaan fungsional sambil mendukung kontrol revisi, verifikasi perakitan, dan pencocokan dokumen inspeksi.
Tentang SUUXIANG Manufaktur Presisi
SUUXIANG adalah satu-satunya merek publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. XiaoCheng Huang adalah pendiri dan perwakilan hukum. Kami membantu tim teknik, pengadaan, dan kualitas mengubah gambar dan spesifikasi menjadi komponen kustom yang telah diperiksa, termasuk komponen CNC untuk perlengkapan pengukuran.
Lingkup manufaktur praktis kami menggabungkan CNC milling dan turning, pemesinan multi-sumbu, EDM, gerinda presisi, fitting, dan inspeksi. Untuk komponen perlengkapan, rute proses dipilih berdasarkan strategi datum, dimensi kritis, kondisi material, akses pemesinan, persyaratan EDM atau gerinda, dan metode inspeksi yang disepakati.
Yang membedakan SUUXIANG adalah koordinasi proyek yang disiplin sebelum produksi dimulai. Kami meninjau gambar, model 3D jika tersedia, kuantitas, prioritas permukaan dan dimensi, serta persyaratan revisi untuk mengidentifikasi risiko manufaktur. Produksi dan dokumentasi akhir kemudian diselaraskan dengan pesanan dan rencana inspeksi yang telah dikonfirmasi.

Komponen CNC untuk Perlengkapan Pengukuran: Kontrol Proses Berbasis Gambar
Tinjauan DFM dan Datum
SUUXIANG meninjau datum yang ditentukan gambar, dimensi kritis, hubungan pemasangan, dan akses alat sebelum perencanaan produksi. Untuk komponen CNC pada perlengkapan pengukuran, diskusi ini membantu menyelaraskan konsep penentuan posisi dengan referensi pemesinan dan inspeksi yang layak.
- Identifikasi datum fungsional dan fitur yang krusial terhadap kualitas
- Tinjau hubungan toleransi pada permukaan penentu posisi dan lubang
- Periksa akses klem, akses probe, dan jalur pendekatan perkakas
- Jelaskan persyaratan material, perlakuan panas, dan permukaan

Rencana Pengerjaan Multi-Proses
Pelat penjepit, badan penentu posisi, dan komponen pendukung yang kompleks mungkin memerlukan lebih dari satu metode pengerjaan. SUUXIANG merencanakan urutan pengerjaan di seluruh proses milling CNC, bubut, kerja multi-sumbu, pemasangan, dan kontrol perantara sesuai dengan gambar yang disetujui dan geometri komponen.
- Urutkan proses roughing dan finishing di sekitar permukaan referensi yang stabil
- Rencanakan akses multi-sisi untuk mengurangi penjepitan ulang yang tidak perlu
- Perhitungkan hubungan fitur yang bergantung pada datum bersama
- Jaga agar keputusan proses tetap terlihat saat revisi memengaruhi alur kerja

Strategi EDM dan Gerinda
Di mana sudut internal, fitur yang dikeraskan, profil halus, atau kerataan yang terkontrol memerlukan proses sekunder, SUUXIANG mengevaluasi wire EDM, sinker EDM, dan gerinda presisi sebagai bagian dari alur kerja. Hasil yang diperlukan harus dikonfirmasi terhadap persyaratan gambar.
- Nilai jalur kawat untuk slot, profil, dan geometri internal
- Tinjau kebutuhan elektroda untuk fitur yang tidak dapat diakses atau detail
- Tentukan stok gerinda dan urutan perlakuan panas lebih awal
- Pertimbangkan kondisi permukaan dan tepi setelah pemrosesan sekunder

Koordinasi Inspeksi dan Revisi
Komponen penjepit pengukuran paling berguna ketika manufaktur dan verifikasi merujuk pada informasi yang disetujui yang sama. SUUXIANG mengoordinasikan ekspektasi inspeksi, revisi gambar, dan dokumentasi pengiriman sehingga catatan akhir sesuai dengan pesanan dan rencana inspeksi yang disepakati.
- Konfirmasikan metode inspeksi untuk dimensi dan datum kritis
- Sejajarkan referensi pengukuran dengan gambar yang disetujui
- Lacak status revisi sebelum pengerjaan dan inspeksi akhir
- Ajukan kebutuhan pelaporan dan prioritas pengiriman bersama RFQ

Mengapa Suku Cadang CNC untuk Penjepit Pengukuran Membutuhkan Tinjauan Gambar yang Terkendali
Bandingkan alur kerja berbasis gambar dengan jalur kutipan generik sebelum berkomitmen pada persyaratan penting suku cadang penjepit.
← Swipe left or right to view →
Alur Kerja Produksi untuk Komponen CNC untuk Perlengkapan Pengukuran
Setiap rute direncanakan berdasarkan gambar, strategi datum, dimensi kritis, dan bukti inspeksi yang diperlukan untuk proyek perlengkapan-komponen spesifik.
Tinjauan RFQ dan Gambar
Kami meninjau gambar 2D, model, kuantitas, konteks aplikasi, persyaratan material, dimensi kritis, prioritas permukaan, kebutuhan inspeksi, dan tanggal pengiriman target sebelum memberikan penawaran.
DFM dan Perencanaan Rute
Tim mengonfirmasi datum, pertimbangan tumpukan toleransi, akses permesinan, pendekatan penjepitan, urutan perlakuan panas, dan apakah operasi CNC, EDM, gerinda, atau pemasangan diperlukan.
Persiapan Material dan Pengaturan
Persyaratan material dan proses diperiksa terhadap pesanan, sementara rencana pemrograman dan pengikatan kerja disiapkan untuk melindungi permukaan fungsional, penopang, dan pengukuran.
Permesinan CNC dan EDM
Penggilingan CNC, pembubutan, permesinan multi-sumbu, wire EDM, atau sinker EDM diterapkan sesuai rute yang disetujui, dengan informasi revisi tetap terlihat selama produksi.
Gerinda, Pemasangan, Inspeksi
Gerinda dan pemasangan presisi menangani hubungan fungsional yang ditentukan, diikuti dengan inspeksi terhadap persyaratan gambar yang disepakati, dimensi kritis, datum, dan rencana pengukuran yang terdokumentasi.
Koordinasi Pengemasan dan Pengiriman
Dokumentasi akhir, identifikasi komponen, pengemasan pelindung, dan koordinasi pengiriman diselaraskan dengan persyaratan pesanan yang dikonfirmasi, waktu pengiriman, dan ekspektasi keterlacakan sebelum dirilis.
Cara Mendapatkan Komponen CNC untuk Jig Pengukuran
Provide complete technical requirements early so DFM, inspection planning, revision control, and delivery coordination can be aligned before production.
Kirim Paket Gambar Anda
Kirim gambar 2D, model 3D jika tersedia, material, kuantitas, target pengiriman, dimensi kritis, persyaratan permukaan, dan ekspektasi laporan inspeksi atau komponen pasangan.
Tinjau DFM dan Penawaran
Konfirmasikan strategi datum, akses permesinan, pertimbangan pengikatan kerja, persyaratan EDM atau gerinda, urutan perlakuan panas, metode inspeksi, status revisi, dan rute manufaktur yang diajukan sebelum komitmen.
Setujui Persyaratan Artikel Pertama
Jika proyek memerlukannya, selaraskan kriteria penerimaan sampel atau artikel pertama, catatan pengukuran, revisi yang disetujui, dan pemeriksaan fungsi jig sebelum produksi selanjutnya dilanjutkan.
Koordinasikan Produksi dan Pengiriman
SUUXIANG mengoordinasikan u003ca href=u0022/cnc-machining-services/u0022u003epermesinan CNCu003c/au003e, EDM, gerinda, pemasangan, inspeksi, dan pengiriman sesuai dengan persyaratan pesanan yang dikonfirmasi, menjaga informasi revisi dan pengiriman tetap terlihat selama proyek berlangsung.
Referensi Pelanggan Memerlukan Verifikasi Sebelum Publikasi
Komponen CNC untuk Perlengkapan Pengukuran: Hasil Pelanggan Menunggu Verifikasi
Testimoni pelanggan yang terdokumentasi, konteks proyek, izin, dan metrik hasil apa pun yang dinyatakan harus diverifikasi sebelum publikasi. Referensi ini sengaja tetap tidak dipublikasikan sampai SUUXIANG memiliki bukti yang disetujui untuk proyek perlengkapan pengukuran tertentu.
Testimoni pelanggan yang terdokumentasi, konteks proyek, izin, dan metrik hasil apa pun yang dinyatakan harus diverifikasi sebelum publikasi. Referensi ini sengaja tetap tidak dipublikasikan sampai SUUXIANG memiliki bukti yang disetujui untuk proyek perlengkapan pengukuran tertentu.
Testimoni pelanggan yang terdokumentasi, konteks proyek, izin, dan metrik hasil apa pun yang dinyatakan harus diverifikasi sebelum publikasi. Referensi ini sengaja tetap tidak dipublikasikan sampai SUUXIANG memiliki bukti yang disetujui untuk proyek perlengkapan pengukuran tertentu.
Panduan Pembeli untuk Komponen CNC untuk Perlengkapan Pengukuran
Practical answers on RFQ preparation, quality evidence, delivery coordination and controlled production.
Informasi apa yang harus saya kirimkan untuk komponen CNC untuk perlengkapan pengukuran?
Bagaimana toleransi dikonfirmasi untuk komponen CNC untuk perlengkapan pengukuran?
Bisakah Anda memberikan laporan inspeksi dengan komponen CNC untuk perlengkapan pengukuran?
Apakah ada jumlah pesanan minimum untuk komponen perlengkapan kustom?
Bisakah SUUXIANG memproduksi sampel sebelum pesanan komponen perlengkapan yang lebih besar?
Bagaimana waktu tunggu (lead time) ditentukan untuk komponen fixture pengukuran?
Bagaimana persyaratan material dan perlakuan panas ditangani?
Bagaimana persyaratan pembayaran, pengiriman, dan kekayaan intelektual ditangani?
Panduan Pembeli untuk komponen CNC untuk fixture pengukuran
Gunakan kerangka kerja keputusan ini untuk menentukan komponen fixture pengukuran yang andal, membandingkan kemampuan pemasok, memvalidasi kontrol kualitas, dan menghindari kesalahan toleransi, datum, material, dokumentasi, dan biaya sebelum produksi.
1. Apa itu komponen CNC untuk fixture pengukuran?
3-2-1 adalah konsep penempatan umum: enam kontak terkontrol menahan enam derajat kebebasan sebuah komponen tanpa menggunakan penjepit sebagai datum. Komponen CNC untuk fixture pengukuran adalah elemen yang dibuat berdasarkan gambar yang menetapkan posisi pengukuran yang berulang; lihat https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy.nnDua kelompok komponen memiliki tugas yang berbeda. Badan fixture, pelat pemasangan, riser, dan braket utamanya menyediakan kekakuan dan perakitan; bantalan datum, pin penempatan, sarang, penyangga istirahat, dan permukaan kontak penjepit secara langsung memengaruhi cara komponen kerja duduk dan oleh karena itu pengulangan pengukuran.nnEmpat metode inspeksi bergantung pada perbedaan tersebut: probe CMM memerlukan akses datum yang stabil, pengukur memerlukan penempatan komponen yang terkontrol, sistem penglihatan memerlukan orientasi yang diketahui, dan pemeriksaan manual memerlukan permukaan referensi yang tidak terhalang. Elemen penjepit harus menahan komponen terhadap penentu yang ditentukan tanpa membengkokkannya, sementara antarmuka inspeksi—bushing, fitur celah probe, target referensi, atau kontak pengukur—harus ditempatkan dari skema datum gambar.
2. Evolusi Pemesinan Fixture Pengukuran
Penempatan 3-2-1 menjadi cara praktis untuk membatasi enam derajat kebebasan komponen kerja: tiga kontak primer, dua kontak sekunder, dan satu titik henti tersier. Inspeksi sebelumnya umumnya mengandalkan pengukur tangan, metode tata letak, dan fixture pengeboran atau pemeriksaan khusus yang geometri tetapnya sesuai dengan produksi yang stabil dan berulang.nnTahun 1952 menandai demonstrasi mesin kontrol numerik pertama di MIT, sebuah tonggak sejarah yang membantu menggeser manufaktur fixture ke arah pemesinan koordinat terprogram. Pelat dasar, sarang, bantalan datum, dan fitur penentu yang dibuat CNC membuatnya lebih praktis untuk mereproduksi geometri yang kompleks dan merevisi komponen fixture seiring siklus produk yang semakin pendek.nnSatu rencana inspeksi digital kini menghubungkan skema datum fixture dengan probing CMM, pemeriksaan pengukur, atau pengukuran yang tercatat daripada memperlakukan fixture sebagai penahan pasif. Untuk komponen CNC untuk fixture pengukuran, kemajuan yang berguna bukanlah otomatisasi demi otomatisasi itu sendiri: toleransi yang lebih ketat memerlukan penempatan yang terkontrol, elemen modular mendukung revisi, dan hasil yang dapat dilacak memerlukan datum yang ditentukan, metode inspeksi, dan catatan yang dikontrol revisi. https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy https://www.matsoncorp.com/cnc-machined-fixtures
3. Jenis komponen CNC untuk fixture pengukuran
BOM fixture lengkap dimulai dengan menetapkan setiap komponen CNC untuk fixture pengukuran ke satu peran: menetapkan datum, menahan defleksi, menahan komponen, atau menyajikan fitur ke perangkat pengukuran.
Pelat Dasar Dan Sarang Penempatan
Pelat dasar adalah fondasi datar berpola lubang yang membawa penentu, penyangga, dan antarmuka pemasangan. Tentukan permukaan datum pemasangan, kedalaman lubang berulir, dan celah di sekitar komponen yang diukur.nnPenempatan 3-2-1 umumnya menggunakan bantalan primer, pin sekunder, dan titik henti tersier untuk membatasi gerakan tanpa kendala berlebih. Sarang profil cocok untuk pengecoran, rumah, dan badan konektor yang tidak beraturan; izinkan pembersihan chip dan akses pemuatan.
Elemen Penyangga Dan Penjepit
Bantalan penyangga duduk langsung di bawah area yang sensitif terhadap beban, mencegah penjepit membengkokkan dinding tipis selama pemasangan. Gunakan bantalan yang dapat disesuaikan hanya jika posisi pengunciannya dapat dikontrol dan didokumentasikan.nnPenjepit profil rendah harus mendorong komponen kerja ke penentunya, bukan ke samping melintasi mereka. Cadangkan penjepit toggle, strap, atau swing untuk permukaan non-terukur yang dapat diakses.
Bushing Dan Antarmuka Pengukuran
Bushing yang dikeraskan memandu pengukur colok atau melindungi lubang referensi probe yang sering digunakan. Tentukan penggantian, geometri press-fit, dan apakah lubang bushing adalah datum atau hanya pemandu.nnAntarmuka CMM dan sensor memerlukan jalur pendekatan probe yang tidak terhalang, permukaan pemasangan yang berulang, dan celah kabel. Sertakan bola target, lokasi dowel, atau braket sensor hanya jika rencana inspeksi mengidentifikasi hubungan koordinatnya.
4. Material untuk komponen CNC untuk fixture pengukuran
Pemilihan material menentukan kekakuan fixture, umur kontak, perilaku termal, dan berat penanganan. Sesuaikan material kontak dan perlindungan permukaan dengan komponen yang diperiksa, paparan cairan pendingin, dan siklus pemuatan yang diharapkan.
| Material | Penggunaan Terbaik | Pertukaran |
|---|---|---|
| Paduan aluminium | Dasar yang ringan, mudah dimesin | Kekakuan dan ketahanan aus lebih rendah; lindungi permukaan |
| Baja perkakas | Dasar yang kaku dan penentu yang tahan lama | Massa tinggi; pemesinan dan perlakuan panas menambah biaya |
| Baja tahan karat | Lingkungan korosif atau pencucian | Biaya lebih tinggi dan pemesinan lebih lambat |
| Plastik rekayasa | Sarang dan penopang anti-gores | Kekakuan rendah; pergerakan termal lebih besar |
| Sisipan aus yang diperkuat | Titik kontak siklus tinggi | Gunakan secara selektif untuk mengontrol total biaya |
Matriks Pemilihan Praktis
Lima keluarga material mengatasi berbagai risiko fixture; gunakan matriks selama tinjauan gambar, lalu konfirmasi ketersediaan, perlakuan panas, dan persyaratan inspeksi dengan pemasok.
Lindungi Kontak Kritis
Sisipan yang diperkuat membatasi biaya penggantian pada pin, bantalan datum, dan permukaan penjepit. Gunakan permukaan kontak polimer anti-gores atau baja tahan karat di mana aluminium mentah, lapisan akhir, atau komponen sensitif korosi dapat rusak.
Kendalikan Perbedaan Suhu
Perbedaan pemuaian dapat menggeser hasil pengukuran ketika perlengkapan dan komponen yang diperiksa berubah suhu secara berbeda. Tentukan suhu pengukuran, material datum, dan periode pemanasan dalam rencana inspeksi.
5. Pilihan Kustomisasi dan Identifikasi
Dua lapisan kustomisasi harus ditentukan secara terpisah: fitur yang mengontrol penempatan dan penanganan komponen, serta tanda yang menjaga ketertelusuran. Untuk komponen CNC untuk perlengkapan pengukuran, keduanya harus merujuk pada alur kerja inspeksi yang disetujui.
Datum Dan Fitur Perakitan
Geometri penentu 3-2-1 harus ditentukan dari datum fungsional, termasuk permukaan kontak, diameter pin, dan kelonggaran yang diizinkan.nnDua antarmuka pasangan—seperti lubang dowel dan pola ulir—memerlukan penempatan posisi, ukuran pengencang, dan persyaratan torsi perakitan.
- Bantalan datum dan penentu kustom
- Pola pemasangan berulir
- Busing press-fit atau yang dapat diganti
Komponen yang Rentan Aus dan Dapat Diganti
Satu kontak yang rentan aus sebaiknya didesain sebagai sisipan yang dapat diganti jika penggantian servis tidak boleh mengubah dasar fixture.nnDua pandangan gambar sebaiknya mengidentifikasi penahan sisipan, akses untuk melepas, revisi suku cadang, dan patokan inspeksi yang tetap terjaga setelah penggantian.
- Sisipan kontak yang dikeraskan
- Sarang probe yang dapat diganti
- Akses pengencang yang terpasang
Identifikasi dan Perlindungan
Satu ID yang ditandai laser dapat menghubungkan setiap komponen ke nomor gambar, revisi, dan catatan inspeksinya tanpa mengubah kesesuaian.nnDua pilihan perlindungan—finishing permukaan dan perlindungan korosi—sebaiknya ditentukan berdasarkan fungsi yang dibutuhkan, bukan penampilan; pegangan ergonomis memerlukan catatan beban dan celah.
- ID suku cadang dan revisi
- Lokasi label status inspeksi
- Batasan finishing dan penanganan
6. Kualitas Konstruksi yang Mendorong Pengulangan
Pengulangan dimulai dari cara dudukan benda kerja, bukan dari laporan inspeksi akhir. Untuk suku cadang CNC untuk fixture pengukuran, detail konstruksi dapat memengaruhi pemuatan operator, deformasi suku cadang, dan variasi pengukuran yang diamati.
Logika Patokan dan Lokasi
Logika lokasi 3-2-1 menggunakan tiga kontak utama, dua kontak sekunder, dan satu penghenti tersier untuk membatasi enam derajat kebebasan tanpa konflik kontak yang tidak perlu.nnSatu gambar sebaiknya mendefinisikan permukaan patokan, lokasi pin, dan hubungan posisi yang diizinkan sehingga operator tidak salah menafsirkan urutan pemuatan.
Permukaan Penyangga dan Kontak
Satu beban penjepit tanpa penyangga tepat di bawahnya dapat membuat benda kerja yang tipis atau tidak rata melentur selama dudukan, lalu membiarkannya kembali setelah dilepas.nnDua masalah kontak layak ditinjau: kualitas lubang untuk interaksi pin yang berulang, dan bantalan yang bebas dari gerinda dan terlindungi yang menghindari dudukan palsu atau kerusakan pada permukaan kosmetik.
Akses dan Efek Termal
Dua pemeriksaan akses perkakas penting: celah pemotong di sekitar penentu posisi dan celah probe di fitur terukur. Akses yang terbatas dapat memaksa pendekatan pemesinan atau inspeksi yang dikompromikan.nnSatu pasangan material dapat mengembang secara berbeda seiring perubahan suhu; tinjau kondisi fixture, suku cadang, dan inspeksi saat pergerakan termal dapat memengaruhi tumpukan toleransi.
7. Memilih Produsen Suku Cadang CNC untuk Fixture Pengukuran
Pemasok suku cadang CNC untuk fixture pengukuran harus dinilai berdasarkan kemampuannya untuk memproduksi dan memverifikasi antarmuka kritis, bukan berdasarkan kutipan unit terendahnya. Evaluasi yang matang dimulai dengan gambar yang dirilis, skema patokan, konteks pasangan, dan bukti penerimaan.
Tinjau Gambar
Tinjauan DFM sebaiknya mengidentifikasi fitur yang tidak dapat diakses, risiko penjepitan, ketergantungan tumpukan toleransi, dan rute CNC, EDM, atau penggilingan yang mungkin. Minta pemasok untuk menyatakan kembali dimensi kritis, patokan fungsional, dan asumsi yang belum terselesaikan sebelum pemesinan.
Tuntut Bukti Verifikasi
Rencana inspeksi yang terdokumentasi sebaiknya menghubungkan setiap fitur kritis dengan metode pengukuran, pengaturan patokan, dan persyaratan pelaporan. Minta bukti bahwa peralatan pengukuran yang berlaku terkalibrasi, ditambah laporan artikel pertama yang sesuai dengan revisi gambar.
Kendalikan Material dan Pengiriman
Ketertelusuran material sebaiknya menghubungkan stok yang diterima, grade yang ditentukan, persyaratan perlakuan panas, dan catatan suku cadang jadi jika pesanan memerlukannya. Konfirmasikan kepemilikan kontrol revisi, waktu respons untuk ketidaksesuaian, perlindungan suku cadang, pelabelan, dan pengemasan sebelum rilis.
8. Kesalahan Umum dalam Pengadaan Fixture Pengukuran
Sebagian besar kegagalan jig dan fixture bermula saat rilis gambar teknis, ketika skema penentuan posisi yang ambigu diubah menjadi logam. Untuk komponen CNC dalam fixture pengukuran, setiap kelalaian yang dapat dicegah seharusnya menjadi pertanyaan tinjauan yang terdokumentasi.
Definisi Datum dan Locator
Tiga fungsi penentuan posisi utama, dua sekunder, dan satu tersier harus dibedakan dari penjepit. Hilangnya definisi datum atau kontak yang berlebihan menyebabkan goyangan, dudukan yang dipaksakan, dan pengukuran yang tidak konsisten; tanyakan: Permukaan mana yang menetapkan setiap datum, dan kontak mana yang hanya menahan komponen?
Pilihan Kontak dan Termal
Bantalan kontak, pin, dan soket memerlukan persyaratan material dan permukaan yang dinyatakan. Material kontak yang tidak ditentukan dapat meninggalkan bekas, aus, atau mengkontaminasi komponen, sementara ekspansi termal yang tidak diperhitungkan menggeser hasil; tanyakan: Apa yang bersentuhan dengan komponen, dan pada suhu pengukuran berapa pengulangan diperlukan?
Toleransi dan Inspeksi
Setiap toleransi ketat harus melindungi hubungan pengukuran fungsional. Toleransi lubang atau tepi yang tidak kritis meningkatkan biaya tanpa meningkatkan kapabilitas, dan persyaratan inspeksi yang terlewat membuat penerimaan menjadi subjektif; tanyakan: Dimensi mana yang kritis, terhadap datum apa, dan metode laporan atau alat ukur apa yang membuktikannya?
Persetujuan Keausan dan Kecocokan
Pin locator dan bantalan kontak aus sebelum bodi fixture dalam penggunaan berulang. Elemen aus yang tidak dapat diganti meningkatkan waktu henti, sementara melepaskan produksi sebelum pemeriksaan kecocokan dapat mengunci kesalahan pemasangan; tanyakan: Item mana yang dapat diganti, dan apakah uji kecocokan artikel pertama akan mendahului produksi penuh?
9. Dari Rilis Gambar ke Artikel Pertama
Peluncuran yang terkontrol mengubah niat fixture menjadi komponen CNC yang dapat diinspeksi untuk fixture pengukuran. Desain, kualitas, pengadaan, dan manufaktur harus menyepakati tujuan pengukuran sebelum material dipotong.
Tentukan Datum dan Input
Pertama, nyatakan fitur pengukuran, kondisi penerimaan, orientasi komponen pasangan, dan datum primer, sekunder, dan tersier. Sediakan gambar 2D yang dirilis, CAD 3D, pengidentifikasi revisi, kuantitas, dan konsep alat ukur yang ada.nnDimensi kritis harus ditandai dengan toleransi, referensi datum, dan metode pengukuran. Ini mencegah pemasok mengoptimalkan geometri non-kritis sambil melewatkan hubungan penentuan posisi fungsional.
- Identifikasi dimensi CTQ dan skema datum
- Berikan konteks komponen pasangan dan jarak bebas probe
- Nyatakan revisi gambar yang dirilis
Tutup DFM Sebelum Rilis
Sebelum persetujuan penawaran, minta umpan balik DFM mengenai akses alat, penjepitan, bagian tipis, kelonggaran pemesinan, kebutuhan EDM atau penggilingan, dan kemampuan inspeksi. Konfirmasikan grade material, urutan perlakuan panas, hasil akhir, dan substitusi yang diizinkan secara tertulis.nnPengadaan harus menyetujui cakupan komersial hanya setelah teknik dan kualitas menerima rute proses dan rencana inspeksi yang diajukan. SUUXIANG dapat mengoordinasikan tinjauan ini terhadap gambar dan persyaratan yang disediakan.
Tinjau Artikel Pertama
Pada artikel pertama, bandingkan hasil yang dilaporkan dengan dimensi kritis yang disetujui, datum, dan revisi. Catat penyimpangan, konsesi, kondisi pengukuran, dan setiap keputusan proses yang diperbaiki sebelum mengulang komponen.nnSetelah persetujuan, arahkan setiap perubahan melalui revisi baru atau pemberitahuan perubahan tertulis. Desain bertanggung jawab atas fungsi, kualitas bertanggung jawab atas penerimaan, pengadaan bertanggung jawab atas keselarasan pesanan, dan manufaktur bertanggung jawab atas eksekusi terkontrol.
10. Harga komponen CNC untuk fixture pengukuran
Harga prototipe 1 buah sebagian besar didorong oleh pemrograman, penyiapan, penahanan kerja, dan pengukuran artikel pertama, sehingga biaya unitnya jarang mewakili kuantitas selanjutnya. Untuk komponen CNC dalam fixture pengukuran, minta harga terpisah untuk dasar, elemen penentu posisi, perangkat keras yang dibeli, dan setiap pemeriksaan perakitan atau penerimaan.nn3 variabel sering mengubah penawaran lebih dari berat material: kompleksitas fitur, toleransi dan hubungan datum, serta cakupan inspeksi. Persyaratan posisi yang ketat, material yang dikeraskan, EDM atau penggilingan, pelapisan, identifikasi serial, pelaporan CMM, dan pembuatan serta pemasangan fixture harus dinyatakan pada gambar atau RFQ.nn5 hari kerja hanyalah referensi perencanaan yang berguna hanya untuk komponen yang tidak rumit dan tersedia bahannya; waktu aktual bergantung pada tinjauan gambar, rute proses, perlakuan luar, dan persyaratan inspeksi. Konfirmasikan jadwal saat ini, revisi, dokumentasi, dan asumsi pengiriman sebelum rilis.
| Tingkat kuantitas | Pola harga satuan tipikal | Perkiraan waktu tunggu perencanaan | Pendorong biaya utama |
|---|---|---|---|
| Prototipe: 1–2 set | Tertinggi | 5–15 hari kerja | Penyiapan, pemrograman, penahanan kerja khusus, artikel pertama |
| Volume rendah: 3–20 set | Menurun seiring penggunaan setup bersama | 10–25 hari kerja | Waktu siklus, toleransi, material, finishing, inspeksi |
| Pesanan berulang: 20 set | Tergantung pada revisi stabil dan pengelompokan | Konfirmasi per rilis | Pengulangan, perkakas khusus, pelaporan, perakitan |
Unggah Suku Cadang CNC untuk Jig Pengukuran untuk Tinjauan
Kirim gambar 2D, model 3D, material, kuantitas, prioritas kualitas, dan tanggal target Anda untuk tinjauan manufaktur spesifik proyek.