
Layanan CNC Pocket Milling untuk Komponen Presisi
Kirimkan gambar teknik Anda untuk layanan CNC pocket milling yang direncanakan berdasarkan dimensi kritis, akses perkakas, kebutuhan inspeksi, dan kontrol revisi.
Contoh Komponen CNC Pocket-Milling
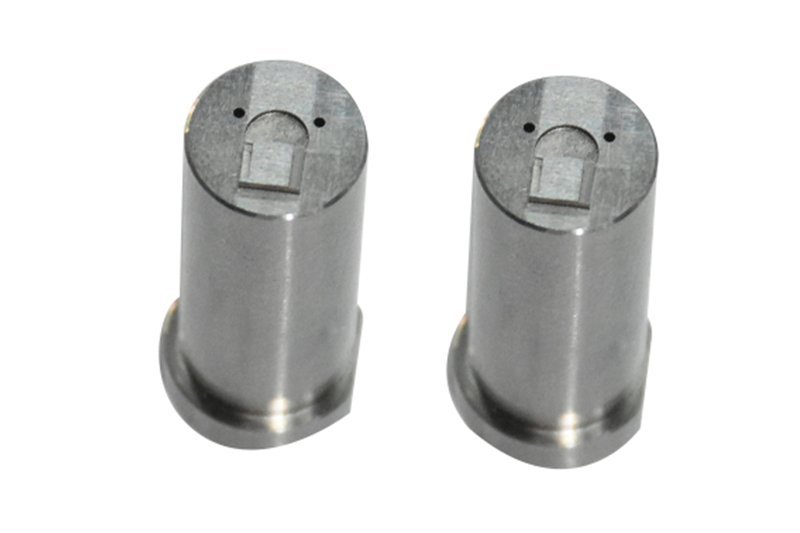




Related Drawing-Defined Components








Mengapa Tim Memilih Layanan CNC Pocket Milling Kami
Perencanaan berbasis gambar teknik menyelaraskan geometri saku, dimensi kritis, alur proses, inspeksi, dan revisi sebelum komitmen produksi dibuat.
Tinjauan Berbasis Gambar Teknik Terlebih Dahulu
Kami meninjau gambar teknik dan model yang tersedia untuk memperjelas geometri saku, datum, persyaratan material, dan pertanyaan manufaktur sebelum penawaran harga.
Masukan DFM yang Praktis
Diskusi DFM mengidentifikasi akses perkakas, radius internal, rasio kedalaman terhadap lebar, toleransi pemesinan, dan fitur yang mungkin memerlukan pendekatan yang direvisi.
Dimensi Kritis yang Direncanakan
Dimensi kritis terhadap kualitas, hubungan toleransi, referensi datum, dan prioritas permukaan diidentifikasi sehingga alur proses mendukung tujuan fungsional.
Alur Proses yang Terkoordinasi
CNC milling dapat dikoordinasikan dengan EDM, gerinda presisi, pemasangan, dan operasi sekunder ketika gambar teknik dan cakupan proyek yang terverifikasi memerlukannya.
Penyelarasan Metode Inspeksi
Ekspektasi inspeksi dibahas sejak awal, termasuk persyaratan laporan, prioritas pengukuran, dan dokumentasi yang diperlukan untuk sesuai dengan rencana verifikasi yang disepakati.
Visibilitas Revisi
Revisi gambar teknik, keputusan proyek, dan informasi pengiriman tetap terlihat melalui komunikasi yang terkoordinasi, membantu tim menghindari produksi berdasarkan persyaratan yang sudah usang.
Komponen dan Perkakas Presisi
Alur proses berbasis gambar teknik untuk komponen yang dapat dikonfigurasi, mulai dari tinjauan DFM hingga pemesinan, inspeksi, dan pengiriman yang terdokumentasi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen kustom berbasis gambar teknik yang memerlukan alur proses yang jelas, tinjauan dimensi kritis, konfirmasi material, dan rencana inspeksi yang sesuai dengan pesanan.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen prismatik, plat, insert, saku, dan profil kompleks. Akses perkakas, pemilihan datum, strategi fixture, dan toleransi pemesinan ditinjau sebelum perencanaan produksi.
Upload a Drawing
CNC Turning
Layanan CNC turning presisi untuk poros, pin, bushing, sleeve, fitur berulir, dan komponen rotasi. Penawaran harga harus mencantumkan persyaratan konsentrisitas, runout, permukaan, material, dan inspeksi.
Upload a Drawing
Pengerjaan Mesin 5-Axis
Pengerjaan mesin CNC 5-axis mendukung geometri multi-sisi dan fitur dengan akses yang menantang. Perencanaan proses mengevaluasi orientasi, jangkauan pahat, penjepitan, transfer datum, dan apakah diperlukan EDM atau penggerindaan lanjutan.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung komponen berdiameter kecil, panjang, atau padat detail di mana penanganan, konsentrisitas, kontrol burr, dan strategi pengukuran secara material memengaruhi hasil.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan sinker EDM menangani material yang dikeraskan, geometri internal yang tajam, slot halus, detail buta, dan fitur di luar akses milling praktis. Desain elektroda, jalur kawat, pertimbangan recast, dan persyaratan finishing perlu ditinjau.
Upload a Drawing
Penggerindaan Presisi
Penggerindaan permukaan dan profil presisi mendukung kerataan terkontrol, paralelisme, akurasi profil, dan finishing ukuran akhir. Stok penggerindaan, urutan perlakuan panas, kondisi datum, dan metode inspeksi harus ditentukan dalam tinjauan gambar.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi sebagai komponen perkakas yang dapat dikonfigurasi dari gambar yang disetujui. Pengerjaan mesin, EDM, penggerindaan, antarmuka fitting, fitur pendingin, kondisi baja, dan permukaan pencetakan kritis direncanakan bersama.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi dinilai berdasarkan kesesuaian, celah, panduan, kondisi material, dan persyaratan permukaan. Siklus cetakan yang dimaksud dan detail komponen penggandeng membantu menetapkan rute manufaktur yang praktis.
Upload a Drawing
Pin Inti, Panduan u0026 Komponen Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi memerlukan antarmuka terkontrol antara elemen cetakan. Tinjauan gambar berfokus pada datum fungsional, hubungan posisi, permukaan aus, persyaratan kekerasan, dan bukti inspeksi yang dibutuhkan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori dipasok sebagai keluarga komponen yang ditentukan oleh gambar. Antarmuka perjalanan, geometri penutupan, area aus, akses pengerjaan mesin, stok fitting, dan hubungan perakitan harus diklarifikasi sebelum manufaktur.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas di mana jarak antar, keselarasan, geometri sisipan, fitur halus, dan kondisi penggandengan berulang sangat penting. SUUXIANG meninjau dimensi kritis, kebutuhan EDM, perlakuan material, dan persyaratan inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi direncanakan di sekitar fungsi pemotongan, pembentukan, pemanduan, dan penentu posisi. Kondisi material, perlakuan panas, urutan penggerindaan, persyaratan tepi, hubungan celah, dan konteks cetakan penggandeng harus menyertai RFQ.
Upload a Drawing
Perkakas Cetakan Injeksi, MIM, CIM u0026 Overmolding
Komponen cetakan injeksi dan perkakas untuk MIM, CIM, dan overmolding dievaluasi dalam cakupan produksi yang terverifikasi. Tinjauan mempertimbangkan permukaan aliran material, antarmuka sisipan, geometri ventilasi atau gerbang, konteks penyusutan, dan kontrol kualitas yang ditentukan.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan gambar, aplikasi, rute pengerjaan mesin, kebutuhan perlakuan panas, paparan korosi, dan persyaratan inspeksi. Grade dan kondisi material harus dikonfirmasi sebelum komitmen produksi.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas ditentukan sebagai persyaratan fungsional, bukan tambahan generik. Urutan, masking, perubahan dimensi, target kekerasan, ketahanan korosi, penampilan, dan inspeksi pasca-perlakuan memerlukan definisi yang jelas.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan di sekitar dimensi kritis dan kriteria penerimaan yang disepakati. Persyaratan dapat mencakup laporan dimensi, catatan material, ketertelusuran revisi, dan metode inspeksi yang sesuai dengan suku cadang.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah mendukung validasi desain, uji coba perkakas, jumlah jembatan, dan revisi terkontrol. RFQ yang berguna mengidentifikasi revisi gambar, material, jumlah, fitur kritis, kebutuhan inspeksi, dan tanggal pengiriman target.
Upload a DrawingMaterial untuk Layanan CNC Pocket Milling

Baja Perkakas (Tool Steels)
Umumnya dipertimbangkan untuk sisipan cetakan (mold inserts), inti (cores), dan perkakas yang sensitif terhadap keausan. Kemampuan mesin bervariasi tergantung grade dan kekerasan; proses pengosongan kantong kasar (rough pocketing), urutan perlakuan panas, kelonggaran finishing, dan kebutuhan EDM atau gerinda harus ditinjau dari gambar kerja.

Baja Tahan Karat (Stainless Steels)
Sering ditentukan untuk komponen tahan korosi, perlengkapan (fixtures), dan aplikasi cetakan tertentu. Grade paduan memengaruhi perilaku pemotongan dan respons hasil akhir, sementara kantong yang dalam mungkin memerlukan akses perkakas yang hati-hati, evakuasi chip, dan perencanaan inspeksi di sekitar datum kritis.

Paduan Aluminium (Aluminum Alloys)
Pilihan praktis untuk perlengkapan ringan, komponen prototipe, dan aplikasi perkakas tertentu. Kemampuan mesinnya yang umumnya baik mendukung pembersihan kantong yang efisien, namun paduan, ketebalan dinding, persyaratan permukaan, dan perlakuan pasca-mesin apa pun perlu dikonfirmasi selama tinjauan DFM.

Baja Karbon (Carbon Steels)
Digunakan untuk komponen struktural, elemen perkakas, dan aplikasi di mana kekuatan material dan biaya perlu diseimbangkan. Grade, kondisi pasokan, dan perlakuan panas yang direncanakan memengaruhi kelonggaran pemesinan, risiko distorsi, strategi hasil akhir kantong, dan persyaratan inspeksi akhir.

Paduan Tembaga (Copper Alloys)
Dipertimbangkan untuk fitur kelistrikan, komponen manajemen termal, dan detail perkakas khusus. Paduan kuningan dan tembaga sangat berbeda dalam perilaku pemotongan; tinjauan gambar kerja harus mengonfirmasi paduan, geometri kantong, ekspektasi kontrol gerinda (burr-control), kondisi permukaan, dan persyaratan pemasangan.
Layanan CNC Pocket Milling: Proses yang Didukung

CNC Pocket Milling
CNC milling menghilangkan material di dalam batas yang ditentukan untuk membuat rongga, step, dan profil internal. Akses perkakas, radius sudut, kekakuan dinding, dan kelonggaran finishing ditinjau untuk mendukung geometri kantong yang dibutuhkan.


Wire EDM
Wire EDM dapat mendukung slot sempit, profil internal tajam, dan fitur yang dikeraskan di mana akses pahat konvensional terbatas. Jalur kawat, lokasi lubang awal, persyaratan sudut, dan datum inspeksi harus ditentukan sebelum perencanaan.

Sinker EDM
Sinker EDM dapat membentuk fitur rongga yang dalam atau detail menggunakan strategi elektroda yang direncanakan. Keausan elektroda, ekspektasi hasil akhir, celah percikan (spark clearance), dan persyaratan pemasangan hilir dipertimbangkan bersama dengan dimensi kritis gambar kerja.

Penggerindaan Presisi (Precision Grinding)
Penggerindaan presisi dapat mengikuti pemesinan atau EDM ketika kerataan, paralelisme, atau penghilangan material terkontrol diperlukan. Kelonggaran penggerindaan, urutan perlakuan panas, perlindungan datum, dan metode inspeksi ditinjau sebagai bagian dari rute.

Inspeksi Pemasangan (Fitting Inspection)
Pemasangan dan inspeksi mengonfirmasi bagaimana fitur hasil milling kantong berhubungan dengan komponen pemasangan dan datum yang ditentukan. Rencana inspeksi diselaraskan dengan prioritas gambar kerja, status revisi, kebutuhan pelaporan, dan persyaratan terverifikasi untuk pesanan.
Layanan CNC Pocket Milling: Fitur Sekunder dan Detail Komponen

Fitur Ulir
Tentukan standar ulir, ukuran, kedalaman, kelas, kondisi masuk, dan persyaratan bagian pasangan apa pun. SUUXIANG meninjau akses perkakas dan urutan bersama geometri saku sebelum mengonfirmasi rute manufaktur.

Fitur Penentu Posisi
Lubang dowel, permukaan datum, lubang pemandu, dan slot penentu posisi dapat membangun hubungan perakitan yang berulang. Identifikasi datum fungsional dan persyaratan posisi kritis sehingga metode pemesinan dan inspeksi dapat dievaluasi.

Kehalusan Permukaan
Sebutkan persyaratan kehalusan berdasarkan permukaan fungsional, termasuk dasar saku, permukaan penyegelan, area geser, atau zona kosmetik. Gambar harus membedakan ekspektasi kekasaran dari persyaratan geometri dan toleransi.

Perlakuan Panas
Di mana kekerasan atau perlakuan panas diperlukan, berikan grade material, kondisi target, dan prioritas dimensi yang relevan. SUUXIANG dapat meninjau kelonggaran pemesinan, stok gerinda, dan urutan proses terhadap gambar.

Penandaan Suku Cadang
Nomor suku cadang, tanda revisi, pengidentifikasi orientasi, dan tanda ketertelusuran harus menyatakan lokasi, metode, dan batasan keterbacaan. Ini membantu menghindari konflik dengan permukaan kritis, dinding saku, atau antarmuka yang dirakit.

Dokumentasi Inspeksi
Tentukan format laporan yang diperlukan, karakteristik yang diukur, jumlah sampel, dan ekspektasi inspeksi berbasis datum apa pun. Dokumentasi diselaraskan dengan pesanan dan rencana inspeksi yang diverifikasi daripada diasumsikan dari daftar periksa generik.
Layanan Penggilingan Saku CNC SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Chang’an Town, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim teknik, pengadaan, dan kualitas global menerjemahkan gambar dan spesifikasi menjadi suku cadang CNC kustom yang diperiksa, komponen cetakan presisi, perkakas konektor, dan komponen die.
Layanan penggilingan saku CNC kami direncanakan di sekitar suku cadang, bukan templat proses generik. Sebelum kutipan dan komitmen produksi, kami meninjau dimensi kritis, datum, geometri saku, akses perkakas, persyaratan material dan perlakuan panas, prioritas permukaan, kebutuhan EDM atau gerinda, jumlah, dan ekspektasi inspeksi.
Yang membedakan SUUXIANG adalah perencanaan proses terkoordinasi di seluruh penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, gerinda presisi, pemasangan, dan inspeksi. Kontrol revisi yang jelas dan komunikasi proyek yang dapat dilacak menjaga manufaktur tetap selaras dengan gambar yang disetujui, rencana inspeksi yang ditentukan, dan persyaratan pengiriman.

Layanan Penggilingan Saku CNC: Dari Geometri hingga Fitur yang Terverifikasi
DFM Dimulai dari Datum
SUUXIANG meninjau datum gambar, dimensi kritis, hubungan dinding, akses perkakas, radius sudut, dan tumpukan toleransi sebelum kutipan. Ini mengklarifikasi wajah saku mana yang mengontrol fungsi dan di mana perubahan desain atau kelonggaran pemesinan dapat mengurangi risiko sebelum produksi dimulai.
- Identifikasi datum fungsional dan fitur saku yang kritis terhadap kualitas
- Tinjau akses pahat, radius internal, dan kekakuan dinding
- Sejajarkan toleransi dengan fungsi pemasangan atau penyegelan fitur
- Catat revisi gambar dan pertanyaan manufaktur yang belum terselesaikan
- Konfirmasikan revisi gambar sebelum penawaran dan rilis

Pilih Jalur Proses yang Tepat
Geometri saku tidak secara otomatis menentukan satu proses tunggal. SUUXIANG mengevaluasi frais CNC bersama dengan wire EDM atau sinker EDM, di mana sudut internal, kedalaman, akses, kondisi material, atau hubungan antar fitur memerlukan jalur yang berbeda untuk gambar yang diserahkan.
- Bandingkan akses alat CNC dengan geometri internal yang dibutuhkan
- Nilai kebutuhan EDM untuk sudut tajam atau fitur yang terbatas
- Rencanakan urutan pemesinan dengan mempertimbangkan perlakuan panas dan risiko distorsi
- Tentukan lintasan penyelesaian untuk dinding dan dasar saku yang fungsional

Lindungi Stok Penggerindaan dan Pemasangan
Untuk komponen cetakan dan konektor perkakas, saku yang difrais mungkin merupakan fitur perantara daripada permukaan akhir. SUUXIANG meninjau stok penggerindaan, antarmuka pemasangan, dan hubungan perakitan sehingga operasi penyelesaian akhir dipertimbangkan sebelum material dihilangkan.
- Sisakan stok yang sesuai di mana penggerindaan presisi diperlukan
- Pisahkan permukaan referensi dari permukaan yang ditujukan untuk pemasangan
- Tinjau konteks komponen pasangan saat memengaruhi fungsi saku
- Konfirmasikan urutan penyelesaian sebelum berkomitmen pada produksi

Inspeksi Sesuai Revisi yang Disetujui
Perencanaan inspeksi mengikuti revisi gambar yang disepakati dalam pesanan dan prioritas fitur kritis. SUUXIANG menyelaraskan metode pengukuran, kebutuhan pelaporan, dan ekspektasi ketertelusuran sebelum produksi, kemudian menjaga informasi revisi dan pengiriman tetap terlihat di seluruh alur kerja proyek.
- Tentukan dimensi kritis dan metode inspeksi yang berlaku
- Konfirmasikan format laporan dan persyaratan dokumentasi sejak dini
- Jaga ketertelusuran ke revisi gambar yang disetujui
- Eskalasi pertanyaan spesifikasi yang belum terselesaikan sebelum rilis
Layanan Frais Saku CNC dengan Kontrol Berbasis Gambar
Bandingkan alur kerja manufaktur yang terdokumentasi dengan jalur pengadaan yang hanya menawarkan penawaran harga sebelum merilis proyek frais saku presisi.
← Swipe left or right to view →
Alur Kerja Produksi Layanan CNC Pocket Milling
Alur kerja berbasis gambar kerja yang menyelaraskan geometri saku, perencanaan proses, persyaratan inspeksi, dan koordinasi pengiriman sebelum produksi dilanjutkan.
Tinjau Gambar dan RFQ
Kami meninjau gambar 2D, model, material, kuantitas, aplikasi, dimensi kritis, persyaratan permukaan, kebutuhan inspeksi, dan target pengiriman sebelum menentukan dasar penawaran harga.
Rencanakan Proses dan Kontrol
Tim mengevaluasi strategi datum, akses perkakas, kedalaman saku, radius sudut, toleransi pemesinan, urutan perlakuan panas, dan apakah diperlukan EDM atau gerinda.
Konfirmasi Lingkup dan Revisi
Sebelum dirilis, persyaratan produksi, dokumentasi kualitas, ekspektasi pengiriman, dan revisi gambar yang berlaku diselaraskan untuk menjaga ketertelusuran proyek yang jelas.
Mesin Fitur Saku Kritis
Penggilingan CNC menghilangkan material melalui operasi pengasaran dan penyelesaian yang terencana, dengan EDM, gerinda, atau pemasangan yang dimasukkan bila geometri dan spesifikasi fitur memerlukannya.
Inspeksi, Kemas, Koordinasikan Pengiriman
Komponen yang selesai diperiksa sesuai rencana inspeksi yang disepakati, dicocokkan dengan dokumentasi yang diperlukan, dilindungi untuk transit, dan dikoordinasikan untuk pengiriman sesuai pesanan.
Bagaimana Layanan Penggilingan Saku CNC Bergerak dari Gambar ke Pengiriman
A drawing-led process that keeps DFM decisions, critical requirements, inspection expectations, and delivery coordination visible before production begins.
Kirimkan Paket Gambar Anda
Sediakan gambar 2D, model 3D jika tersedia, material, kuantitas, geometri saku, dimensi kritis, persyaratan permukaan, kebutuhan inspeksi, dan tanggal target pengiriman.
Tinjau DFM dan Penawaran
Tinjau akses pemesinan, jangkauan perkakas, radius sudut, strategi datum, kebutuhan EDM atau gerinda, toleransi, dan rute proses yang diusulkan sebelum SUUXIANG mengeluarkan penawaran harga.
Konfirmasikan Persyaratan Produksi
Setujui revisi gambar, persyaratan material dan perlakuan panas, rencana kualitas, detail pengambilan sampel atau produksi, dan konteks aplikasi apa pun yang memengaruhi fitur atau fungsi pemasangan.
Mesin dan Periksa Komponen
SUUXIANG mengoordinasikan pemesinan CNC dengan langkah-langkah EDM, gerinda, pemasangan, dan inspeksi yang berlaku, memeriksa dimensi kritis yang disepakati terhadap persyaratan pesanan yang terverifikasi.
Koordinasikan Dokumentasi Pengiriman
Terima koordinasi pengiriman dan dokumentasi yang ditentukan untuk pesanan, dengan informasi revisi dan catatan inspeksi yang diselaraskan dengan rencana produksi yang disetujui.
Dokumen Sertifikasi dan Kualitas
Layanan CNC Pocket Milling: Hasil Proyek Pelanggan
Testimoni pelanggan hanya dipublikasikan dengan persetujuan tertulis dan detail proyek yang terverifikasi.
Testimoni pelanggan hanya dipublikasikan dengan persetujuan tertulis dan detail proyek yang terverifikasi.
Testimoni pelanggan hanya dipublikasikan dengan persetujuan tertulis dan detail proyek yang terverifikasi.
FAQ Layanan CNC Pocket Milling
Practical quotation, quality, revision, and delivery questions for drawing-driven custom parts.
Informasi apa saja yang Anda perlukan untuk penawaran layanan CNC pocket milling?
Apakah ada jumlah pesanan minimum untuk layanan CNC pocket milling?
Bisakah saya meminta layanan CNC pocket milling dari sampel suku cadang tanpa gambar teknik?
Bagaimana Anda mengevaluasi fitur pocket yang dalam atau sempit sebelum produksi?
Bisakah Anda memberikan laporan inspeksi untuk suku cadang yang di-pocket milling?
Bagaimana saya harus merencanakan waktu tunggu untuk pesanan CNC pocket milling?
Bagaimana revisi gambar teknik dan kekayaan intelektual ditangani?
Bisakah SUUXIANG mengoordinasikan pembayaran dan pengiriman internasional untuk suku cadang kustom?
Panduan Lengkap Pembeli untuk layanan CNC pocket milling
Gunakan kerangka kerja keputusan ini untuk mengevaluasi geometri pocket, material, toleransi, inspeksi, dan kesiapan pemasok—sambil menghindari kesalahan gambar teknik, pengadaan, dan perencanaan biaya yang menunda proyek CNC presisi.
1. Apa itu layanan CNC pocket milling?
Pemesinan CNC 3-sumbu dapat menghilangkan material di dalam batas tertutup untuk membentuk rongga tersembunyi dengan dinding dan dasar yang ditentukan; ini adalah pocket milling. Definisi umum dan geometri tipikal dijelaskan di https://jlccnc.com/blog/cnc-pocket-milling-guide.nnTahun 2010 adalah tahun Dongguan SuuXiang Precision Mold Co., Ltd. didirikan, dan pembeli umumnya menentukan pocket pada insert cetakan, komponen perkakas konektor, komponen cetakan stamping, fixture, dan suku cadang yang dimesin dalam volume rendah. Gambar teknik harus mengidentifikasi dasar pocket, lokasi dinding, kondisi sudut, hubungan datum, dan dimensi kritis apa pun.nn4 nama fitur mencegah ambiguitas RFQ yang sering terjadi: pocket memiliki batas dan biasanya memiliki dasar, sedangkan slot adalah saluran sempit memanjang. Kontur mengikuti profil luar atau tepi, sedangkan pemotongan tembus menghilangkan material sepenuhnya melalui benda kerja alih-alih meninggalkan dasar.
2. Evolusi layanan CNC pocket milling
Pemesinan manual era 1950-an membuat biaya pocket sangat bergantung pada pengaturan operator, tanda tata letak, dan pengukuran berulang. Gambar teknik dapat menentukan rongga, tetapi memperkirakan waktu dan mereproduksi transisi sudut yang sama di berbagai batch memerlukan penilaian bengkel yang substansial.nnKontrol numerik era 1970-an dan jalur terprogram awal memindahkan pengulangan ke dalam program, menjadikan urutan pengaturan, pemilihan pahat, dan kenaikan kedalaman sebagai elemen pekerjaan yang dapat ditawar. Rongga kompleks tetap sulit diperkirakan karena setiap jalur offset, perlambatan sudut, dan lintasan finishing harus direncanakan secara eksplisit.nnSistem CAM era 1990-an membuat strategi roughing dan finishing berbasis model, sehingga insinyur dapat meninjau akses pahat, sisa stok, dan risiko tabrakan sebelum pemesinan. Adaptive clearing modern mempertahankan keterlibatan pahat yang lebih konsisten selama roughing, sementara lintasan finishing ringan terpisah melindungi persyaratan dinding dan dasar.nnAkses 3- hingga 5-sumbu telah memperluas geometri yang dapat dijangkau, tetapi juga membuat tinjauan RFQ menjadi lebih penting. Pembeli harus menyediakan model 3D, datum 2D, dimensi kritis, kondisi material, dan ekspektasi inspeksi agar pemasok dapat membedakan pocket sederhana dari yang memerlukan reorientasi, perkakas jangkauan panjang, EDM, atau gerinda.
3. Jenis layanan CNC pocket milling
Enam keluarga geometri mencakup sebagian besar permintaan layanan CNC pocket milling. Akses dinding, kedalaman, dan fitur internal mereka menentukan pemilihan pahat, waktu siklus, lintasan finishing, dan datum inspeksi sebelum pemrograman CAM dimulai.
Pocket Terbuka dan Tertutup
Pocket terbuka cocok untuk relief tepi dan antarmuka geser; pocket tertutup cocok untuk sarang dan rongga.nnAkses dua dinding mengubah evakuasi chip dan masuknya pahat. Tentukan tepi terbuka, radius sudut, kedalaman dasar, datum, dan toleransi dinding.
Pocket Dangkal dan Dalam
Pocket dangkal biasanya memungkinkan pahat yang lebih kaku dan lebih pendek serta finishing yang lebih cepat.nnPocket dalam meningkatkan risiko jangkauan, defleksi, dan evakuasi. Tentukan kedalaman, radius sudut minimum, finishing dasar, draft, dan tanda bekas yang diizinkan.
Pocket Persegi Panjang dan Lingkaran
Pocket persegi panjang muncul pada insert dan celah klem; pocket lingkaran menempatkan komponen.nnDua pilihan geometri memengaruhi radius pahat sudut dan metode pengukuran. Tentukan radius, diameter, datum posisi, kerataan dasar, dan finishing dinding.
Kantong Pulau dan Lekukan Bertingkat
Kantong pulau mempertahankan tonjolan untuk penopang atau fitur penentu lokasi; lekukan bertingkat menciptakan beberapa tingkat fungsional.nnSetiap tingkat menambah jalur perkakas dan titik inspeksi. Tentukan profil pulau, kedalaman tingkat, persyaratan sambungan, skema datum, dan dimensi langkah kritis.
Kantong Miring dan Multi-Axis
Kantong miring menopang antarmuka yang dibentuk, perkakas konektor, dan mekanisme cetakan.nnJangkauan tiga sumbu mungkin memerlukan pemasangan ulang; akses multi-axis dapat mengurangi waktu penyiapan. Tentukan sudut, permukaan yang dapat diakses, batas jarak bebas perkakas, bidang referensi, dan orientasi inspeksi.
4. Material untuk layanan bubut saku CNC
Empat keluarga material mencakup sebagian besar keputusan layanan bubut saku CNC: aluminium, baja, paduan tembaga, dan plastik rekayasa. Pemilihan material menentukan beban perkakas, aliran panas, perilaku dinding, dan prioritas inspeksi sebelum rilis CAM.
| Keluarga Material | Pertimbangan Kantong | Kegunaan yang Sesuai | Spesifikasi yang Disediakan Pembeli |
|---|---|---|---|
| Paduan aluminium | Evakuasi cepat; kelola gerinda dan getaran dinding tipis | Perlengkapan prototipe, rumah | Paduan, temper, finishing |
| Baja perkakas atau baja tahan karat | Panas/beban lebih tinggi; simpan stok untuk finishing | Sisipan cetakan, komponen die | Grade, kekerasan, urutan perlakuan panas |
| Paduan kuningan atau tembaga | Kontrol gerinda; tembaga menghantarkan panas | Perkakas konektor, fitur listrik | Kebutuhan paduan dan konduktivitas |
| POM atau nilon | Batasi panas; pastikan stabilitas dinding | Jig, komponen isolasi | Tingkat resin, warna, pengkondisian |
Paduan Aluminium dan Tembaga
Aluminium mudah dibersihkan tetapi dapat membentuk tepi yang menumpuk; gunakan perkakas tajam dan evakuasi chip yang terkontrol. Kuningan dimesin dengan bersih, sementara tembaga menghantarkan panas tetapi dapat meninggalkan gerinda pada fitur konektor.
Baja dan Dinding Stabil
Baja perkakas memerlukan keterlibatan konservatif dan penyelesaian yang direncanakan setelah perlakuan panas jika berlaku. Baja tahan karat menahan panas dan mengeras karena kerja, sehingga dinding saku yang tipis memerlukan tinjauan kekakuan dan akses pendingin yang andal.
POM dan Nilon
POM umumnya memberikan saku yang tajam dan stabil untuk perlengkapan; nilon lebih kuat tetapi lebih sensitif terhadap panas dan dapat bergeser karena kelembaban. Tentukan grade resin dan kondisi pengkondisian saat lokasi dinding penting.
5. Opsi penyelesaian dan kustomisasi
Untuk layanan pemotongan saku CNC, persyaratan pasca-mesin adalah masukan rekayasa, bukan catatan kaki kutipan. Tentukan fungsi yang dimaksud sebelum memilih tampilan kosmetik.
| Persyaratan | Tujuan Fungsional | Definisi Gambar atau PO |
|---|---|---|
| Pemecahan tepi | Penanganan dan perakitan yang aman | Ukuran dan tepi yang terkena |
| Anodisasi atau pelapisan | Perilaku korosi atau listrik | Tipe, warna, area yang ditutupi |
| Penandaan | Ketertelusuran | Konten, lokasi, metode |
| Pengemasan | Pencegahan kerusakan dan korosi | Perlindungan dan pelabelan |
Penandaan Tepi dan Permukaan
Setiap tepi eksternal dan saku memerlukan instruksi pemecahan, radius, atau penghilangan geram yang jelas. ‘Hilangkan tepi tajam’ lebih sulit dikontrol daripada kondisi tepi yang dinyatakan.nnPenandaan akhir permukaan harus mengidentifikasi permukaan yang terkena dan arah pengukuran. Lantai saku, dinding, dan permukaan penyegelan mungkin memerlukan hasil yang berbeda.
Pemilihan Akhir Fungsional
Anodisasi, pelapisan, pasivasi, dan minyak pelindung bergantung pada substrat, geometri, dan penggunaan hilir. Saku yang dalam dapat mempersulit cakupan pelapisan dan kesesuaian dimensi.nnAkhir fungsional harus menyatakan tujuan ketahanan korosi, kontak listrik, penyambungan, atau pelepasan cetakan. Warna kosmetik atau tampilan seragam adalah kriteria penerimaan terpisah.
Penandaan dan Perlindungan Pengiriman
Satu pesanan pembelian harus menentukan konten, lokasi, metode, dan batas keterbacaan penandaan. Penandaan tidak boleh merusak permukaan datum, lantai saku, atau fitur penyambungan.nnSetiap persyaratan pengiriman harus menentukan pelestarian, perlindungan individu, dan pelabelan. Sertakan pencegahan karat, penanganan ruang bersih, atau identifikasi revisi jika berlaku.
6. Kualitas saku dan esensi DFM
Sebuah saku hanya dapat diulang sebanyak akses alatnya, skema datum, dan jalur inspeksinya. Untuk layanan pemotongan saku CNC, DFM harus mendefinisikan ini sebelum pemrograman CAM dan pemilihan perlengkapan.
Radius, Kedalaman, dan Jangkauan
Pemotong 6 mm tidak dapat menghasilkan radius sudut internal yang lebih kecil dari 3 mm; perbesar sudut non-fungsional atau tentukan EDM. Saku yang dalam dan sempit memerlukan tinjauan jangkauan alat untuk membatasi defleksi dan getaran.
Dinding dan Geometri Fitur
Dinding tipis akan melengkung saat menerima beban potong, jadi pertahankan stok penyangga jika memungkinkan dan mesin dengan pemotongan akhir yang ringan. Tentukan kerataan dan tegak lurus dari datum fungsional, bukan dari permukaan luar yang sembarangan.
Strategi Akhir dan Pembuangan Gerinda
Sisakan ruang untuk pemotongan kasar diikuti dengan lintasan penyelesaian dinding yang lebih ringan dapat meningkatkan konsistensi dimensi dan mengurangi bekas alat yang terlihat; praktik umum ini dijelaskan di https://jlccnc.com/blog/cnc-pocket-milling-guide. Sebutkan hasil akhir lantai dan dinding secara terpisah, ditambah batas pemecahan tepi yang diizinkan.
Datum dan Akses Inspeksi
Dua atau tiga permukaan datum yang dapat diakses memungkinkan inspeksi untuk menetapkan kerangka referensi yang sama dengan yang digunakan pada gambar. Sisakan akses probe atau pengukur, identifikasi kedalaman kritis, dan hindari tepi gerinda yang terperangkap di persimpangan saku.
7. Memilih pemasok layanan CNC pocket milling
Keputusan pemasok harus berupa tinjauan bersama antara teknik, kualitas, dan pengadaan—bukan perbandingan jumlah mesin unggulan. Untuk layanan CNC pocket milling, minta bukti spesifik proyek sebelum menerima pernyataan kapabilitas.
Tinjauan Gambar dan Kesesuaian Proses
Gambar 2D dan model 3D harus ditinjau bersama berdasarkan datum, CTQ, kondisi material, dan tingkat revisi. Tanyakan bagaimana jangkauan alat, penahanan kerja, radius sudut, dan ruang penyelesaian memengaruhi rute.nnRute 3-sumbu, multi-sumbu, EDM, dan penggilingan harus disesuaikan dengan geometri saku aktual dan kendala akses. Minta proposal proses yang terdokumentasi, bukan daftar peralatan generik.
- Identifikasi dinding yang tidak dapat diakses dan radius pemotong minimum.
- Konfirmasi ketertelusuran material dan urutan perlakuan panas.
- Catat umpan balik DFM terhadap revisi gambar.
Bukti, Inspeksi, dan Pengiriman
Satu rencana produk pertama harus mendefinisikan fitur kritis, pengaturan datum, metode pengukuran, format laporan, dan tanggung jawab penerimaan sebelum produksi. Kualitas dan teknik harus menyetujui apakah CTQ yang ditentukan memerlukan inspeksi 100% atau rencana pengambilan sampel yang disetujui.nnSetiap pesanan harus menentukan sertifikat material yang diperlukan, catatan perlakuan panas, laporan inspeksi, dan dokumen pengemasan yang dikontrol revisinya. Pengadaan harus meminta visibilitas risiko pada kapasitas, proses subkontrak, perubahan jadwal, dan serah terima pengiriman.
- Tinjau contoh laporan inspeksi yang dianonimkan.
- Sebutkan satu kontak kontrol revisi tunggal.
- Eskalasi risiko pengiriman saat teridentifikasi, bukan saat pengiriman.
8. Kesalahan umum layanan CNC pocket milling
Kegagalan saku sering dimulai di RFQ, sebelum pemotong dipilih. Dalam layanan CNC pocket milling, gambar harus membuat fungsi, akses, dan verifikasi tidak ambigu.
Sudut Internal dan Jangkauan
Sudut internal yang tajam memerlukan proses non-milling atau fitur pelepas. Tentukan radius sudut, kedalaman saku, dan batas akses alat; tinjau defleksi alat panjang pada saku dalam.
Datum dan Toleransi
Datum yang hilang membuat kedalaman dan lokasi terbuka untuk interpretasi. Identifikasi skema datum fungsional dan terapkan toleransi ketat hanya pada fitur yang saling cocok atau kritis terhadap kualitas.
Persyaratan Material dan Tepi
Tingkat material dan kondisi perlakuan panas mengubah urutan pemesinan dan ruang penggilingan. Sebutkan keduanya, ditambah hasil akhir permukaan, kondisi gerinda yang diizinkan, dan tepi yang memerlukan pemecahan yang ditentukan.
Lingkup Inspeksi Sebelum Persetujuan
Bagian yang dikutip tidak secara otomatis dikutip dengan bukti dimensi penuh. Sebelum pelepasan, sepakati dimensi kritis, metode pengukuran, pengambilan sampel atau inspeksi penuh, format laporan, revisi, dan ketertelusuran yang diperlukan.
9. Dari RFQ hingga peluncuran produksi
Satu paket peluncuran harus memasangkan gambar 2D yang dirilis dengan model 3D yang cocok. Untuk layanan CNC pocket milling, sebutkan konteks aplikasi sebelum rute dikutip.
Buat Paket RFQ
Dua file—gambar 2D yang terkontrol dan model 3D yang sesuai—harus memiliki identifikasi revisi. Tandai lantai saku kritis, dinding, radius, datum, antarmuka penyambungan, finishing, dan persyaratan perlakuan panas.nnSatu tinjauan DFM harus menyelesaikan akses alat, penahanan benda kerja, radius sudut, kebutuhan EDM, stok gerinda, dan pendekatan inspeksi sebelum penawaran. Catat setiap deviasi yang diterima dalam asumsi penawaran.
Sampel Rilis dan Pengulangan
Persyaratan artikel pertama harus menyatakan kuantitas sampel, titik pengukuran, format laporan, dan otoritas rilis. Untuk prototipe, kaitkan penerimaan dengan revisi gambar daripada deskripsi email.nnSetiap pesanan pengulangan volume rendah harus mengkonfirmasi ulang material, finishing, kuantitas, tanggal target, dan dimensi kritis yang diubah. SUUXIANG dapat menjaga diskusi revisi, rencana inspeksi, dan pengiriman tetap dapat dilacak sepanjang produksi.
10. harga layanan frais saku CNC
Harga SUUXIANG dimulai dengan gambar, model, spesifikasi material, kuantitas, dan ekspektasi inspeksi yang telah dirilis; tidak ada tarif universal yang dapat secara bertanggung jawab mencakup variabel-variabel ini. Penawaran harus memisahkan persiapan blank, waktu pemesinan, proses sekunder, dan persyaratan verifikasi sehingga perubahan cakupan tetap terlihat.nnSatu RFQ lengkap juga menyatakan tanggal pengiriman target dan kebutuhan pengiriman ekspres. Pengungkapan dini memungkinkan tim untuk menilai urutan pengaturan, ketersediaan mesin, dan perencanaan inspeksi terhadap bukti proyek saat ini.
| Pendorong biaya | Dampak pada harga dan waktu tunggu | Tindakan pembeli |
|---|---|---|
| Persiapan material dan blank | Biaya stok, pemotongan, dan pengkondisian dapat meningkatkan keduanya. | Tentukan grade, kondisi, dan substitusi yang disetujui. |
| Volume saku, kedalaman, dan jangkauan | Lebih banyak pemindahan, alat jangkauan panjang, dan pemotongan yang lebih lambat meningkatkan waktu siklus. | Sediakan tampilan penampang dan batas kedalaman. |
| Kompleksitas fitur dan pengaturan | Pulau, sudut, dan berbagai orientasi menambah pemrograman dan pemasangan. | Identifikasi datum dan permukaan penjepit yang dapat diakses. |
| Toleransi dan finishing | Lulus finishing, gerinda, atau EDM dapat menambah waktu. | Tandai dimensi kritis dan persyaratan permukaan. |
| Inspeksi dan kuantitas | Laporan menambah upaya verifikasi; batch menyebar biaya pengaturan. | Nyatakan kebutuhan laporan dan perkiraan kuantitas. |
| Pengiriman ekspres | Penjadwalan yang dipercepat mungkin memerlukan rencana produksi yang berbeda. | Nyatakan tanggal pengiriman yang diperlukan pada RFQ. |
Unggah Gambar Anda untuk Layanan Frais Saku CNC
Kirimkan file 2D atau 3D beserta material, kuantitas, dimensi kritis, persyaratan inspeksi, dan tanggal pengiriman target untuk tinjauan gambar yang terperinci dan RFQ.