
Set Inti dan Rongga, Dibuat Sesuai Gambar Anda
Kirim gambar Anda untuk tinjauan DFM, perencanaan proses, dan set inti serta rongga yang diperiksa sesuai dimensi kritis dan persyaratan kualitas.
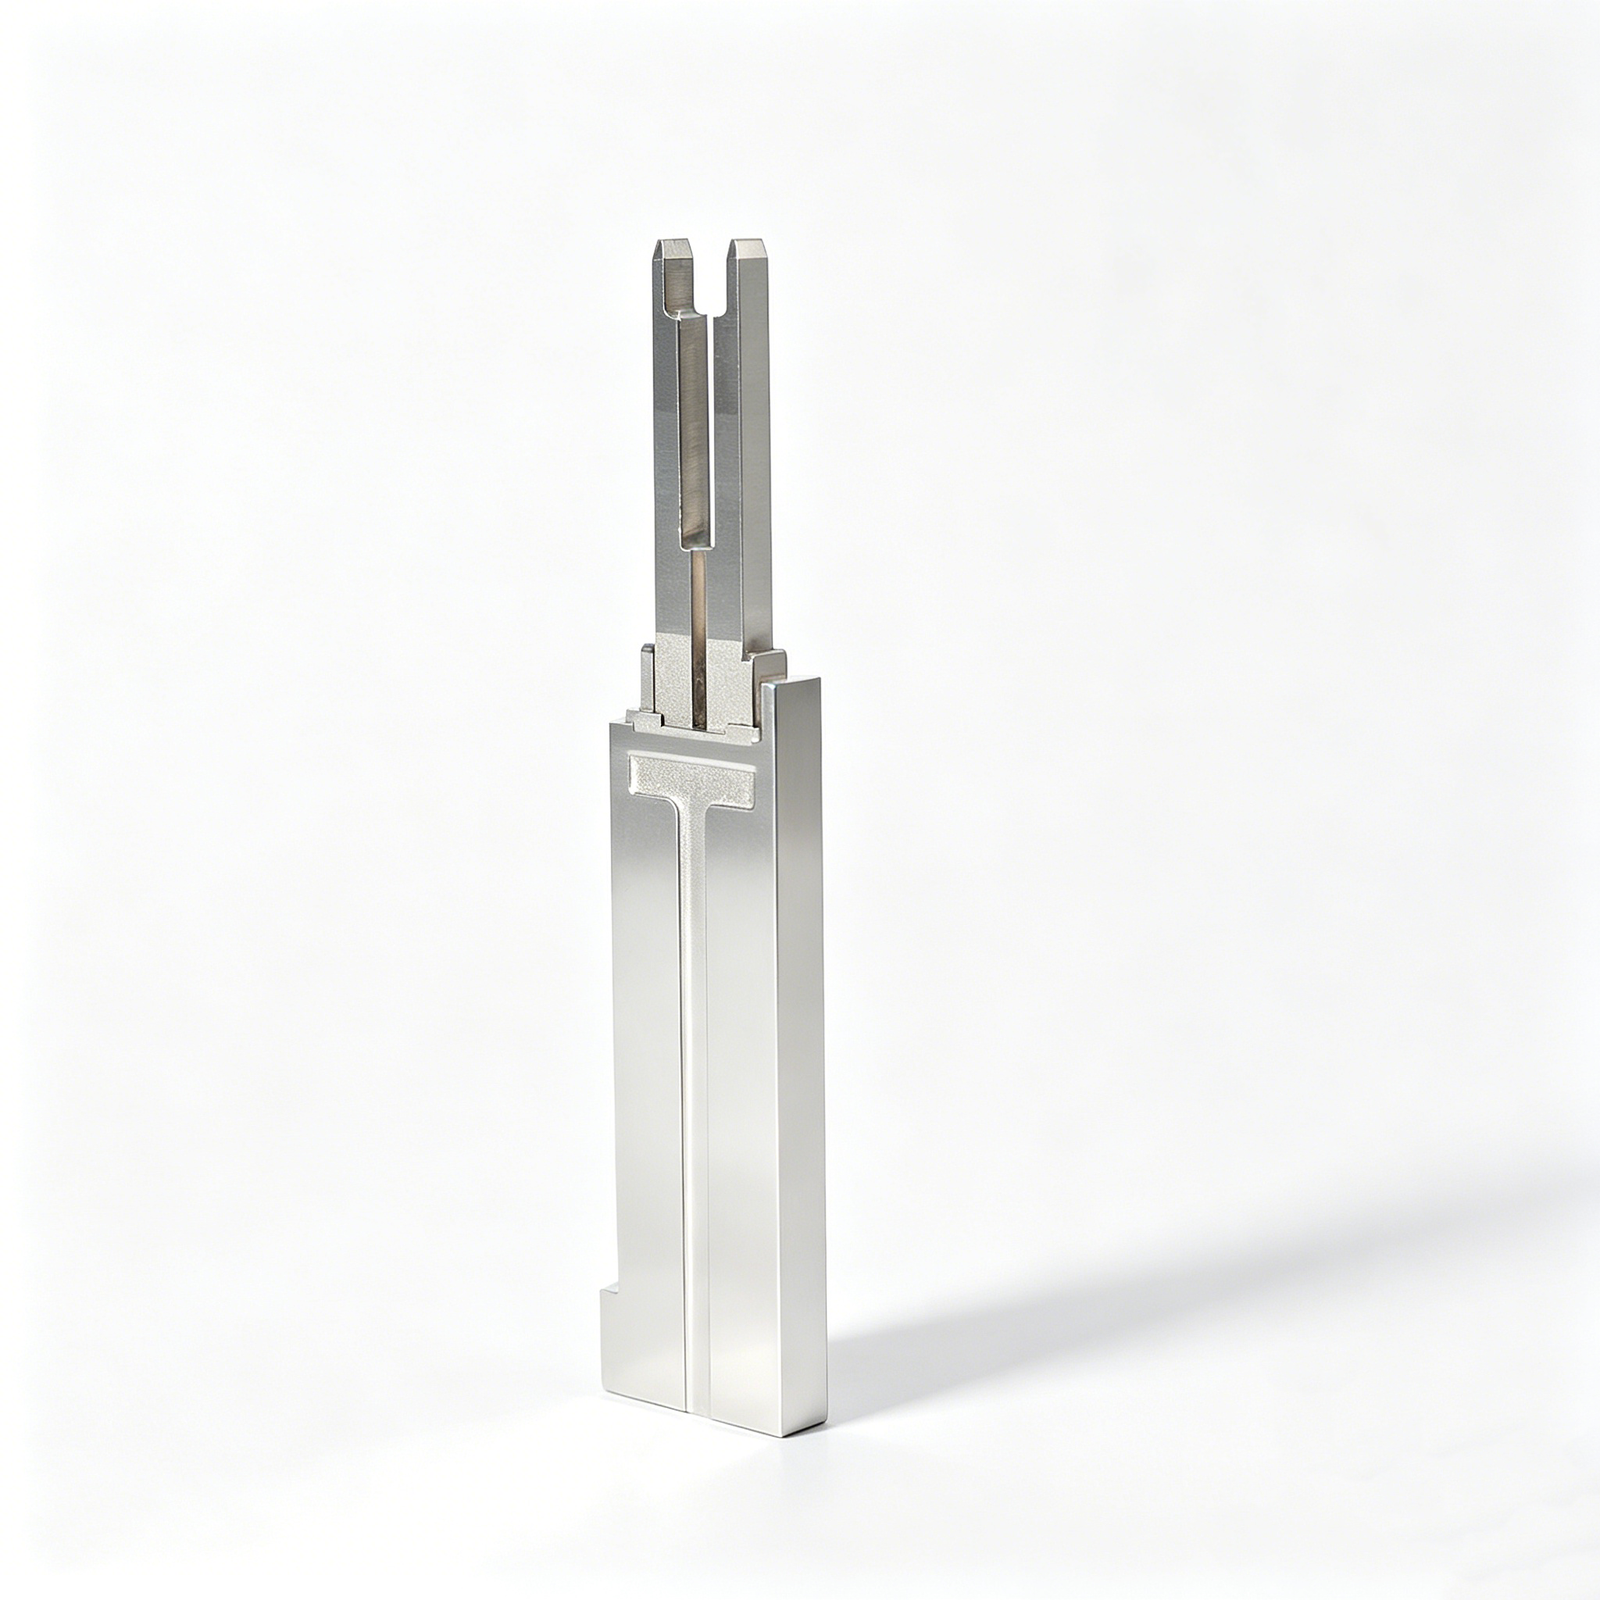
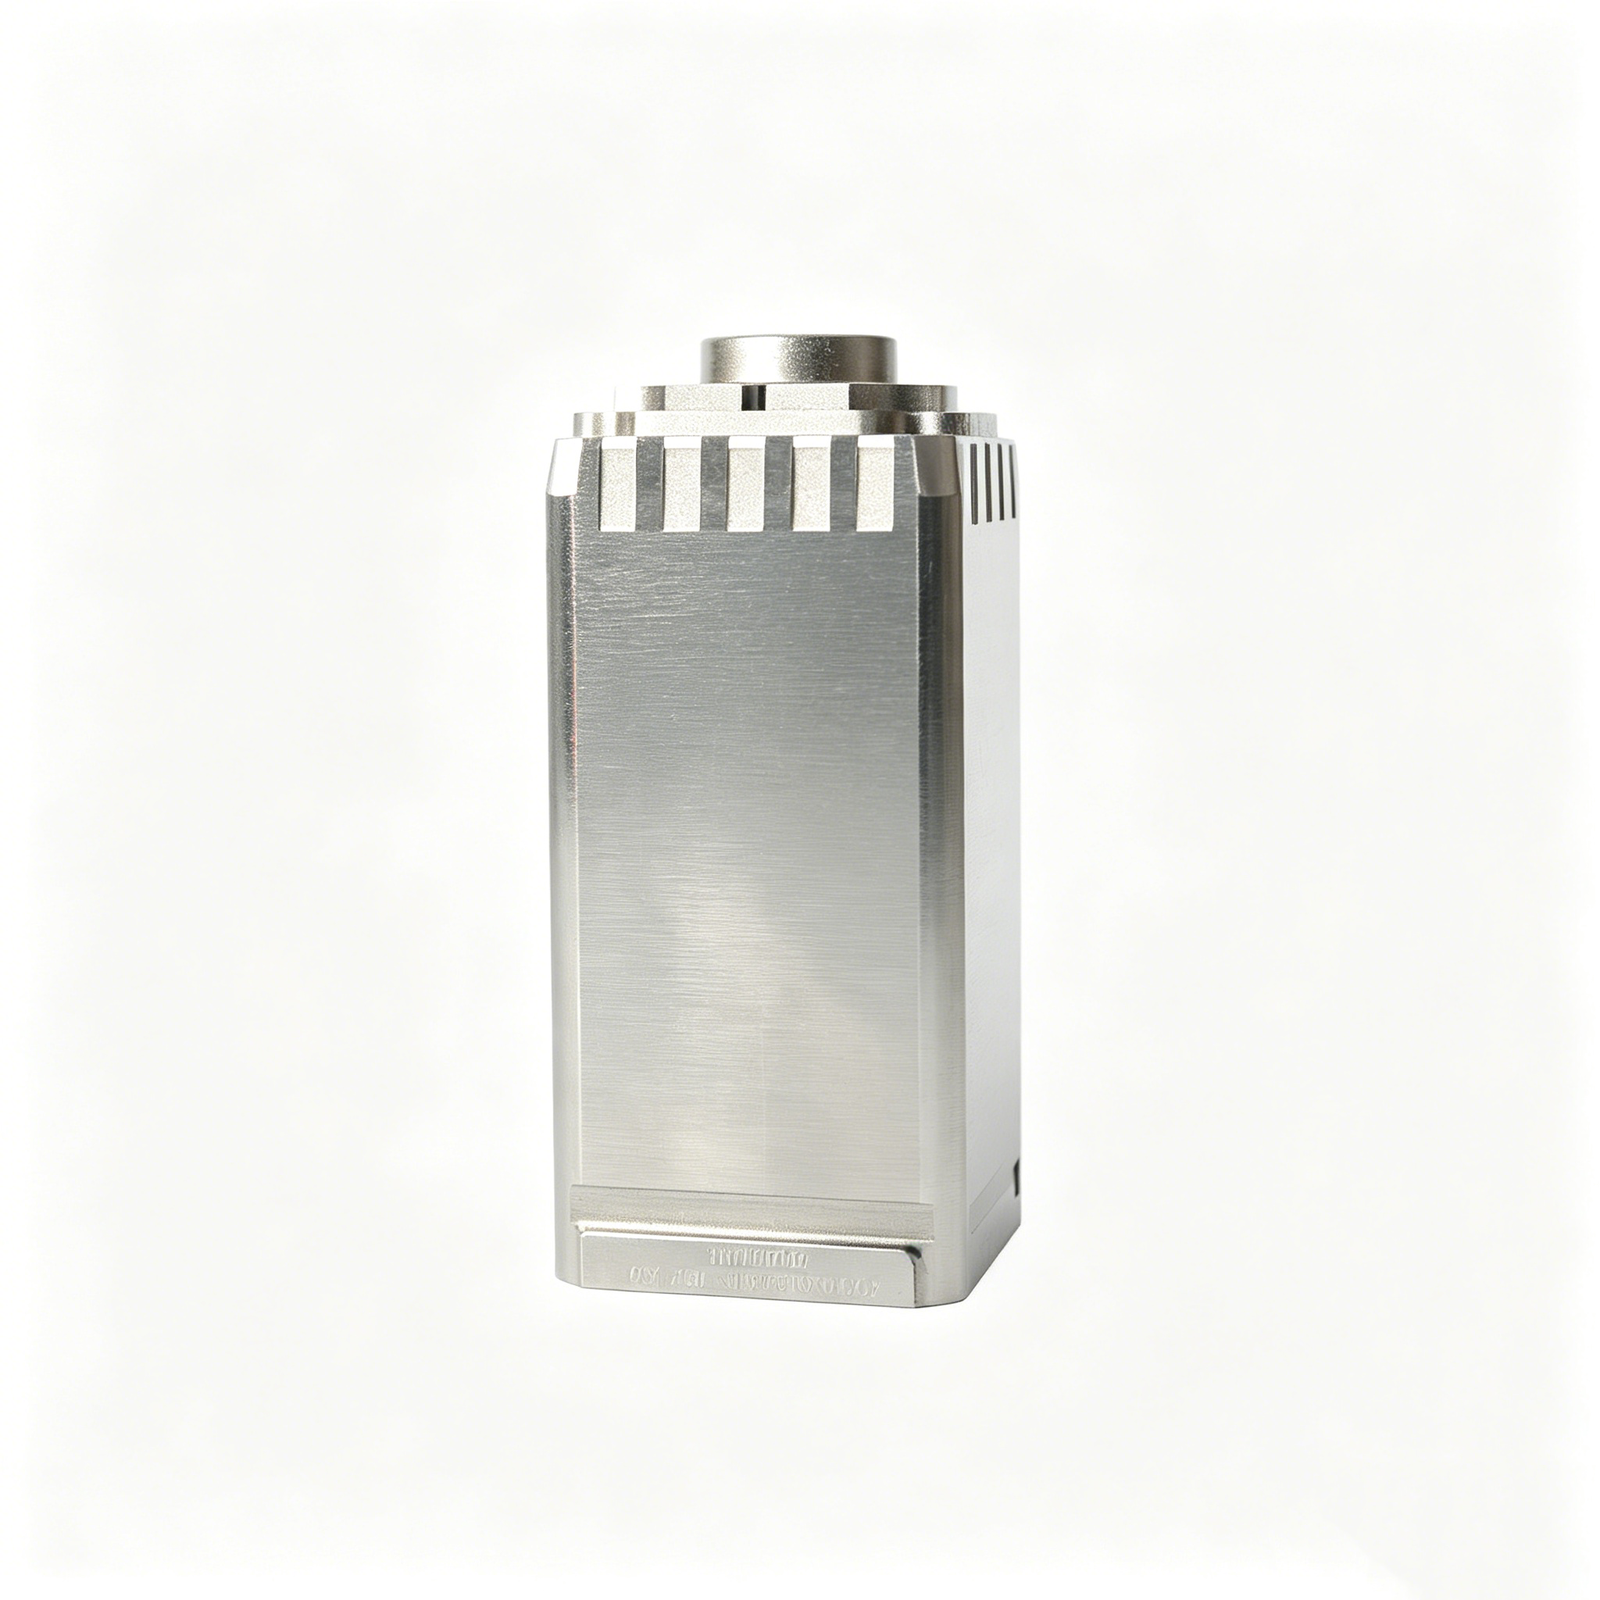
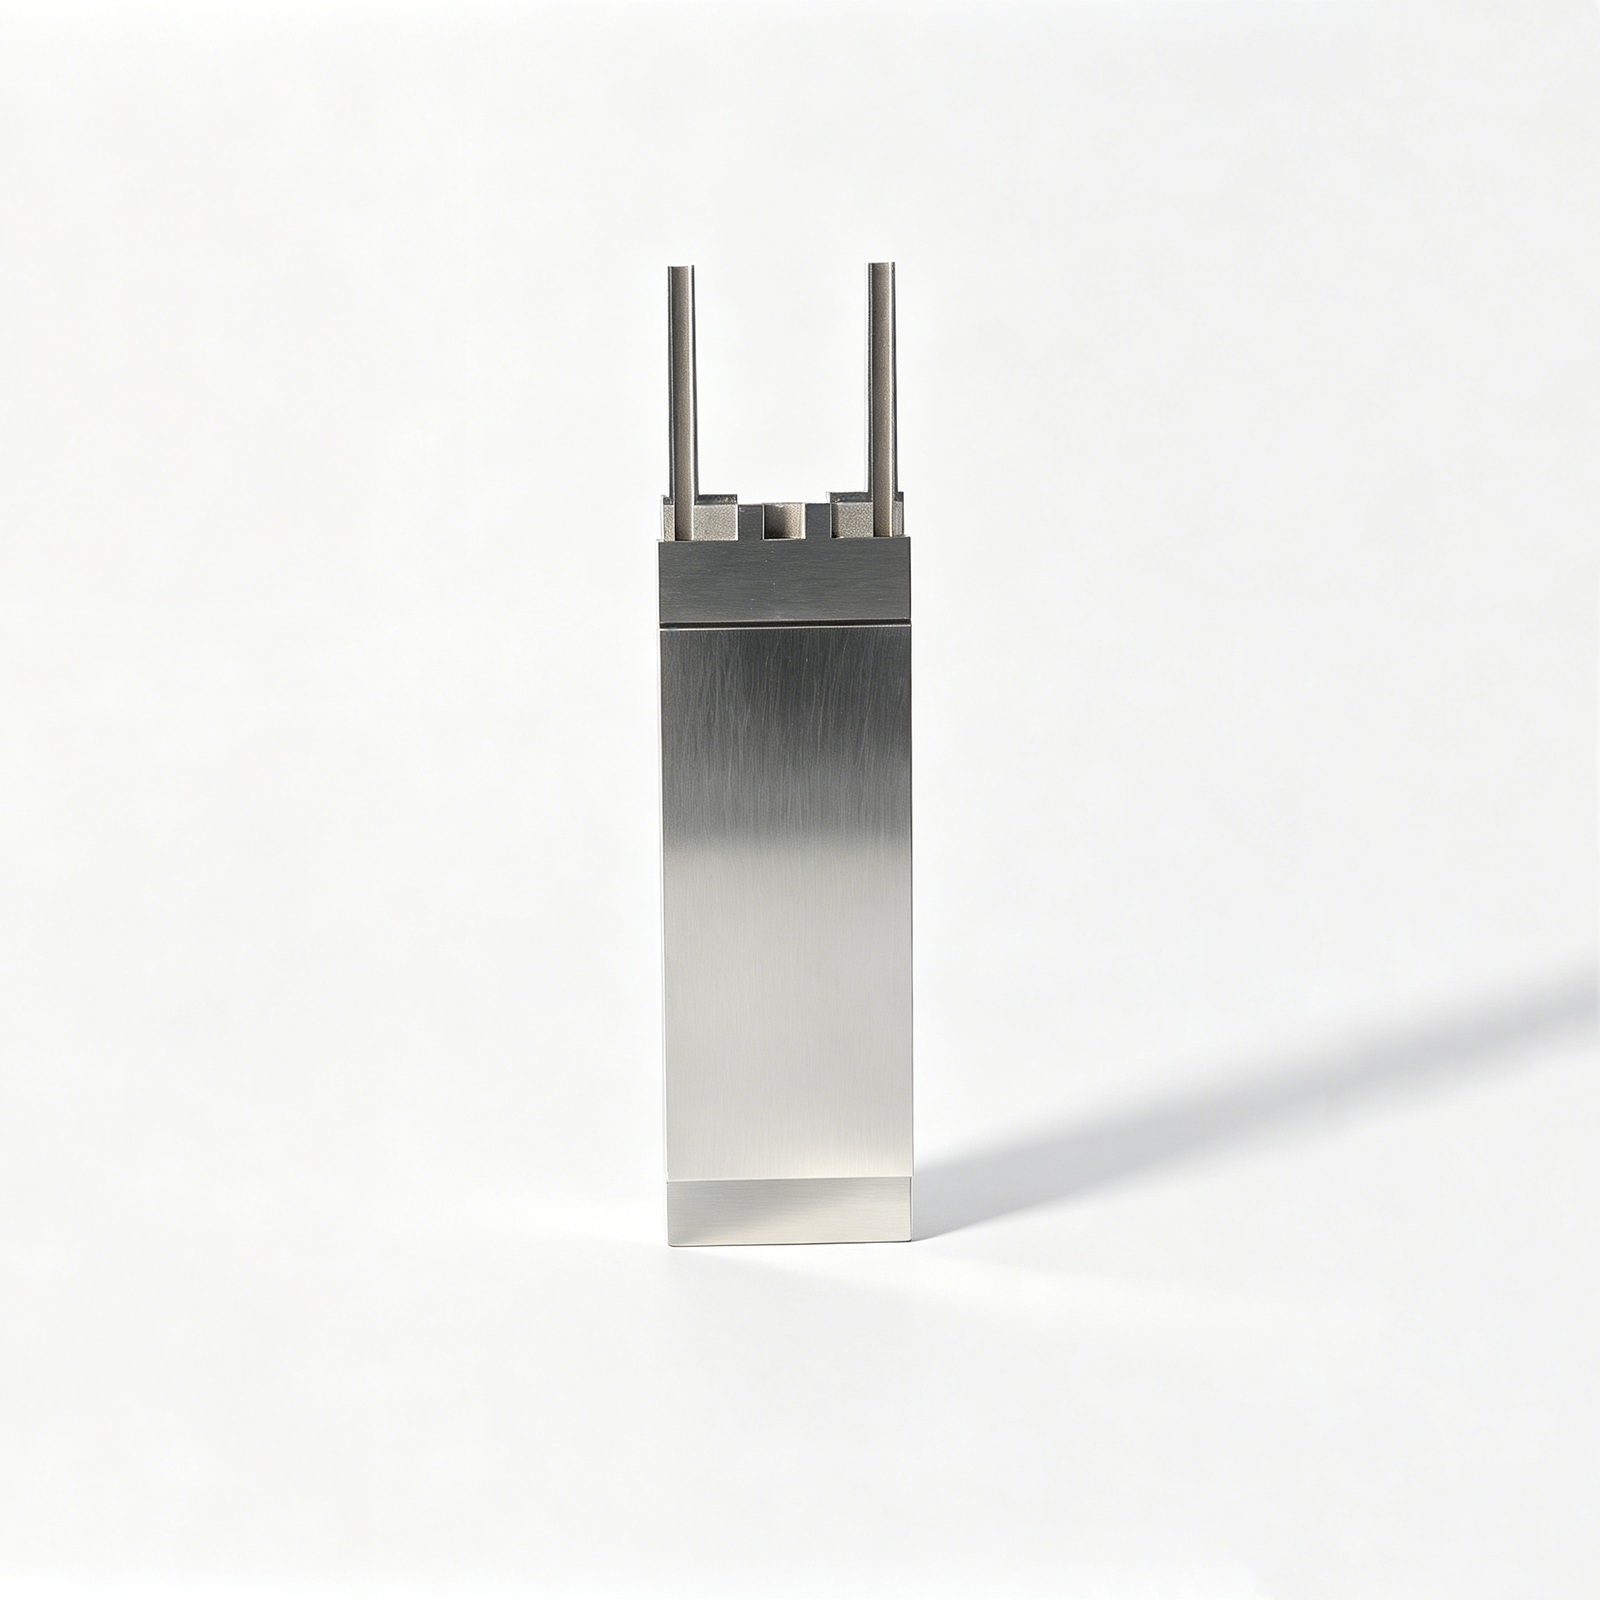
Contoh Set Inti dan Rongga









Related Product Families and RFQ






Set Inti dan Rongga: Keunggulan Rekayasa
Perencanaan berbasis gambar menyelaraskan DFM, rute proses, dimensi kritis, persyaratan inspeksi, dan kontrol revisi sebelum komitmen produksi dibuat.
Tinjauan DFM Berbasis Gambar
Kami meninjau geometri, datum, akses pemesinan, dan prioritas toleransi untuk set inti dan rongga sebelum mengutip rute yang diusulkan.
Perencanaan Proses Terpadu
Pemesinan CNC, EDM, penggilingan, dan pemasangan diurutkan berdasarkan geometri, kondisi material, persyaratan permukaan, dan akses manufaktur yang praktis.
Dimensi Kritis Diutamakan
Diskusi proyek mengidentifikasi fitur-fitur kritis terhadap kualitas, hubungan datum, dan metode inspeksi sehingga ekspektasi pengukuran terlihat sebelum produksi dimulai.
Strategi EDM dan Penggilingan
Kebutuhan elektroda, jalur kawat, urutan perlakuan panas, dan stok penggilingan dipertimbangkan ketika fitur kompleks atau persyaratan finishing memengaruhi rute.
Inspeksi Sesuai Pesanan
Perencanaan inspeksi diselaraskan dengan gambar dan persyaratan yang disepakati, dengan dokumentasi akhir dicocokkan dengan cakupan pesanan yang terverifikasi.
Kontrol Revisi yang Terlihat
Informasi revisi dan koordinasi pengiriman tetap terlacak sepanjang proyek, membantu tim mengelola pembaruan gambar tanpa kehilangan konteks manufaktur.
Keluarga Inti, Rongga, dan Perkakas Presisi
Rute pemesinan, perkakas, dan inspeksi berbasis gambar untuk komponen presisi yang dapat dikonfigurasi, mulai dari tinjauan DFM hingga pengiriman terdokumentasi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen berbasis gambar yang memerlukan koordinasi milling, turning, EDM, grinding, dan inspeksi. Tinjauan RFQ harus mengidentifikasi material, dimensi kritis, referensi datum, persyaratan permukaan, kuantitas, dan dokumentasi yang diperlukan sebelum rute proses dikonfirmasi.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen cetakan prismatik, sisipan, pelat, slide, dan fitur mesin kustom. Akses perkakas, strategi pengikatan, radius sudut, kondisi stok, dan urutan datum harus ditinjau terhadap gambar sebelum komitmen pemesinan.
Upload a Drawing
CNC Turning
Layanan bubut CNC presisi untuk komponen rotasi seperti pin, selongsong, bushing, elemen pemandu, dan poros kustom. Diameter, konsentrisitas, kelonjongan, persyaratan ulir, urutan perlakuan panas, dan titik inspeksi harus ditentukan dalam tinjauan gambar.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu mendukung permukaan kompleks dan fitur multi-sisi di mana pengaturan yang lebih sedikit dapat membantu melindungi hubungan posisi. Kelayakan tergantung pada jangkauan alat, penahan benda kerja, akses mesin, kondisi material, toleransi, dan metode inspeksi untuk geometri kritis.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung komponen kecil, ramping, dan kaya detail di mana kontrol diameter, akses fitur, dan penanganan memerlukan perencanaan yang terfokus. Kirimkan gambar, material, kuantitas, dan toleransi kritis agar proses dan pendekatan inspeksi yang sesuai dapat dinilai.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan EDM sinker menangani material yang dikeraskan, celah sempit, geometri internal yang tajam, dan fitur dengan akses alat konvensional yang terbatas. Strategi elektroda, jalur kawat, persyaratan sudut, pertimbangan lapisan rekristalisasi, dan ekspektasi finishing harus disepakati sebelum produksi.
Upload a Drawing
Penggerindaan Presisi
Penggerindaan permukaan dan profil presisi mendukung kerataan, paralelisme, kontrol profil, dan finishing terkontrol setelah pengerjaan mesin atau perlakuan panas. Stok gerinda, permukaan datum, risiko distorsi, kondisi material, dan persyaratan pengukuran harus ditetapkan dalam rencana proses.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi dari gambar pelanggan untuk aplikasi perkakas cetakan injeksi. Tinjauan berfokus pada geometri penutupan, akses pendinginan atau fitur, persyaratan baja dan perlakuan panas, kebutuhan EDM, hubungan penyambungan, dan kriteria inspeksi.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi adalah suku cadang berbasis gambar yang dapat dikonfigurasi untuk sistem ejeksi cetakan. Kecocokan diameter, celah, antarmuka terkait langkah, persyaratan material dan kekerasan, kondisi permukaan, dan informasi komponen penyambungan membantu menentukan rute manufaktur.
Upload a Drawing
Pin Inti, Pemandu u0026 Komponen Penentu Lokasi
Pin inti, pin pemandu, dan komponen penentu lokasi memerlukan kontrol yang cermat terhadap diameter fungsional, fitur keselarasan, dan kecocokan penyambungan. SUUXIANG meninjau strategi datum, permukaan aus, kondisi material, perlakuan panas, dan persyaratan inspeksi sebelum melanjutkan dengan rencana produksi.
Upload a Drawing
Slide, Pengangkat, Gerbang u0026 Aksesori Cetakan
Slide cetakan, pengangkat, gerbang, dan aksesori diproduksi sebagai komponen perkakas yang dapat dikonfigurasi berdasarkan gambar dan informasi antarmuka. Geometri perjalanan, permukaan penutupan, kondisi aus, ketentuan pelumasan, akses pengerjaan mesin, dan persyaratan pemasangan harus diklarifikasi lebih awal.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas untuk fitur produk konektor di mana geometri kecil, keselarasan rongga, dan antarmuka yang berulang penting. Gambar harus mengidentifikasi dimensi penyambungan kritis, material, finishing, kebutuhan EDM atau gerinda, prioritas inspeksi, dan status revisi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi diproduksi untuk rakitan cetakan berbasis gambar, termasuk punch, sisipan, elemen pemandu, dan profil yang dibentuk. Material, kekerasan, kondisi aus, hubungan celah, stok gerinda, dan persyaratan pelaporan dimensi memandu perencanaan proses.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Pekerjaan perkakas injeksi, MIM, CIM, dan overmolding dipertimbangkan ketika persyaratan sesuai dengan cakupan produksi yang terverifikasi. Berikan gambar komponen, material, konteks pencetakan, antarmuka kritis, kondisi aus yang diantisipasi, kuantitas, dan ekspektasi inspeksi untuk penilaian yang bertanggung jawab.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan persyaratan gambar, beban fungsional, paparan korosi, keausan, perlakuan panas, dan kebutuhan finishing. Tentukan grade dan kondisi material jika tersedia; substitusi atau alternatif harus ditinjau dan didokumentasikan sebelum produksi.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas direncanakan di sekitar permukaan fungsional, ketahanan korosi, keausan, perubahan dimensi, dan inspeksi pasca-proses. Persyaratan harus menyatakan perlakuan yang dimaksud, area finishing, kebutuhan masking, ekspektasi kekerasan, dan prioritas dimensi apa pun setelah pemrosesan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas disesuaikan dengan rencana inspeksi yang terverifikasi dari pesanan. Tentukan dimensi kritis, datum, format pelaporan, ekspektasi sampling, kebutuhan ketertelusuran, dan metode pengukuran apa pun yang ditentukan pelanggan selama tinjauan RFQ.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Dukungan untuk pembuatan prototipe cepat dan manufaktur volume rendah ini mencakup validasi suku cadang berdasarkan gambar dan persyaratan batch kecil yang terkontrol. Tinjauan awal akan mencakup ketersediaan material, kemudahan manufaktur, dimensi kritis, kontrol revisi, cakupan inspeksi, dan tanggal pengiriman target sebelum jadwal produksi.
Upload a DrawingPilihan Material untuk Set Sisipan Inti dan Rongga

Baja P20 yang Telah Dikeringkan Sebelumnya
Sering dipertimbangkan untuk sisipan cetakan serba guna di mana kemudahan pemesinan dan kekerasan yang praktis menjadi penting. Konfirmasikan penunjukan baja yang diperlukan, kondisi awal, toleransi pemesinan, dan perawatan pasca-pemesinan apa pun terhadap gambar dan aplikasi.

Baja Perkakas H13
Pilihan baja perkakas yang umumnya dievaluasi untuk sisipan yang terpapar suhu tinggi, beban siklik, atau keausan. Urutan perlakuan panas yang diperlukan, rentang kekerasan, strategi EDM, dan stok penggilingan harus ditentukan sebelum perencanaan produksi.

Baja Perkakas Stainless
Grade baja tahan karat dapat dievaluasi di mana ketahanan korosi, kemampuan poles, atau kondisi lingkungan pencetakan menjadi prioritas pemilihan material. Konfirmasikan grade yang tepat, kondisi perlakuan panas, persyaratan permukaan, dan dimensi kritis dengan dokumentasi proyek.

Paduan Tembaga
Sisipan paduan tembaga dapat dipertimbangkan untuk kebutuhan manajemen termal lokal, tergantung pada geometri, kekuatan, keausan, dan persyaratan komponen pasangan. Tinjau fitur pendukung, akses pemesinan, pendekatan penyambungan, dan kriteria inspeksi sebelum berkomitmen pada jalur material.

Grade yang Ditentukan Pelanggan
SUUXIANG meninjau pilihan material yang ditentukan pelanggan berdasarkan gambar, aplikasi, kuantitas, dan persyaratan kualitas. Sediakan standar material, sertifikat jika diperlukan, detail perlakuan panas, dan konteks fungsional agar jalur proses yang diusulkan dapat dinilai.
Set Sisipan Inti dan Rongga: Jalur Proses


EDM Kawat
EDM kawat diterapkan di mana profil tembus, celah sempit, atau geometri internal tajam tidak dapat dicapai secara andal oleh alat potong. Jalur kawat, posisi lubang awal, dan hubungan datum direncanakan berdasarkan dimensi fungsional.

EDM Sinker
EDM sinker membentuk rongga dalam, rusuk halus, dan fitur internal detail yang memerlukan elektroda berbentuk. Strategi elektroda, toleransi percikan, dan persyaratan permukaan ditinjau agar hasilnya mendukung pemasangan dan inspeksi selanjutnya.


Pemasangan dan Inspeksi
Pemasangan mengonfirmasi hubungan pasangan, pergerakan, dan kondisi kontak antar komponen sisipan. Inspeksi direncanakan berdasarkan dimensi kritis, datum yang disepakati, dan kebutuhan pelaporan, dengan informasi revisi tetap terlihat sepanjang proyek.

Penyelesaian Permukaan
Penyelesaian menangani kondisi permukaan yang ditentukan dan mempersiapkan area fungsional untuk peran pencetakan atau perakitan yang dimaksudkan. Hasil akhir yang diperlukan, kondisi tepi, dan urutan perawatan apa pun harus dikonfirmasi dari gambar dan konteks aplikasi.
Fitur Perakitan Set Inti dan Rongga

Komponen Penentu Posisi
Pin penentu posisi, dowel, dan fitur datum membantu menetapkan keselarasan yang berulang antara set inti dan rongga, pelat cetakan, dan komponen yang saling cocok. Tentukan referensi datum, kesesuaian, material, dan orientasi perakitan dalam gambar kerja.

Elemen Pemandu
Pin pemandu, bushing, dan fitur yang dipandu keausan mendukung gerakan relatif yang terkontrol selama operasi cetakan. Pemilihannya bergantung pada langkah, jalur beban, pelumasan, kelonggaran, dan hubungan antara sisipan dan struktur cetakan di sekitarnya.

Komponen Ejeksi
Pin ejektor, selongsong, bilah, dan komponen terkait pengembalian dapat disediakan sebagai komponen cetakan yang ditentukan dalam gambar kerja. Tinjau area kontak ejeksi, kelonggaran, urutan kekerasan, persyaratan permukaan, dan kebutuhan pemasangan sebelum menetapkan rute proses.

Perangkat Keras Pengencang
Sekrup, klem, fitur penahan, dan antarmuka berulir mengamankan sisipan di dalam rakitan. Konfirmasikan standar ulir, arah akses, batasan pengencangan, detail lubang countersink, dan apakah perangkat keras ditentukan oleh pelanggan atau termasuk dalam cakupan manufaktur.

Penandaan Identifikasi
Nomor suku cadang, tanda revisi, pengenal rongga, dan referensi orientasi meningkatkan kontrol perakitan dan ketertelusuran. Tentukan metode penandaan, lokasi, ukuran karakter, dan persyaratan visibilitas agar identifikasi tidak mengganggu permukaan fungsional.

Fitur Pemasangan
Kantong pelepas, kelonggaran perakitan, geometri anti-rotasi, dan antarmuka terkontrol mendukung pemasangan set inti dan rongga yang praktis. Bagikan model suku cadang yang saling cocok dan persyaratan kontak penting untuk mengevaluasi akses perkakas, stok gerinda, dan metode inspeksi.
Set Inti dan Rongga di SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim global menerjemahkan gambar kerja, model 3D, dan persyaratan teknis menjadi set inti dan rongga yang telah diinspeksi, komponen cetakan presisi, perkakas konektor, dan suku cadang mesin kustom.
Alur kerja kami dimulai dengan tinjauan gambar kerja yang disiplin dan diskusi DFM. Sebelum komitmen produksi, kami mengklarifikasi dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, kebutuhan EDM atau gerinda, prioritas permukaan, ekspektasi inspeksi, status revisi, dan persyaratan pengiriman.
SUUXIANG menggabungkan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, gerinda presisi, pemasangan, dan inspeksi ke dalam rute manufaktur yang terkontrol. Daripada memperlakukan RFQ sebagai kutipan generik, kami berfokus pada pilihan proses, komunikasi yang dapat dilacak, dan dokumentasi yang selaras dengan rencana inspeksi yang disepakati.

Set Inti dan Rongga: Dari Tinjauan Gambar Kerja hingga Pengiriman yang Terinspeksi
Tinjauan DFM dan Datum
Sebelum mengutip set inti dan rongga, SUUXIANG meninjau gambar kerja, model 3D, datum fungsional, dimensi kritis, persyaratan permukaan, dan konteks pemasangan. Tinjauan ini mengidentifikasi risiko penumpukan toleransi, akses pemesinan, dan persyaratan yang belum terselesaikan yang dapat memengaruhi rute proses atau rencana inspeksi.
- Konfirmasikan skema datum dan fitur kritis terhadap kualitas
- Tinjau jangkauan perkakas, kondisi sudut, dan geometri pemisahan
- Identifikasi prioritas toleransi, penyelesaian, dan antarmuka pemasangan
- Sesuaikan persyaratan material, perlakuan panas, dan kuantitas

Strategi CNC dan EDM
Jalur manufaktur dipilih berdasarkan persyaratan geometri, akses, dan hasil akhir, bukan daftar mesin standar. Pengerjaan CNC menetapkan bentuk yang dapat diakses dan fitur referensi; wire EDM atau sinker EDM dapat dipertimbangkan jika profil internal, detail tajam, atau akses perkakas yang terbatas memerlukannya.
- Rencanakan pengasaran dan penyelesaian akhir berdasarkan permukaan referensi yang stabil
- Nilai kebutuhan elektroda untuk detail rongga yang sulit diakses
- Tentukan jalur kawat untuk profil dan bukaan presisi
- Tinjau urutan perlakuan panas dan kelonggaran pemesinan

Kontrol Penggerindaan dan Pemasangan
Penggerindaan dan pemasangan direncanakan sebagai operasi penyelesaian terkontrol ketika gambar dan hubungan perakitan memerlukannya. SUUXIANG mempertimbangkan stok gerinda, pelestarian datum, permukaan kontak, dan antarmuka perakitan sehingga sisipan yang selesai dapat dievaluasi terhadap hubungan fungsional yang ditentukan, bukan hanya dimensi yang terisolasi.
- Sisakan stok yang sesuai sebelum operasi penggerindaan
- Lindungi datum kritis melalui transisi proses
- Tinjau area penutupan, penempatan, dan kontak pasangan
- Koordinasikan persyaratan pemasangan dengan revisi gambar

Ketertelusuran Inspeksi dan Revisi
Perencanaan inspeksi dimulai dengan fitur-fitur kritis pada gambar dan kebutuhan pelaporan yang disepakati. Untuk setiap pesanan, SUUXIANG menyelaraskan metode pengukuran, titik inspeksi, dan dokumentasi dengan rencana yang terverifikasi, sambil menjaga status revisi dan informasi pengiriman tetap terlihat selama koordinasi produksi.
- Tentukan fokus inspeksi untuk dimensi dan permukaan kritis
- Sesuaikan metode pengukuran dengan aksesibilitas fitur
- Konfirmasikan laporan yang diminta sebelum rilis produksi
- Pertahankan ketertelusuran revisi gambar dan pesanan

Mengapa Memilih SUUXIANG untuk Set Sisipan Inti dan Rongga
Bandingkan bukti rekayasa yang diperlukan sebelum produksi dimulai.
← Swipe left or right to view →
Set Inti dan Sisipan Rongga: Alur Kerja Manufaktur Presisi
Alur kerja yang dipimpin gambar kerja yang menjaga agar dimensi krusial, keputusan proses, persyaratan inspeksi, revisi, dan koordinasi pengiriman terlihat sebelum komitmen produksi dibuat.
Tinjau Paket RFQ
Kami meninjau gambar kerja 2D, model 3D yang tersedia, kuantitas, aplikasi, material, ekspektasi kualitas, tanggal target, dan informasi komponen pasangan apa pun yang memengaruhi kemampuan manufaktur.
Tentukan Persyaratan Kritis
Tim mengidentifikasi dimensi kritis, datum, persyaratan permukaan, risiko tumpukan toleransi, akses permesinan, urutan perlakuan panas, dan bukti inspeksi yang diperlukan untuk pesanan.
Rencanakan Rute Proses
Kami menentukan urutan pemesinan CNC, pembubutan, pemesinan multi-sumbu, EDM, penggilingan, pemasangan, dan inspeksi yang sesuai, termasuk kelonggaran, strategi elektroda, dan jalur kawat jika diperlukan.
Mesin Fitur Insert
Set insert inti dan rongga diproduksi sesuai revisi gambar yang disetujui melalui operasi pemesinan yang terkontrol, dengan keputusan proses selaras dengan geometri, kondisi material, dan antarmuka fungsional.
Selesaikan dan Periksa
EDM, penggilingan, pemasangan, dan penyelesaian akhir diterapkan sesuai kebutuhan. Inspeksi mengikuti rencana yang disepakati, berfokus pada dimensi, permukaan, datum, dan persyaratan dokumentasi yang ditentukan.
Koordinasikan Rilis Pengiriman
Sebelum rilis, kami mengonfirmasi revisi gambar yang berlaku, catatan inspeksi, kebutuhan pengemasan, dan detail pengiriman sehingga tim penerima Anda memiliki informasi proyek dan ketertelusuran yang jelas.
Mulai Proyek Set Insert Inti dan Rongga Anda
Share complete requirements early so u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e can align manufacturability, inspection, revision control, and delivery expectations before production begins.
Kirim Paket Gambar Anda
Berikan gambar 2D, model 3D yang tersedia, persyaratan material dan perlakuan panas, kuantitas, konteks aplikasi, dimensi kritis, prioritas permukaan, dan tanggal pengiriman target.
Tinjau DFM dan Persyaratan
Tim teknik kami meninjau strategi datum, tumpukan toleransi, akses perkakas, kelonggaran pemesinan, kebutuhan EDM, urutan penggilingan, dan ekspektasi inspeksi sebelum penawaran harga.
Konfirmasikan Rencana Produksi
Tinjau rute proses yang diusulkan, penawaran komersial, status revisi, persyaratan kualitas, dan ekspektasi sampel atau artikel pertama sebelum pekerjaan dirilis.
Koordinasikan Inspeksi dan Pengiriman
Produksi mengikuti gambar dan rencana yang dikonfirmasi, dengan dokumentasi inspeksi, visibilitas revisi, persyaratan pengemasan, dan koordinasi pengiriman selaras dengan persyaratan pesanan yang diverifikasi.
Dokumentasi Kualitas untuk Set Insert Inti dan Rongga
Hasil Pelanggan untuk Set Sisipan Inti dan Rongga yang Menunggu Persetujuan
Saat ini belum tersedia kesaksian pelanggan atau ringkasan studi kasus proyek yang disetujui untuk dipublikasikan. SUUXIANG akan menambahkan bukti hasil terukur hanya setelah pelanggan menyetujui redaksi dan tingkat pengungkapan.
Saat ini belum tersedia kesaksian pelanggan atau ringkasan studi kasus proyek yang disetujui untuk dipublikasikan. Pernyataan di masa mendatang akan mengidentifikasi hasil rekayasa, inspeksi, atau pengiriman terverifikasi yang didukung oleh catatan proyek.
Saat ini belum tersedia kesaksian pelanggan atau ringkasan studi kasus proyek yang disetujui untuk dipublikasikan. SUUXIANG tidak mempublikasikan klaim kinerja anonim tanpa persetujuan sumber dan bukti proyek pendukung.
Tanya Jawab Set Sisipan Inti dan Rongga
Practical answers for drawing-led sourcing, quality planning, and delivery coordination.
Informasi apa saja yang perlu saya sertakan dalam RFQ untuk set sisipan inti dan rongga?
Bisakah SUUXIANG memberikan penawaran untuk set sisipan inti dan rongga dalam jumlah kecil?
Bagaimana set sisipan inti dan rongga disampel sebelum produksi penuh?
Apa yang memengaruhi waktu tunggu untuk sisipan cetakan kustom?
Bagaimana Anda mengontrol material dan perlakuan panas untuk set sisipan inti dan rongga?
Bisakah saya meminta laporan inspeksi bersama pesanan saya?
Bagaimana set sisipan inti dan rongga dikemas dan dikirim secara internasional?
Bagaimana kerahasiaan gambar dan IP ditangani?
Panduan Lengkap Pembeli untuk Set Sisipan Inti dan Rongga
Gunakan kerangka keputusan praktis ini untuk menentukan set sisipan inti dan rongga, membandingkan opsi material dan manufaktur, memeriksa pemasok CNC, mengendalikan biaya dan waktu tunggu, serta menghindari kesalahan dalam gambar, toleransi, dan perencanaan kualitas.
1. Apa Itu Set Sisipan Inti dan Rongga?
Dua permukaan cetakan yang serasi mendefinisikan sebuah komponen cetakan: sisipan rongga membentuk permukaan luar, sementara sisipan inti membentuk fitur internal, rongga, dan sebagian besar ketebalan dinding. Bersama-sama, set sisipan inti dan rongga menutup di sepanjang garis pemisah dan menciptakan volume cetakan.nnSatu pasang sisipan yang dapat dilepas melokalisasi geometri yang kompleks atau rentan aus alih-alih menempatkan setiap fitur pada basis cetakan. Ini membuat perubahan desain, pemolesan, perbaikan, dan penggantian menjadi lebih terarah, sambil mempertahankan basis untuk fitur yang tidak memerlukan layanan rutin.nnTiga antarmuka layak mendapat perhatian setingkat gambar: datum dudukan sisipan, permukaan penutup atau pemisah, dan jalur pendinginan. Kesesuaiannya memengaruhi risiko kilap (flash), pelepasan panas, tampilan permukaan, dan kemampuan tukar; SUUXIANG meninjau hubungan ini dari persyaratan gambar, model, material, dan inspeksi sebelum memilih langkah-langkah CNC, EDM, penggilingan, pemasangan, dan inspeksi.
2. Evolusi Set Sisipan Inti dan Rongga
Tata letak cetakan dua bagian secara bertahap menggantikan ketergantungan pada satu blok integral di mana area aus yang terlokalisasi, perubahan desain, atau detail yang rusak dapat memaksa pengerjaan ulang yang ekstensif. Memisahkan geometri pembentuk menjadi sisipan inti dan rongga yang dapat diganti membuatnya praktis untuk melayani wilayah yang terkena dampak sambil mempertahankan basis cetakan dan fitur yang berdekatan.nnTiga keluarga proses sekarang umumnya membagi pekerjaan: penggilingan CNC menetapkan geometri massal yang dapat diakses, EDM menghasilkan rusuk yang dalam atau fitur internal yang tajam, dan penggilingan membawa permukaan datum dan permukaan pemasangan ke hubungan akhir. Bagi pembeli, pertanyaan pentingnya bukanlah mesin mana yang disebutkan, tetapi apakah gambar mengidentifikasi hierarki datum, kelonggaran stok, jalur elektroda atau kawat, dan dimensi yang akan diperiksa setelah perlakuan panas.nnSatu strategi sisipan yang dapat diganti dapat memperpendek revisi perkakas karena hanya geometri yang diubah yang mungkin perlu dibuat ulang dan dipasang kembali. Hal ini sangat berguna dalam tahap pengembangan atau pekerjaan bervolume rendah, di mana geometri komponen, gating, ventilasi, atau detail perkawinan mungkin masih berubah; kemampuan tukar masih bergantung pada antarmuka yang terkontrol, kontrol revisi, dan rencana inspeksi yang disepakati.
3. Jenis Set Sisipan Inti dan Rongga
Enam konfigurasi mencakup sebagian besar RFQ set sisipan inti dan rongga. Pilih berdasarkan arsitektur cetakan, kemudahan servis, dan apakah geometri perkawinan harus diproduksi dan diperiksa sebagai satu kesatuan.
| Konfigurasi | Geometri dan Penggunaan Khas | Keuntungan / Kendala | Informasi Gambar |
|---|---|---|---|
| Sisipan Blok | Kantong persegi panjang; permukaan cetakan umum | Lokasi sederhana; batasan akses sudut | Datum kantong, kunci, permukaan pemisah |
| Sisipan Bulat | Inti silindris, leher, pin | Konsentris; perlu pencegahan putaran | Diameter, orientasi, pemasangan dan dudukan |
| Set multi-rongga | Rongga berulang dalam satu perkakas | Keluaran; pencocokan rongga-ke-rongga | Pemetaan rongga, pertukaran, penyesuaian datum |
| Set yang dapat dipertukarkan | Variasi yang dapat diganti atau perkakas keluarga | Fleksibel; kontrol antarmuka sangat penting | Selubung umum, ID varian, skema penempatan |
| Sarang cetakan sisipan | Dukungan sisipan logam dan lokasi cetakan berlebih | Penempatan stabil; toleransi sisipan penting | Model sisipan, titik kontak, arah pemuatan |
| Sisipan aus atau penutup | Zona penyegelan atau abrasi yang dapat diganti | Dapat diservis; kesesuaian berpasangan penting | Sudut penutup, pita kontak, kondisi perakitan |
Persyaratan Pengerjaan Pasangan
Dua sisipan yang saling cocok membutuhkan datum bersama ketika penutup, permukaan pemisah, atau geometri yang dibentuk melintasi antarmuka. Sediakan kedua model, posisi perakitan, dan kondisi pemeriksaan yang diperlukan.
Pokok-Pokok Paket Penawaran
Tiga masukan mencegah penawaran yang tidak lengkap: dimensi 2D, geometri 3D, dan konteks komponen perkawinan. Identifikasi fitur kritis, persyaratan permukaan, status material, dan tingkat revisi.
Batasan Pencocokan Perakitan
Satu sisipan dapat ditawarkan secara independen hanya ketika antarmuka fungsionalnya didimensi sepenuhnya. Untuk pekerjaan keluarga, multi-rongga, atau penutup, perlukan pengerjaan pasangan dan pencocokan perakitan.
4. Material untuk Set Sisipan Inti dan Rongga
Pilihan material menentukan keseimbangan antara ketahanan aus, perpindahan panas, poles, kontrol korosi, dan masa pakai. Untuk set sisipan inti dan rongga, pilihlah berdasarkan resin cetakan, kondisi siklus, geometri, spesifikasi permukaan, dan rencana perawatan yang terverifikasi.
| Keluarga | Jalur Kekerasan | Kekuatan Utama | Keterbatasan Utama |
|---|---|---|---|
| Baja pra-keras | Dipasok pra-keras | Efisiensi pemesinan | Ketahanan aus sedang |
| Baja kerja panas | Pengerasan menyeluruh setelah pembentukan kasar | Ketahanan terhadap keausan dan kelelahan termal | Kontrol distorsi perlakuan panas |
| Baja perkakas tahan karat | Pengerasan spesifik untuk setiap tingkatan | Ketahanan korosi dan hasil poles | Biaya material lebih tinggi |
| Paduan tembaga | Umumnya tidak memerlukan pengerasan baja | Konduktivitas termal tinggi | Ketahanan abrasi lebih rendah |
Perbandingan Keluarga Material
Baja pra-keras kelas P20 memperpendek waktu pembuatan karena dipasok mendekati kekerasan kerja. Pilihan baja kerja panas, stainless, dan paduan tembaga mengatasi risiko pencetakan yang berbeda.
Kekerasan dan Ketahanan Aus
Baja kerja panas kelas H13 umumnya diperlakukan panas setelah pemesinan kasar, kemudian dimesin halus, diselesaikan dengan EDM, atau digerinda. Resin yang diisi kaca atau mineral menuntut analisis keausan di gerbang, penutup, geser, dan jalur aliran kecepatan tinggi.
Lingkungan dan Finishing
Baja perkakas tahan karat kelas S136 dipertimbangkan ketika kelembaban, produk sampingan resin korosif, atau korosi penyimpanan memengaruhi lingkungan pencetakan. Paduan tembaga dapat mempercepat pembuangan panas lokal, tetapi ketahanan ausnya yang lebih rendah biasanya membatasi penggunaannya pada sisipan yang didukung atau area masalah termal.
5. Pilihan Kustom untuk Set Sisipan Inti dan Rongga
Set sisipan inti dan rongga sebaiknya dikustomisasi dari data 2D dan 3D yang terkontrol, bukan dimensi katalog generik. SUUXIANG meninjau geometri fungsional, kondisi penyambungan, dan kebutuhan inspeksi sebelum memilih jalur CNC, EDM, gerinda, dan pemasangan.
| Fitur | Definisi Gambar | Pemeriksaan DFM |
|---|---|---|
| Rusuk dan rongga dalam | Kedalaman, radius, datum | Akses perkakas atau elektroda |
| Ventilasi dan gerbang | Lokasi, ukuran, hasil akhir | Jalur kawat dan penutupan |
| Pelapis dan tanda | Niat fungsional, area yang ditutupi | Pengukuran pasca-proses |
Geometri Desain
Datum 2D harus mendefinisikan ukuran, profil, rusuk, ulir, ventilasi, gerbang, antarmuka pendinginan, dan rongga penyambungan. Rusuk yang dalam, dinding tipis, dan undercut mungkin memerlukan konstruksi terpisah, elektroda EDM, atau radius yang direvisi untuk mempertahankan akses perkakas dan inspeksi.
Persyaratan Permukaan
1 catatan gambar harus memisahkan perlakuan fungsional—niat keausan, pelepasan, atau korosi—dari penampilan kosmetik. Permukaan siap tekstur, tanda laser, masker pelapis, arah poles, dan penutupan yang terlindungi memerlukan batas dan penandaan akhir yang jelas.
Informasi RFQ
3 grup file mengurangi ambiguitas: gambar 2D yang terkontrol revisi, model 3D, dan lembar persyaratan. Sertakan material dan perlakuan panas, kuantitas, dimensi CTQ, skema datum, persyaratan permukaan, kebutuhan laporan inspeksi, konteks aplikasi, dan tanggal target.
6. Elemen Konstruksi dan Kualitas Kritis
Dua skema datum harus diidentifikasi pada gambar: permukaan penentu fungsional dan kerangka referensi inspeksi. Untuk set insert inti dan rongga, keandalan perakitan bergantung pada bagaimana datum tersebut mengontrol antarmuka, bukan pada dimensi yang terisolasi.
Datum dan Tumpukan Toleransi
Satu rantai datum harus menentukan posisi insert, shutoff, geometri rongga, dan pelat pasangan dari permukaan fungsional. Tinjau persyaratan posisi, profil, konsentrisitas, dan kedalaman secara bersamaan sehingga akumulasi variasi tidak membuka shutoff atau salah menyelaraskan gerbang.
- Sebutkan datum primer, sekunder, dan tersier
- Tandai dimensi pasangan kritis
- Nyatakan tumpukan yang diizinkan pada antarmuka fungsional
Shutoff, Kesesuaian, dan Permukaan
Nol tepi yang ambigu harus tersisa di shutoff: tentukan arah draft, relief, pemecahan tepi atau ketajaman, dan area kontak yang diperlukan. Tentukan kelas kesesuaian, finishing permukaan, kedalaman ventilasi, dan permukaan penyegelan pendingin berdasarkan fungsi; pemolesan tidak boleh menghilangkan geometri pengontrol.
- Identifikasi permukaan shutoff yang sensitif terhadap flash
- Tentukan finishing dan kerataan seal-land
- Lindungi ventilasi selama pemasangan dan pemolesan
Rencana Proses dan Inspeksi
Lima keputusan proses umumnya memerlukan tinjauan gambar: akses CNC, jalur elektroda atau kawat EDM, stok gerinda, urutan perlakuan panas, dan finishing akhir. Minta rencana inspeksi khusus proyek yang menyatakan datum terukur, instrumen, pengambilan sampel, dan format laporan; verifikasi CMM harus disepakati untuk fitur yang berlaku, bukan diasumsikan.
- Periksa dimensi kritis setelah proses akhir
- Catat revisi dan ketertelusuran material
- Konfirmasikan persyaratan laporan sebelum produksi
7. Cara Memilih Pemasok Set Insert Inti dan Rongga
Pemasok set insert inti dan rongga yang cakap harus mengubah gambar menjadi rencana manufaktur dan verifikasi yang terkontrol. Bandingkan bukti, pertanyaan, dan disiplin komunikasi—bukan hanya toleransi yang dikutip.
| Area Evaluasi | Permintaan | Tanda Peringatan |
|---|---|---|
| Rekayasa | Tanggapan DFM dan analisis kesesuaian | Jawaban kelayakan umum |
| Kualitas | Laporan produk pertama dan rencana inspeksi | Lulus/gagal tanpa data terukur |
| Jadwal | Komitmen waktu tunggu berdasarkan proses | Tanggal dijanjikan sebelum tinjauan |
Uji Tinjauan Gambar
Sebelum pemberian kontrak, tanyakan bagaimana pemasok akan mengidentifikasi datum, permukaan pasangan, shutoff, akses perkakas, persyaratan EDM, dan stok gerinda.nnPada tinjauan, tanyakan dimensi mana yang mengontrol pertukaran dan bagaimana suhu pencetakan, resin, tekanan, dan kondisi siklus memengaruhi kesesuaian.
- Permukaan mana yang berpasangan dengan dudukan atau insert yang berlawanan?
- Toleransi mana yang memerlukan gerinda, EDM, atau pemasangan?
- Kriteria penerimaan apa yang berlaku saat perakitan?
Persyaratan Bukti yang Dapat Dilacak
Untuk setiap lot, minta identifikasi material, persyaratan perlakuan panas, dan rencana inspeksi yang terkait dengan revisi gambar dan dimensi kritis.nnUntuk artikel pertama, sepakati apakah laporan mencakup nilai terukur, instrumen, pengaturan datum, pemeriksaan permukaan, dan disposisi penyimpangan.
Evaluasi Kontrol Pengiriman
Sebelum dirilis, tetapkan irama komunikasi untuk pertanyaan gambar, tonggak proses, tinjauan inspeksi, perubahan revisi, dan status pengiriman.nnSaat pengemasan, minta insert yang cocok diidentifikasi, dilindungi dari korosi dan benturan, dan dikemas untuk menjaga orientasi dan ketertelusuran.
8. Kesalahan Umum dalam Pembelian Set Inti dan Rongga Cetakan
Satu RFQ yang tidak lengkap dapat mengubah perkiraan biaya permesinan menjadi sekadar asumsi. Sebelum pesanan pembelian diterbitkan, buatlah paket gambar, hubungan kesesuaian, dan bukti penerimaan yang eksplisit untuk set inti dan rongga cetakan.
Bekukan Paket Gambar
Satu datum yang hilang membuat penempatan, kerataan, dan kesesuaian terbuka untuk interpretasi. Rilis gambar 2D yang terkontrol, model 3D, GDu0026T, toleransi kritis, dan revisi saat ini secara bersamaan.nnSatu permukaan yang tidak terdefinisi dapat mengubah proses EDM, penggilingan, pemolesan, dan biaya. Tentukan zona permukaan, target kekasaran, tekstur, pengecualian kosmetik, dan tanda alat atau bukti EDM yang diizinkan.
Pilih Material Berdasarkan Penggunaan
Satu pilihan baja berbiaya rendah dapat bertentangan dengan resin, korosi, keausan, perlakuan panas, atau perawatan yang diharapkan. Tentukan aditif resin, suhu pencetakan, permintaan siklus, kekerasan, kebutuhan pelapisan, dan prioritas konduktivitas termal.nnSatu kondisi termal yang diabaikan dapat mengubah perilaku penutupan dan penempatan dalam produksi. Berikan asumsi penyusutan, suhu operasi, konteks pendinginan, dan material komponen yang sesuai sebelum tinjauan DFM.
Beli Set Sebagai Sebuah Sistem
Dua sisipan yang dikutip secara independen mungkin sesuai dengan gambar masing-masing tetapi meleset dalam hubungan perakitan. Ukur antarmuka inti-ke-rongga dari datum bersama dan minta konfirmasi antarmuka pemisahan, penutupan, ventilasi, dan penyelarasan.nnSatu persetujuan email informal dapat menciptakan revisi build yang tidak dapat dilacak. Terbitkan pemberitahuan perubahan yang dikontrol revisi dan tentukan persyaratan produk pertama, laporan dimensi, metode pengukuran, dan inspeksi akhir sebelum diterbitkan.
9. Dari Gambar ke Peluncuran Produksi
Peluncuran yang terkontrol mengubah gambar menjadi keputusan produksi yang akuntabel. Untuk set inti dan rongga cetakan, setiap gerbang harus menutup ambiguitas revisi, material, inspeksi, dan pengiriman sebelum permesinan dilanjutkan.
Rilis Paket RFQ
Gerbang 1 memerlukan gambar 2D bertanggal, model 3D asli atau netral, tingkat revisi, kuantitas, dan konteks aplikasi.nnDimensi CTQ harus mengidentifikasi datum, toleransi, persyaratan permukaan, komponen yang sesuai, perlakuan panas, laporan yang diperlukan, dan kebutuhan pengemasan atau keterlacakan.
Konfirmasikan Rencana Manufaktur
Gerbang 2 mencatat penentuan material yang disetujui dan jalur manufaktur: permesinan CNC, EDM, penggilingan, penyetelan, dan urutan perlakuan panas apa pun.nnTinjauan DFM harus menyelesaikan akses alat, strategi elektroda, jalur kawat, stok penggilingan, dan metode inspeksi sebelum diterbitkan.
Setujui dan Belajar dari Uji Coba
Gerbang 3 membandingkan hasil inspeksi produk pertama dengan gambar yang diterbitkan dan rencana pengukuran yang disepakati sebelum penyelesaian batch atau pengiriman.nnUmpan balik instalasi dan uji coba harus didokumentasikan terhadap revisi. Perubahan apa pun pada kesesuaian, pencetakan, atau dimensi memerlukan gambar revisi yang terkontrol dan persetujuan eksplisit.
10. Penetapan Harga Set Inti dan Rongga Cetakan
1 paket gambar—bukan daftar harga tetap—harus menentukan kuotasi untuk set inti dan rongga cetakan. Geometri, toleransi, skema datum, kondisi material, perlakuan panas, akses EDM, stok penggilingan, dan persyaratan laporan mengubah upaya penyiapan dan risiko.nn3 skenario penawaran membantu pembeli membandingkan item yang serupa sebelum diterbitkan. SUUXIANG harus mengkonfirmasi jalur proses, rencana inspeksi, tingkat revisi, dan dampak pengiriman terhadap gambar 2D, model 3D, kuantitas, dan konteks aplikasi yang disediakan.
| Skenario | Jumlah | Faktor biaya umum | Lingkup proses dan inspeksi | Pengaruh waktu tunggu |
|---|---|---|---|---|
| Prototipe | 1–2 set | Geometri rumit; baja yang ditentukan; perlakuan panas | CNC, EDM, atau gerinda sesuai kebutuhan; pemeriksaan bagian pertama dan dimensi kritis | Pengaturan mendominasi; tinjau pengecualian lebih awal |
| Volume rendah | 3–20 set | Fitur berulang; sisipan yang serasi; kekerasan terkontrol | Penggunaan kembali program; perencanaan jig; pengambilan sampel yang ditentukan atau laporan lengkap | Pengelompokan dapat mengurangi upaya satuan |
| Penggantian berulang | 1 penggantian yang serasi | Kecocokan revisi; dimensi penyambungan; riwayat keausan | Tinjauan data yang ada; verifikasi tertarget terhadap gambar saat ini | Cepat hanya setelah lingkup dan material dikonfirmasi |
Unggah Gambar Set Inti dan Rongga untuk Tinjauan
Kirim gambar 2D, model 3D, material, jumlah, dimensi kritis, persyaratan kualitas, dan tanggal target Anda untuk penawaran yang terinformasi.