
Sisipan Jalur Cetakan, Dibuat dari Gambar Anda
SUUXIANG meninjau sisipan jalur cetakan untuk dimensi kritis, akses permesinan, strategi EDM, stok gerinda, dan persyaratan inspeksi sebelum produksi.
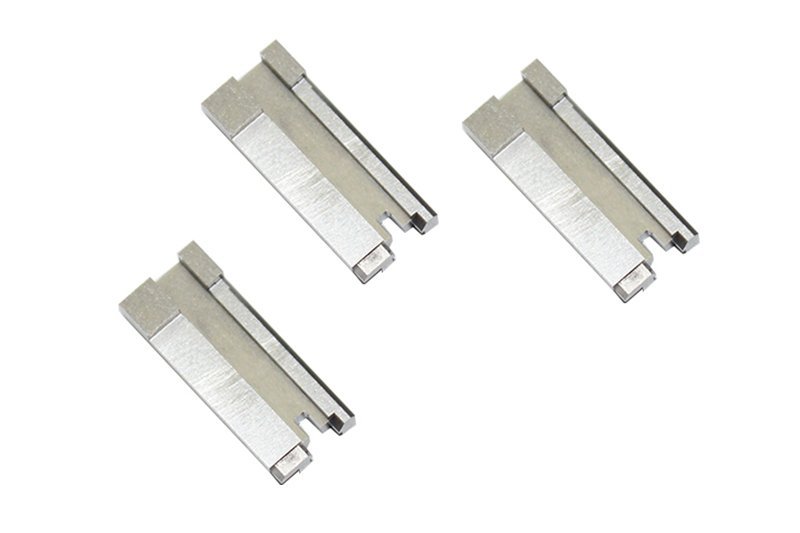
Komponen Sisipan Jalur Cetakan Unggulan







Related Product Catalogue and Quotation


Mengapa Insinyur Memilih Sisipan Jalur Cetakan dari SUUXIANG
Tinjau antarmuka kritis, pilih rute proses yang praktis, dan jaga agar persyaratan inspeksi dan revisi tetap terlihat sebelum produksi dimulai.
Tinjauan DFM Berbasis Gambar
Kami meninjau geometri jalur, referensi datum, akses alat, detail penutupan, dan pertanyaan manufaktur sebelum penawaran harga atau komitmen produksi.
Perencanaan Rute Proses
u003ca href=u0022/cnc-machining-services/u0022u003ePemesinan CNCu003c/au003e, wire EDM, sinker EDM, gerinda, dan pemasangan direncanakan berdasarkan geometri, kondisi material, persyaratan permukaan, dan kendala akses.
Dimensi Kritis Diutamakan
Dimensi prioritas, antarmuka fungsional, dan hubungan toleransi diidentifikasi dari gambar untuk memandu urutan permesinan dan perencanaan inspeksi.
Strategi EDM dan Gerinda
Kebutuhan elektroda, jalur kawat, stok gerinda, dan urutan perlakuan panas ditinjau ketika geometri sisipan jalur memerlukan pekerjaan penyelesaian yang terkontrol.
Inspeksi Sesuai Persyaratan
Metode inspeksi dan harapan pelaporan diselaraskan dengan pesanan, berfokus pada fitur kritis yang disepakati dan persyaratan kualitas yang terdokumentasi.
Visibilitas Revisi
Revisi gambar, spesifikasi yang diklarifikasi, dan informasi pengiriman tetap terlihat melalui koordinasi proyek, membantu tim menghindari kesalahpahaman manufaktur yang dapat dicegah.
Keluarga Komponen Perkakas Presisi
Konfigurasikan rute proses, material, dimensi kritis, dan bukti inspeksi berdasarkan gambar Anda—bukan bagian katalog yang diasumsikan.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen berbasis gambar yang memerlukan tinjauan DFM yang cermat, jalur perkakas yang dapat diakses, kontrol datum, dan rencana inspeksi yang selaras dengan dimensi kritis sebelum produksi dikomitmenkan.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen prismatik dan berkontur, termasuk saku, profil, fitur pendingin, dan geometri pemasangan. Tinjau akses permesinan, strategi penjepitan, stok sisa, dan prioritas toleransi sebelum memilih rute.
Upload a Drawing
CNC Turning
Layanan permesinan presisi CNC untuk komponen berputar seperti pin, bushing, selongsong, poros, dan fitur penentu posisi. Tentukan datum, persyaratan konsentrisitas, detail ulir, kondisi material, dan metode inspeksi bersama RFQ.
Upload a Drawing
Permesinan 5 Sumbu
Permesinan CNC 5 sumbu mendukung permukaan miring yang kompleks, geometri gabungan, dan fitur yang mendapat manfaat dari lebih sedikit pengaturan. Kelayakan tergantung pada jangkauan alat, penahan benda kerja, transfer datum, persyaratan permukaan, dan tumpukan toleransi yang ditentukan.
Upload a Drawing
Permesinan Swiss u0026 Mikro
Permesinan Swiss dan mikro menangani komponen kecil, ramping, atau padat detail di mana dukungan, konsentrisitas, dan penanganan memengaruhi hasil. Kirimkan dimensi lengkap, material, kuantitas, dan persyaratan pengukuran untuk tinjauan proses yang sesuai.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan sinker EDM mendukung material yang dikeraskan, fitur sempit, sudut internal, dan geometri di luar jangkauan pahat konvensional. Desain elektroda, jalur kawat, target akhir, pertimbangan lapisan rekristalisasi, dan penyambungan hilir harus ditinjau bersama.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi digunakan di mana kerataan, paralelisme, kontrol profil, atau koreksi ukuran akhir sangat penting. Tentukan stok penggilingan, urutan perlakuan panas, permukaan datum, dan kondisi inspeksi sebelum memulai permesinan.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi dikonfigurasi dari geometri bagian, perilaku resin, kebutuhan pendinginan, dan tata letak cetakan. Tinjauan gambar harus mengidentifikasi penutupan, ventilasi, area pemolesan, pemilihan baja, strategi EDM, dan antarmuka dimensional.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi ditentukan berdasarkan langkah, panduan, jarak bebas, kondisi keausan, dan geometri perkawinan. Berikan toleransi diameter, persyaratan kekerasan atau perlakuan, ekspektasi permukaan, dan konteks perakitan untuk ditinjau.
Upload a Drawing
Pin Inti, Panduan u0026 Komponen Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi menetapkan keselarasan fungsional dan penentuan posisi yang berulang dalam perakitan cetakan. Pertimbangan penting meliputi kelas kesesuaian, panjang keterlibatan, permukaan aus, hubungan datum, kondisi material, dan strategi penggantian.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide, lifter, gerbang, dan aksesori cetakan mendukung pelepasan bagian, aksi samping, dan aliran material yang terkontrol. Nilai perjalanan, interferensi, geometri penutupan, lokasi gerbang, kelonggaran keausan, dan antarmuka perakitan sebelum merilis gambar komponen.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi memerlukan kontrol ketat terhadap fitur halus, hubungan pin, keselarasan sisipan, dan kondisi pencetakan berulang. Bagikan konteks bagian yang sesuai, tata letak rongga, persyaratan material, dimensi kritis, dan prioritas inspeksi dengan RFQ.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi diproduksi sesuai hubungan fungsional dari set die, termasuk fitur pukulan, die, panduan, dan penentu posisi. Material, perlakuan panas, jarak bebas, akurasi profil, dan persyaratan pemasangan mengatur rencana proses.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding ditinjau dalam lingkup produksi yang terverifikasi. Berikan material cetakan, asumsi penyusutan, antarmuka sisipan, persyaratan pemisahan, fitur kritis, dan kondisi operasi yang diharapkan.
Upload a Drawing
Material Permesinan
Material permesinan CNC dipilih berdasarkan kekuatan, keausan, korosi, stabilitas, kemampuan mesin, dan kebutuhan perlakuan hilir. Nyatakan grade yang tepat atau alternatif yang disetujui, kondisi material, kebutuhan sertifikasi, dan lingkungan aplikasi sebelum penawaran.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Hasil akhir permukaan dan perlakuan panas harus disesuaikan dengan permukaan fungsional, risiko perubahan dimensi, tuntutan keausan, dan kesesuaian perakitan. Identifikasi zona hasil akhir, target kekasaran, kebutuhan masking, persyaratan kekerasan, dan ekspektasi inspeksi pasca-perlakuan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan dari dimensi kritis yang ditentukan gambar dan kriteria penerimaan yang disepakati. Tentukan format laporan, ekspektasi pengambilan sampel, skema datum, kebutuhan alat ukur, catatan material, dan persyaratan dokumentasi yang dikontrol revisi.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Dukungan pembuatan prototipe cepat dan manufaktur volume rendah untuk validasi berbasis gambar, jembatan kuantitas, dan revisi terkontrol. Tinjauan awal harus mengkonfirmasi ketersediaan material, jalur proses, dimensi kritis, cakupan inspeksi, pemecahan kuantitas, dan persyaratan pengiriman target.
Upload a DrawingPilihan Material untuk Sisipan Runner Cetakan

Baja Perkakas yang Dikeringkan Sebelumnya
Cocok untuk sisipan runner yang membutuhkan jalur pemesinan stabil dan ketahanan aus produksi sedang. Pembeli harus menentukan grade baja, kondisi kekerasan yang dibutuhkan, jenis resin, dimensi kritis, dan persyaratan finishing permukaan atau inspeksi apa pun.

Baja Perkakas yang Dikeringkan Sepenuhnya
Digunakan saat ketahanan aus yang lebih tinggi dibutuhkan setelah pemesinan dan perlakuan panas. Gambar harus mendefinisikan grade material, target kekerasan, urutan perlakuan panas, stok gerinda, permukaan datum, dan pemeriksaan dimensi yang diperlukan setelah pengerasan.

Baja Tahan Karat Tahan Korosi
Dipertimbangkan untuk lingkungan pencetakan di mana ketahanan korosi, kemampuan poles, atau paparan kelembaban memengaruhi masa pakai sisipan. Konfirmasikan grade stainless, kondisi kekerasan, aditif resin, persyaratan finishing, dan apakah EDM, gerinda, atau perlakuan pasca diperlukan.

Baja Kerja Dingin Tahan Aus Tinggi
Pilihan potensial untuk area runner yang terpapar resin abrasif atau berisi, tunduk pada tinjauan proyek. Berikan komposisi resin, lokasi keausan yang diharapkan, spesifikasi perlakuan panas, persyaratan permukaan, dan harapan penggantian untuk sisipan.

Paduan Tembaga Berilium
Dapat dievaluasi untuk kebutuhan konduktivitas termal terlokalisasi di mana persyaratan aplikasi dan keselamatan mendukung penggunaannya. Pembeli harus mengidentifikasi spesifikasi paduan, kondisi perlakuan panas, konteks pendinginan, baja pasangan, dan dokumentasi inspeksi yang diperlukan.
Sisipan Runner Cetakan: Pemesinan, EDM, dan Gerinda

Penggilingan CNC
Penggilingan CNC menetapkan profil sisipan, bentuk runner, saku, dan fitur referensi yang dapat diakses. Biasanya dipilih di mana akses pemotong mendukung geometri, dengan kelonggaran pemesinan dipertahankan ketika EDM atau gerinda berikutnya diperlukan.

EDM Kawat
EDM Kawat menghasilkan slot sempit, profil internal tajam, dan fitur tembus yang tidak dapat dijangkau oleh alat penggilingan dengan bersih. Jalur kawat, lokasi lubang awal, dan hubungan datum harus ditinjau sebelum produksi untuk melindungi geometri kritis.

EDM Sinker
EDM Sinker menangani rongga buta, detail gerbang halus, dan fitur runner internal di mana akses elektroda praktis. Strategi elektroda, kelonggaran percikan, dan persyaratan permukaan harus diselaraskan dengan gambar dan kebutuhan pemasangan hilir.


Pemasangan Terkontrol
Pemasangan memverifikasi hubungan fungsional antara sisipan runner dan komponen cetakan pasangannya. Area kontak, permukaan dudukan, dan antarmuka penutupan dievaluasi terhadap geometri yang disetujui, menghindari asumsi yang tidak didukung tentang kondisi perakitan.

Inspeksi Dimensi
Inspeksi direncanakan di sekitar dimensi kritis, datum, persyaratan permukaan, dan kebutuhan pelaporan khusus pesanan. Hasil pengukuran dan status revisi dijaga agar selaras dengan gambar yang disepakati sehingga bukti penerimaan sesuai dengan sisipan runner yang diproduksi.
Fitur Kompatibel: Sisipan Runner Cetakan

Elemen Penentu Posisi
Fitur penentu posisi seperti dowel, pasak, dan bidang datar dapat menciptakan orientasi yang berulang antara sisipan runner dan komponen cetakan di sekitarnya. Geometri akhir harus mencerminkan strategi datum, persyaratan press-fit, akses perakitan, dan gambar yang disetujui.

Fitur Pemandu
Pin pemandu, bushing, atau permukaan pemandu khusus dapat mendukung penutupan yang akurat dan melindungi antarmuka kerja dari ketidaksejajaran. SUUXIANG meninjau panjang keterlibatan, kelonggaran, pertimbangan keausan, dan akses pemesinan sebelum memilih pendekatan fitur.

Antarmuka Gerbang (Gate)
Detail di dekat gerbang dapat diintegrasikan di mana sisipan mendukung tata letak runner dan rongga yang ditentukan. Ukuran gerbang, kondisi permukaan, perilaku material, kemudahan servis, dan strategi EDM harus dikonfirmasi melalui tinjauan gambar.

Antarmuka Ejeksi
Kelonggaran, lubang pin, dan antarmuka pendukung dapat dimesin sesuai pengaturan ejeksi yang dimaksud. Desainnya bergantung pada geometri runner, arah pelepasannya, susunan perakitan, dan apakah komponen memerlukan penyesuaian setelah pemesinan.

Penandaan Identifikasi
Nomor rongga, penanda revisi, dan tanda orientasi dapat membantu keterlacakan perakitan, pemeliharaan, dan inspeksi. Sediakan konten penandaan, lokasi, kedalaman, dan batasan permukaan agar fitur tidak mengganggu permukaan cetakan yang fungsional.
Tentang Sisipan Runner Cetakan SUUXIANG
SUUXIANG adalah merek publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Kami mendukung tim teknik, pengadaan, dan kualitas internasional dengan manufaktur berbasis gambar untuk sisipan runner cetakan, komponen cetakan presisi, perkakas konektor, dan suku cadang CNC kustom.
Alur kerja kami menggabungkan diskusi DFM dengan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, gerinda presisi, pemasangan, dan inspeksi. Sebelum komitmen penawaran dan produksi, kami meninjau dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, kebutuhan EDM, kelonggaran gerinda, dan ekspektasi inspeksi.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin mulai dari tinjauan gambar yang dikontrol revisi hingga dokumentasi akhir. Alih-alih memperlakukan suku cadang sebagai permintaan pemesinan generik, kami membantu tim mendefinisikan rute proses, metode inspeksi, dan persyaratan pengiriman yang diperlukan untuk komponen, aplikasi, dan pesanan spesifik.

Sisipan Runner Cetakan: Kemampuan Manufaktur Inti
Tinjauan DFM dan Datum
Sebelum memesin sisipan runner cetakan, SUUXIANG meninjau gambar, model, antarmuka yang bersesuaian, dimensi kritis, dan skema datum. Ini menetapkan referensi yang dapat diperiksa untuk geometri runner, fitur penyegelan, dan lokasi sebelum rute proses atau komitmen produksi dibahas.
- Identifikasi dimensi kritis pengontrol aliran, kesesuaian, dan penyegelan
- Periksa aksesibilitas datum di seluruh penggilingan, EDM, dan gerinda
- Tinjau akses alat, kondisi sudut, dan transisi fitur
- Catat revisi gambar dan pertanyaan teknis yang terbuka

Strategi EDM untuk Fitur yang Ditentukan
Slot yang dalam, bentuk internal yang tajam, dan detail akses terbatas mungkin memerlukan wire EDM atau sinker EDM setelah urutan pemesinan dinilai. Desain elektroda, jalur kawat, kondisi stok, dan penyelesaian hilir direncanakan berdasarkan geometri yang ditentukan daripada diasumsikan dari model suku cadang generik.
- Sesuaikan metode EDM dengan geometri dan akses fitur
- Tinjau persyaratan elektroda untuk bentuk buta atau detail
- Rencanakan stok akhir untuk penggilingan atau pemasangan selanjutnya
- Klarifikasi prioritas inspeksi permukaan dan dimensi

Kelonggaran Penggilingan dan Pemasangan
Sisipan runner presisi sering kali bergantung pada stok penggilingan yang terkontrol dan hubungan pemasangan, bukan hanya pemesinan nominal. SUUXIANG meninjau di mana material harus tersisa untuk penggilingan akhir, bagaimana permukaan berhubungan dengan datumnya, dan antarmuka mana yang memerlukan verifikasi selama inspeksi yang berorientasi perakitan.
- Tentukan kelonggaran penggilingan sebelum urutan perlakuan panas
- Lindungi permukaan referensi yang digunakan untuk pemeriksaan lokasi akhir
- Nilai permukaan yang sensitif terhadap kesesuaian dan hubungan penutupan
- Hindari menghilangkan stok akhir selama operasi sebelumnya

Inspeksi Direncanakan dari Gambar
Perencanaan inspeksi dimulai dengan gambar pelanggan dan persyaratan kritis terhadap kualitas yang disepakati. SUUXIANG menyelaraskan metode pengukuran, kebutuhan pelaporan, dan identifikasi revisi dengan pesanan, sehingga bukti inspeksi menangani dimensi dan permukaan yang penting untuk aplikasi sisipan runner.
- Prioritaskan dimensi kritis, datum, dan persyaratan permukaan
- Selaraskan metode inspeksi dengan geometri fitur yang dapat diakses
- Konfirmasikan format laporan dan ekspektasi ketertelusuran
- Jaga status revisi tetap terlihat melalui koordinasi produksi

Sisipan Runner Cetakan: Lebih dari Sekadar Penawaran Pemesinan Generik
Bandingkan tinjauan gambar, perencanaan proses, dan penyelarasan inspeksi yang diperlukan sebelum produksi sisipan runner dimulai.
← Swipe left or right to view →
Cetakan Insert Runner: Proses Gambar hingga Pengiriman
Alur kerja berbasis gambar yang menyelaraskan DFM, perencanaan proses, pengerjaan presisi, inspeksi, dan koordinasi pengiriman dengan persyaratan pesanan yang disetujui.
Penerimaan Teknis RFQ
Kirimkan gambar 2D, model 3D jika sudah tersedia, spesifikasi material, jumlah, konteks aplikasi, target pengiriman, dan kebutuhan inspeksi agar diskusi penawaran harga dimulai dengan masukan teknis yang relevan.
Tinjauan DFM dan Gambar
Tinjau dimensi kritis, datum, geometri runner, akses permesinan, kondisi shutoff, urutan heat-treatment, kebutuhan EDM, stok grinding, dan metode inspeksi sebelum konfirmasi produksi.
Perencanaan Rute Proses
Rencanakan operasi CNC milling, turning, multi-axis, strategi elektroda, jalur wire, dan penjemputan benda kerja berdasarkan revisi yang disetujui, kondisi material, dan fitur yang mengontrol aliran runner.
Permesinan dan EDM
Mesin fitur menggunakan rute CNC yang dipilih, lalu terapkan EDM atau grinding presisi jika geometri, kebutuhan permukaan, kondisi material keras, atau kelonggaran finishing memerlukannya.
Pemasangan dan Verifikasi
Pasang dan verifikasi antarmuka, shutoff, dan fitur penentu posisi sesuai gambar; jaga status revisi dan persyaratan inspeksi yang disepakati tetap terlihat di seluruh alur kerja produksi yang terkontrol.
Inspeksi dan Pengiriman
Inspeksi karakteristik kritis dengan metode yang ditentukan, susun dokumentasi yang sesuai dengan rencana yang disepakati, lalu koordinasikan pengemasan pelindung dan informasi pengiriman untuk pesanan yang sudah selesai.
Cara Mendapatkan Sisipan Runner Cetakan
Provide the drawing, requirements and quality priorities needed for a disciplined review before quotation, sampling or production.
Unggah Paket Gambar Anda
Kirimkan gambar 2D dan, jika tersedia, model 3D, sebutkan status revisi, konteks aplikasi, fitur pasangan, dan persyaratan aliran runner atau shutoff.
Tentukan Material dan Kuantitas
Tentukan material, persyaratan heat-treatment, kuantitas, tanggal target pengiriman, dan apakah kebutuhan tersebut untuk sampel evaluasi, sisipan pengganti, atau perkakas produksi.
Tandai Persyaratan Kritis
Identifikasi dimensi kritis, datum, persyaratan permukaan, kondisi pemasangan, dan geometri runner apa pun yang memengaruhi akses permesinan, strategi EDM, stok grinding, atau perencanaan inspeksi.
Tinjau DFM dan Inspeksi
Tinjau umpan balik SUUXIANG mengenai kemudahan manufaktur, rute proses, metode inspeksi, kontrol revisi, dan kebutuhan pelaporan sebelum mengonfirmasi penawaran harga atau komitmen produksi.
Konfirmasi Rencana Produksi
Selaraskan revisi gambar yang disetujui, tonggak pengiriman, cakupan dokumentasi, dan titik komunikasi agar permesinan, EDM, grinding, pemasangan, dan inspeksi akhir mengikuti persyaratan yang terverifikasi.
Sisipan Pemandu Cetakan: Sertifikasi dan Dokumentasi Kualitas yang Terverifikasi
Sisipan Pemandu Cetakan: Umpan Balik Proyek Rekayasa
Peninjauan gambar mengidentifikasi masalah akses EDM sebelum dirilis. Setelah penyesuaian penandaan datum yang direvisi, set sisipan pemandu tiba dengan semua 12 dimensi kritis yang terukur tercantum dalam laporan inspeksi, yang mempercepat tinjauan kualitas penerimaan kami.
SUUXIANG mengoordinasikan dua revisi gambar tanpa kehilangan keterlacakan antara sisi rongga dan sisipan pemandu. Pengiriman akhir sesuai dengan jadwal produksi bertahap kami, dan pemeriksaan kesesuaian pertama tidak memerlukan pengerjaan ulang pada antarmuka penentuan posisi yang ditentukan.
Untuk perkakas keluarga enam rongga, tim mengklarifikasi persyaratan shutoff dan grinding-stock sebelum pengerjaan mesin. Kami menerima set komponen dengan identifikasi material dan catatan dimensi, memungkinkan bengkel perkakas kami menyelesaikan perakitan satu hari lebih awal dari yang direncanakan.
FAQ Sisipan Pemandu Cetakan untuk Persiapan RFQ
Prepare a clearer drawing-based inquiry by defining the requirements that affect process planning, inspection, delivery, and documentation.
Informasi apa saja yang harus saya sertakan dalam RFQ sisipan pemandu cetakan?
Apakah ada jumlah pesanan minimum untuk sisipan pemandu cetakan?
Berapa lama waktu yang dibutuhkan untuk memproduksi sisipan pemandu cetakan kustom?
Bisakah saya memesan prototipe atau sampel sebelum produksi?
Material apa saja yang bisa digunakan untuk insert runner cetakan?
Laporan inspeksi apa saja yang tersedia untuk insert runner cetakan?
Bagaimana gambar kerja dan kekayaan intelektual dilindungi selama proses RFQ?
Detail pembayaran dan pengiriman apa saja yang perlu saya berikan?
Panduan Lengkap Pembeli untuk insert runner cetakan
Gunakan kerangka kerja pengambilan keputusan praktis ini untuk menentukan insert runner cetakan, membandingkan material dan konfigurasi, menilai pemasok berdasarkan gambar kerja, mengendalikan risiko perkakas, dan menghindari kesalahan desain, pengadaan, serta perawatan yang mahal.
1. Apa itu insert runner cetakan?
Cetakan injeksi dua pelat umumnya membawa sprue, runner, dan gate pada antarmuka garis partingnya. Insert runner cetakan adalah komponen perkakas yang dapat diganti yang membentuk fitur aliran tersebut secara lokal: mereka dapat mendefinisikan cabang runner atau gate, memblokir jalur, mengarahkan ulang resin, atau menyediakan permukaan aus yang dapat diservis sebelum lelehan masuk ke dalam rongga. https://www.beaumontinc.com/injection-molding-glossary/runnernnPada garis parting, sebuah insert dapat dilepas untuk pengerjaan ulang yang terkontrol sementara pelat cetakan, rongga, dan fitur keselarasan di sekitarnya tetap utuh. Hal ini memungkinkan pembuat perkakas untuk mengubah kondisi gate atau runner lokal, memulihkan permukaan yang aus, atau memperbaiki flash tanpa harus mengolah ulang pelat besar.nnSatu antarmuka yang dapat diganti sangat berguna di mana resin yang diisi, kontak produksi berulang, atau perubahan aliran yang didorong oleh uji coba memusatkan risiko. Gambar kerja harus mendefinisikan hubungan datumnya, permukaan shutoff, geometri runner dan gate, kondisi material, dan titik inspeksi agar aliran resin dan pemeliharaan di masa mendatang tetap terkontrol. https://www.ptonline.com/blog/post/tooling-how-to-properly-size-gates-runners-and-sprues-part-5-of-5
2. Evolusi insert runner cetakan
Two-plate cold-runner molds traditionally machined runner and gate geometry directly into the mold plates. That approach is durable for stable, simple layouts, but a gate correction, erosion repair, or balance change can require reworking the plate rather than a localized component.nnThree serviceable insert functions—runner, gate, and shutoff or turn-off—separate flow-control geometry from the surrounding steel. In family molds, turn-off inserts can block or redirect flow to selected cavities; replaceable gate inserts also allow gate-size adjustment without re-EDM of the original gate diameter (https://www.moldmakingtechnology.com/products/runner-components-gate-insert-and-runner-turn-off-to-control-mold-runner-systems).nnGlass-filled and mineral-filled resins concentrate wear at gates, runners, and sealing edges, making replaceable wear areas practical. Procurement teams should therefore specify insert location datums, retention, parting-line relationship, service access, material and heat-treatment requirements, spare quantity, and inspection criteria so maintenance windows and trial-driven modifications stay localized.
3. Jenis-jenis insert runner cetakan
Insert runner cetakan diklasifikasikan berdasarkan masalah aliran, keausan, atau termal yang diisolasi. Gambar kerja harus mengidentifikasi apakah setiap insert termasuk dalam jalur cold-runner atau berinteraksi dengan sistem hot-runner.
| Tipe | Tujuan | Situasi Umum | Kendala Utama |
|---|---|---|---|
| Saluran runner | Bentuk aliran cold-runner | Cetakan dua atau tiga pelat | Penyesuaian bagian dan kesesuaian datum yang seimbang |
| Sisipan gerbang (gate insert) | Kontrol area gerbang (gate land) | Penyetelan atau servis keausan gerbang | Geometri gerbang dan lelehan (flash) |
| Penghentian aliran | Memblokir atau mengalihkan aliran | Cetakan keluarga (family mold) | Orientasi permukaan penyegel |
| Sisipan aus (wear insert) | Melindungi zona aus tinggi | Resin abrasif | Lokasi yang dapat diganti |
| Ditingkatkan pendinginannya | Menghilangkan panas lokal | Titik panas pada saluran pelari (runner hot spot) | Kekuatan dinding |
| Berdekatan dengan hot runner | Antarmuka dengan sistem panas | Zona manifold atau nosel | Jarak termal |
Insert Aliran Cold-Runner
Insert saluran runner membentuk atau memodifikasi jalur cold-runner dalam perkakas dua atau tiga pelat. Konstruksi yang dapat dilepas memungkinkan perubahan diameter runner atau servis garis parting; kendalanya adalah jalur aliran yang seimbang dan lokasi datum yang positif.
Gate dan Belokan
Insert gate melokalisasi land gate sehingga ukuran gate dapat disesuaikan atau diperbarui tanpa mengolah ulang pelat rongga yang besar. Insert shutoff atau belokan runner memblokir atau mengarahkan aliran dalam cetakan keluarga; permukaan penyegelan, orientasi, dan kontrol flash sangat penting.
Keausan, Pendinginan, dan Hot Runner
Insert aus melindungi persimpangan runner atau area kontak resin abrasif dan menyederhanakan penggantian. Insert yang ditingkatkan pendinginannya mengatasi titik panas lokal, sementara insert yang berdekatan dengan hot runner memerlukan data manifold, nozzle, heater, dan clearance termal daripada dikutip sebagai komponen cold-runner.
4. Material untuk sisipan saluran pelari cetakan
Pemilihan material menentukan batas keausan, korosi, dan termal sisipan saluran pelari cetakan. Cocokkan sisipan dengan resin, target siklus, sirkuit pendingin, baja pasangan, dan interval perawatan yang direncanakan sebelum merilis gambar.
| Keluarga Material | Kekerasan/Keausan | Ketahanan Korosi/Kilap | Perlakuan Termal/Pemesinan | Paling Pas |
|---|---|---|---|---|
| Baja tahan karat pra-keras | Sedang | Tinggi / Baik | Sedang / Baik | Resin korosif |
| Baja perkakas pengerasan menyeluruh | Tinggi setelah perlakuan | Sedang / Baik | Sedang / Sedang | Produksi umum |
| Tingkat ketahanan aus kekerasan tinggi | Sangat tinggi | Tergantung tingkat material | Rendah / Sulit | Resin berisi kaca |
| Paduan tembaga | Ketahanan aus rendah | Sedang / Cukup | Tinggi / Mudah | Titik panas lokal |
| Material konduktif khusus | Tergantung tingkat material | Tergantung tingkat material | Tinggi / Bervariasi | Pendinginan tertarget |
Kesesuaian Keausan dan Korosi
Resin yang diperkaya kaca dan mineral mempercepat keausan saluran pelari dan gerbang; baja perkakas berkekerasan tinggi biasanya merupakan pilihan yang lebih aman untuk keausan. Sistem resin korosif mengalihkan prioritas ke tingkat baja tahan karat (stainless) dan perawatan yang terdokumentasi.nnBaja tahan karat 420 dan tingkatan pra-pengerasan serupa menyeimbangkan ketahanan korosi, kemudahan poles, dan pemesinan yang praktis. Konfirmasikan kondisi perlakuan panas dan kekerasan aktual saat pemesanan.
Strategi Termal dan Servis
Paduan tembaga dan material konduktivitas tinggi khusus menghilangkan panas lokal lebih cepat daripada baja perkakas, tetapi memerlukan penyangga dan desain permukaan pasangan yang cermat. Gunakan material tersebut di area yang diidentifikasi oleh analisis pendinginan sebagai titik panas, bukan sebagai material pelari default.nnSetiap tinjauan gambar harus mendefinisikan resin, perkiraan siklus, akses pendinginan, beban kontak, dan metode penggantian. Inspeksi harus memverifikasi profil saluran pelari kritis setelah pemasangan atau penggilingan.
5. Pilihan sisipan runner cetakan kustom
Sisipan runner cetakan kustom harus ditentukan dari tata letak runner, bukan dipilih sebagai varian dekoratif. SUUXIANG meninjau fitur aliran, antarmuka instalasi, akses servis, dan pengenal inspeksi terhadap paket gambar yang dirilis.
| Opsi | Tujuan Kinerja | Input yang Diperlukan |
|---|---|---|
| Profil runner | Aliran dan keseimbangan | Geometri bagian dan resin |
| Geometri gerbang | Kontrol pengisian dan pembekuan | Ukuran gerbang dan jendela pencetakan |
| Metode penahanan | Lokasi dan akses servis | Antarmuka bagian pasangan |
| Penandaan | Ketertelusuran revisi | Teks, lokasi, dan revisi gambar |
Geometri Aliran dan Gerbang
Profil runner, dimensi cabang, land gerbang, dan diameter gerbang memengaruhi kehilangan tekanan, geser, pembekuan, dan keseimbangan rongga. Sediakan gambar 2D, model 3D, jenis resin dan kandungan pengisi, jumlah rongga, dan lokasi gerbang yang diinginkan.
Pemasangan dan Kemudahan Servis

Sisipan press-fit, ditahan sekrup, atau berlokasi positif memerlukan dimensi saku pasangan, referensi datum, detail penahanan, dan arah perakitan. Sudut shutoff, posisi ventilasi, saluran pendingin, dan batas sisipan yang dapat dipertukarkan harus ditinjau bersama dengan suhu pencetakan, kondisi injeksi, dan akses perawatan.
Finishing dan Identifikasi

Finishing permukaan, pelapisan, penandaan laser, dan tanda revisi harus berfungsi untuk pelepas, kontrol keausan, verifikasi perakitan, atau ketertelusuran. Tentukan penandaan finishing yang diperlukan, isi dan lokasi penandaan, persyaratan pelapisan, metode inspeksi, dan gambar yang dikontrol revisinya untuk diproduksi.
6. Kualitas konstruksi yang melindungi produksi
Kualitas konstruksi ditetapkan pada datum fungsional gambar, bukan pada toleransi fitur yang terisolasi. Setiap antarmuka harus mempertahankan penyegelan, geometri aliran, dan penggantian yang dapat diservis setelah pemesinan dan perlakuan panas.
Datum, Kesesuaian, dan Penyelarasan
Tiga referensi datum harus menempatkan sisipan, garis tengah runner, dan permukaan pemisahan. Tumpukan toleransinya menentukan dudukan yang berulang; jarak bebas yang tidak terkontrol dapat menggeser penyelarasan, menciptakan jalur kebocoran, atau membuat sisipan pengganti tidak aman.
Permukaan Penyegelan dan Aliran
Jalur kontak satu bagian yang berkelanjutan harus terlindungi di sekeliling runner. Kerataan, kesesuaian, hasil akhir runner, radius yang terkontrol, dan transisi gate yang bersih mengurangi cacat, kehilangan tekanan, sudut mati, dan ketidakseimbangan aliran antar cavity.
Tepi, Perlakuan Panas, dan Catatan
Nol gerinda lepas tidak dapat diterima di tepi runner, gate, dan shutoff karena fragmen dapat merusak permukaan segel atau mencemari produksi. Distorsi akibat perlakuan panas harus diantisipasi dengan stok gerinda, lalu diverifikasi melalui inspeksi dimensi, pemeriksaan permukaan, dan catatan yang terkait dengan revisi.
7. Memilih produsen insert runner cetakan
Produsen yang cakap meninjau insert runner cetakan sebagai antarmuka fungsional, bukan hanya dimensi terpisah. Sebelum penawaran, bandingkan bukti yang terlampir pada tinjauan gambar, rencana proses, rencana inspeksi, dan komitmen pengiriman.
| Area Evaluasi | Bukti yang Harus Diminta | Uji Antarmuka |
|---|---|---|
| Rekayasa | Gambar yang ditandai dan umpan balik DFM | Apakah datum dan permukaan penyegelan sudah dipahami? |
| Material | Sertifikat dan rencana perlakuan panas | Apakah kekerasan terkait dengan kondisi keausan? |
| Manufaktur | Rute proses CNC, EDM, gerinda | Bisakah fitur yang tidak dapat diakses dijelaskan? |
| Kualitas | Laporan artikel pertama dan rencana instrumen | Apakah dimensi kritis dapat dilacak? |
| Kontrol | Log revisi dan rencana pengiriman | Bisakah perubahan dikendalikan sebelum produksi? |
Bukti Tinjauan Rekayasa
1 tinjauan gambar harus mengidentifikasi garis tengah runner, penyegelan parting-line, hubungan gate, datum, akses pemesinan, dan persyaratan EDM atau gerinda.nn2 pertanyaan DFM mengungkap kedalaman: Permukaan mana yang menentukan posisi insert? Jarak bebas, risiko flash, mekanisme keausan, resin, dan kondisi komponen pasangan yang mengatur penerimaan?
Kontrol Produksi dan Kualitas
1 jalur terkontrol harus menghubungkan ketertelusuran material, koordinasi perlakuan panas, CNC, EDM kawat atau sinker, gerinda, pemasangan, dan inspeksi akhir.nn2 laporan artikel pertama harus mengidentifikasi dimensi kritis yang terukur, instrumen, pengaturan datum, revisi gambar, dan penyimpangan sebelum pengiriman.
Pengiriman dan Dukungan
1 komunikasi waktu tunggu yang realistis memisahkan rilis rekayasa, ketersediaan material, pemrosesan luar, pemesinan, inspeksi, dan pengemasan.nn2 dukungan pengiriman harus mempertahankan identifikasi, status revisi, perlindungan korosi, pengemasan pelindung, dan jalur yang ditentukan untuk pertanyaan pasca-pengiriman atau tindakan korektif.
8. Kesalahan umum dalam pengadaan insert runner cetakan
Sebelum pesanan pembelian diterbitkan, tinjauan gambar dan risiko selama 15 menit dapat mencegah sebagian besar perselisihan sisipan yang dapat dihindari. Untuk sisipan saluran cetakan, kesalahan termahal biasanya muncul saat pemasangan, percobaan pertama, atau penggantian.
Definisi Gambar Lengkap
Satu gambar yang tidak lengkap dapat membuat geometri gerbang, antarmuka sambungan, atau status revisi terbuka untuk interpretasi. Konsekuensinya adalah pengerjaan ulang atau sisipan yang tidak cocok.nnSebelum diterbitkan, sediakan file 2D dan 3D yang terkontrol, datum fungsional, zona toleransi, dan pengenal revisi.
Baja Harus Sesuai Resin
Satu pilihan baja termurah bisa gagal saat resin yang diisi mengikis permukaan saluran atau gerbang. Konsekuensinya adalah keausan cepat atau aliran yang tidak stabil.nnSebelum diterbitkan, sebutkan grade resin, persentase pengisi, kekerasan yang dibutuhkan, kondisi perlakuan panas, dan paparan produksi yang diharapkan.
Kesesuaian Termal dan Tumpukan
Satu sisipan yang disalin mungkin memiliki dimensi nominal yang sama namun berbeda dalam ekspansi termal, tumpukan, atau datum dudukan. Konsekuensinya adalah kebocoran, kilap, atau macet.nnSebelum diterbitkan, sediakan pengukuran saku, suhu operasi, gambar perakitan, dan tanggung jawab kesesuaian yang jelas.
Inspeksi Akhir dan Suku Cadang
Satu panggilan akhir yang dihilangkan membuat polesan, tekstur EDM, dan kondisi gerbang menjadi subjektif. Konsekuensinya adalah variasi aliran atau penolakan kesesuaian.nnSebelum diterbitkan, tentukan Ra atau sampel yang disetujui, laporan inspeksi, penandaan, dan kebutuhan pertukaran suku cadang.
9. Dari pelepasan gambar hingga percobaan pertama
Satu paket pelepasan yang terkontrol dapat mencegah persyaratan CAD, PDF, dan pesanan pembelian menyimpang. Sebelum SUUXIANG mulai melakukan pekerjaan routing, teknik, pengadaan, kualitas, dan bengkel cetakan harus menyetujui tujuan percobaan.
Terbitkan Paket Teknis
Dua file harus menjadi jangkar pelepasan: gambar 2D yang terkontrol dan model 3D yang serasi. Teknik mengidentifikasi datum, dimensi kritis, kontak resin, fungsi gerbang atau penutup, material, perlakuan panas, dan persyaratan permukaan.
Tutup Gerbang Komersial dan Kualitas
Satu tinjauan kutipan harus mendokumentasikan rute proses yang disepakati, kuantitas, target pengiriman, dan persyaratan sampel. Pengadaan mengunci revisi pada pesanan sementara kualitas menentukan titik inspeksi, format laporan, kebutuhan ketertelusuran, dan kriteria penerimaan.
Verifikasi Instalasi dan Percobaan
Saat diterima, kualitas memverifikasi identitas, revisi, kondisi kemasan, dan bukti inspeksi yang disepakati sebelum diserahkan ke bengkel cetakan. Selama percobaan pertama, bengkel cetakan mencatat kesesuaian, aliran saluran, kilap, kontak keausan, dan tindakan perbaikan; teknik menyetujui revisi terkontrol apa pun.
10. harga dan waktu tunggu sisipan saluran cetakan
Pesanan prototipe 1 unit biasanya memiliki biaya unit tertinggi karena pemrograman, penahanan kerja, elektroda, dan inspeksi artikel pertama tersebar di beberapa bagian. SUUXIANG harus mengutip hanya setelah meninjau gambar, material, skema datum, dan laporan yang dibutuhkan.nnTarget 2 minggu bukanlah janji: grade material, dimensi, toleransi ketat, kerumitan milling atau EDM, perlakuan panas, pelapis, cakupan inspeksi, dokumentasi, dan routing yang dipercepat semuanya mengubah rencana proses. Kirimkan input RFQ yang identik ke setiap pemasok: file 2D dan 3D, revisi, kuantitas, dimensi kritis, material, finishing, laporan, dan tanggal yang dibutuhkan.
| Tahap kuantitas | Kecenderungan biaya unit | Perencanaan waktu tunggu |
|---|---|---|
| Prototipe: 1–2 buah | Tertinggi; pengaturan tersebar di beberapa bagian | Perhitungkan tinjauan gambar, pemrograman, dan artikel pertama |
| Batch kecil: 3–50 buah | Turun saat pengaturan berulang | Rencanakan material dan proses eksternal |
| Pesanan berulang: desain yang dirilis | Terendah jika rute tidak berubah | Seringkali lebih singkat setelah konfirmasi revisi |
Unggah Gambar Sisipan Runner Cetakan Anda untuk Ditinjau
Kirim gambar, material, kuantitas, dimensi kritis, kebutuhan inspeksi, dan target pengiriman Anda untuk tinjauan manufaktur yang terstruktur dan penawaran harga.