
Komponen Presisi Minyak dan Gas: Dari Gambar Hingga Komponen Terinspeksi
SUUXIANG merencanakan pemesinan CNC, EDM, penggilingan, dan inspeksi berdasarkan gambar, dimensi kritis, dan persyaratan dokumentasi Anda untuk komponen presisi minyak dan gas.
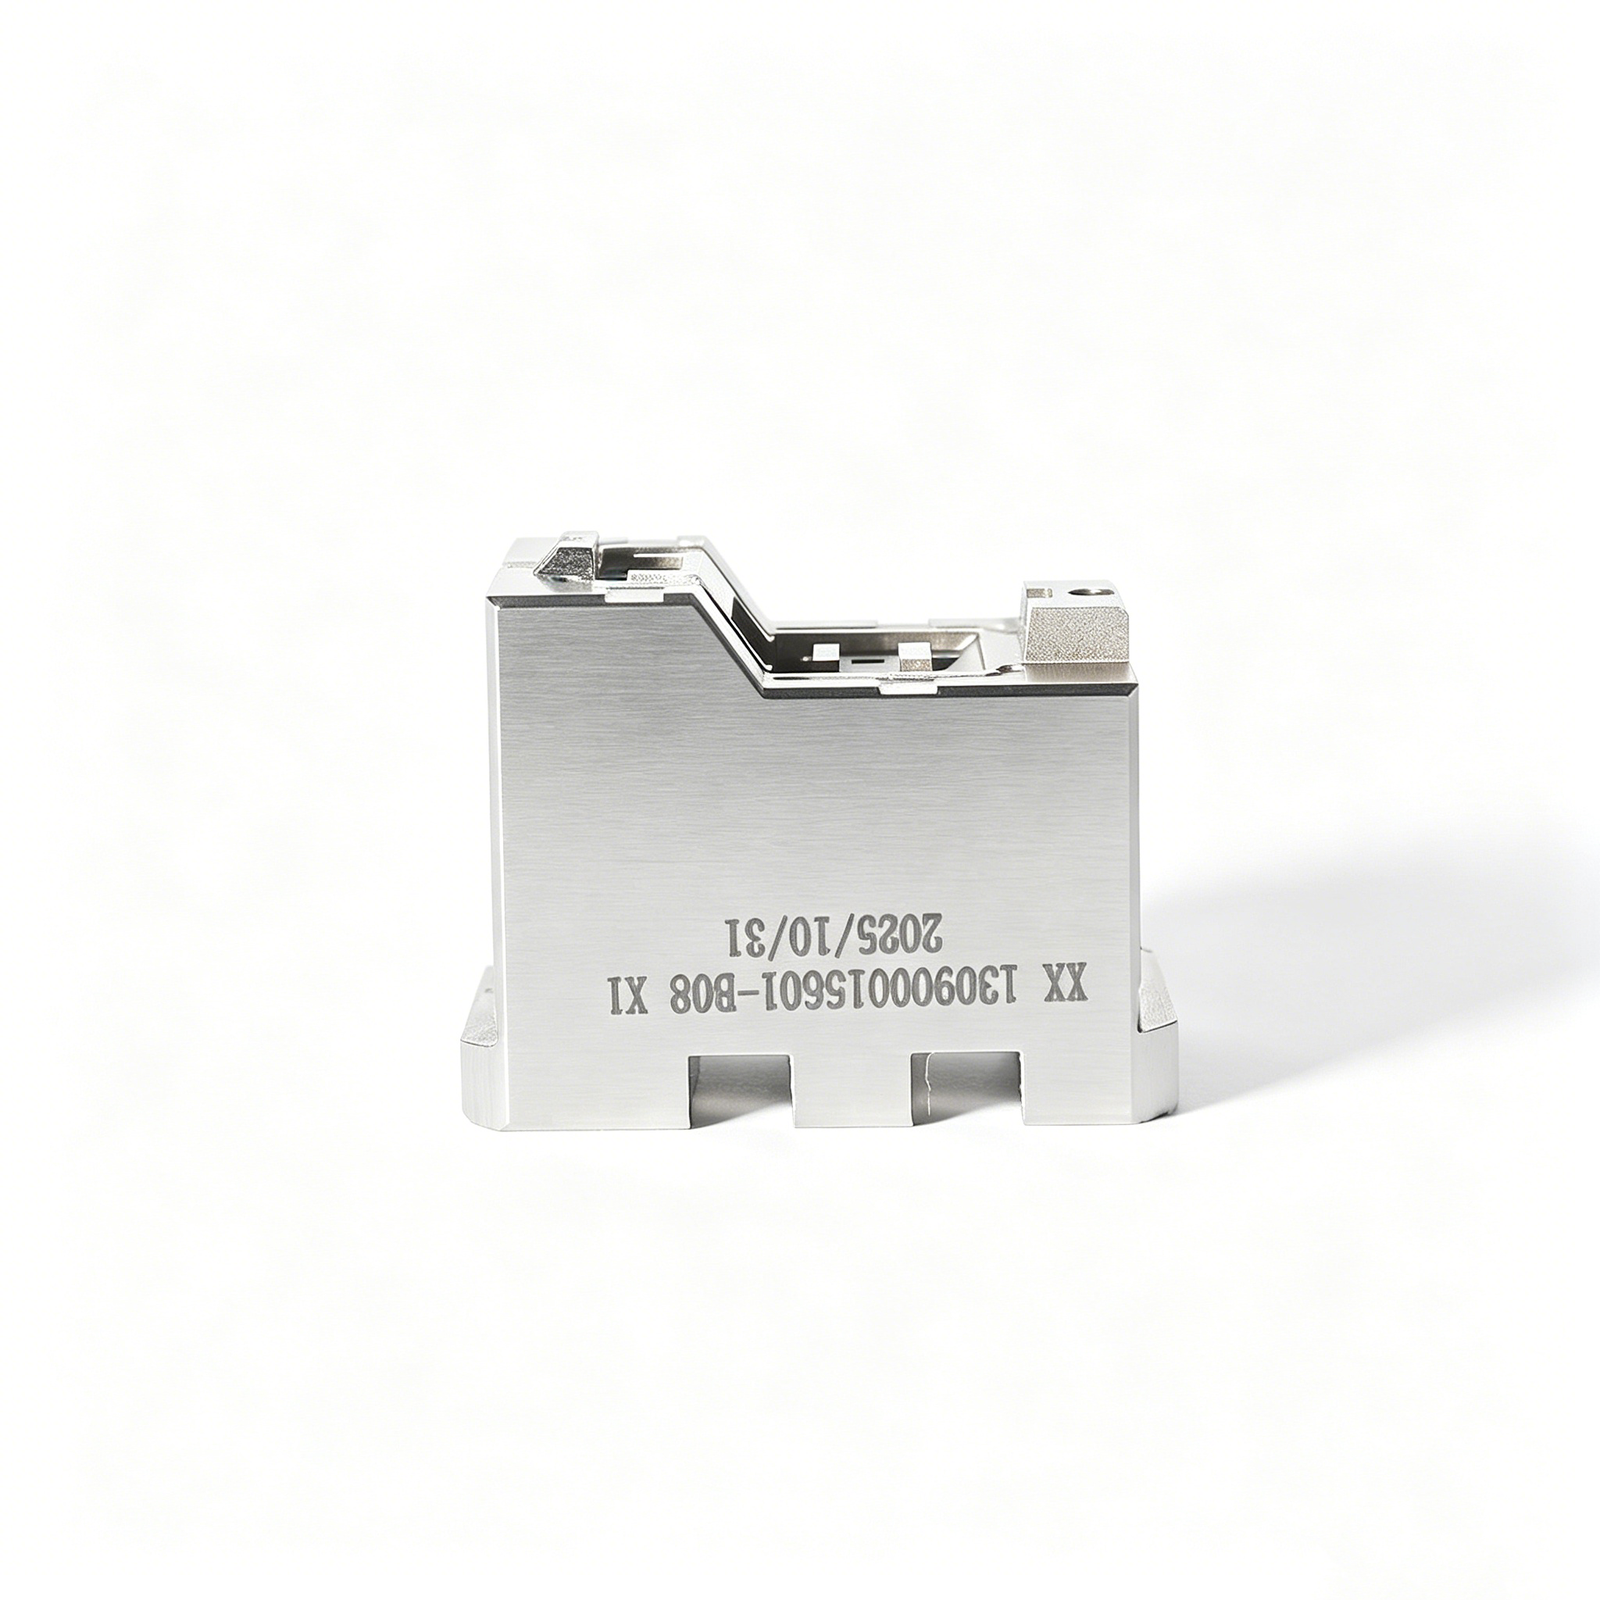
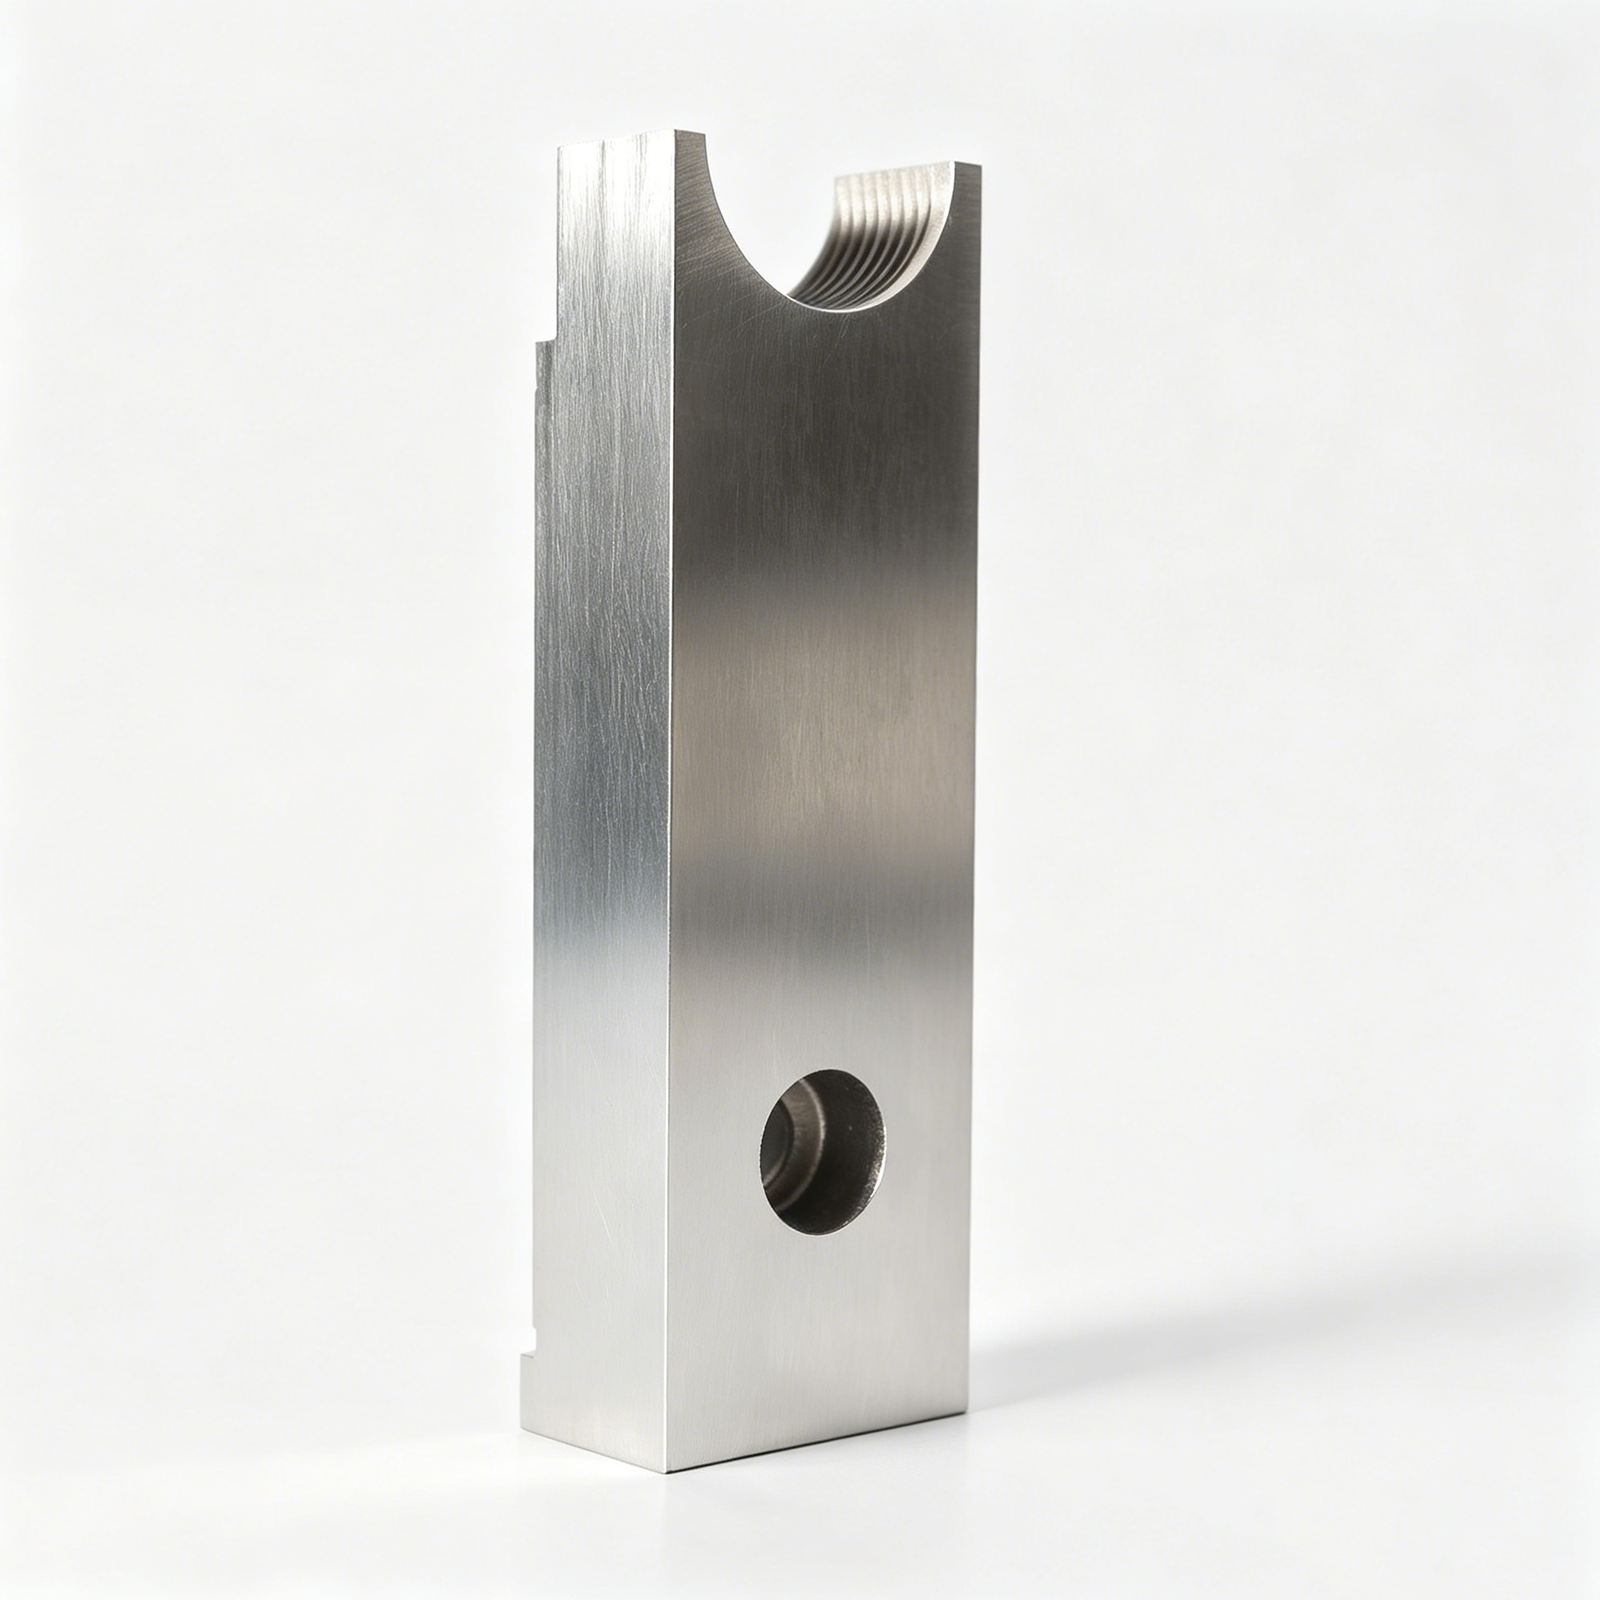
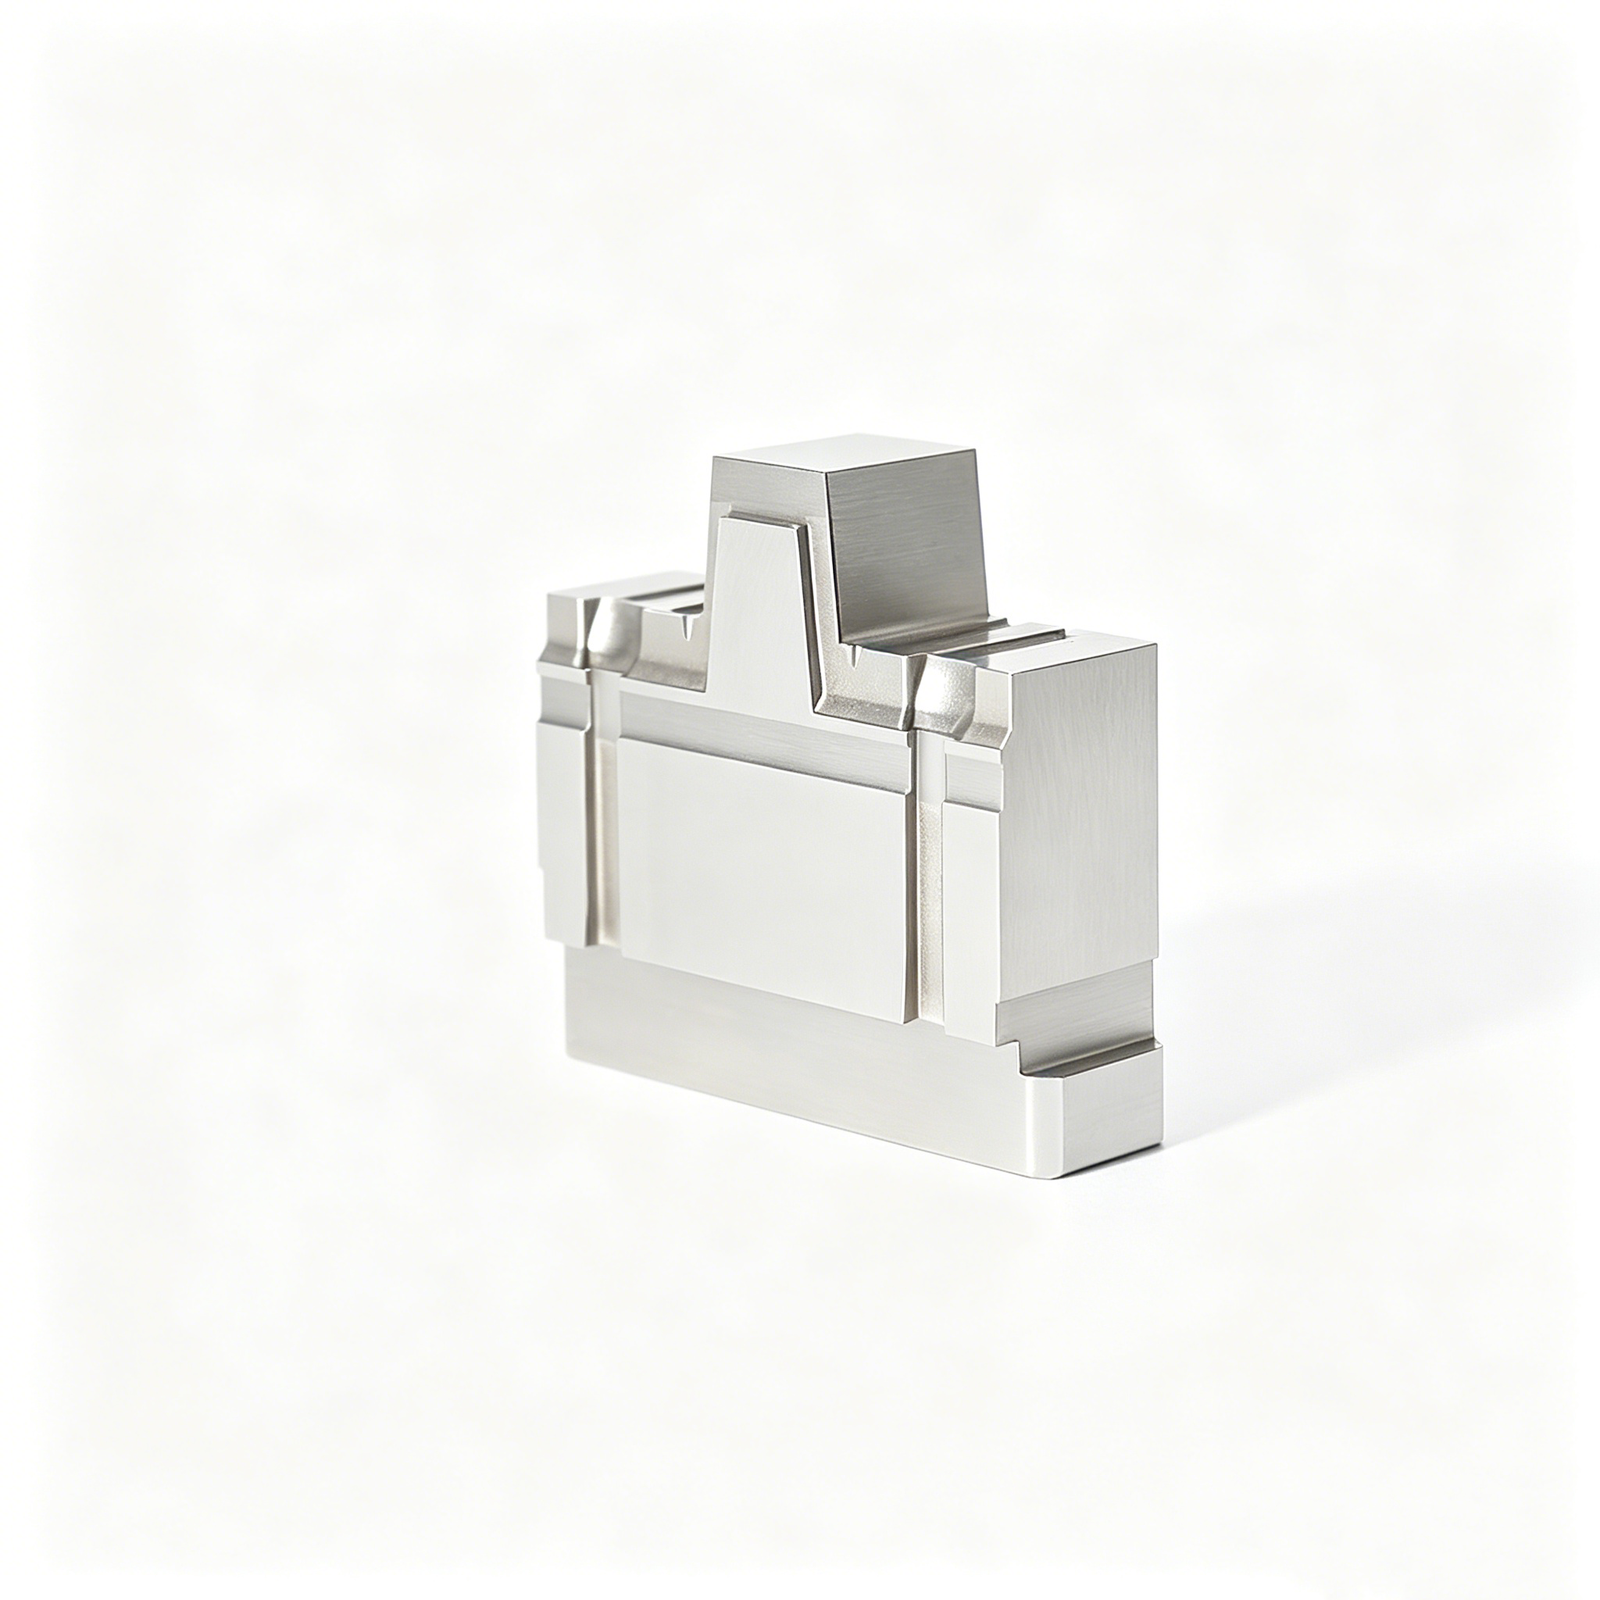
Contoh Komponen Presisi





Related Product Catalogue and Quotation







Mengapa Tim Rekayasa Memilih SUUXIANG
Komponen presisi minyak dan gas dimulai dengan keputusan berbasis gambar yang menyelaraskan persyaratan kritis, jalur proses, dan bukti inspeksi.
Tinjauan Gambar Terlebih Dahulu
Kami meninjau gambar, model, persyaratan material, dan konteks aplikasi sebelum penawaran untuk mengidentifikasi pertanyaan kemudahan manufaktur dan mengklarifikasi asumsi produksi.
Perencanaan Jalur Proses
Pemesinan CNC, EDM, penggilingan, dan pemasangan direncanakan berdasarkan akses fitur, urutan perlakuan panas, toleransi pemesinan, dan operasi penyelesaian yang diperlukan.
Fokus Dimensi Kritis
Dimensi kritis terhadap kualitas, datum, hubungan toleransi, dan persyaratan permukaan diidentifikasi lebih awal untuk mendukung rencana inspeksi yang praktis.
Eksekusi Terkendali Revisi
Informasi revisi yang terlihat membantu menjaga keselarasan gambar yang disetujui, instruksi produksi, dan ekspektasi inspeksi di seluruh proyek.
Inspeksi Direncanakan Sesuai Pesanan
Metode inspeksi dan kebutuhan pelaporan didiskusikan berdasarkan gambar sehingga dokumentasi akhir sesuai dengan persyaratan pesanan yang terverifikasi.
Komunikasi Proyek yang Dapat Dilacak
Tim rekayasa, pengadaan, dan kualitas menerima komunikasi yang terorganisir mengenai pertanyaan terbuka, revisi, ekspektasi inspeksi, dan koordinasi pengiriman.
Komponen dan Perkakas Presisi Minyak dan Gas
Keluarga komponen berbasis gambar untuk aplikasi yang menuntut di mana pemilihan material, dimensi kritis, jalur proses, bukti inspeksi, dan kontrol revisi harus ditentukan sebelum produksi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen kustom dengan gambar, material, datum, toleransi, dan persyaratan inspeksi yang jelas. Perencanaan proses menggabungkan penggilingan, pemutaran, EDM, penggilingan, dan pemasangan di mana geometri dan fitur kritis memerlukan lebih dari jalur pemesinan standar.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik, berkontur, dan kaya fitur. Tinjauan gambar mempertimbangkan akses perkakas, geometri dinding, referensi datum, toleransi pemesinan, persyaratan permukaan, dan dimensi kritis sebelum strategi penggilingan dikonfirmasi.
Upload a Drawing
Pemutaran CNC
Layanan pemutaran CNC presisi untuk poros, selongsong, fitur berulir, diameter konsentris, dan komponen rotasi. Tinjauan harus menentukan hubungan datum, persyaratan kelurusan atau konsentrisitas, kondisi material, hasil akhir permukaan, dan kebutuhan penggilingan, penggilingan, atau inspeksi sekunder lainnya.
Upload a Drawing
Pemesinan 5-Axis
Pemesinan CNC 5-axis untuk komponen dengan sudut majemuk, fitur multi-sisi, rongga dalam, dan pendekatan pahat yang sulit. Rute proses dievaluasi terhadap akses fixture, jangkauan pahat, toleransi fitur, persyaratan permukaan, dan kebutuhan untuk mengurangi variasi terkait pemosisian ulang.
Upload a Drawing
Pemesinan Swiss u0026 Mikro
Pemesinan Swiss dan pemesinan mikro untuk komponen berdiameter kecil, ramping, dan detail intensif di mana dukungan, kontrol gerinda, konsentrisitas, dan metode pengukuran penting. Kelayakan komponen bergantung pada geometri gambar, material, dimensi kritis, kuantitas, dan ekspektasi inspeksi.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan sinker EDM untuk material yang dikeraskan, celah sempit, fitur internal tajam, profil kompleks, dan detail rongga yang tidak dapat dijangkau secara efisien oleh pahat potong konvensional. Strategi elektroda, jalur kawat, pertimbangan lapisan rekristalisasi, finishing, dan persyaratan kesesuaian hilir ditinjau terlebih dahulu.
Upload a Drawing
Penggerindaan Presisi
Penggerindaan permukaan dan profil presisi untuk kerataan, paralelisme, kontrol profil, hasil akhir halus, dan fitur presisi yang dikeraskan. Stok gerinda, urutan perlakuan panas, strategi datum, akses roda, dan metode inspeksi harus ditentukan sebagai bagian dari rencana produksi.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi dari gambar pelanggan dan persyaratan material yang ditentukan. Pemesinan, EDM, penggerindaan, urutan perlakuan panas, persyaratan permukaan, dan kesesuaian dengan komponen cetakan yang berpasangan direncanakan di sekitar geometri pencetakan fungsional.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi untuk pelepasan komponen yang terkontrol dan operasi cetakan yang andal. Tinjauan berfokus pada hubungan diameter dan celah, panjang bantalan, persyaratan material dan kekerasan, kondisi permukaan, titik aus, dan kompatibilitas dengan tumpukan cetakan.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi yang menetapkan keselarasan cetakan yang berulang dan posisi fitur. Perencanaan produksi mempertimbangkan diameter kritis, kelas kesesuaian, konsentrisitas, geometri pemasangan, kondisi aus, perlakuan material, dan kriteria inspeksi untuk komponen yang berpasangan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori yang dikonfigurasi sesuai dengan aksi cetakan dan persyaratan pencetakan yang ditentukan oleh gambar. Akses perkakas, antarmuka perjalanan, permukaan bantalan, geometri penutupan, perlakuan aus, kelonggaran pemasangan, dan hubungan dengan komponen yang berdekatan memerlukan tinjauan yang terkoordinasi.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk fitur pitch halus, area pembentukan terminal, antarmuka keselarasan, dan kinerja rongga yang berulang. Rute manufaktur mempertimbangkan geometri kecil, persyaratan EDM, material dan perlakuan panas, kondisi permukaan, dimensi kritis, dan metode verifikasi.
Upload a Drawing
Komponen Dies Stamping
Komponen dies stamping presisi untuk aplikasi pembentukan, blanking, bending, dan dies progresif. Faktor kritis meliputi kondisi material, urutan kekerasan, geometri tepi potong, hubungan celah, kelonggaran gerinda, permukaan aus, kesesuaian komponen yang berpasangan, dan perencanaan inspeksi dimensi.
Upload a Drawing
Komponen Cetakan Injeksi, MIM, CIM u0026 Perkakas Overmolding
Pekerjaan perkakas dan komponen untuk aplikasi pencetakan injeksi, pencetakan injeksi logam, pencetakan injeksi keramik, dan overmolding dalam cakupan produksi yang terverifikasi. Tinjauan kelayakan membahas perilaku material, geometri pencetakan, antarmuka sisipan, akses perkakas, persyaratan permukaan, dan prioritas inspeksi.
Upload a Drawing
Material Pemesinan
Material pemesinan CNC dipilih berdasarkan gambar, aplikasi, persyaratan mekanis, paparan korosi, perlakuan panas, dan kebutuhan penyelesaian akhir hilir. Ketersediaan material dan dokumentasi sertifikasi harus dikonfirmasi untuk proyek tertentu sebelum produksi dikomitmenkan.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas direncanakan berdasarkan persyaratan fungsional seperti ketahanan aus, perilaku korosi, tekstur permukaan, kekerasan, perubahan dimensi, dan kesesuaian pasangan. Urutan penting: kelonggaran pemesinan, risiko distorsi perlakuan, penggerindaan, pemolesan, dan inspeksi akhir harus selaras.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas disesuaikan dengan dimensi kritis pesanan dan rencana inspeksi yang disepakati. Persyaratan dapat mencakup laporan dimensi, catatan material atau perlakuan, metode pengukuran berbasis datum, identifikasi revisi, dan dokumentasi pengiriman yang dapat dilacak.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototyping cepat dan manufaktur volume rendah untuk komponen berbasis gambar yang memerlukan tinjauan DFM praktis sebelum rilis yang lebih luas. Kuantitas, material, prioritas toleransi, rute proses, cakupan inspeksi, status revisi, dan tanggal pengiriman target harus ditentukan dalam RFQ.
Upload a DrawingMaterial yang Dipertimbangkan untuk Komponen Presisi Minyak dan Gas

Baja Tahan Karat
Dipertimbangkan untuk rumah, fitting, dan antarmuka presisi yang terpapar korosi. Pemilihan grade, kondisi perlakuan panas, kemampuan mesin, bentuk ulir, dan persyaratan permukaan penyegelan harus ditentukan pada gambar dan ditinjau sebelum perencanaan produksi.

Baja Paduan
Sering dievaluasi untuk poros yang berfokus pada kekuatan, pin, komponen perkakas, dan antarmuka yang dibebani. Grade yang dibutuhkan, rentang kekerasan, urutan perlakuan panas, stok gerinda, dan prioritas dimensi menentukan pendekatan pemesinan dan inspeksi praktis.

Duplex Stainless
Dipertimbangkan di mana ketahanan korosi dan kekuatan harus diseimbangkan dalam kondisi servis yang menuntut. Perilaku pemesinannya, kondisi material, akses perkakas, dan toleransi fitur kritis memerlukan tinjauan berdasarkan gambar sebelum rute produksi diajukan.

Paduan Nikel
Dievaluasi untuk komponen yang terpapar suhu tinggi, media korosif, atau persyaratan servis yang ketat. Paduan yang ditentukan, bentuk stok, geometri fitur, kelonggaran pemesinan, dan rencana inspeksi memengaruhi kelayakan, waktu proses, dan asumsi penawaran.

Paduan Titanium
Dipertimbangkan untuk aplikasi yang membutuhkan keseimbangan kekuatan-terhadap-berat yang tinggi dan ketahanan korosi. Grade material, ketebalan penampang, perilaku termal, strategi fiksasi, persyaratan permukaan, dan kontrol datum harus diklarifikasi selama tinjauan DFM.
Komponen Presisi Minyak dan Gas: Rute Proses

CNC Milling dan Turning
Milling dan turning membentuk profil, lubang, ulir, antarmuka penyegelan, dan fitur datum. Perencanaan proses mempertimbangkan penahanan benda kerja, akses perkakas, dan kelonggaran pemesinan sehingga geometri kritis dapat dilanjutkan ke operasi sekunder yang diperlukan.


Wire EDM
Wire EDM dipertimbangkan untuk profil presisi, slot sempit, kontur internal, dan benda kerja yang dikeraskan di mana akses pemotong konvensional terbatas. Jalur kawat, lokasi lubang awal, dan persyaratan penyelesaian ditinjau bersama dengan gambar.

Sinker EDM
Sinker EDM menciptakan rongga detail, geometri internal tajam, dan fitur yang sulit dimesin menggunakan elektroda yang direncanakan. Strategi elektroda, kelonggaran percikan, dan persyaratan permukaan dievaluasi bersama dengan kebutuhan pemasangan atau penyelesaian selanjutnya.

Precision Grinding
Precision grinding menyempurnakan kerataan kritis, paralelisme, diameter, dan persyaratan kondisi permukaan setelah tahap pemesinan atau perlakuan panas yang sesuai. Stok gerinda, urutan datum, dan metode pengukuran ditentukan untuk komponen tertentu.

Fitting Inspection
Fitting dan inspeksi mengonfirmasi hubungan fungsional, dimensi kritis, dan kebutuhan dokumentasi pesanan tertentu. Perencanaan pengukuran mengikuti revisi gambar yang disepakati, datum, dan persyaratan kualitas, dengan hasil dicocokkan dengan rencana inspeksi yang diverifikasi.
Komponen Presisi Minyak dan Gas: Fitur dan Perangkat Keras yang Diterapkan

Penentuan Lokasi Fitur
Lubang dowel, diameter registrasi, bahu, dan muka datum dapat menetapkan posisi perakitan yang berulang. Hubungannya dengan dimensi kritis, komponen pasangan, dan datum inspeksi harus ditentukan pada gambar kerja sebelum rute produksi dikonfirmasi.

Antarmuka Ulir
Ulir internal atau eksternal, port, dan lubang berulir ditinjau untuk ukuran, penyambungan, akses, dan urutan penyelesaian. Kondisi material dan lapisan, perlakuan panas, atau persyaratan penyegelan dapat memengaruhi pendekatan pemesinan dan inspeksi yang dipilih.

Sisipan Terpasang
Sisipan ulir, bushing, dan perangkat keras serupa yang disuplai dapat diintegrasikan di mana gambar kerja mengidentifikasi komponen dan persyaratan perakitan. SUUXIANG meninjau akses pemasangan, metode penahanan, hubungan datum, dan ekspektasi inspeksi sebelum menerima ruang lingkup pekerjaan.

Elemen Pemandu
Pin pemandu, selongsong, elemen aus, dan perangkat keras penentu posisi mendukung gerakan terkontrol atau penyelarasan berulang dalam perakitan. Kesesuaian, kondisi permukaan, urutan kekerasan, dan penggantian yang diperlukan harus diklarifikasi dengan informasi komponen pasangan dan gambar kerja yang disetujui.

Tanda Identifikasi
Nomor komponen, tanda revisi, pengidentifikasi orientasi, atau referensi batch dapat mendukung ketertelusuran dan kontrol perakitan. Lokasi, metode, keterbacaan, dan kedalaman penandaan harus ditentukan agar tidak mengkompromikan permukaan fungsional atau dimensi kritis.
Tentang Komponen Presisi Minyak dan Gas SUUXIANG
SUUXIANG adalah merek internasional dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini mendukung tim B2B global dengan manufaktur berbasis gambar kerja untuk komponen CNC kustom, komponen cetakan presisi, perkakas konektor, komponen die, dan komponen presisi minyak dan gas dalam ruang lingkup produksinya yang terverifikasi.
Pekerjaan kami dimulai dengan gambar kerja, model 3D, persyaratan material, kuantitas, aplikasi, dan ekspektasi kualitas. Sebelum kutipan atau komitmen produksi, kami meninjau dimensi kritis, datum, akses pemesinan, kebutuhan EDM, kelonggaran penggilingan, urutan perlakuan panas, dan persyaratan inspeksi untuk menentukan rute manufaktur yang praktis.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin di seluruh frais CNC dan bubut, pemesinan multi-sumbu, EDM, penggilingan presisi, penyambungan, dan inspeksi. Kami menjaga kontrol revisi, perencanaan inspeksi, dan informasi pengiriman agar terlihat, membantu tim teknik, pengadaan, dan kualitas beralih dari spesifikasi ke komponen yang diinspeksi dengan komunikasi yang dapat dilacak.

Komponen Presisi Minyak dan Gas: Tinjauan Gambar Kerja Kritis
DFM Sebelum Komitmen Proses
SUUXIANG meninjau komponen presisi minyak dan gas berdasarkan gambar kerja dan model yang disediakan sebelum berkomitmen pada suatu rute. Diskusi ini mengidentifikasi dimensi kritis, datum, kondisi material, persyaratan permukaan, interaksi toleransi, dan fitur yang memerlukan klarifikasi sebelum kutipan atau produksi.
- Konfirmasikan dimensi yang kritis terhadap kualitas dan datum fungsional
- Tinjau tumpukan toleransi dan kelonggaran pemesinan
- Tandai pertanyaan akses alat, penjepitan, dan risiko fitur
- Selaraskan status revisi dengan dasar kutipan

Strategi EDM dan Gerinda
Fitur yang sulit dijangkau hanya dengan pemotongan mungkin memerlukan kombinasi terencana antara permesinan CNC, wire EDM, sinker EDM, dan gerinda presisi. SUUXIANG mengevaluasi urutan berdasarkan geometri, kondisi kekerasan, kebutuhan elektroda, jalur kawat, stok gerinda, dan akses inspeksi.
- Nilai kesesuaian EDM untuk fitur detail atau yang dikeraskan
- Tentukan jalur kawat dan kebutuhan elektroda sejak dini
- Sisakan stok terkontrol untuk operasi gerinda
- Rencanakan urutan proses berdasarkan persyaratan perlakuan panas

Perencanaan Akses Permesinan
Gambar bisa saja lengkap secara dimensi, namun tetap menimbulkan risiko pengaturan yang dapat dihindari. SUUXIANG meninjau penahan benda kerja, pendekatan pemotong, akses fitur internal, radius transisi, dan jangkauan inspeksi sehingga rencana manufaktur mencerminkan geometri fungsional komponen, bukan asumsi proses.
- Periksa lokasi fixture terhadap strategi datum
- Tinjau jangkauan pemotong dan batasan radius sudut
- Identifikasi lubang, saku, dan persimpangan yang sulit
- Pertimbangkan akses inspeksi untuk fitur kritis

Kontrol Inspeksi dan Revisi
Untuk komponen presisi minyak dan gas, persyaratan penerimaan harus terlihat sebelum permesinan dimulai. SUUXIANG mengkoordinasikan metode inspeksi, pelaporan yang diperlukan, referensi dokumen, dan kontrol revisi dengan pesanan, membantu tim pengadaan dan kualitas membandingkan bukti yang dikirimkan dengan dasar gambar yang disetujui.
- Tentukan titik inspeksi untuk dimensi kritis
- Selaraskan laporan dengan persyaratan kualitas yang disepakati
- Pertahankan visibilitas gambar dan revisi
- Koordinasikan dokumentasi dengan persyaratan pengiriman

Mengapa Memilih SUUXIANG untuk Komponen Presisi Minyak dan Gas
Bandingkan alur kerja yang dipimpin gambar dan selaras inspeksi dengan jalur pengadaan yang hanya mengandalkan kutipan.
← Swipe left or right to view →
Komponen Presisi Minyak dan Gas: Dari Tinjauan Gambar hingga Pengiriman
Alur kerja berbasis gambar yang menjaga visibilitas dimensi krusial, keputusan proses, ekspektasi inspeksi, dan koordinasi pengiriman sebelum produksi dimulai.
Tinjau Persyaratan RFQ
Kami meninjau gambar, model, material, kuantitas, konteks aplikasi, target pengiriman, dan kebutuhan pelaporan untuk menetapkan dasar penawaran yang layak secara teknis.
Konfirmasi DFM dan Datum
Dimensi kritis, strategi datum, tumpukan toleransi, akses pemesinan, persyaratan permukaan, dan urutan perlakuan panas dibahas sebelum komitmen produksi dibuat.
Rencanakan Rute Proses
SUUXIANG memilih urutan pemesinan CNC, EDM, penggilingan, pemasangan, dan inspeksi yang sesuai, termasuk strategi elektroda, jalur kawat, dan kelonggaran pemesinan.
Mesin Fitur Kritis
Produksi mengikuti revisi gambar yang disetujui, dengan pemesinan CNC milling, turning, atau multi-axis yang diterapkan sesuai dengan geometri fitur dan kondisi material.
Selesaikan Pemasangan dan Inspeksi
EDM, penggilingan, dan pemasangan menangani fitur yang ditentukan, diikuti dengan inspeksi terhadap dimensi kritis yang disepakati, prioritas permukaan, dan rencana dokumentasi.
Kemas dan Koordinasikan Pengiriman
Komponen yang selesai diidentifikasi dan dikemas untuk mendukung keterlacakan pesanan, sementara detail pengiriman dan dokumentasi akhir dikoordinasikan terhadap persyaratan proyek yang dikonfirmasi.
Cara Bekerja dengan SUUXIANG untuk Komponen Presisi Minyak dan Gas
Provide the drawing, technical priorities, and project context needed for a disciplined DFM review, quotation discussion, and inspection-planning decision.
Kirim Paket Gambar Anda
Kirim gambar 2D dan model 3D yang tersedia, identifikasi status revisi, konteks aplikasi, dan antarmuka atau komponen pasangan apa pun yang memengaruhi kemampuan manufaktur.
Tentukan Persyaratan Kritis
Tentukan material, perlakuan panas, kuantitas, dimensi kritis, datum, persyaratan permukaan, tanggal pengiriman target, dan laporan inspeksi yang diperlukan untuk komponen yang diminta.
Tinjau Temuan DFM
Diskusikan akses pemesinan, tumpukan toleransi, kebutuhan EDM atau penggilingan, urutan proses, dan pendekatan inspeksi sebelum penawaran atau komitmen produksi dikonfirmasi.
Konfirmasi Penawaran dan Sampel
Selaraskan ruang lingkup yang ditinjau, persyaratan yang dikontrol revisi, dokumentasi kualitas, dan ekspektasi pengambilan sampel sebelum SUUXIANG menjadwalkan rute manufaktur yang sesuai.
Referensi Pelanggan Dipublikasikan Hanya dengan Persetujuan
Komponen Presisi Minyak dan Gas: Umpan Balik Proyek Pelanggan
Testimoni pelanggan yang disetujui sedang menunggu. Publikasikan hanya setelah pelanggan mengonfirmasi hasil proyek yang dikutip, termasuk angka dimensi, pengiriman, inspeksi, atau kuantitas apa pun, dan mengizinkan atribusi.
Testimoni pelanggan yang disetujui sedang menunggu. Penawaran akhir harus mengidentifikasi revisi gambar, cakupan manufaktur, dan hasil yang terverifikasi sehingga tim teknik dan pengadaan dapat mengevaluasi bukti yang relevan.
Testimoni pelanggan yang disetujui sedang menunggu. Angka kinerja apa pun harus dapat dilacak ke pesanan yang selesai dan disetujui oleh pelanggan sebelum publikasi, tanpa menyiratkan klaim kapabilitas yang belum terverifikasi.
FAQ Komponen Presisi Minyak dan Gas
Practical answers for engineering and sourcing teams preparing drawing-based component and tooling inquiries.
Informasi apa yang harus saya kirimkan untuk komponen presisi minyak dan gas?
Bisakah SUUXIANG mengutip komponen presisi minyak dan gas bervolume rendah?
Bagaimana sampel untuk komponen presisi minyak dan gas dinilai?
Bagaimana waktu tunggu ditentukan untuk RFQ permesinan kustom?
Material apa saja yang dapat dipertimbangkan untuk komponen presisi minyak dan gas?
Laporan inspeksi apa saja yang dapat diminta dengan pesanan permesinan?
Bagaimana revisi gambar dan IP ditangani?
Bisakah SUUXIANG mengatur pengiriman suku cadang presisi khusus?
Panduan Lengkap Pembeli untuk komponen presisi minyak dan gas
Kerangka kerja praktis untuk menentukan spesifikasi, pengadaan, dan validasi suku cadang ladang minyak, dengan kriteria pemilihan pemasok, pertukaran material dan proses, pendorong biaya, dan kesalahan yang membahayakan keandalan, jadwal, dan kualifikasi.
1. Apa Itu Komponen Presisi Minyak dan Gas?
Three operating stages—upstream production, midstream transport, and downstream processing—use drawing-based oil and gas precision components in flow-control, drilling, pumping, measurement, and processing assemblies. The term covers parts whose geometry must mate predictably with another component, not a generic catalog class; examples across these stages are documented at https://www.ramtoolinc.com/industries-served/oil-gas.nnTwo functional risks separate these parts from ordinary industrial machining: loss of pressure containment and loss of sealing at bores, threads, faces, grooves, or valve interfaces. Temperature, corrosive fluids, vibration, and external exposure make the specified material condition, surface requirement, datum scheme, and tolerance stack part of the functional definition.nnSeven RFQ inputs let a supplier assess manufacturability and risk: controlled 2D drawing and 3D model, application and mating context, material and heat-treatment condition, quantity, critical dimensions and datums, surface or sealing requirements, and inspection or traceability expectations. SUUXIANG can then review tool access, machining sequence, EDM or grinding needs, inspection method, and revision control before accepting the work scope.
2. Bagaimana Persyaratan Komponen Ladang Minyak Berkembang
Tahun 1947 menandai perawatan *hydraulic-fracturing* komersial pertama yang sukses, dan program pengeboran selanjutnya semakin menggabungkan tekanan yang lebih tinggi, kedalaman yang lebih besar, dan paparan suhu yang lebih menuntut. Oleh karena itu, komponen presisi minyak dan gas bergeser dari kesesuaian dasar menuju kondisi material yang terkontrol, geometri penyegelan, dan dimensi kritis yang terdokumentasi. Sumber: https://www.energy.gov/fecm/articles/hydraulic-fracturingnnTiga faktor layanan—cairan korosif, pembebanan siklik, dan operasi jarak jauh—membuat suku cadang yang secara nominal benar menjadi tidak mencukupi ketika materialnya, keadaan perlakuan panas, kondisi permukaan, atau dasar pengukurannya tidak jelas. Otomatisasi juga membuat antarmuka sensor, fitur katup, dan datum yang saling berhubungan lebih bergantung pada geometri yang dapat diulang dan revisi yang dapat dilacak.nnDua kontrol pra-produksi kini penting dalam paket pengadaan: tinjauan DFM yang mengidentifikasi akses perkakas, logika datum, dan metode inspeksi, serta rencana proses yang terkontrol yang terkait dengan revisi gambar yang dirilis. Untuk suku cadang volume rendah, prototipe, dan perubahan yang direkayasa, pembeli harus memerlukan identifikasi revisi, bukti inspeksi, dan visibilitas proses yang sama yang digunakan untuk mereproduksi suku cadang yang disetujui di kemudian hari.
3. Jenis Komponen Presisi Minyak dan Gas
Komponen presisi minyak dan gas paling baik diklasifikasikan berdasarkan fungsi sebelum membahas proses atau harga. Gambar harus mengidentifikasi fitur batas tekanan, gerakan, antarmuka penyambungan, dan datum kritis.
Katup dan Kontrol Aliran
Badan katup, dudukan, *trim*, dan manifold umumnya menggabungkan lubang, saluran yang dibor silang, ulir, dan permukaan penyegelan. Risiko kebocoran berpusat pada geometri dudukan, konsentrisitas, kehalusan permukaan, dan port bebas gerinda.nnPembubutan dan penggilingan CNC membentuk bentuk primer; EDM kawat, EDM sinker, dan gerinda dapat menangani fitur yang dikeraskan atau tidak dapat diakses.
Komponen Alat *Downhole*
Mandrel, selongsong, kerah, dan rumah sensor sering kali merupakan komponen silinder panjang dengan lubang internal dan fitur profil. Tekanan, getaran, cairan abrasif, dan akses terbatas membuat kelurusan lubang dan tinjauan integritas akar ulir menjadi poin penting.nnPembubutan, pemesinan lubang dalam jika memungkinkan, penggilingan multi-sumbu, EDM, dan perencanaan inspeksi umumnya dievaluasi.
Bagian Dalam Pompa dan Kompresor
Impeler, poros, selongsong aus, *plunger*, dan pelat katup memasangkan geometri berputar dengan permukaan jarak dekat. *Runout*, geometri terkait keseimbangan, kesesuaian bantalan, dan kondisi tepi dapat mengontrol perilaku servis.nnPenggilingan multi-sumbu, pembubutan, gerinda presisi, dan pemasangan harus mengikuti datum dan metode inspeksi yang ditentukan.
Antarmuka Penyegelan dan Konektor
*Seal gland*, cincin adaptor, kopling, dan antarmuka konektor bergantung pada bentuk alur, pengikatan ulir, dan lokasi permukaan sambungan. *Galling*, ekstrusi, jalur kebocoran, dan kerusakan perakitan memerlukan *callout* permukaan dan pemutusan sudut yang jelas.nnPembubutan, penggilingan, gerinda, dan EDM dipilih sesuai dengan akses perkakas, kondisi material, dan geometri fitur.
Perlengkapan dan Alat Servis
Perlengkapan perakitan, penarik, alat pemasang, dan pengukur menempatkan atau memuat perangkat keras produksi selama manufaktur dan pemeliharaan. Titik kontak berulang, pin penentu, dan elemen aus yang dapat diganti memerlukan toleransi eksplisit dan persyaratan kekerasan.nnPemesinan CNC, gerinda, pemasangan, dan inspeksi terkontrol mendukung pembangunan perkakas yang praktis dan dapat dilacak revisinya.
4. Material untuk Komponen Presisi Minyak dan Gas
Kimia fluida layanan, suhu, tekanan, dan beban menentukan pemilihan material untuk komponen presisi minyak dan gas. Konfirmasikan gambar, standar yang berlaku, dan lingkungan layanan yang memenuhi syarat sebelum merilis stok atau rute proses.
| Keluarga Material | Pendorong Pemilihan Umum | Pertimbangan Manufaktur |
|---|---|---|
| Baja paduan atau baja tahan karat | Kekuatan, keausan, korosi sedang | Perlakuan panas; relatif tersedia |
| Baja tahan karat dupleks | Korosi klorida dan kekuatan | Pengerjaan lebih sulit; kontrol input panas |
| Paduan nikel | Penggunaan suhu tinggi, korosif | Pengerjaan lambat; verifikasi sertifikasi material |
| Titanium | Penggunaan korosi kekuatan-terhadap-berat tinggi | Keausan alat dan ketersediaan material |
| Paduan tembaga atau polimer | Konduktivitas spesifik, peran bantalan atau penyegelan | Konfirmasikan kesesuaian tekanan, suhu, dan fluida |
Perbandingan Keluarga Material
Lima keluarga material mencakup banyak kondisi spesifik; mekanisme korosi dan beban fabrikasinya sangat berbeda.
Korosi dan Suhu
Baja Duplex cocok untuk penggunaan yang mengandung klorida jika standar korosi yang ditentukan mengizinkan. Paduan nikel umumnya dipilih jika ketahanan korosi dan kinerja suhu tinggi keduanya dibutuhkan. https://www.ptsmake.com/high-precision-cnc-machining-for-oil-and-gas-applications
Dokumentasi dan Proses
Sertifikat pabrik, catatan perlakuan panas, dan ketertelusuran yang diperlukan harus ditentukan saat RFQ. Baja paduan mungkin memerlukan perlakuan panas terkontrol; dupleks, nikel, dan titanium membutuhkan rencana proses yang melindungi properti yang ditentukan.
5. Finishing untuk Komponen Presisi Minyak dan Gas
Dua kontrol gambar mengatur finishing fungsional: permukaan akhir dan dimensi yang tersisa setelahnya. Untuk komponen presisi minyak dan gas, ulir, port, saluran internal, profil, dan antarmuka perakitan memerlukan kriteria penerimaan spesifik proses.
| Perlakuan | Efek Fungsional | Kontrol Gambar |
|---|---|---|
| Pasivasi | Kondisi Korosi | Material dan Metode |
| Pelapisan atau Plating | Perubahan Keausan dan Kesesuaian | Ketebalan dan Masking |
| Penandaan | Ketertelusuran | Lokasi dan Keterbacaan |
Tentukan Permukaan Fungsional
Nilai Ra, arah pengukuran, dan referensi datum harus disertakan di samping setiap permukaan penyegelan, lubang, ulir, dan permukaan pasangan. Tentukan batas penghilangan burr untuk port dan saluran internal; penampilan kosmetik sekunder untuk kesesuaian dan aliran.
Kontrol Pelapisan dan Perlindungan
Pelapisan atau plating dapat mengubah ketahanan korosi, keausan, gesekan, dan kesesuaian dimensi; pasivasi bukanlah dekoratif. Sebutkan proses yang disetujui, rentang ketebalan, zona yang ditutup, kondisi ulir pasca-proses, dan persyaratan pelepasan hidrogen jika ada.
Penandaan dan Verifikasi Rencana
Penandaan identifikasi 100% harus menyebutkan lokasi, metode, batasan karakter, dan area penyegelan yang dilarang. Wajibkan inspeksi akhir setelah selesai untuk dimensi kritis, kekasaran, ketebalan lapisan, jalur yang bersih, dan status revisi yang dapat dilacak.
6. Konstruksi dan Fitur Kritis Kualitas
Dua atau tiga datum fungsional harus menempatkan komponen presisi minyak dan gas sebelum toleransi profil atau posisi ditetapkan. Urutan tersebut memungkinkan pembeli untuk memverifikasi kesesuaian perakitan, kinerja penyegelan, dan pengulangan terhadap skema referensi yang sama.
Datum, GDu0026T, dan Rotasi
Tiga datum yang saling terkait dapat mengontrol komponen secara lebih andal daripada dimensi koordinat tanpa pengaturan fungsional. Tentukan fitur datum, dimensi dasar, GDu0026T, konsentrisitas atau runout, dan pengaturan pengukuran yang diperlukan untuk mengkonfirmasi kecocokan putar atau pasangan.
Antarmuka dan Integritas Permukaan
Satu permukaan penyegelan memerlukan persyaratan kerataan, finishing permukaan, dan burr yang eksplisit; panggilan ulir harus menyatakan bentuk, ukuran, pitch, kelas, dan metode pengukuran. Lubang dan dinding tipis memerlukan toleransi yang memperhitungkan akses pemesinan, distorsi, dan ketebalan dinding yang tersisa.nnPemeriksaan visual 100% berguna untuk burr, pemutusan tepi, kerusakan, dan kebersihan, tetapi tidak menggantikan verifikasi dimensi. Tentukan integritas permukaan yang dapat diterima setelah pemesinan, EDM, penggilingan, dan urutan perlakuan panas apa pun.
Bukti Sebelum Rilis
Persetujuan artikel pertama harus membandingkan dimensi kritis, identifikasi material, bukti perlakuan panas, dan penandaan terhadap revisi yang dirilis. Rencana inspeksi harus mengidentifikasi instrumen terkalibrasi, persyaratan pengambilan sampel, kriteria penerimaan, dan format laporan.nnSatu catatan pesanan yang dapat dilacak harus menghubungkan bahan mentah, rute proses, hasil inspeksi, penandaan komponen, dan revisi. SUUXIANG dapat meninjau bukti ini dengan gambar sebelum produksi ketika persyaratan berada dalam cakupan terverifikasinya.
7. Memilih Produsen Komponen Presisi Minyak dan Gas
Dua pemasok dapat mengutip gambar yang sama namun mengontrol risiko yang berbeda. Pilih produsen komponen presisi minyak dan gas berdasarkan keputusan teknik yang terdokumentasi, kesesuaian proses, dan bukti yang tersedia sebelum rilis.
| Area | Bukti RFQ | Pertanyaan Kualifikasi |
|---|---|---|
| Teknik | Tinjauan gambar | Apakah asumsi didokumentasikan? |
| Inspeksi | Metode dan laporan | Bagaimana CTQ diverifikasi? |
| Logistik | Rencana pengemasan | Siapa yang mengomunikasikan perubahan jadwal? |
Tinjau Gambar
Satu RFQ harus mengidentifikasi dimensi CTQ, datum, material, kekerasan, finishing, kuantitas, konteks pasangan, dan laporan yang diperlukan.nnDua pertanyaan penting: Fitur mana yang memerlukan akses EDM, penggilingan, atau multi-sumbu? Asumsi apa yang akan dikembalikan dalam tinjauan gambar?
Cocokkan Geometri dengan Proses
Tiga pemeriksaan geometri adalah kedalaman lubang terhadap diameter, jangkauan sudut internal, dan akses fitur setelah perlakuan panas.nnSatu rute yang terkualifikasi menghubungkan setiap fitur dengan pembubutan, penggilingan, EDM, penggilingan, atau pekerjaan subkontrak terkontrol. Tanyakan operasi mana yang menetapkan setiap datum dan siapa yang menyetujui proses yang dialihdayakan.
Kualifikasi Bukti dan Pengiriman
Empat set bukti harus ditinjau: rencana inspeksi, catatan material dan perlakuan panas, laporan yang dikontrol revisi, dan penanganan ketidaksesuaian.nnSatu pesanan prototipe harus menguji komunikasi, pengemasan, dokumentasi ekspor, dan respons terhadap temuan dimensi. Tanyakan bagaimana kapasitas, persetujuan artikel pertama, dan perubahan pengiriman dikomunikasikan sebelum produksi ditingkatkan.
8. Kesalahan Umum Komponen Presisi Minyak dan Gas
Dua celah yang dapat dicegah mendorong banyak perselisihan komponen presisi minyak dan gas: gambar tidak mendefinisikan konteks operasi, atau pesanan tidak mendefinisikan penerimaan. Selesaikan keduanya sebelum mengeluarkan material atau memprogram.
Definisikan Persyaratan Lengkap
Lima masukan harus menyertai gambar: tekanan, suhu, paparan fluida, siklus beban, dan konteks penyambungan. Tindakan korektif: tambahkan ke RFQ; tanyakan, ‘Kondisi layanan apa yang mengatur keputusan material dan fitur?’nnDua kelalaian umum terjadi: kondisi material dan efek pelapisan. Sebutkan kondisi anil, dikeraskan, perlakuan panas, atau distabilkan, ditambah ketebalan pelapisan dan permukaan yang tertutup; tanyakan, ‘Kondisi akhir dan perubahan dimensi apa yang harus kami periksa?’
Jadikan Toleransi dan Penerimaan Dapat Digunakan
Satu toleransi ketat yang menyeluruh dapat menambah biaya penggilingan, EDM, atau inspeksi tanpa meningkatkan fungsi. Tindakan korektif: tetapkan toleransi berdasarkan tingkat kekritisan dan datum; tanyakan, ‘Dimensi mana yang mengontrol penyegelan, kesesuaian, keselarasan, atau keamanan?’nnTiga detail penerimaan memerlukan kesepakatan: metode pengukuran, pengambilan sampel atau inspeksi penuh, dan format laporan. Definisikan pada pesanan; tanyakan, ‘Bukti apa yang membuat lot ini dapat diterima?’
Kendalikan Risiko Proses dan Komersial
Dua langkah mencegah pengerjaan ulang yang dapat dihindari: tinjauan DFM sebelum rilis dan file yang dikontrol revisi di setiap perubahan. Tanyakan, ‘Bisakah Anda mengidentifikasi risiko akses perkakas, EDM, stok penggilingan, dan revisi yang diganti sebelum pemesinan?’nnSatu harga unit rendah bukanlah hasil kualifikasi. Bandingkan rute proses, dokumentasi, dan risiko pengiriman; tanyakan, ‘Apakah laporan inspeksi memverifikasi kondisi perakitan fungsional, atau hanya dimensi yang tercantum?’
9. Dari RFQ ke Produksi Berkualitas
Satu paket peluncuran terkontrol mencegah asumsi penawaran menjadi cacat produksi. Untuk komponen presisi minyak dan gas, SUUXIANG harus meninjau gambar, model, konteks aplikasi, dan ekspektasi kualitas sebelum menetapkan rute proses.
Bangun Paket Teknis
Satu RFQ harus mencakup gambar 2D yang dikontrol revisi, model 3D jika tersedia, material, perlakuan panas, kuantitas, dan tanggal yang diperlukan. Sebutkan tekanan, suhu, paparan media, antarmuka penyambungan, dan fungsi apa pun yang kritis terhadap keselamatan.nnDua pertanyaan datum layak dijawab lebih awal: fitur mana yang mengontrol perakitan, dan dimensi mana yang penting untuk kualitas? Identifikasi persyaratan permukaan akhir, standar ulir, kekerasan, penandaan, dan pelaporan.
Tutup DFM dan Asumsi Penawaran
Sebelum pesanan pembelian dirilis, minta umpan balik DFM tentang akses perkakas, skema datum, kelonggaran pemesinan, strategi EDM atau penggilingan, dan metode inspeksi. Selesaikan setiap asumsi toleransi, kondisi material, atau geometri secara tertulis.nnSatu tinjauan penawaran harus menyelaraskan bentuk material yang dipasok, urutan proses, kuantitas sampel, cakupan inspeksi, pengemasan, dan dasar pengiriman. Kemampuan bersyarat harus dikonfirmasi terhadap gambar saat ini.
Kualifikasi dan Kendalikan Pengisian Ulang
Artikel pertama atau sampel yang disetujui harus dievaluasi terhadap revisi gambar dan rencana inspeksi yang disepakati. Definisikan catatan yang diperlukan, format pengukuran, dokumentasi material, penanganan ketidaksesuaian, dan otoritas penerimaan sebelum pengiriman.nnSetiap pesanan berikutnya harus merujuk pada revisi yang disetujui dan status kualifikasi. Tetapkan kontak pengisian ulang, jendela perkiraan, aturan pemberitahuan perubahan, dan jalur respons untuk pembaruan gambar atau umpan balik lapangan.
10. Penetapan Harga Komponen Presisi Minyak dan Gas
2010 adalah tahun pendirian SUUXIANG; namun, penetapan harga untuk komponen presisi minyak dan gas sebaiknya dikutip hanya setelah tinjauan gambar. Gambar 2D, model 3D, kuantitas, kondisi material, dimensi kritis, penyelesaian, dan persyaratan pelaporan memungkinkan pemasok mendefinisikan rute proses dan jadwal yang realistis.nn2 penawaran dengan harga unit yang sama dapat membawa risiko yang berbeda. Bandingkan pemesinan yang termasuk, pengadaan material, pemrograman, perlengkapan atau elektroda, rekayasa non-berulang, catatan inspeksi, asumsi revisi, pengemasan, dan persyaratan pengiriman sebelum memilih sumber.
| Faktor Penggerak Biaya dan Jadwal | Dampak Indikatif untuk Diverifikasi dalam RFQ |
|---|---|
| Tingkatan Kuantitas | Kuantitas prototipe memusatkan biaya penyiapan; batch berulang dapat menyebarkannya. |
| Tingkat dan Ketersediaan Material | Paduan yang ditentukan, kondisi pabrik, ketertelusuran, dan ketersediaan pembelian memengaruhi biaya dan tanggal mulai. |
| Geometri dan Toleransi | Fitur yang dalam, datum yang ketat, dinding tipis, dan akses perkakas yang terbatas meningkatkan waktu pemesinan. |
| Jumlah Proses | CNC, EDM, gerinda, koordinasi perlakuan panas, pemasangan, dan penyelesaian menambah operasi dan penyerahan. |
| Inspeksi dan Dokumentasi | Pelaporan dimensi kritis, bukti material, dan catatan khusus memerlukan upaya pengukuran yang terencana. |
| Penyelesaian dan Waktu Tunggu | Koordinasi pelapisan atau pasivasi dan penjadwalan dipercepat memerlukan konfirmasi, bukan perkiraan tanggal. |
Unggah Gambar Komponen Presisi Minyak dan Gas Anda
Sertakan material, kuantitas, prioritas kualitas, target pengiriman, dan konteks aplikasi agar SUUXIANG dapat memulai tinjauan teknis yang teratur.