
Penghalusan Presisi untuk Komponen CNC
Kirim gambar Anda untuk penghalusan presisi yang direncanakan berdasarkan dimensi kritis, akses pemesinan, persyaratan inspeksi, dan kontrol revisi.
Komponen Representatif yang Membutuhkan Perlakuan Tepi Terkendali





Related Components for Drawing Review



Mengapa Penghalusan Presisi Membutuhkan Rute Proses yang Terkendali
Koordinasikan perlakuan tepi dengan pemesinan, EDM, penggilingan, pemasangan, dan inspeksi agar antarmuka kritis tetap selaras dengan persyaratan gambar.
DFM Sebelum Produksi
Tinjauan gambar mengidentifikasi tepi kritis, datum, akses alat, risiko gerinda, dan perlakuan tepi yang diizinkan sebelum penawaran atau pemesinan dimulai.
Kontrol Tepi yang Sadar Proses
Rute CNC, EDM, dan penggilingan direncanakan berdasarkan geometri fitur, menghindari pemecahan tepi yang tidak terkendali yang dapat memengaruhi permukaan yang menyatu.
Dimensi Kritis Terlindungi
Keputusan penghalusan mempertimbangkan tumpukan toleransi, stok gerinda, dan antarmuka fungsional sehingga penghilangan gerinda tidak mengorbankan dimensi yang ditentukan.
Inspeksi Disesuaikan dengan Risiko
Perencanaan inspeksi berfokus pada dimensi kritis, kondisi tepi, dan persyaratan permukaan menggunakan metode yang sesuai dengan ekspektasi gambar yang disepakati.
Kontrol Revisi Tetap Terlihat
Komunikasi yang jelas tentang revisi gambar, kebutuhan inspeksi, dan persyaratan pengiriman membantu menjaga keputusan penghalusan presisi tetap terlacak sepanjang produksi.
Komponen Presisi dan Keluarga Alat
Manufaktur berbasis gambar di seluruh keluarga produk yang dapat dikonfigurasi untuk dimensi kritis, revisi terkendali, dan persyaratan inspeksi. Setiap rute ditinjau berdasarkan gambar, ruang lingkup produksi yang diverifikasi, dan persyaratan proyek sebelum komitmen.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen yang ditentukan oleh gambar yang memerlukan rute terencana melalui penggilingan, putar, EDM, penggilingan, pemasangan, dan inspeksi. Kirimkan dimensi kritis, material, kuantitas, dan konteks aplikasi agar kemudahan manufaktur dan kebutuhan inspeksi dapat ditinjau sebelum komitmen.
Upload a Drawing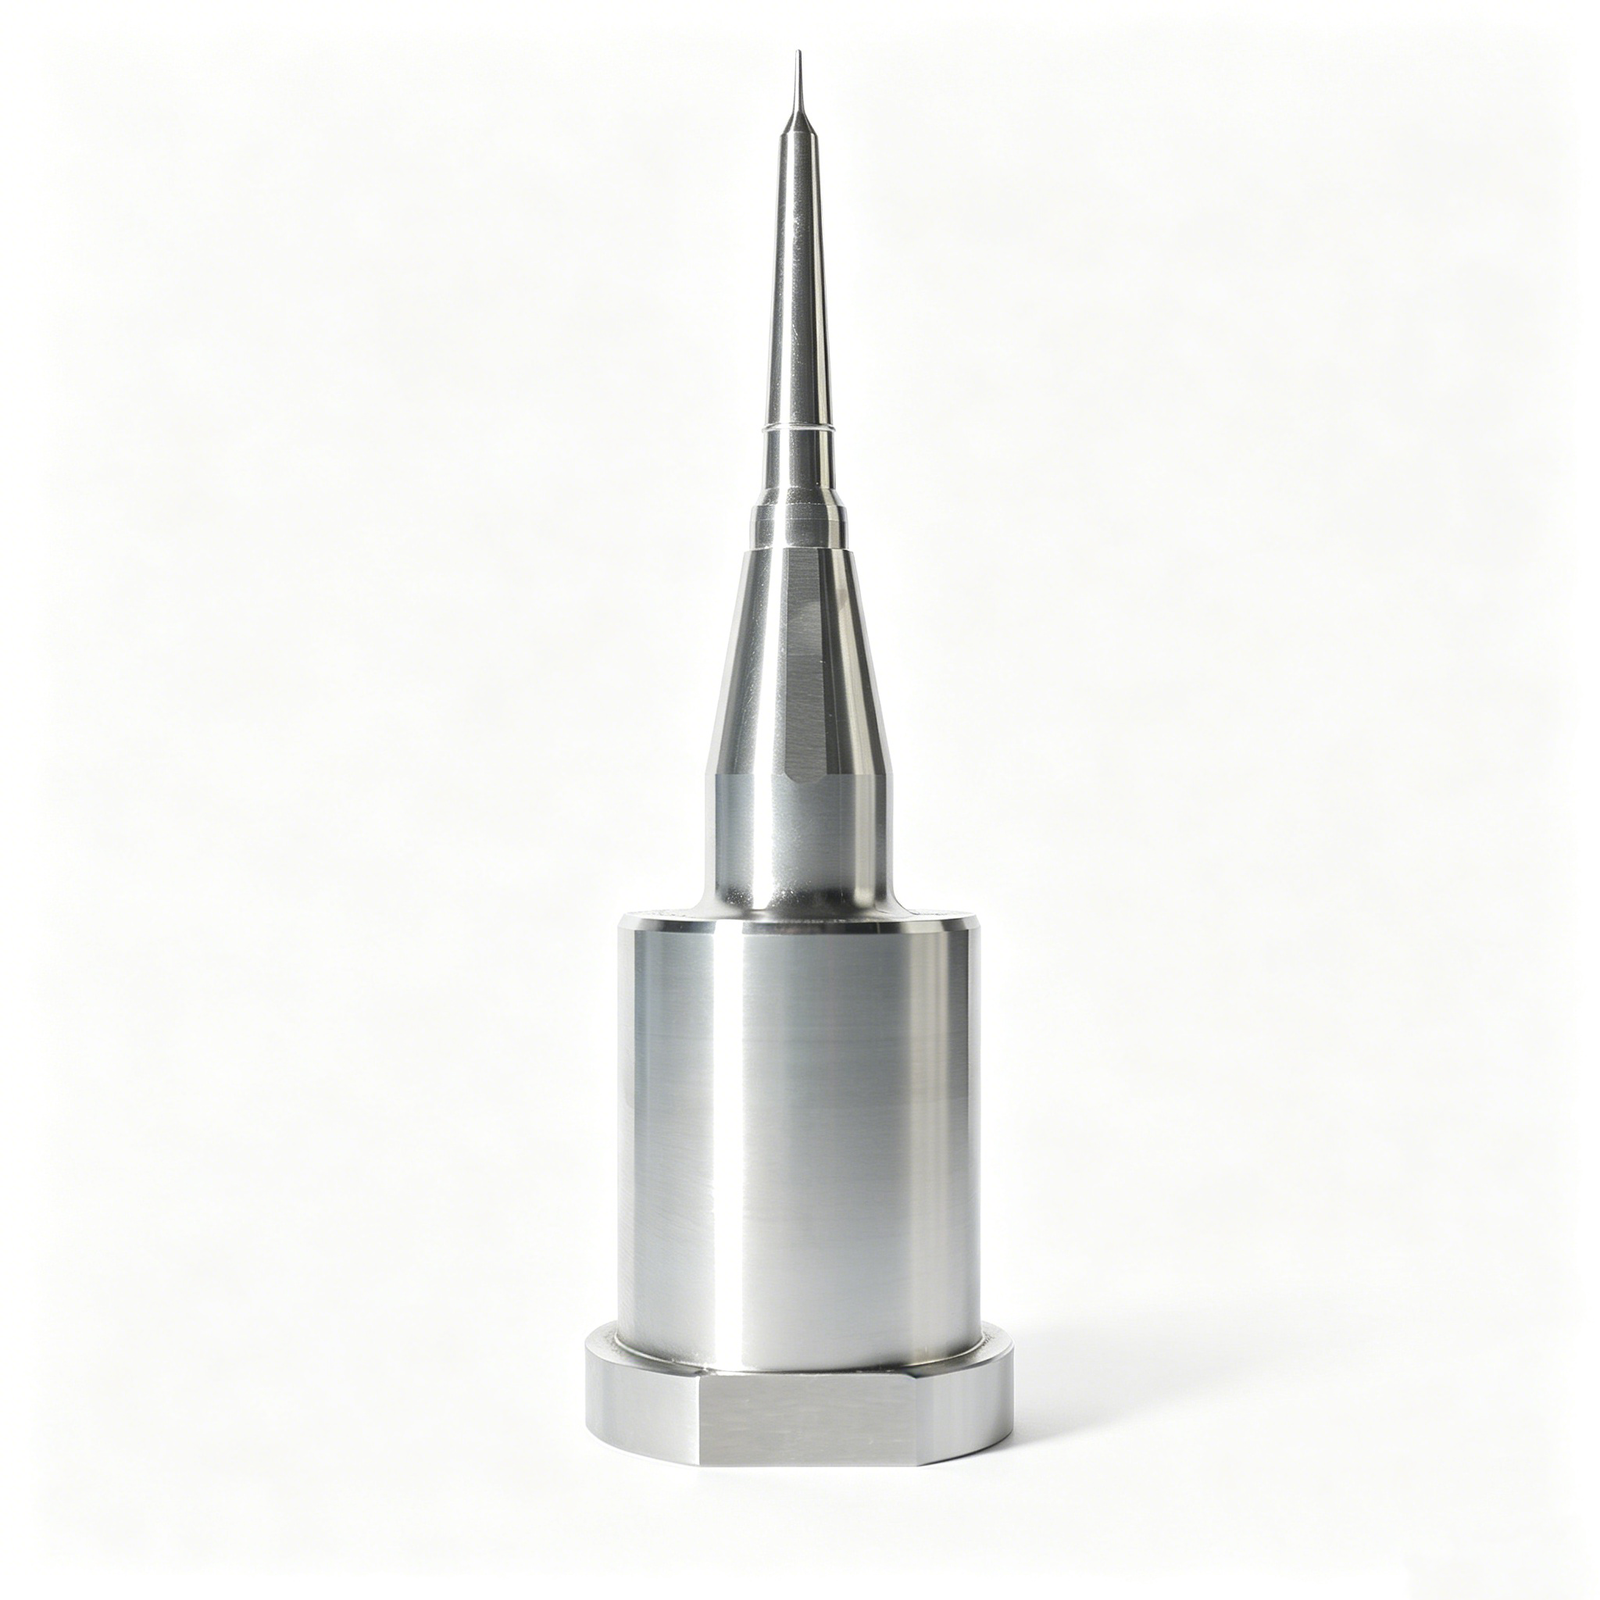
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik, berongga, berkontur, dan sensitif terhadap fixture. Tinjauan gambar mempertimbangkan struktur datum, akses alat, geometri dinding, kelonggaran pemesinan, persyaratan permukaan, dan dimensi yang memerlukan inspeksi khusus.
Upload a Drawing
Putar CNC
Layanan putar CNC presisi untuk poros, pin, bushing, fitur berulir, dan komponen rotasi. Hubungan diameter, runout, konsentrisitas, referensi datum, kondisi material, dan kebutuhan operasi sekunder harus ditentukan sebelum perencanaan proses.
Upload a Drawing
Pemesinan 5 Sumbu
Pengerjaan CNC 5-sumbu untuk komponen yang fitur miring, permukaan kompleks, atau hubungan multi-sisi menguntungkan dari lebih sedikit pengaturan. Rute yang diusulkan bergantung pada jangkauan alat, akses penjepitan, transfer datum, kondisi material, dan persyaratan inspeksi fitur kritis.
Upload a Drawing
Pengerjaan Swiss u0026 Mikro
Pengerjaan Swiss dan pengerjaan mikro untuk komponen kecil, ramping, atau detail-intensif di mana strategi pendukung, penanganan, dan pengukuran memengaruhi hasil. Sediakan ukuran fitur, toleransi, material, kuantitas, dan detail fungsi pemasangan untuk tinjauan praktis.
Upload a Drawing
Layanan Wire EDM u0026 Layanan Sinker EDM
Layanan Wire EDM dan sinker EDM untuk fitur yang dikeraskan, slot sempit, profil internal, geometri internal tajam, dan bentuk dengan akses alat konvensional terbatas. Strategi elektroda, jalur kawat, pertimbangan lapisan recast, persyaratan penyelesaian, dan kontrol datum ditinjau terhadap gambar.
Upload a Drawing
Penggerindaan Presisi
Penggerindaan permukaan dan profil presisi untuk dimensi, kerataan, paralelisme, profil, dan penyelesaian yang bergantung pada stok gerinda yang terkontrol. Perencanaan proses memperhitungkan urutan perlakuan panas, permukaan referensi, kelonggaran gerinda, dan metode inspeksi untuk fitur kritis.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi dari gambar pelanggan untuk aplikasi pencetakan injeksi dan perkakas terkait. Tinjauan berfokus pada hubungan pemisahan, akses pendinginan atau fitur jika berlaku, persyaratan material dan perlakuan panas, kebutuhan EDM atau gerinda, dan geometri kritis inspeksi.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejector, selongsong, dan komponen ejeksi untuk sistem perkakas di mana kelonggaran, keselarasan, permukaan aus, dan gerakan harus dipertimbangkan bersama. Sediakan detail pemasangan, persyaratan kekerasan, ekspektasi permukaan, dan dimensi fungsional untuk tinjauan gambar.
Upload a Drawing
Pin Inti, Panduan u0026 Komponen Penentu Posisi
Pin inti, pin panduan, bushing, dan komponen penentu posisi yang dibuat sesuai antarmuka yang ditentukan gambar dan datum fungsional. Kondisi material, hubungan pemasangan, konsentrisitas, persyaratan keausan, dan konteks komponen pemasangan membantu menentukan rute pengerjaan dan inspeksi yang sesuai.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori untuk rakitan perkakas yang dapat dikonfigurasi daripada konfigurasi stok yang diasumsikan. Geometri, hubungan perjalanan atau pemasangan, perlakuan material, permukaan aus, dan dimensi keselarasan kritis harus diklarifikasi sebelum manufaktur.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk perkakas di mana geometri pin, keselarasan rongga, fitur halus, dan hubungan penentu posisi yang berulang memengaruhi kinerja konektor cetakan. Gambar harus mengidentifikasi antarmuka kritis, persyaratan material, kebutuhan penyelesaian, dan prioritas inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi untuk set cetakan berbasis gambar, alat pembentuk, punch, sisipan, panduan, dan perangkat keras terkait. Tinjauan manufaktur membahas material dan perlakuan panas, persyaratan tepi dan profil, hubungan kelonggaran, stok gerinda, dan antarmuka pemasangan.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding yang didukung dalam lingkup produksi yang terverifikasi. Persyaratan ditinjau untuk geometri cetakan, kondisi material, dimensi kritis, strategi EDM dan gerinda, antarmuka pemisahan atau sisipan, dan bukti inspeksi yang direncanakan.
Upload a Drawing
Material Pengerjaan
Material pengerjaan CNC dipilih berdasarkan gambar, aplikasi, rute pengerjaan, urutan perlakuan panas, dan kebutuhan inspeksi. Tentukan grade material yang dibutuhkan atau alternatif yang disetujui, kondisi material, ekspektasi keterlacakan, dan pertimbangan korosi, keausan, atau konduktivitas apa pun.
Upload a Drawing
Penyelesaian Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas direncanakan di sekitar permukaan fungsional, kebutuhan korosi atau keausan, perubahan dimensi, dan kelonggaran pengerjaan atau gerinda pasca-perlakuan. Identifikasi jenis penyelesaian, persyaratan pelapisan atau perlakuan, ekspektasi penampilan, kebutuhan masking, dan dimensi kritis.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas diselaraskan dengan pesanan dan rencana inspeksi yang terverifikasi. Tentukan dimensi kritis, datum, ekspektasi pengambilan sampel atau pelaporan, bukti material atau perlakuan, status revisi, dan keterlacakan yang diperlukan sebelum produksi.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah untuk komponen evaluasi berbasis gambar, kuantitas jembatan, dan jalur produksi terkontrol. Kuantitas yang jelas, tanggal pengiriman target, material, tingkat revisi, prioritas fungsional, dan kebutuhan inspeksi mendukung diskusi proses dan pengiriman yang realistis.
Upload a DrawingPertimbangan Material untuk Penghalusan Tepi Presisi Saat Tinjauan Gambar

Baja Perkakas
Digunakan untuk inti cetakan, sisipan rongga, dan komponen cetakan yang ketahanan aus dan urutan perlakuan panasnya memengaruhi toleransi pemesinan. Penghalusan tepi presisi harus melindungi tepi-tepi kritis, permukaan referensi, dan fitur yang terpasang setelah penggilingan atau EDM.

Baja Tahan Karat
Sering dipilih untuk perkakas tahan korosi dan komponen mesin kustom. Tingkat, kondisi kekerasan, dan persyaratan permukaan memengaruhi pembentukan gerinda dan akses penyelesaian, terutama di sekitar lubang silang, dinding tipis, dan permukaan penyegelan atau pemasangan.

Paduan Aluminium
Umum untuk perkakas prototipe, perlengkapan, dan komponen CNC ringan. Material yang lebih lunak dapat membentuk gerinda yang melipat di tepi hasil milling atau pengeboran, sehingga persyaratan pemutusan tepi dan ekspektasi permukaan kosmetik harus ditentukan pada gambar.

Paduan Tembaga
Digunakan untuk elektroda, komponen terkait konektor, dan komponen yang membutuhkan konduktivitas listrik atau termal. Pilihan paduan dan geometri fitur memengaruhi keausan perkakas dan perilaku gerinda; metode penghalusan tepi harus menghindari kerusakan detail halus atau permukaan kontak.

Plastik Rekayasa
Ditentukan untuk komponen insulasi, aus, atau prototipe di mana kualitas tepi dapat memengaruhi perakitan. Tingkat material, ketebalan dinding, dan sensitivitas suhu memandu keputusan pemesinan dan penghalusan tepi presisi, terutama di sekitar ulir, slot, dan fitur halus.
Proses Pemesinan dan Penyelesaian untuk Penghalusan Tepi Presisi

Penggilingan CNC
Penggilingan CNC membuat profil, saku, lubang, dan kondisi tepi yang dapat diakses. Pendekatan perkakas, pemilihan pahat, dan pemutusan tepi terprogram ditinjau terhadap dimensi kritis sehingga penghalusan tepi presisi dapat direncanakan tanpa mengorbankan geometri fungsional.

Pembubutan CNC
Pembubutan CNC mendukung fitur rotasi, lubang, bahu, dan tepi yang berdekatan dengan ulir. Jalur mempertimbangkan perilaku material, arah keluar perkakas, dan kebutuhan penyelesaian selanjutnya untuk mengurangi pembentukan gerinda pada fitur yang memengaruhi kesesuaian atau perakitan.

EDM Kawat
EDM kawat dipertimbangkan untuk slot sempit, profil yang dikeraskan, dan kontur rumit di mana akses perkakas konvensional terbatas. Jalur kawat, lokasi lubang awal, dan kondisi tepi dievaluasi bersama dengan toleransi, permukaan, dan persyaratan pemasangan hilir.

EDM Sinker
EDM sinker mendukung detail rongga, fitur dalam, dan geometri yang membutuhkan penghilangan berbasis elektroda. Strategi elektroda, akses pembilasan, dan toleransi penyelesaian ditinjau sehingga pekerjaan tepi pasca-proses apa pun tetap kompatibel dengan permukaan fungsional yang ditentukan.

Penggilingan Presisi
Penggilingan presisi menyempurnakan permukaan terpilih, diameter, dan permukaan terkait referensi setelah pemesinan atau perlakuan panas jika berlaku. Stok penggilingan, akses roda, dan prioritas permukaan dinilai untuk mempertahankan geometri kritis sambil menangani kondisi tepi yang terkontrol.

Pemasangan dan Inspeksi
Pemasangan dan inspeksi memverifikasi bahwa perlakuan tepi mendukung persyaratan pemasangan, pergerakan, dan penanganan. SUUXIANG menyelaraskan pemeriksaan penghalusan tepi dengan gambar, dimensi kritis, metode pengukuran yang disepakati, dan rencana inspeksi yang dikontrol revisi sebelum pengiriman.
Penghalusan Tepi Presisi untuk Fitur Komponen Kritis

Fitur Penentu Posisi
Lubang datum, lokasi dowel, dan permukaan penentu posisi dapat ditinjau arah gerinda, kondisi tepi, dan akses inspeksi, terutama jika akurasi posisi memengaruhi perakitan cetakan, die, atau fixture.

Elemen Pemandu
Pin pemandu, bushing, dan antarmuka geser memerlukan tepi masuk yang terkontrol dan transisi permukaan untuk mengurangi kerusakan saat perakitan dan menghindari interferensi selama pergerakan perkakas berulang kali.

Elemen Ejeksi
Pin ejector, sleeve, dan komponen ejeksi terkait mendapat manfaat dari tepi patahan yang ditentukan oleh gambar, persyaratan pasangan, dan dimensi kritis yang mendukung pergerakan andal dalam tumpukan perkakas.

Detail Berulir
Ulir, lubang silang, dan countersink harus mengidentifikasi area keluar yang sensitif terhadap gerinda, persyaratan chamfer, dan ekspektasi pengukuran, sehingga rute penghilangan gerinda yang dipilih melindungi keterlibatan fungsional.

Identifikasi Bagian
Tanda revisi, penanda rongga, dan label ketertelusuran dapat disertakan jika ditentukan dalam gambar, dengan penempatan dan keterbacaan ditinjau terhadap kebutuhan pemesinan, penyelesaian, dan inspeksi.
Tentang SUUXIANG Penghilangan Gerinda Presisi
SUUXIANG adalah satu-satunya nama merek publik dari Dongguan SuuXiang Precision Mold Co., Ltd. Didirikan pada tahun 2010 dan berlokasi di Lantai 2 Taman Industri Sanhe, Kota Chang’an, Dongguan, Guangdong, Tiongkok, perusahaan ini didirikan dan diwakili secara hukum oleh XiaoCheng Huang. Kami membantu tim rekayasa, pengadaan, dan kualitas global beralih dari gambar dan spesifikasi ke komponen kustom yang telah diperiksa, dengan tinjauan gambar dan DFM menginformasikan setiap diskusi produksi.
Lingkup praktis kami menggabungkan pemesinan CNC presisi untuk komponen mesin kustom dan komponen cetakan presisi, termasuk sisipan inti cetakan, sisipan rongga cetakan, dan komponen cetakan injeksi, dengan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM kawat dan sinker, penggilingan presisi, pemasangan, dan inspeksi. Untuk persyaratan penghilangan gerinda presisi, rute proses dipertimbangkan bersama dengan dimensi kritis, strategi datum, persyaratan permukaan, akses fitur, dan metode inspeksi yang diperlukan untuk suku cadang yang dipesan.
Yang membedakan SUUXIANG adalah koordinasi proyek yang disiplin di sekitar informasi yang memengaruhi kemudahan manufaktur: persyaratan material dan perlakuan panas, kelonggaran pemesinan, status revisi, ekspektasi kualitas, dan kebutuhan pengiriman. Kami tidak memperlakukan setiap permintaan sama; kami meninjau gambar dan mengonfirmasi pilihan proses yang layak sebelum kutipan dan komitmen produksi.

Kemampuan Penghilangan Gerinda Presisi: Dari DFM hingga Inspeksi
Tinjauan Gambar Sebelum Penentuan Rute
Penghilangan gerinda presisi dimulai dengan tinjauan gambar yang mengidentifikasi tepi kritis, antarmuka fungsional, datum, persyaratan permukaan, dan fitur yang rentan terhadap pembentukan gerinda. Hal ini memberikan tujuan yang jelas untuk rute manufaktur sebelum keputusan pemesinan, EDM, penggilingan, atau pemasangan dibuat.
- Identifikasi tepi kritis dan kondisi tepi yang diizinkan
- Tinjau akses perkakas, area keluar, slot, lubang, dan persimpangan
- Selaraskan urutan material, perlakuan panas, dan penyelesaian
- Perjelas risiko fungsional pemasangan dan penanganan

Strategi EDM dan Penggerindaan
Fitur halus dan komponen perkakas yang dikeraskan mungkin memerlukan EDM dan penggerindaan bersama dengan u003ca href=u0022/cnc-machining-services/u0022u003epengerjaan CNCu003c/au003e. SUUXIANG mengevaluasi akses elektroda, jalur kawat, material gerinda, dan urutan proses sehingga penghilangan gerinda dipertimbangkan tanpa mengubah profil kritis atau permukaan segel secara sembarangan.
- Tinjau jalur wire EDM untuk detail sempit atau internal
- Rencanakan strategi elektroda untuk rongga dan sudut yang sulit
- Sisakan toleransi penggerindaan jika hasil akhir atau geometri memerlukannya
- Periksa perlakuan tepi pasca-proses di sekitar fitur kritis

Dimensi Kritis Tetap Terlindungi
Penghilangan gerinda presisi harus menghilangkan material yang tidak diinginkan sambil mempertahankan dimensi yang mengatur kesesuaian, gerakan, penyegelan, atau keselarasan konektor. Tinjauan memisahkan tepi yang terkontrol dari persyaratan pemecahan tepi yang tidak kritis, membantu mencegah langkah penyelesaian akhir menciptakan masalah toleransi atau permukaan yang dapat dihindari.
- Tentukan dimensi kritis terhadap kualitas dari gambar kerja
- Kaitkan persyaratan tepi dengan datum dan tumpukan toleransi
- Bedakan tepi fungsional dari pemecahan tepi umum
- Sesuaikan pendekatan penyelesaian dengan tujuan fitur

Disiplin Inspeksi dan Revisi
Rencana inspeksi harus mencerminkan revisi gambar kerja yang disepakati, fitur kritis, dan persyaratan pelaporan. SUUXIANG menjaga diskusi produksi tetap terpusat pada metode inspeksi, ekspektasi dokumentasi, dan kontrol revisi, sehingga komponen yang dikirimkan dapat dievaluasi terhadap persyaratan yang sebenarnya dirilis untuk manufaktur.
- Konfirmasi revisi gambar kerja sebelum rilis produksi
- Tetapkan prioritas inspeksi untuk fitur kritis
- Selaraskan laporan yang diminta dengan rencana inspeksi yang terverifikasi
- Jaga informasi pengiriman dan revisi tetap terlihat selama koordinasi

Bagaimana Alur Kerja Tinjauan Gambar Kerja SUUXIANG Berbeda dari Bengkel Umum
Bandingkan kontrol produksi yang membantu tim mengevaluasi persyaratan penghilangan gerinda sebelum berkomitmen.
← Swipe left or right to view →
Alur Kerja Produksi Penghalusan Burr Presisi
Alur terkontrol mulai dari tinjauan RFQ hingga inspeksi, pengemasan, dan koordinasi pengiriman untuk suku cadang presisi kustom.
Tinjau Persyaratan RFQ
Kami meninjau gambar, model, material, kuantitas, aplikasi, target pengiriman, dan kebutuhan pelaporan untuk mengidentifikasi dimensi kritis, datum, prioritas permukaan, dan pertanyaan terbuka.
Rencanakan Proses dan Rute
Tim menyelaraskan temuan DFM dengan akses permesinan, kondisi material, urutan perlakuan panas, persyaratan EDM, stok gerinda, pendekatan penghilangan sisa, dan perencanaan inspeksi sebelum produksi.
Mesin Fitur Inti
Penggilingan CNC, pembubutan, pengerjaan multi-sumbu, atau mikromesin menghasilkan geometri yang direncanakan sambil melindungi datum yang direferensikan dan menyisakan kelonggaran yang sesuai untuk operasi selanjutnya.
Aplikasikan EDM dan Gerinda
Jika gambar mensyaratkan, wire EDM, sinker EDM, gerinda presisi, pemasangan, dan penghilangan sisa presisi menangani fitur halus, tepi, permukaan, dan penyelesaian terkontrol.
Inspeksi dan Dokumentasi
Inspeksi mengikuti rencana proyek yang terverifikasi, berfokus pada dimensi kritis, persyaratan permukaan, dan pelaporan yang ditentukan sehingga dokumentasi akhir sesuai dengan pesanan dan revisi.
Kemas dan Koordinasikan Pengiriman
Komponen yang disetujui dikemas sesuai kebutuhan penanganan komponen, dengan visibilitas revisi dan koordinasi pengiriman dipertahankan terhadap persyaratan proyek yang dikonfirmasi.
Bekerja Sama dengan SUUXIANG untuk Penghilangan Sisa Presisi
Move from RFQ to inspected delivery through a documented review of part geometry, burr-control priorities, process route, and quality requirements.
Kirim Paket Gambar Anda
Sediakan gambar 2D, model 3D yang tersedia, material, kuantitas, target tanggal, tepi kritis, persyaratan permukaan, dan ekspektasi inspeksi atau pelaporan.
Tinjau DFM dan Persyaratan
Selaraskan datum, dimensi kritis, lokasi sisa, akses permesinan, kebutuhan EDM atau gerinda, urutan perlakuan panas, dan pendekatan penghilangan sisa presisi yang praktis.
Konfirmasi Penawaran dan Rencana
Tinjau rute proses yang diusulkan, cakupan komersial, status revisi, asumsi pengiriman, dan rencana inspeksi sebelum SUUXIANG berkomitmen pada sumber daya produksi.
Setujui Sampel Jika Diperlukan
Untuk proyek yang berlaku, evaluasi sampel yang disepakati, artikel pertama, atau titik pemeriksaan yang didokumentasikan sebelum melanjutkan dengan rute produksi dan inspeksi yang disetujui.
Koordinasikan Produksi dan Pengiriman
SUUXIANG mengelola permesinan, penyelesaian, inspeksi, visibilitas revisi, dan koordinasi pengiriman, dengan dokumentasi akhir sesuai dengan pesanan dan rencana inspeksi yang dikonfirmasi.
Dokumentasi Kualitas Penghilangan Sisa Presisi
Bukti Pelanggan Menunggu Persetujuan
Placeholder testimoni pelanggan: publikasikan hanya setelah persetujuan tertulis mengkonfirmasi revisi gambar teknis, kebutuhan penghalusan, bukti inspeksi, hasil pengiriman, dan hasil terukur apa pun. Tidak ada dukungan pelanggan atau metrik proyek yang diwakili di sini sebelum verifikasi.
Placeholder bukti kasus anonim: dokumentasikan lokasi gerinda spesifik, dimensi kritis, jalur penyelesaian, metode inspeksi, dan hasil yang diterima sebelum publikasi. Tambahkan hasil numerik hanya jika dapat dilacak ke catatan pelanggan yang disetujui.
Placeholder umpan balik pelanggan: simpan hanya bukti yang memverifikasi cakupan gambar teknis yang dikutip, kontrol revisi, kuantitas, catatan pengiriman, dan dokumentasi inspeksi. Ganti teks ini dengan bahasa pelanggan yang disetujui daripada menyimpulkan klaim kinerja dari aktivitas produksi.
FAQ Penghalusan Presisi untuk Pembeli Rekayasa
Practical guidance for evaluating drawing-based parts, inspection needs, revisions, and delivery requirements before production planning.
Informasi apa yang Anda perlukan untuk penawaran penghalusan presisi?
Bisakah penghalusan presisi ditentukan untuk lubang kecil, slot, dan fitur internal?
Bagaimana cara mengontrol pembubutan presisi tanpa mengubah tepi kritis?
Bisakah saya memesan jumlah prototipe sebelum produksi volume rendah?
Bagaimana cara merencanakan waktu tunggu untuk RFQ pembubutan presisi?
Laporan inspeksi apa saja yang dapat menyertai komponen CNC yang dibubut?
Bagaimana revisi gambar kerja ditangani setelah penawaran atau pengambilan sampel?
Bagaimana cara menyertakan persyaratan pengiriman internasional dan IP dalam RFQ?
Panduan Lengkap Pembeli untuk Pembubutan Presisi
Gunakan kerangka kerja pengambilan keputusan ini untuk menentukan penghilangan gerinda, membandingkan proses dan pemasok yang sesuai, melindungi fitur kritis, dan menghindari kesalahan sumber yang dapat mengkompromikan kecocokan, hasil akhir, kebersihan, biaya, dan pengiriman.
1. Apa itu pembubutan presisi?
One burr is raised, displaced, or fractured material left at an edge after machining, molding, stamping, or cutting. precision deburring is its controlled removal while preserving specified dimensions, edge form, datums, and functional surfaces; burrs can disrupt fit and contaminate hydraulic fluid (https://www.weilerabrasives.com/catalog/application/deburring).nnFive functional risks make the requirement more than cosmetic: impaired assembly fit, handling cuts, loose-particle contamination, unreliable electrical contact, and unacceptable visible edges. The required result is a clean, repeatable edge without a remaining sharp projection, loose fragment, or unintended change to mating geometry.nnThree terms must remain separate on the drawing: burr removal eliminates unwanted material; edge breaking intentionally creates a small chamfer; radiusing specifies a defined radius. General polishing or surface finishing changes texture or appearance and is not evidence that burrs have been removed; specify the affected edges, allowable edge condition or size, critical surfaces to protect, and inspection method.
2. Evolusi pembubutan presisi
19th-century shop practice relied largely on hand files, scrapers, stones, and brushes; results depended heavily on operator judgment. Abrasive wheels, brushes, and tumbling later increased throughput, but uncontrolled edge break could alter a functional corner or obscure a burr inside a cross-hole.nn6 process families now broaden the route-selection discussion: abrasive, mass-finishing, thermal-energy, electrochemical, cryogenic, and CNC or robotic deburring. Thermal and electrochemical methods can address difficult internal passages, while cryogenic processing makes selected burrs brittle before media impact; the appropriate route remains material-, geometry-, and cleanliness-dependent (https://www.nitrofreeze.com/2021/08/09/precision-deburring-machined-parts).nn3 modern requirements—repeatability, tighter tolerance protection, and traceability—shift deburring from a final shop-floor touch-up to a controlled operation. For drawing-based sourcing, specify the protected datums, permitted edge condition, inaccessible features, cleaning needs, inspection method, and revision; then require the supplier to confirm the proposed process route before production.
3. Jenis-jenis proses pembubutan presisi
Enam keluarga proses menghilangkan gerinda melalui mekanisme fisik yang berbeda. Pilih berdasarkan akses fitur, pemutusan tepi yang diizinkan, ukuran akar gerinda, konsistensi batch, dan apakah perlengkapan dapat melindungi datum kritis.
| Proses | Akses Fitur | Efek Tepi | Hasil Produksi yang Pas |
|---|---|---|---|
| Manual/Mekanis | Tepi yang Terlihat | Sangat Terkendali | Volume Kecil |
| Sikat/Sandblast | Permukaan Terbuka | Radius Cahaya Memungkinkan | Batch Sedang |
| Vibrasi/Sentrifugal | Tepi yang Terbuka | Pembulatan Umum | Laju Alir Batch |
| Energi Termal | Saluran Internal | Paparan Tanpa Seleksi | Gerinda Kompleks |
| Elektrokemikal | Tepi Internal Konduktif | Penghilangan Lokal | Fitur yang Terpasang |
| Kriogenik/Otomatis | Fitur Kompleks yang Dapat Diakses | Tergantung Proses | Batch yang Berulang |
Tepi Eksternal yang Dapat Diakses
Alat manual dan pemotongan mekanis terkontrol cocok untuk gerinda yang terisolasi, terlihat, dan lot kecil. Keduanya memerlukan penanganan yang terampil; pengulangan dan throughput bergantung pada kontrol operator.
Finishing Permukaan Batch
Sikat abrasif, peledakan, vibrasi, dan finishing sentrifugal menangani banyak tepi yang terbuka secara bersamaan. Keduanya dapat membulatkan tepi dan mungkin tidak mencapai lubang yang tertutup atau mempertahankan sudut fungsional yang tajam.
Gerinda Fitur Internal
Energi termal, elektrokimia, kriogenik, dan sistem otomatis menangani fitur internal atau kompleks yang dipilih. Validasi kompatibilitas material, penutupan, penghilangan residu, perlengkapan, dan efek dimensi melalui sampel.
4. Material untuk Penghilangan Gerinda Presisi
Perilaku material menentukan apakah gerinda membengkok, patah, meleleh, atau mengkontaminasi permukaan. Sesuaikan penghilangan gerinda presisi dengan paduan, kondisi kekerasan, ketebalan dinding, dan hasil akhir yang ditentukan.
| Grup Material | Risiko Utama | Jalur Aman |
|---|---|---|
| Aluminium, tembaga | Lunak, sensitif panas | Sikat ringan; bersihkan residu |
| Karbon, tahan karat | Keras; risiko korosi | Abrasif terkontrol; keringkan segera |
| Titanium, baja perkakas | Keras atau rapuh | Panas rendah; media halus |
| Plastik rekayasa | Lunak atau rapuh | Jalur uji coba; pembersihan yang kompatibel |
Material Lunak dan Sensitif Panas
Paduan aluminium dan tembaga membentuk gerinda yang lentur yang dapat terlipat ke tepi atau melelehkan permukaan segel. Gunakan sikat lembut, hindari media abrasif yang tertanam, dan bersihkan residu sebelum noda berkembang.
Paduan Keras dan Tangguh
Baja karbon dan baja tahan karat mempertahankan akar gerinda yang tajam; titanium kuat, sementara baja perkakas yang dikeraskan dapat terkelupas. Batasi panas, pilih media halus yang kompatibel, dan keringkan baja segera setelah pembersihan yang memperhatikan korosi.
Komponen Jadi dan Berdinding Tipis
Komponen berlapis, berlapis, perlakuan panas, dan berdinding tipis memerlukan jalur uji coba sebelum dirilis. Tutupi permukaan kosmetik, dukung dinding fleksibel, dan periksa kehilangan lapisan, tepi tergulung, dan media yang terperangkap.
5. Menentukan deburring presisi pada gambar
Catatan ‘deburr’ tunggal membuat kondisi tepi terbuka untuk interpretasi. Untuk deburring presisi berbasis gambar, tentukan kondisi yang diizinkan pada setiap fitur yang penting secara fungsional sebelum penawaran.
Tentukan Batas Tepi
Pecahan tepi maksimum 0,05 mm atau R0,05 dapat diukur; terapkan hanya pada tepi yang disebutkan. Nyatakan apakah tepi tajam, permukaan penyegelan, lubang masuk press-fit, atau tepi datum dilarang untuk di-deburr.nnBatas 0,8 µm Ra dapat rusak oleh finishing yang agresif. Identifikasi dimensi kritis yang ukurannya, bentuknya, atau penyelesaiannya harus diperiksa ulang setelah deburring.
Tunjukkan Akses dan Arah
2 tampilan penampang dapat membedakan gerinda lubang silang dari pecah eksternal. Tandai saluran buta, ulir, slot, dan saluran internal yang memerlukan penghilangan gerinda.nn1 panah di samping fitur dapat menentukan arah gerinda yang diizinkan atau tepi keluar yang dilindungi. Tambahkan foto ketika geometri membuat tampilan gambar ambigu.
Tetapkan Bukti Penerimaan
Inspeksi visual 100% mungkin cocok untuk tepi kritis yang ditunjuk, sementara rencana pengambilan sampel yang ditentukan mungkin cocok untuk fitur yang tersisa. Sebutkan metode pembesaran, pemeriksaan taktil, aliran udara, atau boreskop jika berlaku.nn1 sampel referensi yang disetujui atau foto batas mengurangi keputusan penerimaan yang subjektif. Sertakan batas kebersihan, masalah partikel lepas, tingkat revisi, kuantitas, material, dan laporan inspeksi yang diperlukan dalam RFQ.
6. Kontrol kualitas deburring presisi kritis
Tinjauan artikel pertama harus membandingkan setiap tepi kritis dengan skema datum gambar sebelum jalur dirilis. Verifikasi bahwa penghilangan gerinda meningkatkan penanganan dan perakitan tanpa mengubah batas fungsional.
Lindungi Geometri Fungsional
Permukaan datum, permukaan penyegelan, tepi penentu yang tajam, ulir, dan lubang memerlukan batas spesifik fitur daripada instruksi pemecahan tepi yang umum. Tentukan radius atau chamfer yang diizinkan, permukaan yang dilindungi, dan alat ukur atau kondisi pasangan yang membuktikan fungsi.nnTinjauan visual 100% sesuai untuk tepi kritis yang ditunjuk; pembesaran membantu membedakan gerinda yang tersisa dari kondisi tepi yang dapat diterima. Periksa gerinda yang tergulung di lubang silang, slot, dan lubang ulir.
- Lindungi permukaan yang sensitif terhadap lapisan masker atau fixture
- Ulir pengukur setelah penghalusan
- Pastikan lubang masuk tanpa mengurangi kesesuaian
Catat Penyimpangan dengan Jelas
Setiap ketidaksesuaian harus mengidentifikasi fitur, revisi gambar, kondisi yang diamati, tindakan penahanan, dan disposisi. Pengerjaan ulang harus diperiksa ulang terhadap kriteria penerimaan fungsional yang sama, tidak hanya dinilai dari penampilan.nnSUUXIANG dapat menyelaraskan bukti artikel pertama, pemeriksaan dalam proses, dan pelaporan akhir dengan gambar dan rencana inspeksi yang disepakati. Pembeli harus memberikan konteks komponen pasangan jika kondisi tepi memengaruhi pemasangan.
7. Cara memilih pemasok penghalusan presisi
Dua set bukti penting: catatan tinjauan gambar sebelum rilis dan hasil inspeksi yang berulang setelah penghalusan. Untuk komponen CNC, cetakan, perkakas konektor, dan cetakan stamping, nilai proses yang diusulkan berdasarkan tepi kritis, datum, kondisi material, dan risiko pemasangan.
| Area Evaluasi | Bukti Pembeli | Pertanyaan RFQ |
|---|---|---|
| Tinjauan rekayasa | Tepi dan datum kritis yang ditandai | Fitur mana yang memerlukan klarifikasi? |
| Strategi fixture | Penahan komponen dan permukaan yang dilindungi | Bagaimana penanganan mencegah kerusakan? |
| Inspeksi | Catatan Metode dan Penerimaan | Bagaimana persyaratan tepi diverifikasi? |
| Komunikasi | Jadwal yang dikontrol revisinya | Kapan risiko dan perubahan dilaporkan? |
Sesuaikan Proses dengan Fitur
Tiga masukan—lokasi burr, batas pemecahan tepi, dan kondisi material—harus menentukan rute penyelesaian manual, abrasif, terkait EDM, atau terkontrol. Tanyakan bagaimana lubang buta, lubang silang, bagian tipis, dan tepi yang dikeraskan akan dilindungi.
- Minta gambar yang ditandai dengan zona penghalusan
- Minta konsep akses fixture dan alat
- Konfirmasi urutan perlakuan panas dan penyelesaian
Verifikasi Bukti Kontrol
Satu laporan artikel pertama hanya berguna jika mengidentifikasi revisi, skema datum, rencana pengambilan sampel, dan metode pengukuran. Kontrol batch memerlukan parameter pengaturan yang disimpan, identifikasi lot, catatan inspeksi, dan respons yang ditentukan terhadap tepi yang tidak sesuai.
- Minta bukti proses komponen yang sebanding
- Tinjau ketertelusuran dari material hingga pengiriman
- Tentukan gerbang persetujuan prototipe-ke-produksi
- Sepakati perkiraan waktu penyelesaian yang realistis setelah tinjauan gambar
8. Kesalahan umum dalam pengadaan deburring presisi
Satu ambiguitas yang dapat dicegah dapat mengubah sampel yang tampak sesuai menjadi pengerjaan ulang perakitan. Perlakukan kondisi tepi, akses, kebersihan, dan verifikasi sebagai persyaratan gambar dan manajemen pemasok—bukan asumsi bengkel informal.
Catatan yang Samar dan Harga Terendah
Satu catatan seperti ‘deburr semua tepi’ meninggalkan radius, rollover yang diizinkan, dan pengecualian tepi kritis yang tidak terdefinisi. Hasilnya bisa berupa pembulatan berlebih atau burr yang tersisa; tentukan kelas tepi berdasarkan fitur dan bandingkan kutipan berdasarkan cakupan inspeksi yang sama.
Akses dan Antarmuka Fungsional
Satu lubang silang buta, akar slot, atau persimpangan internal mungkin tidak dapat dijangkau oleh alat yang diusulkan. Burr yang tidak dihilangkan dapat menghalangi aliran atau pemasangan; minta pemasok untuk mengidentifikasi batas akses, rute proses, dan setiap perubahan desain sebelum dirilis.nnDua pemeriksaan hilir penting: pelapisan dapat menahan serpihan lepas, sementara perakitan dapat mengekspos tepi tajam atau pemasangan yang berubah. Tentukan kondisi tepi pra-finishing dan evaluasi bagian pemasangan yang representatif.
Kebersihan dan Persetujuan Sampel
Satu sampel kosmetik tidak dapat membuktikan kontrol partikel, pelestarian dimensi, atau pengulangan. Tentukan kondisi pembersihan, permukaan yang dilindungi, metode pengambilan sampel, dan bukti penerimaan; setujui artikel pertama berdasarkan persyaratan fungsional dan inspeksi, lalu kontrol revisi.
9. Meluncurkan program suku cadang terkontrol
Peluncuran terkontrol mengubah gambar menjadi catatan pasokan yang dapat diulang. Untuk deburring presisi, kunci kriteria penerimaan sebelum suku cadang prototipe menjadi referensi untuk batch berikutnya.
Siapkan Paket Rilis
1 revisi gambar terkontrol harus mengidentifikasi CTQ, datum, batas pemecahan tepi, material, perlakuan panas, kuantitas, dan risiko fungsi pemasangan.nn3 file memperkuat RFQ: gambar 2D, model 3D, dan persyaratan inspeksi atau pelaporan. Tandai lubang silang yang sensitif terhadap burr, slot, atau tepi penyegelan.
Selaraskan Sebelum Artikel Pertama
1 tinjauan harus menyetujui rute pemesinan, metode deburring, permukaan yang dilindungi, kuantitas sampel, dan kriteria penerimaan yang terukur.nn2 pemasok memerlukan paket revisi dan definisi CTQ yang sama. Jangan bandingkan kutipan sampai pengecualian, asumsi proses, dan bukti inspeksi terlihat.
Setujui dan Tingkatkan Skala Secara Bertahap
1 persetujuan artikel pertama harus menghubungkan identifikasi suku cadang, revisi gambar, hasil dimensi, dan pengamatan deburring ke pesanan pembelian.nn3 catatan mendukung pengulangan: status sampel yang disetujui, laporan inspeksi, dan log perubahan revisi. Tinjau umpan balik perakitan sebelum meningkatkan kuantitas batch atau merilis pemasok lain.
10. harga dan pendorong biaya deburring presisi
1 kerangka penetapan harga harus memisahkan pengaturan satu kali dari biaya tenaga kerja berulang; harga tetap tidak dapat diandalkan sampai gambar, batas burr, material, kuantitas, dan rencana inspeksi ditinjau.nn2 pilihan pembeli biasanya mengontrol biaya paling efektif sebelum rilis: lindungi hanya tepi fungsional dengan batas pemecahan tepi yang eksplisit, standarisasi persyaratan yang dikontrol revisi, dan hindari penyelesaian kosmetik di mana pemasangan, keselamatan, atau kontrol kontaminasi tidak memerlukannya.
| Skenario pendorong biaya | Dampak biaya relatif | Tindakan pembeli |
|---|---|---|
| 10–50 suku cadang dengan kompleksitas campuran | Tinggi | Gabungkan kuantitas berdasarkan revisi; konfirmasikan apakah tinjauan artikel pertama diperlukan. |
| Burr di lubang buta, ulir, slot, atau fitur silang internal | Tinggi | Tandai lokasi fungsional dan izinkan tepi yang dapat diakses yang tidak kritis menggunakan persyaratan umum. |
| Perlindungan radius tepi yang ketat di dekat datum kritis | Sedang–tinggi | Sebutkan kondisi tepi yang diizinkan dan metode inspeksi; hindari bahasa ‘tanpa gerinda’ yang tidak jelas. |
| Penghilangan manual, jig khusus, pembersihan, finishing sekunder, atau pengemasan pelindung | Sedang–tinggi | Tentukan hanya kontrol yang diperlukan; sesuaikan pengemasan dengan risiko penanganan dan pengiriman. |
| Waktu mendesak atau perubahan revisi yang sering | Tinggi | Bekukan gambar yang telah dirilis dan berikan perkiraan waktu pengiriman yang realistis. |
Unggah Gambar Anda untuk Tinjauan Penghilangan Gerinda Presisi
Kirimkan gambar 2D Anda, model 3D jika tersedia, material, kuantitas, dimensi kritis, persyaratan kualitas, dan tanggal target untuk tinjauan awal gambar.