
Sisipan Cetakan Konektor QSFP, Dibuat Berdasarkan Gambar Anda
Pindahkan sisipan cetakan konektor QSFP dari tinjauan gambar melalui CNC, EDM, penggilingan, dan inspeksi dengan kontrol yang jelas terhadap dimensi kritis.
Konfigurasi Sisipan Cetakan Konektor QSFP Unggulan





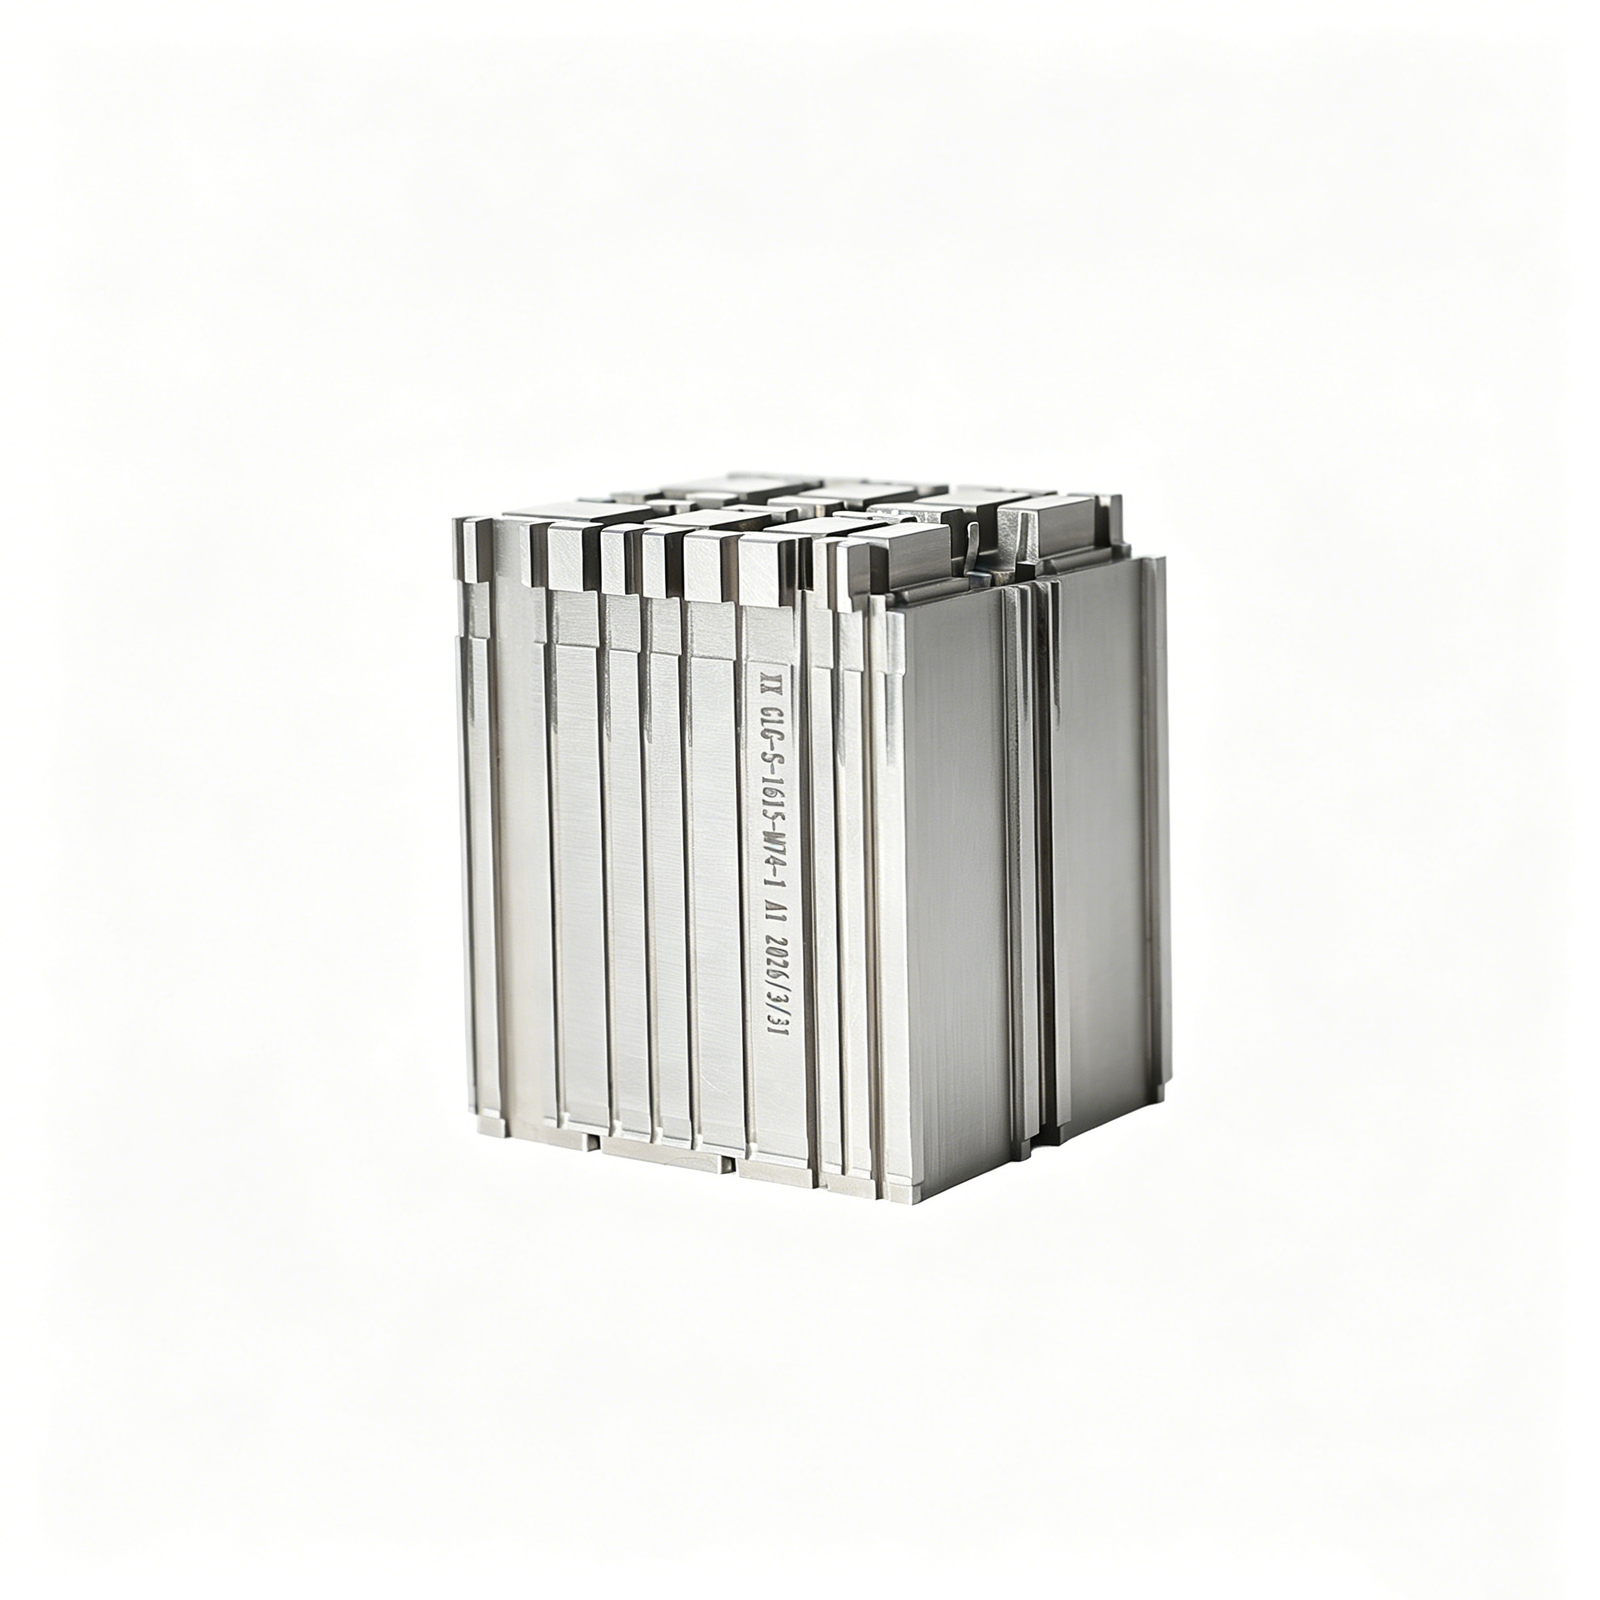


Related Configurable Components and RFQ Support






Keunggulan Rekayasa Sisipan Cetakan Konektor QSFP
Kontrol praktis untuk proyek perkakas konektor berbasis gambar, mulai dari tinjauan DFM hingga inspeksi dan pengiriman terkontrol revisi.
DFM Sebelum Penawaran
Sebelum penawaran, kami meninjau datum, dimensi kritis, akses perkakas, dan interaksi toleransi untuk mengidentifikasi pertanyaan manufaktur saat perubahan masih dapat dikelola.
Rute CNC yang Direncanakan
Pengerjaan mesin CNC, pembubutan, dan pengerjaan multi-sumbu direncanakan berdasarkan geometri, kondisi material, dan fitur yang dapat diakses yang diidentifikasi dalam paket gambar yang disetujui.
Strategi EDM
Strategi EDM kawat dan sinker menangani fitur sempit dan bentuk internal di mana akses pemotongan konvensional atau geometri perkakas memerlukan rute yang berbeda.
Tinjauan Kelonggaran Penggilingan
Kelonggaran penggilingan dan urutan penyelesaian ditinjau untuk melindungi hubungan datum, persyaratan permukaan, dan kesesuaian akhir setelah perlakuan panas atau EDM.
Perencanaan Inspeksi
Perencanaan inspeksi menghubungkan fitur kritis dengan metode pengukuran yang sesuai, kebutuhan pelaporan, dan kriteria penerimaan spesifik pesanan sebelum dokumentasi akhir disiapkan.
Komunikasi Terkontrol Revisi
Komunikasi terkontrol revisi menjaga pembaruan gambar, pertanyaan teknis terbuka, ekspektasi inspeksi, dan informasi pengiriman tetap terlihat di seluruh proyek.
Sisipan Cetakan dan Komponen Perkakas Konektor QSFP
Cocokkan persyaratan konektor QSFP yang ditentukan gambar dengan rute pemesinan, EDM, penggilingan, inspeksi, dan produksi terkontrol yang sesuai untuk fitur kritis.

Layanan Pengerjaan Mesin CNC
Layanan pengerjaan mesin CNC presisi untuk komponen perkakas QSFP berbasis gambar, menggabungkan milling, turning, EDM, grinding, dan inspeksi sesuai kebutuhan geometri, kondisi material, dimensi kritis, dan kuantitas.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk permukaan sisipan, fitur berlekuk, detail runner, permukaan datum, dan geometri perkakas cetakan QSFP prismatik lainnya. Tinjauan gambar mengonfirmasi akses perkakas, strategi penjepitan, toleransi, dan persyaratan penyelesaian sebelum produksi.
Upload a Drawing
CNC Turning
Layanan putar CNC presisi untuk komponen perkakas konektor QSFP bulat seperti pin, selongsong, bushing, elemen pemandu, dan fitur bertingkat. Penawaran harga harus mencakup toleransi diameter, konsentrisitas, persyaratan permukaan, material, dan urutan perlakuan panas.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu mendukung geometri sisipan QSFP yang kompleks di mana banyak fitur bersudut, permukaan majemuk, atau akses perkakas yang terbatas membuat pengaturan konvensional menjadi tidak efisien. Kelayakan tergantung pada geometri komponen, strategi datum, jangkauan pemotong, persyaratan toleransi, dan akses inspeksi.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung komponen perkakas konektor yang kecil, ramping, atau kaya detail. Tinjau gambar untuk skala fitur, material, rasio aspek, konsentrisitas, kontrol gerinda, dan metode pengukuran sebelum memilih rute.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan sinker EDM menangani material yang dikeraskan, slot sempit, sudut dalam, profil halus, dan fitur di luar jangkauan pemotong yang praktis. Strategi elektroda, jalur kawat, pertimbangan lapisan ulang, kelonggaran finishing, dan kriteria inspeksi harus disepakati sebelum pengerjaan mesin.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi menetapkan kerataan, paralelisme, ketebalan, profil, dan kesesuaian akhir yang terkontrol pada komponen perkakas QSFP. Stok gerinda, kondisi perlakuan panas, datum, persyaratan permukaan, dan metode pengukuran memandu rencana proses.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi untuk perkakas konektor QSFP diproduksi dari gambar pelanggan dan material yang ditentukan. Geometri pin kritis, detail rongga, antarmuka pemasangan, akses EDM, urutan perlakuan panas, dan titik inspeksi memerlukan peninjauan sebelum rilis.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi mendukung pelepasan fitur konektor QSFP yang dicetak secara terkontrol. Pembeli harus menentukan persyaratan kesesuaian, antarmuka terkait langkah, kondisi material, hasil akhir permukaan, dan fitur dimensi apa pun yang memengaruhi kinerja ejeksi.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi menetapkan pembentukan fitur yang berulang dan penyelarasan cetakan. Gambar harus mengidentifikasi datum fungsional, kelas kesesuaian, hubungan posisi, persyaratan material dan kekerasan, serta ekspektasi inspeksi untuk komponen pemasangan.
Upload a Drawing
Slide, Pengangkat, Gerbang u0026 Aksesori Cetakan
Slide cetakan, pengangkat, gerbang, dan aksesori adalah keluarga perkakas yang dapat dikonfigurasi untuk aksi samping, pelepasan fitur, aliran material, dan dukungan perakitan. Perencanaan manufaktur mempertimbangkan antarmuka gerakan, area aus, akses perkakas, perlakuan panas, dan persyaratan pemasangan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas konektor QSFP di mana pitch halus, geometri pemasangan, penyelarasan sisipan, dan pengulangan adalah pusatnya. Kirimkan gambar 2D, model 3D jika tersedia, material, dimensi kritis, dan konteks aplikasi untuk tinjauan DFM.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi mencakup punch yang ditentukan gambar, die, elemen pemandu, pelat, sisipan, dan komponen terkait pembentukan. Perencanaan proses memperhitungkan material, kekerasan, profil wire-EDM, kelonggaran gerinda, tepi kerja, kesesuaian, dan dokumentasi inspeksi.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding dievaluasi sesuai dengan ruang lingkup produksi yang terverifikasi dan persyaratan gambar. Tinjauan harus mencakup perilaku material, detail parting dan gerbang, antarmuka sisipan, perlakuan termal, hasil akhir, dan prioritas dimensi.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih dari gambar, kondisi aplikasi, kekerasan yang diperlukan, perilaku korosi, paparan keausan, dan pemrosesan hilir. Berikan spesifikasi material yang tepat atau alternatif yang disetujui, bersama dengan kebutuhan sertifikasi atau ketertelusuran apa pun.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas direncanakan di sekitar permukaan fungsional, tuntutan korosi atau keausan, risiko perubahan dimensi, dan pengerjaan mesin atau penggilingan pasca-perlakuan. Tentukan proses yang diperlukan, kondisi target, kebutuhan masking, area permukaan, dan kriteria penerimaan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas ditentukan oleh dimensi kritis, datum, tumpukan toleransi, ekspektasi sampling, dan kebutuhan pelaporan pelanggan. Rencana inspeksi dan catatan akhir harus selaras dengan revisi yang dirilis dan persyaratan pesanan pembelian.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Dukungan untuk pembuatan prototipe cepat dan manufaktur volume rendah dalam validasi berbasis gambar, iterasi perkakas, dan jumlah produksi yang terkontrol. Untuk menilai rute yang praktis, sediakan file yang dikontrol revisinya, material, kuantitas, dimensi kritis, kebutuhan penyelesaian, kebutuhan inspeksi, dan tanggal pengiriman target.
Upload a DrawingMaterial untuk Sisipan Cetakan Konektor QSFP

Baja Perkakas yang Telah Dikeringkan
Pilihan praktis untuk sisipan cetakan konektor QSFP yang memerlukan pemesinan stabil sebelum pemasangan akhir. Tingkat pra-pengeringan dapat mendukung rute CNC, EDM, dan penggilingan yang efisien ketika kekerasan, kondisi permukaan, dan persyaratan inspeksi ditentukan pada gambar.

Baja Perkakas yang Dapat Dikeringkan
Ditentukan untuk sisipan yang memerlukan perlakuan panas setelah pemesinan kasar. Perencanaan proses harus memperhitungkan risiko distorsi, stok penyelesaian, pelestarian datum, dan penggilingan pasca-perlakuan sehingga dimensi rongga, inti, dan penentu kritis dapat diverifikasi.

Baja Perkakas Tahan Karat
Dipertimbangkan di mana ketahanan korosi, lingkungan pencetakan, atau kondisi penyimpanan memengaruhi pemilihan material. Gambar harus menyatakan grade yang diperlukan, kondisi perlakuan panas, penyelesaian permukaan, dan fitur kritis sehingga metode pemesinan dan inspeksi dapat diselaraskan.

Sisipan Paduan Tembaga
Sisipan paduan tembaga dapat ditentukan di mana perilaku termal menjadi prioritas desain. Grade material, kondisi kekerasan, geometri fitur, dan akses EDM atau pemesinan harus ditinjau bersama, terutama di sekitar rusuk tipis, pendinginan terlokalisasi, dan antarmuka pemasangan.

Paduan yang Ditentukan dalam Gambar
Baja rekayasa tambahan, paduan aluminium, atau material khusus dapat dievaluasi dari gambar dan konteks aplikasi. Ajukan spesifikasi material, urutan perlakuan panas, kuantitas, prioritas dimensi, dan kebutuhan dokumentasi kualitas untuk tinjauan kelayakan manufaktur yang bertanggung jawab.
Sisipan Cetakan Konektor QSFP: Pilihan Proses


EDM Kawat
EDM Kawat menciptakan slot sempit, profil internal tajam, dan fitur dengan akses penggilingan terbatas. Jalur kawat, lubang awal, kondisi sudut, dan persyaratan penyelesaian harus ditentukan terhadap datum gambar.

EDM Sinker
EDM Sinker mendukung rongga detail, rusuk, dan fitur yang dibentuk yang tidak dapat dijangkau secara efisien oleh alat potong. Desain elektroda, toleransi pembakaran, persyaratan permukaan, dan penyelesaian selanjutnya direncanakan dengan geometri komponen.


Pemasangan Komponen
Pemasangan memverifikasi bagaimana sisipan cetakan konektor QSFP individu berhubungan dengan inti pemasangan, slide, panduan, atau elemen perkakas lainnya. Jarak bebas fungsional dan hubungan kontak dinilai terhadap persyaratan perakitan yang disetujui.

Inspeksi Akhir
Inspeksi mengikuti rencana dimensi kritis dan dokumentasi yang disepakati, menggunakan metode yang sesuai untuk fitur yang ditentukan. Hasil, status revisi, dan pelaporan yang diperlukan dijaga agar selaras dengan pesanan sebelum koordinasi pengiriman.
Sisipan Cetakan Konektor QSFP: Elemen Pendukung

Komponen Panduan
Pin panduan, bushing, dan elemen penentu posisi membantu menyelaraskan cetakan secara berulang. Dimensi, hubungan pas, persyaratan kekerasan, dan ketentuan pelumasan harus ditinjau bersama strategi datum perkakas konektor secara keseluruhan.

Pin Inti
Pin inti membentuk fitur sempit, geometri terkait kontak, dan detail internal yang terlokalisasi. Tinjau panjang yang tidak didukung, akses pemesinan, kebutuhan EDM, stok gerinda, dan strategi penggantian sebelum menetapkan desain komponen.

Sisipan Rongga
Sisipan rongga dan inti menyediakan permukaan perkakas yang dapat diservis dan dikonfigurasi untuk fitur konektor. Garis pemisah, ventilasi, pemilihan material, urutan perlakuan panas, dan dimensi kritis harus ditentukan pada gambar yang terkontrol.

Slide Lifter
Slide dan lifter mendukung fitur cetakan yang tidak dapat dilepas searah arah pembukaan utama. Perjalanan, penguncian, permukaan aus, antarmuka pendinginan, dan persyaratan pemasangan memerlukan tinjauan terkoordinasi dengan desain cetakan.

Elemen Gerbang
Sisipan gerbang, runner, dan detail perkakas terkait memengaruhi aliran polimer ke dalam geometri konektor yang halus. Lokasi gerbang, kemudahan penggantian, hasil akhir permukaan, dan akses pemesinan atau EDM harus dinilai terhadap proses pencetakan yang dimaksud.

Aksesori Cetakan
Penyangga kustom, pelat aus, spacer, penahan, dan aksesori penentu posisi dapat melengkapi rakitan perkakas yang ditentukan dalam gambar. SUUXIANG mengevaluasi antarmuka, material, toleransi, dan ekspektasi inspeksi yang diperlukan daripada menyediakan katalog standar.
Sisipan Cetakan Konektor QSFP, Berbasis Gambar
Didirikan pada tahun 2010 di Kota Chang’an, Dongguan, SUUXIANG adalah satu-satunya merek publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan dan diwakili secara hukum oleh XiaoCheng Huang. Kami membantu tim teknik, pengadaan, dan kualitas global dalam mengonversi gambar dan spesifikasi yang terkontrol menjadi suku cadang CNC kustom yang telah diinspeksi, komponen cetakan presisi, dan pekerjaan perkakas konektor.
Untuk sisipan cetakan konektor QSFP, pekerjaan dimulai dengan peninjauan gambar: dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, strategi EDM, kelonggaran gerinda, dan kebutuhan inspeksi. Perencanaan proses kami menggabungkan pemesinan CNC frais dan bubut, pemesinan multi-sumbu, wire EDM, sinker EDM, gerinda presisi, pemasangan, dan inspeksi sesuai kebutuhan proyek.
SUUXIANG dibangun untuk kolaborasi yang disiplin berbasis gambar daripada kutipan generik. Kami menjaga informasi revisi, manufaktur, inspeksi, dan pengiriman tetap terlihat sehingga tim dapat mengevaluasi rute proses, mengonfirmasi ekspektasi kualitas, dan mengirimkan RFQ dengan bukti yang diperlukan untuk komitmen produksi yang bertanggung jawab.

Sisipan Cetakan Konektor QSFP: Kontrol Manufaktur Presisi
Tinjauan Gambar dan DFM
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e meninjau sisipan cetakan konektor QSFP berdasarkan gambar, model 3D, persyaratan material, dan konteks pemasangan sebelum penawaran. Diskusi mengidentifikasi dimensi kritis, hubungan datum, akses perkakas, risiko tumpukan toleransi, dan rute proses praktis sehingga komitmen produksi didasarkan pada persyaratan yang ditentukan.
- Konfirmasi dimensi kritis terhadap kualitas dan strategi datum
- Tinjau akses perkakas, kondisi sudut, dan toleransi pemesinan
- Selaraskan kebutuhan material, perlakuan panas, permukaan, dan inspeksi

Pengerjaan CNC dan Multi-Axis
Geometri perkakas konektor yang kompleks seringkali memerlukan lebih dari sekadar urutan milling dasar. SUUXIANG merencanakan milling CNC, turning, pengerjaan multi-axis, micro machining, dan fitting dengan mempertimbangkan fitur yang dapat diakses, strategi penahanan, serta kebutuhan EDM atau grinding hilir untuk komponen yang dapat dikonfigurasi berdasarkan gambar.
- Pilih pengaturan yang melindungi datum fungsional
- Rencanakan tahapan pemesinan dengan mempertimbangkan dinding tipis dan fitur halus
- Sisakan stok di mana diperlukan EDM atau grinding presisi

Strategi EDM dan Grinding
Untuk slot sempit, fitur internal tajam, area yang dikeraskan, atau permukaan kritis akhir, insert cetakan konektor QSFP mungkin memerlukan rute EDM dan grinding yang terkoordinasi. Desain elektroda, jalur kawat, pertimbangan lapisan recast, stok grinding, dan urutan perlakuan panas harus ditinjau sebelum pemesinan dimulai.
- Evaluasi akses wire EDM dan kebutuhan lubang awal
- Tentukan strategi elektroda untuk geometri internal yang tidak dapat diakses
- Tetapkan toleransi grinding setelah perlakuan panas jika berlaku

Kontrol Inspeksi dan Revisi
Perencanaan inspeksi terikat pada gambar yang disetujui dan fitur kritis yang teridentifikasi, bukan diasumsikan setelah produksi. SUUXIANG menjaga informasi revisi tetap terlihat melalui koordinasi proyek dan menyelaraskan dokumentasi akhir dengan persyaratan pesanan dan rencana inspeksi terverifikasi untuk tinjauan kualitas pemasok yang lebih jelas.
- Sesuaikan metode inspeksi dengan dimensi dan datum kritis
- Pertahankan referensi gambar dan revisi yang dapat dilacak
- Klarifikasi kebutuhan pelaporan sebelum rilis produksi

Mengapa Memilih SUUXIANG untuk Insert Cetakan Konektor QSFP
Bandingkan perencanaan manufaktur berbasis gambar dengan kutipan pemesinan generik pada umumnya.
← Swipe left or right to view →
Sisipan Cetakan Konektor QSFP: Proses Manufaktur Presisi
Alur kerja yang dipimpin oleh gambar yang menyelaraskan DFM, permesinan terkontrol, perencanaan inspeksi, dan koordinasi pengiriman sebelum komponen masuk ke produksi.
Tinjau Gambar dan Persyaratan
Kami meninjau gambar 2D, model, material, kuantitas, dimensi krusial, persyaratan permukaan, datum, konteks aplikasi, kebutuhan inspeksi, dan tanggal pengiriman yang diminta.
Konfirmasi DFM dan Rute Proses
Tim kami mengevaluasi akses perkakas, tumpukan toleransi, kelonggaran pemesinan, urutan perlakuan panas, strategi elektroda, jalur kawat, stok penggilingan, dan metode inspeksi praktis.
Mesin Fitur Komponen Kritis
Persyaratan yang disetujui memandu penggilingan CNC, pembubutan, pekerjaan multi-sumbu, pemesinan mikro, dan operasi terkait untuk sisipan cetakan konektor QSFP yang dapat dikonfigurasi dan komponen pendukung.
Terapkan EDM dan Penggilingan
Wire EDM, sinker EDM, penggilingan presisi, dan pemasangan direncanakan di mana geometri, material yang dikeraskan, kondisi permukaan, atau hubungan fitur kritis memerlukannya.
Inspeksi, Pengepakan, dan Koordinasi Pengiriman
Suku cadang diperiksa terhadap rencana yang disepakati, dicocokkan dengan dokumentasi yang berlaku, dilindungi untuk pengiriman, dan dikoordinasikan dengan informasi revisi dan pengiriman yang terlihat.
Cara Mendapatkan Sisipan Cetakan Konektor QSFP
Move from drawing review to controlled production with requirements, revisions, and inspection expectations defined before release.
Kirim Gambar Teknis dan Model
Unggah gambar 2D dan model 3D yang tersedia untuk sisipan cetakan konektor QSFP, termasuk konteks aplikasi, fitur pemasangan, kuantitas, dan tanggal pengiriman target.
Tentukan Persyaratan Kritis
Tentukan material, perlakuan panas, dimensi kritis, skema datum, prioritas permukaan, laporan inspeksi, dan batasan perkakas konektor apa pun yang memengaruhi pemesinan, EDM, penggilingan, atau pemasangan.
Tinjau DFM dan Penawaran
Tinjau rute proses yang diusulkan SUUXIANG, pertanyaan manufaktur, asumsi revisi, cakupan penawaran, dan persyaratan sampel sebelum memesan produksi.
Setujui Rilis Produksi
Konfirmasikan revisi gambar yang disetujui, rencana kualitas, persyaratan pengiriman, dan dokumentasi yang disepakati sehingga manufaktur, inspeksi, dan koordinasi proyek berjalan sesuai dengan catatan terkontrol yang sama.
Sertifikasi dan Dokumentasi Sisipan Cetakan Konektor QSFP
Sisipan Cetakan Konektor QSFP: Umpan Balik Proyek Pelanggan
Saat ini tidak ada testimoni pelanggan yang disetujui untuk dipublikasikan. SUUXIANG dapat membagikan bukti manufaktur dan inspeksi spesifik proyek selama tinjauan RFQ ketika izin dan dokumentasi pelanggan yang berlaku telah dikonfirmasi.
Saat ini tidak ada studi kasus aplikasi yang disetujui untuk penggunaan publik. Tinjauan gambar teknis, persyaratan dimensi kritis, ekspektasi inspeksi, dan koordinasi pengiriman dapat didiskusikan berdasarkan permintaan perkakas konektor QSFP spesifik dari pembeli.
Nama pelanggan, angka kinerja, dan hasil pengiriman tidak dipublikasikan tanpa verifikasi dan persetujuan. Kirimkan gambar teknis untuk mendiskusikan rencana manufaktur terkontrol, metode inspeksi, dan persyaratan dokumentasi untuk komponen yang dimaksud.
FAQ Sisipan Cetakan Konektor QSFP
Practical guidance for engineering and procurement teams preparing drawing-based connector tooling inquiries.
Apa yang harus saya kirimkan untuk penawaran sisipan cetakan konektor QSFP?
Apakah ada jumlah pesanan minimum untuk sisipan cetakan konektor QSFP kustom?
Bisakah saya memesan sampel sebelum produksi penuh sisipan cetakan konektor QSFP?
Bagaimana waktu tunggu ditentukan untuk komponen cetakan konektor?
Material apa saja yang dapat ditinjau untuk sisipan cetakan konektor QSFP?
Bisakah SUUXIANG menyediakan laporan inspeksi bersama pesanan saya?
Bagaimana pengiriman dan pembayaran ditangani untuk insert mesin kustom?
Bagaimana hak kekayaan intelektual gambar dan desain saya dilindungi selama penawaran dan produksi?
Panduan Lengkap Pembeli untuk insert cetakan konektor qsfp
Gunakan kerangka kerja praktis ini untuk menentukan toleransi, material, antarmuka perkakas, dan kebutuhan verifikasi untuk insert konektor QSFP—sambil membandingkan pemasok, mengendalikan risiko, dan menghindari kesalahan gambar kerja, kualifikasi, dan biaya sebelum produksi.
1. Apa itu insert cetakan konektor qsfp?
Insert cetakan konektor QSFP adalah komponen perkakas presisi yang digunakan di dalam cetakan untuk membentuk, menempatkan, menopang, atau membentuk fitur rumah konektor kritis selama pencetakan injeksi. Bergantung pada desainnya, sebuah insert dapat menentukan geometri fitur kontak, detail rongga, permukaan datum, fitur terkait kait, atau penutupan lokal.nnTiga item berbeda tidak boleh dicampuradukkan: insert cetakan adalah komponen perkakas yang dapat dilepas atau dipasang; rakitan konektor yang dicetak dengan insert adalah bagian produksi di mana kontak logam atau komponen lain dienkapsulasi oleh resin; dan modul QSFP jadi adalah produk pluggable yang selesai dirakit untuk antarmuka yang dimaksudkan. Masing-masing memiliki gambar kerja, kriteria penerimaan, dan kebutuhan kontrol revisi yang berbeda.nnVariasi skala 0,01 mm dapat berdampak di mana fitur cetakan kecil harus sejajar berulang kali dengan komponen pasangan, meskipun nilai yang diizinkan harus berasal dari gambar kerja yang dirilis. Kontrol dimensi, kondisi permukaan, dan kesesuaian yang berulang membantu mencegah flash, ketidakcocokan, duduk yang tidak konsisten, dan keausan prematur di seluruh siklus produksi.
2. Evolusi Konektor QSFP dan Konteks Perkakas
Empat jalur listrik menjadikan QSFP sebagai rute kompak untuk kepadatan port agregat yang lebih tinggi; varian selanjutnya seperti QSFP-DD memperluas antarmuka ke delapan jalur. Perubahan tersebut memadatkan lebih banyak kontak, fitur pencetakan, dan kontrol antarmuka ke dalam amplop yang terbatas, sehingga keselarasan rongga-ke-inti dan geometri pendukung kontak menjadi perhatian perkakas daripada detail kosmetik. https://www.molex.com/en-us/products/connectors/high-speed-pluggable-io/qsfp-connector-systemnnPengemasan delapan jalur juga membuat perilaku resin lokal dan pembuangan panas relevan dengan stabilitas dimensi di sekitar dinding tipis, fitur penahan, dan lokasi kontak. Oleh karena itu, tinjauan perkakas harus mempertimbangkan posisi gerbang, ventilasi, akses pendinginan, penyangga baja, arah ejeksi, dan pengulangan yang diperlukan pada antarmuka pasangan—tidak hanya dimensi bagian nominal.nn100 siklus pasangan konektor host dan 50 siklus pasangan konektor modul dikutip sebagai minimum untuk QSFP-DD, menggambarkan mengapa konsistensi antarmuka penting selama penggunaan, bukan hanya pada inspeksi pertama. Desain insert cetakan konektor qsfp yang sesuai harus divalidasi terhadap gambar kerja yang dirilis pelanggan, grade resin, arsitektur cetakan, kondisi produksi, datum CTQ, dan rencana inspeksi yang disepakati sebelum manufaktur. https://blog.viavisolutions.com/2020/06/30/whats-all-this-insertion-cycle-stuff
3. Jenis insert cetakan konektor qsfp
Gambar konektor QSFP harus dikonversi menjadi peta insert, bukan ditawar sebagai satu blok generik. Identifikasi fitur cetakan, hubungan datum, mekanisme penutupan atau keausan, dan kebutuhan penggantian untuk setiap insert.
Insert Rongga dan Inti

Insert rongga membentuk geometri rumah eksternal; insert inti membentuk saku internal dan fitur kontak. Risiko utama mereka adalah transfer datum, toleransi aman baja, dan sudut pemesinan yang tidak dapat diakses.nnBlok rongga atau inti modular membantu ketika satu varian konektor berubah sementara basis cetakan tetap umum. Tentukan datum antarmuka dan akses pengencangan pada gambar kerja.
Insert Pin, Blade, dan Gerakan
Insert pin dan blade membuat slot sempit, rusuk, dan detail yang berdekatan dengan terminal. Penyelarasan, defleksi, ventilasi, dan akses jalur kawat EDM memerlukan tinjauan eksplisit.nnInsert terkait slider dan lifter membuat fitur samping atau undercut. Ujung yang dapat diganti membatasi cakupan perbaikan setelah kerusakan atau iterasi desain.
Insert Penempatan, Penopang, dan Keausan
Insert penempatan menetapkan posisi berulang antara insert, pelat cetakan, dan perkakas pasangan. Insert penopang menahan beban lokal dan tidak boleh mengaburkan datum inspeksi.nnInsert keausan melindungi gerbang, penutupan, permukaan pemandu, atau area kontak tinggi. Tentukan penggantian modular di mana masa pakai, penyesuaian, atau risiko revisi terkonsentrasi.
4. Material untuk insert cetakan konektor qsfp
Empat variabel—abrasivitas resin, volume tembakan, permintaan pendinginan, dan lokasi cetakan—mengatur pilihan material untuk insert cetakan konektor qsfp. Tidak ada grade yang terbaik secara universal; tentukan kondisi layanan sebelum rilis.
| Material | Kekerasan | Keausan | Kemesinan/Poles | Korosi | Pendinginan/Layanan |
|---|---|---|---|---|---|
| P20 | 48–52 HRC | Tinggi | Baik | Sedang | Rongga umum |
| H13 | 48–54 HRC | Tinggi | Sedang | Sedang | Area panas, volume tinggi |
| Tembaga berilium | 30–40 HRC | Sedang | Baik | Sedang | Sisipan pendinginan lokal |
Pilihan Sisipan Baja
HRC P20 48–52 cocok untuk sisipan umum yang mengutamakan kemudahan poles dan kemesinan yang stabil.nnHRC H13 48–54 lebih tahan terhadap panas dan keausan; baja perkakas tahan karat membantu di area yang rentan korosi.
Aplikasi Paduan Tembaga
Sisipan tembaga berilium dengan konduktivitas tinggi menghilangkan panas dengan cepat di dekat titik panas, namun ketahanan ausnya yang sedang membatasi penggunaan pada area yang terpapar abrasi.nnSisipan paduan tembaga tipis memerlukan geometri pendukung; pilih sisipan ini untuk respons pendinginan, bukan sebagai material rongga standar.
Perlakuan Panas dan Pelapisan
Pengerasan penuh dan tempering menentukan kekerasan inti setelah pemesinan kasar; sisakan bahan untuk penggilingan demi geometri akhir.nnPelapisan PVD dapat mengurangi keausan gesek atau kelengketan, tetapi harus sesuai dengan kekerasan substrat, resin, dan persyaratan permukaan akhir.
5. Kustomisasi sisipan cetakan konektor qsfp
Kustomisasi dimulai dengan gambar 2D yang dirilis, model 3D, konteks resin, dan dimensi CTQ. Untuk sisipan cetakan konektor qsfp, SUUXIANG harus mengubah input ini menjadi rencana pemesinan dan inspeksi berbasis datum sebelum produksi.
Datum dan Antarmuka Fungsional
Datum primer, sekunder, dan tersier harus menempatkan fitur rongga, permukaan perkawinan, dan dudukan sisipan yang dapat dipertukarkan. Tepi yang berdekatan dengan gerbang, area ventilasi, penutup, dan koneksi pendingin memerlukan koordinat eksplisit dan pemeriksaan akses.nnTinjauan DFM harus menandai baja tipis, jalur penggilingan yang tidak dapat diakses, persyaratan elektroda, dan kelonggaran wire-EDM sebelum pemesinan.
Toleransi dan Persyaratan Permukaan
Dimensi kritis memerlukan toleransi tingkat fitur yang terikat pada skema datum fungsionalnya, daripada catatan toleransi ketat secara umum. Finishing permukaan harus membedakan permukaan penyegelan, geser, rongga, dan permukaan non-fungsional.nnStok penggilingan, urutan perlakuan panas, ekspektasi penghilangan rekast EDM, dan metode pengukuran harus disepakati di mana pun memengaruhi ukuran akhir.
Identifikasi dan Kontrol Revisi
Tanda fungsional dapat mencakup ID sisipan, nomor rongga, revisi, orientasi, dan referensi material atau kekerasan jika ditentukan. Lokasi dan kedalaman tanda harus menghindari permukaan kosmetik, area penyegelan, dan geometri yang sensitif terhadap tegangan.nnSetiap revisi harus mengidentifikasi dimensi yang diubah, sisipan perkawinan yang terpengaruh, pembaruan inspeksi, dan disposisi bagian sebelumnya. SUUXIANG dapat menyelaraskan dokumentasi akhir dengan revisi gambar yang disetujui dan rencana inspeksi.
6. Elemen Konstruksi dan Kualitas Kritis
Dua datum, daripada rangkaian dimensi lokal, harus menempatkan rongga, fitur kontak, dan antarmuka perkawinan. Untuk sisipan cetakan konektor qsfp, geometri cetakan yang berulang bergantung pada skema datum tersebut yang bertahan dari pemesinan, pemasangan, dan inspeksi.
Kontrol Datum dan Pemasangan
Tiga pemeriksaan penting saat perakitan: posisi datum-ke-fitur, dudukan sisipan, dan jarak bebas terkontrol pada antarmuka yang bergerak atau perkawinan. Tentukan urutan datum fungsional pada gambar yang disetujui, tidak hanya koordinat nominal.nn0,01 mm bisa signifikan dalam fitur konektor yang padat, tetapi nilai yang diizinkan harus berasal dari tumpukan toleransi desain. Radius sudut, jalur kawat, akses alat, dan stok penggilingan harus ditinjau sebelum dirilis.
Tepi, Ventilasi, dan Permukaan
Dua kondisi tepi memerlukan definisi: batas penghilangan gerinda dan tepi penutup atau penyegelan yang disengaja tajam. Patah tepi yang tidak terkontrol, geometri ventilasi yang rentan terhadap kilap, atau arah pemolesan yang melintasi aliran material dapat mengubah pelepasan suku cadang dan konsistensi kosmetik.nn1 penandaan permukaan harus mengidentifikasi area fungsional, finishing yang dibutuhkan, dan arah pemolesan. Kedalaman ventilasi dan geometri area harus divalidasi terhadap resin yang ditentukan, kondisi pencetakan, dan desain alat yang disetujui.
Keausan dan Bukti
Empat catatan dapat menjadi jangkar persetujuan produksi: laporan dimensi, sertifikat material yang ditentukan, hasil kekerasan jika diperlukan, dan verifikasi artikel pertama terhadap gambar yang disetujui. Mereka harus mengidentifikasi revisi, metode pengukuran jika berlaku, dan ketidaksesuaian.nn1 rencana keausan harus berfokus pada area kontak tinggi, geser, gerbang, dan penutup. Kekerasan, perlakuan permukaan, strategi penggantian, dan frekuensi inspeksi harus mengikuti persyaratan aplikasi, bukan kemampuan yang diasumsikan.
7. Cara Memilih Produsen Sisipan Cetakan
Gambar 2D dan model 3D mengungkapkan apakah pemasok dapat mendiskusikan datum, rantai toleransi, akses alat, dan inspeksi sebelum penawaran. Untuk sisipan cetakan konektor qsfp, evaluasi bukti proyek, bukan pernyataan kapabilitas.
Tinjau Pemahaman Gambar
Gambar 2D harus melalui tinjauan terdokumentasi yang mengidentifikasi dimensi CTQ, referensi datum, kebutuhan EDM atau penggilingan, dan catatan yang belum terselesaikan.nnSebelum PO dirilis, teknik dan pengadaan harus bertanya: Dimensi mana yang mendorong rute proses, dan klarifikasi apa yang diperlukan?
Verifikasi Proses dan Pengukuran
CNC, wire EDM, sinker EDM, dan penggilingan harus diajukan terhadap geometri aktual, kondisi yang dikeraskan, dan fitur permukaan yang dibutuhkan.nnBukti artikel pertama dapat mencakup identifikasi material, catatan perlakuan panas jika ditentukan, hasil inspeksi, dan metode yang digunakan untuk setiap fitur kritis.
Kontrol Pengiriman dan Perubahan
1 traveler yang dikontrol revisi harus menghubungkan gambar yang dirilis, rencana inspeksi, persetujuan sampel, dan instruksi pengemasan. Minta asumsi waktu tunggu yang realistis, detail pengemasan pelindung, dan kepemilikan eskalasi.nnCatatan tindakan korektif gaya 8D lebih berguna daripada jaminan setelah ketidaksesuaian. Tanyakan bagaimana revisi gambar diakui, dipisahkan, dan dikomunikasikan sebelum produksi dilanjutkan.
8. Kesalahan Umum Pembelian Sisipan Cetakan Konektor qsfp
Delapan kesalahan rilis berulang kali menciptakan pengerjaan ulang yang dapat dihindari dalam sisipan cetakan konektor qsfp. Selesaikan di paket tinjauan gambar yang terkontrol sebelum material dipesan atau elektroda diprogram.
Konteks Datum dan Perkawinan
Dua referensi datum tanpa tampilan perkawinan fungsional dapat menggeser antarmuka konektor yang sebenarnya. Sediakan penampang perakitan, posisi kontak, dan skema datum yang digunakan untuk penerimaan.
Keputusan Tumpukan dan Material
Satu fitur ketat bisa tidak berarti ketika toleransi sisipan, rumah, dan kontak yang berdekatan terakumulasi. Tinjau tumpukan toleransi penuh, lalu pilih baja terhadap resin, volume siklus, keausan, dan rute perlakuan panas—bukan harga awal.
Gambar Kerja dan Persetujuan Inspeksi
Model CAD 3D mungkin tidak mencantumkan GDu0026T, persyaratan permukaan, status revisi, dan kriteria inspeksi. Keluarkan gambar 2D yang disetujui dengan dimensi kritis, metode pengukuran, persyaratan laporan, dan revisi yang terkontrol.
Perencanaan Sisipan Aus
Gerbang, penutup, dan fitur penentu posisi yang sering aus dapat mengubah perbaikan kecil menjadi kejadian yang menghentikan produksi cetakan. Identifikasi sisipan aus yang dapat diganti dan tentukan jumlah cadangan, datum kesesuaian, dan kriteria penerimaan sebelum dirilis.
9. Dari Rilis Gambar Kerja hingga Persetujuan Produksi
Paket rilis yang terkontrol mencegah penawaran harga menjadi instruksi produksi yang tidak terkontrol. Untuk sisipan cetakan konektor qsfp, jalur rilis harus menetapkan kepemilikan keputusan dan menyimpan setiap persetujuan terhadap revisi gambarnya.
Rilis Paket Teknis
File Revisi A harus mencakup gambar 2D, model 3D, konteks aplikasi, antarmuka pasangan, kuantitas, dan tanggal target. Desain bertanggung jawab atas geometri; pengadaan mengontrol paket RFQ; SUUXIANG mencatat penerimaan dan mengidentifikasi masukan yang hilang.
Selesaikan DFM dan Kualitas
100% dimensi kritis harus diidentifikasi sebelum rilis pesanan, dengan mencantumkan datum, material, perlakuan panas, hasil akhir, dan metode inspeksi. SUUXIANG mengembalikan komentar DFM dan penawaran harga; desain menyetujui kemampuan manufaktur sementara kualitas menyetujui rencana inspeksi.
Setujui Artikel Pertama
Persetujuan artikel pertama harus merujuk pada nomor komponen, revisi gambar, jumlah sampel, hasil pengukuran, penyimpangan, dan disposisi. Kualitas menandatangani penerimaan atau penerimaan bersyarat; pengadaan mengeluarkan rilis produksi hanya setelah persetujuan terdokumentasi.
Kontrol Perubahan dan Penggantian Stok
Setiap perubahan revisi memerlukan file terkontrol baru, ringkasan perubahan, kuantitas efektif, dan pengakuan tertulis dari desain, kualitas, pengadaan, dan pemasok. Penggantian stok harus mengutip revisi terakhir yang disetujui, persyaratan inspeksi, dan kedaluwarsa penyimpangan yang disetujui.
10. Harga dan Pendorong Biaya
Dua pola biaya mendominasi sisipan cetakan konektor qsfp: prototipe menyerap pemrograman, pemasangan, elektroda, dan pengaturan inspeksi; pesanan berulang dapat menyebarkan aktivitas tersebut ke lebih banyak komponen. Amplop yang lebih besar, akses perkakas yang terbatas, fitur tipis, toleransi yang lebih ketat, material keras, perlakuan panas, EDM, penggilingan, dan hasil akhir khusus masing-masing mengubah rute proses.nnSatu paket teknis yang ditinjau adalah dasar untuk penetapan harga akhir. Gambar berdimensi, model 3D, material dan kekerasan, kuantitas, datum kritis, hasil akhir, rencana inspeksi, dan tingkat revisi mengurangi ketidakpastian penawaran dan mencegah perubahan cakupan setelah rilis.
| Profil pesanan | Pendorong biaya utama | Implikasi penetapan harga |
|---|---|---|
| Prototipe: 1–5 buah | Pengaturan, CAM, desain perlengkapan atau elektroda, inspeksi artikel pertama | Biaya satuan tertinggi; risiko teknis terselesaikan lebih awal |
| Volume rendah: 6–50 buah | Waktu siklus, konten EDM atau penggilingan, urutan perlakuan panas, cakupan inspeksi | Pengaturan dibagi, tetapi geometri kompleks tetap menjadi materi |
| Pesanan berulang: 50 buah | Revisi stabil, ukuran batch, pembelian material, metode inspeksi terdokumentasi | Biaya satuan yang lebih rendah dimungkinkan ketika rute yang disetujui digunakan kembali |
Unggah Gambar Sisipan Cetakan Konektor QSFP Anda
Sertakan material, kuantitas, dimensi kritis, persyaratan inspeksi, dan target pengiriman untuk tinjauan DFM dan penawaran harga yang disiplin.