
Sisipan Inti Cetakan Berulir, Dibuat Sesuai Gambar Anda
Pengerjaan mesin yang dipimpin DFM, EDM, penggilingan, dan inspeksi untuk sisipan inti cetakan berulir kustom dengan dimensi kritis dan kontrol revisi ditinjau sebelum produksi.
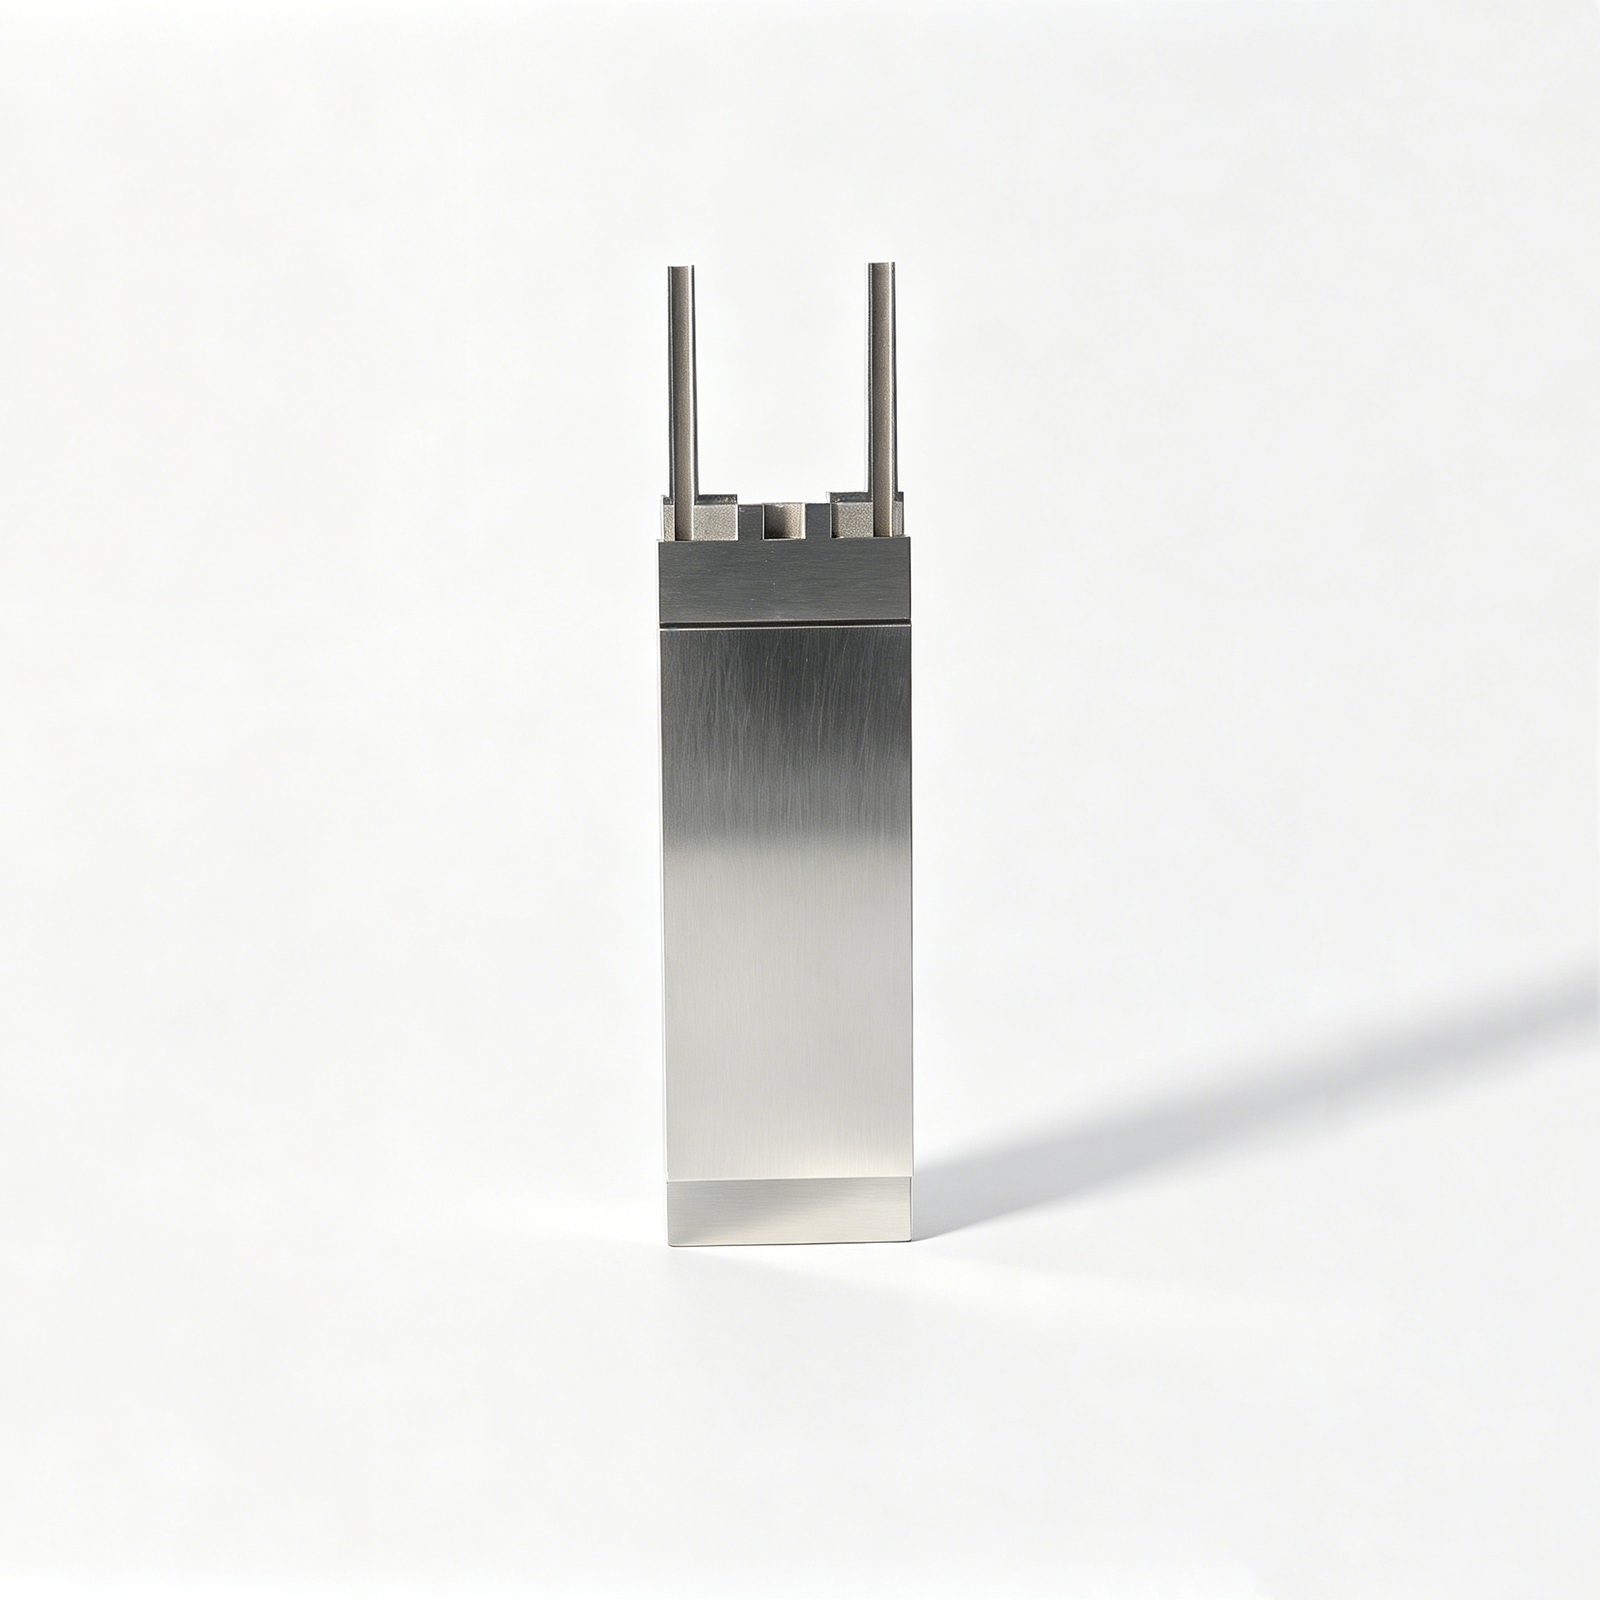
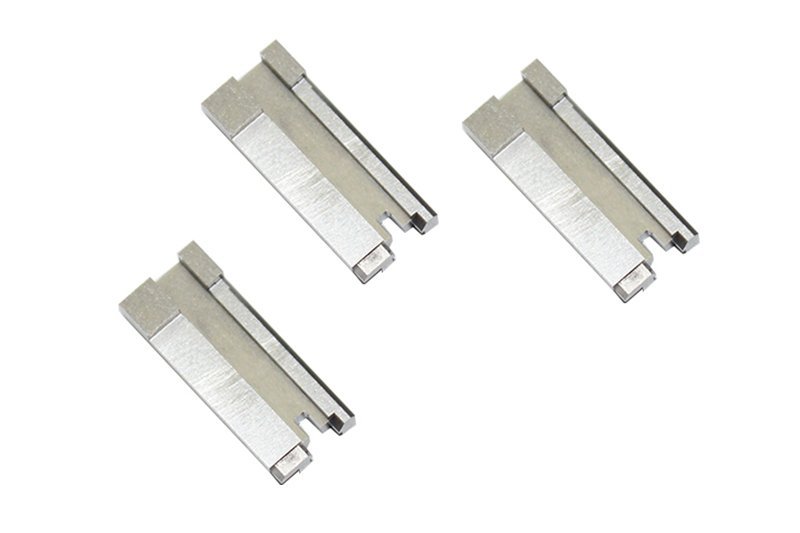
Contoh Komponen Sisipan Inti Cetakan Berulir








Related Configurable Component Families







Mengapa Tim Rekayasa Memilih Proses Kami
Sisipan inti cetakan berulir direncanakan dari gambar melalui pengerjaan mesin, EDM, penggilingan, inspeksi, dan penanganan revisi yang terkontrol.
DFM Sebelum Penawaran
Kami meninjau dimensi kritis, strategi datum, geometri ulir, akses alat, dan risiko proses sebelum komitmen produksi dibuat.
Perencanaan Rute Proses
Pengerjaan mesin CNC, EDM, penggilingan, dan pemasangan dipilih berdasarkan akses fitur, kondisi material, persyaratan permukaan, dan prioritas inspeksi.
Kontrol Fitur Kritis
Sisipan inti cetakan berulir menerima perencanaan terfokus untuk bentuk ulir, konsentrisitas, antarmuka pemasangan, dan dimensi yang diidentifikasi sebagai kritis terhadap kualitas.
Strategi EDM dan Penggilingan
Jika geometri memerlukannya, strategi elektroda, jalur kawat, dan stok penggilingan dipertimbangkan sebelum penyelesaian fitur akhir dimulai.
Inspeksi Sesuai Persyaratan
Metode inspeksi dan dokumentasi akhir diselaraskan dengan gambar, rencana kualitas yang disepakati, dan persyaratan pelaporan yang ditentukan.
Kontrol Revisi yang Terlihat
Pembaruan gambar, perubahan manufaktur, dan koordinasi pengiriman tetap dapat dilacak sepanjang proyek untuk mengurangi ambiguitas produksi yang dapat dihindari.
Sisipan Inti Berulir dan Perkakas Presisi
Kategori yang dapat dikonfigurasi, didorong oleh gambar untuk komponen cetakan, perkakas konektor, dan suku cadang presisi volume rendah—ditinjau terhadap persyaratan manufaktur, inspeksi, dan pengiriman sebelum komitmen.

Layanan Pengerjaan Mesin CNC
Layanan pengerjaan mesin CNC presisi untuk suku cadang berbasis gambar yang memerlukan fitur terkontrol, datum, dan perencanaan inspeksi. Rute proses dapat menggabungkan penggilingan, pembubutan, EDM, penggilingan, dan pemasangan sesuai dengan geometri, kondisi material, dimensi kritis, dan persyaratan kualitas yang terdokumentasi.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk pelat, sisipan, detail cetakan, dan suku cadang kustom prismatik. Tinjauan gambar mempertimbangkan akses alat, pengaturan datum, geometri saku, kondisi sudut, toleransi pemesinan, persyaratan permukaan, dan fitur yang mungkin memerlukan operasi EDM atau finishing.
Upload a Drawing
Pembubutan CNC
Layanan pembubutan CNC presisi untuk inti berulir, pin, selongsong, bushing, dan komponen putar. Tinjauan RFQ harus menentukan bentuk ulir, hubungan datum, kelonjongan, persyaratan permukaan, kondisi material, dan apakah diperlukan penggilingan sekunder, EDM, penggerindaan, atau inspeksi.
Upload a Drawing
Pembubutan 5-Sumbu
Pembubutan CNC 5-sumbu untuk sisipan berkontur, fitur bersudut, akses perkakas kompleks, dan komponen multi-sisi di mana pengaturan yang lebih sedikit dapat melindungi hubungan datum. Kelayakan tergantung pada geometri, jangkauan perkakas, material, toleransi, persyaratan permukaan, dan pendekatan inspeksi yang disetujui.
Upload a Drawing
Pembubutan Swiss u0026 Mikro
Pembubutan Swiss dan pembubutan mikro untuk komponen berdiameter kecil, memanjang, atau intensif detail di mana dukungan, konsentrisitas, dan akses fitur memengaruhi rute proses. Gambar harus mengidentifikasi diameter kritis, ulir, fitur silang, material, kuantitas, dan prioritas inspeksi.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan sinker EDM untuk fitur yang dikeraskan, geometri internal yang tajam, slot sempit, profil presisi, dan bentuk yang tidak dapat dijangkau oleh alat potong konvensional. Strategi elektroda, jalur kawat, pertimbangan lapisan ulang, persyaratan penyelesaian, dan penggilingan atau pemasangan selanjutnya harus ditinjau.
Upload a Drawing
Penggerindaan Presisi
Penggerindaan permukaan dan profil presisi untuk kerataan, paralelisme, profil, dimensi, dan stok penyelesaian yang terkontrol setelah pembubutan atau perlakuan panas. Gambar harus menetapkan datum, kelonggaran penggilingan, kondisi material, hubungan kritis, persyaratan permukaan, dan metode inspeksi.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi sebagai komponen yang dapat dikonfigurasi, ditentukan oleh gambar, bukan item stok. Tinjauan mencakup geometri garis pemisah, penutupan, fitur pendingin atau ventilasi, persyaratan baja dan perlakuan panas, akses pembubutan, strategi EDM, antarmuka pemasangan, dan dimensi kritis.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi diproduksi sesuai persyaratan gambar untuk pertimbangan gerakan, jarak bebas, keselarasan, dan keausan. Tentukan diameter, panjang, geometri kepala atau selongsong, persyaratan material dan kekerasan, kondisi permukaan, hubungan pemasangan, dan ekspektasi inspeksi.
Upload a Drawing
Pin Inti, Komponen Panduan u0026 Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi yang dibuat untuk mendukung keselarasan pencetakan yang berulang dan pembentukan fitur. Tinjauan praktis menangani detail pemasangan, kelas kesesuaian, konsentrisitas, hubungan datum, kondisi material, permukaan aus, komponen pemasangan, dan urutan penggilingan atau perlakuan panas.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori dikonfigurasi dari gambar yang disetujui dan antarmuka perakitan. Perencanaan manufaktur mempertimbangkan geometri perjalanan atau penutupan, fitur pengunci dan penentu posisi, permukaan aus, detail pendingin atau ventilasi, akses pembubutan, kebutuhan pemasangan, dan hubungan fungsional kritis.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk aplikasi perkakas pitch halus, multi-rongga, dan sensitif antarmuka. Gambar harus mengidentifikasi geometri pin atau sisipan, toleransi posisi, skema datum, material dan perlakuan panas, kebutuhan EDM, konteks pemasangan, persyaratan permukaan, dan dokumentasi inspeksi.
Upload a Drawing
Komponen Cetakan Stempel
Komponen cetakan stempel presisi untuk fungsi pemotongan, pembentukan, panduan, dan penentu posisi dalam rakitan cetakan yang ditentukan gambar. Tinjauan proses mempertimbangkan pemilihan baja, kekerasan, fitur sensitif jarak bebas, profil wire EDM, stok penggilingan, kondisi tepi, hubungan pemasangan, dan verifikasi dimensi.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Pekerjaan perkakas dan komponen yang mendukung pencetakan injeksi, pencetakan injeksi logam, pencetakan injeksi keramik, dan overmolding dalam cakupan produksi yang diverifikasi. Paket pertanyaan harus mendefinisikan konteks proses, geometri bagian, persyaratan material, antarmuka, fitur kritis, fungsi perkakas, dan bukti inspeksi yang diperlukan.
Upload a Drawing
Material Pembubutan
Material pembubutan CNC dipilih dari persyaratan pelanggan dan kelayakan manufaktur, termasuk kemampuan mesin, stabilitas, ketahanan aus, paparan korosi, dan urutan perlakuan panas. Kirimkan grade, kondisi, standar material, konteks aplikasi, dan persyaratan keterlacakan atau sertifikasi apa pun dengan RFQ.
Upload a Drawing
Penyelesaian Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas direncanakan berdasarkan fungsi, risiko dimensi, persyaratan korosi atau keausan, dan inspeksi pasca-proses. Tentukan penyelesaian atau perlakuan yang diperlukan, standar yang berlaku, area cakupan, kebutuhan penutupan, target kekerasan jika relevan, dan fitur dimensi yang dipengaruhi oleh pemrosesan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas diselaraskan dengan pesanan dan rencana inspeksi yang disetujui. Tentukan dimensi kritis, datum, ekspektasi metode pengukuran, kebutuhan pengambilan sampel atau pelaporan, status revisi, dokumentasi material, dan persyaratan keterlacakan apa pun yang ditentukan pelanggan sebelum produksi.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah untuk komponen berbasis gambar yang memerlukan tinjauan DFM praktis sebelum dirilis. Sediakan gambar 2D, model 3D jika tersedia, material, kuantitas, dimensi kritis, kebutuhan permukaan dan perlakuan panas, target pengiriman, dan persyaratan inspeksi.
Upload a DrawingMaterial untuk Sisipan Inti Cetakan Berulir

Baja Perkakas (Tool Steel)
Pilihan praktis untuk sisipan inti berulir serbaguna yang membutuhkan keseimbangan antara kemampuan mesin dan ketahanan aus. Konfirmasikan grade yang dibutuhkan, rentang kekerasan, hasil akhir ulir, dan urutan perlakuan panas terhadap kondisi pencetakan dan dimensi kritis.

Baja Pra-keras (Pre-Hardened Steel)
Cocok ketika kondisi baja yang stabil dan berorientasi produksi lebih disukai dan perlakuan panas pasca-mesin mungkin terbatas. Tinjau geometri ulir, kelonggaran gerinda, persyaratan permukaan, dan keausan yang diharapkan sebelum menentukan kondisi material akhir.

Baja Tahan Karat (Stainless Steel)
Pertimbangkan untuk lingkungan cetakan di mana ketahanan korosi penting, termasuk penyimpanan lembab atau resin yang membutuhkan perlindungan tambahan. Pemilihan grade, kekerasan, hasil akhir permukaan, dan persyaratan pelapisan apa pun harus diverifikasi dari aplikasi dan gambar.

Baja Kecepatan Tinggi (High-Speed Steel)
Digunakan untuk fitur berulir yang menuntut yang memerlukan ketahanan aus lebih kuat di bawah siklus pencetakan berulang. Jalur pemesinan dan perlakuan panasnya perlu ditinjau lebih awal untuk melindungi ulir kritis, datum, hasil akhir permukaan, dan persyaratan inspeksi.

Paduan Tembaga (Copper Alloy)
Berguna untuk aplikasi manajemen termal lokal di mana perpindahan panas adalah pertimbangan desain utama. Karena ketahanan aus berbeda dari baja yang dikeraskan, konfirmasikan beban ulir, dukungan sisipan, pendekatan pemesinan, dan kompatibilitas dengan rakitan cetakan.
Sisipan Inti Cetakan Berulir: Proses Pemesinan dan Finishing


Wire EDM
Wire EDM dapat menghasilkan profil eksternal yang presisi, fitur sempit, dan kontur material keras di mana akses pemotong konvensional terbatas. Perencanaan jalur kawat mempertimbangkan transfer datum, kondisi sudut, kondisi stok, dan persyaratan dimensi komponen cetakan yang berpasangan.

Sinker EDM
Sinker EDM mendukung detail internal, rusuk dalam, dan geometri fitur yang memerlukan strategi elektroda yang terkontrol. Desain elektroda, kelonggaran pembakaran, ekspektasi permukaan, dan persyaratan finishing selanjutnya ditinjau terhadap gambar yang disetujui.


Tinjauan Pemasangan
Pemasangan memeriksa bagaimana sisipan inti cetakan berulir berinteraksi dengan inti, rongga, slide, atau komponen penentu yang berdekatan. Tinjauan berfokus pada akses perakitan, permukaan dudukan, kondisi keterlibatan, risiko celah, dan hubungan fungsional yang ditentukan gambar sebelum pengiriman.

Perencanaan Inspeksi
Perencanaan inspeksi menyelaraskan fitur yang diukur dengan panggilan gambar, dimensi kritis, datum, dan persyaratan pelaporan. Hasil didokumentasikan sesuai dengan rencana inspeksi yang disepakati, membantu menjaga keterlacakan di seluruh revisi, tahap produksi, dan pengiriman akhir.
Sisipan Inti Cetakan Berulir dan Fitur Pendukung

Antarmuka Berulir
Ulir internal atau eksternal dapat direncanakan berdasarkan panjang kontak, kelonggaran, relief, dan akses inspeksi. Berikan spesifikasi komponen pasangan dan sebutan ulir agar SUUXIANG dapat meninjau jalur pemesinan sebelum penawaran harga.

Fitur Penentu Posisi
Lubang dowel, bahu, diameter register, dan permukaan datum membantu menetapkan penentuan posisi yang berulang selama perakitan cetakan. Hubungannya dengan dimensi kritis harus ditentukan dari datum fungsional, bukan diperlakukan sebagai fitur yang terisolasi.

Komponen Pemandu
Pin pemandu, bushing, dan elemen penentu posisi terkait dapat ditentukan dengan pertimbangan kesesuaian, kekerasan, pelumasan, dan penggantian. Bagikan detail komponen pasangan untuk menilai celah, urutan perakitan, dan akses servis.

Detail Anti-Rotasi
Permukaan datar, alur pasak, slot penggerak, dan fitur penyelarasan dapat mencegah rotasi sisipan atau menetapkan orientasi pemasangan. Geometrinya harus memperhitungkan transfer torsi, akses pemesinan, konsentrasi tegangan, dan persyaratan inspeksi.

Kesesuaian Pasangan Kustom
Ketika sisipan inti cetakan berulir harus dipasangkan dengan rongga, dudukan, atau perkakas konektor yang ada, kirimkan gambar antarmuka atau model yang relevan. SUUXIANG dapat meninjau maksud kesesuaian, transfer datum, tumpukan toleransi, dan persyaratan yang dikontrol revisi.
Manufaktur Sisipan Inti Cetakan Berulir
SUUXIANG adalah merek internasional dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Tiongkok. Kami mendukung tim teknik dan pengadaan global dengan manufaktur presisi berbasis gambar untuk sisipan inti cetakan berulir, komponen cetakan, perkakas konektor, dan suku cadang hasil pemesinan CNC kustom.
Perencanaan proses kami menggabungkan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, penggerindaan presisi, pemasangan, dan inspeksi. Sebelum penawaran harga atau komitmen produksi, kami meninjau gambar, dimensi kritis, strategi datum, persyaratan ulir, akses pemesinan, urutan perlakuan panas, dan ekspektasi inspeksi bersama tim proyek.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin antara maksud desain dan pekerjaan produksi yang terverifikasi. Kami menjaga informasi revisi, keputusan proses, dan persyaratan inspeksi tetap terlihat di seluruh pekerjaan, membantu pembeli menilai kemampuan manufaktur dan menyiapkan detail material, kuantitas, kualitas, pengiriman, dan dokumentasi yang diperlukan untuk RFQ yang produktif.

Sisipan Inti Cetakan Berulir: Kontrol Fitur Kritis
Tinjauan Gambar dan DFM
Sebelum penawaran harga, u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e meninjau gambar sisipan inti cetakan berulir untuk dimensi kritis, logika datum, spesifikasi ulir, akses perkakas, kondisi material, dan persyaratan permukaan. Tinjauan ini mengidentifikasi pertanyaan manufaktur sejak dini sehingga jalur proses yang disepakati dan prioritas inspeksi mencerminkan aplikasi sebenarnya.
- Konfirmasikan bentuk ulir, kelas, panjang kontak, dan persyaratan lubang mati
- Identifikasi dimensi kritis terhadap kualitas dan datum fungsional
- Tinjau batas akses untuk penggilingan, pengeboran, EDM, dan gerinda
- Sesuaikan status revisi, material, kuantitas, dan kebutuhan pengiriman

Strategi EDM untuk Ulir
Ketika pemotongan konvensional tidak dapat menjangkau fitur ulir atau geometri di sekitarnya dengan andal, SUUXIANG menilai kebutuhan wire-EDM atau sinker-EDM bersama dengan desain elektroda dan kebutuhan penyelesaian. Strategi ini mempertimbangkan geometri fitur, jarak bebas alat, pertimbangan lapisan rekast, dan pekerjaan pemolesan atau penyambungan hilir.
- Nilai kesesuaian EDM terhadap geometri fitur dan akses
- Rencanakan jalur elektroda atau kawat di sekitar permukaan kritis
- Tentukan kebutuhan penyelesaian setelah EDM jika diperlukan
- Jaga keputusan EDM agar terlihat dalam alur produksi

Kontrol Kelonggaran Gerinda
Untuk sisipan inti cetakan berulir dengan permukaan penentu posisi presisi, diameter, atau permukaan terkait penutupan, stok gerinda harus direncanakan sebelum pengerasan dan pemesinan perantara. SUUXIANG mengoordinasikan kelonggaran, retensi datum, dan urutan pemesinan untuk mendukung geometri akhir yang stabil daripada memperlakukan gerinda sebagai koreksi menit terakhir.
- Sisakan stok yang sesuai untuk operasi gerinda akhir
- Lindungi datum fungsional melalui urutan perlakuan panas
- Koordinasikan permukaan putar, giling, EDM, dan gerinda
- Tinjau kondisi sambungan saat informasi penyambungan tersedia

Inspeksi dan Koordinasi Proyek
Perencanaan inspeksi dimulai dengan gambar dan fitur kritis yang disepakati. SUUXIANG menyelaraskan metode pengukuran, ekspektasi pelaporan, kontrol revisi, dan koordinasi pengiriman untuk sisipan inti cetakan berulir sehingga dokumentasi akhir sesuai dengan pesanan dan rencana inspeksi yang diverifikasi.
- Tentukan metode inspeksi untuk dimensi kritis dan ulir
- Perjelas format laporan dan persyaratan dokumentasi
- Pertahankan visibilitas revisi melalui koordinasi proyek
- Konfirmasikan informasi pengiriman terhadap pesanan yang disetujui

SUUXIANG vs. Pemasok Kutipan-Saja Biasa
Untuk sisipan inti cetakan berulir, perbandingan dimulai dengan pemahaman gambar, fitur kritis, dan bukti produksi yang terkontrol.
← Swipe left or right to view →
Alur Kerja Produksi Sisipan Inti Cetakan Ulir
Proses terkontrol yang menjaga keputusan DFM, dimensi kritis, status revisi, dan persyaratan inspeksi tetap terlihat dari tinjauan hingga koordinasi pengiriman.
Tinjau Gambar Kerja dan Persyaratan
Kami meninjau gambar kerja, model, material, kuantitas, datum, ulir, persyaratan permukaan, dimensi kritis, kebutuhan inspeksi, dan tanggal pengiriman target sebelum menentukan jalur proses.
Rencanakan Manufaktur dan DFM
Tim mengonfirmasi akses permesinan, pertimbangan tumpukan toleransi, urutan perlakuan panas, kebutuhan jalur EDM atau kawat, stok gerinda, dan pendekatan inspeksi untuk revisi yang disetujui.
Mesin Fitur Inti Berulir
Penggilingan CNC, pembubutan, permesinan multi-sumbu, dan operasi mikromesin yang sesuai menghasilkan insert inti cetakan berulir sambil mempertahankan kelonggaran yang diperlukan untuk proses selanjutnya.
Terapkan EDM dan Gerinda
Wire EDM, sinker EDM, dan gerinda presisi dipilih di mana geometri, material yang dikeraskan, kondisi permukaan, atau kontrol dimensi memerlukan jalur penyelesaian yang saling melengkapi.
Pasang dan Inspeksi Komponen
Pemasangan dan inspeksi mengikuti rencana yang disepakati, dengan dimensi kritis, kondisi ulir, pemeriksaan berbasis datum, dan pelaporan yang diperlukan sesuai dengan persyaratan pesanan.
Kemas dan Koordinasikan Pengiriman
Komponen yang disetujui dikemas untuk pengiriman, dengan informasi revisi dan pengiriman dikoordinasikan dengan pesanan sehingga tim penerima dapat mencocokkan komponen dengan dokumentasi proyek.
Mulai RFQ Insert Inti Cetakan Berulir Anda
Provide the drawing, requirements, and inspection priorities needed for a practical DFM and quotation review.
Bagikan Gambar Kerja Anda
Kirimkan gambar 2D dan, jika tersedia, model 3D untuk insert inti cetakan berulir, termasuk status revisi, datum, dimensi kritis, dan spesifikasi ulir.
Tentukan Persyaratan Material
Tentukan material, kondisi perlakuan panas, kuantitas, konteks aplikasi, dan detail komponen pasangan apa pun yang memengaruhi akses perkakas, strategi permesinan, atau desain fitur.
Identifikasi Prioritas Kualitas
Sorot toleransi, permukaan, ulir, dan persyaratan inspeksi, bersama dengan ekspektasi pelaporan dan kriteria penerimaan, sehingga rencana inspeksi sesuai dengan pesanan.
Konfirmasi Target Pengiriman
Berikan tanggal pengiriman target dan kendala proyek Anda. SUUXIANG meninjau gambar kerja, pertimbangan DFM, jalur proses, dan persyaratan koordinasi yang layak sebelum komitmen.
Skenario Proyek Insert Inti Cetakan Berulir
Sisipan Inti Cetakan Berulir: Umpan Balik Proyek Pelanggan
Tinjauan gambar SUUXIANG menandai dua risiko pelepasan ulir dan akses gerinda sebelum dirilis. Sisipan inti yang direvisi sesuai dengan titik inspeksi kami yang disetujui, dan tinjauan artikel pertama ditutup dengan 18 dari 18 dimensi kritis yang dilaporkan diterima.
Untuk pesanan sisipan inti cetakan berulir 24 buah, tim menjaga status revisi tetap jelas selama pemesinan dan inspeksi. Laporan dimensional mereka memungkinkan grup kualitas pemasok kami menyelesaikan tinjauan masuk tanpa meminta siklus pengukuran tambahan.
RFQ kami melibatkan 12 varian sisipan dengan bentuk ulir dan urutan perlakuan panas yang berbeda. SUUXIANG memisahkan pertimbangan EDM, gerinda, dan inspeksi sejak awal, membantu kami menyetujui jalur proses sebelum produksi daripada menyelesaikan masalah saat uji coba.
FAQ Sisipan Inti Cetakan Berulir
Practical RFQ, quality, delivery, and project-control questions for drawing-driven precision component sourcing.
Informasi apa yang harus saya kirimkan untuk kutipan sisipan inti cetakan berulir?
Apakah ada jumlah pesanan minimum untuk sisipan inti cetakan berulir?
Apakah SUUXIANG bisa membuat sampel sebelum produksi _threaded mold core insert_?
Apa saja yang memengaruhi waktu tunggu untuk _custom threaded mold core insert_?
Bisakah saya meminta laporan inspeksi bersama pesanan saya?
Bagaimana _threaded mold core insert_ dikirim secara internasional?
Informasi pembayaran apa yang diperlukan untuk memulai pesanan manufaktur khusus?
Bagaimana SUUXIANG menangani gambar teknis dan kekayaan intelektual?
Panduan Lengkap Pembeli untuk _threaded mold core insert_
Gunakan kerangka kerja keputusan ini untuk menentukan spesifikasi _threaded mold core insert_, membandingkan opsi konstruksi dan material, mengevaluasi pemasok yang memenuhi syarat, mengontrol risiko perkakas, dan menghindari kesalahan pengadaan yang mengkompromikan kinerja komponen cetakan.
1. Apa itu _threaded mold core insert_?
Satu _threaded mold core insert_ adalah elemen perkakas yang presisi dan dapat diganti yang profil ulirnya yang dimesin membentuk ulir internal atau eksternal pada produk cetakan. Ini adalah perkakas cetakan, bukan komponen yang dimaksudkan untuk tetap ada dalam produk jadi.nnSatu siklus pencetakan mengisi plastik di sekitar atau di dekat bentuk ulir, lalu memerlukan pelepasan terkontrol setelah pendinginan. Tindakan penguncian, pelipatan, pengupasan, atau inti yang dapat dilepas mungkin diperlukan; ejeksi lurus dapat merusak ulir yang tetap terkunci secara mekanis ke inti.nnDua item sering dikelirukan dengan perkakas ini: _insert_ pengencang logam yang dicetak tertanam dalam plastik, sementara inti cetakan lengkap adalah rakitan yang lebih besar yang mungkin membawa satu atau lebih _insert_. Persyaratan pembeli adalah bentuk ulir yang berulang dan pelepasan komponen yang andal tanpa lecet, retak, deformasi, atau variasi siklus ke siklus.
2. Evolusi Perkakas Cetakan Pembentuk Ulir
Inti tetap satu bagian praktis ketika ulir eksternal dapat terkelupas dari baja tanpa merusak fitur cetakan. Inti dan _insert_ yang dimuat secara manual kemudian membuat produksi jangka pendek dan perubahan desain menjadi layak, tetapi pengulangannya bergantung pada posisi pemuatan, penahanan, dan penanganan operator.nnDua antarmuka _insert_ yang dapat dipertukarkan mengubah persamaan pengadaan: elemen pembentuk ulir yang aus dapat diganti tanpa memproses ulang blok cetakan penuh. Pembeli harus meminta _datum insert_, metode penahanan, penandaan revisi, jumlah cadangan, dan metode inspeksi untuk diameter pitch, mayor atau minor, dan _runout_.nnTiga rute pelepasan sekarang memandu pemilihan program: perkakas tetap atau dimuat secara manual untuk volume terbatas, mekanisme penguncian untuk produksi ulir berulang, dan inti yang dapat dilipat untuk ulir internal yang tidak dapat terkelupas secara konvensional. Pelepasan ulir otomatis dapat meningkatkan konsistensi siklus ke siklus dan mengurangi penanganan, sementara penyusutan resin, penguatan, kedalaman ulir, dan pemeliharaan yang diharapkan harus ditinjau sebelum memilih mekanisme.
3. Jenis _threaded mold core insert_
Enam arsitektur mencakup sebagian besar pelepasan ulir internal. Pilih berdasarkan kedalaman ulir gambar, _undercut_, pitch, arah akses, volume tahunan, dan beban pemeliharaan perkakas yang dapat diterima sebelum membekukan konsep cetakan.
| Tipe | Geometri Ulir | Pelepasan | Kesesuaian Volume | Kelebihan dan Keterbatasan |
|---|---|---|---|---|
| Inti ulir tetap | Dangkal, mampu dilepas dengan strip | Pelepasan/stripping | Rendah hingga sedang | Sederhana; dibatasi oleh gaya stripping |
| Sisipan muatan tangan | Dalam atau tidak dapat diakses | Pelepasan manual | Prototipe hingga rendah | Biaya perkakas rendah; biaya tenaga kerja siklus |
| Inti pelepasan ulir | Internal kedalaman penuh | Pelepasan ulir putar | Sedang hingga tinggi | Pelepasan bersih; kompleksitas penggerak |
| Inti lipat | Internal undercut | Inti melipat | Sedang | Mekanisme ringkas; sensitif terhadap keausan |
| Inti terbelah | Ulir besar atau terputus | Segmen menarik diri | Rendah hingga sedang | Geometri fleksibel; penyejajaran kompleks |
| Sisipan modular | Ulir yang rentan revisi | Sisipan tukar | Sembarang, dengan cadangan | Layak pakai; memerlukan kontrol datum |
Inti Tetap dan Dimuat Manual
Inti tetap cocok untuk ulir lurus yang dangkal ketika pengupasan dimungkinkan. _Insert_ yang dimuat manual dilepas bersama komponen dan cocok untuk ulir bervolume rendah atau yang sulit diakses.
Sistem Pelepasan Otomatis
Inti penguncian cocok untuk ulir internal kedalaman penuh yang memerlukan rotasi aksial. Inti yang dapat dilipat dan terbelah menciptakan ruang untuk _undercut_, tetapi menambahkan antarmuka bergerak dan titik pemeliharaan.
Strategi _Insert_ Modular
Modul yang dapat dipertukarkan mengisolasi fitur pembentuk ulir dari perkakas dasar. Mereka mendukung revisi dan penggantian servis, asalkan _datum_, penahanan, dan kontrol _insert_ cadangan telah ditentukan.
4. Material untuk sisipan inti cetakan berulir
Pemilihan material untuk sisipan inti cetakan berulir menentukan masa pakai ulir di bawah panas pencetakan, abrasi resin, dan pelepasan cetakan berulang. Tentukan resin, finishing, siklus yang diproyeksikan, dan akses perawatan selama peninjauan gambar.
| Material | Kekerasan | Keausan dan Korosi | Perilaku Termal | Kecocokan Pelapisan | Penggunaan Umum |
|---|---|---|---|---|---|
| Baja paduan yang telah dikeraskan sebelumnya | Seringkali 28–40 HRC | Keausan moderat; korosi rendah | Konduksi moderat | Seringkali kompatibel setelah persiapan | Resin umum, perkakas yang dapat diperbaiki |
| Baja perkakas yang dikeraskan sepenuhnya | Bergantung pada tingkat dan perlakuan panas | Keausan tinggi; korosi rendah | Konduksi moderat | Kandidat pelapisan umum | Resin abrasif atau berisi kaca |
| Baja perkakas tahan karat | Bergantung pada tingkat dan perlakuan panas | Keausan sedang-tinggi; korosi tinggi | Konduksi sedang | Bergantung pada kelas | Resin korosif, permukaan poles |
| Paduan tembaga bebas berilium | Biasanya lebih rendah dari baja perkakas | Ketahanan aus ulir rendah | Konduktivitas tinggi | Terbatas | Dukungan pendinginan lokal |
Pemilihan Baja Berdasarkan Beban Kerja
Baja paduan yang telah dikeraskan sebelumnya cocok untuk prototipe dan produksi moderat. Baja ini mudah dikerjakan dan diperbaiki.nnResin berisi kaca memerlukan tinjauan keausan. Atur kekerasan sesuai tingkat yang dipilih.
Manajemen Korosi dan Panas
Baja perkakas yang dikeraskan sepenuhnya mengatasi layanan siklus tinggi yang abrasif. Sisakan toleransi gerinda sebelum pengerasan.nnTingkat baja tahan karat mengatasi pencetakan lembap atau korosif. Paduan tembaga, bebas berilium, membantu memindahkan panas tetapi tidak boleh membentuk sisi ulir yang terbuka.
5. Fitur Desain Sisipan Inti Cetakan Berulir Kustom
Sisipan inti cetakan berulir kustom harus ditentukan dari gambar, bagian pasangan, dan kondisi pencetakan. Tinjauan awal memperbaiki bentuk ulir, skema datum, antarmuka servis, dan batas penggantian sebelum pemesinan dimulai.
Geometri dan Keterlibatan Ulir
Penandaan ulir ISO, Unified, atau spesifik pelanggan harus menyatakan kelas, jarak ulir, arah putaran, panjang keterlibatan, jalur masuk, dan kondisi puncak serta akar yang dapat diterima.nnPerubahan jarak ulir 0,5 mm dapat secara material memengaruhi akses perkakas dan perilaku pelepasan; tentukan apakah pengukur, sekrup pasangan, atau perakitan fungsional menentukan penerimaan.
Antarmuka dan Fitur Servis
2 referensi datum harus menempatkan ulir relatif terhadap fitur penutup, pemisah, atau pasangan. Tentukan koneksi pendinginan, lokasi ventilasi, bidang datar atau pasak anti-rotasi, dan bagian aus mana yang harus dapat diganti.nn1 hidung atau selongsong berulir yang dapat diganti dapat membatasi cakupan perawatan ketika abrasi resin atau perakitan berulang memusatkan keausan.
Data RFQ dan Tradeoff DFM
Model 3D, gambar 2D, grade resin, persentase pengisi, suhu pencetakan, dan detail bagian pasangan harus menyertai RFQ. Identifikasi permukaan kosmetik dan dimensi segel atau ulir kritis.nnJarak ulir halus, ulir dalam, lubang buta, dan undercut dapat meningkatkan kompleksitas EDM, jalur kawat, pembersihan, dan inspeksi. Nyatakan relief yang diizinkan, tanda ventilasi, dan prioritas finishing permukaan agar SUUXIANG dapat meninjau jalur proses yang praktis.
6. Elemen Kualitas yang Melindungi Kinerja Ulir
Dua pemeriksaan geometri—konsentrisitas terhadap datum dasar cetakan dan ketidaksejajaran saat dirakit—menentukan apakah inti berulir berputar dan terlepas pada sumbu yang dimaksud. Perlakukan sebagai kontrol fungsional, bukan dekorasi gambar.
Geometri dan Pengukuran Ulir
Verifikasi pengukur ulir 100% pada inti kritis yang disepakati mengonfirmasi jarak ulir, diameter mayor/minor, dan keterlibatan sebelum perakitan. Ketidaksejajaran berlebih atau ulir yang tidak sesuai dapat menyebabkan penempelan, ulir silang, pengikisan, dan keausan sisi yang tidak merata.
Kontrol Permukaan dan Panas
Persyaratan Ra, yang ditentukan oleh gambar, harus mencakup sisi ulir, akar, jalur masuk, dan permukaan penyegelan. Urutan perlakuan panas yang benar, kompatibilitas pelapisan, dan pemecahan tepi yang terkontrol mengurangi pengikisan, inisiasi flash, penarikan, dan keausan dini.
Antarmuka dan Catatan Cetakan

Tiga antarmuka memerlukan tinjauan: kesesuaian inti-ke-dasar, jarak jalur pendinginan, dan ventilasi di dekat udara terperangkap. Dudukan yang buruk meningkatkan flash; pendinginan atau ventilasi yang terbatas dapat mengganggu pelepasan dan menciptakan waktu siklus yang tidak konsisten.nnSetiap bagian yang diterima harus menyimpan hasil dimensi yang terkait dengan revisi, identitas pengukur, metode inspeksi, dan disposisi. SUUXIANG harus menyelaraskan catatan ini dengan rencana inspeksi yang disepakati sebelum pengiriman.
7. Cara Memilih Produsen Core Ulir
Satu pemasok terpercaya akan mengubah gambar teknik menjadi rencana proses yang terdokumentasi sebelum memberikan penawaran. Perbandingan harga hanya bermakna setelah fungsi ulir, datum, kondisi material, dan bukti inspeksi diselaraskan.
Tinjau Respons DFM
Satu respons DFM harus mengidentifikasi ulir kritis, referensi datum, akses perkakas, kebutuhan EDM atau gerinda, dan asumsi yang belum terselesaikan.nnDua pertanyaan RFQ penting: Fitur apa yang menimbulkan risiko, dan perubahan atau klarifikasi gambar apa yang diperlukan sebelum dirilis?
Verifikasi Bukti Kendali
Tiga aliran bukti harus diminta: identifikasi material, catatan perlakuan panas atau pelapisan jika ditentukan, dan metode metrologi ulir.nnEmpat titik pemeriksaan harus ditentukan: material masuk, pasca-pemesinan, pasca-EDM atau gerinda, dan inspeksi akhir dengan ketertelusuran revisi.
Uji Kepatuhan Pengiriman
Satu pesanan percontohan akan mengungkap apakah pemasok dapat mengomunikasikan perubahan revisi, melaporkan masalah dalam proses, dan mendukung pemasangan dalam rakitan cetakan.nnDua pertanyaan RFQ mengungkap kematangan: Apa dasar waktu tunggu yang realistis, dan bagaimana ketidaksesuaian ditangani, diperbaiki, dan didokumentasikan?
8. Kesalahan Umum dalam Pembelian Insert Core Ulir Cetakan
Insert core ulir cetakan sering kali dibeli berdasarkan gambar yang tidak lengkap, bukan berdasarkan skenario pencetakan dan pemeliharaan yang terdefinisi. Tinjauan pra-penawaran yang singkat akan mencegah pengerjaan ulang yang mahal setelah perakitan perkakas.
Pisahkan Perkakas dari Insert Bagian
Dua komponen sering kali tertukar: core perkakas yang dikeraskan yang membentuk ulir dan insert logam yang ditahan dalam bagian cetakan. Ketidaksesuaian ini dapat menghasilkan penawaran yang tidak dapat digunakan; berikan bagian perakitan, fungsi, dan konteks bagian pasangan.
Tentukan Ulir dan Rilis
Tiga item gambar perlu dikonfirmasi: standar dan kelas ulir, toleransi kritis atau datum, dan arah pelepasan. Panggilan yang hilang dapat mengundang alat ukur yang tidak kompatibel, interferensi, atau mekanisme pelepasan ulir atau keruntuhan yang tidak praktis; tinjau bagian ulir dengan perancang cetakan.
Bandingkan Lingkup Manufaktur
Empat masukan—resin, perkiraan permintaan siklus, perlakuan panas, dan finishing—harus diperiksa sebelum memilih baja atau perlakuan permukaan. Finishing yang tidak didukung atau kekerasan yang tidak terverifikasi dapat memperpendek masa pakai; minta bukti proses dan inspeksi.nnDua penawaran dapat dibandingkan hanya ketika EDM, gerinda, pemasangan, laporan inspeksi, suku cadang, dan penanganan revisi telah diselaraskan. Bandingkan matriks lingkup baris demi baris sebelum nominasi.
9. Langkah-langkah untuk Meluncurkan Program Perkakas Core Ulir
Peluncuran yang disiplin mengubah persyaratan insert core ulir cetakan menjadi keputusan terkontrol sebelum pemotongan logam dilakukan. SUUXIANG dapat menyelaraskan tinjauan gambar, perencanaan proses, bukti inspeksi, dan komunikasi revisi dengan pesanan yang disetujui.
Bekukan Paket Teknis
Gerbang 1 mengharuskan pemilik desain untuk menyediakan gambar 2D, model 3D, panggilan ulir, datum, material, perlakuan panas, kuantitas, dan konteks bagian pasangan.nnGerbang 2 mencatat dimensi kritis, persyaratan permukaan, fungsi aplikasi, dan tingkat revisi. Pengadaan dan kualitas harus mengonfirmasi persyaratan laporan inspeksi sebelum penawaran.
- Gambar 2D dan model 3D asli atau netral
- Spesifikasi ulir dan skema datum
- Material, kekerasan, finishing, dan kuantitas
Tutup DFM dan Penawaran
Gerbang 3 adalah tinjauan DFM yang terdokumentasi yang mencakup akses perkakas, jalur EDM atau kawat, stok gerinda, urutan perlakuan panas, dan datum yang terukur.nnGerbang 4 merilis penawaran hanya setelah teknik, pengadaan, dan kualitas menyepakati lingkup, pengecualian, target pengiriman, dan kriteria penerimaan yang dikontrol revisi.
- Konfirmasikan niat produksi prototipe versus berulang
- Identifikasi alat ukur yang dipasok pelanggan atau sampel pasangan
- Setujui revisi gambar yang terkontrol
Validasi Uji Coba dan Kontinuitas
Gerbang 5 membandingkan hasil artikel pertama dengan rencana inspeksi yang disepakati sebelum penggunaan uji coba cetakan. Umpan balik uji coba harus mengidentifikasi keterlibatan ulir, perilaku pelepasan, pengamatan keausan, dan setiap perubahan gambar.nnGerbang 6 menyetujui rilis produksi setelah pemangku kepentingan desain, kualitas, dan program yang bertanggung jawab menutup penyimpangan. Untuk pekerjaan bervolume rendah, tentukan kuantitas insert cadangan, identifikasi penyimpanan, dan aturan revisi penggantian sejak dini.
- Laporan artikel pertama dan catatan penyimpangan
- Umpan balik uji coba cetakan dan tindakan korektif
- Sisipan cadangan yang disetujui dan rencana ketertelusuran
4. Harga dan Pendorong Biaya Sisipan Inti Cetakan Berulir
Lima baris penawaran harga harus dipisahkan: tinjauan teknik, pemesinan, pemrosesan sekunder, inspeksi, dan pekerjaan ekspres. Menggabungkannya akan menyembunyikan efek biaya kontrol revisi, perlakuan panas, EDM, penggilingan, dan pelaporan.nnDua sisipan dengan ulir nominal yang identik dapat memiliki biaya siklus hidup yang berbeda ketika salah satunya memerlukan kontrol datum yang lebih ketat atau penggantian yang lebih sering. Bandingkan sisipan yang dikirimkan, bukti inspeksi, kinerja pasangan, dan waktu tunggu penggantian—bukan hanya harga satuan.
| Pendorong biaya | Jalur berbiaya lebih rendah | Jalur berbiaya lebih tinggi | Dampak penawaran |
|---|---|---|---|
| Arsitektur | Inti lurus, mudah diakses | Geometri undercut atau split-core | Lebih banyak pengaturan, elektroda, atau pemasangan |
| Material dan perlakuan panas | Material yang telah dikeraskan sebelumnya | Baja perkakas dengan perlakuan panas terkontrol | Pemrosesan sekunder dan penggilingan meningkat |
| Ulir dan hasil akhir | Ulir kasar, standar | Ulir halus, bentuk yang dipoles atau kritis EDM | Pemesinan dan verifikasi lebih lama |
| Kuantitas dan inspeksi | Kuantitas berulang; pemeriksaan dimensi | Kuantitas prototipe; laporan lengkap atau alat ukur khusus | Sebaran pengaturan membaik; inspeksi menambah biaya |
| Waktu tunggu | Jadwal terencana | Pengiriman ekspres | Perubahan kapasitas harus diberi harga terpisah |
Unggah Gambar Sisipan Inti Cetakan Berulir SUUXIANG Anda
Kirimkan material, kuantitas, toleransi kritis, persyaratan permukaan, kebutuhan inspeksi, dan target pengiriman untuk tinjauan DFM dan kutipan yang terstruktur.