
Componenti CNC per Alloggiamenti Antenna, Pianificati dal Tuo Disegno
SUUXIANG esamina i componenti CNC per alloggiamenti antenna in ottica DFM (Design for Manufacturing), dimensioni critiche, percorsi di processo e requisiti di ispezione prima della pianificazione della produzione.
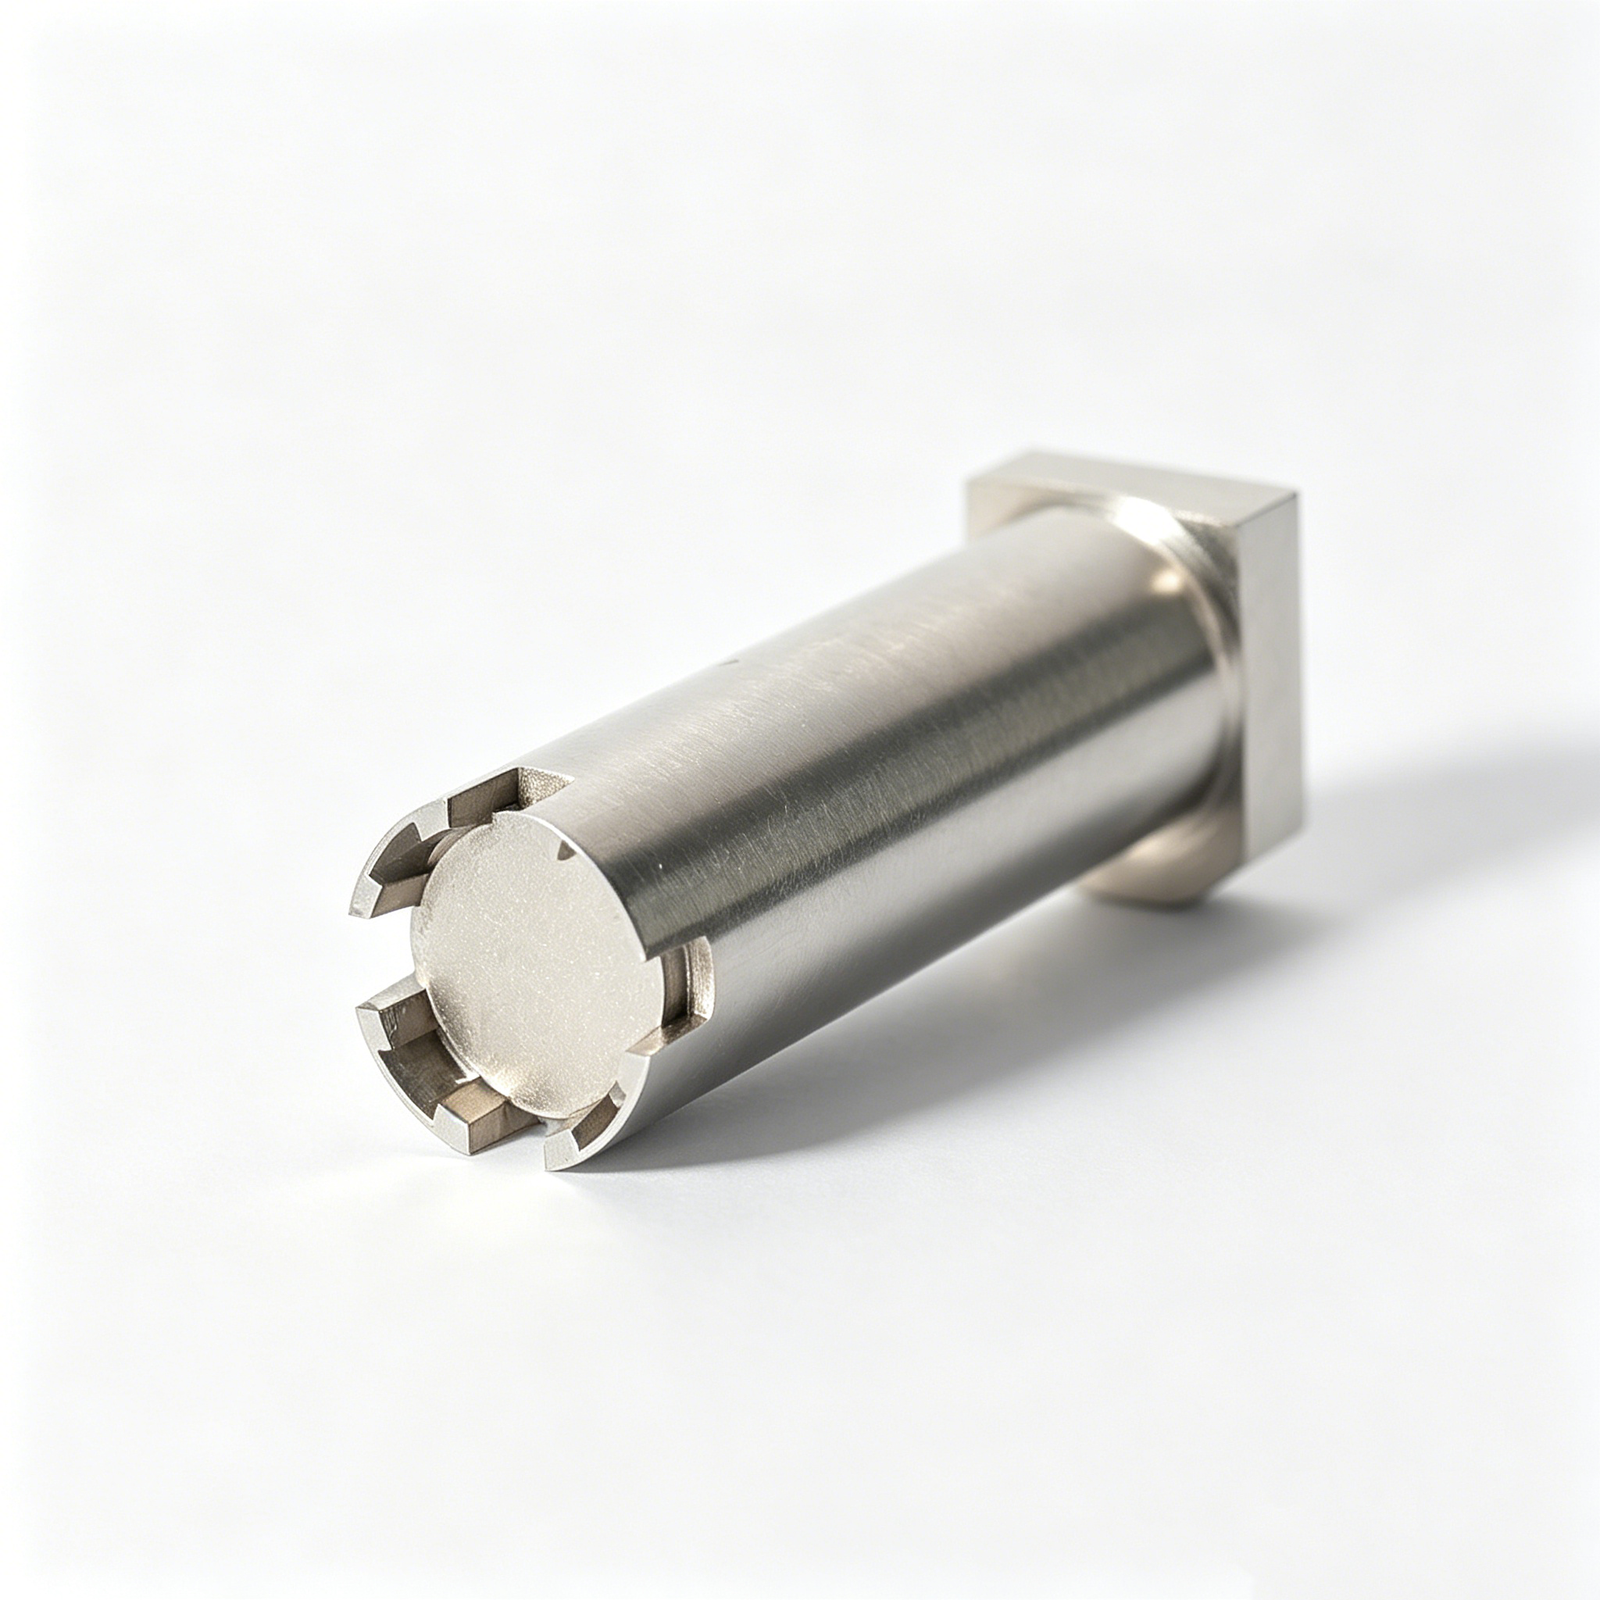
Componenti CNC Rappresentativi per lo Sviluppo di Alloggiamenti Antenna







Related Drawing-Based Parts and Quotation











Componenti CNC per Alloggiamenti Antenna: Vantaggi Ingegneristici
Un flusso di lavoro guidato dal disegno che identifica i rischi di produzione prima che vengano presi impegni produttivi.
Revisione DFM Guidata dal Disegno
Revisiona disegni e modelli per accesso alle funzionalità, condizioni delle pareti, tolleranze, materiali e rischi di processo prima che inizi la preventivazione o la pianificazione della produzione.
Prima la Strategia dei Datum
Allinea la pianificazione di lavorazione e ispezione attorno ai datum funzionali, alle relazioni di accoppiamento e alle dimensioni critiche per aiutare a controllare lo stack-up delle tolleranze attraverso le operazioni.
Instradamento Integrato del Processo
Pianifica fresatura CNC, tornitura, elettroerosione (EDM), rettifica e assemblaggio come richiesto dalla geometria, dallo stato del materiale, dai requisiti di superficie e dalle priorità di ispezione.
Pianificazione delle Dimensioni Critiche
Identifica le caratteristiche che richiedono un controllo di processo focalizzato, quindi definisci metodi di misurazione pratici e aspettative di reporting con il cliente prima della lavorazione.
Comunicazione con Controllo Revisioni
Mantieni visibili le revisioni dei disegni, le domande tecniche, i requisiti di ispezione e le informazioni di consegna in modo che le decisioni di produzione rimangano tracciabili per tutto il progetto.
Allineamento del Piano di Ispezione
Abbina la documentazione di ispezione finale ai requisiti d’ordine concordati, alle caratteristiche critiche e al piano di misurazione verificato per i componenti CNC degli alloggiamenti antenna.
Famiglie di Componenti e Attrezzature per Alloggiamenti Antenna
Componenti CNC, stampi, connettori e matrici guidati da disegno per programmi di apparecchiature di comunicazione, revisionati rispetto a dimensioni critiche, materiali e requisiti di ispezione.

Servizi di Lavorazione CNC di Precisione
Servizi di lavorazione CNC di precisione per alloggiamenti antenna basati su disegno, staffe, interfacce e parti personalizzate per apparecchiature di comunicazione. La pianificazione del processo considera materiale, struttura dei datum, dimensioni critiche, accesso alla lavorazione, requisiti di superficie e le prove di ispezione richieste prima del rilascio della produzione.
Upload a Drawing
Servizi di Fresatura CNC
Servizi personalizzati di fresatura CNC per alloggiamenti prismatici, caratteristiche di montaggio, interfacce meccaniche RF e componenti di stampi. La revisione del disegno identifica l’accesso all’utensile, la geometria delle tasche, le condizioni delle pareti, i riferimenti dei datum e le caratteristiche che potrebbero richiedere elettroerosione, rettifica o una sequenza di lavorazione rivista.
Upload a Drawing
Tornitura CNC
Servizi di tornitura di precisione CNC per parti cilindriche come manicotti, boccole, interfacce filettate, perni e caratteristiche rotanti. Le quotazioni dovrebbero definire il materiale, le aspettative di concentricità e oscillazione, i riferimenti di datum, i requisiti di superficie e qualsiasi lavorazione secondaria, rettifica o ispezione.
Upload a Drawing
Lavorazioni a 5 Assi
Le lavorazioni CNC a 5 assi supportano superfici complesse, caratteristiche angolate e parti multifaccia dove meno setup possono proteggere le relazioni di datum. La fattibilità dipende dalla portata dell’utensile, dalla strategia di fissaggio, dalle condizioni del materiale, dalle tolleranze critiche e dal metodo di ispezione specificato per il componente finito.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano componenti torniti piccoli e dettagliati utilizzati in assemblaggi di connettori, antenne e utensili. La revisione si basa sulla geometria del pezzo, sul materiale, sulla snellezza, sulle caratteristiche critiche, sui requisiti di bave, sulle operazioni secondarie e sull’approccio di misurazione appropriato al disegno.
Upload a Drawing
Servizi di Elettroerosione a Filo ed Elettroerosione a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano materiali duri, fessure strette, profili interni, geometrie interne affilate e caratteristiche con accesso di fresatura limitato. La strategia dell’elettrodo, il percorso del filo, il lavaggio, le condizioni del grezzo e i requisiti di finitura successivi dovrebbero essere concordati durante la revisione del disegno.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superficie e di profilo viene utilizzata quando la planarità, il parallelismo, il controllo del profilo o lo stock di finitura controllato sono critici. Il percorso del processo dovrebbe definire la sequenza di trattamento termico, il gioco di rettifica, il controllo del datum, i requisiti di superficie e il metodo di ispezione pianificato.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampo
Gli inserti nucleo e cavità stampo di precisione sono componenti configurabili costruiti da disegni approvati, requisiti di materiale e trattamento termico. La pianificazione della produzione considera la geometria di chiusura, le caratteristiche di raffreddamento o sfiato, l’accesso all’elettroerosione, le necessità di lucidatura, le interfacce di accoppiamento e le dimensioni critiche prima del rilascio.
Upload a Drawing
Espulsori u0026 Componenti di Espulsione
Perni espulsori, manicotti e componenti di espulsione sono prodotti secondo diametri, accoppiamenti, lunghezze e condizioni di lavoro definiti dal disegno. Il materiale, la durezza, la finitura superficiale, le relazioni di gioco e le informazioni sui componenti accoppiati sono input importanti per selezionare un percorso di produzione e ispezione adatto.
Upload a Drawing
Perni Nucleo, Componenti di Guida u0026 Posizionamento
Perni nucleo, perni di guida e componenti di posizionamento supportano un allineamento ripetibile e un movimento controllato dello stampo. Una revisione del disegno dovrebbe stabilire le relazioni di datum, la classe di accoppiamento, i requisiti di durezza e finitura, le esigenze di rettilineità o concentricità e come verranno verificate le dimensioni critiche.
Upload a Drawing
Slitte, Sollevatori, Canali u0026 Accessori Stampo
Slitte stampo, sollevatori, canali e accessori sono configurati attorno al movimento dello stampo, alle condizioni della linea di giunzione, al flusso del materiale e alle interfacce di accoppiamento. SUUXIANG esamina l’accesso alle lavorazioni, i requisiti di elettroerosione, le superfici di usura, la sequenza del trattamento termico, i giochi di accoppiamento e le priorità di ispezione dal design fornito.
Upload a Drawing
Componenti Stampo Connettori
Componenti stampo connettori di precisione supportano requisiti di attrezzatura a passo fine, multicavità e ad alta ripetibilità. La pianificazione dei componenti valuta le microcaratteristiche, la geometria dei perni e degli inserti, la strategia di datum, le necessità di elettroerosione o rettifica, le condizioni del materiale e le prove dimensionali richieste per l’assemblaggio e la validazione.
Upload a Drawing
Componenti Stampo a Tranciatura
Componenti stampo a tranciatura di precisione includono punzoni, matrici, elementi di guida e parti formate o lavorate su misura basate sul disegno. Le decisioni di produzione dipendono dal materiale, dalla durezza, dalla geometria di taglio, dalle relazioni di gioco, dallo stock di rettifica, dai percorsi di elettroerosione a filo e dal piano di ispezione per le dimensioni funzionali.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM u0026 Sovrastampaggio
I componenti per stampaggio a iniezione, MIM, CIM e sovrastampaggio sono valutati nell’ambito di produzione verificato. I disegni dovrebbero identificare il contesto del materiale stampato, le caratteristiche di giunzione e chiusura, i requisiti di cavità o nucleo, le interfacce degli inserti, le necessità di trattamento termico e qualsiasi priorità dimensionale che influenzi le prestazioni dello stampo.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC sono selezionati in base ai requisiti del disegno e dell’applicazione del cliente, non presunti da un elenco generico. Le informazioni RFQ dovrebbero indicare il grado del materiale, le condizioni, le esigenze di tracciabilità, le considerazioni sulla corrosione, il trattamento termico e qualsiasi restrizione che influenzi la lavorazione o l’ispezione.
Upload a Drawing
Finiture Superficiali u0026 Trattamento Termico
La finitura superficiale e il trattamento termico sono pianificati come parte del percorso del componente poiché possono influenzare le dimensioni, le condizioni superficiali e l’ispezione finale. Specificare i requisiti di rivestimento o finitura, i target di durezza, le necessità di mascheratura, lo stock post-trattamento e qualsiasi documentazione richiesta con l’ordine.
Upload a Drawing
Qualità, Metrologia u0026 Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono allineate alle dimensioni critiche del disegno, ai datum e alle esigenze di reporting. Prima della produzione, definire i metodi di misurazione, le aspettative di campionamento o ispezione completa, lo stato di revisione, i registri dei materiali e la documentazione richiesta per l’accettazione.
Upload a Drawing
Prototipazione u0026 Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione di parti basate su disegni, quantità di transizione e rilasci di produzione controllati. Invia il disegno 2D, il modello 3D se disponibile, il materiale, la quantità, la data di consegna, le caratteristiche critiche e i requisiti di ispezione in modo che la fattibilità del processo possa essere valutata.
Upload a DrawingMateriali per Parti CNC per Custodie di Antenne

Alluminio 6061
Un’opzione in alluminio leggera e facilmente lavorabile per molte custodie e coperture strutturali di antenne. La sua resistenza equilibrata e il comportamento di taglio stabile si adattano a tasche fresate, superfici di montaggio e finiture estetiche, previa verifica della lega, del trattamento e del rivestimento.

Alluminio 7075
Una scelta di alluminio ad alta resistenza dove il carico, la rigidità o le sezioni di parete compatte influenzano il design della custodia. Si lavora in modo diverso rispetto al 6061, quindi è necessario esaminare dal disegno l’accesso degli utensili, il rischio di distorsione, l’ingaggio delle filettature e i requisiti di finitura.

Acciaio Inossidabile
Un materiale denso e durevole per componenti di antenne esposti all’usura, a condizioni di montaggio gravose o ad ambienti corrosivi. Il suo carattere di taglio più duro può influenzare la pianificazione del ciclo, la selezione degli utensili, l’accesso alle caratteristiche interne e la condizione superficiale specificata.

Leghe di Ottone
Un metallo relativamente facile da lavorare, spesso considerato per inserti conduttivi, filettature e dettagli di accoppiamento di precisione. La sua risposta di taglio fluida supporta caratteristiche fini, mentre la lega esatta, i requisiti elettrici e le specifiche di placcatura o finitura necessitano di conferma.

Plastiche di Ingegneria
Un’opzione a peso ridotto ed elettricamente isolante per coperture selezionate, isolatori o caratteristiche di custodie di antenne non portanti. Il grado del materiale influenza la rigidità, la risposta all’umidità, il comportamento termico e la strategia di bloccaggio, richiedendo una revisione del disegno e dell’applicazione prima della produzione.
Parti CNC per Custodie di Antenne: Percorsi di Processo per Caratteristiche Complesse

Fresatura CNC
La fresatura CNC forma profili della custodia, tasche, superfici di montaggio e caratteristiche di interfaccia dal disegno. La selezione degli utensili e la strategia di fissaggio vengono esaminate per proteggere le relazioni di datum, l’accesso alla superficie e risultati di lavorazione ripetibili.

Tornitura CNC
La tornitura CNC supporta caratteristiche rotazionali come alesaggi, filettature, spalle e interfacce concentriche. Può stabilire relazioni controllate tra diametri cilindrici e superfici di appoggio quando la geometria del componente si adatta a un percorso di tornitura.


Elettroerosione a Filo
L’elettroerosione a filo crea profili precisi passanti, fessure strette e contorni intricati dove l’accesso degli utensili di taglio è limitato. Il percorso del filo, il posizionamento del foro di partenza, le condizioni degli angoli e i requisiti di finitura devono essere definiti durante la revisione del disegno.

Elettroerosione a tuffo
L’elettroerosione a tuffo forma cavità profonde, dettagli interni affilati e caratteristiche chiuse complesse utilizzando elettrodi pianificati. La strategia degli elettrodi, l’accesso alle scintille, la condizione del materiale e i requisiti di finitura a valle guidano la scelta di questo processo.

Rettifica di Precisione
La rettifica di precisione rifinisce superfici selezionate, diametri e superfici di datum dopo la lavorazione o il trattamento termico. Lo stock di rettifica, le priorità di planarità o parallelismo, i requisiti superficiali e il metodo di ispezione devono essere concordati prima del rilascio.
Componenti hardware funzionali per parti CNC di alloggiamenti per antenne

Inserti filettati
Gli inserti elicoidali o a pressione possono supportare assemblaggi ripetuti nelle sedi specificate dell’alloggiamento. Fornire il tipo di inserto, la dimensione della filettatura, le condizioni di installazione, i requisiti di resistenza all’estrazione e le eventuali restrizioni di finitura per la revisione del disegno.

Elementi di fissaggio prigionieri
Viti prigioniere, distanziatori e elementi di fissaggio specificati aiutano a trattenere coperchi o assemblaggi interni. Definire lo standard della filettatura, lo spazio libero della testa, l’accesso per il serraggio, il materiale accoppiato e se l’hardware fornito deve essere installato prima dell’ispezione finale.

Caratteristiche di posizionamento
Fori di centraggio, superfici di riferimento, perni di allineamento e interfacce con linguetta/scanalatura stabiliscono relazioni ripetibili tra le parti CNC dell’alloggiamento dell’antenna e i componenti accoppiati. Identificare i riferimenti funzionali, le tolleranze posizionali, l’intento di accoppiamento e i riferimenti di ispezione sul disegno.

Etichette identificative
Etichette delle parti, aree di marcatura laser e zone di identificazione serializzata possono supportare la tracciabilità dell’assemblaggio. Specificare contenuto, posizione, limiti di caratteri, requisiti di contrasto e qualsiasi superficie che debba rimanere libera da marcature o rivestimenti.

Trattamenti protettivi
Anodizzazione specificata, finiture conduttive, passivazione, mascheratura o imballaggio protettivo possono essere revisionati rispetto alle superfici funzionali. Definire le specifiche di finitura, le zone mascherate, le priorità estetiche, le aree di contatto elettrico e i requisiti di manipolazione prima della pianificazione del processo.
SUUXIANG Produzione di Precisione
SUUXIANG è il marchio internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Aiutiamo i team di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche controllate in parti CNC personalizzate ispezionate, componenti di stampi di precisione e attrezzature per connettori.
Per le parti CNC di alloggiamenti per antenne e componenti di precisione correlati, la nostra pianificazione dei processi può combinare fresatura e tornitura CNC, lavorazioni multi-asse, elettroerosione (EDM), rettifica di precisione, assemblaggio e ispezione. Ogni percorso è definito attorno al disegno, alle caratteristiche funzionali, ai requisiti del materiale, all’accesso di lavorazione, alle dimensioni critiche e alle aspettative di ispezione applicabili.
Ciò che distingue SUUXIANG è una comunicazione disciplinata del progetto prima degli impegni di produzione. Rivediamo la DFM (Design for Manufacturing), la strategia dei riferimenti, lo stack-up delle tolleranze, i requisiti delle superfici, la sequenza dei trattamenti termici e lo stato delle revisioni, in modo che gli acquirenti possano allineare il percorso di produzione e il piano di ispezione con i requisiti della loro richiesta di preventivo (RFQ).

Come SUUXIANG Controlla le Parti CNC di Alloggiamenti per Antenne
La DFM Inizia dal Riferimento
SUUXIANG esamina le parti CNC degli alloggiamenti per antenne confrontandole con il disegno, il modello, il contesto di accoppiamento e le dimensioni critiche prima della pianificazione della produzione. La revisione chiarisce le relazioni dei riferimenti, gli stack-up delle tolleranze, l’accesso degli utensili e le priorità delle superfici, in modo che il percorso quotato rifletta il requisito funzionale.
- Identificare i riferimenti funzionali e le caratteristiche critiche per la qualità
- Rivedere le transizioni delle pareti, le tasche, le filettature e le interfacce di accoppiamento
- Identifica precocemente i rischi legati alla lavorazione o alle tolleranze
- Conferma materiale, quantità e aspettative di ispezione

Pianifica CNC, EDM e Rettifica
Geometrie complesse potrebbero richiedere più di una singola impostazione di fresatura. SUUXIANG pianifica la sequenza appropriata di lavorazione CNC, elettroerosione a filo, elettroerosione a tuffo e rettifica di precisione, considerando la strategia degli elettrodi, i percorsi del filo, la sequenza dei trattamenti termici e il materiale per la rettifica prima che il lavoro inizi.
- Abbina il percorso di processo alla geometria e all'accesso del particolare
- Riserva un margine di lavorazione per la successiva rettifica
- Definisci la strategia EDM per spigoli vivi o dettagli interni
- Coordina il trattamento termico con le operazioni di finitura dimensionale

Scegli l’ispezione in base alla funzionalità
La pianificazione dell’ispezione segue il disegno e i requisiti di qualità verificati, piuttosto che una checklist generica. SUUXIANG allinea i metodi di misurazione con le dimensioni critiche, i riferimenti di datum, i requisiti di superficie e le esigenze di reportistica, aiutando i team a specificare prove che supportano le decisioni di accettazione.
- Collega i punti di misurazione ai datum del disegno
- Dai priorità alle interfacce critiche e alle caratteristiche sensibili alle tolleranze
- Concorda i report richiesti prima del rilascio della produzione
- Mantieni la documentazione finale allineata con l'ordine

Mantieni le revisioni visibili
I progetti di alloggiamenti per antenne possono cambiare man mano che si sviluppano interfacce, hardware o packaging RF. SUUXIANG mantiene visibili le informazioni sulle revisioni, lo stato della produzione e il coordinamento delle consegne durante tutto il progetto, riducendo il rischio di produrre da un disegno obsoleto o da un requisito non confermato.
- Conferma la revisione del disegno e del modello rilasciati
- Registra le modifiche che influiscono sulla pianificazione del processo o dell'ispezione
- Coordina la consegna in base ai requisiti di progetto concordati
- Utilizza comunicazioni tracciabili per le domande di qualità

Perché scegliere SUUXIANG per parti CNC per alloggiamenti di antenne
Confronta un flusso di lavoro di produzione guidato dal disegno con un approccio di approvvigionamento basato solo sui preventivi prima di rilasciare parti CNC per alloggiamenti di antenne.
← Swipe left or right to view →
Parti CNC per alloggiamenti antenna: dal disegno all’ispezione
Un flusso di lavoro controllato, guidato dal disegno, che mantiene visibili le decisioni di produzione, lo stato delle revisioni e le aspettative di ispezione dalla richiesta di preventivo fino al coordinamento della spedizione.
Revisione disegni e requisiti
Prima di fare un preventivo, analizziamo disegni 2D, modelli 3D, contesto applicativo, quantità, materiale, dimensioni critiche, priorità superficiali, esigenze di ispezione e requisiti di consegna target.
Pianifica Processo e Materiale
Il team conferma i punti pratici di DFM, la strategia dei riferimenti, l’accessibilità per la lavorazione, la sequenza di materiale e trattamenti termici, il sovrametallo di lavorazione e il percorso proposto per le parti CNC dell’alloggiamento dell’antenna.
Lavora le Caratteristiche Critiche dell’Alloggiamento
Vengono selezionate fresatura CNC, tornitura, lavorazioni multi-asse o micro-lavorazioni, a seconda delle necessità, per definire la geometria dell’alloggiamento, le interfacce, le cavità, le filettature e le superfici di riferimento funzionali.
Applica Elettroerosione o Rettifica
Laddove il disegno lo richieda, l’elettroerosione a filo, l’elettroerosione a tuffo o la rettifica di precisione gestiscono caratteristiche vincolate, profili fini, condizioni indurite, rimozione controllata del materiale e requisiti superficiali.
Montaggio, Ispezione, Coordinamento Spedizione
Le parti vengono montate quando applicabile, ispezionate rispetto al piano verificato, documentate in modo da corrispondere all’ordine, quindi preparate con imballaggio attento alle revisioni e coordinamento della consegna.
Collabora con il Nostro Team per Parti CNC di Alloggiamenti Antenna
Move from drawing review to inspected delivery with clear technical inputs, documented decisions and revision-controlled communication.
Invia il Tuo Pacchetto Disegni
Invia disegni 2D, modelli 3D disponibili, contesto applicativo, quantità e data target in modo che il team possa comprendere il requisito delle parti CNC per l’alloggiamento dell’antenna.
Definisci i Requisiti Critici
Identifica materiale, trattamento termico, finitura superficiale, dimensioni critiche, strategia dei riferimenti, reportistica di ispezione e vincoli dei componenti accoppiati prima che inizi la pianificazione del processo.
Revisione DFM e Preventivo
Valuta l’accessibilità alla lavorazione, le esigenze di attrezzaggio, i requisiti di elettroerosione o rettifica, i rischi di tolleranza e l’ambito proposto; chiarisci i punti in sospeso prima di approvare il preventivo o i campioni.
Approva i Dettagli di Produzione
Conferma la revisione controllata del disegno, il materiale concordato e il piano di qualità, i requisiti di consegna e qualsiasi requisito di approvazione del campione prima che la produzione venga avviata.
Coordina Ispezione e Consegna
Ricevi comunicazioni sullo stato avanzamento allineate al piano concordato, con la documentazione di ispezione finale corrispondente all’ordine e i requisiti di ispezione verificati.
Parti CNC per Alloggiamenti Antenna: Certificazioni e Documentazione Qualità

Feedback del cliente sui componenti CNC per alloggiamenti di antenne
Testimonianza del cliente in attesa di verifica e approvazione di pubblicazione. SUUXIANG pubblicherà il feedback del progetto solo quando il cliente, l’ambito, l’esito e le prove di ispezione o consegna a supporto potranno essere confermati.
Esempio di caso in attesa di approvazione. Qualsiasi risultato pubblicato identificherà la revisione del disegno pertinente, le dimensioni critiche, la documentazione di ispezione e il contesto di consegna in modo che i team di ingegneria possano valutare accuratamente l’esito.
Feedback sul progetto in attesa di autorizzazione del cliente. SUUXIANG non presenta affermazioni di prestazioni non verificate; gli esempi approvati descriveranno il percorso di produzione effettivo, il coordinamento della revisione e il risultato documentato.
FAQ sui componenti CNC per alloggiamenti di antenne
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based inquiry.
Quali file devo inviare per i componenti CNC per alloggiamenti di antenne?
SUUXIANG può quotare componenti CNC per alloggiamenti di antenne a basso volume o primi campioni?
Quanto tempo ci vuole per realizzare componenti CNC per alloggiamenti di antenne?
Quali materiali e trattamenti termici possono essere considerati per un alloggiamento di antenna?
Potete fornire rapporti di ispezione per i componenti CNC per alloggiamenti di antenne?
Come vengono gestite le revisioni dei disegni e le informazioni proprietarie durante la quotazione e la produzione?
Le parti CNC per l’alloggiamento dell’antenna possono includere inserti filettati, hardware o finiture?
Cosa devo confermare per la spedizione e il pagamento prima di effettuare un ordine?
La guida completa all’acquisto di parti CNC per alloggiamenti di antenne
Utilizza questo quadro pratico per specificare alloggiamenti di antenne, confrontare materiali e finiture, valutare fornitori CNC, controllare il rischio di qualità ed evitare costosi errori di DFM, approvvigionamento e lancio.
1. Cosa sono le parti CNC per alloggiamenti di antenne?
Disegni 2D e modelli 3D definiscono le parti CNC per alloggiamenti di antenne come involucri, coperture, basi, flange, staffe o interfacce strutturali lavorate su misura secondo i requisiti del cliente. Proteggono e posizionano l’assemblaggio dell’antenna controllando le interfacce con connettori, elementi di fissaggio, guarnizioni, cavi e apparecchiature di accoppiamento.nnUn alloggiamento può influenzare indirettamente il comportamento RF attraverso percorsi di contatto conduttivi, continuità di schermatura, allineamento dei connettori, spazio dell’antenna e spazi vuoti involontari vicino al sistema radiante. Può anche fornire una barriera ambientale e un percorso termico, quindi le posizioni dei riferimenti, le transizioni delle pareti, le sedi delle guarnizioni e le facce di montaggio dovrebbero essere valutate con il design dell’antenna e del sistema.nnIl lavoro CNC personalizzato è comunemente giustificato da quantità basse o medie, geometria complessa su più facce, relazioni posizionali strette o revisioni in fase avanzata. Un involucro standard si adatta a un imballaggio senza vincoli; la fusione o lo stampaggio possono diventare più adatti una volta stabilizzata la geometria e il volume supporta attrezzature dedicate, mentre gli assiemi in lamiera fabbricata si adattano a design che non richiedono precisione di interfaccia lavorata.
2. Evoluzione della produzione di alloggiamenti per antenne
Before 5-axis CNC workflows became routine, antenna housings were often fabricated from sheet metal or made as relatively simple cast-and-machined structures, with generous access and fewer precision interfaces. As RF and communications assemblies became denser, machined faces, pockets, threaded features, and mating datums increasingly had to be controlled from the drawing.nnBy the 2000s, radar, satellite, and industrial antenna programs were placing more structure around waveguide paths, feed assemblies, seals, heat-transfer surfaces, and mounting interfaces. CNC milling made it practical to prototype these integrated geometries and to support lower-volume revisions without committing immediately to dedicated forming or casting tooling; antenna structures also commonly use aluminum for lightweight structural performance (https://us.arrk.com/signal-to-structure-cnc-machining-for-satellite-antennas).nnFor today’s antenna housing cnc parts, the sourcing implication is straightforward: the 2D drawing must identify functional datums, interface dimensions, sealing surfaces, thread specifications, finish requirements, and inspection points. Buyers should also provide the 3D model, mating-part context, environmental exposure, quantity, and revision status so the supplier can review tool access, workholding, and verification before release.
3. Tipi di parti CNC per alloggiamenti di antenne
Un disegno può combinare diverse parti CNC per alloggiamenti di antenne, ognuna con uno schema di riferimenti e un percorso di processo diverso. Classifica le interfacce funzionali prima di richiedere un preventivo.
Involucri protettivi
Involucri a due pezzi proteggono l’elettronica interna; tasche, sedi per guarnizioni e uscite per cavi richiedono comunemente fresatura e foratura. Specificare facce di tenuta, spessore della parete e superfici estetiche.
Alloggiamenti RF e guide d’onda
Gli alloggiamenti RF controllano la geometria interna; cavità profonde, canali stretti e schemi di flangia possono richiedere fresatura multi-asse o EDM. Definire i riferimenti di interfaccia, le condizioni superficiali e i requisiti di accoppiamento.
Basi e staffe di montaggio
Le basi posizionano gli assiemi; piani di montaggio piani, fori filettati e nervature di irrigidimento favoriscono fresatura, foratura e maschiatura. Identificare la planarità, le tolleranze posizionali e l’hardware installato.
Corpi interfaccia connettore
I corpi dei connettori stabiliscono un accoppiamento ripetibile; alesaggi, filettature e caratteristiche di allineamento possono richiedere tornitura più fresatura. Indicare lo standard del connettore, la concentricità e le aspettative di controllo delle bave.
Coperchi e dissipatori di calore
Le coperture alettate dissipano il calore e chiudono gli assiemi; pareti sottili e stretti spazi tra le alette impongono limiti all’accesso degli utensili. Specificare la geometria delle alette, la planarità del piano di contatto e i requisiti di finitura.
Assiemi prototipo e a basso volume

Gli assiemi a basso volume convalidano l’adattamento prima del rilascio; componenti misti possono combinare CNC, EDM, rettifica e assemblaggio. Fornire modelli controllati per revisione, quantità, priorità di ispezione e parti accoppiate.
4. Materiali per Parti CNC dell’Alloggiamento Antenna
La scelta del materiale per le parti CNC dell’alloggiamento antenna è una decisione di sistema. Il comportamento RF, la tenuta, i carichi strutturali, l’esposizione alla corrosione, il percorso termico, la finitura e i requisiti di conformità devono essere esaminati congiuntamente prima del rilascio.
| Famiglia di Materiali | Miglior Adattamento | Compromesso Chiave |
|---|---|---|
| Lega di alluminio | Involucro esterno leggero | Necessita di strategia per corrosione e finitura conduttiva |
| Acciaio inossidabile | Ambiente aggressivo o ad alta resistenza | Peso e sforzo di lavorazione maggiori |
| Lega di ottone o rame | Interfacce conduttive o caratteristiche di schermatura | Massa e costo materiale maggiori |
| Plastica ingegneristica | Copertura trasparente alle RF o isolamento | Minore rigidità e stabilità termica |
| Design ibrido | Requisiti di tenuta e schermatura | Più interfacce e controllo dell’assemblaggio |
Matrice di Selezione Materiali
Le leghe di alluminio bilanciano spesso bassa massa, rigidità, lavorabilità, dispersione del calore e compatibilità con l’anodizzazione.nnL’acciaio inossidabile favorisce la resistenza alla corrosione e la robustezza, mentre leghe di ottone o rame sono adatte a percorsi conduttivi controllati.
Compromessi Applicativi
Le materie plastiche ingegneristiche riducono il peso e possono supportare coperture trasparenti alle RF, ma la loro rigidità, dilatazione termica e resistenza ambientale richiedono validazione.nnGli alloggiamenti ibridi combinano un telaio metallico strutturale o di schermatura con caratteristiche polimeriche dove contano l’isolamento, la trasparenza o la geometria di tenuta.
Input per Revisione Disegni
I disegni 2D dovrebbero identificare interfacce di messa a terra, sedi per guarnizioni, ambiente di corrosione ed esclusioni di finitura.nnI modelli 3D dovrebbero mostrare parti accoppiate, sorgenti di calore, zone di esclusione antenna e dimensioni critiche basate su datum.
5. Opzioni di personalizzazione e finitura superficiale
Un disegno 2D rilasciato dovrebbe controllare la geometria delle cavità, le aperture per i connettori, le filettature, gli inserti, le sedi di tenuta, i loghi e le interfacce di accoppiamento. Per le parti in alluminio lavorate a CNC per alloggiamenti di antenne, definire i riferimenti prima delle caratteristiche estetiche in modo che le posizioni funzionali rimangano ispezionabili.
| Finitura | Attributo utile | Specificare prima della produzione |
|---|---|---|
| Anodizzazione | Resistenza all’usura e alla corrosione | Spessore, colore, tolleranze mascherate |
| Conversione conduttiva | Continuità elettrica | Zone di contatto, esposizione alla corrosione |
| Sabbiatura | Trama opaca uniforme | Materiale, facce visibili, standard estetico |
| Verniciatura o placcatura | Colore o protezione specializzata | Accumulo, mascheratura, requisiti di adesione |
| Marcatura al laser | Identificazione permanente | Posizione, contrasto, contenuto |
Caratteristiche controllate dal disegno
La profondità delle cavità, le transizioni delle pareti e le aperture dei connettori necessitano di viste in sezione e riferimenti. Identificare lo standard della filettatura, la lunghezza di impegno, il tipo di inserto e qualsiasi zona di esclusione.nnLe sedi di tenuta richiedono planarità, requisiti di superficie, posizione della guarnizione e schema di fissaggio. Indicare se i loghi sono incassati, in rilievo o marcati al laser, con una posizione approvata.
Requisiti di finitura prima del rilascio
Le modifiche dello spessore della finitura influiscono su filettature, alesaggi, facce di tenuta e interfacce di accoppiamento. Specificare le aree mascherate, l’accumulo consentito, le zone di contatto elettrico e se le dimensioni post-finitura vengono ispezionate.nnL’esposizione alla corrosione e la classe estetica devono essere dichiarate separatamente. Definire il riferimento colore, la trama, le facce visibili, i segni di manipolazione e i campioni di accettazione quando l’aspetto è importante.
Marcatura e aree di contatto
La marcatura al laser dovrebbe specificare contenuto, altezza del carattere, riferimento di posizione, aspettativa di contrasto e requisito di permanenza. Mantenere le aree di contatto conduttive esplicitamente mascherate o designare il trattamento conduttivo richiesto.nnLe interfacce di assemblaggio necessitano di una sequenza di finitura indicata sul disegno. Ciò impedisce al rivestimento di ostruire inserti, percorsi di messa a terra o superfici di tenuta controllate.
6. Elementi critici di costruzione e qualità
Il disegno 2D dovrebbe stabilire i datum funzionali prima di tollerare le quote. Per i pezzi CNC delle custodie delle antenne, un piano di ispezione u0022feature-by-featureu0022 collega i risultati della lavorazione a tenuta, messa a terra, posizione del connettore e adattamento all’assemblaggio.
Catene di Datum e Tolleranze
I datum primari, secondari e terziari devono riflettere l’assemblaggio di accoppiamento, non le facce di lavorazione convenienti. Una catena di tolleranze dai fori di montaggio alle aperture dei connettori può altrimenti creare disallineamento anche quando le singole quote sono superate.nnLe quote critiche dovrebbero identificare i riferimenti dei datum, il metodo di misurazione e i limiti di accettazione. I rapporti di prima produzione dovrebbero riportare i valori effettivi per le interfacce, non solo le quote generali del profilo.
Facce di Tenuta e Accoppiamento
La planarità, la geometria delle scanalature e la rugosità superficiale richiedono specifiche esplicite sulle facce di tenuta e di accoppiamento conduttivo. Bave incontrollate o segni di utensile possono causare perdite, scarsa messa a terra o interferenze con una guarnizione.nnI criteri estetici dovrebbero definire separatamente graffi, ammaccature e smussi ammessi. I rapporti dimensionali dovrebbero includere larghezza, profondità delle scanalature e planarità delle facce nelle posizioni concordate.
Inserti Filettati e Assemblaggio
La dimensione, la classe, la profondità della filettatura e la condizione del fondo dei fori ciechi dovrebbero essere definite prima del rilascio. La verifica delle filettature con calibro passa/non passa e i requisiti documentati di trazione o ritenzione degli inserti riducono le filettature spanate e gli inserti allentati.nnL’adattamento all’assemblaggio dovrebbe essere verificato con componenti di accoppiamento, calibri o un campione di adattamento controllato. Questo espone disallineamenti dei connettori e interferenze nell’assemblaggio prima che vengano impegnate le quantità di produzione.
7. Scelta di un Produttore di Pezzi CNC per Custodie di Antenne
Un fornitore capace esamina i pezzi CNC delle custodie delle antenne come un pacchetto ingegneristico, non un preventivo voce per voce. Fornire il disegno 2D controllato, il modello 3D, la quantità, la specifica del materiale, le quote critiche, lo standard estetico e i criteri di accettazione prima della selezione del processo.
Valutare la Revisione Ingegneristica
Innanzitutto, richiedere una risposta DFM documentata che identifichi conflitti di datum, rischio di pareti sottili, accesso utensili, bloccaggio del pezzo e preoccupazioni sullo stack-up delle tolleranze. Una revisione utile indica la correzione proposta, il suo impatto sul disegno e la revisione che richiede approvazione.
- Quali quote guidano la funzionalità o l’accoppiamento RF?
- Quali features necessitano di accesso a cinque assi, tornitura, EDM o rettifica?
- Quali presupposti rimangono prima del rilascio della produzione?
Verificare l’Adattamento di Processo e Qualità
Due processi possono produrre la stessa geometria ma con rischi diversi: la fresatura multi-asse si adatta a features esterne complesse, mentre la tornitura si adatta a features rotazionali concentriche. Richiedere il percorso di approvvigionamento del materiale e della finitura, il piano di ispezione, il metodo di misurazione, le aspettative di campionamento e il formato del rapporto.
- Identificare le quote CTQ e i riferimenti dei datum.
- Definire le zone estetiche, le maschere, il colore e i limiti di difetto.
- Confermare il processo di controllo delle modifiche per prototipi e bassi volumi.
Testare la Tracciabilità della Comunicazione
Ogni preventivo dovrebbe identificare la revisione del disegno, le domande aperte, le ipotesi sui tempi di consegna e il percorso di risposta responsabile. SUUXIANG dovrebbe allineare la documentazione finale all’ordine approvato e al piano di ispezione verificato; gli acquirenti dovrebbero richiedere la tracciabilità per il materiale, le modifiche di processo, i risultati di ispezione e i registri di spedizione.
- Il fornitore può segnalare i rischi prima della lavorazione?
- Come vengono approvate e registrate le deviazioni?
- Quali documenti accompagnano ogni consegna?
8. Errori Comuni nell’Acquisto di Pezzi CNC per Custodie di Antenne
Una revisione pre-ordini dei pezzi CNC delle custodie delle antenne dovrebbe allineare ingegneria, qualità e acquisti prima di rilasciare il materiale. Decisioni mancanti in questa fase si ripresentano comunemente come rilavorazioni, approvazioni ritardate o problemi di adattamento dell’interfaccia RF.
Lacune nel Disegno e nei Datum
Innanzitutto, disegni incompleti o datum non definiti costringono l’officina a fare ipotesi sui riferimenti di ispezione. Ciò può creare disaccordo sull’allineamento del montaggio, sulla posizione del connettore e sull’accettazione.nnIn secondo luogo, tolleranze strette generiche aumentano lo sforzo di lavorazione e ispezione senza proteggere la funzionalità. Segnare le quote critiche, lo schema dei datum, i requisiti di profilo e le tolleranze non critiche ammissibili.
Conflitti di Finitura e Stack-up
Terzo, un requisito di anodizzazione o rivestimento estetico può entrare in conflitto con le facce di contatto conduttivo. Identificare aree mascherate, interfacce di messa a terra, rugosità superficiale e hardware di accoppiamento prima del preventivo.nnQuarto, gli stack-up di tolleranze ignorati possono spostare un connettore, una guarnizione o un’interfaccia dell’antenna al di fuori della posizione funzionale. Rivedere le condizioni peggiori assemblate, non le quote isolate.
Controllo di Ispezione e Revisione
Quinto, i requisiti di ispezione non quotati possono lasciare un report, un metodo di misurazione o un piano di campionamento necessario al di fuori dell’ambito previsto dal fornitore. Specificare le caratteristiche critiche e le prove richieste nell’RFQ.nnSesto, le revisioni tardive possono invalidare percorsi utensile, attrezzature e campioni approvati. Emettere revisioni di disegno controllate con note di modifica chiare prima del rilascio.
Selezione del Prezzo Unitario
Settimo, il prezzo unitario più basso può escludere ispezione, tracciabilità, controlli di finitura o coordinamento delle revisioni. Confrontare il percorso di processo e la documentazione quotati, non solo il prezzo del pezzo.nnUna checklist PO dovrebbe confermare pacchetto di disegni, materiale, esclusioni di finitura, CTQ, piano di ispezione, stato di revisione, quantità e obiettivo di consegna.
9. Passaggi per Avviare un Programma di Alloggiamento Personalizzato
Un percorso di lancio a sei fasi mantiene le parti CNC per alloggiamenti di antenna allineate all’intento del disegno prima degli impegni di volume. Assegnare la proprietà di progettazione, qualità, acquisto e programma all’avvio in modo che le decisioni rimangano tracciabili.
Raccolta dei Requisiti
Il Gate 1 congela il disegno controllato per revisione, modello 3D, quantità, materiale, interfacce di accoppiamento, finitura, imballaggio e data di consegna richiesta. La progettazione è responsabile delle interfacce; l’acquisto conferma le ipotesi commerciali.
Completamento Revisione DFM
Il Gate 2 registra la strategia dei datum, l’accesso agli utensili, le transizioni delle pareti, le specifiche delle filettature, le tolleranze di lavorazione e i metodi di ispezione fattibili. SUUXIANG dovrebbe restituire domande o una risposta DFM documentata prima del rilascio del materiale.
Approvazione Prove di Costruzione
Il Gate 3 approva i risultati del prototipo, quindi le dimensioni del primo articolo e i campioni di finitura rispetto al piano di ispezione concordato. La qualità è responsabile dell’accettazione; la gestione del programma chiude le deviazioni e rilascia la costruzione pilota.
Controllo delle Modifiche di Produzione
Il Gate 4 rilascia la produzione controllata solo dopo che il feedback pilota conferma l’imballaggio, l’etichettatura, la cadenza di consegna e la documentazione finale. Qualsiasi successiva modifica al disegno, processo, materiale o ispezione richiede una revisione e un’approvazione scritta.
10. Prezzi e Costi delle Parti CNC per Alloggiamenti di Antenna
1 custom housing quote starts with the released revision, material callout, billet envelope and quantity; unit prices are quote-dependent, not a catalog rate. Large billets, thin-wall access, multiple orientations, long cycle time, tight datums and secondary finishing add cost independently.nn2 cost reductions that preserve function are to combine noncritical tolerances, define functional datums, use standard stock where feasible, consolidate finishes, and specify inspection only for critical features. Provide mating-part context, packaging needs and target date early; expedited scheduling and protective packaging should be quoted as separate requirements.
| Fascia di quantità illustrativa | Impatto dei driver di costo | Direzione dei tempi di consegna |
|---|---|---|
| 1–5 prototipi | Setup, programmazione, attrezzaggio e ispezione del primo articolo dominano | Il più lungo per unità |
| 10–50 pezzi | Il setup si distribuisce; il tempo di lavorazione e la complessità rimangono primari | Moderato |
| 51–250 pezzi | L’acquisto di materiale e l’attrezzaggio ripetibile migliorano l’allocazione | Più breve dopo l’approvazione |
| Ordine urgente | Priorità di programmazione, disponibilità del materiale e coordinamento aggiuntivo aumentano il preventivo | Compresso quando la capacità lo consente |
Avvia la tua revisione tecnica delle parti CNC per alloggiamenti antenna
Carica il tuo disegno 2D, modello 3D (se disponibile), materiale, quantità, dimensioni critiche, requisiti di ispezione e data prevista per una revisione guidata dal disegno.