
Tappi terminali lavorati CNC per revisione disegno OEM
Inviate il vostro disegno, materiale, quantità e requisiti di ispezione per tappi terminali lavorati CNC, pianificati in base alle dimensioni critiche e alla producibilità.
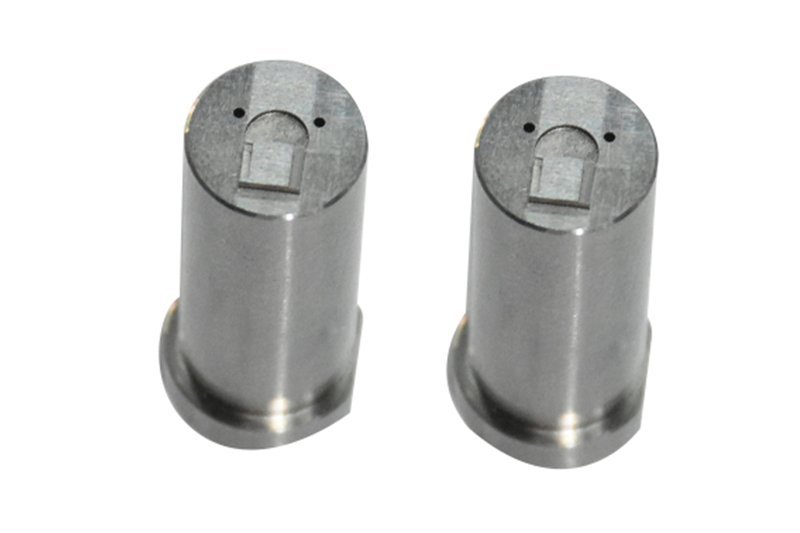
Componenti rappresentativi di tappi terminali lavorati CNC


Related Configurable Component Families and Quotation







Perché scegliere tappi terminali lavorati CNC tramite SUUXIANG
Un flusso di lavoro basato sul disegno che mantiene visibili requisiti critici, decisioni di processo, aspettative di ispezione e revisioni prima degli impegni di produzione.
Revisione del Disegno Prima di Tutto
Esaminiamo disegni, modelli, contesto applicativo, materiale, quantità e requisiti di consegna per identificare domande di producibilità prima della preventivazione e della pianificazione della produzione.
Dimensioni Critiche Mappate
Dimensioni critiche per la qualità, datumi, tolleranze, interfacce di tenuta, filettature e accoppiamenti vengono discussi precocemente in modo che le priorità di ispezione corrispondano all’intento funzionale.
Pianificazione del Percorso di Processo
La u003ca href=u0022/cnc-machining-services/u0022u003elavorazione CNCu003c/au003e, la tornitura, l’EDM, la rettifica, l’assemblaggio e la finitura vengono considerati rispetto alla geometria, alle condizioni del materiale, all’accesso agli utensili e alle caratteristiche superficiali richieste.
Allineamento del Piano di Ispezione
I metodi di ispezione e le esigenze di reportistica vengono definiti in base ai requisiti del disegno e dell’ordine, aiutando i team ad allineare le prove di misurazione con i criteri di accettazione.
Visibilità del Controllo Revisioni
Le revisioni dei disegni, le domande tecniche aperte e le modifiche approvate rimangono visibili attraverso il coordinamento del progetto, riducendo il rischio di produrre con informazioni obsolete.
Comunicazione Tracciabile
SUUXIANG mantiene le discussioni tecniche legate ai requisiti forniti, consentendo ai team di ingegneria, acquisti e qualità di prendere decisioni basate su un registro condiviso.
Categorie di Produzione di Precisione Basata sul Disegno
Esplora famiglie di produzione configurabili per parti CNC, componenti di stampi, attrezzature per connettori, componenti di fustelle e lavori di progetto guidati dall’ispezione.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti personalizzate definite dai vostri disegni, modelli, materiali, dimensioni critiche, quantità e requisiti di ispezione. La pianificazione del processo considera l’accesso alla lavorazione, la strategia dei datumi, lo stack di tolleranze, le esigenze superficiali e il percorso appropriato attraverso fresatura, tornitura, EDM, rettifica o assemblaggio.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzata per componenti prismatici e sagomati che richiedono relazioni di caratteristiche controllate. La revisione del disegno affronta l’accesso agli utensili, la geometria degli angoli, l’abbondanza di lavorazione, i riferimenti dei datumi, le dimensioni critiche e i metodi di ispezione prima che venga confermato un percorso di lavorazione.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotanti, filettature, alberi, manicotti e geometrie concentriche. La revisione si concentra sulla selezione dei riferimenti, sulle caratteristiche critiche per il runout, sulle condizioni del materiale, sullo spessore delle pareti, sui requisiti di superficie, sulle operazioni secondarie e sui criteri di misurazione.
Upload a Drawing
Lavorazioni a 5 assi
Lavorazioni CNC a 5 assi per superfici complesse, caratteristiche angolate e parti in cui l’accesso multi-faccia influisce sull’accuratezza o sull’efficienza dell’attrezzaggio. SUUXIANG esamina la portata degli utensili, l’attrezzaggio, il trasferimento dei riferimenti, il rischio di collisione, i requisiti di superficie e l’accesso per l’ispezione rispetto alla geometria fornita.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Lavorazioni Swiss e micro lavorazioni per componenti piccoli e dettagliati dove la scala delle caratteristiche, la concentricità, la manipolazione e l’ispezione devono essere pianificate insieme. Inviare dimensioni, materiale, quantità, interfacce funzionali e qualsiasi requisito critico di superficie o posizionale per la revisione di fattibilità.
Upload a Drawing
Servizi di elettroerosione a filo e elettroerosione a tuffo
Servizi di elettroerosione a filo e a tuffo per profili, caratteristiche strette, geometria interna, materiali temprati e dettagli oltre l’accesso pratico degli utensili da taglio. La strategia dell’elettrodo, il percorso del filo, i fori di partenza, il lavaggio, i requisiti di finitura, le considerazioni sullo strato ricotto e i punti di ispezione dovrebbero essere definiti precocemente.
Upload a Drawing
Rettifica di precisione
Rettifica di precisione di superfici e profili per planarità, parallelismo, controllo del profilo, requisiti di finitura fine e finitura post-trattamento termico. La revisione del processo conferma il materiale da asportare per la rettifica, la sequenza del trattamento termico, le condizioni di riferimento, l’accesso della mola e il metodo di ispezione per le dimensioni critiche.
Upload a Drawing
Inserti per stampi (nucleo e cavità)
Inserti di precisione per nucleo e cavità di stampi realizzati da disegni del cliente e requisiti applicativi. La pianificazione considera il grado dell’acciaio, il trattamento termico, i dettagli della linea di divisione, le caratteristiche di raffreddamento o sfiato, l’accesso per elettroerosione, il materiale da asportare per la rettifica, le esigenze di accoppiamento, le superfici critiche e la documentazione di ispezione.
Upload a Drawing
Componenti espulsori ed espulsione
Perni espulsori, manicotti e componenti di espulsione configurati secondo il disegno piuttosto che offerti come parti standard. La revisione include le relazioni tra diametro e accoppiamento, la lunghezza di lavoro, i requisiti di durezza, le condizioni superficiali, le caratteristiche di lubrificazione o sfiato, le interfacce di accoppiamento e le priorità di ispezione.
Upload a Drawing
Perni di centraggio, guide e componenti di posizionamento
Perni di centraggio, spine guida, boccole e componenti di posizionamento per assiemi di stampi con esigenze di allineamento controllato e ripetibilità. La revisione del disegno esamina la classe di accoppiamento, le relazioni di riferimento, la concentricità, le considerazioni sull’usura, il trattamento termico, la finitura superficiale e le interfacce con i componenti di accoppiamento.
Upload a Drawing
Slitte, sollevatori, porte di iniezione e accessori per stampi
Slitte, sollevatori, porte di iniezione e accessori per stampi prodotti per il design specifico dell’utensile e la via di processo. La fattibilità dipende dalla geometria, dalle condizioni di movimento e di accoppiamento, dalle superfici di usura, dai requisiti di materiale e trattamento, dalle esigenze di elettroerosione o rettifica, dalle aspettative di montaggio e dai punti di ispezione critici.
Upload a Drawing
Componenti per stampi di connettori
Componenti di precisione per stampi di connettori dove i dettagli della cavità, la geometria dei perni, l’allineamento e le relazioni di accoppiamento ripetuto richiedono una revisione rigorosa. Fornire il disegno del componente, il contesto applicativo del connettore, i requisiti di materiale e trattamento termico, le dimensioni critiche e le prove di ispezione richieste.
Upload a Drawing
Componenti per stampi di tranciatura
Componenti di precisione per stampi di tranciatura per assiemi di stampi definiti dal disegno, comprese le caratteristiche che richiedono allineamento controllato, prestazioni di usura e accoppiamento ripetibile. SUUXIANG esamina materiale, durezza, geometria critica per il gioco, materiale da asportare per la rettifica, requisiti di elettroerosione, condizioni di accoppiamento e aspettative di ispezione.
Upload a Drawing
Utensili per iniezione, MIM, CIM e sovrastampaggio
Lavorazioni di utensili e componenti per applicazioni di stampaggio a iniezione, stampaggio a iniezione di metallo, stampaggio a iniezione di ceramica e sovrastampaggio nell’ambito di produzione verificato. La revisione del disegno considera il comportamento del materiale, la geometria dell’utensile, le interfacce degli inserti, le esigenze superficiali, le dimensioni critiche e le prove di processo richieste.
Upload a Drawing
Materiali per lavorazioni meccaniche
I materiali per lavorazioni CNC sono selezionati in base al disegno, all’applicazione, ai requisiti meccanici, alla sequenza di trattamento termico, alle condizioni di corrosione o usura e alle esigenze di ispezione. La disponibilità del materiale, la designazione del grado, le condizioni, le aspettative di tracciabilità e le sostituzioni devono essere confermate prima della produzione.
Upload a Drawing
Finiture superficiali e trattamenti termici
Le finiture superficiali e i trattamenti termici sono pianificati come parte del percorso dimensionale, non aggiunti dopo la lavorazione meccanica per impostazione predefinita. Definire i requisiti di rivestimento o finitura, l’intervallo di durezza, le esigenze di mascheratura, le aspettative estetiche, il margine di rettifica post-trattamento, le esigenze di corrosione e la documentazione di verifica.
Upload a Drawing
Qualità, metrologia e documentazione
Componenti per stampi e stampaggio a iniezione per applicazioni di stampaggio a iniezione, stampaggio a iniezione di metallo, stampaggio a iniezione di ceramica e sovrastampaggio nell’ambito di produzione verificato. La revisione del disegno considera il comportamento del materiale, la geometria dell’utensile, le interfacce degli inserti, le esigenze superficiali, le dimensioni critiche e le prove di processo richieste.
Upload a Drawing
Prototipazione e produzione a basso volume
Prototipazione rapida e produzione di piccoli volumi per team che convalidano progetti, supportano modifiche agli utensili o colmano esigenze di produzione controllata. Una richiesta di preventivo (RFQ) utile identifica livello di revisione, quantità, materiale, dimensioni critiche, requisiti di superficie, data target, contesto applicativo e aspettative di ispezione o reportistica.
Upload a DrawingMateriali per Fondelli lavorati a CNC

Leghe di Alluminio
Spesso considerate per fondelli leggeri, alloggiamenti e assemblaggi relativi a connettori. La scelta della lega viene esaminata in base all’esposizione alla corrosione, allo spessore della parete, all’innesto della filettatura, alla corrispondenza e al trattamento superficiale richiesto prima dell’inizio della lavorazione.

Acciai Inossidabili
Considerati per fondelli esposti a umidità, sostanze chimiche o ambienti di servizio gravosi. Il grado, le esigenze di passivazione, le interfacce di tenuta, la forma della filettatura e il metodo di ispezione dovrebbero essere definiti dal disegno e dal contesto applicativo.

Acciai al Carbonio
Un’opzione pratica per fondelli strutturali, componenti di attrezzature e assemblaggi che richiedono robustezza. La revisione affronta la condizione del materiale, il sovrametallo di lavorazione, la sequenza di trattamento termico, la protezione dalla corrosione e le dimensioni critiche dopo la lavorazione.

Acciai Legati
Valutati dove sono richieste maggiore resistenza, resistenza all’usura o caratteristiche funzionali indurite. SUUXIANG esamina i requisiti di durezza, il materiale per rettifica, le esigenze di elettroerosione (EDM), i carichi di accoppiamento e il piano di ispezione prima di confermare un percorso di processo.

Leghe di Rame
Possono essere specificate per interfacce elettriche, termiche o a basso attrito in assemblaggi di fondelli specializzati. La selezione del materiale richiede la revisione delle esigenze di conduttività, del rischio di deformazione, della finitura superficiale, delle parti di accoppiamento e delle priorità di ispezione dimensionale.
Fondelli lavorati a CNC: Percorsi di Processo per Geometria

Tornitura CNC
La tornitura stabilisce diametri concentrici, alesaggi, spallamenti, filettature e profili relativi alla tenuta su geometrie di fondelli rotazionali. La pianificazione del processo considera il fissaggio del pezzo, il controllo dei datumi e i percorsi utensile accessibili prima che vengano definiti i requisiti dimensionali.

Fresatura CNC
La fresatura produce superfici piane, fori per bulloni, tasche, porte, scanalature e caratteristiche esterne non rotonde. L’accesso multi-asse può essere considerato dove il disegno richiede caratteristiche intersecanti o un orientamento controllato rispetto ai datumi funzionali.

Elettroerosione a Filo
L’elettroerosione a filo può creare profili precisi, scanalature strette e contorni interni difficili dove l’accesso convenzionale con utensile è limitato. La pianificazione del percorso del filo, i requisiti del foro di avviamento e le aspettative sui bordi critici dovrebbero essere rivisti rispetto al disegno.

Elettroerosione a tuffo
L’elettroerosione a tuffo è considerata per cavità profonde, geometrie interne nette o forme dettagliate che necessitano di un approccio basato su elettrodo. La strategia dell’elettrodo, il sovrametallo per elettroerosione e i successivi requisiti di finitura sono definiti per il componente specifico.

Rettifica di Precisione
La rettifica rifinisce facce, diametri o superfici di localizzazione selezionati dopo la lavorazione o il trattamento termico quando il disegno richiede una rimozione controllata del materiale. Il percorso deve consentire un sovrametallo di rettifica adeguato e l’accesso per l’ispezione.

Ispezione di Accoppiamento
L’accoppiamento e l’ispezione confermano le relazioni specificate tra caratteristiche critiche, interfacce di accoppiamento e datumi funzionali. Il metodo di reportistica è allineato con l’ordine, lo stato di revisione e il piano di ispezione verificato prima della spedizione.
Cappucci di chiusura lavorati CNC: Caratteristiche e Hardware Secondario

Interfacce Filettate
Filettature interne o esterne, fori filettati e scarichi filettati possono essere pianificati in base ai componenti di accoppiamento, alla lunghezza di innesto, all’accesso degli utensili, agli effetti del rivestimento e ai requisiti funzionali del disegno.

Caratteristiche di Posizionamento
Diametri pilota, spallamenti, fori di centraggio e dettagli anti-rotazione aiutano a stabilire un allineamento ripetibile. SUUXIANG esamina le relazioni di datum, la sequenza di assemblaggio e l’accesso per l’ispezione prima di selezionare un approccio di lavorazione.

Interfacce di Tenuta
Scanalature per O-ring, sedi per guarnizioni, facce di tenuta e geometria delle porte richiedono una revisione specifica per l’applicazione. Requisiti di superficie, dimensioni delle scanalature, materiali di accoppiamento e condizioni di pressione o ambientali dovrebbero accompagnare la richiesta di offerta.

Marcatura di Identificazione
Numeri di parte, identificatori di revisione, segni di orientamento ed etichette di tracciabilità possono essere considerati quando la loro posizione, metodo, leggibilità e requisiti di gestione a valle sono definiti nel pacchetto di disegno.

Hardware Secondario
Inserti, elementi di fissaggio, tappi, elementi di ritenzione o hardware di accoppiamento fornito possono essere coordinati quando la distinta base, l’intento di assemblaggio, i requisiti dei materiali e i criteri di accettazione sono confermati durante la revisione.
SUUXIANG Precision Manufacturing: Chi Siamo
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team di ingegneria e approvvigionamento globali a convertire disegni e specifiche in parti personalizzate ispezionate attraverso un flusso di lavoro di produzione disciplinato e responsabile.
Per i cappucci di chiusura lavorati CNC e i componenti di precisione correlati, la nostra pianificazione di processo può combinare fresatura e tornitura CNC, lavorazioni multi-asse, EDM, rettifica di precisione, assemblaggio e ispezione. Prima della quotazione o degli impegni di produzione, esaminiamo il disegno, le dimensioni critiche, i datum, i requisiti dei materiali, l’accesso alla lavorazione, le esigenze di superficie, la quantità e le aspettative di qualità.
Ciò che differenzia SUUXIANG è la comunicazione pratica sulla producibilità e la verifica. Manteniamo le domande DFM, le informazioni sulle revisioni, le scelte di processo e le aspettative di ispezione visibili dalla revisione del disegno fino alla consegna, in modo che gli acquirenti possano valutare i compromessi prima che inizi la produzione e ricevere documentazione allineata al piano di ispezione concordato.

Come SUUXIANG Produce Cappucci di Chiusura Lavorati CNC
Revisione DFM e Datum
Prima della quotazione, SUUXIANG esamina il disegno, il modello 3D, il contesto di accoppiamento, il materiale e le dimensioni critiche per i cappucci di chiusura lavorati CNC. La revisione chiarisce la strategia dei datum, lo stack-up delle tolleranze, l’accesso degli utensili, le priorità delle superfici e qualsiasi requisito che necessiti di conferma prima che venga proposta una rotta di processo.
- Identifica i datum funzionali e le caratteristiche critiche per la qualità
- Controlla lo spessore della parete, l'accesso e le interazioni delle tolleranze
- Conferma materiali, quantità, consegna e requisiti di reportistica

Strategia di lavorazione e EDM
Il percorso di lavorazione viene selezionato in base alla geometria del pezzo piuttosto che a un modello di lavorazione generico. Fresatura CNC, tornitura, lavorazione multi-asse, elettroerosione a filo o per tuffo possono essere presi in considerazione laddove forme interne, angoli vivi, filettature, fori o caratteristiche inaccessibili influenzino la producibilità e la pianificazione dell’ispezione.
- Abbina le impostazioni di tornitura e fresatura alla geometria funzionale
- Valuta i percorsi del filo, le esigenze degli elettrodi e l'accesso per EDM
- Pianifica le operazioni considerando il rischio di distorsione e movimentazione

Rettifica e Accoppiamento Funzionale
Laddove le facce dei tappi terminali, i fori, le caratteristiche di posizionamento o le interfacce di accoppiamento richiedano una finitura controllata, SUUXIANG valuta in anticipo il materiale per la rettifica e le esigenze di accoppiamento. La sequenza di trattamenti termici, lavorazioni, EDM e rettifica aiuta a proteggere le dimensioni critiche preservando al contempo l’accesso pratico per le operazioni finali.
- Definisci il materiale per la rettifica prima delle operazioni di finitura
- Revisiona planarità, concentricità e relazioni di accoppiamento
- Coordina i requisiti di accoppiamento con i dati di revisione del disegno

Ispezione e Controllo Revisioni
La pianificazione dell’ispezione segue la revisione del disegno concordata e le priorità delle caratteristiche critiche per i tappi terminali lavorati a CNC. SUUXIANG allinea metodi di misurazione, aspettative di reportistica e documentazione d’ordine prima della produzione, in modo che i registri consegnati corrispondano al piano di ispezione verificato e alle informazioni di produzione approvate.
- Collega i punti di ispezione alle dimensioni critiche del disegno
- Conferma i report richiesti prima del rilascio della produzione
- Mantieni la visibilità delle revisioni e delle informazioni di consegna

Tappi Terminali Lavorati a CNC: Revisione Disegno vs. Preventivo Generico
Confronta la pianificazione e le prove di qualità che dovrebbero essere allineate prima dell’inizio della produzione.
← Swipe left or right to view →
Tappi terminali lavorati CNC: Flusso di lavoro dal disegno all’ispezione
Un flusso di lavoro guidato dal disegno che mantiene visibili requisiti critici, decisioni di processo, aspettative di ispezione, revisioni e coordinamento della consegna, dalla revisione RFQ alla spedizione.
Ricezione e chiarimento RFQ
SUUXIANG esamina il disegno, il modello, il materiale, la quantità, l’applicazione, la data target e la documentazione richiesta per identificare gli input mancanti prima che inizino la preventivazione o la pianificazione della produzione.
Revisione DFM e rischi
Gli ingegneri valutano dimensioni critiche, datum, stack-up di tolleranza, accesso all’utensile, requisiti di superficie, sequenza di trattamento termico e feature di accoppiamento per chiarire la producibilità e le priorità di ispezione.
Pianifica il Processo e il Percorso
Il team definisce la sequenza appropriata di fresatura CNC, tornitura, elettroerosione, rettifica, assemblaggio e ispezione, incluse le tolleranze di lavorazione, la strategia degli elettrodi, i percorsi del filo e i controlli di revisione.
Lavora e Completa le Parti
La produzione segue il percorso approvato per i tappi terminali lavorati a CNC, applicando elettroerosione o rettifica di precisione dove la geometria, l’accesso, la finitura o i requisiti delle caratteristiche critiche giustificano tali operazioni.
Ispeziona, Imballa e Coordina
Le parti completate vengono verificate rispetto al piano di ispezione concordato, documentate secondo necessità, protette per la spedizione e coordinate con il cliente in merito allo stato della revisione e ai requisiti di consegna.
Come Ordinare Tappi Terminali Lavorati a CNC con SUUXIANG
Share complete technical inputs early so drawing review, quotation, sampling, and production decisions are based on an aligned manufacturing plan.
Invia le Tue Esigenze
Fornisci il disegno 2D, il modello 3D disponibile, il materiale, la quantità, il contesto applicativo, i requisiti di qualità e la data di consegna prevista in modo che la revisione inizi con input completi del progetto.
Revisiona i Dettagli Critici
Conferma le dimensioni critiche, i riferimenti, i requisiti di superficie, l’accesso alla lavorazione, la sequenza di trattamento termico e le aspettative di ispezione con SUUXIANG prima che le ipotesi di preventivo o le decisioni sul processo vengano finalizzate.
Allinea il Percorso del Processo
Utilizza la revisione del disegno per valutare le esigenze di fresatura CNC, elettroerosione, rettifica, assemblaggio e ispezione, quindi chiarisci il controllo delle revisioni e le aspettative di campionamento o produzione.
Approva il Piano di Produzione
Dopo l’allineamento dell’ambito, approva il piano quotato per i tappi terminali lavorati a CNC, inclusa la documentazione richiesta, il metodo di ispezione, le priorità di consegna e qualsiasi revisione del disegno approvata.
Documentazione di Qualità per Tappi Terminali Lavorati a CNC
Prove e feedback del cliente sul progetto
Testimonianza del cliente approvata o caso di studio anonimizzato da pubblicare dopo la verifica dell’esito, dell’ambito e dei dettagli di rilascio da parte del cliente.
Testimonianza del cliente approvata o caso di studio anonimizzato da pubblicare dopo la verifica dell’esito, dell’ambito e dei dettagli di rilascio da parte del cliente.
Testimonianza del cliente approvata o caso di studio anonimizzato da pubblicare dopo la verifica dell’esito, dell’ambito e dei dettagli di rilascio da parte del cliente.
FAQ sui fondi lavorati CNC
Practical guidance for drawing-based end cap inquiries, quality planning, revisions and delivery coordination.
Quali informazioni devo inviare per una richiesta di preventivo per fondi lavorati CNC?
SUUXIANG può quotare fondi lavorati CNC a basso volume?
Come viene valutato il tempo di consegna per fondi lavorati CNC personalizzati?
Posso ordinare un campione prima della produzione?
Quali rapporti di ispezione sono disponibili per gli ordini di fondi?
Come vengono controllate le revisioni dei disegni durante la produzione?
Come funzionano pagamento e spedizione per gli ordini internazionali?
Come gestisce SUUXIANG i disegni confidenziali dei fondi?
Guida completa per l’acquirente di tappi terminali lavorati a CNC
Utilizza questo quadro pratico per specificare tappi terminali lavorati a CNC, confrontare materiali e requisiti di lavorazione, qualificare fornitori, controllare costi e tempi di consegna, ed evitare errori di disegno, tolleranza, tenuta e ispezione.
1. Cosa sono i tappi terminali lavorati a CNC?
One cnc machined end cap is a drawing-based component that closes, retains, protects, seals, mounts, or finishes the open end of an assembly. Its definition comes from the interface it must control—not simply from its round, square, or threaded outline.nnFour functional classes require different specifications. A cosmetic tube cap mainly covers an opening and controls fit and appearance; a structural cap transfers load; a threaded closure relies on thread engagement and a defined seating face; and a pressure-retaining cap must control the pressure boundary, sealing geometry, wall section, and retained load.nnThree inputs set the drawing requirements: mating geometry, service conditions, and assembly method. The engineer should define datums, engagement length, fit or thread callout, sealing-land and groove details where applicable, loads, corrosion or temperature exposure, and whether the cap is pressed, screwed, welded, bolted, or retained by another feature before machining begins.
2. Evoluzione della produzione di tappi terminali
Due percorsi tradizionali – chiusure fabbricate e chiusure fuse – possono essere adatti a geometrie stabili e di volume maggiore, ma aggiungono controlli di formatura, stampaggio, saldatura o fusione prima della lavorazione finale. I tappi standard da catalogo riducono i tempi di selezione quando le interfacce corrispondono, tuttavia limitano dimensioni, filettature, dettagli di tenuta e caratteristiche specifiche per revisione.nnTre input digitali – disegno 2D controllato, modello 3D e identificatore di revisione – consentono a un OEM di definire il pezzo piuttosto che approssimare una chiusura disponibile. La tornitura CNC stabilisce diametri concentrici, facce, alesature e filettature; la fresatura aggiunge piani, porte, schemi di bullonatura o caratteristiche anti-rotazione dagli stessi dati rilasciati.nnUn set di percorsi utensile ripetibili supporta la produzione di prototipi, di transizione e di basso volume senza richiedere uno stampo di fusione dedicato o un’attrezzatura di fabbricazione per ogni modifica. Per i tappi terminali lavorati a CNC, il controllo dell’accoppiamento dipende ancora dai datum dichiarati, dalle dimensioni delle parti accoppiate, dalle tolleranze, dai requisiti superficiali e da un piano di ispezione legato alla revisione rilasciata.
3. Tipi di tappi terminali lavorati a CNC
Sei famiglie geometriche coprono la maggior parte delle richieste di preventivo (RFQ) per tappi terminali lavorati a CNC. Seleziona in base all’interfaccia di accoppiamento e al carico di ritenuta, quindi definisci i datum prima che vengano quotate le tolleranze.
| Configurazione | Interfaccia tipica | Ritenzione | Elementi essenziali del disegno |
|---|---|---|---|
| Tubo a pressione | Alesatura del tubo | Interferenza | Alesatura, profondità, smusso |
| Filettato | Filettatura accoppiata | Interazione del filo | Standard, classe, lunghezza |
| Flangiato o imbullonato | Pilota e faccia | Viti | Schema, pilota, scarico |
| Idraulico o sigillante | Foro o porta | Filettature o viti | Scanalatura, sede di tenuta, porte |
| Zigrinato | Corpo regolabile a mano | Filettatura o accoppiamento | Zigrinatura, lunghezza di presa |
| Multifunzione personalizzato | Interfacce miste | Specifico per l’applicazione | Datum, caratteristiche critiche |
Tappi a pressione e filettati
I tappi a pressione utilizzano un’interferenza controllata nelle alesature dei tubi; specificare dimensioni dell’alesatura, profondità di inserzione, smusso di guida e datum.nnI tappi filettati si fissano tramite filettature accoppiate; indicare lo standard della filettatura, la classe, la lunghezza di innesto e il requisito della faccia di tenuta.
Tappi a bullone e di tenuta
I tappi flangiati si stringono tramite bulloni o un perno; identificare lo schema dei bulloni, il diametro del perno, il fuori squadro della faccia e la posizione della guarnizione.nnI tappi idraulici richiedono porte esplicite, dimensioni delle scanalature per O-ring, contesto di pressione e indicazioni sulla finitura superficiale sulle sedi di tenuta.
Tappi manuali e personalizzati
I tappi zigrinati offrono una presa manuale; definire il motivo della zigrinatura, il passo, la lunghezza di presa utilizzabile e gli smussi sui bordi.nnI tappi personalizzati multifunzione possono combinare filettature, piani, porte o gradini di posizionamento; dimensionare ogni caratteristica rispetto ai datum funzionali e identificare le interfacce critiche.
4. Materiali per tappi terminali lavorati a CNC
La selezione del materiale per i tappi terminali lavorati a CNC inizia con il carico, l’ambiente, la massa, il flusso termico e la finitura. Il disegno deve identificare la lega, il trattamento termico, la forma del prodotto e la tracciabilità, poiché queste variabili modificano la lavorazione e le prestazioni.
| Famiglia di materiali | Lavorabilità | Compromesso chiave | Finitura tipica |
|---|---|---|---|
| Leghe di alluminio | Elevata | Leggerezza; minore resistenza all’usura | Anodizzare |
| Acciai inossidabili | Moderata | Resistenza alla corrosione; lavorazione più lenta | Passivare |
| Acciai al carbonio/legati | Moderata | Elevata resistenza; è necessaria protezione dalla corrosione | Ossido nero o rivestimento |
| Leghe di ottone/rame | Da elevata a moderata | Conducibilità; il costo del materiale varia | Lucidare o placcare |
| Plastiche tecniche | Elevata | Bassa massa; calore/carico limitati | Come lavorato |
Scelte tra alluminio e acciaio inossidabile
Il 6061-T6 offre basso peso, buona lavorabilità e compatibilità con l’anodizzazione; il 7075 aumenta la resistenza ma anche il costo e la sensibilità alla corrosione. Gli acciai inossidabili 304 e 316 offrono una maggiore resistenza alla corrosione, con il 316 preferito in presenza di cloruri, ma entrambi aumentano i tempi di taglio.
Acciaio, rame e plastiche
Gli acciai 1045 e legati sono adatti per tappi ad alto carico e possono essere trattati termicamente, ma necessitano di protezione dalla corrosione. L’ottone lavora in modo pulito; le leghe di rame migliorano la conducibilità; PEEK, acetale e nylon riducono il peso e il rischio galvanico, ma impongono limiti inferiori di temperatura e carico.
Specificare il materiale di partenza
I certificati di laminazione dovrebbero collegare il materiale fornito alla lega e al trattamento termico o lotto ordinati, ove richiesto. La barra rispetto alla lastra modifica la direzione del grano, la dimensione disponibile, il costo e la tolleranza di lavorazione; il fluido operativo, l’esposizione al sale, i metalli accoppiati e la temperatura devono essere indicati sul disegno.
5. Finiture e Caratteristiche Personalizzate
Due decisioni sulla finitura determinano se un tappo terminale resiste al suo ambiente e si accoppia ancora correttamente. Lo spessore della finitura, la copertura e lo standard estetico devono essere indicati sul disegno prima del rilascio della lavorazione.
| Opzione | Scopo Primario | Controllo Disegno |
|---|---|---|
| Anodizzazione | Corrosione e aspetto dell’alluminio | Indicare tipo, colore, mascheratura, spessore |
| Passivazione | Pulizia da corrosione dell’acciaio inossidabile | Indicare materiale e pulizia post-lavorazione |
| Placcatura | Corrosione o funzione elettrica | Indicare deposito, spessore, facce mascherate |
| Verniciatura a polvere | Copertura colore durevole | Mascherare filettature, alesaggi e facce di tenuta |
Seleziona Finiture Funzionali
Tre percorsi di finitura comuni richiedono tolleranze diverse: anodizzazione per l’alluminio, passivazione per l’acciaio inossidabile e placcatura per esigenze specifiche di corrosione o conducibilità.nnUn’opzione di rivestimento, la verniciatura a polvere, si adatta a un’ampia copertura visiva ma può interferire con filettature, fori, facce di tenuta e interferenze, a meno che non vengano mascherate.
Specifica Superficie E Identità
Due scelte di texture modificano la maneggevolezza e l’aspetto: la sabbiatura crea una superficie opaca uniforme, mentre la lucidatura enfatizza la riflettività e può esporre graffi.nnUn pacchetto di identificazione può combinare marcatura laser, incisione e un logo del cliente; definire contenuto, posizione, contrasto, orientamento e profondità di marcatura consentita.
Definisci Caratteristiche Lavorate
Due caratteristiche di presa, zigrinatura dritta o a diamante, richiedono un passo, un piano e un gioco di accoppiamento specifici in modo che il motivo in rilievo non danneggi le parti adiacenti.nnDue caratteristiche di flusso, porte e fori trasversali, richiedono filettatura, dimensione del trapano, posizione del datumo, direzione di sbavatura e aspettative di pulizia prima della finitura.
6. Elementi Critici di Costruzione e Qualità
Le prestazioni di assemblaggio dipendono dalle relazioni con i datums funzionali, non da un disegno indiscriminatamente preciso. Per i tappi terminali lavorati a CNC, definire quale faccia localizza, quale diametro pilota e cosa devono realizzare ogni guarnizione o filettatura.
Controllo Datum e Trichezza
Una faccia datum primaria dovrebbe stabilire la posizione assiale; un diametro o un alesaggio di pilotaggio possono stabilire la posizione radiale. Specificare la concentricità o la trichezza totale solo tra le caratteristiche che ruotano, guidano o sigillano insieme.nnSono comuni due setup di ispezione: una CMM per la posizione relativa al datum e un comparatore su un apposito supporto per la trichezza. L’accettazione dovrebbe fare riferimento allo schema datum del disegno e alla funzione della parte accoppiata.
Filettature e Sezioni di Parete
Una specifica di filettatura richiede dimensione nominale, passo, classe, lunghezza di impegno e metodo di controllo applicabile. I calibri di riscontro verificano l’accettazione funzionale; i controlli visivi delle filettature no.nnLo spessore minimo della parete deve essere valutato in corrispondenza di porti, scanalature e svasature, dove le caratteristiche intersecanti riducono la sezione. Stringere ogni diametro non funzionale aumenta i costi senza migliorare l’assemblaggio.
Guarnizioni, Scanalature e Bordi
Una scanalatura per O-ring richiede larghezza, profondità, raggi d’angolo e condizione superficiale controllati sul suo piano di tenuta. Verificare la geometria della scanalatura tramite CMM, misurazione ottica o micrometri calibrati selezionati per l’accesso.nnDue condizioni di bordo meritano note esplicite: smussi che proteggono l’assemblaggio e porte prive di bave che prevengono contaminazione o danni alla tenuta. L’accettazione di planarità e finitura dovrebbe essere legata alla funzione di contatto o tenuta richiesta.
7. Scelta di un Fornitore di Tappi Terminali Lavorati a CNC
Due revisioni del fornitore dovrebbero avvenire prima dell’assegnazione: comprensione del disegno e prontezza di produzione. Per i tappi terminali lavorati a CNC, confrontare le prove documentate con i datums specifici, le interfacce, la quantità e il rischio di consegna nella vostra RFQ.
| Area di Valutazione | Prove documentali richieste | Sostituto debole |
|---|---|---|
| Revisione del disegno | Disegno annotato e record DFM | Garanzia di tolleranza generica |
| Materiali | Certificato di conformità o record di lotto, se richiesto | Elenco marketing materiali |
| Ispezione | Report del primo articolo e prove di calibrazione | Slogan di qualità |
| Continuità | Piano di controllo modifiche e capacità | Preventivo solo per prototipi |
| Esportazione | Specifiche di imballaggio e piano di spedizione | Imballaggio protettivo non specificato |
Verifica Revisione Ingegneristica
Un disegno marcato dovrebbe identificare dimensioni critiche, interpretazione del datum, accesso utensile, sbavatura e metodi di ispezione. Chiedere come il fornitore registra le decisioni DFM e risolve tolleranze ambigue.nnUn registro revisioni dovrebbe collegare modello, disegno, preventivo e istruzioni di officina. Confermare la data limite per le modifiche, il responsabile dell’approvazione e la gestione del lavoro già in corso.
Audit Prove di Produzione
Un pacchetto di primo articolo dovrebbe corrispondere al piano di ispezione concordato, alle attrezzature di misurazione, alle prove sui materiali e ai requisiti di trattamento termico o finitura, ove specificato. Richiedere rapporti di esempio, stato di calibrazione e formato di tracciabilità del lotto.nnUn percorso di processo dovrebbe indicare i controlli di lavorazione, EDM, rettifica, montaggio, ispezione e imballaggio per l’esportazione effettivamente necessari. Le dichiarazioni di marketing senza registrazioni non stabiliscono la capacità.
Scala del Piano e Comunicazione
Un ordine di prototipo dovrebbe testare il percorso di comunicazione di produzione prima del rilascio in volume. Chiedere se lo stesso piano di processo, le fonti fornitore approvate, i criteri di ispezione e le specifiche di imballaggio possano continuare nei lotti successivi.nnUn contatto di progetto nominato dovrebbe fornire lo stato di revisione, la conferma della capacità, le tappe della spedizione e la risposta alle non conformità. Definire i tempi di escalation prima che una pianificazione diventi critica.
8. Errori comuni nell’approvvigionamento di fondi in CNC SUUXIANG
Otto lacune documentali prevenibili possono trasformare i fondi in CNC SUUXIANG in ritardi, rilavorazioni o guasti sul campo. Risolvete i seguenti punti durante la revisione del disegno e registrateli prima del rilascio dell’ordine di acquisto.
Pacchetti di disegno incompleti
Disegni 2D senza datum, viste in sezione o interfacce tollerate invitano a diverse ipotesi di lavorazione e parti di accoppiamento non corrispondenti. Rilasciate un disegno controllato, un modello 3D, un identificatore di revisione e un elenco delle dimensioni critiche.
Lacune nei materiali e nelle finiture
Una lega, una condizione di durezza o una finitura non specificata possono alterare il comportamento alla corrosione, la resistenza, le dimensioni e i tempi di consegna. Indicate la qualità della lega, la condizione del trattamento termico, la specifica della finitura, le esigenze di mascheratura e il requisito di superficie applicabile.
Dettagli su filettature e sigillature
Una designazione di filettatura non definita o un requisito di scanalatura per O-ring possono causare danni all’assemblaggio, perdite o scarsa ritenzione della pressione. Indicate lo standard della filettatura, il passo, la classe, il metodo di misurazione, il materiale del sigillo, la geometria della scanalatura e la finitura superficiale richiesta.
Aspetto estetico, sostituzioni e prezzo
Tre decisioni non controllate — zone estetiche poco chiare, sostituzioni non approvate e selezione basata solo sul prezzo unitario — possono portare a difetti visibili, materiali incompatibili o costose fughe. Indicate le zone di aspetto, richiedete l’approvazione scritta delle deviazioni e confrontate le prove di ispezione, il percorso di processo, il controllo delle revisioni e il rischio totale di consegna.
9. Dalla revisione del disegno al lancio della produzione
Un pacchetto di rilascio controllato impedisce che un preventivo o un prototipo diventino una decisione di progettazione non documentata. Per i fondi in CNC SUUXIANG, assegnate un responsabile per ogni approvazione ingegneristica, di qualità, di acquisto e di programma.
Rilasciare il pacchetto tecnico
Fase 1: inviare il disegno 2D controllato in revisione, il modello 3D, il materiale, la quantità e la data di consegna richiesta.nnFase 2: specificare i carichi applicativi, le parti accoppiate, le superfici di tenuta, i riferimenti critici ed eventuali requisiti di trattamento termico o finitura.
Decisioni Commerciali e DFM Definitive
Fase 3: rivedere il feedback DFM di SUUXIANG per l’accesso agli utensili, le tolleranze, la sequenza di lavorazione e la fattibilità dell’ispezione.nnFase 4: approvare il preventivo, l’ambito, il livello di revisione, la quantità dei campioni e le eccezioni documentate prima del rilascio.
Validare e Controllare la Produzione
Fase 5: confrontare i risultati del primo articolo con il disegno approvato e il piano di ispezione concordato.nnFase 6: bloccare i criteri di accettazione, la reportistica, l’imballaggio e i requisiti di consegna; emettere ogni revisione successiva tramite approvazione controllata delle modifiche.
10. Prezzi e Tempi di Consegna per Tappi di Chiusura Lavorati CNC
Da 1 a 5 pezzi solitamente comportano il costo unitario più elevato, poiché la programmazione, la maschera, l’ispezione del primo articolo e l’approvvigionamento del materiale sono distribuiti su pochi componenti. Il grado del materiale, la dimensione della barra o del semilavorato, il tempo del ciclo di lavorazione, le funzionalità multi-asse, le tolleranze strette, i dettagli filettati, la finitura, i rapporti di ispezione e l’imballaggio protettivo dovrebbero essere quotati come fattori di costo separati e visibili.nn3 input di preventivo rendono i confronti tra fornitori più affidabili: la stessa revisione del disegno controllato, la ripartizione delle quantità e i requisiti di ispezione o imballaggio. SUUXIANG dovrebbe rivedere il disegno, il modello 3D quando disponibile, la condizione del materiale e del trattamento termico, le dimensioni critiche, i requisiti di superficie, l’obiettivo di consegna e il contesto di accoppiamento prima di confermare un percorso di processo o un tempo di consegna.nn2 stadi di produzione determinano comunemente la tempistica: il rilascio ingegneristico e la prontezza del materiale precedono la lavorazione, la finitura, l’ispezione e la spedizione. Gli acquirenti dovrebbero chiedere i tempi di consegna per fase e identificare quali date dipendono dall’approvazione del disegno, dalla disponibilità del materiale o dalla lavorazione esterna.
| Fascia di quantità | Effetto del costo di setup | Comportamento del costo unitario | Focus tipico della tempistica |
|---|---|---|---|
| 1–5 | Elevato per pezzo | Massimi | Revisione del disegno e setup |
| 10–50 | Condiviso | Diminuisce materialmente | Lavorazione e ispezione |
| 100 | Ammortizzato | Può stabilizzarsi | Pianificazione materiale e ripetibilità |
Carica il tuo disegno di tappi di chiusura lavorati CNC per la revisione
Invia il tuo disegno 2D, modello, materiale, dimensioni critiche, quantità, esigenze di ispezione e obiettivo di consegna per una revisione disciplinata della producibilità.