
Inserti per Slider Stampi Connettore, Revisionati Prima della Lavorazione
Invia il tuo disegno per inserti per slider stampi connettore con DFM, CNC, EDM, rettifica e pianificazione dell’ispezione allineati alle dimensioni critiche.
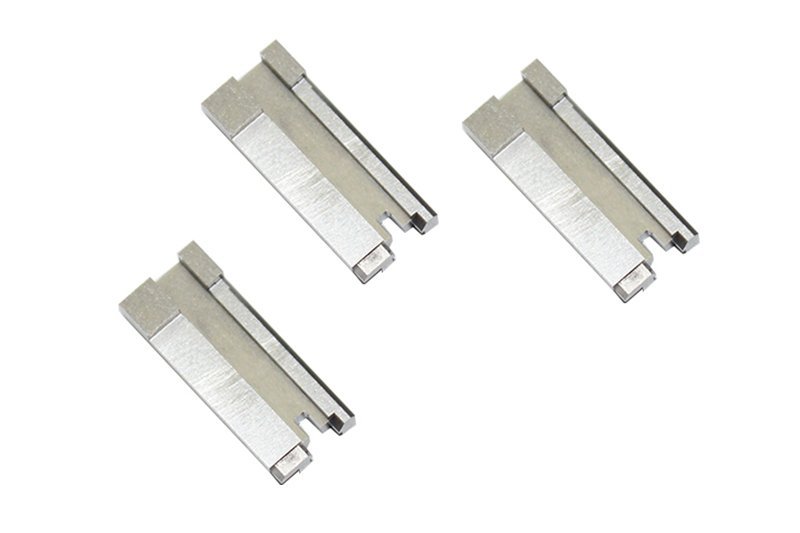
Componenti Rappresentativi di Inserti per Slider Stampi Connettore













Related Product Catalogue and Quotation










Perché Acquistare Inserti per Slider Stampi Connettore da SUUXIANG
Un flusso di lavoro basato sul disegno per allineare fabbricabilità, caratteristiche critiche, pianificazione dei processi e aspettative di ispezione prima della produzione.
Revisione Guidata dal Disegno
Revisioniamo disegni, modelli, datums, contesto di accoppiamento e requisiti funzionali per chiarire la fabbricabilità prima di preventivi o impegni di produzione.
Discussione DFM Pratica
Le discussioni DFM affrontano l’accesso agli utensili, le interfacce a movimento laterale, le esigenze degli elettrodi, i percorsi del filo, il gioco di rettifica e la progettazione di inserti riparabili.
Pianificazione del Percorso di Processo
La u003ca href=u0022/cnc-machining-services/u0022u003elavorazione CNCu003c/au003e, l’EDM, la rettifica, il montaggio e l’ispezione sono considerati come un percorso integrato per la geometria del componente specificato.
Focus sulle Dimensioni Critiche
Le dimensioni critiche per la qualità, le relazioni di datum, i requisiti superficiali e i metodi di ispezione vengono identificati in modo che le priorità rimangano visibili durante la produzione.
Esecuzione Controllata dalle Revisioni
Le revisioni dei disegni e le informazioni sul progetto rimangono tracciabili, aiutando i team a prevenire disallineamenti evitabili tra i requisiti approvati e l’esecuzione in officina.
Consegna Abbinata all’Ispezione
La documentazione di consegna finale è allineata all’ordine e al piano di ispezione verificato, supportando una chiara revisione di accettazione per gli inserti per slider stampi connettore.
Famiglie di Utensili di Precisione e Componenti Lavorati
Percorsi di processo guidati dal disegno per componenti configurabili, dalle caratteristiche critiche e interfacce utensili alla consegna pronta per l’ispezione.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per componenti basati su disegno che richiedono dimensioni controllate, tracciabilità dei materiali e un percorso appropriato attraverso fresatura, tornitura, EDM, rettifica, montaggio e ispezione. La revisione DFM identifica le caratteristiche critiche e le considerazioni sulla fabbricabilità prima del preventivo e della pianificazione della produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per pezzi prismatici, inserti, piastre e caratteristiche lavorate complesse. L’accesso agli utensili, la selezione dei datum, la geometria delle pareti, i raggi degli angoli e il gioco di lavorazione vengono esaminati in modo che il percorso programmato supporti le dimensioni critiche e i requisiti superficiali del disegno.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, perni, boccole, manicotti e caratteristiche rotazionali dove concentricità, oscillazione, diametri e relazioni di spalla influenzano la funzionalità. Il piano di processo considera il bloccaggio del pezzo, le condizioni del materiale, le operazioni secondarie e i punti di ispezione identificati nella revisione del disegno.
Upload a Drawing
Lavorazione a 5 assi
La lavorazione CNC a 5 assi supporta componenti con caratteristiche angolate, superfici composte e molteplici relazioni critiche che possono beneficiare di meno setup. La fattibilità dipende dalla geometria, dalla portata dell’utensile, dal bloccaggio del pezzo, dal materiale, dai requisiti di tolleranza e dal percorso verificato per la parte specifica.
Upload a Drawing
Lavorazione Swiss e Micro
La lavorazione Swiss e micro lavorazione supportano componenti di piccolo diametro, sottili e ricchi di dettagli dove il supporto del pezzo, la geometria dell’utensile, il controllo delle bave e il metodo di misurazione richiedono un’attenta pianificazione. I disegni dovrebbero identificare diametri critici, lunghezze, filettature, esigenze di superficie e requisiti di funzione di accoppiamento.
Upload a Drawing
Elettroerosione a filo ed a tuffo
I servizi di elettroerosione a filo ed a tuffo affrontano materiali temprati, fessure strette, profili interni affilati, caratteristiche profonde e geometrie inaccessibili al taglio convenzionale. La strategia dell’elettrodo, il percorso del filo, le condizioni di lavaggio, le aspettative dello strato ricotto e i requisiti di finitura vengono esaminati rispetto all’applicazione.
Upload a Drawing
Rettifica di precisione
La rettifica di precisione di superficie e di profilo viene utilizzata per stabilire planarità, parallelismo, profilo e dimensioni finite controllate su componenti di utensili temprati o di precisione. Lo stock di rettifica, la sequenza del trattamento termico, i riferimenti di datum e il metodo di ispezione devono essere concordati prima del rilascio del percorso di processo finale.
Upload a Drawing
Inserti di nucleo stampo e inserti di cavità stampo
Gli inserti di nucleo e cavità stampo di precisione sono fabbricati da disegni e modelli del cliente per funzioni di stampaggio definite. Le revisioni affrontano interfacce della linea di divisione, accesso al raffreddamento o alle caratteristiche, condizioni dell’acciaio, requisiti di elettroerosione, tolleranze di lucidatura, dimensioni critiche della cavità e aspettative di ispezione.
Upload a Drawing
Espulsori e componenti di espulsione
Perni espulsori, manicotti e componenti di espulsione sono pianificati in base all’adattamento, alla corsa, all’allineamento, alle condizioni di usura e alle relazioni con i pezzi di accoppiamento. La documentazione di disegno dovrebbe definire dimensioni, materiali, trattamento termico, condizione della superficie e qualsiasi requisito di assemblaggio o movimento che influenzi la producibilità.
Upload a Drawing
Perni nucleo, componenti di guida e di posizionamento
Perni nucleo, perni guida e componenti di posizionamento richiedono relazioni controllate con cavità, inserti o utensili di accoppiamento. SUUXIANG esamina diametri, lunghezze di impegno, strategia di datum, concentricità, requisiti di adattamento, condizioni del materiale e criteri di ispezione prima di selezionare la sequenza di produzione.
Upload a Drawing
Slitte, sollevatori, porte e accessori per stampi
Le slitte, i sollevatori, le porte e gli accessori per stampi sono componenti di utensili configurabili la cui funzione dipende dal movimento, dalla geometria di chiusura, dalle tolleranze e dalle interfacce di assemblaggio. La pianificazione della produzione considera l’accesso alla lavorazione, le esigenze di elettroerosione o rettifica, la sequenza del trattamento termico, i requisiti di montaggio e il controllo delle revisioni dei disegni.
Upload a Drawing
Componenti per stampi di connettori
I componenti di precisione per stampi di connettori supportano caratteristiche di utensili dove passo, allineamento, geometria dei perni, relazioni con gli inserti e funzione di accoppiamento ripetibile sono critici. I piani di produzione si basano su disegni forniti, requisiti di materiale, vincoli di accesso all’utensile, strategia di elettroerosione e priorità di ispezione definite.
Upload a Drawing
Componenti per stampi di tranciatura
I componenti di precisione per stampi di tranciatura sono prodotti per funzioni di taglio, formatura, guida e posizionamento definite dal disegno. Le revisioni si concentrano sui requisiti di materiale e durezza, geometria relativa alle tolleranze, superfici di usura, stock di rettifica, percorsi di elettroerosione a filo, relazioni di accoppiamento e requisiti di misurazione.
Upload a Drawing
Utensili per iniezione, MIM, CIM e sovrastampaggio
I lavori su utensili per iniezione, MIM, CIM e sovrastampaggio vengono valutati nell’ambito della produzione verificata per il componente o il compito di utensileria richiesto. La revisione considera le interfacce di funzione di stampaggio, la selezione del materiale, gli input di ritiro forniti dal cliente, l’accesso all’utensile, gli inserti e le prove dimensionali richieste.
Upload a Drawing
Materiali per lavorazioni meccaniche
I materiali per lavorazioni CNC vengono selezionati dal disegno, dall’applicazione e dai requisiti specificati dal cliente, piuttosto che dedotti da un elenco generico. Grado del materiale, condizione di fornitura, durezza, resistenza alla corrosione, lavorabilità, esigenze di trattamento termico e aspettative di tracciabilità dovrebbero accompagnare la richiesta di offerta.
Upload a Drawing
Finiture superficiali e trattamenti termici
Le finiture superficiali e i trattamenti termici sono pianificati come parte del percorso dimensionale del processo, non come un ripensamento. La finitura richiesta, il rivestimento, la lucidatura, la durezza, la sequenza di trattamento, le esigenze di mascheratura e i requisiti di rettifica o ispezione post-trattamento dovrebbero essere indicati prima dell’impegno di produzione.
Upload a Drawing
Qualità, metrologia e documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono allineate alla revisione del disegno concordata e al piano di ispezione. I clienti dovrebbero identificare dimensioni critiche, schema di datum, aspettative di campionamento o reportistica, registri dei materiali e qualsiasi documentazione necessaria per la revisione della qualità in ricezione o del fornitore.
Upload a Drawing
Prototipazione e produzione a basso volume
La prototipazione rapida e la produzione a basso volume supportano parti per la valutazione basate su disegni, componenti per stampi e quantità di produzione controllate. Una richiesta di preventivo (RFQ) utile include modelli, disegni, materiali, quantità, dimensioni critiche, requisiti di finitura, requisiti di ispezione, data di consegna prevista e contesto applicativo.
Upload a DrawingMateriali per Inserti Scorrevoli per Stampi di Connettori

Acciaio per Utensili Pre-tempra
Spesso considerato per corpi e inserti scorrevoli che richiedono una lavorabilità bilanciata prima della finitura finale. La revisione del disegno dovrebbe definire la condizione di durezza, le zone di usura, il sovrametallo di lavorazione e se sono necessari successivi trattamenti EDM o rettifica.

Acciaio per Utensili da Lavoro a Caldo
Un candidato per inserti scorrevoli di stampi per connettori esposti a cicli termici ripetuti o a condizioni di stampaggio gravose. La selezione dipende dal trattamento termico specificato, dalla tenacità richiesta, dalla condizione superficiale, dalla geometria delle caratteristiche e dalla sequenza di finitura pianificata.

Acciaio per Utensili da Lavoro a Freddo
Considerato dove la resistenza all’usura e la stabilità dimensionale sono importanti per aree scorrevoli, di chiusura o di formatura. Confermare dal disegno la qualità richiesta, il percorso di trattamento termico, il sovrametallo per rettifica e la strategia EDM prima dell’impegno del materiale.


Inserti in Carburo di Tungsteno
Valutato per caratteristiche localizzate ad alta usura dove la geometria dell’inserto, il supporto, il metodo di giunzione e l’accesso per la rettifica possono essere validati. L’uso del materiale rimane dipendente dai requisiti del disegno, dai carichi applicativi, dalle priorità di tolleranza e dalla revisione di producibilità.
Inserti Scorrevoli per Stampi di Connettori: Percorsi di Lavorazione, EDM e Ispezione

Fresatura CNC
La fresatura CNC crea profili accessibili, tasche, piani di montaggio e superfici di riferimento per gli inserti scorrevoli degli stampi per connettori, con l’avvicinamento utensile, i raggi d’angolo e il sovrametallo di lavorazione rivisti rispetto al disegno e al percorso di finitura successivo.

Tornitura CNC
La tornitura CNC supporta caratteristiche rotazionali come diametri di guida, sedi cilindriche e dettagli filettati dove la concentricità e le relazioni di datum sono importanti. Il percorso viene selezionato quando la geometria del componente può essere affidabilmente riferita da un asse rotazionale.

EDM a Filo
L’EDM a filo taglia caratteristiche passanti precise, fessure strette e profili interni difficili senza accesso con utensili convenzionali. La pianificazione del percorso del filo, la posizione del foro di partenza, le condizioni d’angolo e il sovrametallo consentito vengono rivisti rispetto alle dimensioni funzionali e ai requisiti dei componenti di accoppiamento.

EDM a Penetrazione
L’EDM a penetrazione forma cavità profonde, dettagli interni affilati e geometrie chiuse che sono impraticabili per la fresatura. La strategia dell’elettrodo, l’accesso per il lavaggio e i requisiti di finitura sono definiti durante la revisione del disegno per supportare l’intento della caratteristica specificata.

Rettifica di Precisione
La rettifica di precisione rifinisce piani critici, superfici di guida e dimensioni relative ai datum dopo aver mantenuto il sovrametallo appropriato. Il metodo supporta la condizione superficiale controllata e il perfezionamento dimensionale dove la fresatura o l’EDM da sole non soddisfano le priorità del disegno.

Ispezione di Montaggio
Il montaggio e l’ispezione verificano le interfacce di movimento, le relazioni di contatto e le dimensioni critiche prima della consegna. I metodi di ispezione e le aspettative di reportistica sono allineati all’ordine, inclusi i datum specificati, le priorità superficiali, lo stato di revisione e la tracciabilità richiesta.
Inserzioni per Slider di Stampaggio Connettori e Accessori di Supporto

Guida e Posizionamento
Gli elementi di guida e le caratteristiche di posizionamento supportano la corsa ripetibile dello slider e il posizionamento dell’assemblaggio. Specificare le relazioni di datum, le superfici di contatto, i requisiti di accoppiamento e le aspettative di sostituzione in modo che i componenti selezionati possano essere revisionati rispetto al progetto dello stampo.

Elementi di Fissaggio per la Ritenzione
I fissaggi assicurano le inserti, le parti soggette a usura e la ferramenta di supporto all’interno dell’assemblaggio dello slider. La revisione del disegno dovrebbe confermare l’ingaggio della filettatura, lo spazio libero della testa, l’accesso per l’assemblaggio, il metodo di bloccaggio e qualsiasi requisito di montaggio svasato o nascosto.

Molle di Ritorno
Le molle possono supportare funzioni definite di ritorno, ritenzione o sequenziamento in un meccanismo slider. Fornire lo spazio di installazione, la corsa di lavoro, il requisito di forza, le condizioni operative e le esigenze di accesso per la manutenzione prima di includere una disposizione di molle.

Componenti Soggetti a Usura
Piastre di usura, guide e componenti di contatto sostituibili aiutano a gestire le interfacce scorrevoli dove il disegno le definisce. Esaminare insieme le disposizioni di lubrificazione, i requisiti di materiale o trattamento termico, il gioco di scorrimento, il supporto posteriore e i criteri di ispezione.

Marcatura di Identificazione
Numeri di parte, marchi di revisione, identificatori di cavità o marchi di orientamento possono essere aggiunti quando specificati e validati. Definire la posizione della marcatura, il metodo, i requisiti di leggibilità e se l’identificazione deve essere allineata con i registri di ispezione o la documentazione di assemblaggio.
Inserzioni per Slider di Stampaggio Connettori: Informazioni
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd. Fondata nel 2010, l’azienda ha sede al 2° piano del Sanhe Industrial Park nella città di Chang’an, Dongguan, Guangdong, Cina. Il fondatore e rappresentante legale XiaoCheng Huang guida l’azienda al servizio di team di ingegneria e approvvigionamento globali con parti CNC personalizzate ispezionate, componenti di stampi di precisione, attrezzature per connettori e componenti di stampi realizzati secondo disegni e specifiche controllate.
Per le inserti per slider di stampaggio connettori, il nostro lavoro inizia con la revisione del disegno: dimensioni critiche, datums, requisiti di materiale e trattamento termico, accesso alla lavorazione, necessità di EDM o rettifica e aspettative di ispezione. La pianificazione della produzione può combinare fresatura o tornitura CNC, lavorazione multi-asse, elettroerosione a filo o a tuffo, rettifica di precisione, assemblaggio e ispezione documentata.
Ciò che distingue SUUXIANG è il coordinamento disciplinato del progetto prima degli impegni di produzione. Trattiamo le inserti per slider come componenti configurabili basati su disegno piuttosto che parti di catalogo presunte, mantenendo il controllo delle revisioni, le decisioni di processo e i requisiti di qualità visibili durante tutto il progetto.

Inserzioni per Slider di Stampaggio Connettori: da DFM all’Ispezione
Revisione DFM e Datum
SUUXIANG esamina il disegno, il modello 3D, il contesto di accoppiamento, le dimensioni critiche, lo schema dei datum e le priorità delle superfici prima della quotazione. Per le inserti per slider di stampaggio connettori, questa discussione identifica la geometria sottosquadro, l’accesso allo stampo, i rischi di tolleranza cumulativa e le informazioni necessarie per definire un percorso di produzione controllato.
- Confermare le dimensioni critiche per la qualità e i datum funzionali
- Revisionare la corsa dello slider, la direzione di sformo e l'accesso di formatura
- Identificare i requisiti di materiale, trattamento termico e finitura superficiale
- Registrare lo stato delle revisioni e le questioni tecniche aperte

Lavorazioni CNC, Elettroerosione (EDM) e Rettifica previste
Il percorso di lavorazione viene selezionato in base alla geometria delle caratteristiche, allo stato del materiale e alle esigenze di ispezione, piuttosto che a una sequenza di lavorazione generica. La lavorazione CNC stabilisce la geometria accessibile; l’elettroerosione a filo o a tuffo può affrontare dettagli vincolati; la rettifica è pianificata dove i requisiti di planarità, accoppiamento o finitura richiedono una rimozione controllata del materiale.
- Valutare l'accessibilità delle lavorazioni prima di definire il percorso
- Pianificare gli elettrodi per elettroerosione, i percorsi del filo e le considerazioni sullo spurgo
- Prevedere un sovrametallo per il trattamento termico e la rettifica di finitura dove necessario
- Allineare la sequenza di processo con la revisione del disegno approvata

Prove di Accoppiamento e Ispezione
La strategia di accoppiamento si concentra sulle interfacce che governano il movimento dello slider, la ritenzione dell’inserto e la funzione di stampaggio. La pianificazione dell’ispezione collega le caratteristiche critiche ai metodi di misurazione idonei e ai requisiti di reporting concordati, in modo che la documentazione finale rifletta l’ordine, il piano di ispezione verificato e i componenti della attrezzatura per connettori consegnati.
- Definire le interfacce sensibili all'accoppiamento e le priorità di ispezione
- Verificare le dimensioni critiche rispetto ai datum del disegno
- Abbinare report e registrazioni ai requisiti di qualità concordati
- Mantenere visibile la revisione e il coordinamento della consegna

Inserti Slider per Stampaggio Connettori: Revisione Basata sul Disegno vs. Fornitura Solo Preventivo
Confronta le evidenze ingegneristiche necessarie prima della produzione, non solo il prezzo unitario quotato.
← Swipe left or right to view →
Flusso di Lavoro di Produzione per Inserti Slider Stampo Connettore
Un percorso guidato dal disegno, dalla revisione ingegneristica fino al coordinamento della consegna ispezionata.
Richiesta di Offerta e Revisione Disegno
Revisionare disegni 2D, modelli 3D, quantità, contesto applicativo, dimensioni critiche, riferimenti, requisiti di materiale, priorità superficiali, necessità di ispezione, revisioni e requisiti di consegna target prima della quotazione.
DFM e Pianificazione del Processo
Confermare l’accesso alla lavorazione, la geometria dello slider, i requisiti EDM, i percorsi del filo, la strategia degli elettrodi, il materiale per la rettifica, la sequenza del trattamento termico, le interfacce di montaggio e i metodi di ispezione per la revisione approvata.
Preparazione Materiale e Lavoro
Pianificare il materiale rispetto alla specifica del disegno, identificare le esigenze di tracciabilità, rilasciare le informazioni di produzione controllate e allineare il percorso di lavoro con le aspettative di qualità e consegna concordate.
Lavorazione Meccanica ed Esecuzione EDM
Lavorare gli inserti per stampi di connettori con le appropriate operazioni CNC, multi-asse, elettroerosione a filo, elettroerosione a tuffo e tornitura, con decisioni di processo guidate dall’accesso alle feature e dalla geometria.
Rettifica, Montaggio e Ispezione
Applicare rettifica di precisione e montaggio dove richiesto, quindi ispezionare le dimensioni critiche e le interfacce funzionali rispetto al piano di ispezione specifico dell’ordine prima del rilascio finale e della documentazione.
Coordinamento Imballaggio e Spedizione
Proteggere i componenti approvati per la spedizione, abbinare i registri forniti al piano di ispezione verificato e mantenere visibili revisione, consegna e comunicazioni di progetto attraverso il coordinamento della spedizione.
Avvia il Tuo Progetto di Inserti per Stampi di Connettori
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Invia Input di Progettazione Completi
Invia il disegno 2D, il modello 3D quando disponibile, il materiale, i requisiti di trattamento termico, la quantità, il contesto applicativo e la data di consegna prevista per una revisione iniziale informata.
Definisci i Requisiti Critici
Identifica le dimensioni critiche per la qualità, i riferimenti (datum), i requisiti di superficie, le relazioni di accoppiamento e i report di ispezione richiesti in modo che il piano proposto di lavorazione meccanica, EDM, rettifica e misurazione affronti il rischio di progetto.
Revisione DFM e Preventivo
SUUXIANG revisiona l’accesso all’utensile, le tolleranze di lavorazione, i percorsi elettrodo o filo, la sequenza del trattamento termico e l’ambito di ispezione prima di fornire un preventivo basato sul disegno e una base di revisione concordata.
Approvazione Evidenze del Primo Articolo
Conferma le evidenze del primo pezzo o del campionamento rispetto alle dimensioni critiche e al piano di ispezione concordati, risolvi le revisioni dove necessario, quindi autorizza il rilascio della produzione controllata.
Inserti per Stampi di Connettori: Certificazioni e Documentazione di Qualità
Politica di pubblicazione di riferimenti cliente
Testimonianza del cliente in attesa di approvazione scritta. Nessun risultato di progetto o rivendicazione di prestazioni viene pubblicato finché il cliente, il contesto del progetto e le prove a supporto non vengono verificati.
Testimonianza del cliente in attesa di approvazione scritta. SUUXIANG pubblicherà solo feedback legati a un progetto confermato basato su disegno tecnico e a prove di ispezione o consegna documentate.
Testimonianza del cliente in attesa di approvazione scritta. Risultati misurati, quantità, tempi di consegna e risultati applicativi richiedono l’autorizzazione del cliente prima della pubblicazione.
FAQ sui perni per stampi per connettori
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
Quali informazioni devo inviare per una richiesta di preventivo (RFQ) per perni per stampi per connettori?
Esiste una quantità minima d’ordine per i perni per stampi per connettori?
Posso ordinare un campione prima della produzione completa di perni per stampi per connettori?
Quali materiali e dettagli di trattamento termico sono necessari?
Potete lavorare da un disegno tecnico revisionato dopo che ho inviato una RFQ?
Quali rapporti di ispezione possono essere richiesti per i componenti dei perni per slider?
Come vengono gestite spedizione, pagamento e date di consegna?
Come vengono gestite la riservatezza e la proprietà intellettuale quando condivido i disegni dei perni per stampi per connettori?
Guida Completa all’Acquisto di Inserti per Slider di Stampaggio Connettori
Utilizza questo quadro pratico per definire i requisiti funzionali, valutare i controlli di ingegneria e qualità dei fornitori, confrontare le opzioni di stampaggio e prevenire errori di disegno, materiali, tolleranze e costi prima di impegnarsi nella produzione.
1. Cosa Sono gli Inserti per Slider di Stampaggio Connettori?
1. Gli inserti per slider di stampaggio connettori sono componenti di precisione in acciaio sostituibili, montati in un assieme a camma laterale. Formano geometrie che non possono liberarsi in una direzione di apertura dritta, incluse aperture laterali, sottosquadri, finestre di aggancio, scanalature di ritenzione e dettagli di chiusura locali.nn2. L’inserto è l’elemento che forma la caratteristica e che è servibile; il corpo dello slider lo supporta e lo guida durante la sua corsa. Non è il nucleo o la cavità principale, che formano la geometria primaria del pezzo, e non è lo stampo completo, che include anche piastre, espulsione, guida, raffreddamento e attuazione.nn3. Per i programmi di connettori, separare l’inserto dal corpo dello slider consente ai team di sostituire o revisionare l’acciaio che forma le caratteristiche soggette a usura senza ricostruire l’intero meccanismo a camma laterale. L’obiettivo pratico è un ritiro laterale controllato prima dell’espulsione, preservando la clearance di rilascio mentre si rendono tracciabili le modifiche di montaggio, ispezione, manutenzione e disegno.
2. Come si Sono Evoluti gli Inserti per Slider di Stampaggio Connettori
Gli stampi a due pezzi, a estrazione dritta, potevano formare solo caratteristiche che si liberavano lungo la direzione di apertura. Nicchie laterali, finestre di aggancio e altre geometrie intrappolate erano invece gestite con acciaio fisso, linee di divisione modificate o pezzi caricati manualmente quando le condizioni di produzione lo permettevano.nnLe caratteristiche del connettore rivolte lateralmente hanno creato la necessità di acciaio che potesse ritirarsi lateralmente prima dell’espulsione. Man mano che gli alloggiamenti diventavano più compatti e le posizioni dei terminali più strettamente correlate alle caratteristiche stampate, gli inserti per slider realizzati separatamente hanno reso più facile controllare la superficie di formatura senza rifare l’intero corpo dello slider.nnGli inserti sostituibili separano anche i dettagli soggetti a usura o sensibili ai danni dal meccanismo mobile più grande. Nella produzione ripetuta, questo supporta la manutenzione pianificata, la sostituzione controllata e l’intercambiabilità quando i riferimenti, l’accoppiamento, il livello di revisione e i requisiti di ispezione dell’inserto sono definiti sul disegno.
3. Tipi di Inserti per Slider di Stampaggio Connettori
Due viste di disegno stabiliscono la selezione: la direzione di stampaggio e il percorso di rilascio della caratteristica. Gli inserti per slider di stampaggio connettori dovrebbero essere classificati in base alla caratteristica formata, al metodo di ritenzione e alla corsa disponibile, non solo dalla forma dell’inserto.
| Configurazione | Caratteristica Tipica | Movimento o Ritenzione | Vantaggio e Limite | Input di Disegno |
|---|---|---|---|---|
| Inserto a camma laterale | Foro laterale o incavo di aggancio | Si ritrae lateralmente | Forma sottosquadri; necessita di clearance di corsa | Profondità del sottosquadro, direzione dello slider, sezione |
| Inserto di chiusura | Bordo di finestra o fessura | Blocca contro l’acciaio accoppiato | Evita un nucleo separato; sensibile alle bave | Angolo di chiusura, riferimento, linea di tenuta |
| Profilo intercambiabile | Schema dei perni o dettaglio della cavità | Inserto a tasca fisso e sostituibile | Supporta varianti; l’interfaccia deve essere ripetuta | Revisione del profilo, dato della tasca, tolleranza |
| Inserto caricato manualmente | Caratteristica speciale a basso volume | Posizionato e trattenuto manualmente | Costo meccanismo basso; più lento, dipende dall’operatore | Quantità, orientamento di caricamento, ritenzione |
| Spinotto angolare o camma scorrevole | Caratteristica laterale con azione automatica | Azionato durante l’apertura dello stampo | Automatizza il movimento; richiede spazio per l’azionamento e la guida | Corsa, angolo, gioco, temporizzazione |
Scegliere il Meccanismo di Rilascio
Un unico gancio interno potrebbe favorire un sollevatore quando la corsa dell’espulsore può fornire un rilascio angolato. Un’apertura laterale potrebbe invece essere divisa sulla linea di divisione quando ciò evita uno slider senza compromettere il controllo delle bave.nnDue verifiche decidono il percorso: il ritiro completo dell’acciaio e la clearance durante tutto il movimento. Fornire viste in sezione, direzione di apertura, corsa di espulsione, contesto del pezzo accoppiato e linee di testimonianza ammissibili.
4. Materiali e Trattamento Termico per Inserti Scorrevoli
La scelta del materiale determina se un inserto scorrevole resiste all’abrasione della resina, alla corrosione dovuta alla condensa e ai carichi laterali ripetuti senza diventare impraticabile da lavorare o riparare. Il grado finale, la durezza e la sequenza del trattamento termico richiedono una revisione ingegneristica specifica per l’applicazione.
| Famiglia di materiali | La scelta migliore | Principale compromesso |
|---|---|---|
| Acciaio per stampi pre-indurito | Lavorabilità e riparazione | Minore riserva di usura |
| Acciaio tipo H13 | Tenacità e cicli termici | Richiede un trattamento termico controllato |
| Acciaio inossidabile per stampi | Resistenza alla corrosione e finitura | Maggiore sforzo di lavorazione |
| Acciaio per utensili ad alta usura | Abrasione mediante resina caricata | Tenacità e riparabilità potrebbero diminuire |
Abbina l’acciaio all’esposizione
L’acciaio per lavorazioni a caldo tipo H13 è spesso selezionato dove sono importanti la tenacità e la resistenza alla fatica termica. Gli acciai per stampi pre-induriti possono ridurre i tempi di lavorazione, mentre gli acciai inossidabili per stampi sono adatti per resine corrosive, stoccaggio umido o rischio di contatto con l’acqua.
Pianifica il trattamento termico
Il trattamento termico modifica il rischio di distorsione, il gioco di rettifica, la risposta EDM e le opzioni di riparazione. Definisci il distensivo, la tempra, il rinvenimento e qualsiasi nitrurazione o rivestimento solo dopo aver esaminato la geometria, le superfici di riferimento, le placchette di usura di accoppiamento e il metodo di ispezione.
Utilizza rivestimenti selettivamente
I rivestimenti PVD possono ridurre l’usura adesiva e migliorare il distacco su substrati adatti e stabili. Non correggono una guida scadente, una lubrificazione inadeguata, bordi rotti o un materiale di base inadeguato.
5. Progettazione degli inserti per slider di stampi per connettori da disegno
Due input controllati — un disegno 2D quotato e un CAD 3D nativo o neutro — dovrebbero essere esaminati in relazione alla resina, alla direzione di stampaggio e alle condizioni delle parti accoppiate prima di lavorare gli inserti per slider di stampi per connettori.
Impostare i datum funzionali
Tre livelli di datum dovrebbero posizionare l’inserto: un datum di montaggio sul corpo dello slider, un datum di stampaggio sulla cavità o sul nucleo e un datum di feature per la geometria del connettore. Applicare posizione, profilo e perpendicolarità solo alle interfacce la cui variazione influisce sull’accoppiamento, sulla tenuta o sull’allineamento dei terminali.
Definire la geometria di sformo
A volte viene utilizzata una tolleranza di sformo preliminare di 2-3 mm per estrazioni diritte compatte, ma la corsa effettiva deve liberare la plastica formata lungo l’asse reale dello slider. Esaminare sformi, superfici di divisione e di chiusura, posizioni di sfiato, interferenze a fine corsa e la sequenza di estrazione dello slider rispetto all’espulsione.
Specificare l’interfaccia sostituibile
Quattro dettagli dell’interfaccia richiedono un controllo esplicito: facce di montaggio, spine o perni di centraggio, accesso alle viti e tolleranza di montaggio ammissibile. Chiedere se l’inserto viene sostituito indipendentemente, come si appoggia al corpo dello slider, quali superfici richiedono rettifica e quale datum di ispezione ne governa l’accettazione.
6. Fondamentali di costruzione e controllo qualità
Prestazioni ripetibili dello slider sono stabilite alle interfacce di alloggiamento, guida, blocco e servizio, non solo da un controllo dimensionale finale. SUUXIANG dovrebbe convertire le feature critiche di ogni disegno in criteri di accettazione misurabili e in un piano di ispezione revisionato.
Accoppiamento e movimento guidato
I datum dell’alloggiamento specificati dovrebbero controllare il posizionamento dell’inserto, mentre il disegno definisce l’accoppiamento, il parallelismo e la lunghezza di contatto. La corsa guidata deve essere verificata sull’intera corsa per vincoli, interferenze e posizione di ritorno ripetibile.nnLe facce di usura definite necessitano di scanalature o porte di lubrificazione accessibili dove il design dello stampo le richiede. Le interfacce di raffreddamento e sfiato devono essere verificate per tenuta, gioco e accesso pulito per la manutenzione.
Bloccaggio e fissaggio
Il bloccaggio positivo deve sopportare il carico di stampaggio attraverso le facce di appoggio previste, non solo tramite viti o spine. Dimensioni delle viti, impegno filettatura, requisito di coppia e metodo anti-allentamento devono essere registrati nel record di assemblaggio quando specificati.nnGli arresti di fine corsa e le feature di posizionamento controllate devono essere ispezionati rispetto alla loro relazione con il datum funzionale. Un tecnico dovrebbe essere in grado di rimuovere l’inserto senza disturbare componenti guidati non correlati.
Evidenza di ispezione e prove
Un rapporto dimensionale dovrebbe identificare le dimensioni critiche misurate, gli strumenti, i datum, la revisione e il risultato di accettazione. Certificati dei materiali e registri dei trattamenti termici dovrebbero accompagnare l’ordine quando sono requisiti specificati.nnL’ispezione visiva dovrebbe registrare bave, danni da EDM, corrosione e condizione dei bordi. La verifica dell’assemblaggio e il feedback delle prove di stampaggio dovrebbero confermare la corsa, il bloccaggio, lo sblocco, i segni di testimonianza e qualsiasi revisione correttiva prima del rilascio della produzione.
7. Come scegliere un produttore di inserti per slider
Un pacchetto di disegni dovrebbe rivelare se un fornitore è in grado di controllare le interfacce funzionali dell’inserto per slider. Confrontare le evidenze, la qualità della risposta e la pianificazione dei processi documentata, non le ampie dichiarazioni di capacità.
| Area di Valutazione | Richiedi | Segnale di Decisione |
|---|---|---|
| Ingegneria | DFM scritto | Domande specifiche e tracciabili |
| Produzione | Piano di processo | Razionale per CNC, EDM, rettifica |
| Qualità | Campione di ispezione | Misurazioni collegate alla revisione |
| Consegna | Aggiornamento capacità | Rischi e modifiche visibili |
Revisione ingegneristica
Chiedere al fornitore un feedback DFM che identifichi datum, feature inaccessibili, necessità di EDM o rettifica e tolleranze irrisolte prima degli impegni di produzione.nnUna risposta utile separa le supposizioni dai requisiti del disegno e registra le domande aperte.
- Quali dimensioni sono critiche per la qualità?
- Quale percorso di processo protegge ogni datum?
- Quali modifiche richiedono l’approvazione del disegno?
Prove di Qualità
Prima della produzione, richiedi il metodo di ispezione proposto, la tracciabilità dei materiali, la sequenza del trattamento termico ove specificato e i registri dei campioni o dei primi articoli.nnUn piano credibile collega le caratteristiche misurate alla revisione corrente e alle attrezzature di ispezione.
- I certificati dei materiali possono accompagnare l’ordine?
- Quali caratteristiche ricevono misurazioni documentabili?
- Come vengono comunicate le non conformità?
Consegna e Supporto
Al momento del preventivo, richiedi le ipotesi di capacità e tempi di consegna, la proprietà del controllo revisioni, i dettagli dell’imballaggio protettivo e un percorso di risposta post-vendita.nnUn fornitore dovrebbe segnalare tempestivamente le modifiche al programma piuttosto che considerare la data indicata nel preventivo come incondizionata.
- Chi approva il rilascio delle revisioni?
- Come vengono protetti gli inserti durante il trasporto?
- Quale supporto segue la ricezione?
8. Errori comuni degli acquirenti con gli inserti per cursori
Disegni 2D e modelli 3D possono descrivere lo stesso inserto in modo diverso quando i datum non sono specificati. Errori di approvvigionamento prevenibili diventano rilavorazioni, fermi macchina o contestazioni di accettazione a meno che le domande non vengano risolte prima del rilascio.
Lacune nei dati e nei datum
Le dimensioni 2D senza uno schema di datum lasciano ai fornitori il compito di inferire le relazioni funzionali, rischiando adattamenti errati. Chiedi: Quali datum governano ogni interfaccia critica e il CAD rilasciato corrisponde al disegno?
Punti ciechi su resina e ciclo
Resine caricate in vetro, temperatura di stampaggio e velocità del ciclo influenzano usura, comportamento termico e selezione della superficie. Domanda: quale resina, quale riempitivo, quali condizioni di stampaggio e quale ciclo produttivo previsto vedrà l’inserto?
Scorciatoie di tolleranza e materiali
Specifiche di 0,001 mm applicate in modo generico possono aumentare i costi di rettifica e ispezione senza migliorare la funzionalità. Domanda: quali dimensioni sono veramente critiche e quali proprietà del materiale, oltre alla durezza (usura, tenacità, resistenza alla corrosione), sono richieste?
Movimento, ricambi e prove
I controlli del punto finale 3D da soli possono non rilevare un’interferenza durante la corsa dello slider; nessun piano di ricambi può trasformare un inserto usurato in un fermo macchina. Domanda: è stata controllata la collisione sull’intera corsa, quali ricambi sono necessari e quale rapporto di ispezione prova l’accettazione?
9. Dalla richiesta di preventivo al rilascio della produzione
Un rilascio controllato utilizza gate definiti in modo che le decisioni tecniche vengano prese prima di tagliare l’acciaio. Per gli inserti slider per stampi di connettori, l’acquirente e il fornitore dovrebbero registrare ogni approvazione rispetto alla revisione corrente del disegno.
Gate di richiesta di preventivo e DFM
Innanzitutto, l’ingegneria fornisce il disegno 2D, il modello 3D, il contesto della resina o del pezzo di accoppiamento, la quantità annuale e le dimensioni critiche. SUUXIANG esamina la strategia dei datumi, la corsa dello slider, l’accesso all’utensile, le esigenze EDM, il materiale per rettifica e la fattibilità dell’ispezione.nnPrima del preventivo, le ipotesi irrisolte diventano domande scritte piuttosto che requisiti impliciti.
Rilascio commerciale e tecnico
In secondo luogo, l’ufficio acquisti allinea prezzo, obiettivo di consegna, ambito, esclusioni e identificatore di revisione con il percorso di processo esaminato. La qualità definisce certificati materiali, prove di trattamento termico, punti di ispezione e formato del rapporto.nnSolo i disegni approvati e le deviazioni documentate dovrebbero autorizzare il rilascio della produzione.
Primo articolo e controllo delle modifiche
Terzo, SUUXIANG ispeziona il primo articolo secondo il piano concordato; l’acquirente esamina i risultati dimensionali e, ove applicabile, le prove di montaggio o di prova stampo. L’ingegneria è responsabile delle modifiche di progettazione, la qualità dei criteri di accettazione e l’ufficio acquisti dell’autorizzazione commerciale.nnDopo il rilascio, ogni modifica richiede una nuova revisione, una valutazione dell’impatto e una disposizione tracciabile. Gli inserti di ricambio e le quantità di rifornimento dovrebbero essere pianificati in base al rischio di usura, all’intercambiabilità e alle esigenze di lead-time.
10. Prezzi e fattori di costo degli inserti slider per stampi di connettori
2 input di preventivo cambiano il costo prima che inizi la lavorazione: completezza del disegno e strategia di lotto. Un disegno 2D quotato, un modello 3D, materiale, trattamento termico, datumi critici, finitura, quantità e richiesta di ispezione consentono a SUUXIANG di selezionare un percorso difendibile di CNC, EDM, rettifica e montaggio.nn3 comuni categorie di richieste illustrano il compromesso: inserti di sostituzione semplici concentrano il costo nell’attrezzaggio; inserti complessi o temprati aggiungono passaggi di processo; rilasci urgenti possono richiedere una pianificazione diversa. Richiedi un preventivo basato sul disegno per il contesto di accoppiamento specifico, la revisione e il livello di documentazione piuttosto che fare affidamento su un confronto del prezzo unitario.
| Categoria di richiesta illustrativa | Principali fattori di costo | Strategia di lotto e prove di preventivo |
|---|---|---|
| Semplice inserto di sostituzione prismatico | Geometria, materiale, tolleranza, finitura superficiale | Unisci revisioni identiche; fornisci disegno 2D e quantità |
| Inserti per dettagli EDM o per la formazione di sottosquadri | Percorso elettrodo o filo, accesso utensile, montaggio, dimensioni critiche | Raggruppa inserti correlati; identifica datumi e superfici di accoppiamento |
| Inserti slider di precisione temprati | Materiale, sequenza di trattamento termico, materiale per rettifica, finitura | Conferma requisito di durezza e piano di ispezione post-trattamento |
| Rilascio accelerato o documentato | Urgenza del lead-time, reporting delle ispezioni, controllo delle revisioni | Indica la data target, il formato del rapporto e i punti di controllo dell’approvazione |
Carica gli inserti per stampi del connettore per revisione
Includi file 2D e 3D, materiale, quantità, dimensioni critiche, requisiti di ispezione e data di consegna prevista per una revisione disciplinata di DFM e quotazione.