
Set di inserti per nucleo e cavità, realizzati dal tuo disegno
Invia il tuo disegno per la revisione DFM, la pianificazione del processo e set di inserti per nucleo e cavità ispezionati, conformi alle dimensioni critiche e ai requisiti di qualità.
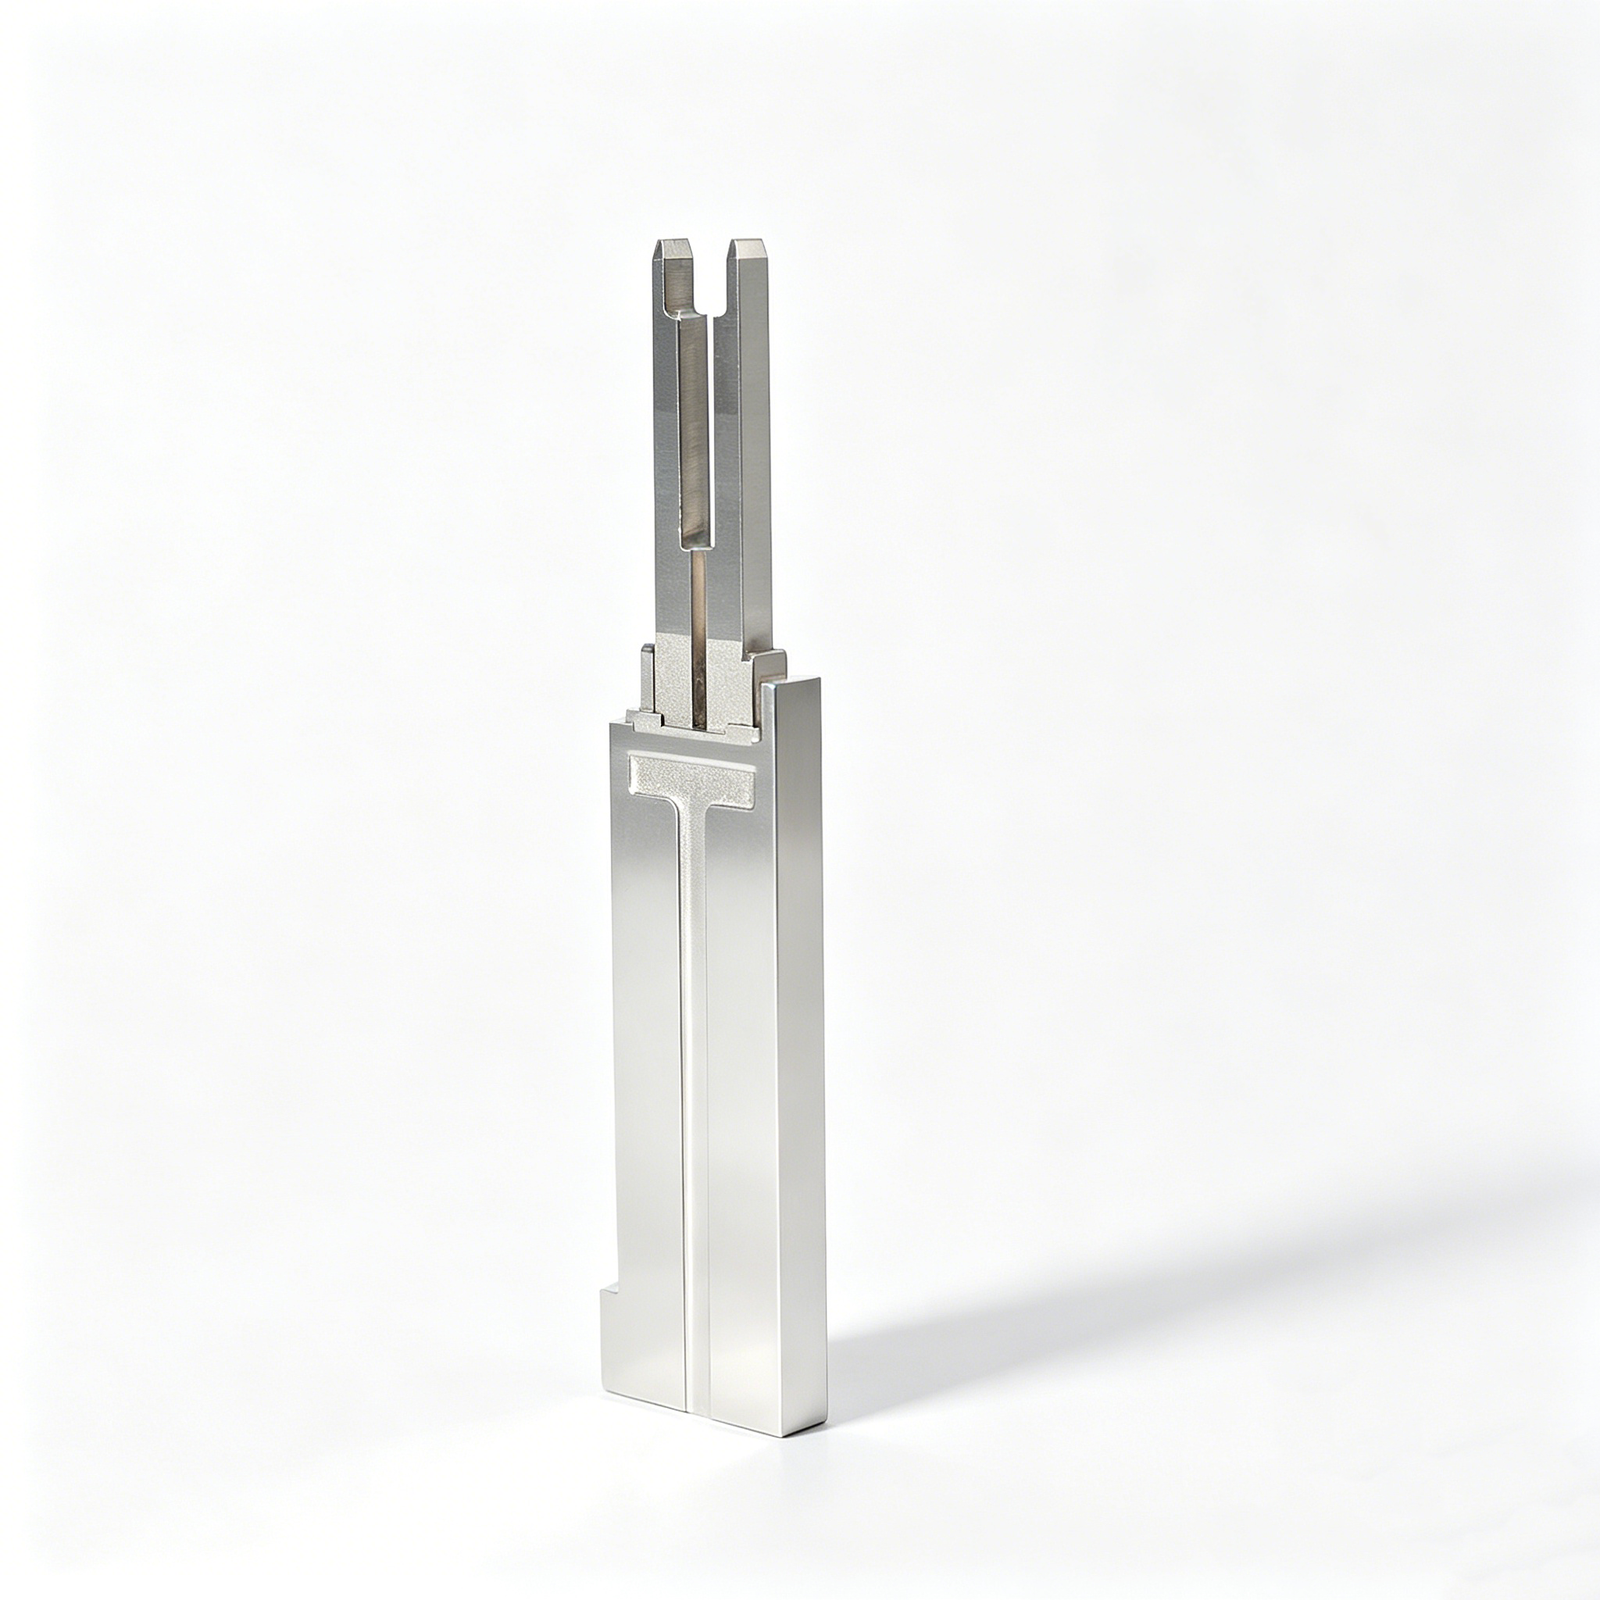
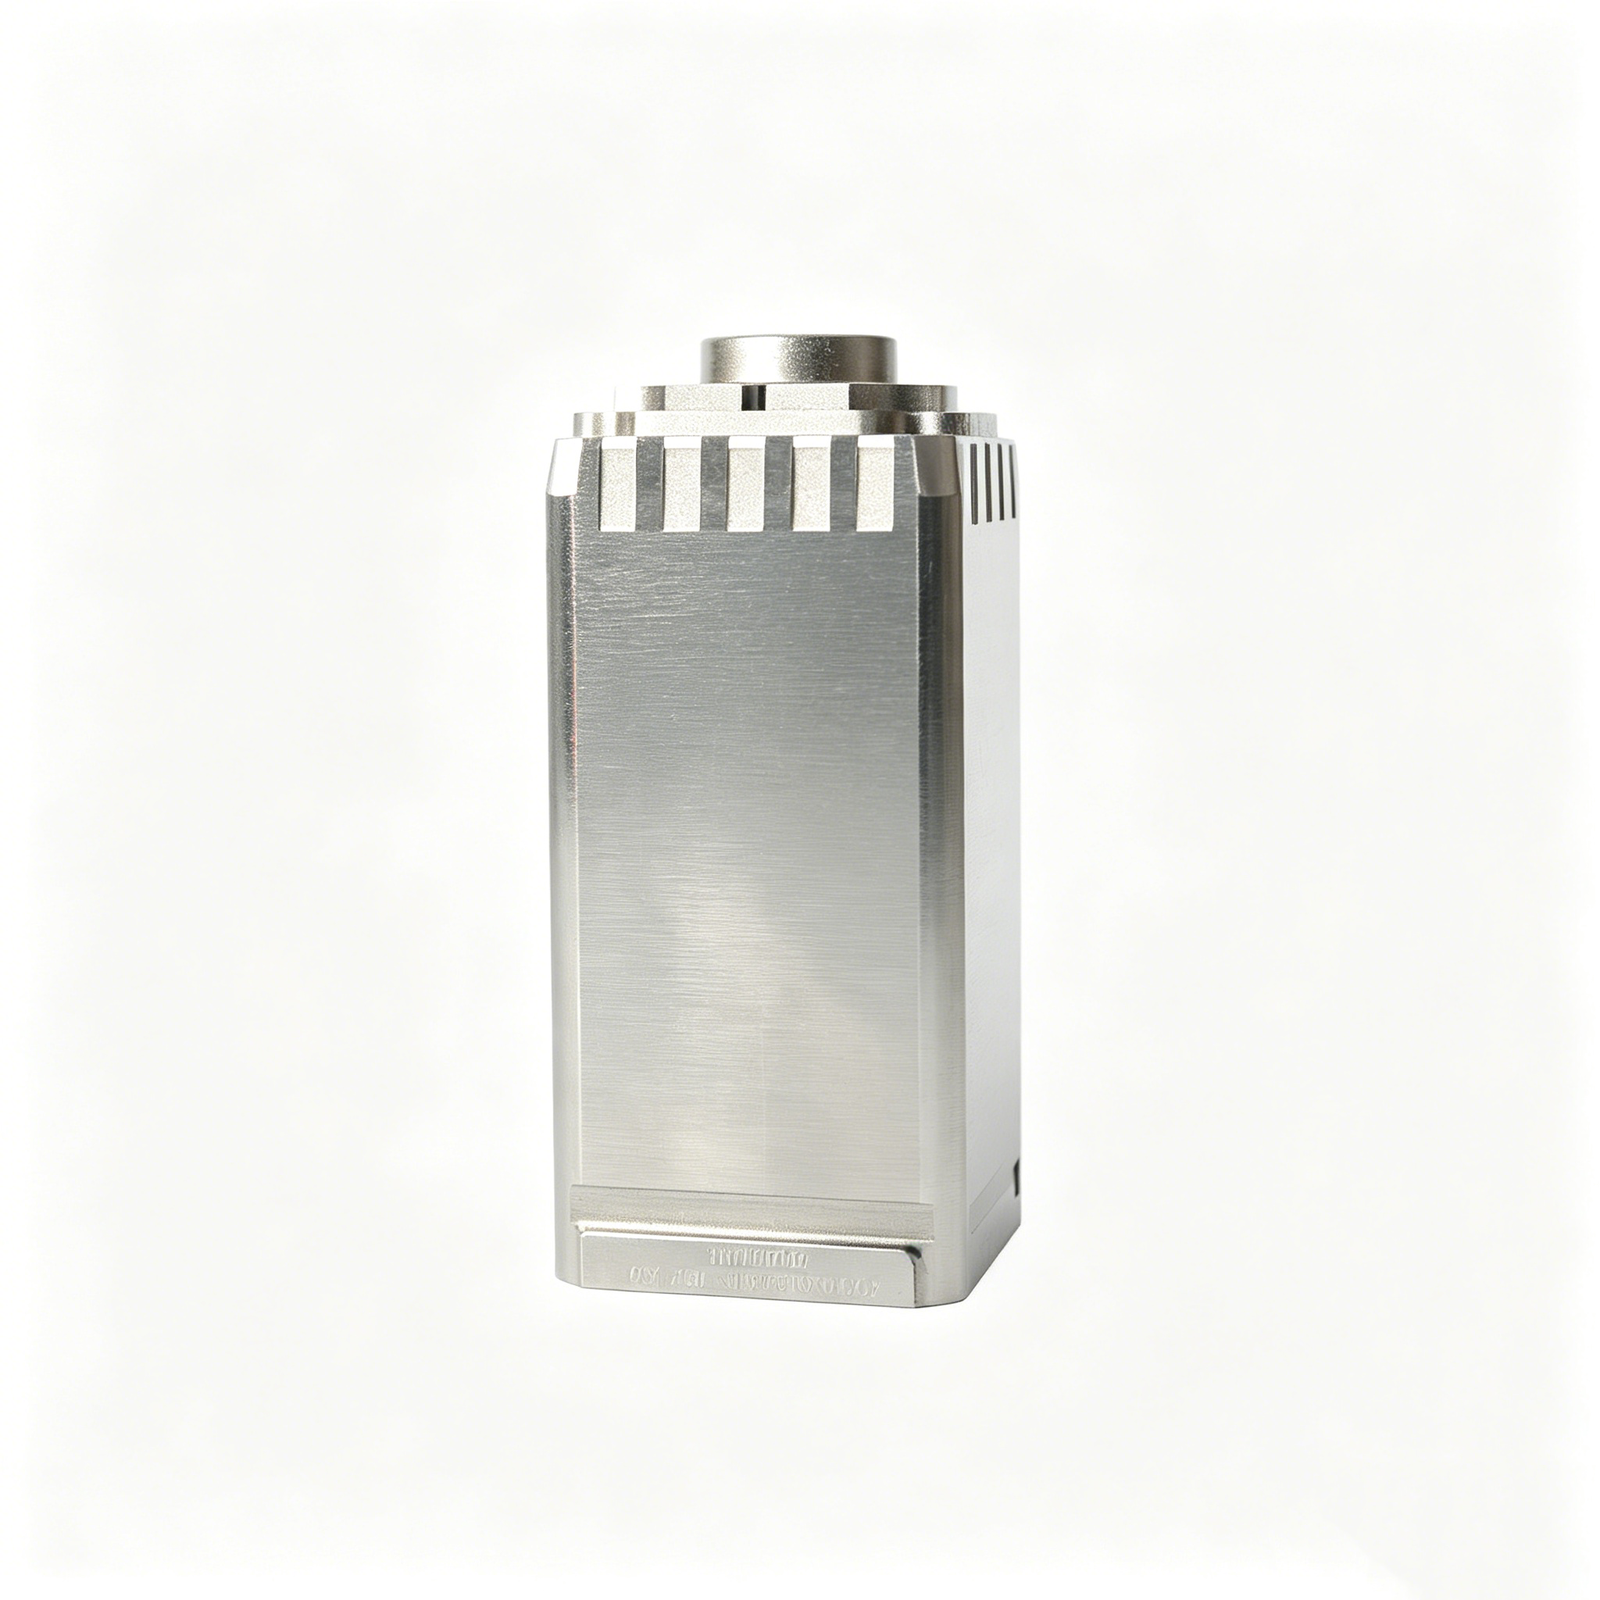
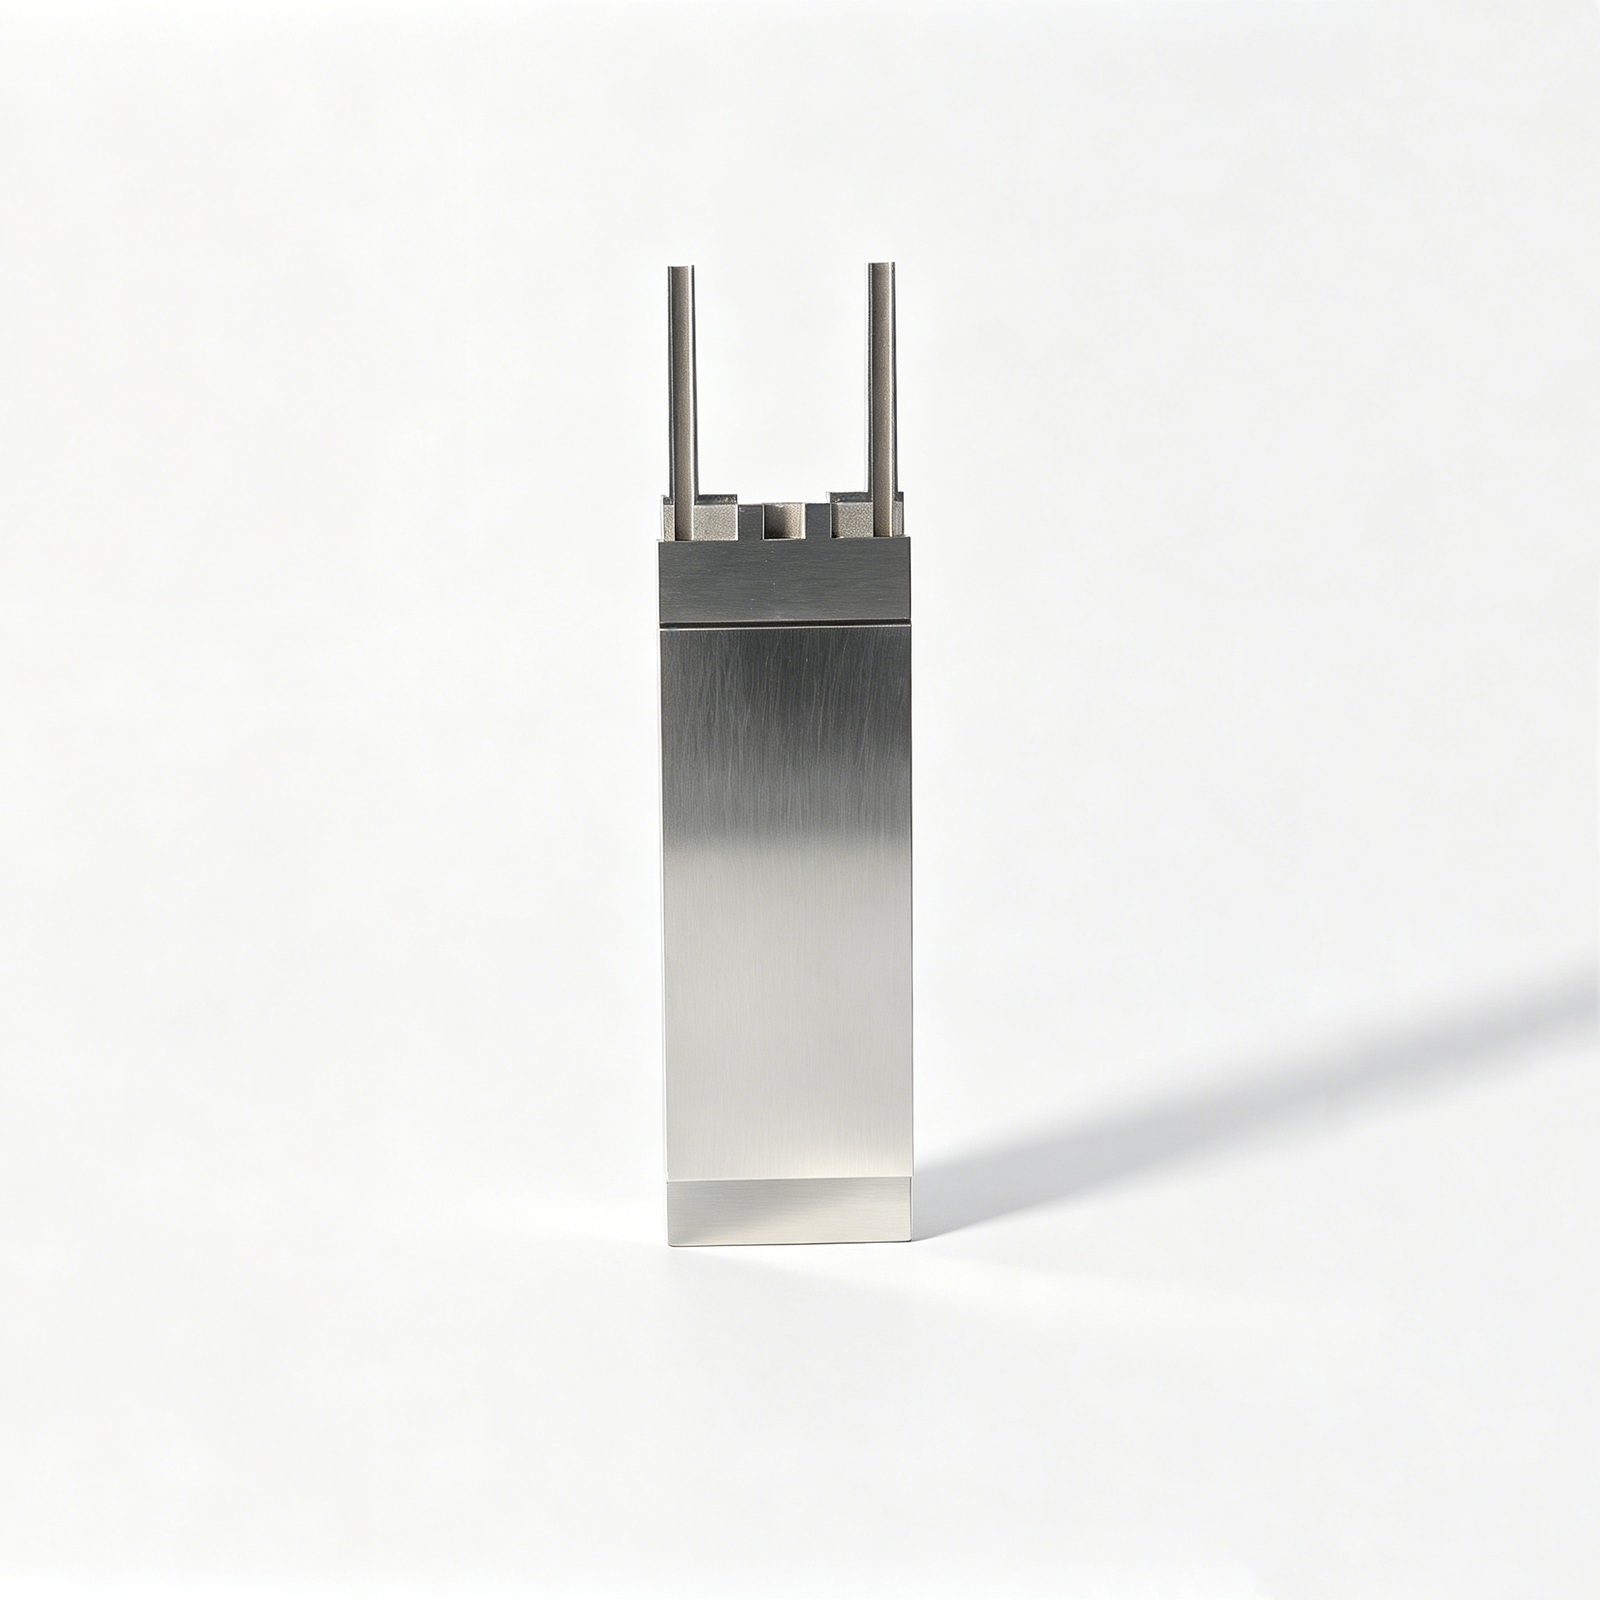
Set rappresentativi di inserti per nucleo e cavità









Related Product Families and RFQ






Set di inserti per nucleo e cavità: vantaggi ingegneristici
La pianificazione guidata dal disegno allinea DFM, percorso del processo, dimensioni critiche, requisiti di ispezione e controllo delle revisioni prima di prendere impegni di produzione.
Revisione DFM guidata dal disegno
Esaminiamo geometria, datumi, accesso alla lavorazione e priorità delle tolleranze per i set di inserti per nucleo e cavità prima di preventivare il percorso proposto.
Pianificazione integrata del processo
Lavorazione CNC, EDM, rettifica e assemblaggio sono sequenziati in base alla geometria, allo stato del materiale, ai requisiti di superficie e all’accesso pratico alla produzione.
Dimensioni critiche prima di tutto
Le discussioni sul progetto identificano le caratteristiche critiche per la qualità, le relazioni tra i datumi e i metodi di ispezione, in modo che le aspettative di misurazione siano visibili prima che inizi la produzione.
Strategia EDM e di rettifica
Le esigenze degli elettrodi, i percorsi del filo, la sequenza del trattamento termico e lo stock di rettifica sono considerati quando le caratteristiche complesse o i requisiti di finitura influenzano il percorso.
Ispezione abbinata all’ordine
La pianificazione dell’ispezione è allineata al disegno e ai requisiti concordati, con la documentazione finale abbinata all’ambito dell’ordine verificato.
Controllo revisioni visibile
Le informazioni sulle revisioni e il coordinamento della consegna rimangono tracciabili durante tutto il progetto, aiutando i team a gestire gli aggiornamenti dei disegni senza perdere il contesto di produzione.
Famiglie di utensili di precisione, nuclei e cavità
Percorsi di lavorazione, utensili e ispezione guidati dal disegno per componenti di precisione configurabili, dalla revisione DFM alla consegna documentata.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura coordinata, tornitura, EDM, rettifica e ispezione. La revisione della RFQ dovrebbe identificare materiale, dimensioni critiche, riferimenti di datumi, requisiti di superficie, quantità e documentazione richiesta prima che venga confermato un percorso di processo.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per componenti di stampi prismatici, inserti, piastre, slitte e caratteristiche lavorate su misura. L’accesso all’utensile, la strategia di bloccaggio, i raggi d’angolo, lo stato dello stock e la sequenza dei datumi dovrebbero essere esaminati rispetto al disegno prima degli impegni di lavorazione.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per componenti rotazionali come perni, manicotti, boccole, elementi di guida e alberi personalizzati. Diametri, concentricità, oscillazione, requisiti di filettatura, sequenza di trattamento termico e punti di ispezione devono essere definiti nella revisione del disegno.
Upload a Drawing
Lavorazione a 5 assi
La lavorazione CNC a 5 assi supporta superfici complesse e caratteristiche multifacciali dove meno setup possono aiutare a proteggere le relazioni posizionali. La fattibilità dipende dalla portata dell’utensile, dal bloccaggio del pezzo, dall’accesso alla macchina, dalle condizioni del materiale, dalle tolleranze e dal metodo di ispezione per la geometria critica.
Upload a Drawing
Lavorazione Swiss u0026 Micro
La lavorazione Swiss e la micro lavorazione supportano componenti piccoli, sottili e ricchi di dettagli dove il controllo del diametro, l’accesso alle caratteristiche e la manipolazione richiedono una pianificazione mirata. Inviare il disegno, il materiale, la quantità e le tolleranze critiche in modo che un processo e un approccio di ispezione adeguati possano essere valutati.
Upload a Drawing
Elettroerosione a filo e a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano materiali temprati, scanalature strette, geometrie interne affilate e caratteristiche con accesso limitato agli utensili convenzionali. La strategia dell’elettrodo, il percorso del filo, i requisiti degli angoli, le considerazioni sullo strato di ricottura e le aspettative di finitura devono essere concordati prima della produzione.
Upload a Drawing
Rettifica di precisione
La rettifica di precisione di superfici e profili supporta planarità, parallelismo, controllo del profilo e finitura controllata dopo la lavorazione o il trattamento termico. Il materiale di rettifica, le superfici di riferimento, il rischio di distorsione, le condizioni del materiale e i requisiti di misurazione devono essere stabiliti nel piano di processo.
Upload a Drawing
Inserti per anime e cavità stampi
Gli inserti di anima e cavità per stampi di precisione sono prodotti da disegni del cliente per applicazioni di stampaggio a iniezione. La revisione si concentra sulla geometria di chiusura, sull’accesso al raffreddamento o alle caratteristiche, sui requisiti di acciaio e trattamento termico, sulle esigenze di elettroerosione, sulle relazioni di accoppiamento e sui criteri di ispezione.
Upload a Drawing
Ejector u0026 Componenti di espulsione
Perni espulsori, manicotti e componenti di espulsione sono parti configurabili basate su disegno per sistemi di espulsione di stampi. L’adattamento del diametro, la tolleranza, le interfacce relative alla corsa, i requisiti di materiale e durezza, le condizioni superficiali e le informazioni sui componenti accoppiati aiutano a determinare il percorso di produzione.
Upload a Drawing
Perni anima, elementi di guida e di posizionamento
I perni anima, i perni di guida e i componenti di posizionamento richiedono un attento controllo dei diametri funzionali, delle caratteristiche di allineamento e degli accoppiamenti. SUUXIANG esamina la strategia di riferimento, le superfici di usura, le condizioni del materiale, il trattamento termico e i requisiti di ispezione prima di procedere con un piano di produzione.
Upload a Drawing
Slitte, sollevatori, gate e accessori per stampi
Le slitte, i sollevatori, i gate e gli accessori per stampi sono prodotti come componenti di attrezzaggio configurabili basati su disegni e informazioni sull’interfaccia. La geometria di movimento, le facce di chiusura, le condizioni di usura, le disposizioni di lubrificazione, l’accesso alla lavorazione e i requisiti di montaggio devono essere chiariti in anticipo.
Upload a Drawing
Componenti per stampi di connettori
I componenti di precisione per stampi di connettori supportano attrezzature per caratteristiche di prodotti a connettore dove la piccola geometria, l’allineamento della cavità e le interfacce ripetibili sono importanti. I disegni dovrebbero identificare le dimensioni critiche di accoppiamento, il materiale, la finitura, le esigenze di elettroerosione o rettifica, le priorità di ispezione e lo stato di revisione.
Upload a Drawing
Componenti per stampi di tranciatura
I componenti di precisione per stampi di tranciatura sono prodotti per assiemi di stampi basati su disegno, inclusi punzoni, inserti, elementi di guida e profili formati. Il materiale, la durezza, le condizioni di usura, le tolleranze, il materiale di rettifica e i requisiti di rendicontazione dimensionale guidano la pianificazione del processo.
Upload a Drawing
Stampi a iniezione, MIM, CIM e sovrastampaggio
La lavorazione di stampi a iniezione, MIM, CIM e sovrastampaggio viene considerata quando i requisiti rientrano nell’ambito di produzione verificato. Fornire il disegno del componente, il materiale, il contesto di stampaggio, le interfacce critiche, le condizioni di usura previste, la quantità e le aspettative di ispezione per una valutazione responsabile.
Upload a Drawing
Materiali di lavorazione
I materiali per la lavorazione CNC sono selezionati in base ai requisiti del disegno, ai carichi funzionali, all’esposizione alla corrosione, all’usura, al trattamento termico e alle esigenze di finitura. Specificare il grado e la condizione del materiale dove disponibile; sostituzioni o alternative devono essere esaminate e documentate prima della produzione.
Upload a Drawing
Finiture superficiali e trattamento termico
La finitura superficiale e il trattamento termico sono pianificati attorno alle superfici funzionali, alla resistenza alla corrosione, all’usura, al cambiamento dimensionale e all’ispezione post-processo. I requisiti devono indicare il trattamento previsto, le aree di finitura, le esigenze di mascheratura, le aspettative di durezza e qualsiasi priorità dimensionale dopo l’elaborazione.
Upload a Drawing
Qualità, metrologia e documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono abbinate al piano di ispezione verificato dell’ordine. Definire le dimensioni critiche, i riferimenti, il formato di rendicontazione, le aspettative di campionamento, le esigenze di tracciabilità e qualsiasi metodo di misurazione specificato dal cliente durante la revisione RFQ.
Upload a Drawing
Prototipazione e produzione a basso volume
La prototipazione rapida e la produzione di piccoli volumi supportano parti di validazione basate su disegni e requisiti controllati per piccoli lotti. La revisione preliminare affronta la disponibilità dei materiali, la producibilità, le dimensioni critiche, il controllo delle revisioni, l’ambito di ispezione e la data di consegna prevista prima della pianificazione della produzione.
Upload a DrawingOpzioni Materiali per Set di Inserti Core e Cavità

Acciaio Pre-tempra P20
Spesso considerato per inserti di stampo di uso generale dove la lavorabilità e una durezza pratica sono importanti. Verificare la designazione dell’acciaio richiesta, la condizione di partenza, l’avanzamento di lavorazione e qualsiasi trattamento post-lavorazione rispetto al disegno e all’applicazione.

Acciaio per Utensili H13
Un’opzione di acciaio per utensili comunemente valutata per inserti esposti a temperature elevate, carichi ciclici o usura. La sequenza di trattamento termico richiesta, il range di durezza, la strategia EDM e lo stock di rettifica dovrebbero essere definiti prima della pianificazione della produzione.

Acciaio per Utensili Inox
Gradi di acciaio inossidabile possono essere valutati dove la resistenza alla corrosione, la lucidabilità o le condizioni ambientali di stampaggio sono priorità nella selezione del materiale. Confermare il grado esatto, la condizione di trattamento termico, il requisito di superficie e le dimensioni critiche con la documentazione del progetto.

Lega di Rame
Gli inserti in lega di rame possono essere considerati per esigenze localizzate di gestione termica, soggetti a requisiti di geometria, resistenza, usura e componenti di accoppiamento. Rivedere le caratteristiche di supporto, l’accesso alla lavorazione, l’approccio di giunzione e i criteri di ispezione prima di impegnarsi nel percorso materiale.

Gradi Specificati dal Cliente
SUUXIANG esamina le opzioni di materiale specificate dal cliente rispetto al disegno, all’applicazione, alla quantità e ai requisiti di qualità. Fornire standard dei materiali, certificati ove necessario, dettagli sui trattamenti termici e contesto funzionale in modo che il percorso di processo proposto possa essere valutato.
Set di Inserti Core e Cavità: Percorsi di Processo


Elettroerosione a Filo
L’elettroerosione a filo viene applicata dove profili passanti, fessure strette o geometrie interne acute non sono raggiungibili in modo affidabile dagli utensili da taglio. Il percorso del filo, la posizione del foro di partenza e la relazione di riferimento sono pianificati rispetto alle dimensioni funzionali.

Elettroerosione a tuffo
L’elettroerosione a tuffo forma cavità profonde, nervature sottili e caratteristiche interne dettagliate che richiedono elettrodi sagomati. La strategia dell’elettrodo, il gioco di elettroerosione e i requisiti di superficie vengono rivisti in modo che il risultato supporti il successivo montaggio e l’ispezione.


Montaggio e Ispezione
Il montaggio conferma le relazioni di accoppiamento, il movimento e le condizioni di contatto tra i componenti dell’inserto. L’ispezione è pianificata attorno alle dimensioni critiche, ai riferimenti concordati e alle esigenze di reportistica, con le informazioni di revisione mantenute visibili durante tutto il progetto.

Finitura Superficiale
La finitura affronta la condizione superficiale specificata e prepara le aree funzionali per il loro ruolo previsto di stampaggio o assemblaggio. La finitura richiesta, la condizione del bordo e qualsiasi sequenza di trattamento dovrebbero essere confermate dal disegno e dal contesto dell’applicazione.
Caratteristiche di Assemblaggio per Set di Inserti Core e Cavità

Componenti di Posizionamento
Perni di posizionamento, spine e feature di riferimento aiutano a stabilire un allineamento ripetibile tra set di inserti core e cavità, piastre dello stampo e componenti accoppiati. Definire riferimenti di datum, accoppiamenti, materiali e orientamento di assemblaggio nel disegno.

Elementi di Guida
Perni di guida, boccole e feature guidate dall’usura supportano un movimento relativo controllato durante il funzionamento dello stampo. La loro selezione dipende dalla corsa, dal percorso del carico, dalla lubrificazione, dallo spazio libero e dalla relazione tra l’inserto e la struttura circostante dello stampo.

Componenti di Espulsione
Perni espulsori, manicotti, lame e parti relative al ritorno possono essere forniti come componenti dello stampo definiti dal disegno. Rivedere le aree di contatto dell’espulsione, lo spazio libero, la sequenza di durezza, i requisiti di superficie e le esigenze di montaggio prima di definire il percorso di processo.

Ferramenta di Fissaggio
Viti, morsetti, feature di ritenzione e interfacce filettate fissano gli inserti all’interno dell’assemblaggio. Confermare gli standard di filettatura, la direzione di accesso, i vincoli di serraggio, i dettagli del controsvuotamento e se la ferramenta è specificata dal cliente o inclusa nell’ambito di produzione.

Marcatura di Identificazione
Numeri di parte, marchi di revisione, identificatori di cavità e riferimenti di orientamento migliorano il controllo dell’assemblaggio e la tracciabilità. Specificare il metodo di marcatura, la posizione, la dimensione dei caratteri e i requisiti di visibilità in modo che l’identificazione non interferisca con le superfici funzionali.

Feature di Montaggio
Tasche di scarico, giochi di assemblaggio, geometria anti-rotazione e interfacce controllate supportano il montaggio pratico dei set di inserti core e cavità. Condividere i modelli delle parti accoppiate e i requisiti di contatto critici per valutare l’accesso degli utensili, il materiale di molatura e il metodo di ispezione.
Set di Inserti Core e Cavità da SUUXIANG
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team globali a tradurre disegni, modelli 3D e requisiti tecnici in set di inserti core e cavità ispezionati, componenti di stampi di precisione, attrezzature per connettori e parti lavorate su misura.
Il nostro flusso di lavoro inizia con una revisione disciplinata dei disegni e una discussione DFM. Prima di impegnarci nella produzione, chiariamo le dimensioni critiche, i datum, i requisiti di materiale e trattamento termico, l’accesso alla lavorazione, le esigenze di elettroerosione o rettifica, le priorità di superficie, le aspettative di ispezione, lo stato di revisione e i requisiti di consegna.
SUUXIANG integra fresatura e tornitura CNC, lavorazione multi-asse, elettroerosione, rettifica di precisione, assemblaggio e ispezione in un percorso di produzione controllato. Anziché trattare una richiesta di preventivo come un preventivo generico, ci concentriamo sulle scelte di processo, sulla comunicazione tracciabile e sulla documentazione allineata con il piano di ispezione concordato.

Set di Inserti Core e Cavità: Dalla Revisione del Disegno alla Consegna Ispezionata
Revisione DFM e Datum
Prima di preventivare i set di inserti core e cavità, SUUXIANG esamina il disegno, il modello 3D, i datum funzionali, le dimensioni critiche, i requisiti di superficie e il contesto di accoppiamento. La revisione identifica i rischi di accumulo di tolleranza, l’accesso alla lavorazione e i requisiti irrisolti che potrebbero influire sul percorso di processo o sul piano di ispezione.
- Conferma lo schema dei datum e le caratteristiche critiche per la qualità
- Rivedi la portata degli utensili, le condizioni degli angoli e la geometria di divisione
- Identifica le priorità di tolleranza, finitura e interfaccia di accoppiamento
- Allinea i requisiti di materiale, trattamento termico e quantità

Strategia CNC e EDM
Il percorso di produzione viene selezionato in base ai requisiti di geometria, accesso e finitura, piuttosto che a un elenco predefinito di macchine. La lavorazione CNC definisce forme accessibili e caratteristiche di riferimento; l’elettroerosione a filo (wire EDM) o a tuffo (sinker EDM) possono essere considerate dove profili interni, dettagli netti o accessi con utensili limitati lo richiedono.
- Pianificare sgrossatura e finitura attorno a superfici di riferimento stabili
- Valutare le esigenze degli elettrodi per dettagli di cavità inaccessibili
- Definire i percorsi del filo per profili e aperture di precisione
- Rivedere la sequenza di trattamento termico e il sovrametallo di lavorazione

Controllo Rettifica e Assemblaggio
Rettifica e assemblaggio sono pianificati come operazioni di finitura controllate quando il disegno e la relazione di assemblaggio li richiedono. SUUXIANG considera il sovrametallo per la rettifica, la conservazione dei riferimenti, le superfici di contatto e le interfacce di assemblaggio, in modo che gli inserti finiti possano essere valutati rispetto alla relazione funzionale specificata, non solo alle dimensioni isolate.
- Riservare un sovrametallo adeguato prima delle operazioni di rettifica
- Proteggere i riferimenti critici durante le transizioni di processo
- Rivedere le aree di battuta, localizzazione e accoppiamento
- Coordinare i requisiti di assemblaggio con le revisioni del disegno

Tracciabilità Ispezione e Revisione
La pianificazione dell’ispezione inizia con le caratteristiche critiche del disegno e le esigenze di rendicontazione concordate. Per ogni ordine, SUUXIANG allinea metodi di misurazione, punti di ispezione e documentazione con il piano verificato, mantenendo visibili lo stato di revisione e le informazioni di consegna durante il coordinamento della produzione.
- Definire il focus dell'ispezione per dimensioni e superfici critiche
- Abbinare i metodi di misurazione all'accessibilità delle caratteristiche
- Confermare i report richiesti prima del rilascio della produzione
- Mantenere la tracciabilità della revisione del disegno e dell'ordine

Perché scegliere SUUXIANG per set di inserti core e cavity
Confronta le prove ingegneristiche necessarie prima che inizi la produzione.
← Swipe left or right to view →
Set di anime e cavità: Flusso di lavoro di produzione di precisione
Un flusso di lavoro guidato dal disegno che mantiene visibili le dimensioni critiche, le decisioni di processo, i requisiti di ispezione, le revisioni e il coordinamento della consegna prima che vengano presi impegni di produzione.
Revisione del pacchetto RFQ
Esaminiamo il disegno 2D, il modello 3D disponibile, la quantità, l’applicazione, il materiale, le aspettative di qualità, la data target e qualsiasi informazione sui componenti accoppiati che influenzi la producibilità.
Definire i Requisiti Critici
Il team identifica le dimensioni critiche, i riferimenti (datums), i requisiti di superficie, i rischi dello stack-up delle tolleranze, l’accesso alla lavorazione, la sequenza di trattamento termico e le prove di ispezione richieste per l’ordine.
Pianificare il Percorso di Lavorazione
Determiniamo la sequenza appropriata di fresatura CNC, tornitura, lavorazioni multi-asse, elettroerosione (EDM), rettifica, assemblaggio e ispezione, includendo tolleranze, strategia degli elettrodi e percorsi del filo dove necessario.
Lavorare le Caratteristiche degli Inserti
I set di inserti per anime e cavità vengono prodotti secondo la revisione del disegno approvata attraverso operazioni di lavorazione controllate, con decisioni di processo allineate alla geometria, allo stato del materiale e alle interfacce funzionali.
Finitura e Ispezione
Vengono applicate elettroerosione (EDM), rettifica, assemblaggio e finitura secondo necessità. L’ispezione segue il piano concordato, concentrandosi sulle dimensioni specificate, sulle superfici, sui riferimenti (datums) e sui requisiti di documentazione.
Coordinare il Rilascio della Consegna
Prima del rilascio, confermiamo la revisione del disegno applicabile, i registri di ispezione, le esigenze di imballaggio e i dettagli di consegna, in modo che il tuo team di ricezione disponga di informazioni chiare sul progetto e sulla tracciabilità.
Avvia il Tuo Progetto di Set di Inserti per Anime e Cavità
Share complete requirements early so u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e can align manufacturability, inspection, revision control, and delivery expectations before production begins.
Invia il Tuo Pacchetto di Disegni
Fornisci disegni 2D, modelli 3D disponibili, requisiti di materiale e trattamento termico, quantità, contesto applicativo, dimensioni critiche, priorità delle superfici e data di consegna prevista.
Revisione DFM e Requisiti
Il nostro team di ingegneria esamina la strategia dei riferimenti (datum), lo stack-up delle tolleranze, l’accesso agli utensili, le tolleranze di lavorazione, le esigenze di elettroerosione (EDM), la sequenza di rettifica e le aspettative di ispezione prima della quotazione.
Conferma il Piano di Produzione
Rivedi il percorso di lavorazione proposto, la quotazione commerciale, lo stato della revisione, i requisiti di qualità e le eventuali aspettative di campioni o primi articoli prima di autorizzare il lavoro.
Coordinare Ispezione e Consegna
La produzione segue il disegno e il piano confermati, con la documentazione di ispezione, la visibilità delle revisioni, i requisiti di imballaggio e il coordinamento della consegna allineati ai requisiti dell’ordine verificato.
Documentazione di Qualità per Set di Inserti per Anime e Cavità
Set di inserti per nucleo e cavità: Esiti dei clienti in attesa di approvazione
Al momento non sono disponibili testimonianze di clienti o riassunti di casi di progetto approvati per la pubblicazione. SUUXIANG aggiungerà prove di risultati misurabili solo dopo che il cliente avrà approvato la formulazione e il livello di divulgazione.
Al momento non sono disponibili testimonianze di clienti o riassunti di casi di progetto approvati per la pubblicazione. Qualsiasi dichiarazione futura identificherà l’esito verificato di ingegneria, ispezione o consegna supportato dai registri di progetto.
Al momento non sono disponibili testimonianze di clienti o riassunti di casi di progetto approvati per la pubblicazione. SUUXIANG non pubblica affermazioni anonime sulle prestazioni senza approvazione della fonte e prove di progetto a supporto.
FAQ sui set di inserti per nucleo e cavità
Practical answers for drawing-led sourcing, quality planning, and delivery coordination.
Quali informazioni devo includere in una richiesta di preventivo (RFQ) per set di inserti per nucleo e cavità?
SUUXIANG può fornire preventivi per set di inserti per nucleo e cavità a basso volume?
Come vengono campionati i set di inserti per nucleo e cavità prima della produzione completa?
Cosa influisce sui tempi di consegna per gli inserti di stampo personalizzati?
Come controllate il materiale e il trattamento termico per i set di inserti per nucleo e cavità?
Posso richiedere un rapporto di ispezione con il mio ordine?
Come vengono imballati e spediti a livello internazionale i set di inserti per nucleo e cavità?
Come vengono gestite la riservatezza dei disegni e la proprietà intellettuale?
La Guida Completa all’Acquisto per set di inserti core e cavità
Utilizza questo pratico framework decisionale per specificare set di inserti core e cavità, confrontare opzioni di materiali e produzione, vagliare fornitori CNC, controllare costi e tempi di consegna, ed evitare errori di disegno, tolleranza e pianificazione della qualità.
1. Cosa sono i set di inserti core e cavità?
Due facce di stampo accoppiate definiscono una parte stampata: l’inserto cavità forma la superficie esterna, mentre l’inserto core forma le caratteristiche interne, le cavità e gran parte dello spessore della parete. Insieme, i set di inserti core e cavità si chiudono lungo la linea di divisione e creano il volume di stampaggio.nnUna coppia di inserti rimovibili localizza geometrie complesse o soggette a usura, invece di impegnare ogni caratteristica nella base dello stampo. Ciò rende le modifiche di progettazione, la lucidatura, la riparazione e la sostituzione più mirate, preservando la base per le caratteristiche che non richiedono un servizio frequente.nnTre interfacce meritano attenzione a livello di disegno: il riferimento di seduta dell’inserto, le superfici di tenuta o di divisione e il percorso di raffreddamento. La loro corrispondenza influenza il rischio di bave, la rimozione del calore, l’aspetto superficiale e l’intercambiabilità; SUUXIANG esamina queste relazioni dai requisiti di disegno, modello, materiale e ispezione prima di selezionare le fasi di lavorazione CNC, EDM, rettifica, adattamento e ispezione.
2. Evoluzione dei set di inserti core e cavità
Layout di stampi a due pezzi hanno gradualmente sostituito la dipendenza da un singolo blocco integrale, dove un’area di usura localizzata, una modifica di progettazione o un dettaglio danneggiato potevano richiedere una revisione estesa. La separazione della geometria formativa in inserti core e cavità sostituibili ha reso pratico la manutenzione della regione interessata mantenendo la base dello stampo e le caratteristiche adiacenti.nnTre famiglie di processi dividono comunemente il lavoro: la fresatura CNC stabilisce geometrie di massa accessibili, l’EDM produce nervature profonde o caratteristiche interne nitide, e la rettifica porta le facce di riferimento e le superfici di adattamento alla relazione finale. Per gli acquirenti, la domanda importante non è quale macchina viene nominata, ma se il disegno identifica la gerarchia dei riferimenti, le tolleranze di lavorazione, i percorsi degli elettrodi o del filo e le dimensioni da ispezionare dopo il trattamento termico.nnUna strategia di inserti sostituibili può accorciare una revisione dell’utensile, poiché solo la geometria modificata potrebbe richiedere la riproduzione e il riadattamento. Ciò è particolarmente utile in fase di sviluppo o per lavori a basso volume, dove la geometria della parte, la colata, lo sfiato o i dettagli di accoppiamento potrebbero ancora cambiare; l’intercambiabilità dipende ancora da interfacce controllate, controllo delle revisioni e un piano di ispezione concordato.
3. Tipi di set di inserti core e cavità
Sei configurazioni coprono la maggior parte delle richieste di offerta per set di inserti core e cavità. Selezionare in base all’architettura dello stampo, alla manutenibilità e se la geometria di accoppiamento debba essere prodotta e controllata come assemblaggio.
| Configurazione | Geometria Tipica e Uso | Vantaggio / Vincolo | Informazioni sul Disegno |
|---|---|---|---|
| Inserti a blocco | Tasche rettangolari; facce di stampo generiche | Posizionamento semplice; limiti di accesso angolare | Riferimenti delle tasche, chiavette, superfici di divisione |
| Inserti rotondi | Anime cilindriche, colletti, perni | Concentrici; necessità di anti-rotazione | Diametri, orientamento, adattamento e seduta |
| Set multi-cavità | Cavità ripetute in un unico stampo | Output; corrispondenza cavità-cavità | Mappa cavità, intercambiabilità, datum di riferimento |
| Set intercambiabili | Varianti sostituibili o attrezzature di famiglia | Flessibile; controllo interfaccia critico | Involucro comune, ID varianti, schema di localizzazione |
| Nidi per stampaggio a iniezione di inserti | Supporto inserto metallico e localizzazione sovrastampaggio | Posizionamento stabile; tolleranze inserto importanti | Modello inserto, punti di contatto, direzione di carico |
| Inserti di usura o di chiusura | Zone di tenuta o abrasione sostituibili | Riparabile; accoppiamento a coppie importante | Angolo di chiusura, banda di contatto, condizione di assemblaggio |
Requisiti di lavorazione accoppiata
Due inserti accoppiati necessitano di riferimenti condivisi quando le tenute, le superfici di divisione o le geometrie formate attraversano l’interfaccia. Fornire entrambi i modelli, la posizione di assemblaggio e la condizione di controllo richiesta.
Elementi essenziali del pacchetto di preventivo
Tre input prevengono un preventivo incompleto: dimensioni 2D, geometria 3D e contesto della parte accoppiata. Identificare caratteristiche critiche, requisiti superficiali, stato del materiale e livello di revisione.
Limiti di accoppiamento dell’assemblaggio
Un inserto può essere quotato autonomamente solo quando le sue interfacce funzionali sono completamente quotate. Per lavori a famiglia, multi-cavità o con tenuta, richiedere lavorazione accoppiata e accoppiamento dell’assemblaggio.
4. Materiali per Set di Inserti di Core e Cavità
La scelta del materiale definisce l’equilibrio tra resistenza all’usura, trasferimento di calore, lucidabilità, controllo della corrosione e durata utile. Per i set di inserti di core e cavità, scegliere in base alla resina stampata, alle condizioni di ciclo, alla geometria, alle specifiche della superficie e al piano di manutenzione validato.
| Famiglia | Percorso Durezza | Resistenza Primaria | Limitazione Chiave |
|---|---|---|---|
| Acciaio pre-indurito | Fornito pre-indurito | Efficienza di lavorazione | Resistenza moderata all’usura |
| Acciaio da lavoro a caldo | Tempra completa dopo sgrossatura | Resistenza all’usura e alla fatica termica | Controllo delle distorsioni nel trattamento termico |
| Acciaio per utensili inossidabile | Tempra specifica per tipo di materiale | Resistenza alla corrosione e lucidabilità | Costo del materiale più elevato |
| Lega di rame | Solitamente nessuna tempra dell’acciaio | Elevata conducibilità termica | Minore resistenza all’abrasione |
Confronto Famiglie di Materiali
L’acciaio pre-indurito classe P20 riduce i tempi di produzione perché viene fornito quasi alla durezza di lavoro. Le opzioni per acciai da lavoro a caldo, inossidabili e leghe di rame risolvono diversi rischi di stampaggio.
Durezza E Resistenza All’Usura
L’acciaio da lavoro a caldo classe H13 viene comunemente trattato termicamente dopo la lavorazione grezza, quindi lavorato di finitura, finito con elettroerosione o rettificato. Resine caricate con vetro o minerali richiedono un’analisi dell’usura in punti di ingresso, chiusure, slitte e percorsi di flusso ad alta velocità.
Ambiente E Finitura
L’acciaio per utensili inossidabile classe S136 viene considerato quando l’umidità, i sottoprodotti corrosivi della resina o la corrosione durante lo stoccaggio influenzano l’ambiente di stampaggio. Le leghe di rame possono accelerare la rimozione locale del calore, ma la loro minore resistenza all’usura le limita solitamente a inserti supportati o aree con problemi termici.
5. Opzioni personalizzate per set di inserti nucleo e cavità
I set di inserti nucleo e cavità devono essere personalizzati da dati 2D e 3D controllati, non da dimensioni generiche di catalogo. SUUXIANG esamina la geometria funzionale, le condizioni di accoppiamento e le esigenze di ispezione prima di selezionare le lavorazioni CNC, EDM, rettifica e assemblaggio.
| Caratteristica | Definizione del disegno | Controllo DFM (Design for Manufacturing) |
|---|---|---|
| Nervature e tasche profonde | Profondità, raggio, riferimento | Accesso utensile o elettrodo |
| Sfiati e canali di colata | Posizione, dimensione, finitura | Percorso filo e chiusura |
| Rivestimenti e marcature | Intento funzionale, aree mascherate | Misurazione post-lavorazione |
Geometria di progettazione
I riferimenti 2D devono definire dimensioni, profili, nervature, filettature, sfiati, canali di colata, interfacce di raffreddamento e tasche di accoppiamento. Nervature profonde, pareti sottili e sottosquadri potrebbero richiedere una costruzione a più parti, elettrodi EDM o raggi rivisti per mantenere l’accesso dell’utensile e dell’ispezione.
Requisiti superficiali
Una nota sul disegno dovrebbe separare il trattamento funzionale—intento di usura, rilascio o corrosione—dall’aspetto estetico. Superfici pronte per la texture, marcature laser, maschere per rivestimenti, direzione di lucidatura e chiusure protette necessitano di contorni espliciti e specifiche di finitura.
Informazioni per la richiesta di preventivo (RFQ)
3 gruppi di file riducono le ambiguità: un disegno 2D controllato in revisione, un modello 3D e una scheda requisiti. Includere materiale e trattamento termico, quantità, dimensioni CTQ, schema di riferimenti, requisiti superficiali, necessità di report di ispezione, contesto applicativo e data prevista.
6. Elementi critici di costruzione e qualità
Due schemi di datum devono essere identificati sul disegno: le superfici di localizzazione funzionali e il telaio di riferimento per l’ispezione. Per i set di inserti di nucleo e cavità, l’affidabilità dell’assemblaggio dipende da come questi datum controllano le interfacce, non da dimensioni isolate.
Datum e tolleranza cumulativa
Una catena di datum dovrebbe localizzare l’inserto, la chiusura, la geometria della cavità e la piastra di accoppiamento dalle superfici funzionali. Rivedere insieme i requisiti di posizione, profilo, concentricità e profondità in modo che la variazione accumulata non apra una chiusura o disallinei una porta.
- Nominare i datum primari, secondari e terziari
- Segnare le dimensioni critiche di accoppiamento
- Indicare la tolleranza cumulativa ammessa alle interfacce funzionali
Chiusure, accoppiamenti e superfici
Nessun bordo ambiguo dovrebbe rimanere alle chiusure: definire la direzione dello sformo, il sottosquadro, la rottura o la nitidezza del bordo e la regione di contatto richiesta. Specificare la classe di accoppiamento, la finitura superficiale, la profondità dello sfiato e le superfici di tenuta di raffreddamento per funzione; la lucidatura non deve rimuovere la geometria di controllo.
- Identificare le facce di chiusura sensibili alle bave
- Definire la finitura e la planarità del piano di tenuta
- Proteggere gli sfiati durante l’accoppiamento e la lucidatura
Piano di processo e ispezione
Cinque decisioni di processo comunemente necessitano di revisione del disegno: accesso CNC, percorso elettrodo o filo EDM, materiale di rettifica, sequenza di trattamento termico e finitura finale. Richiedere un piano di ispezione specifico per il progetto che indichi i datum misurati, gli strumenti, il campionamento e il formato del rapporto; la verifica CMM dovrebbe essere concordata per le caratteristiche applicabili, non data per scontata.
- Ispezionare le dimensioni critiche dopo la lavorazione finale
- Registrare la revisione e la tracciabilità del materiale
- Confermare i requisiti del rapporto prima della produzione
7. Come scegliere un fornitore di set di inserti di nucleo e cavità
Un fornitore competente di set di inserti di nucleo e cavità dovrebbe convertire i disegni in un piano di produzione e verifica controllato. Confrontare prove, domande e disciplina della comunicazione, non solo la tolleranza quotata.
| Area di valutazione | Richiedi | Segnale di avvertimento |
|---|---|---|
| Ingegneria | Risposta DFM e analisi di accoppiamento | Risposta generica di fattibilità |
| Qualità | Report di primo articolo e piano di ispezione | Pass/fallimento senza dati misurati |
| Programma | Impegno sul tempo di consegna basato sul processo | Data promessa prima della revisione |
Testare la revisione del disegno
Prima dell’assegnazione, chiedere come il fornitore identificherà i datum, le facce di accoppiamento, le chiusure, l’accesso allo strumento, i requisiti EDM e il materiale di rettifica.nnDurante la revisione, chiedere quali dimensioni controllano l’intercambiabilità e come la temperatura di stampaggio, la resina, la pressione e le condizioni di ciclo influenzano l’accoppiamento.
- Quali superfici si accoppiano con il supporto o l’inserto opposto?
- Quali tolleranze richiedono rettifica, EDM o accoppiamento?
- Quali criteri di accettazione si applicano all’assemblaggio?
Richiedere prove tracciabili
Per ogni lotto, richiedere l’identificazione del materiale, i requisiti di trattamento termico e un piano di ispezione collegato alla revisione del disegno e alle dimensioni critiche.nnPer i primi articoli, concordare se i rapporti includono valori misurati, strumenti, impostazione del datum, controlli superficiali e disposizione delle deviazioni.
Valutare il controllo delle consegne
Prima del rilascio, stabilire una cadenza di comunicazione per domande sul disegno, pietre miliari del processo, revisione dell’ispezione, modifiche alla revisione e stato della spedizione.nnAl momento dell’imballaggio, richiedere che gli inserti abbinati siano identificati, protetti contro corrosione e impatto, e imballati per preservare l’orientamento e la tracciabilità.
8. Errori comuni nell’acquisto di set di inserti per nucleo e cavità
Una singola RFQ incompleta può trasformare un preventivo di lavorazione in un insieme di supposizioni. Prima del rilascio dell’ordine di acquisto, rendi espliciti il pacchetto di disegni, la relazione di accoppiamento e le prove di accettazione per i set di inserti per nucleo e cavità.
Congelare il pacchetto di disegni
Un datum mancante lascia la posizione, la planarità e l’adattamento aperti all’interpretazione. Rilascia insieme disegni 2D controllati, modelli 3D, GDu0026T, tolleranze critiche e la revisione corrente.nnUna finitura non definita può alterare EDM, rettifica, lucidatura e costi. Specifica le zone superficiali, la rugosità target, la texture, le esclusioni estetiche e i segni di utensile o di prova EDM consentiti.
Scegli il materiale in base all’uso
Una scelta di acciaio a basso costo può entrare in conflitto con la resina, la corrosione, l’usura, il trattamento termico o la manutenzione prevista. Definisci gli additivi della resina, la temperatura di stampaggio, la domanda del ciclo, la durezza, le esigenze di rivestimento e le priorità di conducibilità termica.nnUna condizione termica ignorata può alterare il comportamento di chiusura e di accoppiamento in produzione. Fornisci ipotesi di ritiro, temperatura di esercizio, contesto di raffreddamento e materiale dei componenti accoppiati prima della revisione DFM.
Acquista il set come sistema
Due inserti quotati indipendentemente potrebbero adattarsi ai loro disegni individuali ma mancare la relazione assemblata. Dimensiona le interfacce nucleo-cavità dai datum condivisi e richiedi la conferma delle interfacce di divisione, chiusura, sfiato e allineamento.nnUn’approvazione informale via email può creare una revisione di costruzione non tracciabile. Emetti una notifica di modifica controllata dalla revisione e definisci i requisiti di primo articolo, report dimensionale, metodo di misurazione e ispezione finale prima del rilascio.
9. Dal disegno al lancio di produzione
Un lancio controllato converte i disegni in decisioni di produzione responsabili. Per i set di inserti per nucleo e cavità, ogni gate dovrebbe chiudere l’ambiguità di revisione, materiale, ispezione e consegna prima che inizi la lavorazione.
Rilasciare il pacchetto RFQ
Il Gate 1 richiede un disegno 2D datato, un modello 3D nativo o neutro, il livello di revisione, la quantità e il contesto applicativo.nnLe dimensioni CTQ dovrebbero identificare datum, tolleranze, requisiti superficiali, parti accoppiate, trattamento termico, report richiesti e esigenze di imballaggio o tracciabilità.
Confermare il piano di produzione
Il Gate 2 registra la specifica del materiale approvata e il percorso di produzione: lavorazione CNC, EDM, rettifica, adattamento e qualsiasi sequenza di trattamento termico.nnLa revisione DFM dovrebbe risolvere l’accesso utensile, la strategia elettrodo, il percorso filo, lo stock di rettifica e il metodo di ispezione prima del rilascio.
Approvare e imparare dalla prova
Il Gate 3 confronta i risultati dell’ispezione del primo pezzo con il disegno rilasciato e il piano di misurazione concordato prima del completamento del lotto o della spedizione.nnIl feedback sull’installazione e sulla prova deve essere documentato rispetto alla revisione. Qualsiasi modifica di adattamento, stampaggio o dimensionale richiede un disegno revisionato controllato e un’approvazione esplicita.
10. Prezzi dei set di inserti per nucleo e cavità
1 pacchetto di disegni — non una lista di prezzi fissa — dovrebbe determinare il preventivo per i set di inserti per nucleo e cavità. Geometria, tolleranze, schema dei datum, condizione del materiale, trattamento termico, accesso EDM, stock di rettifica e requisiti del report modificano sia lo sforzo di impostazione che il rischio.nn3 scenari di quotazione aiutano gli acquirenti a confrontare elementi simili prima del rilascio. SUUXIANG dovrebbe confermare il percorso del processo, il piano di ispezione, il livello di revisione e l’effetto sulla consegna rispetto al disegno 2D fornito, al modello 3D, alla quantità e al contesto applicativo.
| Scenario | Quantità | Principali fattori di costo | Ambito di processo e ispezione | Effetto del tempo di consegna |
|---|---|---|---|---|
| Prototipo | 1–2 set | Geometria complessa; acciaio specificato; trattamento termico | CNC, EDM o rettifica secondo necessità; controlli primo pezzo e dimensioni critiche | La configurazione è predominante; revisionare le eccezioni in anticipo |
| Basso volume | 3–20 set | Caratteristiche ripetute; inserti accoppiati; durezza controllata | Riutilizzo del programma; pianificazione degli attrezzi; campionamento definito o report completi | La produzione in lotti può ridurre lo sforzo unitario |
| Sostituzione ripetuta | 1 sostituzioni accoppiate | Corrispondenza revisione; dimensioni di accoppiamento; cronologia usura | Revisione dati esistenti; verifica mirata rispetto al disegno attuale | Veloce solo dopo conferma di ambito e materiale |
Carica i disegni dei set di inserti Core e Cavity per la revisione
Invia il tuo disegno 2D, modello 3D, materiale, quantità, dimensioni critiche, requisiti di qualità e data target per un preventivo informato.