
Boccole Lavorate CNC su Misura, Revisionate Prima della Produzione
Inviate il vostro disegno per boccole lavorate CNC su misura con DFM, revisione delle dimensioni critiche, pianificazione del processo e ispezione allineate alle vostre esigenze.
Configurazioni Rappresentative di Boccole Lavorate CNC su Misura
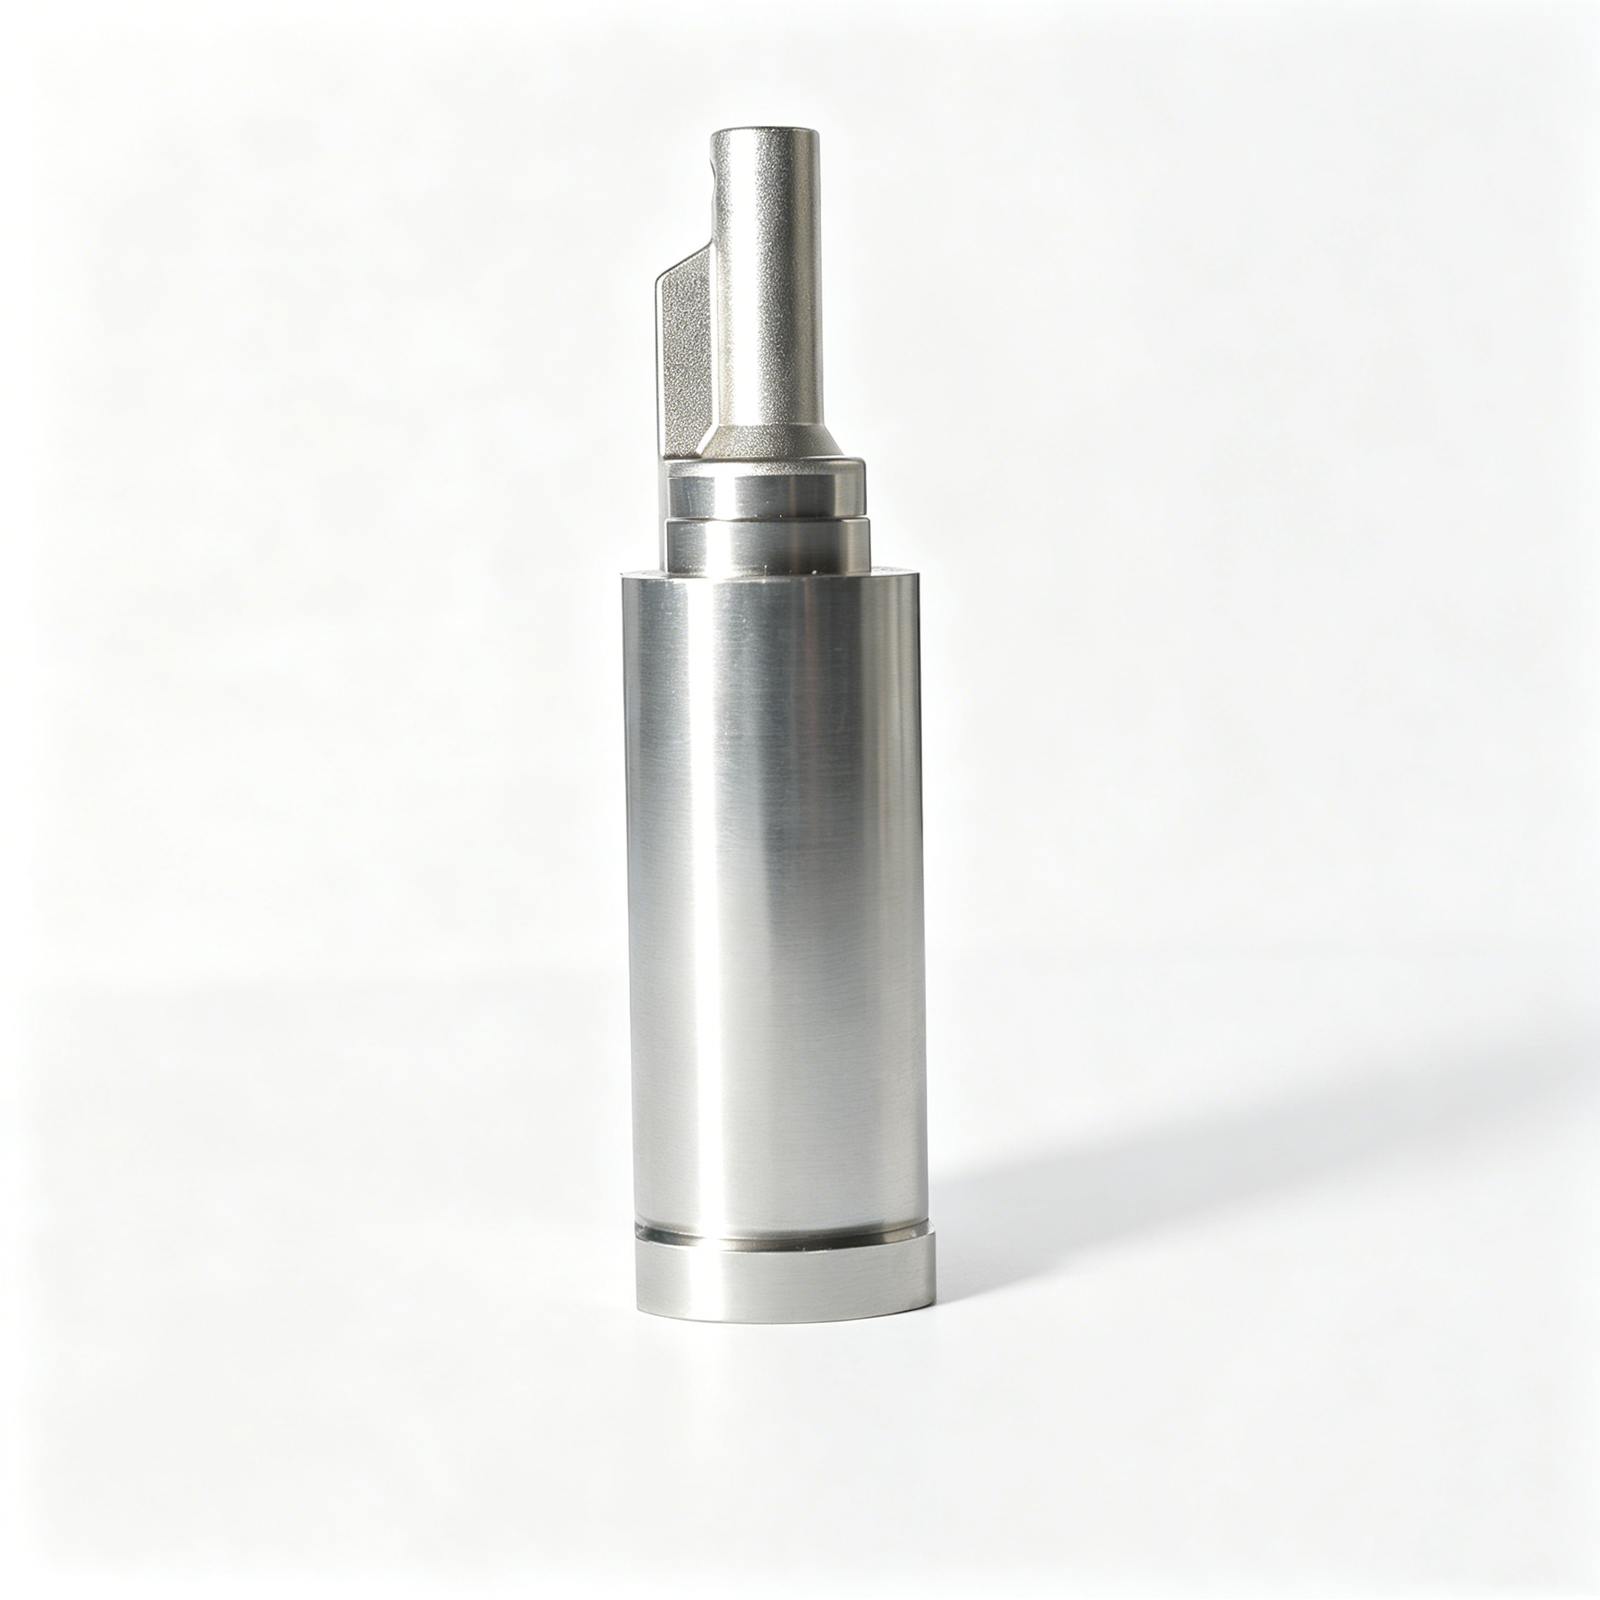






Related Drawing-Based Components and RFQs


Perché i Team di Ingegneria Scelgono SUUXIANG per Boccole Lavorate CNC su Misura
Un percorso controllato dalla revisione DFM alla lavorazione, all’ispezione e alla consegna con gestione delle revisioni.
DFM Prima dell’Impegno
La revisione del disegno identifica l’accesso alla lavorazione, l’intento del datum, i requisiti del materiale e i rischi di processo prima che vengano presi impegni di preventivo o di produzione.
Dimensioni Critiche Pianificate
Le caratteristiche CTQ, le relazioni tra i fori, le priorità di runout e i requisiti di superficie vengono discussi in relazione all’applicazione e all’approccio di ispezione.
Percorsi di Processo Integrati
Tornitura CNC, fresatura, EDM, rettifica, assemblaggio e ispezione sono pianificati come un percorso coordinato per i requisiti del disegno.
Revisione di Tolleranze e Accessi
La sequenza di trattamento termico, lo stock di rettifica, la strategia dell’elettrodo, il percorso del filo e l’accesso dell’utensile sono considerati laddove la geometria del pezzo li richieda.
Ispezione Allineata all’Ordine
I metodi di ispezione e le aspettative di reportistica sono definiti in base alle caratteristiche critiche concordate, in modo che la documentazione finale corrisponda al piano di ispezione verificato.
Visibilità delle Revisioni Mantenuta
Le revisioni dei disegni, le domande sul progetto e le informazioni di consegna rimangono visibili durante il coordinamento per supportare decisioni di produzione tracciabili.
Boccole CNC su Misura e Famiglie di Componenti di Precisione
Percorsi di processo basati su disegno per componenti di stampi, connettori, matrici e lavorati su misura, revisionati per dimensioni critiche, materiali, esigenze di ispezione e adattamento produttivo.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per boccole basate su disegno, componenti di stampi, attrezzature per connettori e parti su misura. La pianificazione del processo considera materiale, datums, tolleranze, accesso degli utensili, sequenza di trattamento termico e requisiti di ispezione prima del preventivo o dell’impegno di produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC su misura per componenti prismatici, sagomati e ricchi di caratteristiche. SUUXIANG revisiona l’accesso alle tasche, le condizioni delle pareti, le posizioni dei datums, la portata della fresa e il margine di finitura per stabilire un percorso di lavorazione pratico dal disegno e dal modello forniti.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per boccole, manicotti, perni, alberi e altre parti rotanti. I disegni vengono esaminati per caratteristiche concentriche, relazioni tra foro e diametro esterno, controlli di oscillazione, dettagli delle filettature, requisiti di superficie e datum di ispezione.
Upload a Drawing
Lavorazioni a 5 assi
La lavorazione CNC a 5 assi supporta caratteristiche angolate complesse, lavorazioni su più facce e parti in cui il riposizionamento può influire sulle relazioni dei datum. Il percorso appropriato dipende dalla geometria, dall’accesso degli utensili, dai requisiti di tolleranza, dalle condizioni del materiale e dalla strategia di ispezione definita.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano componenti piccoli, snelli e ricchi di dettagli, dove la stabilità delle caratteristiche e la manipolazione richiedono un’attenta pianificazione. Gli acquirenti dovrebbero fornire dimensioni critiche, condizioni del materiale, quantità, contesto di accoppiamento ed eventuali requisiti di ispezione per la revisione.
Upload a Drawing
Servizi di elettroerosione a filo e elettroerosione a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano profili, scanalature strette, materiali temprati e caratteristiche interne oltre l’accesso pratico delle frese. La strategia dell’elettrodo, il percorso del filo, le condizioni degli angoli, le considerazioni sullo strato di ricottura e i requisiti di finitura dovrebbero essere definiti durante la revisione del disegno.
Upload a Drawing
Rettifica di precisione
La rettifica di precisione di superfici e profili viene utilizzata dove sono richiesti planarità, parallelismo, controllo del profilo o rimozione fine di materiale. La pianificazione considera le condizioni del trattamento termico, il materiale da rettificare, la sequenza dei datum, le specifiche della superficie e il metodo di misurazione richiesto per l’accettazione.
Upload a Drawing
Inserti per anime e cavità stampi
Gli inserti di precisione per anime e cavità di stampi vengono fabbricati da disegni e modelli del cliente, con lavorazioni meccaniche, elettroerosione e rettifica pianificate attorno alla geometria critica dello stampaggio. Materiale, trattamento termico, condizioni di chiusura, requisiti di superficie e punti di ispezione dovrebbero essere confermati prima del rilascio.
Upload a Drawing
Componenti eiettori ed espulsione
Perni eiettori, manicotti e componenti di espulsione sono famiglie configurabili per sistemi di espulsione stampi. Le relazioni dimensionali con fori, guide e componenti accoppiati richiedono un chiaro controllo del disegno, requisiti di materiale, condizioni superficiali ed eventuali aspettative di durezza o finitura.
Upload a Drawing
Perni di nucleo, componenti di guida e posizionamento
I perni di nucleo, i perni di guida e i componenti di posizionamento sono pianificati attorno all’allineamento funzionale, alle condizioni di usura e alle relazioni di accoppiamento. Fornire dimensioni di accoppiamento, riferimenti di datum, requisiti di materiale e trattamento termico, diametri critici e priorità di ispezione con la richiesta di preventivo.
Upload a Drawing
Slitte, sollevatori, grani e accessori per stampi
Le slitte, i sollevatori, i grani e gli accessori per stampi coprono elementi mobili, di guida e relativi al flusso dei stampi prodotti secondo disegno. La fattibilità dipende dalla geometria, dalle superfici di contatto, dai requisiti di movimento o interfaccia, dalle condizioni del materiale e dalla sequenza di lavorazione, elettroerosione e montaggio.
Upload a Drawing
Componenti per stampi di connettori
Componenti di precisione per stampi di connettori supportano la produzione di attrezzature per prodotti connettore, dove la geometria dei pin, il dettaglio della cavità, l’allineamento e la ripetibilità sono critici. SUUXIANG esamina la completezza del disegno, il contesto dei componenti accoppiati, i requisiti del materiale, le esigenze di elettroerosione, le condizioni di finitura e i criteri di ispezione.
Upload a Drawing
Componenti per stampi di tranciatura
Componenti di precisione per stampi di tranciatura sono prodotti secondo disegni forniti per funzioni di formatura, taglio, guida e supporto. La pianificazione del processo considera lo stato del materiale e del trattamento termico, la complessità del profilo, i requisiti di elettroerosione a filo, il materiale da rettificare, gli accoppiamenti e la documentazione di ispezione.
Upload a Drawing
Attrezzature per stampaggio a iniezione, MIM, CIM e sovrastampaggio
Componenti per stampi a iniezione, componenti per attrezzature MIM, CIM e sovrastampaggio vengono valutati nell’ambito di un campo di produzione verificato. I disegni dovrebbero identificare le superfici di stampaggio, il materiale, i requisiti termici o di usura, le interfacce degli inserti, le dimensioni critiche, le esigenze di finitura e le prove di qualità richieste.
Upload a Drawing
Materiali per lavorazioni meccaniche
I materiali per lavorazioni CNC sono selezionati in base al disegno, al carico funzionale, all’usura, alla corrosione, alle condizioni termiche e alle esigenze di trattamenti successivi. Inviare il grado specificato, le condizioni, la documentazione del materiale applicabile e le eventuali alternative approvate per la revisione del progetto.
Upload a Drawing
Finiture superficiali e trattamenti termici
La finitura superficiale e il trattamento termico devono essere pianificati tenendo conto delle dimensioni, delle tolleranze e delle superfici funzionali. Specificare il trattamento richiesto, la condizione target, le aree di rivestimento o finitura, le esigenze di mascheratura, il gioco di rettifica post-trattamento e le aspettative di documentazione.
Upload a Drawing
Qualità, metrologia e documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono pianificate attorno alle dimensioni critiche dell’ordine e ai criteri di accettazione. Definire la revisione del disegno, i datum, le aspettative di misurazione, il formato di reporting, le prove del materiale e qualsiasi requisito di tracciabilità specifico del cliente prima della produzione.
Upload a Drawing
Prototipazione e produzione a basso volume
La prototipazione rapida e la produzione di piccoli lotti supportano la validazione basata sui disegni, colmando il divario tra i requisiti e il lavoro controllato di piccole serie. Una richiesta di preventivo utile indica la quantità, il materiale, lo stato di revisione, le caratteristiche critiche, le esigenze di ispezione, la data target e se si prevede una produzione successiva.
Upload a DrawingMateriali per Boccole Lavorate CNC su Misura

Acciaio Legato
Una scelta pratica per boccole portanti, elementi di guida e interfacce utensili. Il grado della lega e la sequenza di trattamento termico influenzano la resistenza all’usura, il margine di rettifica, il rischio di distorsione e il piano di ispezione per fori critici e diametri esterni.

Acciaio Inossidabile
Utilizzato dove l’esposizione alla corrosione, la pulizia o la durabilità ambientale influenzano la selezione dei componenti. La scelta del grado dovrebbe essere valutata in base al comportamento di lavorazione, al contatto con le parti accoppiate, ai requisiti superficiali e a qualsiasi trattamento termico o passivazione indicato sul disegno.

Leghe di Bronzo
Spesso considerate per interfacce scorrevoli o di supporto poiché la composizione della lega può favorire le prestazioni di usura e la lavorabilità. Confermare il carico, la lubrificazione, il materiale dell’albero, la temperatura operativa e la geometria delle scanalature prima di selezionare una lega di bronzo per la produzione.

Leghe di Ottone
Adatte per applicazioni selezionate a basso-medio carico, attente alla corrosione o con tolleranze di precisione dove la lavorabilità è importante. La lega specificata, lo spessore della parete, le caratteristiche interne e l’accoppiamento di montaggio dovrebbero essere rivisti per controllare deformazioni e sbavature.

Plastiche Tecniche
Utilizzate per applicazioni specifiche di boccole a basso attrito, isolanti elettricamente o resistenti alla corrosione quando l’applicazione supporta il comportamento del polimero. Il grado del materiale deve essere valutato in base a carico, temperatura, risposta all’umidità, creep, stabilità di lavorazione e requisiti di tolleranza.
Boccole Lavorate CNC su Misura: Processi di Precisione Supportati

Tornitura CNC
La tornitura CNC stabilisce diametri delle boccole, fori, facce, scanalature e filettature dai disegni approvati. La pianificazione del processo considera il controllo dei riferimenti, lo spessore della parete, la portata degli utensili, la condizione del materiale e le relazioni dimensionali che influenzano l’assemblaggio.

Fresatura CNC
La fresatura CNC supporta superfici piane, fori trasversali, scanalature per chiavetta, tasche, elementi di montaggio e altre geometrie non rotazionali. SUUXIANG esamina l’accesso al fissaggio e il trasferimento dei riferimenti in modo che le caratteristiche critiche possano essere lavorate e ispezionate rispetto al disegno.

Elettroerosione a Filo (Wire EDM)
L’elettroerosione a filo può essere valutata per caratteristiche di profilo stretto, fessure, contorni difficili da raggiungere e pezzi induriti dove l’accesso di taglio convenzionale è limitato. Il percorso del filo, la predisposizione del foro di partenza, i requisiti degli angoli e il metodo di ispezione finale richiedono la revisione del disegno.

Rettifica di Precisione
La rettifica di precisione viene applicata quando il disegno richiede diametri controllati, planarità, condizioni superficiali o relazioni di accoppiamento. Lo stock di rettifica, la sequenza di trattamento termico, la strategia dei riferimenti e l’approccio di misurazione vengono definiti prima di impegnarsi nel percorso di processo.

Elettroerosione e Assemblaggio
L’elettroerosione a tuffo (Sinker EDM) e l’assemblaggio possono supportare geometrie specializzate, relazioni di accoppiamento e dettagli di componenti correlati agli stampi. La strategia dell’elettrodo, le aspettative di finitura, il contesto di assemblaggio e qualsiasi requisito di adattamento manuale vengono valutati come parte del piano di produzione specifico del progetto.

Ispezione Finale
L’ispezione finale segue la revisione del disegno concordata e il piano di ispezione, concentrandosi sulle dimensioni critiche, i riferimenti e le esigenze di reportistica specificate. La documentazione viene abbinata ai requisiti dell’ordine, aiutando i team di approvvigionamento e qualità a mantenere la tracciabilità attraverso l’accettazione.
Boccole lavorate CNC su misura: Funzionalità configurabili

Funzionalità filettate
Filettature interne o esterne possono essere analizzate per passo, lunghezza di ingaggio, tolleranza di eccentricità, geometria di scarico e accesso per l’ispezione. Fornire dettagli sulla parte accoppiata quando la funzione della filettatura, la tenuta o la coppia di montaggio influenzano le boccole lavorate CNC su misura.

Scanalature di lubrificazione
Funzionalità di lubrificazione anulari, a spirale o forate trasversalmente possono essere pianificate in base allo spessore della parete, all’accesso degli utensili, alle condizioni dei bordi e al movimento di accoppiamento. Definire la geometria delle scanalature, il percorso del lubrificante e qualsiasi restrizione vicino a superfici critiche di cuscinetti o tenute.

Fori trasversali
Fori radiali, percorsi di sfiato, posizioni di perni e passaggi fluidi richiedono riferimenti di datum chiari e requisiti posizionali. SUUXIANG analizza l’accesso alla foratura, le aspettative di controllo delle bave, le caratteristiche intersecanti e la praticità dell’ispezione prima di stabilire il percorso di processo.

Requisiti di accoppiamento
Accoppiamenti a pressione, scorrevoli, con gioco e di posizionamento dovrebbero identificare il foro o l’albero accoppiato, il datum funzionale, le considerazioni sulla temperatura e le dimensioni critiche. Questo contesto aiuta ad allineare i metodi di tornitura, rettifica e ispezione con l’intento di assemblaggio.

Finitura superficiale
Specificare le superfici di appoggio, di tenuta, estetiche o di contatto separatamente dalle aree non critiche. La rugosità superficiale, la direzionalità, il sovrametallo di rettifica, le esigenze di rivestimento e i requisiti di smusso possono essere valutati rispetto alle condizioni del materiale e alla sequenza di lavorazione pianificata.

Identificazione del pezzo
Marcatura laser, identificatori incisi, marchi di revisione e campi di tracciabilità possono essere posizionati lontano dalle superfici funzionali. Fornire il contenuto della marcatura, le dimensioni, l’orientamento, le aspettative di permanenza e qualsiasi collegamento di imballaggio o documentazione richiesto per l’ispezione in ricezione.
SUUXIANG Precision Manufacturing: Chi siamo
SUUXIANG è l’unico marchio pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team internazionali di ingegneria, approvvigionamento e qualità a convertire i requisiti definiti in componenti di precisione ispezionati.
Per boccole lavorate CNC su misura, componenti di stampi, attrezzature per connettori e parti di stampi, coordiniamo fresatura e tornitura CNC, lavorazioni multi-asse, EDM, rettifica, montaggio e ispezione in base ai requisiti verificati del progetto. Ogni percorso inizia con il disegno, il modello 3D quando disponibile, il materiale, la quantità e il contesto applicativo.
La nostra differenza è una comunicazione tecnica disciplinata prima degli impegni di produzione. Rivediamo le dimensioni critiche, i datum, l’accesso alla lavorazione, la sequenza del trattamento termico, le esigenze di EDM o rettifica, i metodi di ispezione e lo stato di revisione in modo che la quotazione e il piano di produzione riflettano i requisiti effettivi del pezzo.

Boccole lavorate CNC su misura: Dalla revisione del disegno all’ispezione
DFM e Strategia Datum
SUUXIANG esamina le boccole lavorate CNC su misura rispetto al disegno, al modello 3D, al contesto di accoppiamento e alle dimensioni critiche prima della pianificazione della produzione. La revisione chiarisce i datum funzionali, i rischi di accumulo di tolleranze, l’accesso degli utensili e le tolleranze di produzione realistiche in modo che le decisioni di quotazione riflettano il requisito effettivo del pezzo.
- Conferma dei dati funzionali e delle caratteristiche critiche per la qualità
- Revisione delle relazioni tra foro, diametro esterno, flangia, scanalatura e spallamento
- Identificazione degli accessi di lavorazione e dei rischi legati agli stack di tolleranza
- Allinea lo stato della revisione prima dell'impegno nel processo

Pianificazione CNC ed EDM
Ogni percorso di processo viene selezionato in base a geometria, condizione del materiale e accessibilità delle caratteristiche, piuttosto che a una sequenza di lavorazione fissa. Tornitura CNC, fresatura, lavorazioni multi-asse, elettroerosione a filo o a tuffo possono essere combinate quando profili interni, scanalature strette, caratteristiche indurite o dettagli fini richiedono un approccio controllato.
- Abbina tornitura e fresatura alla geometria del pezzo
- Valuta il percorso del filo e i requisiti dell'elettrodo
- Pianifica la sequenza di trattamento termico e il margine di lavorazione
- Mantieni visibili le decisioni sulle caratteristiche speciali durante la revisione

Controllo rettifica e accoppiamento
Per boccole lavorate CNC personalizzate con accoppiamenti critici, SUUXIANG valuta dove la rettifica di precisione o l’adattamento supportano l’assemblaggio previsto. La relazione foro-diametro esterno, le superfici di appoggio, le condizioni di accoppiamento e il materiale di sovraremovimento per la rettifica sono considerati precocemente, aiutando a prevenire rilavorazioni in fase avanzata dovute a un percorso di lavorazione incompleto.
- Definisci il materiale di sovraremovimento per la rettifica prima delle operazioni di finitura
- Revisione delle relazioni tra foro, diametro esterno e faccia
- Considera le condizioni del pezzo accoppiato e dell'assemblaggio
- Separa gli accoppiamenti funzionali dalle dimensioni non critiche

Registrazioni di ispezione e revisione
La pianificazione dell’ispezione inizia con il disegno concordato e le caratteristiche critiche identificate. SUUXIANG coordina metodi di misurazione, aspettative di reportistica e informazioni di revisione con i requisiti dell’ordine, in modo che la documentazione finale sia legata al piano di ispezione verificato piuttosto che a un linguaggio di qualità generico.
- Identifica le dimensioni che richiedono una verifica documentata
- Concorda le aspettative di ispezione e reportistica
- Mantieni la visibilità della revisione del disegno
- Abbina i registri finali ai requisiti dell'ordine

Perché scegliere SUUXIANG per boccole lavorate CNC personalizzate
Un flusso di lavoro guidato dalla revisione per parti basate su disegno, con i requisiti critici resi visibili prima della produzione.
← Swipe left or right to view →
Boccole lavorate CNC personalizzate: Flusso del progetto
Un flusso di lavoro guidato dal disegno che mantiene visibilità di producibilità, dimensioni critiche, requisiti di ispezione e stato delle revisioni dalla revisione fino al coordinamento della consegna.
Revisione di Disegni e Requisiti
Esaminiamo disegni 2D, modelli 3D, materiali, quantità, contesto applicativo, dimensioni critiche, datum, requisiti di superficie, necessità di ispezione e tempi di consegna richiesti prima del preventivo.
Pianificazione del Processo e dei Materiali
Il team allinea i requisiti di materiale e trattamento termico con l’accessibilità per la lavorazione, lo stack-up delle tolleranze, il sistema di bloccaggio, l’abbondanza di lavorazione e il percorso idoneo per CNC, EDM o rettifica.
Lavorazione delle Caratteristiche Critiche
Le boccole lavorate su misura tramite CNC procedono attraverso le operazioni approvate di fresatura, tornitura, multi-asse, tornio automatico tipo svizzero o micro-lavorazione, con scelte di processo abbinate alle caratteristiche definite dal disegno.
Finitura EDM e Rettifica
Laddove richiesto, elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione e montaggio affrontano profili difficili, caratteristiche indurite, superfici di supporto o relazioni dimensionali finali dopo le abbondanze pianificate.
Ispezione, Imballaggio e Coordinamento
I pezzi vengono ispezionati secondo il piano concordato, documentati come richiesto dall’ordine, protetti per la spedizione e coordinati con revisioni visibili e informazioni di consegna.
Come Ordinare Boccole Lavorate su Misura tramite CNC
Move from RFQ to inspected components through a controlled, drawing-led technical review and production workflow.
Invia il Tuo Pacchetto Tecnico
Invia il disegno 2D, il modello 3D quando disponibile, il materiale, la quantità, il contesto applicativo, l’obiettivo di consegna e i registri di ispezione richiesti in modo che il team possa valutare la richiesta.
Conferma i Requisiti Critici
Identifica le dimensioni critiche, i datum, i requisiti di superficie, il trattamento termico, le condizioni di accoppiamento e lo stato di revisione con SUUXIANG prima che le ipotesi di preventivo o gli impegni di produzione vengano finalizzati.
Revisiona il Percorso Proposto
Valuta la sequenza proposta di CNC, EDM, rettifica, montaggio e ispezione, inclusi l’accesso alla lavorazione, le abbondanze e l’approccio di misurazione, quindi chiarisci le decisioni tecniche in sospeso.
Approva il Preventivo o il Campione
Conferma i termini commerciali e l’ambito tecnico controllato; ove opportuno, approva un campione o un primo articolo prima di procedere alla fase di produzione concordata.
Ricevi Pezzi e Documentazione Ispezionati
SUUXIANG coordina la produzione e l’ispezione finale secondo il piano concordato, quindi fornisce la documentazione corrispondente all’ordine e le informazioni di revisione visibili con i componenti consegnati.
Certificazioni e Documentazione di Qualità
Feedback del Cliente su Boccole Lavorate CNC su Misura
Testimonianza del cliente in attesa di approvazione scritta. Pubblicare solo con la revisione del disegno approvata, la quantità ispezionata, le prove di misurazione e l’autorizzazione del cliente a divulgare l’esito del progetto.
Case study del cliente in attesa di verifica. Prima della pubblicazione, confermare le dimensioni critiche, i risultati del rapporto di ispezione, il registro di consegna e la dicitura approvata dal cliente per questo progetto di boccole lavorate CNC su misura.
Feedback del cliente in attesa di rilascio. Qualsiasi esito dichiarato deve essere collegato a un record di progetto approvato, inclusi il controllo delle revisioni, la quantità, il metodo di ispezione e il permesso di identificare il cliente.
Guida Completa per l’Acquirente di Boccole Lavorate CNC su Misura
Practical answers for engineering and sourcing teams preparing drawing-driven bushing projects.
Quali informazioni devo inviare per le boccole lavorate CNC su misura?
Esiste un MOQ (Quantità Minima d’Ordine) per le boccole lavorate CNC personalizzate?
Posso ordinare campioni di boccole lavorate CNC personalizzate prima della produzione?
Quanto tempo ci vuole per produrre una boccola personalizzata?
Quali materiali possono essere utilizzati per le boccole lavorate CNC personalizzate?
SUUXIANG può fornire rapporti di ispezione per le boccole lavorate CNC personalizzate?
Come vengono spedite a livello internazionale le boccole lavorate CNC personalizzate?
Come funzionano i termini di pagamento e la protezione della proprietà intellettuale per una richiesta di preventivo basata su disegno?
Guida completa per l’acquirente di boccole lavorate CNC personalizzate
Utilizza questo quadro pratico per definire accoppiamento, materiali, tolleranze ed esigenze di verifica; confronta le capacità dei fornitori ed evita errori di approvvigionamento che possono compromettere prestazioni, coerenza, costi e tempistiche del programma delle boccole.
1. Cosa sono le boccole lavorate CNC personalizzate?
2D drawings and, where available, 3D models define custom cnc machined bushings as made-to-print components that guide relative motion, control clearance, carry localized load, limit wear, or locate mating parts. Their function is determined by the assembly datum scheme and operating interface, not merely by their cylindrical form.nn1 catalog bearing is selected from published sizes and ratings; a spacer primarily establishes distance; an insert usually adds a thread or reinforcement; and a sleeve may simply protect or adapt a bore. A machined bushing becomes distinct when its bore, outside diameter, flange, relief, lubrication feature, wall thickness, or locating geometry is specified for a particular assembly.nn3 questions justify customization: does the standard part fail the fit, load-path, wear, or packaging requirement; is the material compatible with the shaft and environment; and can the required datum-related tolerance and surface condition be inspected? SUUXIANG should review these requirements against the drawing, mating context, quantity, and inspection plan before confirming a process route.
2. Evoluzione delle boccole lavorate CNC personalizzate
Two basic functions defined early bushings: provide a plain bearing surface and create a replaceable wear sleeve between a shaft and housing. Their value was practical replacement, but manually made parts often depended on fitting at assembly rather than controlled interchangeability.nnThree machining routes now commonly combine in custom cnc machined bushings: CNC turning establishes concentric diameters, milling adds flats or lubrication features, and grinding or EDM resolves selected hardened or difficult-access features. That process control matters where molds, connector tooling, stamping dies, and automation fixtures have limited clearance and a bushing also establishes a locating relationship.nnOne released drawing revision should govern the model, material condition, critical datums, inspection method, and shipment records. For low-volume OEM work, buyers should request repeatable setup logic, lot identification where required, and documented revision control; otherwise a replacement sleeve can fit nominal dimensions yet disturb alignment, wear behavior, or mating-component performance.
3. Tipi di boccole lavorate CNC personalizzate
La configurazione dovrebbe seguire l’alloggiamento, la corsa dell’albero, il percorso di lubrificazione e il metodo di servizio prima che venga specificato il materiale. Per le boccole lavorate CNC personalizzate, la ritenzione assiale e l’accesso per la sostituzione solitamente guidano la prima scelta geometrica.
| Tipo | Approccio di Ritenzione | Miglior Uso Iniziale | Focus Manifatturiero |
|---|---|---|---|
| Manicotto dritto | Inserimento a pressione o ritentore | Cuscinetto radiale accessibile | Accoppiamento foro-diametro esterno |
| Flangiato | Flangia integrale | Localizzazione di spinta unidirezionale | Fuori squadro della faccia flangiata |
| A gradino | Spallamento dell’alloggiamento | Transizione del foro | Concentricità del diametro |
| Filettato | Ingranamento della filettatura | Inserto sostituibile | Datum e blocco della filettatura |
| Diviso | Compressione dell’alloggiamento | Accesso limitato all’assemblaggio | Orientamento della giunzione |
| Scanalato o con foro per olio | Accoppiamento più percorso del lubrificante | Movimento lubrificato | Posizione di scanalatura e foro |
Tipi a manicotto e flangiati
I manicotti diritti utilizzano un diametro esterno uniforme e si basano su un accoppiamento a interferenza, una spalla o un fermo per il posizionamento assiale. Sono adatti per movimenti rotatori o scorrevoli radiali dove il foro dell’alloggiamento è accessibile.nnLe boccole flangiate aggiungono un collare integrato che si appoggia su una faccia dell’alloggiamento. La flangia controlla la spinta in una direzione e semplifica l’assemblaggio, ma richiede uno svaso o una faccia di montaggio esposta.
Tipi a gradino e filettati
Le boccole a gradino combinano due diametri esterni per posizionarsi contro una transizione del foro. Sono utili dove caratteristiche concentriche devono essere assemblate da una direzione.nnLe boccole filettate si avvitano in un alloggiamento preparato e supportano inserti di usura rimovibili o regolazioni. L’impegno della filettatura, il metodo di bloccaggio e la coppia di installazione devono essere definiti sul disegno.
Tipi divisi e lubrificati
Le boccole divise si aprono lungo una cucitura per l’installazione attorno a un albero o in alloggiamenti ad accesso limitato. La divisione modifica la rigidità e dovrebbe essere orientata lontano dalla zona di carico più elevata.nnLe boccole scanalate o con foro per olio convogliano il lubrificante attraverso caratteristiche lavorate. Specifica la forma della scanalatura, la posizione del foro e le eventuali zone di esclusione in modo che la lubrificazione non indebolisca un’area critica del cuscinetto.
4. Materiali per Boccole Lavorate CNC Personalizzate
Il materiale determina attrito, generazione di calore, usura dell’albero, resistenza alla corrosione e condizioni operative di carico-velocità utilizzabili. Selezionare boccole lavorate CNC personalizzate in base al ciclo di lavoro effettivo e all’ambiente, non solo in base al prezzo di acquisto.
| Famiglia di Materiali | Attrito e Usura | Ambiente e Produzione |
|---|---|---|
| Bronzo o ottone | Buon comportamento di scorrimento; il bronzo favorisce comunemente il servizio di usura | Resistente alla corrosione; facilmente lavorabile; la lubrificazione migliora la durata |
| Acciaio al carbonio o legato | Elevata capacità di carico; rischio di danneggiamento dell’albero senza lubrificazione | Trattamento termico possibile; necessita di protezione dalla corrosione |
| Acciaio inossidabile | Comportamento di scorrimento moderato; evitare accoppiamenti a grippaggio | Forte resistenza alla corrosione; la lavorazione dipende dal grado |
| Alluminio | Leggero; limitato contro usura da scorrimento severa | Potrebbe essere necessaria protezione dalla corrosione; facile da lavorare |
| Plastiche ingegneristiche | Basso attrito; carico e temperatura limitati | Resistenti alla corrosione; tenere conto del creep e dell’espansione termica |
| PTFE o compositi | Attrito molto basso; adatti per casi di funzionamento a secco | Confermare i limiti di pressione-velocità, la temperatura e la finitura dell’albero |
Confronto Materiali
Bronzo e ottone sono generalmente adatti per applicazioni di scorrimento a carico moderato; il bronzo è spesso preferito dove la resistenza all’usura è importante. Le opzioni in acciaio sopportano carichi maggiori ma richiedono una pianificazione per la corrosione e la lubrificazione.
Compromessi di Servizio e Lavorazione
Rivestimenti in PTFE e compositi possono ridurre l’attrito di distacco dove la lubrificazione di routine è impraticabile. I loro limiti di temperatura, pressione-velocità e carico sui bordi devono essere verificati rispetto all’applicazione.
Requisiti dell’Albero Accoppiato
Durezza, finitura, allineamento, contaminazione e chimica del lubrificante dell’albero influiscono sulla vita della boccola tanto quanto il materiale del foro. Una boccola morbida in alluminio o polimero può proteggere un albero più costoso, mentre detriti abrasivi invertono tale beneficio.
Validare la Selezione
Una revisione del disegno dovrebbe documentare carico radiale, velocità, intervallo di temperatura, schema di movimento, lubrificante, esposizione alla corrosione e specifica dell’albero accoppiato. SUUXIANG può rivedere il percorso proposto rispetto a questi input prima della produzione.
5. Boccole lavorate a CNC personalizzate: Opzioni di progettazione
Le boccole lavorate CNC personalizzate dovrebbero essere specificate partendo dalle interfacce funzionali verso l’esterno: diametro interno del perno, diametro esterno dell’alloggiamento, posizione assiale e percorso del carico. SUUXIANG esamina queste caratteristiche del disegno con requisiti di datum, tolleranza, accesso al processo e ispezione prima di avviare il lavoro.
| Caratteristica | Valore Funzionale | Pratica di Disegno Consapevole dei Costi |
|---|---|---|
| Flangia o spalla | Ritenzione assiale e posizione del carico | Dimensionare dal datum di accoppiamento |
| Scanalatura o foro trasversale | Percorso di lubrificazione o fluido | Specificare solo con uno scopo definito |
| Smusso o raccordo | Spazio di assemblaggio e per utensile | Lasciare spazio per l’accesso dell’utensile |
| Marcatura o imballaggio | Tracciabilità e prevenzione dei danni | Definire posizione e livello di protezione |
Geometria Funzionale

Diametri interni, diametri esterni, spessore della flangia, spalle e spessore della parete stabiliscono l’accoppiamento, la ritenzione e il trasferimento del carico. Dimensionare ogni caratteristica a partire da datum funzionali piuttosto che collegando le dimensioni.nnFilettature, scanalature, fori trasversali e tasche di lubrificazione aggiungono funzione solo quando i requisiti di assemblaggio, fluidi o grasso li giustificano. Indicare lo standard della filettatura, il profilo della scanalatura, l’orientamento del foro e la relazione con il pezzo di accoppiamento.
Dettagli Adatti alla Lavorazione
Le pareti sottili possono flettersi durante la tornitura, la alesatura, il trattamento termico e il serraggio; identificare precocemente le priorità di spessore minimo della parete e di rotondità. Alesature profonde e lunghi rapporti lunghezza-diametro possono richiedere alesatura a stadi, supporto o un percorso di processo alternativo.nnFilettature interne, scanalature cieche e fori intersecanti spesso aggiungono utensili, setup, sbavatura e sforzo di ispezione. Smussi, raccordi accessibili e spazio realistico per il passaggio dell’utensile possono ridurre i costi evitabili.
Requisiti di Finitura e Consegna
Finitura superficiale, trattamento termico, rivestimento, marcatura e imballaggio dovrebbero ognuno derivare da un’esigenza funzionale. Definire la superficie controllata, la direzione della rugosità richiesta, la sequenza del trattamento, la posizione della marcatura e l’aspettativa di protezione dalla corrosione.nnI rapporti di ispezione e l’imballaggio protettivo dovrebbero corrispondere ai rischi di manipolazione e tracciabilità. Indicare se i pezzi saranno accoppiati, puliti, oliati, protetti singolarmente o etichettati in lotti.
6. Elementi Critici di Qualità nella Costruzione di Boccole
Il foro di una boccola, il diametro esterno e le facce terminali stabiliscono il suo comportamento di assemblaggio. Specificare queste caratteristiche partendo da datum funzionali piuttosto che trattare i limiti di diametro individuali come requisiti indipendenti.
Controlli di Accoppiamento e Forma
La classe di accoppiamento, la tolleranza del diametro, la rotondità e la cilindricità dovrebbero essere assegnate alla funzione del perno o dell’alloggiamento. Un risultato di diametro preciso può comunque bloccare se l’errore di forma consuma lo spazio previsto.nnLa concentricità tra foro e diametro esterno è importante quando il diametro esterno posiziona il pezzo. La perpendicolarità di una flangia o di una faccia terminale è importante quando si appoggia contro una spalla di accoppiamento.
Condizione Superficiale e del Materiale
La finitura del foro dovrebbe corrispondere ai requisiti di scorrimento, lubrificazione e usura indicati sul disegno. Gli spigoli arrotondati devono prevenire danni durante l’assemblaggio senza rimuovere un angolo di posizionamento o alterare una lunghezza effettiva.nnI requisiti di durezza necessitano del grado del materiale, della condizione di trattamento termico, della posizione del test e del metodo di accettazione. I requisiti di pulizia dovrebbero definire il residuo proibito, la condizione di manipolazione e l’aspettativa di imballaggio.
Prove di Ispezione da Richiedere
I report del primo articolo dovrebbero collegare le caratteristiche misurate alla revisione del disegno, ai riferimenti, agli strumenti e alla documentazione relativa a materiali o trattamenti termici. Le maschere funzionali dovrebbero riprodurre, ove praticabile, l’accoppiamento con l’albero, l’alloggiamento, la spalla o la relazione posizionale.nnLe prove in corso di lavorazione dovrebbero coprire le dimensioni critiche identificate e qualsiasi controllo dipendente dal processo. I report finali dovrebbero indicare la quantità ispezionata, i risultati, la gestione delle non conformità, la tracciabilità e la revisione approvata.
- Report dimensionale del primo articolo
- Controlli delle caratteristiche critiche in corso di lavorazione
- Report di ispezione finale
- Documentazione relativa a materiali e trattamenti
7. Come Scegliere un Produttore di Boccole
Scegli un produttore basandoti sulle prove del disegno rilasciato, non su un elenco generico di capacità. Per boccole lavorate a CNC su misura, l’approvvigionamento dovrebbe richiedere una revisione documentata prima del rilascio della richiesta di offerta (RFQ).
| Area di Valutazione | Domande Prima del Rilascio | Prove Richieste |
|---|---|---|
| Ingegneria | Il percorso è fattibile? | DFM e piano operativo |
| Materiali | Il grado specificato è tracciabile? | Collegamento certificato e ordine |
| Ispezione | Come vengono verificate le CTQ (Caratteristiche Critiche di Qualità)? | Piano e report di ispezione |
| Consegna | Cosa regola la pianificazione? | Ipotesi e aggiornamenti sui tempi di consegna |
Rivedi il Percorso di Lavorazione
Un disegno 2D e un modello 3D dovrebbero innescare la revisione dei riferimenti, della concentricità del foro rispetto al diametro esterno, dello spessore della parete, delle tolleranze e dell’accesso degli utensili.nnChiedi quali operazioni richiedono tornitura, fresatura, rettifica, elettroerosione (EDM), sbavatura, trattamento termico o rivestimento, e chi controlla ogni passaggio.
- Identifica dimensioni critiche e riferimenti
- Conferma il materiale di sovrametallo per la rettifica e la sequenza di finitura
- Richiedi rischi DFM prima del preventivo
Verifica le Prove di Qualità
Un fornitore dovrebbe collegare certificati materiali, requisiti di trattamento termico e metodi di ispezione all’ordine e alla revisione.nnRichiedi il piano del primo articolo, le attrezzature di misurazione, la logica di campionamento, la risposta alle non conformità e il formato del report finale.
Controlla la Gestione del Programma
Un ordine di prototipo dovrebbe utilizzare la stessa disciplina di controllo della revisione necessaria per la produzione successiva. Conferma la proprietà della comunicazione, lo stato del disegno approvato, la protezione dell’imballaggio, l’identificazione del lotto e ipotesi realistiche sui tempi di consegna.nnChiedi cosa cambia dopo l’approvazione del prototipo, quali prove di capacità supportano l’aumento della produzione e come vengono aggiornate le date di consegna quando cambiano materiali o lavorazioni esterne.
8. Errori comuni nelle boccole lavorate CNC personalizzate
Le boccole lavorate CNC personalizzate falliscono più spesso nella fase di revisione del disegno, prima che vengano tagliati trucioli. Ogni errore prevenibile può essere evitato con dati applicativi, una revisione DFM documentata e un piano di ispezione concordato.
Dimensioni senza accoppiamenti funzionali
Un foro e un diametro esterno nominali non definiscono la funzione. La mancanza di informazioni su albero, alloggiamento, gioco, interferenza, datum e temperatura può causare grippaggio, rotazione o gioco inaccettabile.nnUna revisione dell’accoppiamento dovrebbe affiancare il disegno della boccola ai limiti delle parti accoppiate e al metodo di assemblaggio.
Materiale scelto in isolamento
Una specifica del materiale senza un contesto di carico radiale, velocità, ciclo di lavoro, lubrificazione, contaminazione e corrosione può produrre usura rapida o grippaggio.nnUna revisione pre-RFQ dovrebbe indicare l’ambiente operativo e se la lubrificazione è continua, intermittente o proibita.
Tolleranze e requisiti sui bordi
Sovra-tollerare ogni dimensione aumenta la rettifica, l’ispezione e i costi senza migliorare la funzione. Limiti di sbavatura non specificati, smussi e finiture superficiali possono danneggiare le guarnizioni o ostacolare l’assemblaggio.nnUna revisione del disegno dovrebbe identificare le dimensioni critiche, le tolleranze non critiche, i limiti di rottura del bordo e le superfici funzionali.
Lacune prototipo e di ispezione
Un prototipo accettabile non dimostra una capacità di produzione ripetibile. Registrazioni incomplete impediscono anche l’accettazione del lotto e l’analisi delle azioni correttive.nnUn piano di lancio dovrebbe definire l’approvazione del primo articolo, il campionamento, i metodi di misurazione, le prove di materiale e trattamento termico, il livello di revisione e il formato del rapporto.
9. Passi per avviare un programma di boccole personalizzate
Un lancio controllato trasforma i requisiti applicativi in un programma di boccole producibile e ispezionabile. Per le boccole lavorate CNC personalizzate, i u0022release gateu0022 dovrebbero impedire che un disegno obsoleto o criteri di accettazione poco chiari raggiungano la produzione.
Definire gli input dell’applicazione
Prima della RFQ, fornire il contesto dell’albero e dell’alloggiamento accoppiati, le condizioni di carico o movimento, la quantità e la data target. Identificare materiale, trattamento termico, lubrificazione, dimensioni critiche, datum, requisiti superficiali e criteri di accettazione funzionale.
- Disegno 2D e modello 3D disponibile
- Revisione approvata e cronologia delle modifiche
- Requisiti di ispezione e reportistica
Revisione completa del disegno
Durante la revisione DFM, risolvere il rischio di stack-up delle tolleranze, l’accesso degli utensili, il margine di lavorazione e qualsiasi sequenza di rettifica, EDM o trattamento termico. Registrare ogni deviazione concordata o domanda aperta in una risposta datata della revisione.
Approvazione delle prove del prototipo
All’approvazione del prototipo, confrontare i risultati misurati con il disegno rilasciato e il piano di ispezione concordato. L’accettazione del primo articolo dovrebbe definire la quantità del campione, i metodi di misurazione, la disposizione delle non conformità e i contatti nominati per l’escalation tecnica.
Controllare il pilota e le modifiche
Prima del lotto pilota, emettere il piano di controllo della produzione, le specifiche di imballaggio, le previsioni di consegna e i requisiti di identificazione del lotto. Dopo il rilascio, instradare ogni disegno, processo, materiale o modifica dell’imballaggio attraverso l’approvazione controllata della revisione prima dell’implementazione.
10. Prezzi e costi delle boccole lavorate CNC personalizzate
Gli ordini di prototipi da 1 pezzo concentrano la programmazione, l’ispezione del primo articolo, il setup e qualsiasi spesa per ganasce morbide o fissaggi su pochi pezzi; le boccole lavorate CNC personalizzate richiedono quindi un preventivo basato sul disegno, non un prezzo di catalogo. Il grado del materiale, la disponibilità di barra o tubo, il diametro del grezzo e il tempo ciclo di lavorazione stabiliscono il costo di base.nn2 leve di costo spesso superano il tempo di tornitura: una concentrica stretta tra foro e diametro esterno, tolleranze ridotte, filettature, fori trasversali, scanalature, trattamenti termici, rettifica, rivestimenti e rapporti di ispezione aggiungono operazioni o controlli. Il costo franco destino cambia anche con imballaggi protettivi, termini di spedizione, stabilità della revisione e se il volume dell’ordine può distribuire il setup su pezzi ripetuti.
| Fascia di quantità dipendente dal preventivo | Principali fattori di costo | Probabile influenza sul tempo di consegna |
|---|---|---|
| 1–10 pezzi | Programmazione, impostazione, minimi di materiale, primo articolo | La fornitura di attrezzature o materiali potrebbe essere determinante |
| 11–50 pezzi | Tempo ciclo, operazioni secondarie, campionamento di ispezione | Pianificazione macchine e lavorazioni esterne |
| 51–250 pezzi | Attrezzature ripetibili, usura utensili, imballaggio | Pianificazione lotti e piano di ispezione approvato |
| Oltre 250 pezzi | Schema di rilascio annuale, idoneità all’automazione, logistica | Prenotazione materiali e rilasci di consegna |
Le boccole lavorate CNC su misura iniziano dal tuo disegno
Carica il tuo disegno 2D, modello 3D dove disponibile, materiale, quantità, aspettative di qualità e data di consegna prevista per una revisione tecnica mirata.