
Flange lavorate CNC su misura, revisionate prima della produzione
Inviate il vostro disegno per flange lavorate CNC su misura, con DFM, revisione delle dimensioni critiche, pianificazione del processo e requisiti di ispezione allineati prima della produzione.
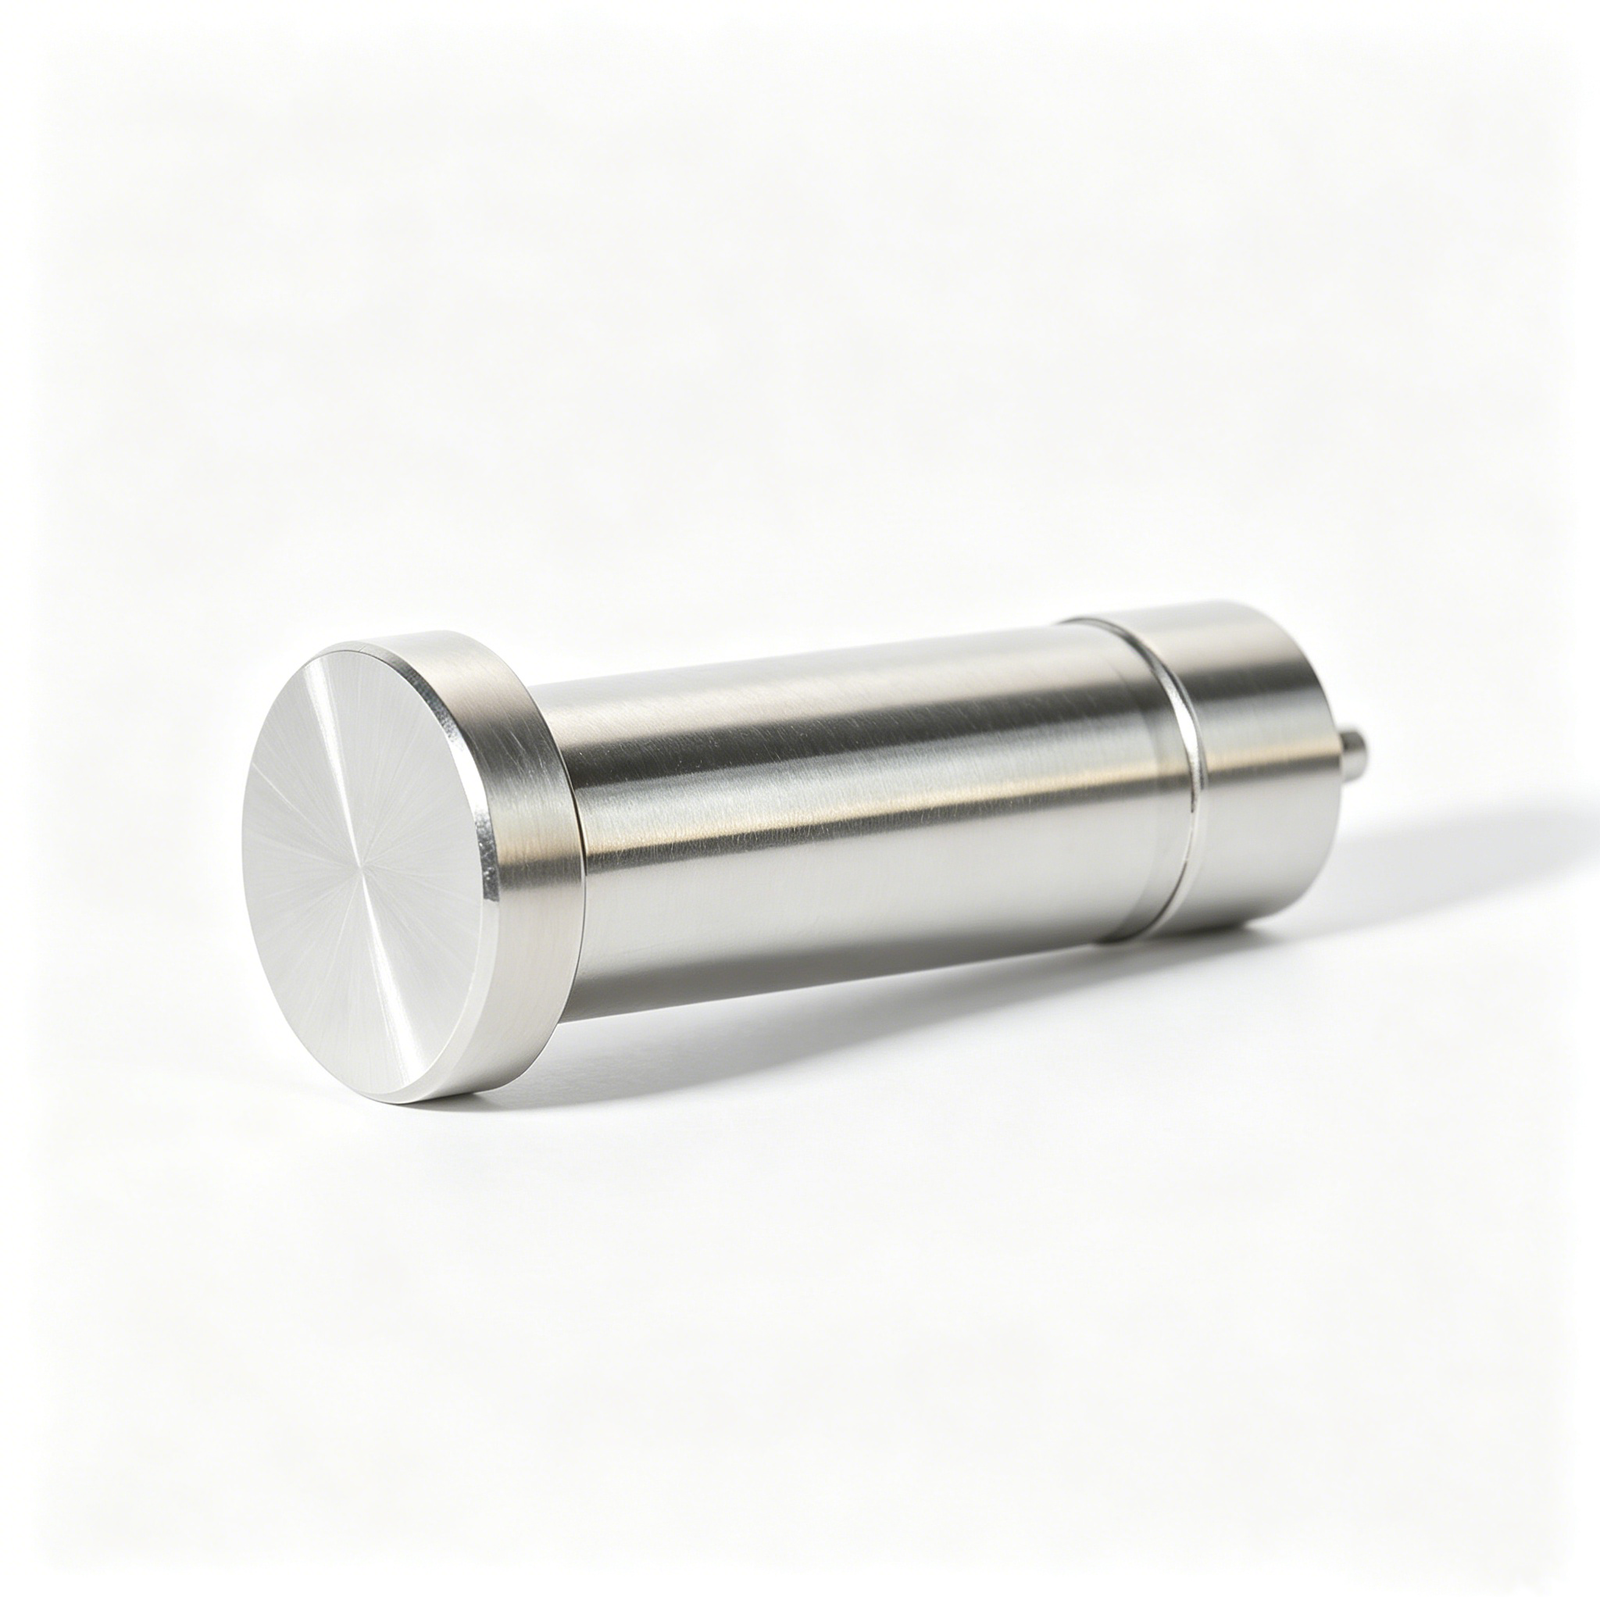
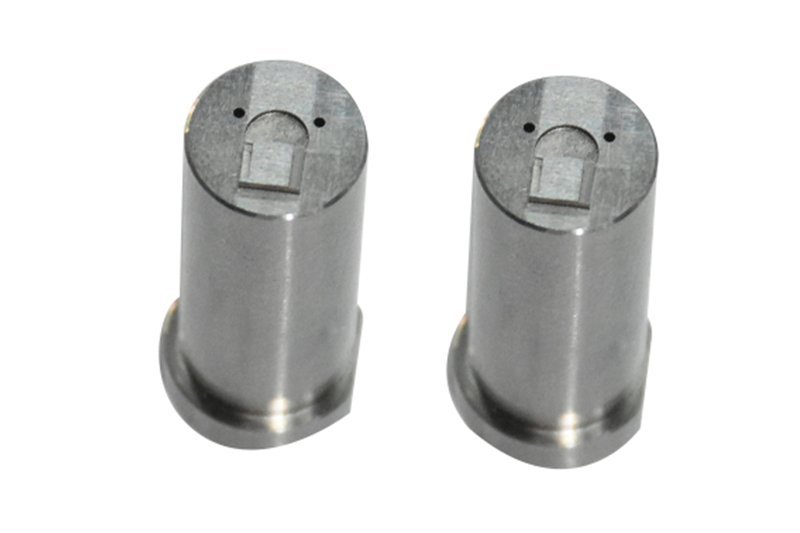
Componenti di flange lavorate CNC su misura rappresentativi




Related Drawing-Based Manufacturing Enquiries







Flange lavorate CNC su misura: Vantaggi ingegneristici
Un flusso di lavoro guidato dal disegno che concentra la pianificazione della produzione sulle interfacce funzionali, le dimensioni critiche e i requisiti di ispezione documentati.
DFM basato su disegno
Revisionate disegni, modelli e contesti di accoppiamento in anticipo per identificare l’accesso agli utensili, la strategia dei datum, gli spessori di lavorazione e i rischi di produzione evitabili.
Focus sulle dimensioni critiche
Date priorità a alesaggi, facce, schemi di bullonatura, scanalature e caratteristiche di posizionamento in base alla loro funzione, alle relazioni di tolleranza e ai requisiti di assemblaggio.
Pianificazione del percorso di processo
Coordinate lavorazioni CNC, EDM, rettifica e assemblaggio dove richiesto da geometria, condizione del materiale, requisiti superficiali e accessibilità delle caratteristiche.
Pianificazione dell’ispezione
Allineate i metodi di ispezione e le aspettative di reportistica con le caratteristiche critiche definite nel disegno prima della produzione, in modo che la verifica supporti i requisiti del progetto approvato.
Comunicazione controllata dalle revisioni
Mantenete visibili le revisioni del disegno, le decisioni tecniche, le aspettative di ispezione e le informazioni di consegna durante tutto il progetto di flange lavorate CNC su misura.
Lavorazioni CNC su misura e famiglie di parti di precisione
Percorsi di processo guidati da disegno per parti di precisione configurabili, componenti di attrezzaggio e lavori di produzione a basso volume controllato.

Servizi di lavorazione CNC di precisione
Servizi di lavorazione CNC di precisione per flange, alloggiamenti, piastre e parti personalizzate basate su disegno, dove dimensioni critiche, riferimenti datum, requisiti di materiale e necessità di ispezione devono essere revisionati prima del preventivo e della produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC su misura per caratteristiche di flange prismatiche, facce di montaggio, porte, tasche e schemi di bullonatura. L’accesso alla lavorazione, la strategia di bloccaggio, lo spessore delle pareti e le relazioni di tolleranza devono essere valutati rispetto al disegno e all’assemblaggio previsto.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per profili di flange rotazionali, alesaggi, filettature, diametri di tenuta, alberi e boccole. Il percorso di processo deve tenere conto di concentricità, oscillazione, selezione del datum, condizione del materiale e qualsiasi requisito di fresatura o rettifica secondaria.
Upload a Drawing
Lavorazioni a 5 assi
Lavorazioni CNC a 5 assi per geometrie di flange complesse e componenti di precisione che richiedono accesso da più angolazioni. Può ridurre le riposizionamenti ripetuti supportando relazioni controllate tra facce, fori, contorni e caratteristiche difficili da raggiungere convenzionalmente.
Upload a Drawing
Lavorazioni Svizzere e Micro-lavorazioni
Lavorazioni svizzere e micro-lavorazioni per perni di piccolo diametro, manicotti, elementi di connessione e parti compatte di precisione. Gli acquirenti dovrebbero identificare diametri critici, rapporti lunghezza-diametro, condizione del materiale, limiti di bave e requisiti di ispezione nella richiesta di preventivo (RFQ).
Upload a Drawing
Servizi di Elettroerosione a Filo ed Elettroerosione a Tuffo
Servizi di elettroerosione a filo ed elettroerosione a tuffo per scanalature strette, geometrie interne affilate, caratteristiche indurite e dettagli complessi di stampi. La strategia dell’elettrodo, il percorso del filo, le considerazioni sullo strato di ricottura, le condizioni degli angoli e i requisiti di finitura richiedono la revisione del disegno.
Upload a Drawing
Rettifica di Precisione
Rettifica di superficie e di profilo di precisione per planarità, parallelismo, accuratezza del profilo e finitura controllati su parti indurite o lavorate di precisione. Lo stock di rettifica, la sequenza del trattamento termico, la strategia di riferimento e il metodo di ispezione finale dovrebbero essere definiti prima della consegna.
Upload a Drawing
Inserti di Nucleo Stampo e Inserti di Cavità Stampo
Inserti di nucleo e cavità stampo di precisione realizzati da disegni del cliente per lo stampaggio a iniezione e gli utensili correlati. Superfici di divisione critiche, interfacce di raffreddamento, chiusure, dettagli della cavità, materiale, trattamento termico, elettroerosione e requisiti di rettifica vengono esaminati come percorso di processo coordinato.
Upload a Drawing
Componenti di Espulsione ed Eiezione
Perni espulsori, manicotti e componenti di eiezione per assemblaggi di stampi in cui l’accoppiamento, la rettilineità, la condizione della superficie e il comportamento all’usura influenzano il movimento affidabile. I disegni dovrebbero chiarire le sedi di accoppiamento, le tolleranze di gioco, il materiale, il trattamento termico e le priorità di ispezione.
Upload a Drawing
Perni di Nucleo, Componenti di Guida e Localizzazione
Perni di nucleo, perni di guida e componenti di localizzazione prodotti per un allineamento ripetibile e una funzione di stampo controllata. Le decisioni di approvvigionamento dovrebbero considerare le relazioni di accoppiamento, la concentricità, la durezza, la condizione della superficie, i giochi di assemblaggio e lo schema di riferimento utilizzato per la verifica.
Upload a Drawing
Slitte, Sollevatori, Porte e Accessori per Stampo
Slitte, sollevatori, porte e accessori per stampi realizzati come componenti di utensileria configurabili piuttosto che articoli di serie. La geometria, le interfacce di movimento, le condizioni di chiusura, le superfici di usura, il trattamento del materiale, le esigenze di adattamento e il controllo delle revisioni dovrebbero essere stabiliti dal contesto dell’assemblaggio.
Upload a Drawing
Componenti per Stampo Connettori
Componenti di stampo per connettori di precisione per utensileria a passo stretto e multifunzione, dove la geometria ridotta e l’accuratezza posizionale influenzano direttamente le prestazioni del connettore stampato. La revisione dovrebbe affrontare i dettagli della cavità, le relazioni dei perni o degli inserti, l’accesso all’elettroerosione, i requisiti di rettifica e le prove di ispezione.
Upload a Drawing
Componenti per Stampi di Stampaggio
Componenti per stampi di stampaggio di precisione per applicazioni di formatura, tranciatura, punzonatura e stampi progressivi. Il materiale, il trattamento termico, la condizione del bordo, le relazioni di gioco, le interfacce di guida, lo stock di rettifica e le superfici di usura dovrebbero essere specificati in relazione all’assemblaggio dello stampo.
Upload a Drawing
Componenti per Stampo a Iniezione per Utensileria MIM, CIM e Sovrastampaggio
Componenti per utensileria a iniezione, MIM, CIM e sovrastampaggio all’interno di un ambito di produzione verificato. Ogni progetto viene valutato dal disegno, dal contesto della resina o del materiale di base, dall’interfaccia dello stampo, dalla geometria critica, dai requisiti del materiale e dal percorso richiesto di CNC, elettroerosione, rettifica, adattamento e ispezione.
Upload a Drawing
Materiali per Lavorazioni
Materiali per lavorazioni CNC selezionati in base al disegno, all’applicazione, al comportamento di lavorazione, alla condizione del trattamento termico e alle esigenze di ispezione. Fornire la qualità specificata, lo standard del materiale, la condizione richiesta, le aspettative di tracciabilità e qualsiasi limite di sostituzione approvato con la RFQ.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
Finitura superficiale e trattamento termico pianificati in base alle superfici funzionali, ai requisiti di usura, alle considerazioni sulla corrosione, alle variazioni dimensionali e alla tolleranza finale. Definire il trattamento richiesto, le aree di finitura, le esigenze di mascheratura o lavorazioni post-processo e i criteri di accettazione prima della produzione.
Upload a Drawing
Qualità, Metrologia e Documentazione
Ispezione di precisione, metrologia e documentazione di qualità allineate con l’ordine e il piano di ispezione verificato. Identificare dimensioni critiche, riferimenti, metodi di misurazione, formato del rapporto, prove sul materiale, livello di revisione e qualsiasi requisito di tracciabilità specifico del cliente durante la revisione.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
Prototipazione rapida e produzione a basso volume per parti basate su disegno che necessitano di feedback pratico DFM prima di un rilascio più ampio. Inviare il disegno o il modello, la quantità, il materiale, le dimensioni critiche, i requisiti superficiali, la data target e le aspettative di ispezione per la valutazione del processo.
Upload a DrawingMateriali per Flange Lavorate CNC su Misura

Acciaio al Carbonio
Una scelta pratica per il montaggio industriale generale e le interfacce delle apparecchiature dove contano resistenza e costo. Il grado, la forma di approvvigionamento, la protezione dalla corrosione e le esigenze di trattamento termico dovrebbero essere confermati rispetto al disegno e all’ambiente operativo.

Acciaio Legato
Utilizzato quando una flangia richiede maggiore resistenza, resistenza alla fatica o un percorso di trattamento termico controllato. L’avanzamento di lavorazione, la condizione di durezza, la finitura della faccia di tenuta e i requisiti di ispezione post-trattamento necessitano di una revisione ingegneristica anticipata.

Acciaio Inossidabile
Considerato per assemblaggi corrosivi, lavabili o esposti all’umidità, dove il grado del materiale influisce sulle prestazioni e sul comportamento alla lavorazione. La richiesta di offerta (RFQ) dovrebbe identificare il mezzo, i materiali di accoppiamento, i requisiti superficiali e qualsiasi passivazione o finitura richiesta.

Leghe di Alluminio
Adatto per flange di apparecchiature sensibili al peso, parti di adattamento e assemblaggi non corrosivi quando il disegno supporta l’applicazione. Il temperamento della lega, l’ingaggio delle filettature, la geometria di tenuta e la finitura protettiva dovrebbero essere valutati con l’interfaccia di accoppiamento.

Leghe di Ottone
Spesso valutato per interfacce specializzate per fluidi, elettriche o di strumentazione che richiedono lavorabilità e comportamento alla corrosione appropriati all’applicazione. Confermare la lega esatta, le condizioni di pressione, i dettagli delle filettature e la compatibilità con i componenti collegati prima della lavorazione.
Flange Lavorate CNC su Misura: Processi Critici delle Caratteristiche

Tornitura CNC
La tornitura stabilisce i diametri esterni delle flange, i fori centrali, gli scalini e le superfici di riscontro partendo da riferimenti controllati. La strategia di setup viene rivista rispetto ai requisiti di concentricità, oscillazione e faccia di tenuta prima dell’inizio della lavorazione.

Fresatura CNC
La fresatura produce schemi di bulloni, fori di montaggio, spianature, scanalature, linguette e caratteristiche di interfaccia non rotonde. Le posizioni programmate sono coordinate ai riferimenti del disegno in modo che le relazioni di accoppiamento possano essere ispezionate chiaramente.


Elettroerosione a Filo
L’elettroerosione a filo può formare profili passanti precisi, scanalature strette e dettagli in materiale conduttivo dove l’accesso dell’utensile o la geometria degli angoli interni limitano la lavorazione convenzionale. Il percorso del filo, la posizione del foro di partenza e i criteri di ispezione finale sono definiti dal disegno.

Rettifica di Precisione
La rettifica è considerata per requisiti critici di planarità, parallelismo, controllo dello spessore e condizioni superficiali dopo la sequenza di lavorazione o trattamento termico applicabile. L’avanzamento, la protezione del riferimento e il metodo di ispezione devono essere concordati prima della produzione.

Montaggio e Ispezione
Il montaggio e l’ispezione verificano la relazione funzionale di fori, cerchi dei bulloni, caratteristiche di tenuta e interfacce di accoppiamento rispetto al disegno approvato. Le dimensioni critiche, lo stato di revisione e i report richiesti rimangono visibili fino al rilascio finale.
Flange Lavorate CNC su Misura: Caratteristiche, Marcatura e Finitura

Filettature e Inserti
Fori filettati, porte filettate e inserti specificati possono supportare interfacce di fissaggio o accoppiamento. SUUXIANG esamina lo standard della filettatura, l’ingaggio, le condizioni del materiale e l’accesso all’utensile rispetto al disegno prima di confermare un percorso di lavorazione.

Elementi di Posizionamento
Punti di centratura, fori di accoppiamento, gradini di posizionamento e spalle creano un allineamento ripetibile con i componenti di accoppiamento. Definire le relazioni funzionali dei riferimenti e i requisiti di accoppiamento in modo che la lavorazione e l’ispezione possano concentrarsi sugli elementi che controllano l’assemblaggio.

Scanalature di Tenuta
Scanalature per O-ring, sedi per guarnizioni e rientranze di tenuta richiedono requisiti chiari di profilo, superficie e riferimento. La revisione del progetto considera l’accesso della fresa, la sequenza di lavorazione e come l’elemento finito verrà verificato rispetto all’interfaccia specificata.

Finiture Superficiali
Rivestimenti, placcature, passivazioni o altre finiture specificate nel disegno possono essere valutate per il materiale e l’applicazione selezionati. Facce, alesaggi e filettature critici dovrebbero essere identificati precocemente, dove potrebbero essere necessarie mascherature, tolleranze o lavorazioni post-finitura.

Marcatura del Pezzo
Marcatura laser, incisione o altra identificazione specificata può supportare il riconoscimento del pezzo e la tracciabilità delle revisioni. Fornire il contenuto richiesto, la posizione e i vincoli di leggibilità in modo che la marcatura non interferisca con le superfici di tenuta, accoppiamento o ispezione.
Informazioni sulle Flange Lavorate CNC di Precisione SUUXIANG
SUUXIANG è il marchio di produzione di precisione con vocazione internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Aiutiamo team di ingegneria e approvvigionamento globali a trasformare disegni, modelli e specifiche in flange lavorate CNC personalizzate ispezionate, componenti di stampi di precisione, attrezzature per connettori e parti personalizzate correlate.
Il nostro flusso di lavoro inizia prima della quotazione con la revisione del disegno, la discussione DFM e l’identificazione delle dimensioni critiche, dei riferimenti, dei requisiti del materiale, dell’accesso alla lavorazione e delle aspettative di ispezione. Fresatura e tornitura CNC, lavorazioni multi-asse, EDM, rettifica, assemblaggio e ispezione sono pianificati attorno alla geometria effettiva del progetto e alle esigenze di verifica.
Ciò che distingue SUUXIANG è un coordinamento disciplinato dall’input controllato per revisione fino alla documentazione di ispezione e alla comunicazione di consegna. Non trattiamo un disegno come un ordine generico: esaminiamo le relazioni tra gli elementi, la sequenza di processo e le prove di qualità in modo che gli acquirenti possano prendere decisioni informate prima che vengano presi impegni di produzione.

Come SUUXIANG Controlla le Flange Lavorate CNC Personalizzate
Revisione del Disegno Prima dell’Impegno
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e esamina il disegno, il modello 3D, l’interfaccia di accoppiamento, il materiale, la quantità e le aspettative di qualità prima di impegnarsi in un percorso per flange lavorate CNC personalizzate. La discussione identifica le relazioni funzionali che possono influire sulla producibilità, sull’ispezione e sull’assemblaggio.
- Confermare dimensioni critiche, riferimenti e relazioni di tolleranza
- Esaminare alesaggi, cerchi dei bulloni, facce di tenuta, scanalature e filettature
- Identificare le informazioni sul pezzo di accoppiamento necessarie per l'adattamento funzionale
- Chiarire lo stato della revisione e la documentazione di consegna richiesta

Percorsi di lavorazione in linea con la geometria
Tornitura CNC, fresatura, lavorazioni multi-asse, elettroerosione a filo, elettroerosione a tuffo e rettifica vengono selezionati in base alla geometria effettiva della flangia anziché applicati come sequenza fissa. L’accesso utensile, il controllo del setup, la strategia dell’elettrodo e il sovrametallo di lavorazione vengono esaminati prima della pianificazione della produzione.
- Utilizzare la tornitura per le superfici di rotazione, le sedi e i diametri
- Pianificare la fresatura per schemi di foratura, superfici piane, scanalature e caratteristiche secondarie
- Valutare l'elettroerosione dove la geometria interna o l'accesso limitano il taglio convenzionale
- Sequenziare il trattamento termico e le operazioni di finitura in base alle priorità dimensionali

Interfacce di controllo per rettifica e assemblaggio
Dove il disegno richiede un’interfaccia funzionale controllata, SUUXIANG valuta il materiale per la rettifica, i requisiti di superficie e le esigenze di assemblaggio insieme al percorso di lavorazione. Questo aiuta a mantenere visibili le superfici critiche, gli spallamenti di centraggio e le relazioni di accoppiamento durante la produzione di flange lavorate CNC personalizzate.
- Riservare il materiale appropriato quando è richiesta la rettifica
- Verificare la condizione della superficie rispetto alla funzione di tenuta o centraggio
- Controllare le relazioni tra le caratteristiche attraverso una strategia di setup pianificata
- Affrontare la rimozione delle bave e la condizione dei bordi prima dell'ispezione finale

L’ispezione segue il disegno
La pianificazione dell’ispezione è legata al disegno rilasciato e ai requisiti critici per la qualità concordati. SUUXIANG allinea i metodi di misurazione, le esigenze di reportistica, l’identificazione della revisione e la documentazione dell’ordine in modo che il record finale corrisponda al piano di ispezione verificato e alla revisione del pezzo fornito.
- Definire le priorità di ispezione per le dimensioni e la geometria critiche
- Confermare i report richiesti prima dell'inizio della produzione
- Mantenere la visibilità della revisione e la tracciabilità dell'ordine
- Far corrispondere la documentazione finale al piano di ispezione approvato

Flange lavorate CNC personalizzate: una differenza guidata dal disegno
Confronta la revisione basata su prove e l’allineamento dell’ispezione con un tipico fornitore di lavorazioni che si basa solo su richieste di preventivo (RFQ).
← Swipe left or right to view →
Flange lavorate CNC su misura: dalla revisione del disegno alla spedizione
Un percorso guidato dal disegno che mantiene visibili le caratteristiche critiche, le aspettative di ispezione, le revisioni e i requisiti di consegna prima che la produzione inizi.
Richiesta di preventivo e acquisizione del disegno
Condividi il disegno 2D, il modello 3D quando disponibile, il materiale, la quantità, il contesto applicativo, l’obiettivo di consegna e le aspettative di ispezione o documentazione richieste.
DFM e Revisione Critica
SUUXIANG esamina datum, dimensioni critiche, stack-up di tolleranze, accesso utensili, selezione grezzo, sequenza di trattamento termico e caratteristiche flangiate che richiedono una pianificazione speciale del processo.
Conferma Percorso di Lavorazione
Il percorso concordato assegna tornitura CNC, fresatura, foratura, elettroerosione, rettifica, assemblaggio o finitura solo dove il disegno e i requisiti verificati del progetto li giustifichino.
Produzione Componenti Controllata
La produzione segue la revisione confermata, con tolleranze di lavorazione e relazioni tra le caratteristiche gestite tra le diverse operazioni per proteggere fori, facce, schemi bulloneria e geometria di posizionamento.
Ispezione e Coordinamento Consegna
I componenti finiti vengono ispezionati secondo il piano concordato, documentati come richiesto, imballati per la spedizione e coordinati con la revisione dell’ordine del cliente e le informazioni di consegna.
Avvia il Tuo Progetto di Flange Lavorate CNC Personalizzate
Move from drawing review to inspected delivery with requirements, critical features and revision details visible at each decision point.
Invia il Tuo Pacchetto Disegni
Condividi il disegno 2D, il modello 3D quando disponibile, il materiale, la quantità, la data target, le esigenze di ispezione e il contesto dei componenti di accoppiamento per una revisione tecnica mirata.
Conferma DFM e Preventivo
Revisiona le dimensioni critiche, i datum, l’accesso alla lavorazione, i requisiti superficiali, la sequenza di trattamento termico e le aspettative di ispezione prima che SUUXIANG finalizzi il percorso di processo proposto e il preventivo.
Approva Campioni Quando Necessario
Per i progetti che richiedono validazione, allinea l’ambito dei campioni, le prove di misurazione, lo stato della revisione e i criteri di accettazione prima di autorizzare la produzione ripetuta o le operazioni successive.
Coordina Produzione e Consegna
SUUXIANG coordina lavorazioni, elettroerosione, rettifica, assemblaggio, ispezioni, documentazione e aggiornamenti di consegna in base alla revisione del disegno approvata e ai requisiti verificati del progetto.
Evidenze del Cliente per Flange Lavorate CNC Personalizzate
Flange lavorate a CNC su misura: Risultati dei progetti dei clienti
Risultato verificato del cliente in attesa. Riserva questa posizione per uno studio di caso approvato che documenta un miglioramento misurabile nella chiarezza del disegno, nei risultati dell’ispezione, nel controllo delle revisioni o nel coordinamento della consegna.
Risultato verificato del cliente in attesa. Riserva questa posizione per una testimonianza approvata che identifichi l’ambito del progetto della flangia, il risultato documentato e la misura delle prestazioni approvata dal cliente.
Risultato verificato del cliente in attesa. Riserva questa posizione per una testimonianza approvata che copra un ordine specifico di flange basato su disegno, un requisito di ispezione, una pietra miliare di revisione o un risultato di consegna coordinato.
FAQ sulle flange lavorate a CNC su misura
Practical RFQ, documentation, sampling, and delivery questions for drawing-based flange projects.
Quali informazioni sono necessarie per quotare flange lavorate a CNC su misura?
C’è un MOQ per flange lavorate a CNC su misura?
Posso ordinare un campione di flange lavorate a CNC su misura prima della produzione?
Quanto tempo richiede la lavorazione delle flange?
Quali formati di disegno posso inviare per una RFQ di flange?
Quali materiali possono essere utilizzati per flange lavorate a CNC su misura?
Potete fornire rapporti di ispezione e documentazione dei materiali?
Come vengono gestiti pagamenti, spedizione e protezione IP?
La guida completa per l’acquirente di flange personalizzate lavorate a CNC
Utilizza questo quadro decisionale per definire i requisiti funzionali, confrontare materiali e opzioni di lavorazione, valutare i controlli di qualità dei fornitori ed evitare errori di specifica che causano problemi di tenuta, adattamento, costo o consegna.
1. Cosa sono le flange personalizzate lavorate a CNC?
One custom cnc machined flange is a drawing-defined interface that joins, locates, mounts, seals, or transfers load between two components. Its functional requirements come from the mating assembly, datums, loads, fluid path, and specified inspection criteria—not from a generic catalog description.nnASME B16.5-style pressure-piping flanges use standardized size, pressure-class, facing, material, and marking requirements; a non-standard machined part does not acquire a pressure rating merely because it has a circular bolt pattern. Custom mechanical, hydraulic, tooling, or connector flanges may instead be designed around a pump housing, machine frame, mold plate, connector body, or proprietary mating geometry.nnSix recurring features define the interface: center bore, bolt circle, mounting face, sealing groove, hub, and locating step. The drawing should identify which feature establishes location, which face controls contact or sealing, and which holes carry clamp load, so machining and inspection can follow the actual assembly function.
2. Evoluzione della produzione di flange CNC
Disegni 2D e modelli CAD 3D definiscono ora la base di produzione per flange personalizzate lavorate a CNC, sostituendo la dipendenza dalle dimensioni nominali del catalogo o dal layout manuale. Un set di file controllato consente all’acquirente di identificare datums, livello di revisione, relazioni tra foro e faccia, posizione del cerchio dei bulloni e caratteristiche critiche di accoppiamento prima che il materiale venga tagliato.nnLa tornitura CNC ha stabilito un controllo ripetibile di diametri concentrici, fori, mozzi e facce; la fresatura CNC ha reso pratici slot, piattezze, fori trasversali, caratteristiche filettate e pattern asimmetrici senza considerarli operazioni manuali separate. La pianificazione moderna del processo utilizza il disegno e il modello CAD per selezionare l’ordine di setup, l’accesso dell’utensile, il bloccaggio del pezzo e l’avanzamento di lavorazione (https://jlccnc.com/blog/flange-machining).nnLe routine di sonda e l’ispezione documentata hanno spostato la domanda di approvvigionamento da u0022la flangia ha un aspetto correttou0022 a u0022le relazioni delle caratteristiche specificate sono state verificateu0022. Per le iterazioni prototipali, inviare insieme il modello modificato e il disegno 2D revisionato, quindi richiedere al fornitore di confermare il controllo delle revisioni, il metodo di misurazione e qualsiasi effetto sul percorso di lavorazione prima della produzione ripetuta.
3. Tipi di flange personalizzate lavorate a CNC
Le flange personalizzate lavorate a CNC sono meglio classificate dall’interfaccia che controllano, non solo dal diametro esterno. Il disegno dovrebbe definire il componente di accoppiamento, i datums, il pattern dei bulloni, il foro, la faccia e qualsiasi requisito di tenuta.
Flange di montaggio e adattatori
Gli adattatori di montaggio, pompa e motore posizionano l’attrezzatura tramite un centraggio o un registro mentre trasmettono il carico di serraggio attraverso fori o prigionieri. La tornitura stabilisce diametri concentrici; la fresatura aggiunge pattern, scanalature, porte e caratteristiche di sfogo.nnI dati di disegno richiesti includono le dimensioni del centraggio di accoppiamento, le coordinate del cerchio dei bulloni, le specifiche delle filettature, lo schema dei datums e il runout ammissibile.
Coperture idrauliche e cieche
Le flange idrauliche combinano comunemente un foro porta, una faccia di tenuta, una scanalatura per O-ring e un pattern di fissaggio; le coperture cieche chiudono un’apertura senza un foro di flusso. La tornitura o la fresatura viene selezionata in base alla geometria, seguita da un’ispezione controllata della scanalatura e della faccia.nnUn’interfaccia personalizzata non deve essere considerata conforme a una classificazione di pressione standard ASME o di altro tipo, a meno che non siano confermati lo standard specificato, il materiale, le dimensioni, la finitura e i requisiti di validazione.
Interfacce di saldatura e anelli di ritegno
Le interfacce in stile u0022weld-necku0022 utilizzano una transizione tra mozzo e foro per accoppiarsi con tubi o un assemblaggio fabbricato, mentre gli anelli di ritegno utilizzano scanalature, linguette o fori per vincolare un altro componente. La tornitura CNC produce mozzi rotondi e profili ad anello; la fresatura gestisce profili non rotondi, piattezze, scanalature e varianti con caratteristiche multiple.nnI dati richiesti includono la preparazione per la saldatura, il foro di accoppiamento, il profilo della scanalatura, lo spessore della parete, l’orientamento e i requisiti di lavorazione post-saldatura.
4. Materiali per flange personalizzate lavorate a CNC
Sei famiglie di materiali coprono la maggior parte delle flange personalizzate lavorate a CNC, ma le condizioni di servizio determinano il grado utilizzabile. Specificare il grado esatto, la forma del materiale grezzo, la condizione di tempra o trattamento termico, il requisito di certificazione e l’esposizione alla temperatura del mezzo nella richiesta di preventivo (RFQ).
| Materiale | Resistenza / Peso | Corrosione o mezzo | Materiale grezzo / Finitura tipica |
|---|---|---|---|
| Alluminio | Moderato / leggero | Limitato senza protezione | Piastra o barra; anodizzato |
| Acciaio al carbonio | Alto / pesante | Necessita di rivestimento in servizio umido | Piastra, barra, fucinato; verniciare o placcare |
| Acciaio legato | Alto / pesante | Dipendente dalle condizioni | Barra o fucinato; trattare termicamente, rivestire |
| Acciaio inossidabile | Moderato-alto / pesante | Buono, dipendente dal grado | Piastra o barra; passivare |
| Ottone o bronzo | Moderato / denso | Compatibilità dei media selezionati | Barra; lucidare o placcare |
| Plastiche tecniche | Basso-moderato / leggero | Dipendente dal grado e dal fluido | Piastra o barra; solitamente non rivestito |
Compromessi nella selezione dei materiali
Il 6061-T6 riduce il peso e si lavora facilmente; gli acciai al carbonio e legati offrono una maggiore capacità di carico ma di solito necessitano di protezione dalla corrosione. L’acciaio inossidabile 304 o 316 è adatto a molti ambienti corrosivi, mentre l’ottone o il bronzo possono essere adatti per fluidi selezionati e interfacce a basso attrito.
Compatibilità del materiale grezzo e della finitura
Lastra, barra, grezzi forgiati e anelli cambiano il flusso del grano, lo spessore disponibile, l’avanzamento di lavorazione e il costo. Confermare se l’anodizzazione, la placcatura, la passivazione, l’ossido nero, la vernice o nessun rivestimento possono alterare le facce di tenuta, le filettature, i fori o le superfici di contatto elettrico.
Le materie plastiche richiedono una revisione funzionale
PEEK, nylon e acetale possono ridurre la massa e resistere a sostanze chimiche selezionate, ma la loro rigidità, creep, limite di temperatura e comportamento di tenuta differiscono dai metalli. Fornire dati su pressione, precarico dei bulloni, fluido, temperatura e materiale di accoppiamento prima di selezionare una plastica tecnica.
5. Flange lavorate CNC personalizzate: caratteristiche e finiture
I disegni 2D devono definire ogni interfaccia, non solo il diametro esterno. Per le flange lavorate CNC personalizzate, le caratteristiche secondarie devono essere collegate a datums e alla funzione della parte accoppiata prima che il routing venga rilasciato.
| Requisito | Definizione del Disegno | Controllo del Processo |
|---|---|---|
| Foro o filettatura | Dimensione e datum | Metodo di calibro o ispezione |
| Scanalatura di tenuta | Profilo e superficie | Maschera o finitura-lavorazione |
| Area di rivestimento | Tipo e zone escluse | Mascheratura e tracciabilità |
Geometria dell’interfaccia
I diametri dei fori necessitano di diametro, profondità, tolleranza e indicazione della filettatura, se applicabile.nnGli schemi dei bulloni necessitano di quantità di fori, PCD, datum di clocking e condizione di passaggio o filettatura.
- Profilo della scanalatura per O-ring o guarnizione
- Diametri e spallamenti di posizionamento
- Chavette, spianature, asole e porte
Protezione Funzionale della Superficie
Superfici di tenuta, accoppiamenti precisi e piazzole di contatto elettrico sono superfici funzionali, non aree estetiche.nnPotrebbe essere necessaria la mascheratura prima del rivestimento o della lavorazione post-finitura per preservare dimensioni, condizioni della superficie e conducibilità.
Finitura e Identificazione
I requisiti di sbavatura dovrebbero indicare la rottura del bordo ammissibile e le posizioni dei bave proibite.nnRivestimenti, passivazione, placcatura, vernice, marchi laser, incisioni o marchi a puntinatura necessitano di posizione e sequenza di processo sul disegno.
6. Elementi Critici di Costruzione e Qualità
Per flange lavorate CNC su misura, le prestazioni di assemblaggio dipendono da relazioni controllate tra le caratteristiche, non solo dai diametri individuali. Inserire datum funzionali e requisiti di verifica sul disegno rilasciato prima che inizi la lavorazione.
Controllo Datum e Geometrico
Il Datum A dovrebbe normalmente essere la superficie funzionale di tenuta o montaggio; selezionare il foro o il perno come datum B quando localizza il pezzo accoppiato. Applicare la posizione vera ai fori dei bulloni e i controlli di concentricità o eccentricità ai fori rotanti rispetto a tali datum.nnLa misurazione di coordinate o un calibro funzionale dedicato dovrebbe verificare lo schema di datum specificato. La revisione del primo articolo dovrebbe confermare che l’attrezzatura di ispezione riproduca l’ordine dei datum del disegno.
Requisiti delle Superfici di Accoppiamento
Planarità, parallelismo e perpendicolarità dovrebbero essere collegati alle superfici che trasmettono il carico di serraggio o stabiliscono l’allineamento. Indicare il metodo di misurazione dove dimensione, rigidità o condizione della superficie del pezzo possono influenzare il risultato.nnSpecificare la texture della superficie di tenuta tramite il valore di rugosità richiesto e la direzione di deposizione, più qualsiasi profilo di scanalatura. Non lasciare la finitura a contatto con la guarnizione a una nota di lavorazione generica.
Bordi delle Filettature e Tracciabilità
Le specifiche delle filettature dovrebbero identificare dimensione, passo, classe, profondità e qualsiasi requisito di calibrazione; utilizzare calibri passa/non passa dove applicabile. Definire i limiti di sbavatura e le rotture dei bordi in modo che gli spigoli vivi non danneggino guarnizioni, mani o componenti accoppiati.nnLa tracciabilità del materiale dovrebbe collegare il registro delle scorte fornite, la revisione del pezzo, il requisito di trattamento termico e il rapporto di ispezione finale all’ordine. Rivedere questi registri con il primo articolo quando sono richiesti contrattualmente.
7. Come Scegliere un Produttore di Flange
Per flange lavorate CNC su misura, scegliere un fornitore in base alle prove dal tuo disegno, non a un elenco di capacità. Confrontare il percorso di processo proposto, il piano di ispezione e il metodo di controllo delle revisioni prima del prezzo.
Revisione Ingegneristica e Capacità
Un disegno 2D e un modello 3D dovrebbero innescare domande su datum, relazioni foro-superficie, cerchio dei bulloni, superficie di tenuta e accesso utensile. Confermare quale operazione di tornitura stabilisce caratteristiche concentriche e quale impostazione di fresatura produce dettagli non rotondi.nnDue impostazioni proposte sono spesso più rivelatrici di un elenco di macchine generico. Chiedere come il pezzo verrà supportato, reclampato e protetto dalla distorsione della superficie.
Materiale e Prove di Qualità
Un certificato materiale dovrebbe identificare il grado, la condizione e la colata o il lotto tracciabile quando l’ordine lo richiede. Richiedere il piano del fornitore per la verifica in entrata, il trattamento termico, il coordinamento della finitura e la protezione delle aree di tenuta critiche.nnUn rapporto sul primo articolo dovrebbe identificare le CTQ misurate, gli strumenti, i riferimenti di datum e i criteri di accettazione. Richiedere i registri delle ispezioni sui campioni e il processo documentato per le non conformità e le revisioni dei disegni.
Controlli di avvio e comunicazione
Un tempo di consegna quotato dovrebbe separare l’approvvigionamento del materiale, la lavorazione, le lavorazioni esterne, l’ispezione e la spedizione, invece di offrire una singola data non supportata. Confermare il contatto in base al fuso orario, la finestra di risposta e il responsabile dell’escalation.nnL’approvazione di un prototipo dovrebbe bloccare la revisione, le ipotesi di processo e i requisiti di finitura prima della produzione ripetuta. Fornire quantità, data target, contesto del pezzo accoppiato, rapporti richiesti e dati di campioni o calibri approvati.
8. Errori comuni nell’approvvigionamento di flange personalizzate
La maggior parte dei guasti delle flange inizia prima della lavorazione, quando il pacchetto di rilascio lascia le relazioni funzionali aperte all’interpretazione. Per le flange personalizzate lavorate a CNC, risolvere queste lacune durante la revisione del disegno e registrare la base di ispezione accettata.
Dati e datum di accoppiamento
Un disegno 2D senza la flangia accoppiata, la guarnizione, l’O-ring o il modello dell’interfaccia può produrre un pezzo che si avvita ma non sigilla o non si posiziona correttamente. Fornire la geometria del pezzo accoppiato, lo scopo dell’assemblaggio e lo schema di datum di controllo.nnUn cerchio di bulloni posizionato da un datum non specificato può essere nominalmente corretto ma disallineato nell’assemblaggio. Identificare i datum A, B e C e correlare foro, faccia e fori ad essi.
Requisiti funzionali
Una dimensione nominale non è una tolleranza funzionale. Segnare il disallineamento foro-faccia, la planarità, la posizione e la rugosità di qualsiasi faccia di tenuta; altrimenti, l’ispezione potrebbe accettare un pezzo che perde o si blocca.nnUna specifica materiale senza contesto di mezzo, temperatura, carico, corrosione e trattamento termico invita a una selezione inadeguata. Indicare le condizioni di servizio e la condizione del materiale richiesta prima del rilascio.
Finitura, standard e approvazione
Un rivestimento può aggiungere spessore e modificare la filettatura, il foro, la faccia di tenuta o la messa a terra. Specificare la finitura, le superfici mascherate, il sovrametallo di accumulo e se le dimensioni finali si applicano prima o dopo il rivestimento.nnUna flangia dall’aspetto standard non è automaticamente conforme agli standard e un primo articolo non è significativo senza criteri di accettazione. Indicare i requisiti standard applicabili, i metodi di ispezione, il formato del rapporto e le misurazioni del primo articolo prima del rilascio della produzione.
9. Passaggi per lanciare un progetto di flangia
Il lancio di una flangia inizia quando l’ingegneria definisce il mezzo operativo, la temperatura, il carico, il contesto di pressione e l’interfaccia di accoppiamento. SUUXIANG può quindi rivedere gli input rilasciati rispetto alla producibilità e alle esigenze di ispezione.
Definire le interfacce funzionali
L’ingegneria dovrebbe identificare la faccia di tenuta, il foro, il cerchio dei bulloni, le caratteristiche di posizionamento, lo schema di datum e le dimensioni critiche per la qualità. L’approvvigionamento dovrebbe allegare il contesto del pezzo accoppiato in modo che i requisiti funzionali non vengano dedotti dalla sola geometria.
Rilasciare un pacchetto controllato
Una RFQ completa dovrebbe includere un disegno 2D controllato per revisione, un modello 3D quando disponibile, la condizione del materiale, la sequenza di trattamento termico, la finitura, la quantità e la data target. La qualità dovrebbe indicare i criteri di accettazione, il metodo di misurazione, il formato del rapporto e qualsiasi requisito per il primo articolo prima della quotazione.
Approvare e mantenere la produzione
SUUXIANG dovrebbe restituire domande DFM e ipotesi di quotazione affinché ingegneria, approvvigionamento e qualità le risolvano congiuntamente. Dopo l’approvazione del campione o del primo articolo, registrare la revisione approvata, il piano di ispezione e il responsabile delle modifiche; nessuna modifica del disegno, del materiale o dell’accettazione dovrebbe procedere senza autorizzazione documentata.
10. Flange lavorate a CNC personalizzate: prezzi e costi
Two cost patterns dominate custom cnc machined flanges: prototype orders absorb programming, setup, workholding, and first-article effort; repeat orders spread those costs across more pieces. SUUXIANG should quote from the controlled drawing revision, required material condition, blank form, and inspection plan rather than publish fixed prices.nnOne practical cost reduction is to combine compatible turned, drilled, and milled features into fewer setups while retaining the functional datums. Use tolerances, surface finish, coating masks, and report requirements only where mating or sealing function needs them; stable repeat releases can justify dedicated planning, material purchasing, and more predictable delivery.
| Fascia di quantità | Impatto dell’impostazione o della programmazione | Principali fattori di costo per unità | Principali fattori di tempo di consegna |
|---|---|---|---|
| 1-5 prototipi | Alta quota per pezzo | Disponibilità del materiale e del grezzo; facce complesse, fori, schemi di bulloni, scanalature; tolleranze CTQ strette; rapporto sul primo articolo | Revisione del disegno, conferma del materiale, percorso di lavorazione, pianificazione dell’ispezione |
| 6-50 pezzi | L’impostazione è ripartita sull’intero lotto | Tempi di ciclo, orientamenti aggiuntivi, elettroerosione o rettifica, finitura, ambito del report dimensionale | Preparazione grezzo, operazioni in coda, trattamenti esterni se specificato |
| 51–250 pezzi | Il setup ripetuto può essere ottimizzato | Resa grezzo, durata utensile, consolidamento feature, campionamento rispetto a ispezione al 100% | Revisione rilasciata, tempistica lotto materiale, capacità di processo |
| Ripetizioni di rilasci | Il costo di pianificazione diminuisce quando la revisione è stabile | Visibilità domanda annuale, dimensione call-off, imballaggio, tracciabilità e livello di documentazione | Qualità previsione, pianificazione materiale, frequenza ispezione concordata |
Carica disegni personalizzati di flange lavorate CNC SUUXIANG per revisione
Invia il tuo disegno 2D, modello 3D (se disponibile), materiale, quantità, dimensioni critiche, requisiti di qualità e data di consegna prevista per il preventivo.